
Un collecteur médical est un bloc comportant des canaux et des ports qui guide le flux de fluides ou de gaz dans des dispositifs tels que les pompes à perfusion ou les appareils d'anesthésie. Sa précision influe directement sur la sécurité du patient et le bon fonctionnement du dispositif. Un matériau ou un procédé inadapté peut entraîner une défaillance du dispositif, des rappels de produits ou nuire aux patients ; voici comment l'éviter. Comment choisir le matériau et le procédé d'usinage appropriés pour répondre aux normes médicales strictes tout en maîtrisant les coûts ? Ce guide aborde les matériaux, les procédés, les points de conception, les normes de qualité et le choix d'un partenaire. L'usinage des collecteurs médicaux exige une grande rigueur en matière de tolérances et de sécurité, notamment pour les géométries complexes et les matériaux biocompatibles. Pour l'usinage CNC médical , collaborer avec NOBLE vous permet de bénéficier d'une expertise pointue en fabrication, du prototypage à la production en série, garantissant ainsi que chaque étape d'usinage des collecteurs médicaux réponde aux exigences rigoureuses du secteur. La fabrication de dispositifs médicaux requiert précision, sécurité et fiabilité des procédés.
Critères de sélection des matériaux pour Usinage de collecteurs médicaux
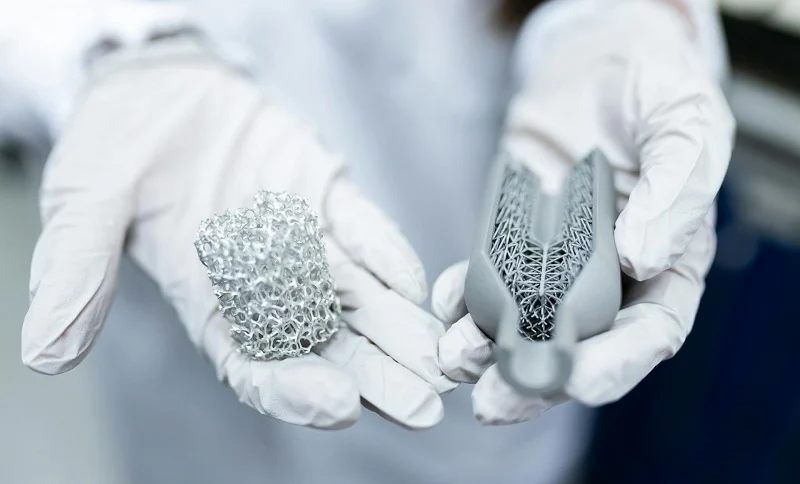
Le choix du matériau approprié pour l'usinage des collecteurs médicaux implique de trouver un équilibre entre sécurité, stérilisation et coût. Les principaux facteurs sont la biocompatibilité, la compatibilité avec la stérilisation et la résistance mécanique. Un équilibre adéquat garantit le fonctionnement sûr et fiable du dispositif.
Biocompatibilité et normes réglementaires
Conformité aux normes de biocompatibilité et réglementaires
Tout matériau utilisé dans un dispositif médical doit réussir des tests de biocompatibilité conformes aux normes reconnues. Ces tests vérifient la réaction du matériau avec les tissus vivants et confirment sa sécurité par des études d'implantation. Les matériaux ayant réussi ces tests sont sans danger pour le contact avec les fluides corporels. Ceci est essentiel pour les implants orthopédiques et autres implants médicaux. Le procédé d'usinage CNC doit utiliser des matériaux non irritants. La biocompatibilité est le premier critère de sélection des matériaux. L' usinage CNC ne doit pas introduire de contaminants susceptibles d'affecter la biocompatibilité. Ceci est crucial pour les implants.
Exigences relatives aux dispositifs implantables par rapport aux dispositifs à usage unique
L'usage prévu modifie les exigences relatives aux matériaux. Pour les dispositifs implantables, le matériau doit durer des années. Il doit résister à la corrosion et conserver son intégrité au fil du temps. La FDA exige des tests approfondis pour les implants. L'usinage CNC des composants implantables requiert des tolérances plus strictes. Les collecteurs à usage unique sont soumis à des règles différentes. Les matériaux biocompatibles utilisés peuvent varier. Un collecteur à usage unique peut être en polymère plutôt qu'en métal. Ce choix influence l'ensemble du processus CNC. L'usinage des polymères diffère de celui des métaux. L'outillage, les vitesses et les avances sont tous différents. Les implants orthopédiques exigent toujours une qualité irréprochable. Le processus CNC doit être parfaitement adapté aux propriétés du matériau.
Propriétés mécaniques et chimiques
Résistance mécanique, résistance à la corrosion et stabilité thermique
Un collecteur médical doit résister à la pression sans fuite. La robustesse est essentielle. L'acier inoxydable 316L offre une bonne résistance à la corrosion et une bonne robustesse. Les alliages de titane offrent des rapports résistance/poids plus élevés, ce qui est important pour les dispositifs médicaux portables. La stabilité thermique est un autre facteur déterminant. De nombreux dispositifs médicaux sont stérilisés en autoclave. Le matériau doit conserver sa forme lors de cycles répétés. Pour les implants orthopédiques, cette stabilité thermique garantit l'absence de déformation. L'usinage CNC de ces matériaux exige une sélection rigoureuse des outils. Les matériaux plus durs usent les outils plus rapidement, ce qui influe sur le coût et le temps de cycle. L'industrie médicale exige des résultats constants pour chaque cycle d'usinage CNC.
Compatibilité des fluides et inertie chimique
Le collecteur transporte des fluides ou des gaz. Le matériau ne doit pas réagir avec eux. L'inertie chimique est impérative. Certains médicaments peuvent corroder certains métaux ou faire gonfler les polymères. Des tests confirment la compatibilité. Pour les applications médicales, il est essentiel de connaître les fluides qui circuleront dans le dispositif. Cela détermine le choix d'un métal comme l'acier inoxydable 316L ou d'un polymère comme le PEEK. Le processus d'usinage CNC varie également en fonction des propriétés chimiques du matériau. Certains matériaux produisent des poussières nocives lors de l'usinage CNC, ce qui nécessite une ventilation spéciale. Les fabricants de dispositifs médicaux doivent prendre en compte tous ces facteurs.
Compromis entre coût et usinabilité
Coût des matières premières vs. temps d'usinage
Le coût des matériaux n'est qu'une partie du problème. Le temps d'usinage coûte souvent plus cher que la matière première elle-même. Un matériau bon marché, mais difficile à usiner, peut faire grimper les coûts. Le titane est cher à l'achat et son usinage est onéreux. Il nécessite des vitesses lentes et des outils spécialisés. Cependant, pour les applications médicales, les avantages peuvent justifier le coût. L'approche CNC doit être optimisée pour chaque matériau. L'expérience acquise avec les matériaux de qualité médicale est un atout précieux. Collaborer avec un partenaire comme NOBLE vous donne accès à son expertise dans la fabrication de dispositifs médicaux. Ils vous aident à optimiser l'approche CNC en fonction de vos besoins.
Analyse du coût du cycle de vie pour les volumes de production
Pour la production en grande série, les petites économies réalisées sur chaque pièce s'accumulent. Un matériau plus rapide à usiner peut permettre d'économiser des milliers de dollars. Pour les collecteurs sur mesure en petite série, le coût du matériau est moins important. Le temps de préparation et de programmation est plus déterminant. Pour les implants orthopédiques, le choix du matériau est souvent dicté par les besoins cliniques. Pour les collecteurs à usage unique, le coût est un facteur plus important. L'essentiel est de trouver un équilibre entre biocompatibilité, performance et coût. La stratégie d'usinage CNC doit être adaptée au volume de production.
Matériaux de pointe pour l'usinage de collecteurs médicaux
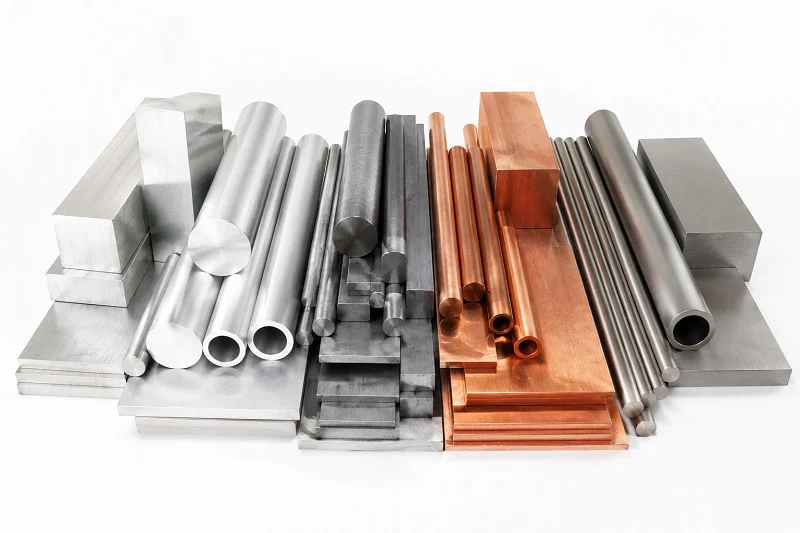
Le choix du matériau adapté à l'usinage des collecteurs médicaux se résume à trois grandes catégories. Chaque catégorie présente ses propres avantages. Le choix dépend du dispositif, du budget et du nombre de pièces à fabriquer.
Acier inoxydable (316L et 17-4 PH)
Propriétés et applications courantes
L'acier inoxydable 316L est la norme pour de nombreuses applications médicales. Il offre un excellent compromis entre résistance, résistance à la corrosion et coût. Ses caractéristiques techniques expliquent son succès : sa résistance à la traction se situe entre 580 et 680 MPa, sa limite d'élasticité entre 480 et 580 MPa, et son allongement de 35 à 50 % avant rupture. Autrement dit, il supporte les contraintes sans se rompre. Sa dureté se situe entre 200 et 230 HV.
La présence de molybdène (2 à 3 %) contribue grandement à la résistance à la corrosion par piqûres et à la corrosion caverneuse en milieu chloré. C'est ce qui distingue principalement l'acier inoxydable 316L de l'acier inoxydable 304L, ce qui confère au 316L une bien meilleure résistance à la corrosion dans les fluides corporels et en fait le choix idéal pour les applications exigeantes en implantologie.
| Propriétés | Valeur typique (telle que construite) |
| Résistance à la traction | 580–680 MPa |
| Limite d'élasticité (compensation de 0.2 %) | 480–580 MPa |
| Allongement à la rupture | 35-50% |
| Dureté | 200–230 HT |
L'acier inoxydable 316L est donc idéal pour les implants destinés à rester dans le corps pendant des années. On le retrouve également dans les instruments chirurgicaux à usage unique et les dispositifs endoscopiques. L'acier 17-4 PH offre une résistance supérieure pour les pièces nécessitant une dureté accrue. L'usinage CNC de ces aciers exige des outils affûtés et un refroidissement efficace. L'usinage des instruments chirurgicaux repose sur ces nuances d'acier pour garantir des résultats constants. Pour les implants orthopédiques, l'acier inoxydable 316L offre la robustesse nécessaire à une utilisation prolongée.
Finition de surface pour la propreté et la résistance à la corrosion
L'état de surface est primordial pour les collecteurs médicaux. Après l'usinage, il est indispensable d'ébavurer et de lisser la surface. L'électropolissage est une étape courante : il consiste à retirer une fine couche de métal pour obtenir une finition impeccable.
| État | Valeur Ra atteinte |
| Électropolissage standard (AISI 316L) | ≤ 0.4 m |
| Norme pour les applications de très haute pureté | ≤ 0.38 μm (15 μin) |
| Cas extrême pour les applications d'ultra-haute pureté | ≤ 0.25 μm (10 μin) |
Pour les implants orthopédiques, une surface lisse réduit le risque d'adhérence bactérienne et contribue à la résistance à la corrosion. L'usinage CNC doit conserver une quantité de matière suffisante pour les finitions, garantissant ainsi la conformité de la pièce finale aux exigences. Le secteur médical exige ce niveau de précision.
Alliages de titane (grade 5 et grade 23)
Rapport résistance/poids élevé et biocompatibilité
Le titane est un matériau de choix lorsque le poids est un facteur déterminant. Les grades 5 (Ti-6Al-4V) et 23 offrent un excellent rapport résistance/poids. Ces matériaux pèsent environ deux fois moins que l'acier. Ils réussissent également avec succès les tests de biocompatibilité, ce qui les rend idéaux pour les implants nécessitant une longue durée de vie. De nombreux implants orthopédiques utilisent le titane en raison de sa bonne ostéointégration. Ce matériau résiste à la corrosion par les fluides corporels. Pour la fabrication de dispositifs médicaux, le titane offre des avantages uniques. L'usinage CNC du titane requiert une grande expertise et un outillage adapté. Sa biocompatibilité en fait un matériau de prédilection pour les applications exigeantes.
Défis liés à l'usinage et considérations de coûts
Le titane est difficile à usiner. Il chauffe rapidement et use prématurément les outils. L'usinage requiert des vitesses lentes et un débit de liquide de refroidissement élevé, ce qui augmente le temps et le coût. De plus, le titane coûte plus cher que l'acier. Cependant, pour de nombreuses applications médicales, ses avantages justifient son prix. Les pièces nécessitant légèreté et résistance sont souvent réalisées en titane. La stratégie d'usinage CNC doit en tenir compte. Collaborer avec un partenaire expert en titane permet de gagner du temps et de l'argent. NOBLE possède une solide expérience de ce matériau pour l'usinage de collecteurs médicaux.
Polymères avancés (PEEK, ULTEM et polycarbonate)
Légèreté, résistance chimique et transparence
Les polymères offrent différents avantages. Légers, ils présentent une bonne résistance chimique. Le PEEK est un polymère haute performance qui peut remplacer le métal dans certaines applications. Il supporte des cycles de stérilisation répétés. L'ULTEM offre une bonne résistance mécanique et thermique. Le polycarbonate est idéal pour les collecteurs transparents grâce à sa résistance aux chocs. La circulation du fluide à travers le dispositif est visible, ce qui facilite les diagnostics et les tests. D'autres polymères comme le RADEL, l'acrylique, le COC et le COP conviennent parfaitement aux collecteurs collés. Le PVC et le polysulfone sont également utilisés dans certains domaines médicaux. Le choix des matériaux dépend des besoins du dispositif. Pour les implants, les polymères constituent une alternative plus légère aux métaux.
Usinage CNC vs. Moulage par Injection pour les collecteurs polymères
Le volume de production détermine le procédé le plus adapté. Pour les petites séries, l'usinage est la solution idéale. Il n'y a pas de frais d'outillage sur mesure. Pour 500 unités, le coût unitaire varie de 50 $ à 150 $. Le moulage par injection est pertinent pour 1 000 unités ou plus. Cependant, le coût de l'outillage peut atteindre 5 000 $ à 20 000 $, voire plus.
| Système métrique de fabrication | Usinage CNC | Moulage par Injection |
| Gamme de production économique | 1 aux unités 500 | Unités 1,000 + |
| Coût de l'outillage | 0 $ (Aucun outillage personnalisé) | Élevé (5,000 $ à 20,000 $ et plus) |
| Volume de production | Gamme de coûts par pièce | |
| - | - | |
| Prototype (1 à 10 pièces) | 200 à 500 $ et plus | |
| Faible volume (10-500 pièces) | $ 50-150 | |
| Volume moyen (500 à 5 000 pièces) | $ 20-50 | |
| Volume élevé (5 000 à 50 000 pièces) | $ 10-20 | |
| Production de masse (plus de 50,000 pièces) | $ 5-15 |
Pour le PEEK, les outils en carbure monobloc à micrograins et à angle de coupe positif sont les plus performants. Le processus CNC doit être adapté à chaque polymère. Chaque matériau se prête différemment à l'usinage. Une approche appropriée permet de gagner du temps et garantit la qualité. Pour les implants, l'usinage doit être propre et précis. Le choix du matériau et le processus sont indissociables pour créer un dispositif sûr et fiable. L'industrie médicale n'exige rien de moins.
NOBLE, partenaire manufacturier de premier plan en Chine, possède l'expertise nécessaire pour la mise en œuvre de tous les matériaux requis pour vos projets d'usinage de collecteurs médicaux. L'entreprise vous accompagne du prototype à la production en série en toute fluidité.
Procédés d'usinage de collecteurs médicaux
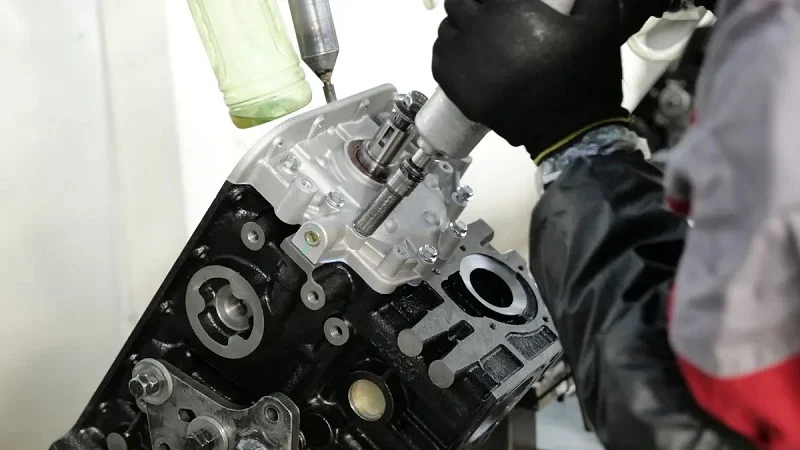
Le procédé d'usinage approprié pour les collecteurs médicaux dépend de la complexité de la pièce. Les blocs simples à canaux droits conviennent parfaitement aux machines 3 axes. Les conceptions complexes avec des ports inclinés nécessitent une capacité 5 axes. Les composants de petite taille produits en grande série sont souvent usinés sur des machines suisses. Chaque approche a son utilité dans la production de dispositifs médicaux.
Fraisage CNC et Tournage CNC
Le fraisage et le tournage CNC constituent la base de la plupart des processus de production de collecteurs médicaux. Ces procédés enlèvent de la matière d'un bloc massif pour créer des canaux, des ports et des éléments de fixation ; le choix entre l'usinage 3 axes et 5 axes détermine les géométries réalisables.
3 axes contre Usinage 5 axes
Une machine à 3 axes déplace l'outil de coupe selon les coordonnées X, Y et Z. Elle est particulièrement adaptée aux collecteurs comportant des canaux et des orifices rectilignes percés dans une seule direction. La mise en place est simple et les temps de cycle restent constants. De nombreux collecteurs à usage unique appartiennent à cette catégorie.
L'usinage 5 axes ajoute la rotation autour de deux axes supplémentaires. L'outil peut ainsi aborder la pièce sous quasiment n'importe quel angle. Pour l'usinage CNC médical, cette capacité ouvre de nouvelles perspectives de conception : ports inclinés, canaux courbes et contre-dépouilles deviennent possibles. En contrepartie, le coût de la machine est plus élevé et la programmation plus complexe.
D'un point de vue pratique, le choix se résume à la géométrie. Si votre collecteur nécessite des ports à angles composés, l'usinage 5 axes est la solution idéale. Si tous les éléments sont alignés sur un ou deux plans, l'usinage 3 axes permet de réaliser des économies sans compromettre la qualité.
Multi-axes pour ports inclinés et géométries complexes
L'usinage multiaxes excelle lorsque des orifices doivent se rejoindre selon des angles précis. Un corps de vanne ou un collecteur hydraulique exige souvent des tolérances de positionnement de ±0.02 mm, voire plus faibles. Ce niveau de précision requiert un équipement capable de maintenir des tolérances serrées sur plusieurs axes. Le service 5 axes de FabVector garantit une précision de positionnement de ±0.005 mm pour ses équipements. Cette précision assure que chaque orifice se positionne exactement là où le plan l'exige.
Les opérations spécifiques des procédés CNC médicaux comprennent le fraisage en surface pour les grandes surfaces planes, le fraisage de profils pour les contours, le perçage pour les trous traversants, le lamage pour les têtes de vis encastrées, l'alésage pour les trous à finition lisse et le fraisage de filetages pour les filetages internes. Chaque opération requiert une stratégie d'outillage et des paramètres de vitesse spécifiques. L'usinage des dispositifs médicaux doit tenir compte des propriétés des matériaux. Le titane, par exemple, nécessite des vitesses plus lentes et un débit de liquide de refroidissement plus élevé afin d'éviter l'échauffement.
Usinage suisse pour composants petits et précis
L'usinage suisse propose une approche différente pour les petites pièces. La pièce tourne tout en glissant dans une douille de guidage. Les outils de coupe restent fixes ou ne se déplacent que très légèrement. Cette conception assure un excellent maintien près de la zone de coupe, ce qui réduit la déformation et améliore la précision.
Avantages des pièces produites en grande série et à tolérances serrées
Les machines suisses excellent dans la production en grande série de pièces petites et complexes. Elles garantissent des tolérances serrées, pièce après pièce, sans dérive. Pour l'usinage de collecteurs médicaux, cette constance est primordiale. La sécurité des patients repose sur la conformité de chaque unité aux mêmes spécifications.
Les chiffres parlent d'eux-mêmes. L'usinage suisse réduit les temps de cycle de 30 à 70 % sur les pièces complexes par rapport au tournage conventionnel à plusieurs réglages. Prenons l'exemple d'une pièce qui nécessite 8 minutes et trois réglages sur un équipement conventionnel. Un seul réglage sur une machine suisse permet de la réaliser en 3 minutes. Cela représente une réduction de 62.5 % du temps de cycle. Pour une production en grande série, ces économies s'accumulent rapidement.
Réduction des déchets de matériaux et efficacité du temps de cycle
L'usinage suisse réduit également le gaspillage de matière. La douille de guidage maintient la barre au plus près du point de coupe, ce qui minimise les vibrations et permet un emboîtement plus précis des pièces. La quantité de matière mise au rebut est ainsi réduite. L'utilisation d'un seul montage élimine le besoin de multiples dispositifs de fixation et les erreurs de repositionnement. Ceci améliore l'efficacité globale de la production de dispositifs médicaux.
Pour l'usinage d'instruments chirurgicaux, les machines suisses traitent aisément les petits diamètres. Elles garantissent des résultats constants, même sur de longues séries de production. L'industrie médicale compte sur cette fiabilité.
Usinage par électroérosion (EDM)
L'électroérosion (EDM) enlève de la matière à l'aide d'étincelles électriques plutôt que d'outils de coupe. Ce procédé est particulièrement adapté aux matériaux durs et aux formes complexes inaccessibles à l'usinage conventionnel.
Électroérosion à fil pour des caractéristiques internes complexes
L'électroérosion à fil utilise un fil fin chargé électriquement pour découper la matière. Elle excelle dans la création de formes internes complexes avec des angles vifs. Le fil n'entrant jamais en contact avec la pièce, aucune force de coupe ne risque de provoquer de déformation. L'électroérosion à fil est ainsi idéale pour les détails délicats rencontrés dans l'usinage CNC médical.
Pour les collecteurs présentant des canaux internes complexes, l'électroérosion à fil offre une précision inégalée par le fraisage. Ce procédé est également applicable aux matériaux trempés, ce qui élargit le choix des matériaux.
EDM à enfonçage pour canaux profonds et angles vifs
L'électroérosion par enfonçage utilise une électrode profilée qui pénètre dans la pièce. Elle crée des rainures profondes et des angles vifs qui casseraient les outils de coupe classiques. L'électrode transfère sa forme à la pièce par érosion par étincelles contrôlée.
Ce procédé convient aux collecteurs présentant des canaux profonds et étroits ou des formes à faible rayon de courbure interne. L'état de surface après électroérosion peut nécessiter un polissage supplémentaire, mais la précision géométrique est excellente. Pour les applications médicales d'usinage CNC, l'électroérosion offre une solution lorsque les procédés conventionnels atteignent leurs limites.
Pour le PEEK et autres polymères, les outils en carbure monobloc à micrograins, avec angles de coupe positifs et goujures polies, sont les plus performants. Ces outils limitent l'échauffement et évitent les bavures. Un outillage adapté fait toute la différence entre une coupe nette et une pièce abîmée.
NOBLE, partenaire manufacturier de premier plan en Chine, possède une expertise couvrant l'ensemble de ces processus. Son équipe accompagne ses clients dans le choix de la solution la plus adaptée à chaque projet, du prototypage à la production en série. Cet accompagnement garantit le succès de votre projet d'usinage de collecteurs médicaux.
Exigences de précision pour l'usinage des collecteurs médicaux
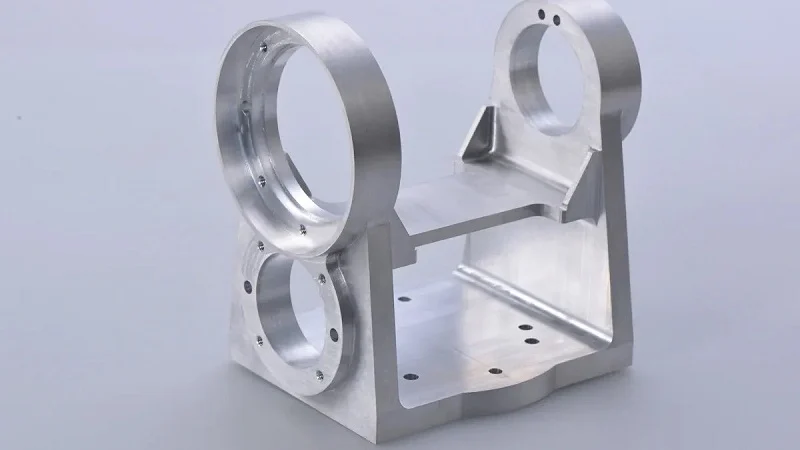
Dans le domaine de l'usinage des collecteurs médicaux, la précision n'est pas qu'un simple mot à la mode. C'est ce qui distingue un dispositif fonctionnel d'un dispositif défaillant. Lorsqu'un collecteur administre une anesthésie ou un médicament, chaque mesure, même infime, compte. Les tolérances respectées et l'état de surface obtenu ont un impact direct sur la sécurité du patient et sur les performances du dispositif. Voyons plus en détail ce que signifie la précision dans ce contexte.
Tolérances et précision dimensionnelle
Plages de tolérance typiques et leur impact
Les collecteurs médicaux nécessitent des tolérances serrées. La pratique courante exige des tolérances serrées sur les éléments importants. Certaines applications requièrent des limites encore plus strictes. Le tableau ci-dessous présente les plages de tolérances courantes :
| Type d'entité | Tolérance typique | Exemple d'application |
| Emplacements des ports | ± 0.02 mm | systèmes d'administration de fluides |
| Diamètres des canaux | - | Contrôle de débit précis |
| Surfaces de contact | - | interfaces d'étanchéité |
| Positions du fil | - | Compatibilité d'assemblage |
Ces dimensions ne sont pas aléatoires. Un orifice décalé de 0.02 mm peut provoquer une fuite. Un canal trop étroit bloque le flux. Pour les implants, les enjeux sont encore plus importants. Les implants orthopédiques nécessitent des tolérances de l'ordre du micron pour s'adapter parfaitement à l'os. Le processus d'usinage doit garantir ces spécifications de manière constante pour chaque pièce.
Mesure et vérification de la précision dimensionnelle
On ne peut corriger ce qu'on ne mesure pas. Les machines à mesurer tridimensionnelles (MMT) contrôlent les dimensions clés des pièces usinées par commande numérique (CNC) à usage médical. Ces appareils palpent la pièce et comparent les mesures au modèle CAO. Pour les productions en grande série, un échantillonnage statistique garantit la qualité. Chaque lot est inspecté. Les données sont réinjectées dans le processus CNC afin de détecter rapidement tout écart. Ce processus itératif assure un usinage conforme aux spécifications, de la première à la dernière pièce.
Finition de surface et propreté
Valeurs Ra et leur effet sur l'écoulement des fluides
L'état de surface influe sur la circulation des fluides dans le collecteur. Les surfaces rugueuses créent des turbulences et une résistance, tandis que les surfaces lisses permettent une circulation fluide. Pour les canaux de fluides, un état de surface Ra de 0.4 µm ou moins est la norme. Le tableau ci-dessous présente les avantages des différents états de surface :
| Niveau de finition | Valeur Ra | Utilisation typique |
| Usiné en standard | - | Surfaces non critiques |
| Grade médical | 0.4 micromètre | Canaux de fluide |
| Ultra-lisse | ≤ 0.25 m | Applications de haute pureté |
Une finition plus lisse réduit également la prolifération bactérienne, ce qui est important pour les implants et les dispositifs réutilisables. L'usinage CNC doit conserver suffisamment de matière pour les étapes de finition. Un polissage excessif risque de modifier la forme de la pièce.
Ébavurage, passivation et électropolissage
L'usinage brut laisse des bavures et des microfissures. Ces défauts emprisonnent les contaminants et fragilisent la pièce. L'ébavurage élimine les arêtes vives. La passivation crée une couche d'oxyde protectrice sur l'acier inoxydable. L'électropolissage lisse la surface à l'échelle microscopique. Pour l'acier inoxydable 316L, l'électropolissage standard permet d'atteindre des valeurs Ra de 0.4 µm ou moins. Ces étapes préservent l'intégrité du collecteur et prolongent sa durée de vie.
Garantir la reproductibilité pour la sécurité des patients
Contrôle des processus et analyse statistique
La répétabilité garantit que chaque pièce est identique à la précédente. Cette constance est essentielle à la sécurité des patients. Le contrôle des procédés utilise des méthodes statistiques pour surveiller la production. Les cartes de contrôle permettent de suivre les dimensions clés au fil du temps. Si une mesure s'approche de la limite de tolérance, les opérateurs la détectent avant que les pièces ne soient hors spécifications. Cette approche proactive réduit le gaspillage et empêche que des dispositifs défectueux ne parviennent aux patients.
Réduction de la variabilité dans la production à grand volume
La production en grande série amplifie les petites variations. Un outil légèrement usé peut entraîner des variations dimensionnelles sur une longue série. Le changement régulier des outils et le contrôle en cours de production permettent de maîtriser ces variations. Les systèmes automatisés des tours automatiques et des centres d'usinage CNC garantissent des paramètres de coupe constants. Pour les pièces de précision destinées au secteur médical, cette fiabilité est ce qui distingue les fournisseurs de confiance des autres.
D'un point de vue pratique, collaborer avec un partenaire expérimenté fait toute la différence. NOBLE, un partenaire de fabrication de premier plan en Chine, possède une expertise pointue dans l'usinage de collecteurs médicaux. Son équipe maîtrise les tolérances micrométriques tout en optimisant les coûts. Elle accompagne ses clients du prototype à la production en série sans compromettre la sécurité ni la fonctionnalité. Lorsque la sécurité des patients dépend de votre collecteur, vous avez besoin d'un partenaire aussi exigeant que vous en matière de précision.
Choisir NOBLE pour votre projet d'usinage de collecteurs médicaux

Choisir le bon partenaire pour l'usinage de collecteurs médicaux peut s'avérer complexe. Il vous faut un expert des matériaux, capable de garantir des tolérances serrées et de communiquer clairement. NOBLE réunit tous ces atouts. Son équipe vous accompagne de la conception initiale à la production en série. Examinons ensemble les critères essentiels pour évaluer un partenaire d'usinage.
Évaluation des capacités techniques
Expérience avec les matériaux de qualité médicale
Tous les ateliers ne maîtrisent pas l'usinage de l'acier inoxydable 316L ou du PEEK. NOBLE travaille ces matériaux depuis des années. Ses machinistes connaissent parfaitement les vitesses, les avances et l'outillage adaptés à chacun. Cette expertise se reflète dans la qualité de la pièce finale. Un collecteur usiné par un expert du matériau présentera des coupes plus nettes et moins de défauts. L'usinage CNC du titane, par exemple, exige des vitesses lentes et un arrosage abondant. L'équipe de NOBLE possède cette connaissance grâce à son expérience, et non par tâtonnements. Ce savoir-faire vous permet de gagner du temps et de l'argent sur chaque projet.
Capacités internes de finition et de test
Les étapes de finition sont tout aussi importantes que les usinages initiaux. L'ébavurage, la passivation et l'électropolissage sont entièrement réalisés en interne chez NOBLE. Inutile de sous-traiter l'acheminement des pièces. Cela garantit une qualité constante et des délais de production courts. Les tests sont également effectués sur place. Des machines à mesurer tridimensionnelles vérifient les dimensions de chaque lot. Ainsi, les mauvaises surprises sont moins fréquentes. L'ensemble du processus d'usinage est centralisé, ce qui simplifie la communication et la traçabilité.
Évaluation des systèmes de gestion de la qualité
Certifications et historique d'audit
Chez NOBLE, la qualité n'est pas un vain mot. Elle est au cœur de leurs activités quotidiennes. Leurs certifications attestent du respect de procédures rigoureuses. Des audits réguliers sont menés et leurs résultats témoignent d'une conformité constante. Sur demande, ils fournissent les documents nécessaires sans hésitation. Cette transparence est essentielle dans le secteur médical. Vous devez avoir la certitude que vos composants répondent à toutes les exigences.
Certifications du système de gestion de la qualité
Deux certifications sont essentielles dans le secteur médical. L'une couvre la gestion de la qualité en général. L'autre, plus poussée, porte spécifiquement sur la fabrication de dispositifs médicaux. NOBLE possède les deux. Ces certifications garantissent que leurs processus sont documentés, reproductibles et audités. Pour l'usinage de collecteurs médicaux, ce niveau de contrôle qualité est indispensable. Il vous assure que chaque pièce répond aux mêmes exigences.
Fiabilité de la communication et de la chaîne d'approvisionnement
Assistance au prototypage et retours sur la conception pour la fabrication (DFM)
Les retours d'information sur la conception pour la fabrication (DFM) peuvent vous faire gagner des semaines sur votre projet. En examinant votre conception en amont, NOBLE repère les problèmes avant le lancement de la production. Les chiffres le confirment : les analyses DFM réduisent les itérations de conception de 35 à 40 %, ramenant le nombre de révisions de 3 à 4 à seulement 1 ou 2. Cela représente un gain de temps moyen de 7 à 10 jours par projet. Leur équipe vous signale lorsqu'un canal est trop étroit ou qu'une tolérance est trop faible. Ces retours vous permettent de corriger les problèmes sur papier plutôt que sur la chaîne de production.
Évolutivité pour la montée en puissance de la production
Un prototype performant doit encore être adapté à une production à grande échelle. NOBLE assure une transition en douceur. L'entreprise commence par quelques pièces pour les tests, puis augmente progressivement la production au fur et à mesure de la validation de la conception. Son équipement permet aussi bien la production en petites séries que la production en grande série. Les machines CNC produisent des milliers de pièces avec une grande fiabilité. Grâce à cette capacité d'adaptation, vous n'aurez pas besoin de chercher un nouveau partenaire lorsque la demande augmentera. La même équipe qui a réalisé votre prototype prend en charge votre production en série.
D'un point de vue pratique, choisir NOBLE, c'est s'associer à un partenaire qui maîtrise l'ensemble du projet. NOBLE allie compétences techniques, qualité certifiée et communication transparente. Cette combinaison garantit le bon déroulement de votre projet d'usinage de collecteurs médicaux, du début à la fin.
Le choix des matériaux et des procédés doit répondre aux besoins cliniques. Pour l'usinage des collecteurs médicaux, l'acier inoxydable 316L, le titane et le PEEK remplissent des rôles différents. Le fraisage CNC permet de réaliser des géométries complexes. L'usinage suisse est adapté à la production en grande série de pièces médicales. Le processus CNC doit satisfaire aux exigences médicales. La précision est essentielle à la sécurité des patients. Chaque usinage CNC respecte les normes médicales. La sécurité des patients dépend de la précision de l'usinage CNC. L'usinage CNC requiert de l'expérience. L'outillage CNC est crucial pour les applications médicales. L'usinage CNC médical garantit des résultats. La sécurité des patients est primordiale. La sécurité est un impératif pour les dispositifs médicaux.
Selon Nasto, les fabricants de dispositifs médicaux recherchent des partenaires pour bénéficier d'une expertise en conception pour la fabrication (DFM) dès les premières étapes, afin d'améliorer la qualité et de réduire les coûts. L'intégration des contraintes de fabrication permet d'éviter des reconceptions coûteuses, comme l'indique l'équipe d'ingénierie de P&Y.
Faites appel rapidement à un partenaire spécialisé en usinage CNC médical pour l'usinage de collecteurs médicaux. Contactez notre équipe CNC pour une analyse de conception médicale.
FAQ sur l'usinage des collecteurs médicaux
Quelles tolérances puis-je attendre pour l'usinage des collecteurs médicaux ?
Pour l'usinage des collecteurs médicaux, les tolérances typiques peuvent être aussi serrées que ±0.02 mm (0.0008 pouce) sur le positionnement des ports. Les diamètres des canaux et les surfaces de contact exigent une grande précision, dont les valeurs dépendent de l'application spécifique. Il est possible d'obtenir des tolérances encore plus strictes, mais cela engendre un coût plus élevé. Demandez uniquement ce dont votre dispositif a réellement besoin.
Comment choisir entre l'acier inoxydable et le titane ?
Optez pour l'acier inoxydable 316L si vous recherchez une bonne résistance à la corrosion et souhaitez faire des économies. Choisissez le titane si le poids est un critère important ou si vous avez besoin d'un rapport résistance/poids élevé. Le titane coûte plus cher et son usinage est plus long, mais il est indispensable pour les implants et les dispositifs portables.
Quand faut-il usiner un collecteur en polymère plutôt que de le mouler ?
Pour les petites séries (moins de 500 pièces), privilégiez l'usinage des polymères. L'absence de frais d'outillage sur mesure permet de maintenir un prix unitaire bas. À partir de 1 000 unités, le moulage par injection reste plus économique, même en tenant compte du coût d'outillage (entre 5 000 et 20 000 $). Réalisez toujours des prototypes au préalable.
Quel type de finition de surface est nécessaire pour les canaux de fluides ?
Les canaux de fluides utilisés dans l'usinage des collecteurs médicaux nécessitent un état de surface Ra ≤ 0.4 µm. Cette rugosité réduit les turbulences et empêche la prolifération bactérienne. L'électropolissage standard de l'acier inoxydable 316L permet d'atteindre ce niveau. Pour les applications exigeant une très haute pureté, un Ra ≤ 0.25 µm peut être requis.
Le PEEK peut-il remplacer le métal dans les collecteurs médicaux ?
Oui, le PEEK convient à de nombreuses applications. Il supporte de nombreux cycles de stérilisation et résiste aux produits chimiques. Plus léger que le métal, il est sans danger pour le corps. Pour l'usinage du PEEK, utilisez des outils en carbure monobloc à micrograins, avec des angles de coupe positifs et des arêtes de coupe polies. Cela évite les bavures.
Quelles certifications mon partenaire d'usinage doit-il posséder ?
Recherchez les certifications attestant de la maîtrise de la gestion de la qualité et des capacités de fabrication de dispositifs médicaux. Celles-ci indiquent des processus écrits et reproductibles. Demandez l'historique et les documents d'audit. Un partenaire qui partage ces informations vous fournira des pièces conformes aux normes.
À quel moment dois-je faire intervenir un partenaire d'usinage ?
Impliquez votre partenaire dès la phase de conception. Les retours d'information sur la conception en vue de la fabrication réduisent les modifications de conception de 35 à 40 %. Le nombre de révisions passe ainsi de 3 à 4 cycles à 1 ou 2, ce qui représente un gain de 7 à 10 jours par projet. Un retour d'information précoce évite les refontes coûteuses et garantit le respect des délais.







