

S'approvisionner en moulage par injection en Chine ne se résume pas à savoir si les capacités existent, mais plutôt si le partenaire qui les fournit peut en démontrer le savoir-faire. Un acheteur passant commande d'outillage à l'autre bout du monde ne peut pas visiter l'usine un mardi après-midi ; les preuves doivent donc se trouver dans des tolérances publiées, des classes de moules documentées, des délais de livraison annoncés, une chaîne de processus clairement définie et un système de gestion qui résiste à un audit.
Ce guide aborde ces dimensions une à une : la précision des moules et la qualité de l’outillage, les délais entre le devis et la livraison, la coordination du projet de la conception à l’assemblage, les ressources humaines et le parc de machines en production, ainsi que les certifications qui encadrent la documentation. Tout au long du guide, les données publiées par NOBLE relatives à ses capacités servent d’exemples concrets, vous permettant ainsi de visualiser une réponse vérifiable à chaque question. L’article se conclut par une démonstration convaincante des atouts de NOBLE en tant que partenaire pour les programmes allant du prototype à la production en série, suivie des questions les plus fréquemment posées par les acheteurs avant de s’engager.
Ce que signifie « moulage par injection en Chine » pour un acheteur
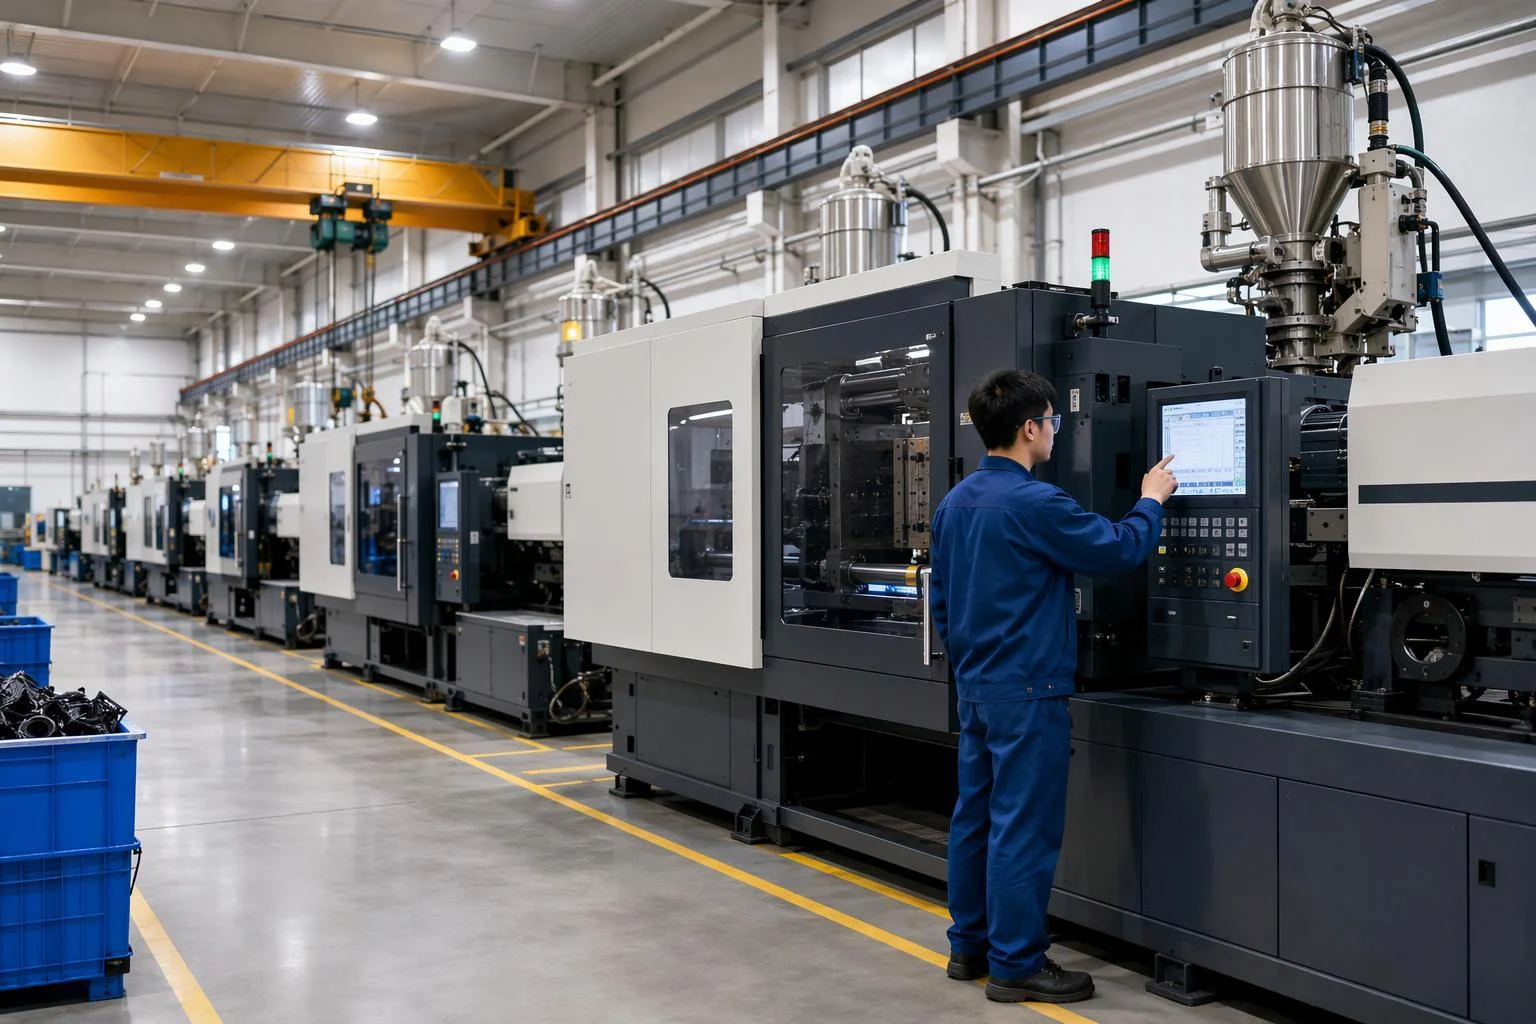
L'expression « moulage par injection en Chine » décrit un choix d'approvisionnement : vous faites appel à un fabricant basé en Chine pour concevoir et fabriquer l'outillage, mouler les pièces et, souvent, les finir et les assembler. L'expression fait référence au lieu de production, et non aux normes de qualité. Cette distinction est importante, car les critères d'évaluation changent dès lors que le fournisseur n'est plus accessible géographiquement.
Avec un mouleur local, la vérification est en grande partie informelle. On se rend sur place lors d'un essai, on examine l'outil, on assiste à une coulée et on règle les questions sur place. L'approvisionnement en provenance de Chine remplace ces visites par une documentation et une approbation à distance. Trois éléments changent donc :
- Les boucles de communication s'allongent. Chaque clarification coûte une journée au lieu d'une heure, il est donc impératif que le retour d'information technique du partenaire soit complet dès la première fois — un rapport DFM qui détecte les problèmes d'épaisseur de paroi et de dépouille avant l'outillage vaut plus qu'une réponse rapide qui les manque.
- L'outillage est approuvé à distance. Vous validerez à distance la conception du moule, les résultats d'un essai et les premiers échantillons. Cela nécessite un fournisseur qui transmette des preuves structurées : rapports dimensionnels, vidéo de l'essai et échantillons physiques.
- La qualité doit être documentée, et non pas observée. Si vous ne pouvez pas vous rendre directement à la presse, le rapport d'inspection devient votre guide. L'inspection en cours de production et une séquence IQC/IPQC/FQC-OQC définie ne sont pas des formalités administratives superflues ; elles remplacent la proximité.
Rien de tout cela ne signifie que la situation géographique détermine la qualité. Un atelier mal contrôlé reste un atelier mal contrôlé partout. L'important est qu'un partenaire basé en Chine démontre ses capacités par le biais de spécifications publiées et d'un processus auditable ; la suite de cet article applique ce critère à l'aide des données publiées par NOBLE.
Précision des moules et qualité de l'outillage chez NOBLE
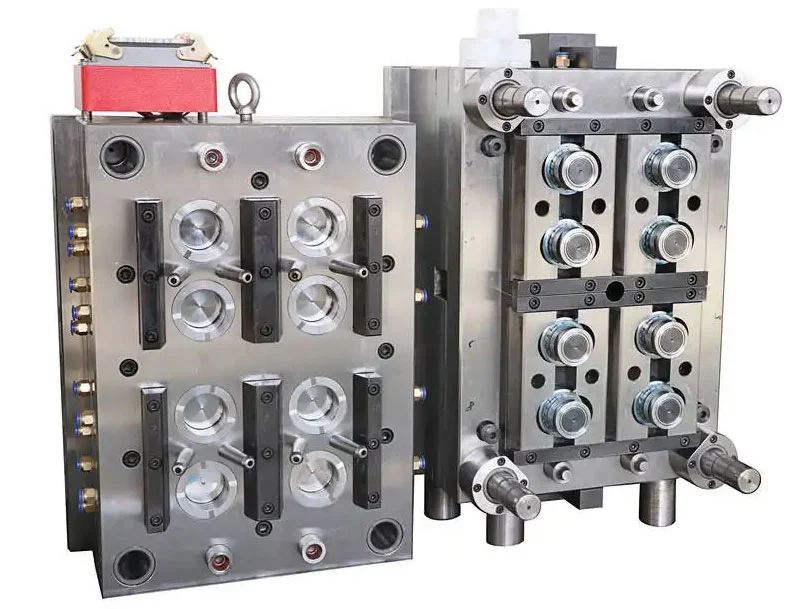
La précision en moulage par injection ne se résume pas à un seul chiffre. Elle repose sur au moins trois valeurs différentes, chacune décrivant un aspect distinct. Les acheteurs qui les confondent surestiment leur budget d'outillage ou sous-estiment leurs critères d'acceptation. NOBLE publie des données pour chaque valeur, et il convient de les interpréter dans leur contexte.
Tolérances publiées par NOBLE pour les moules et les pièces moulées
Le tableau des capacités de moulage par injection de NOBLE indique une tolérance de cavité de ±0.05 mm et une répétabilité inter-pièces de ±0.1 mm . Ces deux valeurs concernent des aspects différents. La tolérance de cavité décrit la précision d'usinage de l'outillage lui-même : l'acier ou l'aluminium est usiné de manière à ce que la géométrie moulée soit conforme aux spécifications à ±0.05 mm près. La répétabilité, quant à elle, décrit la constance des pièces moulées : une fois l'outillage correctement réglé, les pièces successives présentent une variation inférieure à ±0.1 mm. Un outillage peut présenter une tolérance de cavité très faible tout en affichant une variation inter-pièces plus importante en cas de dérive des paramètres de processus. C'est pourquoi ces deux valeurs doivent figurer dans le cahier des charges.
Par ailleurs, la page de NOBLE consacrée à l'outillage pour moules d'injection mentionne une précision de ±0.001 mm pour ses machines d'usinage de précision utilisées en fabrication d'outils. Il s'agit d'une donnée de positionnement de la machine-outil, et non d'une garantie concernant les pièces moulées. Cela signifie que l'équipement peut usiner les composants du moule avec une grande précision ; cela ne signifie pas que chaque détail moulé est précis au micron près.
Les dimensions indiquées sont tout aussi pratiques : NOBLE précise une taille minimale de 1 × 1 × 1 mm et une taille maximale de 1 200 × 1 000 × 500 mm . Vérifiez que votre pièce se situe bien dans cette plage avant de nous contacter ; une pièce hors de ces dimensions nécessiterait une discussion différente, et non une simple question de tolérance.
Classes de moules et durée de vie des injections : adapter l’outillage au volume de production
NOBLE publie sur sa page dédiée à l'outillage un tableau de moules à cinq classes , chaque classe étant liée à un objectif, une durée de vie, une tolérance de ±0.02 mm et un délai de livraison :
| Classe de moule | Interet | Durée de vie | Tolérance | Délai De Mise En Œuvre |
| Classe 105 | Test de prototype | Moins de 500 cycles | ± 0.02 mm | 7 à 10 jours |
| Classe 104 | Production à faible volume | Moins de 100,000 cycles | ± 0.02 mm | 10 à 15 jours |
| Classe 103 | Production à faible volume | Moins de 500,000 cycles | ± 0.02 mm | 10 à 15 jours |
| Classe 102 | Production en volume moyen | Production moyenne à élevée | ± 0.02 mm | 10 à 15 jours |
| Classe 101 | Production à grand volume | Plus de 1,000,000 XNUMX cycles | ± 0.02 mm | 10 à 18 jours |
Le raisonnement est simple une fois le tableau interprété correctement. Un outil de classe 105 est conçu pour valider une conception, et non pour supporter un programme de production : moins de 500 cycles ne résisteront pas à un volume de lancement, et considérer l'outillage de prototypage comme un raccourci vers la production est la principale raison pour laquelle les programmes finissent par devoir être réoutillés en cours de production. À l'inverse, un outil de classe 101 conçu pour plus d'un million de cycles représente un investissement inutile si la conception est encore en phase de test et susceptible d'évoluer. La classe appropriée est celle dont la durée de vie correspond à votre volume total réaliste, majorée d'une marge pour les essais et les rebuts.
Choix entre acier, aluminium et cavitation
NOBLE propose des outillages en acier et en aluminium , disponibles en versions pour la production industrielle avec des durées de vie inférieures à 1 000, 5 000, 30 000 et 100 000 cycles. L’entreprise réalise également des moules monocavité, multicavités et des moules familiaux sur des presses d’une force de 50 à 500 tonnes.
Ces choix interagissent. Les outils en aluminium permettent une coupe plus rapide et coûtent moins cher, ce qui convient aux outillages de pontage et aux petites séries, mais ils s'usent plus vite que l'acier. La cavitation influe sur la rentabilité unitaire : un outil multi-empreintes répartit l'investissement sur un plus grand nombre de pièces par cycle et réduit le coût unitaire, mais il augmente son coût et sa complexité, et n'est rentable que si le volume de production le justifie. Un moule familial — plusieurs pièces différentes dans un seul outil — est efficace lorsque plusieurs composants partagent le même matériau et le même volume, et peu pratique lorsqu'une pièce du moule familial change.
NOBLE indique également connaître les normes de moules HASCO, DME et LKM . Si vos plans font référence à l'un de ces systèmes, cela signifie que l'embase du moule, ses composants et ses interfaces peuvent être spécifiés selon la norme que vous utilisez déjà, sans avoir à convertir votre documentation dans une autre convention.
Vitesse d'usinage et délai de livraison, du devis à la livraison
Le délai de livraison est souvent indiqué par un chiffre unique, ce qui masque le fait que l'acheteur doit patienter pendant trois périodes distinctes : le délai d'établissement du devis, le délai de fabrication des outils et le délai de livraison des pièces. NOBLE publie des chiffres pour chacune de ces périodes, et il est important de les distinguer.
Réponse au devis et au DFM
NOBLE garantit un devis sous 24 heures et un rapport DFM gratuit sous 12 heures . L'analyse DFM est la plus précieuse des deux, car elle permet d'obtenir l'avis des ingénieurs avant tout engagement financier. La page dédiée aux services de NOBLE détaille les points examinés par ses ingénieurs lors d'une analyse de conception : épaisseur des parois, contraintes, esthétique, coût, retrait, fonctionnalité et stabilité dimensionnelle.
Chacun de ces éléments a une incidence sur la fabrication, et non une simple case à cocher. L'épaisseur des parois influe sur le remplissage et le temps de refroidissement ; des parois irrégulières entraînent des retassures et des déformations. Le retrait détermine si la cavité est surdimensionnée afin que la pièce soit conforme aux dimensions nominales après refroidissement. L'angle de dépouille détermine si la pièce se démoule sans frottement. La stabilité dimensionnelle assure que la pièce respecte toujours les tolérances après sa sortie d'outillage. Un rapport DFM signalant ces problèmes avant l'usinage est la correction la plus économique que vous puissiez apporter ; les mêmes problèmes détectés lors des essais peuvent coûter des semaines.
Délais de production d'outillage et de moulage
Les délais de fabrication des outillages publiés par NOBLE varient selon la classe de moules : 7 à 10 jours pour les outillages prototypes de classe 105 , 10 à 15 jours pour les classes 104, 103 et 102 , et 10 à 18 jours pour les outillages de production en grande série de classe 101. Concernant le moulage proprement dit, NOBLE annonce un délai de 15 jours ouvrables maximum pour la plupart des commandes , avec une réponse aux demandes de devis 24 h/24 et 7 j/7.
Ces délais sont donnés à titre indicatif et ne constituent pas des garanties pour toutes les géométries. Un outil doté de glissières complexes, de détails fins ou fabriqué dans un matériau inhabituel nécessitera un délai de fabrication plus long qu'un outil simple de même catégorie. La fourchette de délais publiée reflète fidèlement cette différence. Utilisez ces chiffres pour planifier votre production et confirmez le délai précis lors de l'établissement du devis.
D'où vient la rapidité : Flux de processus internes
Les délais mentionnés ci-dessus sont réalisables car toutes les étapes sont réalisées au sein d'une même structure. L'outillage, le moulage, les opérations secondaires et l'assemblage sont gérés par la chaîne de processus interne de NOBLE, ce qui évite qu'un projet ne soit bloqué dans une file d'attente entre différents ateliers – une cause classique de retards inexpliqués dans les programmes externalisés.
L'inspection s'effectue selon le même flux de production, et non comme une étape distincte en fin de chaîne. NOBLE décrit une séquence complète de contrôle qualité à réception (IQC), en cours de production (IPQC) et en fin de production (FQC/OQC) : contrôle des matières premières, contrôle en cours de production et contrôle final avant expédition. Lorsqu'une dimension dérive au niveau de la presse, le système de métrologie interne la détecte pendant la production, et non après l'expédition des pièces, ce qui réduit le délai de correction de plusieurs semaines à quelques heures.
Coordination de projet : Un partenaire unique de la conception à l'assemblage
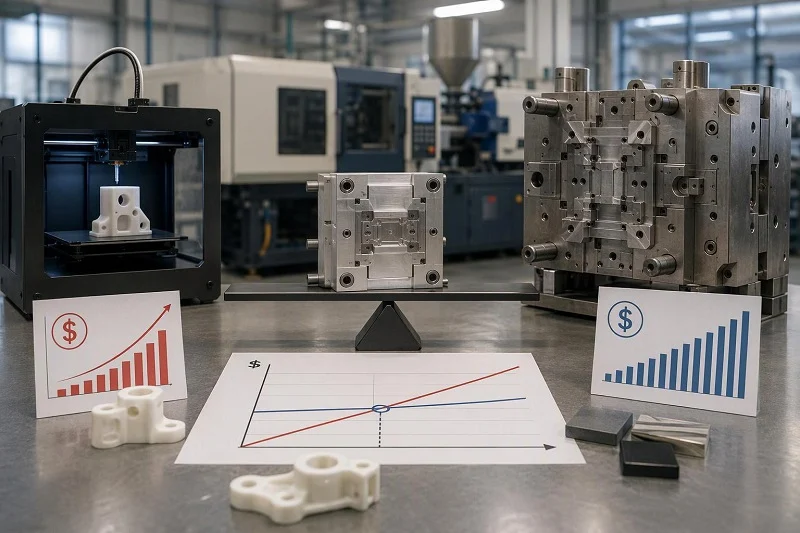
La « coordination de projet » peut recouvrir presque n'importe quelle réalité tant qu'elle n'est pas définie. Chez NOBLE, elle correspond à une séquence d'étapes publiée, dont l'intérêt réside dans le fait qu'un responsable unique pilote le projet de bout en bout.
Le processus de soutien aux projets en neuf étapes
La page de support des projets de NOBLE décrit neuf étapes : ingénierie et optimisation, conception de l'outillage, plan d'emballage des pièces, usinage et ajustement de l'outillage, achat des accessoires, injection et modification, inspection, emballage, chargement et livraison.
En tant qu'acheteur, analysez cette liste et comptez les transferts de responsabilité que vous géreriez autrement vous-même. Chaque étape représente une perte de temps dans un programme multi-fournisseurs : l'outilleur termine et le mouleur attend ; le mouleur termine et le finisseur attend ; le finisseur termine et quelqu'un d'autre se charge de l'emballage et du transport. Avec un responsable unique tout au long de la chaîne, ces transitions s'effectuent dans un seul planning plutôt que sur plusieurs bons de commande. Vous validez les décisions aux points clés et recevez un statut clair et cohérent, au lieu de relancer cinq fournisseurs qui rejettent chacun la responsabilité du retard sur un autre.
Apports d'ingénierie et de conception pour la fabrication (DFM) avant la découpe du métal
Avant même le début de la fabrication des moules, les ingénieurs de NOBLE vérifient la faisabilité des conceptions. Leur équipe de conception de moules travaille sur l'optimisation, le choix du procédé, la durée de vie du moule et le temps de cycle. C'est à ce stade que le coût est réellement déterminé. Une fois l'acier usiné, la géométrie est en grande partie figée et toute modification se limite à des ajustements d'outillage. Avant cela, l'ajout d'un angle de dépouille, l'épaississement d'une paroi ou le déplacement d'un point d'injection ne nécessitent qu'une simple discussion.
La même logique s'applique à la durée de vie du moule et au temps de cycle. Une revue de conception qui anticipe le volume de production permet de choisir simultanément la classe d'outillage, le matériau et le système de refroidissement, plutôt que de constater, lors de la mise à l'échelle, que l'outillage a été conçu pour une fraction des cycles requis.
Opérations secondaires, assemblage et emballage
NOBLE propose des opérations secondaires telles que la texturation de moules, la tampographie, la gravure laser, les inserts filetés et l'assemblage de base . Ses services d'assemblage comprennent un atelier sans poussière de 1 000 m² pour les projets nécessitant un environnement contrôlé.
De même, et c'est tout aussi important, NOBLE prend en charge l'emballage et la planification de la livraison. Les pièces arrivent emballées pour le transport et leur livraison est planifiée dans votre région, prêtes pour l'étape suivante de votre assemblage. Vous n'avez plus besoin d'organiser la finition, l'emballage et le transport séparément. Pour un projet comportant plusieurs composants moulés, le fait de centraliser ces étapes chez un seul fournisseur vous simplifie considérablement la coordination.
Main-d'œuvre et capacité machine des lignes de moulage de NOBLE
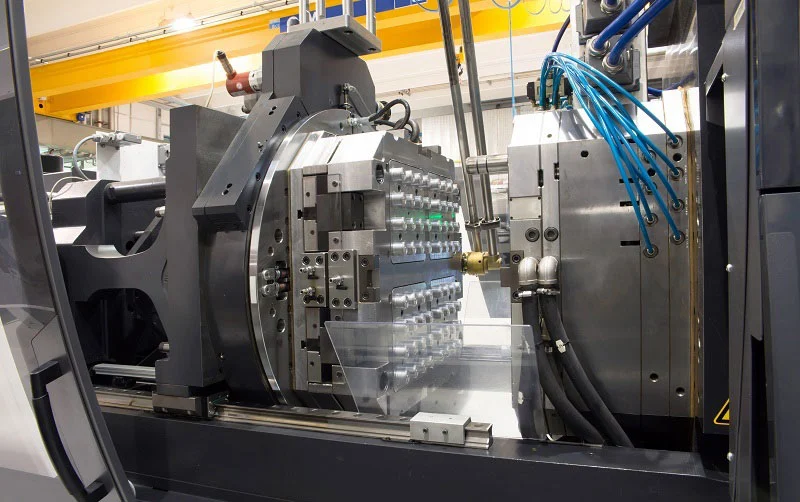
La capacité d'un fournisseur à intégrer votre programme à ses activités existantes est un indicateur important. NOBLE publie ses effectifs et son parc de matériel ; il est donc essentiel de préciser de quels chiffres il s'agit : ce sont les déclarations de capacités publiées par NOBLE elle-même, et non un registre d'actifs audité par un organisme indépendant.
Taille de l'équipe et répartition fonctionnelle
Le profil de l'entreprise NOBLE indique 150 à 180 employés , répartis comme suit : 10 à 15 dans la direction, 10 à 15 dans le marketing, 15 à 20 dans la technologie, 10 à 15 dans la qualité et 50 à 80 dans la production.
La répartition fonctionnelle est un atout majeur. Une équipe qualité dédiée de 10 à 15 personnes garantit que l'inspection est assurée par des inspecteurs, et non par des opérateurs de production contrôlant leur propre travail entre les cycles. Une équipe technique de 15 à 20 personnes assure que la revue technique et la conception des moules sont des fonctions permanentes et non des ressources externes. Pour un acheteur, cette structure confère crédibilité au retour d'information sur la fabricabilité (DFM) et à la séquence IQC/IPQC/FQC-OQC, les présentant comme une pratique continue.
Tonnage de la balance et de la presse
Les capacités de moulage de NOBLE s'étendent de 50 à 500 tonnes de presse , couvrant ainsi la fabrication de petites pièces de précision jusqu'aux grands boîtiers, dans les dimensions de pièces décrites précédemment. Sa page dédiée à l'outillage mentionne plus de 200 machines d'usinage de précision de pointe , et son offre de fabrication en petites séries fait référence à plus de 500 équipements de production.
Ces déclarations de NOBLE concernent ses propres installations. Elles témoignent de l'étendue de ses capacités – une capacité d'usinage suffisante pour fabriquer l'outillage en interne et un équipement de production adéquat pour traiter des commandes de différentes séries – mais ne constituent pas un audit indépendant des machines individuelles. Considérez-les comme la capacité déclarée du fournisseur et vérifiez l'équipement spécifique utilisé pour votre pièce lors de l'établissement du devis.
Ressources en matière d'inspection et de métrologie
NOBLE cite des projecteurs de profil, des machines à mesurer tridimensionnelles (MMT) et des scanners 3D parmi ses équipements de contrôle, utilisés dans le cadre du processus IQC/IPQC/FQC-OQC. La métrologie en interne modifie l'impact économique d'un problème. Si une dimension critique dérive en cours de production, la MMT détecte le problème pendant la production, la cause est analysée pendant que l'outil est encore sur la presse, et la correction est apportée avant qu'un lot non conforme ne s'accumule. Lorsque la métrologie est externalisée, ce même décalage est découvert après l'expédition, et le processus de correction s'étend sur plusieurs pays.
NOBLE précise également qu'elle peut fournir des rapports de qualité complets, établis par son équipe qualité interne ou par des laboratoires tiers lorsqu'un programme nécessite une vérification indépendante.
Matériaux, finitions de surface et capacités secondaires
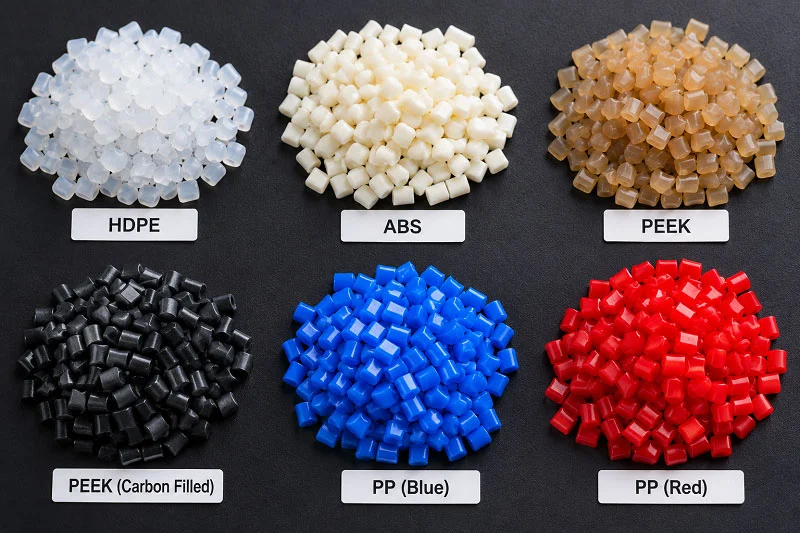
NOBLE propose une gamme de matériaux couvrant les thermoplastiques techniques courants : ABS, nylon, PEEK, PMMA, polycarbonate, polyéthylène, polypropylène et POM . Chacun présente des avantages et des inconvénients spécifiques : le PEEK pour sa haute résistance mécanique et sa résistance thermique et chimique, le polycarbonate pour sa résistance aux chocs et sa transparence, le POM pour son faible coefficient de frottement et sa rigidité, le polypropylène pour ses qualités alimentaires, etc. La page dédiée aux matériaux renvoie vers une page spécifique pour chaque matériau, permettant ainsi de vérifier son adéquation à votre application plutôt que de se fier à un simple résumé.
Pour la finition, NOBLE propose le texturage de moules pour des effets de surface intégrés, ainsi que la tampographie et la gravure laser pour le marquage, et l'usinage secondaire lorsqu'une pièce moulée nécessite une découpe après fabrication. Les services de finition de surface comprennent le polissage, le revêtement en poudre et la peinture pour les pièces qui en ont besoin. Si votre programme implique l'assemblage de plusieurs matériaux, le surmoulage et le moulage par insertion font également partie des services proposés.
Cette section est volontairement brève : le choix des matériaux relève de la spécification, et les détails doivent figurer dans la fiche technique et la discussion DFM, et non dans un aperçu des capacités.
Certification de la qualité : que signifient les normes ISO 9001:2015 et ISO 13485:2016 ?
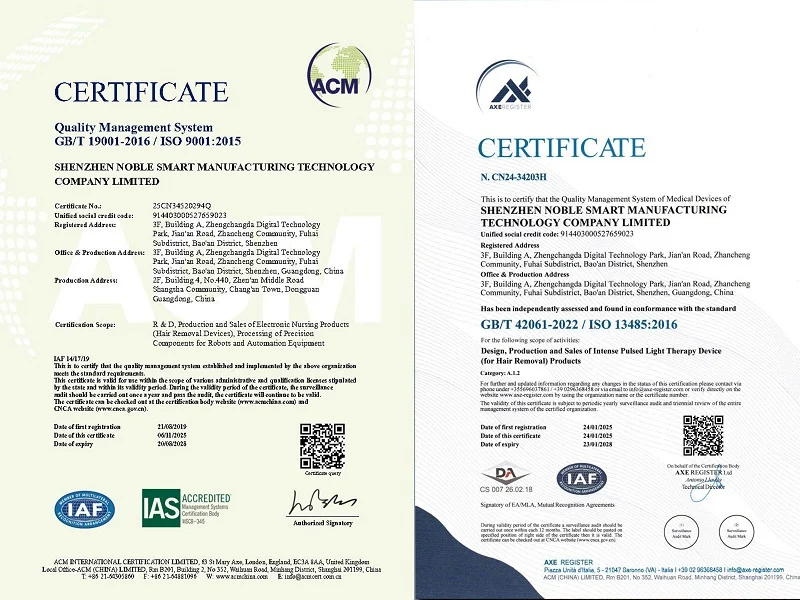
NOBLE est certifiée ISO 9001:2015 et ISO 13485:2016 et déclare avoir obtenu les autorisations de production pour les dispositifs médicaux . Chaque certification couvre des aspects spécifiques ; il est donc important de bien les comprendre.
L'ISO 9001:2015 est la norme internationale relative aux systèmes de management de la qualité. La certification atteste qu'un organisme accrédité a évalué la manière dont l'organisation planifie, contrôle et améliore ses processus : gestion documentaire, traçabilité, actions correctives et revue de direction. Pour un acheteur, elle prouve que la qualité est gérée par un système et non par la seule vigilance individuelle, et que des enregistrements sont disponibles pour vérification.
La norme ISO 13485:2016 est la norme de management de la qualité spécifique aux dispositifs médicaux. Elle approfondit la gestion des risques, la maîtrise de la conception, la traçabilité et la validation des processus, reflétant les exigences réglementaires du secteur des dispositifs médicaux. Pour un programme classé comme dispositif médical, elle indique que le système de management du fournisseur est conforme à ces exigences.
Aucun de ces certificats ne garantit un résultat précis concernant une pièce. Ils décrivent le système de management, et non le produit. Un fournisseur certifié peut toujours produire une pièce non conforme ; la différence réside dans le fait que le système est conçu pour détecter, documenter et corriger ce problème. Considérez les certificats comme des preuves de la maîtrise du processus et comparez-les aux données dimensionnelles et aux rapports d'inspection de votre pièce.
Préparer une demande de devis qui permette d'obtenir un devis rapide et précis
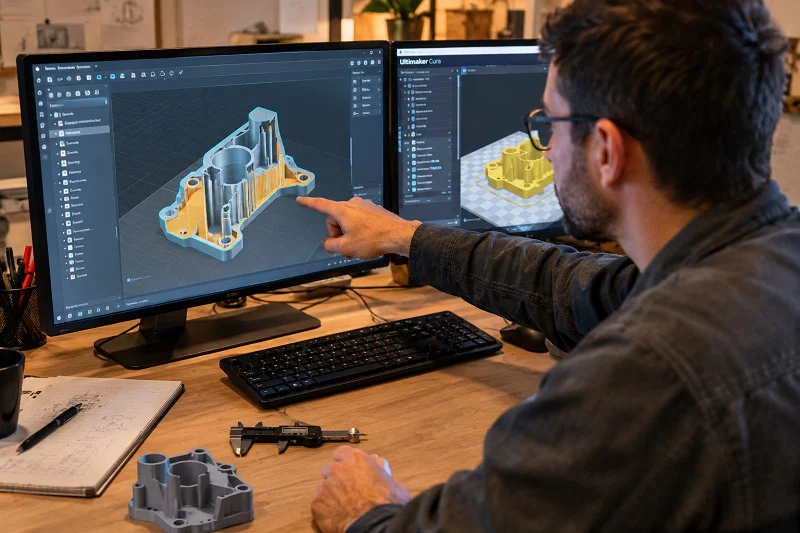
Le délai de 24 heures pour établir un devis chez NOBLE dépend de la réception d'informations suffisantes pour une estimation précise. Une demande de devis complète donne lieu à un prix et à une recommandation d'outillage ; une demande incomplète entraîne une question et le délai est réinitialisé.
Ce qu'il faut inclure :
- Modèle CAO 3D dans un format compatible. NOBLE accepte les formats STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART et PDF. Le modèle 3D natif (ou neutre) est indispensable au bon déroulement de l'analyse DFM.
- Dessins 2D avec dimensions et tolérances critiques. Le modèle définit la géométrie ; le dessin définit les éléments à inspecter. Indiquez les dimensions critiques plutôt que de laisser toutes les dimensions à leur tolérance par défaut.
- Volumes cibles et quantités annuelles prévues. C’est le facteur déterminant dans le choix de l’outillage. Il conditionne la classe du moule, la cavitation, le choix du matériau et, par conséquent, le prix.
- Exigences en matière de matériaux et de finition. Spécifiez la nuance là où cela importe, ainsi que les exigences en matière de finition de surface ou de marquage, car celles-ci affectent à la fois l'outillage et les opérations secondaires.
- Contexte réglementaire ou applicatif. La classification des dispositifs médicaux, par exemple, modifie les exigences en matière de documentation et de validation, et il est préférable de la connaître au moment du devis plutôt qu'à l'expédition.
Chaque élément influe sur le résultat. Le volume détermine la classe de moule ; le matériau, l’acier à outils et la plage de paramètres de fabrication ; la finition, les opérations secondaires et le délai de livraison. Fournir tous ces éléments dès le départ permet d’atteindre un délai réaliste de 24 heures.
Choisissez NOBLE pour votre projet de moulage par injection en Chine.

NOBLE est un fabricant leader de machines-outils en Chine. Son offre de services et ses capacités de production lui permettent de gérer un projet du prototype à la production en série, sans que l'acheteur ait à reconstituer la chaîne d'approvisionnement à chaque étape. Ses certifications sont clairement indiquées : ISO 9001:2015 et ISO 13485:2016 . Son offre de services couvre l'ensemble du processus, de la conception à l'assemblage, et non la seule production.
Cette affaire repose sur les éléments de preuve déjà présentés ci-dessus, et non sur de simples affirmations. Concernant la précision, NOBLE annonce une tolérance de ±0.05 mm pour les cavités de moule, une répétabilité de ±0.1 mm entre les pièces et des dimensions de pièces allant de 1 × 1 × 1 mm à 1 200 × 1 000 × 500 mm. Pour l'outillage, l'entreprise propose cinq classes de moules, allant de l'outillage de prototypage (moins de 500 cycles) à l'outillage de grande série (plus d'un million de cycles), chacune avec une tolérance et un délai de livraison spécifiés. En termes de rapidité, NOBLE garantit des devis sous 24 heures, des rapports DFM sous 12 heures, des délais d'outillage de 7 à 18 jours selon la classe et un moulage en 15 jours ouvrés maximum pour la plupart des commandes. Enfin, pour la coordination, l'entreprise présente une chaîne de processus en neuf étapes, de l'ingénierie au chargement et à la livraison, avec des opérations secondaires, un atelier d'assemblage sans poussière de 1 000 m² et un emballage gérés en interne. En termes d'effectifs, l'entreprise compte 150 à 180 employés, des équipes techniques et qualité dédiées, une capacité de presse de 50 à 500 tonnes et plus de 200 machines d'usinage de précision.
En résumé, voici les dimensions que l'acheteur évalue lorsqu'il s'agit de sous-traitance par injection en Chine, des données chiffrées publiées plutôt que de simples assurances. L'étape suivante est concrète : soumettez une demande de devis accompagnée de vos fichiers CAO et des volumes cibles. NOBLE vous fournira alors un devis et un retour d'information sur la fabricabilité (DFM), permettant ainsi d'entamer les discussions techniques avant tout engagement concernant l'outillage.
FAQ sur le moulage par injection en Chine
Pourquoi les acheteurs choisissent-ils le moulage par injection en Chine, et quels critères doivent-ils prendre en compte ?
Les acheteurs s'approvisionnent en Chine pour son intégration industrielle (outillage, moulage, finition et assemblage disponibles sur un seul site) et pour sa rentabilité à long terme. L'élément essentiel à prendre en compte est la vérification : comme il est impossible de se rendre sur place régulièrement, évaluez un fournisseur en fonction des tolérances publiées, des classes de moules et des délais de livraison annoncés, d'une procédure d'inspection documentée et d'un système de gestion de la qualité certifié. La situation géographique n'est pas un gage de qualité ; la documentation et la maîtrise des processus, si.
Comment puis-je évaluer la précision du moule avant de m'engager ?
Demandez les valeurs exactes et vérifiez à quoi elles se rapportent. NOBLE annonce une tolérance de ±0.05 mm pour la cavité du moule (l'outillage), une répétabilité de ±0.1 mm entre les pièces (rendement entre les injections) et une précision de ±0.001 mm pour ses équipements d'outillage (positionnement de la machine, et non des pièces moulées). Assurez-vous que votre pièce respecte les dimensions critiques comprises entre 1 × 1 × 1 mm et 1 200 × 1 000 × 500 mm, et demandez la méthode de contrôle utilisée.
Comment interagissent le délai de livraison, la classe d'outillage et le volume ?
Ces outils sont choisis conjointement. Un prototype de classe 105 (moins de 500 cycles, 7 à 10 jours) permet de valider une conception, mais ne sera pas adapté à une production en série. Les classes 104, 103 et 102 couvrent les faibles et moyennes séries (10 à 15 jours), tandis que la classe 101 (plus d'un million de cycles, 10 à 18 jours) convient aux programmes de production en grande série. Choisir la classe d'outillage correspondant à votre volume total réaliste permet d'éviter un réoutillage prématuré et des dépenses excessives pour un outil destiné à une conception encore en phase de test.
Que comprend la coordination de projet lorsqu'un partenaire gère l'outillage jusqu'à l'assemblage ?
Chez NOBLE, le processus suit une chaîne en neuf étapes : ingénierie et optimisation, conception d’outillage, planification des lots de pièces, usinage et ajustage d’outillage, achat d’accessoires, injection et modification, contrôle, emballage, chargement et livraison. Un seul responsable pilote le projet à travers ces étapes, ce qui permet d’effectuer les transferts de responsabilité, qui autrement se feraient entre différents ateliers, dans le cadre d’un calendrier unique.
Que signifient les normes ISO 9001:2015 et ISO 13485:2016 pour la documentation ?
La norme ISO 9001:2015 certifie un système de management de la qualité – maîtrise des documents, traçabilité, actions correctives et amélioration continue. La norme ISO 13485:2016 certifie un système de management de la qualité adapté aux exigences des dispositifs médicaux, avec un accent particulier sur la gestion des risques, la maîtrise de la conception et la validation des processus. Ces deux normes décrivent comment le travail est contrôlé et enregistré ; aucune ne garantit un résultat spécifique pour une pièce, il est donc indispensable de les associer à des données dimensionnelles et d’inspection relatives à votre pièce.
Que dois-je inclure dans une demande de devis pour obtenir un devis rapide ?
Un modèle CAO 3D dans un format compatible (STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART ou PDF), des dessins 2D indiquant les dimensions et tolérances critiques, les volumes cibles et les quantités annuelles prévues, les exigences en matière de matériaux et de finition, ainsi que tout contexte réglementaire, comme la classification des dispositifs médicaux. Le volume détermine la recommandation d'outillage, le matériau définit la plage de processus et la finition influence les opérations secondaires ; fournir ces trois éléments permet d'établir un devis sous 24 heures.
Quelle est la taille des effectifs et du parc de machines de NOBLE ?
NOBLE annonce un effectif de 150 à 180 employés, répartis comme suit : 10 à 15 en management, 10 à 15 en marketing, 15 à 20 en technologie, 10 à 15 en qualité et 50 à 80 en production. Le moulage utilise des presses d'une capacité de 50 à 500 tonnes. NOBLE mentionne plus de 200 machines d'usinage de précision de pointe sur sa page dédiée à l'outillage, ainsi que plus de 500 équipements de production pour les petites séries. Ces chiffres proviennent des données officielles de NOBLE concernant ses capacités. Si un projet nécessite un nombre de machines ou une liste d'équipements spécifiques non mentionnés, ces informations doivent être confirmées directement lors de l'établissement du devis, et non estimées.






