
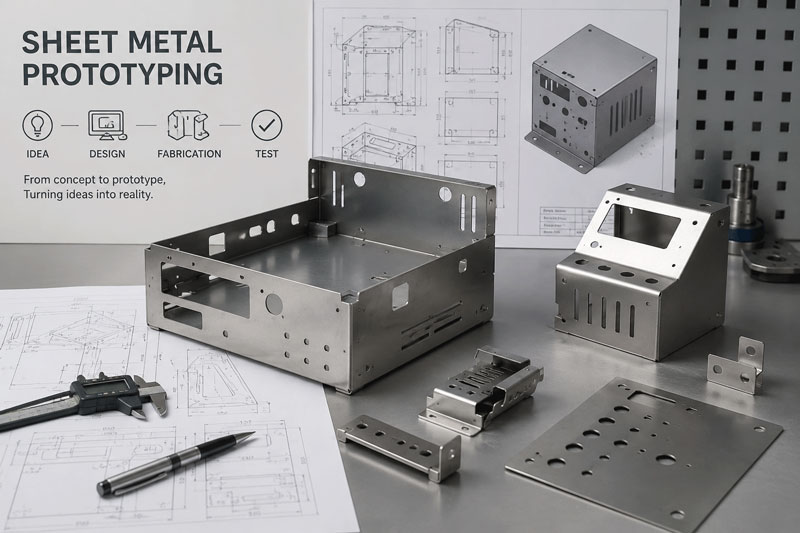
Introduction : La porte d'entrée vers l'innovation matérielle
Imaginez tenir entre vos mains, pour la première fois, votre concept de produit révolutionnaire : en sentir le poids, tester ses mécanismes, le présenter à des investisseurs ou le mettre à l’épreuve en conditions réelles. Ce moment décisif, où les conceptions numériques prennent forme, est rendu possible grâce à la fabrication de prototypes en tôle. Dans le contexte actuel du développement matériel, où tout va très vite, la capacité à produire rapidement et précisément des prototypes fonctionnels n’est pas un simple atout, c’est une nécessité pour assurer la pérennité et le succès de l’entreprise.
Le prototypage en tôle constitue un maillon essentiel entre la conception et la production en série, permettant aux innovateurs de tous les secteurs – des start-ups aérospatiales aux développeurs de dispositifs médicaux – de valider, d'affiner et de perfectionner leurs conceptions avant d'investir dans des outillages de production coûteux. Ce guide complet explore chaque aspect de la fabrication de prototypes en tôle et vous apporte les connaissances nécessaires pour mener à bien cette phase cruciale du développement produit.
Chapitre 1 : Comprendre le prototypage de tôles
Qu'est-ce que la fabrication de prototypes en tôle ?
La fabrication de prototypes en tôle désigne le procédé spécialisé de création de pièces et d'assemblages en tôle fonctionnels et dimensionnellement précis, en petites séries, à des fins de validation de conception, de test et d'évaluation de marché. Contrairement aux méthodes de production de masse qui reposent sur un outillage dédié et une optimisation pour les grands volumes, la fabrication de prototypes privilégie la rapidité, la flexibilité et la précision pour la production en petites séries.
Caractéristiques essentielles de la fabrication de prototypes :
- Concentration à faible volumeGénéralement de 1 à 100 pièces
- Délai d'exécution rapideDes jours ou des semaines au lieu de mois
- Flexibilité de conceptionFacilité d'adaptation aux modifications de conception
- Outillage rentable: Investissement minimal ou nul dans l'outillage rigide
- Haute précisionRespecter des tolérances strictes à des fins de validation
Le rôle essentiel du prototypage dans le développement de produits
Atténuation des risques par la validation physique
Les recherches indiquent que les produits validés par des prototypes fonctionnels présentent 67 % de problèmes de conception en moins lors de la production et un taux d'acceptation sur le marché supérieur de 82 %. Le prototypage permet :
- Identification et résolution des défauts de conception avant l'investissement dans l'outillage
- Vérification de la faisabilité de la fabrication et des processus d'assemblage
- Validation de la sélection des matériaux et des caractéristiques de performance
- Démonstration des fonctionnalités du produit aux parties prenantes et aux investisseurs
L'impératif de réduction des coûts
Bien que la fabrication d'un prototype représente un investissement, celui-ci est largement inférieur aux coûts potentiels de :
- Modifications des outils de production (généralement 5 à 15 fois plus coûteuses que les modifications apportées au prototype)
- Retards de production et opportunités de commercialisation manquées
- Rappels de produits dus à des défauts de conception non détectés
- Perte d'avantage concurrentiel due à une entrée tardive sur le marché
Chapitre 2 : Méthodes et technologies de fabrication de prototypes
Découpe laser pour prototypes
Aperçu de la technologie:
La découpe laser utilise des faisceaux laser focalisés pour fondre, brûler ou vaporiser des matériaux avec une précision exceptionnelle. Les systèmes laser à fibre modernes offrent une vitesse et une qualité supérieures pour les applications de prototypage.
Avantages spécifiques au prototype :
- Coûts d'outillage nulsAucun outil physique requis
- Flexibilité extrêmeModifications rapides de la conception sans modification des outils
- Excellente précision: Tolérances aussi serrées que ±0.004″ (0.1 mm)
- Géométries complexesDes formes complexes et des détails fins sont facilement réalisables.
- Polyvalence des matériauxCoupe divers métaux, notamment l'acier inoxydable, l'aluminium et le cuivre.
Applications typiques:
- Motifs et profils plats complexes
- Grilles de ventilation et éléments décoratifs
- Composants structurels avec découpes complexes
- Supports et plaques de montage
- Panneaux et couvercles d'enceinte
Spécifications techniques:
- Épaisseur maximaleJusqu'à 25 mm (1 pouce) pour certains matériaux
- Précision de positionnement: ±0.001″ (0.025 mm)
- Taille minimale des fonctionnalitésLargeur de coupe : 0.004″ (0.1 mm)
- Qualité des bordsExcellente zone affectée par la chaleur minimale
Poinçonnage CNC pour la production de prototypes
Aperçu de la technologie:
Le poinçonnage CNC utilise des presses à tourelle programmables pour créer des trous, des formes et des volumes dans la tôle grâce à la force mécanique.
Quand choisir le poinçonnage pour les prototypes :
- Caractéristiques standard: Lorsque les pièces comportent des trous de tailles et de formes courantes
- Opérations de formagePour les persiennes, les fraisages et les éléments en relief
- Besoins en volume moyen: 10 à 50 pièces pour lesquelles les temps de réglage du laser deviennent inefficaces
- Efficacité des coûts: Lorsque l'outillage standard peut être utilisé efficacement
Avantages du prototypage :
- Formage intégré: Crée des entités formées dans la même opération
- Accès à la bibliothèque d'outils: Large disponibilité des outils standard
- Bonne qualité des bordsBords nets avec un minimum de bavures
- Vitesse raisonnablePlus rapide que le laser pour certains motifs
Limites :
- Contraintes d'outillage: Limité par les tailles et formes d'outils disponibles
- Configuration requiseConfiguration des outils nécessaire pour chaque tâche
- Contraintes géométriquesMoins flexible que le laser pour les contours complexes
Formage par presse plieuse CNC
Aperçu de la technologie:
Les presses plieuses CNC modernes utilisent des butées arrière et un positionnement du vérin contrôlés par ordinateur pour réaliser des pliages précis dans les composants en tôle.
Capacités spécifiques au prototype :
- Installation rapideConfiguration des outils numériques et chargement des programmes
- Haute précisionDes tolérances angulaires de ±0.5° sont réalisables.
- Outillage flexible: Adaptable à différents matériaux et épaisseurs
- Flexion complexePlusieurs courbures dans une seule configuration
Considérations essentielles pour le pliage des prototypes :
- Matériau à retour élastiqueCalculs de compensation pour différents matériaux
- Optimisation de la séquence de pliagePlanification de l'accessibilité et de l'exactitude
- Sélection d'outils: Adapter les outils aux exigences en matière de matériaux et de rayons
- Défis spécifiques au prototypeLes petits lots nécessitent une attention particulière à la régularité.
Fonctionnalités avancées pour les prototypes :
- 3D Cintrage: Courbes complexes à plusieurs plans
- Changement automatique d'outil: Pour des exigences de prototype variées
- Mesure d'angle laserVérification d'angle en temps réel
- Évitement de collisionProtection logicielle pour les parties complexes
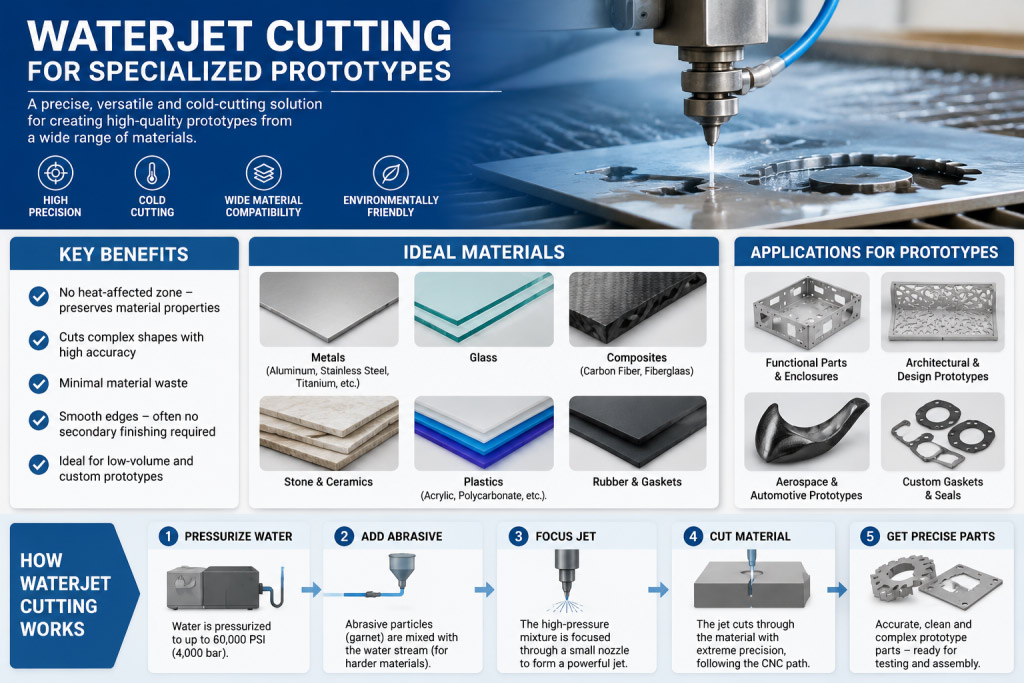
Découpe au jet d'eau pour les prototypes spécialisés
Aperçu de la technologie:
La découpe au jet d'eau utilise de l'eau à haute pression mélangée à des particules abrasives pour découper les matériaux sans apport de chaleur.
Applications prototypes :
- Matériaux sensibles à la chaleur: Là où la déformation thermique doit être évitée
- Matériaux épaisCapacité d'épaisseur jusqu'à 150 mm (6 pouces)
- Matériaux compositesDécoupe de matériaux mixtes
- Composants délicats: Lorsque la force de serrage est un problème
Avantages :
- Aucune zone affectée par la chaleur: Essentiel pour certains matériaux et applications
- Polyvalence des matériauxCoupe les métaux, les matériaux composites, le verre et la pierre.
- Avantages environnementauxAbsence de fumées toxiques et de déformation thermique
- Capacité de précisionBonne précision pour la plupart des besoins en prototypage
Intégration de la fabrication additive
Approches hybrides :
Le prototypage de pièces en tôle intègre de plus en plus l'impression 3D pour :
- Supports et fixations complexesLà où la tôlerie est impraticable
- Gabarits et montages d'assemblageOutillage sur mesure pour l'assemblage de prototypes
- Composants non structurels: Éléments décoratifs ou à faible stress
- Itération rapideModifications rapides de conception sans fabrication métallique
Chapitre 3 : Matériaux pour prototypes en tôle
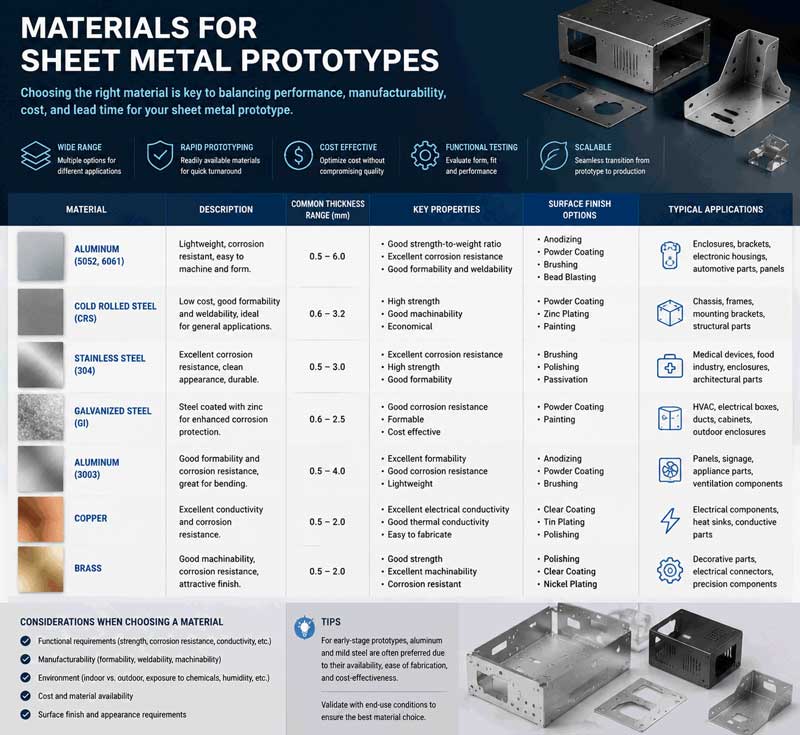
Matériaux couramment utilisés
Alliages d'aluminium :
- 5052-H32Excellente résistance à la corrosion, bonne formabilité
- 6061-T6Rapport résistance/poids élevé, bonne usinabilité
- 3003: Excellente formabilité, bonne soudabilité
- Considérations relatives au prototype: Forces de coupe réduites, formage plus facile que l'acier
Aciers inoxydables:
- 304: Le plus courant, bonne résistance à la corrosion et bonne formabilité
- 316Résistance supérieure à la corrosion, applications marines et chimiques
- 430Magnétique, bonne formabilité, coût inférieur
- 17-4 PHDurcissement par précipitation, haute résistance après traitement thermique
Aciers laminés à froid :
- 1018Usage général, bonne soudabilité et usinabilité
- Notes CRS: Différentes trempes et finitions de surface disponibles
- Avantages du prototypePeu coûteux, facilement disponible, facile à utiliser
Cuivre et Laiton :
- Cuivre C110: Excellente conductivité électrique et thermique
- Laiton 260Bonne résistance à la corrosion, aspect décoratif
- Applications spéciales: Composants électriques, éléments décoratifs, échangeurs de chaleur
Matériaux spécialisés :
- Aciers à ressort: Pour les clips et les dispositifs de retenue
- Matériaux pré-plaquésOptions galvanisées et galvanisées recuites
- Alliages à haute résistance: Pour les applications exigeantes
- Alliages exotiquesTitane, Inconel pour les prototypes spécialisés
Directives de sélection des matériaux pour les prototypes
Sélection axée sur la performance :
- Exigences de force: La limite d'élasticité et la résistance à la traction sont nécessaires
- Résistance à la corrosionConsidérations relatives à l'exposition environnementale
- Contraintes de poids: Rapport densité/résistance/poids
- Propriétés thermiques: Coefficients de conductivité et de dilatation
Considérations de fabrication :
- FormabilitéRayons de courbure minimaux et caractéristiques d'allongement
- SoudabilitéCompatibilité avec les méthodes d'assemblage prévues
- Finition de surfaceExigences relatives à l'apparence et au post-traitement
- Disponibilité: Délais de livraison et quantités minimales de commande
Stratégies d'optimisation des coûts :
- Jauges standard: Utiliser des épaisseurs facilement disponibles
- Alliages courantsÉviter les matériaux exotiques autant que possible
- Optimisation de la tailleMinimiser les déchets grâce à l'imbrication
- Matériaux alternatifs: Envisager des substituts ayant des propriétés similaires
Chapitre 4 : Considérations de conception pour la fabrication de prototypes
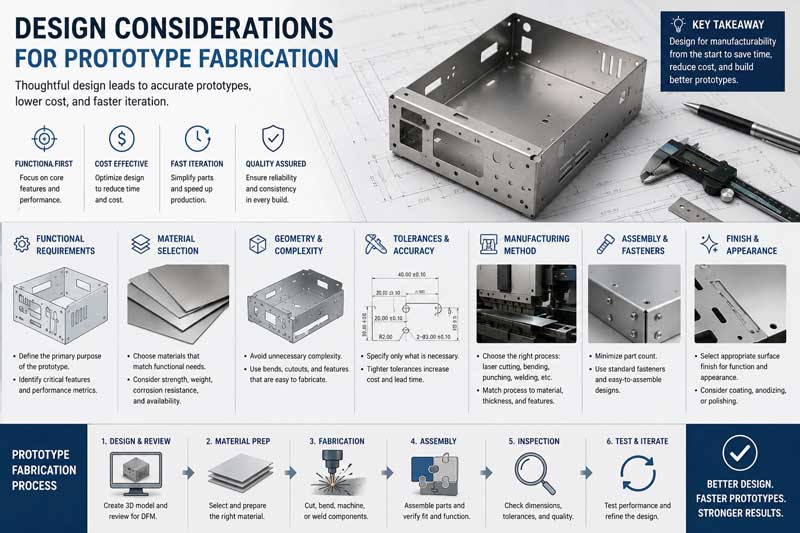
Principes de conception pour la fabricabilité (DFM)
Principales directives DFM :
- Standardiser les fonctionnalités
- Utilisez des dimensions de perçage et des rayons de courbure courants.
- Normaliser les épaisseurs des matériaux lorsque cela est possible
- Concevoir en fonction des outils et des capacités disponibles
2. Optimiser les processus de prototypage
- Conception pour la découpe laser en prévision de changements rapides
- Envisagez le poinçonnage pour les fonctionnalités standard en volumes modérés.
- Planifiez l'accessibilité et la séquence de la presse plieuse.
- Réduire la complexité
- Réduisez le nombre de pièces uniques
- Simplifier les exigences d'assemblage
- Normaliser les fixations et la quincaillerie
Éléments de conception critiques :
Considérations relatives à la conception des coudes
- Rayon de courbure minimum: Généralement, 1 fois l'épaisseur du matériau pour l'acier, 1.5 fois pour l'aluminium
- Soulagement de courbureDes entailles de dégagement appropriées pour éviter les déchirures
- Longueur de bride: Minimum de 4 fois l'épaisseur du matériau plus le rayon de courbure
- Sens du grainConsidérations relatives aux matériaux anisotropes
Conception de trous et de découpes
- Taille minimale du trou: Diamètre égal à l'épaisseur du matériau (minimum pratique 0.040″)
- Distance au bordÉpaisseur minimale du matériau égale à deux fois l'épaisseur du trou jusqu'au bord.
- Dimensions des emplacementsLargeur égale à l'épaisseur du matériau
- Efficacité de l'imbricationConcevoir pour une utilisation optimale des matériaux
Conception de caractéristiques formées
- Persiennes et nervures: Dégagements appropriés pour l'outillage
- Fraises et gaufrages: Tailles et profondeurs standard
- Conception des ourlets et des coutures: Allocations et autorisations appropriées
- BonusTenir compte de la faisabilité dès le début
Directives relatives aux tolérances et aux spécifications
Tolérances standard des prototypes :
- Cotes linéaires: ±0.010″ (0.25 mm) pour la plupart des fonctionnalités
- Emplacements des trous: ±0.005″ (0.13 mm) pour les applications de précision
- Angles de pliage: ±1° pour les coudes standard
- Platitude: 0.010″ par pouce (0.25 mm par 25 mm)
Spécifications des fonctionnalités critiques :
- Exigences de finition de surface: Précisez si critique
- Contrôle des bavures: Direction et bavure maximale admissible
- Conditions de bordExigences et méthodes d'ébavurage
- Surfaces cosmétiquesZones nécessitant une manutention spéciale
Chapitre 5 : Le processus de fabrication du prototype
Flux de travail étape par étape
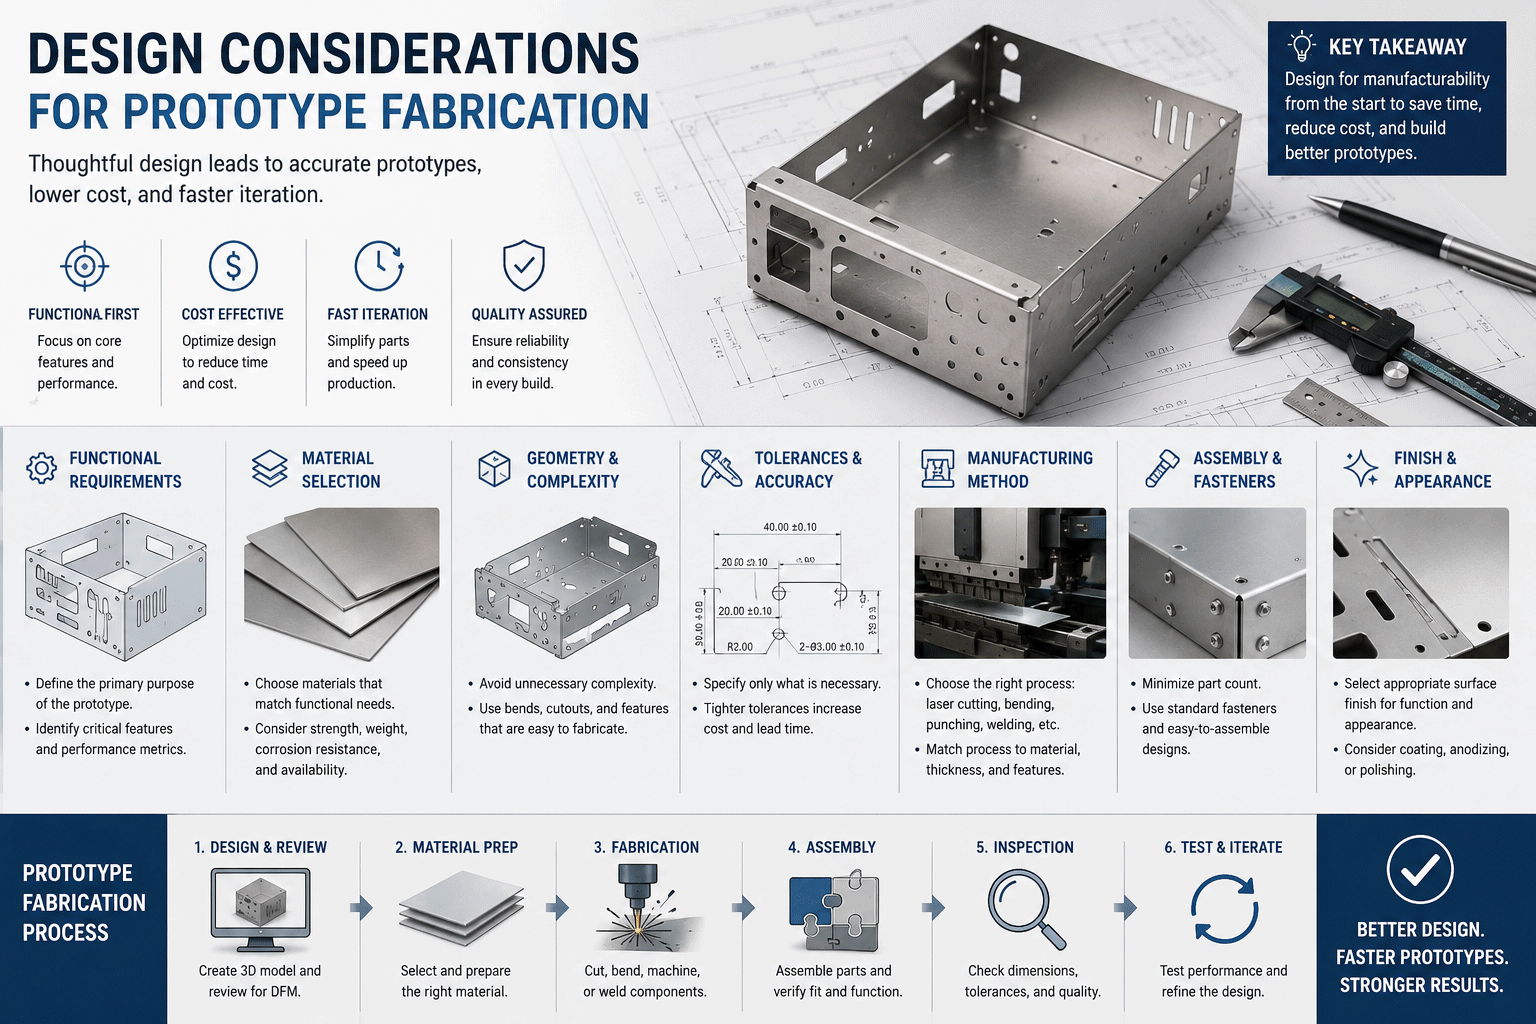
Phase 1 : Examen et préparation de la conception
- Évaluation initiale de la conception
- Examen des modèles et dessins CAO
- Analyse et recommandations DFM
- Guide de sélection des matériaux
- Optimisation de la sélection des processus
2. Documentation technique
- Création de plans de fabrication
- Élaboration des instructions de fabrication
- Documentation relative aux exigences de qualité
- spécifications de processus spéciales
Phase 2 : Programmation et configuration
- Programmation CAO/FAO
- Optimisation de l'imbrication pour une efficacité matérielle accrue
- Génération et optimisation des parcours d'outils
- Génération et vérification du code machine
- Simulation et vérification des collisions
- Configuration de la machine
- Sélection et préparation des matériaux
- Installation et étalonnage des outils
- Chargement et vérification du programme
- Procédures de configuration du premier article
Phase 3 : Opérations de fabrication
- Opérations de coupe
- Exécution de découpe ou de poinçonnage au laser
- Contrôle qualité pendant la découpe
- Manutention et gestion des matériaux
- Contrôle et gestion des déchets
2. Opérations de formage
- Configuration et programmation de la presse plieuse
- Exécution de la séquence de pliage
- Inspection et ajustement en cours de production
- opérations de formage secondaire
Phase 4 : Opérations secondaires
- Ébavurage et traitement des bords
- ébavurage manuel ou automatisé
- Rupture et lissage des bords
- Préparation de surface pour la finition
- Vérification de la qualité
2. Assemblage
- Préparation et exécution du soudage
- Installation de fixation
- Collage adhésif si nécessaire
- Création de sous-ensembles
3. Finition de surface
- Nettoyage et préparation
- Peinture ou revêtement en poudre
- Placage ou anodisation
- Revêtements et traitements spéciaux
Phase 5 : Assurance qualité et livraison
- Inspection et test
- Vérification dimensionnelle
- Test fonctionel
- Certification des matériaux
- Achèvement de la documentation
- Emballage et expédition
- conception d'emballages de protection
- Inclusion de la documentation
- Préparation de l'expédition
- Suivi et coordination de la livraison
Chapitre 6 : Contrôle qualité pour la fabrication de prototypes
Méthodologies d'inspection
Inspection du premier article (FAI)
- Vérification dimensionnelle complèteToutes les caractéristiques ont été mesurées et documentées.
- Vérification des matériaux: Confirmation des spécifications des matériaux
- Validation du processusVérification des processus de fabrication
- Documentation: Rapports d'inspection complets
Contrôle qualité en cours de fabrication
- Vérification de la configuration: Confirmation des paramètres de la machine
- Surveillance des processus: Suivi en temps réel des paramètres de qualité
- Inspection des échantillonsContrôle périodique des pièces pendant la production
- Contrôle des processus statistiques: Pour les lots de prototypes plus importants
Protocoles d'inspection finale
- Inspection visuelle: Évaluation de la qualité de la surface et de l'aspect cosmétique
- Essais fonctionnels: Vérification de l'assemblage et du fonctionnement
- Revue de la documentationVérification complète des dossiers
- Approbation du clientProcessus d'examen et d'approbation des échantillons
Équipements et techniques de mesure
Outils de mesure standard :
- Pieds à coulisse et micromètres: Pour les dimensions linéaires
- Jauges de hauteur: Pour les mesures verticales
- Plaques de surface: Pour la planéité et le parallélisme
- Blocs de jauge et goupilles: Pour la vérification des trous
Systèmes de mesure avancés :
- Machines de mesure de coordonnées (CMM): Pour les géométries complexes
- Comparateurs optiques: Pour la vérification du profil
- Scanners laser: Pour les surfaces de forme libre
- MMT portablesPour les parties volumineuses ou difficiles d'accès
Mesure de prototypes spécialisés :
- Numérisation 3D: Pour la rétro-ingénierie et la vérification
- Rapporteurs numériques: Pour la mesure d'angle
- Testeurs de rugosité de surface: Pour la vérification finale
- Duromètres: Pour la vérification des propriétés des matériaux
Chapitre 7 : Applications dans tous les secteurs
Aérospatiale et défense
Exigences relatives au prototype :
- Précision extrême: Tolérances strictes et normes rigoureuses
- Expertise matérielle: Alliages spéciaux et composites
- DocumentationTraçabilité et certification complètes
- Tests: Validation rigoureuse des performances
Applications typiques:
- Supports et supports structurels
- enceintes et racks avioniques
- Écrans thermiques et composants de gestion thermique
- Dispositifs d'essai et équipements de soutien au sol
Développement de dispositifs médicaux
Considérations particulières:
- Matériaux biocompatiblesMatériaux et finitions approuvés par la FDA
- Exigences de propretéManipulation et traitement spéciaux
- Conformité réglementaireDocumentation pour les soumissions à la FDA
- Compatibilité de stérilisationConception des méthodes de stérilisation
Prototypes courants :
- Composants d'instruments chirurgicaux
- Boîtiers et châssis d'équipement
- Composants d'essai d'implant
- Pièces d'équipement de diagnostic
Electronique
Besoins du prototype :
- Qualité esthétiqueExcellentes finitions de surface
- Ajustement et finitionExigences d'assemblage précises
- Gestion thermiqueConsidérations relatives à la dissipation de la chaleur
- Blindage EMI / RFI: exigences de performance électrique
Applications :
- Boîtiers et châssis d'appareils
- Dissipateurs thermiques et solutions thermiques
- Supports et fixations internes
- Panneaux de connexion et interfaces
Développement automobile
Exigences de prototypage :
- Test de durabilitéComposants pour les tests et la validation
- Forme et ajustement: Panneaux de carrosserie et éléments structurels
- Validation des matériaux: Tester de nouveaux matériaux et procédés
- Vérification de l'assemblage: Développement des processus de production
Applications typiques:
- Supports et quincaillerie de montage
- bancs d'essai et prototypes
- composants de véhicule conceptuel
- Accessoires et modifications personnalisés
Équipements industriels
Considérations relatives au prototype :
- La fonction avant la forme: Accent mis sur la performance
- Exigences de durabilité: Tests en conditions réelles
- Optimisation des Coûts: Trouver le juste équilibre entre performance et coût
- FabricationConception en vue d'une production ultérieure
Applications :
- Protections de machines et équipements de sécurité
- Supports et fixations sur mesure
- Composants de l'équipement de test
- Pièces de machines prototypes
Chapitre 8 : Gestion et optimisation des coûts
Analyse de la structure des coûts
Coûts directs:
- Coût des matériauxAchat et transformation des matières premières
- Les coûts de main-d'œuvreTemps de programmation, d'installation et de fonctionnement
- Temps machineUtilisation et amortissement du matériel
- Coûts d'outillageOutils ou dispositifs spéciaux requis
Coûts indirects:
- Temps d'ingénierie: Examen et préparation de la conception
- QA: Inspection et test
- Frais généraux administratifsGestion et coordination de projets
- Coûts des installationsEspace, services publics et entretien
Coûts cachés:
- Remaniement et corrections: Modifications et changements de conception
- Livraison et Logistique: Frais de port et de manutention
- Frais généraux de communicationRéunions et coordination avec les clients
- Gestion du risque: Mesures de précaution en cas d'imprévus
Stratégies d'optimisation des coûts
Optimisation de la conception :
- Choix des matériaux Choisir des matériaux appropriés et économiques
- Simplification de la conceptionRéduire la complexité sans compromettre la fonction
- Normalisation: Utilisation de caractéristiques et de dimensions communes
- Efficacité de l'imbrication: Optimiser l'utilisation des matériaux
Optimisation du processus:
- Sélection de la technologieChoisir les méthodes de fabrication les plus efficaces
- Optimisation par lots: Regroupement des opérations similaires
- Minimisation de la configurationRéduire les temps de changement de production
- AutomatisationMettre en œuvre des processus automatisés lorsque cela s'avère bénéfique.
Stratégies de gestion de projet :
- Spécifications clairesRéduire l'ambiguïté et les reprises
- Communication efficaceRationalisation du flux d'informations
- Une bonne planification: Un temps suffisant pour chaque phase
- Gestion de contingence: Planification des défis prévus
Chapitre 9 : Chronologie et gestion de projet
Calendrier type d'un projet
Délais de fabrication des prototypes standard :
- Pièces simples: 3-5 jours ouvrables
- Complexité modérée: 5-10 jours ouvrables
- Assemblages complexes: 10-20 jours ouvrables
- Projets très complexes: 3-4 semaines
Services accélérés :
- Prototypage expressDélai de traitement de 24 à 48 heures disponible
- Planification prioritaire: Placement prioritaire dans la file d'attente
- Opérations en heures supplémentairesHoraires prolongés et travail le week-end
- Traitement parallèle: Opérations simultanées lorsque cela est possible
Activités du chemin critique
Phase de conception (1 à 3 jours) :
- Revue de conception et analyse DFM
- Préparation et optimisation CAO
- Planification de la sélection et de l'approvisionnement des matériaux
- Sélection et planification des processus
Phase de fabrication (2 à 10 jours) :
- Programmation et configuration
- Opérations de coupe
- opérations de formation
- Opérations secondaires
Finition et assemblage (1 à 5 jours) :
- Traitement de surface
- Assemblage de composants
- Contrôle de la qualité
- Emballage et préparation
Stratégies d'accélération
Accélération de la phase de conception :
- dessins initiaux complets et précis
- Réponse rapide aux recommandations du DFM
- processus d'approbation numérique
- Des canaux de communication clairs
Accélération de la fabrication :
- Planification et planification avancées
- Coordination des opérations parallèles
- Manutention efficace des matériaux
- Gestion proactive de la qualité
Accélération administrative :
- Processus d'approbation simplifiés
- Documents électroniques
- Communication proactive
- Planification logistique efficace
Chapitre 10 : Finitions et traitements de surface
Finitions mécaniques
Finitions standards :
- Finition de moulinÉtat de surface tel que fabriqué
- Fini brossé: Motif de grain directionnel uniforme
- Perle soufflée: Texture mate uniforme
- PoliDifférents niveaux de brillance et de lissage
Considérations spécifiques au prototype :
- Coût vs. ApparenceConcilier les exigences esthétiques et le budget
- Sélection de processus: Choisir les méthodes de finition appropriées
- Impact sur le délai d'exécution: En tenant compte des durées des processus de finition
- Exigences fonctionnelles: Répondre aux besoins de performance
Traitements chimiques
Revêtements de conversion :
- Revêtements de phosphatePour une meilleure adhérence de la peinture et une résistance à la corrosion
- Conversion des chromatesPour la protection contre la corrosion de l'aluminium
- AnodisationFinitions décoratives et protectrices en aluminium
- Films chimiquesProtection temporaire contre la corrosion
Considérations relatives au prototype :
- Exigences minimales de quantitéDe nombreux procédés ont des tailles de lots minimales.
- Délais d'approvisionnementDurée des processus chimiques
- Correspondance des couleurs: Cohérence entre les lots
- Réglementations environementales: Exigences de conformité
Peinture et revêtement en poudre
Peinture prototype :
- Peinture spray: Adaptable aux faibles volumes
- Correspondance des couleursDéveloppement de couleurs personnalisées
- Finitions multi-étapesSystèmes d'apprêt et de couche de finition
- Exigences en matière de masquagePour l'application de revêtement sélectif
Revêtement en poudre pour prototypes :
- Finitions durables: Excellente résistance à l'usure et aux produits chimiques
- Sélection des couleurs: Une large gamme de couleurs standard
- Avantages environnementaux: faibles émissions de COV
- Flexibilité de la quantité minimale: Mieux adapté aux prototypes que certaines peintures liquides
Revêtements spécialisés
Revêtements Fonctionnels:
- Téflon/Antiadhésif: Pour les caractéristiques de libération
- Revêtements conducteurs: Pour le blindage EMI/RFI
- Revêtements résistants à l'usurePour les applications à forte abrasion
- Revêtements thermiques: Pour la gestion de la chaleur
Finitions décoratives :
- Finitions texturées: Motifs de surface personnalisés
- Effets métalliques: Aspects métalliques simulés
- Graphiques personnalisésLogos et marques d'identification
- Effets spéciauxCaractéristiques visuelles uniques
Chapitre 11 : Assemblage et intégration
Méthodes d'assemblage pour les prototypes
Fixation mécanique :
- Fixation par vis: Le plus courant pour les prototypes
- Pose de rivetsPour les articulations permanentes
- Attaches spéciales: Systèmes personnalisés ou propriétaires
- Ajustements à la presse: Pour les assemblages de précision
Procédés de soudage :
- Soudage TIGQualité supérieure, contrôle optimal
- Soudage MIGPlus rapide, idéal pour les matériaux épais.
- Soudage par pointsPour l'assemblage feuille à feuille
- La soudure au laserAssemblage de précision avec une distorsion minimale
Collage:
- Adhésifs structurels: Pour des liaisons à haute résistance
- Produits d'étanchéité: Pour la protection de l'environnement
- Adhésifs conducteursPour les connexions électriques
- cautions temporaires: Pour l'assemblage et les tests
Considérations relatives à l'assemblage du prototype
Conception pour l'assemblage :
- Accessibilité: Dégagement des outils et accès de l'opérateur
- Planification de séquence: Ordre d'assemblage logique
- Empilements de tolérance: Gestion des variations cumulatives
- Prévention des erreurs: Caractéristiques de conception pour éviter un assemblage incorrect
Qualité de l'assemblage :
- Vérification de l'ajustementVérification de la compatibilité des composants
- Contrôle du couple: Serrage correct des fixations
- Vérification de l'alignement: Assurer le bon positionnement des composants
- Essais fonctionnels: Vérification de l'opération d'assemblage
Exigences d'assemblage spéciales
Assemblage en salle blanche :
- Pour des applications médicales ou électroniques
- exigences relatives à l'environnement contrôlé
- Procédures de manutention spéciales
- Documentation et vérification
Assemblages de test et de validation :
- Intégration de l'instrumentation
- Accessibilité des points de test
- Conception modulaire pour les changements de configuration
- Documentation des configurations de test
Chapitre 12 : Tendances et innovations futures
Les avancées technologiques
Technologies de fabrication numérique :
- Optimisation de la conception pilotée par l'IAAnalyse DFM automatisée
- Intégration du jumeau numériquePrototypage et validation virtuels
- Collaboration basée sur le cloudPartage et retour d'information en temps réel sur les conceptions
- Simulation avancée: Modélisation des processus plus précise
Technologies de fabrication avancées :
- Fabrication hybride: Combinaison de procédés additifs et soustractifs
- Outillage intelligentSystèmes de montage et d'outillage adaptatifs
- Automatisation robotiqueAutomatisation accrue dans les ateliers de prototypage
- Intégration IoT: Équipements et procédés connectés
Innovations matérielles :
- Alliages avancésNouveaux matériaux aux propriétés améliorées
- Matériaux intelligentsMatériaux aux caractéristiques réactives
- Matériaux Durables:Options respectueuses de l'environnement
- Intégration compositeFabrication de matériaux mixtes
Tendances de l'industrie
Cycles de développement accélérés :
- Demande croissante de prototypage plus rapide
- Méthodologies de développement juste-à-temps
- Approches agiles de développement matériel
- capacités d'itération rapide
Priorité à la durabilité :
- réduction de l'efficacité des matériaux et des déchets
- Procédés économes en énergie
- Matériaux recyclables et durables
- Considérations relatives à l'impact environnemental
Démocratisation du prototypage :
- Points d'entrée à moindre coût
- Accessibilité améliorée pour les startups
- Impact du mouvement éducatif et du mouvement des makers
- Développement rendu possible par le financement participatif
Implications stratégiques
Avantage concurrentiel:
- La rapidité de mise sur le marché comme principal facteur de différenciation
- Les exigences en matière de qualité et de précision augmentent
- Les pressions sur les coûts stimulent les innovations en matière d'efficacité
- Tendances en matière de personnalisation et de personnalisation
Modèles de partenariat :
- Collaboration plus étroite entre les concepteurs et les fabricants
- équipes de conception et de fabrication intégrées
- Approches de partenariat à long terme
- Modèles de codéveloppement et de partage des risques
Chapitre 13 : Choisir un partenaire pour la fabrication de prototypes
Critères d'évaluation
Capacités techniques:
- Gamme de technologies de fabrication disponibles
- expertise des matériaux et connaissances en matière de transformation
- Systèmes et capacités de contrôle de la qualité
- Support d'ingénierie et assistance à la conception
Facteurs commerciaux :
- Expérience avec des projets et des secteurs similaires
- Historique de livraisons à temps
- Tarification et communication transparentes
- Évolutivité et capacité pour les besoins futurs
Alignement stratégique:
- Compréhension de vos objectifs de développement
- La volonté de nouer un partenariat plutôt que de se contenter d'être fournisseur
- Flexibilité pour s’adapter aux changements
- Potentiel de relation à long terme
Développement de partenariat
Engagement initial :
- Évaluation des capacités techniques
- Examen du projet et analyse de faisabilité
- Vérification des références et examen du portfolio
- Examen du projet pilote
Établissement de relations:
- Protocoles de communication clairs
- Établissement de mesures de performance
- Collaboration pour l'amélioration continue
- Alignement de la planification stratégique
Conclusion : Transformer les idées en réalité
La fabrication de prototypes en tôle représente une étape cruciale du développement de produits matériels. C'est à ce moment précis que les concepts abstraits se concrétisent, que les conceptions sont validées par rapport aux exigences du monde réel et que les innovations font leurs premiers pas vers le succès commercial. Dans le contexte concurrentiel actuel, la capacité à produire rapidement et efficacement des prototypes fonctionnels peut déterminer quels produits réussiront et lesquels ne verront jamais le jour.
L'évolution des technologies de prototypage repousse sans cesse les limites du possible. Des systèmes de découpe laser qui produisent des pièces complexes en quelques heures aux technologies de formage avancées qui créent des composants précis sans outillage rigide, les fabricants de prototypes actuels disposent de capacités sans précédent pour accompagner le développement de produits. Ces progrès, associés aux outils de conception et de collaboration numériques, ont considérablement réduit les délais et les coûts nécessaires pour passer du concept au prototype physique.
La réussite de la fabrication de prototypes exige bien plus que des compétences techniques : elle requiert un véritable partenariat, une communication transparente et une vision stratégique. Les collaborations les plus fructueuses associent la vision produit et la connaissance du marché du client à l’expertise de production et au savoir-faire du fabricant. Ensemble, ils peuvent relever les défis du développement de prototypes, en trouvant le juste équilibre entre rapidité, coût, qualité et fonctionnalité afin de concevoir des solutions optimales.
Pour l’avenir, plusieurs principes clés guideront les stratégies de fabrication de prototypes réussies :
Collaboration précoce
Impliquer les partenaires de fabrication dès les premières étapes de la conception présente des avantages considérables. Leur expertise en matière de production permet d'orienter les décisions de conception, d'éviter des erreurs coûteuses et d'optimiser les conceptions pour le prototypage et la production finale.
Approche itérative
Considérez le prototypage comme un processus d'apprentissage itératif. Chaque version prototype apporte des informations précieuses qui permettent d'améliorer l'itération suivante, aboutissant ainsi à de meilleurs produits finaux.
Pensée holistique
Considérez la fabrication de prototypes comme faisant partie intégrante d'une stratégie de développement produit globale comprenant la conception, la validation, les tests et la préparation à la production. Chaque phase contribue à l'optimisation des autres.
Investissement stratégique
Considérez la fabrication de prototypes non pas comme une dépense, mais comme un investissement stratégique pour la réussite de votre produit. Le coût relativement modeste d'un prototypage rigoureux peut éviter des problèmes bien plus coûteux en production, voire pire, sur le marché.
Pour les entreprises désireuses d'accélérer le développement de leurs matériels, la fabrication de prototypes en tôle offre une solution éprouvée pour concrétiser leurs idées. Alliant rapidité, précision et flexibilité, elle favorise l'innovation tout en maîtrisant les risques – une combinaison essentielle sur les marchés concurrentiels et en constante évolution d'aujourd'hui.
Le passage de l'idée au produit n'a jamais été aussi passionnant et accessible. Grâce à un partenaire et une approche adaptés à la fabrication de prototypes, les entreprises de toutes tailles peuvent donner vie à leurs innovations, les tester en conditions réelles, les perfectionner grâce à des retours concrets et aborder sereinement la production et la commercialisation.
Prêt à transformer vos concepts de produits en réalité physique ?
La solution idéale pour la fabrication de prototypes vous attend : une solution qui répond à vos besoins spécifiques en matière de rapidité, de qualité, de quantité et de budget, tout en vous ouvrant la voie à une production réussie et à un succès commercial. Votre prochaine innovation mérite un partenariat d'experts pour la concrétiser, de sa conception à sa réalisation.
NOBLE est une coentreprise sino-britannique capable de mener des activités de R&D, de production et de vente indépendantes.
Nous avons deux grands axes commerciaux : « Les produits de soins » et « La fabrication intelligente ».
Notre division « Produits de soins » a pour ambition de devenir un fournisseur de premier plan de produits et services de soins intelligents, en se concentrant sur la beauté, la santé et les soins aux personnes âgées. Actuellement, nous commercialisons principalement des produits d'épilation à lumière pulsée (IPL).
Nous possédons une vaste expérience dans l'usinage de tôles. Nous proposons un service complet, incluant la conception, la fabrication, l'assemblage, le contrôle qualité, les essais et l'emballage, pour accompagner vos nouveaux projets. N'hésitez pas à nous contacter pour toute demande. Nous sommes à votre entière disposition. Veuillez nous transmettre vos plans, y compris les dessins 3D et 2D.







