

Choisir la bonne méthode de fabrication du boîtier de votre robot de livraison peut être déterminant pour la réussite de votre projet. Voici comment évaluer l'usinage CNC, le moulage par injection, la tôlerie et les composants standard. Chaque option répond à des besoins différents en termes de précision, de volume et de coût. Le moulage par injection est plus économique pour des productions de 100 à 500 unités que l'usinage CNC, et pour des productions de 500 à 1 000 unités que l'impression 3D.
Les petites erreurs de dimensionnement s'accumulent rapidement. C'est pourquoi la plupart des pièces de robots AMR sont d'abord conçues à partir d'un modèle CAO, puis usinées, finies et contrôlées. Ce guide vous présente des matériaux comme l'acier inoxydable 17-4 PH et le titane Ti-6Al-4V, la conception pour la fabrication et comment choisir la méthode la plus adaptée à votre robot AMR.
Procédés de fabrication courants pour les boîtiers de robots de livraison
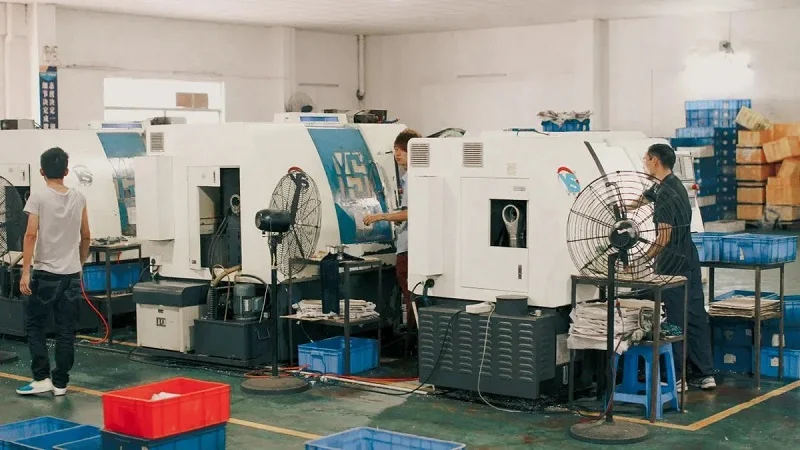
Les quatre principaux procédés de fabrication
Pour les projets de réalité augmentée, quatre principales options s'offrent à vous. L'usinage CNC permet de sculpter des formes précises dans des blocs massifs. Il est particulièrement adapté aux joints, supports et fixations de capteurs. Le procédé consiste à retirer de la matière couche par couche, chaque passe enlevant une fine tranche. Le moulage par injection injecte du plastique chaud dans des cavités en acier. Cette méthode est utilisée pour les coques, les couvercles et les boîtiers. Le moule représente un investissement initial plus important, mais la production est rapide une fois l'outillage prêt. La tôlerie consiste à découper, plier et souder des feuilles plates. Les structures principales sont réalisées selon cette approche. Les pièces standard proviennent de catalogues, ce qui permet de réduire les délais et les coûts.
L'emboutissage progressif est une technique de travail de la tôle. Une bande de métal passe à travers une série de matrices. À chaque étape, sa forme est modifiée. Les plateaux de batterie et les panneaux latéraux sont fabriqués selon ce procédé. Il permet de réduire les coûts pour les grandes séries.
La plupart des pièces des robots AMR sont conçues à partir d'un modèle CAO. Ce modèle guide l'usinage, la finition et le contrôle qualité, permettant ainsi de détecter rapidement les problèmes de tolérance avant qu'ils ne s'aggravent.
NOBLE est une entreprise manufacturière de premier plan en Chine. Elle maîtrise l'ensemble des quatre processus en interne. Ses clients réalisent des prototypes plus rapidement et augmentent leur production en toute simplicité.
Compromis entre précision et volume
Chaque procédé établit un équilibre différent entre précision et volume. Faire le bon choix permet de gagner du temps et de l'argent.
L'usinage CNC offre les tolérances les plus serrées, de l'ordre du millième de pouce. Les pièces sont conformes au modèle CAO. Cependant, chaque pièce nécessite un temps de fabrication. Les grandes séries sont plus coûteuses. Cette technologie est idéale pour les faibles et moyennes séries.
Une fois le moule prêt, le moulage devient homogène. La première pièce et la dixième millième sont identiques. La répétabilité est excellente. Le coût du moule est cependant élevé et doit être justifié par le volume de production. Il faut généralement des centaines, voire des milliers de pièces.
La tôle offre une bonne précision pour les structures métalliques. La découpe laser permet d'obtenir des bords nets. Le pliage renforce la rigidité. L'emboutissage progressif est idéal pour les grandes séries.
De petites erreurs s'accumulent au sein d'un assemblage. C'est ce qu'on appelle l'accumulation des tolérances. Un léger décalage peut déséquilibrer la pièce suivante. La vérification du modèle CAO permet d'éviter ce problème.
Processus d'adéquation aux besoins en logement
Pour une pièce destinée à un robot AMR, commencez par évaluer le volume de production. Les faibles volumes privilégient l'usinage CNC ou le travail de la tôle. Les volumes moyens, entre 100 et 500 unités, sont à privilégier. Les volumes importants sont à privilégier, notamment le moulage ou l'emboutissage progressif.
Considérons maintenant la complexité. Les rainures internes nécessitent un usinage CNC ou un moulage. Les boîtes simples conviennent à la tôlerie. Les pièces aux angles aigus sont mieux usinées par CNC.
La précision doit être considérée en dernier. Les surfaces de contact nécessitent des tolérances plus serrées. Les supports requièrent des matériaux plus résistants. Les couvercles peuvent être fabriqués selon des méthodes moins coûteuses.
Anticipez. La mise en place d'une seule cellule robotisée peut prendre des mois. Discutez-en rapidement avec un partenaire. Il pourra vous guider dans vos choix de conception. Cela vous fera gagner du temps et vous évitera des reprises.
Usinage CNC de précision pour boîtier de robot de livraison
Applications : Joints, supports et capteurs
L'usinage CNC de précision est particulièrement adapté aux composants de précision, notamment pour les châssis de robots de livraison qui nécessitent des ajustements précis et des formes complexes. Les logements d'épaules, les articulations de la taille, des hanches et des genoux, ainsi que les membres inférieurs, reposent tous sur ce procédé. Ces pièces doivent se mouvoir avec fluidité et conserver leur alignement sur des milliers de cycles.
Les articulations sont primordiales. Elles relient les éléments structurels et supportent les charges. Une articulation défectueuse compromet le bon fonctionnement du robot. Les effecteurs et les pinces nécessitent également des interfaces spécifiques pour les opérations de prélèvement, de soudage et d'inspection. Le châssis et les supports des AGV utilisent des cadres et des supports de roues robustes. Nombre de ces pièces présentent des surfaces courbes et des caractéristiques sur plusieurs faces. Un centre d'usinage CNC 5 axes les usine en une seule opération de serrage. Cela réduit les erreurs d'empilement et améliore la finition de surface.
Les supports et connecteurs des capteurs constituent le système de perception. Leur grande précision est essentielle pour garantir l'orientation correcte des capteurs. Un léger décalage modifie le champ de vision, ce qui compromet la navigation et la sécurité. La structure et le boîtier de la cellule sont soumis à des exigences moins strictes, mais leurs dimensions et leur résistance doivent néanmoins respecter les normes afin de supporter les contraintes extérieures.
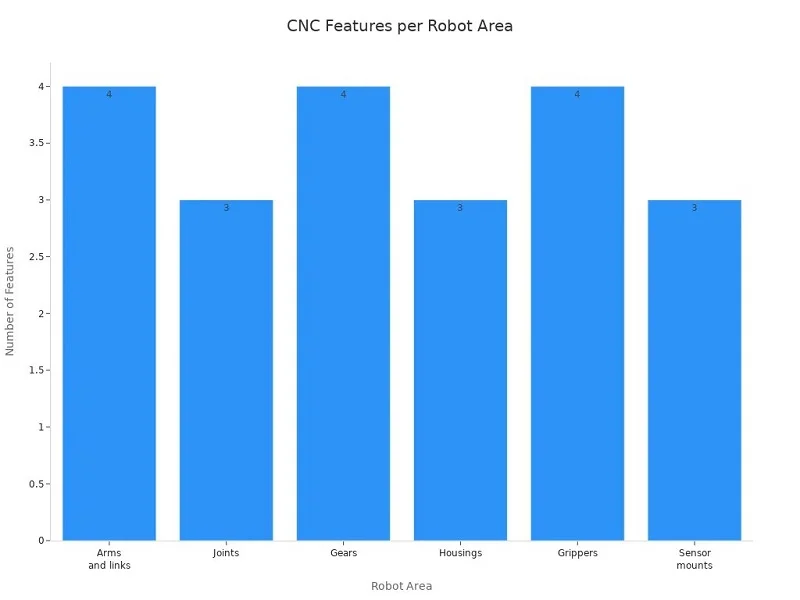
L'usinage CNC pour la robotique permet de produire les pièces essentielles des robots, notamment les bras, les liaisons, les articulations, les engrenages, les boîtiers, les pinces et les supports de capteurs. Ces éléments clés déterminent l'ajustement mécanique, la stabilité des mouvements, l'alignement structurel et le transfert de charge dans les assemblages robotiques. Chaque interface mobile et de montage repose sur une fabrication de précision afin de garantir une répétabilité et des performances d'assemblage constantes.
Matériaux : acier inoxydable 17-4 PH et titane
Le choix des matériaux est un facteur déterminant pour la réussite de toute pièce de robot AMR. Deux métaux se distinguent particulièrement pour les composants de haute résistance et de haute précision : l’acier inoxydable 17-4 PH et le titane Ti-6Al-4V.
L'alliage 17-4 PH présente une résistance à la traction de 1275 MPa et une limite d'élasticité de 1060 MPa selon la norme ASTM A693 H900. Son module d'élasticité est de 200 GPa et sa dureté atteint 38 HRC. Cet alliage offre une excellente résistance à la corrosion et conserve sa forme sur une large plage de températures. Son coefficient de dilatation thermique est de 10.8 µm/m·K et sa température maximale d'utilisation est de 315 °C. Ces caractéristiques garantissent la stabilité dimensionnelle lors de l'usinage et sur site.
Le titane Ti-6Al-4V offre un meilleur rapport résistance/poids. Il convient aux articulations hautes performances et aux instruments médicaux ou chirurgicaux. Ce matériau résiste à la fatigue et à la corrosion. Cependant, il est plus coûteux et son usinage est plus lent. Pour une pièce de robot AMR soumise à de fortes charges, le titane est un choix judicieux. Pour des supports moins critiques, l'aluminium 6061-T6 ou 7075-T6 convient parfaitement. Les aciers inoxydables 304 et 316 sont adaptés aux environnements corrosifs. Les aciers au carbone et alliés, tels que les aciers 4140 et 4340, sont utilisés pour les bases à usage intensif.
Tolérances et inspection
La maîtrise des tolérances distingue les machines CNC performantes pour pièces de précision des machines de qualité moyenne. Pour les paliers et autres interfaces de précision des carters de robots de livraison, les tolérances typiques se situent entre ±0.01 et ±0.05 mm. Les fonctions critiques de contrôle de mouvement peuvent atteindre ±0.003 mm. Un carter d'articulation robotique en aluminium 7075-T6 exigeait autrefois une tolérance de ±0.005 mm. Cela illustre les exigences élevées de l'usinage CNC.
Un serrage inférieur à ±0.02–0.05 mm augmente souvent les coûts sans améliorer les performances du système. Le tolérancement fonctionnel est donc essentiel. Il convient d'adapter la tolérance à l'application. Un support de capteur nécessite une surface de référence précise, contrairement à un panneau de recouvrement.
L'inspection vérifie chaque dimension critique. Les systèmes de mesure tridimensionnelle (MMT) jouent un rôle essentiel. Les comparateurs d'alésage et de hauteur contrôlent les trous et les décalages. Les techniques d'inspection GD&T confirment la forme, l'orientation et la position. Ces étapes permettent de détecter les erreurs avant l'assemblage et d'éviter l'accumulation des tolérances sur l'ensemble du robot.
Pour les projets de reconnaissance vocale, l'usinage CNC reste la solution de prédilection pour les articulations, les supports et les fixations de capteurs. Il garantit des tolérances extrêmement serrées et permet de réaliser des géométries complexes. En revanche, pour les grandes séries, la vitesse et le coût sont plus élevés. Mais pour les petites et moyennes séries, rien ne l'égale. La mise en place d'une seule cellule robotisée peut prendre des mois. Il est donc essentiel d'anticiper votre planification de production. Ainsi, le boîtier de votre robot de livraison sera conforme aux spécifications dès la première fois.
Moulage par injection pour boîtier de robot de livraison
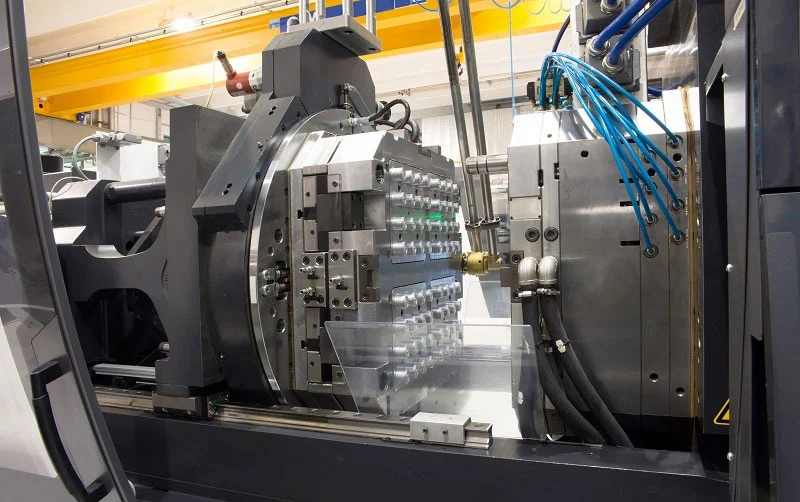
Applications : Coques, couvercles et enceintes
Le moulage par injection pour boîtiers en plastique est idéal lorsqu'on a besoin de nombreuses coques identiques rapidement. Le procédé consiste à injecter du plastique fondu dans un moule en acier. Le plastique refroidit, puis le moule s'ouvre et le boîtier fini en sort. Pour un robot de livraison, ce procédé permet de fabriquer la coque extérieure, les trappes à batterie, les fenêtres des capteurs et les couvercles du boîtier de commande.
Réfléchissez aux points communs de ces pièces. Leurs parois sont fines. Elles sont rigides grâce à des nervures. Elles s'assemblent par clips et languettes. Une machine CNC aurait du mal à réaliser cette opération. Découper chaque coque dans un bloc engendre un gaspillage de matière et de temps. Le moulage permet de reproduire la même forme des milliers de fois avec une précision quasi parfaite. Cette répétabilité est essentielle pour les flottes de robots AMR. Chaque robot doit avoir la même apparence et s'assembler de la même manière.
Les couvercles et les boîtiers dissimulent les composants internes. Ils protègent les circuits imprimés, les câbles et les moteurs de la poussière et des projections d'eau. Un boîtier bien conçu optimise la circulation de l'air et bloque la lumière parasite provenant des capteurs. Le moulage par injection des boîtiers offre une grande flexibilité : vous pouvez intégrer directement des bossages, des entretoises et des goulottes de câbles. Aucun support supplémentaire n'est nécessaire.
Plastiques techniques : ABS, PC/ABS, nylon
Le choix des matériaux influence directement les performances de votre boîtier. Trois plastiques se distinguent particulièrement, chacun présentant des avantages spécifiques.
| Propriétés | ABS | PC | Nylon (PA) |
| Prix | $$ | $ $ $ | $$ |
| Résistance à la traction | Moyenne | Haute | Haute |
| Résistance aux chocs | Haute | Très élevé | Moyenne |
| Résistance à la chaleur | Moyenne | Haute | Haute |
| Résistance chimique | Modérée | Modérée | Modérée |
| Résistance UV | Médiocre | Moyen | Médiocre |
| Rigidité | Moyenne | Haute | Moyenne |
| Facilité de moulage | Facile | Modérée | Modérée |
| Applications | Boîtiers, jouets | Lentilles, casques, boîtiers électriques | Engrenages, roulements, composants automobiles |
L'ABS est un matériau très polyvalent. C'est un thermoplastique amorphe qui offre robustesse, résistance aux chocs et une belle finition de surface. Son nom se compose de trois parties : l'acrylonitrile, qui lui confère dureté, résistance à la chaleur et aux produits chimiques ; le butadiène, qui lui apporte robustesse et résistance aux chocs ; et le styrène, qui lui confère brillance, solidité et facilité de mise en œuvre. L'ABS se moule facilement et coûte relativement peu cher. Son point faible réside dans sa résistance aux UV et aux produits chimiques. Des additifs permettent de pallier ce problème de résistance aux UV.
Le polycarbonate offre une très haute résistance aux chocs et à la chaleur. Il reste transparent, ce qui est idéal pour les lentilles et les fenêtres de capteurs. Cependant, il est plus cher et réagit mal à certains produits chimiques. Le nylon (PA6, PA66) est semi-cristallin. Il résiste bien à l'usure et à l'abrasion. On l'utilise fréquemment pour les engrenages et les roulements. Le nylon absorbe cependant l'humidité ; il doit donc être séché avant le moulage.
Les alliages PC/ABS offrent le meilleur des deux matériaux et sont très répandus. Pour une pièce de robot AMR nécessitant à la fois robustesse et esthétique, un alliage PC/ABS est un choix judicieux.
Outillage et production en grande série
L'outillage est l'étape cruciale du moulage par injection de boîtiers. Un moule en acier représente un investissement initial important, mais cet investissement permet de gagner du temps par la suite. Une fois l'outillage prêt, les pièces sont produites en quelques secondes. Le temps de cycle reste court et le coût de main-d'œuvre par pièce est quasiment nul.
Ces calculs favorisent la production en grande série de boîtiers. En dessous de quelques centaines d'unités, le coût du moule par pièce reste trop élevé. Au-delà de ce seuil, le moulage est plus avantageux que l'usinage CNC en termes de prix. Le seuil de rentabilité exact dépend de la taille et de la complexité de la pièce. Un simple couvercle l'atteint plus rapidement qu'une coque complexe avec glissières.
La conception du moule détermine la qualité de la pièce. L'épaisseur des parois doit être uniforme. Les parties épaisses refroidissent plus lentement et se déforment. Les nervures renforcent la pièce sans l'alourdir. Les angles de dépouille permettent un démoulage propre. L'emplacement du point d'injection contrôle l'écoulement du plastique et la formation des lignes de soudure. Un mauvais positionnement peut entraîner des retassures, des défauts de finition ou des déformations.
D'un point de vue pratique, planifiez votre calendrier de fabrication au plus tôt. L'usinage d'un outil en acier prend des semaines. La mise en place d'une seule cellule robotisée peut prendre des mois. Commencez donc la conception du moule pendant que votre modèle CAO est encore récent. Ainsi, le boîtier de votre robot de livraison passera du prototype à la production sans interruption prolongée.
Fabrication de tôlerie pour le boîtier du robot de livraison
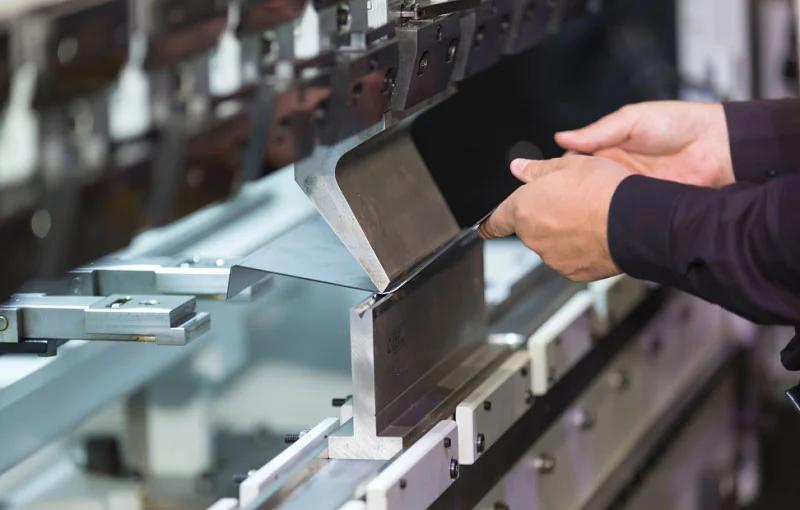
La fabrication de tôles pour robots mobiles autonomes transforme le métal plat en structures robustes et légères. Le processus débute par un modèle CAO, puis comprend la découpe, le pliage et l'assemblage. Cette méthode est particulièrement adaptée aux châssis et aux structures principales. Elle permet également de réduire les coûts de production, même en cas de fabrication en série.
Structures et châssis
Le châssis principal et les plaques de cadre constituent le cœur robuste du robot. Ils regroupent roues, batteries, moteurs et plateaux de charge utile en une seule pièce légère. L'aluminium embouti ou l'acier haute résistance conviennent parfaitement. Des nervures, des brides et des bossages de fixation profilés renforcent la rigidité sans alourdir la structure. Des boîtiers et des couvercles de protection préservent l'électronique de la pluie, de la poussière, des chocs et du vandalisme. Des matrices progressives multi-étapes intègrent des aérations, des passages de câbles, des languettes de verrouillage et des systèmes d'enclenchement. Les mécanismes de charge utile et de portes sont soumis à rude épreuve au quotidien. L'acier embouti ou l'aluminium, avec des bords chanfreinés et des brides ourlées, résistent à ces conditions difficiles. Les supports de capteurs et de caméras maintiennent les LiDAR, les caméras, les capteurs ultrasoniques et les antennes parfaitement alignés. Les supports de roues et de suspension utilisent un matériau embouti haute résistance avec des goussets profilés pour une meilleure résistance aux chocs contre les bordures et les trottoirs irréguliers.
| Application | Description | Matériau/Caractéristiques |
| Plaques principales du châssis et du cadre | Noyau robuste ; supporte les roues, les batteries, les moteurs, les plateaux de charge utile | Aluminium estampé ou acier haute résistance ; nervures, brides, bossages formés |
| Boîtiers et couvercles de protection | Protégez vos appareils électroniques de la pluie, de la poussière, des chocs et du vandalisme. | Matrices progressives multi-étapes ; évents, sorties de câbles, languettes de verrouillage |
| Mécanismes de charge utile et de porte | Portes, loquets, charnières, plateaux utilisés quotidiennement | Acier ou aluminium estampé ; bords emboutis, brides ourlées |
| Supports pour capteurs et caméras | Supports pour LiDAR, caméras, capteurs ultrasoniques, antennes | Matrices progressives ; trous de montage et clips de câble en une seule étape |
| Supports de roues et de suspension | Maintenir les roues motrices, les roulettes, les bras de suspension | Matériau estampé haute résistance avec goussets formés |
Estampage progressif pour pièces en grande série
L'emboutissage progressif est idéal pour les plateaux de batterie, les couvercles supérieurs et les panneaux latéraux. Une bande métallique passe à travers une série de matrices. Chaque étape modifie la forme. Les pièces sont éjectées à chaque passage de la presse. Cette méthode présente de réels avantages :
- Haute vitesse : Le processus automatique s'exécute rapidement.
- Faible intensité de main-d'œuvre : une seule personne surveille la machine.
- Déchets minimaux : La bande de métal génère très peu de déchets.
- Répétabilité : De nombreuses pièces conservent des tolérances serrées sans perte de qualité.
- Faible coût par pièce : la rapidité, la répétabilité et la réduction de la main-d'œuvre permettent de réduire le coût de chaque pièce.
Ce procédé présente aussi des limites. Certaines opérations nécessitent des étapes supplémentaires. Les découpes, les nervures ou le filetage peuvent engendrer des coûts supplémentaires. Les pièces doivent être alimentées en continu ; leur déplacement libre est impossible sans intervention supplémentaire. Les réglages sont définitifs pour chaque projet. Passer à une nouvelle production prend beaucoup de temps. Les systèmes d'outillage progressif coûtent également plus cher que les systèmes d'outillage par transfert. En pratique, ce procédé n'est rentable qu'en grande série. Le coût de l'outillage est élevé, mais le prix unitaire diminue rapidement une fois la production lancée.
Découpe, pliage et soudage au laser
La découpe laser, le pliage et le soudage constituent la base du travail de la tôle en petites et moyennes séries. Un laser à fibre découpe en une seule passe des contours 2D complexes, des trous et des rainures. Aucun outillage n'est nécessaire. Les pièces plates présentent une bonne précision. Les presses plieuses CNC assurent le pliage avec compensation du retour élastique. Elles permettent de réaliser des profilés en V, en U et en U. La tolérance angulaire et les dimensions des brides sont contrôlées. Le rayon de pliage dépend de l'épaisseur du matériau. Le soudage permet d'assembler les pièces. Le procédé TIG convient à l'aluminium et à l'inox. Le procédé MIG convient à l'acier doux. Une bonne séquence de soudage permet de contrôler la déformation. Les assemblages soudés conservent une précision constante, en fonction du montage.
Les règles de conception sont essentielles pour la découpe laser, le pliage et le soudage. La longueur minimale des brides et les distances entre les trous et les bords permettent d'éviter les fissures et les points faibles. Elles garantissent également la solidité et la rigidité de votre châssis AMR.
Le choix des matériaux est primordial. L'aluminium allège la structure, tandis que l'acier assure la robustesse. Le choix optimal dépend de la charge, du coût et des exigences en matière de résistance à la corrosion. Pour une pièce de robot AMR qui doit être à la fois rigide et légère, la tôle est souvent la solution la plus judicieuse. Elle offre un équilibre entre la conception structurelle des châssis de robots mobiles autonomes et les contraintes de vitesse de production. La mise en place d'une seule cellule robotisée peut prendre des mois. Il est donc essentiel d'impliquer votre partenaire spécialisé en tôlerie dès la phase de conception. Ainsi, le châssis de votre robot de livraison passera du dessin à la production sans mauvaises surprises coûteuses.
Composants standard pour boîtier de robot de livraison
Réduire les délais et les coûts
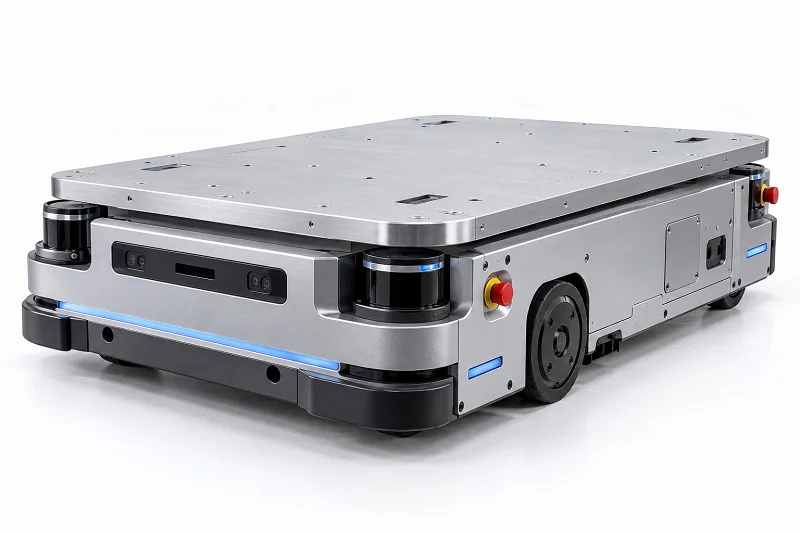
Tous les éléments du châssis d'un robot de livraison ne nécessitent pas de fabrication sur mesure. Les pièces en catalogue permettent d'éviter des semaines d'attente et de réduire immédiatement les coûts. Un palier standard ou un support de roue prêt à l'emploi sont livrés en quelques jours. Une version sur mesure peut prendre un mois, voire plus. Pour un projet de robot mobile autonome avec des délais serrés, cet écart est crucial.
L'utilisation de pièces standard réduit également les risques. Le fournisseur les a déjà testées. Vous connaissez la charge admissible et la compatibilité. Plus besoin de deviner les tolérances. Fini les pannes inattendues lors d'une démonstration. Pour les points non critiques comme les clips de câbles ou les panneaux d'accès, c'est une solution judicieuse. Réservez votre budget sur mesure aux joints et supports de capteurs qui en ont vraiment besoin.
Intégration avec des pièces personnalisées
L'association de pièces de catalogue et de pièces sur mesure exige une planification rigoureuse. Une fixation standard nécessite un trou correspondant. Un support moteur acheté dans le commerce requiert le bon entraxe de boulonnage. Si ces dimensions ne correspondent pas, les tolérances s'accumulent. De petits décalages peuvent avoir un impact considérable. L'assemblage risque alors de se tordre ou de se bloquer.
Commencez par un modèle CAO incluant toutes les pièces achetées. Vérifiez les interfaces avant la découpe du métal. C'est à ce stade qu'une pièce de robot AMR peut rapidement présenter des problèmes. Un support qui semble correct à l'écran peut ne pas s'adapter à la pièce réelle. Demandez à votre fournisseur un fichier STEP ou un dessin détaillé. Vérifiez ensuite vous-même les dimensions critiques. Concrètement, cette étape permet d'économiser des heures de retouches par la suite.
Considérations relatives à la qualité
Les pièces de catalogue ne se valent pas toutes. Un roulement bon marché peut avoir du jeu. Un support de qualité inférieure peut se fissurer sous la charge. Pour une pièce de robot AMR qui supporte des charges ou effectue des mouvements fréquents, la qualité est primordiale. Vérifiez les certifications du fournisseur. Consultez les spécifications des matériaux et les charges admissibles. Renseignez-vous sur le processus de fabrication si la fiche technique est succincte.
Le contrôle à réception permet de détecter les problèmes rapidement. Mesurez un échantillon de chaque lot. Vérifiez le diamètre des trous et la planéité. Quelques minutes de vérification avec un pied à coulisse valent mieux qu'un essai sur le terrain infructueux. Tenez une liste de fournisseurs agréés. Suivez les retours et les défauts. Avec le temps, cet historique vous permettra d'identifier les fournisseurs fiables. Pour un châssis de robot de livraison fonctionnant en continu, un lot défectueux de pièces standard peut tout paralyser. Traitez donc les articles du catalogue avec la même rigueur que les pièces sur mesure.
Conception d'un logement pour robot de livraison
Optimisation géométrique pour chaque processus
Des formes bien pensées facilitent la construction. Des formes mal pensées augmentent les coûts et les déchets. Chaque procédé obéit à ses propres règles. Pour l'usinage CNC, évitez les angles rentrants aigus. Ces angles forcent l'utilisation d'outils de petite taille qui se tordent et se cassent. Privilégiez plutôt les courbes larges. Assurez-vous d'une épaisseur de paroi suffisante et évitez les cavités profondes.
Pour le moulage par injection, l'épaisseur des parois doit être uniforme. Les zones épaisses refroidissent plus lentement et se déforment. Les nervures ajoutent de la rigidité sans augmenter l'épaisseur. Les angles de dépouille permettent un démoulage net. L'emplacement du point d'injection contrôle le flux de plastique et les lignes de soudure. Pour les procédés de formage comme le travail de la tôle, utilisez les mêmes rayons. Limitez le nombre de rayons différents. Évitez les rayons très petits, sauf si la conception l'exige. Ces choix de conception pour les pièces de robots AMR permettent de gagner du temps et de l'argent. Définissez les tolérances les plus larges possibles tout en conservant une fonction acceptable. Des tolérances trop serrées qui n'affectent pas le fonctionnement ne font qu'augmenter les coûts.
Rigidité, poids et gestion thermique
La rigidité et le poids sont deux facteurs contradictoires. Il vous faut un châssis robuste et léger. Le choix des matériaux est donc primordial. Les alliages d'aluminium comme le 6061-T6 et le 7075-T6 offrent une conductivité thermique élevée. La chaleur se dissipe des enroulements du moteur vers la surface du boîtier. L'alliage de magnésium convient également, bien qu'il soit plus coûteux. Le polymère PEEK permet de réduire considérablement le poids par rapport à l'aluminium et offre une bonne rigidité pour des épaisseurs de paroi standard et sur une large plage de températures.
Les arbres creux permettent un gain de poids significatif tout en conservant leur rigidité, bien qu'ils nécessitent des diamètres plus importants. Les arbres en composite de titane et de fibre de carbone offrent des gains de poids encore plus importants. Pour le refroidissement, les cavités à changement de phase améliorent le transfert thermique avec un surpoids minimal. L'immersion directe du serpentin dans un fluide diélectrique offre une meilleure résistance à la chaleur qu'une enveloppe liquide. Les boîtiers en aluminium à ailettes améliorent le transfert thermique sur les surfaces lisses. Ces matériaux et choix de fabrication déterminent les performances du boîtier de votre robot de livraison.
Assemblage et modularité
La conception modulaire accélère l'assemblage et réduit les erreurs. Un module combine une turbine centrifuge avec un carter moteur renforcé, étanche et pré-testé. Il s'insère par le haut grâce à la gravité. Aucun alignement précis de l'arbre n'est requis. Aucun outillage spécifique n'est nécessaire. Un autre module utilise une buse télescopique monobloc qui se connecte frontalement par un système d'enclenchement sans outil. Les vis disparaissent. Un module précâblé utilise une interface électrique standardisée de type connecteur. Le câblage manuel dans les passages étroits est éliminé. Le module de base structurel utilise des mécanismes d'enclenchement au lieu de fixations à couple. Les interfaces complexes disparaissent. Pour votre châssis AMR, privilégiez les solutions qui minimisent les réorientations et l'utilisation d'outils. Favorisez le pré-assemblage et l'intégration des sous-modules. Optez pour des conceptions géométriquement simples, sans colle, compatibles avec la manutention automatisée. Ces choix simplifient la construction, la maintenance et la mise à niveau du châssis de votre robot de livraison.
Matériaux pour le boîtier du robot de livraison
Matériaux primaires pour les pièces de robots AMR
Le choix des matériaux pour les pièces d'un robot AMR commence par une question fondamentale : quelle est la fonction de cette pièce ? Une articulation supportant de lourdes charges requiert des matériaux différents de ceux d'un panneau de recouvrement. C'est pourquoi le choix des matériaux pour le boîtier d'un robot de livraison n'est jamais universel. Il faut prendre en compte quatre critères : le poids, la résistance, la résistance aux chocs et le coût.
Les plastiques légers comme le polypropylène et les mousses de polyéthylène réduisent l'inertie et prolongent la durée de vie des batteries. Ils diminuent également l'usure des moteurs et des actionneurs, ce qui se traduit par des intervalles d'entretien plus longs et une meilleure efficacité du système. L'utilisation stratégique de plastiques composites renforcés de fibres de verre ou de carbone permet d'obtenir une grande résistance sans alourdir le système. Pour les plateformes AMR, chaque gramme compte.
Métaux : aluminium, acier inoxydable, titane
Les métaux constituent la majeure partie de la structure du châssis d'un robot de livraison. L'aluminium 6061, utilisé pour les cadres, offre un excellent rapport résistance/poids. Facile à usiner et à souder, il résiste à la corrosion et coûte moins cher que le titane. Pour la plupart des châssis et supports AMR, l'aluminium 6061-T6 est parfaitement adapté.
L'acier inoxydable 17-4 PH est idéal lorsque la résistance est primordiale. Il atteint une résistance à la traction de 1275 MPa et une limite d'élasticité de 1060 MPa selon la norme ASTM A693 H900. Il résiste également à la corrosion et conserve sa forme sur une large plage de températures. Le titane Ti-6Al-4V offre le meilleur rapport résistance/poids des trois. Il convient aux assemblages haute performance. Cependant, il est plus coûteux et son usinage est plus lent. Il est donc préférable de le réserver aux applications critiques.
Plastiques et composites
Les plastiques servent à fabriquer des coques, des couvercles et des boîtiers non structurels. Le tableau ci-dessous compare les principales options de boîtier pour robot de livraison.
| Type de plastique | Avantages clés | Limites et considérations | Applications robotiques courantes |
| ABS | Robustesse, résistance aux chocs, bonne finition de surface, facilité de moulage, coût relativement faible | Faible résistance aux UV et aux produits chimiques, résistance moyenne à la chaleur | Boîtiers, coffrets électroniques, prototypes |
| Polycarbonate (PC): | Haute résistance aux chocs, transparence, excellente résistance à la chaleur | Sujet à la fissuration sous contrainte, sensible aux produits chimiques, coûteux | Lentilles, lunettes de sécurité, boîtiers électriques |
| Nylon (PA) | Haute résistance, résistance à l'abrasion, bonnes propriétés d'usure, autolubrifiant | Absorbe l'humidité, nécessite un séchage avant moulage. | Engrenages, roulements, composants automobiles |
Des applications concrètes démontrent les performances de ces plastiques. Les tracteurs et moissonneuses-batteuses autonomes utilisent des plastiques stabilisés aux UV pour résister à une exposition prolongée au soleil. Les boîtiers des capteurs et des caméras sont fabriqués à partir de polymères transparents et résistants aux rayures. Les pinces souples en plastique flexible manipulent les fruits et légumes délicats sans les abîmer. Les matériaux résistants à l'humidité garantissent un fonctionnement fiable même en conditions humides. Les mélanges durables d'ABS et de polycarbonate résistent à une utilisation intensive.
Pour lutter contre le vieillissement, les ingénieurs sélectionnent des plastiques intégrant des stabilisateurs UV, une résistance à l'hydrolyse et une inertie chimique. Par exemple, certaines qualités de polycarbonate et d'ABS stabilisé aux UV offrent une excellente résistance aux intempéries, ce qui les rend idéales pour les drones, les robots agricoles et les véhicules autonomes.
L'usinage CNC et le moulage par injection sont tous deux compatibles avec ces matériaux métalliques et plastiques. Le choix du matériau idéal dépend de votre volume de production, de vos exigences de précision et de votre budget. Une seule pièce pour un robot AMR peut nécessiter trois matériaux différents ; c'est tout à fait normal. L'important est que chaque choix soit justifié.
Sélection d'un procédé de fabrication pour le boîtier du robot de livraison
Critères : Volume, Complexité, Précision
Trois éléments dictent le choix du châssis d'un robot de livraison : le volume de production. Pour les petits volumes, on privilégie l'usinage CNC ou le travail de la tôle. Pour les volumes importants, on opte pour le moulage par injection ou l'emboutissage. L'usinage CNC, plus lent, peine à gérer les grandes séries. Au-delà de ce seuil, les procédés d'outillage prennent le relais.
La complexité entre ensuite en ligne de compte. Les angles aigus nécessitent un usinage CNC. Les procédés d'outillage permettent de gérer les formes complexes une fois la conception finalisée. La qualité joue également un rôle. Les opérations de précision requièrent des outils automatisés pour garantir un résultat constant.
La précision complète la liste. L'usinage CNC à partir de billettes convient aux composants de haute précision. Les logements de roulements exigent cette précision. Adaptez la tolérance à l'application. Ne la rendez pas plus serrée que nécessaire pour l'assemblage.
Le nombre de pièces est également important. L'assemblage des pièces réduit le temps de cycle. Concevez le châssis de votre robot de livraison de manière à utiliser moins de pièces.
Sélection du processus approprié pour les pièces de robots AMR
Chaque pièce d'un robot AMR a son application optimale. Les châssis sont idéalement fabriqués en tôle. Les boîtiers de capteurs sont moulés par injection. Pour les petites séries, on privilégie l'usinage CNC ou la tôle. Aucun investissement en outillage n'est nécessaire. La production en grande série utilise le moulage par injection. Le coût unitaire descend alors en dessous du seuil de rentabilité. Ce seuil se situe entre 100 et 500 unités pour l'usinage CNC, et entre 500 et 1 000 unités pour l'impression 3D. Ce choix de production, entre petites et grandes séries, détermine le procédé.
Pour les pièces critiques d'un robot AMR, choisissez la méthode la plus adaptée. Les formes creuses complexes avec nervures internes nécessitent un moulage par injection ou un usinage CNC. Les supports simples peuvent être réalisés en tôle. Les pièces standard permettent de réduire les coûts. Privilégiez les moteurs disponibles sur catalogue. Réservez les pièces sur mesure aux besoins spécifiques. Le choix du procédé de fabrication des pièces d'un robot AMR repose sur une règle simple : adapter le procédé à la pièce. Pour un AMR, la robustesse est primordiale. L'AMR supporte des charges importantes au quotidien. Un AMR bien conçu a une durée de vie de plusieurs années.
Soumettez vos conceptions à un partenaire de fabrication pour une analyse de fabricabilité (DFM). Ses ingénieurs identifieront rapidement les facteurs de coûts et proposeront des solutions avant le lancement de l'outillage. Un partenaire technologique compétent vous aide à réduire les délais de mise sur le marché.
Analyse coûts-bénéfices
Le coût financier est déterminant. Il varie selon les procédés. Pour les boîtiers usinés, le coût de la matière première prime sur le poids net. Pour les pièces moulées, la qualité de la résine est essentielle. Le coût de conversion correspond au coût de mise en route divisé par la taille du lot, auquel s'ajoute le temps machine.
L'outillage représente un investissement initial important. Un moule utilisé pour de nombreuses pièces n'augmente que légèrement le coût unitaire, tandis qu'un moule utilisé pour un petit nombre de pièces engendre un surcoût considérable. Le rendement et les rebuts influent également sur ces coûts. Le coût par unité conforme est égal au coût par unité non conforme divisé par le taux de conformité. L'étalonnage et les tests peuvent représenter la part la plus importante du coût des boîtiers de précision.
La formule du seuil de rentabilité est simple : différence de coûts fixes divisée par économie de coûts variables. Commencez par faire les calculs. La capacité est également importante : une faible utilisation augmente les coûts. La mise en place d'une seule cellule robotisée peut prendre des mois. Anticipez. Contactez votre partenaire de fabrication au plus tôt. Votre robot de livraison sera opérationnel en temps voulu.
Partenariat avec NOBLE pour la fabrication de boîtiers pour robots de livraison

Compétences clés : Transformation des métaux et des plastiques
NOBLE maîtrise l'ensemble du processus de fabrication, de l'usinage CNC au moulage par injection en passant par la tôlerie, grâce à un partenaire unique. Ce système unique réduit les délais de coordination et garantit une qualité constante, un atout essentiel pour les châssis de robots de livraison. L'usinage CNC assure des tolérances serrées pour les joints et les supports. Le moulage par injection produit rapidement des coques et des couvercles. La tôlerie permet la fabrication de châssis et de cadres. NOBLE propose également l'emboutissage progressif pour les pièces produites en grande série, comme les plateaux de batterie. Son atelier de moulage par injection travaille avec l'ABS, le PC/ABS, le nylon et bien d'autres matériaux. Les temps de cycle et les points d'injection sont ajustés pour chaque pièce. Cette expertise permet aux applications AMR de bénéficier de châssis fiables. NOBLE prend également en charge les petites séries grâce à un outillage de moulage par injection rapidement rentable. Du prototype à la production, ses capacités de moulage par injection s'adaptent facilement. L'entreprise combine même le moulage par injection et l'usinage CNC pour les pièces hybrides, un gain de temps précieux pour la fabrication des pièces de robots AMR.
Certifications de qualité
La qualité est primordiale pour tout boîtier de robot de livraison. NOBLE possède des certifications de gestion de la qualité qui garantissent la maîtrise des processus. Voici ce que cela signifie :
- Le système de gestion de la qualité couvre chaque étape, de la matière première à la pièce finie.
- Des certifications supplémentaires permettent de contrôler la conception, de gérer les risques et d'assurer la traçabilité. Ceci est important pour la robotique médicale et les composants AMR de haute précision.
- Des audits de surveillance réguliers garantissent une conformité continue.
Grâce à ces normes, les taux de rebut restent faibles. Que vous utilisiez le moulage par injection pour les boîtiers ou l'usinage CNC pour les supports, le processus est identique pour tous. NOBLE respecte également les règles de conformité des matériaux. Chaque lot de résine de moulage par injection est conforme aux spécifications. Pour la fabrication de pièces de robots AMR, ces certifications sont un gage de fiabilité. Elles garantissent le bon fonctionnement des pièces dans les systèmes critiques, des supports de capteurs aux châssis.
Service complet, de la conception à l'assemblage
NOBLE ne se contente pas de fabriquer des pièces. L'entreprise vous accompagne dès le début. Ses ingénieurs analysent votre modèle CAO et proposent des améliorations. Par exemple, ils peuvent ajuster l'épaisseur des parois pour le moulage par injection ou ajouter des angles de dépouille. NOBLE gère également la finition et l'assemblage. Vous leur envoyez un design et vous recevez un châssis de robot complet, prêt à l'emploi. NOBLE se charge aussi de l'approvisionnement en composants standard. L'ensemble est intégré dans une unité finale. Cette approche globale réduit les délais de livraison. Pour la fabrication, vous vous concentrez sur le logiciel et les tests. NOBLE prend en charge le matériel. L'outillage de moulage par injection est fabriqué rapidement. L'usinage CNC se fait en parallèle. La tôlerie assure le renforcement structurel. L'ensemble est assemblé pour l'inspection et l'expédition. Cette capacité intégrée simplifie la fabrication des pièces pour robots amr. Vous bénéficiez d'un partenaire qui anticipe et résout les problèmes au plus tôt.
Il n'existe pas de procédé unique optimal pour toutes les pièces de châssis de robots de livraison. Le choix dépend de la quantité nécessaire, du niveau de précision requis et de votre budget. L'utilisation de composants standard accélère le développement et permet de réaliser des économies. Il est donc essentiel de bien définir les besoins de votre robot AMR. Ensuite, prenez contact rapidement avec un partenaire de fabrication. Cette étape vous fera gagner du temps et vous évitera des retouches coûteuses.
Prêt à vous lancer ? Contactez NOBLE pour une étude de conception ou un devis. Ils assurent une fabrication complète avec certifications de qualité. Leur équipe vous accompagne dans vos projets, du prototype à la production en série. Confiez la réussite de votre projet à leurs ingénieurs.
FAQ sur les logements pour robots de livraison
Quel procédé est le plus adapté à la production de pièces en petites séries ?
L'usinage CNC et la fabrication de tôlerie sont parfaitement adaptés. Aucun de ces procédés ne nécessite d'investissement initial en outillage. Cela permet de réduire les coûts pour les petites séries.
Quand le moulage par injection devient-il moins cher ?
Pour des volumes de production supérieurs à 100-500 unités, l'usinage CNC est plus avantageux. Pour des volumes supérieurs à 500-1 000 unités, l'impression 3D est plus avantageuse. Le coût du moule devient rentable pour les volumes importants.
Qu’est-ce que l’accumulation de tolérances dans un boîtier de robot de livraison ?
De petites erreurs dimensionnelles s'accumulent dans un assemblage. Un décalage minime peut déplacer la pièce suivante. Vérifier le modèle CAO en amont permet d'éviter ces problèmes.
Quel plastique est le plus adapté aux boîtiers des robots de livraison en extérieur ?
Les plastiques stabilisés aux UV, comme certains types de polycarbonate ou l'ABS avec additifs anti-UV, sont les plus performants. Ils résistent mieux aux dommages causés par le soleil que l'ABS classique. Grâce à ces matériaux, le boîtier de votre robot restera impeccable pendant des années.
À quel point les usinages CNC peuvent-ils respecter les tolérances ?
La précision standard se situe entre ±0.01 et 0.05 mm. Les composants clés du système de commande de mouvement peuvent atteindre ±0.003 mm. Des tolérances plus serrées n'améliorent pas systématiquement le fonctionnement de la pièce.
Quelles certifications dois-je rechercher chez un partenaire ?
Recherchez les certifications de gestion de la qualité qui garantissent le contrôle des processus et de faibles taux de rejet.
Puis-je combiner des pièces standard avec un boîtier de robot de livraison sur mesure ?
Oui. Commencez par vérifier les dimensions des interfaces dans votre modèle CAO. L'utilisation de roulements et de supports standard vous fera gagner du temps. Assurez-vous de la compatibilité avant de découper le métal pour le boîtier de votre robot.






