
Les outils d'intelligence artificielle qui aident les médecins à établir des diagnostics transforment les soins aux patients à un rythme sans précédent. À titre d'exemple, le marché mondial de l'IA dans le diagnostic médical a atteint 748 millions de dollars en 2021, et les experts prévoient un taux de croissance annuel composé de 39.8 % jusqu'en 2026.
- Valeur marchande mondiale en 2021 : 748 millions de dollars
- TCAC de 2021 à 2026 : 39.8 %
Cette croissance fulgurante soulève une question cruciale : comment concevoir un boîtier pour dispositif d’IA médicale qui protège les composants informatiques sensibles tout en respectant des normes réglementaires strictes ? Ce guide accompagne les ingénieurs et les décideurs face à ce défi précis. Vous découvrirez les caractéristiques qui distinguent les boîtiers pour dispositifs d’IA médicale, les matériaux capables de résister à des nettoyages et stérilisations répétés, et l’impact de vos choix de fabrication sur les délais et le budget. Des informations concrètes et exploitables pour votre prochain projet.
Exigences fondamentales pour Boîtier pour dispositif d'IA médicale
Les processeurs d'IA intégrés aux outils de diagnostic génèrent beaucoup plus de chaleur que les anciens composants électroniques médicaux. Ces puces traitent rapidement d'énormes quantités de données, produisant ainsi une chaleur qu'il est impératif de maîtriser. La conception du boîtier doit permettre une dissipation thermique efficace des composants sensibles. Dans le cas contraire, vous risquez de rencontrer des problèmes de performance, une durée de vie des composants réduite, voire des défaillances lors d'interventions critiques.
Protection thermique et contre les interférences électromagnétiques pour les composants d'IA
Dissipation thermique des processeurs
La gestion de la chaleur commence par le choix du bon matériau. Les plastiques thermoconducteurs et l'aluminium répartissent efficacement la chaleur sur toute la surface du boîtier. Vous pouvez également ajouter des dissipateurs thermiques, des caloducs ou des ventilateurs. Chaque option présente des avantages et des inconvénients. Les ventilateurs sont bruyants et leurs pièces mobiles peuvent se casser. Les solutions passives sont plus simples, mais nécessitent une planification minutieuse du flux d'air. La forme du boîtier est également importante. Les fentes de ventilation, la disposition des ailettes et les chicanes internes influencent l'évacuation de la chaleur.
Protection contre les interférences électromagnétiques
Les composants d'IA émettent des rayonnements électromagnétiques et peuvent être endommagés par des interférences extérieures. D'autres équipements présents dans une chambre d'hôpital peuvent perturber le traitement sensible des IA. Deux principales options de blindage s'offrent à vous : les revêtements conducteurs sur les boîtiers en plastique offrent une solution légère, tandis que les boîtiers métalliques bloquent naturellement les interférences sans intervention supplémentaire. Le choix optimal dépend de vos objectifs de poids, de votre budget et des exigences de conception. N'oubliez pas que les joints, les ouvertures et les ports de connexion peuvent laisser passer des interférences. Votre conception doit impérativement corriger ces points faibles.
Considérations relatives aux performances de l'antenne
De nombreux dispositifs médicaux d'IA utilisent la communication sans fil. Cela crée un conflit entre le blindage et le fonctionnement de l'antenne. Un blindage suffisant est nécessaire pour protéger les composants internes, mais il faut également que les signaux radio puissent bien passer. Le positionnement judicieux des ouvertures pour l'antenne ou l'utilisation de matériaux spécifiques dans certaines zones du boîtier peuvent résoudre ce problème. Il est important d'en tenir compte dès les premières étapes de la conception. Ajouter des correctifs pour l'antenne après le lancement de la production engendre des coûts et des délais supplémentaires.
Biocompatibilité et normes de sécurité
Conformité ISO 10993
Tout matériau entrant en contact avec les tissus d'un patient doit faire l'objet de tests biologiques. La norme ISO 10993 définit les règles de ces tests. Ces tests vérifient l'absence de lésions cellulaires, de réactions allergiques, d'irritations et d'autres risques biologiques. Les matériaux choisis doivent être accompagnés de documents attestant de leur conformité à ces règles. Ces documents font partie intégrante de votre dossier de demande d'autorisation réglementaire.
Dispositifs en contact avec la peau vs. dispositifs implantables
Les boîtiers de surface sont soumis à des règles différentes de celles des dispositifs implantables. Un outil de diagnostic portable, appliqué sur la peau, nécessite moins de tests qu'un dispositif implanté dans le corps. Il est essentiel de bien identifier le type de dispositif dès le début. Cette connaissance orientera vos choix de matériaux et votre budget de tests.
Tests de toxicité des matériaux
Même un contact indirect compte. Les patients peuvent toucher le boîtier pendant son utilisation. Le personnel de nettoyage le manipule quotidiennement. Vos matériaux ne doivent pas libérer de substances nocives en conditions normales d'utilisation. Les plastiques et métaux de qualité médicale sont généralement fournis avec des données de sécurité. Vérifiez que ces documents couvrent votre cas d'utilisation spécifique.
Stérilisation et durabilité environnementale
Autoclave et stérilisation chimique
Les hôpitaux utilisent des méthodes rigoureuses pour nettoyer leur matériel. La stérilisation en autoclave fait appel à de la vapeur sous haute pression et à haute température. Le nettoyage chimique, quant à lui, emploie des agents agressifs susceptibles de dégrader les plastiques à long terme. Vos matériaux doivent résister à des cycles répétés sans se fissurer, se décolorer ni perdre en résistance. Cette exigence de durabilité influence directement votre choix de matériau.
Protection contre l'humidité et les infiltrations
Les liquides s'infiltrent dans les appareils. Les déversements sont inévitables. Les solutions de nettoyage s'infiltrent dans les joints. Votre boîtier doit offrir une protection adéquate contre l'eau et la poussière. Joints d'étanchéité, joints scellés et conception soignée des ports empêchent les liquides d'atteindre les composants électroniques internes. Testez le boîtier de votre dispositif d'IA médicale dans des conditions réalistes.
Résistance chimique aux agents de nettoyage
Les différents établissements utilisent différents désinfectants. Les solutions de javel, le peroxyde d'hydrogène et les lingettes alcoolisées réagissent tous différemment avec les matériaux des boîtiers. Assurez-vous que les matériaux choisis résistent aux produits chimiques spécifiques utilisés par vos clients. Un boîtier qui se détériore après des mois de nettoyage régulier engendre des risques pour la sécurité et des problèmes juridiques. Un bon plan de conception des boîtiers pour dispositifs médicaux d'IA prend en compte ces contraintes environnementales dès la conception. Les boîtiers d'instruments médicaux sont soumis aux mêmes conditions difficiles dans les hôpitaux et les cliniques du monde entier.
Critères de sélection des matériaux pour les boîtiers des dispositifs d'IA médicale
Le choix du matériau pour le boîtier de votre dispositif d'IA médicale influence toutes les décisions ultérieures. Ce matériau a un impact sur la compatibilité avec la stérilisation, l'efficacité du blindage électromagnétique et les délais d'homologation. Les polymères de qualité médicale, l'acier inoxydable, les alliages de titane et la céramique présentent chacun des avantages et des inconvénients différents. Comprendre ces compromis dès le départ permet d'éviter des modifications coûteuses par la suite.
Thermoplastiques de qualité médicale
Les thermoplastiques sont privilégiés pour les boîtiers des dispositifs médicaux d'IA car ils se moulent facilement et coûtent moins cher que les métaux. Leur légèreté est également un atout majeur pour les outils de diagnostic portables que les cliniciens transportent d'une pièce à l'autre.
PC-ABS pour la résistance aux chocs
Le PC-ABS allie la robustesse du polycarbonate à la facilité de moulage de l'ABS. Ce mélange offre une excellente résistance aux chocs, ce qui en fait un choix idéal pour les appareils portables susceptibles de tomber sur les sols durs des hôpitaux. Cependant, le PC-ABS nécessite des qualités spécifiques et des revêtements protecteurs pour résister à l'alcool et au peroxyde. Une exposition prolongée à l'eau de Javel risque de provoquer des fissures de tension sur le pourtour du boîtier ; assurez-vous donc que votre protocole de nettoyage respecte les limites du matériau.
Polycarbonate pour plus de clarté
Le polycarbonate offre une transparence idéale lorsque votre conception nécessite une fenêtre ou une lentille intégrée au boîtier. Il résiste également bien aux chocs. À l'instar du PC-ABS, les qualités standard de polycarbonate peuvent être sensibles aux désinfectants chimiques agressifs. Des revêtements protecteurs ou des qualités médicales spécifiques permettent de résoudre ce problème. Si votre appareil affiche des données patient à travers un écran transparent, le polycarbonate vous garantit une clarté optique optimale sans compromettre sa robustesse.
Polymères haute température (PEEK, PPSU)
Les dispositifs stérilisés en autoclave nécessitent des matériaux résistant aux cycles de vapeur répétés. Le polysulfone (PSU) et le polyétherimide (PEI) répondent parfaitement à cette exigence. Le PSU présente une température de transition vitreuse de 190 °C et résiste aux chocs. Le PEI permet une utilisation continue jusqu'à 170 °C et possède une température de transition vitreuse de 217 °C. Le PEEK et le PPSU offrent des performances similaires pour les équipements chirurgicaux réutilisables exigeants utilisés à proximité des champs stériles. Ces polymères haute température sont plus coûteux, mais ils dispensent de toute manipulation particulière après chaque cycle de nettoyage.
Métaux pour boîtiers de dispositifs médicaux
Les métaux offrent un blindage électromagnétique naturel et une rigidité structurelle aux boîtiers des dispositifs d'IA médicale. Ils résistent également mieux aux désinfectants agressifs que la plupart des plastiques.
Aluminium pour blindage léger
Les alliages d'aluminium 6061 et 5052 sont fréquemment utilisés dans les systèmes d'échographie portables, les moniteurs patient et les châssis internes. L'aluminium est un conducteur d'électricité naturel, ce qui bloque les interférences électromagnétiques sans nécessiter de revêtement supplémentaire. L'anodisation améliore la résistance à la corrosion et confère une finition durable. L'aluminium est également un bon conducteur thermique, contribuant au refroidissement des processeurs d'IA. Son rapport résistance/poids en fait un matériau idéal pour les appareils mobiles en milieu hospitalier.
Acier inoxydable pour la durabilité
L'acier inoxydable, notamment l'acier inoxydable 316L, excelle dans les équipements de diagnostic de grande taille tels que les appareils d'IRM et les scanners. Ces machines nécessitent rigidité et blindage électromagnétique efficace. Résistant aux fluides corporels et aux désinfectants agressifs, l'acier inoxydable offre une excellente nettoyabilité. Il confère également une haute résistance à la traction aux composants structurels. En contrepartie, son poids est plus important que celui de l'aluminium ; il est donc plus adapté aux équipements fixes qu'aux appareils portables.
Alliages de titane pour applications haut de gamme
Les alliages de titane comme le Ti-6Al-4V sont rarement utilisés dans les boîtiers de dispositifs médicaux d'IA. Leur principal avantage réside dans leur biocompatibilité pour les implantations à long terme, et non dans leurs propriétés de blindage ou de structure. Bien que le titane soit plus résistant et plus léger que l'acier, son coût justifie rarement son utilisation dans les boîtiers. Il convient de réserver le titane aux implants orthopédiques, aux pièces dentaires et aux stents, où la biocompatibilité prime sur les performances du boîtier.
Céramiques et matériaux spéciaux
Les céramiques et les additifs spéciaux occupent des niches spécifiques dans les boîtiers d'instruments médicaux.
Substrats céramiques pour l'électronique
Les substrats en céramique, logés dans des boîtiers, supportent les composants électroniques générateurs de chaleur. Ils dissipent efficacement l'énergie thermique et résistent aux hautes températures. Bien que la céramique ne constitue généralement pas l'enveloppe extérieure, elle joue un rôle crucial dans le refroidissement des processeurs d'IA.
Additifs polymères antimicrobiens
L'ajout d'agents antimicrobiens aux résines polymères réduit la prolifération bactérienne en surface. Cette propriété est particulièrement utile pour les dispositifs fréquemment manipulés par les patients. Contrairement aux revêtements de surface qui s'usent, ces additifs restent efficaces tout au long de la durée de vie du matériau. Pour les dispositifs utilisés dans des environnements à risque d'infection, les polymères antimicrobiens constituent une protection supplémentaire.
Revêtements de surface pour la résistance à l'usure
Les traitements de surface prolongent la durée de vie des boîtiers en plastique et en métal. Les revêtements durs protègent contre les rayures et l'abrasion. Les peintures conductrices à base d'argent, de nickel ou de cuivre offrent une atténuation de 40 à 80 dB entre 10 MHz et 1 GHz pour les boîtiers en plastique des dispositifs médicaux d'IA. Ces revêtements permettent l'utilisation de plastiques légers tout en respectant les normes de compatibilité électromagnétique (CEM).
Comparaison des matériaux en un coup d'œil
| Critère | Polymères de qualité médicale | Les métaux | Céramique |
| Prix | Faible à modéré | Modéré à élevé | Haute |
| Poids | Léger | Lourd (briquet en aluminium) | Modérée |
| Biocompatibilité | Bon avec de bonnes notes | Excellent (inox, titane) | Excellent |
| Conductivité thermique | Médiocre | Bon (aluminium excellent) | Bon |
| Blindage EMI | Mauvais état (nécessite des revêtements) | Excellent (natif) | Médiocre |
| Résistance à la stérilisation | Varie selon le polymère | Excellent (inoxydable) | Excellent |
Le choix du matériau idéal repose sur un équilibre entre ces facteurs et les besoins spécifiques de votre appareil. Un outil de diagnostic IA portable pourrait privilégier l'aluminium pour son blindage et sa gestion thermique. Un dispositif à usage unique pourrait opter pour un polymère moins coûteux. Un instrument chirurgical réutilisable, utilisé à proximité de champs stériles, exige des polymères haute température ou de l'acier inoxydable. Votre choix de matériau influe également sur le processus de fabrication, les étapes de contrôle qualité et le coût total. Analysez attentivement chaque facteur avant de vous engager sur une gamme de matériaux.
Procédés de fabrication pour Boîtier pour dispositif d'IA médicale
Le choix de la méthode de fabrication du boîtier de votre dispositif d'IA médicale dépend de plusieurs facteurs. Il faut tenir compte du nombre d'unités à produire, de la complexité de la forme, des matériaux nécessaires et des documents requis par les organismes de réglementation. Chaque méthode présente des avantages et des inconvénients qui influent sur le calendrier, le budget et la qualité du produit.
Moulage par Injection pour la production en grande série
Le moulage par injection est la solution idéale pour une production annuelle supérieure à 10 000 unités. Ce procédé permet d'obtenir des pièces homogènes à un faible coût unitaire une fois l'investissement initial dans le moule amorti.
Investissement dans l'outillage et conception des moules
Le moule représente votre principal investissement initial. Un moule de production standard pour les boîtiers de dispositifs médicaux d'IA peut coûter entre 10 000 et 100 000 dollars. Son prix dépend du nombre d'empreintes et de sa complexité. Cet investissement est rentable car le coût unitaire diminue considérablement avec la production en série. La conception de votre moule doit être adaptée au matériau choisi, notamment en ce qui concerne son retrait et sa fluidité. Collaborer avec un mouliste expérimenté dès les premières étapes de la conception vous évitera des corrections coûteuses par la suite.
Contrôle des tolérances et de l'état de surface
Le moulage par injection permet d'atteindre des tolérances très serrées lorsque le moule est fabriqué avec précision. Les tolérances de production standard se situent généralement autour de ±0.005 mm pour des pièces bien conçues. L'état de surface dépend de la qualité du polissage du moule. Les boîtiers de dispositifs médicaux nécessitent souvent des finitions texturées ou mates pour masquer les traces de doigts et résister aux rayures. Le traitement de surface du moule est visible sur chaque pièce produite.
Prévention du flux de matériaux et du gauchissement
Le flux de plastique dans le moule influence la qualité de la pièce finale. Un refroidissement inégal provoque des déformations, les parties fines refroidissant plus rapidement que les parties épaisses. Votre conception doit garantir une épaisseur de paroi constante sur toute la surface du boîtier. L'ajout de nervures pour rigidifier les parois, sans les épaissir, contribue à prévenir les retassures. Le positionnement de la buse d'injection détermine le remplissage de la cavité, ce qui influe sur les lignes de soudure et la résistance structurelle. Portez une attention particulière au rebord, à la jonction des deux moitiés du boîtier. Le moulage du rebord exige un positionnement précis de la buse d'injection pour assurer un remplissage complet et éviter les bulles d'air. Un logiciel d'analyse du flux de plastique peut prédire ces problèmes avant même la découpe de l'acier.
Usinage CNC pour les prototypes et les petits volumes
L'usinage CNC est idéal pour le prototypage et les petites séries. Cette méthode enlève de la matière de blocs massifs à l'aide d'outils de coupe à commande numérique. Elle offre une excellente précision et est compatible avec la quasi-totalité des matériaux.
Précision et polyvalence des matériaux
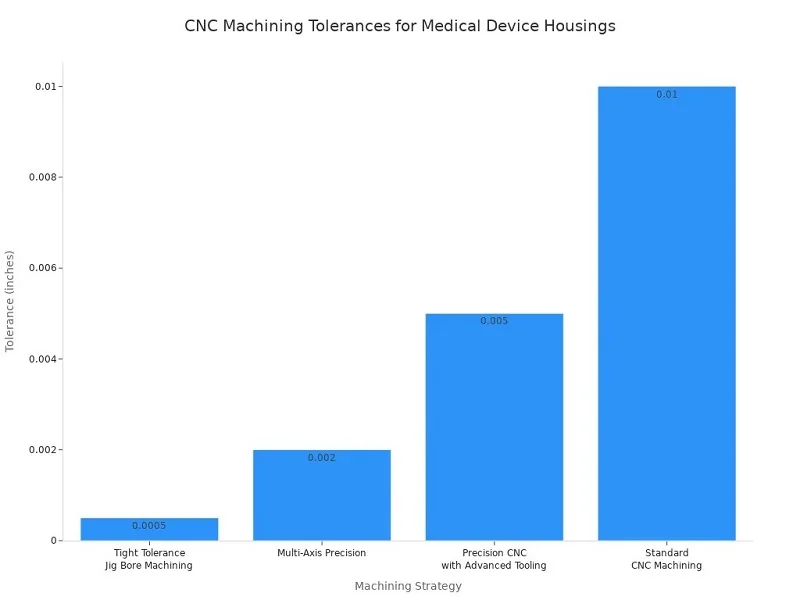
L'usinage CNC permet d'atteindre des tolérances que le moulage par injection peine à égaler. L'usinage CNC standard garantit une tolérance de ±0.010 mm pour les composants courants. L'usinage CNC de précision, grâce à un outillage avancé, atteint ±0.005 mm pour les instruments chirurgicaux. L'usinage par alésage de gabarits à tolérance serrée atteint ±0.0005 mm pour les interfaces critiques. Les machines de précision multiaxes offrent une tolérance de ±0.002 mm pour les dispositifs implantables.
L'état de surface est tout aussi important que la précision dimensionnelle. Les boîtiers des dispositifs implantables nécessitent des valeurs Ra comprises entre 0.1 et 0.4 μm pour prévenir la prolifération bactérienne. Les instruments chirurgicaux requièrent des surfaces de manche avec une rugosité Ra de 0.4 à 0.8 μm et des surfaces fonctionnelles avec une rugosité Ra de 0.2 à 0.4 μm pour une utilisation précise et une stérilisation aisée. Les composants des circuits de fluides exigent une rugosité Ra de 0.2 à 0.4 μm pour prévenir l'activation plaquettaire.
Avantages du délai de livraison
L'usinage CNC élimine complètement l'étape de fabrication de moules. Vous pouvez recevoir des pièces usinées quelques jours seulement après la finalisation de vos fichiers de conception. Cette rapidité s'avère précieuse lors du prototypage itératif, où vous testez plusieurs variantes de conception avant de vous engager dans la fabrication des outillages de production. Des entreprises comme NOBLE, un partenaire de fabrication de premier plan en Chine, proposent des services de prototypage CNC rapide qui aident leurs clients à valider rapidement leurs conceptions avant de passer à la production en série.
Structure des coûts pour les petits lots
Pour les grandes séries, l'usinage CNC coûte plus cher par pièce que le moulage par injection. Cependant, pour les productions inférieures à 1 000 unités, l'usinage s'avère souvent plus économique car il permet d'éviter tout investissement dans l'outillage. Chaque pièce nécessite du temps machine et du matériau, mais aucun coût initial de moule. Cette structure de coûts rend l'usinage CNC idéal pour les essais cliniques, les programmes pilotes et les dispositifs spécialisés produits en petites séries.
Fabrication additive pour géométries complexes
L'impression 3D ouvre des possibilités que la fabrication traditionnelle ne peut égaler. Les techniques additives permettent de réaliser des canaux internes complexes, des formes organiques et des assemblages consolidés.
Impression thermoplastique SLA et SLS
La stéréolithographie (SLA) permet de produire des pièces aux surfaces lisses et aux détails fins grâce à l'utilisation de résines photopolymères. Le frittage laser sélectif (SLS) fusionne de la poudre de nylon pour former des pièces durables sans structure de support. Ces deux méthodes conviennent parfaitement au prototypage de boîtiers pour dispositifs médicaux d'IA. Les pièces SLS offrent de meilleures propriétés mécaniques pour les tests fonctionnels, tandis que la SLA excelle dans la réalisation de maquettes visuelles et le contrôle d'ajustement.
Impression 3D métal avec du titane
La fabrication additive métallique utilisant des alliages de titane permet de créer des pièces présentant un excellent rapport résistance/poids. Ce procédé convient aux géométries complexes qui nécessiteraient l'assemblage de plusieurs composants usinés. Cependant, l'impression 3D métal coûte nettement plus cher que l'usinage CNC pour les formes simples. Il est donc préférable de réserver cette technologie aux conceptions qui requièrent véritablement ses capacités uniques.
Acceptation réglementaire des pièces imprimées en 3D
Les organismes de réglementation acceptent les composants imprimés en 3D à condition que le processus soit rigoureusement validé. Votre système qualité doit documenter chaque paramètre de fabrication, chaque lot de matériaux et chaque étape de post-traitement. Chaque processus de fabrication impose des exigences de documentation spécifiques. Le soudage requiert des dossiers de qualification des procédures et des dossiers de qualification des soudeurs. Le traitement thermique exige des contrôles d'uniformité de température. Le nettoyage nécessite des procédures validées avec des tests de résidus documentés. Vos dossiers d'historique de conception, vos dossiers maîtres de dispositif et vos dossiers de production par lot doivent consigner tous les détails du processus pour l'examen réglementaire.
Le procédé de fabrication que vous choisissez influence votre stratégie réglementaire, vos coûts de production et la qualité de vos produits. Avant de vous engager, évaluez chaque option en fonction de vos exigences spécifiques en matière de volume, de géométrie et de délais.
Conception pour la fabrication dans le boîtier des dispositifs d'IA médicale
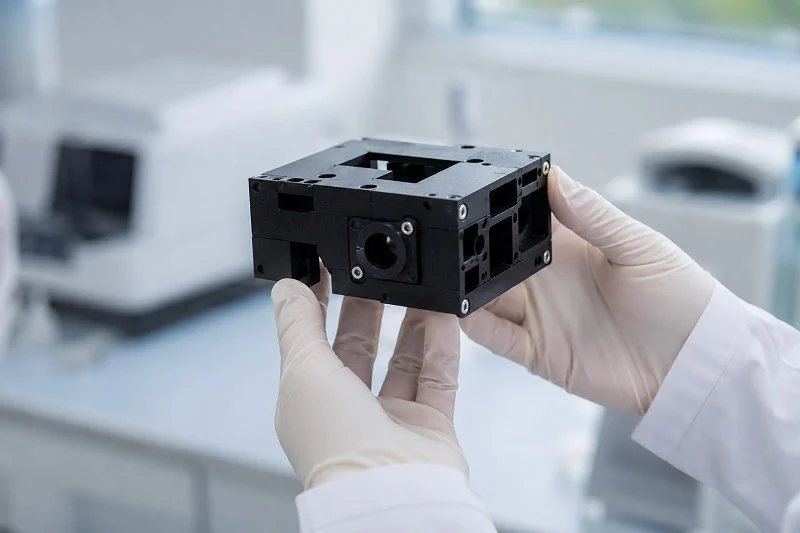
Les vérifications DFM en amont permettent d'éviter des modifications de moules coûteuses et d'accélérer les approbations. Les éléments manipulés par l'utilisateur, comme les écrans, les boutons et les ports, influent sur la conception du boîtier, le choix des matériaux et son processus de fabrication. Maîtriser ces détails dès le départ vous épargne des changements d'outillage onéreux par la suite.
Directives DFM pour les boîtiers en plastique
Les problèmes courants proviennent d'erreurs évitables. Concentrez-vous sur ces fondamentaux.
Épaisseur de paroi uniforme
Les pièces moulées par injection nécessitent une épaisseur de paroi constante comprise entre 1 et 5 mm. Les variations d'épaisseur entraînent des déformations et des bulles d'air. Un raccord en Y pour perfusion intraveineuse présentait une fuite jusqu'à ce que les ingénieurs corrigent les irrégularités de paroi. Le positionnement précis du point d'injection au niveau du rebord du boîtier est essentiel pour un remplissage optimal. Privilégiez les noyaux et les nervures pour renforcer la pièce, plutôt que des parois épaisses qui ralentissent le refroidissement.
Angles de dépouille et rayons de courbure
Les boîtiers de dispositifs médicaux doivent présenter une légère conicité sur toutes leurs surfaces verticales. Une conicité inférieure à 1 degré est une erreur fréquente. Prévoyez 1 degré par pouce de profondeur de cavité. Les obturateurs nécessitent au moins 3 degrés. Une texture légère requiert 3 degrés ; une texture épaisse, 5 degrés ou plus. La refonte d'une poignée de cathéter a permis d'augmenter l'angle de dépouille de 0.5 à 2 degrés et de réduire la maintenance des outils de 60 %. Le rayon des angles doit être au moins égal à la moitié de l'épaisseur de la paroi.
Conception à bossage, nervure et enclenchement
L'épaisseur des nervures doit représenter 60 à 70 % de l'épaisseur de la paroi afin d'éviter les retassures. Privilégiez plusieurs petites nervures plutôt qu'une seule épaisse. L'épaisseur de la base du bossage a permis d'améliorer la surface du carter de pompe. Prévoyez des congés aux jonctions des nervures pour prévenir les points de tension. Les résines chargées de fibres de verre se rétractent différemment et nécessitent une attention particulière lors du moulage.
Intégration de l'interface homme-machine
Les espaces d'interaction entre les utilisateurs posent les problèmes de conception les plus complexes. Chaque ouverture peut laisser entrer des liquides.
Montage d'écrans et d'écrans tactiles
Les joints d'étanchéité derrière les écrans empêchent l'humidité de pénétrer. Utilisez du silicone ou de l'EPDM avec une couverture à 360 degrés et une compression de 25 à 40 %. Des adhésifs transparents fixent les écrans et empêchent les infiltrations de liquide. Les moniteurs de diagnostic utilisent des calques étanches et des cadres collés.
Étanchéité des boutons et des connecteurs
Les commandes encastrées dirigent le liquide loin des joints. Les claviers en silicone avec jupes intégrées protègent les interrupteurs. Les ports de connexion nécessitent des joints toriques à leurs points de passage à travers le boîtier. Chaque joint doit résister aux cycles de nettoyage sans se détériorer.
Ouvertures acoustiques et de ventilation
Les membranes ventilées laissent passer le son tout en bloquant l'humidité. Elles maintiennent une pression équilibrée à l'intérieur du boîtier. Les appareils d'ECG portables utilisent des boîtiers étanches avec des circuits imprimés encapsulés.
Montage et stratégies de facilité d'entretien
Réfléchissez à la manière dont l'appareil est assemblé et à la façon dont les techniciens peuvent accéder aux pièces internes ultérieurement.
Construction modulaire pour les mises à niveau
Le matériel d'IA évolue rapidement. Une conception modulaire permet de remplacer les modules de traitement sans avoir à repenser l'ensemble du boîtier. Des emplacements dédiés aux composants principaux facilitent les mises à niveau ultérieures.
Méthodes de jointage et d'étanchéité
Les joints d'étanchéité situés sur le pourtour du boîtier constituent la principale barrière contre les fluides. Le silicone supporte bien les stérilisations répétées. Les revêtements conformes appliqués sur les circuits imprimés ajoutent une couche de protection supplémentaire contre l'humidité. Les joints doivent couvrir toute la surface à 360 degrés avec une compression de 25 à 40 %. Évitez les angles vifs dans les rainures des joints : ils créent des voies de fuite.
Comparaison des systèmes de fixation
Les vis offrent des assemblages solides et amovibles, mais allongent le temps de montage. Les fixations par clips accélèrent le montage, mais compliquent le démontage pour la maintenance. Le soudage par ultrasons crée des liaisons permanentes. Le choix dépend de la fréquence d'ouverture du boîtier. Un boîtier pour dispositif médical d'IA nécessitant des mises à jour régulières du firmware est préférable avec des vis au niveau du processeur et des clips pour les protections esthétiques.
Facteurs de coût et de délai de livraison pour le boîtier des dispositifs d'IA médicale
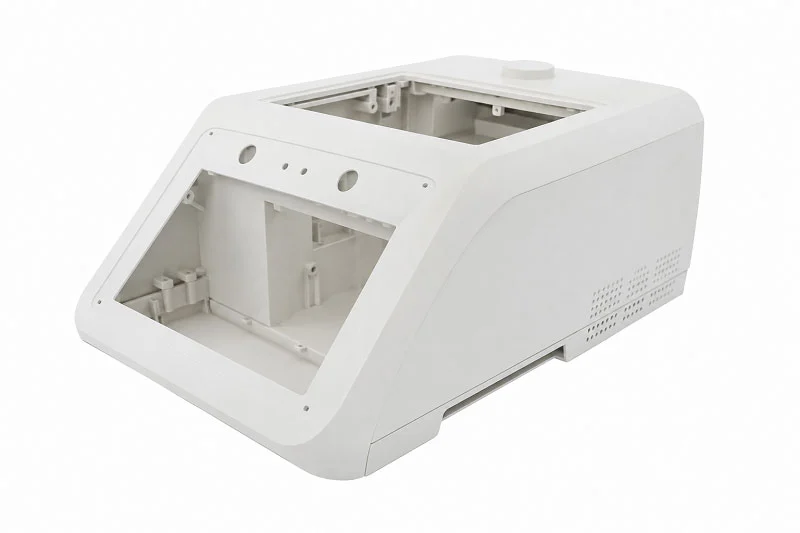
Le prix final d'un boîtier pour dispositif d'IA médicale dépend de plusieurs facteurs. La méthode de fabrication choisie influe sur le coût initial et les échéances. Le volume de production a également un impact considérable sur le coût total.
Facteurs de coûts dans les processus de production
Compromis entre coût des matériaux et performances
Le coût de la résine constitue le point de départ pour les boîtiers en plastique. Un polymère standard de qualité médicale peut coûter quelques dollars par unité, rien que pour la matière première. La main-d'œuvre et les charges d'exploitation s'y ajoutent. Les polymères haute performance comme le PEEK ou les alliages spéciaux sont beaucoup plus chers. Ils offrent une meilleure résistance à la chaleur ou un blindage électromagnétique supérieur. Votre choix doit donc prendre en compte le rapport performance/prix.
Stratégies d'amortissement de l'outillage
Les outils de moulage par injection représentent un investissement conséquent. Un moule standard pour un boîtier coûte environ 42 000 $. La presse à injecter elle-même ajoute 215 000 $ sur une durée de vie de 8 ans. Ces dépenses sont ensuite réparties sur l'ensemble des pièces produites. Pour un volume de 8 500 unités par an, la fabrication en interne coûte 31.87 $ par unité. La sous-traitance du même volume coûte 18.75 $ par unité. L'amortissement des outils explique cette différence.
Le seuil de rentabilité est crucial. Avec une production d'environ 14 200 unités par an, la production en interne permet d'économiser près de 43 600 $ annuellement. En dessous de ce volume, l'externalisation est plus avantageuse. En amortissant le coût du moule à 42 000 $ sur 5 ans et à raison de 50 000 unités par an, le surcoût est inférieur à 1 $ par unité. En intégrant le coût d'opportunité du capital, généralement de 8 à 12 % par an sur la valeur résiduelle non amortie, on ajoute 0.12 $ par unité. Les coûts de remise en état, qui représentent habituellement de 15 à 30 % de l'investissement initial à environ la moitié de la durée de vie de l'outillage, représentent un coût supplémentaire.
Le rebord du boîtier détermine souvent la complexité du moule. Un rebord mal conçu augmente les coûts et ralentit le cycle de production.
Modèles de tarification basés sur le volume
Les faibles volumes de production font grimper les coûts unitaires. L'usinage CNC et l'impression 3D permettent de s'affranchir des coûts d'outillage, mais leur coût par pièce est plus élevé. Ces méthodes conviennent aux essais cliniques et aux petites séries pilotes. Pour les volumes plus importants, le moulage par injection s'avère nettement plus avantageux économiquement.
Approches d'optimisation des délais de livraison
Accélérer la mise sur le marché d'un dispositif d'IA médicale est crucial. Une méthode de prototypage adaptée permet de gagner des semaines.
| Méthode de prototypage | Avantage du délai de livraison |
| Impression 3D | Pièces réalisées en quelques heures ou quelques jours, itération géométrique rapide |
| Usinage CNC | Délais de livraison rapides pour des boîtiers fonctionnels avec des tolérances serrées |
| Moulage par injection rapide | Des jours au lieu de semaines pour les essais pilotes |
| Coulée d'uréthane | Production rapide en petites séries sans outillage lourd |
| Prototypage de tôle | Fabrication accélérée pour les boîtiers métalliques |
Méthodes de prototypage rapide
L'impression 3D permet de fabriquer un boîtier en quelques heures. L'usinage CNC fournit des pièces fonctionnelles en quelques jours. L'outillage rapide réduit les délais de production du moulage par injection de plusieurs mois à quelques jours. Ces méthodes permettent de tester l'ajustement, le fonctionnement et l'esthétique avant de lancer la production en série.
Atténuation des risques liés à la chaîne d'approvisionnement
Le recours à un fournisseur unique représente un risque réel pour la production de dispositifs médicaux d'IA. Disposer d'un fournisseur de secours pour les résines critiques ou les moules sur mesure permet de respecter les délais. Les longs délais de livraison des matériaux spéciaux exigent une planification anticipée. Les problèmes de qualité provenant de sources non testées peuvent compromettre la production. Tester plusieurs fournisseurs pendant la phase de développement permet d'éviter les retards ultérieurs.
Flux de travail de développement parallèle
En réalisant des itérations de conception en parallèle de l'établissement des devis d'outillage, on gagne des semaines. Les équipes d'ingénierie vérifient la géométrie du boîtier grâce à des prototypes imprimés en 3D. Les concepteurs de moules travaillent simultanément sur l'outillage de production. Ce chevauchement réduit considérablement le temps de développement total.
Analyse du coût total de possession
Le prix d'achat d'un logement n'est que le point de départ. L'entretien, la mise au rebut et les améliorations futures s'ajoutent tous au coût réel.
Implications en matière de maintenance et de réparation
Un boîtier bon marché qui se fissure après plusieurs cycles de stérilisation coûte plus cher à long terme. Les pièces de rechange, les interventions de maintenance et les temps d'arrêt de l'appareil s'accumulent rapidement. L'utilisation de matériaux durables permet de réduire ces coûts cachés. Le rebord du boîtier est soumis à des contraintes répétées lors du montage et du nettoyage.
Considérations relatives à l'élimination en fin de vie
Les règles d'élimination des dispositifs médicaux varient selon les régions. Les boîtiers facilement démontables pour le recyclage permettent de réduire les coûts de fin de vie. Le choix de matériaux réduisant les déchets dangereux est également important. Il est conseillé d'anticiper l'élimination dès la phase de sélection des matériaux.
Évolutivité pour les itérations futures
Le matériel d'IA évolue rapidement. La conception modulaire du boîtier permet de remplacer les modules de traitement sans avoir à repenser l'ensemble du dispositif médical d'IA. Cette conception évolutive permet de réaliser d'importantes économies sur la prochaine version du dispositif. Un boîtier de dispositif médical d'IA compatible avec les mises à niveau prolonge la durée de vie du produit et réduit les coûts à long terme.
NOBLE : Partenaire de fabrication pour les boîtiers de dispositifs d'IA médicale

Le bon partenaire peut transformer le déroulement de votre projet. Il vous fait gagner du temps et réduit les risques. NOBLE réunit en un seul lieu l'expertise en ingénierie, le savoir-faire en fabrication et la connaissance des réglementations. Moins d'intermédiaires signifie moins d'erreurs. Leur équipe vous accompagne de la première phase de conception jusqu'à l'emballage final.
Capacités de service complètes, du développement à l'assemblage
Assistance technique et DFM en interne
Notre équipe interne vous propose des conseils complets en matière de conception pour la fabrication (DFM), une aide au choix des matériaux et un soutien expert en outillage. Cette méthode garantit la performance de vos pièces et réduit leurs coûts de production.
La conception pour la fabrication (DFM) détecte les problèmes dès les premières étapes de la conception. Elle réduit les défauts en aidant les ingénieurs à concevoir des boîtiers faciles à assembler. La DFM élimine les pièces inutiles, ce qui simplifie l'outillage et réduit les déchets. Les contrôles précoces repèrent les points faibles du rebord du boîtier. Ce dernier doit être étudié avec soin à ce stade. La maîtrise des coûts est améliorée grâce à un outillage simplifié. La conformité aux normes est renforcée par des processus stables. Ces contrôles améliorent également les plans de validation et empêchent les modifications indésirables.
Du prototypage à la production
NOBLE suit une démarche claire. L'étude de concept et l'analyse des besoins sont les premières étapes. Le prototypage rapide et les tests de validation permettent d'affiner la forme. Le développement de l'outillage garantit la constance de la production. La fabrication en salle blanche est réalisée dans un environnement certifié ISO. Les options d'assemblage comprennent des lignes manuelles, semi-automatisées et entièrement automatisées. Les contrôles qualité sont conformes à la norme ISO 13485.
Services d'assemblage, de test et d'emballage
Les options d'assemblage s'adaptent au nombre d'unités nécessaires. L'assemblage manuel convient aux appareils complexes nécessitant une attention particulière. L'assemblage semi-automatisé allie la supervision de l'opérateur à la régularité de la production. L'assemblage entièrement automatisé gère les grands volumes avec des contrôles par caméra. L'assemblage en salle blanche (ISO 7 et 8) est adapté aux pièces fragiles. Le développement et les tests d'emballage finalisent le processus.
Certifications de qualité et conformité
Opérations certifiées ISO 9001:2015
La norme ISO 9001:2015 encadre le système qualité de NOBLE. Elle garantit la constance des processus, de la gestion des fournisseurs aux contrôles finaux. Vous recevez ainsi des pièces fiables à chaque lot.
Gestion de la qualité des dispositifs médicaux selon la norme ISO 13485:2016
Cette norme encadre la fabrication de dispositifs médicaux d'IA sûrs. Elle fournit un cadre clair reliant la conception et la production aux exigences réglementaires. L'ISO 13485 améliore la maîtrise des risques grâce à un meilleur suivi et une plus grande cohérence. Sa reconnaissance internationale facilite l'obtention de contrats. De nombreux partenaires exigent cette certification avant de commencer à travailler avec nous.
Assistance en matière de documentation réglementaire
Les dossiers réglementaires nécessitent des documents complets. NOBLE vous accompagne dans la constitution de vos dossiers DHF et de vos dossiers maîtres de dispositifs. Son équipe connaît parfaitement les exigences des autorités réglementaires. Ce soutien accélère le processus de soumission.
Expertise en transformation des métaux et des plastiques
Usinage CNC et moulage par injection
NOBLE travaille aussi bien les métaux que les plastiques. L'usinage CNC permet d'obtenir des tolérances serrées pour les prototypes. Le moulage par injection assure la production en grande série de pièces robustes. La maîtrise de ces deux procédés nous permet de vous conseiller en toute transparence sur le procédé le plus adapté à vos besoins.
Fabrication et fabrication de tôlerie Finition
Le travail de la tôle confère résistance et blindage électromagnétique aux boîtiers des dispositifs médicaux d'IA. Le soudage assure des joints solides. Des finitions comme l'anodisation renforcent la robustesse.
Solutions de chaîne d'approvisionnement intégrées
NOBLE gère les chaînes d'approvisionnement pour éviter les retards. L'entreprise se charge de l'approvisionnement en matières premières et de la coordination des sous-traitants. Cette méthode vous permet de respecter vos délais.
Concevoir un boîtier performant pour un dispositif d'IA médicale nécessite de suivre une démarche précise. Commencez par définir vos besoins. Choisissez vos matériaux. Sélectionnez votre procédé de fabrication. Optimisez votre conception de production. Assurez la conformité réglementaire. Maîtrisez vos coûts. Chaque étape s'appuie sur la précédente. Le rebord du boîtier requiert une attention particulière lors de la revue de conception. Prendre les bonnes décisions implique de trouver un équilibre entre performances techniques, normes médicales et contraintes budgétaires. Cet équilibre est facilité par l'implication précoce d'un partenaire de fabrication expérimenté. Ce partenariat évite les reconceptions coûteuses et accélère la mise sur le marché. Évaluez les besoins spécifiques de votre dispositif d'IA médicale en fonction des recommandations de ce guide. Contactez ensuite l'équipe d'ingénierie de NOBLE pour bénéficier d'un accompagnement personnalisé dans la production de votre boîtier.
FAQ sur les boîtiers pour dispositifs d'IA médicale
Comment choisir entre le plastique et le métal pour le boîtier de mon dispositif médical d'IA ?
Réfléchissez à l'utilisation quotidienne de l'appareil. Le plastique est plus léger et moins cher pour une production en série. Les métaux bloquent naturellement les interférences électromagnétiques et résistent mieux aux produits nettoyants puissants. L'aluminium est un bon compromis car il supporte bien la chaleur. Choisissez le matériau en fonction du mode de stérilisation et de la nécessité de transporter l'appareil.
En quoi consistent concrètement les tests ISO 10993 ?
Cette norme vérifie la réaction des matériaux avec les tissus vivants. Les laboratoires effectuent des tests de dommages cellulaires, de réactions allergiques et d'irritations. Les dispositifs en contact direct avec la peau nécessitent moins de tests que ceux implantés dans le corps. Votre fournisseur de matériaux doit vous fournir les données de sécurité. Conservez ces documents pour votre dossier de demande d'autorisation ultérieure.
Puis-je utiliser des plastiques standards pour le boîtier d'un dispositif médical d'IA ?
Les plastiques standards se dégradent souvent au contact des produits de nettoyage hospitaliers. L'eau de Javel et le peroxyde d'hydrogène peuvent les fissurer ou les décolorer avec le temps. Les polymères de qualité médicale contiennent des additifs spéciaux qui leur confèrent une résistance à ces produits chimiques. Si votre dispositif est stérilisé en autoclave, vous aurez besoin de plastiques haute température comme le PSU ou le PEI.
Combien coûte l'outillage pour le moulage par injection ?
Un moule de production coûte généralement entre 10 000 et 100 000 dollars. Son prix dépend du nombre d'empreintes et de la complexité de sa forme. Ce coût est ensuite réparti sur toutes les pièces produites. Pour les grandes séries, le coût unitaire diminue considérablement. Pour les petites séries de moins de 1 000 unités, l'usinage CNC est souvent plus avantageux financièrement.
Quel est le moyen le plus rapide d'obtenir des boîtiers prototypes ?
L'impression 3D permet de fabriquer des pièces en quelques heures ou quelques jours. L'usinage CNC, quant à lui, fournit des boîtiers fonctionnels aux dimensions précises en une semaine environ. Ces deux méthodes permettent de s'affranchir totalement de l'étape de fabrication de moules. Utilisez-les pour tester votre conception avant d'investir dans l'outillage de production.
Comment puis-je prévenir les interférences électromagnétiques sans ajouter de poids ?
Les revêtements conducteurs sur les boîtiers en plastique offrent une solution légère. Les peintures à l'argent, au nickel ou au cuivre bloquent efficacement les signaux entre 10 MHz et 1 GHz. Attention aux joints et aux ports de connexion : ils laissent passer les interférences. Un joint de qualité assure une étanchéité efficace.
Qu’est-ce qui provoque la déformation des boîtiers moulés par injection ?
Un refroidissement inégal provoque des déformations. Les sections fines refroidissent plus vite que les sections épaisses, ce qui engendre des contraintes internes. Veillez à conserver une épaisseur de paroi constante, généralement entre 1 et 5 mm. Utilisez des nervures pour rigidifier le tout plutôt que d'épaissir les parois. Le bord du boîtier doit être positionné avec précision afin d'assurer un remplissage complet sans bulles d'air.
À quel moment devrais-je faire appel à un partenaire industriel pour mon projet ?
Intégrez-les dès la phase de conception, et non après. Les analyses DFM précoces permettent de déceler les problèmes avant la fabrication des moules. Un partenaire expert en métaux et en plastiques vous apporte des conseils avisés sur les matériaux. Cette approche évite des reconceptions coûteuses et accélère le processus de soumission réglementaire.







