
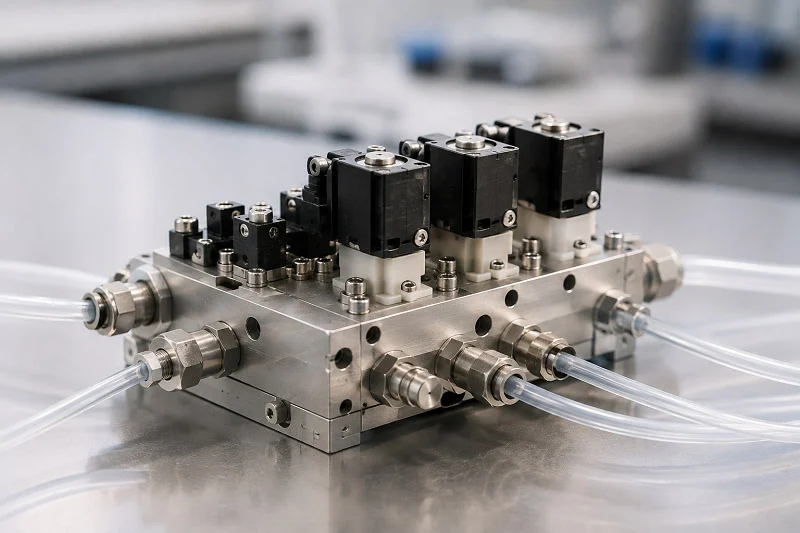
Le choix des blocs de vannes hydrauliques adaptés est déterminant pour la réussite de votre système. Ce choix a un impact sur les performances, les coûts et la fiabilité à long terme. Le marché de l'hydraulique est en pleine croissance : selon les estimations, il devrait atteindre environ 2.2 milliards de dollars américains en 2024.
| Source signalée | Taille du marché 2024 (en millions USD) |
| Tableau des attributs du rapport | 2190.4 |
| Section FAQ | 2304.3 |
Chaque application hydraulique présente des compromis différents. Certaines privilégient la réduction du poids, d'autres doivent résister à des pressions extrêmes. L'environnement, le cycle de service et le programme de maintenance de votre système influencent tous la conception optimale du bloc de vannes fluidiques. Comprendre le fonctionnement des blocs de vannes hydrauliques en conditions réelles vous permet d'éviter des modifications coûteuses. Le choix judicieux des matériaux et une fabrication précise transforment une simple vanne en un outil fiable et robuste. Ce guide détaille ces choix étape par étape.
Définition du bloc de vannes fluidiques et de sa fonction principale
Imaginez un bloc de vannes hydrauliques comme le chef d'orchestre de votre système. Il gère les tâches complexes de circulation des fluides, de contrôle de la pression et de gestion des actionneurs, le tout dans un format compact. Le rôle principal des blocs de vannes hydrauliques est simple : ils contrôlent le flux des fluides, leur pression et leur point d'arrivée. Sans ce nœud central, votre système nécessiterait de nombreux tuyaux et raccords séparés, ce qui augmenterait le poids, le coût et les risques de fuites. Les blocs de vannes hydrauliques contribuent ainsi au bon fonctionnement de ces systèmes.
Le rôle d'un collecteur dans les systèmes hydrauliques et pneumatiques
Un collecteur est l'élément de base de tout système hydraulique moderne. Il maintient les composants en place et les relie par des passages internes. Cette conception réduit la longueur des tuyauteries externes, ce qui permet de gagner en compacité. Les blocs de vannes hydrauliques constituent le support principal, transformant un enchevêtrement de flexibles en un ensemble propre et organisé. Le système est ainsi simplifié.
Orientation des flux et régulation de la pression
La fonction première d'un bloc de vannes hydrauliques est d'acheminer le fluide là où il est nécessaire. Différents composants internes permettent ou bloquent le passage du fluide. Certains relâchent la pression en cas de besoin. D'autres empêchent le reflux qui pourrait endommager les pièces. Des commandes automatisées permettent un contrôle accru pour les applications complexes. Tous ces composants fonctionnent de concert à l'intérieur du bloc.
Le contrôle de la pression est tout aussi important. Les régulateurs de pression assurent la régulation. Les réducteurs maintiennent un niveau constant en aval. Les soupapes de décharge évacuent le surplus de fluide vers le réservoir lorsque la pression devient trop élevée. Les séquenceurs attendent qu'une pression critique soit atteinte avant de rediriger le flux. Certains systèmes utilisent des régulateurs pilotés pour un contrôle encore plus précis. Cela permet d'éviter les fuites et les ruptures de canalisations.
Consolidation des composants pour réduire les points de fuite
Voici une vérité simple concernant les systèmes hydrauliques : chaque point de fuite peut entraîner une panne. Chaque raccord, chaque joint, chaque connexion peut se détériorer avec le temps. En intégrant de nombreux composants dans un seul bloc, on réduit considérablement le nombre de connexions externes. Cela signifie moins de risques de fuite de fluide. Les blocs de vannes hydrauliques offrent également un support structurel grâce à leur corps en aluminium ou en fonte. Les raccords de tuyauterie gèrent efficacement l'entrée, le retour et la vidange. Il en résulte un système plus fiable, plus durable et nécessitant moins d'entretien. Une performance optimale repose sur une intégration intelligente.
Indicateurs clés de performance pour les blocs de vannes
Les blocs de vannes hydrauliques ne fonctionnent pas tous de la même manière. Il est essentiel de vérifier quelques paramètres clés : le débit, la pression nominale, la tolérance aux fuites et la durée de vie prévue. La performance des systèmes hydrauliques dépend du choix des paramètres adaptés à chaque application. Le suivi de ces paramètres contribue à améliorer l'efficacité globale.
Capacité de débit et pression nominale
Le débit indique la quantité de fluide que le bloc peut déplacer. Pour un débit maximal de 25 L/min, choisissez un composant d'une capacité de 30 à 40 L/min. Ce débit supplémentaire de 25 à 50 % offre un meilleur contrôle à bas régime. La pression nominale est tout aussi importante. Pour un système fonctionnant à 40 bars, choisissez des composants supportant au moins 1.5 fois cette pression, soit 60 bars. La pression d'éclatement doit être supérieure à 3 fois la pression de service. Différents types de composants gèrent différentes plages de pression. Les composants de contrôle de faible débit supportent jusqu'à 50 l/min entre 64 et 200 bars. Les composants de contrôle de haute pression peuvent gérer jusqu'à 100 l/min entre 400 et 700 bars. Les composants pour faibles pertes de charge peuvent atteindre 1000 l/min.
Tolérance aux fuites et durée de vie prévue
La tolérance aux fuites dépend de l'utilisation. Le système alimentant une presse industrielle peut tolérer une certaine fuite interne. Ce n'est pas le cas pour un dispositif médical ou une pièce aérospatiale. La conception du bloc de vannes, les matériaux d'étanchéité et la finition de surface contribuent à limiter ces fuites. La durée de vie correspond au nombre d'ouvertures et de fermetures que le mécanisme interne peut effectuer avant usure. Les blocs de vannes hydrauliques de haute qualité utilisent des tiroirs trempés et des tolérances serrées pour une durée de vie accrue. On peut s'attendre à des milliers, voire des millions de cycles, selon la conception et le mode d'utilisation. Les systèmes hydrauliques fonctionnent de manière optimale lorsque le bloc est adapté à l'environnement de travail. Un bon rendement et des performances élevées reposent sur la maîtrise de ces détails.
Matériaux pour un bloc de vanne fluidique
Choisir le bon matériau pour un bloc de vannes fluidiques représente la moitié du travail d'ingénierie. Le matériau détermine le poids, la résistance, le coût et la tenue à la pression du bloc. Différentes applications hydrauliques requièrent différents matériaux. Certains systèmes sont installés sur des engins mobiles où chaque gramme compte. D'autres sont installés en usine où la durabilité prime sur la légèreté. Comprendre ces compromis vous permet d'adapter le bloc à l'application.
Alliages d'aluminium : la norme industrielle
L'aluminium domine le marché des blocs de vannes hydrauliques, et ce à juste titre. Son rapport résistance/poids est tout simplement inégalé par l'acier. Un bloc en aluminium pèse environ un tiers du poids d'un bloc équivalent en acier. Ce gain de poids est crucial pour les applications mobiles telles que les excavatrices, les chariots élévateurs et les engins agricoles. Un poids réduit se traduit par une consommation de carburant optimisée et une installation simplifiée.
L'aluminium est également un excellent conducteur de chaleur. Les systèmes hydrauliques génèrent de la chaleur lorsque le fluide circule dans des passages étroits. L'aluminium évacue cette chaleur des joints et des vannes critiques, prolongeant ainsi leur durée de vie. Ce matériau résiste naturellement à la corrosion, formant une fine couche d'oxyde qui le protège de l'humidité et de nombreux produits chimiques.
| Propriétés | Plage de valeurs |
| Résistance à la traction | 185 – 250 MPa (27 – 36 ksi) |
| Résistance au rendement | 125 – 185 MPa (18 – 27 ksi) |
Ces chiffres expliquent pourquoi l'aluminium est parfaitement adapté à la plupart des applications hydrauliques. La limite d'élasticité indique le moment où le matériau commence à se déformer de façon permanente. Pour un bloc supportant une pression de service de 250 bars, la limite d'élasticité de l'aluminium offre une marge de sécurité confortable.
Tous les alliages d'aluminium ne présentent pas les mêmes performances. Le choix de l'alliage influe sur l'usinabilité, la résistance et la conformité environnementale.
- Aluminium 6042Utilisé dans les collecteurs pneumatiques et hydrauliques et les blocs de vannes, il offre une usinabilité améliorée et une conformité RoHS.
- Aluminium 6061Couramment utilisé pour les corps de vannes hydrauliques, les vannes et les pièces de vannes, il est reconnu pour son bon rapport résistance/poids et sa résistance à la corrosion.
- Aluminium 6262Spécifiquement conçu pour l'usinage, utilisé dans les blocs de vannes hydrauliques, mais contient du plomb et ne répond pas aux exigences RoHS/ELV.
La conformité à la directive RoHS prend une importance croissante. Les réglementations en Europe et ailleurs limitent l'utilisation de substances dangereuses. Si votre produit est exporté à l'international, privilégiez les alliages 6042 ou 6061 pour être en conformité. L'usinabilité de ces alliages influe également sur les coûts de production. Une meilleure usinabilité se traduit par des cycles de production plus rapides et une usure des outils réduite.
Acier et acier inoxydable pour systèmes haute pression
Certaines applications hydrauliques dépassent largement les capacités de l'aluminium. Les pressions extrêmes, les produits chimiques agressifs et les environnements abrasifs exigent l'acier. L'acier au carbone et l'acier allié offrent une résistance exceptionnelle. Un bloc hydraulique en acier au carbone peut supporter des pressions allant jusqu'à PN500 (7250 PSI). À ce niveau de pression, l'aluminium se déformerait rapidement.
L'acier résiste également mieux à la fatigue que l'aluminium. Les cycles de pression répétés créent des contraintes internes. L'acier supporte des millions de cycles sans se fissurer. Cette durabilité fait de l'acier le matériau de référence pour les presses industrielles, les équipements miniers et les systèmes de forage en mer.
L'acier inoxydable offre une meilleure résistance à la corrosion. L'eau salée, les lavages chimiques et les environnements humides attaquent l'acier au carbone au fil du temps. L'acier inoxydable contient du chrome, qui forme une couche protectrice contre la rouille. C'est pourquoi il est idéal pour les systèmes hydrauliques marins, les équipements de transformation alimentaire et l'industrie pharmaceutique.
Le compromis réside dans le poids et le coût. Les blocs d'acier sont nettement plus lourds que ceux en aluminium. Leur usinage est également plus coûteux, car le matériau agresse davantage les outils de coupe. Pour les équipements stationnaires où le poids n'est pas un facteur limitant, l'acier est un choix judicieux. En revanche, pour les applications mobiles, son poids excessif constitue souvent un obstacle.
Matériaux alternatifs : laiton, plastiques et composites
Outre les deux principaux matériaux, plusieurs autres matières premières répondent à des besoins hydrauliques spécifiques. Le laiton constitue une solution économique pour les systèmes basse pression. Facile à usiner, il résiste à la corrosion et supporte des pressions modérées à un coût abordable. De nombreux systèmes pneumatiques et circuits hydrauliques basse pression utilisent avec succès des blocs en laiton.
Les plastiques techniques comme le PEEK ouvrent des perspectives inédites. Ces matériaux résistent aux produits chimiques qui détruiraient les blocs métalliques. Le PEEK résiste aux acides, aux bases, aux hydrocarbures et autres milieux corrosifs sans nécessiter de revêtement protecteur. Cette résistance chimique élimine les systèmes d'étanchéité secondaires, simplifiant ainsi la conception des vannes et réduisant la complexité de fabrication.
L’analyse de la compatibilité chimique révèle que si le PTFE offre une meilleure résistance aux milieux agressifs, le PEEK présente une compatibilité adéquate avec la plupart des fluides industriels tout en offrant des performances mécaniques supérieures. Le compromis entre inertie chimique et stabilité thermomécanique devient le facteur déterminant dans le choix des matériaux pour les applications dépassant 200 °C.
Le PEEK répond également à la norme ignifuge UL94 V-0. Il convient donc aux applications exigeant à la fois inertie chimique et sécurité. Ce matériau est beaucoup plus léger que le métal, ce qui est un atout pour l'aérospatiale et les équipements portables.
Les matériaux composites associent des fibres à des matrices polymères pour créer des propriétés sur mesure. Ils offrent une résistance élevée pour un poids très faible. Cependant, les composites sont plus coûteux et nécessitent des procédés de fabrication spécialisés. La plupart des blocs de vannes hydrauliques sont en aluminium ou en acier, sauf si une exigence particulière impose un autre choix.
Le choix des matières premières dépend en fin de compte des exigences de votre système. Pression nominale, poids, exposition aux produits chimiques et coût sont autant de facteurs à prendre en compte. Un partenaire de fabrication compétent vous accompagne dans ces choix. NOBLE, un partenaire de fabrication de premier plan en Chine, est spécialisé dans la sélection et la transformation des matériaux. Son expertise couvre la fabrication de pièces métalliques et plastiques, permettant à ses clients de passer du prototype à la production en série en toute sérénité. NOBLE maîtrise le comportement de chaque matériau dans des conditions hydrauliques réelles et peut vous recommander la solution la plus adaptée à votre application spécifique.
Le procédé de fonderie influe également sur le choix des matériaux. Certains alliages se moulent mieux que d'autres. L'aluminium se moule facilement, ce qui le rend idéal pour la production en grande série. L'acier, quant à lui, exige des procédures de fonderie plus complexes. Comprendre ces contraintes de fabrication dès le départ permet d'éviter des modifications coûteuses par la suite.
Procédés adaptés à Fabrication de blocs de vannes fluidiques
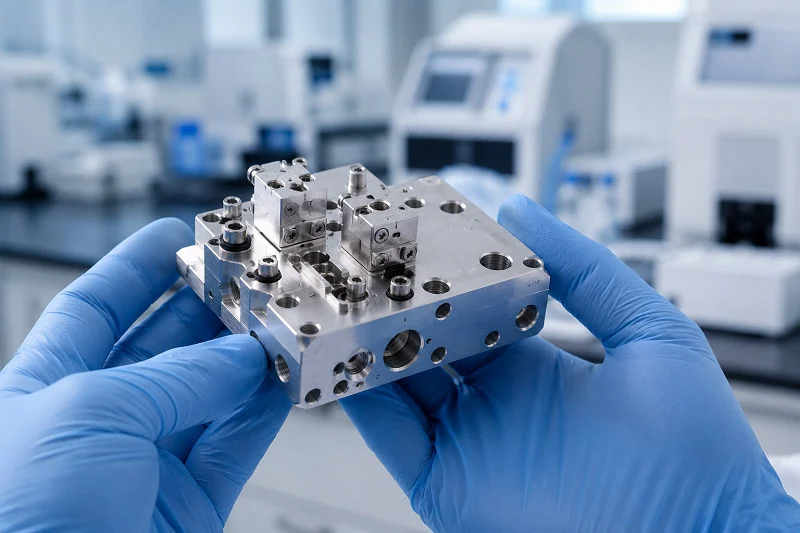
Choisir le meilleur matériau ne suffit pas. Il faut aussi maîtriser la méthode de fabrication. La transformation de la matière première en bloc fini influe sur le coût, la précision et le bon fonctionnement de la pièce. Trois étapes principales composent ce processus : l’ébauche, la découpe aux dimensions exactes et le traitement de surface. Chaque étape s’appuie sur la précédente. Si ces trois étapes sont correctement réalisées, votre système hydraulique fonctionnera comme prévu.
Fonderie et forgeage : création de l’ébauche
Chaque bloc de vannes hydrauliques est fabriqué à partir d'une ébauche. Cette ébauche représente la forme approximative de la pièce finale. Deux procédés principaux permettent de fabriquer ces ébauches : le moulage et le forgeage. Chacun répond à des besoins de production et de performance différents.
Le moulage sous pression est la solution idéale pour la fabrication rapide de nombreuses pièces. L'aluminium chaud est injecté sous haute pression dans un moule en acier. On obtient ainsi une pièce dont la forme est très proche de la pièce finale, ce qui réduit les opérations d'usinage ultérieures. Le moulage sous pression offre une surface plus lisse et des dimensions plus précises que le forgeage. Pour les ébauches de blocs de vannes, cela se traduit par des canaux internes plus nets. Une turbulence du fluide réduite améliore les performances. Le tableau ci-dessous présente les principales différences.
| Processus | Finition de surface (RMS) | Tolérance dimensionnelle |
| Coulée sous pression | Plus lisse que le forgeage | Plus serré que le forgeage |
| Forger | 125 à 250 micropouces | ±0.020 pouces |
Le forgeage fonctionne différemment. Il utilise la chaleur et la pression pour façonner le métal. La structure granulaire du métal s'aligne sur la forme de la pièce, ce qui renforce le bloc. Le forgeage est idéal pour les systèmes hydrauliques haute pression où la résistance prime sur la qualité de surface. Le compromis est évident : les ébauches forgées nécessitent davantage d'usinage pour atteindre la même précision que les pièces moulées sous pression. Leur coût unitaire est également plus élevé en cas de production en série.
Le choix entre ces deux méthodes dépend du nombre de pièces nécessaires et de leur résistance requise. Le moulage sous pression est idéal pour les productions de milliers de pièces. Le forgeage convient aux petites séries ou aux applications nécessitant une très haute pression. De nombreux fabricants utilisent les deux méthodes selon les besoins. Connaître ces options vous aidera à choisir la solution la plus adaptée à la production de vos pièces moulées pour vannes.
Usinage CNC: Atteindre la précision
L'ébauche n'est que le point de départ. La précision optimale est obtenue grâce à l'usinage CNC. Ce procédé transforme une pièce brute de fonderie ou de forgeage en un bloc de vannes hydrauliques fini, aux dimensions exactes. Sans lui, les canaux internes ne seraient pas correctement alignés. L'ensemble du système subirait des fuites ou une panne.
Les centres d'usinage CNC utilisent des outils de coupe rotatifs pour enlever de la matière. Ils fraisent des surfaces planes, percent des trous et réalisent des canaux internes complexes. Ces canaux constituent les veines du système hydraulique. Ils acheminent le fluide d'un orifice à l'autre avec une faible résistance. La précision de ces canaux détermine le bon fonctionnement du bloc.
Les tolérances typiques pour les blocs de vannes hydrauliques varient de ±0.001 à ±0.005 pouce sur les éléments clés. Le diamètre des alésages des tiroirs de vannes exige souvent un contrôle encore plus précis. L'état de surface des zones d'étanchéité doit être suffisamment lisse pour éviter les fuites. Une machine CNC performante permet de respecter ces tolérances pour des centaines, voire des milliers de pièces.
Les centres d'usinage modernes permettent également de traiter des formes complexes. Les ingénieurs peuvent concevoir des canaux internes réduisant les pertes de charge et positionner les orifices avec précision. La machine suit fidèlement le modèle CAO. Aucun ajustement manuel n'est nécessaire.
Pour la production en grande série, plusieurs centres d'usinage fonctionnent simultanément. Une machine ébauche la pièce, une autre réalise la finition des surfaces principales, et une troisième perce les trous profonds pour les conduits de fluides. Cette répartition des tâches permet de réduire les temps de cycle et de garantir une qualité constante. Chaque machine est dédiée à un type d'opération, ce qui diminue les temps de changement d'outillage et améliore la précision.
Post-usinage et Traitement de surface
L'usinage laisse des arêtes vives et des bavures métalliques. Ces bavures doivent être éliminées avant la mise en service du bloc. Une bavure non fixée dans un système hydraulique peut endommager les joints, obstruer les soupapes et provoquer des pannes majeures. L'ébavurage est donc indispensable ; c'est une étape cruciale du processus de fabrication.
La première étape consiste à ébavurer. Les ouvriers utilisent des outils manuels, des brosses abrasives ou des procédés thermiques pour éliminer toutes les arêtes vives. Les machines d'ébavurage automatisées traitent de grandes quantités de pièces. Pour les rainures internes complexes, des outils spéciaux permettent d'atteindre chaque recoin. L'objectif est d'obtenir un bloc parfaitement lisse, sans aucune arête vive.
Vient ensuite le nettoyage. Les fluides d'usinage, les copeaux de métal et les impuretés doivent être complètement éliminés. Des bains de nettoyage à ultrasons utilisent des ondes sonores à haute fréquence pour nettoyer chaque surface. Des jets d'eau à haute pression délogent les saletés tenaces. L'objectif est d'obtenir un bloc parfaitement propre, prêt pour le revêtement ou l'assemblage.
Les traitements de surface ajoutent la dernière couche de protection. L'anodisation est courante pour les blocs en aluminium. Elle crée une couche d'oxyde dure et résistante à la rouille en surface. Le revêtement anodé améliore également la résistance à l'usure. Pour les blocs en acier, le zingage ou le nickelage assure une protection contre la rouille. La passivation est un traitement de l'acier inoxydable qui renforce sa couche d'oxyde naturelle.
Certaines applications nécessitent des revêtements spéciaux : anodisation dure pour les applications à forte usure, nickelage chimique pour la résistance aux produits chimiques et revêtement PTFE pour un faible coefficient de frottement. Le traitement approprié dépend de l’environnement de travail. Un partenaire industriel qualifié peut vous accompagner dans votre choix.
Le contrôle qualité est effectué à chaque étape. Les contrôles dimensionnels confirment la conformité du bloc aux spécifications. Les tests de pression vérifient son étanchéité face à la pression de service. Les tests d'écoulement évaluent la performance des canaux internes. Tout bloc ne répondant pas à ces critères est rejeté.
NOBLE réunit toutes ces compétences sous un même toit. Leur savoir-faire en fabrication couvre le travail du métal et du plastique. Ils prennent en charge le prototypage, les petites séries et la production à grande échelle. Leur équipe comprend l'impact de chaque processus sur la pièce finale. Ils peuvent vous conseiller sur la méthode de fonderie, le plan d'usinage et le traitement de surface les plus adaptés à votre projet. Ce type de partenariat permet de gagner du temps et de réduire les risques.
Exigences de précision pour un bloc de vannes fluidiques
La précision est essentielle à la fiabilité d'un bloc de vannes hydrauliques. Sa forme interne détermine l'étanchéité des joints, la fluidité du mouvement des pièces et la durée de vie du système. De petites erreurs d'usinage peuvent engendrer de gros problèmes sous pression. Un dimensionnement précis dès le départ permet d'éviter les complications ultérieures.
Tolérances et géométries critiques
Le diamètre d'alésage est la mesure la plus importante. Il contient le tiroir qui guide le flux hydraulique. Si l'alésage est trop grand, le fluide s'échappe du tiroir et provoque des fuites internes. S'il est trop petit, le tiroir se bloque et la vanne se grippe. Les tolérances d'alésage typiques se situent entre ±0,025 et ±1,27 mm (0.001 et 0.005 pouce), selon l'application. Les systèmes à cycles fréquents nécessitent des tolérances plus strictes.
L'état de surface est tout aussi important. Les surfaces rugueuses endommagent les joints et provoquent des fuites de fluide. La surface d'étanchéité d'un bloc de vannes hydrauliques doit présenter une rugosité Ra ≤ 0.8 μm. Cette régularité permet un ajustement correct des joints toriques et des joints d'étanchéité. Les surfaces d'étanchéité métal sur métal nécessitent le même état de surface pour éviter les suintements sous pression.
La planéité et le parallélisme déterminent la façon dont le bloc se connecte aux autres pièces. Une surface de montage déformée déforme le réseau d'orifices et provoque des fuites internes. La tolérance de planéité de la face d'étanchéité doit être de ±0.003 à 0.005 mm. Cette plage étroite garantit un contact uniforme sur toute la surface. Pour la surface de montage, une tolérance de planéité de 0.002 pouce (0.0508 mm) sur la zone du réseau d'orifices empêche toute déformation susceptible de compromettre l'étanchéité.
Le parallélisme est indissociable de la planéité. Les faces supérieure et inférieure du bloc doivent rester parallèles. En cas de dérive, le bloc se tord lors du serrage. Cette torsion fragilise les joints et réduit leur durée de vie. Un usinage de qualité garantit un parallélisme optimal, tout comme la planéité.
Le rôle de la métrologie dans Contrôle Qualité
On ne peut gérer ce qu'on ne mesure pas. La métrologie fournit les données nécessaires pour vérifier la conformité de chaque bloc de vannes hydrauliques à ses spécifications. Les machines à mesurer tridimensionnelles (MMT) effectuent ce travail complexe. Une MMT palpe le bloc en des dizaines de points et compare les mesures au modèle CAO. Elle contrôle en une seule opération les diamètres d'alésage, la position des trous, la planéité et le parallélisme.
Les données de la machine à mesurer tridimensionnelle (MMT) permettent de détecter les problèmes avant l'expédition des pièces. Un alésage hors tolérance est rejeté d'emblée. Une surface de montage non plane est retravaillée ou mise au rebut. Ces tests protègent votre système contre les défaillances prématurées.
Les contrôles dimensionnels ne donnent qu'une vision partielle. Les essais fonctionnels confirment le comportement en conditions réelles. Les essais de pression consistent à remplir le bloc de fluide et à le maintenir à la pression de service. Le bloc doit résister à cette pression sans fuite externe. Les essais de débit mesurent la quantité de fluide qui traverse chaque orifice et vérifient l'absence de court-circuit interne. Ensemble, ces essais confirment que le bloc fonctionne comme prévu.
Les tests de performance des vannes permettent de vérifier l'ensemble du processus. Ils consistent à faire fonctionner la vanne assemblée sur toute son amplitude de mouvement tout en contrôlant le temps de réponse, la perte de charge et l'étanchéité. Ces tests permettent de détecter des problèmes que les contrôles dimensionnels ne repèrent pas, comme un tiroir qui se bloque à haute température ou un joint qui fuit sous l'effet des vibrations.
Chaque lot de blocs de vannes hydrauliques doit être soumis au même processus de métrologie rigoureux. L'inspection du premier article vérifie la conformité du montage. Des contrôles en cours de production permettent de détecter rapidement les dérives. L'inspection finale confirme la conformité de la pièce finie. Cette approche par étapes garantit une qualité constante pour des milliers de pièces. Un partenaire de fabrication doté de solides compétences en métrologie réduit vos risques et vous fournit des blocs performants et fiables sur le terrain.
Considérations clés relatives à la conception d'un bloc de vannes fluidiques
Une bonne conception exige une planification rigoureuse. Les ingénieurs doivent réfléchir à la fabrication du bloc, à la circulation de la chaleur en son sein et à son intégration au reste du système. La maîtrise de ces trois aspects garantit le bon fonctionnement d'un système hydraulique et évite les problèmes à chaque étape.
Conception pour la fabricabilité (DFM)
La conception pour la fabrication (DFM) a un objectif simple : faciliter la fabrication de la pièce tout en préservant sa fonctionnalité. Chaque découpe supplémentaire, chaque tolérance serrée et chaque angle inhabituel engendrent des coûts supplémentaires. Une conception intelligente permet de réduire ces coûts.
Commencez par les tolérances. Seules les surfaces en contact avec les joints ou les guides-bobines exigent des valeurs très strictes. Le reste du bloc peut être moins exigeant. Réduire la tolérance de ±0.01 mm à ±0.05 mm sur une face non alignée peut diviser par deux le coût de cette pièce. Cela représente une économie substantielle sur chaque composant.
Ensuite, il faut penser à l'accès à l'outil. Les angles rentrants nécessitent un rayon. En règle générale, ce rayon doit être au moins égal à 1/8 de la profondeur de la cavité. Cela permet d'utiliser un outil plus court et plus rigide. Moins de vibrations se traduisent par un meilleur état de surface et une durée de vie de l'outil prolongée.
L'épaisseur des parois et les rapports de dimensions sont également importants. Pour les blocs métalliques, l'épaisseur des parois doit être supérieure à 0.8 mm. Pour les blocs en plastique, elle doit être supérieure à 1.5 mm. La profondeur des trous ne doit pas dépasser 10 fois leur diamètre. La hauteur des éléments ne doit pas excéder 4 fois leur largeur. Ces règles permettent d'éviter les vibrations, les déformations et la casse des outils. Les blocs de vannes hydrauliques de qualité respectent ces principes dès leur conception. Une conception optimale des vannes tient compte des limites de fabrication dès le début. Un bon contrôle du débit repose sur un tolérancement précis.
Gestion thermique et dynamique des fluides
La chaleur est l'ennemie de tous les systèmes hydrauliques. Le fluide se fluidifie lorsqu'il chauffe. Les joints s'usent plus rapidement. L'ensemble du système perd en efficacité. Une bonne conception des vannes permet de maîtriser cette chaleur.
La taille et la forme du canal déterminent la circulation du fluide. Un canal plus large engendre moins de perte de pression, mais il est plus encombrant et plus lourd. L'astuce consiste à trouver le juste équilibre. Les virages serrés créent des turbulences, qui génèrent de la chaleur. Des courbes douces et progressives assurent un écoulement stable et froid. Une conception adaptée permet de contrôler la température du fluide.
Le matériau du bloc joue également un rôle. L'aluminium absorbe la chaleur du fluide, ce qui contribue à maintenir une température stable dans le système. L'acier, quant à lui, conserve la chaleur plus longtemps. Dans les circuits à débit élevé, il est avantageux d'espacer les canaux : une plus grande surface d'échange thermique favorise l'évacuation de la chaleur du fluide.
L'optimisation des circuits hydrauliques est essentielle pour les blocs de vannes hydrauliques modernes. Les ingénieurs utilisent des logiciels de simulation pour tester différentes configurations de canaux. Ils repèrent les points de ralentissement ou d'accélération excessive du flux. Chaque amélioration du flux se traduit par de meilleures performances et une durée de vie accrue des composants. La conception hydraulique doit concilier efficacité et coût de fabrication. Les blocs de vannes hydrauliques bien conçus gèrent mieux la chaleur. Un bon système hydraulique repose sur des circuits hydrauliques optimisés.
Intégration avec les composants du système
Un bloc de vannes ne fonctionne pas de manière isolée. Il est relié à des pompes, des actionneurs et d'autres composants. Les interfaces entre ces composants doivent être parfaitement compatibles. La normalisation le permet.
La norme de montage la plus courante est l'ISO 4401. On la trouve également sous les appellations NFPA D03, CETOP 3 ou NG6. Ces noms désignent tous la même chose : la norme définit l'emplacement des orifices, leurs dimensions et le positionnement des boulons. Un bloc conforme à l'ISO 4401 accepte les vannes de nombreux fabricants. Cette flexibilité permet de gagner du temps et de l'argent.
La configuration de l'interface d'une sous-plaque de taille 03 est conforme à la norme ISO 4401. Cette norme couvre également les vannes CETOP 3 (NG6, D03) et CETOP 5 (NG10, D05). Ce sont les configurations les plus courantes dans l'industrie. Leur utilisation garantit la compatibilité de votre bloc avec des composants standard.
Les blocs de vannes hydrauliques modulaires s'appuient sur ce principe. Ils permettent d'empiler les fonctions sans usinage sur mesure. Besoin d'une fonction supplémentaire ? Il suffit d'ajouter un bloc. Cette approche réduit le temps de conception et facilite les modifications ultérieures. Ces systèmes s'adaptent facilement à l'évolution des besoins. Les blocs de vannes hydrauliques intégrés adoptent une approche inverse. Ils combinent de nombreuses fonctions dans un seul bloc personnalisé. Cela permet de gagner de la place et du poids, mais fige la conception. Chaque système a des besoins spécifiques.
Les deux approches ont leur utilité. L'essentiel est de choisir celle qui convient à votre système. Des ports, des joints et des schémas de montage standardisés garantissent la compatibilité de l'ensemble. Sans eux, chaque connexion devient une pièce unique, ce qui augmente les coûts et retarde chaque projet. Les blocs de vannes hydrauliques standardisés facilitent le raccordement. Les pièces standardisées offrent un meilleur contrôle sur l'assemblage final. La fiabilité des systèmes hydrauliques repose sur une bonne intégration. Les blocs de vannes hydrauliques intégrés sont parfaitement adaptés aux conceptions fixes. Des choix judicieux optimisent les performances hydrauliques.
Un partenariat avec NOBLE pour vos besoins en blocs de vannes fluidiques

Nos capacités de fabrication complètes
NOBLE vous fournit tout le nécessaire pour vos blocs de vannes hydrauliques. Spécialisés dans le travail des métaux et des plastiques, ils vous offrent un service complet avec un seul interlocuteur. Plus besoin de faire appel à différents fournisseurs. Que vous ayez besoin d'un simple collecteur ou d'un bloc de vannes fluidiques complexe, ils sont là pour vous accompagner.
Leur équipe de production sait choisir les matériaux adéquats. Elle comprend les compromis nécessaires pour chaque système hydraulique. Pour les applications haute pression, elle recommande l'acier. Pour les équipements mobiles, elle suggère l'aluminium. Pour la résistance chimique, elle privilégie le PEEK. Ce savoir-faire est précieux pour tout projet de technologie hydraulique.
L'atelier de production assure la fabrication de vannes en grande série. Il dispose de lignes de fonderie sous pression pour les commandes importantes. Ses centres d'usinage CNC garantissent des tolérances très serrées. Les traitements de surface sont réalisés en interne : anodisation, placage et nettoyage sont effectués sur place. La qualité de chaque bloc est ainsi maîtrisée.
Engagement envers la qualité et les certifications
Chez NOBLE, la qualité est un système intégré. L'entreprise est certifiée ISO 9001:2015 pour le management de la qualité. Cette norme couvre l'ensemble du processus, du contrôle à réception aux tests finaux. NOBLE est également certifiée ISO 13485:2016 pour les dispositifs médicaux. Cette certification exige un contrôle rigoureux de la production. Leurs systèmes qualité répondent à toutes les exigences. Si vos blocs de vannes hydrauliques nécessitent des normes médicales, NOBLE est à votre service.
Les essais constituent une étape essentielle de leur processus. Chaque bloc est soumis à des contrôles dimensionnels. Des machines à mesurer tridimensionnelles vérifient les caractéristiques critiques. Les essais de pression confirment que le bloc peut supporter sa charge nominale. Les essais d'écoulement mesurent les performances des canaux internes. Ces essais permettent de détecter les problèmes au plus tôt. Chaque essai contribue à améliorer les performances hydrauliques globales.
Les tests vont plus loin. Ils effectuent des tests de performance sur les vannes assemblées. Ils vérifient le temps de réponse et la durée de vie des cycles. Ils mesurent la tolérance aux fuites. Ils vérifient comment le bloc gère le fluide hydraulique sous pression. Ces données vous aident à valider votre conception hydraulique. Elles vous donnent confiance dans les pièces. Ils gardent le contrôle à chaque étape grâce à un examen minutieux.
Un partenariat de services complets, de la conception à l'assemblage
NOBLE ne se contente pas de fabriquer des pièces. L'entreprise vous accompagne dans leur conception. Ses ingénieurs analysent votre modèle CAO, proposent des améliorations au processus de conception, recherchent des solutions pour réduire les étapes d'usinage et recommandent des matériaux plus performants. Ces retours précoces permettent de réaliser des économies et d'améliorer l'efficacité.
La véritable valeur ajoutée réside dans un partenaire unique pour l'ensemble du projet. NOBLE fournit des blocs de vannes hydrauliques complets, prêts à être intégrés. Ils prennent en charge le prototypage, les tests et la production. Ils gèrent l'intégralité du projet. Vous n'avez plus à coordonner différents fournisseurs. Un partenaire hydraulique unique simplifie tout. Cela réduit les tâches administratives et améliore l'efficacité du système. Ils centralisent la gestion de tous les besoins et composants hydrauliques.
Ils suivent chaque projet en fonction des objectifs. Performance, coûts et délais sont mesurés. Des mises à jour régulières vous tiennent informé. En cas de changement, ils s'adaptent rapidement. L'objectif : un produit conforme aux attentes, livré dans les délais et respectant le budget. Ils maîtrisent les systèmes de fluides complexes. Voilà ce qu'offre un partenariat de services complets.
Votre système hydraulique nécessite des composants hydrauliques. Les ingénieurs hydrauliciens les plus compétents sélectionnent avec soin les matériaux hydrauliques. La pression hydraulique est essentielle, tout comme le débit. Les blocs de vannes hydrauliques optimisent les circuits et réduisent les risques de défaillance. Une bonne conception hydraulique prend en compte les effets thermiques. Le fonctionnement des systèmes hydrauliques repose sur une planification rigoureuse. Le choix des vannes hydrauliques est donc judicieux. Leur position influe sur le débit. Chaque vanne doit être correctement positionnée. L'intégration des systèmes exige une planification, et les systèmes nécessitent une conception spécifique. Les systèmes hydrauliques modernes utilisent la fabrication additive. Marotta Controls utilise le frittage laser sélectif. Leurs conceptions permettent de réduire la masse de 79 % tout en améliorant l'efficacité du débit de 60 %. Un bloc de vannes fluidiques bénéficie de cette innovation. Les blocs de vannes hydrauliques gagnent en fonctionnalités et en légèreté. Un partenaire comme NOBLE vous accompagne dans ces choix.
FAQ sur la fabrication des blocs de vannes fluidiques
Quel matériau dois-je choisir pour mon bloc de vannes ?
L'aluminium convient parfaitement à la plupart des systèmes hydrauliques. Léger, il dissipe efficacement la chaleur. L'acier, quant à lui, supporte des pressions plus élevées et offre une meilleure durabilité sous contrainte. Le choix du matériau dépend de la pression de service, des limites de poids et de l'environnement. Un partenaire fabricant peut vous aider à évaluer ces compromis pour votre bloc de vannes fluidiques.
Quelle est la différence entre Moulage sous pression et forgeage?
Le moulage sous pression consiste à injecter de l'aluminium chaud dans un moule en acier. Il permet de produire rapidement de nombreuses pièces aux surfaces lisses. Le forgeage, quant à lui, façonne le métal chauffé sous pression. Il crée une structure granulaire plus résistante, mais nécessite davantage d'usinage. Privilégiez le moulage sous pression pour la production en série, et le forgeage pour la résistance.
À quel point les tolérances doivent-elles être strictes ?
Les diamètres d'alésage sont généralement compris entre ±0.001 et ±0.005 pouce. Les faces d'étanchéité doivent présenter une rugosité Ra ≤ 0.8 μm. La planéité est comprise entre ±0.003 et ±0.005 mm. Seules les surfaces critiques exigent les tolérances les plus strictes. Un assouplissement des tolérances sur les faces non en contact permet de réduire considérablement les coûts.
Comment puis-je éviter les fuites dans mon bloc de vannes ?
Commencez par une bonne consolidation. Moins de connexions externes signifient moins de risques de fuite. Contrôlez ensuite l'état de surface des zones d'étanchéité. Utilisez des matériaux d'étanchéité adaptés à votre fluide. Enfin, testez la pression de chaque bloc avant expédition. Ces étapes permettent de détecter rapidement les problèmes hydrauliques.
Puis-je utiliser du plastique pour mon bloc de vannes ?
Oui, pour des applications spécifiques. Le PEEK résiste aux produits chimiques qui corrodent le métal. Il répond également à la norme ignifuge UL94 V-0. Les blocs de plastique sont beaucoup plus légers que le métal. Cependant, ils coûtent plus cher et leur fabrication nécessite des procédés différents. Privilégiez-les lorsque la résistance chimique ou le poids sont des critères primordiaux.
Combien de temps durera mon bloc de vannes ?
La durée de vie dépend de la conception et des conditions d'utilisation. Des bobines trempées et des tolérances serrées prolongent la durée de vie. Comptez sur des milliers, voire des millions de cycles. Les blocs de qualité supérieure, fabriqués avec des matériaux plus performants, durent plus longtemps. Choisissez le bloc adapté à votre cycle de service pour des performances optimales.
Quelles certifications mon fabricant doit-il posséder ?
Recherchez la norme ISO 9001:2015 comme référence. Elle couvre la gestion générale de la qualité. Pour les dispositifs médicaux, la norme ISO 13485:2016 impose des contrôles plus stricts. Ces certifications attestent que le fabricant respecte des processus documentés et que des tests sont effectués à chaque étape de la production.
Comment choisir le bon partenaire de fabrication ?
Trouvez un fournisseur qui travaille aussi bien les métaux que les plastiques. Privilégiez ceux qui proposent des services de test et de traitement de surface en interne. Renseignez-vous sur ses certifications qualité. Un partenaire unique pour la conception, le prototypage et la production simplifie votre chaîne d'approvisionnement. Cela réduit la coordination et les risques.







