
Lääkinnällisen laitteen takaisinveto. Tämä on jokaisen insinöörin painajainen. Viallinen optinen osa aiheutti sen. Materiaali ei kestänyt toistuvia sterilointisyklejä. Potilailla oli komplikaatioita. Yritystä vastaan nostettiin oikeusjuttuja ja määrättiin sakkoja sääntelyviranomaisilta.
Tämä tilanne tapahtuu liian usein teollisuudessa. Insinöörien on tasapainoteltava monien eri tarpeiden välillä. Optisen kirkkauden on toimittava hyvin bioyhteensopivuuden kanssa. Steriloinnin kestävyys on erittäin tärkeää. Sääntelyyn liittyvät esteet ovat suuria jokaisessa vaiheessa. Jokainen materiaalivalinta on erittäin tärkeä.
Tämä opas antaa selkeän suunnitelman onnistumiseen. Insinöörit saavat käytännön vaiheet materiaalien valintaan. Rakenne johtaa menetelmään, jota voit käyttää heti. Jokainen osio kattaa lääketieteellisten optisten osien keskeiset tarpeet. Materiaalien vertailu vaatii huolellista data-analyysia. Valmistusprosessit vaativat tarkkaa huomiota. Lääketieteellisten laitteiden valmistus vaatii tarkkaa suunnittelua. Eri käyttötarkoitukset vaativat räätälöityjä ratkaisuja. Tämä suunnitelma alentaa projektin riskiä. Se nopeuttaa kehitysaikaa.
Lääketieteellisten optisten osien ydinvaatimukset
Jokaisen lääketieteellisen optisen osan on täytettävä kolme keskeistä vaatimusta: optinen kirkkaus, mekaaninen kestävyys ja bioyhteensopivuus. Nämä vaatimukset ovat usein toisiaan vastaan. Materiaali, joka päästää valoa erittäin hyvin läpi, voi muuttua hauraaksi rasituksen alaisena. Toinen, kestävä materiaali voi muuttua keltaiseksi useiden puhdistusjaksojen jälkeen. Insinöörien on otettava nämä kompromissit huomioon alusta alkaen.
Optiset suorituskykykriteerit
Läpäisy, taitekerroin ja dispersio
Valonläpäisy määrää, kuinka paljon valoa saavuttaa kohdekudoksen. Suuri läpäisykyky on tärkeää endoskoopeille ja kirurgisille lasereille, joissa jokainen fotoni on tärkeä. Taitekerroin kontrolloi sitä, miten valo taittuu saapuessaan linssiin. Dispersio vaikuttaa siihen, kuinka tarkkoja värit näyttävät näkyvän spektrin yli. Diagnostisessa kuvantamisessa pienetkin dispersiovirheet voivat hämärtää eroa terveen ja sairaan kudoksen välillä.
Sovellus asettaa vaatimukset. Lasersäteen toimitusikkunan on oltava taitekertoimeltaan täsmälleen oikea säteen vääristymisen välttämiseksi. Kystoskoopin kuvantamislinssin on läpäistävä valo koko näkyvällä alueella. Insinöörien tulisi kirjata nämä optiset vaatimukset ajoissa muistiin, koska ne rajoittavat suoraan sitä, mitkä materiaalit voivat toimia.
Pinnan laatu ja raaputuskaivun standardit
Pinnan laatu tarkoittaa pieniä virheitä optisessa osassa. Naarmut ovat pitkiä vikoja ja kaivaukset pieniä kuoppia tai reikiä. Naarmuuntumis-kaivautumisspesifikaatio, joka kirjoitetaan kahdella numerolla, kuten 60-40, asettaa sallitut rajat molemmille. Tiukemmat standardit tarkoittavat tasaisempia pintoja, mutta korkeampia valmistuskustannuksia.
Lääketieteellisten optisten osien pinnanlaatu vaikuttaa suoraan potilasturvallisuuteen. Artroskoopin linssin naarmu sirottaa valoa ja huonontaa kuvaa. Kirurgisen laserin ikkunan kaiverrus voi luoda kuumia kohtia, jotka vahingoittavat kudosta. Näistä vioista tulee myös bakteerien kerääntymispaikkoja, mikä vaikeuttaa puhdistamista. Realististen raaputus- ja kaiverrusarvojen valitseminen estää ylisuunnittelun ja pitää samalla kliinisen suorituskyvyn turvallisena.
Mekaaninen ja ympäristön kestävyys
Kovuus, sitkeys ja mittapysyvyys
Kovuus kestää naarmuja ja kulumista. Sitkeys vaimentaa iskuja halkeilematta. Mittapysyvyys pitää osan muodon vakiona lämpötilan muuttuessa. Nämä kolme ominaisuutta kohtaavat harvoin täydellisesti. Lasi on erittäin kova, mutta sitkeä. Polymeerit taivuvat rikkoutumatta, mutta naarmuuntuvat helposti.
Ajattele hammaslääketieteellistä valokovetusohjainta. Se joutuu käsittelemään paljon, kärsii putoamisista ja LED-lähteen aiheuttamasta kuumuudesta. Materiaalin on pidettävä optinen akselinsa täsmälleen jokapäiväisessä käytössä. Insinöörien on sovitettava mekaaninen suorituskyky todellisiin olosuhteisiin, ei vain ihanteellisiin laboratorioolosuhteisiin.
Kemiallinen ja kosteudenkestävyys
Lääketieteelliset ympäristöt altistavat optiset osat voimakkaille kemikaaleille. Puhdistusaineet, desinfiointiaineet ja kehon nesteet hyökkäävät materiaalipintojen kimppuun. Kosteuden imeytyminen voi turvottaa polymeerilinssiä ja muuttaa sen polttoväliä. Kemiallinen hyökkäys voi samentaa lasi-ikkunaa ja heikentää valon läpäisykykyä.
Testauksen tulisi toistaa laitteen täydellinen kemiallinen altistus. Autoklaavisyklit sekoittavat lämpöä, painetta ja höyryä. Kemialliset pyyhkeet sisältävät liuottimia, jotka saattavat pehmentää polymeeripintaa. Jokainen altistus osoittaa eri tapoja, joilla osat voivat vaurioitua, joten testaussuunnitelman on vastattava todellista kliinistä käyttöä.
Bioyhteensopivuus ja sterilointiyhteensopivuus
ISO 10993 ja sytotoksisuustestaus
Bioyhteensopivuus varmistaa, että materiaali ei vahingoita elävää kudosta. ISO 10993 -standardisarja tarjoaa testauskehyksen. Sytotoksisuustesteissä tarkistetaan, vuotavatko kemikaalit materiaalista ja tappavatko ne soluja. Muissa testeissä tarkistetaan ärsytystä, herkistymistä ja systeemistä toksisuutta.
Nämä standardit ovat lähtökohta viranomaishyväksynnälle. ISO 10993 -standardin läpäiseminen ei takaa hyväksyntää, mutta sen hylkääminen takaa hylkäämisen. Insinöörien tulisi pyytää bioyhteensopivuustietoja materiaalitoimittajilta valintaprosessin alkuvaiheessa. Prototyyppivaiheeseen odottaminen aiheuttaa kalliita viivästyksiä.
Materiaalinen vaste sterilointimenetelmille
Sterilointiyhteensopivuus ratkaisee, miten materiaali kestää toistuvia puhdistussyklejä. Autoklaavikäsittelyssä käytetään korkean lämpötilan höyryä. Etyleenioksidikaasu (EtO) pääsee pakkauksen läpi, mutta jättää myrkyllisiä jäämiä. Gammasäteily voi tehdä joistakin polymeereistä hauraita ajan myötä. Jokainen menetelmä rasittaa materiaaleja eri tavoin.
Materiaali saattaa läpäistä ensimmäiset bioyhteensopivuustestit, mutta hajota toistuvien sterilointisyklien jälkeen. Lääketieteellisen laadun materiaalien valinnassa on otettava huomioon laitteen koko käyttöikä. Testauksessa tulisi ottaa huomioon kaikki sterilointisyklien määrä, joita tuote kohtaa. Tämä validointivaihe suojaa potilasturvallisuutta ja estää kalliit takaisinvedot.
Valinta optisen suorituskyvyn, mekaanisen kestävyyden ja sterilointiyhteensopivuuden välillä määrittelee valintahaasteen. Jokainen vaatimus kaventaa mahdollisten materiaalien luetteloa. Seuraavassa osiossa verrataan tärkeimpiä materiaaliluokkia näihin tarpeisiin.
Lääketieteellisten optisten osien materiaalivalinta
Oikean materiaalin valitseminen lääketieteellisiin optisiin osiin tuntuu kuin ratkaisisi palapelin, jossa on kolme liikkuvaa palaa. Tarvitset optisen kirkkauden, mekaanisen lujuuden ja bioyhteensopivuuden samanaikaisesti. Mikään yksittäinen materiaali ei voita kaikkia kategorioita. Lasi antaa erinomaisen optiikan, mutta lisää painoa. Polymeerit tarjoavat suunnittelun vapautta, mutta naarmuuntuvat helposti. Safiiri kestää lähes kaikkea, mutta maksaa enemmän. Temppu on sovittaa materiaalin ominaisuudet tiettyyn sovellukseen maksamatta ylihintaa suorituskyvystä, jota et tarvitse.
Lasi: Tarkkuusoptiikan vertailukohta
Lasi on edelleen kultainen standardi silloin, kun optisella suorituskyvyllä on eniten merkitystä. Sen mittapysyvyys lämpötilan muutoksissa tekee siitä ihanteellisen tarkkuusasfääreille, joita käytetään kirurgisissa mikroskoopeissa ja diagnostisissa kuvantamisjärjestelmissä. Sulatettu piidioksidi erottuu edukseen poikkeuksellisen lämpöstabiilisuutensa ja työstettävyytensä ansiosta. Se säilyttää tiukat toleranssit hionta- ja kiillotusprosesseissa, mikä tarkoittaa, että linssin geometria pysyy tarkana myös pitkien valmistusvaiheiden jälkeen. Borosilikaattilasi tarjoaa samanlaisia etuja ja paremman kestävyyden puhdistusaineiden kemiallisille hyökkäyksille.
Sulatetun piidioksidin ja borosilikaattilasin edut
Sulatettu piidioksidi läpäisee valoa laajalla spektrillä ultravioletista infrapunaan. Tämä laaja alue tekee siitä arvokkaan lasersäteilyjärjestelmissä ja fluoresenssikuvantamislaitteissa. Borosilikaattilasi on halvempaa kuin sulatettu piidioksidi, mutta tarjoaa silti erinomaisen optisen kirkkauden. Molemmat materiaalit kestävät kosteuden imeytymistä, joten niiden taitekerroin pysyy vakaana kosteissa kliinisissä ympäristöissä. Sovelluksissa, joissa kuvanlaatua ei voida vaarantaa, lasi tarjoaa ennustettavan ja toistettavan suorituskyvyn.
Painon, haurauden ja kustannusten kompromissit
Lasilla on kuitenkin todellisia haittapuolia. Se painaa enemmän kuin polymeerit, millä on merkitystä kädessä pidettävissä laitteissa, kuten otoskoopeissa tai kannettavissa diagnostiikkatyökaluissa. Lasi myös murtuu iskun vaikutuksesta. Pudonnut endoskoopin linssi särkyy, ja se tarkoittaa laitteen vikaantumista kesken toimenpiteen. Lasioptiikan valmistus vaatii hionta-, kiillotus- ja pinnoitusvaiheita, jotka nostavat kustannuksia osaa kohden. Pienten volyymien, mutta erittäin tarkkojen sovellusten osalta lasi on järkevä valinta. Kertakäyttöisten tai suurten volyymien laitteiden osalta kustannuksia on vaikea perustella.
Polymeerit: Kustannusten ja suunnittelujoustavuuden tasapainottaminen
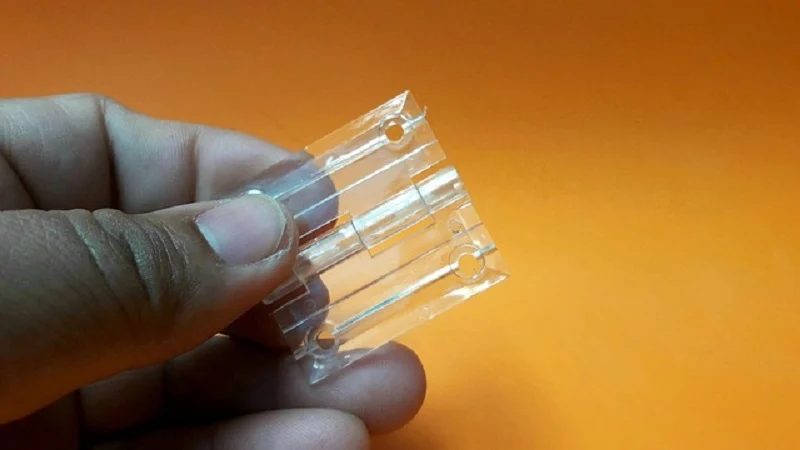
Polymeerit avaavat suunnittelumahdollisuuksia, joihin lasi ei pysty. Ruiskuvalu mahdollistaa monimutkaisten geometrioiden luomisen integroiduilla kiinnitysominaisuuksilla, mikä vähentää kokoonpanovaiheita. Tämä materiaalivalintapolku toimii hyvin laitteille, jotka vaativat kevyttä rakennetta ja kohtuullista optista suorituskykyä. Kompromissina on pinnan kovuus ja lämpötilarajoitukset.
PMMA-, polykarbonaatti- ja sykloolefiinipolymeerit
PMMA, joka tunnetaan myös akryylinä, on polymeeriksi erittäin kirkas. Pinnoittamattoman PMMA:n, jonka standardipaksuus on 3 mm, näkyvän valon läpäisykyky on 92 %. Tämä luku lähestyy lasin suorituskykyä murto-osalla painosta. Polykarbonaatti tarjoaa paremman iskunkestävyyden, mutta heikomman valonläpäisykyvyn ja paremman värihajaantumisen. Syklo-olefiinipolymeerit löytävät tasapainon kirkkauden ja kosteudenkestävyyden välillä, minkä vuoksi ne ovat suosittuja mikrofluidisissa optisissa antureissa.
Naarmuuntumisenkestävyyden ja lämpörajojen kompromissit
Polymeerit naarmuuntuvat helpommin kuin lasi. PMMA-linssin pinta voi kulua toistuvan hankaavilla pyyhkeillä puhdistuksen jälkeen. Myös lämpötilarajoitukset rajoittavat polymeerien käyttöä. Useimmat polymeerit pehmenevät selvästi autoklaavisteriloinnissa käytettyjä lämpötiloja alhaisemmissa lämpötiloissa. Tämä on suora ristiriita steriloinnin yhteensopivuuden kanssa. Jos laitteesi tarvitsee toistuvia autoklaavisyklejä, sinun on ehkä vaihdettava lasiin tai hyväksyttävä lyhyempi tuotteen käyttöikä. Kertakäyttöisille laitteille, jotka on steriloitu etyleenioksidilla, polymeerit toimivat hyvin.
Edistyneet materiaalit: safiiri ja keramiikka
Kun standardimateriaalit eivät riitä tehtävään, edistyneet materiaalit astuvat kuvaan. Safiiri tarjoaa äärimmäistä kovuutta, joka suojaa pinnan eheyttä vaativissa ympäristöissä. Keraamit tarjoavat samanlaisia etuja erityissovelluksissa, kuten kirurgisissa leikkausikkunoissa tai implantoitavissa antureissa.
Poikkeuksellinen kovuus kovaa kulutusta vaativiin sovelluksiin
Safiiri on kovuudessaan toiseksi paras materiaali timantin jälkeen (Mohs 9), mikä tekee siitä erittäin kestävän naarmuuntumista ja hankausta vastaan. Tämä kestävyysetu lasiin verrattuna on ratkaisevan tärkeä lääketieteellisissä optisissa sovelluksissa, joissa pinnan eheys on säilytettävä.
| Materiaali | Mohsin kovuus | Vaikutus lääketieteelliseen optiikkaan |
| Safiiri | 9 | Käytännössä naarmuuntumaton hiekan, roskien tai väärinkäytön vaikutuksesta |
| Jäätelöä | ≤ 7 | Alttiimpi naarmuuntumiselle ja pintavaurioille |
Tämä kovuus näkyy suoraan laitteen pidempänä käyttöiän. Hammaskovetusvalon safiiri-ikkuna kestää vuosien kosketuksen työkaluihin ja hampaisiin. Samassa lasi-ikkunassa näkyviä naarmuja näkyy kuukausien kuluessa.
Milloin valita safiiri lasin tai polymeerin sijaan
Safiiri on järkevä valinta, kun pintavaurio aiheuttaa toiminnallisen vian. Ajattele artroskoopin linssiä, joka raapaisee luuta leikkauksen aikana. Naarmu linssissä sirottaa valoa ja heikentää kuvaa. Safiiri estää tämän vikaantumisen kokonaan. Kustannukset ovat huomattavat. Mutta arvokkaissa kirurgisissa instrumenteissa, joiden on kestettävä satoja toimenpiteitä, safiiri maksaa itsensä takaisin. Kertakäyttöisissä laitteissa tai sovelluksissa, joissa kulumisriski on minimaalinen, lasi tai polymeeri on edelleen fiksumpi valinta.
Materiaalin valintaprosessi riippuu viime kädessä laitteesi todellisten olosuhteiden ymmärtämisestä. Valmistaja, kuten NOBLE, jolla on kokemusta lasista, polymeereistä ja edistyneistä materiaaleista, voi auttaa sinua arvioimaan näitä kompromisseja varhaisessa vaiheessa. Heidän suunnittelutiiminsä työskentelee päivittäin lääketieteellisen luokan materiaalien kanssa ja ymmärtää, miten sterilointimenetelmät vaikuttavat pitkäaikaiseen toimivuuteen. Yhteistyö asiantuntijoiden kanssa, jotka tuntevat sekä materiaalien ominaisuudet että valmistusprosessit, vähentää kalliiden uudelleensuunnittelujen riskiä myöhemmin.
Lääketieteellisten optisten osien valmistusprosessit
Jos et pysty valmistamaan osaa oikein, parhaalla materiaalivalinnalla ei ole väliä. Valmistusprosessit muuttavat suunnittelusi todelliseksi tuotteeksi. Jokaisella prosessilla on vahvuutensa ja rajoituksensa eri materiaaleille. Valitsemasi prosessi vaikuttaa kustannuksiin, laatuun ja markkinoille tulon nopeuteen.
Tarkkuus CNC-hionta, Kiillotus ja timanttisorvaus
Lasi ja keramiikka vaativat erityiskäsittelyä optisen laadun saavuttamiseksi. Niitä ei voi työstää kuten metallia. Prosessi alkaa hiomalla osan muotoilua. Kiillotus tasoittaa pinnan optisten standardien mukaiseksi. Timanttisorvaus tarjoaa erilaisen tavan käsitellä joitakin materiaaleja.
Tiukkojen toleranssien ja pinnan viimeistelyn saavuttaminen
Tarkkuushiomalla saat tarkan hallinnan osan mittoihin. Alla oleva taulukko näyttää, mitä voit odottaa.
| Toleranssiparametri | Tyypillinen tarkkuusalue | Erittäin tarkka alue |
| Halkaisija | ±2-5 mikronia | ±0.5 mikronia |
| Paksuus | ±5-10 mikronia | ±1-2 mikronia |
| Kaarevuussäde | 0.1–0.5 % nimellisarvosta | Tiukempi interferometriseen käyttöön |
| Asfäärinen muoto (PV) | 0.5–2 mikronia (valettu) | 0.1–0.5 mikronia (hiekka) |
| Keskitys/Tasonnus | 1–5 kaariminuuttia | <30 kaarisekuntia |
Nämä luvut ovat tärkeitä lääkinnällisten laitteiden valmistuksessa. Muutaman mikronin poikkeava linssi voi sumentaa kuvaa tai ohjata lasersäteen väärin. Strasbaughin hioma- ja kiillotuskoneilla toleranssit voidaan pitää ±0.002 tuumaan asti jopa 36 tuumaa leveille osille.
Timanttisorvaus nostaa pinnanlaatua entisestään.
Saavutettavissa oleva pinnan karheus on yleensä Ra < 5–10 nm. Tämä riippuu useista tekijöistä: materiaalin työstettävyydestä, työkalun säteestä ja kulumisesta, syöttönopeudesta ja leikkaussyvyydestä sekä koneen dynamiikasta ja ympäristön hallinnasta.
Se on riittävän tasainen useimpiin lääketieteellisiin optisiin käyttötarkoituksiin.
Metrologian rooli laadunvarmistuksessa
Et voi luottaa siihen, mitä et voi mitata. Metrologiset työkalut tarkistavat, että osasi täyttää vaatimukset. Interferometrit tarkistavat pinnan muodon. Profilometrit mittaavat karheutta. Koordinaattimittauskoneet vahvistavat mitat. Tämä tarkistus on välttämätön lääketieteellisille osille. Sääntelyviranomaiset haluavat todisteita siitä, että prosessisi ja materiaalivalintasi antavat johdonmukaisia tuloksia.
Ruiskuvalu polymeerioptiikalle
Polymeerit mahdollistavat suurten volyymien tuotannon alhaisemmilla kustannuksilla osaa kohden. Ruiskuvalu on muovisten optisten osien pääasiallinen prosessi. Mutta sinun on suunniteltava osa muovaus mielessä pitäen.
Muotoiltavuuden suunnittelu: Portit, seinät ja vetokulmat
Muotin suunnittelu ja materiaalivalinnat ratkaisevat, onnistuuko osa. Portin sijoittelu ohjaa muovin virtausta onteloon. Jos portti asetetaan väärään kohtaan, hitsausjäljet sirottavat valoa. Seinämän paksuuden on pysyttävä tasaisena. Paksut osat jäähtyvät hitaammin ja aiheuttavat uppoamisjälkiä. Vetokulmat antavat osan poistua muotista tarttumatta.
Optisissa osissa näillä yksityiskohdilla on vielä suurempi merkitys. Pieni virtausviiva muuttuu näkyväksi virheeksi linssin pinnalla. Insinöörit, jotka tuntevat sekä materiaalit että valmistusprosessit, voivat suunnitella osia, jotka muotoutuvat hyvin ensimmäisellä kerralla.
Työkalukustannusten tasapainottaminen tuotantomäärän kanssa
Työkalujen hinta on tärkeä päätöksentekokohta. Alla olevassa taulukossa vertaillaan alumiini- ja teräsvaihtoehtoja.
| Kustannusmittari | Alumiinityökalut | Terästyökalut |
| Etukäteen tehtävien työkalujen kustannusalue | $ 2,000 - $ 100,000 | $ 10,000 - $ 100,000 + |
| Tyypilliset kustannukset pienille ja keskisuurille muoteille | $ 2,000 - $ 10,000 | Ei määritelty (korkeampi kuin alumiini) |
| Osakohtainen hinta pienellä volyymilla | Alhaisempi, koska työkalukustannukset jakautuvat vähemmille osille | Korkeammat työkalukustannukset hallitsevat |
| Osakohtainen hinta suurilla volyymeilla | Työkalun kulumisesta johtuvat kasvut | Hyvin alhainen, kuoletetaan suurista määristä |
| Muotin elinikä (laukausmäärä) | 10 000–100 000 (seoksesta riippuen) | 200 000–1 000 000+ (arvosanasta riippuen) |
Alumiinityökalut sopivat hyvin pienien tuotantomäärien ja prototyyppien valmistukseen. Teräksestä valmistetut työkalut maksavat enemmän alkuinvestoinneissa, mutta kestävät paljon pidempään. Suurten tuotantomäärien tuotannossa teräs yleensä kannattaa. Valinta riippuu odotetusta tuotantomäärästä ja tuotteen käyttöiästä.
CNC-koneistus ja 3D-tulostus prototyyppien valmistukseen
Ennen kuin ostat kalliita työkaluja, sinun on testattava suunnittelusi. CNC-koneistus ja 3D-tulostus mahdollistavat muutosten tekemisen nopeasti.
Nopea iteraatio suunnittelun validointia varten
CNC-koneistus leikkaa osia kiinteästä materiaalista. Se toimii sekä metalleille että muoveille. Saat prototyyppejä, jotka vastaavat lopullisia materiaalin ominaisuuksia. 3D-tulostus rakentaa osia kerros kerrokselta. Se käsittelee monimutkaisia muotoja, joita koneistus ei pysty saavuttamaan. Molemmat menetelmät antavat sinun testata muodon, sopivuuden ja toimivuuden ennen tuotantoa.
Lääkinnällisten laitteiden valmistuksessa nopeat muutokset ovat kriittisiä. Saatat löytää optisen ongelman testauksen aikana. CNC- tai 3D-tulostuksen avulla voit muuttaa suunnittelua ja saada uuden osan muutamassa päivässä. Tämä nopeus säästää kuukausien kehitysaikaa.
Siirtyminen prototyypistä tuotantoon
Prototyypistä tuotantoon siirtyminen on se kohta, jossa monet projektit epäonnistuvat. Osa, joka toimii hyvin 3D-tulosteena, ei välttämättä muovaudu hyvin samasta materiaalista. CNC-prototyyppi saattaa vaatia erilaisen pintakäsittelyn kuin muovattu osa. Insinöörien on suunniteltava tuotanto alusta alkaen.
NOBLE tarjoaa täyden valmistuskapasiteetin kaikissa näissä prosesseissa. Heidän tiiminsä hoitaa lasioptiikan tarkkuushionnan ja -kiillotuksen. He suorittavat polymeeriosien ruiskupuristusta. He tekevät CNC-koneistusta prototyypeille ja pienille sarjoille. Yhteistyö kumppanin kanssa, joka tuntee sekä materiaalit että prosessivaihtoehdot, tekee vaihdosta sujuvamman. He voivat havaita mahdolliset ongelmat ennen työkalujen ostamista.
Oikea prosessi riippuu materiaalistasi, määrästäsi ja laatuvaatimuksistasi. Prosessin ja tuotteen yhteensovittaminen on viimeinen vaihe optisen osan herättämisessä eloon.
Lääkinnällisten laitteiden kehittämisen valintamenetelmä
Selkeä suunnitelma muuttaa vaikeat valinnat yksinkertaisiksi askeliksi. Tässä menetelmässä on kolme helppoa vaihetta. Jokainen vaihe rakentuu edellisen päälle. Tämän polun seuraaminen pienentää riskiä ja säästää aikaa.
Vaihe 1: Määrittele sovellus ja priorisoi tarpeet
Vaatimusten tarkistuslistan luominen
Aloita listaamalla kaikki, mitä laitteesi on tehtävä. Tästä listasta tulee oppaasi. Prosessi seuraa viittä vaihetta, jotka etenevät suurista ideoista tarkkoihin teknisiin tietoihin.
Vaihe 1: Käyttäjien tarpeet – Kysy laitettasi käyttäviltä ihmisiltä. Kirurgit, sairaanhoitajat ja potilaat jakavat kaikki hyödyllistä palautetta. Kirjoita heidän sanansa selkeiksi ja yksinkertaisiksi lauseiksi. Jokainen lause kuvaa yhtä tiettyä tarvetta.
Vaihe 2: Suunnittelun lähtötiedot — Muuta käyttäjien tarpeet mitattavissa oleviksi tavoitteiksi. Kattaa toiminnalliset tarpeet, kuten asetukset ja yhteensopivuus. Lisää suorituskykytavoitteet ja turvallisuusrajoitukset. Tee ensimmäinen riskitarkistus ISO 14971 -standardin avulla. Selvitä, mitkä säännöt koskevat laitettasi.
Vaihe 3: Suunnitteluprosessi – Käytä näitä tavoitteita työskentelysi ohjaamiseen. Tämä pohja estää myöhemmän uudelleentyöstämisen. Se pitää koko tiimisi keskittyneenä siihen, millä on merkitystä.
Vaihe 4: Suunnittelun tulos — Laadi tuotantospesifikaatiot ja hyväksymis-/hylkäystarkastukset. Ota käyttöön riskienhallintamenetelmät tuotteen valmistusta varten. Kirjoita kaikki kokonaisuudessaan muistiin.
Vaihe 5: Lääkinnällinen laite — Rakenna ja testaa tuotteesi. Tarkista se vaiheen 1 käyttäjien tarpeita vasten.
Tämä listausmenetelmä toimii, koska se pakottaa selkeään ajatteluun jo alkuvaiheessa. Et voi ohittaa vaiheita maksamatta siitä myöhemmin.
Laadun kannalta kriittisten (CTQ) parametrien tunnistaminen
Kaikki tarpeet eivät ole samanarvoisia. Jotkut vaikuttavat suoraan potilasturvallisuuteen. Toiset ovat vain mukavia olla olemassa. CTQ-parametrit ovat niitä, jotka tekevät laitteestasi oikean tai huonon.
Lääketieteellisten optisten osien CTQ-testit sisältävät usein läpäisyprosentin, pinnanlaadun ja sterilointiyhteensopivuuden. Läpäisyvaatimukset täyttävä linssi saattaa pettää toistuvien sterilointisyklien jälkeen, mikä olisi CTQ-virhe. Kirjoita ylös, mitkä parametrit ovat todella kriittisiä. Tämä valinta ohjaa materiaalivalintaasi myöhemmin.
Vaihe 2: Valitse materiaalit ja prosessit
Päätösmatriisin rakentaminen painotetuilla kriteereillä
Päätösmatriisi muuntaa henkilökohtaisen harkinnan selkeiksi pisteiksi. Listaa ehdokasmateriaalisi yläreunaan. Listaa kriteerisi sivuun. Anna jokaiselle kriteerille painoarvo tärkeyden perusteella.
Esimerkiksi bioyhteensopivuus ja optinen kirkkaus voidaan painottaa enemmän kuin kustannukset ja valmistuksen helppous sovelluksesta riippuen. Pisteytä jokainen materiaali kunkin kriteerin perusteella. Kerro pisteet painotuksilla. Laske ne yhteen. Korkein kokonaismäärä voittaa.
Tämä matriisi pakottaa sinut tekemään kompromissit selkeiksi. Et voi piiloutua siltä tosiasialta, että safiiri maksaa enemmän kuin lasi. Matriisi osoittaa, ostaako tuo hinta riittävästi suorituskykyä ollakseen merkityksellinen.
Kustannusten, suorituskyvyn ja riskin arviointi
Materiaalivalinnoissa on otettava huomioon optinen suorituskyky, rasitusherkkyys, kosteuden imeytyminen, kemikaalien kestävyys ja sterilointiyhteensopivuus. Nämä tekijät vaikuttavat usein eri suuntiin. Tee nämä kompromissit selväksi ajoissa, ennen kuin säännöt ja työkaluvalinnat sitovat riskin.
Testaa materiaali-, pinnoite- ja geometriavalintasi todellisissa sterilointiympäristöissä. Yhteensopivuuden tulisi olla sisäänrakennettua, ei testattua vasta lopussa. Erota myös erotus siitä, mikä on todella optisesti tärkeää, siitä, mikä on vain kosmeettista. Tiimit joskus tietämättään vaihtavat todellisen optisen suorituskyvyn ulkonäköön.
Käytännön näkökulmasta korkealaatuisempi lääketieteellinen optiikka voi maksaa aluksi enemmän. Mutta niiden pitkän aikavälin arvo on usein edullisempi. Pidempi käyttöikä, vähemmän vaihtoja ja alhaisemmat ylläpitokustannukset. Paikat, jotka investoivat kestäviin optisiin järjestelmiin, pysähdyksiä on vähemmän ja resurssit käytetään paremmin. Laitteiden käyttöiän aikana tasainen suorituskyky luo todellisia säästöjä.
Vaihe 3: Prototyyppi, testaus ja iterointi
Validointi ISO- ja FDA-standardien mukaisesti
Prototyyppien teoria kohtaa todellisuuden. Rakenna osasi käyttämällä valittua materiaalia ja valmistusprosessia. Testaa sitä sitten vaiheessa 1 löytämiäsi standardeja vasten.
Säännellyissä käyttötarkoituksissa optiikan uudelleensuunnittelu tarkoittaa tiukkojen sääntöjen noudattamista. Keskeisiä osia ovat materiaalimuutosten ja pinnoitteiden päivitysten riskintarkistukset. Tarvitset täydelliset tiedot ja seurannan raaka-aineesta valmiiseen osaan. Validointitestaus kattaa optisen suorituskyvyn, ympäristörasituksen ja bioyhteensopivuuden tarkastukset ISO-standardien mukaisesti. Näiden tarpeiden täyttäminen varhaisessa vaiheessa välttää kalliita viivästyksiä.
Teknisten tietojen tulee sisältää järjestelmäpiirustukset, kytkentäkaaviot ja osaluettelot. Testiraportit osoittavat turvallisuuden ja suorituskyvyn. Riskienhallintatiedostosi on ISO 14971 -standardin mukainen. Ohjelmistotiedot ovat ISO 62304 -standardin mukaisia, jos laitteesi sisältää ohjelmistoja. Käytettävyystiedot ovat IEC 60601-1-6 -standardin mukaisia. Merkintätarrat ja käyttöoppaat täydentävät paketin.
Suunnittelun tarkentaminen testitulosten perusteella
Testitulokset ovat harvoin täydellisiä ensimmäisellä yrityksellä. Se on normaalia. Tärkeintä on tehdä nopeita muutoksia. Muuta yksi muuttuja kerrallaan. Testaa uudelleen. Vertaile tuloksia. Toista, kunnes osasi täyttää kaikki CTQ-kriteerit.
Tässä säätösilmukassa taitavat valmistuskumppanit ansaitsevat elantonsa. Kumppani, joka tuntee sekä materiaalit että valmistusprosessit, voi havaita ongelmat ennen kuin tuhlaat aikaa ja rahaa. He tietävät, miten materiaali käyttäytyy erilaisissa prosessiolosuhteissa. He voivat ehdottaa muutoksia, jotka pitävät sinut oikealla tiellä.
Tämä menetelmä toimii parhaiten, kun teet yhteistyötä valmistajan kanssa, joka tuntee kokonaiskuvan. NOBLElla on laaja osaaminen metallin ja muovin prosessoinnissa. Heidän tiiminsä tuntee lääketieteellisen luokan materiaalit ja niitä muokkaavat valmistusprosessit. Suunnittelusta valmistettavuuteen ja lopulliseen kokoonpanoon, he tukevat lääkinnällisen laitteen kehitystä konseptista lanseeraukseen. Heidän osaamisensa materiaalien ominaisuuksissa ja prosessien valinnassa sujuvoittaa koko lääketieteellisten optisten osien matkaa.
Yhteistyössä NOBLE:n kanssa Lääketieteellisten optisten osien valmistus

NOBLE on valmis olemaan täyden palvelun valmistuskumppanisi. Yritys työskentelee sekä metallin että muovin kanssa. Heidän tiiminsä hoitaa jokaisen vaiheen ensimmäisestä suunnittelusta lopulliseen kokoonpanoon. Tämä tarkoittaa, että sinun ei tarvitse hallita monia eri toimittajia. Yksi kumppani huolehtii koko projektistasi.
Kattavat metalli- ja muoviteollisuuden ominaisuudet
Valmistettavuussuunnittelusta (DFM) lopulliseen kokoonpanoon
Valmistettavuussuunnittelu säästää rahaa. Eräs lääkinnällisten laitteiden startup-yritys alensi kustannuksia merkittävästi käyttämällä DFM-ideoita. NOBLE hyödyntää tätä ajattelutapaa alusta alkaen. Heidän insinöörinsä tekevät suunnittelusta yksinkertaisempaa, käyttävät vähemmän osia ja yhdistävät komponentteja. Vähemmän osia tarkoittaa vähemmän kokoamisvaiheita. Vähemmän monimutkaisuutta tarkoittaa vähemmän jätettä. Oikean materiaalin valinta vähentää myös jätettä tuotannon aikana.
DFM havaitsee myös riskialttiit kokoonpanovaiheet varhaisessa vaiheessa. Monivaiheiset mekaaniset linjaukset ja manuaaliset uudelleentyöstökierrokset poistetaan prosessistasi. Tiimi tarkistaa kiinnittimet ja toistettavat toiminnot ennen työkalujen ostamista. Tämä varhainen työ vähentää vikoja ja lyhentää sykliaikoja. Tuotantolinjasi toimii tasaisemmin alusta alkaen.
Asiantuntemusta useissa materiaalikategorioissa
NOBLE työskentelee lasin, polymeerien ja edistyneiden materiaalien parissa. Heidän tiiminsä tietää, miten kukin materiaali käyttäytyy erilaisissa prosessiolosuhteissa. He ymmärtävät, että lääketieteellisen luokan materiaalit vaativat erityistä huolellisuutta. Tämä tieto auttaa sinua välttämään kalliita virheitä materiaalien valinnassa. Heidän ymmärryksensä materiaalien ominaisuuksista ohjaa jokaista ehdotusta.
Yritys yhdistää suunnittelun, automaation ja jälkimuovauksen osaamisen. He valmistavat korkealaatuisia ja kustannustehokkaita osia moniin käyttötarkoituksiin. Tarvitsetpa sitten tarkkuushiottua lasioptiikkaa tai ruiskuvalettuja polymeerilinssejä lääketieteellisiin optisiin osiin, NOBLElla on kokemusta.
Sertifikaatit ja Laadunvarmistus:
Sitoutuminen laadunhallintastandardeihin
Sertifioinnit osoittavat valmistajan lupauksen laadusta. NOBLElla on asiaankuuluvat laadunhallintasertifikaatit lääkinnällisten laitteiden valmistukseen. Nämä sertifikaatit edellyttävät kirjallisia menettelyjä, suunnittelun valvontaa ja riskienhallintaa koko tuotannon ajan. Ne edellyttävät seurantaa jokaisessa vaiheessa, ja laitteen päätietueet, laitteen historiatiedot ja suunnitteluhistoriatiedostot pidetään ajan tasalla. Valitusten käsittelyssä noudatetaan tiukkoja sääntöjä, ja CAPA-standardit täyttävät sääntelyvaatimukset. Nämä järjestelmät suojaavat projektiasi.
Laitteesi sääntelyvalmiuden varmistaminen
Valmius määräyksiin tarkoittaa, että laitteesi läpäisee tarkastukset ilman yllätyksiä. NOBLEN laatujärjestelmät vastaavat FDA:n odotuksia. Heidän ostovalvontaansa kuuluvat kirjalliset toimitusketjun hallintamenettelyt. Toimittajien tarkastukset ja auditoinnit pitävät saapuvat materiaalit yhdenmukaisina.
Tiimi keskittyy alkupään laatuun vähentääkseen ongelmia myöhemmin. He tarkistavat suunnitelmat, koulutuksen ja laadunvarmistuksen säännöllisesti. Tämä aktiivinen lähestymistapa tarkoittaa vähemmän yllätyksiä FDA:n tarkastusten aikana. Tiesi markkinoille pysyy selkeänä.
Yksi lähde projektisi menestykselle
Toimitusketjun virtaviivaistaminen ja riskien vähentäminen
Yhden toimittajan kumppani poistaa koordinointiongelmat. Vältät uuden toimittajan vaihtamisen skaalatessasi toimintaasi. NOBLE hoitaa manuaalisen kokoonpanon pienten volyymien tarpeisiin ja täysin automatisoidun kokoonpanon suurten volyymien tuotantoon. Heidän robotti-integraationsa vähentää työvoimakustannuksia ja poistaa ihmisen käsittelyvirheet.
Vakiovarusteisiin kuuluvat konenäkötarkastus ja toiminnallinen testaus linjassa. Nopea vuotojen havaitseminen löytää viat varhaisessa vaiheessa. Toimitusketjun asiantuntemusta hyödynnetään suunnittelussa, jolloin vältetään riskialttiita komponentteja ja varmistetaan vakaa hankinta. Tämä lähestymistapa nopeuttaa tuotekehitystä konseptista todellisuuteen.
Yhteistyökumppanuus ideasta kaupallistamiseen
Kumppanuus synnyttää uusia ideoita. NOBLE jakaa uusia teknologioita ja omaa tutkimustaan tiimisi kanssa. Nopeammat iteraatiot luovat huippuluokan laitteita, jotka vastaavat hyvin markkinoiden tarpeisiin. Heidän FDA- ja CE-merkintäosaamisensa tekee hyväksynnöistä sujuvampia.
Paikallinen tietämys auttaa sinua käsittelemään monimutkaisia sääntöjä ja kulttuurieroja. Yhteinen asiantuntemus alentaa riskejä ja nopeuttaa markkinoilletuloaikaa. NOBLE kulkee rinnallasi konseptista kaupallistamiseen. Heidän syvällinen ymmärryksensä optiikasta ja valmistuksesta varmistaa tasaisen tuotannon ja korkean saannon massatuotannossa. He ajattelevat steriloinnin yhteensopivuutta ja bioyhteensopivuutta jokaisen ehdottamansa materiaalin kohdalla.
Aiemmin kuvattu valintamenetelmä toimii parhaiten kumppanin kanssa, joka tuntee sekä materiaalit että prosessit. NOBLE tuo tämän tiedon jokaiseen projektiin. Heidän tiiminsä auttaa sinua arvioimaan kompromisseja varhaisessa vaiheessa, mikä vähentää kalliiden uudelleensuunnittelujen riskiä. Ota yhteyttä NOBLEn suunnittelutiimiin keskustellaksesi lääketieteellisten optisten osien erityistarpeistasi.
Lääketieteellisten optisten osien materiaalivalinta on iso päätös. Se vaikuttaa moniin osa-alueisiin. Sinun on tasapainotettava optinen suorituskyky, bioyhteensopivuus, valmistettavuus ja sääntelyvaatimukset.
Esittelemämme jäsennelty menetelmä auttaa sinua tässä. Se pienentää riskiä ja nopeuttaa kehitystä.
NOBLE on täydellinen kumppani tämän menetelmän toteuttamiseen. Tarjoamme saumattoman siirtymisen suunnittelusta tuotantoon. Tiimimme tuntee materiaalit ja prosessit läpikotaisin. Käsittelemme lääkinnällisten laitteiden valmistusta huolellisesti. Työskentelemme erilaisten materiaalien kanssa eri sovelluksissa. Keskitymme potilasturvallisuuteen ja sterilointiyhteensopivuuteen.
Keskustellaan projektistasi. Ota yhteyttä NOBLEN suunnittelutiimiin jo tänään. Autamme sinua valitsemaan oikean materiaalin juuri sinun tarpeisiisi.
Usein kysytyt kysymykset Lääketieteelliset optiset osat
Mikä on tärkeintä lääketieteellisten optisten osien materiaalia valittaessa?
Yhtä voittajaa ei ole. Sinun on tasapainotettava optinen kirkkaus, mekaaninen lujuus ja bioyhteensopivuus. Oikea kompromissi riippuu sterilointimenetelmästäsi ja laitteen käyttöiästä. Anna sovelluksesi ohjata valintaa.
Mistä tiedän, läpäiseekö materiaali bioyhteensopivuustestit?
Kysy toimittajaltasi ISO 10993 -standardin tietoja. Tämä standardi kattaa sytotoksisuuden ja muut turvallisuustarkastukset. Hanki nämä tiedot valintaprosessin alkuvaiheessa. Prototyyppivaiheeseen odottaminen johtaa kalliisiin viivästyksiin.
Mitä tarkoittavat sellaiset raaputusluvut kuin 60–40?
Ensimmäinen numero rajoittaa naarmuuntumisen leveyttä. Toinen numero rajoittaa kaivuuaukon halkaisijaa. Tiukemmat luvut, kuten 40–20, tarkoittavat tasaisempia pintoja. Ne tarkoittavat myös korkeampia valmistuskustannuksia. Valitse realistinen spesifikaatio, joka vastaa kliinisiä tarpeitasi.
Voinko käyttää polymeeriä lasin sijasta lääketieteellisissä optisissa osissa?
Kyllä, polymeerit, kuten PMMA, ovat kirkkaita ja kevyempiä sekä edullisempia. Ne naarmuuntuvat kuitenkin helpommin eivätkä välttämättä kestä autoklaavilämpötiloja. Kertakäyttöisissä, etyleenioksidilla steriloiduissa laitteissa polymeerit toimivat hyvin. Uudelleenkäytettävissä työkaluissa lasi kestää usein pidempään.
Milloin minun pitäisi valita safiiri lasin sijaan?
Safiiri (Mohs 9) kestää naarmuja paljon paremmin kuin lasi (Mohs ≤7). Se on järkevää paljon kuluville osille, kuten artroskooppien linsseille. Hinta on korkeampi. Kertakäyttöisissä laitteissa lasi tai polymeeri toimii yleensä hyvin.
Mikä valmistusprosessi toimii parhaiten minun osalleni?
Se riippuu materiaalistasi ja volyymistasi. Tarkkuushionta sopii lasiprototyypeille. Ruiskuvalu käsittelee suuria volyymeja polymeeriosia. Monissa projekteissa yhdistetään prosesseja. Kumppani, joka tuntee molemmat, voi auttaa sinua tekemään päätöksen varhaisessa vaiheessa.
Mitä sertifikaatteja lääketieteellisten optisten osien toimittajallani tulisi olla?
Etsi lääkinnällisten laitteiden asiaankuuluvia laadunhallintasertifikaatteja. Nämä sertifikaatit osoittavat, että toimittaja noudattaa tiukkoja suunnittelu-, tuotanto- ja riskienhallintamenettelyjä.







