
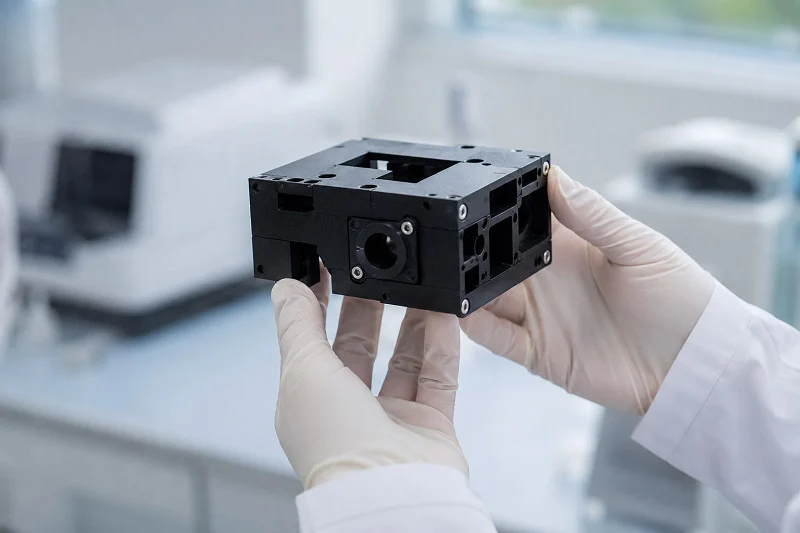
PCR-laitteen PCR-laitteen kotelo suojaa herkkiä optisia ja lämpökomponentteja. Mikä on CNC-valmisteinen PCR-kotelo? Monet kehittäjät suosivat CNC-työstöä sen tarkkuuden, materiaalien monipuolisuuden ja tuotannon nopeuden vuoksi. Tämä CNC-prosessi sopii sekä prototyyppien valmistukseen että tuotantoon. PCR-laitteen kotelon on oltava erittäin tarkka. Oppaamme kattaa materiaalivalinnan, suunnittelusäännöt, kustannustekijät, laadunvalvonnan ja kumppanin valinnan. PCR-laitteen kotelon on oltava luotettava. CNC-valmistus takaa kotelolle tasaisen laadun. CNC-työstöprosessi vaatii taitoa. Laitteiden on oltava vahvoja. CNC-tekniikka varmistaa tarkkuuden. Kotelon on kestettävä syklejä. Korkealaatuiset laitteet ovat välttämättömiä.
Keskeiset vaatimukset CNC-PCR-kotelo
EMC- ja suojausnäkökohdat
PCR-laite toimii kiireisessä laboratoriossa. Se ei saa vastaanottaa tai lähettää häiriöitä. PCR-laitteen kotelo on ensimmäinen puolustuslinja. Hyvä kotelo tarvitsee tiiviit liitokset suojausta varten. Se estää sähkömagneettiset kentät. CNC-työstö luo nämä tiiviit liitokset. Metallikotelo toimii kuin Faradayn häkki. Pienet raot voivat pilata suojauksen. CNC antaa sinulle tarkkuuden näiden rakojen sulkemiseksi. Laite tarvitsee myös asianmukaisen maadoituksen. Koneistus varmistaa, että osat koskettavat tasaisesti. Tämä luo luotettavan suojan. Ilman tarkkuustyöstöä raot näkyvät. Nämä raot päästävät häiriöt läpi. Tuloksena on epäluotettavaa testidataa. CNC-PCR-kotelon koneistuksen laatu vaikuttaa suoraan suojan toimintaan.
Bioyhteensopivuus (ISO 10993) ja sähköturvallisuus
PCR-laitteet koskettavat biologisia näytteitä. Kotelo voi koskettaa ihoa. Materiaalien on täytettävä ISO 10993 -standardi. Tämä standardi kattaa useita testejä. Sytotoksisuus tarkistaa, vahingoittavatko materiaalit soluja. Herkistyminen tarkistaa allergisten reaktioiden varalta. Ärsytys tarkistaa ihokosketusreaktioiden varalta. Nämä turvallisuussäännöt ovat pakollisia. Lääkinnällisten laitteiden on noudatettava määräyksiä. Kotelo suojaa käyttäjiä sähköiskuilta. Sen on estettävä virran vuoto. CNC-työstö ohjaa seinämän paksuutta. Sillä on merkitystä eristyksen kannalta. Sähköturvallisuus lisää yhden kerroksen. Suunnittelussa käyttäjän turvallisuus on etusijalla. Työstö luo sileät pinnat. Sileät pinnat on helpompi puhdistaa. Ne vähentävät kontaminaatioriskiä. Laitteen on estettävä kontaminaatio. Kontaminaatio voi pilata testitulokset. Lääketeollisuus tarvitsee tällaista puhtaustasoa.
Lämmön haihtuminen ja lämpösyklin kestävyys
Tässä kohtaa PCR:stä tulee haastavampi. Laite syklaa 4 °C:sta 95 °C:seen. Kotelo ei saa vääntyä. Se ei saa hajota tuhansien syklien aikana. Myös kemikaalien kestävyys on tärkeää. Laboratoriot käyttävät etanolia ja valkaisuainetta. Materiaalin on kestettävä näitä kemikaaleja. Lämmön haihtuminen on suuri haaste. Lämpölohkon on siirrettävä lämpö nopeasti. Tämä vaikuttaa PCR-syklin aikoihin. Eri vaihtoehdot toimivat eri tavoin:
| Materiaali | Lämmönjohtavuus (W/mK) | Huomautuksia suorituskyvystä |
| Hopea (Ag) | 429 | Korkein lämmönjohtavuus; mahdollistaa jopa 8 °C/s lämmitysnopeuden ja jopa 5.5 °C/s jäähdytysnopeuden. |
| Kupari (Cu) | 401 | Korkea lämmönjohtavuus, varteenotettava vaihtoehto hopealle. |
| Kulta (Au) | 315 | Korkea lämmönjohtavuus, mutta harvinaisempi kustannusten vuoksi. |
| Alumiini (Al) | ~ 205 | Alhaisempi kuin hopea, mutta sillä on samanlainen tilavuuslämpökapasiteetti, mikä johtaa samankaltaiseen lämpökäyttäytymiseen alle 100 °C:ssa. |
| Kromi (Cr) | 94 | Alhaisempi lämmönjohtavuus, mikä johtaa hitaampaan lämpövasteeseen. |
| Al₂O₃ (keraaminen) | 35 | Alhainen lämpödiffuusio johtaa hitaisiin lämmitysnopeuksiin ja lämpötilagradienttien hitaaseen vaimenemiseen. |
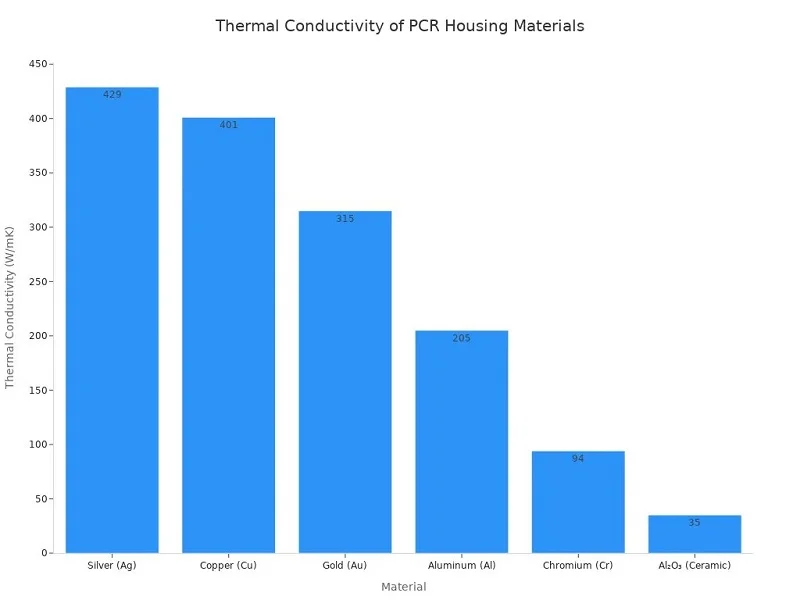
Valmistajat käyttävät hopealohkoja, koska niiden huomattavasti korkeampi lämmönjohtavuus alumiiniin verrattuna mahdollistaa nopeammat lämmitys- (jopa 8 °C/s) ja jäähdytysnopeudet (jopa 5.5 °C/s), mikä lyhentää suoraan PCR-sykliaikoja.
Lämpöelementin materiaalivalinta vaikuttaa suoraan suorituskykyyn. Hopealla on paras lämmönjohtavuus. Mutta se maksaa paljon. Alumiini tarjoaa hyvän tasapainon. Se maksaa vähemmän ja toimii selvästi alle 100 °C:ssa. Kotelon on myös kestettävä lämpöä. Sen ei pitäisi siirtää lämpöä käyttäjälle. CNC mahdollistaa tarkat jäähdytyselementtien suunnittelun. Rivat ja kanavat voidaan koneistaa suoraan osaan. Tämä parantaa lämmönhukkaisuutta. Kotelon on johdettava lämpö pois herkistä osista. Sen on kestettävä lämpöshokkeja. Lämpötilan vaihtelut aiheuttavat laajenemista ja supistumista. Prosessi voi luoda ominaisuuksia, jotka hallitsevat rasitusta. Osan asianmukainen testaus varmistaa vaatimustenmukaisuuden. Laitteen on kestettävä ankaria olosuhteita. Lääketeollisuus luottaa tähän testaukseen validointia varten.
CNC-koneistus PCR-kotelointia varten
CNC-koneen käytön edut
Suuri tarkkuus ja tiukat toleranssit
PCR-laite vaatii tarkan kohdistuksen. Optisen reitin on pysyttävä paikallaan. Lämpölohkon on oltava tasaisesti näytteitä vasten. CNC-työstö tarjoaa tämän tason hallintaa. 3-akselinen kone käsittelee yksinkertaisia muotoja hyvin. Se liikuttaa työkalua X-, Y- ja Z-akseleita pitkin. Tämä toimii peruskoteloissa. 4-akselinen kone lisää pyörimistä. Se voi leikata kulmikkaita ominaisuuksia siirtämättä osaa. 5-akselinen kone tarjoaa enemmän vapautta. Se kallistaa työkalua monimutkaisten kulmien saavuttamiseksi. Jokainen akseli lisää mahdollisuuksia. Jokainen akseli lisää myös kustannuksia. CNC-työstetyssä PCR-kotelossa harvoin tarvitaan täyttä 5-akselista työtä. Useimmat mallit käyttävät 3- tai 4-akselisia asetuksia. CNC-valmistuksen tarkkuus on toistettavissa. Jokainen osa vastaa viimeistä. Tämä yhdenmukaisuus on tärkeää lääketieteellisissä laitteissa. Kotelon on sovittava täydellisesti joka kerta.
Monimutkaiset geometriat ja nopea prototyyppien valmistus
CNC-työstö toimii loistavasti kehitysvaiheessa. Voit testata suunnittelua, löytää virheen ja korjata sen nopeasti. Kalliita muotteja ei tarvita. Tämä nopeus on suuri etu. Voit kokeilla useita versioita viikossa. Jokainen versio parantaa suunnittelua. Prosessi käsittelee monimutkaisia ominaisuuksia hyvin. Voit koneistaa jäähdytysrivat suoraan koteloon. Voit luoda kiinnityspultteja ja korotuspalkkeja. Voit leikata tarkkoja aukkoja porteille ja näytöille. Tämä joustavuus tekee CNC:stä ihanteellisen prototyyppien valmistukseen. Se toimii myös pienten ja keskisuurten määrien tuotannossa. Voit aloittaa 10 yksiköllä, testata ne ja skaalata sitten 500:aan. Sama prosessi toimii molemmilla tasoilla. Tämä joustavuus vähentää riskejä tuotekehityksen aikana.
Rajoitukset ja lieventämisstrategiat
Kustannusnäkökohdat suurille volyymeille
CNC-työstö tulee kalliiksi mittakaavassa. Jokainen osa vaatii koneen käyttöaikaa. Se aika kertyy. Luvut kertovat totuuden selvästi. Yhden yksikön tilaaminen maksaa 134 puntaa. Hinta sisältää yhden osan täyden asennuksen. 10 yksikön tilaaminen laskee hinnan 38 puntaan yksikköä kohden. Se on 70 %:n alennus. 100 yksikön tilaaminen laskee hinnan 13 puntaan yksikköä kohden. Se on 90 %:n alennus. Trendi jatkuu volyymin kasvaessa. 1 10,000 yksiköllä osan hinta on paljon alhaisempi. Mutta se maksaa silti enemmän kuin ruiskuvalu samalla volyymilla. Tärkeimmät kustannustekijät muuttuvat volyymin kasvaessa. Prototyyppivaiheessa asennus ja ohjelmointi ovat hallitsevia. Suurilla volyymeilla sykliaika ja materiaalikustannukset ottavat vallan. Voit vähentää kustannuksia älykkäällä suunnittelulla. Käytä kaupallisia valmiita komponentteja (COTS) mahdollisuuksien mukaan. Vaihteet, holkit, laakerit, akselit ja kiinnittimet maksavat vähemmän kuin mittatilaustyönä koneistetut osat. Ne hyötyvät mittakaavaeduista. Tämä vähentää räätälöityjen ominaisuuksien määrää. Tämä alentaa sykliaikaa ja yksikkökustannuksia.
Suunnittele osat vähintään 3 mm pienempinä kuin lähin standardiaihio. Tämä vähentää materiaalihävikkiä ja kustannuksia. Esimerkiksi 30x30x30 mm:n osa vaatii 35 mm:n aihion, mutta 27x27x27 mm:n osaan voidaan käyttää 30 mm:n levyä, mikä säästää materiaalia ja alentaa yksikkökustannuksia.
Useat suunnittelustrategiat leikkaavat kustannuksia entisestään. Yksinkertaista geometriaa tasoihin, sylintereihin ja kartioihin. Tämä vähentää työstöradan tiheyttä ja sykliaikaa. Vältä syviä reikiä, jotka vaativat pistosyklejä ja erikoistyökaluja. Käytä tiukkoja toleransseja vain siellä, missä toiminta sitä vaatii. Avaa ei-kriittiset alueet vakioprosessien ominaisuuksille. Suunnittele pitkät, hoikat osat uudelleen taipuman välttämiseksi. Poista vaikeasti tavoitettavat ominaisuudet, kuten syvät ontelot ja ohuet verkkot. Jokainen strategia lyhentää työstöaikaa. Jokainen alentaa lopullista hintaa.
Suunnittelurajoitukset vs. ruiskuvalu
CNC-työstöllä on suunnittelun rajoituksia. Tiettyjä muotoja ei voi luoda helposti. Sisäkulmissa on oltava säde. Leikkaustyökalu on pyöreä. Terävät kulmat vaativat erityistekniikoita. Seinämän paksuuden on pysyttävä tasaisena. Ohuet seinämät voivat taipua työstön aikana. Syviä taskuja on vaikea leikata. Työkalun on ulotuttava pohjaan. Työkalun pituus rajoittaa syvyyttä. Ruiskuvalu käsittelee joitakin näistä rajoituksista paremmin. Se voi luoda monimutkaisia sisäisiä ominaisuuksia. Se voi tuottaa ohuita seiniä tasaisesti. Se voi toistaa monimutkaisia tekstuureja. Mutta ruiskuvalu vaatii muotin. Tuo muotti maksaa tuhansia dollareita. Sen valmistus kestää viikkoja. CNC:llä ei ole tällaisia alkukustannuksia. Pienillä määrillä CNC voittaa. Suurilla määrillä ruiskuvalu on taloudellisempaa. Risteyskohta riippuu osan monimutkaisuudesta ja määrästä.
CNC vs. vaihtoehtoiset valmistusmenetelmät
Vertailuun 3D-tulostus ja Sheet Metal Fabrication
3D-tulostus tarjoaa suunnittelun vapautta. Sillä voidaan luoda sisäisiä kanavia ja ristikkorakenteita. Se ei vaadi työkaluja. Mutta siitä puuttuu tarkkuutta. Kerrosviivat aiheuttavat pinnan karheutta. Mittatarkkuus kärsii CNC-työstöön verrattuna. Materiaalit ovat rajalliset. Monista 3D-tulostetuista osista puuttuu koneistettujen osien lujuus. Peltimetallin valmistus sopii yksinkertaisiin koteloihin. Se on nopeaa ja edullista peruslaatikoihin. Mutta sillä ei voida luoda monimutkaisia ominaisuuksia. Jäähdytysripoja ei voida koneistaa peltilevyksi. Tiukkoja toleransseja ei voida saavuttaa. Peltilevy vaatii myös hitsausta tai kiinnittimiä kokoonpanoa varten. Nämä liitokset voivat vuotaa sähkömagneettisia häiriöitä. CNC-valmistus tarjoaa parhaan tasapainon. Se tarjoaa tarkkuutta, materiaalivalikoimaa ja rakenteellista eheyttä. PCR-laitteen kotelolle tämä yhdistelmä on välttämätön.
Milloin siirtyä ruiskuvaluun
Siirtymäkohta vaihtelee projektin mukaan. Yksinkertainen kotelo saattaa vaihtua 1 000 yksikön kohdalla. Monimutkainen osa voi pysyä CNC-koneistettuna jopa 10 000 yksikköön asti. Alla oleva taulukko näyttää, miten kustannustekijät muuttuvat:
| Äänenvoimakkuusalue | Ensisijainen kustannusajuri | Kustannuskäyttäytyminen |
| Prototyyppi (<10) | Asennus ja ohjelmointi | Korkeimmat yksikkökustannukset; kiinteät kustannukset hallitsevat |
| Matala (10–100) | Asetuksen leviäminen + prosessin vakauttaminen | Kustannukset laskevat nopeasti asennuksen kuolettaessa |
| Keskitaso (100–1 000) | Sykliaika ja työkalun kuluminen | Kustannukset tasoittuvat; kalusteet tulevat perustelluiksi |
| Korkea (1,000+) | Sykliaika, materiaali, työkalun käyttöikä | Alhaisemmat yksikkökustannukset; eräajoista ja kiinnityslaitteiden ROI:sta tulee ratkaisevan tärkeitä |
Tarkkaile siirtymäpistettä. Kun ruiskuvalutarjoukset ylittävät CNC-tarjousten tarjoukset, on aika vaihtaa. Muottikustannukset jakautuvat useampaan yksikköön. Yksikköhinta laskee merkittävästi. Mutta älä kiirehdi siirtymistä. CNC sallii suunnittelumuutokset. Ruiskuvalu lukitsee suunnittelun. Varmista, että suunnittelusi on lopullinen ennen kuin sitoudut muottiin. Kumppani, kuten kiinalainen valmistusyritys NOBLE, voi auttaa sinua arvioimaan tätä päätöstä. He tarjoavat sekä CNC- että ruiskuvalupalveluita. Heidän tiiminsä voi opastaa sinua siirtymässä. He ymmärtävät kompromissit. He voivat auttaa sinua valitsemaan oikean menetelmän tuotantomäärällesi. Heidän asiantuntemuksensa kattaa prototyyppien valmistuksen ja massatuotannon. Tämä tekee heistä arvokkaan kumppanin lääkinnällisten laitteiden kehittämisessä.
CNC-PCR-koteloiden materiaalit
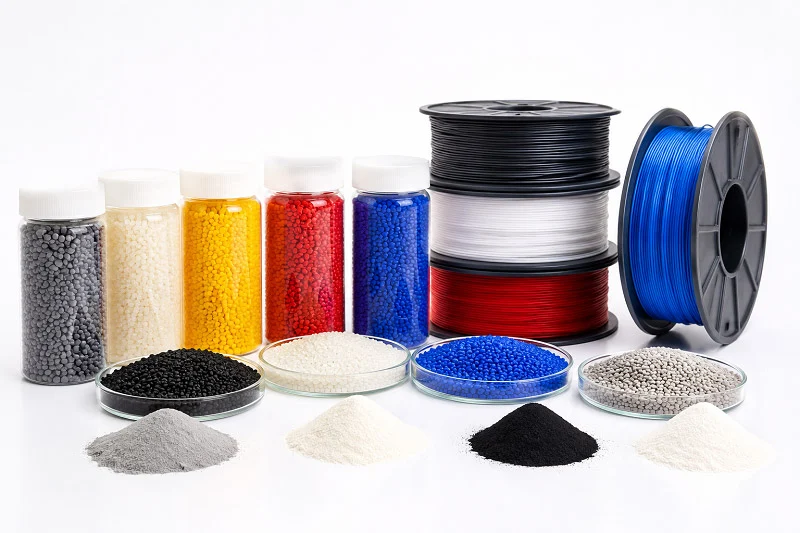
CNC-koneen PCR-kotelon oikean materiaalin valitseminen on tasapainoilua. Tarvitset materiaalin, joka kestää lämpösyklejä, kestää kovia kemikaaleja ja täyttää turvallisuusstandardit. Valinta vaikuttaa suorituskykyyn, kustannuksiin ja laitteen käyttöikään. Tarkastellaanpa vaihtoehtoja tarkemmin.
Tekniset muovit koteloille
Muovit tarjoavat sähköeristystä ja suunnittelun joustavuutta. Ne eivät johda sähköä, mikä lisää turvallisuuskerrosta. Ne myös painavat vähemmän kuin metallit. Mutta kaikki muovit eivät kestä lämpöä samalla tavalla.
Polykarbonaatti (PC) kirkkautta ja iskunkestävyyttä varten
Polykarbonaatti erottuu edukseen kestävyytensä ansiosta. Se kestää iskuja hyvin. Tällä on merkitystä kiireisessä laboratoriossa, jossa esineisiin kohdistuu kolhuja. PC tarjoaa myös optista selkeyttä. Laitteen sisään näkee avaamatta sitä. Tämä auttaa visuaalisissa tarkastuksissa käytön aikana. PC:llä on kuitenkin rajoituksensa lämmönkestävyyden suhteen. Sen lämmönjohtavuus on 0.19–0.22 W/m·K. Se on melko alhainen. Se ei auta haihduttamaan lämpöä lämpöblokista. PC toimii parhaiten ulkopaneeleissa ja -suojissa. Se suojaa sisäisiä komponentteja johdattamatta lämpöä. Se kestää myös monia yleisiä laboratoriokemikaaleja. Etanoli ja miedot puhdistusaineet eivät vahingoita sitä helposti. PC tarjoaa PCR-laitteen kotelolle vankan ulkokuoren. Se pitää sisäosan turvallisena ja pysyy samalla kevyenä.
PPS ja PEEK korkeiden lämpötilojen stabiiliutta varten
PPS ja PEEK kestävät lämpöä paljon paremmin. Nämä tekniset muovit säilyttävät muotonsa korkeissa lämpötiloissa. Ne kestävät virumista ja muodonmuutosta. Tämä tekee niistä ihanteellisia sisäisiin komponentteihin lähellä lämpölohkoa. PEEK tarjoaa myös poikkeuksellisen kemikaalienkestävyyden. Se kestää altistumista aggressiivisille liuottimille. Sen lämmönjohtavuus on noin 0.25 W/m·K. Se on silti alhainen verrattuna metalleihin. Mutta PEEK:n vahvuus on stabiilius, ei lämmönsiirto. Se ei vääntyile tai hajoa tuhansien lämpösyklien aikana. PPS tarjoaa samanlaisia etuja alhaisemmilla kustannuksilla. Molemmat materiaalit työstetään hyvin oikeilla työkaluilla. Ne tuottavat siistejä leikkauksia ja tiukat toleranssit. Nämä muovit toimivat osissa, joiden on säilytettävä tarkat mitat lämmön alla. Ne täyttävät myös bioyhteensopivuusvaatimukset tarvittaessa. Tämä tekee niistä sopivia lääkinnällisten laitteiden sovelluksiin.
Metallit rakenne- ja lämpökomponentteihin
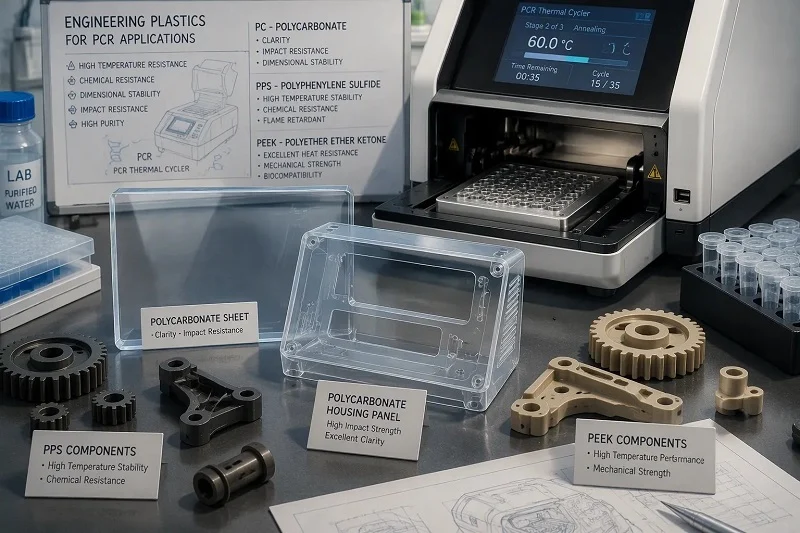
Metallit tuovat pöytään lujuutta ja lämpöominaisuuksia. Ne johtavat lämpöä tehokkaasti. Ne tarjoavat myös rakenteellista jäykkyyttä. CNC-PCR-koteloissa metallit kestävät raskaan noston.
Alumiini 6061 jäähdytyselementteihin ja runkoihin
Alumiini 6061 on CNC-koneistuksen työjuhta. Sen lämmönjohtavuus on erinomainen, noin 167 W/m·K. Se on noin 668 kertaa johtavampi kuin PEEK:n. Tämä tekee alumiinista ainoan käytännöllisen vaihtoehdon lämmönpoistoon. Jäähdytysrivat voidaan koneistaa suoraan runkoon. Nämä rivat johtavat lämpöä pois lämpölohkosta. Tämä pitää PCR-prosessin vakaana ja tehokkaana. Alumiini myös työstyy kauniisti. Se leikkaa puhtaasti ja pitää tiukat toleranssit. Se on kevyt mutta vahva. Se kestää hyvin korroosiota, erityisesti asianmukaisella viimeistelyllä. Anodisointi lisää lisäsuojaa ja parantaa kulutuskestävyyttä. Päärungolle ja jäähdytysrivoille alumiini 6061 on ensisijainen materiaali. Se tasapainottaa suorituskyvyn, kustannusten ja työstettävyyden.
Ruostumaton teräs korroosionkestävyyden ja kestävyyden takaamiseksi
Ruostumaton teräs tuo kestävyyttä pöydälle. Se kestää ankarien kemikaalien aiheuttamaa korroosiota. Valkaisuaineet ja vahvat desinfiointiaineet eivät vahingoita sitä. Tämä on ratkaisevan tärkeää laboratorioiden puhdistusprotokollissa. Ruostumaton teräs on myös erittäin luja. Se säilyttää muotonsa rasituksen aikana. Se ei taivu tai muuta muotoaan helposti. Tämä tekee siitä ihanteellisen rakennekiinnikkeisiin ja kiinnityslevyihin. Se sopii myös hyvin komponentteihin, joita käsitellään toistuvasti. Haittapuolena on paino ja kustannukset. Ruostumaton teräs painaa enemmän kuin alumiini. Sen koneistus on myös kalliimpaa. Mutta osille, jotka tarvitsevat maksimaalista kestävyyttä, se on investoinnin arvoinen. Ruostumaton teräs täyttää myös lääke- ja elintarvikepakkausstandardit. Tämä tekee siitä sopivan sovelluksiin, jotka vaativat tarkkaa puhtautta.
Materiaalin valintakriteerit
Muovien ja metallien välinen valinta riippuu erityistarpeistasi. Jokaisella materiaalilla on omat vahvuutensa. Oikea valinta tasapainottaa useita tekijöitä.
Työstettävyyden, kustannusten ja suorituskyvyn tasapainottaminen
Aloita toiminnallisista vaatimuksista. Pitääkö osan johtaa lämpöä? Jos kyllä, alumiini on paras vaihtoehto. Tarvitseeko se sähköeristystä? Silloin muovi, kuten PC tai PEEK, on järkevä vaihtoehto. Mieti käyttöympäristöä. Kestääkö osa kovia kemikaaleja? Ruostumaton teräs kestää niitä parhaiten. Mieti myös tuotantomäärää. Muovit maksavat vähemmän osaa kohden suurilla tuotantomäärillä. Metallit maksavat enemmän, mutta tarjoavat paremman suorituskyvyn. Myös koneistuksen monimutkaisuus vaikuttaa kustannuksiin. Yksinkertaiset muodot työstyvät nopeammin ja ovat halvempia. Monimutkaiset ominaisuudet lisäävät aikaa ja kustannuksia. Tee yhteistyötä valmistuskumppanisi kanssa löytääksesi optimaalisen ratkaisun. He voivat ehdottaa suunnittelumuutoksia, jotka alentavat kustannuksia tinkimättä suorituskyvystä.
Pinnan viimeistely- ja jälkikäsittelyvaihtoehdot
Pinnan viimeistely vaikuttaa sekä toimintaan että ulkonäköön. Sileä viimeistely vähentää kitkaa ja kulumista. Se myös helpottaa puhdistamista. Tämä on tärkeää kontaminaation estämiseksi. Karkeat pinnat voivat kerätä hiukkasia ja bakteereja. Lääketieteellisissä laitteissa sileät pinnat ovat välttämättömiä. Jälkikäsittelyvaihtoehdot vaihtelevat materiaalin mukaan. Alumiinia voidaan anodisoida korroosionkestävyyden parantamiseksi. Se voidaan myös pulverimaalata kestävän pinnan saavuttamiseksi. Muovit voidaan kiillottaa tai teksturoida. Teksturoitu viimeistely piilottaa sormenjäljet ja naarmut. Ne parantavat myös pitoa. Ota huomioon myös esteettiset vaatimukset. Siisti ja ammattimainen ulkonäkö rakentaa luottamusta laitteeseen. Valmistuskumppanisi voi suositella oikeaa viimeistelyä kullekin materiaalille. He voivat myös hoitaa toissijaiset työvaiheet, kuten kierteityksen. Tämä virtaviivaistaa tuotantoprosessia ja varmistaa laadun.
Valitsemasi materiaali muokkaa koko PCR-laitteen koteloa. Se vaikuttaa lämpöominaisuuksiin, turvallisuuteen ja kestävyyteen. Käytä aikaa vaihtoehtojesi arviointiin. Testaa materiaaleja todellisissa olosuhteissa. Tämä validointi varmistaa, että laitteesi toimii luotettavasti. Oikea materiaali yhdistettynä tarkkaan CNC-valmistukseen luo kestävän kotelon.
CNC-PCR-koteloiden suunnittelusäännöt
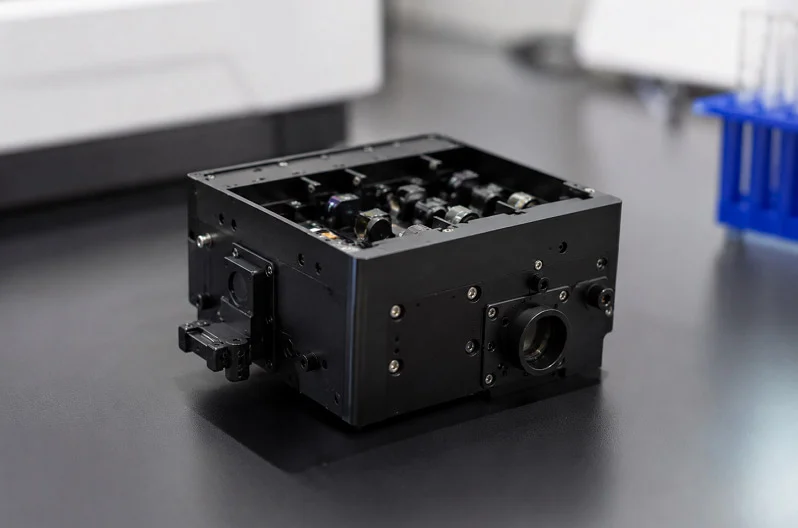
Hyvä suunnittelu on ero sujuvan tuotannon ja kalliiden ongelmien välillä. Alla olevat säännöt auttavat sinua rakentamaan PCR-laitteiston kotelon, joka on hyvin koneistettava, helppo koota ja toimii luotettavasti.
Syvien taskujen ja terävien sisäkulmien välttäminen
Syvät taskut aiheuttavat ongelmia CNC-työstössä. Lastuavat työkalut ulottuvat vain tiettyyn pisteeseen asti. Syvä ontelo vaatii pitkän työkalun, joka taipuu leikattaessa. Tämä taipuminen aiheuttaa tärinää ja karheaa pintaa. Se myös hidastaa prosessia. Pidä taskun syvyys alle neljä kertaa työkalun halkaisijan. Tämä sääntö pitää työkalun jäykkänä ja leikkauksen puhtaana.
Terävät sisäkulmat luovat oman ongelmansa. Jokainen leikkaustyökalu on pyöreä. Suorakulmainen kulma tarvitsee työkalun, jossa on suorakulmainen reuna, jota ei ole olemassa. Sen sijaan on suunniteltava pyöristetyt kulmat. Pyöreän koon tulisi vastata työkalun vakiokokoa. Yleisiä vaihtoehtoja ovat 0.5 mm, 1 mm ja 2 mm pyöreät terät. Vakiokokojen käyttö tarkoittaa, että koneistaja poimii hyllyltä normaalin työkalun. Ei erikoistilauksia, ei lisäkustannuksia. Suurempi pyöreä terä tekee myös kulmasta vahvemman. Jännitys kertyy teräviin kohtiin. Pyöreä terä levittää jännityksen suuremmalle alueelle. Tällä on merkitystä PCR-laitteen koteloinnissa, joka käy läpi lämpökierron.
Seinämän paksuuden ja vetokulmien optimointi
Seinän paksuus vaikuttaa sekä lujuuteen että kustannuksiin. Ohuet seinät taipuvat koneistuksen aikana. Ne voivat myös murtua käsittelyssä. Paksut seinät hukkaavat materiaalia ja lisäävät painoa. Pyri vähintään 1.5 mm:n seinämän paksuuteen muoveille ja 1 mm:n metallille. Nämä luvut toimivat hyvin useimmissa kotelorakenteissa. Pidä seinämän paksuus samana koko osan ajan. Tasainen paksuus estää vääntymisen jäähdytyksen aikana ja alentaa jännityspisteitä.
Työstökulmilla on vähemmän merkitystä CNC-työstössä kuin ruiskuvaluun. Työstötyökaluilla voi helposti leikata suoria seiniä. Mutta pienen työstökulman, noin 1–2 asteen, lisääminen auttaa silti. Se helpottaa osien irrottamista kiinnikkeistä. Se parantaa myös pinnanlaatua. Kulma ei maksa mitään työstöajassa. Se säästää aikaa kokoonpanossa ja viimeistelyssä.
GD&T:n määrittäminen toiminnallisen sopivuuden varmistamiseksi
Geometrinen mitoitus ja toleranssien määritys eli GD&T osoittaa suunnittelun tarkoituksen selvästi. Se kertoo koneistajalle tarkalleen, mitkä pinnat ovat tärkeitä ja miten ne liittyvät toisiinsa. CNC-koneistetun PCR-kotelon kohdalla on keskityttävä kriittisiin kosketuspisteisiin. Lämpölohkon kiinnityspinnan on oltava täysin tasainen. Optisen reitin kohdistusominaisuuksien on oltava tarkkoja ja niiden sijaintitoleranssit ovat tarkat. Kaikki muu voi pysyä irrallaan.
Vältä tarvetta kiristää jokaista mittaa. Jokainen tiukka toleranssi lisää koneistusaikaa ja tarkastuskustannuksia. Vakiokoneistustoleranssi ±0.1 mm toimii useimmille ominaisuuksille. Kiristä ±0.05 mm:iin vain siellä, missä toiminto sitä vaatii. Säästä ±0.01 mm todella kriittisillä pinnoilla. Tämä menetelmä pitää kustannukset alhaisina laadusta tinkimättä. Valmistuskumppanisi voi tarkastella piirustusta ja ehdottaa muutoksia.
Pinnan karheus tiivistyksen ja estetiikan kannalta
Pinnan viimeistely vaikuttaa sekä tiivistyskykyyn että ulkonäköön. Karkea pinta luo vuotoreittejä tiivistettyihin liitoksiin. Se myös kerää likaa, mikä aiheuttaa puhdistusongelmia laboratoriossa. Määritä tiivistepinnoille pinnan karheudeksi Ra 1.6 μm. Tämä viimeistely antaa hyvän tiivistyksen ilman ylimääräisiä kiillotuskustannuksia.
Näkyvien ulkopintojen osalta mieti ulkonäköä. Ra 0.8 μm:n pintakäsittely näyttää sileältä ja ammattimaiselta. Se kestää myös sormenjälkiä ja tahroja. Sisäpinnat voivat pysyä karheampina, noin Ra 3.2 μm:n arvolla. Tämä säästää työstöaikaa ja -kustannuksia. Jälkikäsittelyvaihtoehdot, kuten hiekkapuhallus tai anodisointi, voivat parantaa ulkonäköä entisestään. Nämä käsittelyt lisäävät myös korroosionkestävyyttä.
Prosessin aikainen tarkastus ja CMM-todentaminen
Laadunvalvonta alkaa koneistuksen aikana, ei sen jälkeen. Hyvät korjaamot tarkastavat osat tärkeimmissä vaiheissa. He mittaavat kriittiset mitat osan ollessa vielä koneella. Tämä havaitsee ongelmat varhaisessa vaiheessa ennen materiaalin ja ajan hukkaamista. Koneistuksen jälkeen koordinaattimittauskone eli CMM tarkistaa lopullisen muodon. CMM mittaa useita pisteitä osasta ja vertaa niitä CAD-malliin. Tämä antaa tarkat mittaustiedot kriittisille ominaisuuksille.
Kysy valmistuskumppaniltasi heidän tarkastusprosessistaan. Luotettava korjaamo kirjaa jokaisen tarkastuksen. He toimittavat tarkastusraportit jokaisen erän mukana. Nämä asiakirjat ovat tärkeitä lääkinnällisten laitteiden validoinnissa. Ne todistavat, että osat täyttävät vaatimukset.
Materiaalisertifikaatit ja jäljitettävyys
Lääkinnällisten laitteiden on oltava jäljitettäviä. Jokainen materiaalierä on kirjattava. Valmistajan tulee toimittaa materiaalisertifikaatit eli tehdassertifikaatit jokaisen lähetyksen mukana. Nämä sertifikaatit vahvistavat materiaalin laadun ja koostumuksen. Ne osoittavat myös metallien lämpöluvun. Tämä jäljitettävyysketju on tärkeä määräysten noudattamisen kannalta. Jos ongelma ilmenee myöhemmin, voit jäljittää sen takaisin lähdemateriaaliin.
Valitse kumppani, joka säilyttää nämä tiedot automaattisesti. Heidän tulisi tallentaa sertifikaatit digitaalisesti ja toimittaa ne pyynnöstä. Tämä dokumentaatio tukee laadunhallintajärjestelmääsi. Se myös helpottaa auditointeja ja määräysten mukaisia toimituksia. PCR-laitteiden koteloinnissa täydellinen jäljitettävyys ei ole valinnaista. Se on välttämätöntä lääkinnällisten laitteiden valmistuksessa.
Yhteistyössä NOBLE:n kanssa sinun eduksesi CNC-PCR-kotelo

Valmistuskykymme
Suunnitteluavusta lopulliseen kokoonpanoon
NOBLE tekee muutakin kuin vain leikkaa osia. Autamme sinua ensimmäisestä piirustuksesta valmiiseen tuotteeseen. Insinöörimme tarkastelevat suunnitelmaasi varhaisessa vaiheessa. Löydämme mahdolliset koneistusongelmat ennen kuin ne aiheuttavat sinulle kustannuksia. Ehdotamme muutoksia, jotka helpottavat PCR-laitteistosi kotelon rakentamista. Tämä säästää aikaa ja vähentää jätettä. Kun suunnitelma on valmis, aloitamme tuotannon. Verstaamme hoitaa koko rakentamisen. Koneistamme, viimeistelemme ja kokoamme kotelosi. Saat valmiin yksikön, etkä laatikkoa erillisiä osia. Tämä menetelmä yksinkertaistaa toimitusketjuasi. Yksi kumppani hoitaa kaiken. Vältät useiden toimittajien kanssa työskentelyn vaivan. Tämä tarkoittaa vähemmän viivästyksiä ja vähemmän sekaannusta. Monimutkaiselle tuotteelle, kuten PCR-laitteelle, tämä on tärkeää. Jokaisen osan on sovittava yhteen täsmälleen oikein. Me varmistamme, että se sopii.
Asiantuntemusta sekä metalli- että Muovinen työstö
Työskentelemme kaikkien suunnittelussasi tarvittavien materiaalien kanssa. Alumiini 6061 jäähdytyselementteihin ja runkoihin. Ruostumaton teräs ruosteenkestäviin osiin. Polykarbonaatti, PPS ja PEEK muoviosiin. Koneistajamme tuntevat kunkin materiaalin käyttäytymisen. He muuttavat leikkausnopeuksia ja työkaluja sen perusteella. Tämä taito näkyy lopputuotteessa. Toleranssit pysyvät tiukkoina. Pinnat ovat sileitä. Hoidamme myös lisätyöt itse. Anodisointi, pulverimaalaus ja hiekkapuhallus ovat kaikki saatavilla. Tämä tarkoittaa, että CNC-PCR-kotelosi toimitetaan koottavana. Sinun ei tarvitse lähettää osia toiseen korjaamoon viimeistelyyn. Tämä lyhentää toimitusaikaa ja alentaa toimituskustannuksia. Tiimimme käsittelee jokaista projektia huolellisesti. Ymmärrämme, mitä lääketieteelliset laitteet tarvitsevat. Tarkkuus ei ole valinta. Se on sääntö.
Laadun sertifikaatit ja varmistus
ISO 9001:2015- ja ISO 13485:2016 -sertifioidut prosessit
Sertifikaatit osoittavat, että otamme laadun vakavasti. NOBLElla on sekä ISO 9001:2015- että ISO 13485:2016 -sertifikaatit. Nämä eivät ole vain seinällä olevia laattoja. Ne muokkaavat tapaamme työskennellä joka päivä. ISO 9001 kattaa yleisen laadunhallinnan. ISO 13485 menee pidemmälle lääkinnällisten laitteiden osalta. Se lisää erityisvaatimuksia, jotka ovat tärkeitä PCR-laitteesi koteloinnille. Erot ovat merkittäviä:
| alue | ISO 9001: 2015 | ISO 13485:2016 -standardin lisävaatimukset |
| Laadunhallintajärjestelmän dokumentaatio | Yleinen, soveltuu mihin tahansa organisaatioon | Edellyttää sääntelyasiakirjojen, laitteen päätietueen ja tuotteen käyttöikään perustuvien erityisten tietojen säilytysstandardien sisällyttämistä |
| Johdon vastuu | Sallii määrittelyn ilman roolien määrittelyä | Edellyttää nimettyä johtoryhmän jäsentä jokaiselle laatujärjestelmän osa-alueelle, sitoutumista säännösten noudattamiseen ja uusien säännösten tarkastelua. |
| Resurssienhallinta | Keskitytään laitteisiin, rakennuksiin ja IT-palveluihin | Edellyttää dokumentoitua huoltoa, henkilöstön terveyttä/puhtautta, kontaminaation torjuntaa ja riskienhallintatietoja |
| Tuotteen toteutus | Asiakaslähtöinen, prosessiorientoitunut | Edellyttää jäljitettävyyttä, merkintöjä/pakkauksia koskevia vakiotoimintaohjeita, erätietoja, steriloitujen laitteiden puhtautta, asennus-/tarkastustietoja ja palautettujen tuotteiden käsittelyä. |
| Mittaaminen, analysointi, parantaminen | Prosessilähtöinen jatkuva parantaminen | Edellyttää palautejärjestelmää varhaisvaroitusta, poikkeamien tarkastelua, tuotelaadun seurantaa, uudelleenkäsittelyn dokumentointia, neuvoa-antavia ilmoituksia, CAPA-perusteluja ja viranomaisilmoituksia varten. |
Tämä standardi edellyttää riskiperusteisia päätöksiä koko prosessin ajan. Kirjoitamme kaiken ylös. Seuraamme jokaista erää. Säilytämme tietoja tuotteesi koko elinkaaren ajan. Tämä antaa sinulle luottamusta auditointien aikana ja kun toimitat asiakirjat sääntelyviranomaisille.
Tiukka laadunvalvonta ja jäljitettävyys
Laadunvalvontamme ulottuu pelkän lopputarkastuksen ulkopuolelle. Tarkastamme osia niiden koneistuksen aikana. Mittaamme tärkeitä ominaisuuksia osan ollessa vielä koneella. Tämä havaitsee ongelmat varhaisessa vaiheessa. Koneistuksen jälkeen tarkistamme mitat koordinaattimittauskoneella. Jokainen osa verrataan CAD-malliin. Annamme sinulle materiaalisertifikaatit jokaisen toimituksen mukana. Voit jäljittää jokaisen osan takaisin sen lähdemateriaaliin. Tämä jäljitettävyys on välttämätöntä lääkinnällisten laitteiden valmistuksessa. Jos ongelma ilmenee myöhemmin, voimme löytää tarkan erän. Se suojaa potilaitasi ja mainettasi. Laadunvalvontaprosessimme on perusteellinen. Se antaa sinulle mielenrauhaa.
Miksi valita NOBLE kumppaniksesi
Yksi toimittaja monimutkaisiin projekteihin
Yhden kumppanin kanssa työskentely tekee kaikesta yksinkertaisempaa. Vältät kuuden kuukauden viivästykset, jotka johtuvat useiden toimittajien kanssa toimimisesta. Tiimimme hoitaa suunnittelupalautteen, koneistuksen, viimeistelyn ja kokoonpanon. Tämä sujuva prosessi nopeuttaa tuotteesi markkinoille tuloa. Eräs lääkinnällisten laitteiden asiakas kertoi meille, että autamme heitä tuomaan elämää mullistavia tuotteita markkinoille tehokkaammin ja laadukkaammin. Pyrimme toimittamaan ajoissa 99 % ajasta. Annamme sinulle tarjouksen 24–48 tunnissa, kun alan keskiarvo on yhdestä kahteen viikkoa. Toimitamme osat noin puolessa normaalista toimitusajasta. Nämä luvut osoittavat sitoutumisemme aikatauluusi.
Lääkinnällisten laitteiden innovaatioiden erityistuki
Ymmärrämme lääkinnällisten laitteiden maailman. Tunnemme turvallisuussäännöt ja sääntelymaiseman. Tiimimme pysyy ajan tasalla standardien, kuten ISO 13485 -standardin, kanssa. Autamme sinua selviytymään uuden PCR-laitteen markkinoille tuomisen haasteista. Prototyypistä täyteen tuotantoon, olemme tukenasi. Tarjoamme sekä CNC-koneistusta että ruiskuvalupalveluita. Tämä tarkoittaa, että voimme tukea sinua volyymin kasvaessa. Aloita testattavista koneistetuista osista. Siirry ruiskuvaluun, kun kysyntä sitä oikeuttaa. Ohjaamme siirtymistä sujuvasti. Asiantuntemuksemme kattaa koko tuotteen elinkaaren. Se tekee meistä enemmän kuin vain toimittajan. Olemme kumppani menestyksessäsi.
CNC-työstetty PCR-kotelosi tarvitsee oikeat laitteet ja tuotantomenetelmän. Tässä PCR-kotelossa käytetään CNC-laitteita ja tietokoneohjattua koneistusta tarkkuuden takaamiseksi. CNC-kotelon tuotantoprosessi vaatii huolellista materiaalivalintaa PCR-kotelollesi. Suunnittelusääntöjen noudattaminen pitää kustannukset alhaisina. Ruiskuvalu toimii hyvin suurten volyymien valmistuksessa. Ruiskuvalumenetelmässä käytetään muotteja ja se vaatii huolellista suunnittelua. Ruiskuvalu tuottaa yhdenmukaisia osia. Laajassa mittakaavassa ruiskuvalu säästää rahaa. CNC-prototyyppien valmistuksen jälkeen ruiskuvalu toimii luotettavasti. Kun volyymi kasvaa, ruiskuvalu ottaa vallan. Laadunvalvonta on välttämätöntä ruiskuvalussa. Ruiskuvalu yhdistyy CNC-tuotantoon. Ota yhteyttä NOBLEen PCR-laitekotelotarpeisiisi. Hoidamme sekä CNC-tuotannon että ruiskupuristettujen koteloiden tuotannon PCR-laitekoteloillesi.
CNC-PCR-koteloiden usein kysytyt kysymykset
Mikä on PCR-kotelon päätehtävä?
PCR-kotelo suojaa herkkiä osia ja estää kontaminaation. Sen on estettävä häiriöt ja kestettävä lämpötilan vaihteluita. CNC-koneistus takaa tarkan istuvuuden luotettavan suorituskyvyn takaamiseksi.
Miksi ISO 13485 on tärkeä PCR-laitteiden valmistuksessa?
ISO 13485 -sertifiointi varmistaa PCR-laitteiden testauksen ja koteloinnin tiukat laatustandardit. Se takaa jäljitettävyyden ja sen, että tuote on sääntöjen mukainen. Tämä on tärkeää lääkelaboratorioille.
Miten materiaalivalinta vaikuttaa PCR-testaukseen ja lääkelaboratorioiden sääntöjen noudattamiseen?
Valitsemasi materiaali vaikuttaa PCR-testin tuloksiin. ISO 13485 -standardi vaatii, että materiaalin on todistettavasti toimittava. Alumiini 6061 johtaa lämpöä hyvin. Muovit, kuten PEEK, kestävät kemikaaleja. Tämä varmistaa, että kotelo toimii hyvin.
Millä suunnittelulla on pyritty vähentämään kontaminaatiota lääkelaboratorioiden PCR-koteloissa?
Suunnitteluominaisuudet, kuten pyöristetyt kulmat, vähentävät kontaminaatioriskiä PCR-tilassa. Tämä on tärkeää lääkelaboratorioiden käytössä. Hyvä suunnittelu auttaa myös noudattamaan sääntöjä.
Miten CNC-työstö auttaa täyttämään kotelointia koskevat säännöt?
CNC-koneistus tarjoaa tarkat toleranssit PCR-laitteiden kotelolle. Se auttaa täyttämään lääkinnällisten laitteiden sääntelyvaatimukset. ISO 13485 -standardi vaatii tätä tarkkuutta.
Miksi PCR-osien laadunvalvonta on erittäin tärkeää?
Laadunvalvonta on erittäin tärkeää PCR-laitteiden osille. ISO 13485 -standardi vaatii tiukkaa valvontaa. Tämä estää virheet tärkeissä testeissä. Lääketeollisuus tarvitsee tätä laatua.
Miten kotelo kestää lääkelaboratorioiden lämpötilan muutoksia?
PCR-tilan on kestettävä lääkelaboratorioympäristöjen lämpötilan vaihteluita. Se on vastustuskykyinen vääntymiselle ja hajoamiselle. Oikean materiaalin ja suunnittelun valinta varmistaa PCR-laitteiden pitkäaikaisen luotettavuuden.







