
Lääketieteellinen jakotukki on kanavilla ja porteilla varustettu lohko, joka ohjaa nesteen tai kaasun virtausta laitteissa, kuten infuusiopumpuissa tai anestesiakoneissa. Sen tarkkuus vaikuttaa suoraan potilasturvallisuuteen ja laitteen toimintaan. Väärä materiaali tai prosessi voi aiheuttaa laitteen vikaantumisen, takaisinkutsuja tai potilasvahinkoja – näin voit välttää tämän. Kuinka valitset oikean materiaalin ja työstöprosessin tiukkojen lääketieteellisten standardien täyttämiseksi ja samalla pitääksesi kustannukset alhaisina? Tämä opas kattaa materiaalit, prosessit, suunnittelupisteet, laatustandardit ja kumppanin valinnan. Lääketieteellisen jakotukin koneistus vaatii tarkkaa huomiota toleransseihin ja turvallisuuteen, erityisesti työskenneltäessä monimutkaisten geometrioiden ja bioyhteensopivien materiaalien kanssa. Lääketieteellisessä CNC-koneistuksessa työskentely NOBLEn kanssa antaa sinulle asiantuntevia valmistustaitoja prototyyppien ja täyden tuotannon valmistukseen varmistaen, että jokainen lääketieteellisen jakotukin koneistusvaihe täyttää tiukat alan vaatimukset. Lääketieteellisten laitteiden valmistus vaatii tarkkuutta, turvallisuutta ja luotettavia prosesseja.
Materiaalivalintakriteerit Lääketieteellisen jakotukin koneistus
Oikean materiaalin valinta lääketieteellisen imusarjan koneistukseen tarkoittaa turvallisuuden, steriloinnin ja kustannusten tasapainottamista. Tärkeimmät tekijät ovat bioyhteensopivuus, steriloinnin yhteensopivuus ja mekaaninen lujuus. Tämän tasapainon löytäminen ratkaisee, toimiiko laite turvallisesti ja luotettavasti.
Bioyhteensopivuus ja sääntelystandardit
Bioyhteensopivuus ja sääntelystandardien noudattaminen
Jokaisen lääkinnällisessä laitteessa käytetyn materiaalin on läpäistävä bioyhteensopivuustestaus tunnustettujen standardien mukaisesti. Näissä testeissä tarkistetaan, miten materiaali reagoi elävän kudoksen kanssa, ja varmistetaan turvallisuus implanttitutkimusten avulla. Läpäisevät materiaalit ovat turvallisia kosketuksessa kehon nesteiden kanssa. Tällä on merkitystä ortopedisille implanteille ja muille lääketieteellisille implanteille. CNC-prosessissa on käytettävä materiaaleja, jotka eivät ärsytä. Bioyhteensopivuus on ensimmäinen suodatin materiaalivalinnassa. CNC- työstömenetelmässä ei saa esiintyä epäpuhtauksia, jotka vaikuttavat bioyhteensopivuuteen. Tämä on kriittistä implanteille.
Implantoitavan vs. kertakäyttöisen laitteen vaatimukset
Käyttötarkoitus muuttaa materiaalivaatimuksia. Implantoitavien laitteiden materiaalin on kestettävä vuosia. Sen on kestettävä korroosiota ja säilytettävä materiaalin eheys ajan kuluessa. FDA vaatii implanteille laajoja testejä. Implantoitavien komponenttien CNC-työstö vaatii tiukempia toleransseja. Kertakäyttöisillä jakotukeilla on erilaiset säännöt. Tässä käytetyt bioyhteensopivat materiaalit voivat olla erilaisia. Kertakäyttöisessä jakotukissa voidaan käyttää polymeeriä metallin sijasta. Tämä valinta vaikuttaa koko CNC-lähestymistapaan. Polymeerien työstö eroaa metallien työstöstä. Työkalut, nopeudet ja syötykset muuttuvat. Ortopedisten implanttien on edelleen oltava korkeinta laatua. CNC-prosessin on vastattava materiaalin ominaisuuksia.
Mekaaniset ja kemialliset ominaisuudet
Lujuus, korroosionkestävyys ja terminen stabiilius
Lääketieteellisen jakotukin on kestettävä painetta vuotamatta. Lujuus on ratkaisevan tärkeää. Ruostumaton teräs 316L tarjoaa hyvän korroosionkestävyyden ja lujuuden. Titaaniseokset tarjoavat korkeamman lujuus-painosuhteen. Tällä on merkitystä kannettavissa lääkinnällisissä laitteissa. Lämpöstabiilius on toinen tekijä. Monet lääkinnälliset laitteet steriloidaan autoklaavissa. Materiaalin on säilytettävä muotonsa toistuvien syklien läpi. Ortopedisten implanttien kohdalla tämä lämpöstabiilius varmistaa, että implantti ei muuta muotoaan. Näiden materiaalien CNC-menetelmä vaatii huolellista työkalujen valintaa. Kovemmat materiaalit kuluttavat työkaluja nopeammin. Tämä vaikuttaa CNC-työstökustannuksiin ja sykliaikaan. Lääketieteellinen teollisuus vaatii yhdenmukaisia tuloksia jokaiselta CNC-ajolta.
Nesteiden yhteensopivuus ja kemiallinen inerttiys
Jakotukki kuljettaa nesteitä tai kaasuja. Materiaali ei saa reagoida niiden kanssa. Kemiallinen inerttiys on välttämätöntä. Jotkut lääkkeet voivat syövyttää tiettyjä metalleja tai turvottaa polymeerejä. Testaus varmistaa yhteensopivuuden. Lääketieteellisissä sovelluksissa sinun on tiedettävä, mitkä nesteet virtaavat laitteen läpi. Tämä määrittää, käytätkö metallia, kuten 316L, vai polymeeriä, kuten PEEK. CNC-prosessi muuttuu myös materiaalin kemiallisten ominaisuuksien perusteella. Jotkut materiaalit tuottavat haitallista pölyä CNC-työstön aikana. Tämä vaatii erityistä ilmanvaihtoa. Lääkinnällisten laitteiden valmistajien on otettava huomioon kaikki tekijät.
Kustannusten ja työstettävyyden kompromissit
Raaka-ainekustannukset vs. koneistusaika
Materiaalikustannukset ovat vain osa kokonaisuutta. Koneistusaika maksaa usein enemmän kuin itse raaka-aine. Halvempi ja vaikeasti työstettävä materiaali voi nostaa kustannuksia. Titaani on kallista ostaa ja työstää. Se vaatii hitaita nopeuksia ja erikoistyökaluja. Mutta lääketieteellisissä sovelluksissa hyödyt voivat oikeuttaa kustannukset. CNC-lähestymistapa on optimoitava kullekin materiaalille. Kokemus lääketieteellisen luokan materiaaleista kannattaa. Yhteistyö NOBLEN kaltaisen kumppanin kanssa antaa sinulle käyttöösi heidän asiantuntemuksensa lääkinnällisten laitteiden valmistuksessa. He auttavat optimoimaan CNC-lähestymistavan tarpeisiisi.
Tuotantomäärien elinkaarikustannusanalyysi
Suurtuotantomäärissä pienetkin säästöt osaa kohden kertyvät. Nopeammin työstettävä materiaali voi säästää tuhansia dollareita. Pienten määrien räätälöityjen jakotukkien kohdalla materiaalikustannukset ovat vähemmän tärkeitä. Asennus- ja ohjelmointiaika on tärkeämpi. Ortopedisten implanttien kohdalla materiaalivalinta määräytyy usein kliinisen tarpeen mukaan. Kertakäyttöisten jakotukkien kohdalla kustannukset ovat suurempi tekijä. Tärkeintä on tasapainottaa bioyhteensopivuus, suorituskyky ja kustannukset. CNC-strategian on oltava linjassa tuotantomäärän kanssa.
Parhaat materiaalit lääketieteellisen jakotukkien koneistukseen
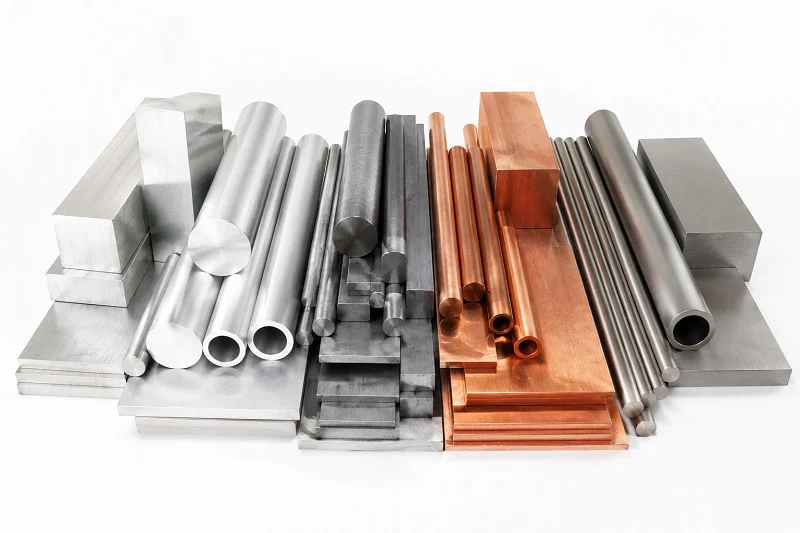
Oikean materiaalin valinta lääketieteellisen imusarjan koneistukseen voidaan jakaa kolmeen pääryhmään. Jokaisella ryhmällä on omat etunsa. Valinta riippuu laitteesta, budjetista ja siitä, kuinka monta osaa sinun on valmistettava.
Ruostumaton teräs (316L ja 17-4 PH)
Ominaisuudet ja yleiset sovellukset
Ruostumaton teräs 316L on standardi monissa lääketieteellisissä käyttötarkoituksissa. Se tarjoaa hyvän yhdistelmän lujuutta, korroosionkestävyyttä ja kustannuksia. Luvut osoittavat, miksi se toimii niin hyvin. 316L:n vetolujuus on 580–680 MPa. Sen myötölujuus on 480–580 MPa. Materiaali venyy 35–50 prosenttia ennen murtumista. Tämä tarkoittaa, että se kestää rasitusta napsahtamatta. Kovuus on 200–230 HV.
Molybdeeni (2–3 %) auttaa merkittävästi vastustamaan piste- ja rakokorroosiota kloridipitoisissa ympäristöissä. Tämä erottaa 316L-teräksen pääasiassa 304L-teräksestä, mikä tekee 316L-teräksestä paljon paremman korroosionkestävyyden kehon nesteissä ja parhaan valinnan vaativiin implanttikäyttöön.
| Omaisuus | Tyypillinen arvo (rakennushetkellä) |
| Vetolujuus | 580-680 MPa |
| Tuottovoima (0.2 % offset) | 480-580 MPa |
| Venymä tauolla | 35-50% |
| Kovuus | 200-230 HV |
Tämä tekee 316L-teräksestä täydellisen implanteille, jotka pysyvät kehossa vuosia. Sitä käytetään myös kertakäyttöisissä kirurgisissa työkaluissa ja endoskooppisissa laitteissa. 17-4 PH tarjoaa suurempaa lujuutta osille, jotka tarvitsevat erityistä kovuutta. Näiden terästen CNC-prosessi vaatii teräksiä ja hyvää jäähdytystä. Kirurgisten työkalujen koneistus perustuu näihin laatuihin vakaiden tulosten saavuttamiseksi. Ortopedisissa implanteissa 316L antaa pitkäaikaiseen käyttöön tarvittavan sitkeyden.
Surface Finishing puhtauden ja korroosionkestävyyden takaamiseksi
Pinnan viimeistelyllä on suuri merkitys lääketieteellisissä jakotukeissa. Koneistuksen jälkeen on poistettava purseet ja tasoitettava pinta. Elektrolyyttinen kiillotus on yleinen vaihe. Se poistaa ohuen metallikerroksen ja jättää puhtaan pinnan.
| Kunto | Saavutettu Ra-arvo |
| Standardi sähkökiillotus (AISI 316L) | ≤ 0.4 μm |
| Standardi erittäin puhtaille sovelluksille | ≤ 0.38 μm (15 μin) |
| Äärimmäinen tapaus erittäin puhtaisiin sovelluksiin | ≤ 0.25 μm (10 μin) |
Ortopedisten implanttien sileä pinta vähentää bakteerien tarttumisen mahdollisuutta. Se myös auttaa osaa vastustuskykyyn korroosiota vastaan. CNC-työstöprosessin on jätettävä riittävästi materiaalia viimeistelyvaiheita varten. Tämä varmistaa, että lopullinen osa täyttää kaikki vaatimukset. Lääketieteellinen teollisuus vaatii tätä tarkkuustasoa.
Titaaniseokset (luokka 5 ja luokka 23)
Korkea lujuus-painosuhde ja bioyhteensopivuus
Titaani on ensisijainen valinta, kun painolla on merkitystä. Grade 5 (Ti-6Al-4V) ja Grade 23 tarjoavat erinomaisen lujuus-painosuhteen. Nämä materiaalit painavat noin puolet teräksen painosta. Ne läpäisevät myös bioyhteensopivuustestit erinomaisin tuloksin. Tämä tekee niistä ihanteellisia implanteille, joiden on kestettävä. Monissa ortopedisissa implanteissa käytetään titaania, koska se tarttuu hyvin luuhun. Materiaali kestää kehon nesteiden aiheuttamaa korroosiota. Lääketieteellisten laitteiden valmistuksessa titaanilla on ainutlaatuisia etuja. Titaanin CNC-työstö vaatii kokemusta ja oikeat työkalut. Materiaalin bioyhteensopivuus tekee siitä erinomaisen valinnan vaativiin käyttötarkoituksiin.
Koneistuksen haasteet ja kustannusnäkökohdat
Titaania on vaikea työstää. Se kuumenee nopeasti ja kuluttaa työkaluja. Tarvitset pieniä nopeuksia ja suurta jäähdytysnesteen virtausta. Tämä lisää työstöaikaa ja -kustannuksia. Raaka-aine maksaa myös enemmän kuin teräs. Mutta monissa lääketieteellisissä käyttötarkoituksissa hyödyt oikeuttavat hinnan. Kevyiden ja vahvojen osien valmistuksessa käytetään usein titaania. CNC-strategian on otettava tämä huomioon. Yhteistyö titaania tuntevan kumppanin kanssa säästää aikaa ja rahaa. NOBLE tuo mukanaan laajan kokemuksen näistä materiaaleista lääketieteellisten imuputkien koneistukseen.
Edistyneet polymeerit (PEEK, ULTEM ja polykarbonaatti)
Kevyt, kemikaalien kestävä ja läpinäkyvä
Polymeerit tarjoavat erilaisia etuja. Ne ovat kevyitä ja kestävät hyvin kemikaaleja. PEEK on tehokas polymeeri, joka voi korvata metallin joissakin käyttötarkoituksissa. Se kestää toistuvia sterilointisyklejä. ULTEM tarjoaa hyvän lujuuden ja lämmönkestävyyden. Polykarbonaatti sopii erinomaisesti läpinäkyviin jakotukkeihin iskunkestävyyden ansiosta. Laitteen läpi virtaava neste näkyy. Tämä auttaa diagnostiikassa ja testauksessa. Muut polymeerit, kuten RADEL, akryyli, COC ja COP, toimivat hyvin liimattuihin jakotukkeihin. PVC:tä ja polysulfonia esiintyy myös tietyissä lääketieteellisissä käyttötarkoituksissa. Valitsemasi materiaalit riippuvat laitteen tarpeista. Implanttien osalta polymeerit tarjoavat kevyemmän vaihtoehdon metalleille.
CNC-koneistus vs. Ruiskuvalu polymeerijakotukeille
Tuotantomäärä ratkaisee parhaan prosessin. Pienillä määrillä koneistus on paras vaihtoehto. Räätälöityjä työkalukustannuksia ei ole. 500 yksikön kappalehinta vaihtelee 50–150 dollarin välillä. Ruiskupuristus on järkevää 1 000 yksikön tai suuremmille määrille. Työkalukustannukset voivat kuitenkin vaihdella 5 000 dollarista 20 000 dollariin tai enemmän.
| Valmistusmetriikka | CNC-koneistus | Ruiskuvalu |
| Taloudellinen tuotantoalue | 1 - 500 yksikköä | 1,000+ yksikköä |
| Työkalukustannukset | 0 $ (Ei räätälöityjä työkaluja) | Korkea (yli 5,000–20,000 dollaria) |
| Tuotanto määrä | Osakohtainen kustannusalue | |
| - | - | |
| Prototyyppi (1–10 osaa) | $200-500+ | |
| Pieni määrä (10–500 osaa) | $ 50-150 | |
| Keskikokoinen tilavuus (500–5 000 osaa) | $ 20-50 | |
| Suuri volyymi (5 000–50 000 osaa) | $ 10-20 | |
| Massatuotanto (yli 1 000 osaa) | $ 5-15 |
PEEK-menetelmään parhaiten sopivat mikrorakeiset täyskovametallityökalut, joilla on positiivinen rintakulma. CNC-prosessi on säädettävä kullekin polymeerille erikseen. Eri materiaalit työstyvät eri tavalla. Oikea lähestymistapa säästää aikaa ja varmistaa laadun. Implanttien työstön on oltava puhdasta ja tarkkaa. Materiaalivalinnat ja prosessi toimivat yhdessä turvallisen ja luotettavan laitteen luomiseksi. Lääketieteellinen teollisuus ei vaadi vähempää.
Kiinan johtavana valmistuskumppanina NOBLElla on osaaminen käsitellä kaikkia näitä materiaaleja lääketieteellisten imuputkien koneistusprojekteissasi. He auttavat sinua siirtymään prototyypistä täyteen tuotantoon sujuvasti.
Lääketieteellisen jakotukin koneistuksen prosessit
Oikea prosessi lääketieteellisten jakotukkien koneistukseen riippuu osan monimutkaisuudesta. Yksinkertaiset lohkot, joissa on suorat kanavat, toimivat hyvin kolmiakselisissa laitteissa. Monimutkaiset mallit, joissa on kulmikkaat portit, tarvitsevat viisiakselisen suorituskyvyn. Pienet, suuria volyymeja tuottavat komponentit siirtyvät usein sveitsiläisiin koneisiin. Jokaisella lähestymistavalla on paikkansa lääkinnällisten laitteiden tuotannossa.
CNC-jyrsintä ja CNC-sorvaus
CNC-jyrsintä ja -sorvaus muodostavat useimpien lääketieteellisten imusarjan osien tuotannon selkärangan. Nämä prosessit poistavat materiaalia kiinteästä kappaleesta kanavien, porttien ja kiinnitysosien luomiseksi – valinta 3- ja 5-akselisen koneistuksen välillä muuttaa sitä, mitä geometrioita voit saavuttaa.
3-akselinen vs. 5-akselinen työstö
Kolmiakselinen kone liikuttaa leikkaustyökalua X-, Y- ja Z-koordinaateissa. Se toimii hyvin jakotukeissa, joissa on suoria kanavia ja portteja, jotka on porattu yhdestä suunnasta. Asennus on yksinkertainen ja sykliajat pysyvät ennustettavina. Monet kertakäyttöiset jakotukit kuuluvat tähän luokkaan.
5-akselinen koneistus lisää pyörimisliikkeen kahden lisäakselin ympäri. Tämä mahdollistaa työkalun lähestymisen työkappaletta lähes mistä tahansa kulmasta. Lääketieteellisessä CNC-koneistuksessa tämä ominaisuus avaa uusia suunnittelumahdollisuuksia. Kulmaportit, kaarevat kanavat ja alileikkausominaisuudet tulevat käytännöllisiksi. Kompromissina ovat korkeammat konekustannukset ja monimutkaisempi ohjelmointi.
Käytännön näkökulmasta päätös riippuu geometriasta. Jos jakotukkisi tarvitsee portteja yhdistelmäkulmissa, 5-akselinen ratkaisu on oikea. Jos kaikki on linjassa yhden tai kahden tason kanssa, 3-akselinen ratkaisu säästää rahaa laadusta tinkimättä.
Moniakselinen kulmaporteille ja monimutkaisille geometrioille
Moniakselinen koneistus loistaa, kun porttien on kohtattava tarkoissa kulmissa. Venttiilirunko tai hydraulinen jakotukki vaatii usein ±0.02 mm:n tai sitä suuremmat todelliset sijaintitoleranssit. Tämä tarkkuustaso vaatii laitteita, jotka pystyvät pitämään tiukat toleranssit useilla akseleilla. FabVectorin 5-akselinen palvelu määrittää laitteilleen ±0.005 mm:n sijaintitarkkuuden. Tällainen tarkkuus varmistaa, että jokainen portti osuu täsmälleen suunnittelun edellyttämään paikkaan.
Lääketieteellisten CNC-prosessien erityisiä työvaiheita ovat suurten tasoalueiden kuorijyrsintä, muotojyrsintä, läpireikien poraus, upotettujen kiinnityskansien upotusreikä, sileiden reikien avarrus ja sisäkierteiden kierrejyrsintä. Jokainen työvaihe vaatii oman työkalustrategiansa ja nopeusparametrinsa. Lääketieteellisten laitteiden koneistuksessa on otettava huomioon materiaalien ominaisuudet. Esimerkiksi titaani tarvitsee hitaampia nopeuksia ja suuremman jäähdytysnesteen virtauksen lämmön kertymisen estämiseksi.
Sveitsiläinen koneistus pienille, tarkoille komponenteille
Sveitsiläinen koneistus tarjoaa erilaisen lähestymistavan pienten osien työstöön. Työkappale pyörii samalla kun se liukuu ohjausholkin läpi. Leikkaustyökalut pysyvät paikallaan tai liikkuvat vain hieman. Tämä rakenne tarjoaa poikkeuksellisen tuen leikkausalueen lähellä, mikä vähentää taipumista ja parantaa tarkkuutta.
Edut suuria määriä tuotettaville, tiukasti toleranssillisille osille
Sveitsiläiset koneet ovat erinomaisia pienten ja monimutkaisten osien tuotannossa suurina määrinä. Ne pitävät tiukat toleranssit kappaleelta ilman ajautumista. Lääketieteellisten imuputkien koneistuksessa tällä yhdenmukaisuudella on valtava merkitys. Potilasturvallisuus riippuu siitä, että jokainen yksikkö täyttää samat vaatimukset.
Numerot kertovat tarinan. Sveitsiläinen koneistus lyhentää monimutkaisten osien sykliaikoja 30–70 % verrattuna perinteiseen moniasettelusorvaukseen. Ajatellaanpa osaa, jonka koneistus kestää 8 minuuttia kolmella asetuksella perinteisillä laitteilla. Yksi sveitsiläinen asetus suorittaa sen 3 minuutissa. Tämä tarkoittaa 62.5 %:n lyhennystä sykliaikaan. Suurtuotantomäärissä nämä säästöt kertyvät nopeasti.
Materiaalijätteen vähentäminen ja sykliajan tehokkuus
Sveitsiläinen koneistus vähentää myös materiaalihävikkiä. Ohjausholkki tukee tankoa lähellä leikkauspistettä, mikä minimoi tärinän ja mahdollistaa osien tiiviimmän asettamisen. Vähemmän materiaalia menee hukkaan. Yhden asennuksen lähestymistapa poistaa useiden kiinnittimien ja uudelleenkiinnitysvirheiden tarpeen. Tämä parantaa lääkinnällisten laitteiden tuotannon kokonaistehokkuutta.
Kirurgisten instrumenttien koneistuksessa sveitsiläiset koneet käsittelevät pieniä halkaisijoita helposti. Ne tuottavat yhdenmukaisia tuloksia pitkien tuotantosarjojen aikana. Lääketieteellinen teollisuus luottaa tähän luotettavuuteen.
Sähköpurkauskoneistus (EDM)
EDM poistaa materiaalia sähkökipinöillä leikkaustyökalujen sijaan. Tämä prosessi toimii hyvin koville materiaaleille ja monimutkaisille ominaisuuksille, joihin perinteinen työstö ei pysty.
Lanka EDM monimutkaisiin sisäisiin ominaisuuksiin
Lankasahauksessa käytetään ohutta, sähköisesti varattua lankaa materiaalin leikkaamiseen. Se on erinomainen monimutkaisten sisämuotojen ja terävien sisäkulmien luomisessa. Lanka ei koskaan kosketa työkappaletta, joten leikkausvoimaa ei ole, mikä aiheuttaisi taipumista. Tämä tekee lankasahauksesta ihanteellisen vaihtoehdon lääketieteellisen CNC-koneistuksen herkille ominaisuuksille.
Lankakipinätyöstö tarjoaa monimutkaisilla sisäisillä kanavilla varustetuille jakotukeille tarkkuutta, johon jyrsinnällä ei päästä. Prosessi toimii myös karkaistuilla materiaaleilla, mikä laajentaa materiaalivaihtoehtojasi.
Sinker EDM syviin kanaviin ja teräviin kulmiin
Sinker EDM -menetelmässä käytetään muotoiltua elektrodia, joka uppoaa työkappaleeseen. Se luo syviä kanavia ja teräviä kulmia, jotka rikkoisivat tavalliset leikkaustyökalut. Elektrodi siirtää muotonsa työkappaleeseen kontrolloidun kipinäeroosion avulla.
Tämä prosessi sopii syville ja kapeille kanaville tai pienillä sisäsäteillä varustetuille jakotukeille. Pinnan viimeistely EDM:n jälkeen saattaa vaatia lisäkiillotusta, mutta geometrinen tarkkuus on erinomainen. Lääketieteellisissä CNC-koneistuksen sovelluksissa EDM tarjoaa ratkaisun, kun perinteiset prosessit saavuttavat rajansa.
PEEKin ja muiden polymeerien työstämiseen parhaiten sopivat mikrorakeiset täyskovametallityökalut, joissa on positiivinen rintakulma ja kiillotetut urat. Nämä työkalut vähentävät lämmön kertymistä ja estävät materiaalin leviämisen. Oikeat työkalut ratkaisevat, onko lopputulos siisti vai pilaantunut.
NOBLE, Kiinan johtavana valmistuskumppanina, tuo asiantuntemusta kaikkiin näihin prosesseihin. Heidän tiiminsä auttaa asiakkaita valitsemaan oikean lähestymistavan jokaiseen projektiin prototyyppien valmistuksesta massatuotantoon. Tämä ohjaus varmistaa, että lääketieteellisen imusarjan koneistusprojektisi alkaa vankalta pohjalta.
Lääketieteellisen jakotukin koneistuksen tarkkuusvaatimukset
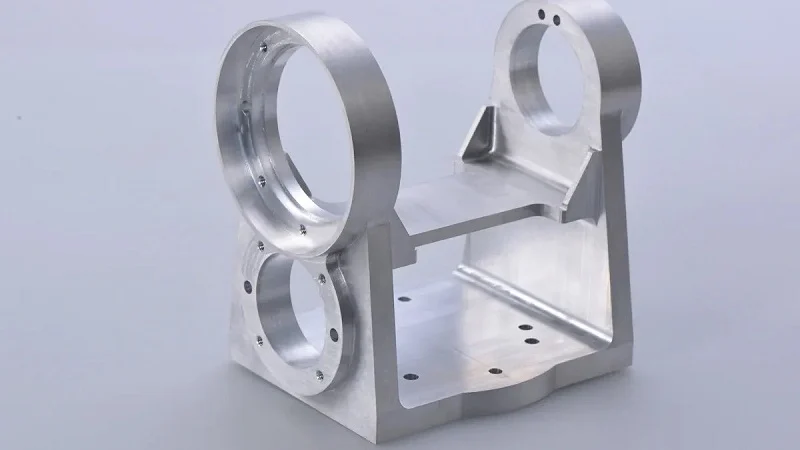
Tarkkuus ei ole vain hienostunut sana lääketieteellisten imusarjan koneistuksessa. Se erottaa toimivan laitteen vikaantuvasta. Kun imusarja lähettää anestesiaa tai lääkettä, jokainen pieninkin mittaus on tärkeä. Säilytettävät toleranssit ja pinnan viimeistely vaikuttavat suoraan potilasturvallisuuteen ja laitteen suorituskykyyn. Katsotaanpa, mitä tarkkuus tässä oikeastaan tarkoittaa.
Toleranssit ja mittatarkkuus
Tyypilliset toleranssialueet ja niiden vaikutus
Lääketieteellisten jakotukkien toleranssit ovat tiukat. Normaali käytäntö vaatii tiukkoja toleransseja tärkeille ominaisuuksille. Joissakin sovelluksissa tarvitaan vielä tiukempia rajoja. Alla oleva taulukko näyttää yleiset toleranssialueet:
| Ominaisuustyyppi | Tyypillinen suvaitsevaisuus | Sovellusesimerkki |
| Satamien sijainnit | ± 0.02 mm | Nesteenantojärjestelmät |
| Kanavan halkaisijat | - | Tarkka virtauksen säätö |
| Liittyvät pinnat | - | Tiivistysrajapinnat |
| Langan asennot | - | Kokoonpanon yhteensopivuus |
Nämä luvut eivät ole satunnaisia. 0.02 mm:n poikkeama portti voi aiheuttaa vuodon. Liian kapea kanava estää virtauksen. Implanttien kohdalla panokset ovat suuremmat. Ortopediset implantit tarvitsevat mikronitason toleranssit, jotta ne sopivat kunnolla luuhun. Työstöprosessin on pidettävä nämä ominaisuudet johdonmukaisina jokaisessa osassa.
Mittatarkkuuden mittaaminen ja tarkistaminen
Et voi korjata sitä, mitä et mittaa. Koordinaattimittauskoneet (CMM) tarkistavat lääketieteellisen CNC-työstökoneistuksen tulosteiden keskeiset mitat. Nämä laitteet mittaavat osan ja vertaavat mittauksia CAD-malliin. Suurten tuotantomäärien osalta tilastollinen näytteenotto pitää laadun kurissa. Jokainen erä tarkastetaan. Tiedot syötetään takaisin CNC-prosessiin, jotta poikkeamat havaitaan ajoissa. Tämä silmukka pitää työstön spesifikaatioiden mukaisesti ensimmäisestä osasta viimeiseen.
Pinnan viimeistely ja puhtaus
Ra-arvot ja niiden vaikutus nestevirtaukseen
Pinnan viimeistely vaikuttaa siihen, miten nesteet liikkuvat jakotukin läpi. Karkeat pinnat aiheuttavat turbulenssia ja vastusta. Sileät pinnat antavat nesteiden virrata vapaasti. Nestekanaville standardina on pinnan viimeistely Ra 0.4 µm tai parempi. Alla oleva taulukko näyttää, mitä eri viimeistelyillä saavutetaan:
| Valmis taso | Ra arvo | Tyypillinen käyttö |
| Vakiokoneistettu | - | Ei-kriittiset pinnat |
| Lääketieteellinen laatu | 0.4 μm | Nestekanavat |
| Erittäin tasainen | ≤ 0.25 μm | Korkean puhtauden sovellukset |
Tasainen pinta vähentää myös bakteerien kertymistä. Tällä on merkitystä implanttien ja uudelleenkäytettävien laitteiden kohdalla. CNC-menetelmässä on jätettävä riittävästi materiaalia viimeistelyvaiheisiin. Liikaa ei voi kiillottaa pois muuttamatta osan muotoa.
Jäysteenpoisto, passivointi ja sähkökiillotus
Raaka työstö jättää purseita ja mikrohalkeamia. Nämä viat keräävät epäpuhtauksia ja heikentävät osaa. Jäysteenpoisto poistaa terävät reunat. Passivointi luo suojaavan oksidikerroksen ruostumattomaan teräkseen. Elektrolyyttinen kiillotus tasoittaa pinnan mikroskooppisella tasolla. 316L-ruostumattomalle teräkselle standardielektrolyyttinen kiillotus saavuttaa Ra-arvot 0.4 µm tai paremmat. Nämä vaiheet suojaavat jakotukin eheyttä ja pidentävät sen käyttöikää.
Toistettavuuden varmistaminen potilasturvallisuuden takaamiseksi
Prosessinohjaus ja tilastollinen analyysi
Toistettavuus tarkoittaa, että jokainen osa vastaa viimeisintä osaa. Tämä yhdenmukaisuus on välttämätöntä potilasturvallisuuden kannalta. Prosessinohjaus käyttää tilastollisia menetelmiä tuotannon seurantaan. Ohjauskaaviot seuraavat keskeisiä mittoja ajan kuluessa. Jos mittaustulos siirtyy kohti toleranssirajaa, operaattorit huomaavat sen ennen kuin osat poikkeavat spesifikaatioista. Tämä ennakoiva lähestymistapa vähentää jätettä ja estää viallisten laitteiden pääsyn potilaille.
Vaihtelevuuden vähentäminen suurtuotannossa
Suurivolyyminen tuotanto pahentaa pieniä vaihteluita. Hieman kuluva työkalu voi siirtää mittoja pitkällä aikavälillä. Säännölliset työkalunvaihdot ja prosessin aikainen tarkastus pitävät vaihtelun kurissa. Sveitsiläisten koneiden ja CNC-keskusten automatisoidut järjestelmät ylläpitävät yhdenmukaisia leikkausparametreja. Terveydenhuollon tarkkuusosien kohdalla tämä luotettavuus erottaa luotettavat toimittajat muista.
Käytännön näkökulmasta kokeneen kumppanin kanssa työskentely on ratkaisevaa. NOBLE, Kiinan johtava valmistuskumppani, tuo mukanaan syvällistä asiantuntemusta lääketieteellisten imusarjavalmistajien koneistuksesta. Heidän tiiminsä osaa pitää kiinni mikronitason toleransseista ja hallita kustannuksia. He auttavat asiakkaita siirtymään prototyypistä massatuotantoon tinkimättä turvallisuudesta ja toiminnallisuudesta. Kun potilasturvallisuus riippuu imusarjastasi, tarvitset kumppanin, joka ottaa tarkkuuden yhtä vakavasti kuin sinäkin.
NOBLEN valitseminen lääketieteellisen jakotukin koneistusprojektiisi

Oikean kumppanin valitseminen lääketieteellisten imuputkien koneistukseen voi tuntua ylivoimaiselta. Tarvitset jonkun, joka ymmärtää materiaalit, noudattaa tiukkoja toleransseja ja kommunikoi selkeästi. NOBLE tuo kaiken tämän pöytään. Heidän tiiminsä työskentelee kanssasi ensimmäisestä luonnoksesta valmiiseen tuotantoon. Käydään läpi, mikä on tärkeintä koneistuskumppania arvioitaessa.
Teknisten valmiuksien arviointi
Kokemusta lääketieteellisen luokan materiaaleista
Kaikki konepajat eivät osaa käsitellä 316L ruostumatonta terästä tai PEEK:ia. NOBLE on työskennellyt näiden materiaalien kanssa vuosia. Heidän koneistajansa tietävät oikeat nopeudet, syötöt ja työkalut kullekin. Tämä kokemus näkyy loppuvaiheessa. Jakotukin, jonka on koneistanut materiaalia tunteva henkilö, leikkaa siistimmin ja siinä on vähemmän vikoja. Esimerkiksi titaanin CNC-prosessi vaatii hitaita nopeuksia ja paljon jäähdytysnestettä. NOBLEn tiimi tietää tämän kokemuksesta, ei yrityksen ja erehdyksen kautta. Tämä tieto säästää aikaa ja rahaa jokaisessa projektissa.
Sisäiset viimeistely- ja testausominaisuudet
Viimeistelyvaiheet ovat aivan yhtä tärkeitä kuin alkuleikkaukset. Jäysteenpoisto, passivointi ja sähkökiillotus tehdään kaikki itse NOBLElla. Sinun ei tarvitse lähettää osia toiselle toimittajalle. Tämä pitää laadun tasaisena ja aikataulun lyhyenä. Myös testaus tapahtuu paikan päällä. Koordinaattimittauskoneet tarkistavat mitat jokaisesta erästä. Tämä tarkoittaa vähemmän yllätyksiä tulevaisuudessa. Koneistusprosessi pysyy saman katon alla, mikä yksinkertaistaa viestintää ja vastuullisuutta.
Laadunhallintajärjestelmien arviointi
Sertifioinnit ja auditointihistoria
Laatu ei ole NOBLElla vain muotisana. Se on sisäänrakennettu osaksi heidän päivittäistä toimintaansa. Heidän sertifikaattinsa todistavat, että he noudattavat tiukkoja menettelytapoja. Auditointeja tehdään säännöllisesti, ja tulokset osoittavat, että he noudattavat määräyksiä. Kun pyydät dokumentaatiota, he toimittavat sen epäröimättä. Tämä läpinäkyvyys on tärkeää lääketieteen alalla. Sinun on tiedettävä, että osasi täyttävät kaikki vaatimukset.
Laadunhallintajärjestelmän sertifioinnit
Lääketieteellisessä työssä on kaksi sertifikaattia, joista toinen kattaa yleisen laadunhallinnan. Toinen menee pidemmälle ja käsittelee erityisesti lääkinnällisten laitteiden valmistusta. NOBLElla on molemmat. Nämä sertifikaatit tarkoittavat, että heidän prosessinsa on dokumentoitu, toistettava ja auditoitu. Lääketieteellisessä imusarjan koneistuksessa tämä laadunvalvonnan taso on ehdoton. Se antaa sinulle varmuuden siitä, että jokainen osa täyttää samat standardit.
Viestintä ja toimitusketjun luotettavuus
Prototyyppien tuki ja DFM-palaute
Valmistettavuussuunnittelun (DFM) palaute voi säästää projektiltasi viikkoja. Kun NOBLE tarkistaa suunnittelusi varhaisessa vaiheessa, he havaitsevat ongelmat ennen tuotannon alkamista. Luvut tukevat tätä. DFM-tarkistukset vähentävät suunnitteluiteraatioita 35–40 %, jolloin tarkistukset vähenevät 3–4 kierroksesta vain 1–2 kierrokseen. Tämä tarkoittaa keskimäärin 7–10 päivän säästöä projektia kohden. Heidän tiiminsä kertoo, milloin kanava on liian kapea tai toleranssi liian tiukka. Tämä palaute auttaa sinua korjaamaan ongelmat paperilla sen sijaan, että tekisit sen tuotantotiloissa.
Skaalautuvuus tuotannon ylösajoon
Hyvin toimivan prototyypin on silti skaalattava. NOBLE hoitaa tämän siirtymän sujuvasti. He aloittavat muutamalla testattavalla osalla ja lisäävät sitten tuotantoa, kun validoit suunnittelun. Heidän laitteensa kestävät sekä pieniä että suuria sarjoja. CNC-koneet toimivat tasaisesti tuhansien osien koneistuksessa. Tämä skaalautuvuus tarkoittaa, että sinun ei tarvitse etsiä uutta kumppania kysynnän kasvaessa. Sama tiimi, joka rakensi prototyyppisi, hoitaa myös massatuotannon.
Käytännön näkökulmasta NOBLEn valitseminen tarkoittaa kumppania, joka ymmärtää kokonaiskuvan. He yhdistävät teknisen taidon, sertifioidun laadun ja selkeän viestinnän. Tämä yhdistelmä pitää lääketieteellisen imusarjan koneistusprojektisi aikataulussa alusta loppuun.
Materiaalivalintojen ja prosessivalintojen on vastattava kliinisiä tarpeita. Lääketieteellisessä imusarjan koneistuksessa 316L:llä, titaanilla ja PEEK:lla on eri käyttötarkoitukset. CNC-jyrsintä käsittelee monimutkaisia geometrioita. Sveitsiläinen koneistus kattaa suurten volyymien lääketieteelliset osat. CNC-prosessin on täytettävä lääketieteelliset vaatimukset. Tarkkuus suojaa potilasturvallisuutta. Jokainen CNC-ajo noudattaa lääketieteellisiä standardeja. Potilasturvallisuus riippuu CNC:n tarkkuudesta. CNC-lähestymistapa vaatii kokemusta. CNC-työkalut ovat tärkeitä lääketieteellisissä sovelluksissa. Lääketieteellinen CNC-työstö tuottaa tuloksia. Potilasturvallisuus on etusijalla. Turvallisuudesta ei voida tinkiä lääkinnällisten laitteiden kohdalla.
Naston mukaan lääkinnällisten laitteiden valmistajat etsivät kumppaneita DFM-analyysin varhaiseen vaiheeseen parantaakseen laatua ja kustannuksia. Valmistusnäkökohtien integrointi välttää kalliita uudelleensuunnitteluja, kuten P&Y:n suunnittelutiimi totesi.
Ota yhteyttä lääketieteelliseen CNC-kumppaniin ajoissa lääketieteellisten imuputkien koneistusta varten. Ota yhteyttä CNC-tiimiimme lääketieteellisen suunnittelun tarkastusta varten.
Lääketieteellisen jakotukkien koneistuksen usein kysytyt kysymykset
Millaista toleranssia voin odottaa lääketieteellisten imuputkien koneistuksessa?
Lääketieteellisessä jakotukkien koneistuksessa tyypilliset toleranssit voivat olla jopa ±0.02 mm (0.0008 tuumaa) porttikohdissa. Kanavien halkaisijat ja liitäntäpinnat vaativat suurta tarkkuutta, ja arvot riippuvat sovelluksesta. Voit saada tiukempia toleransseja, mutta ne maksavat enemmän. Kysy vain sitä, mitä laitteesi todella tarvitsee.
Miten valitsen ruostumattoman teräksen ja titaanin välillä?
Valitse 316L ruostumaton teräs, jos tarvitset hyvän korroosionkestävyyden ja haluat säästää rahaa. Valitse titaani, jos painolla on merkitystä tai tarvitset korkean lujuus-painosuhteen. Titaani on kalliimpi ja sen työstö kestää kauemmin, mutta se on hintansa arvoinen implanttien ja kannettavien laitteiden valmistuksessa.
Milloin polymeerijakotukki kannattaa koneistaa muovauksen sijaan?
Koneista polymeerejä, kun tarvitset alle 500 osaa. Räätälöityjä työkalukustannuksia ei ole, joten osakohtainen hinta pysyy alhaisena. 1 000 tai useamman yksikön osalta ruiskuvalu on halvempaa, vaikka työkalukustannukset olisivat 5 000–20 000 dollaria. Koneista aina ensin prototyypit.
Millaisen pintakäsittelyn nestekanavat tarvitsevat?
Lääketieteellisten jakotukkien koneistuksessa käytettävien nestekanavien pinnanlaadun on oltava Ra 0.4 µm tai parempi. Tämä sileys vähentää turbulenssia ja estää bakteerien kertymisen. 316L-ruostumattoman teräksen tavanomainen sähkökiillotus saavuttaa tämän tason. Erittäin puhtaissa käyttökohteissa saatetaan tarvita Ra ≤ 0.25 μm.
Voiko PEEK korvata metallin lääketieteellisissä jakotukeissa?
Kyllä, PEEK sopii moneen käyttöön. Se kestää useita sterilointisyklejä ja kestää kemikaaleja. Se on kevyempää kuin metalli ja turvallinen iholle. Käytä PEEK:ia työstettäessä mikrorakeisia täyskovametallityökaluja, joissa on positiivinen rintakulma ja kiillotetut urat. Tämä estää materiaalin leviämisen.
Mitä sertifikaatteja koneistuskumppanillani tulisi olla?
Etsi sertifikaatteja, jotka osoittavat laadunhallinnan ja lääkinnällisten laitteiden valmistuskyvyn. Nämä osoittavat kirjalliset ja toistettavat prosessit. Pyydä auditointihistoriaa ja -dokumentteja. Kumppani, joka jakaa nämä tiedot, toimittaa sinulle yhdenmukaiset osat.
Kuinka aikaisin minun pitäisi ottaa mukaan koneistuskumppani?
Ota kumppanisi mukaan suunnitteluvaiheeseen. Valmistettavuuspalautteen antaminen suunnittelussa vähentää suunnittelumuutoksia 35–40 %. Se lyhentää muutosten määrää 3–4 kierroksesta 1–2 kierrokseen. Tämä säästää 7–10 päivää projektia kohden. Varhainen palaute estää kalliit uudelleensuunnittelut ja pitää projektisi aikataulussa.







