
Tarkka koneistus on kuin hienon jaden veistämistä. Vain huolellisella yksityiskohtien huomioimisella voidaan kauneuden sielu esitellä. Lääketieteellinen robottiteknologia on ylittänyt prototyyppien tutkimus- ja uusien demonstraatioiden vaiheen. Nykyään robottiavusteiset kirurgiset alustat, automatisoidut kuntoutuseksoskeletonit ja suuren läpimenon laboratorioautomaatiojärjestelmät ovat tulleet vakiolaitteiksi sairaaloissa, klinikoilla ja tutkimuskeskuksissa kaikkialla Euroopassa, Pohjois-Amerikassa, Japanissa ja Australiassa.
Jokaisen liitoksen, jokaisen alle millimetrin viillon ja jokaisen luotettavan haptisen takaisinkytkentäsilmukan takana on ratkaiseva fyysisen laitteiston kerros: tarkasti numeerisesti ohjatut koneistetut mekaaniset komponentit. Näiden komponenttien on samanaikaisesti täytettävä korkean syklin väsymis-, bioyhteensopivuus- tai desinfiointivaatimukset sekä monimutkaiset geometriat, joita perinteiset valu- tai ohutlevyjen työstötekniikat eivät pysty luotettavasti saavuttamaan.
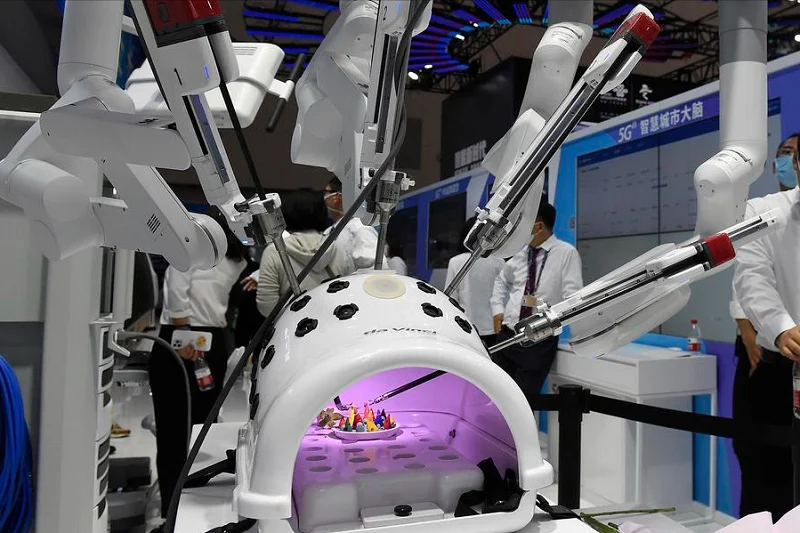
1. Mitä ovat tarkkuusosien koneistus, tarkkuuskokoonpanot ja osien kokoonpano?
Tarkkuusosien koneistus
Se on tarkka tapa valmistaa valmiita osia. Työntekijät käyttävät tarkkoja työstökoneita raaka-aineiden tai puolivalmiiden aihioiden prosessointiin kohdekomponenteiksi.
Tarkkuuskokoonpanot
Ne ovat huipputeknologisia valmiita tuotteita. Ne on valmistettu monista monimutkaisista pienistä osista. Niillä on kolme vahvuutta: korkea tarkkuus, luotettava suorituskyky ja vakaa pitkäaikainen käyttö.
Osakokoonpano
Se on työtä, jossa pieniä, monimutkaisia osia yhdistetään kokonaiseksi koneeksi tai järjestelmäksi. Yksittäinen osa on pienin laiteyksikkö. Se on valmistettu yhdestä kokonaisesta metalli- tai muusta materiaalikappaleesta. Pakkauksessa on yksi tai useampi erillinen osa.
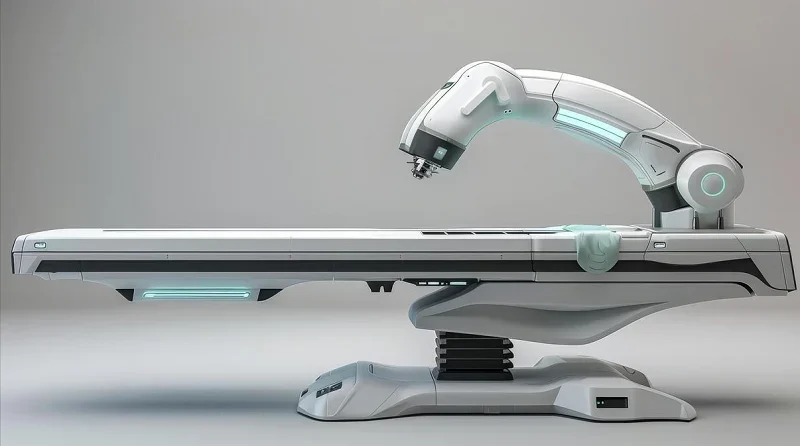
2. Miten tarkkuusosien koneistus yhdistyy tarkkuuskokoonpanoihin
Tarkkuuskoneistus ja osien kokoonpano ovat avainasemassa lääketieteellisten robottien valmistuksessa.
Paremmat koneistustaidot ja huolellinen kokoonpanotyö tukevat vahvasti lääketieteellisten robottien tuotantoa. Vain tarkan koneistuksen ja tarkan kokoonpanon avulla tehtaat voivat valmistaa tarkkoja ja luotettavia lääketieteellisiä robotteja. Tämä vie koko lääketieteellisten robottien teollisuutta eteenpäin. Lisääntynyt tutkimus ja uudet ideat parantavat koneistus- ja kokoonpanotaitoja jatkuvasti. Ne tuovat uutta energiaa lääkinnällisten laitteiden valmistukseen.
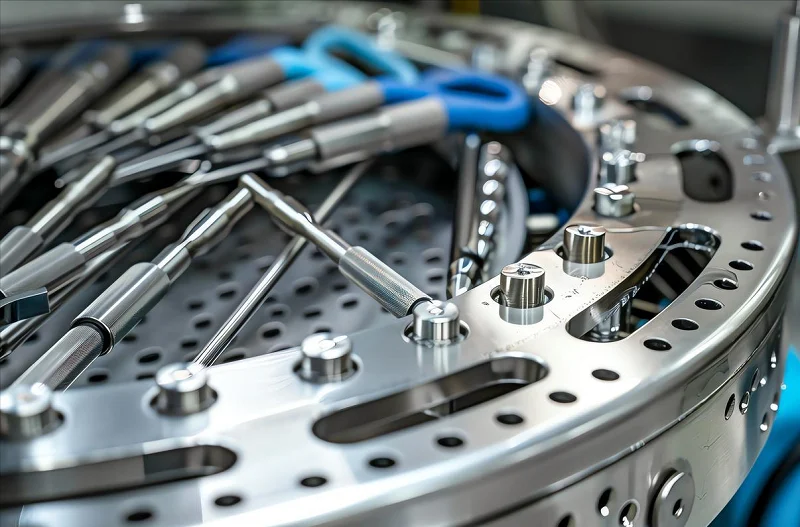
3. Miksi CNC-koneistus on erittäin tärkeää lääketieteellisille roboteille
Lääketieteelliset robottikoneet toimivat tiukkojen mekaanisten rajoitusten alaisina. Tavalliset tehdasautomaatiokoneet eivät kohtaa näitä rajoituksia.
Korkea sykli, pieni väsymismurtuma:
Nivelkotelon ja voimansiirtokytkimien on kestettävä miljoonia toistuvia saranasyklejä aiheuttamatta kulumisesta johtuvaa välystä.
Bioyhteensopivuus ja steriloinnin sietokyky:
Potilaiden kanssa tai leikkauksen aikana kosketuksiin joutuvien instrumenttien on kestettävä höyryautoklaavikäsittely, gammasäteilytys tai höyrystetyllä vetyperoksidilla (VHP) tehtävät sterilointiprotokollat.
Miniatyrisointi ja rakenteellinen eheys:
Endoskoopit ja katetrikirurgiset robotit vaativat erittäin pieniä mutta kestäviä komponentteja sekä sisäisiä kanavia nesteiden, optisten elementtien tai kaapeleiden kuljettamiseen.
Monimateriaalinen integrointi:
Yksi robottikäsivarsi voi integroida titaanista valmistetut rakenneliittimet, PEEK-eristystiivisteet, 316L-ruostumattomasta teräksestä valmistetut instrumenttiliitännät ja alumiiniset kuljetuskehykset.
CNC-koneistus
Erityisesti 5-akselinen niveljyrsintä , sveitsiläistyyppinen tarkkuussorvaus ja mikrokoneistus voivat tarjota näiden osien massatuotannossa vaadittavan geometrisen vapauden, pinnan eheyden ja eräkohtaisen toistettavuuden. Toisin kuin lisäainevalmistuksessa, tarkkuus-CNC-koneistuksella voidaan saavuttaa laakeripesien, tiivistyspintojen ja steriilien instrumenttien liittämiseen vaadittavat tiukat toleranssit ja sileät pinnanlaadut ilman pitkää toissijaista prosessointia.
4. Kuinka valita luotettava tehdas osien koneistukseen ja kokoonpanoon
Jaamme kahdeksan tärkeää asiaa, joita voit tarkistaa.
4.1 Ymmärrä osien käsittelymenettely
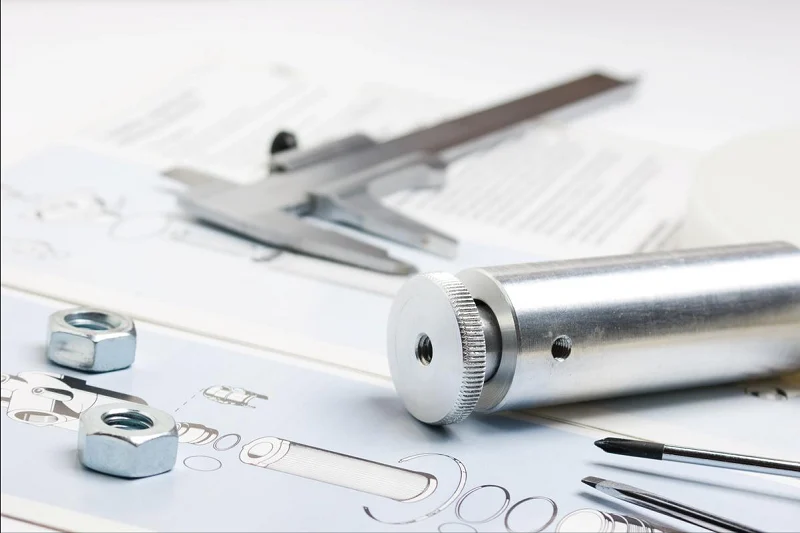
- Analysoi ja tutki komponenttien osapiirustuksia ja kokoonpanopiirustuksia. Tarvittaessa analysoi CAD-piirustuksia ja 3D-mallipiirustuksia.
- Määritä raaka-aineaihion koko.
- Piirrä prosessireitti ja valitse paikannusalustan pinta.
- Määritä kussakin prosessissa käytettävät mekaaniset käsittelylaitteet.
- Määritä kussakin prosessissa käytettävät leikkaustyökalut, jigit, mittaustyökalut ja aputyökalut.
- Määritä leikkausparametrit.
- Määritä kunkin prosessin työstövarat ja laske prosessin mitat ja toleranssit.
- Määritä kunkin pääprosessin tekniset vaatimukset ja tarkastusmenetelmät.
- Suorittaa ohjelmoinnin ja koneen käytön.
- Kun komponentit on irrotettu koneesta, ne on tarkastettava prosessin mukaisesti.
- Suorita pintakäsittely komponenttien prosessoinnin jälkeen.
- Tarkista osat uudelleen pintakäsittelyn jälkeen.
- Valitse sopiva suojaava pakkausmenetelmä ja jatka pakkaamista ja laatikointia.
4.2 Valitse aihio
Valitse sopiva aihio komponenttien koon, kokoonpanovaatimusten ja toiminnallisten työolosuhteiden perusteella. Osien käyttövaatimusten ja prosessiolosuhteiden mukaan on otettava huomioon materiaalien prosessointitehokkuus ja kustannukset, ja on valittava kustannustehokkaat materiaalit. Osiin, jotka vaativat suurta tarkkuutta, on valittava tarkempia aihioita. Erilaiset aihioiden valmistusprosessit vaikuttavat merkittävästi osien suorituskykyyn.
Metalliset materiaalit
Ruostumaton teräs: SUS304, 304L, 316, 316L
Alumiiniprofiilit: alumiini 5052, alumiini 6061, alumiini 6063, alumiinioksidi
Titaaniseokset: TC4, TC5, kovametalli
Muottiteräs: S50C, 718H, NAK80, S136, SKD11, SKD61
Kuparimateriaalit: H62, H69, berylliumkupari
Muoviprofiili
Yleiskäyttöiset muovit: PP, PE, PVC, UPE
Tekniset muovit: PA, POM (asetaali), PC, PMMA (pleksilasi)
Korkean lämpötilan materiaalit: PEEK, PPSU, PEI, PTFE (teflon), PVDF
Eristysmateriaalit: Fr4, bakeliitti, synteettinen kivi
Muovin erinomaisten ominaisuuksien, kuten keveyden, korkean lämpötilan kestävyyden, kemiallisen korroosionkestävyyden, vahvan säteilynkestävyyden, kulutuskestävyyden, voiteluöljyn tarpeen puuttumisen, iskunkestävyyden, iskunkestävyyden, äänieristyksen sekä hyvien sähkö- ja eristysominaisuuksien ansiosta se voi suurelta osin korvata kuparin, raudan, alumiinin, ruostumattoman teräksen, keramiikan ja puun.
4.3 Tehtaan koneistustekniikka ja kokemus
1) Ensinnäkin on ratkaisevan tärkeää ymmärtää tehtaan teknistä tiimiä.
Tekniseen tiimiin tulisi kuulua kokeneita koneinsinöörejä, numeerisen ohjauksen ohjelmoijia ja taitavia operaattoreita. He pystyvät suorittamaan kohtuullisen suunnittelun ja prosessisuunnittelun komponenttien vaatimusten perusteella varmistaakseen prosessoinnin laadun ja tehokkuuden.
2) Toiseksi on tarpeen arvioida sen tuotantolaitteet ja teknologinen taso.
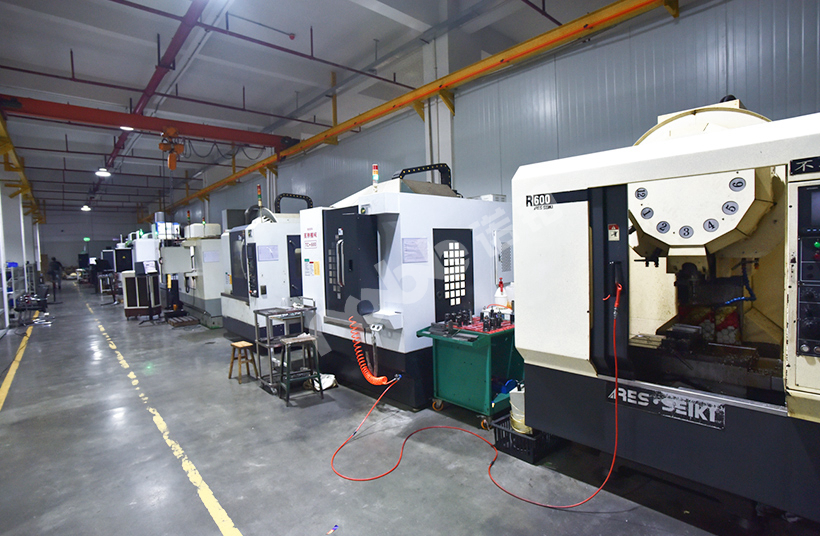
Tuotantolaitteiden modernisointitaso vaikuttaa suoraan osien prosessointitarkkuuteen ja tuotannon tehokkuuteen. Edistykselliset laitteet, kuten tarkat CNC-työstökoneet ja CNC-sorvit, voivat varmistaa, että osat säilyttävät korkean tarkkuustason prosessoinnin aikana.
3) Sitten tehtaan tuotantoprosessi tulisi systematisoida ja standardoida.
Raaka-aineiden hankinnasta, käsittelystä ja kokoonpanosta lopulliseen laaduntarkastukseen asti jokainen vaihe vaatii yksityiskohtaista prosessinhallintaa tuotteiden yhdenmukaisuuden varmistamiseksi. On parasta valita tehtaita, jotka voivat tarjota läpinäkyviä tuotantoprosesseja.
4.4 Tehtaan laadunvalvonta
Luotettava tehdas ottaa käyttöön tiukan laadunvalvontajärjestelmän ja laatii omat laatustandardinsa viittaamalla kansainvälisiin standardeihin (kuten ISO 9001) tai edistyneisiin alan standardeihin. Raaka-aineiden tarkastuksesta valmiiden tuotteiden lopputarkastukseen jokaisella lenkillä tulisi olla selkeät laatuvaatimukset ja testausmenetelmät sen varmistamiseksi, että komponenttien laatu täyttää standardit. Laadunhallintajärjestelmän parantaminen vaikuttaa suoraan tuotteiden lopulliseen laatuun, kun valitaan lääkinnällisten laitteiden osien käsittely- ja kokoonpanotehdasta.
1) Laaduntarkastusprosessi
Tehtailla on oltava selkeät laadunvalvontamenettelyt, mukaan lukien raaka-aineiden tarkastus, pistokokeet tuotantoprosessin aikana ja valmiiden tuotteiden lopputarkastus. Varmista, että jokaisella lenkillä on vastaava laadunvalvonta.
2) Viankäsittelymekanismi
Usein osissa voi olla vikoja, ja tehtaan käsittelymekanismi näiden varalta on myös keskeinen huolenaihe. Hyvällä tehtaalla on täydellinen vikojen jäljitettävyys- ja käsittelymekanismi, jonka avulla ongelmat voidaan tunnistaa nopeasti ja ryhtyä kohdennettuihin toimenpiteisiin.
4.5 Arvioi tehtaan tuotantokapasiteetti ja toimitusaika
Arvioi tehtaan tuotannon mittakaava ja joustavuus varmistaaksesi, että se pystyy täyttämään tilausvaatimukset. Pienten erien ja usean eriteen tilauksissa tehtaiden on kyettävä mukauttamaan tuotantolinjojaan nopeasti. Lisäksi on tärkeää ymmärtää tehtaan keskimääräinen toimitusaika ja toimenpiteet, joilla varmistetaan toimitus ajallaan.
4.6 Palvelutaso ja maine
1) Myynnin jälkeinen palvelu: Se on yksi tärkeimmistä tekijöistä lääketieteellisten laitteiden osien käsittely- ja kokoonpanotehtaan valinnassa. Hyvä myynnin jälkeinen palvelu ei ainoastaan ratkaise ongelmia nopeasti, vaan myös luo vankan pohjan pitkäaikaiselle yhteistyölle tulevaisuudessa. Tehtaan tulisi pystyä vastaamaan nopeasti asiakkaiden tiedusteluihin ja vaatimuksiin sekä tarjoamaan teknistä tukea ja myynnin jälkeistä palvelua. Lisäksi muiden asiakkaiden arvioinneissa ja suusanallisessa palautteessa on hyvä ymmärtää tehtaan palvelun laatu, toimitusten oikea-aikaisuus ja tuotteiden laatu muiden näkökohtien ohella.
2) Nopea reagointi: Tuotteen käytön aikana voi ilmetä erilaisia ongelmia milloin tahansa. Tehtaan kyky tarjota ratkaisuja ensisijaisesti on tärkeä kriteeri sen huoltopalvelukyvyn arvioinnissa.
4.7 Hinta- ja kustannustehokkuussuhde
Tuotteen laadun ja palvelun varmistamiseksi vertaile eri valmistajien hintoja ja valitse yhteistyöhön se, jolla on korkea kustannustehokkuus.
4.8 Maantieteellinen sijainti ja logistinen tuki
Lopuksi, tehtaan maantieteellinen sijainti on myös välttämätön tekijä toimitusketjun hallinnan ja logistiikan kuljetusten kannalta. Parhailla paikoilla sijaitsevat tehtaat voivat vähentää logistiikkakustannuksia ja samalla parantaa tavarankuljetusten tehokkuutta.
Tarkasta käsittely- ja kokoonpanotehtaan laitteet ja prosessit. Tarkka kokoonpano vaatii korkeatasoista teknologiaa ja kokemusta. Vain valmistajat, joilla on ammattimaiset tekniset standardit ja laaja kokemus, voivat tarjota korkealaatuisia tuotteita. On välttämätöntä valita valmistaja, jolla on laadunhallintajärjestelmä ja laatustandardit, jotta tuotteet täyttävät asiakkaiden vaatimukset ja standardit. Vastaavat järjestelmästandardit voivat vähentää viallisten tuotteiden todennäköisyyttä, mikä parantaa tehokkuutta ja saavuttaa kohtuullisia mukautusvaikutuksia. Sekä ISO9001- että ISO13485-kansainvälisten standardien sertifikaatit ovat tärkeä tekijä mittaamalla käsittelyvalmistajien ammattitaitoa tarkkuuskäsittelyn alalla, varmistaen laitteiden laadun ja säästäen näkymättömästi enemmän aikaa ja kustannuksia.
Luotettavan tehtaan valitseminen lääkinnällisten laitteiden osien käsittelyyn ja kokoonpanoon on tärkeä päätös, joka liittyy lääketieteelliseen turvallisuuteen ja laitteiden laatuun. Arvioimalla yksityiskohtaisesti edellä mainitut kahdeksan näkökohtaa voit tehdä valinnan luottavaisemmin ja varmistaa, että tuotteesi saavuttaa parhaan tason laadun, toimitusajan ja palvelun suhteen.
5. Miksi valita NOBLE yrityksellesi Lääketieteellisten komponenttien valmistaja
NOBLE muuntaa suunnitteluideasi testinäytteiksi ja massatuotanto-osiksi. Monet toimittajat valmistavat vain testinäytteitä. NOBLE tarjoaa täyden valmistuspalvelun kokonaisvaltaisesti. Se kattaa suunnitteluavun aina lopulliseen kokoonpanoon asti.
NOBLEn nopea silikoninäytteenottokyky
Silikoninäytteiden valmistus on yhteydessä kaikkiin muihin tuotantolinjoihimme. Suunnittelutuki kulkee läpi koko tuotantoprosessin. CNC-koneet valmistavat päämuotteja. Ruiskuvalulla valmistetaan suuria eriä. Tiimimme viimeistelee pintatyöt ja kokoonpanon omassa tehtaassamme. Työskentelet vain yhden toimittajan kanssa kaikissa vaiheissa.
Laatustandardit ja sertifikaatit
Täydellinen laatujärjestelmämme sisältää viralliset sertifikaatit ja täydelliset kirjalliset tiedot.
ISO 9001:2015 kattaa yleisen laadunhallinnan. Kiinteät prosessisäännöt tekevät jokaisesta tuotteesta samanlaisen. Testausvaiheet tarkistavat osien koot ja pinnanlaadun.
ISO 13485:2016 asettaa tiukat erityissäännöt lääkinnällisten laitteiden valmistukselle. Se edellyttää täydellistä osien seurantaa ja tiukkoja prosessointitestejä.
FAQ
1. Minkä tarkkuustason CNC-työstö voi saavuttaa lääketieteellisten robottien osille?
Useimpien leikkausrobottien osien kokovirheet pysyvät ±0.005 mm:n ja ±0.025 mm:n välillä. Tarkka sääntö muuttuu laakerireikien, hammaspyörästön istukoiden tai työkalujen liittimien päiden mukaan. Tiukempien kokosääntöjen mukaiset osat valmistetaan lämpötilasäädellyissä huoneissa. Työntekijät testaavat jokaisen kappaleen CMM-koordinaattimittauskoneilla tuotannon aikana.
2. Voivatko työntekijät työstää PEEK-muovia magneettikuvaukseen sopiviksi robotin osiksi CNC-työkaluilla?
Kyllä. Lääketieteellisen luokan PEEK-OPTIMA™ ja vastaavat muovit eivät estä röntgensäteitä eivätkä ne sisällä magneettista voimaa. Ne sopivat robotin ohjauslevyihin ja rakenneosiin, joita käytetään magneettikuvauksessa tai sädehoidossa. Asianmukainen lämpökäsittely, vakaa kiderakenne ja purseeton leikkaus ovat välttämättömiä.
3. Tarvitsevatko lääketieteellisten robottien osia valmistavat CNC-tehtaat ISO 13485 -sertifikaatteja?
ISO 13485 ei ole pakollinen vaatimus kaikille toisen tason toimittajille. Mutta kaikki lääketieteellisten robottien alkuperäisten koneiden valmistajat pitävät sitä globaalina standardina. Se todistaa, että CNC-toimittajallasi on laatujärjestelmä vakaiden, jäljitettävien ja täysin testattujen osien valmistamiseksi.
4. Mitä hyviä puolia CNC-työstöllä on MIM-metallin ruiskuvaluun verrattuna pienten robottiosien valmistuksessa?
Pienissä ja keskisuurissa erissä CNC-koneistus mahdollistaa tasaisemmat pinnat, tiukemmat kokotoleranssit ja nopeammat suunnittelumuutokset. MIM-menetelmällä voidaan valmistaa monimutkaisia muotoja erittäin suurissa erissä, mutta se vaatii yleensä ylimääräistä leikkaustyötä keskeisillä alueilla. MIM-menetelmä voi jättää pieniä sisäreikiä osien sisään. Nämä reiät estävät täydellisen desinfioinnin ja lyhentävät osan käyttöikää.
5. Mikä materiaali sopii parhaiten uudelleenkäytettäviin leikkausrobottityökaluihin?
Titaaniseos Ti-6Al-4V ELI on ensisijainen valinta. Se kestää hyvin kulutusta, on turvallinen ihmiskeholle ja kestää kaikkia desinfiointikemikaaleja. Edullisina kertakäyttöisinä työkaluina 316LVM ruostumaton teräs yhdistää helpon leikkaamisen, vakaan ruosteenestokäsittelyn ja turvallisen kliinisen käytön.







