
Lääkäreitä diagnosoinnissa auttavat tekoälytyökalut mullistavat potilashoitoa ennennäkemättömällä vauhdilla. Ajatellaanpa tätä: lääketieteellisen diagnostiikan tekoälyn maailmanlaajuiset markkinat olivat 748 miljoonaa dollaria vuonna 2021, ja asiantuntijat ennustavat 39.8 prosentin vuotuista kasvuvauhtia vuoteen 2026 asti.
- Globaali markkina-arvo vuonna 2021: 748 miljoonaa dollaria
- Vuodesta 2021 vuoteen 2026 kasvanut kasvuvauhti: 39.8 %
Tämä räjähdysmäinen kasvu herättää kriittisen kysymyksen: miten suunnitellaan lääketieteellisen tekoälylaitteen kotelo, joka suojaa herkkiä tietokonekomponentteja ja täyttää samalla tiukat sääntelystandardit? Tämä opas opastaa insinöörejä ja päätöksentekijöitä juuri tämän haasteen läpi. Opit, mikä erottaa lääketieteellisen tekoälylaitteen kotelot muista, mitkä materiaalit kestävät toistuvaa puhdistusta ja sterilointia, ja miten valmistusvalintasi vaikuttavat sekä aikatauluun että budjettiin. Ei hölynpölyä – vain käytännönläheisiä näkemyksiä seuraavaa projektiasi varten.
Ydinvaatimukset Lääketieteellisen tekoälylaitteen kotelo
Diagnostiikkatyökalujen sisällä olevat tekoälyprosessorit tuottavat paljon enemmän lämpöä kuin vanhemmat lääketieteelliset elektroniikkalaitteet. Nämä sirut käsittelevät valtavia määriä dataa nopeasti, mikä tuottaa lämpöä, jota sinun on hallittava. Kotelosuunnittelusi on johdettava lämpö pois tehokkaasti herkistä osista. Muuten suorituskyky voi hidastua, osien käyttöikä lyhenee tai kriittisten toimenpiteiden aikana voi ilmetä vikoja.
Lämpö- ja sähkömagneettisten häiriöiden suojaus tekoälykomponenteille
Lämmönpoisto prosessoreille
Lämmönhallinta alkaa oikean materiaalin valinnalla. Sekä lämpöä johtavat muovit että alumiini levittävät lämpöä hyvin kotelon pinnalle. Voit myös lisätä suunnitteluusi jäähdytyselementtejä, lämpöputkia tai jäähdytyspuhaltimia. Jokaisella vaihtoehdolla on hyvät ja huonot puolensa. Tuulettimet pitävät ääntä ja niissä on liikkuvia osia, jotka voivat rikkoutua. Passiiviset vaihtoehdot ovat yksinkertaisempia, mutta ne vaativat huolellista ilmavirtauksen suunnittelua. Myös kotelon muoto on tärkeä. Tuuletusaukot, ripojen kuviot ja sisäiset ohjauslevyt vaikuttavat kaikki siihen, kuinka hyvin lämpö poistuu kotelosta.
Suojaus sähkömagneettisia häiriöitä vastaan
Tekoälyn osat lähettävät sähkömagneettista säteilyä, ja ulkoiset häiriöt voivat myös vahingoittaa niitä. Muut sairaalahuoneen laitteet voivat häiritä herkkää tekoälyn prosessointia. Sinulla on kaksi pääasiallista suojausvaihtoehtoa. Muovikoteloiden johtavat pinnoitteet tarjoavat kevyen ratkaisun. Metallikotelot estävät häiriöt luonnollisesti ilman ylimääräisiä toimenpiteitä. Paras valinta riippuu painotavoitteistasi, kustannusrajoituksistasi ja suunnittelutarpeistasi. Muista, että saumat, aukot ja liitinportit voivat päästää häiriöitä sisään. Suunnittelusi on käsiteltävä näitä heikkoja kohtia.
Antennin suorituskykyyn liittyvät näkökohdat
Monet lääketieteelliset tekoälylaitteet käyttävät langatonta tiedonsiirtoa. Tämä luo ristiriidan suojauksen ja antennin toiminnan välille. Sisäisten osien suojaamiseksi tarvitaan riittävästi suojausta, mutta myös radiosignaalien on kuljettava hyvin läpi. Antenni-ikkunoiden sijoittaminen viisaasti tai erikoismateriaalien käyttö tietyissä kotelointitiloissa voi ratkaista tämän ongelman. Suunnittele tämä jo suunnitteluprosessin alkuvaiheessa. Antennien korjausten lisääminen tuotannon alkamisen jälkeen maksaa sekä aikaa että rahaa.
Bioyhteensopivuus- ja turvallisuusstandardit
ISO 10993 -yhteensopivuus
Kaikki potilaskudosta koskettavat materiaalit on testattava biologisesti. ISO 10993 -standardi asettaa testaussäännöt tälle arvioinnille. Testeissä tarkistetaan soluvaurioita, allergisia reaktioita, ärsytystä ja muita biologisia riskejä. Valitsemiesi materiaalien on oltava asiakirjoja, jotka todistavat niiden täyttävän nämä säännöt. Näistä asiakirjoista tulee osa sääntelyyn liittyvää hakemustasi.
Ihokosketus vs. implantoitavat laitteet
Pinnan kanssa kosketuksiin tuleviin koteloihin sovelletaan eri sääntöjä kuin implantoitaviin laitteisiin. Iholla pidettävä puettava diagnostiikkatyökalu vaatii vähemmän testausta kuin kehon sisälle asetettu. Selvitä laitteesi tyyppi ajoissa. Tämä tieto ohjaa materiaalivalintojasi ja testausbudjettiasi.
Materiaalien myrkyllisyystestaus
Jopa epäsuora kosketus on tärkeä. Potilaat saattavat koskettaa koteloa käytön aikana. Siivoushenkilökunta käsittelee sitä päivittäin. Materiaalisi eivät saa vapauttaa haitallisia aineita normaalissa käytössä. Lääketieteellisen käytön muovit ja metallit toimitetaan yleensä toimittajien turvallisuustietojen kanssa. Tarkista, että kyseiset asiakirjat kattavat juuri sinun käyttötapauksesi.
Sterilointi ja ympäristönkestävyys
Autoklaavi ja kemiallinen sterilointi
Sairaalat puhdistavat laitteita tehokkailla menetelmillä. Autoklaavisteriloinnissa käytetään korkeapainehöyryä korkeissa lämpötiloissa. Kemiallisessa puhdistuksessa käytetään voimakkaita aineita, jotka voivat hajottaa muovia ajan myötä. Materiaalien on kestettävä toistuvia puhdistussyklejä halkeilematta, muuttamatta väriä tai menettämättä lujuutta. Tämä kestävyysvaatimus vaikuttaa suoraan materiaalivalintaasi.
Kosteus- ja tunkeutumissuojaus
Nesteitä pääsee laitteisiin. Roiskeita sattuu. Puhdistusliuokset pääsevät saumoihin. Kotelosi on suojattava asianmukaisesti vettä ja pölyä vastaan. Tiivisteet, suljetut saumat ja huolellisesti suunniteltu porttisuunnittelu pitävät nesteet poissa sisäisestä elektroniikasta. Testaa lääketieteellisen tekoälylaitteesi kotelo täysin realistisissa olosuhteissa.
Kemiallinen kestävyys puhdistusaineille
Eri laitokset käyttävät erilaisia desinfiointiaineita. Valkaisuliuokset, vetyperoksidi ja alkoholipyyhkeet reagoivat kaikki eri tavoin kotelomateriaalien kanssa. Varmista, että valitsemasi materiaalit kestävät asiakkaidesi käyttämiä kemikaaleja. Kuukausien rutiinipuhdistuksen jälkeen hajoava kotelo aiheuttaa turvallisuusriskejä ja oikeudellisia huolenaiheita. Hyvässä lääketieteellisen tekoälylaitteen kotelosuunnitelmassa otetaan huomioon nämä ympäristörasitukset suunnittelussa. Lääketieteellisten instrumenttien kotelot kohtaavat samoja vaativia olosuhteita sairaaloissa ja klinikoilla maailmanlaajuisesti.
Lääketieteellisen tekoälylaitteen kotelon materiaalivalintakriteerit
Oikean materiaalin valinta lääketieteellisen tekoälylaitteen kotelolle vaikuttaa kaikkiin myöhempiin päätöksiin. Valitsemasi materiaali vaikuttaa steriloinnin yhteensopivuuteen, EMI-suojauksen tehokkuuteen ja viranomaishyväksyntäaikatauluihin. Lääketieteellisen luokan polymeerit, ruostumaton teräs, titaaniseokset ja keramiikka tarjoavat kukin erilaisia kompromisseja. Näiden kompromissien ymmärtäminen varhain estää kalliit uudelleensuunnittelut myöhemmin.
Lääketieteellisen luokan kestomuovit
Termoplastiset materiaalit ovat lääketieteellisten tekoälylaitteiden koteloiden kärjessä, koska ne muovautuvat helposti ja ovat halvempia kuin metallit. Ne myös painavat vähemmän, mikä on tärkeää kannettavien diagnostisten työkalujen kannalta, joita lääkärit kantavat mukanaan huoneiden välillä.
PC-ABS iskunkestävyyden takaamiseksi
PC-ABS yhdistää polykarbonaatin kestävyyden ABS:n helppoon muovattavuuteen. Tämä sekoitus tarjoaa erinomaisen iskunkestävyyden, mikä tekee siitä vahvan valinnan kannettaville laitteille, jotka saattavat pudota koville sairaalalattioille. PC-ABS vaatii kuitenkin erityisiä laatuluokkia ja suojapinnoitteita kestääkseen alkoholia ja peroksidia. Pitkäaikainen valkaisuaineelle altistuminen voi aiheuttaa jännitysmurtumia kotelon reunassa, joten varmista, että puhdistusprotokollasi vastaa materiaalin rajoja.
Polykarbonaatti kirkkautta varten
Polykarbonaatti tarjoaa läpinäkyvyyttä, kun suunnittelussa tarvitaan koteloon integroitu ikkuna tai linssi. Se kestää myös iskuja hyvin. PC-ABS:n tavoin tavalliset polykarbonaattilaadut voivat kestää voimakkaita kemiallisia desinfiointiaineita. Suojaavat pinnoitteet tai erikoistuneet lääketieteelliset laadut ratkaisevat tämän ongelman. Jos laitteesi näyttää potilastietoja kirkkaan paneelin läpi, polykarbonaatti tarjoaa optista selkeyttä rakenteellisesta lujuudesta tinkimättä.
Korkean lämpötilan polymeerit (PEEK, PPSU)
Autoklaavisteriloitavat laitteet tarvitsevat materiaaleja, jotka kestävät toistuvia höyrysyklejä. Polysulfoni (PSU) ja polyeetteri-imidi (PEI) selviävät tästä haasteesta hyvin. PSU:n lasittumislämpötila on 190 °C ja se kestää iskuja. PEI soveltuu jatkuvaan käyttöön jopa 170 °C:ssa ja lasittumislämpötila on 217 °C. PEEK ja PPSU toimivat samalla tavalla vaativissa uudelleenkäytettävissä kirurgisissa laitteissa steriilien kenttien lähellä. Nämä korkean lämpötilan polymeerit maksavat enemmän, mutta ne poistavat tarpeen erityiskäsittelylle jokaisen puhdistussyklin jälkeen.
Metallit lääkinnällisten laitteiden koteloihin
Metallit tuovat lääketieteellisten tekoälylaitteiden koteloihin luonnollista sähkömagneettista häiriötä suojaavaa rakennetta ja jäykkyyttä. Ne myös kestävät voimakkaita desinfiointiaineita paremmin kuin useimmat muovit.
Alumiini kevyeen suojaukseen
Alumiiniseoksia, kuten 6061 ja 5052, esiintyy usein kannettavissa ultraäänijärjestelmissä, potilasmonitoreissa ja sisäisissä rungoissa. Alumiini johtaa sähköä luonnollisesti, mikä estää sähkömagneettiset häiriöt ilman lisäpinnoitteita. Anodisointi parantaa korroosionkestävyyttä ja antaa kestävän pinnan. Alumiini johtaa myös hyvin lämpöä, mikä auttaa jäähdyttämään sisällä olevia tekoälyprosessoreita. Sen lujuus-painosuhde tekee siitä ihanteellisen laitteille, joita liikutellaan sairaalassa.
Ruostumaton teräs kestävyyden takaamiseksi
Ruostumaton teräs, erityisesti laatu 316L, sopii erinomaisesti suuriin diagnostisiin laitteisiin, kuten magneettikuvaus- ja tietokonetomografialaitteisiin. Näiden laitteiden on oltava jäykät ja niissä on oltava tehokas sähkömagneettinen suojaus. Ruostumaton teräs kestää kehon nesteitä ja voimakkaita desinfiointiaineita, mikä tarjoaa erinomaisen puhdistettavuuden. Se antaa myös suuren vetolujuuden rakenneosille. Kompromissi on paino – ruostumaton teräs painaa enemmän kuin alumiini, joten se sopii paremmin kiinteisiin laitteisiin kuin kannettaviin laitteisiin.
Titaaniseokset premium-sovelluksiin
Titaaniseoksia, kuten Ti-6Al-4V, esiintyy harvoin lääketieteellisten tekoälylaitteiden koteloissa. Niiden ensisijainen etu on bioyhteensopivuus pitkäaikaisen implantoinnin kannalta, ei suojauksen tai rakenteellisten kotelointitarpeiden vuoksi. Vaikka titaani on vahvaa ja kevyempää kuin teräs, kustannukset harvoin oikeuttavat sen käyttöä koteloissa. Varaa titaani ortopedisiin implantteihin, hammashoidon osiin ja stentteihin, joissa bioyhteensopivuus on tärkeämpää kuin lääketieteellisten tekoälylaitteiden koteloiden suorituskyky.
Keramiikka ja erikoismateriaalit
Keraamit ja erikoislisäaineet täyttävät lääketieteellisten instrumenttien koteloiden erityisiä lokeroita.
Keraamiset alustat elektroniikalle
Keraamiset alustat sijaitsevat koteloiden sisällä ja tukevat lämpöä tuottavia elektronisia komponentteja. Ne haihduttavat lämpöenergiaa tehokkaasti ja kestävät korkeita lämpötiloja. Vaikka keramiikka ei usein muodosta ulkokuorta, sillä on ratkaiseva rooli tekoälyprosessoreiden viileinä pitämisessä.
Antimikrobiset polymeerilisäaineet
Antimikrobisten aineiden lisääminen polymeerihartseihin vähentää bakteerien kasvua pinnoilla. Tämä ominaisuus auttaa laitteita, joita potilaat koskettavat usein. Lisäaineet toimivat koko materiaalin käyttöiän ajan, toisin kuin kuluvat pinnoitteet. Infektioherkissä ympäristöissä käytettäviin laitteisiin antimikrobiset polymeerit lisäävät suojakerroksen.
Kulutusta kestävät pinnoitteet
Pintakäsittelyt pidentävät sekä muovi- että metallikoteloiden käyttöikää. Kovapinnoitteet suojaavat naarmuilta ja hankaukselta. Hopeaa, nikkeliä tai kuparia sisältävät johtavat maalit vaimentavat muovisia lääketieteellisten tekoälylaitteiden koteloita 40–80 dB:n taajuusalueella 10 MHz ja 1 GHz. Näiden pinnoitteiden ansiosta voit käyttää kevyitä muoveja ja silti täyttää EMI-vaatimukset.
Materiaalien vertailu yhdellä silmäyksellä
| Kriteeri | Lääketieteellisen luokan polymeerit | Metallit | Keramiikka |
| Hinta | Matala tai kohtalainen | Kohtalainen tai korkea | Korkea |
| Paino | Kevyt | Painava (alumiinista kevyempi) | Kohtalainen |
| bioyhteensopivuus | Hyvä ja oikeat arvosanat | Erinomainen (ruostumaton teräs, titaani) | Erinomainen |
| Lämmönjohtokyky | Huono | Hyvä (alumiini erinomainen) | hyvä |
| EMI-suojaus | Huono (tarvitsee pinnoitteita) | Erinomainen (äidinkielinen) | Huono |
| Sterilointikestävyys | Vaihtelee polymeerin mukaan | Erinomainen (ruostumaton teräs) | Erinomainen |
Oikea materiaali tasapainottaa nämä tekijät laitteesi erityistarpeiden kanssa. Kannettava tekoälydiagnostiikkatyökalu saattaa suosia alumiinia suojauksen ja lämmönhallinnan kannalta. Kertakäyttöinen laite saattaa valita edullisemman polymeerin. Uudelleenkäytettävä kirurginen instrumentti steriilien kenttien lähellä vaatii korkean lämpötilan polymeerejä tai ruostumatonta terästä. Materiaalivalintasi vaikuttaa myös valmistusprosessiin, laadunvalvontavaiheisiin ja kokonaiskustannuksiin. Mieti jokainen tekijä huolellisesti ennen kuin sitoudut materiaaliperheeseen.
Valmistusprosessit varten Lääketieteellisen tekoälylaitteen kotelo
Lääketieteellisen tekoälylaitteen kotelon oikean valmistustavan valinta riippuu muutamista tekijöistä. Sinun on mietittävä, kuinka monta yksikköä aiot tehdä, kuinka monimutkainen muoto on, mitä materiaaleja tarvitset ja mitä paperityötä viranomaiset vaativat. Jokaisella menetelmällä on omat vahvuutensa ja heikkoutensa, jotka vaikuttavat aikatauluusi, budjettiisi ja tuotteen laatuun.
Ruiskuvalu suurtuotantoon
Ruiskuvalu on paras valinta, kun aiot valmistaa yli 10 000 yksikköä vuodessa. Tämä menetelmä antaa sinulle tasalaatuisia osia edulliseen yksikköhintaan, kun olet maksanut alkuperäisestä muotista.
Työkaluinvestoinnit ja muottisuunnittelu
Muotti on suurin alkukustannus. Tyypillinen lääketieteellisen tekoälylaitteen koteloiden tuotantomuotti voi maksaa 10 000–100 000 dollaria. Hinta riippuu siitä, kuinka monta onteloa siinä on ja kuinka monimutkainen se on. Tämä investointi kannattaa, koska jokainen osa tulee paljon halvemmaksi, kun niitä valmistetaan useita. Muotin suunnittelun on vastattava valitsemaasi materiaalia, mukaan lukien kutistumisaste ja virtaus. Yhteistyö kokeneen muotinvalmistajan kanssa suunnitteluvaiheen alkuvaiheessa estää kalliit korjaukset myöhemmin.
Toleranssi ja pinnan viimeistelyn hallinta
Ruiskuvalussa voidaan saavuttaa tiukat toleranssit, kun muotti valmistetaan tarkasti. Vakiotuotantotoleranssit ovat yleensä noin ±0.005 tuumaa hyvin suunnitelluissa osissa. Pinnan viimeistely riippuu siitä, kuinka hyvin muotti on kiillotettu. Lääketieteellisten laitteiden kotelot tarvitsevat usein teksturoituja tai mattapintoja sormenjälkien piilottamiseksi ja naarmujen estämiseksi. Muotin pintakäsittely näkyy jokaisessa tuottamaasi osassa.
Materiaalivirta ja vääntymisen estäminen
Muovi virtaa muotin läpi tavoilla, jotka vaikuttavat lopullisen osan laatuun. Epätasainen jäähdytys aiheuttaa vääntymistä, jolloin ohuet osat jäähtyvät nopeammin kuin paksut. Suunnittelussa tulisi pitää seinämän paksuus samana koko kotelossa. Jäykkyyttä lisäävät rivat ilman seinien paksuntamista auttavat estämään vajoamien muodostumista. Portin sijoittelu ohjaa sitä, miten materiaali täyttää ontelon, mikä vaikuttaa hitsausliitoksiin ja rakenteelliseen lujuuteen. Kiinnitä erityistä huomiota reunaan, jossa kotelon kaksi puoliskoa kohtaavat. Reunan muovaus vaatii portin huolellista sijoittelua, jotta varmistetaan täydellinen täyttö ilman loukkuun jäävää ilmaa. Muottivirtausanalyysiohjelmisto voi ennustaa nämä ongelmat ennen teräksen leikkaamista.
CNC-koneistus prototyypeille ja pienille tuotantomäärille
CNC-koneistus sopii erinomaisesti prototyyppien valmistukseen ja pienten sarjojen tuotantoon. Tämä menetelmä poistaa materiaalia kiinteistä lohkoista tietokoneohjattujen leikkaustyökalujen avulla. Se tarjoaa erinomaisen tarkkuuden ja toimii lähes minkä tahansa materiaalin kanssa.
Tarkkuus ja materiaalien monipuolisuus
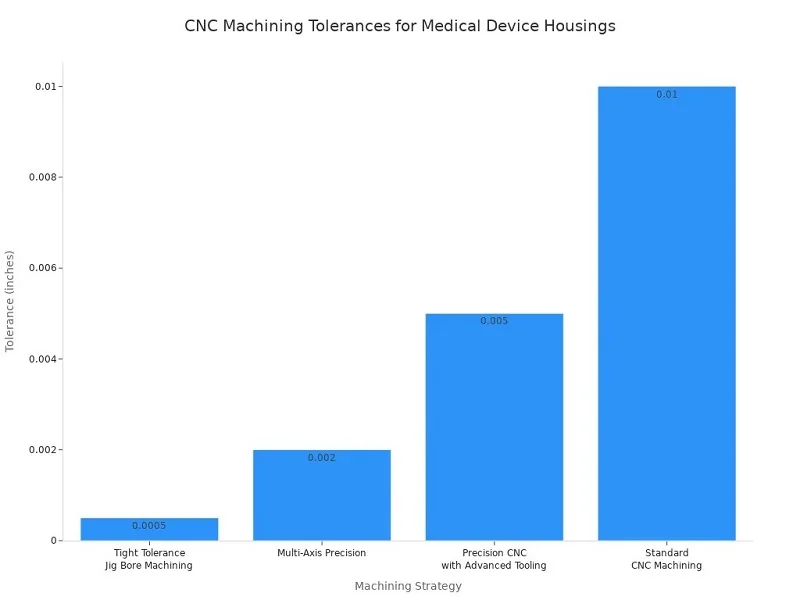
CNC-työstö voi saavuttaa toleransseja, joita ruiskuvalulla on vaikeuksia saavuttaa. Tavallinen CNC-työstö saavuttaa ±0.010 tuumaa yleisten komponenttien osalta. Tarkkuus-CNC edistyneillä työkaluilla saavuttaa ±0.005 tuumaa kirurgisten instrumenttien osalta. Tiukan toleranssin jigireiän koneistus saavuttaa ±0.0005 tuumaa kriittisten liitäntöjen osalta. Moniakseliset tarkkuuskoneet saavuttavat ±0.002 tuumaa implantoitavien laitteiden osalta.
Pinnan viimeistelyllä on aivan yhtä suuri merkitys kuin mittatarkkuudella. Implantoitavien laitteiden koteloiden Ra-arvojen on oltava 0.1–0.4 μm bakteerien kasvun estämiseksi. Kirurgisten instrumenttien kahvapintojen Ra-arvojen on oltava 0.4–0.8 μm ja toiminnallisten pintojen 0.2–0.4 μm Ra tarkan toiminnan ja steriloitavuuden varmistamiseksi. Nesteiden kulkureittien komponenttien Ra-arvojen on oltava 0.2–0.4 μm verihiutaleiden aktivoitumisen estämiseksi.
Läpimenoajan edut
CNC-koneistus ohittaa muotinvalmistusvaiheen kokonaan. Voit vastaanottaa koneistetut osat muutaman päivän kuluessa suunnittelutiedostojen viimeistelystä. Tämä nopeus osoittautuu korvaamattomaksi iteratiivisessa prototyyppien valmistuksessa, jossa testataan useita suunnittelumuunnelmia ennen sitoutumista tuotantotyökaluihin. Yritykset, kuten NOBLE, johtava valmistuskumppani Kiinassa, tarjoavat nopeita CNC-prototyyppien valmistuspalveluita, jotka auttavat asiakkaita validoimaan suunnitelmat nopeasti ennen skaalaamista massatuotantoon.
Pienten erien kustannusrakenne
CNC-työstö maksaa osaa kohden enemmän kuin ruiskuvalu suurilla volyymeilla. Alle 1 000 yksikön sarjoissa työstö osoittautuu kuitenkin usein taloudellisemmaksi, koska työkaluinvestoinneilta vältytään kokonaan. Jokainen osa vaatii koneistusaikaa ja materiaalia, mutta ei alkuvaiheen muottikustannuksia. Tämä kustannusrakenne tekee CNC-työstöstä ihanteellisen kliinisiin kokeisiin, pilottiohjelmiin ja erikoistuneisiin pienimuotoisiin laitteisiin.
Additiivinen valmistus monimutkaisille geometrioille
3D-tulostus avaa mahdollisuuksia, joihin perinteinen valmistus ei pysty. Lisäainetekniikoiden avulla voidaan valmistaa monimutkaisia sisäisiä kanavia, orgaanisia muotoja ja yhdistettyjä kokoonpanoja.
SLA- ja SLS-termoplastinen painatus
Stereolitografia (SLA) tuottaa fotopolymeerihartsien avulla osia, joilla on sileät pinnat ja hienot yksityiskohdat. Selektiivinen lasersintraus (SLS) sulattaa nailonjauheen kestäviksi osiksi ilman tukirakenteita. Molemmat menetelmät toimivat hyvin lääketieteellisten tekoälylaitteiden koteloiden prototyyppien valmistuksessa. SLS-osat tarjoavat paremmat mekaaniset ominaisuudet toiminnallisessa testauksessa, kun taas SLA on erinomainen visuaalisissa malleissa ja sovitustarkastuksissa.
Metallien 3D-tulostus titaanilla
Titaaniseoksilla tehtävä metallien 3D-tulostus luo osia, joilla on erinomainen lujuus-painosuhde. Tämä prosessi sopii monimutkaisille geometrioille, jotka vaatisivat useiden yhteen koottujen koneistettujen komponenttien kokoamista. Metallien 3D-tulostus on kuitenkin huomattavasti kalliimpaa kuin yksinkertaisten muotojen CNC-työstö. Varaa tämä teknologia malleille, jotka todella vaativat sen ainutlaatuisia ominaisuuksia.
3D-tulostettujen osien sääntelyyn perustuva hyväksyntä
Sääntelyelimet hyväksyvät 3D-tulostetut komponentit, kun prosessi on validoitu perusteellisesti. Laatujärjestelmäsi on dokumentoitava jokainen rakennusparametri, materiaali-erä ja jälkikäsittelyvaihe. Jokaisella valmistusprosessilla on erityiset dokumentointivaatimukset. Hitsaus vaatii menetelmän ja hitsaajan pätevyyskirjan. Lämpökäsittely edellyttää lämpötilan tasaisuustutkimuksia. Puhdistus edellyttää validoituja menettelyjä ja dokumentoitua jäännöstestausta. Suunnitteluhistoriatiedostojesi, laitepäätietojesi ja erätuotantotietojesi on sisällettävä kaikki prosessitiedot sääntelytarkastusta varten.
Valitsemasi valmistusprosessi muokkaa sääntelystrategiaasi, tuotantokustannuksiasi ja tuotteen laatua. Arvioi jokainen vaihtoehto omien volyymi-, geometria- ja aikatauluvaatimustesi perusteella ennen sitoutumista.
Valmistettavuuden suunnittelu lääketieteellisten tekoälylaitteiden koteloissa
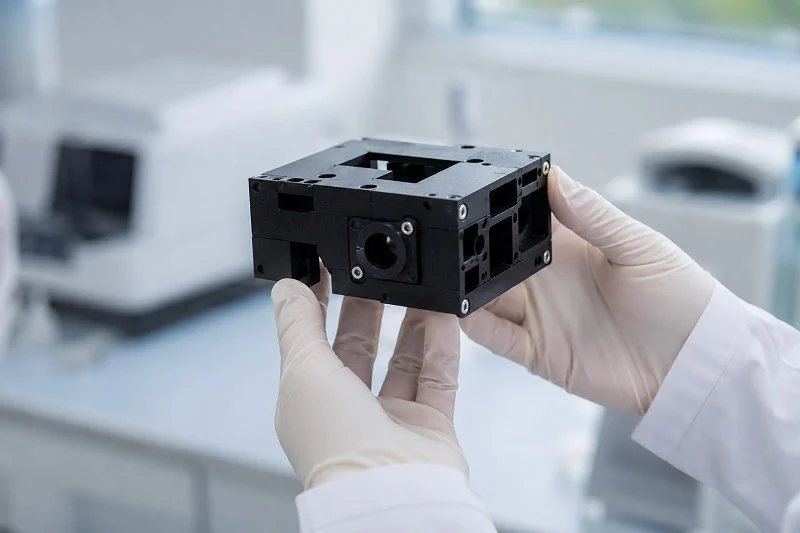
Varhaiset DFM-tarkastukset estävät kalliit muottivaihdot ja auttavat nopeammissa hyväksynnöissä. Käyttäjät koskettavat osat, kuten näytöt, painikkeet ja portit, vaikuttavat kotelon suunnitteluun, materiaalivalintaan ja valmistustapaan. Näiden yksityiskohtien oikeaoppinen selvittäminen ajoissa säästää sinut kalliilta työkalunvaihdoilta myöhemmin.
DFM-ohjeet muovikoteloille
Yleisiä ongelmia syntyy virheistä, joita voit välttää. Keskity näihin perusasioihin.
Tasainen seinän paksuus
Ruiskuvalulla valmistetut osat vaativat tasaisen seinämän paksuuden 1–5 mm. Paksuuden muutokset aiheuttavat vääntymistä ja ilmataskuja. IV-sarjan Y-liitin vuoti, kunnes insinöörit korjasivat epätasaiset seinämäosat. Reuna-alue vaatii huolellisen portin sijoituksen kotelon reunan lähelle, jotta se täyttyy kokonaan. Lujuuden lisäämiseksi käytä uraa ja ripoja paksujen, hidastavien seinämien sijaan.
Syväyskulmat ja nurkkasäteet
Lääkinnällisten laitteiden koteloiden jokaisella pystysuoralla pinnalla on oltava pieni kartiomuoto. Alle 1 asteen kartiomuoto on yleinen virhe. Käytä 1 astetta ontelon syvyyden tuumaa kohden. Sulkujen tapauksessa tarvitaan vähintään 3 astetta. Kevyesti karkaistujen koteloiden kohdalla 3 astetta; raskaiden koteloiden kohdalla 5 astetta tai enemmän. Katetrin kahvan uudelleensuunnittelu nosti vetokulman 0.5 asteesta 2 asteeseen ja vähensi työkalun huoltotarvetta 60 prosentilla. Pidä nurkkien säteet vähintään puolessa seinämän paksuudesta.
Pomo, Rib ja Snap-Fit -muotoilu
Rivan paksuuden tulisi olla 60–70 prosenttia seinämästä vajoamisjälkien välttämiseksi. Käytä useampia pieniä ripoja yhden paksun sijaan. Pumppukotelon pinnat paranivat, kun insinöörit pienensivät keskiön pohjan paksuutta. Lisää pyöristyksiä ripojen liitoksiin rasituskohtien estämiseksi. Lasitäytteiset hartsit kutistuvat eri tavalla ja vaativat erityistä huolellisuutta muovauksen aikana.
Ihmisen ja koneen rajapinnan integrointi
Paikat, joissa käyttäjät ovat vuorovaikutuksessa keskenään, luovat vaikeimmat suunnitteluongelmat. Jokainen aukko voi päästää nesteitä sisään.
Näytön ja kosketusnäytön kiinnitys
Näyttöikkunoiden takana olevat tiivisteet eristävät kosteuden. Käytä silikonia tai EPDM-muovia, jossa on 360 asteen peitto ja 25–40 prosentin puristuslujuus. Optisesti kirkkaat liimat kiinnittävät näytöt ja estävät nesteiden vuotamisen. Diagnostiikkamonitoreissa käytetään tiivistettyjä pinnoitteita ja liimattuja kehyksiä.
Painikkeiden ja liittimien tiivistys
Upotetut säätimet ohjaavat nesteen pois saumoista. Silikoninäppäimistöt, joissa on sisäänrakennetut helmat, suojaavat kytkimiä. Liitinportit tarvitsevat O-renkaat kotelon läpivienneissä. Jokaisen tiivisteen on kestettävä puhdistussyklit rikkoutumatta.
Akustiset ja tuuletusaukot
Tuuletetut kalvot päästävät äänen läpi ja estävät samalla kosteuden pääsyn. Ne pitävät paineen tasapainossa kotelon sisällä. Kannettavissa EKG-laitteissa on reunatiivistetyt kotelot, joissa on pinnoitetut piirilevyt.
Kokoonpano ja huollettavuusstrategiat
Mieti, miten laite kootaan ja miten työntekijät pääsevät myöhemmin sisäosiin.
Modulaarinen rakenne päivityksiä varten
Tekoälylaitteisto muuttuu nopeasti. Modulaarisen rakenteen ansiosta voit vaihtaa prosessointimoduuleja ilman koko kotelon uudelleensuunnittelua. Erilliset alueet tärkeimmille osille helpottavat tulevia päivityksiä.
Tiivistys- ja tiivistysmenetelmät
Kotelon reunan tiivisteet muodostavat tärkeimmän suojan nesteitä vastaan. Silikoni kestää toistuvaa sterilointia hyvin. Piirilevyjen muotoon muotoutuvat pinnoitteet lisäävät varakerroksen kosteutta vastaan. Tiivisteiden on peitettävä 360 astetta ja puristettava ne 25–40 prosentilla. Vältä teräviä kulmia tiivistekanavissa – ne aiheuttavat vuotoja.
Kiinnitysjärjestelmien vertailu
Ruuvit tarjoavat vahvat, irrotettavat liitokset, mutta lisäävät kokoonpanoaikaa. Pikakiinnitykset nopeuttavat kokoonpanoa, mutta tekevät purkamisesta vaikeampaa huoltoa varten. Ultraäänihitsaus luo pysyviä liitoksia. Valitse sen perusteella, kuinka usein kotelo avataan. Lääketieteellisen tekoälylaitteen kotelo, jota päivitetään säännöllisesti, hyötyy prosessorin alueella olevista ruuveista ja kosmeettisista napsautuslukoista.
Lääketieteellisten tekoälylaitteiden koteloinnin kustannukset ja läpimenoaikatekijät
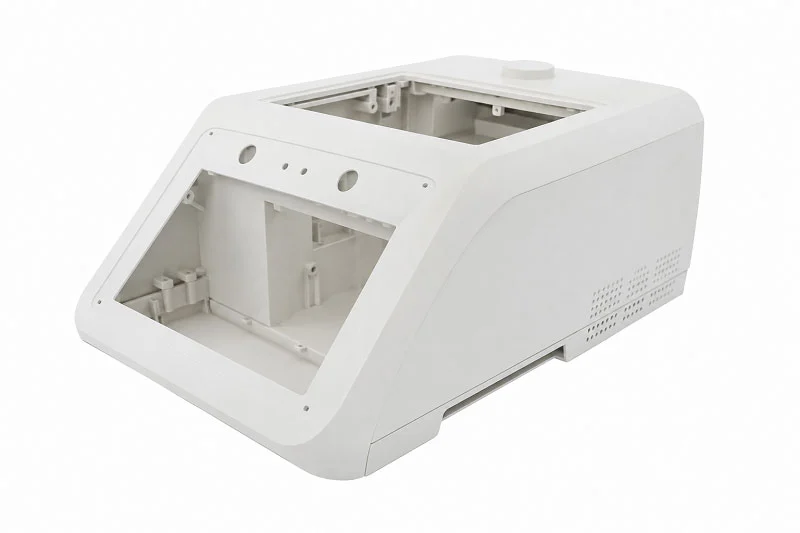
Lääketieteellisen tekoälylaitteen kotelon lopullinen hinta riippuu useista tekijöistä. Valitsemasi valmistusmenetelmä vaikuttaa siihen, kuinka paljon maksat etukäteen verrattuna ajan myötä maksettavaan summaan. Myös valmistettujen yksiköiden määrä muuttaa kustannuskuvaa suuresti.
Kustannustekijät eri tuotantoprosesseissa
Materiaalikustannusten ja suorituskyvyn väliset kompromissit
Hartsikustannukset asettavat lähtökohdan muovikoteloille. Tavallinen lääketieteellisen luokan polymeeri saattaa maksaa vain muutaman dollarin yksikköä kohden raaka-aineena. Työvoima ja yleishyödylliset kustannukset lisäävät hintaa entisestään. Korkean suorituskyvyn polymeerit, kuten PEEK tai erikoisseokset, maksavat paljon enemmän. Ne tarjoavat paremman lämmönkestävyyden tai EMI-suojauksen. Valintasi on punnittava suorituskykyä suhteessa budjettiin.
Työkalujen poistostrategiat
Ruiskuvalutyökalut maksavat oikeasti rahaa. Tyypillinen kotelomuotti maksaa noin 42 000 dollaria. Itse ruiskuvalukone lisää kustannuksia 215 000 dollaria kahdeksan vuoden käyttöiän aikana. Nämä kulut jaetaan kaikkien valmistamiesi osien kesken. 8 500 yksikön vuosivolyymilla osien valmistaminen itse maksaa 31.87 dollaria yksikköä kohden. Saman volyymin ulkoistaminen maksaa 18.75 dollaria yksikköä kohden. Työkalujen poistot vaikuttavat eroon.
Kannattavuusraja on tärkeä. Noin 14 200 yksikön vuosituotannolla oma tuotanto säästää vuosittain noin 43 600 dollaria. Tämän volyymin alapuolella ulkoistaminen on järkevämpää. Jaa tämä 42 000 dollarin muotti viidelle vuodelle ja 50 000 yksikköä vuodessa, niin se lisää alle dollarin yksikköä kohden. Kun mukaan lasketaan pääoman vaihtoehtoiskustannukset, jotka ovat tyypillisesti 8–12 prosenttia vuodessa poistamattomasta saldosta, lisäät vielä 0.12 dollaria yksikköä kohden. Kunnostuskustannukset, jotka ovat yleensä 15–30 prosenttia alkuperäisestä investoinnista noin puolella työkalun käyttöiästä, lisäävät vielä lisää.
Kotelon reuna usein monimutkaistaa muotin valmistusta. Huonosti suunniteltu reuna lisää kustannuksia ja hidastaa sykliaikaa.
Volyymipohjaiset hinnoittelumallit
Pienet volyymit nostavat yksikkökustannuksia korkeammiksi. CNC-koneistus ja 3D-tulostus ohittavat työkalukustannukset, mutta veloittavat enemmän osaa kohden. Nämä menetelmät sopivat kliinisiin kokeisiin ja pieniin pilottiajoihin. Suuremmat volyymit tekevät ruiskuvaluista selkeän taloudellisen voittajan.
Läpimenoajan optimointimenetelmät
Lääketieteellisen tekoälylaitteen nopeampi markkinoille saattaminen on tärkeää. Oikea prototyyppimenetelmä lyhentää aikatauluasi viikkoja.
| Prototyyppien valmistusmenetelmä | Läpimenoaikaetu |
| 3D tulostus | Osat tunneissa tai päivissä, nopea geometrian iterointi |
| CNC-koneistus | Toimivien koteloiden nopea toimitusaika tiukoilla toleransseilla |
| Nopea ruiskupuristus | Päiviä viikkojen sijaan pilottiajoissa |
| Uretaanivalu | Nopea ja pienimuotoinen tuotanto ilman kovia työkaluja |
| Metallilevyn prototyyppien valmistus | Metallikoteloiden nopeutettu valmistus |
Nopeat prototyyppimenetelmät
3D-tulostus voi tuottaa kotelon tunneissa. CNC-koneistus tuottaa toimivia osia päivissä. Nopeat työkalut lyhentävät ruiskupuristuksen läpimenoaikoja kuukausista päiviin. Näiden menetelmien avulla voit testata sopivuutta, toimivuutta ja ulkonäköä ennen kuin sitoudut tuotantotyökaluihin.
Toimitusketjun riskien hallinta
Yhden lähteen toimittaja luo todellisia riskejä lääketieteellisten tekoälylaitteiden tuotannolle. Kriittisten hartsien tai räätälöityjen muottien varatoimittaja turvaa aikataulusi. Erikoismateriaalien pitkät toimitusajat vaativat varhaista suunnittelua. Testaamattomien lähteiden laatuongelmat voivat suistaa tuotannon raiteiltaan. Useiden toimittajien testaaminen kehitystyön aikana estää viivästyksiä prosessin myöhemmissä vaiheissa.
Rinnakkaiskehityksen työnkulut
Suunnitteluiteraatioiden suorittaminen samalla kun työkaluille saadaan tarjouksia, säästää viikkoja. Suunnittelutiimit tarkistavat kotelon geometrian 3D-tulostettujen prototyyppien avulla. Muottisuunnittelijat työskentelevät tuotantotyökalujen parissa samanaikaisesti. Tämä päällekkäisyys lyhentää kokonaiskehitysaikaa merkittävästi.
Omistuskustannusten kokonaisanalyysi
Asunnon ostohinta on vasta alkua. Huolto, hävittäminen ja tulevat päivitykset lisäävät kaikki todellisia kustannuksia.
Huolto- ja korjausvaikutukset
Halpa kotelo, joka halkeilee toistuvien sterilointisyklien jälkeen, maksaa ajan myötä enemmän. Varaosat, huoltokäynnit ja laitteen seisokkiajat kertyvät nopeasti. Kestävät materiaalit vähentävät näitä piilokuluja. Kotelon reunaan kohdistuu toistuvaa rasitusta kokoonpanon ja puhdistuksen aikana.
Käyttöiän päättymisen hävittämiseen liittyviä näkökohtia
Lääkinnällisten laitteiden hävittämistä koskevat säännöt vaihtelevat alueittain. Helposti kierrätettävät kotelot alentavat elinkaaren lopun kustannuksia. Myös vaarallista jätettä vähentävien materiaalien valitseminen auttaa. Suunnittele hävittäminen materiaalien valintavaiheessa.
Skaalautuvuus tulevia iteraatioita varten
Tekoälylaitteisto kehittyy nopeasti. Modulaarisen kotelorakenteen ansiosta voit vaihtaa prosessointimoduuleja ilman, että koko lääketieteellisen tekoälylaitteen koteloa tarvitsee suunnitella uudelleen. Tämä tulevaisuudenkestävä ratkaisu säästää merkittävästi rahaa seuraavassa laitepäivityksessä. Päivityksiä tukeva lääketieteellisen tekoälylaitteen kotelo pidentää tuotteen käyttöikää ja vähentää pitkän aikavälin kustannuksia.
NOBLE: Lääketieteellisten tekoälylaitteiden koteloiden valmistuskumppani

Oikea kumppani voi muuttaa projektisi lopputuloksen. Se säästää aikaasi ja vähentää riskejä. NOBLE tuo teknisen avun, valmistustaidot ja sääntelyosaamisen yhteen paikkaan. Vähemmän luovutuksia tarkoittaa vähemmän virheitä. Heidän tiiminsä työskentelee kanssasi ensimmäisestä suunnittelukatselmuksesta aina lopulliseen pakkaukseen asti.
Täyden palvelun osaamista kehityksestä kokoonpanoon
Sisäinen suunnittelu ja DFM-tuki
Sisäinen tiimimme tarjoaa täyden DFM-neuvonnan, apua materiaalien valinnassa ja asiantuntevaa työkalutukea. Tämä menetelmä varmistaa, että osasi toimivat hyvin ja niiden valmistuskustannukset ovat alhaisemmat.
DFM löytää ongelmat jo suunnitteluvaiheen alkuvaiheessa. Se vähentää vikoja auttamalla insinöörejä rakentamaan helposti yhteen sopivia koteloita. DFM poistaa tarpeettomia osia, mikä yksinkertaistaa työkaluja ja vähentää jätettä. Varhaiset tarkastukset havaitsevat kotelon reunan heikot kohdat. Reuna vaatii huolellista tutkimusta tässä vaiheessa. Kustannusten hallinta paranee yksinkertaisempien työkalujen avulla. Sääntöjen noudattaminen vahvistuu vakaiden prosessien avulla. Nämä tarkastukset parantavat myös validointisuunnitelmia ja estävät ei-toivotut muutokset.
Prototyyppien valmistus tuotannon kautta
NOBLE seuraa selkeää polkua. Konseptin tarkastelu ja vaatimusanalyysi ovat etusijalla. Nopea prototyyppien valmistus ja validointitestit parantavat muotoa. Työkalujen kehitys varmistaa, että osat loppuvat aina samanlaisina. Puhdastilatuotanto tapahtuu ISO-sertifioidussa tilassa. Kokoonpanovaihtoehtoihin kuuluvat manuaaliset, puoliautomaattiset ja täysin automatisoidut linjat. Laaduntarkastukset noudattavat ISO 13485 -sääntöjä.
Kokoonpano-, testaus- ja pakkauspalvelut
Kokoonpanovaihtoehdot vastaavat tarvitsemiesi yksiköiden määrää. Manuaalinen kokoonpano sopii monimutkaisille laitteille, jotka vaativat huolenpitoa. Puoliautomaattinen kokoonpano yhdistää työntekijöiden valvonnan ja koneen yhdenmukaisuuden. Täysautomaattinen käsittely käsittelee suuria määriä kameratarkastuksilla. Puhdastilakokoonpano ISO-luokan 7 ja 8 tiloissa käsittelee herkkiä osia. Pakkausten kehitys ja testaus viimeistelevät työn.
Laatusertifikaatit ja vaatimustenmukaisuus
ISO 9001:2015 -sertifioidut toiminnot
ISO 9001:2015 kattaa NOBLEn laatujärjestelmän. Se pitää prosessit vakaina toimittajien hallinnasta lopputarkastuksiin. Saat luotettavia osia jokaisesta erästä.
ISO 13485:2016 Lääkinnällisten laitteiden laadunhallinta
Tämä standardi ohjaa turvallisten lääketieteellisten tekoälylaitteiden valmistusta. Se tarjoaa selkeän rakenteen, joka yhdistää suunnittelun ja tuotannon sääntelytarpeisiin. ISO 13485 parantaa riskienhallintaa paremman seurannan ja johdonmukaisuuden avulla. Maailmanlaajuinen tunnustus auttaa voittamaan enemmän sopimuksia. Monet kumppanit vaativat tämän sertifioinnin ennen työn aloittamista.
Sääntelyasiakirjojen avustaminen
Sääntelyyn liittyvät hakemukset edellyttävät asianmukaisia tietoja. NOBLE auttaa DHF-tiedostojen ja laitepäätietojen kanssa. Heidän tiiminsä tietää, mitä sääntelyviranomaiset etsivät. Tämä tuki nopeuttaa hakemusten lähettämistä.
Metalli- ja muovinjalostuksen asiantuntemus
CNC-koneistus ja ruiskuvalu
NOBLE työskentelee sekä metallien että muovien kanssa. CNC-koneistus antaa prototyypeille tarkat toleranssit. Ruiskuvalu tuottaa kestäviä osia suuria määriä. Molempien taitojen hallussapito tarkoittaa rehellistä neuvontaa siitä, mikä prosessi sopii parhaiten.
Peltimetallin valmistus ja Viimeistely
Peltityöt antavat lääketieteellisten tekoälylaitteiden koteloille lujuutta ja sähkömagneettisten häiriöiden (EMI) suojausta. Hitsaus luo vahvat liitokset. Viimeistely, kuten anodisointi, lisää sitkeyttä.
Integroidut toimitusketjuratkaisut
NOBLE hallitsee toimitusketjuja estääkseen viivästykset. He hankkivat materiaaleja ja koordinoivat alihankkijoita. Tämä menetelmä pitää aikataulusi järjestyksessä.
Onnistuneen lääketieteellisen tekoälylaitteen kotelon rakentaminen tarkoittaa selkeän polun seuraamista. Aloita vaatimuksistasi. Valitse materiaalit. Valitse valmistusprosessi. Optimoi tuotantosuunnitelmasi. Huolehdi määräystenmukaisuudesta. Hallitse kustannuksiasi huolellisesti. Jokainen vaihe rakentuu edellisen päälle. Kotelon reuna vaatii erityistä huomiota suunnittelun katselmuksessa. Näiden päätösten tekeminen oikein edellyttää teknisen suorituskyvyn tasapainottamista lääketieteellisten standardien ja budjettirajoitusten kanssa. Tämä tasapaino helpottuu, kun otat kokeneen valmistuskumppanin mukaan varhaisessa vaiheessa. Tämä kumppanuus estää kalliit uudelleensuunnittelut ja nopeuttaa markkinoille pääsyä. Arvioi lääketieteellisen tekoälylaitteen erityistarpeitasi tämän oppaan ohjeiden avulla. Ota sitten yhteyttä NOBLEN suunnittelutiimiin saadaksesi räätälöityä ohjausta kotelon valmistuksessa.
Lääketieteellisten tekoälylaitteiden kotelointia koskevat usein kysytyt kysymykset
Miten valitsen lääketieteellisen tekoälylaitteeni kotelon muovin ja metallin välillä?
Mieti, miten laitetta käytetään päivittäin. Muovit ovat kevyempiä ja halvempia, kun niitä valmistetaan useita. Metallit estävät sähkömagneettisia häiriöitä ja kestävät paremmin voimakkaita puhdistusaineita. Alumiini on hyvä keskitason vaihtoehto, koska se kestää hyvin lämpöä. Valitse materiaali sen perusteella, miten aiot steriloida sen ja onko sen oltava kannettava.
Mitä ISO 10993 -testaus oikeastaan sisältää?
Tämä standardi tarkistaa, miten materiaalit reagoivat elävän kudoksen kanssa. Laboratoriotestit koskevat soluvaurioita, allergisia reaktioita ja ärsytystä. Laitteet, jotka koskettavat vain ihoa, vaativat vähemmän testejä kuin kehon sisälle asetettavat laitteet. Materiaalitoimittajasi tulee antaa sinulle turvallisuustiedot. Säilytä nämä asiakirjat myöhempää sääntelyyn liittyvää lähettämistä varten.
Voinko käyttää lääketieteellisen tekoälylaitteen kotelossa tavallisia muoveja?
Tavalliset muovit hajoavat usein altistuessaan sairaalapuhdistusaineille. Valkaisuaine ja vetyperoksidi voivat haljeta tai värjätä niitä ajan myötä. Lääketieteellisen luokan polymeereissä on erityisiä lisäaineita, jotka kestävät näitä kemikaaleja. Jos laitteesi steriloidaan autoklaavissa, tarvitset sen sijaan korkean lämpötilan muoveja, kuten PSU:ta tai PEI:tä.
Paljonko ruiskuvalutyökalut maksavat?
Tuotantomuotin hinta on yleensä 10 000–100 000 dollaria. Hinta riippuu siitä, kuinka monta onteloa siinä on ja kuinka monimutkainen muoto on. Tämä kustannus jakautuu kaikkiin valmistamiisi osiin. Kun tuotat suuria määriä, osan hinta laskee paljon. Pienissä, alle 1 000 yksikön erissä CNC-työstö on usein taloudellisesti järkevämpää.
Mikä on nopein tapa saada prototyyppikoteloita?
3D-tulostuksella osia voidaan valmistaa tunneissa tai päivissä. CNC-koneistuksella saat tarkat mitat omaavat työkotelot noin viikossa. Molemmat menetelmät ohittavat muotinvalmistusvaiheen kokonaan. Käytä näitä lähestymistapoja testataksesi suunnitteluasi ennen kuin käytät rahaa tuotantotyökaluihin.
Miten estän sähkömagneettiset häiriöt lisäämättä painoa?
Muovikoteloiden johtavat pinnoitteet tarjoavat kevyemmän vaihtoehdon. Hopea-, nikkeli- tai kuparimaalit estävät signaaleja hyvin 10 MHz:n ja 1 GHz:n välillä. Varo saumoja ja liitäntäportteja – ne päästävät häiriöt ulos. Hyvä tiivisterakenne tiivistää nämä raot tehokkaasti.
Mikä aiheuttaa vääntymistä ruiskuvaletuissa koteloissa?
Epätasainen jäähdytys aiheuttaa vääntymistä. Ohuet osat jäähtyvät nopeammin kuin paksut, mikä aiheuttaa sisäistä jännitystä. Pidä seinämän paksuus samana koko suunnittelussa, yleensä 1–5 mm. Käytä jäykkyyden lisäämiseksi ripoja paksumpien seinien sijaan. Kotelon reuna vaatii huolellisen portin sijoittelun, jotta se täyttyy kokonaan ilman ilmaloukkuun jäävää ilmaa.
Milloin minun pitäisi ottaa valmistuskumppani mukaan projektiini?
Ota ne mukaan suunnitteluvaiheessa, älä vasta sen jälkeen. Varhaiset DFM-tarkastukset havaitsevat ongelmat ennen kuin valmistat muotteja. Sekä metalli- että muoviosaaja antaa sinulle rehellistä materiaalineuvontaa. Tämä lähestymistapa estää kalliit uudelleensuunnittelut ja nopeuttaa säännösten mukaisten hakemusten jättämistä.







