
Lääkinnällisten laitteiden tarkkuuskoteloiden kysyntä kasvaa jatkuvasti, ja CNC-koneistettujen lääketieteellisten koteloratkaisujen rooli on tullut tärkeämmäksi kuin koskaan. Kannettavat näytöt, kuvantamisjärjestelmät ja kirurgiset työkalut tarvitsevat koteloita, jotka suojaavat herkkää elektroniikkaa ja täyttävät samalla tiukat turvallisuusstandardit. Valmistajat noudattavat rutiininomaisesti kriittisiä toleransseja ±0.0001 tuumaan asti. Miten he saavuttavat tämän tarkkuuden ja varmistavat samalla ehdottoman bioyhteensopivuuden ja pitkäaikaisen luotettavuuden?
Vastaus piilee edistyneessä lääketieteellisessä CNC-koneistuksessa , joka muodostaa nykyaikaisen CNC-lääketieteellisten koteloiden tuotannon selkärangan. Tämä opas käy läpi prosessit, materiaalit ja suunnitteluvalinnat, jotka määrittelevät korkean suorituskyvyn omaavia lääketieteellisiä koteloita. Opit, mikä erottaa luotettavan valmistuskumppanin riskialttiista – erityisesti johdonmukaisuuden, jäljitettävyyden ja määräystenmukaisuuden osalta.
Kaikkien CNC-valmisteisissa lääketieteellisissä koteloissa käytettyjen materiaalien on täytettävä USP:n luokan VI standardit tai niillä on oltava FDA:n päätiedostot. ISO 10993 -standardi on edelleen olennainen bioyhteensopivuuden arvioinnin standardi, joka varmistaa, että jokainen kotelo on turvallinen potilaskontaktissa ja kliinisessä ympäristössä.
Nämä sääntelyvaatimukset muokkaavat jokaista suunnittelu- ja tuotantopäätöstä. Niiden ymmärtäminen auttaa sinua arvioimaan toimittajia seuraavaa laiteprojektiasi varten luottavaisin mielin. Älykkäät valinnat parantavat turvallisuutta, virtaviivaistavat valmistuksen tehokkuutta ja edistävät parempia tuotantotuloksia kaikilla osa-alueilla.
CNC-lääketieteellinen kotelointi: Keskeiset prosessit ja sovellukset
Hyvin suunniteltu CNC-työstetty lääkinnällinen kotelo tekee muutakin kuin vain suojaa sisällä olevaa elektroniikkaa. Se auttaa laitetta toimimaan luotettavasti vaativissa sairaalaolosuhteissa. Lääkinnällisten laitteiden teollisuus käyttää näitä menetelmiä luodakseen koteloita, jotka täyttävät tiukat turvallisuusmääräykset ja käsittelevät samalla monimutkaisia rakenteita. Tutkitaanpa, miten tämä toimii ja missä näitä koteloita esiintyy oikeissa lääketieteellisissä tuotteissa.
Miksi CNC-koneistus on välttämätöntä lääkinnällisille laitteille
Tarkkuus ja toistettavuus tuotannossa
Lääkinnällisten laitteiden valmistus vaatii yhdenmukaisuutta jokaisessa erässä. Muutaman tuhannesosan tuuman virheellinen kotelo voi aiheuttaa osien virheasennon tai tiivisteen rikkoutumisen. CNC-koneistus ratkaisee tämän pitämällä tiukat toleranssit jokaisessa osassa. Kun CNC-ohjelma on asetettu, kone toistaa saman tuloksen yhä uudelleen. Tämä toistettavuus on elintärkeää lääkinnällisten laitteiden tuotannossa, jossa jokaisen yksikön on vastattava samoja spesifikaatioita.
Muut menetelmät, kuten metallin ruiskuvalu, toimivat hyvin suurille volyymeille, mutta ne eivät tarjoa samaa tarkkuutta. CNC käsittelee pienempiä määriä paljon tiukemmilla toleransseilla. Se antaa myös mahdollisuuden säätää suunnittelua tarvittaessa. CNC-valmisteisissa lääketieteellisissä koteloissa tämä tarkkuuden ja joustavuuden yhdistelmä on suuri plussa.
Monimutkaisten geometrioiden mukauttaminen
Lääketieteellisten koteloiden CNC-työstö on todella erinomaista monimutkaisten muotojen kanssa. Muut valmistusmenetelmät kamppailevat monimutkaisten ominaisuuksien kanssa, mutta CNC käsittelee ne helposti. Tarvitsetko tarkkoja reikiä anturikiinnikkeille? CNC toimittaa. Tarvitsetko uria kaapelien reititykseen tai taskuja elektronisille osille? Ei hätää. Prosessi käsittelee kaikki nämä yksityiskohdat suurella tarkkuudella.
CNC-jyrsintä ja sorvaus on yleinen menetelmä instrumenttikoteloiden valmistuksessa. Se yhdistää jyrsinnän ja sorvauksen yhteen asetukseen, mikä vähentää käsittelyä ja parantaa tarkkuutta. Alumiiniseokset, kuten 6061 ja 7075, ovat suosittuja ei-implantoitavien laitekoteloiden valmistuksessa. Ne ovat kevyitä, vahvoja ja helppoja työstää. Tämä tekee niistä ihanteellisia diagnostisten laitteiden koteloihin ja muihin lääketieteellisiin osiin.
Sovellukset lääkinnällisten laitteiden teollisuudessa
Diagnostiikka- ja valvontalaitteiden kotelot
Diagnostiikkalaitteet tarvitsevat koteloita, jotka suojaavat herkkää elektroniikkaa ja mahdollistavat samalla helpon pääsyn huoltoa varten. Lääketieteellinen CNC-työstö luo nämä kotelot tarkkuudella, jota tarvitaan oikean istuvuuden takaamiseksi. Näyttökotelot, ohjauspaneelien kotelot ja diagnostisten kuvantamiskuoret ovat kaikki riippuvaisia CNC-laitteista. Menetelmällä valmistetaan kestäviä koteloita, jotka kestävät päivittäistä käyttöä lääketieteellisissä ympäristöissä. Monet näistä koteloista tarvitsevat myös EMI-suojauksen, ja prosessi luo ominaisuudet suojausosille. Koko valmistusprosessi toimii tarkasti.
Kuvantamisjärjestelmien (MRI, TT-skannerit) kotelot
Kuvantamisjärjestelmiin liittyy ainutlaatuisia haasteita. Magneettikuvauslaitteet vaativat ei-magneettisia osia, ja prosessissa käytetään materiaaleja, jotka täyttävät tämän tarpeen. Menetelmällä valmistetaan tarkkoja kehyksiä, anturikoteloita ja suojaosia kuvantamislaitteille. Näiden osien on sovittava täydellisesti yhteen tarkkojen tulosten varmistamiseksi. Kuvantamisjärjestelmien lääkinnällisten laitteiden osat vaativat usein tiukkoja toleransseja ja monimutkaisia muotoja, joita molempia prosessi käsittelee hyvin.
Kannettavat ja kädessä pidettävät lääkinnälliset laitteet
Kannettavien lääkinnällisten laitteiden suosio kasvaa jatkuvasti. Kädessä pidettävät diagnostiikkatyökalut, kannettavat monitorit ja puettavat laitteet tarvitsevat kaikki kevyitä ja kestäviä koteloita. CNC-prosessi mahdollistaa ergonomiset mallit, jotka sopivat mukavasti käteen. Tällaiset tuotteet ovat yleisiä lääketieteellisessä käytössä. Hengityskoneiden kotelot, hengityssuojainten komponenttien suojukset ja kuntoutuksen liiketuet hyötyvät kaikki tarkkuudesta. Myös kirurgisten työkalujen kahvat ja ohjausliitännät vaativat koneistettuja koteloita. Näiden kirurgisten osien on kestettävä toistuva sterilointi säilyttäen samalla istuvuutensa ja toimintansa. Toinen keskeinen alue on kirurgiset instrumentit, jotka vaativat tarkkaa ohjausta ja ergonomista käsittelyä, jossa koneistetut osat takaavat tasaisen laadun. Näiden laitteiden tuotantosarjat hyötyvät koneistusprosessin toistettavuudesta.
CNC-koneistus Lääketieteellisten asuntojen prosessit
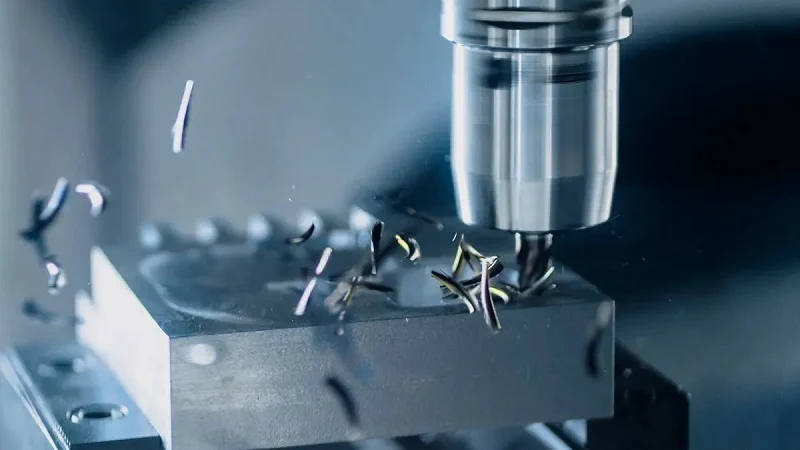
Oikean työstöprosessin valinta vaikuttaa lääketieteellisen kotelon toimintaan. Jokaisella menetelmällä on omat vahvuutensa. Tärkeintä on sovittaa prosessi osasi kokoon, monimutkaisuuteen ja tilavuuteen. Tarkastellaanpa tärkeimpiä vaihtoehtoja.
CNC-jyrsintä monimutkaisille asuinrakennuksille
Jyrsintä tekee suurimman osan työstä tasaisilla pinnoilla, onteloissa ja yksityiskohtaisissa ominaisuuksissa. Pyörivät leikkuutyökalut poistavat materiaalia lohkosta. Tämä antaa sinulle täyden hallinnan lopulliseen muotoon.
3-akselinen vs. 5-akselinen jyrsintä
Tavallisessa 3-akselisessa jyrsinnässä työkalu liikkuu X-, Y- ja Z-akseleiden suuntaisesti. Se toimii hyvin yksinkertaisempien osien työstämiseen. Monimutkaisten lääketieteellisten koteloiden työstämiseen 5-akselinen jyrsintä on usein parempi. 5-akselinen kone lisää kaksi pyörivää akselia. Näin työkalu voi yltää osaan useista kulmista liikuttamatta työkappaletta.
Suurin etu on tarkkuus. 5-akselisella CNC-koneistuksella koneistat useita sivuja yhdellä asetuksella. Tämä vähentää käsittelyä. Vähemmän asetelmia tarkoittaa vähemmän virhemahdollisuuksia. CNC-koneistetulle lääketieteelliselle kotelolle, jossa on ominaisuuksia eri pinnoilla, tämä on mullistava tekijä.
Tällä on merkitystä työskenneltäessä kovien materiaalien, kuten titaanin, kanssa. Lääketieteellisissä koteloissa käytetään usein titaania sen lujuuden ja bioyhteensopivuuden vuoksi. Titaani kuitenkin tuottaa paljon lämpöä koneistuksen aikana. Edistykselliset 5-akseliset keskukset käyttävät tulvajäähdytystä ja adaptiivista työstöradan ohjausta tämän lämmön hallintaan. Ne estävät työkalun taipumisen ja pitävät pinnanlaadun tasaisena. Tämä antaa toistettavan tarkkuuden ohuilla seinillä ja monimutkaisilla muodoilla.
Numerot tukevat tätä:
| Aspect | määrittely | Merkitys lääketieteellisille asumisille |
| Mitattoleranssi | ±0.005 mm (±0.0002 tuumaa) | Varmistaa implanttikoteloiden tarkan istuvuuden ja toiminnan |
| Pintakäsittely (Ra) | 0.05 μm | Edistää bioyhteensopivuutta ja vähentää kulumisjätettä |
| KMK-tarkkuus | ±0.001 mm (±0.00004 tuumaa) | Vahvistaa lopullisen osan mitat spesifikaatioiden mukaisesti |
| Prosessin aikainen kosketusanturin tarkkuus | ±0.002 mm (±0.00008 tuumaa) | Tarjoaa reaaliaikaisen valvonnan, joka estää ajautumisen koneistuksen aikana |
| Ympäristön lämpötilan vakaus | ± 0.5 ° C (± 1 ° F) | Estää lämpölaajenemisen, joka vaarantaisi mikronitason tarkkuuden |
Nämä tiukat toleranssit tekevät lääketieteellisestä CNC-koneistuksesta luotettavaa kriittisissä sovelluksissa. Jokainen osa vastaa viimeistä.
Taskujen, kohoumien ja kiinnityspisteiden jyrsintä
Lääketieteellisissä koteloissa on oltava sisäisiä ominaisuuksia, jotka pitävät komponentit paikoillaan. Taskut ovat koteloon jyrsittyjä onteloita piirilevyjä, antureita tai akkuja varten. CNC-pystyjyrsinkoneella luodaan nämä taskut, joissa on siistit ja tarkat seinämät.
Kiinnityspisteet ovat koholla olevia tyynyjä ruuveille tai liitoksille. Ne tarjoavat tukevan kiinnityspisteen lisäämättä materiaalia koko koteloon. Kiinnityspisteet noudattavat samaa ajatusta. Tarvitset kierteitettyjä reikiä ja tarkkoja paikkoja kansien ja sisäosien kokoamiseen. CNC-jyrsintä hoitaa kaikki nämä yhdessä ohjelmassa. Kone poraa reikiä, leikkaa uria ja muotoilee kiinnityslevyt samalla työvaiheella. Tämä vähentää toissijaista työtä ja pitää kaiken linjassa.
CNC-sorvaus lieriömäisille komponenteille
Joillakin komponenteilla on pyörimissymmetria. Ne vaativat sorvausta. CNC-sorvaus pyörittää työkappaletta samalla kun leikkaustyökalu muotoilee sitä. Tuloksena on pyöreitä, tarkkoja osia.
Sveitsin koneistus pienille, monimutkaisille osille
Sveitsiläistyylisessä sorvauksessa käytetään ohjausholkkia materiaalin tukemiseen juuri leikkauskohdassa. Tämä mahdollistaa erittäin pienten ja pitkien osien koneistuksen ilman taipumista. Lääketieteellisissä laitteissa sveitsiläinen koneistus on ensisijainen menetelmä. Se tuottaa pieniä koteloita, holkkeja ja tappeja, joilla on erinomainen pinnanlaatu. Tiukkoja toleransseja on vaikea voittaa muilla menetelmillä. Jos suunnittelusi sisältää pieniä lieriömäisiä komponentteja, sveitsiläinen koneistus on tarkemman tarkastelun arvoinen.
Sorvaus liittimille ja inserteille
Liittimet ja kierteitetyt insertit ovat yleisiä lääketieteellisissä koteloissa. Nämä osat vaativat tarkkoja kierteitä ja sileitä pintoja. Sorvaus tuottaa ne tehokkaasti. Prosessissa työstetään ulkokierteet, urat ja viisteet yhdellä asetuksella. Tarkassa kotelossa, jonka on oltava tiivis kosteutta vastaan, tarkkuus on tärkeää. Liittimien on sovittava joka kerta vuotamatta. Sorvaus takaa tämän yhdenmukaisuuden.
Edistyneet tekniikat: EDM ja laserleikkaus
Jyrsinnällä ja sorvauksella ei aina saavuteta kaikkia ominaisuuksia. Silloin käyttöön otetaan edistyneemmät menetelmät.
Terävien sisäkulmien kipinätyöstö
Jyrsinnässä käytetään pyöreitä työkaluja, joten sisäkulmilla on aina säde. Jotkut mallit kuitenkin tarvitsevat teräviä kulmia tiiviin tiivistyksen tai erityisen istuvuuden saavuttamiseksi. Sähköpurkaustyöstössä eli EDM:ssä käytetään sähkökipinöitä materiaalin syövyttämiseen. Ohut lanka tai muotoiltu elektrodi leikkaa läpi. Tuloksena on terävä sisäkulma ilman työkalun sädettä. Tällä on merkitystä lääketieteellisissä koteloissa, joissa jokainen mikroni on tärkeä. EDM käsittelee myös karkaistuja materiaaleja, joita on vaikea jyrsiä. Jos mallissasi on monimutkaisia ominaisuuksia kovametallissa, EDM on oikea valinta.
Laserleikkaus ohutseinäisille ominaisuuksille
Laserleikkaus käyttää kohdennettua valonsädettä materiaalin höyrystämiseen. Säde on uskomattoman ohut. Se mahdollistaa erittäin hienojen yksityiskohtien ja ohuiden seinien leikkaamisen. Lääketieteellisissä koteloissa laserleikkaus toimii hyvin tuuletusaukkojen, merkkivalojen reikien ja ohutseinäisten koteloiden leikkaamisessa. Prosessi jättää puhtaan reunan. Se ei luo lämpövaikutusvyöhykettä, kuten muut menetelmät. Tämä pitää materiaalin ominaisuudet ennallaan. Kevyille ja vahvoille osille laserleikkaus on älykäs valinta.
CNC-lääketieteellisten koteloiden materiaalit
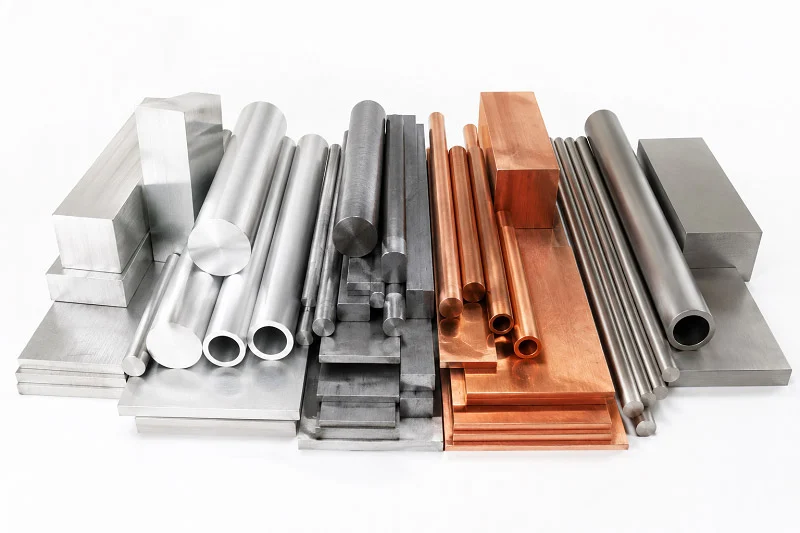
Oikean materiaalin valinta CNC-koneistetulle lääketieteelliselle kotelolle on aivan yhtä tärkeää kuin koneistusprosessi. Materiaali määrää kotelon lujuuden, painon, kustannukset ja sen, miten se kestää steriloinnin. Se vaikuttaa myös bioyhteensopivuuteen, mikä puolestaan vaikuttaa suoraan potilasturvallisuuteen. Tarkastellaanpa parhaita vaihtoehtoja ja sitä, mikä tekee niistä arvokkaita.
Lääketieteellisen luokan metallit
Metallit ovat edelleen ensisijainen valinta koteloille, joilta vaaditaan vakavaa kestävyyttä. Ne kestävät suurta rasitusta, korroosiota ja toistuvia puhdistusjaksoja.
Ruostumaton teräs (316L, 17-4 PH) kestävyyden takaamiseksi
Ruostumaton teräs 316L on lääkinnällisten laitteiden teollisuuden työjuhta. Se kestää hyvin korroosiota ja kestää puhtaissa ympäristöissä. Sitä käytetään kirurgisissa työkaluissa ja ei-pysyvissä implanteissa. Koteloille 316L antaa vahvan ja luotettavan kuoren, joka kestää voimakkaita puhdistusaineita.
Ruostumaton teräs 17-4 PH vie asiat pidemmälle. Se on erittäin luja ja kova lämpökäsittelyn jälkeen. Tämä tekee siitä ihanteellisen kirurgisiin työkaluihin ja koteloihin, jotka altistuvat kovalle kulutukselle. Jos laitteesi tarvitsee kotelon, joka ei taivu tai väänny kuormituksen aikana, 17-4 PH on vankka valinta. Molemmat teräkset koneistetaan puhtaasti CNC-koneistuksella, mikä antaa tarkat toleranssit ja sileät pinnat.
Titaani (luokka 5, luokka 23) bioyhteensopivuuden takaamiseksi
Titaani erottuu edukseen bioyhteensopivuuden ansiosta. Luokka 5, jota kutsutaan myös nimellä Ti-6Al-4V, kestää kuormitusta kantavissa tilanteissa, kuten lonkka- ja polviimplanteissa. Koteloiden osalta se tarjoaa äärimmäistä korroosionkestävyyttä ja lujuutta ilman teräksen painoa.
Grade 23 eli Ti-6Al-4V ELI on puhtaampaa. Tämä tekee siitä parhaan valinnan kriittisiin implanttiosiin. Sydämentahdistimien koteloissa ja hammashoidon osissa käytetään usein kaupallisesti puhdasta titaania, luokkia 1–4. Kun mikään muu materiaali ei tarjoa oikeaa yhdistelmää turvallisuutta ja suorituskykyä, titaani on ratkaisu. Titaanin lääketieteellinen CNC-työstö vaatii huolellista lämmönsäätöä, mutta tulokset ovat sen arvoisia.
Alumiini (6061, 7075) kevyisiin malleihin
Alumiinilla on korkea lämmönjohtavuus. Tämä tekee siitä täydellisen koteloille, joiden on luovutettava lämpöä. Diagnostisten laitteiden koteloissa käytetään usein alumiinia 6061, koska se on kevyttä, vahvaa ja helposti työstettävää. Alumiini 7075 tarjoaa vielä suurempaa lujuutta vaativiin käyttötarkoituksiin. Kannettavat laitteet hyötyvät alumiinin kevyestä painosta, mikä parantaa ergonomiaa ja käyttömukavuutta. Ei-implantoitaviksi koteloiksi alumiini on kustannustehokas valinta, joka ei tingi laadusta.
Korkean suorituskyvyn muovit
Muovit antavat suunnittelijoille enemmän vapautta muotojen ja värien kanssa. Ne myös painavat vähemmän kuin metallit, mikä on tärkeää kannettavien laitteiden kohdalla.
PEEK ja PEI korkeiden lämpötilojen kestävyyteen
PEEK ja PEI, jotka tunnetaan myös nimellä Ultem, kestävät korkeita lämpötiloja vääntymättä tai muodonmuuttumatta. Tämä tekee niistä ihanteellisia koteloihin, jotka steriloidaan autoklaavissa. PEEK kestää kaikkia yleisiä sterilointimenetelmiä, mukaan lukien höyryn, EtO:n ja gammasäteet. PEI tarjoaa samanlaisia etuja ja erinomaisen mittapysyvyyden. Nämä materiaalit ovat kalliimpia, mutta ne tarjoavat luotettavuutta siellä, missä sitä tarvitaan. Uudelleenkäytettävien kirurgisten työkalujen ja sterilointialustojen osalta PEEK ja PPSU ovat parhaita vaihtoehtoja.
ABS ja polykarbonaatti kustannustehokkaisiin prototyyppeihin
ABS on läpinäkymätön polymeeri, johon voidaan saada rajattomasti mukautettuja värejä. Se on kestävä ja edullinen, joten se sopii erinomaisesti koteloihin ja ei-implantoitaviin koteloihin. ABS ei kuitenkaan kestä autoklaavisterilointia. Se toimii parhaiten EtO- tai gammamenetelmillä. Polykarbonaatti tarjoaa paremman iskunkestävyyden ja kirkkauden. Se kestää EtO:ta ja gammasäteilyä hyvin, mutta sen käyttö autoklaavissa on rajallista. Molemmat materiaalit loistaa prototyyppien valmistuksessa, kun tarvitset nopeita ja edullisia testejä ennen tuotantoon sitoutumista.
Materiaalivalintakriteerit lääkinnällisten laitteiden teollisuudessa
Materiaalin valinnassa ei ole kyse pelkästään lujuudesta tai kustannuksista. Sinun on punnittava useita tekijöitä yhdessä.
Bioyhteensopivuus ja sterilointiyhteensopivuus
ISO 10993 asettaa standardin bioyhteensopivuustesteille. Materiaalien on läpäistävä sytotoksisuuden, herkistymisen ja ärsytyksen testit. Materiaalin on myös säilytettävä eheytensä steriloinnin jälkeen. Alla oleva taulukko näyttää, miten yleiset muovit reagoivat eri sterilointimenetelmiin:
| Materiaali | Steam (autoklaavi) | EtO | Gammasäteily | Tyypillisiä asuntosovelluksia |
| polykarbonaatti | rajallinen | Kyllä | Kyllä | Diagnostiikkakotelot, nestesäiliöt |
| KURKISTAA | Kyllä | Kyllä | Kyllä | Implantit, kirurgiset työkalut (käytetään myös koteloissa) |
| PPSU | Erinomainen | Kyllä | Kyllä | Uudelleenkäytettävät kirurgiset instrumentit, sterilointialustat |
| polypropeeni | rajallinen | Kyllä | Kyllä | Kertakäyttöiset osat, säiliöt |
| ABS | Ei | Kyllä | Kyllä | Kotelot, ei-implantoitavat kotelot |
Uudelleenkäytettäville koteloille, jotka vaativat autoklaavikäsittelyä, PEEK tai PPSU ovat oikea valinta. Kertakäyttöisille koteloille, jotka steriloidaan EtO:lla tai gamma-säteilyllä, polykarbonaatti tai polypropeeni toimivat hyvin.
Mekaaninen lujuus ja kulutuskestävyys
Kotelon on suojattava herkkää elektroniikkaa iskuilta ja tärinältä. Metallit, kuten ruostumaton teräs ja titaani, ovat kestävimpiä. Muovit, kuten PEEK, tarjoavat hyvän kestävyyden ja ovat kevyempiä. Mieti laitteen ympäristöä. Putoaako se? Kestääkö se jatkuvaa käsittelyä? Nämä vastaukset ohjaavat valintaasi.
Työstettävyyden ja läpimenoajan vaikutus
Jotkut materiaalit leikkaavat nopeammin kuin toiset. Alumiini työstyy nopeasti, mikä lyhentää läpimenoaikoja. Titaanin työstäminen kestää kauemmin ja vaatii enemmän huolellisuutta. Muovit, kuten ABS ja polykarbonaatti, on helppo työstää, mutta ne saattavat vaatia jälkikäsittelyä. Työstettävyyden ja suorituskyvyn tasapainottaminen auttaa sinua noudattamaan tuotantoaikatauluja laadusta tinkimättä. Määräystenmukaisuus edellyttää materiaalien ominaisuuksien ja testitulosten dokumentointia. Yhteistyö toimittajan kanssa, joka ymmärtää nämä vaatimukset, pitää projektisi aikataulussa.
Pintakäsittelyt CNC-lääketieteelliseen koteloon
Pintakäsittelyt tekevät muutakin kuin vain tekevät kotelosta kauniin näköisen. Ne vaikuttavat laitteen käyttöikään ja sen turvallisuuteen potilaille. Karkea pinta voi pidättää vettä ja bakteereja, mikä voi aiheuttaa ruostetta ja bakteereja. Sileä, hyvin käsitelty pinta estää bakteerien kertymisen ja on helppo puhdistaa. Lääketieteellisessä CNC-koneistuksessa oikea viimeistely voi tehdä kotelosta kestävän vuosia sen sijaan, että se pettäisi ennenaikaisesti.
Bioyhteensopivuuden ja korroosionkestävyyden parantaminen
Metallien passivointi ja sähkökiillotus
Ruostumattomasta teräksestä valmistetut kotelot tarvitsevat lisäsuojaa pysyäkseen ruostumattomina. Passivointi poistaa irtonaisen raudan ja muun lian ja vahvistaa luonnollista kromioksidikerrosta. Tämä prosessi ei muuta pintaa paljon, mutta se parantaa huomattavasti ruosteenkestävyyttä. Elektrolyyttinen kiillotus menee pidemmälle. Se poistaa hyvin ohuen metallikerroksen, jolloin pinnasta tulee tasaisempi ja puhtaampi. Tämä auttaa passiivista kromioksidikerrosta muodostumaan tasaisemmin, mikä parantaa sekä ruosteenkestävyyttä että puhdistettavuutta.
| passivointi | sähkökiillotus |
| Poistaa vapaata rautaa ja epäpuhtauksia | Poistaa pintamateriaalia mikroskooppisella tasolla |
| Vahvistaa kromioksidikerrosta | Luo yhtenäisemmän passiivikerroksen |
| Minimaalinen muutos pinnan viimeistelyyn | Tuottaa tasaisemman ja puhtaamman pinnan |
Molemmat menetelmät ovat tärkeitä kirurgisille välineille ja uudelleenkäytettäville koteloille, jotka käyvät läpi useita sterilointisyklejä. Ne pitävät metallin vahvana ja vähentävät pienten reikien tai halkeamien riskiä ruosteen vuoksi ajan myötä.
Alumiinikoteloiden anodisointi
Anodisointi on sähkökemiallinen prosessi, joka paksuntaa alumiinikoteloiden luonnollista oksidikerrosta. Tämä parantaa ruosteenestokykyä ja tekee pinnasta kovemman ja kestävämmän. Anodisointi mahdollistaa myös värilliset pinnat, mikä auttaa laitteen brändäyksessä ja käyttäjän tunnistamisessa. Kannettaviin diagnostiikkatyökaluihin anodisoitu alumiini antaa kevyen, vahvan ja kulutusta kestävän kuoren. Prosessi toimii hyvin CNC-koneistuksen tiukkojen toleranssien kanssa, joten tarkkuus ei heikkene viimeistelyn aikana.
Estetiikan ja toimivuuden parantaminen
Hiekkapuhallus ja pulverimaalaus
Kuulahiekkapuhallus antaa koteloille sileän, mattapintaisen ulkonäön. Se poistaa hitsatuista ruostumattomasta teräksestä valmistetuista koteloista lämpösävyjä ja värimuutoksia vahingoittamatta metallin luonnollista pintaa. Tämä tekee siitä erinomaisen vaihtoehdon osille, joissa ulkonäöllä on merkitystä. Jauhemaalaus luo kovan, varautuneen kerroksen, joka kovettuu vahvaksi pinnaksi. Se toimii hyvin kestävien laitekoteloiden kanssa, jotka joutuvat vaativiin olosuhteisiin. Muista, että jauhemaalaus lisää kokoon noin 0.05–0.2 mm, joten työstömarginaaleja on säädettävä etukäteen.
Ruostumattomasta teräksestä (304 tai 316) valmistettujen hitsattujen koteloiden, joissa ulkonäöllä on merkitystä, hiekkapuhallus poistaa lämpövärjäytymän vahingoittamatta metallin luonnollista pintaa. Hiekkapuhallus antaa myös loistavan, voimakkaan taustan laserkaiverrukselle. Tämä auttaa teollisuuskameroita ja viivakoodinlukijoita lukemaan QR-koodeja ja osanumeroita lähes 100 % ajasta ensimmäisellä yrittämällä.
Laserkaiverrus jäljitettävyyden takaamiseksi
Laserkaiverrus tekee pysyviä merkintöjä osanumeroille, sarjanumeroille ja QR-koodeille. Toisin kuin tarrat tai muste, lasermerkinnät kestävät steriloinnin ja vahvojen puhdistusaineiden käytön. Tämä jäljitettävyys on avainasemassa sääntöjen noudattamisen kannalta. Kun laite kutsutaan takaisin tai tarkastetaan, voit jäljittää jokaisen kotelon tuotantoerään asti. Lääkinnällisten laitteiden kohdalla tämän tasoinen vastuullisuus on välttämätöntä.
Jälkikäsittely puhtauden ja vaatimustenmukaisuuden varmistamiseksi
Ultraäänipuhdistus ja -pakkaus
Koneistuksen ja viimeistelyn jälkeen kotelot tarvitsevat perusteellisen puhdistuksen. Ultraäänipuhdistuksessa käytetään korkeataajuisia ääniaaltoja pienten likahiukkasten, öljyjen ja jäännösmateriaalien poistamiseen kaikilta pinnoilta. Tämä vaihe on tärkeä, koska jäännöskontaminaatiot voivat aiheuttaa haittavaikutuksia potilailla. Lääketieteellisen luokan, bioyhteensopivien jäähdytysnesteiden käyttö koneistuksen aikana auttaa myös estämään kontaminaatiota. Puhdistuksen jälkeen hyvä pakkaus pitää osat puhtaina, kunnes ne menevät kokoonpanolinjalle.
Pinnan viimeistelyn validointi (Ra-arvot)
Pinnan karheus, jota kutsutaan Ra:ksi, vaikuttaa suoraan siihen, kuinka hyvin kotelo kestää ruostetta ja bakteereja. Sileä pinta, jonka Ra-arvo on alle 0.8 μm, on helppo puhdistaa ja vähentää infektioriskiä. Karkea pinta kerää vettä ja likaa, mikä lyhentää kotelon käyttöikää. Säännöllisten tarkastusten suorittamiseksi tarvitset kirjallisen todisteen pinnan viimeistelystä. Pintakäsittelytodistukset näyttävät mitatut Ra-arvot ja vahvistavat, että osa täyttää vaatimukset. Nämä asiakirjat tukevat puhdistustarkastuksia ISO 13485 -standardin mukaisesti ja osoittavat laadunvalvonnan tuotannon aikana.
| Aspect | Vaikutus vaatimustenmukaisuuteen | Vaikutus pitkäikäisyyteen |
| Ra arvot | Alhaisempi Ra-arvo vähentää bakteerien tarttumista ja tukee bioyhteensopivuutta ISO 10993-1 -standardin mukaisesti. | Sileämmät pinnat kestävät korroosiota ja kulumista, mikä pidentää komponenttien käyttöikää |
| Puhdistusprosessit | Vaatii validoinnin, jotta määritelty viimeistely saavutetaan johdonmukaisesti (ISO 13485) | Toistuvat puhdistusjaksot aiheuttavat mitattavissa olevaa heikkenemistä ajan myötä |
| Suojaavat pinnoitteet | Huokosettomat pinnoitteet täyttävät lääketieteellisten koteloiden puhdistettavuusohjeet | Kemikaaleja kestävät pinnoitteet säilyttävät eheytensä desinfiointiaineille altistumisen aikana |
Oikea pintakäsittelysuunnitelma yhdistää bioyhteensopivuuden, kestävyyden ja jäljitettävyyden. Yhteistyö kumppanin kanssa, joka tuntee nämä tarpeet, pitää CNC-koneistetun lääketieteellisen asuntoprojektisi aikataulussa sääntöjen hyväksynnän ja pitkäaikaisen luotettavuuden suhteen.
CNC-lääketieteellinen kotelo: Suunnittelun ja tuotannon näkökohdat
Hyvät kotelot alkavat älykkäästä suunnittelusta. Ennen koneistuksen aloittamista tekemäsi valinnat muokkaavat kustannuksia, läpimenoaikoja ja lopullista laatua. Valmistettavuussuunnittelun (DFM) varhaisessa vaiheessa ongelmat havaitaan, kun muutokset ovat vielä edullisia. Näin muodostuvat onnistuneet lääkinnällisten laitteiden valmistusprojektit.
Designing for Manufacturability (DFM)
Seinän paksuus ja vetokulmat
Seinämän paksuus parantaa vakautta. Metallien kohdalla seinämän paksuuden tulisi olla yli 0.8 mm. Muovien kohdalla yli 1.5 mm. Ohuemmat seinämät värähtelevät koneistuksen aikana ja muuttuvat leikkauksen jälkeen. Tasainen paksuus estää myös vääntymisen materiaalin jäähtyessä. Myös vetokulmilla on merkitystä. Syvien seinämien lievä kartio auttaa leikkaustyökalua pääsemään pohjaan ilman hankausta. Se myös helpottaa kappaleen poistoa, jos myöhemmin siirrytään muovaukseen. Nämä pienet valinnat pitävät CNC-koneistuksen sujuvana ja ennustettavana.
Sisäisen jännityksen ja vääntymisen minimointi
Syvät taskut ja kapeat urat luovat jännityskeskittymiä. Hyvä sääntö: rajoita taskun syvyys noin neljään kertaan uran leveyteen verrattuna. Sisäkulmien säteiden tulisi olla hieman suurempia kuin leikkaustyökalun säde. Terävät nurkat pakottavat käyttämään pienempiä työkaluja, jotka leikkaavat hitaammin ja jättävät jännitysnousuja. Myös reikien koot on standardoitava. Yleisten halkaisijoiden, kuten 3.0 mm:n, käyttö M3-kierteissä vähentää työkalunvaihtoja ja pitää kustannukset alhaisina. Jokainen ominaisuus, joka ei paranna suorituskykyä, luotettavuutta tai turvallisuutta, ansaitsee toisen tarkastelun. Yksinkertaisemmat osat koneistuvat nopeammin ja vikaantuvat harvemmin.
Toleranssit ja kokoonpanokelpoisuus
Kriittisten rajapintojen GD&T
Tiukat toleranssit maksavat rahaa. ±0.001 tuuman tarkkuuden käyttäminen kaikkialla lisää hiontavaiheita ja tarkastusaikaa parantamatta toimintaa. Säästä tämä tarkkuus ominaisuuksille, jotka sitä todella tarvitsevat – laakeripesille, tiivistyspinnoille ja kohdistustapeille. Käytä ±0.010 tuumaa ei-kriittisille kotelopinnoille. Eräässä lääkinnällisten laitteiden projektissa säästettiin 18 000 dollaria 50 000 yksikön sarjassa pelkästään rajoittamalla tiukat toleranssit kriittisiin ominaisuuksiin. Merkitse nämä piirustuksiin CTF:ksi (kriittinen toiminnan kannalta), jotta koneistajat tietävät, mihin keskittyä.
Lämpölaajenemisen hallinta monimateriaalisissa koteloissa
Metallit ja muovit laajenevat eri nopeuksilla. Huoneenlämmössä täydellisesti sopiva kotelo voi jumittua tai löystyä ruumiinlämmössä tai steriloinnin aikana. Analysoi toleranssien pinoamiset ajoissa. Prototyypit toimivat usein, koska taitavat kädet säätävät osia yksi kerrallaan. Tuotantoyksiköt eivät saa tätä ylellisyyttä. Jos suunnittelussasi yhdistyy alumiini ja PEEK, ota niiden erilaiset laajenemisnopeudet huomioon välyslaskelmissasi. Tämä estää kenttäviat ja pitää määräystenmukaisuusdokumentaatiosi oikeina.
Prototyyppien valmistus vs. tuotantoajot
Iteratiivinen suunnittelu ja nopea prototyyppien valmistus
Monimutkaiset lääkinnälliset laitteet vaativat tyypillisesti viisi tai useampia prototyyppi-iteraatioita. Jokaisen kierroksen tulisi testata jotakin tiettyä – muotoa, sopivuutta tai valmistettavuutta. Aloita matalan tarkkuuden 3D-tulostetuilla kuorilla ja siirry sitten tuotantoa edustaviin materiaaleihin. 50–300 dollaria maksava konseptiprototyyppi voi korvata 5 000–25 000 dollaria maksavan työkalurevision. Tämä matematiikka tekee iteraatiosta älykkään investoinnin, ei viivästyksen. Lääkinnällisten laitteiden tuotannossa dokumentoitu testaus jokaisessa vaiheessa tukee sääntelyviranomaisten toimituksiasi.
Skaalaus suuriin volyymeihin tasaisella laadulla
Tuotantotarkoituksessa tehdyt kappaleet vahvistavat lopullisen geometrian ennen kuin sitoudut määrämittaan. Nämä erät maksavat 500–5 000 dollaria, mutta ne validoivat prosessisi täysin. Kokoonpanosuunnittelulla on tässä merkitystä. Eräs yritys suunnitteli kotelonsa uudelleen lisäämällä siihen itsepaikantuvat ominaisuudet ja napsautusliitokset. Kokoonpanoaika laski 12 minuutista alle 3 minuuttiin yksikköä kohden. Ensimmäisen kierroksen saanto nousi 78 prosentista 96 prosenttiin. Tämä on prototyyppien ja tuotannon skaalautuvuuden hyöty, kun se tehdään oikein. Tee yhteistyötä korjaamon kanssa, joka ymmärtää molemmat maailmat, ja siirtymäsi sujuu kitkattomasti.
Kuinka NOBLE tukee CNC-lääketieteellisen asumisen tarpeitasi

Valmistuskykymme
CNC-jyrsintä, sorvaus ja sveitsiläinen koneistus
NOBLE yhdistää kaikki projektisi tarvitsemat työstömenetelmät saman katon alle. CNC-jyrsinnämme muotoilemme monimutkaisia geometrioita, monimutkaisia ominaisuuksia ja yksityiskohtaisia pintamuotoja kotelokomponenteille, jotka vaativat tiukkoja toleransseja. Yhdistämme tämän CNC-sorvaukseen sylinterimäisten ja pyörähdyssymmetristen osien, kuten liitinrunkojen ja akselien, valmistuksessa. Nämä vaativat tarkkoja halkaisijoita ja sileitä pintoja, ja sorvauskeskuksemme toimittavat molemmat tasaisesti.
Pienten ja hoikkien komponenttien valmistuksessa sveitsiläinen CNC-koneistus loistaa. Se tukee ohutseinäisten ja hienorakenteisten osien tarkkaa tuotantoa, mikä tekee siitä ihanteellisen kirurgisille instrumenteille ja kompakteille lääketieteellisille komponenteille. Moniakselinen CNC-koneistuksemme, mukaan lukien 5-akseliset keskukset, mahdollistaa monimutkaiset geometriat vähemmillä asetuksilla. Tämä tarkoittaa, että muotoillut pinnat ja kulmaominaisuudet lopputulosvat oikein ensimmäisellä kerralla.
Pintakäsittely ja kokoonpano omassa rakennuksessa
Emme pysähdy koneistukseen. Jälkikäsittely- ja viimeistelyvaihtoehtoihimme kuuluvat anodisointi, pulverimaalaus ja hiekkapuhallus kestävyyden, ulkonäön ja suorituskyvyn parantamiseksi. Näiden vaiheiden pitäminen itse tarkoittaa vähemmän luovutuksia, lyhyempiä toimitusaikoja ja parempaa loppulaadun hallintaa. Hoidamme myös kokoonpanon, joten CNC-valmisteiset lääketieteelliset kotelosi toimitetaan integrointivalmiina.
Sertifikaatit ja laadunvarmistus
ISO 9001:2015- ja ISO 13485:2016 -standardien noudattaminen
Laatu ei ole valinnaista lääkinnällisten laitteiden teollisuudessa. NOBLElla on ISO 9001:2015- ja ISO 13485:2016 -sertifikaatit. ISO 13485 -sertifiointi on tärkein lääkinnällisten laitteiden komponenttien kannalta. Se on laadunhallintajärjestelmä, joka on suunniteltu erityisesti lääkinnällisten laitteiden valmistukseen. Konetoimittajalle tämän sertifikaatin ylläpitäminen tarkoittaa, että laatujärjestelmä on auditoitu riippumattomasti vaatimusten, kuten jäljitettävyyden, riskienhallinnan ja määräystenmukaisuuden, mukaisesti. Suuret laitevalmistajat vaativat sitä toimittajan hyväksynnän perustana.
Näiden kahden standardin välinen ero on merkittävä. ISO 9001 kattaa yleisen laadunhallinnan. ISO 13485 lisää pakollisen riskienhallinnan ISO 14971 -standardin kanssa yhdenmukaisesti, laitekohtaisten tiedostojen avulla tapahtuvan suunnittelun hallinnan, jäljitettävyyden laitehistoriatietojen avulla ja prosessien validoinnin vaiheille, joissa tuotosta ei voida täysin todentaa. Se edellyttää myös dokumentoituja puhtausvaatimuksia ja markkinoille tulon jälkeistä valvontaa valitusten käsittelyineen.
Jäljitettävyys ja dokumentointi auditointeja varten
Jokainen koneistamamme osa on täysin jäljitettävissä. Saat dokumentaation, joka tukee määräysten mukaisia toimituksiasi ja auditointejasi. Tarkkuuskoneistuksessa saavutetaan ±0002 tuuman toleranssit kriittisissä ominaisuuksissa, mikä on varmistettu koordinaattikoneella (CMM). Tämä tarkkuustaso ja sen tukena oleva asianmukainen dokumentaatio pitävät vaatimustenmukaisuuspolkusi selkeänä ja tukee potilasturvallisuutta.
Suunnittelusta toimitukseen: Täyden palvelun kumppani
DFM-optimoinnin tekninen tuki
Suunnittelutiimimme tarkistaa suunnitelmasi varhaisessa vaiheessa. Tarjoamme tukea suunnittelusta tuotantoon, mukaan lukien CAD-optimoinnin ja DFM-analyysin. Valmistettavuusongelmien havaitseminen ennen koneistusta säästää aikaa ja rahaa. Autamme sinua hienosäätämään seinämän paksuutta, leikkauskulmia ja toleransseja, jotta osasi koneistuvat tehokkaasti suorituskyvystä tinkimättä.
Toimitusketjun hallinta ja Just-in-Time-toimitus
Johtavana kiinalaisena valmistajana NOBLE yhdistää erinomaisen palvelun ammattimaisiin koneistusominaisuuksiin. Autamme asiakkaita tehokkaassa prototyyppien valmistuksessa ja massatuotannossa. Toimitusketjumme hallinta varmistaa materiaalien saapumisen aikataulussa ja oikea-aikaiset toimitukset pitävät tuotantolinjasi käynnissä. Bioyhteensopivuustestauksesta lopulliseen pakkaukseen, me hoidamme yksityiskohdat, jotta sinä voit keskittyä laitteesi markkinoille tuomiseen.
CNC-työstö tarjoaa vertaansa vailla olevaa tarkkuutta, materiaalien monipuolisuutta ja toistettavuutta lääketieteellisille koteloille. Menestys riippuu huolellisesta prosessista ja materiaalivalinnasta. Alumiininen 6061-T6-kuvantamiskotelo todistaa tämän – prototyypin validointi merkitsi vain vähän, ennen kuin tuotannon yhdenmukaisuutta parannettiin kiinnittimien tuen ja erillisen tarkastuksen avulla.
| Avain Takeaway | Miksi se koskee |
| Materiaalivalinta | Vaikuttaa painoon, korroosionkestävyyteen ja kustannuksiin |
| Suvaitsevaisuuden hallinta | ±0.005 mm kriittisten ominaisuuksien kohdalla estää kokoonpano-ongelmia |
| Pintakäsittely | Passivointi ja anodisointi suojaavat korroosiolta |
Tee yhteistyötä toimittajan kanssa, joka ymmärtää määräystenmukaisuuden ja tarjoaa kokonaisvaltaista tukea. Varhainen yhteistyö asiantuntijoiden, kuten NOBLE:n, kanssa vähentää riskejä ja nopeuttaa lääkinnällisten laitteidesi markkinoille saattamista. Käytä tätä opasta seuraavassa projektissasi. Ota yhteyttä NOBLE:en jo tänään saadaksesi konsultaation tai tarjouksen – laitteesi ansaitsee valmistuslaadun, johon voit luottaa.
Usein kysytyt kysymykset CNC-lääketieteellisestä asumisesta
Mikä tekee asunnosta sopivan lääketieteelliseen käyttöön?
Sen on läpäistävä bioyhteensopivuustestit, kuten ISO 10993 -standardin. Materiaalin on kestettävä korroosiota ja sterilointisyklejä. Tiukat toleranssit suojaavat herkkää elektroniikkaa. Luotettava toimittaja dokumentoi jokaisen vaiheen viranomaistarkastuksia varten.
Mitkä CNC-prosessit toimivat parhaiten monimutkaisille koteloille?
5-akselinen jyrsintä käsittelee monimutkaisia ominaisuuksia yhdellä asetuksella. Sveitsiläinen sorvaus luo pieniä lieriömäisiä osia. EDM leikkaa teräviä sisäkulmia. Laserleikkaus sopii ohuille seinille. Jokainen menetelmä tarjoaa lääketieteellisten koteloiden vaatimaa tarkkuutta.
Miten valitsen oikean materiaalin?
Ota huomioon sterilointimenetelmäsi, lujuusvaatimuksesi ja budjettisi. PEEK kestää autoklaavin hyvin. Alumiini 6061 on kevyttä ja edullista. Ruostumaton teräs 316L kestää korroosiota. Titaani tarjoaa parhaan bioyhteensopivuuden implantoitaville lääketieteellisille koteloille.
Mitä sertifikaatteja CNC-koneistuskumppanilla tulisi olla?
ISO 13485 on lääkinnällisten laitteiden valmistuksen keskeinen standardi. ISO 9001 kattaa yleisen laadun. Molemmat varmistavat jäljitettävyyden, prosessien validoinnin ja asianmukaisen dokumentoinnin määräystenmukaisuuden varmistamiseksi.
Kuinka kauan prototyypistä tuotantoon siirtyminen kestää?
Prototyypit toimitetaan 1–2 viikossa. Tuotantoerät kestävät 4–8 viikkoa monimutkaisuudesta ja määrästä riippuen. Varhaiset DFM-tarkastukset nopeuttavat aikataulua. Omaa viimeistelyä tarjoava kumppani lyhentää läpimenoaikoja entisestään.
Voitteko auttaa suunnittelumuutoksissa tuotannon aikana?
Kyllä. CNC-koneistus mahdollistaa nopeat säädöt ilman uusia työkaluja. Tarkistamme ensin muutosten valmistettavuuden. Tämä joustavuus auttaa, kun testauksessa ilmenee ongelmia tai kun sääntelyvaatimukset muuttuvat.







