
Nykyaikainen terveydenhuolto on riippuvainen tarkoista diagnostiikkalaitteiden osista ihmishenkien pelastamiseksi. Tarkat komponentit varmistavat, että jokainen lääkinnällinen laite tuottaa potilaille nopeita ja luotettavia tuloksia. Lääkinnällisten laitteiden valmistuksen korkeat standardit suojaavat potilasturvallisuutta ja takaavat tiukan määräystenmukaisuuden.
Insinöörit valitsevat tiettyjä valmistusprosesseja monimutkaisten järjestelmien rakentamiseksi. Edistykselliset valmistustekniikat muuttavat kestävät materiaalit erittäin tarkoiksi komponenteiksi. Menetelmät, kuten CNC-työstö, muotoilevat metallirunkoja äärimmäisen tarkasti. Ruiskuvalu luo kevyitä koteloita, kun taas 3D-tulostus nopeuttaa räätälöityjen prototyyppien suunnittelua. Samaan aikaan puhdastilakokoonpano pitää herkät diagnostiikkajärjestelmät kontaminaatiovapaina.
Tämä kattava tekninen resurssi auttaa biolääketieteen insinöörejä ja hankintapäälliköitä optimoimaan laitteiden luotettavuutta ja yksinkertaistamaan globaalia hankintaa.
Valmistusprosessit varten Diagnostiikkalaitteiden osat
Oikeiden valmistusprosessien valitseminen auttaa sinua rakentamaan luotettavia diagnostisten laitteiden osia. Jokainen lääkinnällinen laite tarvitsee tarkkoja komponentteja toimiakseen turvallisesti kiireisillä klinikoilla. Nykyaikaiset tuotantolaitokset käyttävät huipputeknologisia valmistustekniikoita tiukkojen toleranssien täyttämiseksi, kustannusten leikkaamiseksi ja täyden määräystenmukaisuuden varmistamiseksi. Näiden keskeisten valmistusprosessien oppiminen auttaa biolääketieteen insinöörejä valitsemaan parhaat menetelmät jokaiseen rakennusvaiheeseen.
CNC-koneistus erittäin tarkkoja komponentteja varten
Tarkka moniakselinen koneistus muotoilee kriittisiä komponentteja herkille laboratoriotyökaluille. Edistyneen CNC-koneistuksen avulla insinöörit voivat valmistaa monimutkaisia metalliosia, joiden toleranssit ovat jopa ±10 µm tai jopa tiukemmat. CNC-työstökeskukset, EDM-järjestelmät ja tarkkuushiomakoneet tarjoavat toistettavia tuloksia ja jäljitettävän laadunvalvonnan kriittisille kokoonpanoille.
Moniakselinen jyrsintä rakennekehyksille
Moniakselijyrsintä muodostaa vahvoja alumiini- ja ruostumattomasta teräksestä valmistettuja runkorakenteita. Voit muotoilla hankalia kiinnityskohtia valoreiteille ja antureiden kohdistukselle siirtämättä osaa kokoonpanojen välillä. Tämä menetelmä pitää komponentit linjassa suurissa tuotantosarjoissa. Normaalit työstötoleranssit alkavat noin ±0.005 tuumasta, mutta tarkkuusajot ovat ±0.0005 tuumaa tai tarkempia. Komponenttien valmistuksen aikaiset laatuongelmat aiheuttavat 38 % FDA:n takaisinkutsuista. Vakaiden valmistustekniikoiden valitseminen siis suojaa projektibudjettiasi yhdeltä takaisinkutsulta, joka voi maksaa jopa 600 miljoonaa dollaria.
CNC-sorvaus Fluidiventtiileille ja -liittimille
CNC-sorvaus valmistaa pyöreitä osia, kuten fluidiventtiilejä, jakotukkeja ja putkiliittimiä. Sveitsiläiset sorvauskeskukset valmistavat erittäin tarkkoja, alle 2 µm:n muotoisia kappaleita mikrofluidisiin kulkureitteihin. Tiukat toleranssit varmistavat tasaisen nesteen virtauksen ilman vuotoja tai roiskeita. Erittäin tarkkojen toleranssien valitseminen voi nostaa kustannuksia jopa 24-kertaisesti standarditoleransseihin verrattuna, joten insinöörit tasapainottavat suunnittelutarpeet budjettirajoitusten kanssa. Laatujärjestelmän yleiskustannukset, dokumentointitarpeet, materiaalien seuranta, puhdistus, passivointi ja ISO 13485 -sertifiointi varmistavat, että jokainen sorvattu komponentti pysyy turvallisena kliinisessä käytössä.
Muoviset ruiskuvalu ja overmolding
Muovien valmistusmenetelmät tehostavat tuotantoa ja pitävät samalla yksikkökustannukset alhaisina kevyiden kotelokomponenttien ja sisäpuolisten kiinnitysrakenteiden osalta.
Kämmenlaitteiden kotelointityökalut
Suurivolyyminen ruiskuvalu säästää rahaa ulkoisissa diagnostiikkakoteloissa verrattuna pienivolyymiseen 3D-tulostukseen. Vaikka 3D-tulostus sopii erinomaisesti nopeisiin muodontarkistuksiin ja prototyyppien valmistukseen, ruiskuvalu tarjoaa edullisempia kappalehintoja massatuotannossa. Räätälöidyt kotelointityökalut mahdollistavat sileät pinnat, jotka kestävät ankaria kliinisiä puhdistusaineita. Nämä kestävät ulkokuoret suojaavat jokaista herkkää diagnostiikkalaitetta päivittäisen kliinisen työn aikana.
Aseta muovaus integroiduille sähköisille ohjaimille
Muottivalussa metallitapit, kierteitetyt ruuvit tai piirilevyosat asetetaan suoraan muottiin ennen muovihartsin lisäämistä. Päällysvalu peittää nämä osat pehmeillä suojakerroksilla, jotka takaavat mukavan ja kestävän ulkopidon. Tämä älykäs valmistusprosessi ohittaa manuaaliset kokoonpanovaiheet ja suojaa piilossa olevaa elektroniikkaa nesteiltä säännöllisten potilaskokeiden aikana.
Sheet Metal Fabrication ja laserkäsittely
Suuret lattialla seisovat lääketieteelliset laitteet tarvitsevat vahvat rungot ja puhtaat signaalireitit. Levymetallin valmistustekniikat antavat kestävyyttä ja signaalisuojausta suurille analyyttisille järjestelmille.
Ohutlevylaserleikkaus ja Taipuva raskaalle alustalle
Tehokkaat laserleikkurit leikkaavat ohutlevyn reunat siisteiksi ennen kuin automaattiset CNC-särmäyspuristimet muotoilevat raskaat runko-osat. Peltilevyt pitävät raskaat sisäosat paikoillaan ja tarjoavat kestävän ulkosuojan lattialla seisoville analyysiyksiköille. Nämä teräs- ja alumiinikotelot tarjoavat myös luonnollisen EMI/RFI-suojauksen estäen hajaäänien aiheuttaman kohinan sotkemasta laitteen sisällä olevia herkkiä lääketieteellisiä antureita. Tämä metalliseinä takaa tarkat lukemat ja seuraa samalla elintärkeitä signaaleja diagnostiikkalaitteen näytöllä.
Tarkkuus Peltileimaus sisäiseen suojaukseen
Tarkkuusleimauksella valmistetaan nopeasti ohuita metallilevyjä, sisäisiä kiinnikkeitä ja suojakansia. Leimatut metallilaatikot estävät ulkopuolisen signaalikohinan häiriintymisen herkillä diagnostisilla mittausreiteillä. Myös muut lisäprosessit auttavat viimeistelemään monimutkaisia lääkinnällisten laitteiden osia. Esimerkiksi metallin ruiskuvalulla valmistetaan pieniä yksityiskohtaisia liittimiä, tarkkuushiomalla sileitä nestepintoja ja erikoisvalulla muodostetaan raskaita rakennekeskuksia, mikä varmistaa, että jokainen valmistettu laite toimii hyvin.
Prototyyppien valmistus, elektroniikka ja Kokoonpano Diagnostiikkalaitteiden osien integrointi
Prototyyppien valmistus ja toiminnallinen testaus
3D-tulostus nopeaan ergonomiseen validointiin
Varhaiset suunnitteluiteraatiot auttavat suunnittelutiimejä löytämään fyysisiä vikoja kauan ennen massatuotantoa. Nopeiden 3D-tulostettujen mallien rakentaminen antaa teknikoille mahdollisuuden tarkistaa kahvojen ja painikkeiden sijoittelun fyysisen testauksen aikana. Nämä tuntoarvioinnit varmistavat käyttäjän mukavuuden ennen työkalujen aloittamista.
Nopeat suunnittelu- ja kehityssyklit vähentävät kalliita uudelleentöitä syklin myöhemmissä vaiheissa. Tämä nopea palaute optimoi jokaisen laitteen kahvan mukavaa päivittäistä käyttöä varten kiireisissä kliinisissä ympäristöissä. Insinöörit ratkaisevat pienet ongelmat varhaisessa vaiheessa virtaviivaistaakseen tulevaisuuden työpajan toimintaa.
Pienen volyymin ruiskuvalu kenttäyksiköille
Siltatyökalut mahdollistavat diagnostisten osien lyhyiden sarjojen valmistuksen käyttämällä oikeita teknisiä hartseja. Nämä oikeat muoviosat auttavat tiimejä suorittamaan perusteellisia toiminnallisia testejä toimivilla pilottiyksiköillä. Oikeiden materiaalien testaaminen varmistaa mekaanisen lujuuden realistisessa käyttörasituksessa.
Rakenteellisten ongelmien havaitseminen varhain nopeuttaa kaupallista käyttöönottoa ja vähentää kehityskustannuksia . Osien ominaisuuksien optimointi varhain säästää rahaa ja varmistaa täyden yhdenmukaisuuden sääntelystandardien kanssa ennen täyttä tuotantoa. Ongelmien varhainen ratkaiseminen vähentää jätettä ja suojaa projektin aikatauluja.
Elektroninen integrointi diagnostiikkajärjestelmiin
Painetun piirilevyn kokoonpanon integrointi
Tiheät piirilevyt reitittävät monimutkaisia signaaleja jokaisen kompaktin diagnostiikkalaitteen sisällä. Teknikot käyttävät signaalin selkeyden ylläpitämiseksi suurta kerrosmäärää ja mikroreikiä, joiden IPC-2226-kuvasuhde on enintään 1:1. Suuri reititystiheys pitää signaalikohinan erittäin alhaisena.
Laatutiimit suorittavat SPI-, AOI- ja pakollisia röntgentarkastuksia IPC-A-610 luokan 3 standardien mukaisesti. Nämä monitasoiset tarkastusmenetelmät tarkistavat sähkökontaktit, estävät korroosiota ja varmistavat laitteen valmiuden ennen kliinistä käyttöönottoa. Kattava testaus poistaa varhaisessa vaiheessa piilevät sähköviat.
Ihmisen ja koneen rajapinnan näyttökokoonpano
Kosketusnäytöt ja näyttömoduulit kytketään suoraan sisäisiin ohjausjärjestelmiin. Saumaton integrointi antaa lääkinnällisten laitteiden osien helpon käytön ilman ohjelmisto- tai ohjausviiveitä. Nopea kosketusvaste estää toiminnalliset virheet kriittisten potilastutkimusten aikana.
Selkeät näytöt auttavat käyttäjiä seuraamaan tärkeitä potilastietoja reaaliajassa. Suojaavat kumitiivisteet suojaavat sisäpiirilevyjä, jotka suojaavat diagnostista laitetta tahattomilta roiskeilta. Vahvat näytön kiinnikkeet vaimentavat myös iskuja kuljetuksen aikana.
Alijärjestelmän modulaarinen kokoonpano
Herkkien kokoonpanojen puhdastilaintegraatio
Herkkien optisten lohkojen kokoonpano vaatii tiukkoja ympäristönsuojelutoimia säännellyissä tiloissa. Puhdastiloissa käytetään aktiivista HEPA- ja ULPA-suodatusta pienten ilmassa olevien hiukkasten poistamiseen. Jatkuva positiivinen paine ylläpitää turvallista ilmanlaatua koko kokoonpanon ajan.
Puhtaiden tilojen pitäminen estää kontaminaatiovirheet herkissä fluidi- ja optisissa reiteissä. Tämä puhdas prosessi tukee ISO 13485 -standardeja ja vakauttaa laitteen yleistä suorituskykyä. Tiukka puhtaus alentaa suoraan erän hylkäysastetta.
Kaapelisarjan ja anturijohdotuksen integrointi
Järjestelmälliset johtosarjat yhdistävät sisäiset anturit päätietokonemoduuleihin. Selkeä johtojen reititys estää sähköisen kohinan pilaamasta herkkiä mittaussignaaleja. Siisti johtojen reititys estää johtojen puristumisen säännöllisen kaappihuollon aikana.
Huolellinen johtosarjan asennus parantaa rakenteen laatua räätälöidyn valmistuksen aikana. Prosessin validointi loppukokoonpanon aikana suojaa herkkiä johtoja massatuotannon aikana. Asianmukainen vedonpoisto suojaa liittimiä pitkäaikaiselta kulumiselta.
Diagnostiikkalaitteiden osien materiaalivalinta
Oikeiden materiaalien valinta varmistaa jokaisen diagnostiikkalaitteen sujuvan toiminnan vaativissa lääketieteellisissä ympäristöissä. Insinöörit tasapainottavat bioyhteensopivuuden ja toiminnallisuuden , jotta jokainen komponentti kestää päivittäisen puhdistuksen kulumatta. Puhtaiden polymeerien valinta estää haitallisten kemikaalien huuhtoutumisen nestemäisiin testireitteihin. Erittäin puhtaat hartsit suojaavat herkkiä laitekokoonpanoja pitkien testaussyklien aikana.
| Kriteeri | Standardit ja testausrajat |
| bioyhteensopivuus | ISO 10993-5 (sytotoksisuus), ISO 10993-10 (herkistyminen) ja ISO 10993-23 (ärsytys) |
| desinfiointi | Gammasäteilytys (25–50 kGy) ja höyryautoklavointi 134 °C:ssa |
Korkean suorituskyvyn lääketieteelliset metallit
Ruostumaton teräs fluidireitin korroosionkestävyyden takaamiseksi
Ruostumattomat teräkset 316 ja 321 kestävät kovia nesteitä sisäisissä nestekanavissa. Nämä vahvat seokset kestävät aggressiivista kemiallista puhdistusta ruostumatta, mikä estää laitteen mittausvirheet. Sileät metallipinnat myös pienentävät virtausvastusta nesteventtiilien sisällä.
Alumiiniseokset kevyisiin rakenteellisiin koteloihin
Alumiiniseokset 6061, 2024 ja 7075 tarjoavat suurta lujuutta ja erittäin pientä painoa. Ne tekevät osista kevyempiä ja pitävät samalla liikuteltavat kärryt ja raskaat ulkokuoret vahvoina kuljetuksen aikana. Sileät pinnat kestävät kestäviä ulkopinnoitteita naarmuuntumisen estämiseksi.
Titaaniseokset erittäin lujille komponenteille
Titaaniseoksissa, kuten Ti-6Al-4V:ssä, käytetään beetaseostuselementtejä, kuten vanadiinia ja zirkoniumia. Tämä ei-magneettinen metalli tarjoaa suuren lujuuden ja erinomaisen suojan säteilyympäristöissä. Pitkä osien käyttöikä vähentää sisäisten komponenttien vaihtotarvetta.
PEEK ja ULTEM kemikaalien kestävyyden varmistamiseksi
Koneistettu PEEK kestää yli 1 500 höyrysykliä menettämättä lujuuttaan. Se toimii jatkuvasti kuumissa tiloissa jopa 260 °C:n lämpötilaan asti. Polyeetteri-imidihartsit, kuten ULTEM, pitävät muotonsa tiukasti jopa 160 °C:n lämpötilaan asti ja kestävät samalla vahvoja happoja. Vähän kaasua tuottavat hartsivaihtoehdot estävät huurtumisen, mikä suojaa herkkiä laitteen optisia osia.
Polykarbonaatti ja ABS kotelokuoriin
Kestävät kestomuovit, kuten polykarbonaatti ja ABS, kestävät yleisiä kliinisiä puhdistusaineita, kuten peretikkahappoa ja natriumhypokloriittia. Nämä muovit vaimentavat fyysisiä iskuja, mikä suojaa potilasturvallisuutta liikkuvien testien aikana. Ulkokuori estää kellastumisen kirkkaassa huonevalaistuksessa.
Lääketieteelliset silikonit tiivisteisiin ja sinettien valmistukseen
Elastomeerit, kuten MasterSil 151Med, täyttävät USP:n luokan VI bioyhteensopivuusstandardit. Tämä erityinen silikoni pitää tiivisteet joustavina laajoissa lämpötiloissa -65 °F - +400 °F. Vähäinen kutistuminen kovettumisen aikana varmistaa tiiviin kosteustiivistyksen herkkien piirien ympärillä.
Edistyneet keramiikat ja komposiitit
Tekninen keramiikka kulutusta kestäville antureille
Tekniset keramiikat tarjoavat äärimmäisen kovuuden herkille sisäisille kosketuspisteille. Niiden lämmönkestävyys estää muodonmuutokset kuumien optisten valonlähteiden lähellä. Korkea eristys suojaa sisäisiä sähkömoduuleja suurjännitepiikeiltä.
Hiilikuitu röntgenlugentteihin kuvantamiskomponentteihin
Hiilikuiturakenteet päästävät röntgensäteet kulkemaan puhtaasti lääketieteellisten laitteiden osien läpi minimoiden signaalihäiriöt. Edistykselliset valmistustekniikat antavat näille kevyille rakenteille suuren lujuuden, joka suojaa lääketieteellisten laitteiden sisäisiä osia. Nämä hiilikuitukokoonpanot varmistavat luotettavan toiminnan ja parantavat käyttäjien yleistä turvallisuutta.
Käytettävissä olevat jälkikäsittelymenetelmät diagnostisten laitteiden osille
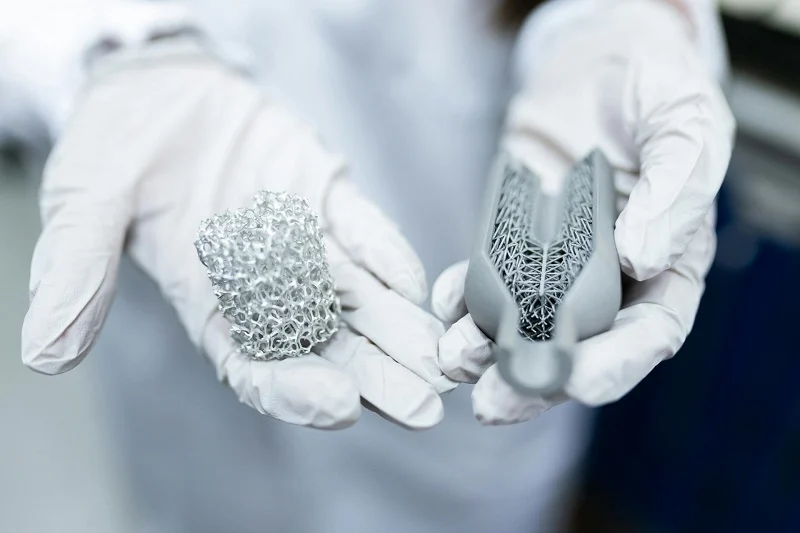
Raakaosat vaativat erityisiä lisätoimenpiteitä koneistuksen tai muovauksen jälkeen. Asianmukaiset pintakäsittelyt suojaavat lääkinnällisten laitteiden komponentteja päivittäiseltä kulumiselta ja pitävät nestekanavat puhtaina.
Pintakäsittely ja suojapinnoitteet
Kestävien alumiinikoteloiden anodisointi
Anodisointi muodostaa alumiinirunkoihin suojaavan ulkokerroksen. Tämä prosessi parantaa kulutuskestävyyttä ja luo siistin ulkonäön.
Koneistetut ulkokuoret saavat sähköeristyksen ja kemikaalienkestävyyden tavanomaisten anodisointikäsittelyjen avulla. Nämä suojaavat ominaisuudet pitävät rungot turvassa toistuvien klinikkapyyhkäisyjen aikana.
Elektrolyyttinen kiillotus erittäin puhtaille nestelinjoille
Elektrolyyttinen kiillotus tasoittaa metallipintoja poistamalla pieniä purseita ja pintalikaa. Tämä käsittely luo puhtaan, suojaavan kerroksen nesteliittimiin.
| Suorittaa loppuun | Diagnostiikkalaitteiden koteloiden ja nestejohtojen edut |
| anodisointi | Tarjoaa sähköeristyksen, kemikaalienkestävyyden ja puhtaan kosmeettisen pinnan kehyksille. |
| sähkökiillotus | Parantaa korroosionkestävyyttä, tasoittaa pintoja ja vähentää jäämien tai mikro-organismien muodostumista. |
| Tomukuorrute | Tarjoaa kovan, iskunkestävän pinnan, joka kestää sairaalakäyttöön tarkoitettuja desinfiointiaineita. |
Pienien karheiden kohtien poistaminen estää bakteerien kasvun nestejohtojen sisällä. Sileä pinta mahdollistaa helpon puhdistuksen ja suojaa herkkiä diagnostisia virtauksia.
Jauhemaalaus ulkoisille koteloille
Jauhemaalaus lisää metallikansien päälle vahvan suojakerroksen. Tämä paksu pintakäsittely suojaa laitteiden runkoja kolhuilta ja naarmuilta.
Tiivistetty pinta kestää voimakkaita sairaalapuhdistusaineita. Työntekijät voivat pyyhkiä ulkopaneelit nopeasti vahingoittamatta alla olevaa metallirunkoa.
Passivointi ja pintakäsittelyt
Ruostumattoman teräksen kemiallinen passivointi
Kemiallinen passivointi standardin ASTM A967 mukaisesti poistaa vapaan raudan ruostumattomasta teräksestä valmistetuista osista. Tämä käsittely estää metallipalojen vuotamisen herkkiin nestereitteihin.
Metallivuotojen pysäyttäminen suojaa potilasturvallisuutta kaikissa diagnostiikkalaitteissa testauksen aikana. Passivointi parantaa myös aktiivisessa käytössä olevien osien pitkäaikaista ruosteenestokykyä.
Antimikrobiset pinnoitteet
Erikoispinnoitteet estävät pienten bakteerien kasvun sisäosissa. Abbott Labsin vuonna 2021 tekemä tutkimus osoitti, että Dursan-pinnoite ja miedosti pesty saippuavesi saavuttivat 100-prosenttisen poiston testatuista proteiineista.
Tämä täydellinen proteiininpuhdistus estää näytteen kontaminaation ja vähentää virheellisiä testituloksia. Älykkäiden lisäkäsittelyjen ja hyödyllisten pinnoitteiden lisääminen pidentää osien käyttöikää huomattavasti.
Erikoistunut puhdastilan jälkikäsittely
Ultraäänipuhdistus roskien poistoon
Ultraäänikylvyissä käytetään nopeita ääniaaltoja ravistelemaan pieniä metalliosia irti monimutkaisista muodoista. Muut menetelmät, kuten rumpupesu tai hiekkapuhallus, puhdistavat ulkopinnat, mutta ultraäänipesu poistaa syvällä piilevää likaa.
Irtonaisten osien poistaminen suojaa herkkiä antureita äkillisiltä mekaanisilta vaurioilta. Puhtaat osat vähentävät sisäisiä vikoja koko tuotantosarjan ajan.
ISO-luokan 7 ja 8 puhdastilapakkaukset
Työntekijät pakkaavat puhtaat osakokoonpanot ISO-luokan 7 ja ISO-luokan 8 puhdastiloissa. Tuplapakkaus pitää osat turvassa pölyltä kuljetuksen aikana.
Sinetöidyt pussit suojaavat jokaista herkkää laitetta ilmassa kulkeutuvalta pölyltä. Puhdas toimitus varmistaa, että jokainen laite saapuu valmiina välittömään puhdastilan kokoamiseen.
Laatustandardit Lääketieteellisten laitteiden valmistus
Tehtaat käyttävät huolellisia testejä varmistaakseen, että osasi valmistetaan turvallisesti.
Kattava laatutestaus lääkinnällisille laitteille
Koordinaattimittauskoneen mittatarkastukset
Yksityiskohtaiset diagnostiikkalaitteiden osat vaativat huolellisen testauksen ennen puhdastilapakkausta. Työntekijät käyttävät erityistä mittauskonetta pienten reikien ja muotojen tarkistamiseen. Kosketustyökalut seuraavat jokaista reunaa varmistaakseen, että osa vastaa tarkasti digitaalista tiedostoasi.
Nämä automaattiset tarkistukset auttavat työntekijöitä löytämään virheelliset muodot jo linjan alkuvaiheessa. Pienten virheiden löytäminen varhain suojaa rakennusprosessiasi ja parantaa testausta kokonaisuudessaan.
Jakotukkien rikkomaton vuototestaus
Nesteiden reittien on pysyttävä täysin suljettuina vuotojen estämiseksi verikokeiden aikana. Laaduntarkastuksissa tarkistetaan suljetut osat vahingoittamatta muovi- tai metallirakennetta.
- Radiografinen testausKäyttää röntgensäteitä löytääkseen piilossa olevia ilmataskuja tai sisäisiä halkeamia kiinteiden osien sisältä.
- Ultraääni testausLähettää korkeataajuisia ääniaaltoja liimattujen osien läpi löytääkseen piilossa olevia sisäisiä virheitä.
- Väriaineen tunkeutumistestausKäyttää kirkkaita väriaineita korostamaan pieniä ulkohalkeamia sileissä nestemäisissä lohkoissa.
- Magneettihiukkasten testausKäyttää magneetteja löytääkseen helposti pieniä piilossa olevia pintahalkeamia rautaosista.
Uudet digitaaliset skannerit luovat nopeita digitaalisia tiedostoja nopeaa tarkastuspalautetta varten. Näiden turvallisten testien avulla tuotantolaitoksesi pysyy puhtaana ja luotettavana.
Sääntelyyn perustuvat laadunhallinnan viitekehykset
ISO 13485 -standardin noudattaminen
Jokaisen diagnostiikkalaitteiden osia valmistavan tehtaan on pidettävä järjestelmällisiä turvallisuusrekistereitä. ISO 13485 -standardi asettaa maailmanlaajuiset laatusäännöt lääkinnällisten laitteiden valmistukselle . Tämä sääntö kattaa saapuvien materiaalien tarkastukset, turvallisen varastoinnin ja asiakasvalitusten seurannan.
Näiden sääntöjen noudattaminen pitää globaalit toimitusketjusi toiminnassa sujuvasti. Tiukka kirjanpito antaa tiimien seurata raaka-aineita, muoveja ja loppuviimeistelyjä.
FDA 21 CFR osan 820 vaatimukset
Yhdysvalloissa lääkinnällisten laitteiden valmistuksen on noudatettava FDA:n 21 CFR Part 820 -laatusääntöjä. Tehtaiden on kirjattava jokainen vaihe todistaakseen työkalujensa turvallisen toiminnan. Myös muut maailmanlaajuiset säännöt edellyttävät tiukkoja turvallisuustoimenpiteitä potilaiden terveyden suojelemiseksi:
- EU MDR 2017/745Vaatii täydellisiä turvallisuustarkastuksia ja osien täydellistä seurantaa kaikissa Euroopan maissa.
- IEC 60601Asettaa tiukat turvallisuustestaussäännöt sähköisille ja mekaanisille diagnostiikkatyökaluille.
Prosessin validointiprotokollat
Asennuskelpoisuus ja käyttökelpoisuus
Prosessitarkastukset todistavat, että tehtaasi kokoonpano valmistaa puhtaita osia joka kerta. Tiimit noudattavat selkeitä vaiheita asennuksen aikana varmistaakseen pitkäaikaisen turvallisuuden.
| Vaihe | Vaiheet ja protokollakohdat | Dokumentaatio ja parametrit |
| IQ | Tarkista pakkauslistat, etsi kuljetusvaurioita, tarkista sähkölinjat ja kirjaa työkalujen varhaiset kalibroinnit. | Älykkyysosamäärän säännöt, asennuslistat, laitteiston tiedot ja lopulliset yhteenvetoraportit. |
| OQ | Testaa näyttöpaneelit, lämpötilansäätimet, paineistustyökalut, kosteusanturit ja moottorin nopeuden säätimet. | OQ-testitiedostot, kalibrointilokit, seurantalistat, tuulettimen nopeustiedot ja virheilmoitukset. |
Suorituskyvyn kelpoisuus massatuotantoon
Suorituskykytarkastukset osoittavat, että laitteistosi tuottaa hyviä osia suurten tehdasajojen aikana. Laadunvalvontatiimit rakentavat täydelliset datasuunnitelmat todellisten tehdasolosuhteiden valvomiseksi.
Työntekijät tarkistavat näyteryhmät yksinkertaisten hyväksymissääntöjen mukaisesti ennen täyden tuotannon aloittamista. Tämä huolellinen testaus todistaa, että räätälöity valmistusprosessisi tuottaa identtisiä osia ilman äkillisiä virheitä.
Diagnostiikkalaitteiden osien valmistuksen haasteet
Tiukat toleranssit ja monimutkaiset geometriat
Ohutseinäisten komponenttien vääristymien hallinta
Ohuiden metallikuorien tai muovikehysten valmistus aiheuttaa fyysisiä ongelmia. Työkalun kuumuus saa metallit ja muovit vääntymään helposti. Ohuet seinämät myös tärisevät nopeiden leikkausvaiheiden aikana. Nämä liikkeet pilaavat osan tarkkuuden ja kuluttavat työkaluja.
Lämpötilan säädöllä varustetut työstötyökalut auttavat estämään näitä siirtymiä. Tarkat koneet pitävät mitat tarkasti pitkien leikkausten aikana. Erikoismuovit, kuten PEEK, reagoivat nopeasti lämpöön. Koneistajien on pidettävä työpajan lämpötila tasaisena ±5 °C:n sisällä näiden pehmeiden materiaalien suojaamiseksi.
Hienojen mikrofluidisten kanavien mikrotyöstö
Nykyaikainen nestetestaus tarvitsee pieniä kanavia nestesarjojen sisällä. Pienten reittien leikkaaminen verinäytteille vaatii erikoistyökaluja ja vakaita asetuksia. Pienten porien taivuttaminen aiheuttaa kokovirheitä monimutkaisissa kuvioissa.
Jatkuva leikkaus tuottaa lämpöä, joka kuluttaa pieniä työkalun osia nopeasti. Korjaamot tarkistavat leikkaustyökaluja jatkuvasti vaihtaakseen kuluneet terät ennen kuin koot muuttuvat. Tasainen nestemäinen jäähdytysneste poistaa lämpöä ja pesee pienet metalliosat pois kapeista urista.
Materiaalien yhteensopivuus ja sääntelyyn liittyvä riski
Kemiallinen kestävyys kliinisille puhdistusaineille
Diagnostisten laitteiden osien on kestettävä päivittäistä altistumista voimakkaille puhdistusaineille. Vahvat sairaalakemikaalit kuluttavat pintoja ja heikentävät muovirakenteiden sisäpuolta ajan myötä. Kemialliset halkeamat aiheuttavat sisäisiä vuotoja, jotka pilaavat puhtaat nestenäytteet.
Materiaalivalinnat ratkaisevat, kuinka kauan lääkinnällinen laite kestää kiireisillä klinikoilla. Kestävien muovien valinta estää jännityshalkeamien syntymisen nesteliitosten lähellä. Huolellinen materiaalitestaus osoittaa, että valitut osat eivät hajoa päivittäisten sairaalapuhdistusten aikana.
Kosketuspintojen bioyhteensopivuuden validointi
Potilaisiin kosketuksiin joutuvat osat vaativat tiukkoja turvallisuustarkastuksia maailmanlaajuisten terveyssääntöjen mukaisesti. ISO 10993 -standardi edellyttää täydellisiä osien tarkastuksia ja materiaalien täydellistä seurantaa jokaiselle kosketuspinnalle. Tehtaat ryhmittelevät jokaisen laitteen kosketustyypin ja -ajan mukaan, esimerkiksi lyhyet alle 24 tunnin käynnit tai pidemmät, enintään 30 päivän mittaiset käyttökerrat.
Tiimit testaavat turvallisuusrajoja käyttämällä vanhoja kemikaalitietoja tai suoria biologisia testejä. Täydellinen testaus suojaa potilasturvallisuutta tarkistamalla, ettei fyysisistä osista vuoda haitallisia kemikaaleja. Tämä huolellinen tarkastus vähentää oikeudellisia riskejä ennen uusien kliinisten laitteiden myyntiä.
Prototyyppien siirtäminen täyteen tuotantoon
Valmistettavuuden optimointia silmällä pitäen suunnittelu
Siirtyminen varhaisista malleista täyteen tuotantoon vaatii älykkäitä suunnittelumuutoksia. Insinöörit yksinkertaistavat osien muotoja ja löysentävät toleransseja työkalujen asennusaikojen lyhentämiseksi. Suunnittelu- ja rakennustiimien välinen varhainen yhteistyö havaitsee kalliit valmistusvirheet ennen kuin tehtailla aloitetaan suuret sarjat.
Hyvät suunnittelutavat keskittyvät yleisiin työkalukokoihin ja vastaaviin metallityyppeihin. Yksinkertaiset ominaisuudet vaativat vähemmän pitimiä ja pienemmät hylkyprosentit. Digitaalisten muottitestien suorittaminen parantaa osien suunnittelua jo kauan ennen kovien teräsmuottien leikkaamista.
Lyhennämme räätälöityjen työkalujen toimitusaikoja
Räätälöidyt muotit ja monimutkaiset kokoonpanot viivästyttävät usein tuotelanseerauksia useilla kuukausilla. Yhteistyö toimittajien kanssa varhaisessa vaiheessa auttaa tiimejä suunnittelemaan standardityökalujen ja saatavilla olevien materiaalikokojen ympärille. Oikeiden testimallien rakentaminen auttaa tiimejä tarkistamaan työkaluvalinnat ennen kalliiden tehdasmuottien tekemistä.
Standardoitujen muotojen käyttö nopeuttaa asennusvaiheita aktiivisilla tuotantolinjoilla. Yksinkertaiset työkalut leikkaavat alkukustannuksia ja pysäyttävät tuotantoviiveet. Nopea työkalujen valmistus auttaa lääkinnällisten laitteiden osia pääsemään terveydenhuollon markkinoille nopeasti menettämättä lopullista laatua.
Valitse NOBLE diagnostiikkalaitteiden osien parhaaseen valmistukseen
Etsitkö luotettavaa kumppania korkean tarkkuuden lääketieteellisten komponenttien valmistukseen? NOBLE erottuu joukosta ensisijaisena räätälöityjen valmistusten kumppanina ja johtavana CNC-toimittajana Kiinassa. Autamme suunnittelutiimejä heidän rakentaessaan monimutkaisia diagnostisten laitteiden osia poikkeuksellisella tarkkuudella. Omistautunut tiimimme tukee projektiasi ensimmäisestä piirustuksesta aina täysimittaiseen volyymituotantoon asti.
Edistyneet moniakseliset työstöominaisuudet
NOBLElla käytämme huippuluokan koneita monimutkaisten osageometrioiden käsittelyyn. 5-akselisissa CNC-työstölaitteissamme on lineaariset X-, Y- ja Z-akselit sekä pyörivät A- ja C-akselit. Tämä edistynyt kokoonpano mahdollistaa aidon 5-akselisen synkronisen leikkauksen haastaville komponenttimuodoille.
- Yhden asennuksen mahdollisuusOsat valmistetaan yhdessä kiinnitysvaiheessa, mikä poistaa täysin useista asetuksista johtuvat kohdistusvirheet.
- Tiukat toleranssitKokonaistoleranssit pidetään tarkasti 0.01 mm:n sisällä, mikä varmistaa täydellisen sopivuuden jokaiselle herkälle diagnostiikkalaitteelle.
Tämä korkea tarkkuustaso pitää kriittiset optiset reittisi ja nestekanavasi toiminnassa sujuvasti. Voit luottaa moderniin konepajaamme kestävien rakennekehysten, räätälöityjen liittimien ja vuotamattomien fluidiventtiilien toimittamisessa vaivattomasti. Keskitymme selkeään viestintään ja huolelliseen ammattitaitoon auttaaksemme projektiasi onnistumaan.
Tiukat laatujärjestelmät ja täydellinen jäljitettävyys
Tinkimätön turvallisuus on lääkinnällisten laitteiden valmistuksen ydin . NOBLElla on viralliset ISO 9001:2015- ja ISO 13485:2016 -laadunhallintastandardit, jotka takaavat jatkuvan erinomaisuuden. Laitoksemme noudattaa tiukasti kansainvälisiä turvallisuussääntöjä jokaisessa lääkinnällisten laitteiden valmistustilauksessa.
Ylläpidämme vankkaa laadunhallintajärjestelmää, joka tarjoaa täyden jäljitettävyyden alkuperäisestä suunnittelusta lopputuotteen toimitukseen. Nykyaikainen laadunhallintajärjestelmäohjelmisto seuraa toimittajien suorituskykyä, määräystenmukaisuutta ja mahdollisia riskejä reaaliajassa. Lisäksi julkaisemme kattavia asiakirjapaketteja, jotka täyttävät FDA:n, eurooppalaisen MDR:n ja ISO 13485 -standardin kriteerit. Tiukat laadunvarmistusmenettelymme takaavat täyden luotettavuuden kliinisten auditointien aikana. Jokainen komponentti käy läpi huolelliset laadunvalvontatarkastukset ennen kuin se lähtee puhtaasta laitoksestamme.
Kokonaisvaltainen DFM-tuki ja nopea tuotanto
Lääketieteellisen konseptin muuttaminen kaupalliseksi tuotteeksi tulisi olla yksinkertaista ja stressitöntä. NOBLE tarjoaa kattavaa Design for Manufacturability -tukea komponenttiesi ominaisuuksien hiomiseen kehityssyklin alkuvaiheessa. Asiantunteva suunnittelupalautteemme auttaa vähentämään työkalujen kulumista, raaka-ainehävikkiä ja hallitsemaan kokonaisyksikkökustannuksia.
Suunnittelutiimimme auttaa sinua siirtymään vaivattomasti nopeista toiminnallisista prototyypeistä täysimittaisiin tuotantoeriin. Tarkistamme osasuunnittelusi poistaaksemme valmistuksen pullonkauloja ja odottamattomia tuotantoviiveitä. Varhainen DFM-yhteistyö nopeuttaa kaupallisen tuotannon aikataulua ja säilyttää samalla luotettavan osien laadun jokaisessa erässä. Yhteistyö kanssamme suojaa projektisi aikataulua ja pitää rakennuskulusi ennustettavina.
Oikeiden valmistusprosessien, hyvien materiaalien ja vahvojen pintakäsittelyjen valinta varmistaa jokaisen laitteen turvallisen toiminnan. Älykäs lääkinnällisten laitteiden valmistus hyödyntää varhaisia suunnittelutarkastuksia virheiden havaitsemiseksi nopeasti. Yhteistyö suunnitteluvalintojen parissa alentaa kustannuksia ja vähentää tuotantoriskejä samalla, kun se täyttää helposti ISO 13485 -standardin säännöt.
Suunnittelu- ja ostotiimisi tulisi käyttää nykyaikaisia rakennustyökaluja ja modulaarisia kokoonpanopalveluita. Diagnostiikkalaitteiden osien valmistuksen yksinkertaistaminen auttaa tuomaan lääkinnällisen laitteesi markkinoille nopeasti. Oletko valmis virtaviivaistamaan seuraavaa tuotantoerääsi? Lähetä meille CAD-tiedostosi suunnittelukatselmusta varten, pyydä hinta-arvio tai keskustele suoraan asiantuntevien insinööriemme kanssa jo tänään!
FAQ
Miksi ISO 13485 -standardin noudattaminen on kriittistä lääketieteellisille komponenteille?
ISO 13485 -standardin säännöt takaavat turvallisen ja luotettavan tuotannon. Tämä maailmanlaajuinen laatujärjestelmä seuraa jokaista raakametalli- ja muovierää. Näiden tiukkojen ohjeiden noudattaminen auttaa tehtaita ylläpitämään tarkkaa prosessien varmennusta täysien massatuotantoerien aikana.
Miten insinöörit tarkistavat mikrofluidistisen jakotukin mitat?
Teknikot käyttävät koordinaattimittauskoneita tarkkoihin kokotarkistuksiin. Turvallisilla vuototesteillä tarkistetaan myös herkkiä sisäisiä nestereittejä. Nämä tarkastukset pitävät diagnostiikkatyökalusi vuotamattomana vahingoittamatta herkkiä muovi- tai metalliosia.
Mitä työstötoleransseja tarkkuus-CNC-verstaat voivat saavuttaa?
Vakiotyöstötoleranssit alkavat läheltä ±0.005 tuumaa. Moniakselijyrsinnässä tarkkuustoleranssit ovat kuitenkin jopa ±0.0005 tuumaa tai parempia. Sveitsiläiset sorvauskeskukset muotoilevat jopa pieniä, alle 2 mikrometrin kokoisia nestemäisiä ominaisuuksia.
Miten oikeat materiaalivalinnat suojaavat potilasturvallisuutta?
Valittujen materiaalien on läpäistävä tiukat ISO 10993 -testausrajat myrkyllisyyden ja ärsytyksen osalta. Kemikaaleja kestävien muovien, kuten PEEKin tai ULTEMin, valitseminen suojaa potilasturvallisuutta, kun osat altistuvat päivittäin voimakkaille sairaalapuhdistusaineille.
Mitkä laatutarkastukset estävät komponenttien virheitä tuotannon aikana?
Tarkastustiimit suorittavat tiukkaa laadunvalvontaa jokaisessa rakennusvaiheessa. Teknikot suorittavat automaattisia optisia tarkastuksia, röntgenskannauksia ja turvallisia vuototestejä. Nämä nopeat tarkastukset löytävät piileviä kokovirheitä jo tehtaan alkuvaiheessa.
Miten varhainen DFM-tarkistus alentaa tuotantokustannuksia?
Varhainen suunnittelupalaute yksinkertaistaa monimutkaisia muotoja ennen kovien teräsmuottien leikkaamista . Osasuunnittelun parantaminen vähentää raaka-ainehävikkiä, vähentää työkalujen kulumista ja estää odottamattomat tehdasviiveet suurten tuotantoerien aikana.
Miksi käyttää sveitsiläistä sorvausta fluidiventtiileissä ja -liittimissä?
Sveitsiläiset sorvauskeskukset valmistavat sileitä pyöreitä liittimiä erittäin tarkoilla yksityiskohdilla. Tämä korkea tarkkuus estää nestevuodot ja pitää nesteen virtauksen sujuvana tärkeän diagnostiikkalaitteen sisällä.







