
Mikä on paras tapa rakentaa PCR-laitteen kotelo ? Se riippuu siitä, kuinka monta laitetta tarvitset, kuinka tarkkoja niiden on oltava, mitä materiaaleja käytetään ja miten laite pidetään puhtaana. Maailmanlaajuisten markkinoiden odotetaan kasvavan 8.5 % vuodessa vuoteen 2033 asti, koska yhä useammat ihmiset tarvitsevat diagnostisia testejä. Laboratoriot tarvitsevat luotettavia laitteita jokapäiväiseen työhönsä. Yhteistyö alkuperäislaitevalmistajien (OEM) kanssa ja hyvät suunnitteluvalinnat ovat erittäin tärkeitä. Kotelosuunnittelun aloittaminen varhain auttaa läpäisemään kelpuustestit. Toimittajat, jotka suodattavat ilmaa hyvin ja seuraavat eriä, saavat todennäköisemmin hyväksynnän. PCR-prosessi vaatii tarkkuutta ja ehdotonta puhtautta. Näiden seikkojen tunteminen auttaa sinua valitsemaan parhaan PCR-laitteen. Tämä opas antaa sinulle selkeän suunnitelman oikean menetelmän valitsemiseksi suunnittelusta lopulliseen koteloon.
PCR-laitteiden kotelointivaatimukset
Materiaalivalinta lämmön- ja kemikaalinkestävyyden varmistamiseksi
Termoplastiset vs. metallit PCR-laitteiden koteloissa
Oikea materiaali ratkaisee, kuinka hyvin kotelo toimii. PCR-laitteet tuottavat lämpöä lämpösyklien aikana. PCR-laitteen kotelon on kestettävä tämä taipumatta tai vääntymättä. Lämpöstabiloidut laadut säilyttävät muotonsa useiden lämpösyklien jälkeen. Lämpöstabilisaattorit ja iskunvaimennus ovat tässä käytetyt pääasialliset teknologiat. Nämä laadut kestävät haurautta ja pintavaurioita. Alla olevassa taulukossa vertaillaan yleisiä vaihtoehtoja.
| Materiaali | Lämmön- ja kemikaalienkestävyysominaisuudet |
| ABS/PC-sekoitukset | Kestää enemmän lämpöä ja on kestävä; toimii hyvin tavallisten terveydenhuollon pyyhkeiden kanssa |
| polykarbonaatti | Kestää iskuja hyvin; voi haljeta joidenkin alkoholien kanssa, jos muovausjännitys on suuri |
| PPSU | Kestää höyryautoklaavin ja voimakkaan puhdistuksen |
| KURKISTAA | Hyvä korkeisiin lämpö- ja lujuusvaatimuksiin; kestää kemikaaleja erittäin hyvin |
| Alumiini | Auttaa levittämään lämpöä; voidaan käyttää eristäviä vuorauksia kosketuslämpötilan rajoitusten täyttämiseksi |
| Ruostumaton teräs | Paras sovelluksiin, joissa tarvitaan kestävyyttä ja usein toistuvaa sterilointia |
Jokaisella materiaalilla on eri tehtävä. Metallit, kuten alumiini, auttavat levittämään lämpöä. Termoplastiset muovit, kuten PEEK, kestävät kemikaaleja. PCR-prosessi vaatii materiaalilta tasaista suorituskykyä.
Laboratorioreagenssien kemiallisen kestävyyden arviointi
Laboratoriot käyttävät vahvoja puhdistusaineita ja liuottimia. Kotelointimateriaalin on kestettävä niitä. ABS/PC-sekoitukset sopivat hyvin yhteen yleisten terveydenhuollon pyyhkeiden kanssa. Polykarbonaatti vaatii huolellista muovausta jännityshalkeilun välttämiseksi. PPSU kestää höyryautoklaavisyklejä. PEEK kestää erittäin hyvin voimakkaita kemikaaleja. Oikea materiaali suojaa laitteita. Se varmistaa pitkän käyttöiän. Tämä vaikuttaa suoraan diagnostisten tulosten herkkyyteen ja tarkkuuteen.
PCR-laitteiden koteloiden keskeiset suunnittelunäkökohdat
Lämmönhallinta- ja lämmönpoistostrategiat
PCR-kaappi on suunniteltu tarjoamaan kontrolloidun ja kontaminaatiovapaan ympäristön polymeraasiketjureaktion valmisteluille, ja siinä on ominaisuuksia, jotka varmistavat sekä lämpöstabiilisuuden että ilmassa olevien hiukkasten hallinnan.
Suuritehoiset PCR-laitteet tuottavat enemmän lämpöä käytön aikana. Kotelon on hallittava tätä hyvin. Ympäristönhallintajärjestelmiin kuuluvat tarkat anturit. Nämä anturit tarkistavat ja säätävät lämpötilaa ja kosteutta jatkuvasti. Tämä estää näytteiden hajoamisen. Nopea PCR-laite tuottaa vielä enemmän lämpöä lyhyemmissä sykleissä. Kotelon suunnittelussa on otettava tämä huomioon. Hyvä lämmönhallinta pitää PCR-teknologian suorituskyvyn vakaana.
Kontaminaation minimointi sileillä, huokosettomilla pinnoilla
Kontaminaation hallinta on erittäin tärkeää diagnostiikassa. PCR-kaappi poistaa 99.99 % jopa 0.3 mikronin kokoisista hiukkasista. HEPA-suodatus luo steriilin esteen ilmassa olevia epäpuhtauksia vastaan. UV-sterilointi 254 nm:n aallonpituudella tappaa bakteereja tehokkaasti. Negatiiviset painegradientit estävät ulkoilman pääsyn työalueelle. Saumattomat sisäpinnat eivät jätä kontaminaatiopisteitä. Ne helpottavat puhdistusta. Kotelon on tuettava näitä ominaisuuksia. Tämä on välttämätöntä molekyylidiagnostiikassa ja geenitestauksessa. Jopa kannettava PCR-laite tarvitsee näitä kontaminaation hallintamenetelmiä. Ne suojaavat DNA-näytteitä hajoamiselta.
Lääketieteellisten laitteiden koteloiden sääntelystandardit
ISO 13485 -yhteensopivuus
Valmistajien on noudatettava laadunhallintastandardeja. ISO 13485 kattaa lääkinnällisten laitteiden laatujärjestelmät. Vaatimustenmukaisuus varmistaa tasaisen tuotteen laadun. Se tukee kliinistä diagnostiikkaa ja genomiikan sovelluksia. Sertifiointi osoittaa sitoutumista laatuun. Laboratoriot etsivät sertifioituja toimittajia. Sertifioitu kumppani antaa diagnostisille laboratorioille luottamusta laitteiden valintaan.
IEC 61010-2-101 -turvallisuusvaatimukset
IEC 61010-2-101 kattaa erityisesti in vitro -diagnostiikkalaitteet. Tähän sisältyvät PCR-laitteet. Standardi kattaa sähköturvallisuuden, mekaaniset vaarat ja lämpöturvallisuuden. Diagnostisten instrumenttien osalta vaaditaan riskinarviointia. ISO 10993 -standardin mukainen bioyhteensopivuustestaus koskee näytteitä koskettavia tiivisteitä. Steriloinnin validointi varmistaa, että kotelomateriaalit kestävät yleisiä menetelmiä. Nämä vaatimukset suojaavat käyttäjiä. Ne varmistavat luotettavan testauksen diagnostisissa laboratorioissa. Testien läpimeno riippuu koneiden vakaasta toiminnasta. DNA:n monistus vaatii tarkkaa lämmönsäätöä. Herkkyys on tärkeää jokaisella ajolla.
PCR-laitteiden koteloiden valmistus prosessit
Lämpösyklikoneiden koteloita voi valmistaa neljällä päätavalla. Jokainen menetelmä sopii parhaiten erilaisiin tarpeisiin, kuten tarvittavien osien määrään, niiden tarkkuuteen ja puhtauteen. CNC-koneistuksella, 3D-tulostuksella, ruiskuvalulla ja ohutlevyjen valmistuksella on kullakin omat vahvuutensa. Alla oleva taulukko osoittaa, miten nämä prosessit vastaavat erilaisia koteloiden käyttötarkoituksia.
| Tuotantoprosessi | Keskeiset aliprosessit | Tyypillisiä sovelluksia PCR-laitteiden koteloissa |
| CNC-koneistus | Tarkka leikkaus, tiukat toleranssit | Instrumenttikehykset, kiinnityslevyt, tarkkuuskiinnikkeet, lämmönpoistokomponentit |
| Sheet Metal Fabrication | Laserleikkaus, CNC-taivutus, hitsaus, mukaansatempaava | Kotelointipaneelit, rakennekotelot, laboratoriolaitteiden kotelot |
| Ruiskuvalu | Muotin suunnittelu, korkeapaineinen materiaalin ruiskutus | Suuret tilavuusosat, kotelot, sisäiset komponentit |
| 3D-tulostus | Kerros kerrokselta lisäainekerrostus | Prototyypit, räätälöidyt kiinnikkeet, monimutkaiset sisäiset geometriat |
Prototyyppien valmistus ja pienten tuotantomäärien prosessit (CNC- ja 3D-tulostus)
CNC-koneistus tiukkoihin toleransseihin ja monimutkaisiin geometrioihin
CNC-työstö leikkaa materiaalia pois alumiinista, ruostumattomasta teräksestä tai teknisistä muoveista valmistetuista kiinteistä kappaleista. Tämä menetelmä antaa erittäin tarkat mitat. Instrumenttien rungot ja kiinnityslevyt vaativat tällaista tarkkuutta. Myös lämpöä levittävät osat hyötyvät CNC:n saavuttamista tiukoista toleransseista. Prosessi pystyy käsittelemään hankalia muotoja, joita muilla menetelmillä on vaikea käsitellä. CNC-työstöllä saatavat pintakäsittelyt täyttävät puhdastilan vaatimukset ilman paljon lisätyötä. Pienille sarjoille CNC tarjoaa nopean läpimenon ilman työkalukustannuksia. Jokainen osa maksaa enemmän kuin valetut osat, mutta muotin maksamatta jättäminen etukäteen tekee siitä hyvän vaihtoehdon alle muutaman sadan yksikön määrille. Materiaalihävikki on huolenaihe, mutta lastujen kierrätys auttaa hieman.
3D-tulostus nopeaan iterointiin ja räätälöityihin malleihin
3D-tulostus rakentaa osia kerros kerrokselta digitaalisista malleista. Teknologia on erinomainen monimutkaisten muotojen luomiseen, joita tavallinen koneistus ei pysty tekemään. Tyypillinen pöytätulostin maksaa 379–3 440 dollaria, joten se on edullinen tutkimusympäristöihin. 0.2 mm:n kerroskorkeudet ja alle 0.2 mm:n poikkeamat CAD-mallista sopivat hyvin useimmille prototyypeille. ABS-filamentti tuottaa mustia, läpinäkymättömiä ja vahvoja osia, jotka sopivat hyvin kotelointitestaukseen. Suunnittelutiimit voivat nopeasti kokeilla uusia versioita ja tulostaa päivitetyt osat yön aikana. Tämä nopeus nopeuttaa kehityssykliä huomattavasti. Mukautetut kiinnikkeet ja sisäiset pidikkeet hyötyvät suunnittelun vapaudesta. Tulostetuilla osilla ei kuitenkaan ole samaa pinnanlaatua kuin koneistetuilla osilla. Pintojen puhdastilavalmiuden varmistamiseksi tarvitaan lisävaiheita, kuten hiontaa ja tiivistystä. Teknologia sopii parhaiten prototyypeille ja erittäin pienille määrille, ei tuotantoerille.
Suurivolyyminen tuotanto ruiskuvalulla
Tasainen laatu ja alhaiset yksikkökustannukset skaalautuvasti
Ruiskuvalu puristaa kuuman sulan muovin teräsmuottiin korkeassa paineessa. Prosessilla valmistetaan identtisiä osia, joilla on hämmästyttävä tasalaatuisuus. Kun muotti on rakennettu, osan hinta laskee huomattavasti. Kymmenien tuhansien kappaleiden tuotantomäärät tekevät tästä kustannustehokkaimman vaihtoehdon. Muovatuilla osilla on sileät, huokosettomat pinnat, jotka kestävät kontaminaatiota. Tämä on erittäin tärkeää molekyylidiagnostiikkalaitteille. Ruiskuvalumenetelmän toistettavuus tarkoittaa, että jokainen kotelo täyttää samat vaatimukset. Laadunvalvonta helpottuu, kun mitat pysyvät lähes samoina. Vakiintuneille ja vakaille PCR-laitteille ruiskuvalu antaa parhaan pitkän aikavälin arvon.
Työkaluinvestointien ja muotin suunnittelun ennakkoarvioinnit
Ruiskuvalun alkuvaiheen työkalukustannukset ovat korkeat. Teräsmuotit maksavat kymmeniä tuhansia dollareita ja niiden valmistus kestää viikkoja. Muotin suunnittelussa on otettava huomioon ilmavirtauskulmat, seinämän paksuus ja portin sijainti. Huono muotin suunnittelu johtaa vääntymiseen, uppoamisjälkiin tai lyhyisiin ruiskutusjälkiin. Materiaalivalinnat vaikuttavat paljon muotin suunnitteluun. PCR-sovelluksiin tarkoitetut lämpöstabiloidut laadut saattavat vaatia korkeampia muotin lämpötiloja. Päätös investoida työkaluihin edellyttää luottamusta tuotesuunnitteluun. Suunnittelumuutokset muotin valmistuksen jälkeen ovat kalliita. Useimmat valmistajat tekevät perusteellisen prototyyppien valmistuksen ennen ruiskuvaluun sitoutumista. Hyöty tulee alhaisista osakohtaisista kustannuksista ja korkeasta läpimenoajasta tuotannon alkaessa.
Rakenteellisten koteloiden ohutlevytyöt
Kestävien runkojen leikkaus, taivutus ja hitsaus
Peltilevyjen valmistus alkaa tasaisista metallilevyistä. Laserleikkaus luo tarkat ääriviivat. CNC-särmäys muotoilee materiaalin kolmiulotteisiksi muodoiksi. Hitsaus liittää osia pysyvää kokoonpanoa varten. Tämä prosessi luo vahvoja kehyksiä, jotka kestävät mekaanista rasitusta. Ruostumaton teräs ja alumiini ovat yleisiä valintoja. Nämä materiaalit tarjoavat erinomaisen kestävyyden ja lämmönkestävyyden. Peltilevykotelot kestävät PCR-tekniikan lämpövaatimukset hyvin. Prosessi sopii keskisuurille volyymeille, joissa ruiskuvalutyökalut eivät ole kannattavia. Valmistuksen läpimenoajat ovat lyhyempiä kuin muotin rakentamisen. Rakenteellinen lujuus tekee tästä menetelmästä ihanteellisen suuremmille instrumenteille, jotka tarvitsevat jäykkää tukea.
Laitteiston ja sähkömagneettisen suojauksen integrointi
Peltikotelot helpottavat laitteiston lisäämistä. Niitit ja kiinnikkeet kiinnittävät komponentit suoraan runkoon. Metalli itsessään tarjoaa sähkömagneettisen suojauksen, joka suojaa herkkää elektroniikkaa häiriöiltä. Tämä on arvokasta diagnostiikkalaitteille, joiden on säilytettävä signaalin laatu. Kokoonpanopisteisiin voidaan lisätä ylimääräisiä suojaustiivisteitä. Pintakäsittelyvaihtoehtoja ovat pulverimaalaus, hiekkapuhallus ja harjaus. Nämä käsittelyt parantavat korroosionkestävyyttä ja puhdastilan vaatimustenmukaisuutta. Rakenteellisen lujuuden ja suojauksen yhdistelmä tekee peltimetallista monipuolisen vaihtoehdon moniin sovelluksiin. Kannettavien PCR-laitteiden suunnittelussa käytetään usein tätä lähestymistapaa kestävyyden vuoksi kuljetuksen aikana.
Näiden prosessien välinen valinta riippuu tuotantomäärästä, tarkkuusvaatimuksista ja budjettirajoituksista. Prototyyppien valmistuksessa suositaan 3D-tulostusta ja CNC-koneistusta. Suuret volyymit vaativat ruiskuvalua. Rakenteelliset tarpeet painottuvat ohutlevytyöhön. Monet valmistajat yhdistävät prosesseja käyttämällä CNC:tä tarkkuusosien valmistukseen ja ohutlevyä pääkotelon valmistukseen. Tämä hybridilähestymistapa tasapainottaa kustannukset, laadun ja suorituskyvyn. Kunkin prosessin ymmärtäminen auttaa laitevalmistajia tekemään tietoon perustuvia päätöksiä omien laitteidensa erityistarpeiden mukaan.
PCR-laitteiden koteloiden prosessien vertailu
Kustannukset, läpimenoaika ja skaalautuvuus
Alkuinvestointi vs. osakohtaiset kustannukset kullekin prosessille
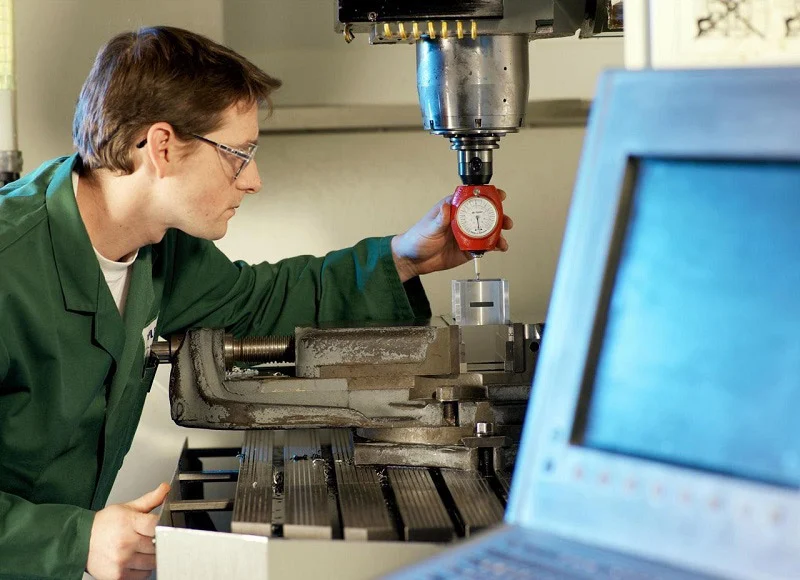
Kunkin menetelmän hinta vaikuttaa valintaan. Asennuskustannukset ja osan hinta vaihtelevat suuresti neljän prosessin välillä.
| Käsitellä asiaa | Asennus-/työkalukustannukset | Yksikkökohtaiset kustannukset (pieni volyymi) | Yksikkökohtaiset kustannukset (suuri volyymi) |
| 3D-tulostus | Minimaalinen (ei työkaluja) | Kohtalainen | Kohtalainen |
| Ruiskuvalu | Korkea (mukautettu muotti 10 000 dollaria+) | Erittäin korkea | Erittäin matala |
| CNC-koneistus | Keskitaso (ohjelmointi ja kalusteet) | Kohtalainen | Kohtalainen tai matala |
| Valu/Perinteinen | Korkea (suuttimet tai muotit) | Korkea | Matala |
Ohutlevytyön ja CNC-koneistuksen aloituskustannukset ovat keskitasoa, koska ne vaativat räätälöityjä jigejä ja käyttäjän aikaa. 3D-tulostus ei vaadi työkaluja. Ruiskuvalu vaatii eniten alkuinvestointeja, ja räätälöity muotti maksaa yli 10 000 dollaria ennen osien valmistusta. Tämä investointi on järkevä vain, jos teet useita osia. Pienet tuotantomäärät jakavat muotin kustannukset muutamalle osalle, joten jokaisella osalla on suuret työkalukustannukset. Suuret tuotantomäärät jakavat ne tuhansille osille, joten osakohtainen hinta laskee paljon.
Tyypilliset prototyyppien ja tuotantoerien toimitusajat
Prototyyppien toimitusajat ovat parhaita 3D-tulostuksessa. 3D-tulostettu kotelo voidaan toimittaa muutaman päivän kuluttua lopullisesta suunnittelusta. CNC-työstö kestää hieman kauemmin ohjelmoinnin vuoksi. Molemmat vältetään muotin valmistukseen tarvittavat viikot. Tuotantosarjat muuttavat aikataulua. Ruiskuvalu vaatii muotin suunnittelua, teräksen leikkausta ja koevaluja. Tämä voi kestää useita viikkoja ennen täydellistä tuotantoa. Levymetallin valmistus on tässä välissä. Laserleikkaus ja CNC-särmäys vievät aikaa asennukseen, mutta ne etenevät sitten nopeasti. Lanseerausta suunnittelevien laitevalmistajien on otettava huomioon nämä aikataulut. Nopea PCR-koneprojekti tiukalla aikataululla voi alkaa 3D-tulostetuilla prototyypeillä. Sitten voidaan siirtyä ruiskuvaluun, kun suunnittelu on vakaa. Tämä vaiheittainen lähestymistapa tasapainottaa nopeuden ja pitkän aikavälin kustannukset.
Tarkkuus, toleranssit ja pinnan viimeistely
Tiukkojen toleranssien saavuttaminen CNC:llä vs. ruiskuvalulla
CNC-työstö tarjoaa neljästä prosessista tarkimman koon hallinnan. Leikkaustyökalut poistavat materiaalia toistettavalla tarkkuudella. Instrumenttien rungot ja kiinnityslevyt pitävät tarkat asennot. Tämä tarkkuus on tärkeää PCR-koneille, jotka kohdistavat optisia osia tai lämmityselementtejä. Ruiskuvalussa saavutetaan myös tiukat toleranssit, kun muotti on testattu. Se kopioi muottiontelon erittäin hyvin. Osien välinen vaihtelu pysyy pienenä pitkien tuotantosarjojen aikana. Muotin kutistuminen vaikeuttaa sitä. Jokainen materiaali kutistuu eri tavalla jäähtyessään. Muottisuunnittelijoiden on otettava tämä huomioon. CNC-työstö välttää kutistumisongelmat. Leikkaaminen poistaa materiaalia kiinteästä kappaleesta, joten mitat pysyvät uskollisina CAD-mallille. Kriittisessä kohdistuksessa CNC usein voittaa. Suurten volyymien osille, joilla on tasainen muoto, ruiskuvalu antaa samanlaisen tarkkuuden alhaisemmilla kustannuksilla.
3D-tulostettujen osien jälkikäsittelyvaatimukset
3D-tulostetut osat vaativat lisätyötä ennen puhdastilassa käyttöä. Kerrosviivat jättävät pieniä harjanteita jokaiselle pinnalle. Nämä harjanteet keräävät likaa ja ovat vaikeasti puhdistettavia. Hiominen tasoittaa pinnan, mutta vie aikaa. Tiivistys täyttää reiät. Höyrysilitys on toinen vaihtoehto joillekin materiaaleille. Jokainen vaihe lisää työvoimaa ja kustannuksia. Lopullinen pinta on lähes yhtä hyvä kuin koneistetut tai valetut osat, mutta ei aivan. Prototyyppien kohdalla tämä kompromissi toimii hyvin. Tuotantokoteloiden osalta lisävaiheet vähentävät 3D-tulostuksen kustannushyötyä. Suunnittelutiimien tulisi sisällyttää jälkikäsittely budjettiinsa ja aikatauluunsa. Tulostettu osa, joka vaatii paljon viimeistelyä, voi maksaa enemmän kuin koneistettu.
Materiaalien yhteensopivuus ja määräystenmukaisuus
Mitkä prosessit tukevat parhaiten ISO 13485 -luokan materiaaleja?
ISO 13485 -sertifiointi edellyttää dokumentoitua materiaalin seurantaa. Jokainen hartsi- tai metalli-erä on seurattava toimittajalta valmiille osalle. CNC-työstö ja ruiskuvalu hoitavat tämän hyvin. Materiaalitoimittajat antavat analyysitodistukset jokaisen erän mukana. Ohutlevytyöstö tarjoaa samanlaisen seurannan alumiinille ja ruostumattomalle teräkselle. 3D-tulostuksessa on enemmän haasteita. Hartsikaavat vaihtelevat toimittajien ja erien välillä. Dokumentointistandardit vaihtelevat paljon lisäainevalmistusteollisuudessa. Jotkut filamentti- ja hartsivalmistajat tarjoavat nyt lääketieteellisen luokan materiaaleja täydellä seurannalla. Nämä vaihtoehdot ovat kuitenkin edelleen rajalliset verrattuna perinteisiin menetelmiin. Laboratorioiden ja diagnostisten laitteiden valmistajien tulisi tarkistaa materiaalidokumentaatio ennen prosessin valitsemista. PCR-laitteen kotelon on täytettävä samat laatustandardit kuin sen sisällä olevan laitteen.
Lopullisen kotelon sertifiointi lääketieteelliseen käyttöön
Lopullinen sertifiointi vaatii muutakin kuin vain oikean materiaalin valinnan. Koko kotelon on läpäistävä turvallisuus- ja suorituskykytestit. IEC 61010-2-101 kattaa IVD-laitteiden sähköiset, mekaaniset ja lämpöturvallisuusvaatimukset. ISO 10993 -standardin mukainen bioyhteensopivuustestaus koskee kaikkia näytteitä koskettavia pintoja. Steriloinnin validointi tarkistaa, että kotelo kestää yleisiä puhdistusmenetelmiä. Jokainen valmistusprosessi vaikuttaa sertifiointiin eri tavalla. Ruiskupuristus tuottaa yhdenmukaisia osia, jotka testataan ennustettavasti. CNC-työstö tarjoaa saman yhdenmukaisuuden metalliosille. 3D-tulostetut osat vaativat lisävalidointia. Kerrosten tarttuvuus ja pinnan huokoisuus vaihtelevat eri rakenneosien välillä. Tämä vaikeuttaa sertifiointia. Levymetallin valmistus antaa vahvoja ja toistettavia tuloksia. Prosessin valinta vaikuttaa suoraan sertifioinnin sujuvuuteen. Kumppani, jolla on kokemusta lääkinnällisten laitteiden valmistuksesta, voi auttaa tässä. Heidän asiantuntemuksensa vähentää epäonnistuneiden testien ja kalliiden uudelleensuunnittelujen riskiä.
Vertailu ei osoita yhtä parasta menetelmää. Jokainen prosessi palvelee eri tarvetta. Prototyyppien valmistus toimii parhaiten 3D-tulostuksen ja CNC-koneistuksen avulla. Suuret volyymituotannot vaativat ruiskuvalua. Rakenteelliset tarpeet viittaavat ohutlevyyn. Monet valmistajat yhdistävät prosesseja parhaan tuloksen saavuttamiseksi. CNC-koneistetut tarkkuusosat sopivat ohutlevykoteloon. Ruiskuvaletut suojukset suojaavat kokoonpanoa. Tämä hybridilähestymistapa tekee PCR-laitteista tarkempia ja samalla hallitsee kustannuksia. Diagnostisten tulosten herkkyys riippuu laitteen vakaasta suorituskyvystä. Tämä suorituskyky alkaa oikeasta koteloinnista. Laboratorioiden läpimenoaika riippuu luotettavasti toimivista koneista. Tehokkuuden parantuminen tulee oikean valmistuspolun valinnasta. Jokainen päätös materiaalista prosessiin muokkaa lopputuotetta. Laitevalmistajat, jotka ymmärtävät nämä kompromissit, tekevät parempia valintoja PCR-laitteilleen.
Päätöksentekokehys
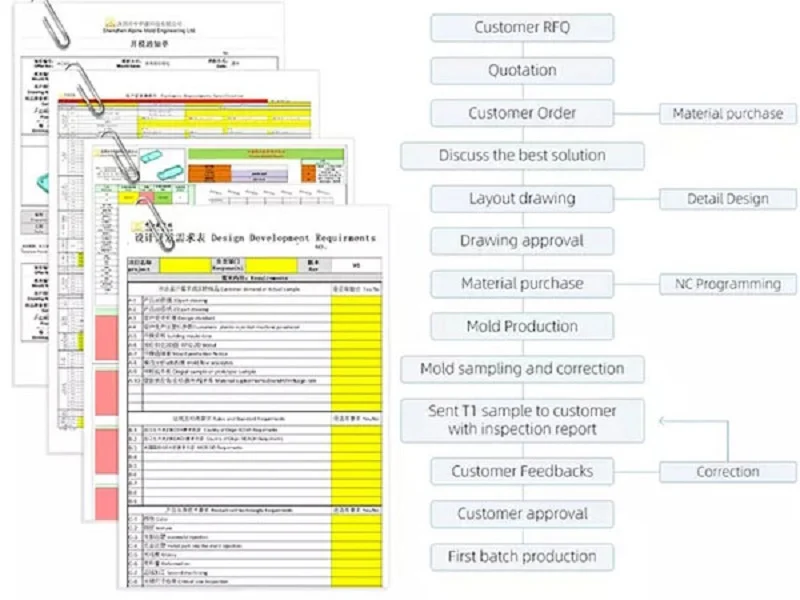
Oikean valmistuspolun valitseminen PCR-laitekotelolle tarkoittaa selkeän kehyksen noudattamista. Oikean laitteen valinta riippuu projektistasi. Nämä kolme vaihetta muuttavat tekniset vaatimukset konkreettiseksi päätökseksi. Ne kattavat volyymin, tarkkuuden ja budjetin. Jokainen vaihe kaventaa vaihtoehtoja. Tuloksena on selkeä polku eteenpäin.
Vaihe 1: Määritä tuotantomääräsi
Matalan, keskitason ja suuren volyymin kynnysarvojen tunnistaminen
Ensimmäinen vaihe vastaa yksinkertaiseen kysymykseen. Kuinka monta yksikköä tarvitset? Pieni tuotantomäärä kattaa prototyypit ja pienet erät, joille 3D-tulostus ja CNC-työstö sopivat tähän alueeseen. Ne eivät vaadi suuria alkuinvestointeja. Keskisuuri tuotantomäärä sopii ohutlevyjen valmistukseen ja edistyneeseen CNC-työstöön. Suurissa tuotantomäärissä ruiskuvalu on paras vaihtoehto. Muotti maksaa paljon aluksi. Mutta osakohtainen hinta laskee hyvin alas. Tällä on merkitystä suuren läpimenon laboratorioissa käytettäville PCR-laitteille. Tuotantolinjasi läpimenon on vastattava testauskysyntää. Keskusdiagnostiikkalaboratorion PCR-järjestelmä tarvitsee suuren tuotantomäärän. Tutkimusprototyyppi tarvitsee pienen tuotantomäärän. Pelkästään tämä vaihe poistaa monia vaihtoehtoja mille tahansa PCR-projektille. Määräkynnys ei ole kiinteä. Se muuttuu osan monimutkaisuuden mukaan. Tärkeintä on laskea kannattavuusraja. Tässä vaiheessa työkalukustannukset maksetaan pois alhaisemmilla osakohtaisilla kustannuksilla.
Vaihe 2: Tarkkuuden ja monimutkaisuuden tarpeiden arviointi
Geometrian ja toleranssivaatimusten yhteensovittaminen prosessiin
Vaihe kaksi tarkastelee itse osaa. Minkä muodon sen on oltava? Kuinka tarkka sen on oltava? Tarkkuus ei ole valinnainen PCR-laitteissa. Lämpösyklin tarkkuus riippuu osan sopivuudesta. Diagnostisen testin herkkyys perustuu vakaaseen linjaukseen. CNC-koneistus pitää tiukimmat toleranssit. Se on paras PCR-konevalinta kriittisiin kiinnityspisteisiin. 3D-tulostus käsittelee monimutkaisia sisäisiä muotoja. Jäähdytyskanavat ja mukautetut kiinnikkeet on helppo tulostaa. Mutta pinnan viimeistely on karkea. Jälkikäsittely lisää aikaa ja kustannuksia. Ruiskuvalu antaa sileän, toistettavan pinnan. Se on ihanteellinen parhaiden PCR-koneiden koteloiden valmistukseen tuotannossa. Ohutlevy tarjoaa lujuutta ja sähkömagneettista suojausta. Käytä tätä PCR-koneen osto-oppaan vaihetta geometrian sovittamiseksi prosessiin. Monimutkainen muoto, jolla on tiukat toleranssit, saattaa vaatia ensin CNC:n ja sitten muovauksen. Yksinkertainen laatikko tarvitsee ohutlevyä. Laboratoriolaitteiden valintaprosessissa on punnittava näitä tekijöitä. Päätös parhaan PCR-koneen valinnasta alkaa kotelosta. Epäsuhta tässä johtaa viivästyksiin ja korkeisiin kustannuksiin. Geometria ohjaa prosessin valintaa. Toleranssitaso ohjaa kustannuksia. Tiukat toleranssit ovat saavutettavissa CNC-koneistuksella ja tarkkuusmuovauksella, kun taas 3D-tulostus tarjoaa alhaisempaa tarkkuutta monimutkaisille geometrioille. Tämä vaihe vaatii CAD-mallin huolellista tarkastelua.
Vaihe 3: Budjetin ja aikataulun harkitseminen
Työkalukustannusten tasapainottaminen osakohtaisen hinnan ja markkinoilletuloajan kanssa
Kolmas vaihe tasapainottaa rahan ja ajan. Budjetti ei koske pelkästään osan hintaa. Se on projektin kokonaiskustannukset. Työkalut ovat suurin alkuvaiheen kulu. Ruiskuvalumuotit maksavat kymmeniä tuhansia dollareita. CNC-työstö tarvitsee kiinnittimiä, mutta ei pitkän läpimenon muottia. 3D-tulostuksessa ei ole työkalukustannuksia. Osakohtainen hinta kertoo toisen asian. Suuri volyymi tekee ruiskuvalusta halvimman. Pieni volyymi tekee 3D-tulostuksesta tai CNC:stä halvempaa. Myös aikataulu vaikuttaa valintaan. Nopealla aikataululla toteutettu PCR-projekti saattaa ohittaa ruiskuvalun. Muotin valmistus kestää viikkoja. CNC- ja 3D-tulostus alkavat heti. Tämä nopeus nopeuttaa tuotteen pääsyä markkinoille. Diagnostiikkayrityksillä on usein tiukat aikataulut. Diagnostiikkalaboratoriot tarvitsevat laitteet nyt. Hybridi-lähestymistapa toimii hyvin. Käytä CNC:tä ensimmäisessä erässä. Vaihda sitten ruiskuvaluun seuraavassa erässä. Tämä tasapainottaa nopeuden ja pitkän aikavälin kustannukset. Kumppani voi auttaa sinua laskemaan nämä kompromissit. Heidän tiiminsä arvioi koko prosessin puolestasi. He tarkastelevat muotin hintaa, osan hintaa ja läpimenoaikaa. He antavat sinulle selkeän suosituksen. Tämä vähentää huonon päätöksen riskiä.
Nämä kolme vaihetta luovat toistettavan prosessin mille tahansa kotelointiprojektille. Ensin määritetään tilavuus. Toiseksi arvioidaan tarkkuus. Kolmanneksi tasapainotetaan budjetti ja aikataulu. Tuloksena on selkeä valmistuspolku. Seuraavissa osioissa näytetään esimerkkejä näistä valinnoista käytännössä.
Case-tutkimukset PCR-laitteiden koteloiden valmistuksesta
Pienen volyymin tutkimusprototyyppi CNC-koneistuksella
Iteratiiviset suunnittelumuutokset ja nopea läpimenoaika
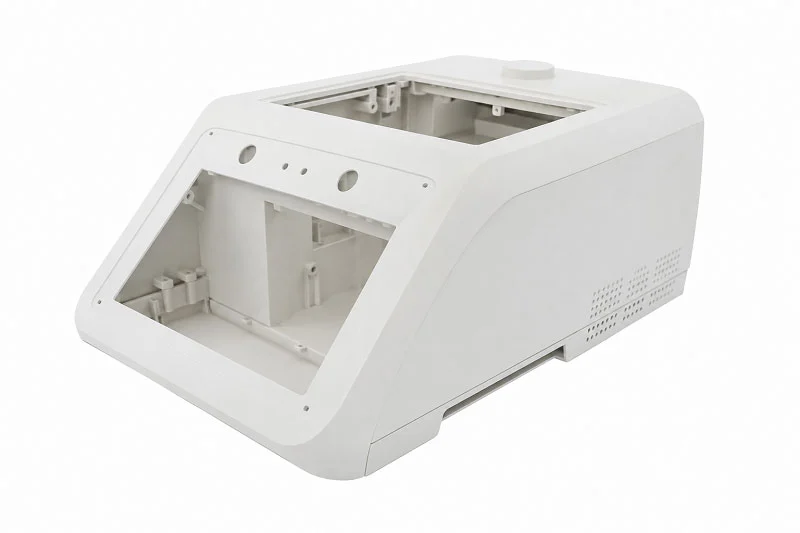
Yliopiston genomilaboratorio tarvitsi räätälöidyn kotelon uudelle PCR-prototyypille. Tiimi suunnitteli rakentavansa vain pienen määrän yksiköitä validointitutkimuksia varten. Ruiskupuristus ei ollut järkevää tuossa volyymissa. Pelkkä muotti maksaisi enemmän kuin koko projektin budjetti.
CNC-koneistus tarjosi oikean polun. Valmistaja ohjelmoi leikkausreitit suoraan CAD-mallista. Työkaluinvestointien puuttuminen tarkoitti, että suunnittelua voitiin muuttaa vapaasti. Ensimmäisessä versiossa havaittiin välysongelmia lämmityslohkon ympärillä. Tiimi päivitti mallin ja sai uudet osat muutamassa päivässä. Tämä nopea toimitus osoittautui ratkaisevaksi. Jokainen suunnittelumuutos paransi lämmönhallintaa ja komponenttien saatavuutta.
Koneistettu alumiinikotelo tarjosi myös luonnollista lämmönpoistoa. Laboratoriossa vältettiin ylimääräisten jäähdytyslaitteiden lisäämistä. Pinnan viimeistely täytti puhdastilan vaatimukset ilman lisävaiheita. Projekti eteni ideasta toimivaksi laitteeksi viikoissa, ei kuukausissa. Tutkimusympäristöissä, joissa tuotantomäärät ovat epävarmoja, CNC-työstö tarjoaa joustavuutta, johon muut prosessit eivät pysty.
Diagnostiikassa käytettävien PCR-laitteiden kotelot
Suurivolyyminen ruiskuvalu tasaisen laadun takaamiseksi
Diagnostiikkayritys valmistautui lanseeraamaan kaupallisen PCR-järjestelmän kliinisille laboratorioille. Markkinoiden kysyntä ennusti kymmeniä tuhansia yksiköitä vuodessa. Tuotantomäärä edellytti valmistusprosessin kehittämistä skaalautuvuutta ja toistettavuutta silmällä pitäen.
Ruiskuvalu nousi selkeäksi valinnaksi. Alan lähteet mainitsevat "diagnostiikkalaitteiden kotelot" yleisenä käyttökohteena, erityisesti PCR-laitteiden kotelot. Tarkkuusmikroruiskuvalu palvelee suoraan diagnostiikka- ja genomimarkkinoita. Prosessi tuottaa identtisiä osia jokaisessa tuotantoerässä. Tämä yhdenmukaisuus on tärkeää määräystenmukaisuuden ja laadunvarmistuksen kannalta.
Muottiinvestointi oli merkittävä alkuvaiheessa. Osakohtaiset kustannukset laskivat dramaattisesti tuotannon alettua. Jokaisella kotelolla oli sileät, huokosettomat pinnat, jotka hylkivät kontaminaatiota. Valetut osat täyttivät ISO 13485 -standardin dokumentointivaatimukset ja niiden materiaalien jäljitettävyys oli täydellinen. Yritys skaalasi tuotantoa luottavaisin mielin tietäen, että jokainen yksikkö vastasi validoitua suunnittelua. Vakiintuneille tuotteille, joilla on vakaa suunnittelu, ruiskuvalu tarjoaa alhaisimmat kokonaiskustannukset suurilla volyymeilla.
Monimutkaisen geometrian kotelointi 3D-tulostuksen avulla
Suunnittelun rajoitusten voittaminen perinteisessä valmistuksessa
Kannettavaa PCR-laitetta kehittävä startup-yritys kohtasi ainutlaatuisen haasteen. Kotelointi vaati sisäisiä jäähdytyskanavia, jotka seuraisivat kaarevia reittejä optisen ilmaisumoduulin ympärillä. Perinteinen koneistus ei pystynyt luomaan tällaisia kanavia. Ruiskuvalu vaatisi monimutkaisia sivuliikkeitä ja useita liukukiskoja, mikä nostaisi työkalujen kustannukset kohtuuttomaksi.
3D-tulostus ratkaisi geometriaongelman. Suunnittelutiimi upotti kotelon seiniin jäähdytyskanavat, jotka olivat muotoiltu tarkasti sisäisten komponenttien muotojen mukaan. Tulostettu osa yhdisti useita erillisiä koneistettuja kappaleita yhdeksi komponentiksi. Kokoonpanoaika lyheni merkittävästi.
Prototyyppi suoriutui hyvin alustavissa testeissä. Pinnan karheus vaati jälkikäsittelyä puhdastilan standardien täyttämiseksi. Tiimi käytti höyrysilityskäsittelyä ja tiivisti ulkopinnat. Lopullinen kotelo täytti fluoresenssitunnistuksen herkkyysvaatimukset. Tämä lähestymistapa osoittautui ihanteelliseksi pienten tuotantomäärien sarjoille, joissa suunnittelun monimutkaisuus on suurempi kuin osakohtaiset kustannukset. Startup-yritys validoi konseptinsa ja siirtyi myöhemmin ruiskuvaluun, kun volyymit oikeuttivat työkaluinvestoinnit.
Nämä tapaustutkimukset osoittavat valmistusprosessien väliset käytännön kompromissit. Määrä ohjaa päätöstä. Monimutkaisuus muokkaa vaihtoehtoja. Budjetti ja aikataulu asettavat rajat. Valmistuskumppani tuo kokemusta kaikista neljästä prosessista. Heidän suunnittelutiiminsä auttaa laitevalmistajia navigoimaan näissä valinnoissa luottavaisin mielin.
Tee yhteistyötä NOBLEN kanssa PCR-laitteistosi kotelointiprojektissa

NOBLE on johtava metalli- ja muovituotteiden valmistaja lääkinnällisissä laitteissa. Yritys auttaa asiakkaita prototyyppien ja täydellisten tuotantoerien valmiiksi saattamisessa vaivattomasti. Suunnittelutiimit saavat asiantuntevaa neuvontaa jokaisessa vaiheessa. NOBLE yhdistää teknisen taidon reagoivaan palveluun. Tämä tiimityöskentely alentaa riskejä ja nopeuttaa tuotteiden pääsyä markkinoille.
Täyden palvelun osaamista suunnittelusta kokoonpanoon
Asiantuntemusta sekä metalli- että muoviteollisuudessa
NOBLElla on syvällistä osaamista monilla valmistusalueilla. Tiimimme työskentelee alumiinin, ruostumattoman teräksen ja vahvojen muovien kanssa. Tämä kaksoisosaaminen on tärkeää PCR-laitteiden kotelointiprojekteissa. Yksi kumppani voi leikata tarkkuuskiinnikkeitä, muovata muovikansia ja rakentaa peltikehyksiä. Yritys käsittelee hankalia muotoja luottavaisin mielin. Materiaaliosaaminen kattaa useita lääketieteellisiin koteloihin soveltuvia kestomuoveja ja metalleja. Tämä laaja osaamisalue tarkoittaa, ettei toimittajien välillä tapahdu turhaa materiaalien siirtoa.
Yksi lähde koneistukseen, muovaukseen ja viimeistelyyn
Avaimet käteen -tuotanto helpottaa koko toimitusketjua. NOBLE hoitaa osien hankinnan, mekaanisen työn, kokoonpanon, testauksen ja pakkauksen. Asiakkaiden ei tarvitse jonglöörata useiden toimittajien kanssa. NOBLE tarjoaa:
- CNC-koneistus tarkkoja instrumenttikehyksiä ja kiinnityslevyjä varten
- ruiskuvalu suurille kotelosarjoille, joilla on tasainen laatu
- Peltivalmistus vahvoille koteloille, jotka estävät sähkömagneettisia häiriöitä
- 3D tulostus nopeisiin prototyyppeihin ja monimutkaisiin sisämuotoihin
- Pintakäsittely kuten pulverimaalaus, hiekkapuhallus ja sively
Tämä yhden luukun lähestymistapa lyhentää läpimenoaikoja ja poistaa viestintäkatkoksia. Laadunvalvonta pysyy vakaana raaka-aineesta valmiiseen tuotteeseen.
Sertifioitua laatua lääkinnällisten laitteiden teollisuudelle
Laadunhallintajärjestelmän sertifiointi
Sertifiointi osoittaa todellista sitoutumista laatuun. NOBLElla on sertifikaatit laadunhallintajärjestelmille, jotka varmistavat tiukan prosessinvalvonnan. Nämä sertifikaatit edellyttävät kirjallisia järjestelmiä seurantaa, riskienhallintaa, prosessitarkastuksia ja kirjanpitoa varten. Diagnostiikkalaboratoriot ja laitevalmistajat voivat luottaa siihen, että jokainen kotelo täyttää asetetut standardit. Laatujärjestelmä tukee FDA:n ja muiden viranomaisten hyväksyntöjä.
Tiukka laadunvalvonta ja jäljitettävyys
Jokaista materiaalierää seurataan toimittajalta valmiiseen osaan. Jokaisella hartsi- tai metallierällä on analyysitodistus. Tämä seuranta on elintärkeää kliinisissä olosuhteissa käytettäville PCR-laitteille. Yrityksellä on tiukat laatujärjestelmät poikkeavien yksiköiden havaitsemiseksi. Prosessitarkastukset varmistavat toistettavien tulosten saatavuuden kaikissa tuotantoajoissa. Tämä paperityö helpottaa lopullisen lääkinnällisen laitteen sertifiointia.
Kuinka aloittaa PCR-laitteiston kotelointiprojekti
Valmistussuunnittelun (DFM) tarkastusprosessi
Prosessi alkaa Design for Manufacturing -tarkastuksella. NOBLEn insinöörit tarkastelevat CAD-malliasi mahdollisten ongelmien varalta. He tarkistavat vetokulmat, seinämän paksuuden, portin sijainnin ja toleranssirajat. Tämä tarkastus löytää ongelmat ennen kuin kulutat rahaa työkaluihin. Tiimimme antaa hyödyllistä palautetta materiaalivalinnoista ja prosessivalinnoista. Asiakkaat saavat selkeitä neuvoja määrän ja budjetin perusteella. Tämä varhainen tiimityö estää kalliit korjaukset myöhemmin.
Yhteydenotto suunnittelutiimiin projektikonsultaatiota varten
Projektin aloittaminen on yksi yksinkertainen vaihe. Ota yhteyttä NOBLEn suunnittelutiimiin ja kerro suunnittelutiedostosi ja tarpeesi. Tiimimme lähettää sinulle yksityiskohtaisen tarjouksen ja valmistussuunnitelman. He valitsevat tilanteeseesi parhaiten sopivan prosessin. Tarvitsetpa sitten yhtä prototyyppiä tai massatuotantoa, NOBLE toimittaa. Sertifiointien, täyden palvelun taitojen ja teknisen osaamisen yhdistelmä tekee siitä luotettavan kumppanin PCR-laitteiden koteloiden valmistuksessa. Laboratoriot ja diagnostiikkayritykset ympäri maailmaa luottavat tähän tiimiin luotettavien ja vaatimustenmukaisten koteloiden toimittamisessa.
Oikean valmistusprosessin valinta PCR-laitteen koteloinnille riippuu tilavuudesta, tarkkuudesta, materiaalista, kontaminaation hallinnasta ja sääntelyvaatimuksista. Mikään yksittäinen menetelmä ei sovi kaikkiin projekteihin. Aloita tarkastelemalla laboratorioiden käsittelemiä materiaaleja. Määritä, mikä tarvitsee suojausta: näyte, käyttäjä vai molemmat. Kartoita työnkulku ja huoneen asettelu. Vahvista huolto- ja sertifiointitarpeet ajoissa. Vertaile tarjouksia vasta, kun sovelluksen sopivuus on selvä. Tämä jäsennelty lähestymistapa vähentää riskejä. Kokenut valmistuskumppani tuo asiantuntemusta kaikkiin prosesseihin. Valmistussuunnittelun tarkastus havaitsee ongelmat ennen työkalujen aloittamista. Tiimimme opastaa sinua löytämään tarpeisiisi parhaiten sopivan PCR-laitteen kotelon. Ota yhteyttä valmistuskumppaniin jo tänään keskustellaksesi PCR-laitteen kotelointiprojektistasi ja saadaksesi asiantuntija-apua oikean prosessin valintaan.
FAQ
Mikä on paras valmistusprosessi PCR-laitteen kotelolle?
Mikään yksittäinen prosessi ei sovi kaikkiin projekteihin. Tuotantomäärät ohjaavat päätöstä. Pienet tuotantomäärät sopivat CNC-koneistukseen tai 3D-tulostukseen. Suuret tuotantomäärät vaativat ruiskuvalua. Ohutlevytyöt sopivat hyvin runkorakenteisiin. Jokainen menetelmä tarjoaa erillisiä etuja tiettyihin tarpeisiin.
Miten valitsen CNC-koneistuksen ja ruiskuvalun välillä?
CNC-koneistus toimii parhaiten pienille, alle muutaman sadan yksikön tuotantomäärille. Se ei vaadi työkaluinvestointeja. Ruiskupuristus vaatii kalliita muotteja, mutta tarjoaa erittäin alhaiset osakohtaiset kustannukset suuressa mittakaavassa. Ota huomioon projektisi kokonaisbudjetti ja aikataulu ennen valintaa.
Mitkä materiaalit sopivat parhaiten PCR-laitteiden koteloihin?
ABS/PC-sekoitukset kestävät kuumuutta ja yleisiä puhdistusaineita. Polykarbonaatti on iskunkestävyyttä, mutta vaatii huolellista muovausta. PEEK kestää voimakkaita kemikaaleja. Alumiini levittää lämpöä tehokkaasti. Ruostumaton teräs kestää usein toistuvaa sterilointia. Materiaalivalinta riippuu erityisistä lämpö- ja kemikaalivaatimuksistasi.
Miten varmistan, että PCR-laitteeni kotelo täyttää ISO 13485 -standardit?
Tee yhteistyötä sertifioidun valmistajan kanssa. ISO 13485 -standardi edellyttää dokumentoitua materiaalin seurantaa toimittajalta valmiille osalle. Kumppanisi on toimitettava analyysitodistukset jokaisesta materiaalierästä. Valitse toimittaja, jolla on vakiintuneet laatujärjestelmät ja jäljitettävyysmenettelyt.
Mikä on prototyyppikotelon tyypillinen toimitusaika?
3D-tulostus toimittaa osat muutaman päivän kuluessa lopullisen suunnittelun hyväksymisestä. CNC-työstö kestää hieman kauemmin ohjelmoinnin ja asetusten vuoksi. Molemmat vältetään ruiskuvalumuottien rakentamiseen tarvittavat viikot. Prototyyppien aikataulut riippuvat osan monimutkaisuudesta ja pinnan viimeistelyvaatimuksista.
Voinko yhdistää eri valmistusprosesseja?
Kyllä. Monet valmistajat käyttävät hybridimenetelmiä. CNC-koneistetut tarkkuusosat sopivat peltikoteloiden sisään. Ruiskuvaletut suojukset suojaavat kokoonpanoa. Tämä strategia tasapainottaa kustannukset, laadun ja suorituskyvyn. Taitava valmistuskumppani voi suositella projektiisi parasta yhdistelmää.
Miten kontaminaation torjunta vaikuttaa PCR-laitteiden kotelointisuunnitteluun?
PCR-laitteet vaativat sileät, huokosettomat pinnat. Nämä pinnat kestävät hyvin kontaminaatiota ja ovat helposti puhdistettavissa. Saumattomat sisärakenteet eivät jätä hiukkasille kertymiskohtia. HEPA-suodatus ja UV-sterilointi edellyttävät asianmukaista kotelointia. Suunnitteluvalinnat vaikuttavat suoraan diagnostiikan tarkkuuteen kliinisissä laboratorioissa.
Mitä sertifikaatteja minun tulisi etsiä valmistuskumppanilta?
Etsi valmistajia, joilla on laadunhallintajärjestelmän sertifioinnit ja jotka noudattavat sovellettavia turvallisuusstandardeja, kuten IEC 61010-2-101 -standardia. Nämä standardit kattavat laadunhallinnan ja lääkinnällisten laitteiden turvallisuuden. Sertifioitu kumppani varmistaa, että lopputuotteesi hyväksyntä sujuu ongelmitta.







