
Kuvittele suuri datakeskus, joka käsittelee miljoonia pyyntöjä sekunnissa. Jokaisen kytkimen sisällä on pieni optinen moduulikotelo, joka toimii hiljaa. Tämä huolellisesti valmistettu kotelo suojaa herkkiä osia, poistaa lämpöä ja pysäyttää sähkömagneettiset häiriöt.
Ilman asianmukaista kotelointia optiset lähetin-vastaanotinmoduulit vikaantuvat. Ylikuumeneminen tappaa laserit. Sähkömagneettiset häiriöt vääristävät signaaleja. Mekaaninen rasitus katkaisee yhteyksiä. Nämä viat vahingoittavat kuituoptisia tietoliikennejärjestelmiä.
Oikea kotelo mahdollistaa tehokkaan liitettävyyden. Insinöörit valitsevat metallien, keraamien ja metalliseosten joukosta. He valitsevat valmistusmenetelmiä, kuten painevalun tai koneistuksen. He sovittavat kotelot muototekijöiden mukaan SFP:stä QSFP-DD:hen.
Kurssin loppuun mennessä osaat vertailla asuntovaihtoehtoja suorituskyvyn, luotettavuuden ja kustannusten suhteen.
Miksi Optisten moduulien kotelot asia
Suorituskyvyn ja luotettavuuden suojaaminen
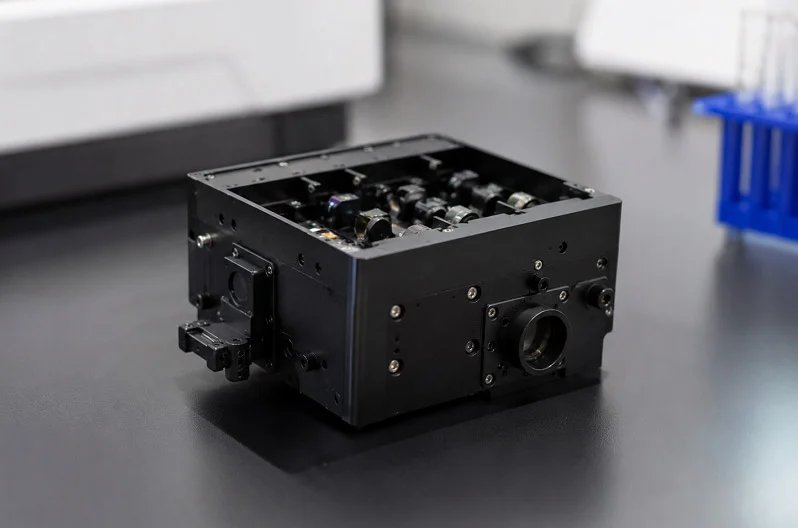
Ajattele optisen moduulin koteloa ensimmäisenä puolustuslinjana. Se suojaa herkkiä optisia osia fyysisiltä vaurioilta. Pöly, kosteus ja mekaaninen rasitus voivat vahingoittaa hauraita lasereita ja valoilmaisimia. Ilman vahvaa koteloa nämä osat vikaantuvat nopeasti. Kotelo auttaa myös hallitsemaan lämpöä. Laserit ja digitaaliset signaaliprosessorit (DSP) tuottavat paljon lämpöä. Ruuhkaisissa datakeskuksissa lämpö kerääntyy nopeasti. Jos kotelo ei pysty siirtämään lämpöä pois, suorituskyky heikkenee. Moduuli saattaa jopa sammua. Hyvä kotelosuunnittelu pitää lämpötilat vakaina. Siinä käytetään materiaaleja, kuten alumiinia, lämmön siirtämiseen pois kuumista kohdista. Tämä vaikuttaa suoraan luotettavuuteen. Viileämmät osat kestävät pidempään. Ne toimivat myös tasaisemmin. Joten kotelo ei ole vain laatikko. Se on keskeinen osa lämpöreittiä.
Nopean tiedonsiirron mahdollistaminen
Nopea tiedonsiirto vaatii muutakin kuin nopeaa elektroniikkaa. Se tarvitsee puhtaita signaaleja. Sähkömagneettiset häiriöt (EMI) ovat suuri ongelma. Ilman asianmukaista suojausta EMI vääristää dataa. Se aiheuttaa ylikuulumista lähellä olevien moduulien välillä. Tämä pilaa signaalin laadun. Optisen moduulin kotelo toimii kuin Faradayn häkki. Se pitää sähkömagneettisen säteilyn moduulin sisällä. Se estää myös ulkoisten häiriöiden pääsyn osiin. Tämä on elintärkeää nopeille optisille moduuleille. 400 G:n ja 800 G:n nopeuksilla jopa pienimmätkin häiriöt aiheuttavat virheitä. Kotelon on oltava johtava. Sinkki- ja alumiiniseokset toimivat tähän hyvin. Ne luovat jatkuvan suojan elektroniikan ympärille. Suunnittelu edellyttää myös tarkkaa sovitusta häkkiliittimillä. Kaikki kotelon raot mahdollistavat EMI:n poistumisen. Joten valmistustoleranssit ovat tärkeitä. Hyvin tehty kotelo pitää signaalit puhtaina ja nopeina. Se mahdollistaa nykyaikaisten verkkojen tarvitsemat tiedonsiirtonopeudet.
Optisten moduulikoteloiden ydintoiminnot
Mekaaninen liitäntä ja kohdistus
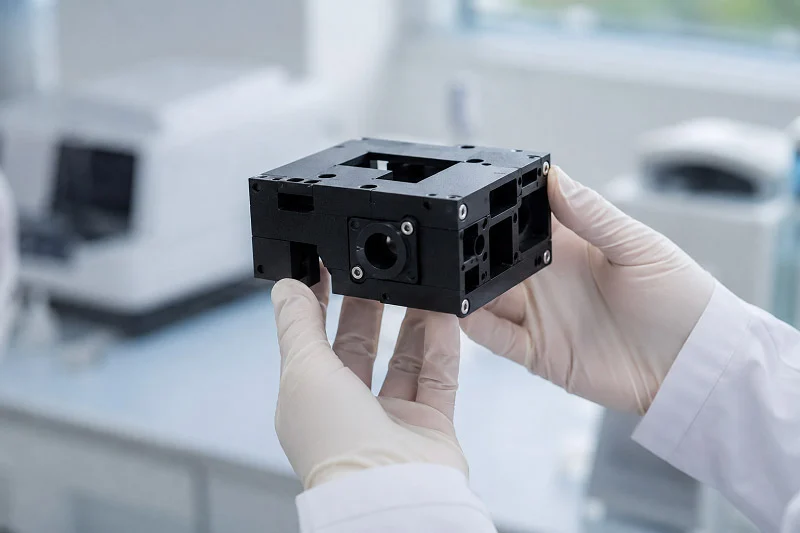
Optiikkamoduulin kotelon on sovittava täydellisesti isäntäkortin häkkiliittimeen. Ajattele sitä kuin avainta, joka liukuu lukkoon. Kotelon ulkomitat noudattavat tiukkoja standardeja, joten se sopii oikein joka kerta. Kun työnnät moduulin kytkinporttiin, kotelo ohjaa sähköliittimen paikalleen. Väärin kohdistettu kotelo aiheuttaa taipuneita nastoja tai huonon sähköisen kontaktin. Tämä johtaa ajoittaisiin vikoihin, joita on vaikea diagnosoida.
Jäähdytyselementtien toimivuus edellyttää myös tarkkaa kohdistusta. Kotelon yläpinta painautuu jäähdytyselementtiä tai lämpötyynyä vasten. Jos kotelossa on pienikin vääntymä, rako vähentää lämmönsiirtoa. Moduuli käy suunniteltua kuumempana. Tämä lyhentää komponentin käyttöikää ja voi laukaista lämpökatkokset. Valmistajat pitävät tiukat toleranssit liitospinnoilla. He myös kontrolloivat lukitusmekanismin asentoa. Salvan on lukituttauduttava tiukasti, mutta vapaututtava sujuvasti. Liian löysällä lukituksella tärinä irrottaa moduulin. Liian tiukalla lukituksella teknikot kamppailevat huollon aikana.
EMI-suojaus ja signaalin eheys
Sähkömagneettiset häiriöt ovat jatkuva uhka nopeille signaaleille. Kotelo toimii Faradayn häkkinä, joka pitää sisällään moduulin elektroniikan säteilyn. Se estää myös ulkoisia häiriöitä pääsemästä herkkiin komponentteihin. Johtavat materiaalit, kuten sinkki tai alumiiniseokset, luovat tämän suojan. Koko kotelon on säilytettävä sähköinen jatkuvuus. Jokainen sauma, ruuvinreikä ja tuuletusaukko on mahdollinen vuotokohta.
Suunnittelijat kiinnittävät näihin rakoihin tarkkaa huomiota. He sijoittavat ruuvit oikein pitääkseen suojauksen yhtenäisenä. He lisäävät jousirenkaita tai johtavia tiivisteitä liittimen aukkoon. Nämä ominaisuudet ylläpitävät kosketusta kotelon ja häkin välillä. Ilman niitä sähkömagneettisia häiriöitä pääsee karkaamaan ja vahingoittaa viereisiä moduuleja. Vierekkäisten porttien välinen ylikuuluminen lisää bittivirheiden määrää. 400 Gb:n nopeuksilla jopa pienet vuodot aiheuttavat uudelleenlähetyksiä, jotka hidastavat verkkoa.
Kotelon on tasapainotettava useita tehtäviä samanaikaisesti. Se tarjoaa mekaanista lujuutta toistuville kytkentäjaksoille. Se luo vankan lämpöreitin lämmönpoistoa varten. Ja se sisältää sähkömagneettista energiaa. Nämä toiminnot kilpailevat joskus keskenään. Paksumpi seinämä parantaa suojausta, mutta lisää painoa. Useammat tuuletusreiät auttavat ilmanvirtauksessa, mutta aiheuttavat EMI-vuotoja. Hyvä suunnittelu löytää optimaalisen tasapainon. Tämä tasapaino tukee suoraan lämmönhallintaa pitäen samalla signaalit puhtaina. Insinöörit arvioivat jokaisen kompromissin huolellisesti suunnitteluvaiheessa.
Optisten moduulikoteloiden materiaalit
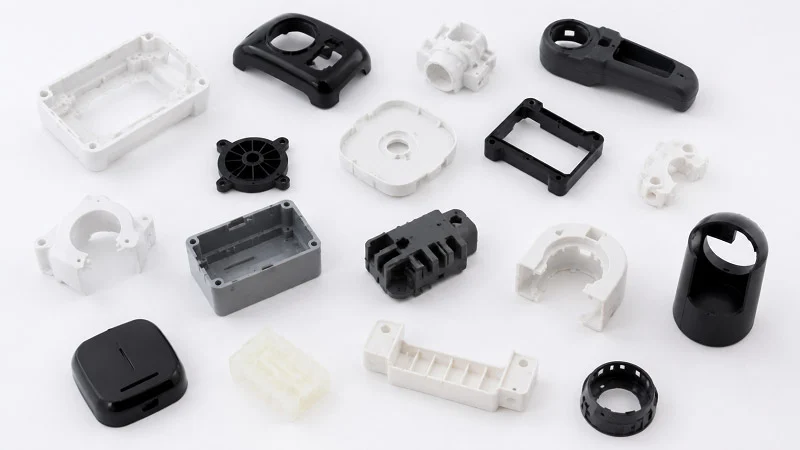
Oikean materiaalin valitseminen optisen moduulin kotelolle tarkoittaa lämmön, painon, kustannusten ja suojauksen tasapainottamista. Jokaisella metallilla on omat vahvuutensa. Valinta vaikuttaa siihen, kuinka hyvin moduuli toimii ja kuinka paljon sen valmistus maksaa. Insinöörit eivät valitse materiaalia vain yhdestä syystä. He tarkastelevat kaikkea yhdessä.
Metallit: alumiini, sinkki ja kupariseokset
Alumiini on yleisin valinta optisten moduulien koteloihin. Se on kevyttä, mikä on tärkeää ruuhkaisissa datakeskuksissa, joissa jokainen gramma on tärkeä. Se siirtää lämpöä pois lasereista ja DSP-prosessoreista erittäin hyvin. Alumiini on myös halvempaa kuin muut korkean suorituskyvyn metallit. Useimmissa käyttötarkoituksissa se tarjoaa hyvän tasapainon suorituskyvyn ja hinnan välillä. Alumiinia löytyy monista moduulityypeistä, SFP:stä QSFP-DD:hen.
Sinkillä on erilaisia etuja. Sulatettuna sinkki virtaa erittäin helposti. Tämä antaa valmistajille mahdollisuuden valaa monimutkaisia muotoja, joissa on ohuet seinämät ja hienot yksityiskohdat. Sinkkikotelot ovat vahvoja ja kovia, joten ne kestävät useita tulppausjaksoja kulumatta. Ne ovat myös usein halvempia kuin alumiini. Mutta sinkillä on ongelma: se ruostuu helposti. Pintakäsittelyjä, kuten pinnoitusta tai pinnoitusta, tarvitaan kotelon suojaamiseksi ajan kuluessa. Tästä ylimääräisestä vaiheesta huolimatta sinkki on edelleen yleinen valinta moduuleille, jotka vaativat yksityiskohtaisia muotoja.
Kupariseoksista parhaat lämmönkesto-ominaisuudet ovat näistä kolmesta. Lämpö kulkee kuparin läpi nopeammin kuin alumiinin tai sinkin läpi. Suuritehoisissa moduuleissa, jotka kuumenevat erittäin paljon, kupari auttaa paljon. Haittapuolena on, että kupari maksaa enemmän. Sitä on myös vaikeampi valaa hienoilla yksityiskohdilla, joten valmistajilla on enemmän vaikeuksia monimutkaisten muotojen kanssa. Kuparia näkee yleensä erikoismoduuleissa, joissa lämpö on suurin ongelma.
| Materiaali | Avainvahvuudet | Kompromissit |
| Alumiini | Kevyt, erinomainen lämmönsiirtokyky | Vaikeampi valaa painevalettavaksi, hienot yksityiskohdat |
| sinkki | Erinomainen EMI-suojaus, virtaa helposti monimutkaisissa muodoissa, vahva, edullinen | Ruostuu helposti, vaatii pintakäsittelyn |
| Kupari | Paras lämmönsiirto | Kallis, vaikeasti muovattava, hienoilla yksityiskohdilla |
Keramiikka ja tekniset muovit
Metallit ovat yleisimpiä, mutta keraamisilla ja muoveilla on tärkeitä käyttötarkoituksia. Keraamit kestävät erittäin korkeita ja matalia lämpötiloja hajoamatta. Ne estävät myös sähkön pääsyn, mitä metallit eivät pysty. Nämä ominaisuudet tekevät keraamista hyvän erikoissovelluksiin, joissa tarvitaan sekä lämpöä että sähköeristystä. Haittapuolena on kustannukset ja hauraus. Keraamisten koteloiden valmistus on kalliimpaa ja ne voivat halkeilla rasituksen alla. Siksi niitä käytetään pääasiassa erityisissä tai erittäin luotettavissa tilanteissa.
Tekniset muovit, kuten LCP (nestekidepolymeeri) ja PPS (polyfenyleenisulfidi), ovat kevyitä ja edullisia. Ne kestävät keskilämpöä riittävän hyvin hitaammin toimiville moduuleille. Ne antavat myös valmistajille mahdollisuuden luoda monimutkaisia muovattuja kappaleita suuria määriä. Muovien ruiskuvalu on halvempaa kuin metallien painevalu , varsinkin suurissa erissä. Mutta muovit eivät pysty kilpailemaan metallien kanssa lämmönsiirron tai EMI-suojauksen suhteen. 10G:n tai 25G:n moduuleissa tämä kompromissi usein toimii. 400G:n ja nopeammissa moduuleissa muovit eivät yleensä toimi.
Lopullinen materiaalivalinta riippuu asiakkaan tarpeista. Lämpöbudjetti asettaa minimin: kuinka paljon lämpöä kotelon on siirrettävä? Painorajoitukset ovat tärkeitä kannettavien tai tilaa rajoittavien laitteiden kannalta. Kustannustavoitteet muokkaavat jokaista päätöstä. Ympäristöolosuhteet lisäävät uuden tason. Kestääkö moduuli kosteutta, tärinää tai lämpötilan muutoksia? Jokainen tekijä vaikuttaa valintaan eri suuntaan. Insinöörit miettivät niitä kaikkia yhdessä ennen materiaalin valintaa. Oikein valitseminen ajoissa säästää aikaa ja rahaa myöhemmin tuotannossa.
Optisten moduulikoteloiden valmistusprosessit
Kotelon valmistus tarkoittaa oikean prosessin valitsemista tilavuuden ja materiaalin mukaan. Jokaisella menetelmällä on omat vahvuutensa. Valinta vaikuttaa kustannuksiin, laatuun ja siihen, kuinka nopeasti saat osia. Kolme pääprosessia ovat painevalu, CNC-koneistus ja ruiskuvalu. Jokainen palvelee eri tarvetta.
Painevalu: Alan standardi
Painevalu on yleisin tapa valmistaa metallikoteloita. Prosessissa sula metalli puristetaan teräsmuottiin korkeassa paineessa. Alumiini- ja sinkkiseokset toimivat tässä parhaiten. Metalli jäähtyy nopeasti, jolloin muodostuu tiukkamittainen ja sileäpintainen osa. Paine varmistaa, että metalli täyttää muotin jokaisen nurkan. Tämä luo yhdenmukaisia tuloksia tuhansien osien tuotannossa.
Mittatarkkuus on näiden osien kohdalla erittäin tärkeää. Kotelon on sovittava täydellisesti häkkiliittimiin ja jäähdytyselementteihin. Painevalu pitää toleranssit hyvin kurissa. Osat loppuvat yhdenmukaisina ensimmäisestä lyönnistä kymmenestuhannesosaan asti. Tätä toistettavuutta on vaikea voittaa. Jopa pienet vaihtelut kotelossa voivat aiheuttaa kohdistusongelmia. Joten prosessin on pysyttävä vakaana koko ajon ajan.
Pinnan viimeistely on toinen etu. Painevaletuilla osilla on sileä ulkopinta. Tämä auttaa lämmön siirtymistä kotelosta jäähdytyselementtiin. Karkea pinta luo pieniä ilmarakoja. Nämä raot vangitsevat lämpöä ja heikentävät suorituskykyä. Sileä pinta auttaa myös EMI-suojauksessa. Vähemmän rakoja tarkoittaa, että vähemmän säteilyä pääsee karkaamaan. Pinnan laatu tulee kiillotetusta teräsmuotista. Muotti siirtää sileän pinnan jokaiseen osaan.
Kustannukset riippuvat määrästä. Muotti maksaa aluksi tuhansia dollareita. Siinä on se este. Mutta kun muotti on valmis, jokainen osa maksaa hyvin vähän. Pienen osan, kuten optisen moduulin kotelon, kannattavuusraja on noin 400–800 kappaletta. Tämän määrän yläpuolella painevalu on aina kustannustehokkaampaa kuin koneistus. 10 000 osan tai suuremmalla määrällä osakohtainen hinta laskee dramaattisesti. Työkaluihin investoiminen kannattaa pitkällä aikavälillä.
| Kriteeri | CNC-koneistus | Die Casting |
| Työkalukustannukset (alkuperäinen) | Ei mitään matalaan | Korkea |
| Osakohtainen hinta (suuri volyymi) | Korkea | Matala |
| Ihanteellinen äänenvoimakkuusalue | 0-500 osaa | 10,000 XNUMX+ osaa |
| Kannattavuusraja | 1-2,000 osaa | ~5 000–10 000 osaa |
Taulukko näyttää yleiskuvan suuremmille osille. Pienillä koteloilla kannattavuusraja on alempi. Keskeinen johtopäätös on yksinkertainen: suuret volyymit ajavat valintaa painevalennan suuntaan. Muottikustannukset jakautuvat useampiin osiin, mikä tekee jokaisesta osasta halvemman.
Tarkkuuskoneistus ja Ruiskuvalu
CNC-työstössä käytetään erilaista lähestymistapaa. Tietokoneohjattu työkalu leikkaa kotelon kiinteästä metallikappaleesta. Muottia ei tarvitse tehdä. Ei työkalukustannuksia etukäteen. Tämä tekee CNC:stä ihanteellisen pienille sarjoille ja prototyypeille. Voit valmistaa yhden osan tai tusinan ilman suuria investointeja.
Myös tässä tapauksessa määrä vaikuttaa päätökseen. Alle 1 000 yksikön vuosittaisissa määrissä CNC-työstö on yleensä halvempaa. Maksat enemmän osaa kohden, mutta vältät muottikustannukset. Joustavuus on myös suuri plussa. Suunnittelumuutokset ovat helppoja. Päivität vain ohjelman ja ajat uuden osan. Insinöörit voivat testata erilaisia malleja ja seoksia odottamatta uutta muottia. Tämä nopeuttaa kehityssyklejä. Se myös vähentää riskejä uusia lähestymistapoja kokeiltaessa.
Muovikoteloiden valmistuksessa ruiskuvalu on ensisijainen menetelmä. Muovi sulaa ja puristetaan muottiin paineen alaisena. Prosessilla voidaan luoda monimutkaisia muotoja ohuilla seinämillä. Mikroruiskuvalulla voidaan saavuttaa jopa 0.1 mm:n seinämän paksuus. Tämä riippuu materiaalivirrasta ja osan suunnittelusta. LCP ja PPS sulautuvat hyvin yksityiskohtaisiin muotteihin. Ne luovat koteloita, jotka ovat kevyitä, vahvoja ja kestävät kohtalaista lämpöä. Ohuet seinät säästävät materiaalia ja vähentävät painoa. Tällä on merkitystä tiheissä datakeskusympäristöissä.
Materiaalien ja valmistusprosessien oikean yhdistelmän valinta vaikuttaa suoraan lopullisiin kustannuksiin ja suorituskykyyn. Insinöörit punnitsevat näitä tekijöitä projektin volyymiin ja budjettiin nähden. Pienet volyymit viittaavat CNC-koneistukseen. Suuret metallien volyymit viittaavat painevaluun. Suuret muovien volyymit viittaavat ruiskuvaluun. Jokaisella prosessilla on selkeä optimaalinen pisteensä. Oikea valinta säästää aikaa ja rahaa.
Tarkkuus optisten moduulien koteloiden valmistuksessa
Näiden osien valmistus vaatii jokaisen mittauksen erittäin tarkkaa hallintaa. Kotelon on sovittava täydellisesti kytkimen porttiin. Jopa pieni virhe voi aiheuttaa suuria ongelmia verkossa.
Mittatoleranssit ja pinnan viimeistely
Optiikkamoduulin kotelon toleranssit ovat erittäin tiukat. Se on noin puolet ihmisen hiuksen paksuudesta. Miksi tämä on niin tärkeää? Kotelon on oltava täsmälleen linjassa häkkiliittimen kanssa. Jopa pienin virheasetelma voi taivuttaa nastoja tai aiheuttaa huonon sähköisen kontaktin. Myös jäähdytyselementin on istuttava täydellisesti. Jos kotelon yläpinta on liian korkealla tai liian matalalla, lämmönsiirtoväli kasvaa. Lämpöä kertyy moduulin sisään. Laserit ja DSP:t kuumenevat liikaa. Suorituskyky laskee.
Myös pinnan viimeistelyllä on suuri merkitys. Karkea pinta jättää kotelon ja jäähdytysrivan väliin pieniä ilmarakoja. Ilma vangitsee lämpöä ja hidastaa lämmönsiirtoa. Mitä karheampi pinta, sitä huonompi lämmönvirtaus. Myös EMI-suojaus heikkenee. Pinnan raot päästävät sähkömagneettisen säteilyn karkaamaan. Tämä aiheuttaa ylikuulumista lähellä olevien moduulien välillä. Valmistajat pyrkivät sileään pintaan. He kiillottavat muottipinnat ja ohjaavat valuprosessia huolellisesti. Tämä pitää kotelon pinnan samana joka kerta.
Laadunvalvonta- ja tarkastusmenetelmät
Jokaisen kotelon tarkistaminen virheiden varalta on erittäin tärkeää. Koordinaattimittauskoneet (CMM) ovat tärkein työkalu. CMM mittaa koteloa useista pisteistä. Se vertaa jokaista mittausta CAD-malliin. Jos jokin piste on toleranssin ulkopuolella, kotelo epäonnistuu. CMM-tarkastus löytää mittausvirheet ennen kuin ne aiheuttavat ongelmia todellisessa maailmassa.
Pinnan profilometria mittaa karheutta. Pieni kynä vetää pintaa pitkin. Se tallentaa korkeimmat ja matalimmat kohdat. Tulokset kertovat insinööreille, onko pinta riittävän sileä hyvään lämpökontaktiin. Suljettujen koteloiden osalta vuototestaus on kriittistä. Kotelo täytetään paineen alaisena ilmalla. Anturi tarkistaa mahdolliset painehäviöt. Jopa pieni vuoto päästää sisään kosteutta tai pölyä. Nämä voivat vahingoittaa optisia osia ajan myötä.
Nämä laadunvalvontamenetelmät varmistavat, että jokainen kotelo täyttää vaaditut standardit. Tiukkojen toleranssien, sileiden pintojen ja huolellisen tarkastuksen yhdistelmä luo luotettavia osia. Valmistusprosessien on pysyttävä samoina, jotta näitä tuloksia saadaan suuria määriä.
Optisten moduulien kotelotyypit muodon mukaan
Muotokertoimet kertovat optisten moduulien muodon ja koon. Jokainen moduuli noudattaa monilähdesopimusta (MSA), joka asettaa standardikoot. Tämä varmistaa, että eri yritysten moduulit sopivat samoihin kytkinportteihin. Kotelon muotoilu muuttuu jokaisen muotokertoimen mukaan, jotta se pystyy käsittelemään erilaisia teho- ja lämpötarpeita.
Pienet kotelot: SFP, SFP+ ja SFP28
SFP-perhe kattaa nopeudet 1G:stä 25G:iin. Nämä pienet, käytön aikana vaihdettavat kotelot liukuvat kytkimien ja reitittimien häkkeihin. Ne toimivat hyvin lyhyen kantaman yhteyksissä datakeskusten sisällä ja pidemmissä yhteyksissä rakennusten välillä.
SFP-kotelot ovat pieniä ja kevyitä. Useimmissa käytetään sinkki- tai alumiinipainevalettuja runkoja. Sinkki sulautuu hyvin ohuisiin seinämiin, joten valmistajat voivat luoda yksityiskohtaisia salpamekanismeja. Alumiini tarjoaa paremman lämmönsiirron SFP+- ja SFP28-moduuleille, jotka toimivat lämpimämmin. Kotelon on pidettävä sähköliitin linjassa häkin kanssa. Jopa pieni siirtymä aiheuttaa signaaliongelmia.
Nämä moduulit kytkeytyvät ja irtoavat usein. Teknikot vaihtavat niitä huollon tai päivitysten aikana. Kotelon on oltava tukeva, ja se kestää satoja käyttökertoja. Sivuilla olevien ohjainten on pysyttävä sileinä. Kaikki epätasaisuudet tai karheat reunat vaikeuttavat asennusta. Pinnan viimeistelyllä on tässä merkitystä sekä toiminnan että tuntuman kannalta.
Suuritiheyksiset muotokertoimet: QSFP, QSFP-DD ja OSFP
QSFP-perhe pystyy käsittelemään paljon suurempia nopeuksia. QSFP tukee 40G:stä 100G:hen. QSFP-DD kaksinkertaistaa tiheyden lisärivien avulla, jolloin saavutetaan 400G. OSFP on suunnattu myös 400G:n ja 800G:n käyttötapauksiin. Näillä suuremmilla koteloilla on suurempi jalanjälki ja monimutkaisempi sisäinen asettelu.
Lämmöstä tulee näillä nopeuksilla suurin haaste. Enemmän dataa tarkoittaa enemmän tehoa. Kotelon on johdettava lämpö pois hyvin. QSFP-DD-moduulit kuluttavat tyypillisesti 12–15 W. 800G:n OSFP-moduulit tarvitsevat 20–25 W tai enemmän. Tämä lisäteho luo enemmän lämpöä samaan tilaan.
800G-moduulit kuluttavat enemmän tehoa kuin 400G-moduulit, ja niitä tulisi käyttää vain 400G-alustoilla, jotka pystyvät tarjoamaan riittävästi tehoa ja poistamaan lämpöä 800G-moduuleille.
| Form Factor | Tyypillinen tehoalue |
| QSFP-DD | 12–15 W |
| OSFP | 20-25W+ |
Näiden suurteho-osien optisen moduulin kotelossa on käytetty paksumpia seinämiä ja suurempia pinta-aloja. Joissakin malleissa yläpinnalle on lisätty ripoja ilmavirtauksen lisäämiseksi. Toisissa käytetään kupari-inserttejä kuumissa kohdissa. MSA asettaa ulkomitat, mutta valmistajilla on vapautta näiden rajojen sisällä. He valitsevat parhaan materiaalin ja sisäisen muodon parempien lämpöreittien ja EMI-hallinnan saavuttamiseksi. Tämä joustavuus antaa jokaiselle yritykselle mahdollisuuden säätää koteloa tiettyjen suorituskykytavoitteiden mukaisesti.
Lämmönhallinta optisten moduulien koteloissa
Lämpö on nykyaikaisten optisten moduulien suurin ongelma. Kotelon sisällä olevat laserit, valoilmaisimet ja DSP:t tuottavat kaikki lämpöä. Täysin ahdetussa datakeskuksessa lämpö kertyy nopeasti. Ilman hyvää lämmönhallintaa lämpötilat nousevat nopeasti. Suorituskyky laskee ja osat voivat rikkoutua. Kotelon on johdettava lämpö pois näistä kuumista kohdista.
Lämmönpoistostrategiat
Materiaalivalinnat vaikuttavat suoraan lämmönsiirtoon. Alumiini on yleisin vaihtoehto. Se johtaa lämpöä hyvin ja pitää painon alhaisena. Kuumemmissa moduuleissa kupariseokset toimivat paremmin. Lämpö liikkuu kuparin läpi noin kaksi kertaa nopeammin kuin alumiinin läpi. Kompromissi on korkeampi hinta. Insinöörit valitsevat oikeat materiaalit moduulin tehobudjetin perusteella.
Kotelon suunnittelulla on aivan yhtä suuri merkitys kuin materiaalivalinnalla. Joissakin koteloissa on yläpinnalle lisätyt rivat. Nämä rivat lisäävät liikkuvan ilman kanssa kosketuksissa olevaa pinta-alaa. Suurempi pinta-ala tarkoittaa enemmän lämmön poistumista. Kotelon sisällä olevat lämmönlevittimet auttavat myös. Ne vetävät lämpöä kuumimmista kohdista ja levittävät sen laajemmalle alueelle. Tämä pitää lämpötilat tasaisempana.
Kotelon on myös oltava hyvin eristetty järjestelmän jäähdytyselementille. Yläpinnan on painauduttava lämpötyynyä tai jäähdytyselementtiä vasten. Kaikki raot vangitsevat lämpöä. Siksi pinnan on oltava sileä. Kotelon pitäminen täsmälleen oikealla korkeudella auttaa myös.
Lämpörajapintamateriaalit ja innovaatiot
Lämpörajapintamateriaalit (TIM) täyttävät kotelon ja jäähdytysrivan väliset pienet raot. Ilman niitä ilmataskut estävät lämmönvirtauksen. Lämpötyynyt ovat yleisin valinta. Ne ovat pehmeitä ja muovautuvat pinnan karheuden mukaan. Faasimuutosmateriaalit toimivat eri tavalla. Ne ovat aluksi kiinteitä tyynyjä. Kun ne lämpenevät, ne sulavat ja virtaavat jokaiseen rakoon. Tämä antaa paremman kosketuksen kuin tavalliset tyynyt.
Suuritehoisille moduuleille tavanomaiset menetelmät eivät välttämättä riitä. Höyrykammiot ja lämpöputket tarjoavat ratkaisun. Höyrykammio on litteä, suljettu säiliö, jonka sisällä on pieni määrä nestettä. Lämpö muuttaa nesteen höyryksi. Höyry siirtyy viileämpiin kohtiin ja muuttuu takaisin nesteeksi. Tämä kierto siirtää lämpöä paljon nopeammin kuin pelkkä kiinteä metalli.
Nämä uudet ideat mahdollistavat lämpövakauden jopa 800 G:n nopeuksilla. Kotelosta tulee aktiivinen osa jäähdytysjärjestelmää. Se ei ainoastaan pidä osia. Se johtaa lämpöä pois hyvin. Hyvä lämmönhallinta on kriittistä tiedonsiirtonopeuksien kasvaessa. Tulevaisuuden moduulit tarvitsevat entistä paremman lämpötehon.
Optisten moduulien koteloiden suunnittelun näkökohdat
Kustannukset vs. suorituskyvyn kompromissit
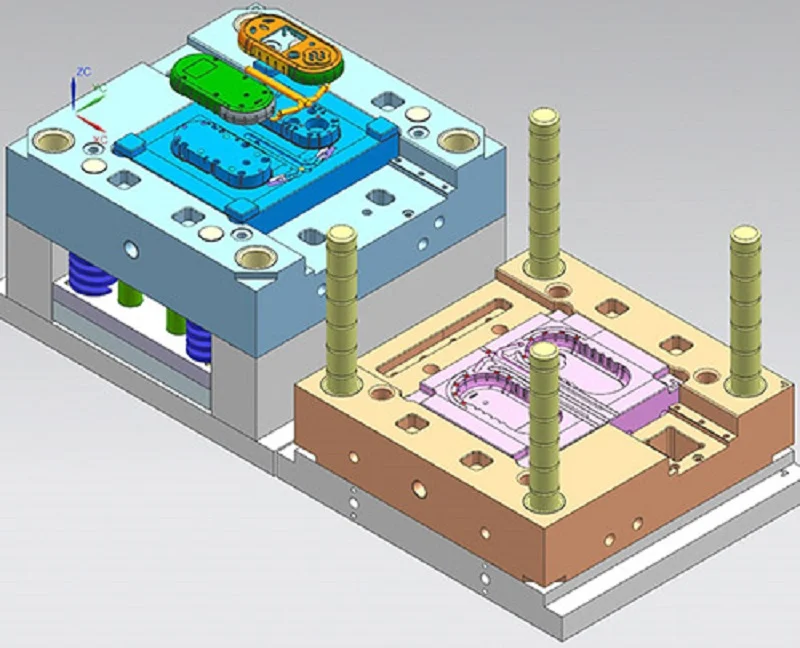
Raha ohjaa monia kotelovalintoja. Kotelon valmistustapa vaikuttaa lopulliseen hintaan. Painevalu vaatii teräsmuotin, joka maksaa aluksi tuhansia dollareita. Se kuulostaa paljolta. Mutta kun muotti on valmis, jokainen osa maksaa hyvin vähän. Luvut ovat kohdallaan, kun koteloita tarvitaan useita. Suurilla volyymeilla muotin hinta jakautuu tuhansien osien kesken. Jokainen osa tulee halvaksi.
CNC-koneistus toimii eri tavalla. Muottien puuttuminen tarkoittaa, ettei työkalukustannuksia ole etukäteen. Voit tilata vain muutaman osan tuhlaamatta rahaa. Mutta jokainen koneistettu osa maksaa enemmän. Koneella kestää aikaa leikata jokainen kotelo kiinteästä lohkosta. Tämä työmäärä kertyy. Pienissä sarjoissa koneistus voittaa. Suurissa sarjoissa painevalu ottaa ohjat käsiinsä.
Myös valitsemasi materiaalit muuttavat tasapainoa. Alumiini tarjoaa hyvän lämmönsiirron kohtuulliseen hintaan. Kupari toimii paremmin, mutta maksaa enemmän. Sinkki mahdollistaa monimutkaisten muotojen valmistamisen edullisesti, mutta vaatii ylimääräistä pintakäsittelyä. Jokainen valinta antaa jotakin vastineeksi jostakin muusta. Insinöörit punnitsevat näitä kompromisseja projektin budjettia ja suorituskykytavoitteita vasten.
Ympäristön kestävyys ja luotettavuus
Jokainen optinen moduulikotelo altistuu vaativille olosuhteille. Datakeskukset kuumenevat. Ulkona olevat laitteet kestävät pakkasöitä ja kosteita päiviä. Tärinä ravistelee moduuleja jatkuvasti. Kotelon on kestettävä kaikki tämä halkeilematta tai vääntymättä.
Lämpötilavaihtelut ovat yksi vaikeimmista testeistä. Telcordia GR-468-CORE asettaa standardin optisille komponenteille. Testissä kotelot altistetaan toistuville lämpötilanvaihteluille. Osat kuumenevat -40 °C:sta 70 °C:seen tai 85 °C:seen. Ne toistavat tämän syklin jopa 1 000 kertaa. Tämä jäljittelee vuosien todellista käyttöä lyhyessä ajassa.
| Testitunnus | Vaatimus |
| 5.20 | Lämpötilavaihtelut: -40–70 °C (tai 85 °C) MIL-STD 883 -standardin, menetelmän 1010 mukaisesti, 100–1 000 sykliä |
Luotettavuustestaus menee lämpötilaa pidemmälle. Lämpöshokkitestit kohdistavat osiin äkillisiä lämpötilan muutoksia. Kiihdytetyissä käyttöikätesteissä moduuleja ajetaan suurella rasituksella heikkojen kohtien löytämiseksi. Mekaanisissa rasitustesteissä tarkistetaan, miten kotelot kestävät tärinää ja fyysisiä iskuja. Nämä testit havaitsevat suunnitteluvirheet ennen tuotteiden toimittamista asiakkaille.
Kotelo, joka läpäisee nämä testit, ansaitsee luottamuksen. Se toimii edelleen, kun verkko on siitä riippuvainen. Luotettavuus on tärkeämpää kuin muutaman sentin säästö osaa kohden.
Optisten moduulikoteloiden standardit
MSA-, IEEE- ja teollisuusspesifikaatiot
Usean lähteen sopimukset (MSA) asettavat säännöt optisten moduulien ulkonäölle ja sopivuudelle. Nämä sopimukset määrittelevät kunkin muototekijän tarkat mekaaniset mitat. Ne määrittelevät myös liittimien rajapinnat ja lämpövaatimukset. Kun yritys suunnittelee uuden moduulin, se noudattaa MSA:ta kohdemuotonsa osalta. Tämä varmistaa, että heidän tuotteensa toimii minkä tahansa kytkimen tai reitittimen kanssa, joka noudattaa samaa standardia. Ilman MSA-yhteensopivuutta moduuli ei yksinkertaisesti sovi koteloon. Kotelon on vastattava näitä mittoja tarkasti. Jopa pienet poikkeamat aiheuttavat kohdistusongelmia sähköliittimeen.
IEEE-standardit käsittelevät sähköisiä ja optisia osia. Nämä standardit määrittelevät signaalinopeudet, tehotasot ja suorituskykyparametrit. Kotelon suunnittelun on tuettava näitä vaatimuksia. Esimerkiksi 400G-moduulin kotelo tarvitsee riittävän suojauksen pitääkseen signaalit puhtaina näillä nopeuksilla. IEEE-standardit eivät kerro, miten kotelo rakennetaan. Ne kertovat, mikä suorituskyky lopullisen moduulin on saavutettava. Insinöörit työskentelevät taaksepäin näistä vaatimuksista suunnitellakseen kotelon.
Ympäristö- ja turvallisuussertifikaatit
Ympäristömääräykset säätelevät, mitä materiaaleja optisen moduulin koteloon saa laittaa. RoHS-direktiivi rajoittaa vaarallisten aineiden, kuten lyijyn, elohopean ja kadmiumin, käyttöä. Mutta on olemassa poikkeuksia. Esimerkiksi alumiiniseoksissa sallitaan lyijyn pitoisuus jopa 0.4 painoprosenttia poikkeuksen 6(b) nojalla. Tällä on merkitystä, koska monissa koteloissa käytetään alumiinipainevalua. Poikkeus tunnustaa, että kaiken lyijyn poistaminen alumiiniseoksista ei ole vielä teknisesti käytännöllistä. REACH on toinen asetus. Se kattaa laajemman valikoiman kemikaaleja ja vaatii valmistajia rekisteröimään niiden käytön.
Turvallisuussertifikaatit suojaavat käyttäjiä ja laitteita. UL-sertifiointi testaa koteloiden palonkestävyys- ja sähköturvallisuuden. UL-listattu kotelo on läpäissyt tiukat testit. Tämä sertifikaatti on tärkeä datakeskuslaitteille, jotka toimivat 24/7. ISO 9001 keskittyy valmistuksen laatuun. Se varmistaa, että tehtaalla on käytössä asianmukaiset laadunhallintajärjestelmät. Kun ostat ISO 9001 -sertifioidulta valmistajalta, tiedät, että he noudattavat yhdenmukaisia prosesseja. Nämä sertifikaatit toimivat yhdessä. Ne suojelevat ympäristöä, pitävät käyttäjät turvassa ja varmistavat, että jokainen optinen moduulikotelo täyttää samat laatuvaatimukset.
Tulevaisuuden trendit sisään Optisten moduulien kotelot
Kehittyneet materiaalit ja valmistustekniikat
Seuraavan sukupolven koteloissa käytetään uusia materiaaleja ja uusia tapoja valmistaa osia. Edistykselliset komposiitit yhdistävät lujuuden ja keveyden. Ne kestävät hyvin lämpöä eivätkä paina paljon. Tämä auttaa tiheissä kytkimissä, joissa jokainen gramma on tärkeä. Lisäainevalmistus eli 3D-tulostus avaa uuden oven. Se rakentaa osia kerros kerrokselta. Tämä menetelmä luo monimutkaisia sisäisiä kanavia, joita perinteinen valaminen ei voi tehdä. Nämä kanavat voivat reitittää jäähdytysnestettä tai sijoittaa lämpöputkia. Myös prototyyppien valmistus nopeutuu. Insinöörit tulostavat uuden mallin yön yli sen sijaan, että odottaisivat viikkoja muottia. Tämä nopeus lyhentää kehitysaikaa ja antaa tiimeille mahdollisuuden testata enemmän ideoita.
Nämä uudet menetelmät eivät korvaa painevalua suurissa tuotantoerissä. Mutta ne muuttavat suunnittelijoiden ajattelutapaa. He voivat kokeilla rohkeita muotoja ilman valtavia työkalukustannuksia. Parhaat mallit siirtyvät sitten perinteisiin prosesseihin volyymien parantamiseksi. Tämä vanhan ja uuden yhdistelmä pitää kustannukset alhaisina ja parantaa samalla suorituskykyä. Materiaalivalinnat vaikuttavat edelleen lopputulokseen. Paremmat materiaalit tarkoittavat parempaa lämmönvirtausta ja puhtaampia signaaleja.
Yhteen pakattu optiikka ja kehittyvät muototekijät
Yhdistetty optiikka (CPO) merkitsee suurta muutosta. Liitettyjen moduulien sijaan optiset moottorit sijaitsevat aivan kytkinpiirin vieressä. Tämä lyhentää etäisyyttä ja säästää virtaa. Markkinat ovat vielä nuoret. Fortune Business Insights arvioi maailmanlaajuisten yhdistettyjen optisten markkinoiden arvoksi 256.2 miljoonaa Yhdysvaltain dollaria vuonna 2025. Luku kasvaa nopeasti, kun datakeskukset tavoittelevat tehokkuutta.
CPO mullistaa koteloinnin täysin. CPO:n optisen moduulin kotelon on kestettävä lämpöä paljon ahtaampaa tilaa pitkin. Alla oleva taulukko näyttää eron.
| Aspect | Co-Packaged Optics (CPO) | Liitettävät moduulit |
| Tilarajoite | Lämmön haihtuminen rajoitetummassa tilassa, mikä vaatii kehittyneitä jäähdytysratkaisuja, jotka kuluttavat lisää tehoa | Itsenäiset lämmönhallintastrategiat mahdollisia, mutta ne voivat toimia vähemmän optimaalisissa lämpöympäristöissä isäntäjärjestelmän suunnittelusta riippuen |
| Lämpökytkentä | Läheisyys suuritehoisiin kytkentä-ASIC-piireihin luo paikallisia kuumia kohtia, jotka ylittävät 85 °C:n lämpötilan, mikä heikentää laserin suorituskykyä; samassa paikassa sijaitsevien komponenttien välinen terminen ylikuuluminen on keskeinen ongelma. | Kohtaa haasteita ylläpitää tasaisia lämpötiloja vaihtelevissa ympäristöolosuhteissa ja ilmavirtauskuvioissa |
| Jäähdytysmenetelmä | Vaatii innovatiivisia lämpörajapintamateriaaleja ja mikrokanavajäähdytystä; usein nestejäähdytteinen | Vakiomuotokertoimet (QSFP-DD, OSFP) asettavat tiukat tehobudjetit (12–15 W), mikä pakottaa käyttämään edistyneitä jäähdytyselementtejä ja lämpötyynyjä. |
Yksi nerokas ratkaisu pitää laserin pakkauksen ulkopuolella.
ELS tuottaa jatkuvaa valoaaltoa yhdellä tai useammalla aallonpituudella ja jakaa sen useille optisille moottoreille optisten jakajien tai aallonpituusmultiplekserien kautta. Laserin pitäminen ulkoisena vähentää ASIC-piirin lämpöä ja parantaa järjestelmän kokonaisluotettavuutta.
Tämä lähestymistapa hajauttaa lämmönlähteet. Se myös yksinkertaistaa kotelon suunnittelua. Tiedonsiirtonopeuksien noustessa kohti 1.6 T:tä nämä trendit pakottavat jokaisen kotelon osan työskentelemään kovemmin. Tiukemmat toleranssit ja älykkäämmät materiaalit erottavat voittajat muista.
NOBLE: Tarkkuusoptisten moduulien koteloiden valmistus

Valmistuskykymme ja sertifikaattimme
NOBLE on kiinalainen johtava tarkkuuskoteloiden valmistaja optisille moduuleille. Meillä on kolme päätapaa valmistaa osia: painevalu, CNC-työstö ja ruiskuvalu. Kullakin menetelmällä on eri tarkoitus. Painevalu sopii hyvin monien metalliosien valmistukseen. Se antaa samat tulokset tuhansille kappaleille. CNC-työstö toimii paremmin pienille sarjoille tai prototyypeille. Saat nopean läpimenon ilman muottia. Ruiskuvalulla valmistetaan muovikoteloita. Se luo monimutkaisia muotoja ohuilla seinämillä edulliseen hintaan osaa kohden.
Laatu on tärkeää jokaisessa vaiheessa. Tehtaallamme on laadunvalvontasertifikaatti. Meillä on myös sertifikaatit erikoistuneille laatustandardeille. Sama huolellinen lähestymistapa koskee jokaista valmistamaamme optisen moduulin koteloa. Mittaamme mitat koordinaattimittauskoneilla. Testaamme pinnanlaadun profilometreillä. Tarkistamme tiivistettyjen koteloiden vuodot. Jokainen osa täyttää samat korkeat standardit.
Suunnittelusta kokoonpanoon: Täydelliset ratkaisut
Tarjoamme erinomaista palvelua aivan ensimmäisestä suunnitteluideasta lähtien. Autamme asiakkaita sekä nopeassa prototyyppien valmistuksessa että massatuotannossa. Tiimimme tarkastelee kotelosuunnitelmaasi ja ehdottaa muutoksia, jotka helpottavat rakentamista. Pienet muutokset säästävät aikaa ja rahaa myöhemmin. Ehkä seinämän paksuuden muutos auttaa metallia virtaamaan paremmin muotissa. Ehkä erilainen seosvalinta parantaa lämmönsiirtoa nostamatta kustannuksia. Havaitsemme nämä asiat varhaisessa vaiheessa.
Prosessi jatkuu kokoonpanoon asti. Hoidamme viimeiset vaiheet, jotka muuttavat kotelon valmiiksi moduuliksi. Tämä tarkoittaa, että sinulla on vähemmän toimittajia hallinnoitavana. Se tarkoittaa myös parempaa kommunikaatiota suunnittelun ja tuotannon välillä. Yksi tiimi hoitaa kaiken alusta loppuun. Tämä vähentää virheitä ja viivästyksiä.
Autamme myös materiaalivalinnoissa. Valinta vaikuttaa kotelon suorituskykyyn. Alumiini tarjoaa hyvän lämmönsiirron kohtuulliseen hintaan. Sinkki virtaa hyvin monimutkaisissa muodoissa. Kupari kestää kuumimpia moduuleja. Autamme sinua valitsemaan tarpeisiisi sopivan vaihtoehdon. Insinöörimme tietävät, miten kukin materiaali käyttäytyy muotissa ja lopputuotteessa. Tämä tieto säästää asiakkaidemme aikaa ja rahaa jokaisessa projektissa.
Optiikkamoduulin kotelo tekee enemmän kuin vain suojaa osia. Se mahdollistaa nykyaikaisten verkkojen vaatimat tiedonsiirtonopeudet. Jokainen valinta on tärkeä. Valitsemasi materiaalit muuttavat lämmönvirtausta, suojausta ja kustannuksia. Valmistusprosessi vaikuttaa tarkkuuteen ja yksikköhintaan. Muototekijöiden ymmärtäminen auttaa sinua löytämään oikean kotelon sovellukseesi. Lämmönhallinta pitää laserit ja DSP:t riittävän viileinä suorituskykyä varten. Tiedonsiirtonopeuksien noustessa kohti 1.6 T:tä koteloinnovaatioista tulee keskeinen tekijä kehityksessä. Uudet materiaalit ja jäähdytysmenetelmät erottavat voittajat muista. Älä jätä näitä päätöksiä sattuman varaan. Keskustele valmistusasiantuntijoiden, kuten NOBLE:n, kanssa. He voivat auttaa sinua optimoimaan optikkamoduulin kotelosi suorituskyvyn, luotettavuuden ja valmistettavuuden kannalta.
Usein kysytyt kysymykset optisten moduulien koteloista
Mikä materiaali pitää optisen moduulin kotelon viileimpänä?
Alumiini on optisten moduulien koteloiden vakiovalinta. Se johtaa lämpöä pois kuumista komponenteista lisäämättä juurikaan painoa. Kupari toimii paremmin suuritehoisissa moduuleissa, mutta maksaa enemmän. Sinkki tarvitsee lisäpinnoitusta ruosteen estämiseksi. Valitse lämmitysbudjettisi mukaan.
Milloin minun pitäisi valita painevalu CNC-koneistuksen sijaan?
Painevalu on järkevää suurille tuotantomäärille, esimerkiksi 10 000 yksikölle tai enemmän. Metallimuotti maksaa aluksi tuhansia, mutta jokainen kotelo tulee erittäin edulliseksi. CNC-työstö ei aiheuta työkalukustannuksia. Jokainen osa maksaa enemmän, joten se sopii alle 500 kappaleen eriin.
Miten QSFP-DD-kotelo eroaa tavallisesta SFP-kotelosta?
QSFP-DD-optisten moduulien kotelot ovat suurempia ja kestävät enemmän tehoa, noin 12–15 wattia. Ne tarvitsevat paksummat seinät ja paremmat lämmönpolut. Ulkomitat noudattavat edelleen MSA-standardia. Sisäistä suunnittelua on muutettu ylimääräisen lämmön hallitsemiseksi.
Voivatko muovikotelot toimia suurnopeusoptisten moduulien kanssa?
Muovi sopii hitaammille moduuleille, joissa lämmön- ja sähkömagneettisten häiriöiden tarve on pienempi. Nopeammille moduuleille muovi ei pysty vastaamaan metallin lämmönsiirtoa tai suojausta. Insinöörit valitsevat materiaalin nopeusluokan perusteella.







