

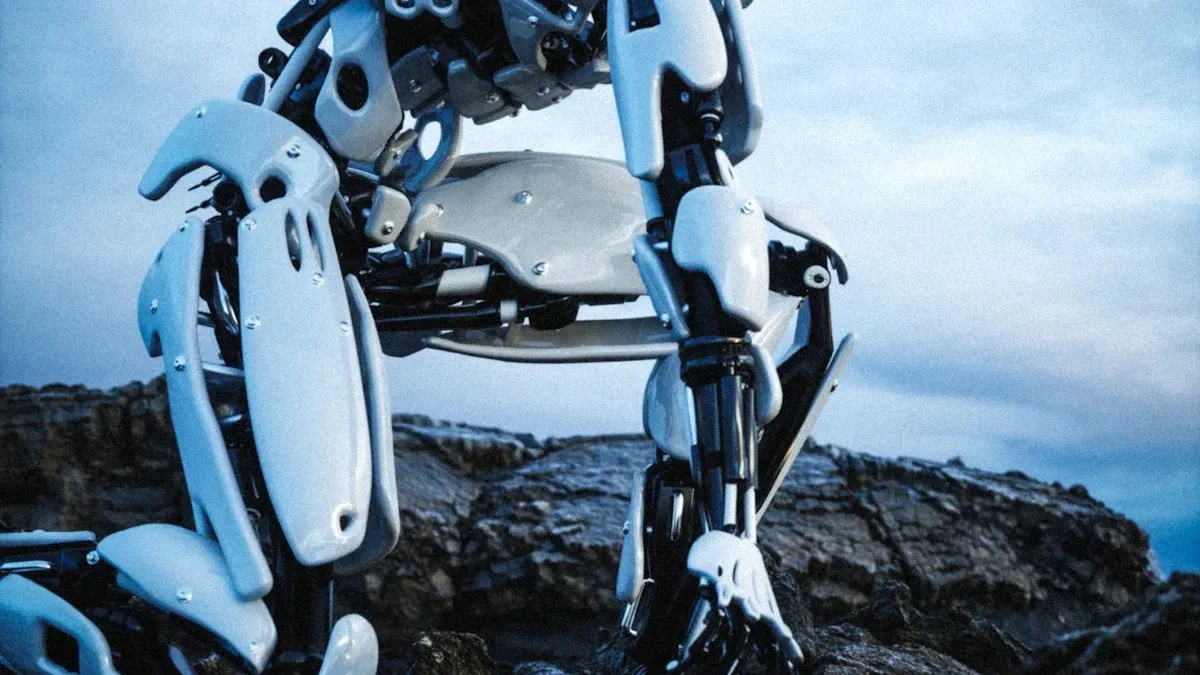
Eksoskeleton-CNC-työstöllä valmistetaan osia puettaviin robottijärjestelmiin. Tämä prosessi antaa näille ihmisen tukijärjestelmille tarvittavan tarkkuuden ja toistettavuuden. Lääketieteelliset eksoskeletonit auttavat kuntoutuksessa ja liikkuvuudessa, kun taas teolliset versiot vähentävät vammojen riskiä. Korkean lujuus-painosuhteen saavuttaminen on avainasemassa. Miten prosessi käsittelee näiden järjestelmien erityisvaatimukset? Vastaus piilee materiaalivalinnoissa ja suunnittelustrategioissa, jotka tasapainottavat suorituskyvyn ja kustannusten välillä. Monimutkaiset muodot vähentävät painoa säilyttäen samalla rakenteellisen eheyden, ja tiukat toleranssit varmistavat sujuvan liikkeen.
Mikä on Exoskeleton CNC-työstö?
Määritelmä ja ydintyönkulku
Subtraktiivinen valmistus puettaville roboteille
Eksoskeleton-CNC-työstö poistaa materiaalia kiinteästä kappaleesta lopullisten muotojen aikaansaamiseksi. Tämä subtraktiivinen menetelmä antaa insinööreille mahdollisuuden hallita jokaista ulottuvuutta ja pintaa. Lähestymistapa toimii hyvin puettavissa robottijärjestelmissä, koska istuvuus vaikuttaa mukavuuteen ja toimivuuteen. Prosessi alkaa metalli- tai muovikappaleesta. Kone poistaa kaiken, mikä ei vastaa 3D-mallia. Jäljelle jää tarkka komponentti, joka on valmis kokoonpanoon. Insinöörit valitsevat subtraktiivisia menetelmiä, koska kiinteissä kappaleissa ei ole sisäisiä vikoja tai kerrosviivoja. Materiaalirakenne pysyy samana koko osassa.
Automatisoitu leikkaus, poraus ja hionta
CNC-laitteet seuraavat digitaalisia ohjelmia leikkaamiseen, poraamiseen ja hiomiseen itsenäisesti. Kone lukee työkaluratoja ja liikuttaa leikkaustyökaluja niiden mukana. Työkierron aikana ei tehdä manuaalisia muutoksia. Tämä automaatio pitää asiat yhdenmukaisina komponentista toiseen. Käyttäjät lataavat materiaalin ja käynnistävät ohjelman. Kone hoitaa loput ilman ihmisen toimia. Jokainen osa vastaa tarkasti suunnittelua. Ohjelma ohjaa karan nopeutta, syöttönopeutta ja leikkaussyvyyttä jokaisessa työvaiheessa. Eri työkalut käsittelevät karheustyön, viimeistelylaskut ja yksityiskohtien ominaisuudet.
HEI Junia Engineering Schoolin projekti tarjoaa tästä todellisen esimerkin. Heidän tiiminsä rakensi alumiinisen liike-eksoskeletonin CNC-työnkulun avulla. Automatisoidun prosessin avulla he pystyivät valmistamaan luotettavia komponentteja tarkoilla mitoilla. Projekti osoitti, kuinka subtraktiiviset menetelmät luovat kevyitä rakenteita ihmisen augmentaatiota varten.
CNC-työstö robottieksoskeletoneille
3-akselinen rouhinta ja 5-akselinen viimeistely
Valmistajat jakavat työn kahteen vaiheeseen. Ensin tehdään kolmiakselinen rouhinta. Tämä vaihe poistaa irtomateriaalia nopeasti. Suuremmat työkalut leikkaavat paksuja paloja, jotta lopullinen muoto saavutetaan nopeasti. Lyhyemmät työkalupituudet tekevät kokoonpanosta jäykemmän jälkikäteen. Sitten viisiakselinen viimeistely hioo jokaisen pinnan vastaamaan suunnitteluvaatimuksia.
5-akselinen työpöytä tuo selkeitä etuja. Työkalu lähestyy mistä tahansa kulmasta. Komponentti pysyy kiinnitettynä yhteen asentoon. Tämä estää virheet siirtämällä sitä asetusten välillä. Tyypillisessä 5-akselisessa työssä toleranssit ovat noin ±0.01 mm liitoskomponenteille. Monimutkaisissa rakenteissa saatetaan tarvita ±0.005 mm - ±0.05 mm:n toleranssialue. Nämä tarkat arvot pitävät kokoonpanon liikkuvan sujuvasti käytön aikana.
5-akseliset ominaisuudet anatomisille muodoille
5-akselinen samanaikainen työstö luo muotoja, jotka sopivat ihmisen anatomiaan. Työkalu liikkuu viittä akselia pitkin samanaikaisesti. Se tuottaa kaarevia luurakenteita, onttoja sisäkanavia ja epäsymmetrisiä mekaanisia koteloita. Nämä osat olisivat mahdottomia valmistaa yksinkertaisemmilla asetuksilla. Kone voi tavoittaa alileikkauksia ja monimutkaisia muotoja yhdellä työvaiheella. Työkalu kallistuu ja pyörii, jotta se pääsee käsiksi piilossa oleviin pintoihin törmäämättä työkappaleeseen. Tämä ominaisuus tekee 5-akselisesta parhaan valinnan puettaviin robotteihin.
Konetyypit ja kokoonpanot
Pysty- ja vaakasuuntaiset työstökeskukset
Pystykeskukset käsittelevät pienempiä työkappaleita. Niitä on helppo lastata ja käyttää. Vaakakeskukset sopivat suurempiin runko-osiin. Painovoima poistaa lastut syvistä taskuista. Molemmille tyypeille on paikkansa komponentin koosta ja geometriasta riippuen.
| Kone tyyppi | Rooli anatomisten geometrioiden omaavien eksoskeletonkomponenttien valmistuksessa | Tukitiedot |
| 5-akselinen työstö | Anatomisten geometrioiden ensisijainen selkäranka | Mahdollistaa työkalun lähestymisen mistä tahansa kulmasta, poistaa useita asetuksia, pitää osan kiinnitettynä, jolloin geometriset suhteet lukitaan |
| 3-akselinen kone | Ei suositella anatomisille geometrioille | Useat asennukset aiheuttavat pinoamisvirheitä, jotka voivat työntää kriittisen reiän toleranssialueen ulkopuolelle; alileikkauksiin ei päästä |
| Sorvit / Sveitsiläistyyppiset koneet | Toissijainen, toimilaitteen komponenteille | Sveitsiläistyyppinen tarkkuussorvaus on välttämätöntä pienille, pitkille ja ohuille komponenteille, kuten toimilaitteiden akseleille, niveltapeille ja kierteitetyille inserteille |
| Tarkkuussorvauskeskukset pyörivillä työkaluilla | Harmonisille käyttökomponenteille | Mahdollistaa tasopintojen jyrsinnän, poikkireikien poraamisen ja kierteiden leikkaamisen samassa asetelmassa |
Moniakselijärjestelmät ja sveitsiläistyyppiset sorvit
5-akselinen keskipiste on anatomisen työskentelyn päätyökalu. Se pitää ominaisuudet linjassa, koska komponentti ei koskaan siirry toiseen asetukseen. Tavalliset 3-akseliset koneet ovat tässä huono valinta. Useat asetukset aiheuttavat pinoamisvirheitä, jotka voivat työntää kriittisen reiän toleranssialueensa ulkopuolelle. 5-akselinen järjestelmä poistaa tämän riskin kokonaan. Kone pitää kappaletta kallistuvalla pyöröpöydällä. Näin työkalu voi yltää kappaleen viiteen sivuun yhdellä asetuksella. Monimutkaisten kulmien työstämiseen ei tarvita erityisiä kiinnittimiä.
Sveitsiläistyyppiset sorvit käsittelevät pieniä pyöriviä osia. Niillä valmistetaan moottorikoteloita, laakerikehiä ja niveltappeja. Näiden on työstettävä tarkasti. Sveitsiläistyyppisessä menetelmässä materiaali tuetaan lähellä leikkaustyökalua. Tämä estää taipumisen leikkauksen aikana.
Vedettyjen työkalujen sorvauskeskukset lisäävät joustavuutta. Ne jyrsivät tasopintoja, poraavat poikkireikiä ja leikkaavat kierteitä samassa asetuksessa. Tämä lyhentää sykliaikaa ja parantaa tarkkuutta. Viisiakselinen menetelmä käsittelee monimutkaisia robottimuotoja yhdellä asetuksella. Näiden konetyyppien yhdistäminen antaa valmistajille täyden valikoiman puettavien robottien tuotantoon tarvittavaa.
Materiaalit tukirankan CNC-työstöön
Titaaniseokset
Luokka 5 ja luokka 23
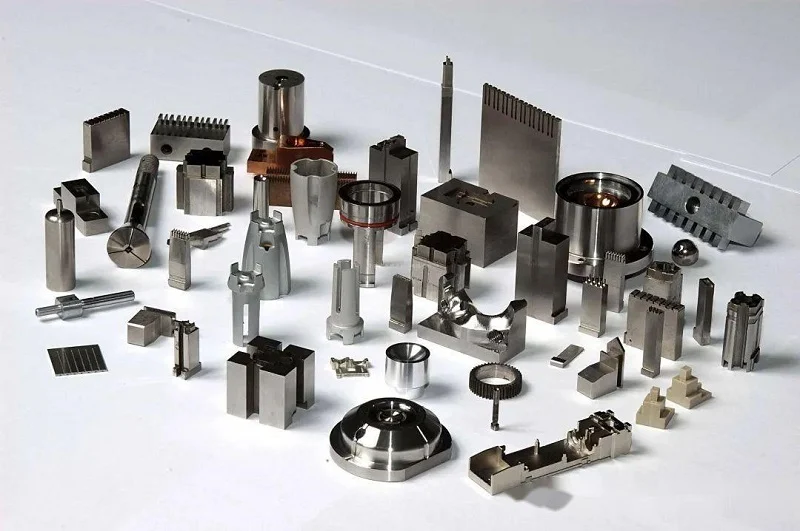
Titaani on loistava valinta painoa kantaviin tukirankaosiin. Luokka 5 on eniten käytetty tyyppi. Se on vahvaa ja kestää hyvin ruostetta. Luokka 23 on pehmeämpää ja turvallisempaa keholle. Se aiheuttaa vähemmän allergioita ihoa koskettaessa. Molemmat tyypit pysyvät vahvoina jopa useiden käyttökertojen jälkeen.
Kantavat liitokset ja kehykset
Nämä seokset toimivat erinomaisesti nivelissä ja rungoissa. Niillä on erinomainen lujuus-painosuhde. Joten osat ovat vahvoja, mutta eivät raskaita. Titaani kestää myös hien ja kosteuden aiheuttamia vaurioita. Tämä tekee siitä turvallisen käyttää. Haittapuolena on hinta ja sen leikkaamisen vaikeus. Sitä on vaikeampi leikata kuin alumiinia. Työkalut kuluvat nopeammin, ja leikkaamisen on oltava hitaampaa.
Alumiiniseokset
6061 ja 7075 kehyksille
Alumiini on luotettava materiaali tukirankoihin. HEI Junia Engineering Schoolin projektissa käytettiin alumiinia liikkeen tukirankamateriaalina. Laatua 6061 on helppo leikata ja hitsata. Laatua 7075 on vahvempaa, mutta vaikeampaa muotoilla. Molemmat ovat kevyitä, mikä on tärkeää puettavien laitteiden kannalta.
Anodisointi ja pintakäsittely
Anodisointi luo alumiinille suojaavan kerroksen. Tämä parantaa kulutuskestävyyttä ja antaa sille väriä. Se auttaa myös estämään ruostumista. Sileä pinta on tärkeä mukavuuden ja puhtauden kannalta. Lisävaiheet, kuten hiekkapuhallus tai kiillotus, voivat tehdä siitä tuntumaltaan paremman.
Hiilikuitu ja tekniset muovit
CFRP-työstön haasteet
Hiilikuitukomposiitit ovat erittäin vahvoja ja jäykkiä. Ne ovat myös erittäin kevyitä. Nämä ominaisuudet sopivat hyvin raajojen tukiin ja runkoihin. Mutta hiilikuitukomposiittia on vaikea työstää. Kuidut rispaantuvat ja tylsyttävät työkalut nopeasti. Leikkauspölyä on käsiteltävä varoen. Porattaessa voi esiintyä delaminaatiota.
PEEK-, Delrin- ja Nylon-liitännät
Tekniset muovit sopivat erilaisiin käyttötarkoituksiin. PEEK sopii hyvin kuumiin tai steriileihin olosuhteisiin. Delrin pitää muotonsa ja on helppo leikata. Nailon vaimentaa iskuja ja tärinää. Näitä materiaaleja käytetään usein metalliosien ja rungon välissä. Ne vähentävät painoa ja lisäävät käyttömukavuutta. Oikean materiaalin valinta vaikuttaa kustannuksiin, leikattavuuden helppouteen ja viimeistelyyn. Jokaisella tyypillä on omat kompromissinsa.
Kriittiset tukirankakomponentit, jotka on valmistettu tukiranka-CNC-koneistuksella
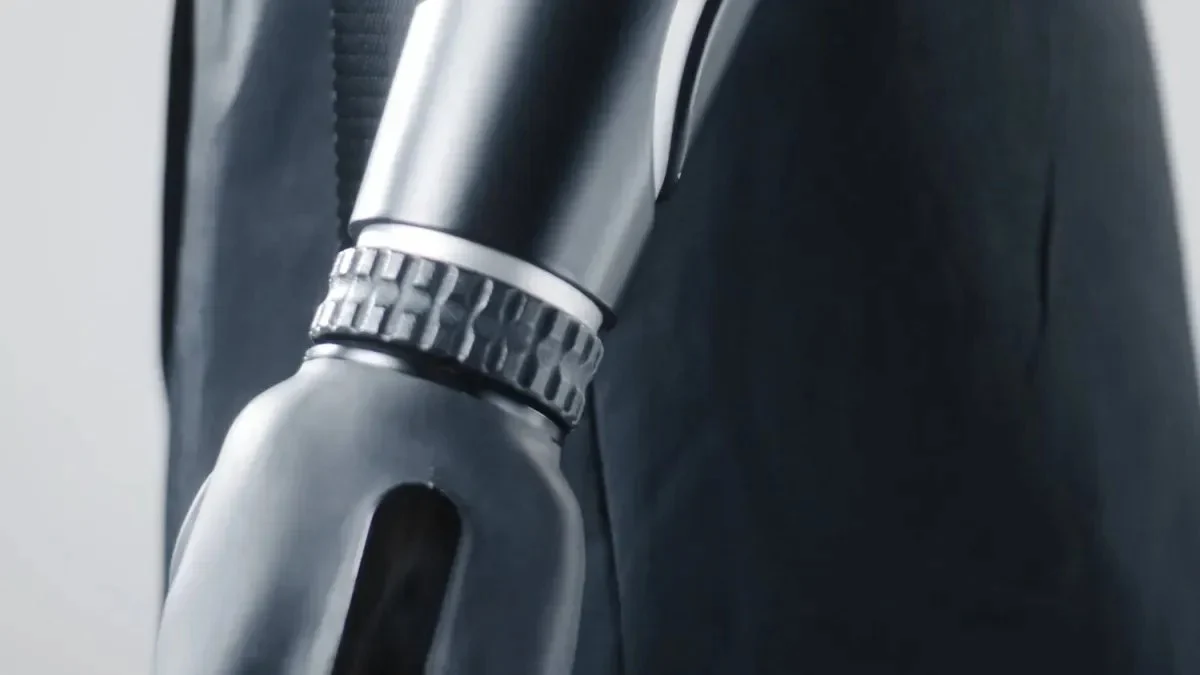
Eksoskeletonin CNC-työstöllä valmistetaan tärkeimmät robotin osat, jotka mahdollistavat puettavien järjestelmien toiminnan. Liitokset, kiinnikkeet, kotelot ja rakenneosat valmistetaan kaikki tällä prosessilla. Jokaisen kappaleen on täytettävä tarkat vaatimukset. Indego-projekti osoittaa tämän hyvin. Insinöörit käyttivät Protolabsin CNC-työstöä ja 3D-tulostusta kehitysvaiheessa. He käyttivät CNC-palveluita koneistaakseen kiinnittimiä, jotka pitivät komponentteja ultraäänihitsausta varten. Tämä vaihe oli avainasemassa robottieksoskeletonin rakentamisessa. Sama tarkkuus sisältyy valmiin yksikön jokaiseen osaan.
Nivelet ja nivelmekanismit
Saranakokoonpanot ja pyörivät nivelet
Saranakokoonpanot ja pyörivät nivelet muodostavat minkä tahansa tukirangan liikkuvan ytimen. Nämä osat kestävät jatkuvaa liikettä ja kuormitusta. Lonkkanivelen pallonivelliitoksen on tuettava fleksiota, ekstensiota, loitonnusta ja adduktiota. Se kantaa myös kehon painoa. Tämä vaatii suurta rakenteellista vakautta ja hyvin vähän välystä. CNC-työstö yhdistettynä CAD-mallinnukseen antaa insinöörien suunnitella ja leikata holkin parhaan istuvuuden saavuttamiseksi. Pallokomponentti voidaan valmistaa jopa muutaman mikrometrin toleransseilla. Holkki koneistetaan näiden toleranssien mukaiseksi. Tuloksena oleva tiukka istuvuus minimoi nivelen välyksen. Seuraavaksi tulee sujuva niveltyminen. Luotettava biomekaaninen suorituskyky.
Sujuvan liikkeen toleranssivaatimukset
Toleranssien hallinta erottaa hyvät liitokset loistavista. Alla oleva taulukko näyttää, mitä eri komponentit tarvitsevat.
| komponentti | Tarkkuusvaatimus | Valmistustiedot |
| Harmoniset reduktorit | ≤0.005 mm elliptisyyttä nokka-pinnoilla | Ohutseinäisten joustavien urien (seinämän paksuus 0.2–0.8 mm) muodonmuutoksen hallinta tarkkuushiomalla |
| Asuntoautojen alennusvaihteet | ≤±0.01 mm:n paikannustarkkuus | Toleranssikompleksiset sykloidiset hammasprofiilit ja tapin koteloiden reiät; kriittistä raskaiden kuormien robottialustoille |
| Ristikkäiset rullalaakerit | ≤0.003 mm pyöreys; Ra ≤0.2 μm karheus | Säilytä vierintäradan tarkkuus myös ohutseinäisissä rakenteissa |
| Nivelkotelot | ≤0.02 mm monireikäinen paikannustarkkuus | Kevyt ja rakenteellinen jäykkyys tasapainottaa 6061/7075-alumiinia |
| Prosessin ohjaukset | CPK > 1.33 suurtuotantoa varten | Erikoiskiinnikkeet ohutseinäisten muodonmuutosten hallintaan, koneen sisäiseen mittaukseen ja kulumisen kompensointiin, SPC:hen ja jälkikäsittelyyn, kuten anodisointiin ja tarkkuushiontaan |
Tarkkuus-CNC-työstöllä voidaan myös valmistaa tarkkoja koteloita ja monimutkaisia reittejä antureille ja ohjausjohdotuksille. Tämä mahdollistaa paineantureiden tasaisen leviämisen, kuten jalkojen alla olevien. Pienet liikkeet havaitaan ja vaste paranee. Moniakselinen tarkkuustyöstö luo suojaavia kerroksia alumiinista ja polymeeriseoksista. Nämä kerrokset on muotoiltu sopimaan tiettyihin nivelgeometrioihin. Ne suojaavat herkkiä antureita ja ohjausyksiköitä kosteudelta ja ympäristön aiheuttamilta vaurioilta. Kuormitettujen pallo- ja tappinivelten viimeistelymenetelmät, kuten fysikaalinen höyrypinnoitus, kemiallinen höyrypinnoitus, kiillotus ja tarkkuuskoneistus, vähentävät kulumista ja kitkaa. Peiliviimeistelykiillotus tarkkuuskoneistuksen ja hiontaprosessien avulla vähentää pinnan virheitä. Tämä auttaa pitämään nivelen liikkeen tasaisena ajan myötä.
Rakenteelliset kehykset ja nivelet
Topologian optimointi painon vähentämiseksi
Painolla on merkitystä puetuissa järjestelmissä. Jokainen gramma vaikuttaa käyttäjän mukavuuteen ja väsymykseen. Topologian optimointi poistaa materiaalia sieltä, missä sitä ei tarvita. Tuloksena on runko, joka säilyttää lujuutensa, mutta pudottaa ylimääräistä massaa. Tämä optimointi toimii yhdessä koneistuksen kanssa. Insinöörit simuloivat ensin kuormitusreittejä. Sitten he leikkaavat pois kaiken, mikä ei kanna jännitystä. Lopullinen muoto näyttää usein orgaaniselta. Se seuraa voimaviivoja yksinkertaisten geometristen muotojen sijaan.
Ohutseinäiset ja monimutkaiset geometriat
Ohutseinäiset profiilit ja monimutkaiset geometriat vievät koneistuksen äärirajoille. Nämä ominaisuudet säästävät painoa tinkimättä jäykkyydestä. Mutta ne myös joustaa leikkauksen aikana. Erikoiskiinnittimet pitävät ohuet seinät paikoillaan. Koneen sisäinen mittaus havaitsee kaikki poikkeamat välittömästi. Kulumisen kompensointi pitää työkalut terävinä ja tarkkoina. Yhdestä kappaleesta valmistetut CNC-rungot poistavat liitokset ja kiinnikkeet. Tämä vähentää painoa entisestään ja parantaa kokonaisjäykkyyttä. Kuluvat rakennerungot hyötyvät tästä lähestymistavasta. Rakenne tuntuu kevyemmältä rungossa. Se kestää myös pidempään toistuvassa rasituksessa.
Kiinnikkeet, kotelot ja liittimet
Mukautettavat käyttöliittymät ihmisen anatomialle
Kiinnikkeiden ja liittimien on sovittava ihmiskehoon. Jokaisella käyttäjällä on erilainen muoto. Räätälöidyt sovitusliitännät ratkaisevat tämän ongelman. CNC-koneistus leikkaa jokaisen kiinnikkeen käyttäjän mukaan. Tämä parantaa ergonomiaa ja alentaa painepisteitä. Nivelletyt nivelkotelot noudattavat samaa logiikkaa. Ne kietoutuvat nivelten ympärille ja suojaavat sisäisiä mekanismeja. Lonkka-/polvinivelkoteloiden on oltava tarkkoja. Huono istuvuus aiheuttaa epämukavuutta ja rajoittaa liikettä. Hyvä istuvuus tuntuu luonnolliselta. Käyttäjä unohtaa laitteen olemassaolon.
Kierreliittimet ja kiinnitysominaisuudet
Kierteitetyt insertit ja kiinnitysominaisuudet pitävät kaiken koossa. Nämä pienet yksityiskohdat ratkaisevat, pysyykö laite tiukasti kiinni vai onko se löysällä. CNC-koneistus leikkaa kierteet tarkalla nousulla ja syvyydellä. Se myös poraa poikkireikiä ja jyrsii tasoja samassa asetelmassa. Tämä pitää jokaisen ominaisuuden linjassa. Toimilaitteiden kiinnitykset vaativat tämän tason huolenpitoa. Väärin linjattu kierre voi kulua kuormituksen alla. Hyvin leikattu kierre kestää tuhansia syklejä. Toimilaite pysyy tukevasti kiinni. Koko järjestelmä pysyy luotettavana.
Exoskeleton CNC-työstön edut
Tarkkuus-CNC-työstö ja toistettavuus
Tiukkojen toleranssien saavuttaminen
Tiukat toleranssit ratkaisevat, liikkuuko puettava laite tasaisesti vai jumiutuuko se. Tarkkuus-CNC-työstö saavuttaa lukemia, joihin muilla menetelmillä ei päästä. Hiomalla saavutetaan tyypillisesti ±0.005 mm:n ja parhaiten ±0.001 mm:n toleranssi. CNC-jyrsinnällä saavutetaan tyypillisesti ±0.025 mm:n ja parhaiten ±0.005 mm:n toleranssi. Lankakipinätyöstö on vieläkin tiukempaa, ±0.0001 tuumaa (0.0025 mm) tai parempi. Nämä luvut ovat tärkeitä nivelliitoksille ja toimilaitteiden kiinnityksille. Huolimaton reikä pilaa kohdistuksen. Tarkka reikä pitää kaiken toiminnassa oikein.
Yhdenmukaisuus eri tuotantoajoissa
Toistettavuus erottaa harrastusrakentamisen oikeista tuotteista. Jokaisen yksikön on vastattava ensimmäistä. CNC-automaatio takaa tämän. Kone noudattaa samaa ohjelmaa jokaisessa syklissä. Ihmisen aiheuttamia vaihteluita ei pääse hiipimään mukaan. Tämä yhdenmukaisuus auttaa skaalaamaan eksoskeleton-cnc-työstöä yhdestä prototyypistä täyteen tuotantoon. Ostajat saavat identtisen geometrian ja sopivuuden jokaiseen erään.
Monimutkaiset geometriat ja suunnittelun vapaus
Alileikkaukset, ääriviivat ja orgaaniset muodot
Täysi viiden akselin samanaikainen työstö liikuttaa kaikkia viittä akselia samanaikaisesti. Tämä mahdollistaa alileikkaukset ja muotoillut pinnat. Italialainen insinööri työskenteli Lewei Precisionin kanssa rakentaakseen koko kehon kattavan passiivisen tukirangan tällä menetelmällä. Työkalu lähestyy monesta kulmasta yhdellä asetuksella. Uudelleensijoittelusta johtuvat kumulatiiviset virheet katoavat. Ihmisen anatomiaa seuraavat orgaaniset muodot tulevat mahdollisiksi.
Nopea prototyyppi ja iterointi
CNC ja 3D-tulostus toimivat usein yhdessä. Indego-projektissa käytettiin molempia kehitysvaiheessa. Insinöörit luottivat CNC-koneistukseen kiinnittimien ja tarkkojen osien osalta. Additiivinen valmistus käsitteli monimutkaisia geometrioita ja räätälöintiä. Tämä yhdistelmä nopeuttaa iteraatiota. Suunnittelijat testaavat oikeita metalliosia varhaisessa vaiheessa. He havaitsevat ongelmat ennen kuin työkaluja edes leikataan.
Materiaalien monipuolisuus ja pinnan viimeistely
Metallit, muovit ja komposiitit
CNC käsittelee monenlaisia materiaaleja. Alumiini, ruostumaton teräs, titaani, messinki, kupari ja karkaistut teräkset työstyvät kaikki hyvin. Jokaisella on omat paino- ja lujuuskompromissejaan. Alla oleva taulukko osoittaa, miten CNC pärjää lisäainevalmistukseen verrattuna.
| Luokka | CNC-koneistus | Lisäaineiden valmistus |
| Mekaaninen vahvuus | Vahvat, tiheät osat kiinteästä materiaalista | Kerrosten sidonta luo heikkoja kohtia |
| Toleranssit | Erittäin tiivis ja johdonmukainen | Kohtalainen; vaihtelee teknologian mukaan |
| Pinnan viimeistely | Sileä, usein kokoamisvalmis | Karkeampi; saattaa vaatia jälkikäsittelyä |
| skaalautuvuus | Skaalautuu sujuvasti täyteen tuotantoon | Paras pienille juoksumäärille |
| Materiaaliasetukset | Laaja valikoima, mukaan lukien titaani | Rajoitettu joissakin metalleissa |
| Rakenteellinen rehellisyys | Täysin tiheä; ei tukirakenteita | Saattaa vaatia lämpökäsittelyä |
| Osan koko | Ei rajoitettu rakennuskammion mukaan | Rakennuskammion kokoa rajoitetaan |
| Lämmönkestävyys | Stabiili korkeissa lämpötiloissa | Lämpömuodonmuutoksen riskit |
Koneistettu vs. kiillotettu pinta
Pinnan viimeistely vaikuttaa mukavuuteen ja hygieniaan. Koneistetut pinnat sopivat hyvin sisäisiin kiinnikkeisiin ja koteloihin. Kiillotetut pinnat sopivat ihokosketuspisteisiin. Peili-ETM saavuttaa ±0.00005 tuumaa (0.0013 mm) tai paremman. Tämä sileystaso vähentää kitkaa ja kulumista. Se myös helpottaa puhdistusta lääketieteellisessä käytössä.
Suunnittelunäkökohtia Exoskeleton CNC-työstössä
Tarkkuuden ja kustannusten tasapainottaminen
Toleranssit vaikuttavat siihen, miten puettava laite sopii ja tuntuu. Löysä liitos heiluu ja aiheuttaa epämukavuutta. Kiristynyt liitos liikkuu tasaisesti ja tuntuu luonnolliselta. Mutta tiukemmat toleranssit maksavat enemmän, koska kone käy hitaammin, työkalut kuluvat nopeammin ja tarkastus kestää kauemmin. Insinöörien on löydettävä optimaalinen toleranssi. Kriittiset rajapinnat, kuten liitosreiät, tarvitsevat tiukimmat mahdolliset ominaisuudet. Ei-kriittiset kiinnikkeet voivat olla löysempiä. Tämä tasapaino pitää laitteen turvallisena ilman, että budjetti ylittyy.
GD&T:n parhaat käytännöt
GD&T kertoo koneistajalle, mikä todella on tärkeää. Se määrittelee datumit, ominaisuussäätimet ja sallitun vaihtelun. Hyvä GD&T alkaa selkeistä datumviittauksista valitsemalla vakaat pinnat. Käytä reikäkuvioille paikkatoleransseja ja kaareville pinnoille profiilisäätimiä. Vältä ylitoleranssiominaisuuksia, jotka eivät vaikuta toimintaan. Tämä pitää tarkastuksen yksinkertaisena ja vähentää hylkyä. Tavoitteena on viestiä suunnittelun tarkoituksesta lisäämättä tarpeettomia kustannuksia.
Ra-arvot mukavuudelle ja hygienialle
Pinnan viimeistely vaikuttaa siihen, miltä laite tuntuu iholla. Karkeat pinnat ärsyttävät ihoa ja keräävät bakteereja, kun taas sileät pinnat tuntuvat paremmilta ja ovat helpompia puhdistaa. Ra mittaa keskimääräistä pinnan karheutta. Alhaisempi Ra tarkoittaa sileämpää pintaa. Alla oleva taulukko näyttää tyypilliset vaatimukset.
| Hakemus | Ra-alue | Huomautuksia |
| Ihon kosketuspisteet | Matala Ra | Sileä tuntuma, helppo puhdistaa |
| Sisäiset kiinnikkeet | Kohtalainen Ra | Toimiva, ei koskettu |
| Nivelrajapinnat | Matala Ra | Vähentää kitkaa ja kulumista |
Jälkikäsittely lääketieteelliseen ja teolliseen käyttöön
Lääketieteelliset tukirangat vaativat erityistä huolellisuutta. Kiillotus poistaa työkalujen jäljet ja luo hygieenisen pinnan. Anodisointi lisää alumiiniin suojaavan kerroksen. Hiekkapuhallus antaa tasaisen mattapinnan. Teollisuusyksiköt saattavat ohittaa kosmeettisia vaiheita ja keskittyä sen sijaan kulutuskestävyyteen. Oikea jälkikäsittely riippuu siitä, missä laitetta käytetään.
Asetusaika ja työkalujen vaihdot
Jokainen asetus lisää kustannuksia, koska kone pysähtyy, käyttäjä siirtää osaa ja tarkkuus voi vaihdella. Viisiakselinen koneistus vähentää asetustarpeita, koska osa pysyy kiinnitettynä. Myös vähemmän työkalunvaihtoja säästää aikaa. Hyvin suunniteltu osa vaatii vähemmän työvaiheita, mikä vähentää työvoimaa ja koneen käyttötunteja. Valmistettavuusnäkökulmasta suunnittelussa tämä on otettava huomioon jo varhaisessa vaiheessa.
Materiaalivalinnan vaikutus kustannuksiin
Materiaalivalinnat vaikuttavat kustannuksiin kahdella tavalla. Raaka-aineen hinta vaihtelee suuresti. Titaani maksaa enemmän kuin alumiini. Myös työstettävyys on tärkeää. Kovat materiaalit kuluttavat työkaluja nopeammin ja leikkaavat hitaammin. Käden muotoisten tukirankaosien kustannusarviomalli käyttää materiaalityyppiä syötteenä. Se laskee yhteen materiaalikustannukset, työvoimakustannukset, koneen huollon, poistot ja käsittelyajan. Oikean materiaalin valinta tasapainottaa lujuuden, painon ja budjetin. Tavoitteena on kestävyys ilman ylikulutusta.
NOBLEn valinta tukirankatyöstöön CNC-koneistuksessa

Täyden palvelun suunnittelusta kokoonpanoon
NOBLE työskentelee metallin ja muovin kanssa. Mutta teemme muutakin kuin vain leikkaamme osia. Huolehdimme suunnittelusta, prototyyppien valmistuksesta, tuotannosta ja kokoonpanosta. Yksi tiimi hoitaa kaiken alusta loppuun. Tämä säästää aikaa ja vähentää virheitä. Kommunikointi pysyy selkeänä ensimmäisestä luonnoksesta valmiiseen tuotteeseen.
Puettava järjestelmä tarvitsee yhteensopivia kiinnikkeitä, toimilaitteiden kiinnikkeitä ja elektroniikkakoteloita. NOBLE valmistaa kaikki nämä osat omassa verstaassaan. Tiukat toleranssit ulottuvat koko järjestelmään. Lopullinen laite liikkuu sujuvasti. Jokainen komponentti vastaa alkuperäistä suunnittelua. Kokoonpano onnistuu ensimmäisellä yrittämällä.
ISO 9001:2015 ja ISO 13485:2016
Sertifioinneilla on merkitystä kehossa kulutetuille osille. NOBLElla on ISO 9001:2015 -standardi yleisen laadunhallinnan osalta. Meillä on myös ISO 13485:2016 -standardi lääkinnällisten laitteiden osalta. Tämä standardi on keskeinen puettaville robottijärjestelmille. Se kattaa suunnittelun valvonnan, tuotannon ja lopputarkastuksen.
ISO 13485 -standardia ei vaadita lakisääteisesti jokaiselta toimittajalta, mutta se on globaali alan standardi, jota lääketieteellisten robottien valmistajat odottavat. Se osoittaa, että kumppanilla on käytössä laatujärjestelmä, jossa valmistus on valvottua, jäljitettävää ja validoitua.
Eri alueilla on erilaiset säännöt. Alla oleva taulukko näyttää, mitä kumppaneita tarvitaan lääketieteelliseen työhön.
| Sertifiointi / Standardi | Alue | Vaaditut standardit |
| ISO 13485 | Global | Sertifioitu laatujärjestelmä, validoidut parametrit, laitehistoriatiedot |
| FDA 21 CFR osa 820 | Yhdysvallat | Suunnittelun jäljitettävyys, prosessin validointi (IQ/OQ/PQ), erän jäljitettävyys |
| EU MDR 2017/745 | Eurooppa | Tekniset dokumentit, materiaalisertifikaatit, riskienhallinta (ISO 14971) |
| PMDA / MHLW | Japani | Valmistajan rekisteröinti, JIS-yhteensopivat sertifikaatit |
| TGA | Australia | Keskeiset periaatteet, bioyhteensopivuuden yhteenvedot |
NOBLE täyttää nämä standardit. Osasi läpäisevät tarkastukset nopeammin.
Me palvelemme
Lääketieteelliset sovellukset
Lääketieteelliset eksoskeletonit auttavat potilaita palauttamaan liikkuvuuden vamman tai sairauden jälkeen. Nämä laitteet tarvitsevat tarkat nivelet ja mukavat kosketuspisteet. NOBLE-koneiden komponentit molempiin tarkoituksiin. Sileät pinnat estävät ihon ärsytystä pitkien käyttöjaksojen aikana. Tiukat toleranssit pitävät nivelten liikkeen vakaana ja luonnollisena. Tuloksena on turvallinen ja luotettava laite, joka tukee toipumista.
Kliiniset eksoskeletonit kohtaavat samoja vaatimuksia. Ne steriloidaan ja niitä käytetään toistuvasti. Luotamme sertifioituun kumppaniin, jolla on todistetut prosessit varmistaaksemme, että jokainen yksikkö täyttää vaatimukset.
Teolliset ja sotilaalliset sovellukset
Teollisuuden eksoskeletonit vähentävät loukkaantumisriskiä tehtaissa. Työntekijät käyttävät niitä nostaakseen raskaita kuormia ilman rasitusta. Sotilasversiot auttavat sotilaita kantamaan varusteita pitkiä matkoja. Molemmat tarvitsevat kestäviä, kevyitä osia, jotka kestävät kovaa käyttöä. NOBLE käyttää näissä töissä alumiinia ja titaania. Suunnittelun optimoinnista johtuvat monimutkaiset geometriat eivät ole ongelma. Tuloksena on vahva runko, joka ei paina käyttäjää alas.
Kokonaisvaltainen lähestymistapamme
Suunnittelutuki ja prototyypit
Hyvä suunnittelu alentaa kustannuksia myöhemmin. NOBLE auttaa insinöörejä valitsemaan materiaaleja ja ominaisuuksia leikkausta varten. Tarkastelemme toleransseja, viimeistelyvaatimuksia ja kustannustekijöitä jo varhaisessa vaiheessa. Prototypointityöt jatkuvat nopeasti. Saat oikeita osia testattavaksi sopivuuden ja toiminnan osalta ennen varsinaista tuotantoa. Tämä auttaa havaitsemaan ongelmat, kun muutokset ovat halpoja ja nopeita.
Tuotanto, kokoonpano ja laadunvarmistus
Suunnittelun hyväksynnän jälkeen aloitamme tuotannon. Koneemme ajavat saman ohjelman joka syklissä. Jokainen osa vastaa ensimmäistä. Tarkastamme jokaisen kappaleen ennen kokoonpanoa. Sitten kokoamme kaiken yhteen ja tarkistamme lopullisen yksikön. Laatua koskevat asiakirjat säilyvät jokaisen tilauksen mukana. Tämä antaa sinulle täyden jäljitettävyyden raaka-aineesta valmiiseen tuotteeseen.
Eksoskeleton-CNC-työstö tuottaa tarkat, kestävät ja kevyet osat, joita lääketieteelliset ja teolliset eksoskeletonit vaativat. Materiaalivalinnat, suunnittelupäätökset ja prosessien valinta vaikuttavat kaikki suorituskykyyn ja kustannuksiin. Mikään muu menetelmä ei vedä vertoja CNC-työn tarkkuudelle, toistettavuudelle ja suunnitteluvapaudelle. Siksi kumppanin valitseminen, joka ymmärtää sekä koneistuksen että robotiikkasovellusten tarpeet, on niin tärkeää. Tulevaisuutta ajatellen hybridivalmistus, tekoälypohjainen työstöradan optimointi ja edistyneet materiaalit vähentävät painoa ja parantavat pinnanlaatua. Oletko valmis rakentamaan seuraavan eksoskeletonisi? Keskustele NOBLE:n kanssa CNC-työstötarpeistasi jo tänään.
Usein kysytyt kysymykset Exoskeleton CNC-työstöstä
Mihin eksoskeleton-CNC-työstöä käytetään?
Se valmistaa juuri niitä osia, joita puettavat robotit tarvitsevat. Nivelet, rungot, kiinnikkeet ja kotelot syntyvät kaikki tällä prosessilla. Lääkinnälliset laitteet käyttävät sitä ihmisten toipumisen ja liikkumisen apuna. Teollisuus- ja sotilasjärjestelmät käyttävät sitä kuormien kantamiseen ja vammojen ehkäisyyn. Menetelmä antaa tiukat toleranssit ja tulokset, jotka pysyvät samoina joka kerta.
Mitkä materiaalit sopivat parhaiten tukirangan osiin?
Se riippuu työstä. Titaanilaadut 5 ja 23 sopivat hyvin kantaviin liitoksiin. Alumiinilaadut 6061 ja 7075 sopivat hyvin runkoihin. Hiilikuitu säästää painoa, mutta on vaikea leikata. Muovit, kuten PEEK ja Delrin, käsittelevät liitoksia ja vaimentavat iskuja. Jokainen valinta vaikuttaa kustannuksiin, leikattavuuden helppouteen ja viimeistelytarpeisiin.
Miksi 5-akselinen työstö on parempi kuin 3-akselinen eksoskeletoneissa?
Viisiakseliset koneet leikkaavat rungonmuotoisia osia yhdellä asetuksella. Osa pysyy kiinnitettynä, joten sen siirtämisestä aiheutuvat virheet katoavat. Kolmiakselinen työ vaatii useita asetelmia, ja pinoamisvirheet voivat työntää reiän toleranssin ulkopuolelle. Viisiakselisilla koneilla saavutetaan myös alileikkaukset ja ontot kanavat, joihin yksinkertaisemmat koneet eivät pääse käsiksi.
Kuinka tiukoiksi toleranssit voivat mennä tukiranka-CNC-työstössä?
Hionta saavuttaa tyypillisesti ±0.005 mm ja parhaiten ±0.001 mm -lujuuden. CNC-jyrsintä saavuttaa tyypillisesti ±0.025 mm ja parhaiten ±0.005 mm -lujuuden. Lankakipinätyöstö tiivistyy ±0.0001 tuuman tai paremmalla tarkkuudella. Liitoskohdat ja toimilaitteiden kiinnikkeet tarvitsevat näitä arvoja pitääkseen liikkeen tasaisena ja kohdistuksen oikeana.
Voivatko CNC-koneistus ja 3D-tulostus toimia yhdessä?
Kyllä, ja usein he tekevätkin niin. Indego-projektissa käytettiin molempia kehitysvaiheessa. CNC-valmisteisia kiinnittimiä ja tarkkoja metalliosia. Additiivinen valmistus käsitteli monimutkaisia muotoja ja räätälöityjä töitä. Tämä yhdistelmä nopeuttaa testausta ja antaa suunnittelijoille mahdollisuuden kokeilla oikeita osia ennen varsinaisen tuotannon aloittamista.
Millaisen pintakäsittelyn lääketieteelliset eksoskeletonit tarvitsevat?
Ihokosketuspisteiden on käytettävä matalaa Ra-arvoa mukavuuden ja helpon puhdistettavuuden takaamiseksi. Sisäiset kiinnikkeet voivat käyttää kohtuullista viimeistelyä, koska kukaan ei kosketa niitä. Myös liitoskohdat tarvitsevat matalan Ra-arvon kitkan ja kulumisen vähentämiseksi. Kiillotus, anodisointi ja hiekkapuhallus ovat yleisiä lääketieteellisten laitteiden jälkikäsittelyvaiheita.
Mitä sertifikaatteja koneistuskumppanilla tulisi olla?
Yleisen laadunhallinnan osalta etsi standardia ISO 9001:2015. Lääkinnällisten laitteiden osalta tärkein standardi on ISO 13485:2016. Se kattaa suunnittelun valvonnan, tuotannon ja tarkastuksen. Myös alueelliset säännöt, kuten FDA 21 CFR Part 820 ja EU MDR 2017/745, voivat olla sovellettavissa. Nämä standardit osoittavat, että kumppanilla on valvottu ja jäljitettävä tuotantolaitos.
Miten voin alentaa eksoskeleton CNC-työstön kustannuksia?
Vähennä asetuksien ja työkalunvaihtojen määrää. Viisiakselinen koneistus pitää osan kiinnitettynä, mikä säästää aikaa ja työtä. Valitse materiaaleja, jotka tasapainottavat lujuuden, painon ja työstettävyyden. Löysää toleransseja ei-kriittisissä kiinnikkeissä. Hyvä suunnittelu valmistettavuuden kannalta alentaa kustannuksia tinkimättä tarkkuudesta siellä, missä sillä on merkitystä.






