
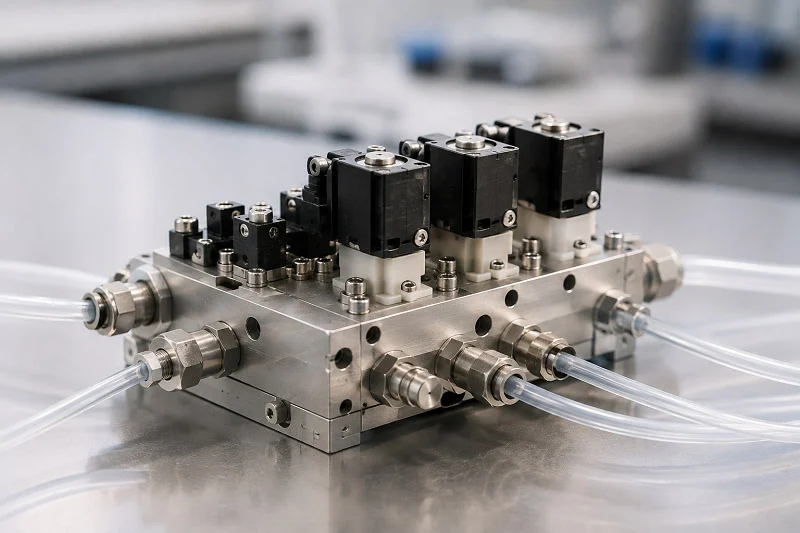
Oikeiden hydraulisten venttiililohkojen valinta muokkaa koko järjestelmäsi menestystä. Tämä yksi valinta vaikuttaa suorituskykyyn, kustannuksiin ja pitkän aikavälin luotettavuuteen. Hydrauliikkamarkkinat osoittavat täällä todellista kasvua – raporttien mukaan näiden osien maailmanmarkkinoiden koko vuonna 2024 on noin 2.2 miljardia Yhdysvaltain dollaria.
| Ilmoitettu lähde | Markkinoiden koko vuonna 2024 (miljoonaa Yhdysvaltain dollaria) |
| Raportin ominaisuustaulukko | 2190.4 |
| FAQ-osio | 2304.3 |
Jokainen hydraulinen työ vaatii erilaisia kompromisseja. Jotkut keskittyvät painon leikkaamiseen. Toisten on käsiteltävä äärimmäistä painetta. Järjestelmäsi ympäristö, käyttöjakso ja huoltoaikataulu vaikuttavat kaikki parhaaseen fluidiventtiililohkon suunnitteluun. Hydraulisten venttiililohkojen toiminnan tunteminen todellisissa olosuhteissa auttaa välttämään kalliita uudelleensuunnitteluja. Älykkäät materiaalivalinnat ja tarkka valmistus tekevät yksinkertaisesta venttiilistä luotettavan työjuhtan. Tämä opas käy läpi nämä valinnat askel askeleelta.
Fluidiventtiililohkon ja sen ydintoiminnon määrittely
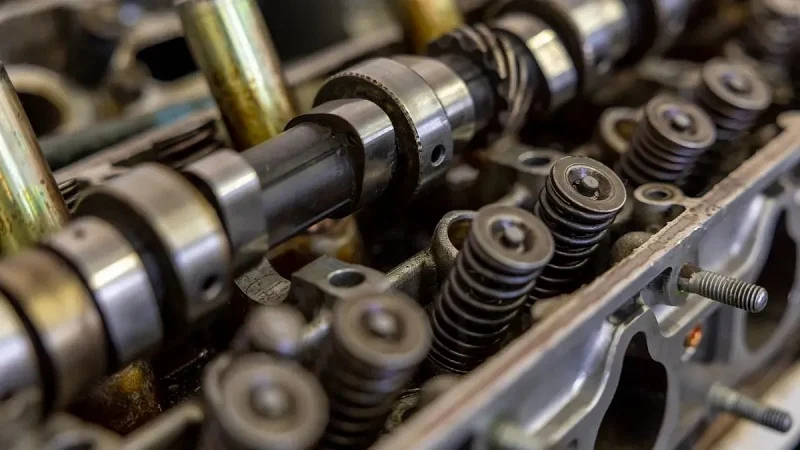
Kuvittele fluidiventtiililohko järjestelmäsi liikennepoliisiksi. Se hoitaa nesteen siirtämisen, paineen säädön ja toimilaitteiden hallinnan vaativat tehtävät – kaikki yhdessä siistissä paketissa. Hydraulisten venttiililohkojen päätehtävät ovat yksinkertaisia: ne ohjaavat nesteen menoa, painetta ja saapumisaikaa. Ilman tätä keskiötä järjestelmäsi tarvitsisi useita erillisiä putkia ja liittimiä. Tämä lisää painoa, kustannuksia ja vuotokohtia. Hydrauliset venttiililohkot auttavat pitämään nämä järjestelmät toiminnassa hyvin.
Jakotukin rooli nestevirtausjärjestelmissä
Jakotukki on minkä tahansa nykyaikaisen hydrografisen järjestelmän perusta. Se pitää osat paikoillaan ja yhdistää ne sisäisten kanavien kautta. Tämä rakenne vähentää ulkoputkistoa. Koko kokoonpano pysyy kompaktimpana. Hydrauliset venttiililohkot toimivat päätukena, muuttaen letkusotkun siistiksi ja järjestelmälliseksi yksiköksi. Järjestelmä hyötyy vähemmän monimutkaisuudesta.
Virtausreittien ohjaaminen ja paineen säätely
Hydraulisten venttiililohkojen ensimmäinen tehtävä on lähettää neste sinne, minne sen pitää mennä. Erilaiset sisäiset osat joko estävät tai päästävät nesteen virtaamaan. Jotkut vapauttavat painetta tarvittaessa. Toiset estävät takaisinvirtauksen, joka voisi vahingoittaa osia. Automatisoidut valinnat lisäävät hallintaa monimutkaisissa töissä. Kaikki nämä osat toimivat yhdessä lohkon sisällä.
Paineensäätö on aivan yhtä tärkeää. Paineensäätöosat pitävät asiat kurissa. Vähentävät osat pitävät asetetun pinnan alavirtaan. Ylipainereitit tyhjentävät ylimääräisen nesteen takaisin säiliöön, kun paine nousee liian korkeaksi. Järjestelyt odottavat, kunnes avainpaine saavutetaan, ja ohjaavat sitten virtauksen muualle. Joissakin järjestelmissä käytetään pilottiohjattuja malleja vieläkin edistyneempää ohjausta varten. Tämä estää vuodot ja putkien halkeamisen.
Komponenttien yhdistäminen vuotokohtien vähentämiseksi
Hydraulijärjestelmistä on yksinkertainen totuus: jokainen vuotokohta voi aiheuttaa vian. Jokainen liitos, jokainen liitos ja jokainen liitos voi rikkoutua ajan myötä. Yhdistämällä useita osia yhteen lohkoon vähennät huomattavasti ulkopuolisten liitäntöjen määrää. Tämä tarkoittaa vähemmän kohtia, joista neste voi vuotaa. Hydrauliventtiililohkot tarjoavat myös rakenteellista tukea alumiini- tai valurautarungollaan. Putkiliitokset käsittelevät syöttö-, paluu- ja tyhjennysputket siististi. Tuloksena on järjestelmä, joka pysyy luotettavana pidempään ja vaatii vähemmän huoltoa. Hyvä suorituskyky riippuu älykkäästä yhdistämisestä.
Venttiililohkojen keskeiset suorituskykymittarit
Kaikki hydrauliset venttiililohkot eivät toimi samalla tavalla. Sinun on tarkistettava muutamia keskeisiä lukuja. Virtausnopeus, paineluokitus, vuotojensietokyky ja odotettu käyttöikä ovat kaikki tärkeitä. Hydraulijärjestelmien suorituskyky riippuu oikeiden lukujen valitsemisesta kullekin työlle. Näiden lukujen seuraaminen auttaa parantamaan kokonaistehokkuutta.
Virtausnopeus, kapasiteetti ja paineluokitukset
Virtausnopeus kertoo, kuinka paljon nestettä lohko voi liikuttaa. Jos ylävirtauksen tarve on 25 l/min, valitse osa, jonka nimellisvirtaus on 30–40 l/min. Tämä 25–50 prosenttia ylimääräinen paine antaa paremman hallinnan matalilla asetuksilla. Paineluokitus on aivan yhtä tärkeä. 40 baarin käyttöpainejärjestelmässä valitse osia, joiden nimellisvirtaus on vähintään 1.5 kertaa se eli 60 bar. Murtumispaineen tulisi olla yli 3 kertaa käyttöpaine. Eri tyypit kestävät eri painealueita. Alhaisen virtauksen säätöosat kestävät jopa 50 ln/min paineella 64–200 bar. Korkean paineen säätöosat kestävät jopa 100 ln/min paineella 400–700 bar. Alhaisen painehäviön säätöosat liikkuvat jopa 1000 ln/min.
Vuototoleranssi ja syklin käyttöiän odotukset
Vuotosietokyky riippuu käytöstä. Tehdaspuristimen käyttöjärjestelmä pystyy käsittelemään jonkin verran sisäisiä vuotoja. Lääkinnällinen laite tai ilmailu- ja avaruustekniikan osa ei pysty siihen. Venttiililohkon rakenne, tiivistemateriaalit ja pintakäsittely auttavat kaikki hallitsemaan sitä. Syklien käyttöikä laskee, kuinka monta kertaa sisäinen mekanismi voi avautua ja sulkeutua ennen kuin se kuluu loppuun. Laadukkaammissa hydraulisissa venttiililohkoissa käytetään karkaistuja keloja ja tiukkoja toleransseja, jotka pidentää käyttöikää. Voit odottaa tuhansia tai miljoonia syklejä suunnittelusta ja toimintatavasta riippuen. Hydraulijärjestelmät toimivat parhaiten, kun lohko sopii työympäristöön. Hyvä hyötysuhde ja vahva suorituskyky riippuvat näiden yksityiskohtien oikeellisuudesta.
Fluidiventtiililohkon materiaalit
Oikean materiaalin valitseminen fluidiventtiililohkolle on puolet suunnittelutaisteluista. Materiaali määrää lohkon painon, lujuuden, kustannukset ja sen, miten lohko käsittelee painetta. Eri hydrauliset työt vaativat erilaisia raaka-aineita. Jotkut järjestelmät kulkevat liikkuvien laitteiden päällä, joissa jokainen punta on tärkeä. Toiset taas sijaitsevat tehtaissa, joissa kestävyys on tärkeämpää kuin painonsäästö. Näiden kompromissien ymmärtäminen auttaa sinua sovittamaan lohkon työhön.
Alumiiniseokset: Alan standardi
Alumiini hallitsee hydraulisten venttiililohkojen maailmaa hyvästä syystä. Sen lujuus-painosuhde on sellainen, johon teräs ei yksinkertaisesti pysty. Tyypillinen alumiinilohko painaa noin kolmanneksen teräslohkon painosta. Tällä painonsäästöllä on valtava merkitys liikkuvissa sovelluksissa, kuten kaivinkoneissa, trukeissa ja maatalouskoneissa. Pienempi paino tarkoittaa parempaa polttoainetehokkuutta ja helpompaa asennusta.
Alumiini johtaa myös lämpöä hyvin. Hydraulijärjestelmät tuottavat lämpöä nesteen liikkuessa ahtaissa kanavissa. Alumiini vetää tämän lämmön pois kriittisistä tiivisteistä ja venttiileistä, mikä pidentää niiden käyttöikää. Materiaali kestää luonnollisesti korroosiota muodostamalla ohuen oksidikerroksen, joka suojaa kosteudelta ja monilta kemikaaleilta.
| Omaisuus | Arvoalue |
| Vetolujuus | 185–250 MPa (27–36 ksi) |
| Tuottovahvuus | 125–185 MPa (18–27 ksi) |
Nämä luvut osoittavat, miksi alumiini käsittelee useimpia hydraulisia sovelluksia luotettavasti. Myötölujuus kertoo, milloin materiaali alkaa muuttaa pysyvästi muotoaan. 250 baarin käyttöpaineelle mitoitetulle lohkolle alumiinin myötölujuus tarjoaa mukavan turvamarginaalin.
Kaikki alumiiniseokset eivät ole samanlaisia. Seosvalinta vaikuttaa lastutavuuteen, lujuuteen ja ympäristöystävällisyyteen.
- Alloy 6042Käytetään pneumaattisissa ja hydraulisissa jakotukeissa ja venttiililohkoissa, mikä parantaa työstettävyyttä ja RoHS-yhteensopivuutta.
- Alloy 6061: Käytetään yleisesti hydraulisten venttiilien rungoissa, venttiileissä ja venttiilien osissa, tunnettu hyvästä lujuus-painosuhteestaan ja korroosionkestävyydestään.
- Alloy 6262Kehitetty erityisesti koneistukseen, käytetään hydrauliikkaventtiililohkoissa, mutta sisältää lyijyä eikä täytä RoHS/ELV-vaatimuksia.
RoHS-merkinnällä on vuosi vuodelta enemmän merkitystä. Euroopan ja muun maailman määräykset rajoittavat vaarallisten aineiden käyttöä. Jos tuotettasi toimitetaan ulkomaille, valitse 6042 tai 6061 varmistaaksesi vaatimustenmukaisuuden. Näiden seosten työstettävyys vaikuttaa myös tuotantokustannuksiin. Parempi työstettävyys tarkoittaa nopeampia sykliaikoja ja vähemmän työkalujen kulumista.
Teräs ja ruostumaton teräs korkeapainejärjestelmiin
Jotkut hydrauliset sovellukset ylittävät alumiinin kestävyyden. Äärimmäiset paineet, ankarat kemikaalit ja hankaavat ympäristöt vaativat terästä. Hiiliteräs ja seosteräs tuovat pöytään huomattavaa lujuutta. Hiiliteräksestä valmistettu lohkorunko kestää jopa PN500-paineen (7250 PSI). Tuo paine muovaa alumiinia nopeasti.
Teräs kestää myös väsymistä paremmin kuin alumiini. Toistuvat painesyklit luovat jännitystä lohkon sisään. Teräs kestää miljoonia syklejä halkeilematta. Tämä kestävyys tekee teräksestä standardin teollisuuspuristimissa, kaivoslaitteissa ja offshore-porausjärjestelmissä.
Ruostumaton teräs lisää seoksen korroosionkestävyyttä. Suolavesi, kemialliset pesut ja kosteat ympäristöt hyökkäävät hiiliteräksen päälle ajan myötä. Ruostumaton teräs sisältää kromia, joka muodostaa suojaavan kerroksen ruostetta vastaan. Tämä tekee siitä ihanteellisen merihydrauliikkaan, elintarvikkeiden jalostuslaitteisiin ja lääketeollisuuteen.
Kompromissi tulee painon ja kustannusten kanssa. Teräslohkot painavat huomattavasti enemmän kuin alumiini. Niiden työstäminen on myös kalliimpaa, koska materiaali on kovempaa leikkaustyökaluille. Kiinteissä laitteissa, joissa painolla ei ole merkitystä, teräs on järkevä valinta. Mobiilisovelluksissa painonnousu usein sulkee sen pois.
Vaihtoehtoiset materiaalit: messinki, muovit ja komposiitit
Kahden suuren lisäksi useat muut raaka-aineet palvelevat erikoistuneita hydrauliikkatarpeita. Messinki tarjoaa kustannustehokkaan vaihtoehdon matalapainejärjestelmiin. Se työstyy helposti, kestää korroosiota ja kestää kohtalaisia paineita ilman, että se tyhjentää pankkitiliään. Monissa pneumaattisissa järjestelmissä ja matalapainehydrauliikkapiireissä käytetään messinkilohkoja onnistuneesti.
Tekniset muovit, kuten PEEK, avaavat täysin uusia mahdollisuuksia. Nämä materiaalit kestävät kemikaaleja, jotka tuhoaisivat metallilohkoja. PEEK kestää happoja, emäksiä, hiilivetyjä ja muita syövyttäviä aineita ilman suojapinnoitteita. Tämä kemikaalienkestävyys poistaa toissijaiset tiivistysjärjestelmät, mikä yksinkertaistaa venttiilien suunnittelua ja vähentää valmistuksen monimutkaisuutta.
Kemiallisen yhteensopivuuden tarkastelu osoittaa, että vaikka PTFE säilyttää laajemman kestävyyden aggressiivisissa väliaineissa, PEEK osoittaa riittävää yhteensopivuutta useimpien teollisuusnesteiden kanssa ja tarjoaa samalla erinomaisen mekaanisen suorituskyvyn. Kemiallisen inertian ja lämpömekaanisen stabiilisuuden välinen kompromissi on ratkaiseva tekijä materiaalin valinnassa yli 200 °C:n sovelluksissa.
PEEK täyttää myös UL94 V-0 -palonsuoja-aineet. Tämä tekee siitä sopivan sovelluksiin, jotka vaativat sekä kemiallista inerttiyttä että turvallisuutta. Materiaali painaa huomattavasti vähemmän kuin metalli, mikä auttaa ilmailu- ja avaruustekniikassa sekä kannettavissa laitteissa.
Komposiitit yhdistävät kuituja polymeerimatriiseihin luodakseen räätälöityjä ominaisuuksia. Ne tarjoavat suurta lujuutta ja erittäin kevyttä painoa. Komposiitit ovat kuitenkin kalliimpia ja vaativat erikoistuneita valmistusprosesseja. Useimmat hydrauliset venttiililohkot käyttävät alumiinia tai terästä, ellei jokin erityinen vaatimus pakota toisin valitsemaan.
Raaka-aineiden valinta riippuu viime kädessä järjestelmäsi vaatimuksista. Paineluokitus, painobudjetti, kemikaalialtistus ja kustannukset vaikuttavat kaikki päätökseen. Asiantunteva valmistuskumppani auttaa näissä valinnoissa. NOBLE, Kiinan johtava valmistuskumppani, on erikoistunut materiaalien valintaan ja käsittelyyn. Heidän asiantuntemuksensa kattaa sekä metalli- että muoviteollisuuden, auttaen asiakkaita siirtymään prototyypistä massatuotantoon luottavaisin mielin. He ymmärtävät, miten kukin materiaali käyttäytyy todellisissa hydraulisissa olosuhteissa, ja voivat suositella oikeaa vaihtoehtoa juuri sinun sovellukseesi.
Myös valuprosessi vaikuttaa materiaalivalintaan. Jotkut seokset valetaan paremmin kuin toiset. Alumiini valetaan helposti, mikä tekee siitä ihanteellisen suuren volyymin tuotantoon. Teräs vaatii monimutkaisempia valumenetelmiä. Näiden valmistusrajoitusten ymmärtäminen varhain estää kalliit uudelleensuunnittelut myöhemmin.
Soveltuvat prosessit Fluidiventtiililohkojen valmistus
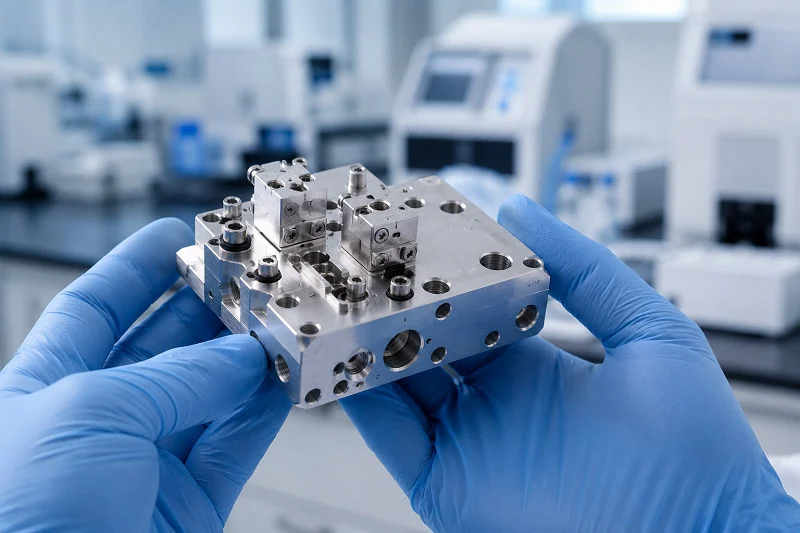
Parhaan materiaalin valitseminen ei riitä. Tarvitset myös oikean tavan valmistaa osa. Se, miten raaka-aineesta tehdään valmiita kappaleita, vaikuttaa kustannuksiin, tarkkuuteen ja toimivuuteen. Päävaiheita on kolme: karkean muodon luominen, leikkaaminen tarkkaan kokoon ja pinnan käsittely. Jokainen vaihe rakentuu edellisen päälle. Jos kaikki kolme onnistuvat, hydrauliikkajärjestelmäsi toimii suunnitellusti.
Valaminen ja takominen: Aihion luominen
Jokainen hydraulinen venttiililohko alkaa aihiona. Aihio on lopullisen osan karkea muoto. Kaksi päätapaa valmistaa näitä aihioita ovat valaminen ja takominen. Kumpikin sopii erilaisiin tuotantomääriin ja suorituskykytarpeisiin.
Painevalu on ensisijainen valinta monien osien nopeaan valmistukseen. Kuuma alumiini puristetaan teräsmuottiin korkeassa paineessa. Tuloksena on muoto, joka on lähellä lopullista osaa. Tämä tarkoittaa vähemmän leikkaustyötä myöhemmin. Painevalu antaa tasaisemman pinnan ja tarkempia mittoja kuin takominen. Venttiililohkojen aihioissa tämä tarkoittaa, että sisäkanavat tulevat ulos puhtaammin. Vähemmän nesteen turbulenssia tarkoittaa parempaa suorituskykyä. Alla oleva taulukko näyttää tärkeimmät erot.
| Käsitellä asiaa | Pinnan viimeistely (RMS) | Mitattoleranssi |
| Die Casting | Tasaisempi kuin taonta | Tiukempi kuin taonta |
| Taonta | 125–250 mikrotuumaa | ±0.020 tuumaa |
Taonta toimii eri tavalla. Siinä käytetään lämpöä ja painetta metallin muotoiluun. Metallin raerakenne mukautuu osan muotoon. Tämä tekee lohkosta vahvemman. Taonta sopii erinomaisesti korkeapainehydrauliikkajärjestelmiin, joissa lujuus on tärkeämpää kuin pinnan sileys. Kompromissi on selvä. Taotut aihiot vaativat enemmän leikkausta saavuttaakseen saman tarkkuuden kuin painevaletut. Ne myös maksavat enemmän osaa kohden, kun niitä valmistetaan useita.
Näiden kahden menetelmän välinen valinta riippuu siitä, kuinka monta osaa tarvitset ja kuinka lujia niiden on oltava. Painevalu sopii hyvin tuhansien osien valmistukseen. Taonta sopii pienempiin määriin tai erittäin korkeapaineisiin töihin. Monet valmistajat käyttävät molempia menetelmiä työstä riippuen. Näiden vaihtoehtojen tunteminen auttaa sinua valitsemaan oikean tavan venttiilivalujen tuotantoon.
CNC-koneistusTarkkuuden saavuttaminen
Aihio on vasta alkua. Todellinen tarkkuus tulee CNC-työstöstä. Tämä prosessi muuttaa karkean valun tai taotun kappaleen valmiiksi hydrauliseksi venttiililohkoksi tarkkojen mittojen mukaan. Ilman sitä sisäiset kanavat eivät olisi linjassa oikein. Koko järjestelmä vuotaisi tai pettäisi.
CNC-työstökeskukset käyttävät pyöriviä leikkaustyökaluja materiaalin poistamiseen. Ne jyrsivät tasaisia pintoja, poraavat reikiä ja tekevät monimutkaisia sisäkanavia. Nämä kanavat ovat hydraulijärjestelmän suonit. Ne siirtävät nestettä portista toiseen pienellä vastuksella. Näiden kanavien tarkkuus ratkaisee, kuinka hyvin lohko toimii.
Hydraulisten venttiililohkojen tyypilliset toleranssit vaihtelevat tärkeimpien ominaisuuksien osalta ±0.001 - ±0.005 tuuman välillä. Venttiilikarojen reikien koot vaativat usein vieläkin tarkempaa hallintaa. Tiivistealueiden pinnankäsittelyn on oltava riittävän sileä vuotojen estämiseksi. Hyvä CNC-kone pystyy pitämään nämä arvot satojen tai tuhansien osien välillä.
Nykyaikaiset työstökeskukset käsittelevät myös monimutkaisia muotoja. Insinöörit voivat suunnitella sisäkanavia, jotka pienentävät painehäviötä. He voivat sijoittaa portit tarkalleen tarvittaviin paikkoihin. Kone seuraa CAD-mallia tarkasti. Ei arvailua, ei käsin tehtäviä säätöjä.
Suurtuotantoa varten useat työstökeskukset työskentelevät samanaikaisesti. Yksi kone rouhii osan. Toinen viimeistelee avainpinnat. Kolmas poraa syvät reiät nestevirtauksia varten. Tämä työnjako pitää sykliajat lyhyinä ja laadun tasaisena. Jokainen kone keskittyy yhden tyyppiseen työhön. Tämä lähestymistapa lyhentää vaihtoaikaa ja parantaa tarkkuutta.
Jälkikäsittely ja Pintakäsittely
Koneistus jättää jälkeensä teräviä reunoja ja metallipurseita. Nämä purseet on poistettava ennen lohkon käyttöönottoa. Löysä purse hydraulijärjestelmässä voi vahingoittaa tiivisteitä, tukkia venttiilejä ja aiheuttaa suuria vikoja. Purseenpoisto ei ole valinnainen. Se on keskeinen vaihe valmistusprosessissa.
Ensimmäinen vaihe on purseenpoisto. Työntekijät käyttävät käsityökaluja, hiomaharjoja tai lämpömenetelmiä kaikkien terävien reunojen poistamiseen. Automaattiset purseenpoistokoneet käsittelevät suuria määriä. Monimutkaisissa sisäkanavissa erikoistyökalut ulottuvat jokaiseen nurkkaan. Tavoitteena on lohko, jossa ei ole teräviä reunoja missään.
Seuraavaksi on vuorossa puhdistus. Työstönesteet, metallilastut ja lika on poistettava kokonaan. Ultraäänipuhdistussäiliöissä käytetään korkeataajuisia ääniaaltoja jokaisen pinnan hankaamiseen. Korkeapaineiset vesisuihkut puhaltavat pois pinttyneen lian. Tavoitteena on täysin puhdas lohko, joka on valmis pinnoitukseen tai kokoonpanoon.
Pintakäsittelyt lisäävät viimeisen suojakerroksen. Anodisointi on yleinen alumiinilohkoissa. Se luo pinnalle kovan, ruostumattoman oksidikerroksen. Anodisoitu pinnoite parantaa myös kulutuskestävyyttä. Teräslohkoissa sinkillä tai nikkelillä pinnoitus tarjoaa ruostesuojan. Passivointi käsittelee ruostumatonta terästä sen luonnollisen oksidikerroksen vahvistamiseksi.
Joissakin töissä tarvitaan erikoispinnoitteita. Kovaanodisointi äärimmäistä kulumista varten. Kemikaalien kestävyyttä varten kemiallinen nikkelipinnoite. PTFE-pinnoite alhaisen kitkan saavuttamiseksi. Oikea käsittely riippuu työympäristöstä. Taitava valmistuskumppani voi auttaa sinua valinnassa.
Laadunvalvonta käy läpi jokaisen vaiheen. Kokotarkastukset varmistavat, että lohko vastaa painokuvaa. Painetestit varmistavat, että lohko kestää käyttöpaineen vuotamatta. Virtaustestit mittaavat sisäkanavien suorituskykyä. Kaikki lohkot, jotka eivät läpäise näitä testejä, hylätään.
NOBLE yhdistää kaikki nämä taidot saman katon alle. Heidän valmistusosaamisensa kattaa sekä metalli- että muovityöt. He hoitavat prototyyppien valmistuksen, pienet sarjat ja täysimittaisen tuotannon. Heidän tiiminsä ymmärtää, miten kukin prosessi vaikuttaa loppuosaan. He voivat ehdottaa oikeaa valumenetelmää, työstösuunnitelmaa ja pintakäsittelyä juuri sinun työhösi. Tällainen kumppanuus säästää aikaa ja vähentää riskejä.
Fluidiventtiililohkon tarkkuusvaatimukset
Tarkkuus tekee hydraulisesta venttiililohkosta luotettavan vuotavien sijaan. Sisäpuolen muoto määrää tiivisteiden pidon, osien sujuvan liikkumisen ja järjestelmän käyttöiän. Pienistä koneistusvirheistä tulee suuria ongelmia paineen noustessa. Oikeiden lukujen saaminen ajoissa estää ongelmia myöhemmin.
Kriittiset toleranssit ja geometriat
Porausreiän halkaisija on tärkein mitta. Porausreikä pitää paikallaan luistia, joka ohjaa hydraulivirtausta. Jos reikä on liian suuri, neste valuu luistin ohi ja vuotaa sisään. Jos se on liian pieni, luisti jumiutuu ja venttiili jumiutuu. Tyypilliset porausreiän toleranssit pysyvät ±0.001–±0.005 tuuman välillä työstä riippuen. Järjestelmät, jotka suorittavat useita syklejä, tarvitsevat tämän alueen tiukemman pään.
Pinnan viimeistelyllä on aivan yhtä suuri merkitys. Karkeat pinnat vahingoittavat tiivisteitä ja päästävät nestettä karkaamaan. Hydraulisen venttiililohkon tiivistyspinnan Ra-arvon tulisi olla ≤0.8 μm. Tämä sileys mahdollistaa O-renkaiden ja tiivisteiden kunnollisen istuvuuden. Metallien väliset tiivistyspinnat tarvitsevat saman viimeistelyn estääkseen vuotamisen paineen alaisena.
Tasaisuus ja yhdensuuntaisuus säätelevät, miten lohko liittyy muihin osiin. Vääntynyt kiinnityspinta vääntää porttikuviota ja aiheuttaa sisäisiä vuotoja. Tiivistyspinnan tasaisuustoleranssin tulisi pysyä ±0.003–0.005 mm:n välillä. Tämä tiukka alue varmistaa tasaisen kosketuksen koko pinnalla. Kiinnityspinnan osalta 0.002 tuuman (0.0508 mm) tasaisuustoleranssi porttikuvion alueella estää tiivisteen rikkoutumisen.
Yhdensuuntaisuus toimii yhdessä tasaisuuden kanssa. Lohkon ylä- ja alapintojen on pysyttävä yhdensuuntaisina. Jos ne siirtyvät, lohko vääntyy pultattaessa. Tämä vääntyminen rasittaa tiivisteitä ja lyhentää niiden käyttöikää. Hyvä työstö pitää yhdensuuntaisuuden samalla alueella kuin tasaisuus.
Metrologian rooli Laadunvalvonta
Et voi hallita sitä, mitä et voi mitata. Metrologia antaa sinulle tiedot, joilla voit varmistaa, että jokainen hydraulinen venttiililohko vastaa tulostusjälkeään. Koordinaattimittauskoneet (CMM) tekevät raskaan työn. CMM mittaa lohkoa kymmenistä pisteistä ja vertaa lukemia CAD-malliin. Se tarkistaa reiän halkaisijat, reiän sijainnit, tasaisuuden ja yhdensuuntaisuuden yhdellä asetuksella.
KMK-data havaitsee ongelmat ennen osien lähettämistä. Toleranssin ulkopuolelle ajautuva reikä hylätään ennenaikaisesti. Tasaisuustestissä epäonnistunut kiinnityspinta työstetään uudelleen tai romutetaan. Tämä testaus suojaa järjestelmääsi ennenaikaiselta vikaantumiselta.
Mittatarkastukset kertovat vain osan totuudesta. Toiminnallinen testaus vahvistaa todellisen käyttäytymisen. Painetestaus täyttää lohkon nesteellä ja pitää sen käyttöpaineessa. Lohkon on pidettävä tämä paine ilman ulkoisia vuotoja. Virtaustestaus mittaa, kuinka paljon nestettä liikkuu kunkin portin läpi, ja tarkistaa sisäisen ohituksen. Yhdessä nämä testit varmistavat, että lohko toimii suunnitellusti.
Venttiilin suorituskykytestaus yhdistää kaiken. Se kierrättää koottua venttiiliä koko sen liikeradan läpi samalla tarkistaen vasteajan, painehäviön ja vuodot. Tämä testaus havaitsee ongelmia, joita mittatarkastukset eivät huomaa, kuten lämpötilassa jumittuvan kelan tai tärinän alla vuotavan tiivisteen.
Jokaisen hydraulisten venttiililohkojen erän tulisi kulkea saman mittaustestin läpi. Ensimmäisen kappaleen tarkastus varmistaa kokoonpanon. Prosessin aikaiset tarkastukset havaitsevat poikkeamat varhaisessa vaiheessa. Lopputarkastus vahvistaa valmiin osan. Tämä kerrostettu lähestymistapa pitää laadun tasaisena tuhansissa osissa. Valmistuskumppani, jolla on vahvat mittausosaamiset, vähentää riskejäsi ja toimittaa lohkoja, jotka toimivat luotettavasti kentällä.
Fluidiventtiililohkon keskeiset suunnittelunäkökohdat
Hyvä suunnittelu vaatii suunnittelua. Insinöörien on mietittävä, miten lohko valmistetaan, miten lämpö kulkee sen läpi ja miten se kytkeytyy muuhun järjestelmään. Näiden kolmen asian hoitaminen oikein pitää hydrauliikkajärjestelmän toiminnassa sujuvasti sen sijaan, että se aiheuttaisi ongelmia jokaisessa vaiheessa.
Designing for Manufacturability (DFM)
DFM:llä on yksi yksinkertainen tavoite. Tehdä osasta helppo valmistaa ja silti tehdä tehtävänsä. Jokainen ylimääräinen leikkaus, tiukka toleranssi ja outo kulma lisäävät kustannuksia. Älykäs suunnittelu alentaa näitä kustannuksia.
Aloita toleransseilla. Vain tiivisteitä tai ohjauskeloja koskettavat pinnat tarvitsevat tiukimpia arvoja. Loput lohkosta voivat olla joustavampia. Toleranssin muuttaminen ±0.01 mm:stä ±0.05 mm:iin ei-vastakkaisella pinnalla voi puolittaa kyseisen ominaisuuden kustannukset. Tämä säästää todellista rahaa jokaisessa osassa.
Seuraavaksi mieti työkalun käyttömahdollisuuksia. Sisäkulmissa tarvitaan säde. Hyvä sääntö on, että säde on vähintään 1/8 ontelon syvyydestä. Tämä antaa jyrsimelle mahdollisuuden käyttää lyhyempää ja jäykempää työkalua. Vähemmän värinää tarkoittaa parempaa pinnanlaatua ja pidempää työkalun käyttöikää.
Myös seinämän paksuus ja ominaisuuksien suhteet ovat tärkeitä. Metallilohkojen seinämien paksuuden tulisi olla yli 0.8 mm. Muovilohkojen seinämien paksuuden tulisi olla yli 1.5 mm. Reiän syvyyden tulisi olla alle 10 kertaa halkaisija. Ominaisuuksien korkeuden ei tulisi ylittää 4 kertaa leveyttä. Nämä säännöt estävät tärinää, vääntymistä ja työkalujen rikkoutumista. Hyvät hydrauliset venttiililohkot noudattavat näitä ohjeita alusta alkaen. Paras venttiilisuunnittelu ottaa huomioon valmistuksen rajoitukset varhaisessa vaiheessa. Hyvä virtauksen säätö alkaa älykkäästä toleranssien hallinnasta.
Lämmönhallinta ja nestedynamiikka
Lämpö on kaikkien hydrauliikkajärjestelmien vihollinen. Neste ohenee lämmetessään. Tiivisteet kuluvat nopeammin. Koko järjestelmä menettää tehokkuuttaan. Hyvä venttiilien suunnittelu hallitsee tätä lämpöä.
Kanavan koko ja muoto säätelevät nesteen liikettä. Leveämpi kanava laskee painetta vähemmän. Mutta se vie myös tilaa ja lisää painoa. Temppu on tasapainon löytämisessä. Terävät käännökset luovat turbulenssia. Turbulenssi tuottaa lämpöä. Pehmeät, loivat mutkat pitävät virtauksen tasaisena ja viileänä. Oikea suunnittelu auttaa hallitsemaan nesteen lämpötilaa.
Myös lohkomateriaalilla on merkitystä. Alumiini vetää lämpöä pois nesteestä. Tämä auttaa järjestelmää pysymään vakaana lämpötilassa. Teräs pitää lämpöä pidempään. Suurivirtauspiireissä kanavien levittäminen auttaa. Suurempi pinta-ala tarkoittaa, että nesteestä poistuu enemmän lämpöä.
Virtausreitin optimointi on keskeinen osa nykyaikaisia hydraulisia venttiililohkoja. Insinöörit käyttävät simulointiohjelmistoja testatakseen erilaisia kanavajärjestelyjä. He etsivät kohtia, joissa virtaus hidastuu tai kiihtyy liikaa. Jokainen virtauksen parannus tarkoittaa parempaa suorituskykyä ja pidempää komponenttien käyttöikää. Hydraulisen järjestelyn on tasapainotettava tehokkuutta valmistuskustannuksiin nähden. Hyvin suunnitellut hydrauliset venttiililohkot hallitsevat lämpöä paremmin. Hyvät hydraulijärjestelmät perustuvat älykkäisiin virtausreitteihin.
Integrointi järjestelmäkomponenttien kanssa
Venttiililohko ei ole yksin. Se on kytketty pumppuihin, toimilaitteisiin ja muihin osiin. Näiden osien välisten liitäntöjen on oltava täsmälleen yhteensopivia. Standardointi mahdollistaa tämän.
Yleisin asennusstandardi on ISO 4401. Saatat kuulla sen myös nimillä NFPA D03, CETOP 3 tai NG6. Nämä nimet viittaavat kaikki samaan asiaan. Standardi määrittelee, mihin portit menevät, minkä kokoisia ne ovat ja missä pultit sijaitsevat. ISO 4401 -standardia noudattavaan lohkoon sopivat venttiilit useilta eri valmistajilta. Tämä joustavuus säästää aikaa ja rahaa.
Koon 03 alilevyn liitäntäasettelu noudattaa standardia ISO 4401. Tämä standardi kattaa myös CETOP 3 (NG6, D03) ja CETOP 5 (NG10, D05) -venttiilit. Nämä ovat alan yleisimmät mallit. Niiden ansiosta lohkosi toimii valmiiden osien kanssa.
Modulaariset hydrauliset venttiililohkot perustuvat tähän ajatukseen. Niiden avulla voit pinota toimintoja yhteen ilman erikoiskoneistusta. Tarvitsetko lisätoiminnon? Lisää toinen lohko. Tämä lähestymistapa lyhentää suunnitteluaikaa ja helpottaa tulevia muutoksia. Nämä järjestelmät mukautuvat hyvin vaatimusten muuttuessa. Integroidut hydrauliset venttiililohkot toimivat päinvastoin. Ne yhdistävät useita toimintoja yhdeksi mukautetuksi lohkoksi. Tämä säästää tilaa ja painoa, mutta lukitsee suunnittelun paikoilleen. Eri järjestelmillä on erilaiset tarpeet.
Molemmilla lähestymistavoilla on paikkansa. Tärkeintä on tietää, mikä sopii järjestelmäänne. Standardoidut portit, tiivisteet ja kiinnityskuviot saavat kaiken toimimaan yhdessä. Ilman niitä jokainen liitäntä on räätälöity työ. Tämä lisää kustannuksia ja viivästyttää jokaista projektia. Standardoidut hydrauliset venttiililohkot on helpompi kytkeä. Standardoidut osat antavat sinulle paremman hallinnan lopulliseen kokoonpanoon. Luotettavat hydraulijärjestelmät edellyttävät hyvää integrointia. Integroidut hydrauliset venttiililohkot toimivat hyvin kiinteissä malleissa. Hydraulinen suorituskyky paranee fiksuilla valinnoilla.
Yhteistyössä NOBLEN kanssa fluidiventtiililohkotarpeitasi varten

Kattavat tuotantokykymme
NOBLE kokoaa yhteen kaiken, mitä tarvitset hydraulisten venttiililohkojen valmistukseen. He työskentelevät sekä metallien että muovien kanssa. Tämä tarkoittaa, että yksi kumppani hoitaa koko työn. Sinun ei tarvitse etsiä eri korjaamoja. Tarvitsetpa sitten yksinkertaisen jakotukin tai monimutkaisen fluidiventtiililohkon, he voivat auttaa.
Heidän valmistustiiminsä osaa valita oikeat materiaalit. He ymmärtävät kompromissit eri hydrauliikkajärjestelmissä. Korkeapainetöihin he suosittelevat terästä. Mobiililaitteisiin he suosittelevat alumiinia. Kemikaalien kestävyyden kannalta he valitsevat PEEKin. Tällainen tieto on arvokasta kaikissa hydrauliikkateknologian projekteissa.
Tuotantotiloissa käsitellään vakavaa venttiilien valmistusta. Heillä on painevalumuotteja suurten tilausten valmistukseen. Heillä on CNC-työstökeskukset, jotka pitävät kiinni tiukoista toleransseista. He hoitavat pintakäsittelyt itse. Anodisointi, pinnoitus ja puhdistus tapahtuvat kaikki saman katon alla. He valvovat jokaisen lohkon laatua.
Sitoutuminen laatuun ja sertifiointeihin
Laatu on NOBLE:n järjestelmä. Heillä on ISO 9001:2015 -standardi yleistä laadunhallintaa varten. Tämä standardi kattaa kaiken saapuvien tuotteiden tarkastuksesta lopputestaukseen. Heillä on myös ISO 13485:2016 -standardi lääkinnällisille laitteille. Tämä sertifiointi vaatii tiukempaa valvontaa tuotantotyössä. Heidän laatujärjestelmänsä täyttävät kaikki vaatimukset. Jos hydrauliset venttiililohkosi tarvitsevat lääketieteellisen tason standardeja, NOBLE on valmis työhön.
Testaus on keskeinen osa heidän työnkulkuaan. Jokainen lohko käy läpi mittatarkastukset. Koordinaattimittauskoneet tarkistavat kriittiset ominaisuudet. Painekoe varmistaa, että lohko kestää nimellisluokituksensa. Virtauskoe mittaa kanavan sisäisen suorituskyvyn. Testaustyössä ongelmat havaitaan varhaisessa vaiheessa. Jokainen testi parantaa hydraulista suorituskykyä kokonaisuudessaan.
Testaus menee pidemmälle. He suorittavat suorituskykytestejä kootuille venttiileille. He tarkistavat vasteajan ja syklin käyttöiän. He mittaavat vuotojen sietokyvyn. He tarkistavat, miten lohko käsittelee hydraulinestettä paineen alla. Nämä tiedot auttavat sinua validoimaan hydrauliikkasuunnittelusi. Se antaa sinulle luottamusta osiin. He hallitsevat jokaista vaihetta huolellisen tarkastelun avulla.
Täyden palvelun kumppanuus ideasta kokoonpanoon
NOBLE tekee enemmän kuin vain valmistaa osia. He auttavat sinua suunnittelemaan niitä. Heidän insinöörinsä tarkistavat CAD-mallisi. He ehdottavat parannuksia suunnitteluprosessiin. He etsivät tapoja vähentää koneistusvaiheita. He suosittelevat parempia materiaaleja. Tämä varhainen palaute säästää rahaa ja parantaa tehokkuutta.
Todellinen arvo tulee yhdestä kumppanista koko projektille. NOBLE toimittaa täydellisiä hydraulisia venttiililohkoja, jotka ovat valmiita integrointiin. He hoitavat prototyyppien valmistuksen, testauksen ja tuotannon. He hallitsevat koko projektia. Sinun ei tarvitse koordinoida eri toimittajien välillä. Yksi hydraulinen kumppani yksinkertaistaa kaikkea. Tämä vähentää hallinnollista työtä ja parantaa järjestelmän tehokkuutta. He hoitavat kaikki hydrauliset vaatimukset ja komponentit yhdessä paikassa.
He seuraavat jokaista projektia tavoitteita vasten. Suorituskykyä, kustannuksia ja aikataulua mitataan. Säännölliset päivitykset pitävät sinut ajan tasalla. Jos jokin muuttuu, he tekevät siihen nopeasti muutoksia. Tavoitteena on tuote, joka toimii tarkoitetulla tavalla. Aikataulussa. Budjetin rajoissa. He ymmärtävät monimutkaisia nestejärjestelmiä. Tätä täyden palvelun kumppanuus tarjoaa.
Hydraulijärjestelmäsi tarvitsee hydraulisia komponentteja. Älykkäät hydrauliikkainsinöörit valitsevat hydrauliset materiaalit huolellisesti. Hydraulinen paine on tärkeä. Myös hydrauliset virtausnopeudet ovat tärkeitä. Hydrauliset venttiililohkot yhdistävät reittejä ja vähentävät vikaantumiskohtia. Hyvä hydraulinen suunnittelu ottaa huomioon lämpövaikutukset. Hydraulijärjestelmät toimivat suunnittelun avulla. Valitse hydrauliventtiilit viisaasti. Sijainnin on oltava tärkeä virtauksen kannalta. Jokainen venttiili tarvitsee asettelun. Järjestelmien integrointi vaatii suunnittelua. Järjestelmät tarvitsevat suunnittelua. Nykyaikaiset hydrauliikkajärjestelmät käyttävät lisäainevalmistusta. Marotta Controls käyttää selektiivistä lasersintrausta. Heidän suunnittelunsa vähentävät massaa 79 prosenttia, kun taas virtaustehokkuus paranee 60 prosenttia. Fluidiventtiililohko hyötyy tästä innovaatiosta. Hydrauliset venttiililohkot saavat uusia ominaisuuksia ja niistä tulee kevyempiä. NOBLEn kaltainen kumppani ohjaa näitä päätöksiä.
Fluidiventtiililohkojen valmistuksen usein kysytyt kysymykset
Minkä materiaalin minun pitäisi valita venttiililohkooni?
Alumiini sopii hyvin useimpiin hydraulijärjestelmiin. Se on kevyttä ja johtaa lämpöä pois hyvin. Teräs kestää suurempia paineita ja kestää pidempään rasituksessa. Valitse materiaali käyttöpaineen, painorajoitusten ja ympäristön perusteella. Valmistuskumppani voi auttaa sinua punnitsemaan näitä kompromisseja fluidiventtiililohkoasi varten.
Mitä eroa die casting ja taonta?
Painevalussa kuumaa alumiinia puristetaan teräsmuottiin. Se valmistaa nopeasti monia osia sileillä pinnoilla. Taonta muotoilee paineen alaisena kuumennettua metallia. Se luo vahvemman raerakenteen, mutta vaatii enemmän työstöä. Valitse painevalu tilavuuden ja taonta lujuuden vuoksi.
Kuinka tiukat toleranssien pitää olla?
Reiän halkaisijat ovat yleensä ±0.001–±0.005 tuumaa. Tiivistyspintojen pinnanlaadun on oltava Ra ≤0.8 μm. Tasaisuus pysyy ±0.003–0.005 mm:n välillä. Vain kriittiset pinnat tarvitsevat tiukimpia arvoja. Löysäystoleranssit muilla kuin yhteenliitettävillä pinnoilla leikkaavat kustannuksia merkittävästi.
Miten estän venttiililohkon vuodot?
Aloita hyvällä tiivistyksellä. Vähemmän ulkoisia liitäntöjä tarkoittaa vähemmän vuotokohtia. Tarkista sitten tiivistealueiden pinnanlaatu. Käytä nesteellesi sopivia tiivistemateriaaleja. Lopuksi testaa jokaisen lohkon paine ennen lähetystä. Nämä vaiheet havaitsevat hydrauliset ongelmat varhaisessa vaiheessa.
Voinko käyttää muovia venttiililohkossani?
Kyllä, tiettyihin töihin. PEEK kestää metallia tuhoavia kemikaaleja. Se täyttää myös UL94 V-0 -palonsuoja-aineet. Muovipalikat painavat paljon vähemmän kuin metalliset. Mutta ne maksavat enemmän ja vaativat erilaisia valmistusprosesseja. Käytä niitä, kun kemikaalienkestävyys tai paino ovat tärkeimpiä.
Kuinka kauan venttiililohkoni kestää?
Syklien kestoaika riippuu suunnittelusta ja käyttöolosuhteista. Karkaistut kelat ja tiukat toleranssit pidentävät käyttöikää. Voit odottaa tuhansia tai miljoonia syklejä. Laadukkaammat lohkot ja paremmat materiaalit kestävät pidempään. Sovita lohko käyttöjaksoosi parhaan tuloksen saavuttamiseksi.
Mitä sertifikaatteja valmistajallani tulisi olla?
Etsi standardia ISO 9001:2015 lähtökohtana. Se kattaa yleisen laadunhallinnan. Lääkinnällisten laitteiden osalta standardi ISO 13485:2016 lisää tiukempia valvontatoimia. Nämä sertifikaatit osoittavat, että valmistaja noudattaa dokumentoituja prosesseja. Ne todistavat myös, että testausta suoritetaan jokaisessa tuotannon vaiheessa.
Miten valitsen oikean valmistuskumppanin?
Etsi sellainen, joka käsittelee sekä metalleja että muoveja. Etsi omaa testausta ja pintakäsittelyä. Kysy heidän laatusertifikaateistaan. Yksi kumppani suunnitteluun, prototyyppien valmistukseen ja tuotantoon yksinkertaistaa toimitusketjuasi. Se vähentää koordinointityötä ja alentaa riskejä.







