

Hoivarobottisi komponenttien – nivelten, koteloiden ja rungon – on täytettävä tiukat standardit, mutta mikä rakennusmenetelmä ja materiaali tarjoavat parhaan tasapainon? Hoivarobottikomponenttien menetelmien ja materiaalien valinta on iso päätös. Turvallisuus, tarkkuus ja kustannukset ratkaisevat tässä kaikki. Tässä artikkelissa vertaillaan CNC-koneistusta, ruiskuvalua, ohutlevyä, DMLS-menetelmää ja 3D-tulostusta. Näet myös, miten ruostumaton teräs 17-4 PH ja Ti-6Al-4V kestävät toisiaan. Jaamme suunnitteluvinkkejä ja oppaan räätälöityjen ja valmiiden hoitorobottikomponenttien eroista. Tällä tavoin robottisi siirtyy prototyypistä tuotantoon vähemmillä yllätyksillä.
Keskeisten hoitorobottien komponenttien vaatimukset
Turvallisuus- ja vaatimustenmukaisuusstandardit
Lääkinnällisten laitteiden määräykset ja bioyhteensopivuus
Hoivarobottien osien on noudatettava tiukkoja sääntöjä. FDA:n mukaan monet robottijärjestelmät ovat luokan II tai III laitteita. Joten tarvitset 510(k)- tai PMA-sertifikaatin ennen kuin voit myydä sitä. Euroopassa on samanlaiset säännöt MDR:n kautta, ja ISO 13485 asettaa laatustandardin. IEC 60601 kattaa sähköturvallisuuden ja ISO 14971 auttaa hallitsemaan riskejä tuotteen elinkaaren aikana. ISO 62304 ohjaa ohjelmistoja. Nämä standardit ohjaavat jokaista suunnitteluvalintaasi.
Myös bioyhteensopivuus on tärkeää. Mikään potilaaseen koskettava osa ei saa aiheuttaa haitallisia reaktioita. Valitsemasi materiaali ratkaisee tämän. Sekä ruostumaton teräs 17-4 PH että Ti-6Al-4V läpäisevät bioyhteensopivuustestit. Ne kestävät myös toistuvan steriloinnin heikkenemättä.
Puhdistettavuus ja kemikaalienkestävyys
Sairaalat puhdistavat laitteita jatkuvasti. Robottisi on käsiteltävä vahvoja kemikaaleja halkeilematta tai ruostumatta. Sileät pinnat auttavat. Samoin tekevät materiaalit, kuten fluoropreeni XP, joka kestää liuottimia, voiteluaineita ja puhdistusaineita. EPDM pysyy joustavana kylmissä lämpötiloissa ja kestää hyvin ikääntymistä. Näistä materiaaleista valmistetut tiivisteet pitävät nesteet loitolla ja säilyttävät IP65-luokituksen todellisissa olosuhteissa käytettäessä.
Tarkkuus ja toleranssit
Liikkuvien nivelten toleranssivaatimukset
Nivelten tarkkuus ohjaa robotin tarkkuutta. Tyypilliset nivelten toleranssit ovat plus tai miinus 0.01 mm. Tämä on IT5- tai IT6-luokkaa. Pinnanlaadun on oltava alle Ra 0.8 mikrometriä. Viisiaksisessa koneistuksessa toleranssit ovat plus tai miinus 0.005–0.01 mm. Laakerirei'issä käytetään H6- tai H7-sovitteita. Nämä tiukat toleranssit pitävät liikkeen tasaisena ja toistettavana.
Vaikutus toimintaan ja kokoonpanokustannuksiin
Pinoamisvirheet heikentävät suorituskykyä. Kun yksittäisten osien välys on plus tai miinus 0.05 mm, kokonaissäteisvälys voi olla jopa 0.2 mm. Tämä heikentää liitoksen toistettavuutta. GD&T-tarkkuus kontrolloi samankeskisyyttä, todellista asentoa ja yhdensuuntaisuutta. Hyvä pinoamisvirhe pysyy alle 0.05 mm. Tämä menetelmä tasapainottaa kokoonpanokustannuksia. Vältät tekemästä jokaisesta osasta liian tiukkaa ja saat silti robotin tarvitseman tarkkuuden.
Kestävyys ja materiaalin pitkäikäisyys
Kulumiskestävyys korkean syklin sovelluksissa
Korkea käyttösykli kuluttaa osia nopeasti. Silikonielastomeerit pettävät 10 000–50 000 iskusyklin jälkeen. TPU pärjää paremmin, jos sen vetolujuus on yli 40 MPa ja kulutuskestävyys parempi. OMRON TPU vahvistetulla kuituverkolla kestää yli 100 N:n voimia ja kestää jopa 40 % pidempään. ISO/TS 15066 -standardin mukaan osien on kestettävä tasaista suorituskykyä vähintään 100 000 iskusyklin ajan. Valitse materiaaleja, joilla on korkea repäisylujuus ja väsymiskestävyys.
Ympäristönkestävyys (kosteus, lämpötila, UV)
Hoivarobotit toimivat monissa olosuhteissa. Kosteus saa jotkut materiaalit turpoamaan ja hajoamaan. UV-valo hajottaa toisia. Suojaavat pinnoitteet ja kapselointi auttavat. Samoin tekevät itsekorjautuvat materiaalit, jotka korjaavat pienet vauriot itse.
Hoivarobottien komponenttien valmistusprosessit
Robotin osien valmistustapa vaikuttaa kustannuksiin, tarkkuuteen ja markkinoille saattamisen nopeuteen. Jokaisella valmistusprosessilla on vahvuutensa eri tehtävissä. Käydään läpi tärkeimmät menetelmät ja niiden sopivuus parhaiten.
CNC-työstö tarkkuusmetalliosille
CNC-koneistus on edelleen ensisijainen valinta tiukkoja mittoja ja vahvoja materiaaleja vaativille osille. Se toimii hyvin runkorakenteissa, liitoksissa ja kiinnikkeissä, jotka kestävät toistuvia kuormia siirtymättä.
Käyttökohteet: Rakennekehykset, liitokset ja kiinnikkeet
Robottisi runko kantaa painon. Nivelet ohjaavat liikettä. Kiinnikkeet pitävät anturit ja toimilaitteet paikoillaan. Nämä osat tarvitsevat jäykkyyttä ja vakautta. CNC-työstö tarjoaa juuri tämän. Voit leikata ruostumatonta terästä 17-4 PH tai Ti-6Al-4V suurella toistettavuustarkkuudella. Viisiakseliset koneet luovat monimutkaisia geometrioita yhdellä asetuksella. Tämä vähentää useista kiinnityksistä aiheutuvia virheitä. Prosessi tukee kierrereikiä, tappien sijainteja ja laakeritaskuja, joihin muut menetelmät eivät pysty.
Saavutettavat toleranssit ja pintakäsittelyt
Tässä katsaus siihen, mitä CNC-koneistuksella saavutetaan robottiosille:
| Koneistustoiminto / ominaisuus | Saavutettava toleranssi / pinnan viimeistely |
| Yleinen jyrsintä | ± 0.01 mm |
| Tarkkuussorvaus ja viisiakselinen työstö | ±0.005 mm tai tiukempi |
| Laakeripesät ja tiivistepinnat | Ra 0.4–0.8 pinnan karheus |
| Kriittiset robottiominaisuudet (lineaariasteikoilla ja koneen sisäisellä mittaustekniikalla) | ±0.002–0.005 mm |
| Servomoottorin ja enkooderin kotelot (samankeskisyys) | ≤0.01 mm TIR |
| Harmonisen käyttövoiman omaava ohutseinäinen flexspline-pyöreys | ≤0.005 mm |
| Vähennysventtiilin välys | ≤1 kaariminuutti |
| GD&T-sylinterimäisyyden selvitys | ⌭0.004 mm |
| GD&T-keskeisyyshuomautus | ◎0.005 mm |
| Toistettavat liikkeet — kirurgiset robotit | ≤0.01 mm |
| Volyymituotannon kriittiset ulottuvuudet | Cpk ≥ 1.33 ja näytteenotto AQL 1.0:aan asti |
Tasaisten pintojen standardipinnan karheus on 63 mikrotuumaa. Kaarevien pintojen karheus on 125 mikrotuumaa tai parempi. Kevyt hiekkapuhallus parantaa pintojen ulkonäköä. Yleisiä GD&T-säätöjä, kuten todellinen sijainti, tasaisuus ja kohtisuoruus, sovelletaan. CNC-koneistuksen tarkkuus tukee robottijärjestelmien vaatimaa tarkkuutta.
Volyymituotantoa varten NOBLE (Kiinan johtava valmistaja) yhdistää tarkkuuskomponenttien CNC-koneistuksen muihin valmistusprosesseihin kustannusten hallitsemiseksi. Heidän valmistusosaamisensa auttaa asiakkaita siirtymään prototyypistä massatuotantoon nopeasti. Tämä integroitu lähestymistapa on keskeinen osa robotiikan nykyaikaista valmistusta.
Nestemäisten käsittelyrobottien osien valmistusprosessit
Nesteenkäsittelyrobottien osat vaativat erityistä huolellisuutta. Nämä komponentit ovat kosketuksissa nesteiden kanssa, niiden on tiivistettävä tiiviisti ja kestettävä korroosiota. Kaksi keskeistä valmistusprosessia vastaa näihin tarpeisiin: laserleikkaus hitsauksella ja tiivisteiden päällevalu. Oikeiden valmistusprosessien valinta nesteenkäsittelyrobottien osille vaikuttaa suoraan siihen, kuinka hyvin lopullinen kokoonpano toimii tosielämän käytössä.
Laserleikkaus ja -hitsaus nestepoluille
Nesteiden reittien on oltava tasaisia ja vuotamattomia. Laserleikkaus ja -särmäys luovat tarkkoja kanavia ohutlevyyn. Laser tuottaa puhtaat reunat ilman purseita. Hitsaus yhdistää osia lisäämättä materiaalia, joka voisi kerätä jäämiä. Ruostumaton teräs kestää reagenssien ja puhdistusliuosten korroosiota. Kokoonpano pysyy puhdistettavana ja kemiallisesti turvallisena. Tällä on merkitystä nesteenkäsittelyjärjestelmissä, joissa suoritetaan diagnostisia testejä tai lääkevalmisteluja. Näiden nesteenkäsittelylaitteiden on oltava erittäin luotettavia tuhansien syklien ajan.
Tiivisteiden ja liittimien päällevalu ja inserttivalu
Tiivisteissä ja liittimissä käytetään usein kahta materiaalia. Ylivalu kiinnittää pehmeän elastomeerin jäykkään alustaan. Pehmeä kerros luo tiivisteen. Jäykkä osa tarjoaa rakenteen ja kiinnityspisteet. Muottivalussa muottiin asetetaan esimuotoiltu metalli- tai muovi-insertti, jonka ympärille ruiskutetaan materiaalia. Näin saadaan kierteitettyjä inserttejä, sähkökoskettimia tai anturikoteloita, joissa on integroitu tiiviste. Nämä valmistusprosessit vähentävät kokoonpanovaiheita ja parantavat nesteenkäsittelyrobottien osien luotettavuutta, jotka pysyvät kontaminaatiovapaina useiden syklien ajan. Automaattisessa nesteenkäsittelyssä tiivisteen eheys on kriittistä. Se ylläpitää tarkkuutta ja estää ristikontaminaation suuren läpimenon työnkuluissa.
Robotiikan keskeiset valmistusalat: ruiskutus, ohutlevyt ja lisäaineet
CNC- ja nesteenkäsittelyprosessien lisäksi robotiikan valmistusta täydentävät kolme muuta menetelmää.
Ruiskuvalu suurten volyymien muovikomponenteille
Ruiskuvalu loistaa, kun tarvitaan tuhansia identtisiä muoviosia. Kotelot, kannet ja kiinnikkeet toimivat kaikki hyvin. Työkalujen alkukustannukset ovat korkeat, mutta osakohtaiset kustannukset laskevat nopeasti volyymien kasvaessa. Muottiin lisätään pikaliittimet, elävät saranat ja kiinnityspultit. Tämä säästää kokoonpanoaikaa. Tekniset muovit, kuten ABS, polykarbonaatti ja nailon, antavat hyvän iskunkestävyyden ja kosmeettisen viimeistelyn. Lääketieteellisen luokan variantit lisäävät bioyhteensopivuutta tarvittaessa. Tämä prosessi tukee robottiautomaatio-osien volyymitarpeita.
Alustan ja tukirakenteiden ohutlevytyöt
Peltilevy muodostaa monien robottijärjestelmien selkärangan. Laserleikkaus, taivutus ja hitsaus muuttavat litteän metallin jäykiksi kehyksiksi. Prosessi on nopea ja kustannustehokas pienille ja keskisuurille volyymeille. Vahvistat suuren rasituksen alueet liuskoilla tai muotoilluilla rivoilla. Litteät paneelit helpottavat elektroniikan, kaapeloinnin ja antureiden asentamista. NOBLEN peltilevypalveluihin kuuluvat laserleikkaus ja taivutus, hitsaus ja viimeistely. Tämä luo robotillesi vahvan ja kevyen rungon.
DMLS ja 3D-tulostus monimutkaisille geometrioille ja prototyypeille
Suora metallilasersintraus (DMLS) ja 3D-tulostus tarjoavat suunnittelun vapautta, johon koneistus ei pysty. Tulostat monimutkaisia sisäkanavia, orgaanisia muotoja ja ristikkorakenteita. Nämä ominaisuudet tukevat konformaalista jäähdytystä, kevyttä painotusta ja osien konsolidointia.
Metallien 3D-tulostuksen keskeinen vahvuus on sen kyky luoda osia monimutkaisilla ja optimoiduilla geometrioilla. Tämä tarkoittaa, että se sopii erinomaisesti korkean suorituskyvyn omaavien osien valmistukseen.
Prototyyppien kohdalla 3D-tulostus mahdollistaa nopean iteroinnin ilman työkalujen viiveitä. Testaat sopivuuden, toiminnan ja kokoonpanon ennen tuotantotyökalujen käyttöä. Loppukäyttöosien kohdalla DMLS vähentää kokoonpanon komponenttien määrää. Useat koneistetut osat yhdistyvät yhdeksi tulostetuksi kappaleeksi, joka on vahvempi ja kevyempi. Tämä sopii modernin robotiikan valmistuksen trendeihin, joissa monimutkaisuus ei lisää kustannuksia. DMLS:n tarkkuus tukee edistyneiden robottijärjestelmien vaatimaa tarkkuutta. Nämä additiiviset menetelmät ovat olennaisia työkaluja robotiikan valmistuksessa.
Hoitorobottien komponenttien materiaalit
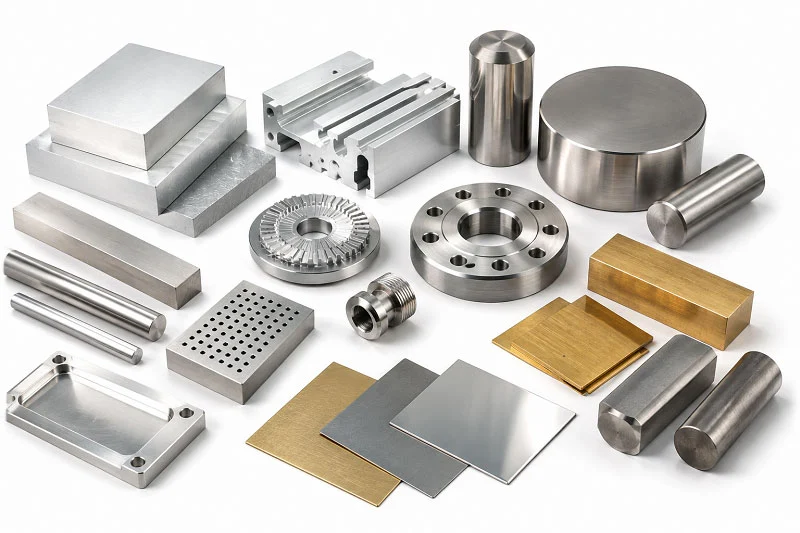
Oikean materiaalin valinta hoivarobotin komponenteille vaikuttaa kaikkeen, mitä seuraavaksi tapahtuu. Se vaikuttaa osien kestävyyteen, kemikaalien sietokykyyn ja kuluihin. Joidenkin osien on oltava erittäin vahvoja. Toisten on oltava kitkaltaan pieniä tai turvallisia iholle. Tarkastellaan tärkeimpiä materiaaliryhmiä ja sitä, missä kukin toimii parhaiten.
Nestemäisten käsittelyrobottien osat: materiaalivalinnat
Nestemäisten käsittelyrobottien osille asetetaan kovat vaatimukset. Ne koskettavat reagensseja, liuottimia ja biologisia näytteitä. Niiden on kestettävä korroosiota. Ne eivät saa vuotaa kemikaaleja nesteisiin. Ja niiden on usein oltava kitkaltaan pieniä, jotta nesteet virtaavat tasaisesti. Kolme materiaaliperhettä johtavat tällä alueella: PTFE, PEEK ja 316L ruostumaton teräs. Jokaisella on omat vahvuutensa.
Ruostumaton teräs korroosionkestävyyden varmistamiseksi nestekosketuksessa
316L ruostumaton teräs tunnetaan korroosionkestävyydestään. Sen molybdeenipitoisuus suojaa klorideilta, suoloilta ja teollisuuskemikaaleilta. Se kestää valkaisuainetta, peretikkahappoa ja höyrystynyttä vetyperoksidia hajoamatta. Tämä tekee siitä erinomaisen valinnan neuloille, jotka koskettavat kehon nesteitä. Se toimii myös hyvin osille, jotka steriloidaan toistuvasti. Kimmokerroin on 193 GPa, noin kolme kertaa jäykempi kuin alumiini. Tämä jäykkyys estää tarkkuusneulan osia taipumasta käytön aikana. Kun hygieniasäännöt ovat tiukat, 316L ruostumaton teräs tarjoaa luotettavaa suorituskykyä nesteenkäsittelyrobottien osille.
Tekniset muovit pienikitkaisille nesteille
PTFE ja PEEK tarjoavat erilaisia etuja nestekontaktissa. PTFE kestää lähes kaikkia kemikaaleja. Mikään yleinen laboratorioreagenssi ei hajota sitä. Sen kitka on erittäin alhainen ja sillä on tarttumattomat ominaisuudet. Tämä tekee siitä erinomaisen tiivisteisiin, kärkiin ja staattiseen sähköön kosketuksiin joutuviin osiin. Haittapuolena? PTFE:n vetolujuus on alhainen, 20–35 MPa. Se muuttaa muotoaan paineen alaisena, joten se ei kestä rakenteellisia kuormia. PEEK täyttää tämän aukon. Sen vetolujuus on korkea, noin 90–100 MPa. Se pitää muotonsa tasaisessa paineessa. PEEK kestää useimpia orgaanisia ja vesipohjaisia nesteitä, vaikka vahva rikkihappo ja jotkut halogeenit voivat vahingoittaa sitä. Liikkuviin osiin, jotka vaativat tiukkoja toleransseja, PEEK toimii hyvin. Kemikaalien annostelujärjestelmissä ja tiivisteissä, jotka altistuvat koville reagensseille, PTFE on turvallisempi valinta. Nämä kaksi muovia toimivat yhdessä nesteenkäsittelyjärjestelmissä, joissa sekä kemikaaliturvallisuus että mekaaninen lujuus ovat tärkeitä.
Tässä on nopea vertailu näistä kolmesta nesteenkäsittelyrobottien osien materiaalista:
| Materiaali | Korroosionkestävyys / kemiallinen kestävyys | Kitka- ja tarttumattomuusominaisuudet | Mekaaninen vahvuus | Paras käyttö nesteenkäsittelyroboteissa |
| PTFE | Kestää lähes kaikkia kemikaaleja; mikään tavallinen laboratorioreagenssi ei hajota sitä | Erittäin pieni kitka ja tarttumaton | Alhainen vetolujuus (20–35 MPa); muotoutuu paineen alla | Kemikaalien annostelujärjestelmät, tiivisteet ja kärjet, jotka altistuvat aggressiivisille reagensseille |
| KURKISTAA | Kestää useimpia orgaanisia ja vesipohjaisia nesteitä; vahva rikkihappo ja jotkut halogeenit vahingoittavat sitä | Hyvä liikkuville osille, jotka vaativat tiukkoja toleransseja | Korkea vetolujuus (90–100 MPa); pitää muotonsa tasaisessa paineessa | Rakenteelliset robottikäsivarret, paikannuslaitteet ja suurta kuormitusta kestävät liikkuvat osat |
| 316L Stainless Steel | Erinomainen korroosionkestävyys; molybdeeni suojaa klorideilta, suoloilta ja teollisuuskemikaaleilta | Ei tunnettu alhaisesta kitkasta | Kimmokerroin 193 GPa (noin 3 × jäykempi kuin alumiini) | Neulat koskettavat ruumiinnesteitä, steriloitavia osia |
Suurlujuusmetallit: 17‑4 PH ja Ti‑6Al‑4V
Kun robottisi tarvitsee raskaita kuormia kantavia tai kulutusta kestäviä metalliosia, mieleen tulee kaksi metalliseosta: ruostumaton teräs 17-4 PH ja titaani Ti-6Al-4V. Molemmat sopivat hyvin CNC-työstöön ja DMLS-koneistukseen. Molemmat tarjoavat erinomaisen korroosionkestävyyden. Ne eroavat kuitenkin toisistaan lujuuden, kovuuden ja työstettävyyden suhteen.
Mekaaniset ominaisuudet ja työstettävyys
Ruostumaton teräs 17-4 PH on vaikuttava materiaali. H900-lujuudessa sen vetolujuus on 1275 MPa. Myötölujuus on 1060 MPa. Taivutuslujuus nousee 1380 MPa:han. Kimmomoduuli on 200 GPa. Kovuus on 38 HRC. Murtovenymä on 10 prosenttia. Tiheys on 7.75 g/cm³. Koneistettuna pinnan karheus on Ra 1.0 µm. Nämä ominaisuudet tekevät 17-4 PH:sta vahvan vaihtoehdon hoitorobottien komponenttien runkoihin, liitoksiin ja kiinnikkeisiin.
Ti-6Al-4V tarjoaa erilaisen profiilin. Sen lopullinen vetolujuus vaihtelee 936–1014 MPa:n välillä suunnasta ja sijainnista riippuen. Myös venyvyys vaihtelee. Kun testataan kohtisuorassa laskeumakerroksiin nähden, venyvyys on 14–21 prosenttia. Kerrosten suuntaisesti se laskee 6–11 prosenttiin. Kimmomoduuli on 110 GPa. Kovuus hehkutetun tangon muodossa on 302–340 HB. Suurin käyttölämpötila on 315 °C. Beeta-transus on noin 999 °C:ssa.
Lastuttavuus erottaa nämä kaksi seosta. 17-4 PH työstää hyvin oikealla lähestymistavalla. Käytä teräviä, monikerroksisia TiAlN- tai PVD-päällystettyjä kovametallityökaluja, joilla on positiivinen rintakulma. Tämä vähentää leikkausvoimia. Keraaminen pinnoiteiset terät sopivat hyvin sorvaukseen, erityisesti H900-lujuudessa. Ne haihduttavat lämpöä ja pidentävät työkalun käyttöikää. Pidä syöttö ja nopeus tasaisena muokkauskarkenemisen välttämiseksi. Riittävä jäähdytys säilyttää mittatarkkuuden. H900-huippukovuus tekee työstöstä vaikeampaa. Työkalun kuluminen nopeutuu, jos parametrit lipsuvat.
Ti-6Al-4V on vaikeampi työstää. Sen lämmönjohtavuus on vain 6.7 W/m·K. Se on noin 25 kertaa pienempi kuin 6061-alumiinilla ja kuusi kertaa pienempi kuin 4140-teräksellä. Lämpö keskittyy leikkuureunaan. Muodostuu irtosärmän muodostumista. Muodostuu muokkauslujittumista. Rouhintanopeuksien tulisi alkaa nopeudesta 80–120 SFM (24–37 m/min). Jäähdytysnesteen paineen on oltava yli 500 psi (35 bar). Lastukuorman tulisi pysyä vähintään 0.002 tuumaa/hammas (0.05 mm/hammas). Nämä parametrit estävät muokkauslujittumisen ja pitävät lastuamisen vakaana.
Pintakäsittelyt kulumisen ja korroosion varalta
Pintakäsittelyt pidentävät metalliosien käyttöikää. Oikea valinta riippuu käyttötarkoituksesta. Tässä on opas:
| Vaatimus | Suositeltu pintakäsittely |
| Suuri kuluminen / väsyminen | Kuulapuhallus yhdistettynä PVD- tai DLC-pinnoitteeseen |
| Ulko-/korroosioaltistus | Jauhemaalaus sekä anodisointi tai passivointi |
| Kosmeettiset ja kevyet tarpeet | anodisointi |
| Elintarvikkeiden tai lääkkeiden kosketus | Passivointi tai sähkökiillotus |
| Kuumat alueet | Kova kromi- tai keraaminen pinnoite |
Passivointi käyttää typpi- tai sitruunahappoa. Se poistaa vapaata rautaa ja muodostaa passiivisen kromioksidikerroksen. Tämä tarjoaa erinomaisen korroosionkestävyyden. Se sopii elintarvikekäyttöön tarkoitetuille roboteille, lääketieteellisille yhteistyöroboteille, ulkoyksiköille ja nivelille. Anodisointi (tyyppi II ja III) toimii alumiinipuristetuilla kappaleilla ja taivutetuilla tai leimatuilla osilla. Se luo kovan, kulutusta kestävän oksidikerroksen. Etuja ovat korroosionkestävyys, sähköeristys ja esteettiset värivaihtoehdot. Se sopii alustakiskoihin, koteloihin, kiinnikkeisiin, anturikiinnikkeisiin ja varsiin. PVD- ja CVD-pinnoitteita, kuten TiN, TiAlN ja DLC, käytetään hammaspyörissä, akseleissa ja liukupinnoilla. Ne ovat erittäin kovia (2 000–3 000 HV), niillä on pieni kitka ja ne kestävät kulumista. Hammaspyörien hampaat, laakeritapit, liukunivelet ja efektorit hyötyvät siitä eniten.
Lääkinnällisten laitteiden alalla pintakäsittelyt täyttävät tiukat bioyhteensopivuus- ja korroosionkestävyysvaatimukset. Implanttien anodisointi muodostaa alumiinioksidikalvon, jolla on hyvä bioyhteensopivuus. Tämä vähentää haitallisia reaktioita ihmiskudoksen kanssa. Mikrokaarihapetus tuottaa keraamisia pinnoitekerroksia, joilla on erinomainen kulutuskestävyys ja bioyhteensopivuus. Se sopii lääkinnällisiin laitteisiin, kuten tekoniveliin.
Tekniset muovit koteloille ja rakenneosille
Kaikki osat eivät tarvitse metallia. Kotelot, suojat ja kiinnikkeet toimivat usein paremmin teknisissä muoveissa. Nämä materiaalit ovat kevyitä, kestävät iskuja ja tarjoavat kosmeettista joustavuutta. Ne ovat myös halvempia kuin koneistetut metallit.
ABS, polykarbonaatti ja nailon: Iskunkestävyys ja kosmeettinen viimeistely
ABS on työjuhta. Se tarjoaa hyvän iskunkeston ja kestää hyvin maalia, tekstuuria ja väriä. Polykarbonaatti tarjoaa erinomaisen iskunkestävyyden. Se kestää myös korkeampia lämpötiloja. Nailon tarjoaa erinomaisen kulutuskestävyyden ja kemikaalien kestävyyden. Se toimii hyvin hammaspyörissä, laakereissa ja rakennekiinnikkeissä. Jokaisella muovilla on paikkansa robottisuunnittelussa. ABS sopii kosmeettisiin suojuksiin ja koteloihin. Polykarbonaatti sopii osiin, jotka tarvitsevat läpinäkyvyyttä tai suurta iskunkestävyyttä. Nailon käsittelee liikkuvia osia, jotka hankautuvat tai liukuvat.
Elintarvike- ja lääkekäyttöön tarkoitetut versiot
Tavalliset muovit eivät välttämättä täytä turvallisuusmääräyksiä. Elintarvikelaatuiset ja lääketieteellisen luokan variantit täyttävät tämän aukon. Nämä materiaalit läpäisevät bioyhteensopivuustestit. Ne kestävät toistuvaa puhdistusta. Niistä ei liukene haitallisia kemikaaleja. Lääketieteellisen luokan ABS ja polykarbonaatti ovat yleisiä hoitorobottien osissa, jotka koskettavat potilaita tai istuvat steriileillä alueilla. Elintarvikelaatuinen nailon toimii nesteenkäsittelykoneissa, jotka valmistavat lääkkeitä tai käsittelevät näytteitä. Tarkista aina materiaalisertifikaatti. Sen tulisi vahvistaa ISO 10993 -standardin tai FDA:n elintarvikekontaktia koskevien sääntöjen noudattaminen.
Hoitorobotin komponenttien suunnittelussa huomioon otettavat näkökohdat
Valmistusrajoitukset ja osan geometria
Syvyyskulmat, seinämän paksuus ja alileikkaukset
Vetokulmat ovat tärkeitä valetuille osille. Ne auttavat osia tulemaan ulos muotista ilman naarmuja. Nailon ei vaadi vähimmäisvetoa, mutta yksi aste toimii parhaiten. Polykarbonaatti tarvitsee vähintään 1.5 astetta, ja kaksi astetta on parempi. Teksturoidut pinnat tarvitsevat enemmän vetoa, koska tekstuuri tekee pieniä alileikkauksia. Hyvä sääntö on lisätä 1.5 astetta vetoa jokaista 0.001 tuumaa tekstuurisyvyyttä kohden.
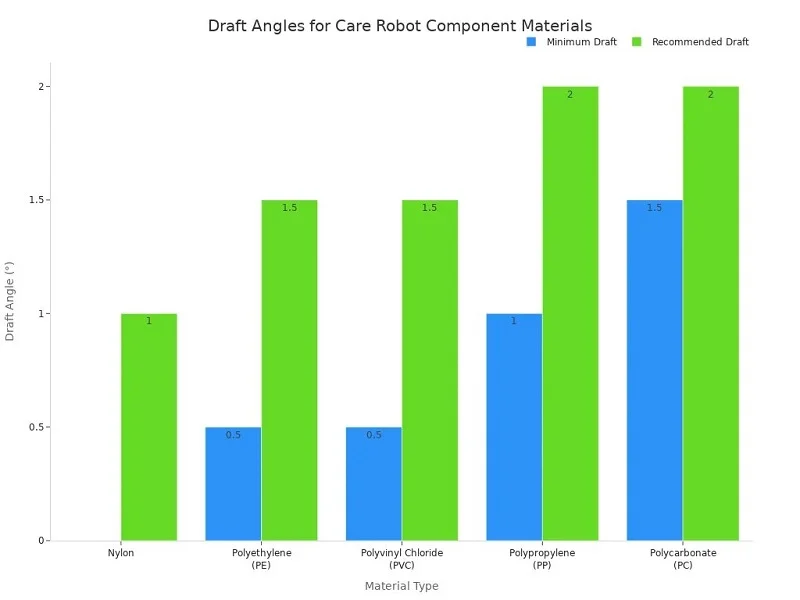
Seinän paksuus muuttuu kohteen syvyyden mukaan. 0.25 tuumaa (0,63 cm) syvän kohteen seinämän paksuus on 0.040 tuumaa (0,06 cm) ja syväys 0.5 astetta. Kahden tuuman (5 cm) syvyydessä seinämän paksuus on yli 0.100 tuumaa (0,27 cm) ja syvyys kaksi astetta. Pyöristä kaikki reunat sisäpyöristyksellä, joka on vähintään 0.5 kertaa seinämän paksuus. Ulkopyöristyksen tulisi olla 1.5 kertaa seinämän paksuus.
Optimointi CNC-, ruiskuvaluun tai ohutlevytyöstöön
Jokaisella prosessilla on omat sääntönsä. CNC käsittelee tiukat toleranssit ilman hylsykulmia. Ruiskuvalu tarvitsee hylsyjä ja tasaiset seinät. Pelti toimii parhaiten yksinkertaisilla taivutuksilla ja tasaisilla säteillä. Valitse prosessisi ajoissa. Tämä valinta muokkaa geometriaasi ja säästää uudelleensuunnitteluaikaa myöhemmin.
Kokoamis- ja liitosmenetelmät
Kiinnittimet, hitsaus ja liimaus
Kiinnittimet helpottavat kokoonpanon purkamista. Hitsaamalla luodaan pysyviä ja vahvoja liitoksia. Liimaaminen levittää rasitusta laajemmalle alueelle. Jokainen menetelmä sopii erilaisiin hoitorobotin osiin. Käytä kiinnittimiä siellä, missä sinun on yletettävä osiin huoltoa varten. Hitsaa rakennekehyksiä, jotka eivät koskaan pura.
Modulaarinen suunnittelu huollettavuutta varten
Modulaarinen rakenne pitää kulumisen ja likaantumisen yhdessä paikassa. Voit vaihtaa liikeosan koskematta runkoon. Vakiokiinnikkeet ja -liittimet lyhentävät korjausaikaa. Testipisteet ja vikakoodit ohjaavat huoltopäätöksiä ilman arvailua. Jos edullinen kulutusosa pakottaa sinut irrottamaan arvokkaan kokoonpanon, rakenne ei ole riittävän huollettava.
Kustannusten optimointi ja materiaalivalinta
Materiaalikustannusten ja suorituskykyvaatimusten tasapainottaminen
Kevyet komposiitit vähentävät painoa ja energiankulutusta. Korkean lujuuden omaavat seokset, kuten titaani ja alumiini, hoitavat kuormitusta. Edistyneet polymeerit sopivat koteloihin ja muihin kuin rakenteellisiin osiin. Hybridijärjestelmät yhdistävät metalleja korkean rasituksen alueilla ja komposiitteja painoherkille osille. Myös alueellisella kysynnällä on merkitystä. Aasian markkinoilla kustannukset ovat etusijalla, kun taas Pohjois-Amerikan markkinoilla keskitytään suorituskykyyn.
Near-Net Shape -prosessien avulla jätteen minimointi
Lähes lopullista muotoa hyödyntävät prosessit vähentävät hylkyä. DMLS ja 3D-tulostus valmistavat osia lähes lopullisessa muodossaan. Tämä vähentää materiaalihukkaa ja työstöaikaa. Valmistettavuusperusteisen suunnittelun periaatteet ohjaavat näitä valintoja. Ne auttavat tasapainottamaan tiukat toleranssit tuotantokustannusten kanssa. Hyvä suunnittelu pitää toleranssit tiukoissa kohteissa, joissa ne ovat tärkeitä, ja lieventää niitä muualla.
Mukautetut vs. valmiit hoitorobotin komponentit
Jokaisen hoivarobotin osan kohdalla sinulla on valinnanvaraa. Suunnitteletko räätälöidyn osan? Vai valitsetko valmiin vaihtoehdon? Aikataulusi, budjettisi ja lopullinen suorituskykysi riippuvat kaikki tästä vastauksesta.
Milloin valita mittatilaustyönä tehty valmistus
Ainutlaatuiset geometriat, patentoidut mallit tai tiukat toleranssit
Joitakin osia ei yksinkertaisesti löydy mistään luettelosta. Ehkä robottikäsi tarvitsee erityisen kiinnikkeen. Ehkä päätykappaleellasi on muoto, johon mikään vakio-osa ei sovi. Ehkä tarvitset tiukat toleranssit avainliitokselle – plus tai miinus 0.005 mm, joita vakiolaakerit eivät voi taata. Näissä tapauksissa mittatilaustyönä valmistettu osat antavat sinun hallita jokaista mittaa ja materiaalia. Saat juuri sen, mitä suunnittelusi vaatii. Mittatilaustyönä valmistettu osa pitää myös immateriaalioikeutesi turvassa. Valmiit osat esittelevät suunnittelulähestymistapasi kilpailijoille. Mittatilaustyönä tehdyt osat pitävät ideasi suojattuina omassa yrityksessäsi.
Suurtuotanto omilla työkaluilla
Määrä muuttaa laskelmia merkittävästi. Pienille määrille CNC-työstö toimii hyvin. Yritykset, kuten NOBLE, tarjoavat näitä palveluita prototyyppien valmistukseen. Mutta kun tarvitaan tuhansia identtisiä hoivarobotin komponentteja, ruiskuvalu muuttaa kustannuskuvaa. Alkuperäiset työkalut maksavat paljon. Osakohtaiset kustannukset laskevat nopeasti skaalautuvasti. Omistetut työkalut maksavat itsensä takaisin ajan myötä. Jokainen osa on sama. Tämä yhdenmukaisuus on tärkeää turvallisuuskriittisten hoivarobotin komponenttien kannalta, joiden on toimittava samalla tavalla jokaisessa syklissä.
Standardikomponenttien hyödyntäminen nopeampaa kehitystä varten
Laakerit, kiinnikkeet ja anturikotelot
Vakiokomponentit säästävät kuukausien kehitysaikaa. Laakereita, kiinnittimiä ja anturikoteloita on saatavilla jo tuhansissa eri kokoisina. Voit valita yhden luettelosta. Anturilaakerit antavat nykyään reaaliaikaista tietoa kuormituksesta ja kulumisesta. Eräs suuri autovalmistaja huomasi ylläpitokustannusten laskun 25 % anturilaakereiden lisäämisen jälkeen. SKF:n ja Schaefflerin käyttöönotot lyhentävät seisokkiaikoja jopa 30 %. Nämä tiedot auttavat sinua rakentamaan älykkäämpiä hoivarobottien komponentteja. Konfiguroitavat valmiit komponentit vähentävät suunnittelutyötä. Vakiolaakerit ja -akselit poistavat työkalukustannukset kokonaan. Niiden avulla voit testata ja iteroida nopeasti prototyyppien valmistuksen aikana.
Läpimenoajan ja alkuinvestoinnin lyhentäminen
Läpimenoajalla on merkitystä, kun kilpailet markkinoille pääsystä. Valmislaakeri toimitetaan päivissä. Mukautetun komponentin valmistus kestää viikkoja tai kuukausia. Säästät suunnitteluaikaa, työkalujen odottelua ja testausjaksoja. Alkuinvestointisi pysyy alhaisempana. Tuot markkinoille vähimmäisvaatimukset täyttävän robotin, testaat sitä kentällä ja päivität myöhemmin. Valmiissa osissa käytetään hyväksi todistettuja malleja, jotka muut ovat jo validoineet. Tämä pienentää teknistä riskiäsi huomattavasti.
Suorituskyvyn, läpimenoajan ja budjetin tasapainottaminen
Hybridilähestymistapojen päätöksentekomatriisi
Useimmat menestyneet robotit käyttävät älykästä yhdistelmää. Kriittiset rakenneosat voivat olla mittatilaustyönä tehtyjä. Laakerit ja kiinnikkeet pysyvät valmiina . Tämä hybridilähestymistapa tarjoaa molempien maailmojen parhaat puolet. Saat räätälöityä tarkkuutta siellä, missä tarkkuus on tärkeintä. Saat valmiita säästöjä siellä, missä vakio-osat toimivat hyvin. Yksinkertainen päätösmatriisi auttaa sinua valitsemaan:
- Jos osassa on oma suunnittelu tai se tarvitsee tiukat toleranssit, valitse mukautettu
- Jos osa on vakiokokoinen ja -toiminnolla, mene suoraan hyllyltä
Tämä tasapaino pitää budjettisi kurissa. NOBLEN palvelut tukevat tätä hybridilähestymistapaa hyvin. Heidän Smart Manufacturing -osastonsa tarjoaa räätälöityä ruiskuvalua standardin mukaisen ohutlevytyön lisäksi. Kehität räätälöidyt komponentit ja standardiosat saman katon alla.
Standardiosien validointi kuormituksen ja turvallisuusvaatimusten osalta
Valmislaakeri saattaa näyttää paperilla oikealta. Sinun on validoitava se tiettyihin kuormitusolosuhteisiin. Tarkista nimelliskuormitus, nopeusrajoitus ja lämpötila-alue. Suorita turvallisuuskerroinanalyysi sovelluksellesi. Varmista, että osa täyttää ISO 13485- tai IEC 60601 -standardin , jos se asennetaan lääketieteelliseen robottiin. Älä koskaan oleta, että luettelosta löytyvä osa täyttää tarpeesi vain siksi, että se sopii fyysisesti. Testaa se todellisissa käyttöolosuhteissa. Jos se läpäisee tarkastuksen, säästät aikaa ja rahaa. Jos se epäonnistuu, suunnittele se uudelleen ja tee siitä mittatilaustyö. Tämä tasapaino – mittatilaustyö siellä missä se on tärkeää, ja valmis osa siellä missä se ei ole – antaa sinulle nopeimman tien luotettavaan hoitorobottiin.
Yhteistyössä NOBLEN kanssa hoitorobottien komponenttien parissa

Täydellinen metalli- ja muovinjalostus
CNC-, ruiskuvalu- ja levytyöt
NOBLE huolehtii sekä metalli- että muoviosista robottien hoivassa yhdessä paikassa. CNC-koneistus antaa sinulle liitosten ja kiinnitysten vaatimat tiukat toleranssit. Ruiskuvalu hoitaa kotelointi- ja kansitarpeesi, kun valmistat useita osia. Peltityöt rakentavat vahvat alustat ja tukikehykset. Sinun ei tarvitse hallita kolmea eri toimittajaa tai etsiä puuttuvia osia. Yksi tiimi hoitaa koko rakentamisen.
Ylivalu ja DMLS monimutkaisille kokoonpanoille
Jotkin osat vaativat useamman kuin yhden menetelmän. Ylivalumenetelmällä pehmeät tiivisteet kiinnitetään jäykkiin liittimiin. DMLS tulostaa monimutkaisia metallimuotoja, joita koneistamalla ei voida valmistaa. NOBLE käyttää näitä menetelmiä pääpalveluidensa ohella. Tämä tarkoittaa, että monimateriaalikokoonpanosi saapuu yhtenä valmiina yksikkönä. Vältät koordinointiongelmat ja toimitusviivästykset.
Laatusertifikaatit: ISO 9001:2015 ja ISO 13485:2016
Tiukka laadunhallinta turvallisten ja luotettavien komponenttien takaamiseksi
NOBLELLA on ISO 9001:2015- ja ISO 13485:2016 -sertifikaatit. Ensimmäinen kattaa yleisen laadunhallinnan. Toinen koskee suoraan lääkinnällisiä laitteita. Näillä laatusertifikaateilla on merkitystä, kun hoitorobottisi koskettaa potilaita. Jokainen prosessi noudattaa kirjallisia menettelyjä. Jokainen osa täyttää saman standardin, erä erältä.
Jäljitettävyys ja dokumentointi auditointeja varten
Auditoinnit sujuvat sujuvammin, kun toimittajasi pitää hyvää kirjanpitoa. NOBLE tarjoaa vaatimustenmukaisuus- ja jäljitettävyysdokumentaation osana laatupalveluitaan. He hoitavat myös PPAP- ja APQP-paperityöt. Saat tarvitsemasi materiaalisertifikaatit, tarkastusraportit ja prosessitietueet. Tämä paperijälki suojaa sinua sääntelytarkastusten aikana.
Täyden palvelun tuki suunnittelusta kokoonpanoon
DFM:n ja DFA:n tekninen tarkastelu
Valmistettavuuden hyvä suunnittelu alkaa varhain. NOBLEN suunnittelutiimi tarkistaa piirustuksesi ennen metallin leikkaamista. He osoittavat ominaisuudet, jotka nostavat kustannuksia tai aiheuttavat vikoja. Heidän CAE-yhteistyönsä kattaa toleranssien yhteensovittamisen ja kokoonpanotarkistukset. Ongelmat löytyvät näytöltä, ei tuotantotiloista.
Prototyyppien valmistus, tuotanto ja lopullinen integrointi saman katon alla
NOBLE auttaa sinua ensimmäisestä ideasta lopulliseen rakenteeseen. Heidän suunnittelupalveluihinsa kuuluvat tuote- ja järjestelmäsuunnittelu, 3D-mallinnus ja digitaaliset kaksoset. Valmistuksen puolella he hoitavat CNC-ohjelmoinnin, työkalut, kiinnittimet ja prosessisuunnittelun. Laadukkaisiin palveluihin kuuluvat myös CMM-ohjelmointi, skannaus ja metrologia. Tämä täyden palvelun malli pitää robotiikkaprojektisi liikkeellä. Saat yhden kumppanin prototyyppien valmistukseen, tuotantoon ja integrointiin. Tämä säästää aikaa ja pitää robottijärjestelmäsi yhtenäisinä alusta loppuun.
Hoivarobottien komponenttien menetelmien ja materiaalien valinta tarkoittaa turvallisuuden, tarkkuuden, kestävyyden ja kustannusten tasapainottamista. Mikään yksittäinen vastaus ei sovi jokaiselle osalle. Molempien lähestymistapojen yhdistelmä toimii yleensä parhaiten. Valitse mittatilaustyönä kriittiset liitokset ja rakennekehykset, joissa tiukat toleranssit ovat tärkeitä. Valitse valmiita laakereita, kiinnittimiä ja anturikoteloita säästääksesi aikaa ja rahaa. Tämä yhdistelmä antaa tarkkuutta siellä, missä sillä on merkitystä, ja säästöjä siellä, missä sillä ei ole merkitystä. Lyhennät myös läpimenoaikaa ja alennat alkukustannuksiasi. Oletko valmis siirtymään eteenpäin? Keskustele NOBLEn insinöörien kanssa suunnittelukatselmuksesta. He auttavat sinua tasapainottamaan mittatilaustyöt ja valmiit vaihtoehdot. Pyydä tarjous jo tänään ja rakenna hoitorobottisi komponentit oikein.
Hoivarobottien komponenttien usein kysytyt kysymykset
Mitä toleransseja hoivarobotin komponentit tarvitsevat liikkuville nivelille?
Nivelten tarkkuus määrää robotin tarkkuuden. Useimpien nivelten toleranssit ovat plus tai miinus 0.01 mm, mikä vastaa IT5- tai IT6-luokkaa. Pinnanlaadun tulee olla alle Ra 0.8 mikrometriä. Viisiaksinen koneistus voi sisältää plus tai miinus 0.005–0.01 mm:n toleranssit. Laakerireikien sovitteet ovat H6- tai H7-kokoisia. Nämä numerot pitävät liikkeen tasaisena ja toistettavana.
Mitkä metallit sopivat parhaiten rakenteellisten hoitorobottien komponentteihin?
Ruostumaton teräs 17-4 PH ja Ti-6Al-4V ovat parhaita valintoja. H900-lujuudessa 17-4 PH saavuttaa 1275 MPa:n vetolujuuden ja 38 HRC:n kovuuden. Ti-6Al-4V:n kimmokerroin on alhaisempi, 110 GPa, ja sen enimmäiskäyttölämpötila on 315 °C. Molemmat sopivat hyvin CNC-koneistukseen ja DMLS-koneistukseen.
Miksi bioyhteensopivuudella on merkitystä hoivarobottien komponenteille?
Mikään potilaaseen koskettava osa ei saa aiheuttaa haitallisia reaktioita. Sekä ruostumaton teräs 17-4 PH että Ti-6Al-4V läpäisevät bioyhteensopivuustestit. Ne kestävät myös toistuvan steriloinnin heikkenemättä. Lääketieteellisen luokan muovit, kuten ABS ja polykarbonaatti, toimivat samoin koteloissa ja kansissa.
Milloin minun pitäisi valita ruiskuvalu CNC-koneistuksen sijaan?
Määrä ratkaisee tämän. CNC-työstö toimii hyvin prototyypeille ja pienille sarjoille. Ruiskuvalu on etusijalla, kun tarvitaan tuhansia identtisiä muoviosia. Työkalut maksavat paljon aluksi, mutta osakohtaiset kustannukset laskevat nopeasti mittakaavassa. Saat myös napsautusliitokset ja kiinnityspultit suoraan muottiin rakennettuina.
Mikä erottaa nesteenkäsittelyrobotin osat muista komponenteista?
Nämä osat koskettavat nesteitä, joten niiden on tiivistettävä tiiviisti ja kestettävä korroosiota. PTFE kestää lähes kaikkia kemikaaleja, mutta sen vetolujuus on alhainen. PEEK pitää muotonsa paineen alla. Ruostumaton teräs 316L kestää klorideja ja suoloja. Laserhitsaus ja päällevalu pitävät nestereitit puhtaina ja vuotamattomina.
Mistä tiedän, toimiiko valmiiksi hankittu osa turvallisesti?
Älä koskaan oleta, että luettelon osa täyttää tarpeesi vain siksi, että se sopii. Tarkista nimelliskuormitus, nopeusrajoitus ja lämpötila-alue. Suorita turvallisuuskerroinanalyysi sovelluksellesi. Varmista, että se täyttää ISO 13485- tai IEC 60601 -standardin, jos se asennetaan lääketieteelliseen robottiin. Testaa sitä todellisissa olosuhteissa.
Mitä sertifikaatteja hoivarobottien komponenttien toimittajalla tulisi olla?
Etsi standardit ISO 9001:2015 ja ISO 13485:2016. Ensimmäinen kattaa yleisen laadunhallinnan. Toinen koskee suoraan lääkinnällisiä laitteita. Yhdessä ne tarkoittavat kirjallisia menettelytapoja, eräkohtaista yhdenmukaisuutta ja jäljitettävyysdokumentaatiota, jota tarvitset lakisääteisten tarkastusten aikana.
Voiko yksi toimittaja käsitellä sekä räätälöityjä että vakiomuotoisia hoitorobottien komponentteja?
Kyllä, ja se säästää aikaa. Hybridimalli toimii parhaiten: kriittisten liitosten ja kehysten mittatilaustyönä valmistus, valmiit laakerit ja kiinnikkeet kaikkialla muualla. NOBLE tukee tätä saman katon alla CNC-, ruiskuvalu-, ohutlevy-, päällevalu- ja DMLS-menetelmillä. Vältät useiden toimittajien kanssa jonglööraamisen.






