
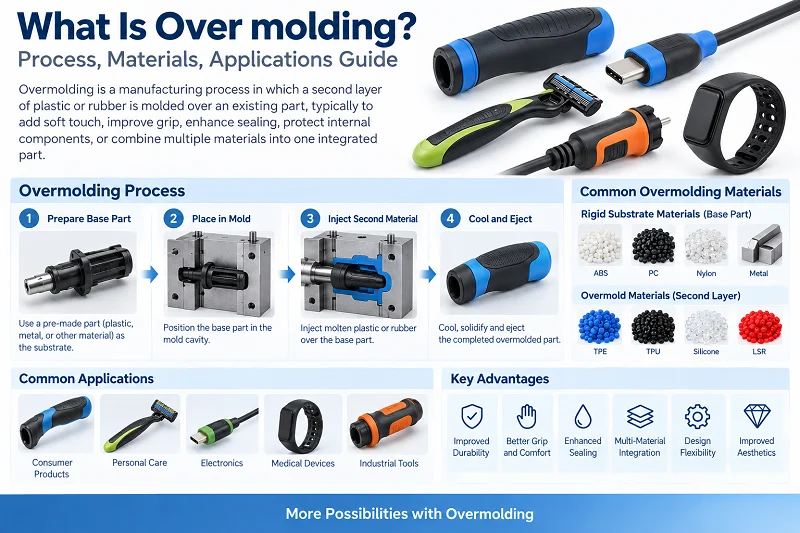
Ylivalu on ruiskuvalumenetelmä. Se liittää kaksi materiaalia hyvin yhteen. Kumpikin materiaali tekee oman tehtävänsä. Tätä prosessia käytetään laajalti monilla uusilla teollisuudenaloilla, kuten ilmailu- ja avaruusteollisuudessa, älyroboteissa ja lääketieteellisten osien valmistuksessa. Tämä opas antaa täydellisen yleiskuvan ylivalusta. Se kattaa prosessiperiaatteen, sovellukset, yleiset materiaalit ja erityiset toiminnot. Se vastaa kaikkiin kysymyksiisi.

1. Mitä on ylivalu?
Ylipuristus on kaksivaiheinen ruiskuvaluprosessi. Ensin pohjaosa valmistetaan yhdestä muovista. Tätä pohjaa kutsutaan substraatiksi. Sitten substraatti asetetaan toiseen muottiin. Sen pinnalle valetaan ohut ulkokerros. Tämä ulkokerros on yleensä pehmeää muovia tai kumia. Lopputuloksena on yksi osa, joka on kova sisältä ja pehmeä ulkopuolelta. Nämä kaksi materiaalia tekevät yleensä eri tehtäviä yhdistetyssä osassa. Ylipuristusta käytetään laajalti monilla teollisuudenaloilla moniin tarkoituksiin.
2. Miten ylivalu toimii?
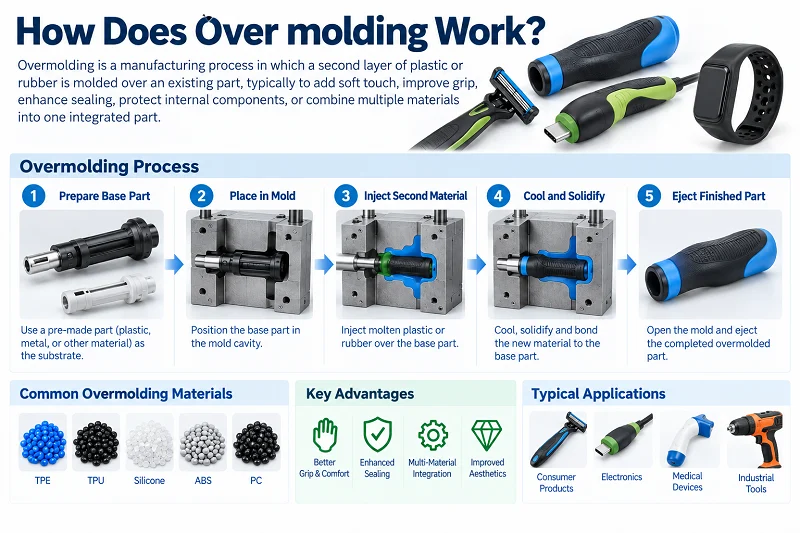
Ylipuristus tehdään kahdessa vaiheessa.
Vaihe yksi: Pohjaosa valmistetaan yhdestä muovista. Tätä osaa kutsutaan substraatiksi. Substraatti voi olla kovaa muovia tai metallia.
Vaihe kaksi: Substraatti asetetaan toiseen muottiin. Sitten ruiskutetaan toinen materiaali. Tämä materiaali on yleensä pehmeää muovia tai kumia. Se kietoutuu substraatin pinnan ympärille ja muodostaa ohuen ulkokerroksen.
Keskeinen pointti: Kahden materiaalin on sitouduttava toisiinsa kemiallisesti tai mekaanisesti. Muuten ulkokerros voi irrota helposti.
Yleisiä yhdistelmiä: kova muovi + pehmeä muovi, metalli + kumi.
Lopputulos: Yhdessä osassa on molempien materiaalien edut. Se on esimerkiksi kova sisältä ja pehmeä ulkoa. Se on vahva ja myös liukumaton.
3. Päällysmuovaussuunnittelu
Seuraavien parhaiden käytäntöjen noudattaminen voi auttaa varmistamaan onnistuneen päällevalutyön. Tämä tuottaa korkealaatuisia tuotteita, jotka toimivat ja näyttävät hyviltä.
- Materiaalien yhteensopivuus. Valitse materiaaleja, jotka tarttuvat hyvin ja joilla on samanlaiset sulamispisteet. Tämä varmistaa kerrosten välisen vahvan ja luotettavan sidoksen.
- Liimausta varten suunniteltu. Luo oikeanlaiset pintaominaisuudet, uurteet ja lukittuvat rakenteet. Tämä auttaa mekaanisessa sidoksessa valetun osan ja päällysmateriaalin välillä.
- Oikea seinämän paksuus. Pidä seinämän paksuus tasaisena ja oikeana. Tämä varmistaa tasaisen materiaalin virtauksen ja estää vikoja, kuten täyttöjälkiä tai tyhjiä kohtia.
- Syväyskulma. Vetokulma auttaa osaa tulemaan muotista helpommin ulos. Se vähentää osan vaurioitumisriskiä poiston aikana.
- Vältä teräviä kulmia. Pyöristetyt kulmat auttavat estämään jännityksen keskittymistä. Ne myös edistävät materiaalin virtausta päällevalussa.
- Lisää suunnitteluun tuuletusominaisuuksia. Tämä mahdollistaa ilman ja kaasun poistumisen ruiskutuksen aikana. Se estää tyhjien kohtien ja loukkuun jääneiden kuplien muodostumisen.
- Päällysmuotin materiaalin sijoittelu. Pidä päällysmuotin ruiskutuskohta poissa kriittisistä kohdista ja reunoista. Tämä estää materiaalin tarttumisen tai vaurioitumisen.
- Muotin suunnittelu. Suunnittele muotti asianmukaisilla sulku-, jako- ja jäähdytysjärjestelmillä. Tämä varmistaa tasaisen materiaalivirran ja korkean tuotantotehokkuuden.
- Ota huomioon kutistuminen. Ota huomioon valetun osan ja päällevaletun materiaalin kutistumisen ero. Tämä estää vääntymisen tai epäjohdonmukaiset mitat.

4. Päällysmuovausmateriaalit
4.1 Alusta (pohjamateriaali)
Alusta on yleensä kovaa ja lujaa materiaalia. Se tarjoaa rakenteellista tukea.
Yleisiä substraatteja ovat:
- Kovat muovit: kuten ABS, PC, PA (nailon), PBT, PP. Näillä materiaaleilla on hyvä jäykkyys ja vakaat mitat. Ne ovat yleisimpiä päällepuristusmateriaaleja.
- metallit: kuten ruostumaton teräs ja alumiiniseos. Metallialustoja käytetään silloin, kun tarvitaan suurempaa lujuutta tai johtavuutta, kuten kahvojen kehyksissä tai liittimissä.
- Elastomeerit: kuten TPE ja TPU. Käytetään materiaaleille, jotka tarvitsevat joustavuutta.
4.2 Päällysmuotin materiaali (ulkokerroksen materiaali)
Päällysmuottikerros on yleensä pehmeämpi. Se tarjoaa pitoa, tiivistystä, iskunvaimennusta tai mukavan tuntuman. Yleisiä materiaaleja ovat:
- TPE (termoplastinen elastomeeri): Yleisin päällevalettu materiaali. Pehmeä tuntuma. Säädettävä kovuus. Liimaa hyvin moniin koviin muoveihin.
- TPU (termoplastinen polyuretaani): Erinomainen kulutuskestävyys. Sopii kovaa kulutusta vaativiin sovelluksiin.
- Silikoni (LSR): Korkea lämmönkestävyys. Hyvä bioyhteensopivuus. Käytetään usein lääketieteellisissä ja vauvatuotteissa.
- Pehmeä PVC: Halpa. Mutta huono ympäristönsuojelun taso. TPE korvaa sen vähitellen.
- Kumi: kuten EPDM ja NBR. Käytetään silloin, kun tarvitaan sään- tai öljynkestävyyttä.
4.3 Materiaalien yhdistämisen keskeiset periaatteet
Kahden materiaalin on kyettävä sitoutumaan toisiinsa. Liimausmenetelmiä on kaksi:
- Kemiallinen sidos: Nämä kaksi materiaalia ovat yhteensopivia molekyylitasolla. Sidoslujuus on korkea. Esimerkkejä: TPE ABS:n päällä, TPU PC:n päällä.
- Mekaaninen liimaus: Ulkomateriaali on fyysisesti lukittu pinnan kohoumilla ja urilla tai alustan alileikkauksilla.
4.4 Yleisiä paritusesimerkkejä
| · Alusta | · Päällysmuottiin | · Hakemus |
| · ABS-jarrut | · TPE | · Sähkötyökalujen kahvat |
| · Tietokone | · TPU | · Puhelinkuoret |
| · PA | · Silikoni | · Lääkinnällisten laitteiden kahvat |
| · Metalli | · Kumi | · Tärinänvaimennuskiinnikkeet |

5. Erityiset päällevaluoperaatiot
5.1 Manuaalinen päällevalu
Manuaalinen päällevalu on yksinkertaisin menetelmä. Prosessi on seuraava:
- Muotoile alusta: Ensin kova substraattiosa muovataan yhdellä muotilla.
- Poista substraatti: Substraatti otetaan pois muotista ja jäähdytetään.
- Manuaalinen sijoitus: Käyttäjä asettaa substraatin manuaalisesti toisen muotin onteloon.
- Toinen injektio: Muotti sulkeutuu ja ruiskuttaa päälle muottimateriaalin. Se kietoutuu substraatin pinnan ympärille.
- Poista valmis osa: Jäähdytyksen jälkeen muotti avautuu ja viimeinen osa poistetaan.
Ominaisuudet:
- Tarvitsee kaksi muottia ja kaksi ruiskutuskonetta (tai yhden koneen muotinvaihdoilla)
- Alustan on jäähtyttävä ennen levittämistä, joten on odotusaikaa
- Riippuu manuaalisesta käytöstä, joten yhdenmukaisuus vaihtelee käyttäjän mukaan
- Sopii pienille erille, useille tuotetyypeille tai monimutkaisille rakenteille
edut:
Yksinkertainen muottirakenne, pieni investointi, korkea joustavuus.
Haitat:
Pitkä tuotantosykli, korkeat työvoimakustannukset, alusta on helppo saastuttaa.
5.2 Kaksiruiskuvalu
Kaksiruiskuvalu on automatisoidumpi menetelmä. Siinä käytetään yhtä kaksiruiskutuskonetta ja yhtä pyörivää muottia.
Prosessi on seuraavanlainen:
- Ensimmäinen laukaus: Substraattimateriaali ruiskutetaan muotin yhdessä asemassa.
- Käännä muottia: Muotti pyörii 180 astetta. Alusta siirtyy toiselle asemalle.
- Toinen laukaus: Päällysmuottimateriaali ruiskutetaan toisella asemalla. Se kääritään suoraan alustalle.
- Jäähdytä ja poista: Valmis osa jäähtyy ja työnnetään ulos. Sitten seuraava sykli alkaa.
Ominaisuudet:
- Alusta ja päällysmuotti tehdään samassa muotissa. Manuaalista käsittelyä ei tarvita.
- Ylimuovaus tapahtuu ennen kuin alusta jäähtyy täysin. Liimauslujuus on suurempi.
- Lyhyt tuotantosykli. Sopii suurten volyymien tuotantoon.
- Monimutkainen muottirakenne. Korkeat investointikustannukset.
edut: Korkea hyötysuhde, hyvä sakeus, korkea sidoslujuus, sopii automatisoiduille linjoille.
Haitat: Korkeat muottikustannukset, vaikeat mallinvaihdot, ei sovellu pienille erille.
5.3 Kahden menetelmän vertailu
| Vertailukohde | Manuaalinen päällevalu | Kahden laukauksen ruiskupuristus |
| Muottien lukumäärä | 2 asettaa | 1 sarja (pyörivä muotti) |
| Manuaalinen osallistuminen | Korkea | Matala |
| Tuotantosykli | Pitkät | Lyhyt |
| Siteen vahvuus | Kohtalainen | Korkea |
| Sopiva eräkoko | Pieni erä | Suuri erä |
| Muottiinvestoinnit | Matala | Korkea |

6. Mitkä ovat päällevalutuksen edut
6.1 Parempi pitomukavuus ja liukastumisenesto
Pehmeän materiaalin (kuten TPE:n, TPU:n tai silikonin) päälle valettaessa tuotteen pinta tuntuu pehmeämmältä ja kitkakkaammalta. Käyttäjät voivat pitää sitä kädessään liukumatta helposti. Se myös vähentää väsymystä pitkäaikaisen käytön aikana. Siksi sähkötyökaluissa, hammasharjoissa ja lääkinnällisten laitteiden kahvoissa käytetään yleisesti tätä prosessia.
6.2 Parempi tiivistys ja vedeneristys
Pehmeä ulkokerros istuu tiiviisti alustaan ja muodostaa tehokkaan tiivisteen. Se pitää kosteuden, pölyn ja kemikaalit ulkona. Tämä on hyödyllistä tuotteille, jotka tarvitsevat vedenpitävyyttä tai pölysuojausta, kuten ulkoelektroniikka ja lääketieteellisten instrumenttien kotelot.
6.3 Vahva sidos, vaikea irrottaa
Päällysmuottikerros muodostaa kemiallisen tai mekaanisen sidoksen alustaan muovauksen aikana. Sidoslujuus on paljon suurempi kuin pehmeillä materiaaleilla, jotka liimataan tai liu'utetaan päälle myöhemmin. Se ei helposti kuoriudu, putoa tai erotu pitkän käytön aikana.
6.4 Vähemmän osia, yksinkertaisempi kokoaminen
Perinteiset menetelmät vaativat erillisen pehmeän kannen valmistuksen ja kokoonpanon. Ylivalu yhdistää kaksi vaihetta yhdeksi. Tämä vähentää osien määrää ja kokoonpanovaiheita. Se alentaa työvoimakustannuksia ja vähentää varastonhallintaa.
6.5 Joustava muotoilu, parempi ulkonäkö
Alustaan voidaan muovata eri värejä ja kovuusasteita. Tämä luo kaksivärisen ulkonäön tai paikallisia pehmeän otteen efektejä. Suunnittelun vapaus on suurempi. Tuote näyttää ja tuntuu paremmalta.
6.6 Parempi kestävyys
Pehmeä ulkokerros vaimentaa iskuja ja tärinää. Se suojaa kovaa sisärakennetta. Se toimii pehmusteena pudotusten tai törmäysten aikana. Tämä pidentää tuotteen käyttöikää.

7. Mitkä ovat päällevalutuksen haitat
Päällysmuottiin tarvitaan kaksi muottia tai yksi kaksiruiskuruiskutuskone. Laiteinvestoinnit ovat korkeat. Alustan ja päällysmuotin on oltava kemiallisesti tai mekaanisesti yhteensopivia. Materiaalivalinnat ovat rajalliset. Näillä kahdella materiaalilla on erilaiset lämpölaajenemisnopeudet. Ne voivat vääntyä tai erota jäähdyttyään. Tuotantosykli on pitkä. Manuaaliset menetelmät ovat työvoimavaltaisia. Tasaisuus on huono. Viallisia osia on vaikea työstää uudelleen. Alustaa ja päällysmuottia ei voida erottaa toisistaan. Pienten erien tuotantokustannukset ovat korkeat. Mallien vaihtaminen on vaikeaa.

8. Ylivalu vs. inserttivalu
8.1 Ydinero
Muottivalu on yksivaiheinen prosessi. Siinä muottiin asetetaan valmiiksi valmistettu muotti (yleensä metallia). Sitten muovi ruiskutetaan muottiin kiertämään sitä. Lopputuloksena on yksi metallia ja muovia yhdistävä osa. Muotti antaa sille lujuutta, kierteitä tai johtavuutta.
Päällysmuovaus on kaksivaiheinen prosessi. Ensin muovataan muovialusta. Sitten alusta asetetaan toiseen muottiin. Toinen materiaali ruiskutetaan sen pinnan ympärille. Lopputuloksena on osa, joka on kova sisältä ja pehmeä ulkoa, ja jossa on kaksikerroksinen rakenne. Päällysmuovauskerros tarjoaa pidon, tiivistyksen ja paremman tuntuman.
8.2 Prosessien vertailu
| Vertailukohde | Aseta muovaus | Muovauksen yli |
| Prosessin vaiheet | Yksi askel | Kaksi askelta |
| Alustan | Metallinen tai ei-muovinen sisäosa | Muovinen alusta |
| Ulomateriaali | Muovi | Pehmeä muovi tai kumi |
8.3 Miten valita?
Jos tarvitset metallin lujuutta tai johtavuutta, valitse muovaus. Jos tarvitset pehmeän ulkokerroksen paremman pidon tai tiivistyksen takaamiseksi, valitse päällevalu.
Näitä kahta voidaan käyttää myös yhdessä. Ensin muotoillaan metalliosilla varustettu alusta. Sitten muotoillaan päälle, jotta saadaan sekä luja että mukavan tuntuinen lopullinen osa.

9. Millä teollisuudenaloilla käytetään ylivalua?
9.1 Lääketieteelliset laitteet
Kirurgisten instrumenttien kahvoissa, endoskooppien kahvoissa, hammaslääketieteellisissä työkaluissa ja muissa käytetään päällysmuovia otteen mukavuuden ja liukumiseneston parantamiseksi. Silikonipäällystekerrokset ovat myös bioyhteensopivia. Ne kestävät steriloinnin korkeissa lämpötiloissa.
9.2 Sähkötyökalut
Porakoneissa, kulmahiomakoneissa, vasaroissa ja muissa koteloissa käytetään yleisesti kovaa muovialustaa, jossa on pehmeä TPE-päällystys. Tämä tarjoaa liukuestettä, iskunvaimennusta ja eristystä. Se parantaa käyttöturvallisuutta.
9.3 Consumer Electronics
Puhelinkoteloissa, kuulokekoteloissa, älykellojen rannekkeissa ja muissa tuotteissa käytetään kaksiväristä ulkonäköä ja pehmeää tuntumaa varten muovattua pinnoitetta. Se parantaa myös vedenpitävyyttä ja pölynpitävyyttä.
9.4 Autoteollisuus
Ohjauspyörissä, vaihdekepeissä, ovenkahvoissa ja tiivisteissä on käytetty päällysvalua. Tämä parantaa tuntumaa, vähentää melua ja tehostaa tiiviyttä.
9.5 Päivittäistavarat
Hammasharjojen varsissa, partakoneissa, keittoastioiden kahvoissa, urheilujuomissa ja muissa vastaavissa käytetään pehmeää pinnoitetta mukavuuden ja liukumiseneston parantamiseksi.
9.6 Teollisuuslaitteet
Ohjauspaneelit, instrumenttikahvat, teollisuuskahvat ja muut materiaalit on päällystetty kestävyyden ja käyttöturvallisuuden parantamiseksi.

10. Miksi valita NOBLE päällysvalujen valmistajaksi
NOBLE tarjoaa täyden tuen päällevaluprojekteihin. Autamme suunnittelun katselmoinnissa ja materiaalivalinnoissa. Annamme DFM-palautetta osien suunnittelun parantamiseksi. Rakennamme tarkkuusmuotteja sekä alusta- että päällevalulle. Tarjoamme manuaalista ja kaksiruiskuista päällevalua. Tarjoamme myös linjassa tapahtuvaa tarkastusta sidosten laadun tarkistamiseksi. Tiimimme käsittelee pieniä eriä ja massatuotantoa. Pidämme täydellisiä prosessitietoja jäljitettävyyden varmistamiseksi. Tämä täyttää lääketieteellisten projektien ISO 13485 -vaatimukset. Tuemme koko prosessia prototyypistä tuotantoon.
Usein kysytyt kysymykset Ylivalu :
1. Mitä eroa on ylivalulla ja inserttilista?
Inserttivalussa muottiin asetetaan metallinen insertti, jonka ympärille ruiskutetaan muovia. Päällysvalussa ensin valmistetaan muovipohja, jonka päälle valataan pehmeä kerros. Inserttivalu on yksi vaihe. Päällysvalussa on kaksi vaihetta.
2. Mitä on ylivalu?
Päällysvalu on kaksivaiheinen ruiskuvaluprosessi. Siinä pehmeä ulkokerros muovataan kovan pohjaosan päälle.
3. Onko ylivalu kallista?
Ylipuristus on kalliimpaa kuin tavallinen ruiskupuristus. Se vaatii kaksi muottia tai kaksiruiskutuskoneen. Mutta se säästää kokoonpanokustannuksia suurissa volyymeissa.
4. Tarvitseeko osasi päällevalua tai inserttejä?
Valitse päällysvalu pehmeän otteen, tiiviyden tai paremman tuntuman saavuttamiseksi. Valitse insertit metallikierteiden, lujuuden tai sähkökontaktien parantamiseksi.
5. Mitkä ovat viisi muovaustyyppiä?
Ruiskuvalu, puhallusmuovaus, puristusmuovaus, rotaatiomuovaus ja siirtomuovaus.






