
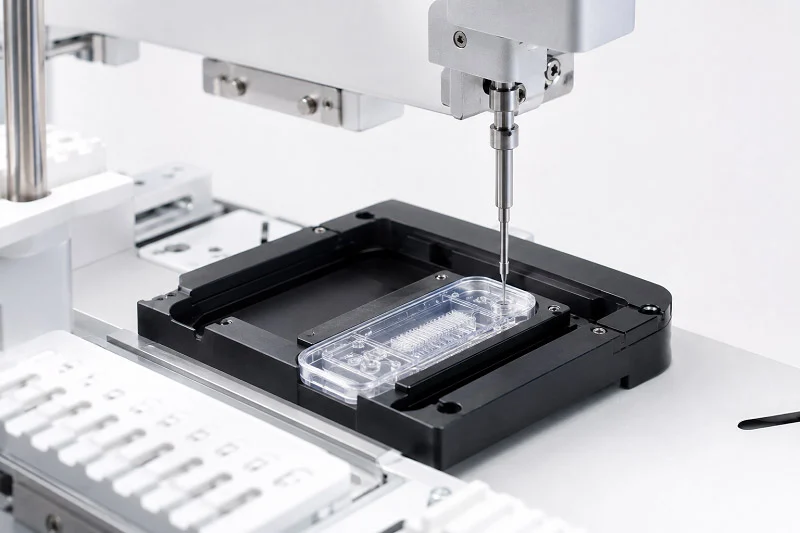
Lab-on-chip-komponentit ovat pieniä laitteita, jotka sovittavat kaikki laboratoriotoiminnot yhdelle sirulle. Valitsemasi materiaalit ja valmistusmenetelmät vaikuttavat suorituskykyyn, kustannuksiin ja skaalautuvuuteen. Joten mikä yhdistelmä toimii parhaiten sovellukseesi? Tämä kysymys ohjaa jokaista päätöstä prototyyppien valmistuksesta massatuotantoon.
Markkinat osoittavat, miksi tällä on merkitystä. Spherical Insightsin mukaan maailmanlaajuisesti laboratoriopiirien arvo oli noin 6.01 miljardia Yhdysvaltain dollaria vuonna 2024, kun taas Grand View Research raportoi luvun olevan lähes 6.61 miljardia dollaria. Kasvu jatkuu 9.5 prosentin vuotuisella kasvuvauhdilla vuosina 2023–2033, Market.us kertoo.
Mieti kompromissejasi huolellisesti. Oikea valmistusreitti voi nopeuttaa tuotekehitystä.
Huono materiaalivalinta voi hidastaa lupaavaa lab-on-chip-projektia.
Materiaalit varten Lab-on-Chip -komponentit
Lab-on-chip-komponenttien materiaalien valinta tarkoittaa tasapainon löytämistä. Vertailet kustannuksia tarkkuuteen ja joustavuutta kemikaalien kestävyyteen. Jokainen valinta vaikuttaa valmistusprosessiisi ja siihen, kuinka hyvin lopullinen laitteesi toimii.
Polymeerit: Joustavuus ja kustannustehokkuus mikrofluidiikassa
Polymeerit ovat mikrofluidiikan ensisijainen valinta hyvästä syystä. Ne maksavat vähän, ovat helppoja muotoilla ja toimivat erinomaisesti nopeaan prototyyppien valmistukseen.
Yleiset polymeerit (PDMS, PMMA, COC, PC)
PDMS (polydimetyylisiloksaani) on tutkimuslaboratorioiden ensisijainen materiaali. PMMA, COC ja PC ovat kestomuoveja, jotka toimivat parhaiten tuotannossa. Jokaisella on omat etunsa mikrofluidisovelluksissa.
edut
| Low Cost | Polymeerimateriaalit ovat paljon halvempia kuin lasi tai pii. Tämä on tärkeää, kun valmistellaan enemmän lab-on-chip-komponentteja. |
| Prototyyppien helppous | PDMS:n avulla voit siirtyä suunnittelusta toimivaan siruun tunneissa. Tämä nopeus muuttaa tutkimuksesi etenemistä. |
| Optinen selkeys | Useimmat polymeerit antavat nähdä kanaviesi sisään. Tämä on avainasemassa kuvantamisessa ja optisessa havaitsemisessa. |
Rajoitukset
| Kaasunläpäisevyys | PDMS päästää kaasut läpi. Tämä on loistavaa soluviljelylle, mutta se aiheuttaa ongelmia paineen ohjaamalle virtaukselle. |
| Rajoitettu liuotinkestävyys | Monet polymeerit turpoavat tai hajoavat joutuessaan kosketuksiin orgaanisten liuottimien kanssa. Tämä rajoittaa käytettävissä olevien kemikaalien määrää. |
Lasi ja pii: korkea tarkkuus ja kemiallinen kestävyys
Lasi ja pii antavat päinvastaisen kompromissin. Saat tarkkuutta ja kestävyyttä, mutta maksat enemmän ja työskentelet kovemmin.
Substraatin ja kanavan valmistus
Lasin ja piin valmistusmenetelmät ovat peräisin puolijohdeprosessoinnista. Kanavien rakentamiseen käytetään fotolitografiaa, etsausta ja liimausta. Kirkkaiden materiaalien, kuten lasin, UV-pikosekuntilasermikrotyöstö 355 nm:n aallonpituudella aiheuttaa hyvin vähän mikromurtumia ja antaa alle mikronin tarkkuudella olevan reunanlaadun. Femtosekuntilasermikrotyöstö, jossa käytetään erittäin lyhyitä pulsseja 10⁻¹⁵ s:n alueella, mahdollistaa erittäin tarkan, maskittoman työstön erittäin pienillä lämpövaikutusalueilla ja voi saavuttaa alle mikronin kokoisia piirteitä. Tämä tekee siitä hyvän sopivan mikrooptisten ja mikrofluidisten laitteiden 3D-valmistukseen.
edut
| Lämpövakaus | Lasi ja pii kestävät korkeita lämpötiloja muuttamatta muotoaan. Tämä avaa oven lämpökäsittelylle ja steriloinnille. |
| Inertiteetti | Nämä materiaalit kestävät useimpia kemikaaleja. Laitteesi ei liukene näytteisiin eikä reagoi niiden kanssa. |
| Vakiintunut mikrovalmistus | Vuosien puolijohdetutkimus antaa sinulle todistetusti toimivia menetelmiä. Et aloita tyhjästä. |
Rajoitukset
| Korkeampi hinta | Materiaali- ja prosessointikustannukset ovat paljon korkeammat kuin polymeereillä. Se on haitallista, kun niitä valmistetaan suuria määriä. |
| Monimutkaisempi käsittely ja hauraus | Pii on haurasta ja voi halkeilla rasituksen alla. Lasia on käsiteltävä varoen liimauksen ja hiomisen aikana. |
Paperi, keramiikka ja hydrogeelit Lab-on-Chip -komponentteihin
Kaikki käyttötarkoitukset eivät vaadi muovi- tai lasisirua. Paperi, keramiikka ja hydrogeelit ratkaisevat kukin omat ongelmansa.
Paperipohjaiset mikrofluidiikkalaitteet edulliseen diagnostiikkaan
Paperipohjaiset laitteet ovat nykyään keskeinen työkalu hoitopistediagnostiikassa. Ne ovat kestäviä ja yksinkertaisia verrattuna kanavamikrofluidiikkaan. Kotiraskaustestit ovat klassinen esimerkki. Tutkijat ovat myös rakentaneet nopean POC-nukleiinihappojen monistustestin, joka yhdistää näytteen valmistelun ja monistuksen käyttämällä sähkökinetiikkaa paperialustoilla. Tämä testi käyttää samanaikaista isotakoforeesia ja rekombinaasipolymeraasi-monistusta kohdenukleiinihappojen erottamiseksi, monistamiseksi ja havaitsemiseksi seerumista ja kokoverestä alle 20 minuutissa edullisilla materiaaleilla. Tämä tekee siitä hyödyllisen tartuntatautien löytämisessä ja virusinfektioiden jäljittämisessä paikoissa, joissa on vähän resursseja.
| Sovellusalue | Erityisiä esimerkkejä |
| Lateraalivirtaus-immunomääritykset | Kotona raskaustestit |
| Nukleiinihappojen monistustestit | Nopea POC NAAT tartuntataudeille |
| Kehon nesteiden analyysi | Virtsa, sylki, veri, kyyneleet |
| Varhainen sairauden diagnoosi | Kuivasilmäisyys, akuutti sydäninfarkti |
| Integroitu biomarkkereiden tunnistus | CEA ja AFP seerumissa FICA-μPAD-testeillä |
Keraamit ja hydrogeelit erityisiin biosovelluksiin
Hydrogeelit toimivat parhaiten, kun tarvitset keholle ystävällisen ympäristön. Ne käyttävät luonnollisia solunulkoisia matriisiproteiineja, kuten kollageenia, fibriiniä, hyaluronihappoa, Matrigeliä, fibronektiiniä, agaroosia ja PEG-diakrylaattia, kopioidakseen in vivo -mikroympäristöä. Matrigelin, tyypin I kollageenin, gelatiinin ja alginaatin 3D-rakenteet lisäsivät solujen elinkykyä ja vähensivät dedifferentiaatiota. Hepatosyyttien mikrofluidinen 3D-viljely pysyi toimintakykyisenä 4 viikkoa. Yhteisviljely alginaatissa tukisolujen kanssa kesti jopa 3 kuukautta, ja maksan toiminta, kuten albumiinin eritys ja ureasynteesi, parani. PEG-pohjaisiin hydrogeeleihin sijoitettujen haiman beetasolujen elinkyky nousi 20 prosentista 90 prosenttiin, solujen liittyessä toisiinsa E-kadheriiniliitosten kautta ja pitäen insuliinin erityksen yllä. Huolta aiheuttaa edelleen se, onko saatavilla riittävästi keholle ystävällisiä materiaaleja ja voivatko mikrofluidiset soluviljelmät kestää riittävän kauan antaakseen hyödyllisiä kliinisiä tuloksia.
Hybridimateriaalijärjestelmät vievät näitä rajoja entisestään. PDMS/PC/lasi-pino, jossa on neljä mikrokanaviin sijoitettua elektrodia, mahdollistaa suoran TEER-mittauksen ja kopioi veri-aivoesteen elin-siru-työtä varten. PDMS/polyesterikalvo/lasi-järjestelyssä käytetään huokoista kalvoa solukerroksena ja kahta erillistä kerrosta suoliston epiteelisolujen ja maksasolujen yhteisviljelyyn. Monikerroksisissa PDMS/lasi/huokoinen kalvo/PMMA-malleissa viisi PDMS-kerrosta yhdistetään ruuveilla ja plasmasidoksella. 3D-tulostettavissa PDMS-metakrylaattimakromeereissä käytetään stereolitografiaa 385 nm:n UV-valolla ja säilytetään optinen läpinäkyvyys, kaasunläpäisevyys, elastisuus ja bioyhteensopivuus. Termoplastiset järjestelmät (PS, PC, COC) perustuvat laserablaatioon, ruiskuvaluun, puristusmuovaukseen ja kuumapainatukseen alhaisten kustannusten, bioinertiyden ja alhaisen ominaisfluoresenssin saavuttamiseksi.
Pintakemia ja bioyhteensopivuus yhdistävät kaikki nämä valinnat. Materiaalilla voi olla korkea mittapysyvyys, mutta se voi epäonnistua, jos proteiineja tarttuu siihen tai solut eivät kasva. Testaa materiaali aina oikealla näytteellä ennen kuin sitoudut tuotantoon.
Lab-on-Chip -komponenttien valmistusprosessit
Oikeiden materiaalien valinta on vain osa työtä. Sinun on myös muokattava ne toimiviksi järjestelmiksi. Valitsemasi valmistusprosessi vaikuttaa siihen, kuinka kauan tuotanto kestää ja kuinka hyvä laite on. Jotkut menetelmät sopivat erinomaisesti nopeisiin prototyyppeihin. Toiset taas valmistavat edullisia osia suuria määriä. Käydään läpi tärkeimmät mikrofluidististen sirujen valmistuksessa nykyään käytetyt tekniikat. Nämä mikrofluidistiset tekniikat kattavat monia eri sovelluksia.
Muovausmenetelmät: Ruiskuvalu, Kuuma kohokuviointi ja Kylmävalu
Muovausmenetelmät kopioivat peruskuvion polymeerisubstraatille. Ne ovat ensisijainen valinta saman osan valmistukseen yhä uudelleen ja uudelleen suuria määriä. Valitsemasi valmistusmenetelmä riippuu tuotantotavoitteistasi. Käytettyjen materiaalien on oltava hyvin virtaavia kuumennettaessa. Yleisiä materiaaleja ovat kestomuovit, kuten PMMA ja COC. Sirun rakenne vaikuttaa työkalujen monimutkaisuuteen.
Sykliajat, työkalukustannukset ja replikointitarkkuus
Ruiskuvalu toimii nopeasti. Sulatettua kestomuovia puristetaan teräsmuottiin. Jokainen sykli päättyy sekunneissa. Alkukustannukset ovat korkeat – hyvä muotti maksaa kymmeniä tuhansia dollareita, kun taas monimutkaiset muotit voivat maksaa yli 100 000 dollaria. Mutta nämä kustannukset jakautuvat jokaiselle sirulle. Sirukohtaiset materiaalikustannukset putoavat sentteihin mittakaavassa. Siksi ruiskuvalu on kustannustehokkain vaihtoehto tuhansille tai miljoonille yksiköille.
Kuuma kohokuviointi tapahtuu keskellä. Lämmitetty muotti puristetaan polymeerilevyksi. Kokoonpano on yksinkertaisempi. Sykliajat ovat pidempiä ja prosessi on vähemmän automatisoitu. Alkukustannukset ovat kohtuulliset. Kuuma kohokuviointi toimii hyvin keskisuurten määrien – satojen tai muutamien tuhansien lab-on-chip-komponenttien – kanssa.
Pienten volyymien työstössä elastomeeristen materiaalien, kuten PDMS:n, kanssa käytetään valumenetelmiä käyttäen päämuottia. Tämä lähestymistapa on yksinkertainen pienille erille.
| Menetelmä | Ennakkomaksu | Yksikkökustannukset suurilla volyymeilla | Cycle Time |
| Ruiskuvalu | Korkea (10 000–100 000 dollaria+) | Hyvin alhainen (senttiä dollareiksi) | Sekuntia sykliä kohden |
| Kuuma kohokuviointi | Kohtalainen | Matala tai kohtalainen | Pidempi kuin injektio |
Sopivat materiaalit (termoplastit, PDMS) ja tyypilliset geometriat
Ruiskuvalu ja kuumakohokuviointi toimivat parhaiten kestomuovien, kuten PMMA:n, COC:n, PC:n ja PS:n, kanssa. Nämä materiaalit virtaavat hyvin lämmön alaisena ja kopioivat hienoja yksityiskohtia erittäin tarkasti. Monet materiaalit sopivat hyvin mikrofluidistiseen valmistukseen. Yleisiä muotoja ovat suorat kanavat, serpentiinisekoittimet ja pisarageneraattorit. Mikrofluidistisen sirun geometria vaikuttaa nesteen virtaukseen. PDMS sopii luonnostaan valumenetelmiin, sillä se pystyy toistamaan ominaisuuksia muutaman mikronin tarkkuudella. Jokainen materiaali tuo erilaisia vahvuuksia mikrofluidististen sirujen valmistusprojekteihin.
Prototyyppimenetelmät: Pehmeä litografia, 3D-tulostus ja suora työstö
Kun tutkit suunnittelua, et halua kalliita muotteja. Prototyyppien valmistusmenetelmät antavat sinun testata ideoita nopeasti ja edullisesti. Pehmeä litografia on keskeinen tekniikka mikrofluidilaitteiden valmistuksen alkuvaiheessa.
Pehmeä litografia PDMS:llä nopeaa iteraatiota varten tutkimus- ja kehitystyössä
Pehmeä litografia on klassinen tapa valmistaa lab-on-chip-laitteita. Aloitetaan fotolitografialla valmistetusta piispaperista. Sitten valataan PDMS sitä vasten, kuoritaan kovettunut kerros pois, tehdään reiät ja kiinnitetään lasiin. Koko prosessi kestää päivän tai kaksi. Tämä nopeus tekee pehmeästä litografiasta täydellisen nopeaan iterointiin. Löysitkö ongelman? Vaihda CAD-tiedosto ja vala uusi siru.
PDMS on edelleen suosittu, koska sitä on helppo käsitellä. Se on läpinäkyvä, kaasua läpäisevä ja bioyhteensopiva. Kompromissina on manuaalinen työ. Jokainen siru vaatii yksilöllistä huomiota, joten pehmeä litografia ei skaalaudu suuriin volyymeihin. Pehmeä litografia on yksi helpoimmin saatavilla olevista tekniikoista mikrofluidististen sirujen valmistuksessa.
Mikrojyrsintä, laserablaatio ja lasertyöstö räätälöityihin malleihin
Suora työstö antaa sinulle tarkan hallinnan. Mikrojyrsinnässä käytetään pieniä leikkaustyökaluja kanavien kaivertamiseen polymeeriin tai metalliin. Se sopii hyvin monimutkaisiin 3D-muotoihin ja muottien valmistukseen.
Laserablaatio poistaa materiaalia kohdennetulla säteellä. 355 nm:n UV-pikosekuntilaserit tuottavat kanavia, joissa on vähän mikromurtumia ja alle mikronin reunan laatu. Femtosekuntilaserit käyttävät erittäin lyhyitä pulsseja työstöön lähes ilman lämpövaurioita. Nämä tekniikat ovat maskittomia – siirrytään CAD-suunnittelusta sirutukseen ilman fotomaskeja.
3D-tulostus on muuttanut mikrofluidistista prototyyppien valmistusta tarjoamalla suurempaa suunnittelun joustavuutta ja nopeampia tuloksia. Tutkijat ovat käyttäneet SLA-tulostimia luodakseen muotteja PDMS-lab-on-chip-komponenteille, joilla on korkean resoluution ominaisuudet. Muut 3D-tulostusjärjestelmät voivat tuottaa suljettuja fluidilaitteita käyttämällä materiaaleja, kuten COC:ta. Se voi tuottaa kanavamuotoja, joita on vaikea saavuttaa etsauksella.
Sirun liimaustekniikat luotettavaan tiivistykseen
Siru tarvitsee tiiviin tiivistyksen. Saatavilla on useita liimaustekniikoita. Liimauksessa kanavakerros yhdistetään alustaan, jolloin syntyy suljettuja kanavia ilman vuotoja. Oikea liimaustekniikka riippuu materiaaleistasi. Kaikki nämä materiaalit vaativat yhteensopivia liimausmenetelmiä. Mikrofluidisirun valmistuksen viimeinen vaihe on usein kriittisin.
Terminen liimaus, liimaus ja anodinen liimaus
Lämpöliitoksessa termoplastista sirua kuumennetaan lähelle sen lasittumislämpötilaa ja siihen kohdistetaan painetta. Kerrokset sulautuvat yhteen. Jos lämpötilaa ei hallita, on olemassa kanavan muodonmuutoksen riski. Tämä valmistusvaihe on laadun kannalta kriittinen.
Liimaustekniikassa käytetään ohutta liimakerrosta. UV-kovettuvat liimat kovettuvat huoneenlämmössä sekunneissa. Haasteena on pitää liima poissa kanavista. Näitä liimaustekniikoita voidaan käyttää monissa mikrofluidilaitteissa.
Anodinen sidos yhdistää lasin ja piin. Rajapintaan kohdistetaan korkea jännite korotetussa lämpötilassa. Liitos on vahva, hermeettinen ja pysyvä. Tämä tekniikka on peräisin puolijohdetekniikasta. Jokainen sidostekniikka sopii erilaisiin mikrofluidisiin sovelluksiin.
Yhteensopivuus eri materiaaliparien kanssa
Liimausmenetelmän on vastattava materiaalejasi. PDMS sitoutuu lasiin tai itseensä happiplasmakäsittelyn jälkeen. Termoplastiset materiaalit sitoutuvat lämpö- tai liuotinmenetelmillä. Lasi ja pii sitoutuvat anodisesti. Hybridijärjestelmissä – esimerkiksi PDMS-kerroksessa lasilla – voit käyttää plasmaliimausta tai ohutta liimaa.
Monimateriaalien integrointi kasvaa. Diagnostiikan ja lääkeaineiden annostelun uudet sovellukset yhdistävät polymeerejä, lasia ja huokoisia kalvoja yhteen siruun. Jokainen materiaalipari tarvitsee oman liimausstrategiansa. Jos tämä tehdään väärin, siru vuotaa. Jos se tehdään oikein, tiivistys kestää laitteen käyttöiän. Oikea materiaalivalinta ohjaa koko valmistusprosessia.
Lab-on-Chip -komponenttien suunnittelu
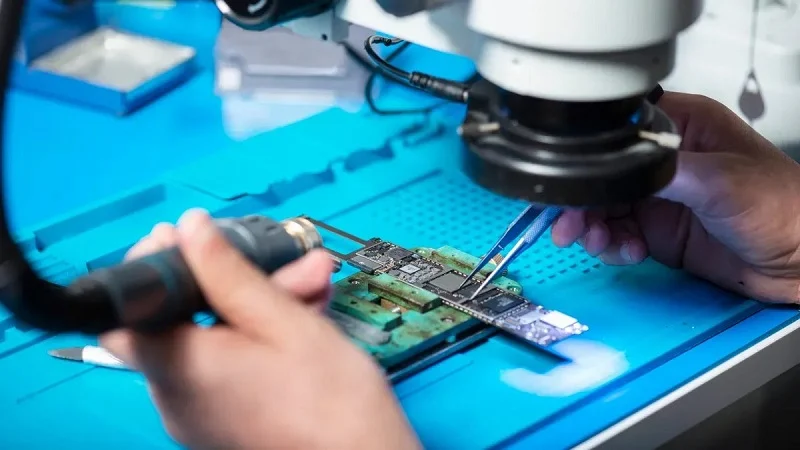
Hyvä suunnittelu ratkaisee, toimivatko lab-on-chip-komponenttisi todellisessa maailmassa. Geometria, antureiden sijoittelu ja kustannukset vetävät toisiaan vastaan. Et voi maksimoida kaikkia tekijöitä kerralla.
Mikrofluidinen kanavageometria ja nestevirtaus
Kanavan muoto ohjaa kaikkea alavirtaan. Ylhäältä katsottuna, poikkileikkaus ja pituussuuntainen profiili määrittävät virtausreitin. Pienempi poikkileikkausala rakentaa painetta nopeasti, eikä suhde ole lineaarinen rajakerrosvaikutusten vuoksi. Pituus vaikuttaa paineeseen. Virtausnopeus noudattaa samaa lineaarista sääntöä.
Kuvasuhde, käännökset ja kuolleet tilavuudet
Syvät ja kapeat kanavat toimivat eri tavalla kuin matalat ja leveät. Terävät mutkat luovat kuolleita alueita, joihin neste juuttuu. Nämä taskut haittaavat sekoittumista ja hävittävät näytettä. Myös vetokulma on tärkeä, koska se säätelee sitä, kuinka suoriksi seinämät lopulta muodostuvat valmistuksen jälkeen. Kanavien pinoaminen leveistä kapeisiin auttaa levittämään virtausta tasaisesti.
Vaikutus sekoittumiseen, reaktiokinetiikkaan ja erotustehokkuuteen
Pidemmät kanavat nostavat painetta; kanavan pituuden lyhentäminen pienentää painetta vastaavasti. Kaksikerroksinen muotti, jonka poikkileikkaus on suurempi liitoksesta poispäin, voi merkittävästi pienentää sisääntulopainetta. Nämä hyödyt ovat tärkeitä reaktiokinetiikan ja erottelun kannalta. Mikrofluidististen laitteiden suunnittelijat punnitsevat näitä kompromisseja jatkuvasti mikrofluidististen sirujen valmistuksen aikana.
Antureiden ja elektrodien integrointi
Elektrodien asettaminen kuulostaa yksinkertaiselta, kunnes kokeilet sitä. Useita ongelmia ilmenee nopeasti:
- Lankaliitosten ja juotoskuoppien aiheuttamat kohoumat estävät tasaisten mikrofluidikanavien tarvitsemisen.
- CMOS-laboratoriokomponentit vievät vain muutaman neliömillimetrin, kun taas kanavat, venttiilit ja pumput tarvitsevat paljon enemmän tilaa.
- Sijoittelun rekisteröintivirhe aiheuttaa vuotoja, ja sivuttaissiirtymää on vaikea hallita.
- Sirun ja kantoaineen välinen ylös-alas-siirtymä voi katkaista sekä sähköisen että nestevirtauksen.
- CMOS-sirun kiinnittäminen mikrofluidisiin rakenteisiin ilman vuotoja on edelleen todellinen haaste.
- Maailman ja sirun välisten fluidiliitosten on tiivistyttävä luotettavasti.
Elektrodien upottaminen sähkökemiallista havaitsemista varten
Sähkökemiallinen havaitseminen vaatii suoraa kosketusta näytenesteen ja elektrodien välillä. Tämä kosketus vaatii tasaisen rajapinnan, joka voi aiheuttaa yhteenliittyvien epätasaisuuksien sotkeutumista. Tyydykkeiden sijoittaminen kahdelle vastakkaiselle puolelle auttaa hieman, mutta saanto pysyy alhaisena.
Kohdistus- ja pakkaushaasteet
Tarkka kohdistus on välttämätöntä vuotamattomalle integroinnille. Useiden kanavien erävalmistusmenetelmiä CMOS-tekniikalla ei ole vielä raportoitu. Nämä pakkausongelmat muokkaavat tapaa, jolla lähestytään mikrofluidististen laitteiden valmistusta.
Skaalautuvuus ja kustannusrajoitukset
Kustannukset skaalautuvat portaittain, eivätkä tasaisesti. Laajassa mittakaavassa ruiskuvalu vaatii merkittäviä alkuinvestointeja muottiin, mutta yksikkökohtaiset materiaalikustannukset laskevat alle dollariin. Irtovalu painaa materiaalikustannukset alle dollariin osaa kohden. Pieni erä palveluntarjoajan kautta voi maksaa huomattavasti enemmän yksikköä kohden.
Valmistettavuussuunnittelun (DFM) periaatteet
DFM tarkoittaa suunnittelua prosessin mukaan, jota todella käytät. Vältä kanavia, jotka ovat pidempiä kuin niiden on tarpeen. Pidä vetokulmat samoina. Suunnittele liimaus ajoissa, sillä materiaaliparit rajoittavat vaihtoehtojasi.
Resoluution, läpimenon ja yksikkökustannusten tasapainottaminen
Korkeampi resoluutio tarkoittaa yleensä hitaampia syklejä ja kalliimpia työkaluja. Polymeeripohjaiset mikrofluidistiset lab-on-chip-komponentit tinkivät jonkin verran mittatarkkuudesta nopeuden ja alhaisten yksikkökustannusten vuoksi. Lasi antaa hienompia ominaisuuksia, mutta alhaisemman läpäisykyvyn. Jokainen mikrofluidististen sirujen valmistuspäätös sijoittuu tälle käyrälle. Näitä tekniikoita käytetään diagnostiikassa, lääkeaineiden annostelussa ja monissa muissa käyttötarkoituksissa. Materiaalien yhteensovittaminen käyttötarkoituksiin varhaisessa vaiheessa säästää rahaa myöhemmin. Sama logiikka pätee kaikentyyppisiin lab-on-chip-laitteisiin.
Lab-on-Chip -komponenttien valmistuksen skaalaaminen
Skaalaus muuttaa toimivan prototyypin tasaiseksi tuotannoksi. Polulla on monia yllätyksiä. Käydään läpi tärkeimmät päätökset.
Vähäinen tutkimusmäärä vs. laajamittainen tuotanto
Siirtyminen muutamasta lab-on-chip-komponentista tuhansiin muuttaa kaiken. Tarvitaan erilaisia materiaaleja, erilaisia työkaluja ja erilaista ajattelutapaa.
Milloin valita prototyyppien valmistusmenetelmät vs. massatuotantotekniikat
Pienimuotoiset menetelmät, kuten pehmeä litografia, toimivat, kun suunnittelu muuttuu jatkuvasti. Voit testata uuden sirun päivässä. Tämä nopeus auttaa tutkijoita oppimaan nopeasti. Mutta pehmeä litografia ei skaalaudu. Jokainen yksikkö on käsiteltävä käsin. Massatuotantomenetelmät, kuten ruiskuvalu, sopivat kiinteisiin malleihin. Alkukustannukset ovat korkeat. Prototyyppien työkalut voivat maksaa kymmeniä tuhansia dollareita. Karkaistusta teräksestä valmistetut monipesäiset työkalut voivat maksaa 100 000 dollaria tai enemmän. Sirukohtaiset kustannukset laskevat nopeasti suurilla volyymeilla. Tärkeintä on tietää, milloin vaihtaa. Käytä kaupallisia massatuotantomateriaaleja alusta alkaen. Jos teet prototyypin PDMS:llä, mutta käytät myöhemmin kestomuoveja, kohtaat uudelleensuunnittelun. Pinnan ominaisuudet, kaasun läpäisevyys ja liimausmenetelmät vaihtelevat kaikki. Korjaa materiaalivalintasi ajoissa välttääksesi uudelleentyöt.
Siirtyminen pehmeästä litografiasta ruiskuvaluun
Siirtymä vie aikaa. Sirun kehittäminen sisältää useita vaiheita ja voi kestää useita vuosia. Keskikokoinen valmistus auttaa kuromaan umpeen kuilua. Perhetyökalut tai pehmeästä alumiinista valmistetut työkalut mahdollistavat lähes teollisten kokeiden suorittamisen ilman, että maksat kalliista teräsmuoteista. Tämä vaihe paljastaa piileviä ongelmia. Muovausprosessi voi vaikuttaa materiaalien ominaisuuksiin, kuten sisäiseen jännitykseen tai autofluoresenssiin, ja ne on arvioitava. Näiden ongelmien havaitseminen ennen lopullista työkalujen valmistusta säästää rahaa. Tarkkuusvalmistaja, jolla on asiantuntemusta CNC-koneistuksesta ja ruiskuvalusta, voi tukea siirtymistä prototyypistä täyteen tuotantoon.
Resoluution, kustannusten ja läpimenon väliset kompromissit
Mikään yksittäinen materiaali ei tarjoa kaikkea. Vaihdat yhden ominaisuuden toiseen. Temppu on sovittaa valintasi käyttötarkoitukseesi.
Materiaalivalinta vaikuttaa ominaisuuksien resoluutioon ja sykliaikaan
Pehmeä litografia PDMS:llä kopioi jopa 10 µm:n tarkkuudella olevia piirteitä. Tämä on erittäin hyvä vaihtoehto tutkimukselle. PDMS ei kuitenkaan sovellu massatuotantoon. Termoplastiset muovit sopivat hyvin laajamittaiseen tuotantoon, mutta niiden resoluutio on rajallinen pienissä mittakaavoissa. Lasi ja pii saavuttavat mikrometriä pienemmät kanavamitat ja niillä on korkea toistettavuus. Kompromissi on kustannukset. Lasi ja pii tarvitsevat kalliita laitteita ja koulutettuja teknikkoja.
Esimerkki kompromisseista: lasi (korkea resoluutio, matala läpäisykyky) vs. polymeeri (alhaisempi resoluutio, korkea läpäisykyky)
Lasi antaa parhaat ominaisuudet. Alle mikronin kokoiset kanavat ovat mahdollisia. Valmistuksessa käytetään fotolitografiaa ja vaarallisia kemikaaleja. Läpäisykyky pysyy alhaisena. Hinta per siru pysyy korkeana.
Polymeerilaboratoriokomponenteissa resoluutiosta nopeuden vuoksi tingitään. Ruiskuvalu tuottaa tuhansia yksiköitä päivässä. Ominaisuudet ovat suurempia – yleensä kymmeniä mikroneja. Monissa mikrofluidisovelluksissa tämä resoluutio riittää. Alhaisemmat kustannukset mahdollistavat kertakäyttöisten laboratoriolaitteiden valmistuksen.
Tapausesimerkkejä mikrofluidististen sirujen valmistuksesta
Todelliset mikrofluidististen sirujen valmistusprojektit osoittavat, miten nämä valinnat toimivat.
Hoitopisteen diagnostiset lab-on-chip-komponentit, joissa käytetään ruiskuvalettuja kestomuoveja
Nopeaa diagnostista testiä kehittävä yritys valitsi ruiskuvaletut kestomuovit. Sirun piti olla riittävän halpa kertakäyttöistä varten. Tiimi valitsi materiaalin ajoissa – COC:n, kestomuovi, jolla on hyvä optinen kirkkaus. He suunnittelivat laitteen ruiskuvaluun alusta alkaen. Alkuperäiset työkalukustannukset olivat merkittävät. Sirukohtainen hinta laski alle dollarin volyymituotannossa. Lopullinen laite toimii hoitopistediagnostiikan sovelluksissa, joissa kustannuksilla on eniten merkitystä. Tämä mikrofluidististen sirujen valmistustapa sopii suurten volyymien tarpeisiin.
Tutki lab-on-chip-komponentteja PDMS:n ja lasisidoksen avulla
Solujen käyttäytymistä tutkiva yliopistolaboratorio valitsi toisen tien. Heidän piti testata useita malleja nopeasti. PDMS-pehmeälitografia mahdollisti nopean iteroinnin. He kiinnittivät PDMS-kerroksen lasilevyyn happiplasman avulla. Lab-on-chip-komponentit olivat läpinäkyviä, kaasua läpäiseviä ja bioyhteensopivia. Jokaisen erän valmistaminen kesti päivän. Sirun hinta oli korkeampi. Mutta joustavuus oli sen arvoista. Tutkimuksessa nopeus ja iterointi ovat tärkeämpiä kuin yksikkökustannukset. Tämä mikrofluidististen sirujen valmistusmenetelmä sopii pienivolyymiseen työhön.
Nämä esimerkit osoittavat, kuinka eri sovellukset vaativat erilaisia lähestymistapoja. Oikea valmistuspolku riippuu volyymistasi, budjetistasi ja suorituskykytarpeistasi. Näiden kompromissien miettiminen varhaisessa vaiheessa auttaa välttämään kalliita virheitä myöhemmin. Tarvitsetpa sitten muutamia tutkimusprototyyppejä tai miljoonia tuotantoyksiköitä, valmistusstrategiasi sovittaminen tavoitteisiisi on avain menestykseen.
JALOS: Tarkkuusvalmistus Lab-on-Chip -komponenteille

Siirtyminen prototyypistä täyteen tuotantoon vaatii kumppanin, joka tuntee molemmat vaiheet. Metallin ja muovin prosessoinnin asiantunteva valmistaja pystyy hoitamaan lab-on-chip -valmistustarpeet. Eri menetelmien yhdistäminen virtaviivaistaa mikrofluidististen sirujen rakennusprosessia suunnittelusta kokoonpanoon.
Kattavat metalli- ja muovinjalostusmahdollisuudet
CNC-työstö, ruiskuvaluja tarkkuusleimaus
Koneistusmenetelmät voivat nopeuttaa alkuvaiheen kehitystä. Mikrojyrsintäprosessi alkaa CAD-mallista, luo työstöradat ja leikkaa osat heti. Päämuottia ei tarvita.
Koneistus ei vaadi puhdastilaa, mikä antaa sille etulyöntiaseman pehmeään litografiaan verrattuna. Tämä säästää aikaa ja rahaa mikrofluidistisessa työssä.
Ominaisuuksiin kuuluvat pisarageneraattoreille ja sekoituskanaville sopivat työstöominaisuudet. Materiaalivalinnat ovat tärkeitä: kestomuovit, kuten PMMA, polykarbonaatti ja COC, leikkaavat siististi ja säilyttävät optisen kirkkauden. Metallit, kuten ruostumaton teräs, alumiini ja titaani, ovat kestäviä ja kemiallisesti kestäviä.
| materiaali Tyyppi | edut | Pintalaatu |
| Termoplastiset muovit (PMMA, PC, COC) | Siistit leikkaukset, alhaisemmat kustannukset, optinen selkeys | PMMA muodostaa peilimäisiä kanavia; COC:lla on alhainen autofluoresenssi |
| Metallit (teräs, alumiini, titaani) | Kestävä, steriloitava, kemikaalinkestävä | Tarvitsee lisäkiillotusta muovin sileyden saavuttamiseksi |
Hybridimenetelmässä voidaan yhdistää monimutkaisten sisägeometrioiden 3D-tulostus ja koneistus tiukkojen toleranssien ja sileiden pintojen saavuttamiseksi. Ruiskupuristus soveltuu suurille volyymeille, ja karkaistusta teräksestä valmistetut muotit mahdollistavat pitkät tuotantosarjat. Osakohtaiset kustannukset laskevat merkittävästi skaalautuvasti. Nämä menetelmät tukevat useita mikrofluidisia lab-on-chip-komponentteja.
Asiantuntemusta mikrofluidistisessa muottisuunnittelussa ja mikrokoneistuksessa
Mikrofluidististen muottien suunnittelu vaatii erikoisosaamista. Muotin pinnan on toistettava tarkasti hienojakoiset ominaisuudet kaikissa onteloissa.
Taitava tiimi suunnittelee muotteja, jotka täyttyvät tasaisesti ja irtoavat puhtaasti, kestäen useita työsyklejä. Niiden mikrokoneistuskyky mahdollistaa testimuottien leikkaamisen suoraan metalliin, mikä mahdollistaa suunnittelun varmentamisen ennen skaalaamista tuotantotyökaluihin. Tämä vähentää riskejä siirryttäessä prototyypistä tilavuustuotantoon.
Sertifikaatit ja laadunvarmistus
Laadunhallinnan sertifiointi
Laadunhallinnan sertifiointi tarkoittaa, että käytössä on dokumentoitu laatujärjestelmä. Jokainen vaihe noudattaa määriteltyä työnkulkua. Tämä on tärkeää mikrofluidistisessa sirujen valmistuksessa, jossa pienet purseet tai muodon vaihtelut voivat vaikuttaa kanavien tiivistykseen. Tasainen laatu johtaa korkeisiin tuotantomääriin.
Lääkinnällisten laitteiden sovellusten sertifiointi
Diagnostiikassa tai kliinisissä sovelluksissa käytettävien lab-on-chip-laitteiden osalta lääkinnällisten laitteiden laatujärjestelmien sertifiointi on avainasemassa. Se käsittelee riskienhallintaa, jäljitettävyyttä ja prosessien valvontaa.
Täyden palvelun malli – suunnittelutuesta kokoonpanoon – tarjoaa yhden yhteyspisteen koko valmistusprosessille. Valmistusvalintojen, materiaalien ja liimausmenetelmien ohjaus vähentää viestintävirheitä ja nopeuttaa tuotekehitystä.
Mikään yksittäinen materiaali tai valmistusmenetelmä ei sovi kaikille lab-on-chip-laitteille. Materiaalit valitaan kustannusten, kehon reaktioiden ja tarvittavien lab-on-chip-komponenttien määrän perusteella. Jokaisella valmistusmenetelmällä on kompromisseja kustannusten ja tarkkuuden välillä. Paras vaihtoehto riippuu siitä, mitä tarvitset ja kuinka paljon sinulla on käytettävissä rahaa.
Uudet trendit, kuten automaatio, miniatyrisointi ja tekoälypohjainen analyysi, luovat uusia vaihtoehtoja. Uudet menetelmät, kuten lisäainevalmistus, muuttavat suuresti valmistussuunnittelua. Nämä edistysaskeleet auttavat sinua sovittamaan mikrofluidistisen sirun suunnittelun täsmälleen oikeaan asentoon.
Mikrofluidisirusi tarvitsee tietyn valmistusmenetelmän skaalausta varten. Ota yhteyttä valmistajaan saadaksesi neuvoja mikrofluidisirusi valmistukseen. Heidän tiiminsä valitsee oikeat tekniikat sirusi käyttöön. He auttavat mikrofluidisirusi valmistuksen jokaisessa vaiheessa.
Lab-on-Chip -komponenttien usein kysytyt kysymykset
Minkä materiaalin minun pitäisi valita ensimmäisiin lab-on-chip-laitteisiini?
Se riippuu siitä, mitä haluat tehdä. PDMS sopii erinomaisesti nopeisiin prototyyppeihin. Termoplastiset materiaalit, kuten COC tai PMMA, toimivat hyvin tuotantosarjoissa. Lasi ja pii antavat parhaat ominaisuudet. Testaa materiaaliasi oikeilla näytteillä ennen kuin sitoudut.
Miten valitsen ruiskuvalun ja pehmeän litografian välillä?
Pehmeä litografia sopii pienille erille ja muuttuville malleille. Ruiskuvalu sopii kiinteisiin malleihin suurilla volyymeilla. Muottikustannukset alkuvaiheessa ovat korkeat, mutta sirukohtaiset kustannukset laskevat nopeasti. Vaihda suunnittelijaa, kun suunnittelusi lakkaa muuttumasta.
Mikä aiheuttaa mikrofluidistisen sirun vuotamisen?
Huono sidos on yleensä ongelma. Liimausmenetelmän on sovittava materiaaleihin. PDMS sitoutuu lasiin plasmakäsittelyn jälkeen. Termoplastiset materiaalit vaativat lämpö- tai liuotinsidontaa. Lasi ja pii sitoutuvat anodisesti. Epäsopiva pari epäonnistuu.
Voinko tehdä prototyypin PDMS:llä ja siirtyä sitten muoviin?
Voit, mutta odota uudelleensuunnittelua. Pinnan ominaisuudet, kaasun läpäisevyys ja liimausmenetelmät vaihtelevat. Korjaa materiaalivalintasi ajoissa. Prototyyppien tekeminen tuotantomateriaalillasi säästää myöhemmiltä uudelleentöiltä.
Minkä kokoisia ominaisuuksia kullakin valmistusmenetelmällä voidaan saavuttaa?
PDMS-pehmeälitografia kopioi ominaisuuksia jopa noin 10 µm:n kokoisina. Termoplastiset materiaalit rajoittavat resoluutiota pienissä mittakaavoissa. Lasi ja pii saavuttavat alle mikrometrin mittasuhteet. Valitse sen perusteella, mitä sovelluksesi todella tarvitsee.
Miksi kanavan geometrialla on niin suuri merkitys?
Kanavan muoto ohjaa virtausta, sekoittumista ja painetta. Terävät mutkat luovat kuolleita alueita. Pidemmät kanavat nostavat painetta. Pienempi poikkileikkaus rakentaa painetta nopeasti. Hyvä geometria pitää mikrofluidistisen sirun toiminnassa suunnitellulla tavalla.
Milloin minun pitäisi siirtyä prototyypistä massatuotantoon?
Siirry eteenpäin, kun suunnitelmasi on vakaa ja tilavuus kasvaa. Prototyyppien työkalut ovat halvempia kuin karkaistuista teräsmuoteista valmistetut muotit. Välityökalut kurovat umpeen kuilua. Tarkkaile piileviä ongelmia, kuten sisäistä jännitystä tai muuttunutta autofluoresenssia, ennen lopullista työkalujen valmistusta.
Vaikuttaako liimaus koko valmistusprosessiin?
Kyllä. Liimaus on usein viimeinen vaihe, ja se voi pilata kaiken edellisen. Jokainen materiaalipari tarvitsee oman strategiansa. Jos se tehdään oikein, tiivistys kestää laitteen koko käyttöiän. Jos se tehdään väärin, mikrofluidistinen siru vuotaa.







