
Zer da End Mgaixotzen?
Mutur-fresaketa mekanizazio mekanikoko teknika erabiliena da. Mutur-fresa izeneko ebaketa-erreminta birakari bat erabiltzen du, bi aldeetan eta muturrean ebaketa-ertzak dituena. Mutur-fresa fresatzeko makina edo mekanizazio-zentro baten ardatzean instalatzen da. Biraketa- eta aurrerapen-mugimenduen bidez, materiala kentzen dio piezari.
Mutur-fresaketaren ezaugarri nagusia bere funtzionalitate anitzekoa da. Ez ditu erremintaren ardatzarekiko perpendikularrak diren planoak prozesatu bakarrik, baizik eta, are garrantzitsuagoa dena, alboko hormen fresaketa, zirrikitu-fresaketa, konturen mekanizazioa, mailakatutako fresaketa eta barrunbeen fresaketa egin ditzake. Horrek muturru-fresaketa piezen hainbat ezaugarri fabrikatzeko oinarrizko teknologia bihurtzen du.
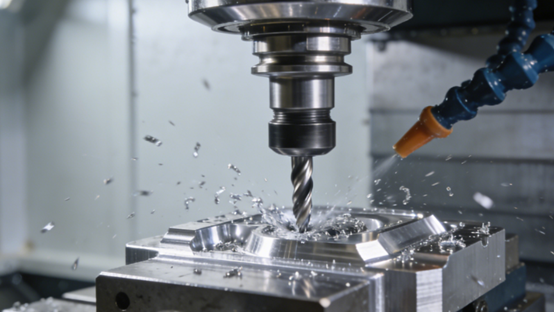
Nola funtzionatzen du muturreko fresatzeko prozesuak?
Marrazkiaren analisia
Ingeniariek pieza-marrazkiak arretaz interpretatu behar dituzte, muturreko fresaketa bidez mekanizatu behar diren ezaugarri guztiak argi identifikatu, hala nola planoak, mailak, barrunbeak, ildaskak, etab., eta haien dimentsio-tolerantziak, posizio-tolerantziak eta gainazaleko zimurtasun-eskakizunak aztertu. Aldi berean, piezaren materialaren ezaugarrietan oinarrituta, mekanizazio-sekuentzia arrazoizkoa planifikatu.
Lanerako piezak estutzea
Piezaren formaren eta mekanizazio-ekipoaren arabera, aukeratu euskarri egokia pieza hutsa makina-erremintaren lan-mahaian sendo eta zehaztasunez finkatzeko. Finkatzean, ziurtatu behar da finkatzeko indarra nahikoa dela ebaketa-indarrari aurre egiteko eta pieza mugitzea eragozteko, baina ez dela handiegia izan behar pieza deformatzeko.
CNC Programazioa
Ezarritako prozesu-ibilbidearen eta erremintaren bidearen arabera, ordenagailuz lagundutako programazioa CAM softwarea erabiliz egiten da, edo G kodea eskuz idazten da. Programazioak erremintaren mugimendu-ibilbide eraginkor eta seguruak sortu behar ditu, erremintaren aurrerapen eta atzerapen metodo arrazoizkoak, ebaketa-bideak eta abar barne. Programa amaitu ondoren, egiaztapen zorrotza jasan behar du akats logikoak, gehiegizko ebaketa edo finkagailuekin talka egiteko arriskuak egiaztatzeko, segurtasun absolutua bermatuz.
Proba Mekanizazioa
Mutur-fresaketa bidezko serie-mekanizazioa egin aurretik, lehenengo pieza proba-ebaketa egin behar da. Proba-ebaketa egitean, normalean aurrerapen-erlazio kontserbadorea hartzen da, edo ezaugarri nagusiak lehenik probatzen dira hutsunean tolestura gehiago duten eremuetan. Mekanizatu ondoren, neurketa-tresnak erabili proba-ebaketa bidezko piezen neurri nagusiak neurtzeko.
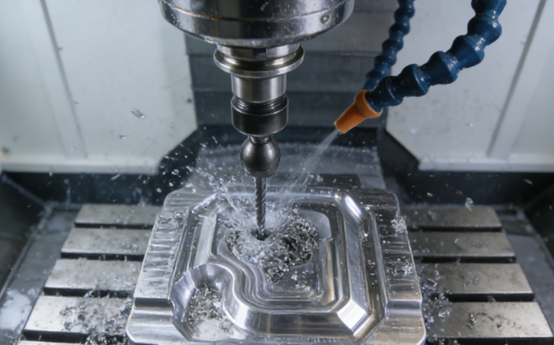
Produkzioko mekanizazioa
Makina akatsik gabe araztatu ondoren, mekanizazio formala hasten da, multzoka edo jarraitua. Mekanizazioan zehar, operadoreek etengabeko monitorizazioa egin behar dute. Monitorizazioaren edukiak honako hauek ditu barne: makina-erremintaren funtzionamendu-hotsa leuna den entzutea, eta bibrazio edo kirrinka anormalik dagoen ikustea. Txirbilen kolorea eta forma normalak diren ikustea; ebaketa-fluidoak ebaketa-eremua guztiz estaltzen duen egiaztatzea; eta piezen neurriak ausaz ikuskatzea, tarte erregularretan, aurrez ezarritako erremintaren bizitzaren edo mekanizazio-kantitatearen arabera.
Azken Ikuskapena
Amaitutako piezak mekanizatu ondoren, azken ikuskapen osoa egin behar da. Erabili ikuskapen-ekipo zehatzagoak, hala nola hiru koordenatuko neurketa-makinak, profilometroak, gainazaleko zimurtasun-neurgailuak, etab., marrazkiek eskatzen dituzten dimentsio, tolerantzia geometriko eta gainazaleko kalitate guztiak kuantitatiboki ikuskatzeko.
Proba-datuak txosten batean bildu eta kalitate-estandarren arabera alderatu behar dira, produktua egokia den ala ez zehazteko. Urrats hau ez da soilik piezen kalitateari buruzko azken epaia, baizik eta bere datuek prozesuen optimizaziorako eta kalitatearen trazabilitaterako oinarri garrantzitsua ere eskaintzen dute.
Amaiera-errota motak
Amaierako Errota Laua
Fresa lauak dira fresa mota oinarrizkoenak eta erabilienak. Muturreko ebaketa-ertza laua da, eta horrek ebaketa bertikal eraginkorra eta alboko fresaketa ahalbidetzen du. Ebaketa-erreminta mota hau batez ere angelu zuzeneko mailak, kurbak eta forma erregularreko barrunbeak egiteko erabiltzen da, eta beheko gainazal laua eta alboko horma bertikalak sor ditzake.
Ball Nose End Mill
Mutur esferikoko fresek ezin dituzte angelu zuzeneko beheko gainazalak ekoitzi, baina haien abantaila nagusia hiru dimentsioko gainazal kurbatuak prozesatzeko duten gaitasuna da. Tresna-ibilbideen programazioaren bidez, molde-barrunbe konplexuak, pala-formak eta trantsizio leunak behar dituzten gainazal kurbatuak zehaztasunez prozesatu ditzakete.
Izkinako erradioko muturreko fresa
Izkinako erradioko mutur-fresak mutur lauko eta mutur esferikoko mutur-fresen abantaila batzuk konbinatzen ditu. Haien arku-angeluak angelu zorrotzak baino sendoagoak dira, txirbiltzeko joera gutxiago dute eta ebaketa-indar handiagoak jasan ditzakete. Altzairuaren eta burdinurtuaren mekanizazio zakarrean eta erdi-akaberan erabiltzen dira normalean. Mekanizatzen duen gainazalak arku-trantsizioak izango ditu, baina urrats txikiko programazioaren bidez, alboko horma ia bertikalak eta beheko gainazal lauak ere prozesatu daitezke, barrunbeen mekanizazio zakarrean aukera eraginkorra bihurtuz.
Txanflan Errota
Txanflatzeko fresa bereziki diseinatuta dago txanflatzeko edo desbarbatzeko. Bere ebaketa-ertza angelu espezifiko batean dago, eta horri esker piezaren ertzean txanfla zehatzak zuzenean prozesatu daitezke, ondorengo muntaketa edo segurtasun-manipulaziorako prestatuz. Txanflatzeko labana batzuk txanflatze-zabalera kontrolatzeko diseinatuta daude ardatz-sakonera doituz, eta horrek oso malguak bihurtzen ditu erabiltzeko.
Zabastaketa Amaierako Errota
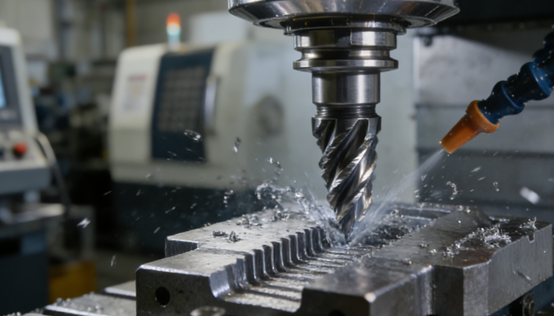
Mekanizazio zakarreko muturreko fresek materiala kentzeko abiadura hobetu dezakete. Erremintaren gorputzean txirbil-ildaska asko daude, txirbil luzeak atal txikitan banatzen dituztenak, txirbilaren kentzea eta beroa xahutzea erraztuz. Ertz uhindunak edo hortz-diseinu desberdinek ebaketa-bibrazioa murriztu dezakete, ebaketa-sakonera eta aurrerapen handiagoa ahalbidetuz mekanizazio zakar eraginkorra lortzeko, eta ondorengo akabera-mekanizaziorako tarte uniformea azkar utziz.
Amaierako fresaketaren abantailak
Aniztasuna eta malgutasuna
Fresa-muturrak mekanizazio-zentroetako prozesurik osatuenetako bat dira. Fresa-mutur bakar batek hainbat eragiketa egin ditzake, besteak beste, fresatzeko planoak, urratsak, barrunbeak, ildaskak eta hiru dimentsioko konturo konplexuak. "Erabilera anitzeko tresna bakarra" ezaugarri honek mekanizazioan zehar tresna-aldaketa kopurua asko murrizten du, programazioa eta tresnen kudeaketa errazten ditu, eta bereziki egokia da ezaugarri geometriko anitzeko pieza konplexuak mekanizatzeko. CNC mekanizazio modernoaren muina da ekoizpen oso integratua lortzeko.
Akabera Kalitate Handia
Mutur-fresek dimentsio eta geometria zehaztasun oso handia lor dezakete. Akabera-mekanizazioan, hortz anitzeko eta zehaztasun handiko mututur-fresak erabiliz, abiadura handiko, ebaketa-sakonera txikiko eta aurrerapen-abiadura handiko estrategiarekin batera, gainazaleko akabera bikaina lor daiteke, ondorengo artezketa- edo leuntze-prozesuak murriztu edo baita ezabatu ere, eta eraginkortasun orokorra hobetu.
Materialen bateragarritasun zabala
Fresagailuek ingeniaritza-material guztiak mekaniza ditzakete. Tresna-material egokia eta estaldura espezifikoa aukeratuz, eta ebaketa-parametro eta hozte-metodo egokiak erabiliz, material sorta zabala prozesatu dezake modu eraginkorrean, aluminioa eta kobrea bezalako metal bigunetatik hasi eta altzairu moldeatua, altzairu herdoilgaitza eta baita tenperatura altuko aleazioak eta titaniozko aleazioak bezalako mekanizatzeko zailak diren materialetaraino, baita material konposatuak eta material ez-metalikoak ere. Bere aplikazio-eremua oso zabala da.
Materiala kentzeko tasa handia
Mutur-fresak diametro handiko edo arkatz-fresak erabiltzen ditu ertz korrugatuak dituztenak, ebaketa-sakonera axial handiarekin eta ebaketa-zabalera erradialarekin konbinatuta, eta horrek metala kentzeko tasa oso altuak lor ditzake. Abiadura handiko ebaketa eta errendimendu handiko mekanizazio-teknologia modernoek are gehiago aprobetxatu dute bere potentziala, hutsuneak azkar mekanizatzea ahalbidetuz, produktu amaituaren formatik gertu, mekanizazio-denbora orokorra nabarmen murriztuz eta ekoizpen-eraginkortasuna hobetuz.
Mutur-fresaketaren desabantailak
Tresnen hauskortasuna eta higadura
Fresa-erremintak, batez ere diametro txikiko erremintak, luzera-diametro erlazio handia dute, luzapen irtengarria eta zurruntasun nahiko eskasa. Material gogorrak mekanizatzean edo ebaketa-indar irregularren menpe daudenean, bibrazioa, txirbila edo haustura orokorra gertatzeko aukera handia dago. Ebaketa-erreminteen higadura ere nahiko azkarra da, batez ere ebaketa zailak diren materialak mekanizatzean. Ebaketa-erreminteen egoera maiz kontrolatu eta aldatu behar dira, eta horrek kostuak eta geldialdi-denborak handitzen ditu.
Ebaketa-indarraren deformazioa
Mutur-fresaketan sortzen den ebaketa-indar erradiala nahiko handia da, batez ere barrunbe sakonen edo alboko hormen mekanizaziorako ertz luzeko tresnak erabiltzen direnean. Indar erradial honek pieza mehe edo finak deformatzeko joera du, mekanizazio-zehaztasunean eragina izanik. Aldi berean, ebaketa-bibrazioak eragiteko arrazoi nagusia ere bada.
Txip Ebakuazioaren Erronkak
Barrunbe itxi edo sakonetan muturreko fresaketa egitean, txirbilak kentzea erronka nagusia da. Erremintak atxikitako txirbilak berriro moztuko ditu, eta horrek mekanizatutako gainazalaren kalitatea hondatzea, erremintaren tenperatura nabarmen igotzea, ebaketa-ertzaren higadura azkarra eta baita txirbilak sortzea ere eragingo du.
Izkinako Mekanizazio Arazoak
Barneko angelu zuzenak mekanizatzeko hondo laua duen fresa bat erabiltzean, erremintaren izkinan ebaketa-kontaktu-arkuaren luzera eta ebaketa-lodiera bat-batean handituko dira, eta horren ondorioz ebaketa-indarra nabarmen handituko da eta beroa gutxi xahutuko da. Horrek erremintaren bibrazioa areagotuko du, tokiko higadura bizkortuko du, eta izkinetan, erremintaren deformazioa, gehiegizko ebaketa edo hondar-materiala gera daiteke, eta horrek dimentsio- eta forma-zehaztasunari eragingo dio.
Gainazaleko tresnen markak
Mutur-fresaketa plano handiko edo gainazal kurbatuen mekanizazio finerako erabiltzen denean, urrats-marka txikiak geratuko dira ondoko erreminta-ibilbideen artean. Erremintak aldatzean edo mekanizazio-estrategiak aldatzean, "erreminta-marka" ikusgaiak ere ager daitezke programa-segmentu edo erreminta desberdinek prozesatutako gainazalen elkarguneetan.
Amaierako fresaketa vs. Aurpegiko fresaketa
| Feature | Amaiera fresatzea | Aurpegi fresaketa |
| Lehen Mailako Ebaketa Ertzak | Tresnaren alde periferikoetan eta muturrean. | Batez ere erremintaren muturreko aurpegian/ardatzean. |
| Tresna tipikoa | Diametro txikiagoko mutur-fresa zilindriko luzea. | Aurpegi-fresa edo oskol-fresa laburra, disko-formakoa, diametro handikoa. |
| Lehen Mailako Mugimendua | Bere ardatzaren inguruan biratzen da eta alboetara mugitzen da (X, Y, Z). | Bere ardatzaren inguruan biratzen da eta batez ere bere ardatzarekiko perpendikularra mugitzen da (Z ardatzeko aurrerapena). |
| Aplikazio nagusiak | Profilaketa, zirrikituak egitea, poltsikoak egitea, konturatzea eta mekanizazioa ezaugarri bertikal konplexuak. | Plano horizontal leun bat sortzeko gainazal handi eta lauei aurre egitea. |
| Azaleko akabera aurpegi lauan | Ona izan daiteke, baina erreminta-ibilbidearen lerroak erakuts ditzake. | Normalean bikaina eta oso uniformea gainazal osoan. |
Zer faktorek eragiten dute muturreko fresaketaren gainazalaren kalitatean
Tresnaren Geometria eta Egoera
Ebaketa-erremintaren diseinu geometrikoak zuzenean eragiten dio ebaketa-prozesuari. Ebaketa-ertz zorrotzek eta helize-angelu egokiek ebaketa leuna eta txirbil-kentze leuna bermatzen dituzte, eta horrela gainazal hobea lortzen da. Ebaketa-erremintaren higadura-egoera ere oso garrantzitsua da. Ebaketa-ertz higatu batek ebaketa-indarra handituko du, bizarra sortuko du eta gainazalaren kalitatea hondatuko du.
Ebaketa-parametroen ezarpenak
Ebaketa-abiadura, aitzinamendu-abiadura eta ebaketa-sakonera dira prozesuaren oinarrizko parametroak. Ebaketa-abiadura baxuegia bada, ertz-pilaketa eragin dezake eta gainazala kaltetu. Altuegia bada, bibrazioa eragin dezake edo erremintaren higadura bizkortu. Hortz bakoitzeko aitzinamendu-abiadurak ebaketa-lodiera zehazten du. Aitzinamendu-abiadura altuegia bada, aitzinamendu-marka nabarmenak utziko ditu. Baxuegia bada, marruskadura gehiegi eragin dezake erremintaren eta piezaren artean, ebaketa anormalaren ordez, eta horrek gogortzea eragin dezake.
Makina-erreminta
Makina-erremintaren beraren zehaztasuna, zurruntasuna eta erantzun dinamikoa dira oinarria. Ardatzaren erradial eta axial erritmoa oso maila altuan kontrolatu behar da; bestela, zuzenean erreplikatuko da piezaren gainazalean.
Makina-erremintaren zurruntasun orokorra nahikoa ez bada, deformazio elastiko txikia eta bibrazioa sortuko ditu ebaketa-indarraren eraginpean. Bibrazio mota hau, batez ere maiztasun handiko dardarak, gainazalean bibrazio-markak agertzearen eta zimurtasunaren hondatzearen arrazoi nagusietako bat da.
Pieza Materiala
Laneko piezaren materialaren propietateek, hala nola gogortasunak, gogortasun-mailak, gogortze-joerak eta eroankortasun termikoak, eragin handia dute gainazalaren kalitatean. Adibidez, material bigunak eta itsaskorrak mekanizatzean, ertz-metaketak gerta daitezke, eta material gogorrak eta hauskorrak mekanizatzean, berriz, txirbildutako txirbilak gainazala urratzeko joera dute.
Lubrifikazio Baldintzak
Ebaketa-fluidoaren edo lubrifikatzailearen funtzioa ez da hoztea eta lubrifikatzea soilik. Hozte eraginkorrak ebaketa-eremuko tenperatura jaitsi dezake, ebaketa-erremintaren higadura termikoa murriztu eta piezaren deformazio termikoa murriztu. Lubrifikazio onak ebaketa-indarra murriztu dezake, ertz-metatze eta bizarren eraketa eragotzi eta gainazal leunagoa lortzen lagun dezake.
Amaierako fresaren mantentze-lanetarako eta iraupenerako aholkuak
Erreminta egokia hautatzea
Mutur-fresatzeko mekanizazioak erreminta-materialak, estaldurak eta parametro geometriko egokiak hautatu behar ditu material eta prozeduren arabera. Mekanizazio zakarrean, hortz gutxiko eta helize-angelu handiko erremintak hautatzen dira txirbil-kentzea errazteko, eta akabera-mekanizazioan, berriz, hortz estuak dituzten erremintak behar dira gainazalaren akabera bermatzeko. Instalatu aurretik, garbitu erreminta-euskarria eta ardatzaren zulo konikoa. Erabili zehaztasun handiko mandrilak edo erreminta-euskarri hidraulikoak eta saiatu erremintaren irtengunea laburtzen zurruntasuna hobetzeko.
Ebaketa-parametroak optimizatzea
Operadoreak parametro arrazoizkoak ezarri beharko lituzke, hala nola biraketa-abiadura, aitzinamendu-abiadura eta ebaketa-sakonera, erremintaren fabrikatzaileak gomendatutako balioetan oinarrituta. Benetako mekanizazioan, beharrezkoa da ebaketa-sakonera erradial gehiegi erabiltzea zabalera osoko ebaketetarako, batez ere izkina-eremuak mekanizatzean; aitzinamendu-abiadura aktiboki murriztu behar da. Doikuntza-estrategia zehatzak hartu beharko lirateke piezaren material desberdinetarako.
Hozte eraginkorra
Mutur-fresatzeko mekanizazioan, prozesatutako materialaren ezaugarrien arabera hozte-metodo egokia aukeratu behar da. Zementuzko karburozko erremintetarako, gomendagarria da olio-oinarritutako hozgarria erabiltzea tarteka ebakitzean, talka termikoa murrizteko. Barrunbe sakoneko mekanizazioa egiterakoan, tobera espezifikoak diseinatu behar dira edo barnetik hoztutako tresnak erabili behar dira hozgarria ebaki-ertzera zuzenean iristeko, txirbil-kentze eskasak eragindako bigarren mailako ebaki-kalteak saihestuz.
AAmaierako fresen aplikazioak
Pieza-konturatzea
Mutur-fresaketak piezen bi dimentsioko edo hiru dimentsioko konturo konplexuak zehaztasunez prozesatu ditzake. Pieza mekanikoen kanpoko ertz konplexua edo moldeen gainazal kurbatuaren banaketa-lerroa izan, guztiak 3 ardatzeko edo 5 ardatzeko lotura-mutur-fresaketaren bidez osa daitezke.
Zirrikitu eta poltsikoen fresaketa
Mutur-fresaketa da mota guztietako ildo eta barrunbeak mekanizatzeko metodo hobetsia. Hainbat ildo funtzional eraginkortasunez fresatu ditzake, hala nola T formako zirrikituak eta erreminta-ateratze ildoak, baita moldeetako barrunbe irregular konplexuak ere. Mutur-fresaketari esker, materialak eraginkortasunez kendu eta espazio itxiak edo erdi-itxiak prozesatu ditzake, dimentsio zehatzekin eta gainazal-kalitate onarekin, eta oso erabilia da pieza mekanikoen eta moldeen fabrikazioan.
Aurpegi eta Maila Fresaketa
Mutur-fresaketak abantaila bereziak ditu plano txikiak, plano etengabeak eta alboko gainazalak mekanizatzean. Alboko hormen eta beheko gainazalen mekanizazio fina aldi berean osa dezake, gainazal bakoitzaren arteko bertikaltasuna eta zehaztasun dimentsioduna bermatuz.
Kaxa motako piezen barneko barrunbeetan partizio-hormak, protuberantziak eta etapa anitzeko ardatz mailakatuak mekanizatzean, fresaketa bertikaleko prozesuak malgutasun eta zehaztasun oso handia erakusten du.
Zuloak egitea
Mutur-fresek zehaztasun handiko zulo biribilak, haridun zuloak eta diametro handiko zulo kontrahormatuak ekoiz ditzakete. Ohiko zulaketa eta hariztaketarekin alderatuta, hariztatzeko fresatzeak abantaila hauek ditu: mekanizazio-zehaztasun handia, bizarrik eza eta diametro desberdineko hari-pauso berekoak tresna bakarrarekin prozesatzeko gaitasuna. Bere abantailak bereziki nabarmenak dira ebakitzeko zailak diren materialen hariztaketak mekanizatzean.
Horma Meheko Mekanizazioa
Zurruntasun eskasa duten piezetarako, hala nola aluminiozko aleaziozko osagai meheak eta aeroespazialaren arloko doitasun-osagai elektronikoen karkasak, mutur-fresaketa da kenketa-metodo nagusia.
Mutur-fresaketak ebaketa-estrategia arina erabiltzen du, diametro txikiko erremintak, ebaketa-sakonera txikiak eta biraketa-abiadura handiak dituena. Erreminta-ibilbidearen plangintza espezifikoarekin konbinatuta, ebaketa-indarra modu eraginkorrean kontrola dezake, piezaren deformazioa saihestu eta zehaztasun handiko horma meheko, saihetsdun eta mikro-ildaskak eta beste ezaugarri zehatz batzuk sor ditzake.
Desbarbatzea eta Txanflatzea
Txanflatzeko mutur-fresa espezializatuek piezen ertzetan txanflatzea eta desbarbatzea eraginkortasunez eta modu koherentean egin dezakete. Programazio sinplearen bidez, ertz zorrotz guztien pasibazio-tratamendua automatikoki egin daiteke, piezen segurtasuna eta muntaketaren erosotasuna hobetuz. Ezinbesteko ondorengo prozesua da ekoizpen-lerro automatizatu modernoetan.
NOBLE
CNC mutur-fresatzeko doitasun handiko irtenbideak eskaintzen ditugu industria askotarako. Ardatz anitzeko mekanizazio- zentro aurreratuak eta karburozko mutur-fresen gama zabala erabiliz, ezaugarri konplexuak zehaztasun apartekoarekin mekanizatzen ditugu.
Prototipazio azkarretik hasi eta bolumen handiko ekoizpenera arte, gainazaleko akabera bikainak eta tolerantzia estua duten osagaiak eskaintzen ditugu, zure aplikazio zorrotzenen fidagarritasuna eta errendimendua bermatuz. Lankidetzan aritu gurekin fresaketa emaitza eraginkor eta kalitate handikoak lortzeko.
ohiko galderak
Zein da muturreko fresatzeko oinarrizko definizioa?
Mutur-fresaketa oinarrizko mekanizazio-prozesu bat da, non biraketa-ebakitzeko tresna bat, mutur-fresa izenekoa, erabiltzen den pieza batetik materiala kentzeko. Ardatzean ebakitzen duen zulagailu-punta batek ez bezala, mutur-fresaren ebakitzeko ertzak bere periferian eta mutur-aurpegian daude.
Zeintzuk dira muturreko fresaketa erabiltzearen abantaila nagusiak?
Mutur-fresaketaren abantaila nagusien artean daude pieza-ezaugarri anitzak sortzeko duen moldakortasun handia, optimizatuta dagoenean zehaztasun eta gainazal-akabera bikaina, plastikoetatik hasi eta superaleazioetaraino material sorta zabal batekin bateragarria, eta materiala kentzeko tasa eraginkorrak, batez ere tresneria modernoekin eta CNC estrategiekin.
Zeintzuk dira muturreko fresaketan erremintaren bizitzan eragina duten faktore nagusiak?
Muturretako fresaketan erremintaren bizitza batez ere piezaren materialaren gogortasunak eta urradurak, ebaketa-parametroek, erremintaren materialaren eta estalduraren aukeraketak, hozte- eta lubrifikazio-eraginkortasunak eta mekanizazio-egonkortasunak eragiten dute.
Zein garrantzitsua da hozgarria/lubrifikazioa muturreko fresaketa prozesuetan?
Hozgarria eta lubrifikazioa funtsezkoak dira muturreko fresatzean hainbat arrazoirengatik. Ebaketa-eremuko beroa xahutzen laguntzen dute, erremintaren eta piezaren arteko marruskadura murrizten dute, txirbilaren soldadura saihesten dute eta txirbilaren ebakuazioa hobetzen dute.
Nola alderatzen da muturreko fresaketa beste mekanizazio-prozesu arrunt batzuekin, hala nola zulaketa edo torneaketa?
Mutur-fresaketa funtsean desberdintzen da zulaketa eta torneaketatik bere ebaketa-mugimenduan eta aplikazio-eremuan. Zulaketa bereziki diseinatuta dago zulo biribilak indar axialaren bidez sortzeko, eta torneaketak pieza tresna finko baten kontra biratzen du forma zilindrikoak sortzeko, eta mutur-fresaketa tresna biratzen du hainbat norabidetan ebakitzeko. Horrek mutur-fresaketa bereziki gai bihurtzen du zirrikituak, poltsikoak, kontura konplexuak eta 3D gainazalak sortzeko, zulaketa edo torneaketa bakarrik egin ezin direnak, mekanizazio-zentroetan malgutasun geometriko handiagoa eskainiz.







