
Zer da CNC mekanizazioan leuntzeko prozesua?
CNC mekanizazioan leuntzeko prozesua piezen gainazalerako azken mekanizazio metodo bat da, eta helburu du gainazaleko irregulartasun mikroskopikoak kentzea baliabide mekaniko, kimiko edo elektrokimikoen bidez, gainazalaren akabera, distira hobetzeko edo piezaren ispilu-efektua lortzeko.
Leuntzeko prozesuak normalean aurreko prozesuek, hala nola fresaketa eta torneaketa , utzitako erreminta-markak, bizarra edo akats txikiak ezabatzeko erabiltzen dira , aldi berean korrosioarekiko erresistentzia, estetika edo piezaren funtzionaltasuna hobetuz.
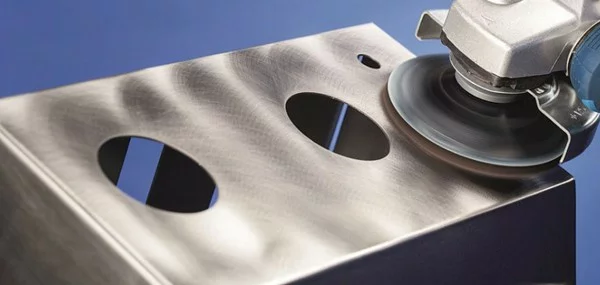
Leuntzea leuntze mekanikoan (lixa-papera eta leuntzeko gurpilak erabiltzea, adibidez), leuntze kimikoan (gainazala erreaktibo kimikoekin korrosioa egitea) eta leuntze elektrolitikoan (gainazala disoluzio elektrokimikoaren bidez leuntzea) sailka daiteke, besteak beste. Leuntze-prozesuak oso erabiliak dira zehaztasun-piezak, moldeak, gailu medikoak eta osagai apaingarriak fabrikatzeko. Metodo egokia aukeratu behar da materialaren propietateen eta zehaztasun-eskakizunen arabera.
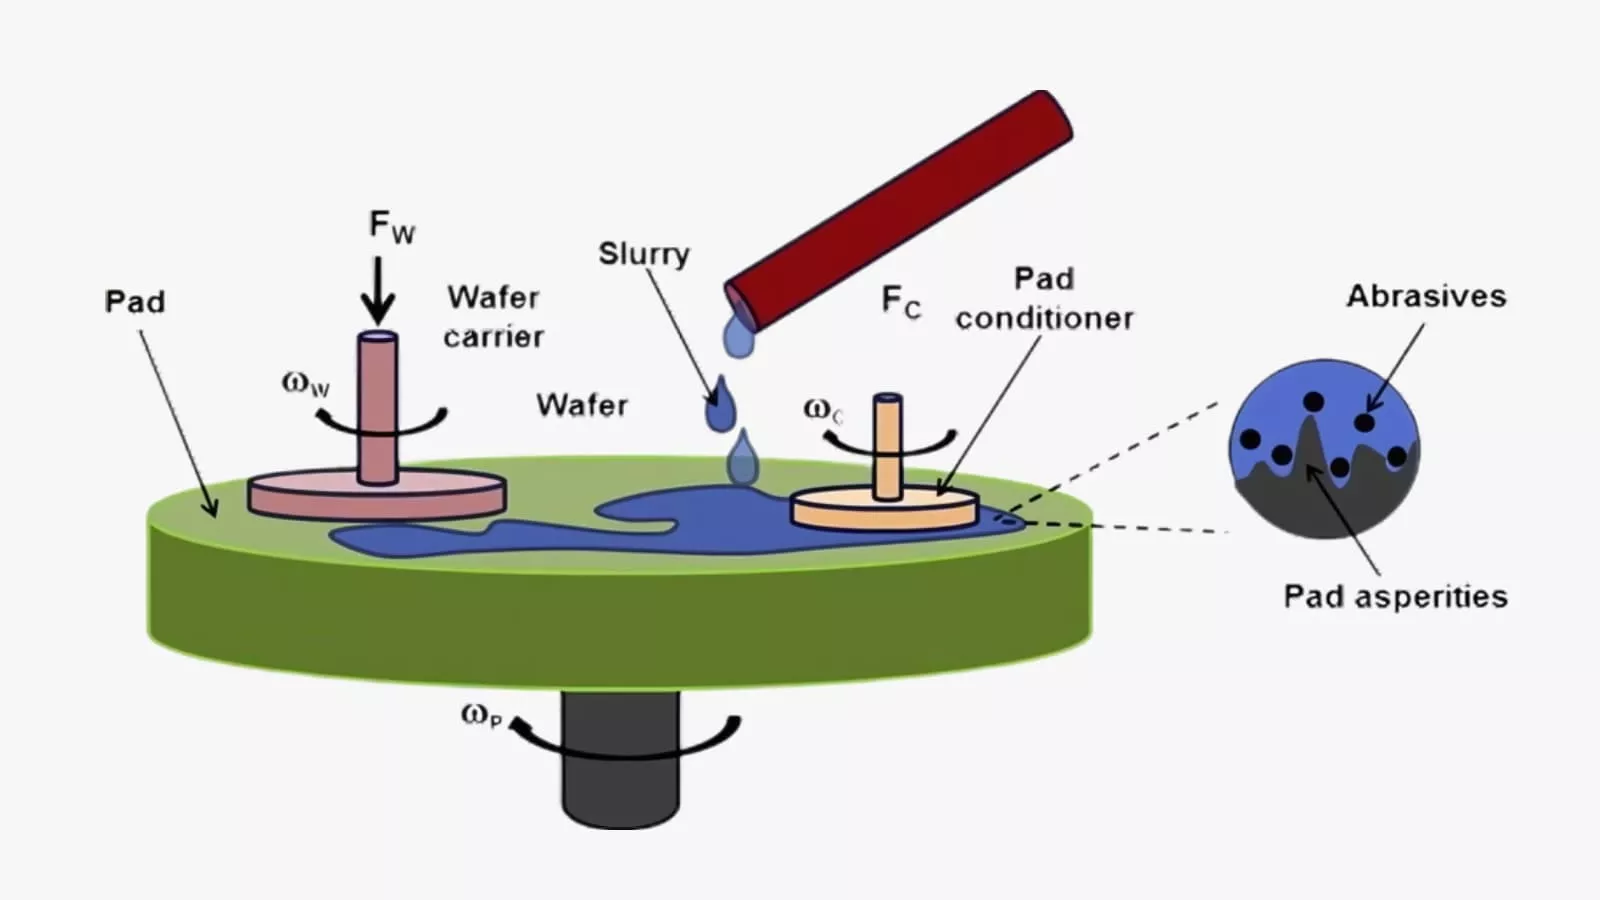
Nola funtzionatzen du leuntzeko prozesuak?
deburring
Desbarbatzea leuntzeko lehen urratsa da, eta mekanizazioaren ondoren piezaren gainazalean geratzen diren erreminta-marka nabarmenak, distira, bizarra eta akats handiak kentzea du helburu nagusia.
Leuntze zakarrak normalean ale lodiko leuntzeko gurpil gogorrak edo urratzaile-zintak erabiltzen ditu, ebaketa-indar handia duten urratzaileekin konbinatuta, hala nola silizio karburoa edo diamantezko artezketa-pasta ale lodikoa.
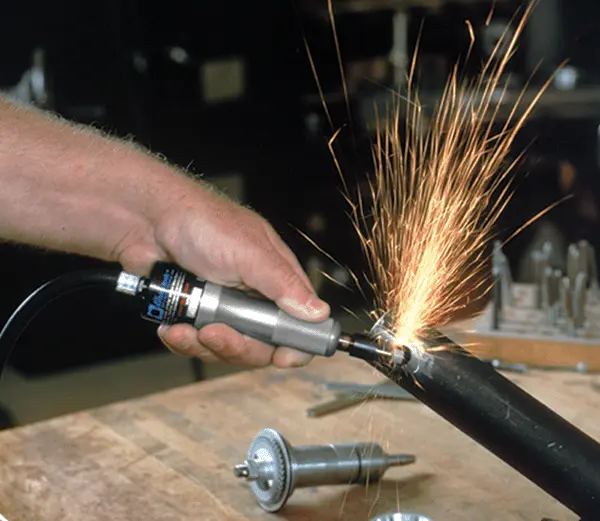
Leunketa zakarraren muina oinarrizko formaren berdintzea azkar eta eraginkortasunez lortzea da, ondorengo mekanizazio finaren oinarriak ezarriz. Beraz, gainazal finaren kalitatea sakrifikatzen da materiala kentzeko eraginkortasun handiagoaren truke.
Erdi-Akaberako Leuntzea
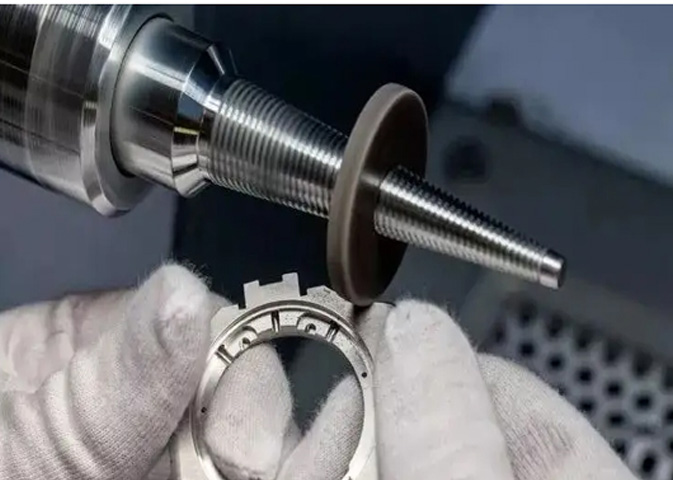
Leuntze zakarrean oinarrituta, leuntze erdi-finak leuntze zakarraren prozesuan sortutako marradura eta higadura marka berriak ezabatzea du helburu, gainazala leunagoa bihurtuz.
Leuntze erdi-finak egiterakoan, leuntzeko gurpil finagoa eta artezketa-euskarria erabiliko dira, hala nola, diamantezko igeltsu ertaina edo leuntze-likidoa. Prozesu hau trantsizio-etapa bat da. Pixkanaka murrizten du gainazaleko zimurtasuna, jatorriz sakonagoak ziren marradurak finagoak eta trinkoagoak diren beste batzuekin ordezkatuz, azken distirarako prestatuz eta ispilu-efektua lortzeko oinarri gisa balioz.
Leunketa fina
Distira handiko edo ispilu-efektuak lortzeko urrats nagusia leuntze fina da. Fase honetan, leuntze-gurpil oso bigunak erabiliko dira, hala nola belusezkoak edo zuntz finezkoak, eta leuntze-pasta oso finak, hala nola mikra-tamainako diamantezko igeltsua edo zerio oxidoa.
Leuntze finaren helburua ez da marradura agerikoak kentzea, baizik eta leuntze erdi-finak utzitako akats txikiak betetzea eta ezabatzea, ehotze oso finaren eta fluxu plastikoaren bidez, gainazalaren gailur eta haran mikroskopikoen arteko altuera aldea minimizatuz eta, horrela, distira eta islapen garbitasun maila handia sortuz.
Garbiketa eta Ikuskapena
Leuntzeko urrats guztiak amaitu ondoren, pieza ondo garbitu behar da gainazalean eta arrailduretan itsatsita dauden leuntzeko pasta, partikula urratzaile eta metalezko hondakin guztiak kentzeko. Normalean, nahi den efektua lortzeko, ultrasoinuzko garbitzaile bat behar da garbiketa-agente espezifiko batekin konbinatuta.
Garbitu ondoren, pieza zorrotz ikuskatu behar da argiztapen onaren pean, lupa edo gainazalaren zimurtasun-neurgailu profesional bat erabiliz. Horrek bermatzen du akaberak, lautasunak eta itxurak diseinu-espezifikazioak betetzen dituztela, azken produktuaren kalitatea bermatzeko ezinbesteko urratsa izanik.

CNC metalezko piezen leuntze-metodo arruntak
Leunketa Mekanikoa
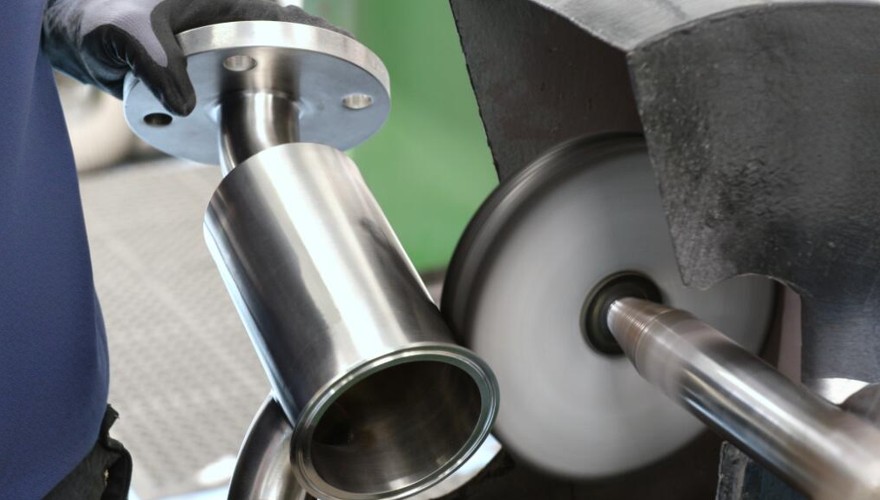
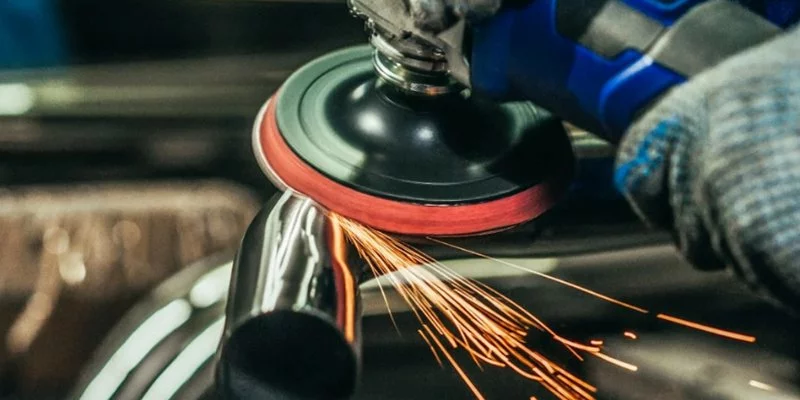
Leuntze mekanikoa da gaur egun gehien erabiltzen den leuntze teknika. Leuntze-gurpil bigun edo urratzaile bat erabiltzean datza, partikula urratzaile finak dituen leuntze-pastarekin konbinatuta, piezaren gainazalean ebaketa eta plastiko-mekanizazioa egiteko marruskadura fisikoaren bidez.
Abiadura handiko biraketa-gurpilak leuntzeko pasta piezaren gainazalean sakatzen du. Mikro-erremintak bezalako urratzaileak erabiliz, materialaren gainazaleko irtengune eta marradura mikroskopikoak pixkanaka kentzen dira, zimurtasuna etengabe murriztuz eta, azkenean, efektu leun edo ispilu-antzekoa lortuz. Metodo hau neurri handi batean operadoreen trebetasunen eta esperientziaren araberakoa da.
Pros:
- Gainazaleko kalitate handia
- Materialen aplikazio zabala
- Prozesuen Kontrol Malgua
Cons:
- Trebetasunen araberako emaitzak
- Eraginkortasun txikia, kostu handia
- Gainazaleko akats potentzialak

Leuntze Kimikoa
Leuntze kimikoak pieza bat disoluzio kimiko espezifiko batean murgiltzen du gainazala leuntzeko disoluzio kimiko selektiboaren bidez, kanpoko energia elektrikoa erabili gabe. Gainazaleko irtengune mikroskopikoak, azalera handiagoa eta jarduera kimiko handiagoa dutenak, eremu ahurrak baino azkarrago disolbatzen dira. Horrela, erreakzio jarraituan, gainazaleko uhinak pixkanaka ezabatzen dira, gainazal nahiko leun eta distiratsu bat sortuz.
Leuntze kimikoa egokia da forma konplexuko piezak mekanizatzeko eta oso eraginkorra da. Hala ere, mugak ditu, hala nola prozesuen kontrolerako zailtasun handia, hondakin-likidoen sorrera erraza eta gainazaleko akabera normalean ez da leuntze elektrolitikoa bezain ona izaten.
Pros:
- Geometria Konplexuetarako Goi Mailakoa
- Eraginkortasun handia, ekipamendu espezializaturik gabe
- Estres mekanikorik ez
Cons:
- Gainazalaren kalitatea nahiko baxuagoa
- Prozesuen Kontrola Zaila
- Materialaren aplikagarritasun mugatua
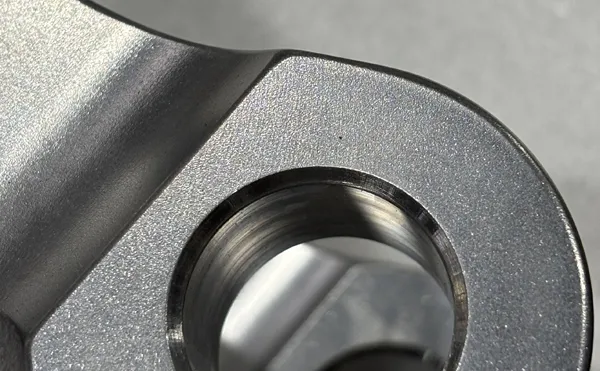
Elektroleuntzea
Leuntze elektrolitikoa prozesu elektrokimiko bat da, non pieza anodo gisa balio duen eta korronte elektriko bat aplikatzen den elektrolito espezifiko batean. Metalaren gainazaleko atomoak ionizatzen dira mukosa biskoso bat osatzeko. Film hau mehea da irtengune mikroskopikoetan, korronte-dentsitate handia du eta azkar disolbatzen da. Eremu ahurrak lodiagoak dira eta motelago disolbatzen dira.
Disoluzio selektibo honen bidez, piezaren gainazala azkar berdintzen da, distira handia eta korrosioarekiko erresistentzia handia lortuz, bereziki egokia altzairu herdoilgaitza bezalako metal gogorren egitura-pieza konplexuetarako.
Pros:
- Errendimendu Integral Ezohikoa
- Eraginkortasun Handia eta Koherentzia Bikaina
- Kalte fisikorik edo marradurarik ez
Cons:
- Hasierako inbertsio eta kostu handia
- Prozesu Konplexuen Kontrola
- Aplikazio mugatua
Leuntzeko prozesuaren abantailak eta desabantailak
Abantailak
1. Gainazalaren kalitatea hobetua
Leuntzeak produktuen gainazaleko irregulartasun mikroskopikoak, marradurak, bizarra eta oxido geruzak eraginkortasunez kentzen ditu, gainazala leun, lau eta uniforme bihurtuz, ispilu-efektua lortuz.
Gainazal leunak ez du produktuaren itxura, edertasuna eta ehundura asko hobetzen bakarrik, baita gainazalaren marruskadura-koefizientea eta higadura murrizten ere. Irristatze edo errodadura kontaktu-eskakizun handiak dituzten zehaztasun-piezetan, hala nola errodamenduetan eta moldeetan, haien bizitza erabilgarria luzatu eta funtzionamenduaren leuntasuna hobetu dezake.
2. Korrosioarekiko Erresistentzia Hobetua
Leuntzea jasaten duten piezek, batez ere leuntze elektrolitikoarekin tratatutakoek, mikrozulo eta gandorrik ezabatzen dute, eta horrela gainazala murrizten da. Horrek zaildu egiten du kutsatzaileak, hezetasuna eta substantzia korrosiboak itsastea eta metatzea. Aldi berean, leuntze-prozesuak berak gainazaleko kutsadura-iturri potentzial ugari kentzen ditu.
Gailu medikoetarako, elikagaiak mekanizatzeko ekipoetarako eta osagai kimikoetarako, gainazal leun eta trinko hau errazagoa da garbitzen eta desinfektatzen, eta nabarmen hobetu dezake haien korrosioarekiko erresistentzia, produktuen higiene-segurtasuna eta ingurumen-iraunkortasuna bermatuz.
3. Funtzio eta Segurtasun Fidagarria
Leuntzeak materialen gainazaleko pitzadura eta bizar mikroskopikoak kentzen ditu, eta horiek nekearen ondoriozko pitzadurak sor ditzakete tentsiopean. Arrisku potentzial horiek ezabatuz, leuntzeak piezen nekearen erresistentzia eta fidagarritasun orokorra hobetu ditzake.
Zigilatzeko errendimendu handia behar duten junturen gainazaletarako, osagai optikoen gainazal islatzaileetarako eta garbitasun oso handia behar duten erdieroaleen obleetarako, leuntzeko prozesua ezinbesteko urratsa da haien funtzionaltasuna lortzeko.
Desabantailak
1. Kostu eta eraginkortasun kezkak
Leuntzea, batez ere zehaztasun handiko leuntze mekanikoa, normalean lan-intentsiboko prozesua da, langile kualifikatuen trebetasun tekniko eta esperientziaren menpe dagoena, eta horrek lan-kostu handiak dakartza. Aldi berean, leuntze-prozesua bera denbora asko eskatzen du, batez ere akabera loditik finera hainbat etapa behar direnean, eta horrek ekoizpen-eraginkortasun orokorra baxua dakar.
Leuntzeko ekipamendu espezializatuak, kontsumigarriak eta leuntze elektrolitiko eta kimikorako beharrezkoak diren bainu-soluzioen mantentze-lanak dira, oro har, ekoizpen-kostuen gehiengoa.
2. Dimentsio-zehaztasun potentziala
Leuntzea materiala kentzeko prozesu bat da. Aldi bakoitzean kentzen den kantitatea txikia den arren, leuntasun handia lortzeko, metatutako kentzen den kantitateak zehaztasun handiko piezen dimentsio-tolerantzian eragina izan dezake, dimentsio-tolerantziatik kanpo gera dadin.
Garrantzitsuagoa dena, material bigunetan edo gainazal konplexuetan, eragiketa desegokia bada edo presioa irregularra bada, leuntzeko indarrak ertzak eta izkinak biribildu, planoa tolestu edo kontura geometrikoa desitxuratu dezake erraz, eta horrek, horren ordez, piezaren jatorrizko diseinuaren zehaztasuna suntsitzen du.
3. Ingurumen eta Segurtasun Erronkak
Leuntze kimikoak eta leuntze elektrolitikoak hondakin-likidoak eta hondakin-gasak sortuko dituzte, metal astun ioiak eta erreaktibo kimikoak dituztenak, eta ingurumen-babeserako tratamendu zorrotz eta garesti bat jasan beharko dute. Leuntze mekanikoak hauts eta zarata kutsadura sortuko du.
Zaila da leuntze-efektuen koherentzia bermatzea. Lote desberdinen edo pieza beraren zati desberdinen artean desberdintasunak egon daitezke. Eskuzko funtzionamenduaren ezegonkortasuna da arrazoi nagusia. Leuntze adimendun guztiz automatizatua lortzea erronka teknikoa izaten jarraitzen du pieza konplexuetarako.
Nola hobetzen duen leuntzeak gainazalaren akabera CNC mekanizazioan
Ebaketa fisikoaren ekintza
Leuntzeko tresnek eta urratzaile finek abiadura handian piezaren gainazalaren kontra igurzten dutenean, pieza baino askoz gogorragoak diren partikula urratzaile hauek ebakitzeko tresna txiki ugari bezala jokatzen dute.
Zizailadura eta urraduraren bidez, gainazaleko konturako irtengune mikroskopikoak kentzen dituzte lehentasunez. Mekanizazio jarraituaren bidez, irtengune horiek pixkanaka kentzen dira, eta gainazaleko gailurren eta sakonunen arteko altuera aldea eraginkortasunez murrizten da. Makroskopikoki, gainazala leunagoa bihurtzen da.
Gainazaleko Plastikozko Fluxua
Leuntzeko prozesuan, marruskaduraren ondorioz, tenperatura eta presio altuak sortzen dira tokikoetan, eta horrek piezaren gainazaleko materiala urtu samar edo oso plastiko egoeran sartzea eragiten du. Egoera honetan, materiala ez da soilik kentzen, baizik eta deformazio plastikoa eta fluxua jasaten ditu, irtengunetik estutuz eta ondoko zulo mikroskopikoetan sartuz.
"Gailurrak bizarratzeko eta haranak betetzeko" efektu honek gainazalaren irregulartasuna fisikoki murrizten du, horrela leuntasuna hobetuz eta oinarri leuna ezarriz leuntze fin gehiago lortzeko.
Disoluzio selektiboaren berdintzea
Disoluzio bidezko berdintze selektiboa da leuntze kimikoaren eta leuntze elektrolitikoaren printzipio nagusia. Gainazaleko irtengune mikroskopikoek jarduera kimiko handiagoa eta azalera handiagoa dutelako ezaugarria aprobetxatzen du.
Leuntze kimikoan, altxatutako zatiak disoluzioarekin kontaktu estuagoan jartzen dira eta azkarrago erreakzionatzen dute. Leuntze elektrolitikoan, irten diren zatietan korronte-dentsitatea handiagoa da. Bi egoera hauek irten diren zatietako metal atomoak disoluzioan edo elektrolitoan lehentasunez eta azkarrago disolbatzea eragiten dute. Disoluzio bereizi eta selektibo honen bidez, gainazal lauagoa eta leunagoa sortzen da, oro har.
Akabera integrala
Leuntzeko metodo aurreratuek, hala nola ultrasoinuen leuntzea eta urratzaileen fluxuaren leuntzea, piezaren gainazalean mikro-ehotze uniformea egiten dute maiztasun handiko mikro-inpaktuaren edo urratzaileen fluxuaren bidez.
Artezketa-prozesuak ez ditu soilik irregulartasun mikroskopikoak eta bizarra ezabatzen, baita ale-muga zorrotzak eta mikroarrailak biribiltzen ere, gainazaleko ehundura uniformeagoa eta leunagoa bihurtuz. Horrela, gainazaleko morfologia optimizatzen da maila mikroskopikoan, eta horrek ez du soilik leuntasuna hobetzen, baita piezen nekearekiko eta korrosioarekiko erresistentzia ere.
Leuntzeko prozesurako aholkuak CNC mekanizazioa
Programatutako Leuntze Mekanikoa
Leuntze mekaniko programatuak CNC makinetan tresna bigunak erabiltzea eta leuntzeko programa espezifikoak idaztea adierazten du. Leuntze-erremintaren presioa, ibilbidea eta abiadura zehaztasunez kontrolatuz CNC ibilbidean zehar, gainazal kurbatu konplexuen leuntze uniforme eta errepikakorra lor daiteke.
Programatutako leuntze mekanikoak eskuzko leuntzeak eragindako izkinen erorketa arazoa eraginkortasunez murriztu dezake, koherentzia nabarmen hobetu eta teknikari nagusienganako mendekotasuna murriztu. Kalitate handiko gainazalen eta eraginkortasun handiko ekoizpenaren arteko aukera orekatua da.
Akabera urratzaile magnetikoa
Artezketa magnetikoak eremu magnetiko bat erabiltzen du artezketa magnetikoaren orratza kontrolatzeko, piezaren gainazala eskuilatzeko. Bereziki egokia da CNC fresaketa edo deskarga elektrikoaren mekanizazioaren ondoren sortutako mikro-bizkarragoak eta geruza zuriak garbitzeko.
Urratzaile bidezko fluxu leuntzea
Urratzaile-fluxuak erdi-fluido urratzailea piezaren barneko barrunbetik eta fluxu-kanaletik igarotzera behartzen du, eta horrek kontaktu-gainazal guztiak modu uniformean leundu ditzake. Metodo honek eskuz iristeko zailak diren zulo gurutzatuak eta fluxu-kanal konplexuak eraginkortasunez kudeatzen ditu. Mikroskopio-irregulartasunak kentzen dituen arren, ia ez du piezaren zehaztasun dimentsioduna aldatzen.
Bibrazio eta upel leuntzea
Pieza, urratzaile eta gehigarriekin batera, bibrazio-tanga edo danbor batean jartzen da. Errodadura eta marruskadura jarraitu eta motelaren bidez, piezen kanpoko gainazal guztien mikro-ehotze uniformea lortzen da. Metodo honek hamar milaka pieza txiki modu eraginkorrean maneiatu eta leuntze-efektu koherentea lor dezake. Hala ere, denbora eta urratzaile-erlazioa kontrolatzeari erreparatu behar zaio, piezen arteko elkarren arteko talkek eragindako marradura berriak saihesteko.
Tresneriaren Diseinua
Hobetu leuntze elektrolitikoaren efektua tresneriaren diseinua eta korronte-banaketa optimizatuz. CNC piezetarako, korronte-dentsitate uniformea bermatzeko euskarri bereziak diseinatu behar dira, eta elektrodo laguntzaileak gehitu behar dira zulo sakonetan, zirrikitu estuetan eta beste eremu batzuetan, "babes-efektuaren" ondoriozko leuntze irregularra saihesteko.
Parametro elektrolitikoak zehatz-mehatz kontrolatuz, gainazala azkar berdindu daiteke tentsio mekanikoa sortu gabe, eta korrosioarekiko erresistentea den pasibazio-film bat eratu daiteke.
Bideen Plangintza
Automatizazio maila gero eta handiagoa izan arren, goi-mailako produktuen azken leuntze fina oraindik ere esperientziaren mende dago askotan.
Operadoreak CNC makinak utzitako erreminta-ibilbidearen ehundurarekiko angelu jakin batean gurutzatutako leuntze-ibilbide bat planifikatu behar du, horretan oinarrituta, jatorrizko arrastoak eraginkortasunez estaltzeko.
Aldi berean, eskuz indarraren eta tenperaturaren kontrola menperatu behar da, "laranja azal" akatsak edo gehiegi erretzea saihesteko. Hau urrats erabakigarria da gainazala "ona" izatetik "bikain" izatera igotzeko, esperientziaren herentziaren araberakoa baita neurri handi batean.
Prozesu hibridoen aplikazio sekuentziala
Teknika eraginkorrena ez da metodo bakar batean oinarritzen, konbinazio zientifiko batean baizik. Adibidez, lehenik eta behin, programatutako leuntze mekanikoa erabiltzen da erreminta-marka gehienak azkar kentzeko, ondoren artezketa magnetikoa erabiltzen da bizarra garbitzeko, eta azkenik, bibrazio-leuntze edo leuntze elektrolitiko labur bat osatzen da efektu mate edo ispilu uniforme bat lortzeko. Konbinazio honek elkarren indarguneak guztiz aprobetxa ditzake, eraginkortasun orokorra maximizatuz eta kalitatea bermatuz.
Pieza leunduen gainazala nola mantendu
Garbiketa Zorrotza
Leundu ondoren, osagaiak berehala garbitu behar dira ondo detergente neutro batekin eta ur desionizatu batekin edo purutasun handiko disolbatzaile organiko batekin, leuntzeko konposatu, partikula urratzaile eta koipe hondakin guztiak kentzeko.
Osagaiak berehala lehortu behar dira oihal gabeko batekin edo aire konprimituarekin ur-markak edo bigarren mailako kutsadura saihesteko, eta hori funtsezkoa da ondorengo korrosioa eta orbanak saihesteko.
Babes-estaldurak aplikatzea
Aplikazio-eskakizunen arabera, garbitutako gainazaletan babes-geruza bat aplikatzea da metodorik eraginkorrenetako bat.
- Pasibazio tratamendua: Altzairu herdoilgaitza bezalako metaletan, pasibazio-soluzioek kromoan aberatsa den oxido-film bat sortzen dute gainazalean, korrosioarekiko erresistentzia nabarmen hobetuz.
- Herdoilaren aurkako olioa/agentea aplikatzea: Aurretik Epe laburreko biltegiratze edo garraioan, herdoilaren aurkako olio geruza fin eta uniforme bat edo hatz-marken aurkako agente bat aplikatzeak gainazala airetik eta hezetasunetik eraginkortasunez isolatzen du.
- Estaldura funtzionalen metaketa: Espezifikazio handiko osagaietarako, lurrun-deposizio fisikoa (PVD) edo lurrun-deposizio kimikoa (CVD) bezalako metodoak erabil daitezke gainazalaren itxura mantenduz film ultra-gogor eta higadura-erresistenteak aplikatzeko (adibidez, diamante itxurako karbono-estaldurak).
Biltegiratze Segregatua
Zorrozki debekatuta dago leundutako piezak leundu gabeko piezekin edo material metaliko ezberdinez egindako osagaiekin batera gordetzea. Pieza bakoitza banan-banan isolatu behar da banatzaileekin, aparrarekin, burbuila-paperarekin edo paper linugabearekin, objektu gogorrekin kontaktua eta elkarren arteko marradura saihesteko.
Tresna dedikatuen erabilera
Osagai leunduak maneiatu eta instalatzean, operadoreek kotoizko eskularru zuri garbiak edo nitrilozko eskularruak eraman behar dituzte. Eskuekin zuzenean kontaktuak izerdi markak eta hatz-markak utz ditzake, eta horrek korrosio lokalizatua eragin dezake. Pintza bereziak edo tresna ez-metalikoak erabili behar dira metalaren eta metalaren arteko kontaktu zuzena saihesteko.
Ohiko ikuskapena eta mantentze-lanak
Ezarri aldizkako ikuskapen-erregimen bat korrosio-puntuak, higadura edo marradura txikiak hasierako fasean identifikatu eta konpontzeko. Babes-estaldurak dituzten osagaien kasuan, berriro estaltzea edo berriro pasibatzea haien bizi-zikloaren arabera egin behar da, epe luzerako babesa mantentzeko.
Leuntze Prozesuaren Aplikazioak CNC Mekanizazioan
Moldeak egiteko industria
Moldeen industria da leuntze-prozesuak gehien aplikatzen diren eta eskakizun handienak dituzten arloa. Plastikozko injekzio-molde bat edo galdaketa-molde bat izan, barrunbearen gainazalaren leuntasunak zuzenean zehazten du produktuaren itxuraren kalitatea eta desmoldeatzeko gaitasuna. Leuntze-maila altuak nabarmen murriztu dezake moldeatze-erresistentzia eta akatsak saihestu ditzake, hala nola marradurak eta produktuan moldeari itsastea. Moldearen bizitza erabilgarria eta ekoizpen-eraginkortasuna bermatzeko oinarrizko lotura da.
Gailu medikoen fabrikazioa
Gailu medikoek gainazalaren kalitateari buruzko eskakizun oso zorrotzak dituzte. Adibidez, robot kirurgikoen, inplante ortopedikoen eta endoskopioen piezen osagaiek leuntze-tratamendu perfektua jasan behar dute. Hori ez da soilik marruskadura-erresistentzia murrizteko, baita akats mikroskopikoak eta bakterioen ezkutalekuak ezabatzeko, biobateragarritasuna bermatzeko, gorputz-fluidoen korrosioarekiko erresistentzia eta garbiketa eta desinfekzio zorrotza errazteko ere.
Automobilgintza
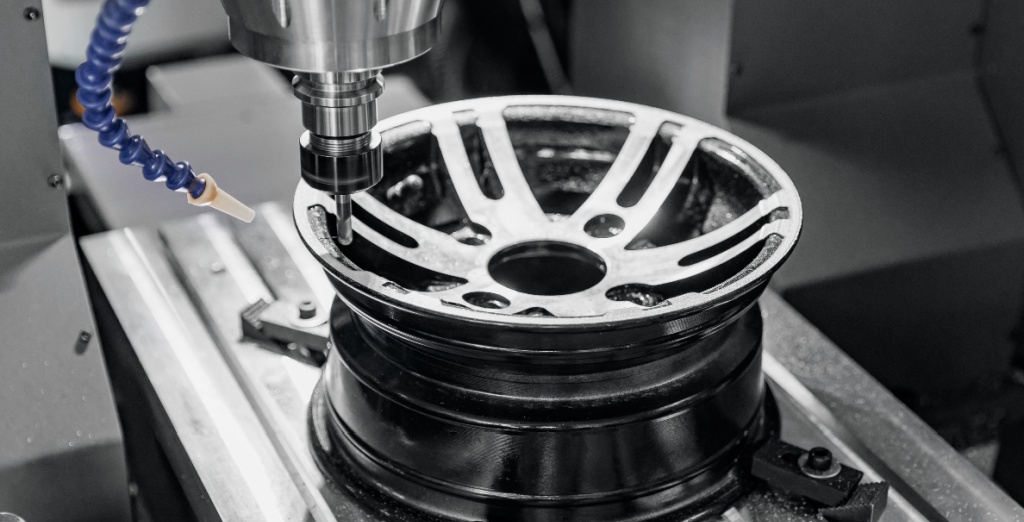
Automobilgintza eta aeroespazial arloetan, leuntzeak funtzionaltasuna eta segurtasuna uztartzen ditu. Leuntzearen ondoren, motorraren, erregai sistemaren piezen eta sistema hidraulikoaren osagai nagusiek fluxuaren erresistentzia nabarmen murriztu dezakete, zigilatze-errendimendua hobetu eta tentsio-kontzentrazio puntuak ezabatu, horrela eraginkortasuna eta fidagarritasuna hobetuz. Garrantzitsuagoa dena, gainazal kalitate handiko batek osagai nagusien nekearen bizitza nabarmen luzatu dezake presio handien eta karga zikliko handien pean.
Erdieroalea eta Elektronika
Eskala mikroskopikoan, leuntzea da zirkuituen fabrikazioa lortzeko oinarria. Txip substratuetarako, berun markoetarako, RF gailuetarako eta konektoreetarako, etab., gainazal ultra-leuna ezinbestekoa da zirkuituaren osotasuna, seinalearen transmisioaren kalitatea eta gailuaren fidagarritasuna bermatzeko. Edozein irregulartasun mikroskopikok zirkuitulabur bat edo seinalearen ahultzea eragin dezake zirkuituan.
Ontziratzeko Makineria Industria
Janariarekin zuzenean edo zeharka kontaktuan dauden ekipoen gainazal guztiek leuntze-tratamendu estandar altua jasan behar dute. Gainazal leun eta josturagabeak material-hondakinak eta bakterioen hazkuntza eraginkortasunez saihestu ditzake, elikagaien higiene eta segurtasun arau zorrotzak betez. Aldi berean, garbiketa sakona egiteko komenigarria da, elikagaien segurtasuna bermatuz.
NOBLE'CNC mekanizazioan leuntzeko prozesua
NOBLE gainazalen leuntze-tratamendu aurreratuan espezializatuta dago, eta teknika sorta zabala eskaintzen du, besteak beste, leuntze mekanikoa, elektroleuntzea eta urratzaileen bidezko mekanizazioa, industria-eskakizun desberdinak asetzeko.
Prozesu anitzeko bat jarraitzen dugu zehatz-mehatz —desbarbatze zakarra eta erdi-akaberatik hasi eta leuntze fin eta azken garbiketaraino—, inperfekzioak erabat kentzen direla eta gainazaleko akabera bikaina lortzen dela ziurtatuz. Ikuspegi zorrotz honek osagaien estetika, korrosioarekiko erresistentzia eta funtzionaltasun orokorra nabarmen hobetzen ditu.
Gure espezializazioa eta punta-puntako ekipamendua aprobetxatuz, kalitate handiko eta fidagarritasun handiko emaitzak eskaintzen ditugu etengabe, produktuaren bizitza eta errendimendua luzatuz, eta zure doitasun-fabrikazio behar zorrotzenetarako bazkide fidagarri bihurtzen gaituzte.
Maiz egiten diren galderak
Zein dira CNC bidez mekanizatutako piezetan erabiltzen diren leuntze mota nagusiak?
Mota ohikoenak hauek dira: Leuntze Mekanikoa (akabera distiratsua lortzeko gurpil urratzaileak edo pastak erabiliz), Leuntze Elektrolitikoa (altzairu herdoilgaitzerako aproposa den prozesu elektrokimikoa, materiala modu uniformean kentzen duena, gainazal desbarbatua eta korrosioarekiko erresistentea lortzeko) eta Mekanizazio Urratzailea (barneko pasabide eta geometria konplexuak leuntzeko). Aukera materialaren, piezaren geometriaren eta behar den azken gainazalaren kalitatearen araberakoa da.
Leuntzeak CNCz mekanizatutako pieza baten dimentsio-zehaztasunean eragin al dezake?
Bai, egin daiteke. Leuntzea materiala kentzeko prozesu bat da. Kopurua minimoa den arren (askotan mikra batzuk besterik ez), arretaz kontuan hartu behar da diseinu eta mekanizazio faseetan, batez ere tolerantzia estuak dituzten piezetan. Fabrikatzaile trebe batek aurre-leuntze neurriak planifikatuko ditu, azken leundutako piezak zehaztutako dimentsio eta tolerantzia geometriko guztiak betetzen dituela ziurtatzeko.
Zein material dira egokienak elektroleunketarako?
Elektroleuntzea metal eroaleetarako da eraginkorrena, altzairu herdoilgaitz austenitikoak (304 eta 316 bezalakoak) izanik ohikoenak eta emaitza bikainak lortzen dituztenak. Aluminioan, titanioan, kobrezko aleazioetan eta tresna-altzairu batzuetan ere erabiltzen da arrakastaz. Ez da egokia plastikoak edo konpositeak bezalako material ez-eroaleetarako.
Zein da aldea akabera mate, satinatu eta ispilu-leuntuaren artean?
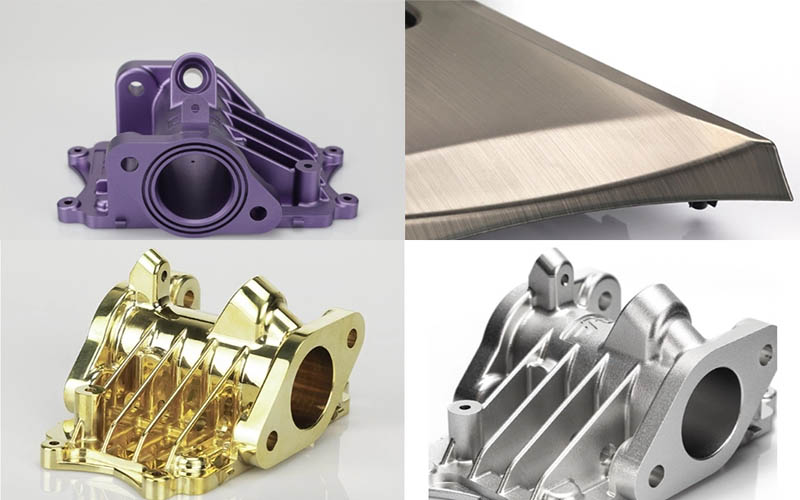
Termino hauek islapen-maila deskribatzen dute. Akabera mate batek islapen baxua du, ehundura uniforme eta norabidegabea duena. Akabera satinatu (edo eskuilatuak) distira leuna du, ale fin eta norabidegabea duena. Ispilu-leunketa da distira handiena, islapen garbi eta distortsionatu gabea sortzen duena. Akabera leuntze-prozesuan zehar urratzaile finagoetatik igaroz lortzen da.
Leuntzea prozesu eskuzkoa ala automatizatua da?
Bi metodoak erabiltzen dira. Eskuzko leuntzea teknikari trebeen esku dago geometria konplexuetarako edo bolumen txikiko eta nahasketa handiko ekoizpenerako. Leuntze automatizatua (beso robotikoak edo makina dedikatuak erabiliz) hobesten da pieza koherenteen bolumen handiko ekoizpenerako, errepikakortasun hobea, pieza bakoitzeko kostu txikiagoa eta giza aldakortasun txikiagoa eskainiz. Tailer askok ikuspegi hibridoa erabiltzen dute.







