
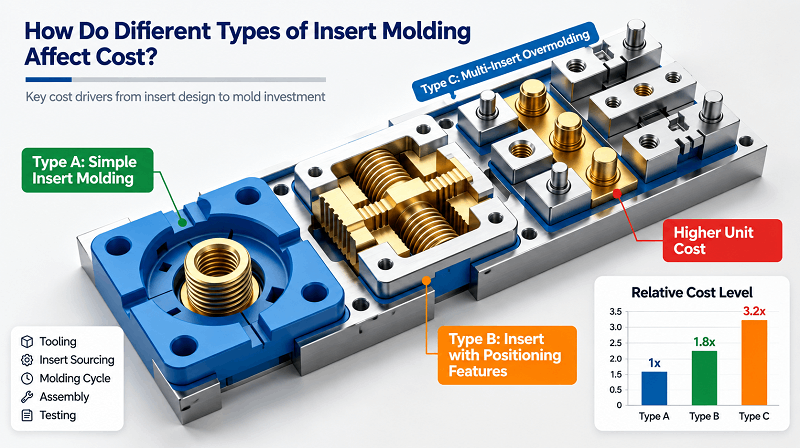
Injekzio bidezko moldekatzean , txertatze bidezko moldekatzea prozesu erabiliena da. Prozesu honekin egindako piezak erosten ditugunean, kostua da pentsatzen dugun lehenengo gauza. Nola epaitzen dugu erosten dugun piezak ordaindutako dirua merezi duen? Gehiegi ordaindu al dugu? Eta prezio baxuaren atzetik joan gara eta kalitate txarrekoa izan gara? Gida honek zure galdera guztiei erantzungo die. Hornitzaileekin hitz egiteko aholku praktikoak ematen dizkizu.
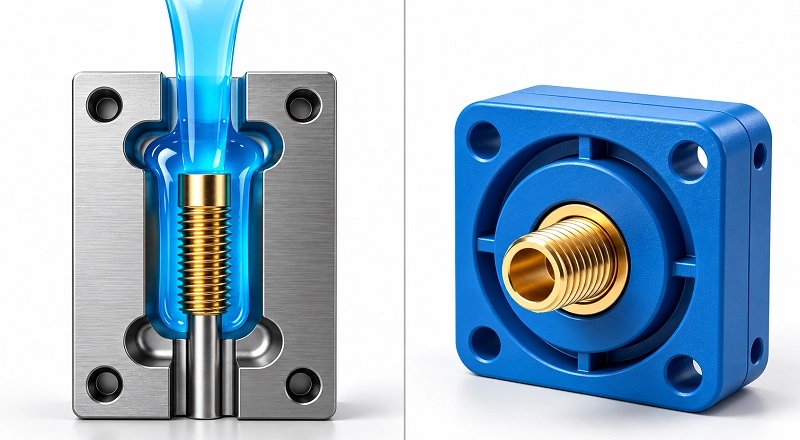
1. Zer da Txertatu moldura?
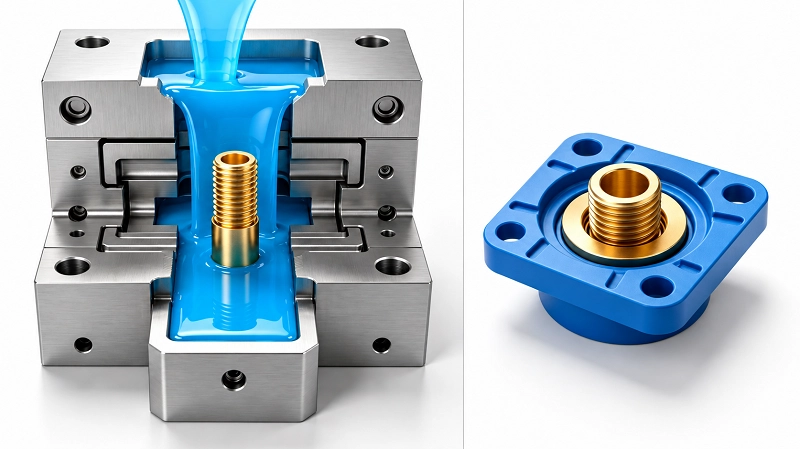
Txertatze-moldeaketa injekzio-moldeaketa prozesuetako bat da. Aurrez egindako txertatze bat moldean jartzen da urtutako plastikoa injektatu aurretik. Hoztu ondoren, txertatzea amaitutako plastikozko piezaren parte bihurtzen da. Txertatzea normalean metalezkoa da. Iman bat, zeramikazko pieza bat, terminal bat, pin bat, buxin bat, mahuka bat edo beste pieza funtzional espezializatu bat ere izan daiteke.
Txertatze-moldaketaren helburu nagusia plastikoaren diseinu-askatasuna beste material baten erresistentziarekin, eroankortasunarekin, higadura-erresistentziarekin edo kokapen-funtzioarekin konbinatzea da. Plastikoak forma, isolamendua, arintasuna eta gainazalaren akabera ematen ditu. Txertatzeak hariztai-erresistentzia, kontaktu elektrikoa, higadura-erresistentzia edo errefortzua ematen ditu.
2. Zeintzuk dira txertatze-moldaketaren abantailak
Txertatze-moldaketaren abantailak normalean funtzioen integraziotik datoz, ez prozesuaren izenetik bertatik. Txertatze-moldaketaren diseinu on batek bigarren mailako muntaketa murriztu dezake, txertatze-posizioaren koherentzia hobetu eta azken pieza fidagarriagoa egin dezake erabilera errepikatuan.
2.1 Bigarren Mailako Muntaketa Murriztu
Fabrikatzaileek txertatze-injekzio bidezko moldeatzea aukeratzen duten arrazoietako bat moldeatu ondorengo muntaketa-lana murriztea da. Txertatzeak ez dira bereizita instalatu behar. Hasieratik moldeatzen dira piezan. Horrek lan-kostuak murrizten eta produktuaren koherentzia hobetzen laguntzen du, batez ere bolumen handiko ekoizpenean.
2.2 Funtzioen integrazio hobea
Txertatze-moldeaketa askotan erabiltzen da plastikozko pieza batek plastikoak bakarrik eman ezin dituen funtzioak behar dituenean. Adibidez, letoizko txertatze batek hariak sendotu ditzake. Metalezko terminal batek kontaktu elektriko fidagarria eman dezake. Funtzio horiek zuzenean moldeatutako piezan integratuz, azken muntaketa normalean sendoagoa eta fidagarriagoa da.
3. Zeintzuk dira txertatze-moldaketa mota ohikoenak?
3.1 Txertatze haridunak
Moldeatzeko txertaketa mota ohikoena haridun txertaketak dira. Haien lan nagusia plastikozko pieza batean metalezko hariak ematea da, hainbat aldiz muntatu eta desmuntatu daitekeena. Plastikoak berak erresistentzia mugatua du. Hariztatuz zuzenean, erabilera batzuk igaro ondoren kenduko da. Letoizko edo altzairu herdoilgaitzezko txertaketa haridun batekin, torlojuak behin eta berriz estutu daitezke plastikozko gorputza kaltetu gabe. Letoia da material ohikoena. Mekanizagarritasun ona du, korrosioarekiko erresistentzia moderatua eta ingeniaritza-plastiko gehienen antzeko hedapen termiko-koefizientea. Horrek interfazearen tentsioa murrizten du ziklo termikoan zehar. Altzairu herdoilgaitza hezetasun, produktu kimiko edo karga handiko eremuetarako erabiltzen da. Erresistentzia eta korrosioarekiko erresistentzia hobea du. Aluminiozko aleazioa aplikazio arinetarako egokia da. Txertaketaren kanpoko hormak normalean zirrikituak, ildaskak edo hexagono forma izaten ditu. Moldeatu ondoren, plastikoa ezaugarri horietan sartzen da eta blokeo mekaniko bat osatzen du. Horrek txertaketa biratzea edo ateratzea eragozten du. Txertaketaren inguruko plastikozko horma uniformea izan behar da. Horrek hondoratze-markak edo tentsio-kontzentrazioa saihesten ditu. Txertaketaren altuera plastikozko gainazalaren azpitik edo berdinduta egon behar da. Horrek kanpora ateratzea eta muntaketa eragitea eragozten du. Hari-txertaketak oso erabiliak dira gailu medikoen karkasetan, ekipo elektronikoen itxituretan eta behin eta berriz muntatu behar diren automobilen barneko piezetan.
3.2 Txertatze zizelkatuak
Txertatze-mozketadunek kanpoko gainazal testuratua erabiltzen dute txertatzearen eta inguruko molde-materialaren arteko lotura mekanikoa sortzeko. Horrek biraketa eta ateratzearekiko erresistentzia hobetzen laguntzen du. Beraz, mozketa-geometria diseinu-faktore garrantzitsua da moldeatutako piezen txertatzeak diseinatzerakoan.
Mozketa-ereduak txertatze-geometriaren, moldeatze-materialaren eta euste-indarraren beharren arabera hauta daitezke. Mozketa-eredu ohikoenen artean daude mozketa zuzena, mozketa espirala eta mozketa diamantezkoa. Bakoitzak kanpoko kontaktu-profil desberdina eskaintzen du.
Mozketa zuzena: Txertatze-norabidean zehar antolatutako gandor paraleloez egina. Konexio mekaniko zuzena eskaintzen du. Egokia da txertatze-materialaren eta moldekatze-materialaren arteko finkatze-indarra handitzea behar nagusia denean.
Espiral-mozketa: Txertatuaren inguruan angeludun edo espiral formako gandorrak erabiltzen ditu. Angelu-profilak txertatuaren gainazalean lotura mekanikoa sortzen du. Egokia da euskarri-indarraren eskakizunak eta txertatuaren geometriak espiral-eredu batera hobeto egokitzen direnean.
Diamantezko ziri-moldeak: Kanpoko gainazalean gurutzatutako gandorak sortzen ditu. Horrek inguruko materialarekin lotura mekanikoko puntu asko eskaintzen ditu. Oso erabilgarria da mugimenduarekiko erresistentzia kezka nagusia den diseinuetan.
Zuzen, espiral edo diamantezko ziri-moldeaketa aukeratzea ez da ereduan bakarrik oinarritu behar. Ziri-moldeaketa forma egokia erabakitzerakoan, kontuan hartu txertatze diametroa, txertatze luzera, inguruko hormaren lodiera, moldeatze materiala, espero den momentua eta ateratze karga ere.
Zehaztasunez moldekatutako txertaketetarako, oso garrantzitsua da ziri-geometria koherentea izatea. Kanpoko profilean izandako aldaketek eragina dute txertaketak inguruko molde-materialarekin duen elkarreraginarekin.
3.3 Kuxinak eta mahukak
Kuxinak eta mahukek irekidura kontrolatuak, muntaketa puntuak eta interfaze mekaniko zurrunak eskaintzen dituzte moldeatutako piezetan. Normalean honetarako erabiltzen dira:
- Ardatzaren lerrokatzea eta gidaritza
- Torloju eta finkagailuen muntaketa
- Osagaien arteko tartea
- Karga banaketa
- Interfaze mekaniko egonkorra eskaintzea
Mahukak bereziki erabilgarriak dira inguruko molde-materialak malgua, arina edo bibrazioarekiko erresistentea izan behar duenean. Txertatzeak gainazal zurrun eta dimentsioetan egonkorra eskaintzen du. Horrek mahukak bereziki egokiak bihurtzen ditu kautxuzko eta elastomerozko piezetan. Inguruko materialak mugimendua edo bibrazioa xurgatu dezake. Mahukak muntaketa-konexioa eusten du.
Barne diametroa, kanpoko diametroa, luzera eta hormaren lodiera osagai jasangarriaren eta espero den kargaren arabera aukeratu behar dira. Horrela, lerrokatze zuzena eta errendimendu fidagarria mantentzen dira.
3.4 Txertatze pertsonalizatuak
Ezin dira aplikazio guztiak bete txertatze-geometria estandarrekin. Moldeatutako txertatze pertsonalizatuak dimentsio, kontura, zulo, hari, atxikipen-ezaugarri edo bestelako propietate espezifikoekin diseinatu daitezke, azken piezaren eskakizunen arabera.
Diseinu pertsonalizatuak bereziki erabilgarriak dira txertaketa molde berezi batean sartu behar denean edo muntaketa bakarrean funtzio ugari bete behar dituenean.
Txertatze-pieza desberdinak moldaketa-aplikazio desberdinetara egokitzen dira. Txertatze-diseinurik onena bere erabilerak zehazten du. Txertatze-moldaketa ez da "txertatze bakarra guztientzat balio duena". Txertatze-mota desberdinek beren materiala, forma, finkatze-metodoa eta gainazal-tratamendua alderantziz diseinatu behar dituzte azken erabileraren arabera. Txertatze-mota okerra aukeratzeak lotura ahula eta muntaketa-zailtasunak sor ditzake. Kasu larrietan, produktuaren funtzioan eta segurtasunean eragina izan dezake.
4. Zer faktorek eragiten dute txertatze-moldaketaren kostuan
Bezero askok unitateko prezioa bakarrik begiratzen dute txertatze-piezak eskatzerakoan. Baina txertatze-moldaketaren kostua faktore askok eragiten dute. Txertatze-moldaketak muntaketa-urratsak kendu ditzake. Baina azken kostua beheko faktoreen araberakoa da.
| Kostuen faktorea | Zer egiaztatu |
| Txertatze mota | Pieza estandarra edo pertsonalizatua |
| Txertatu prestaketa | Garbiketa, estaldura, ikuskapena edo aurreberotzea beharrezkoa da? |
| Moldeen diseinua | Txertaketa nola kokatu, itxi, mugitu, hoztu eta kanporatu den |
| Kargatzeko metodoa | Eskuzkoa edo automatizatua |
| Ekoizpen bolumena | Prototipoa, lote txikia edo lote handia |
| Kalitate eskakizunak | Ateratze-indarra, momentua, elektrikoa, dimentsioa edo itxura |
| Txatar arriskua | Txertatze-desplazamendua, jaurtiketa laburra, distira, pitzadurak, atxikipen eskasa |
| Muntaketa aurrezkiak | Zein instalazio osteko txertaketa, torloju, terminal edo eskuzko urrats kendu dira? |
Moldearen aurrekonturik merkeena ez da askotan proiektuaren kostu osorik baxuena izaten. Molde merkeak erraz sortzen dituzte arazoak: txertaketak ez dira egonkor mantentzen, ikuskapena zaila da eta laginak maiz aldatu behar dira. Geroagoko hondakinen eta linearen geldialdien kostuek moldearen aurrezkiak azkar xahutzen dituzte.
Benetako kostuak aurrezteko plan bat moldearen diseinu fasean hasten da. Pentsatu argi txertatze-posizionamenduan, plastikozko fluxu-bidean eta hozte-eraginkortasunean. Gastatu pixka bat gehiago aldez aurretik. Saihestu arazo asko geroago.
5. Zein material erabiltzen dira txertatze-moldeketa mota desberdinetarako
Moldeatzeko materialaren aukeraketa txertatze-funtzioaren, inguruko moldeatzeko materialaren eta funtzionamendu-ingurunearen araberakoa da.
| Material | Zergatik Aukeratu | Ohiko Kontuan Hartzekoak |
| Brass | Mekanizagarritasun ona eta korrosioarekiko erresistentzia egokia | Txertatze haridunak, konektoreak, HVAC, aplikazio elektrikoak |
| Steel | Erresistentzia eta iraunkortasun handia | Karga mekaniko handiagoak eta egitura-interfazeak |
| Altzairu herdoilgaitza | korrosioarekiko erresistentzia | Ingurune hezeak, kimikoak eta gogorrak |
| Copper | Eroankortasun elektrikoa eta termikoa | Aplikazio eroaleak eta bereziak |
| Brontze | Higadura eta korrosioarekiko erresistentzia ona | Iraunkortasuna behar duten buxadurak, mahukak eta aplikazioak |
| Aluminum | Arina eta mekanizatzeko erraza | Pisua murriztea behar duten osagai eta aplikazio arinak |
| Plastikoa/Polimeroa | Arina, isolamendu termiko ona, materialekin bateragarritasun handia | Isolamendu elektrikoa edo egitura ez-metalikoak behar dituzten aplikazioak |
6. Nola desberdintzen dira mekanizazio-metodoak txertatze-moldeketa mota desberdinetarako?
Txertatze motak oso desberdinak dira prozesatzeko moduan. Ez da erreminta bat aldatuz konpondu daitekeen zerbait.
Txertatze haridunak: Adibidez, letoizko azkoinak. Gakoa plastikoa harietatik kanpo mantentzea da. Moldeak kokapen-pintxoak behar ditu. Txertatzea ondo sakatu behar da moldea itxi aurretik. Plastikoak ez du harietara isuri behar injekzioan zehar. Txertatze hauek normalean bibrazio-ontzi bidezko elikadura erabiltzen dute. Eskuzko kokapenak erraz eragiten ditu txertatzeak galtzea edo gaizki lerrokatzea.
Eroalezko txertaketak: Adibidez, kobrezko terminalak eta pinak. Eskakizunak altuenak dira. Posizioa 0.1 mm-z desbideratuta badago, kontaktu elektrikoa huts egin dezake. Txertaketa hauek gehienbat zinta bidezko elikadura erabiltzen dute. Moldeko zulo zehatzen bidez finkatzen dira. Prozesatzen ari den bitartean, ez da estaldura kaltetu behar. Bestela, eroankortasuna jaisten da.
Karga-euskarri txertaketak: Adibidez, altzairuzko indargarri-plakak. Handiak eta astunak dira. Eskuzko kokapena ezegonkorra da. Normalean, tresna edo robot bereziak behar dira. Injekzio-presioa handia da. Txertaketa posiziotik kanpo bultzatu daiteke. Euskarri-egiturak gehitu behar zaizkio moldeari.
Kuxina motako txertaketak: Adibidez, altzairu herdoilgaitzezko kuxinak. Gakoa zentrokidetasuna da. Normalean bi urratsetan egiten da: lehenik gainmoldaketa, eta ondoren barneko zuloa CNC bidez akabera. Horrek errodamenduaren eserlekuaren zehaztasuna bermatzen du.
Plastikozko txertaketak: Adibidez, PEEK piezak. Tenperatura kontrolatu behar da prozesatzen ari den bitartean. Moldearen tenperatura baxuegia bada, lotura ahula da. Altuegia bada, txertaketa deformatu egiten da.
Zenbat eta zehatzagoa, astunagoa eta kutsadurarekiko sentikorragoa izan txertaketa, orduan eta konplexuagoa izango da mekanizazio-metodoa. Prozesu bat aukeratu aurretik, lehenik eta behin ulertu zer nolako muntaketa-motatan sartzen den txertaketa.
7. Zein aukera okerrek eragiten dute txertatze-moldaketan aurrekontua gainditzea?
Materialen hautaketa faktore gakoa da kostuen kontrolean. Baina erosle gehienek gutxiesten dute hau. Kalitate estandarreko erretxina batek beharra ase dezake, baina ingeniaritza-mailako erretxina bat aukeratzen bada, filete mignon bat erabiltzea bezala da hanburgesa bat egiteko. POM estandarrak 1.15 USD inguruko merkatu-prezioa du kg bakoitzeko. Ingeniaritza-mailako PEEKak 42 USD inguru balio du kg bakoitzeko. Unitateko prezioaren aldea izugarria da. Pieza bakoitzeko 50 gramo eta 100,000 unitaterekin, materialaren kostuaren aldea bakarrik 5,750 USD ingurukoa da, 210,000 USDren aldean. Horrek ez ditu kontuan hartzen PEEKaren prozesatzeko tenperatura oso altuak, moldeatzeko ziklo luzeagoa eta beharrezko molde eta prozesu berezia.
Bestalde, materialen beharrak kontuan ez hartzeak galera handiak ere eragiten ditu. Adibidez, egitura-pieza batek beira-zuntzez indartutako nylona behar badu, baina betegarririk gabeko polipropilenoa erabiltzen bada, hutsegiteak, berme-erreklamazioak edo baita produktuen erretiratzeak ere sor ditzake. Kostu horiek aurreztutako material-kostua baino askoz handiagoak dira. Gakoa aplikazioaren analisi zintzoa da: zeintzuk dira benetako eskakizun mekanikoak, termikoak, kimikoak eta arautzaileak? 400 material baino gehiagorekin dugu esperientzia. Normalean, benetako beharra asetzen duen maila bat gomenda dezakegu gehiegi diseinatu gabe. Batzuetan, kostuak kontrolatzeko metodorik onena 15 minutu ematea da bezeroarekin piezak benetan zer egiten duen hitz egiten.
8. Zeintzuk dira txertatze-moldeaketarako diseinu-kontuan hartu beharreko kontuan hartu beharreko gauza nagusiak?
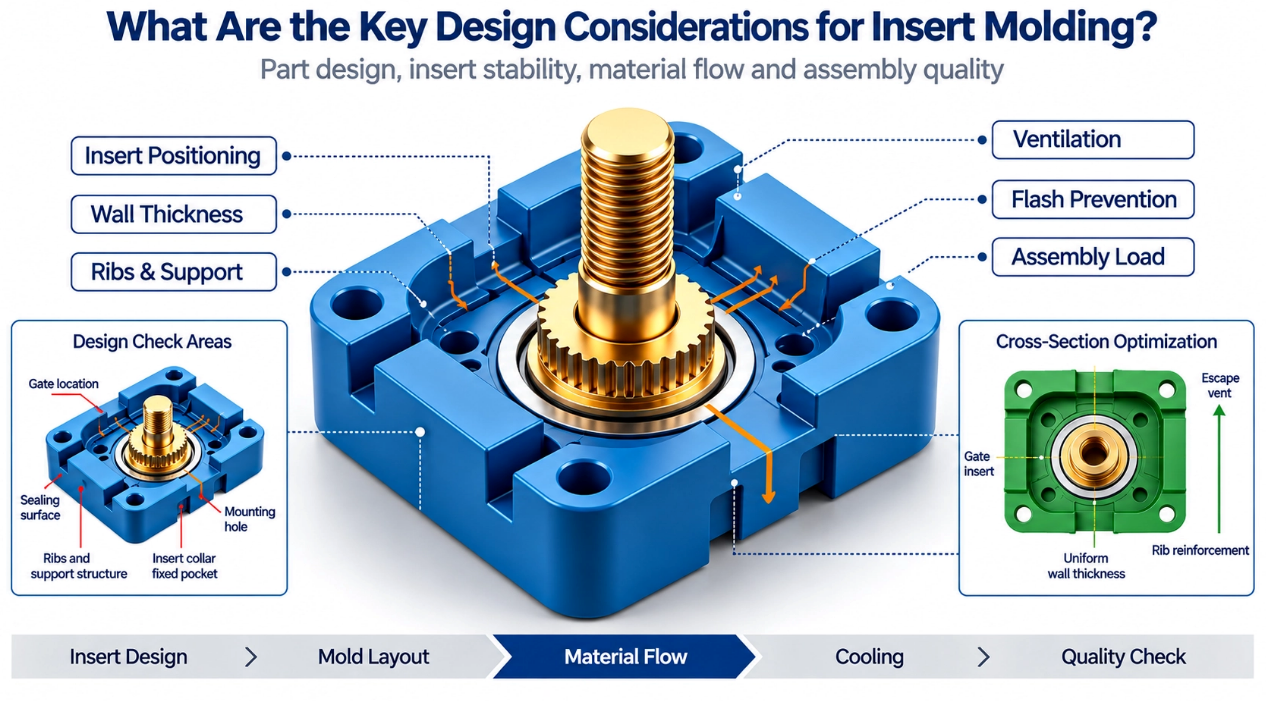
Moldeatutako txertatze eraginkorrak diseinatzeko, txertatzea bera eta azken moldeatutako pieza kontuan hartu behar dira.
8.1 Txertatu geometria
Txertatuaren formak bere funtzioa bete behar du eta moldaketa-materialean nahikoa finkatu behar da.
8.2 Dimentsio-zehaztasuna
Txertatzeak zehaztutako neurriak eta tolerantziak bete behar ditu. Horri esker, moldean behar bezala sartu eta amaitutako piezan behar den moduan funtziona dezake.
8.3 Kokatzea
Kokapen zehatza oso garrantzitsua da, batez ere haridun txertaketetarako, kontaktu elektrikoetarako eta muntaketa puntuetarako. Kokapen zehatz ezak eragina izan dezake muntaketan, hormaren lodieran, lerrokatzean eta osagaien errendimendu orokorrean.
8.4 Atxikipen-indarra
Txertatuak ondo finkatu behar dira formaketa-prozesuan zehar eta osagaiaren bizitza erabilgarri osoan zehar. Beharrezkoa denean, zirrikitu-egiturak, ildaskak, planoak eta bestelako kanpoko ezaugarriak erabil daitezke euskarri-ahalmena hobetzeko.
8.5 Materialen bateragarritasuna
Txertatze-materiala eta moldeatze-materiala funtzionamendu- eta prozesatzeko-baldintzekin bateragarriak izan behar dira. Tenperatura, esposizio kimikoa, hezetasuna eta hedapen termikoaren koefizientearen aldeak bezalako faktoreak kontuan hartu behar dira.
8.6 Moldeen diseinua
Moldeak txertaketa zehaztasunez eutsi behar du. Moldeatzeko materiala txertaketaren inguruan behar bezala isurtzen utzi behar du. Moldearen diseinu txarrak txertaketaren desplazamendua, materialaren estaldura osatugabea, distira edo bestelako akatsak eragiten ditu.
9. Nola aukeratu zure aplikaziorako moldekatutako txertaketa egokia
Txertatze egokia aukeratzea amaitutako muntaiak zer egin behar duen ulertzearekin hasten da.
Demagun:
- Aplikazioaren eskakizunak: txertatzeak eman behar duen funtzio espezifikoa definitu.
- Moldeatzeko materiala — zehaztu piezak plastikoa, kautxua, elastomeroa edo beste material bat erabiliko duen.
- Txertatzeko materiala: aukeratu letoia, altzairua, altzairu herdoilgaitza, kobrea, plastikoa edo beste material egoki bat.
- Karga mekanikoa: kontuan hartu ateratze-indarra, momentua, bibrazioa eta errepikatutako finkatzea.
- Hari-eskakizunak: definitu hari-tamaina, urratsa, sakonera eta tolerantzia, hala badagokio.
- Ingurune eragilea: kontuan hartu tenperatura, hezetasuna, produktu kimikoak eta beste ingurumen-faktore batzuk.
- Txertatu geometria: aukeratu atxikipen eta funtzio ezaugarri egokiak.
- Ekoizpen-bolumena: zehaztu fabrikazio- eta txertatze-metodo egokia.
- Dimentsio-eskakizunak: neurri eta tolerantzia kritikoak zehaztu.
- Ikuskapen-eskakizunak: txertaketa eta amaitutako muntaketa nola egiaztatu behar diren definitzea.
Helburua ez da txertaketa sendoena aukeratzea soilik. Txertaketak beharrezko errendimendua bete behar du. Moldeatzeko materialarekin, fabrikazio prozesuarekin eta azken muntaketarekin bateragarria izan behar du, halaber.
10. Zergatik aukeratu NOBLE Moldeatutako Txertaketetarako?
NOBLEk laguntza osoa eskaintzen du txertatze-moldeketa proiektuetarako. Diseinuaren berrikuspenean, materialen aukeraketan eta moldeen fabrikazioan laguntzen dugu. Txertatze-karga eskuzkoa eta automatizatua kudeatzen dugu. Lerroko ikuskapena ere eskaintzen dugu txertatze-posizioa eta lotura-kalitatea egiaztatzeko. Pieza guztiak trazagarriak dira lehengaitik produktu amaituraino. Horrek ISO 13485 arauaren baldintzak betetzen ditu proiektu medikoetarako. Prototipotik hasi eta ekoizpen masiboraino, prozesu osoa laguntzen dugu.
Maiz egiten diren galderak
1. Zeintzuk dira txertaketa motak?
Tresna-sistema profesionalak mekanizazio-eragiketaren arabera antolatzen dira normalean, hala nola:
Tornukatzeko txertaketak; Fresatzeko txertaketak; Zulatzeko txertaketak; Hariztatzeko txertaketak; Ildaskatzeko eta zatitzeko txertaketak.
2. Zein plastikozko erretxina dira bateragarriak txertatze-moldeketarekin?
Moldeatze-sistemak termoplastiko gehienekin funtzionatzen du. Aukera ohikoenen artean daude ABS, PC, PA, PBT, PPS, PP, PE, POM eta akrilikoa. Muga nagusia tenperatura oso altuko plastikoak dira, hala nola PEEK eta PEI, prozesatzeko zailagoak baitira.
3. Nola murrizten du txertatze-moldaketak fabrikazio-kostua?
Bigarren mailako muntaketa-urratsak kentzen ditu. Txertaketak zuzenean piezan moldeatzen dira. Horrek lana aurrezten du, koherentzia hobetzen du eta kostu osoa murrizten du.
4. Zein industriek erabiltzen dute txertatze-moldeaketa gehien?
Gailu medikoak, automobilgintza, kontsumo elektronika, tresna elektrikoak, aeroespaziala eta industria ekipamendua.
5. Zein tolerantzia lor dezake txertatze-moldakek?
Txertatze-moldeaketa normalean ±0.05 mm-tik ±0.1 mm-ra lortzen da txertatze-posiziorako. Neurri kritikoak ±0.02 mm-ra irits daitezke zehaztasun-moldeekin.







