
Zer da Bolumen handiko CNC mekanizazioa?
Bolumen handiko CNC mekanizazioak metalak eta plastikoak bezalako materialen ebaketa eta moldaketa automatizatu, zehaztasun handiko eta eraginkortasun handiko prozesua adierazten du, ordenagailu bidezko kontrol numerikoko (CNC) makina-erremintak erabiliz, osagai berdinak ekoizpen masiboko eskalan ekoiztuz.
Bolumen handiko CNC mekanizazioa ekipamendu automatizatuetan, mekanizazio programa optimizatuetan, tresneria espezializatuetan eta ekoizpen kudeaketa sistematikoan oinarritzen da unitate-kostu baxuena, ekoizpen-abiadura azkarrena eta kalitate egonkorrena lortzeko.
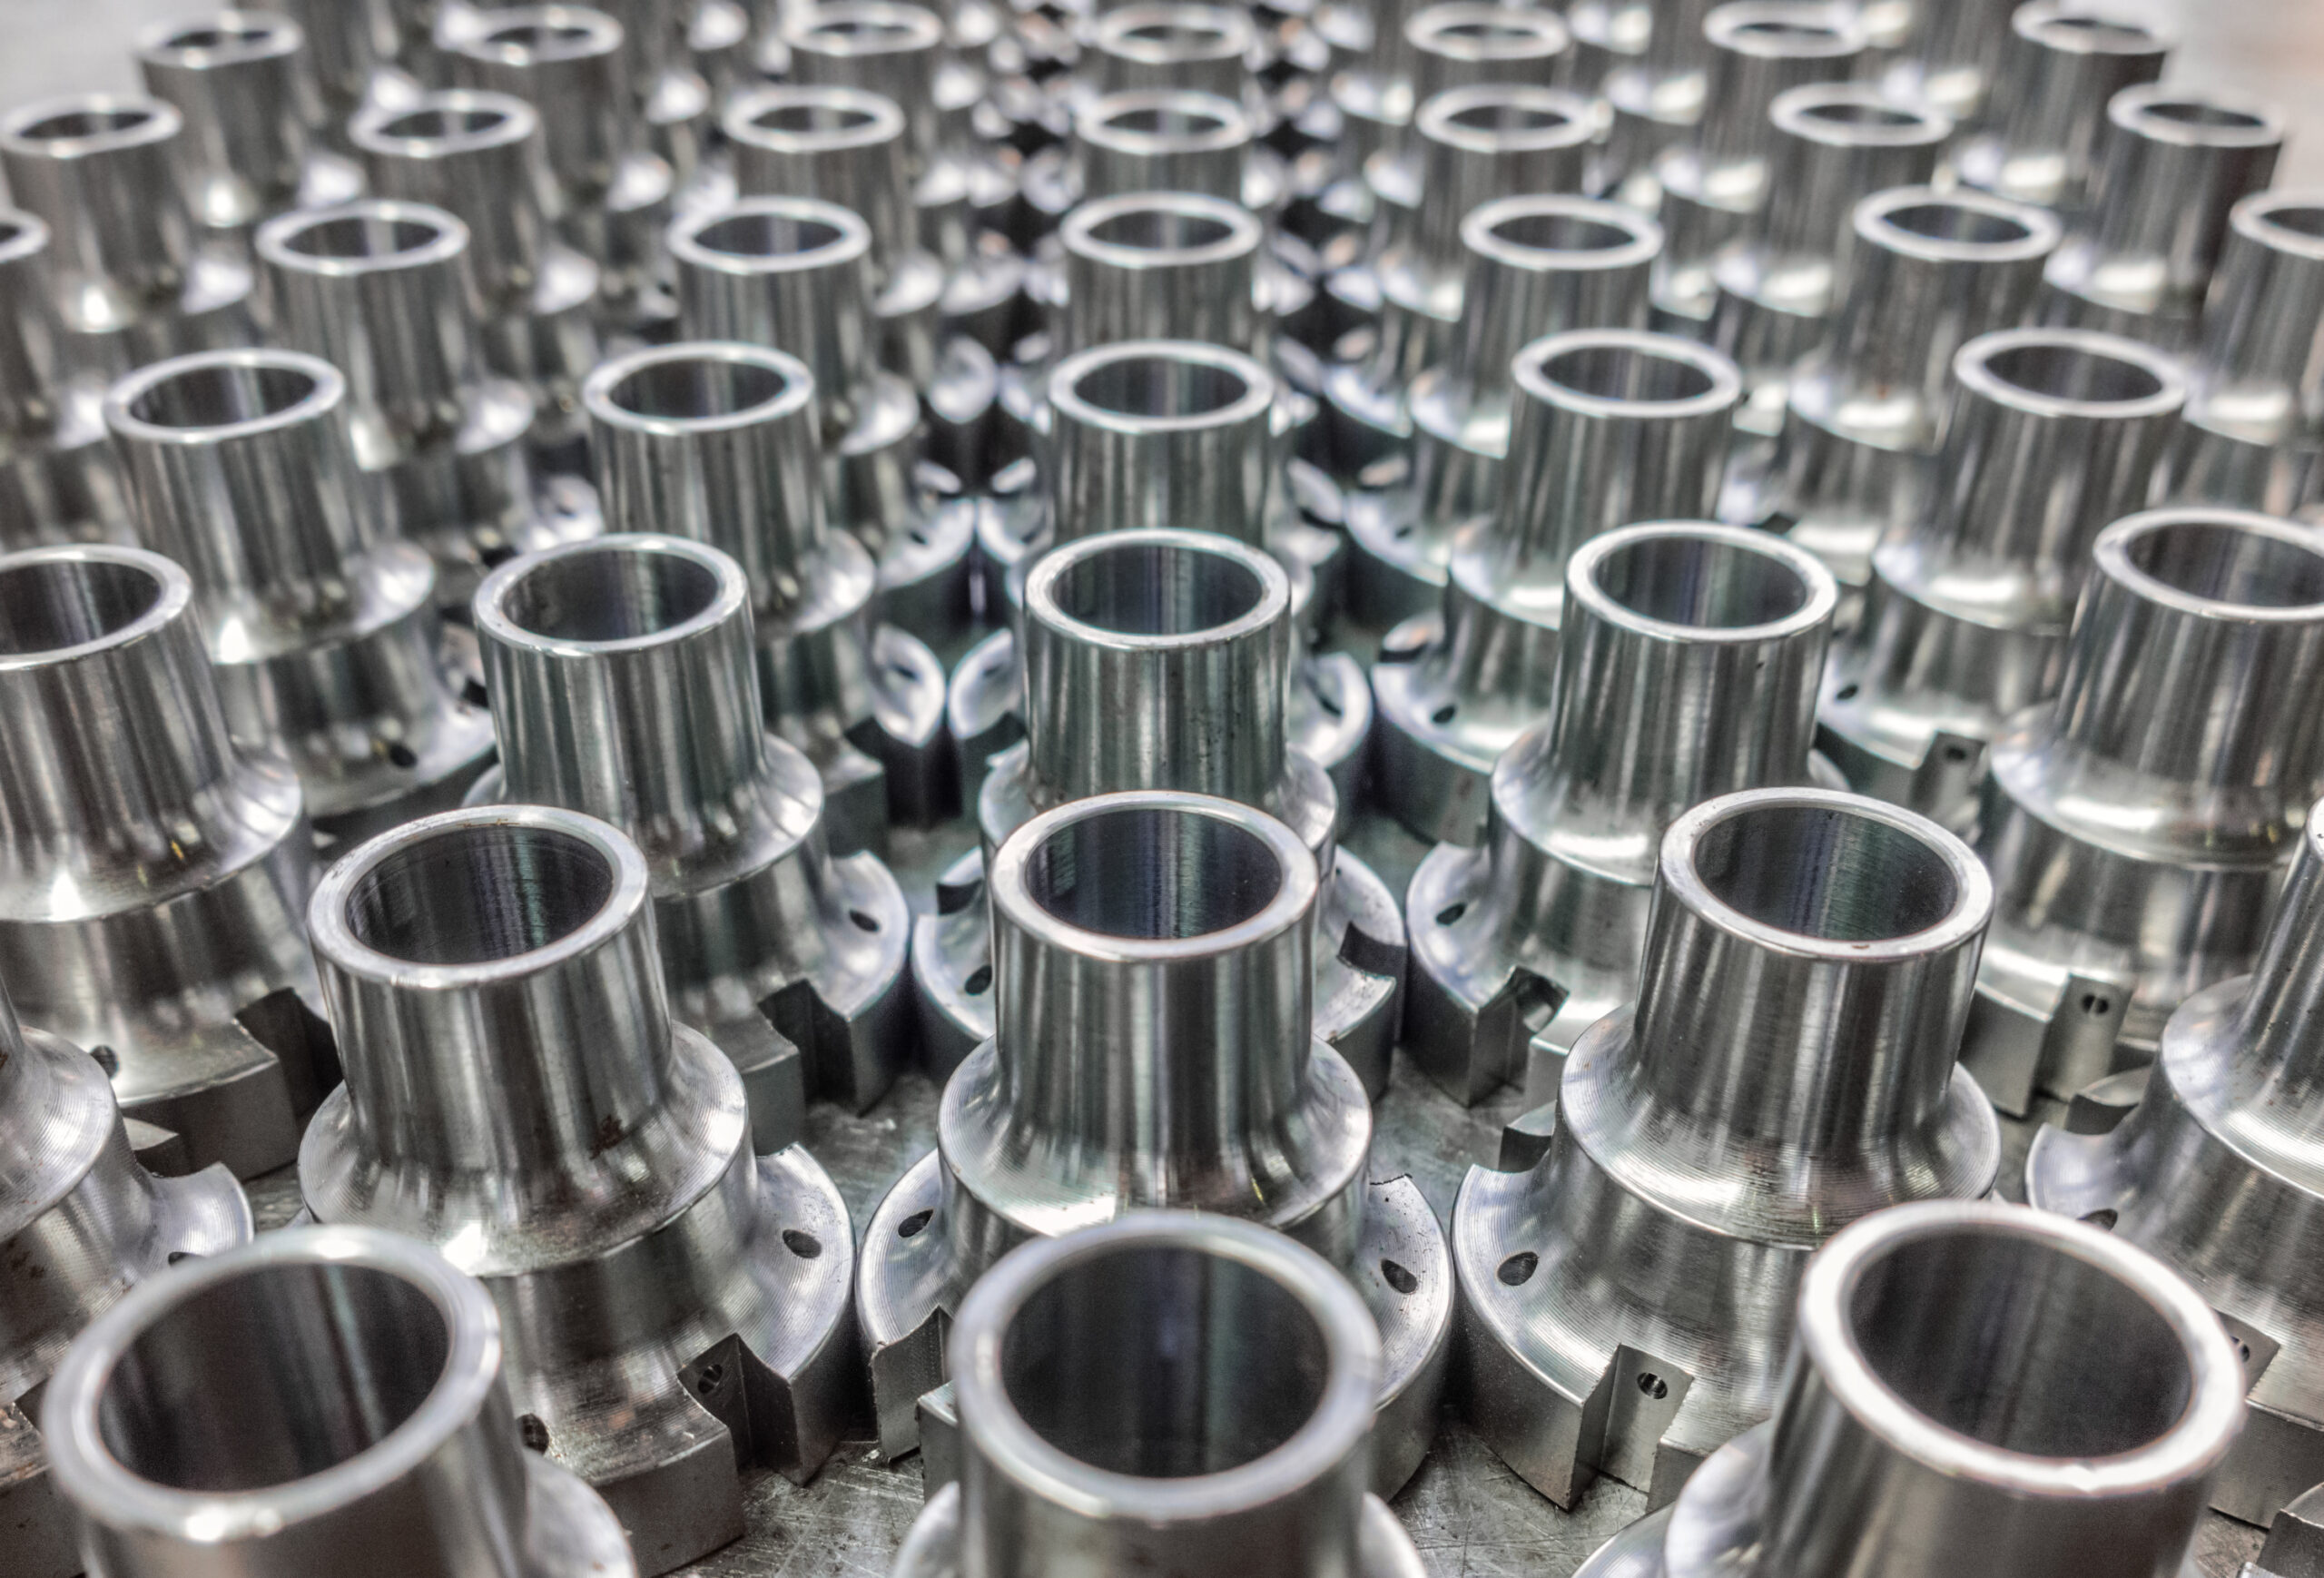
Bolumen handiko CNC mekanizatutako piezen materialaren hautaketa
aluminio
Aluminiozko aleazioa bolumen handiko mekanizaziorako gehien erabiltzen diren materialen artean dago, batez ere 6061 eta 7075 bezalako kalifikazioak. Pisu arinaren eta erresistentzia moderatuaren konbinazio onuragarria eskaintzen du, mekanizagarritasun bikainarekin batera. Horrek ebaketa-abiadura handiak eta erreminten higadura txikiagoa dakartza, ekoizpen-eraginkortasuna nabarmen hobetuz eta unitate-kostuak murriztuz.
Altzairu herdoilgaitza
304 eta 316 altzairu herdoilgaitz austenitikoak korrosioarekiko erresistentzia, erresistentzia eta iraunkortasun bikainagatik hautatzen dira. Haien mekanizazio zailtasuna aluminioarena baino handiagoa den arren, ebaketa erremintetarako eta mekanizazio parametroetarako baldintza zorrotzagoak eskatzen dituen arren, ezinbestekoak dira korrosioarekiko erresistentzia eta higiene baldintzak behar dituzten industrietan, hala nola gailu medikoetan, elikagaiak prozesatzeko ekipoetan eta produktu kimikoen lantegietako osagaietan.
Karbono altzairuzko
1018 eta 1045 bezalako karbono altzairuak, erresistentzia handikoak, gogortasun onekoak eta kostu txikiagoa dutenak, dira aukera hobetsia seriean ekoizten diren egitura-osagaietarako.
Karbono altzairua erraz mekaniza daiteke eta tratamendu termikoaren bidez gogortu daiteke gehiago. Engranajeak, ardatzak, torlojuak eta hainbat marko mekaniko fabrikatzeko erabiltzen da, eta aplikazio zabalak ditu automobilgintza eta industria ekipamenduen sektoreetan.
Brass
Letoizko aleazioak (C360 bezalakoak) mekanizatzeko duten aparteko gaitasunagatik dira ezagunak, eta horregatik dira "letoizko ebaketa librea" izendapena. Mekanizazioan, txirbil-haustura propietate bikainak erakusten dituzte, gainazaleko akabera eta dimentsio-zehaztasun oso altua ahalbidetuz, erremintaren bizitza luzatuaz gain.
Letoia maiz erabiltzen da zehaztasuna, eroankortasun elektrikoa, korrosioarekiko erresistentzia eta marruskadura txikia behar dituzten osagaietan, hala nola balbuletan, hodi-osagarrietan, konektore elektronikoetan eta sarrailetan.
Plastic
Nylona, POM (azetala) eta ABS bezalako plastikoak. Material hauek isolatzaileak, arinak, kimikoki erresistenteak dira eta ez dute hozgarririk behar mekanizazioan, eta horrek aparteko garbitasuna ematen die.
Ingeniaritza-plastikoak erraz mekaniza daitezke abiadura handietan, eta horrek egokiak bihurtzen ditu karga arineko egitura-osagaiak, isolamendu-piezak, errodamenduak eta hainbat karkasa ekoizteko. Oso erabiliak dira bolumen handiko kontsumo-elektronikan eta automobilen barne-osagaietan.
titaniozko
Ti-6Al-4V bezalako titaniozko aleazioak, material-kostu handiak eta mekanizazio-erronka handiak diren arren, ordezkaezinak dira beren erresistentzia-pisu erlazio bikainagatik, korrosioarekiko erresistentzia bikainagatik eta biobateragarritasunagatik.
Titaniozko aleazioen mekanizazio bolumen handia egiteko, ekipamendu eta prozesu espezializatuak behar dira, batez ere goi-mailako aplikazioetarako, hala nola aeroespazioko motorren osagaiak, errendimendu handiko lasterketetako piezak eta kirurgia-inplanteak.
CNC mekanizazio multiardatzaren eragina bolumen handiko ekoizpen-eraginkortasunean
Murriztu finkatze-urratsak
Ohiko 3 ardatzeko makinetan osagai konplexuak mekanizatzeak askotan hainbat berriro lotzeko eragiketa behar izaten ditu alde desberdinak prozesatzeko, ardatz anitzeko makinek, berriz, oinarrizko gainazala izan ezik ia mekanizazio eragiketa guztiak egin ditzakete konfigurazio bakarrean. Bolumen handiko ekoizpenerako, denbora aurrezpen horiek nabarmen areagotzen dira, ekoizpen-lerroaren errendimendu orokorra zuzenean hobetuz.
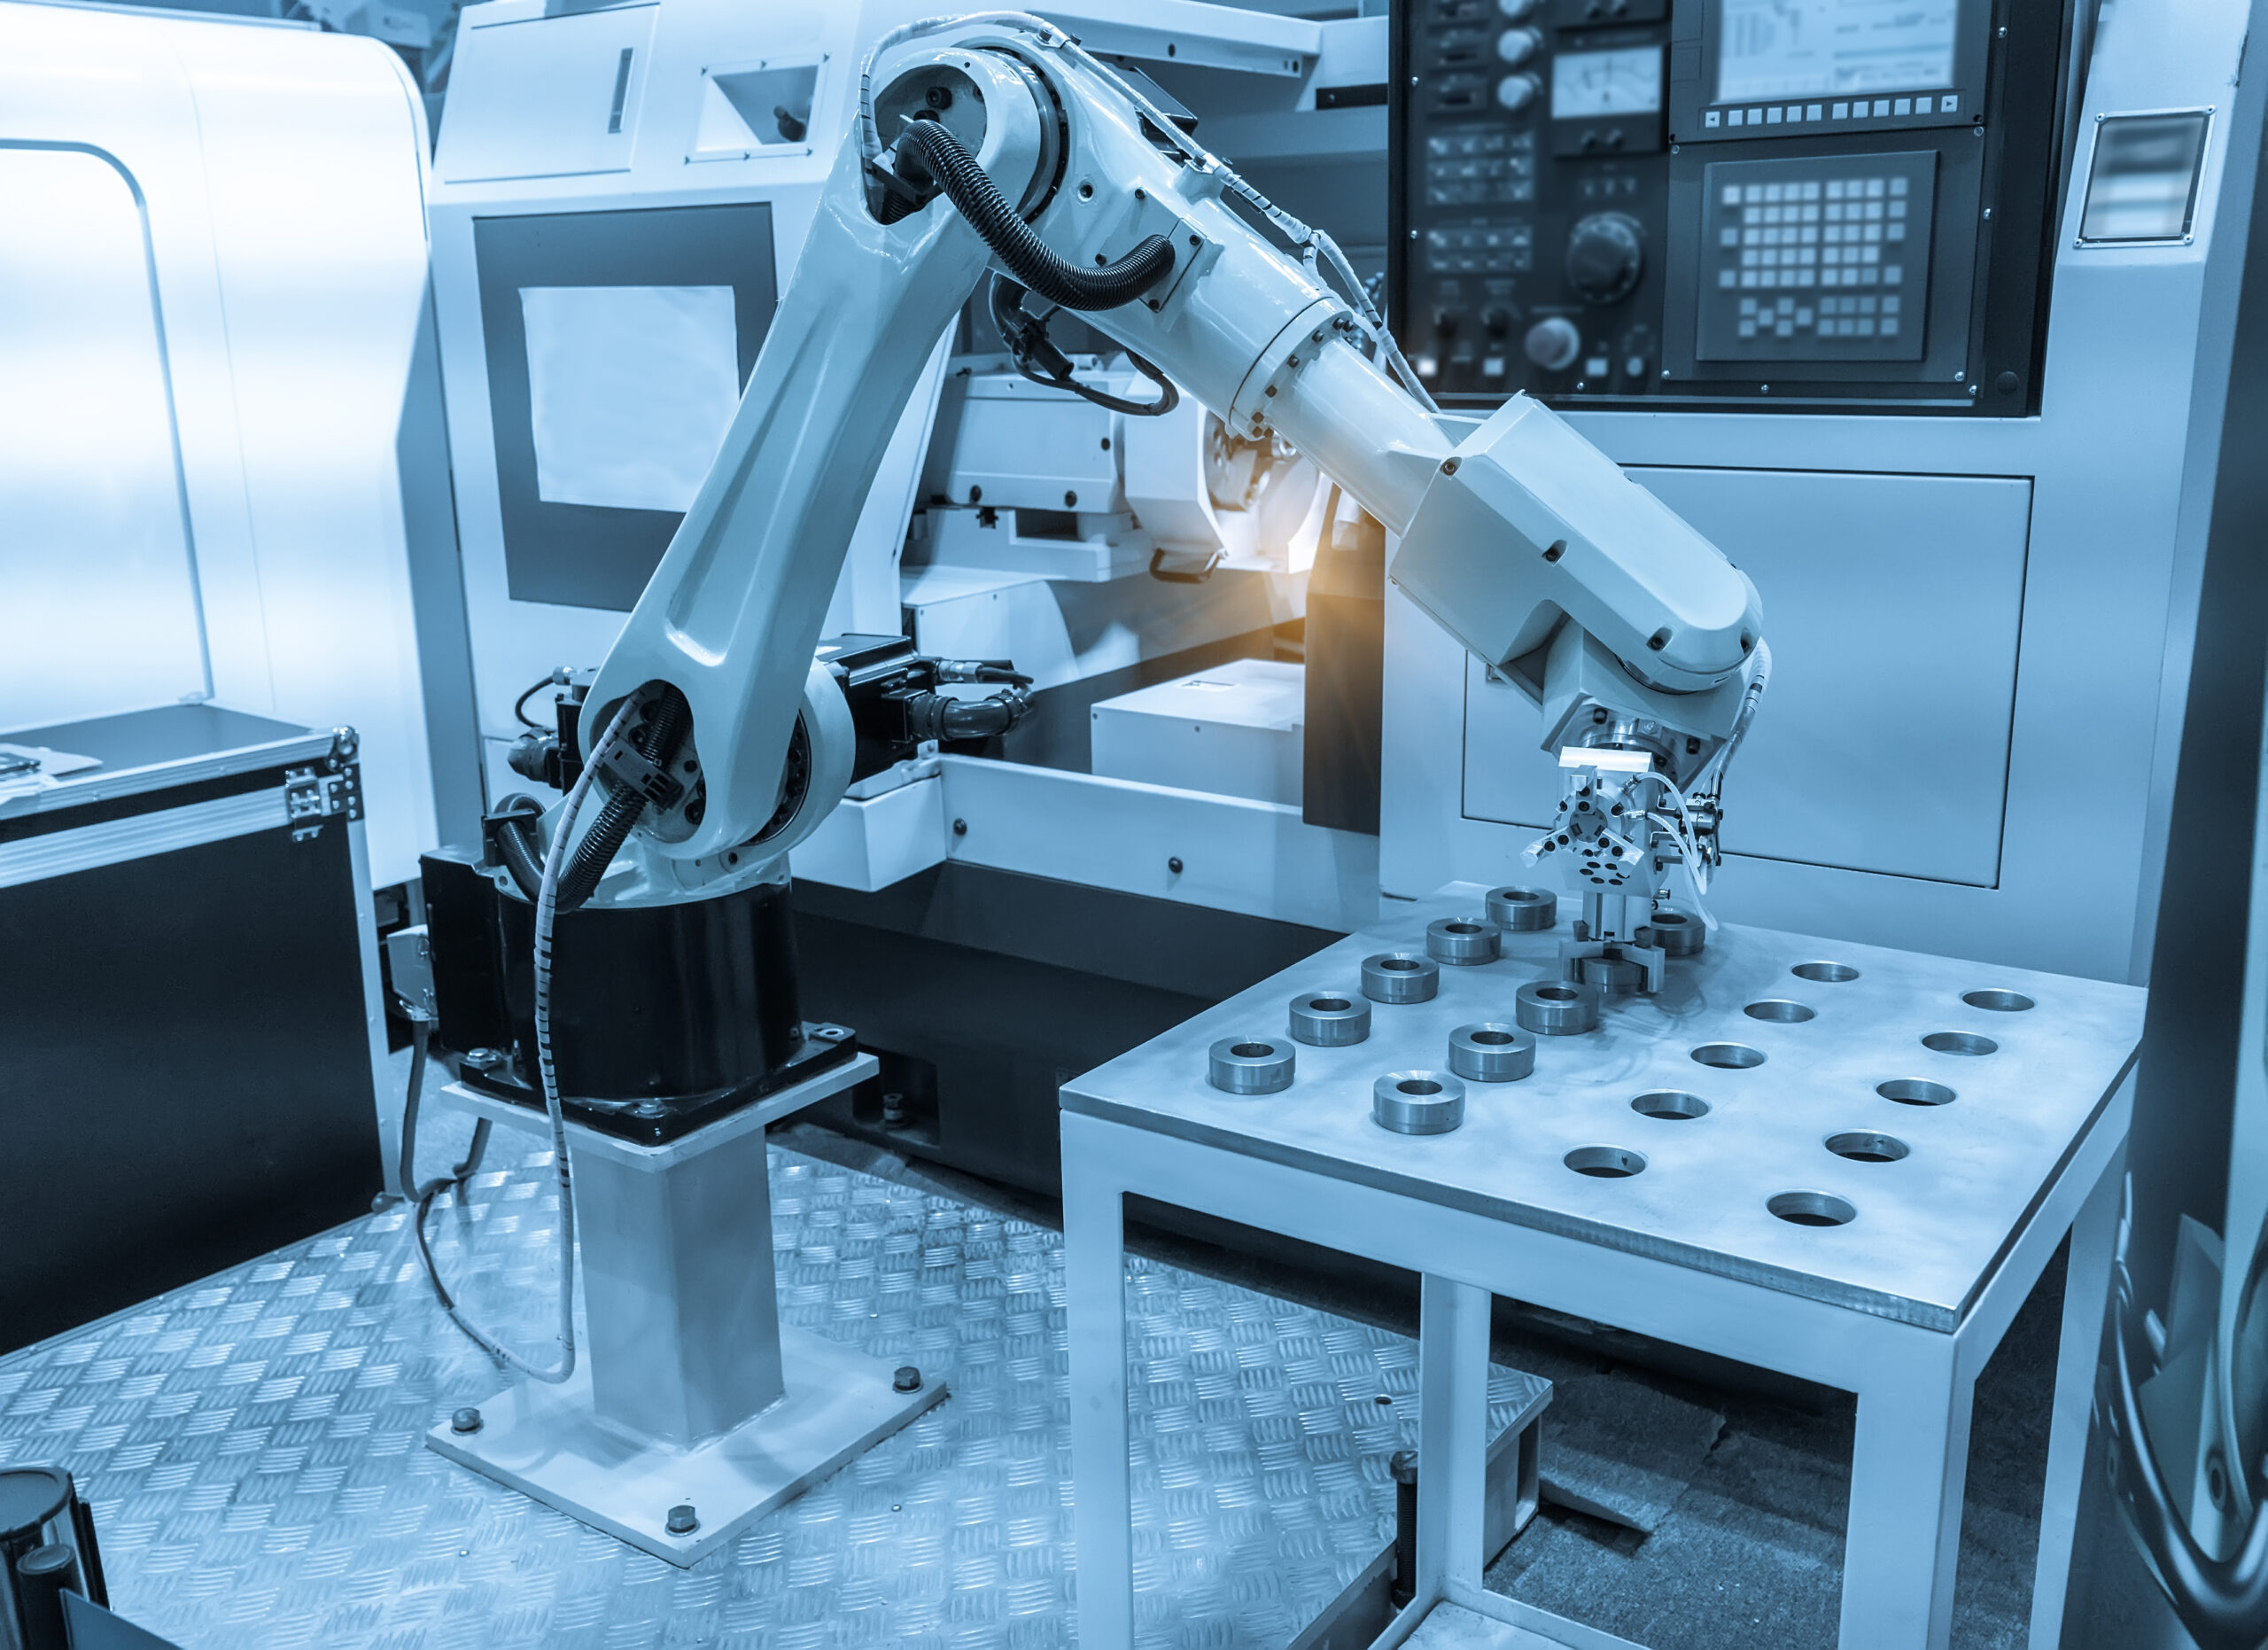
Ebaketa-baldintzak optimizatzea
Ardatz anitzeko mekanizazioak buru birakari bat edo mahai birakari bat erabiltzen du ebaketa-erreminta piezarekiko angelu optimoan kokatzeko, barrunbe sakonak, gainazal inklinatuak eta gainazal kurbatu konplexuak mekanizatzeko aukera emanez; hau da, hiru ardatzeko makina-erremintetan mekanizatu ezin diren edo tresna espezializatuak behar dituzten eremuak.
Ardatz anitzeko interpolazioak erremintaren alboa erabil dezake ebaketa-ertzaren ordez, edo erremintaren ardatzaren eta mekanizatutako gainazalaren arteko angelu optimoa mantendu. Horrek ebaketa-kontaktu-eremua handitzen du eta materiala kentzeko abiadura hobetzen du.
Ekoizpen masiboan, erreminta-aldaketak txikiagoak eta erreminta-kostu egonkorragoak ekipamenduen eraginkortasun orokorra handiagoa eta ekoizpen-kostuak kontrolagarriago bihurtzen dira zuzenean.
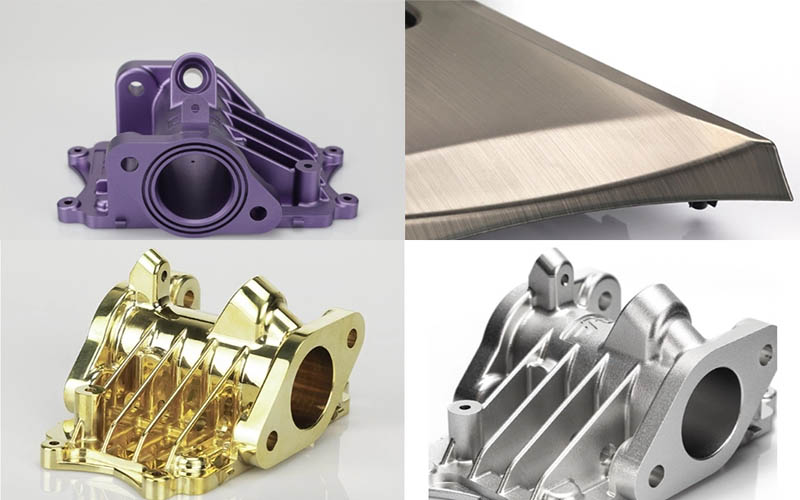
Hobetu gainazaleko akabera
Ardatz anitzeko mekanizazioari esker, mutur-boladun fresaren puntak bere abiadura linealaren punturik baxuena saihesten du mekanizazio-eremuan, erremintaren angeluaren doikuntza jarraituaren bidez. Horrela, gainazal kurbatu osoan akabera uniformeagoa eta kalitate handiagokoa lortzen da. Ondorioz, osagai askok zehaztapenak betetzen dituzte mekanizazio-zentroan amaitutakoan, ondorengo eskuzko leuntzea edo artezketa-eragiketa espezializatuak beharrezkoak ez direnez.
Sinplifikatu euskarrien diseinua
Piezak finkatze-eragiketa bakarra behar duenez, euskarriaren diseinua asko sinplifikatu daiteke, normalean oinarri-plaka edo morroi soil bat besterik ez baitu behar. Horrek ez ditu soilik ekoizpen-multzo bakoitzeko tresneriaren kostuak murrizten, baita operadorearen finkatze-prozesua errazten ere, euskarriaren doikuntza konplexuek eragindako geldialdiak minimizatuz.
Bolumen handiko CNC mekanizazioa bolumen txikiko prototipoekin alderatzea
| Aspektu | Bolumen handiko CNC mekanizazioa | Bolumen txikiko prototipoak egitea |
| Kostuen Fokua | Eskala-ekonomien bidez unitateko kostu baxua | Abiadura eta malgutasunagatik unitateko kostu handiagoa onargarria |
| Ekoizpen Kantitatea | Milaka edo milioika pieza berdin | Pieza batzuk edo ehunka, askotan desberdinak |
| Prozesuaren optimizazioa | Prozesu finko eta oso optimizatuak abiadura maximoa eta hondakin minimoa lortzeko | Aldaketa iteratiboetarako prozesu malgu eta moldagarriak |
| Tresneria eta konfigurazioa | Hasierako inbertsio handia tresneria eta automatizazio dedikatuetan | Konfigurazio minimoa, askotan tresna estandarrak eta aldaketa azkarreko euskarriak erabiliz |
| Lead Time | Hasierako konfigurazio luzeagoa, baina martxan jarri ondoren pieza bakoitzeko ziklo-denbora oso azkarra | Hasierako entrega-denbora oso laburra, baina pieza bakoitzeko ziklo-denbora motelagoa |
Prozesua eta ekipamendua
- Prototipoak sorta txikietan egitea: Prozesuak malguak dira, normalean ekipamendu moldakorra erabiltzen dute. Eragiketak sinplifikatu daitezke, abiaduraren alde optimizazio batzuk galduz. Materialen hautaketak erraz mekaniza daitezkeen alternatibak erabil ditzake.
- Bolumen handiko ekoizpena: Prozesuak oso optimizatuak eta finkoak dira, ekipamendu espezializatu eta automatizatuak eta tresna pertsonalizatuak erabiliz. Eragiketak arretaz diseinatzen dira ziklo-denborak unitate bakoitzeko segundotan murrizteko, hainbat prozesu integratuz. Materialen hautaketa zorrotz definitua eta finkoa da.
Kostuen egitura
- Prototipoak sorta txikietan egitea: Kostuak batez ere ingeniaritza-gastu puntualek osatzen dituzte, besteak beste, programazioa, prozesuaren prestaketa eta konfigurazio-denbora. Unitate bakoitzeko mekanizazio-kostuak altuak dira, baina gastu osoa baxua izaten jarraitzen du bolumen txikia dela eta. Abiaduragatik prima bat ordaintzen da.
- Bolumen handiko ekoizpenaKostuen artean gastu marjinalak daude nagusi – pieza bakoitzeko kontsumitutako materialak, lan orduak, tresneria eta energia. Hasierako inbertsio handia behar da tresneria eta prozesuen garapenerako, baina eskala ekonomiek kostu horiek milaka piezen artean banatzen dituzte, unitateko kostuak maila minimoetara murriztuz.
Kalitate Kontrolerako Metodoak
- Prototipoak sorta txikietan egitea: Kalitate-kontrola osoa eta eskuzkoa da. Dimentsio osoko ikuskapena normalean lehenengo artikuluan edo pieza bakoitzean egiten da diseinu-asmoarekin bat datorrela ziurtatzeko, "ondo egitean" arreta jarriz.
- Bolumen handiko ekoizpena: Kalitate-kontrola estatistikoa eta automatizatua da. Prozesuen kontrol zorrotzean (SPC) oinarritzen da, ekoizpen-multzo osoen koherentzia bermatuz laginketa erregularren eta lerroko ikuskapen automatizatuaren bidez, "beti gauza bera egitean" arreta jarriz.
Supply Chain
- Lote txikiko prototipoak: Hornikuntza-kateko harremanak malguak dira, normalean diseinu-ingeniarien eta prototipoen tailer arinak edo mekanizazio-instalazio integratuak zuzenki lankidetzan aritzen dira, erantzun azkarra lehenetsiz.
- Bolumen handiko ekoizpena: Hornikuntza-kateko harremanak zorrotzak eta epe luzekoak dira, hornitzaileen auditoria zorrotzak, kontratu bidezko fabrikazioa, epe luzerako akordioak eta logistika-plangintza konplexua barne hartzen dituzte, egonkortasunari eta fidagarritasunari lehentasuna emanez.
Bolumen handiko CNC proiektuetarako fabrikazio-aholkuak diseinatzeko
Diseinuaren optimizazioa
Diseinatzaileek prozesu-ingeniariekin estuki elkarlanean aritu behar dute piezen diseinuak ahalik eta mekanizagarrienak izan daitezen, funtzionaltasun-eskakizunak betez. Horrek honako hauek dakartza: ebaketa-erremintentzat zailak diren barrunbe sakonak eta barne-angelu txikiak bezalako ezaugarriak saihestea; eta erreferentzia-gainazalak eta -egiturak diseinatzea, erraz lotzeko. Fabrikaziorako optimizatutako diseinu batek zuzenean murrizten ditu mekanizazio-zikloak, minimizatzen ditu erreminten higadura eta hondakin-tasak murrizten ditu.
Tolerantzia-kontrol estua
Diseinatzaileek zorrotz aztertu beharko lituzkete funtzio-eskakizunak, beharrezko tolerantziak ukipen-gainazaletan, zigilatzeko gainazaletan edo muntaketa-gainazal kritikoetan bakarrik aplikatuz.
Dimentsio ez-kritikoek tolerantzia estandar zabalagoak erabili beharko lituzkete. Tolerantzia zabalagoek ebaketa-parametro oldarkorragoak erabiltzea, erremintaren higadura murriztea, ikuskapen-denbora minimizatzea eta errendimendu-tasak hobetzea ahalbidetzen dute, eta horrela, ekoizpen-etapa guztietan kostu-aurrezpen handiak metatzea.
Materialen hautaketa
Materialaren berezko kostuaz gain, kontuan hartu behar dira mekanizagarritasuna, erremintaren higadura-tasa, tratamendu termikoaren beharrak eta ondorengo gainazal-tratamenduaren gastuak.
Adibidez, egitura-osagaietarako, erraz mekaniza daitezkeen aluminiozko aleazioak edo aurrez gogortutako altzairu espezifikoak kostu-eraginkorragoak izan daitezke oro har, prozesatu ondorengo tratamendu termikoa behar duten gogortasun handiko materialak baino. Materialen koherentzia, horniduraren fidagarritasuna eta trazabilitatea ere kontuan hartu beharreko faktore kritikoak dira bolumen handiko proiektuetarako.
Prozesuen Integrazioaren Kontuan Hartzea
Diseinu eraginkorrak bigarren mailako mekanizazioaren beharra minimizatzen du. Adibidez, diseinatzaileek eskuzko desbarbatzea saihestea, fresatzea, zulatzea, hariztatzea eta ikuskapen partziala CNC eragiketa bakar batean integratzea bilatu beharko lukete, eta muntaketa puntuak eta eroankortasun eskakizunak planifikatu beharko lituzkete gainazaleko tratamenduetarako, hala nola anodizatzea edo hauts-estaldura. Optimizazio aurreratuago bat pieza anitz unitate bakarrean bateratzea da, eta horrek muntaketa-kostuak ezabatzen ditu eta piezen inbentarioa murrizten du.
Kalitate Kontrolaren Plangintza
Diseinuan zehar, kontuan hartu behar da osagaien neurriek ikuskapen eraginkorra eta zehatza ahalbidetzen duten ala ez. Barnealdean neurtzeko zailak diren ezaugarriak edo gainazaleko kontura konplexuak saihestu behar dira.
Ezarri ikuskapen-erreferentzia argiak eta dimentsio kritikoetarako sarbide-espazioak, kontuan hartuta joan/ez joan neurgailuen edo ikuskapen bisual automatizatuaren erabilera potentziala. Ikuskapen erraza errazten duen diseinu batek osatzen du bolumen handiko ekoizpenean kalitate koherentea bermatzeko oinarria.
Partiduen Estrategiaren Ebaluazioa
Lotzeko antolamendua diseinu fasean pentsatu behar da. Diseinu ideal batek erreferentziazko gainazal handi eta laua eman beharko luke, lotzeko eremu nahikoekin edo prozesuko torloju-zulo aurrez ezarritakoekin. Kontuan hartu finkagailu estandarizatuak erabiltzea edo pieza anitzeko finkagailu dedikatu eta eraginkorrak diseinatzea, hainbat osagai konfigurazio bakarrean mekanizatzeko. Hau da bolumen handiko ekoizpenean eraginkortasuna hobetzeko metodo nagusietako bat.
Bolumen Handiko CNC Fabrikazioaren Ohiko Erronkak eta Irtenbideak
Makinen Mantentze-lanak eta Inbertsioa
CNC makina eta automatizazio-sistema egonkor eta errendimendu handikoak erostea hasierako inbertsio handia eskatzen du. Bitartean, ekoizpen masibo etenik gabea bermatzeko, mantentze-lan prediktibo proaktiboko programak hartu behar dira. Mantentze-lanak alde batera uzteak aurreikusi gabeko geldialdiak eragiten ditu, eta horien kostuak asko handitzen dira bolumen handiko fabrikazioan eta eraginkortasun-onura guztiak konpentsatu ditzake.
Erabilera kasu egokiak
Bolumen handiko CNC mekanizazioa ez da aproposa osagai guztietarako. Egokitasuna urteko ekoizpen-bolumena eta piezaren konplexutasuna orekatzearen araberakoa da. Urteko eskaera handia, geometria konplexuak eta zehaztasun-eskakizun zorrotzak dituzten metalezko edo plastikozko piezetarako da egokiena, besteak beste, automobilgintzako motorren piezak, gailu medikoen karkasak eta goi-mailako elektronikako kaxak.
Pieza sinpleagoetarako edo ekoizpen-bolumen txikikoetarako, estanpazioa edo galdaketa bezalako metodo tradizionalak askotan kostu-eraginkorragoak dira. Beraz, analisi tekniko eta ekonomiko sakona egin behar da proiektua abiarazi aurretik.
Hornikuntza-katearen eta ekoizpenaren koordinazioa
Lehengaien edo laguntza-hornigaien eskasia orok ekoizpen-lerro osoa eten egingo du. Erronka da ekoizpen handiko beharrezkoak diren metalezko barra-stock, hozgarri eta bestelako materialen kantitate handien hornidura jarraitua eta egonkorra bermatzea.
Hornitzaile fidagarriekin lankidetza estrategikoak ezarri behar dira, eta hornitzaileek kudeatutako inbentarioa bezalako ereduak ezarri behar dira merkatuaren gorabeherak arintzeko.
Kalitate Bermea Multzo Ekoizpenean
Prozesuen kontrol estatistikoan oinarritutako kalitate-berme sistematiko bat ezartzea. Horrek prozesuaren etapa kritikoetan laginketa-ikuskapen puntu erregularrak ezartzea dakar, eta, aldi berean, denbora errealeko feedbacka eta konpentsazioa lortzeko lineako neurketa-ekipo automatizatuak integratzea.
Kalitate Kontrola Bolumen Handiko CNC Mekanizazioan
Ezarri Prozesuen Kontrol Estatistikoa
%100eko ikuskapenean soilik oinarritu beharrean, dimentsio kritikoen laginketa-neurketa erregular eta sistematikoak egiten dira ekoizpenean zehar. Neurketa-datuak kontrol-diagrametan irudikatzen dira batez bestekoen eta tarteen aldakuntzen joerak denbora errealean kontrolatzeko.
Datu-puntuek gorabehera anormalak erakusten badituzte edo kontrol-mugak gainditzen badituzte, sistemak berehala abiarazten ditu alertak, prozesuaren desbideratze sistematiko potentzialak adieraziz. Horri esker, esku hartu daiteke irteera ez-konforme esanguratsuak pilatu aurretik, eta horrela kalitate-kontrol prebentiboa lortuz.
Ikuskapen Automatizatua
Mekanizatu aurretik, zundak automatikoki detektatzen du piezaren posizioa eta jatorriaren desplazamenduaren konpentsazioa egiten du; mekanizatu bitartean edo ondoren, automatikoki hartzen ditu neurri kritikoak lagintzeko laginak.
Neurketa-datuak automatikoki itzultzen zaizkio CNC sistemari, eta bertan, balio teorikoekin alderatzeak erremintaren konpentsazio-balioak denbora errealean eta automatikoki doitzea ahalbidetzen du, neurriak tolerantzia-banden barruan zentratuta mantentzen direla ziurtatuz.
Lehen artikuluaren ikuskapena
Serieko ekoizpena egin aurretik edo tresneria-aldaketen ondoren, lehen artikuluaren dimentsio osoko ikuskapena beharrezkoa da. Urrats honek ez du piezaren adostasuna bakarrik balioztatzen, baita mekanizazio-programa, prozesu-parametroak eta finkagailuaren konfigurazioa ere egiaztatzen ditu. Zehaztasun handiko ekipamendua, hala nola koordenatuen neurketa-makina, normalean datu-txosten zehatzak sortzeko erabiltzen da. Multzoen ekoizpena zehaztasuna baieztatu ondoren bakarrik egin daiteke aurrera.
Ekoizpenaren Trazabilitatea
Esleitu identifikatzaile bakar bat ekoizpen-multzo edo pieza bakoitzari. Lotu identifikatzaile hau fabrikazio-exekuzio sistemaren bidez ekoizpen-datu osoekin, hala nola lehengaien multzoekin, erabilitako ekipamenduekin, operadoreekin, mekanizazio-denborekin eta ikuskapen-emaitzekin. Kalitate-arazoak sortzen badira, sistema honek erro-kausen analisi azkarra eta zehatza ahalbidetzen du, arazoa materialetatik, ekipamenduetatik edo prozesu-desbideraketetatik datorren identifikatuz.
Kudeatu Tresnen Bizitza Zikloa Zorrotz
Tresnen egoera mekanizazio-egonkortasun dimentsionalean eragiten duen faktore zuzena da. Tresnen kudeaketa sistema bat erabili behar da tresna bakoitzaren bizi-ziklo osoa dokumentatzeko, erosketatik eta aurrez doikuntzatik hasi eta erabileraraino eta botatzeraino.
Espero den zerbitzu-bizitza ebaketa-materialen eta parametroen ezarpenen arabera zehaztu behar da, ordezkapen-abisuak atalasea iritsi aurretik igorriz. Aldi berean, higadura-ikuskapen erregularrak egin behar dira erremintaren txirbilak edo gehiegizko higadurak eragindako kalitate-hondatzea bat-batean saihesteko, horrela mekanizazio-baldintza egonkorrak bermatuz.
NOBLE'Bolumen Handiko CNC Mekanizazioa
NOBLEn, zehaztasuna, eraginkortasuna eta fidagarritasuna eskaintzen espezializatuta gaude gure CNC mekanizazio zerbitzu aurreratuen bidez, bolumen handikoak . Zure diseinua milaka edo milioika pieza berdin eta kalitate handiko bihurtzen dugu, ekoizpenaren etapa guztietan koherentzia eta kostu-eraginkortasuna bermatuz.
Gure gaitasunak:
- Fabrikazio Aurreratuko Teknologia
- Fabrikaziorako Diseinu Lankidetza (DFM)
- Kalitatearen Berme Integratua
- Ekoizpen Eskalagarria eta Hornikuntza Katearen Kudeaketa
ohiko galderak
Nola murrizten du bolumen handiko CNC mekanizazioak pieza bakoitzeko kostua?
Bolumen handiko mekanizazioak pieza bakoitzeko kostu txikiagoa lortzen du eskala-ekonomiei esker. Programazio optimizatuan, neurrira egindako finkagailuetan eta tresneria espezializatuetan egindako hasierako inbertsio handia unitate kopuru handi batean amortizatzen da.
Zeintzuk dira CNC ardatz anitzeko makinak erabiltzearen abantaila nagusiak bolumen handiko ekoizpenerako?
5 ardatzeko CNC makina batek pieza baten ia alde guztietara sar daiteke konfigurazio bakarrean. Horrek birposizionamendutik eratorritako akatsak ezabatzen ditu, dimentsio-zehaztasun handiagoa eta geometria konplexuen gaitasuna bermatzen ditu, eta ebaketarik gabeko denbora izugarri murrizten du. Bolumen handietan, horrek ekoizpen orokorra azkarragoa, kalitate koherentea eta muntaketa-beharrak murrizten dituzten pieza konplexuagoak eta bateratuagoak diseinatzeko gaitasuna dakar.
Noiz da CNC mekanizazioa aukera egokia galdaketa edo estanpazioaren aldean bolumen handietarako?
CNC mekanizazioa aproposa da bolumen handietarako, piezek geometria konplexuak, tolerantzia estuak dituztenean edo stock solidotik material-propietate hobeak behar dituztenean. Bolumen handietan forma oso sinpleetarako, estanpazioa edo galdaketa kostu-eraginkorragoa da, ziklo-denbora are azkarragoak direlako.
Zeintzuk dira bolumen handiko CNC proiektuetan dauden erronka handienak?
Erronka nagusien artean daude ekoizpen osoan zehar kalitate koherentea mantentzea, tresnen higadura kudeatzea eta mantentze prebentiboa programatzea aurreikusi gabeko geldialdiak saihesteko, ziklo-denboraren segundo bakoitza optimizatzea eta materialen eta kontsumigarrien hornidura-kate fidagarria bermatzea.
Zein material dira ohikoenak bolumen handiko CNC mekanizaziorako?
Aluminiozko aleazioak dira aukerarik onenak, pisu arina eta erresistentzia ona dutelako. Altzairu desberdinak hautatzen dira erresistentzia eta iraunkortasunagatik. Ingeniaritza-plastikoak erabiltzen dira osagai elektriko eta arinetarako.







