
Zer da Aurpegi fresaketa Prozesua?
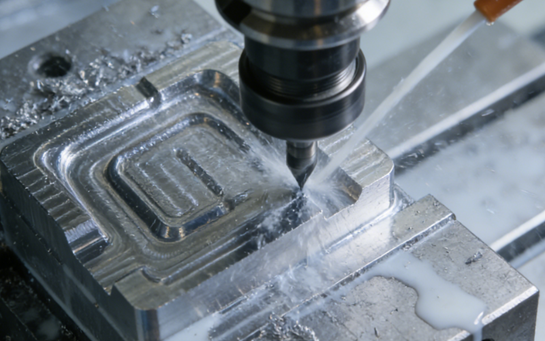
Aurpegi-fresatzea pieza baten gainazalean ebaketa egiteko fresatzeko ebakitzaile birakari bat erabiltzen duen mekanizazio mekanikoko metodo bat da. Ebaketa-prozesuaren helburu nagusia plano leun eta laua sortzea da, eta plano hori erremintaren biraketa-ardatzarekiko perpendikularra dela ziurtatzea.
Aurpegi-fresaketaren oinarrizko prozesua fresatzeko ebakitzailea ardatzarekiko perpendikularra den plano batean instalatzea da, eta bere zirkunferentzian eta muturreko aurpegian dauden hainbat ebaketa-hortzek aldi berean parte hartzea ebaketa-prozesuan. Pieza normalean lan-mahaian finkatzen da eta ebaketa-erreminta birakariak mekanizatzen du.
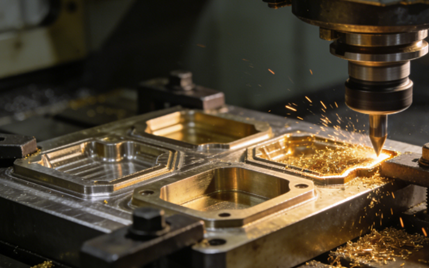
Aurpegi-fresatzeko mekanizazio tekniken motak
Aurpegi-fresaketa orokorra
Aurpegi-fresaketa orokorra, mekanizazioan oinarrizkoena eta erabiliena den prozesu mota gisa, aurpegi-fresatzeko ebakitzaile-buru estandarrekin egiten da.
Aurpegi-fresaketa orokorra normalean txertaketa karratu edo zirkularrekin hornituta dago eta mekanizatutako gainazalaren estaldura osoa lortzen da ardatz eta erradial norabideetan gainjartze-mugimendu arinen bidez.
Materialetan mekanizazio zakarra edo erdi-akabera egin behar baduzu, aurpegi-fresaketa orokorra da erreferentziazko gainazalak ezartzeko prozesu hobetsia. Mekanizazio-eraginkortasun handia du, baina lortutako gainazaleko akabera ez da normalean onena izaten.
Zehaztasun-fresaketa edo aurrerapen handiko fresaketa
Aurrerapen handiko fresaketa-prozesuetan desbideratze-angelu txiki bereziekin fresatzeko makinak erabiltzen dira. Bere ezaugarri nagusia hortz bakoitzeko aurrerapen-abiadura oso handia hartzea da, baina ebaketa-sakonera oso txikia da.
Fresaketa fina edo aurrerapen handiko fresaketa oso egokia da horma meheko piezen mekanizaziorako. Ebaketa-sakonera txikia den arren, aurrerapen-abiadura oso altuak metala kentzeko abiadura oso nabarmena bihurtzen du, eta, aldi berean, gainazal-kalitate bikaina lor daiteke, mekanizazio fin eraginkorrerako aukera aproposa bihurtuz.
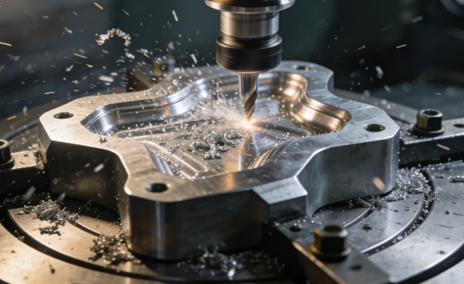
Aurpegi-fresaketa astunak
Aurpegi-fresatzeko makinak fresatzeko buru sendo eta sendoak erabiltzen ditu ebaketa-errendimendu egonkorra emateko, inpaktu handien eta karga muturrekoen pean ere.
Aurpegi-fresatzeko prozesua bereziki egokia da galdaketa, forja eta bestelako pieza hutsen lehen zimurtzerako, soberako materiala eraginkortasun handienarekin kendu eta ondorengo akabera-prozesuen oinarriak ezarri baititzake.
Aurpegi angeluarra fresatzea
Aurpegi-fresaketa angeluarra aurpegi-fresaketa prozesu berezi bat da. Bere ezaugarri nagusia da 90 graduko desbideratze-angelu nagusia ez duen aurpegi-fresagailu batekin prozesatzen dela.
Aurpegi-fresaketa estandarra, aurpegi lauak sortzen dituena, ez bezala, aurpegi-fresaketa angeluarrak erremintari angelu zehatz batean ebakitzeko aukera ematen dio, eta horrek aproposa bihurtzen du txanflak, txanflak eta erreferentzia-plano angeludunak egiteko.
The MAurpegi-fresaketan erabilitako materialak
Alloy Steel
Altzairua da aurpegi-fresaketan kategoriarik handiena, karbono gutxiko altzairutik hasi eta karbono handiko altzairuraino eta hainbat aleazio-altzairuraino. Propietate mekaniko bikainak dituzte eta prozesatzeko material ohikoenak dira.
Altzairu herdoilgaitza
Altzairu herdoilgaitza oso erabilia da korrosioarekiko erresistentzia bikaina duelako. Hala ere, eroankortasun termiko eskasa du eta mekanizazioan gogortzeko joera du, mekanizatzeko zaila den material tipiko bihurtuz.
Altzairu herdoilgaitza fresatzean, ertz zorrotzeko ebaketa-erremintak erabili behar dira, txirbil-hausteko ildaska-diseinu egokiak eta hozte eta lubrifikazio egokiak erabiliz, erremintaren itsaspena eta higadura anormalki azkarra saihesteko.
Burdinurtua
Burdinurtu grisa, burdin harikorra eta beste material batzuk ere fresatu daitezke. Gogortasun eta hauskortasun handia dute, eta mekanizazioan txirbilak sortzeko joera dute. Fresatzeko prozesuan, ebaketa-abiadura ertainak edo nahiko altuak behar izaten dira normalean, eta horrek eskakizun handiagoak ezartzen dizkio ebaketa-erremintaren higadura-erresistentziako partikulen higadura-errendimenduari.
Aluminum Alloy
Aluminiozko aleazioa metal arinena da ohikoena, biguna, plastikotasun ona eta eroankortasun termiko bikaina duena. Hala ere, fresatzeko prozesuan, material honek ertzak metatzeko joera du eta erremintari itsasteko joera du.
Beraz, aluminiozko aleazioak fresatzerakoan, normalean ertz zorrotzak eta arrastatze-angelu handiak dituzten tresnak erabiltzea gomendatzen da, eta ebaketa-abiadura handia eta aurrerapen-abiadura handia konbinatzen dituzten prozesu-parametroak hartzea, prozesatze eraginkorraren eta gainazaleko akabera bikainaren batasuna lortzeko.
Material ez-metalikoak eta konposatuak
Ingeniaritza-plastikoak, hala nola nylona, polikarbonatoa, PEEK, etab. Gogortasun txikia dute, baina elastikotasun handia eta eroankortasun termiko oso eskasa. Material hauek fresatzean, marruskadurak sortutako beroak piezaren biguntzea eta deformazioa eragiten du, eta bizarra sortzea ere arazo garrantzitsua da.
Beraz, mekanizazioan ebaketa-erreminta oso zorrotzak erabili behar dira, abiadura handiko eta sakonera txikiko ebaketa-parametroekin, txirbil-ebakuazio eta hozte neurri eraginkorrekin batera.
Aurpegi-fresaketa eraginkorrerako tresna eta ekipamendu ezinbestekoak
Amaierako errotak
Aurpegi-fresatzailea ertz anitzeko ebaketa-erreminta bat da, eta ebaketa-ertzak gainazal zilindrikoan eta mutur-aurpegian kokatuta daude. Aurpegi-fresaketa egiterakoan, normalean ebaketa-sakonera axial txikiagoa erabiltzen da.
Mutur-fresak oso egokiak dira plano estuak, gainazal mailakatuak eta abar fresatzeko. Oso erabilia da funtzio anitzeko mekanizazioan eta moldeen akaberan.
Fly Cutters
Hegal-ebakitzaileak normalean etxean egindako aurpegi-fresatzeko gailu sinple bat adierazten du. Egiturari dagokionez, txertaketa indexagarri bat edo bi instalatzen dira erreminta-euskarri baten muturrean. Oso praktikoa da pieza bakarreko eta serie txikiko ekoizpenean, mantentze-tailerretan edo pieza handietan tokiko koska mekanizatzean.
Ebaketa-plaken urritasuna eta asimetria direla eta, hegalari diren ebakitzaileen oreka eta zurruntasuna nahiko eskasa da, eta haien ebaketa-eraginkortasuna eta gainazaleko akabera normalean aurpegi-fresa estandarrenak baino okerragoak dira.
Maskor Errotak
Shell Mills aurpegi-fresatzeko erreminta estandar tipikoenetako eta erabilienetako bat da.
Maskor-fresak dira fabrikazioan plano handiak fresatzeko gehien erabiltzen diren tresnak. Aplikazio tipikoen artean daude: makina-erremintaren oheak mekanizatzea, kaxa piezen parekatze-gainazalak, moldeen erreferentzia-gainazalak, plaka-pieza handien goiko gainazalak eta gainazal laua eraginkortasunez lortu behar den beste edozein egoera.
AAurpegi Fresatzeko Prozesuaren abantailak
Mekanizazio-eraginkortasun handia
Aurpegiko fresatzeko ebakitzaileek diametro handia izan ohi dute, mekanizazio-zabalera zabala estal dezakete eta aldi berean ebaketa-hortz anitz dituzte, beraz, metala kentzeko tasa oso altua da.
Mekanizazio zakarraren fasean, aurpegi-fresaketak ebaketa-sakonera handia eta aurrerapen-abiadura handia erabil ditzake piezaren gainazaletik soberako material kopuru handia azkar kentzeko, ondorengo prozesuen oinarriak ezarriz eta piezen mekanizazio-denbora orokorra nabarmen murriztuz. Aukera aproposa da sorta-ekoizpen eraginkorrerako.
Azalera Kalitate Bikaina
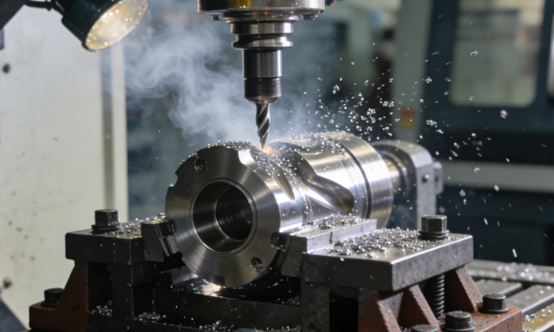
Aurpegi-fresatzeko ebakitzailearen ebaki-hortzen ardatzeko eta erradialeko gainjartzeei esker, mekanizatutako gainazala hainbat aldiz moztu daiteke pase bakoitzean, eta horrela gainazal leun eta laua lortu.
Fin-fin leundutako ebaketa-txertaketak hautatuz, ebaketa-parametro arrazoizkoak doituz eta doitasun handiko makina-erremintak erabiliz, erraza da lautasun-tolerantzia oso altuak eta gainazaleko akabera bikaina lortzea, eta baita artezketa-prozesu batzuk ordezkatzea ere, "artezketaren ordez fresatzea" lortuz.
Prozesuaren Malgutasuna
Aurpegi-fresatzeko prozesua oso malgua da. Palak desbideratze-angelu nagusi, material eta zirrikitu mota desberdinekin ordezkatuz, makina-erreminta eta erreminta-gorputz berak hainbat materialen mekanizazio-eskakizunak bete ditzake, aluminiozko aleazio bigunetik hasi eta gogortasun handiko altzairu hoztuetaraino.
Aurpegi-fresaketak ez ditu soilik zikinkeria astunak egiteko balio, baita abiadura handiko akabera-fresaketa ere. Gainera, gainazal inklinatu eta mailakatuen mekanizazioa osatu dezake. Prozesu bakar batek hainbat etapa har ditzake, zikinkeriatik akaberaraino.
Mekanizazio-egonkortasuna
Aurpegi-fresatzeko ebakitzaileek zurruntasun estruktural bikaina eta ardatzarekiko konexio segurua dute, mekanizazioan bibrazioa eta hizketa eraginkortasunez murrizten dituztenak. Horrek piezaren deformazioa minimizatzen laguntzen du, eta bereziki egokiak bihurtzen ditu horma meheko edo zurruntasun txikiko osagaiak mekanizatzeko. Aurpegi-fresatzean berezko egonkortasunak mekanizazio-dimentsio koherenteak eta aurreikusgarriak bermatzen ditu.
Eraginkortasun ekonomiko ona
Aurpegi-fresaketan batez ere txertaketa indexgarriak erabiltzen dira. Erremintaren gorputza denbora luzez berrerabili daiteke, eta kostu nahiko baxuagoak dituzten txertaketak bakarrik ordezkatu behar dira. Horrek erremintaren epe luzerako erabilera-kostua eta kudeaketa-kostua asko murrizten ditu, eta onura ekonomiko orokorrak hobetzen ditu.
DAurpegi-fresaketa prozesuaren abantailak
Makina-eskakizun handiak
Aurpegi-fresaketa dela eta, batez ere fresaketa zakarra astunaren ondorioz, hainbat ebaketa-hortz aldi berean eragin behar dira material kantitate handia kentzeko, eta horrek ebaketa-indar handia sortzen du.
Aurpegi-fresaketa indartsua egiten bada potentzia nahikorik ez duen edo zurruntasun eskasa duen makina-erreminta batean, oso litekeena da bibrazioa eragitea, ebaketa-erremintaren higadura anormala eta baita makina-erremintaren zehaztasuna kaltetzea ere.
Tresneria-kostu handiagoak
Aurpegi-fresaketa eraginkorra lortzeko, kalitate handiko diametro handiko aurpegi-fresatzeko ebakitzaile-buru dedikatuak eta txertaketa indexagarri kopuru handia behar dira. Hasierako erreminta-inbertsio hau handia da.
Aurpegi-fresatzeko makinek askotan potentzia handiko eta goi-mailako CNC makina-erremintak edo mekanizazio-zentroak instalatzea eskatzen dute, eta ekipamendua erosteko kostua oso altua da.
Gainazal lauetara mugatuta
Aurpegi-fresatzeko ebakitzaileen abantaila nagusia gainazal irekiak eta zabalak mekanizatzeko duten gaitasuna da. Materiala azkar kendu dezakete eta gainazala laua mantendu. Baina piezak kurba konplexuak, poltsiko sakon eta estuak edo barne-izkin zorrotzak dituenean, ebakitzailea mugatua bihurtzen da. Erreminta normalean handia da, beraz, pieza jo eta interferentziak sor ditzake. Horregatik, ezin du behar diren eremuetara iritsi eta ezin du gainazala eraginkortasunez moztu.
Horma meheen deformazio arriskua
Horma meheko piezak, pieza lirainak edo euskarri nahikorik ez duten piezak mekanizatzean, ebaketa-indar erradial edo axial handiek piezaren deformazio elastikoa edo erremintaren flexioa eragin dezakete erraz. Arazo hauek zaildu egiten dute dimentsio-zehaztasun ona eta lautasuna mantentzea. Kasu askotan, piezak hainbat ebaki arin edo mekanizazio-estrategia berezi behar ditu deformazioa zuzentzeko.
Bibrazio eta txantxetarako joera
Gainazal zabalak fresatzean edo irtengune luzeko erreminta-euskarriak erabiltzean, erremintaren eta piezaren arteko kontaktua ezegonkorra bihur daiteke. Egoera ezegonkor honek bibrazio periodikoa agertzea errazten du. Bibrazio honek ebaketaren leuntasunari, gainazalaren kalitateari eta erremintaren iraupenari eragiten dio.
Bibrazio mota honek ez du gainazalaren kalitatea larriki hondatzen eta bibrazio-marka nabariak uzten bakarrik, baizik eta erremintaren higadura bizkortzen du eta txirbilak ere sortzen ditu, mekanizazio-zehaztasunari eta segurtasunari mehatxu eginez.
Aurpegi-fresaketa vs. Periferiko-fresaketa: Desberdintasun nagusiak azalduta
| Konparazio Dimentsioa | Aurpegi fresaketa | Fresaketa Periferikoa |
| Oinarrizko Definizioa | Ebakitzailearen aurpegia eta periferia erabiltzen ditu erremintaren ardatzarekiko perpendikularra den gainazal bat sortzeko. | Hortz zirkunferentzialak erabiltzen ditu erremintaren ardatzarekiko paraleloan dauden gainazalak mekanizatzeko, hala nola profilak edo ertzak. |
| Tresna mota | Aurpegian eta periferian txertaketak dituen aurpegi-fresa (disko motako ebakitzailea). | Mutur-fresa, xafla-fresa, etab., ebaketa-ertzak batez ere zirkunferentzian dituztenak. |
| Gainazalean ekoitzitako | Gainazal lauak (plano horizontalak, eskailerak, etab.). | Horma bertikalak, zirrikituak, gainazal kurbatuak, etab. |
| Lehen Helburua | Gainazal handiak eta lauak eraginkortasunez ekoiztu. | Makina-profilak, ildaskak edo 3D ezaugarri konplexuak. |
| tipikoa aplikazioak | Makina-mahaiak, etxebizitza-aurpegiak, moldeen banaketa-gainazalak, etab. | Giltza-zuloak, engranaje-hortzak, poltsikoak, piezen konturak, etab. |
| Ebaketa-indarraren ezaugarria | Ardatz-indar handiagoa, pieza mahairantz bultzatuz, oro har egonkorragoa. | Indar erradial handiagoa, erremintaren deformazio eta bibrazio joera duena. |
| Azalera kalitatea | Normalean lautasun handiagoa eta akabera leunagoak lortzen ditu. | Tresna-markak edo olatuak utz ditzake; akabera hobea lortzeko doikuntza fina behar da. |
Aurpegi-fresatzeko arazo ohikoenak eta nola konpondu
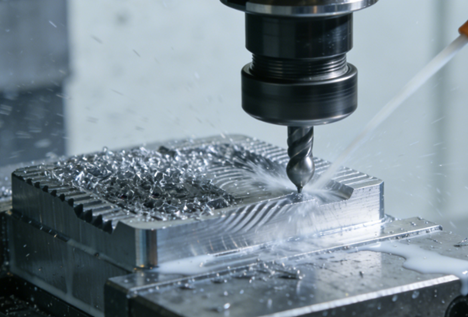
Gainazalaren kalitate eskasa
Bibrazio-lerro erregularrak agertzen dira mekanizatutako gainazalean; anormalki zakarra da, marradurak edo zimurtasuna ditu.
Irtenbidea
- Zurruntasuna hobetu: Aukeratu labana-kirten lodiagoa eta sendoagoa; Ziurtatu lan-piezaren eta euskarriaren zurruntasuna.
- Doitu parametroak: Aldatu ebaketa-abiadura, aitzinamendu-abiadura edo ebaketa-sakonera erresonantzia-maiztasuna hausteko; Erabili ebaketa-zabalera asimetrikoa edo abiadura aldakorreko ebaketa.
Tresnaren bizitza laburra
Pala oso higatuta, pitzatuta edo kaltetuta dago, bere bizitza espero den egunera arte urrun.
Irtenbidea
- Parametroak optimizatu: Aukeratu abiadura lineal eta aurrerapen-tasa egokiak piezaren materialaren eta xaflaren gomendatutako balioaren arabera. Saihestu "abiadura txikiko ebaketa arin" batek eragindako marruskadura.
- Ertz metatuari aurre egitea: Handitu ebaketa-abiadura; Erabili angelu positiboa duen xafla zorrotz bat; Handitu hozgarriaren lubrifikazioa.
Lautasun eskasa
Prozesatutako planoa irregularra da, erdian sakonune batekin eta ertzetan irtenguneekin, edo erreminta-pase anitzen artean juntura nabariak daude.
Irtenbidea
- Deformazioa murriztu: Zurruntasun handiagoa duten tresnak eta erreminta-euskarriak aukeratu; Mekanizazioan zehar piezaren deformazioa saihesteko, finkatze-eskema optimizatu.
- Makina-erreminta kalibratu: Ardatzaren bertikaltasuna aldizka ikuskatu eta doitu.
Ertz-txirbilketa eta bizarra
Erremintak piezaren ertzean bizarra edo materialaren txirbilak gertatzen dira.
Irtenbidea
- Aldatu ebaketa-metodoa: Murriztu apur bat aitzinamendu-abiadura ertza moztu aurretik.
- Ebaketa-erremintak optimizatu: Erabili ebakitze-angelu positiboa duten xafla zorrotzagoak; Ziurtatu ebaketa-erreminta beti ebaketa-egoera onean dagoela eta saihestu xafla higatuak erabiltzea.
- Gehitu prozesuak: Antolatu bizarra kentzeko prozedura espezifikoak.
AAurpegi Fresatzeko Prozesuaren Aplikazioak
Makineria orokorra
Eskala handiko makineria da aurpegi-fresaketa gehien aplikatzen den arloa. Batez ere makina-erreminta mota desberdinen oheak, lan-mahaiak eta gida-errailen instalazio-gainazalak mekanizatzeko erabiltzen da.
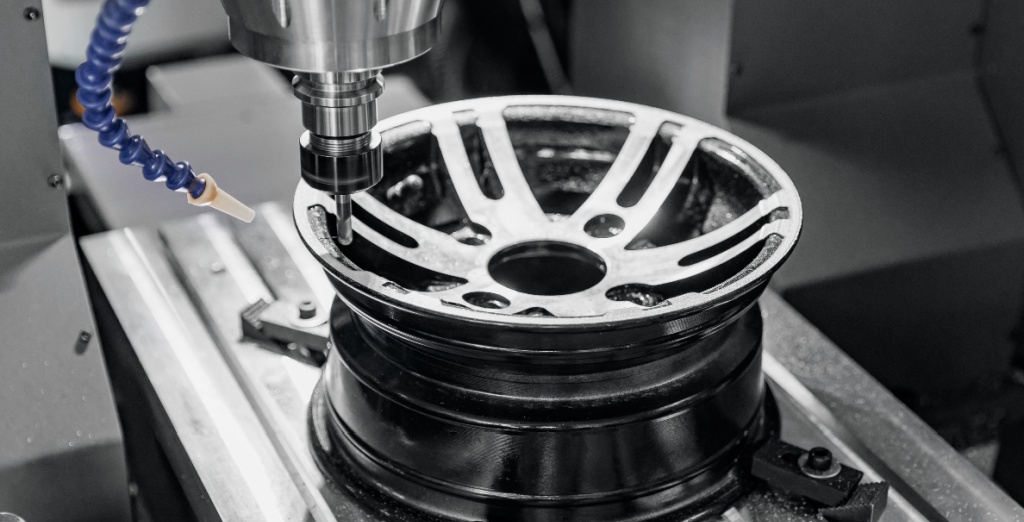
Automobile industria
Automobilgintzan, aurpegi-fresatzea erabiltzen da motorraren zilindro-blokearen eta zilindro-buruaren bat-egite gainazalak, transmisio-kaxak eta xasis-markoen instalazio-planoak mekanizatzeko.
Trenbide garraioan, aurpegi-fresaketa erabiltzen da zama eusteko pieza garrantzitsuetan gainazal lau zehatzak sortzeko. Horien artean daude abiadura handiko lokomotora bogieak, motorraren oinarriak eta beste egitura-osagai gako batzuk. Prozesuak egonkortasuna, erresistentzia eta muntaketa egokia bermatzen laguntzen du funtzionamendu-baldintza zorrotzetan.
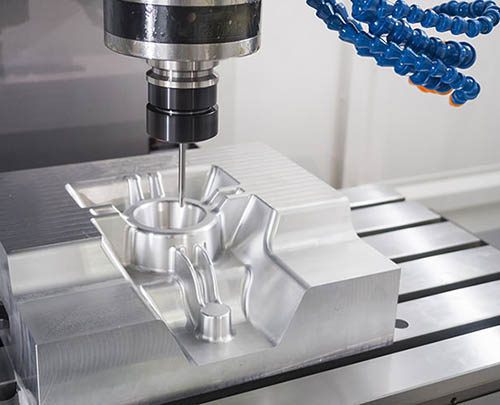
Moldeak fabrikatzeko industria
Moldeen fabrikazioa aurpegi-fresaketan oinarritzen da neurri handi batean. Aurpegi-fresaketa moldeen banaketa-gainazala mekanizatzeko erabiltzen da. Plano honen kalitateak zuzenean zehazten du produktuaren zehaztasuna eta moldearen bizitza erabilgarria.
Aurpegi-fresaketa molde-oinarrien eta txantiloien erreferentzia-gainazalak mekanizatzeko ere erabiltzen da. Abiadura handiko fresaketa gogorreko teknologia askotan erabiltzen da, gainazalaren akabera, lautasuna eta mekanizazio-eraginkortasunari buruzko eskakizun oso altuak baititu.
Aerospace
Aire eta espazio industrian, aurpegi-fresaketa hegal-saihetsen, mamparoen eta azal-panelen gainazalak mekanizatzeko erabiltzen da. Motorraren euskarri-oinarrietan eta espazio-ontzien egitura-piezen interfazearen gainazal zehatzetan ere aplikatzen da. Gainazal hauek zehaztasun-eskakizun oso handiak bete behar dituzte, beraz, prozesua urrats garrantzitsua da aire eta espazio ekoizpenean.
Zergatik aukeratu NOBLE zure... Face Fresatzeko Mekanizazio hornitzailea
NOBLE-n aurpegi-fresatzeko prozesua metalezko eta plastikozko piezen gainazaleko mekanizazio zehatz eta eraginkor bat eskaintzeko diseinatuta dago. CNC fresatzeko makina aurreratuak erabiltzen ditugu, ardatz zurrunekin eta kalitate handiko aurpegi-fresatzeko makina indexagarriekin hornituta, gainazal lauak, leunak eta tamaina uniformekoak sor ditzaketenak, errepikakortasun bikainarekin.
NOBLEk ebakitzailearen diametroa, txertaketaren geometria, ebaketa-parametroak eta erreminta-estrategia egokienak hautatzen ditu proiektu bakoitzaren materialaren eta tolerantziaren eskakizunen arabera.
NOBLEk, bere gaitasun sendoei, mekanizazio teknika egonkorrei eta kalitate ikuskapen zorrotzari esker, ekoizpen eskaera txikiak zein handiak kudeatu ditzake, pieza guztien gainazalaren kalitate koherentea bermatuz.
Maiz egiten diren galderak
Zein material mekanizatu daitezke aurpegi-fresaketarekin?
Aurpegi-fresaketak material asko mekaniza ditzake, besteak beste, aluminioa, altzairu herdoilgaitza, karbono-altzairua, letoia, kobrea, titanioa eta ingeniaritza-plastikoak. Tresna egokiak hautatzea eta ebaketa-parametroak material bakoitzaren gogortasunaren eta mekanizagarritasunaren arabera doitzen dira.
Zein da aurpegi-fresatzeko eta muturreko fresatzeko arteko aldea?
Aurpegi-fresak diametro handiko ebakitzaile bat erabiltzen du gainazal zabal eta lauak mekanizatzeko. Batez ere lautasun ona eta eraginkortasun handia lortzera bideratuta dago. Mutur-fresak, berriz, tresna txikiagoak erabiltzen ditu poltsikoak, zirrikituak eta forma konplexuagoak mozteko. Gehienbat piezaren konturaketa zehatza eta ezaugarri zehatzak egiteko erabiltzen da.
Zer faktorek eragiten dute aurpegi-fresatzeko eragiketa baten kalitatean?
Erremintaren geometria, ardatzaren abiadura, aitzinamendu-abiadura, ebaketa-sakonera, makinaren zurruntasuna, hozgarri-erabilera eta piezaren finkatze-egonkortasuna.
Zeintzuk dira aurpegi-fresatzearen aplikazio ohikoenak?
Aurpegi-fresaketa oso erabilia da automobilgintzan, aeroespazialean, makinetan, moldeen fabrikazioan eta doitasun-osagaietan.
Nola lortu gainazaleko akabera ona aurpegi-fresaketan?
Gainazal leun bat lortzeko, garrantzitsua da ebaketa-plaka zorrotzak erabiltzea. Aurkikuntza-abiadura behar bezala ezarri behar da, eta ebakitzailea egonkor mantendu behar da mekanizazioan zehar. Tresna-ibilbide egokia aukeratzeak ere emaitza hobetzen laguntzen du. Gainazalaren kalitate onena lortzeko, gomendagarria da akabera-pase bereizi bat egitea, aurrerakuntza-abiadura txikiagoarekin eta ebaketa-sakonera txikiagoarekin.







