
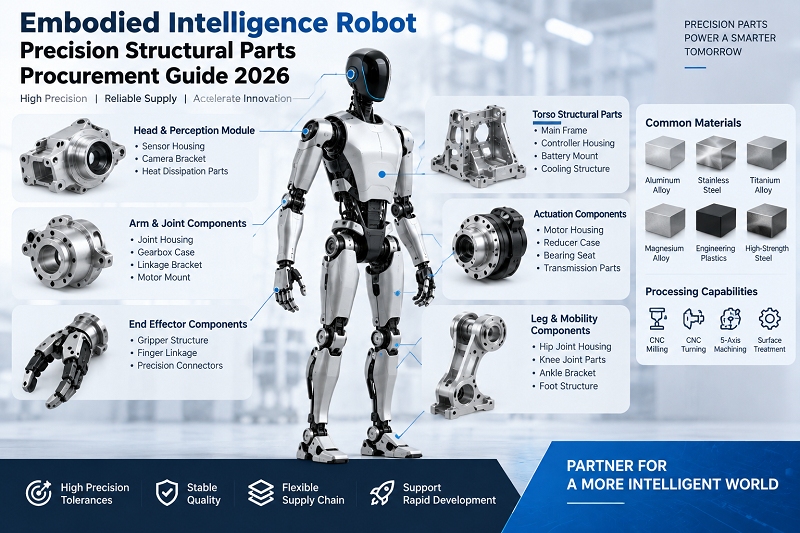
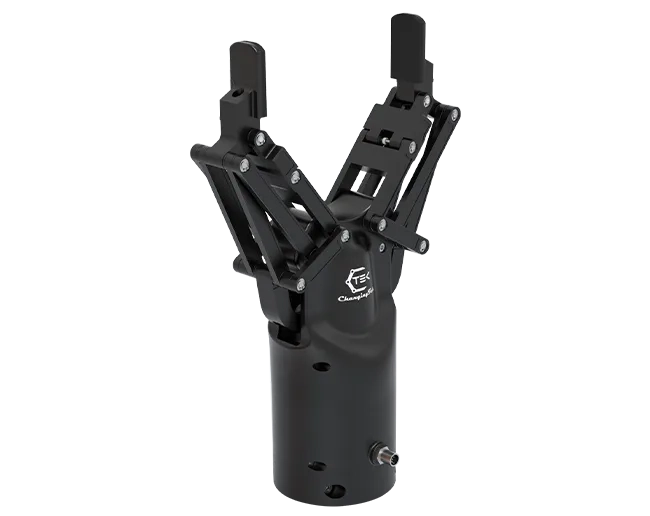
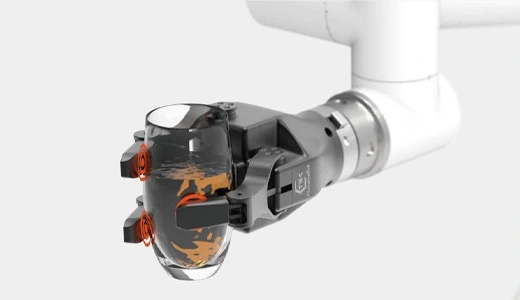
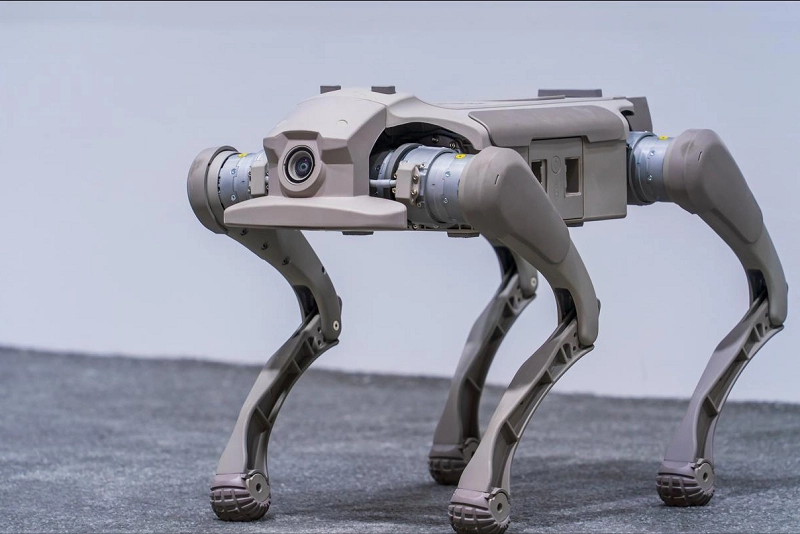
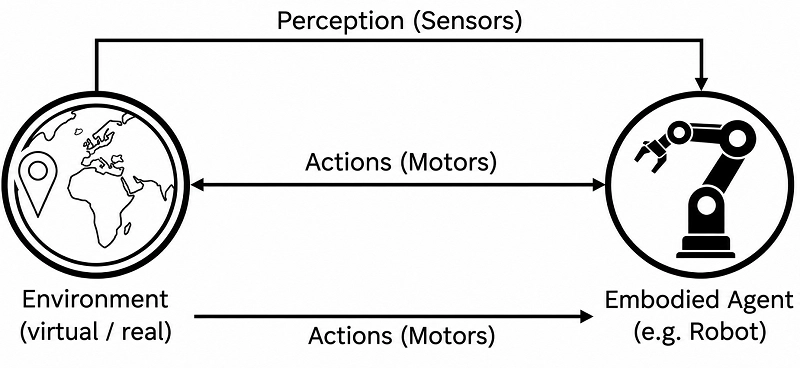
Azken urteotan, hizkuntza-eredu handien moduko IA teknologietan izandako aurrerapenekin, adimen mota berri bat pixkanaka sartu da gure ikuspuntuan: adimen gorpuztuko robotak. ChatGPT eta DeepSeek bezalako adimen birtualaren aldean, hauek ukigarriak, ukigarriak eta hautemangarriak diren entitateak dira. Ez dituzte eguneroko elkarrizketak bakarrik izan ditzakete, baita objektuak hartu ere fabrikaren eraginkortasuna hobetzeko. Hala ere, horrek esan nahi du adimen gorpuztuko robotetarako beharrezkoak diren piezen estandar oso altuak behar direla bai materialen hautaketan bai prozesatzeko teknologian. Horrek zalantza eta kezka asko sortu dizkie ingeniariei eta erosketa-langileei. Gida honek zure galdera guztiei erantzungo die modu sakonean.
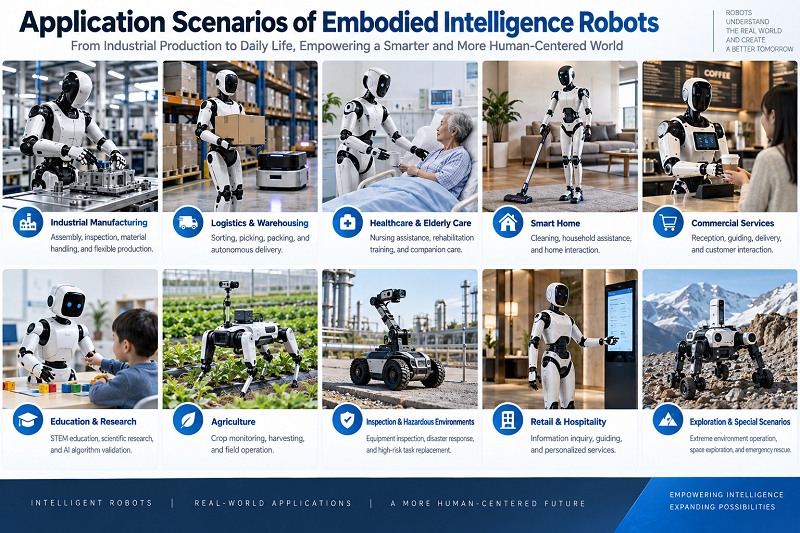
1. Zeintzuk dira Gorpuztutako Adimen Roboten aplikazio eszenarioak?
Hizkuntza-eredu handiak etengabe iterazioak eta eguneratzeak izan ahala, adimen gorpuztuko roboten aplikazio-mugak etengabe zabaltzen ari dira. Fabrika ilunetatik hasi eta bulego adimendunetara eta bezeroarentzako arreta adimendunera, aurrerapenak egiten ari dira segmentu-eremuetan. Medikuntza-arloan, da Vinci robot kirurgikoen laguntzaz gain, pazienteak transferitzeko robot eta exoeskeletoen errehabilitazio-robot asko ere batu dira. Goi-teknologiako arloetan ere badaude, hala nola, aeroespazialki aginduak bidaltzen dituzten robotak eta automobilgintzako gidatze adimenduna. Aplikazio-eremua zabaltzen jarraitzen du.

2. Zeintzuk dira Adimen Gorpuztuko Robot Egiturazko Piezen erosketan dauden erronka nagusiak?
Adimen gorpuztuko robotentzako zehaztasun-pieza estrukturalen mekanizazioak hainbat erronka berezi ditu, eta horiek zuzenean eragiten diete erosketa-erabakiei eta hornitzaileen hautaketari.
2.1 I+G iterazio azkarra eta marrazkien bertsioen aldaketa maiztuak.
Industria oraindik iterazio azkarreko fasean dago. Markoen berrikuspenak eta eragingailuen optimizazioak ia ohikoak dira. Hornitzaileek hainbat bertsio paraleloan sorta txikiak entregatzeko gaitasuna izan behar dute.
2.2 Muntaketa-harreman konplexuak eta tolerantzia oso baxua dimentsio kritikoetarako.
Gorputz-marko bakar batek muntatzeko zuloak, kokapen-zuloak, errodamendu-eserlekuak, bat etortze-gainazalak eta sentsoreen muntatzeko gainazalak izan ditzake aldi berean. Zuloen posizioaren edozein desbideratzeak makina osoaren muntaketa-zailtasunak sor ditzake.
2.3 Horma Meheko Piezen Deformazio Zailaren Kontrola.
Pisua murrizteko, aktuadoreen karkasek eta esku trebeentzako egitura-piezen hormak 1-3 mm-ko lodiera baino ez dute izaten. Mozketan deformatzeko joera dute. Industriaren iritziek erakusten dutenez, ekipamenduaren pisu mugatuaren premisan, hardwarearen errendimendu-adierazleak betetzea zaila izatea da eszenatokiak ezartzeko oztopo praktikoetako bat.
2.4 Industria-arau bateratuen falta.
UBTECHEko Jiao Jichaok adierazi bezala, roboten ekoizpen masiboak ez du prozesu eta ikuskapen estandar bateraturik. Horrek esan nahi du hornitzaile baten kalitate kontrol sistema osatuta dagoen ala ez zuzenean zehazten duela entregatutako piezen koherentzia.
3. Zertarako erabiltzen dira ohiko materialak Gorpuztutako Adimena Robot Zehaztasun Egiturazko Piezak?
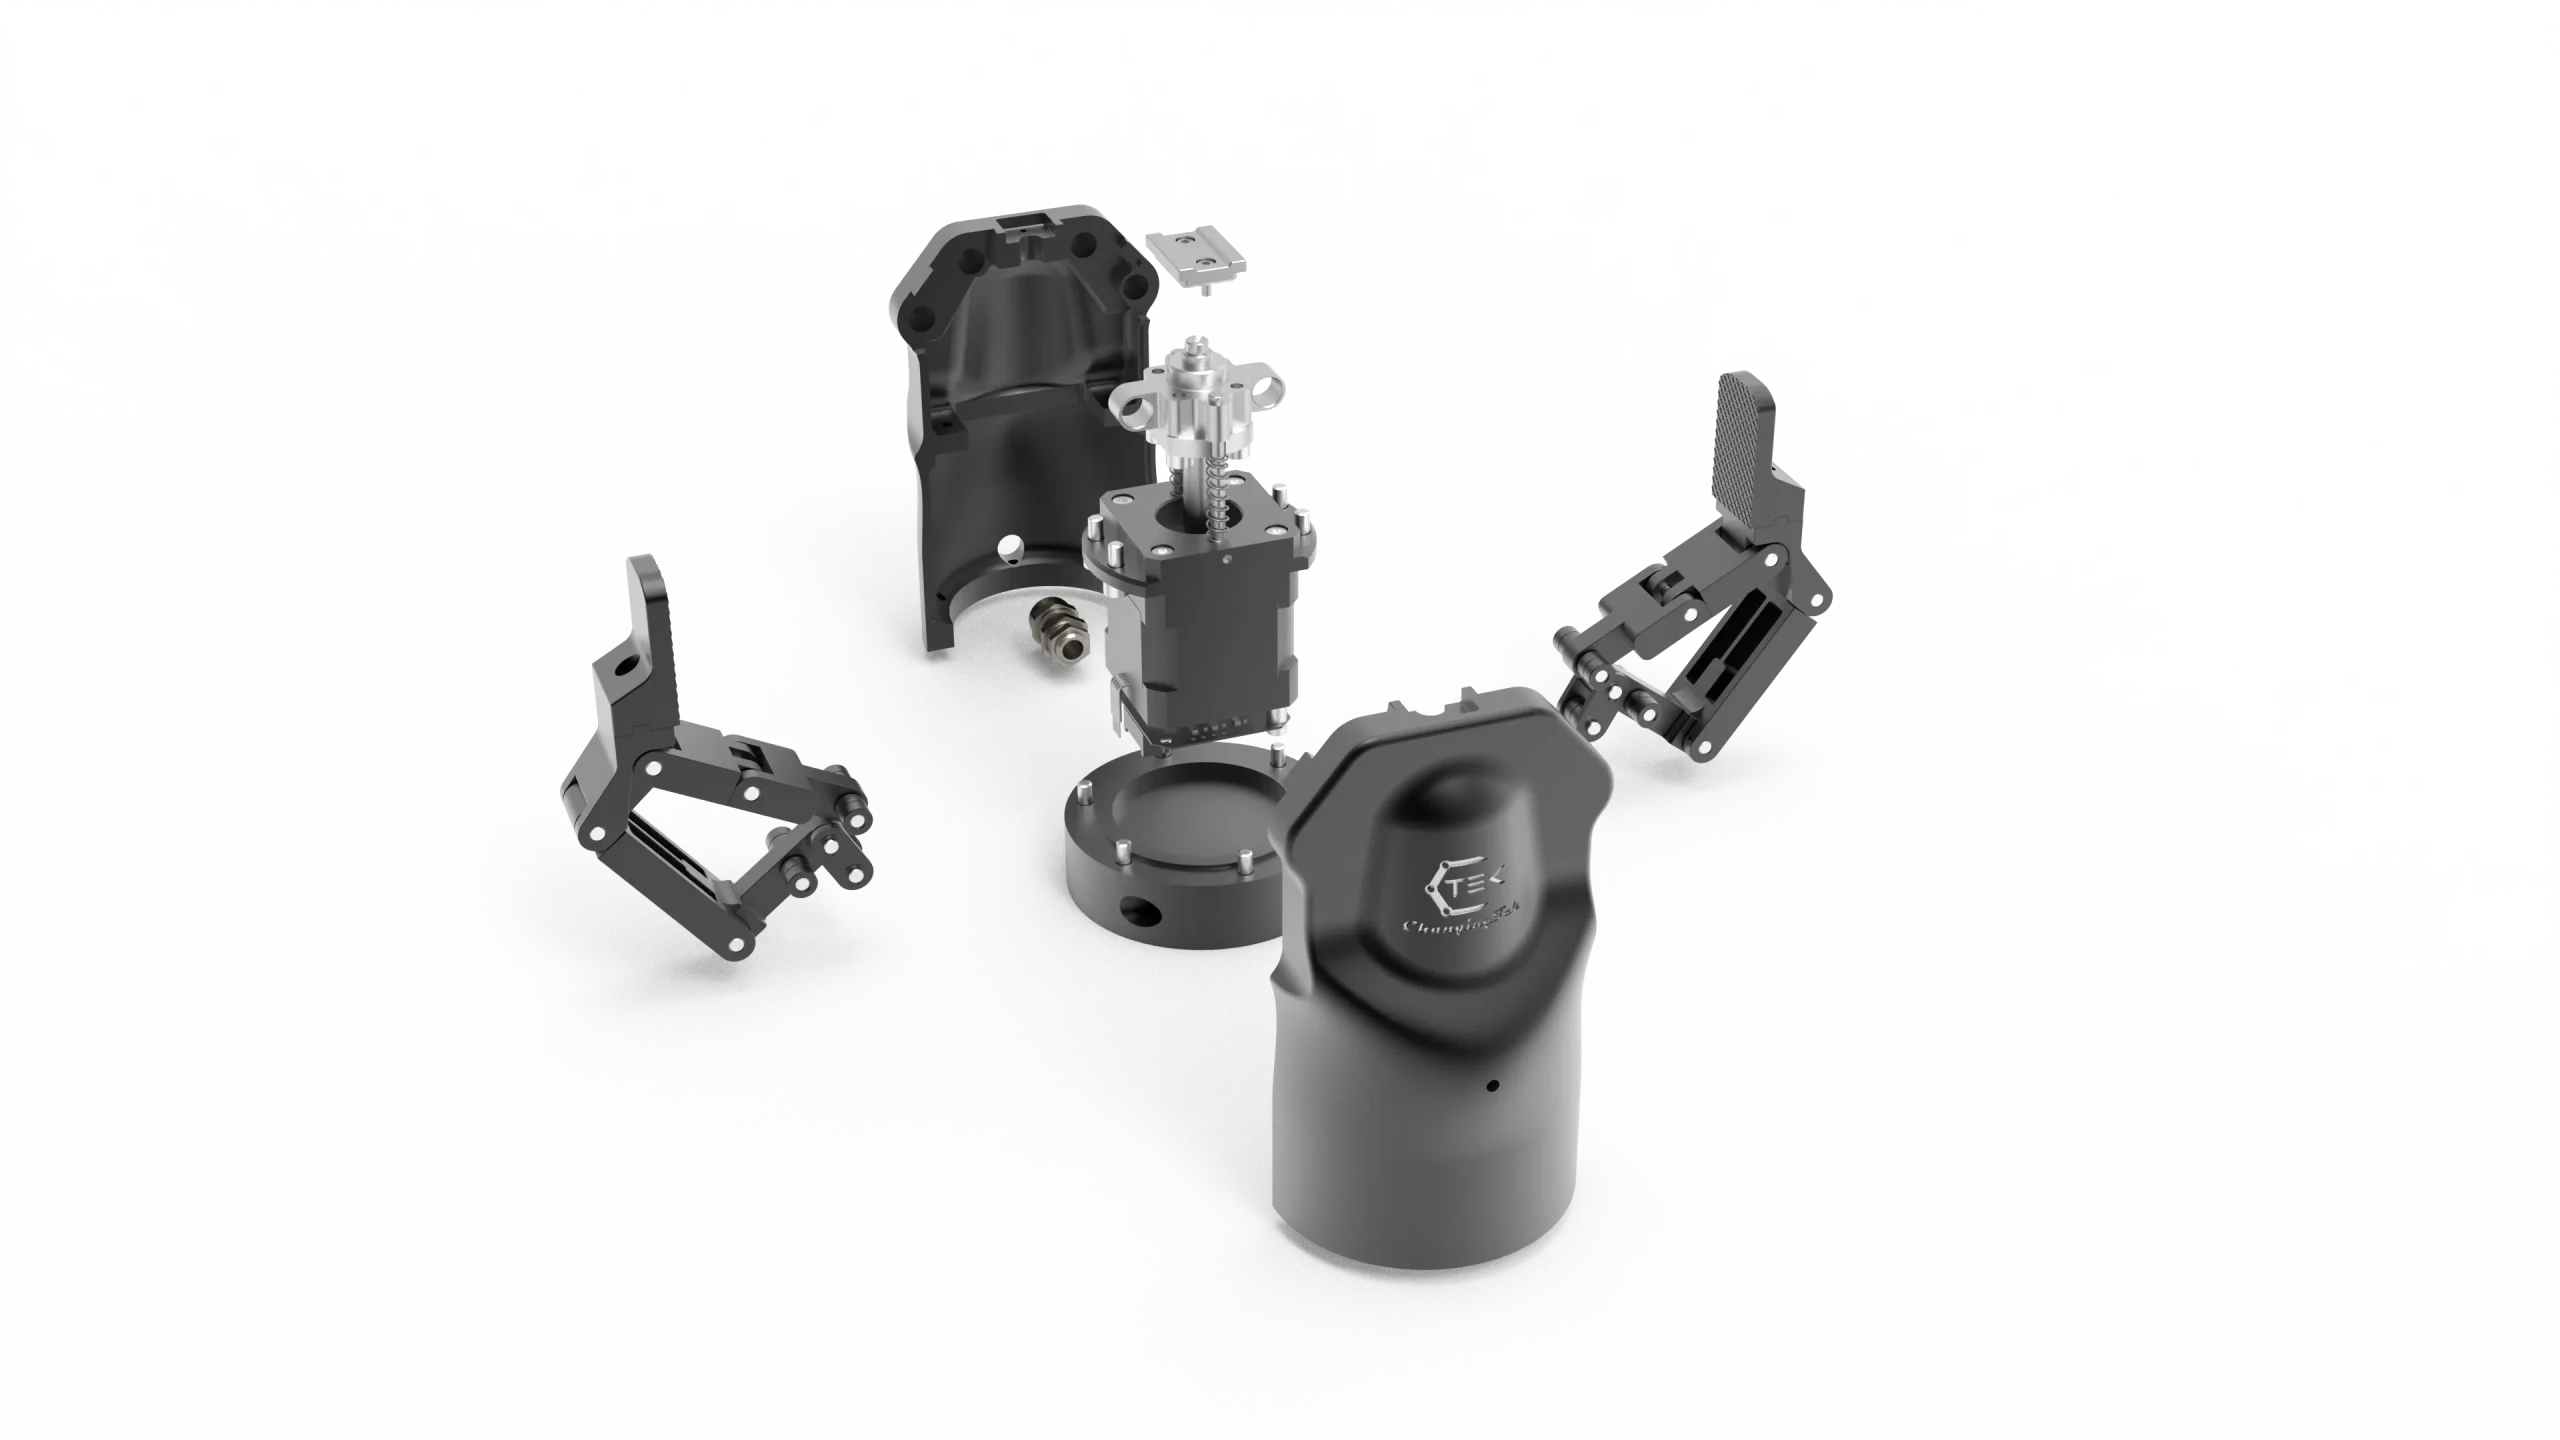
Materialen aukeraketak zuzenean zehazten ditu egitura-piezen propietate mekanikoak, pisua, mekanizazio-zailtasuna eta kostua. Adimen gorpuztuko roboten egitura-piezen ohiko materialek lau kategoria nagusi hartzen dituzte: aleazio arinak, erresistentzia handiko altzairuak, ingeniaritza-plastikoak eta material konposatuak. Beheko taulan material bakoitzaren ezaugarri nagusiak eta aplikagarri diren egoerak alderatzen dira.
| Material Kategoria | Kalifikazio Tipikoak | Dentsitatea (g/cm³) | Trakzio Erresistentzia (MPa) | Abantaila nagusiak | tipikoa aplikazioak |
| 6-Serieko Aluminiozko Aleazioa | 6061-T6, 6063-T5 | 2.7 | 310 | Arina, erraz mekanizatzen dena, anodizagarria, kostu ertaina | Karrozeria-markoak, junturen karkasak, motorraren karkasak |
| 7-Serieko Aluminiozko Aleazioa | 7075-T6, 7050-T7451 | 2.81 | 570 | Erresistentzia handia, gogortasun handia, nekearekiko erresistentea | Karga-euskarriak, juntura-konektoreak, erreduktore-karkasak |
| Aluminiozko aleazio sendo eta gogorra | Aleazio pertsonalizatu berriak | ~ 2.75 | ≥380 | Indar eta gogortasun orekatua, nekearekiko erresistentzia handia | Juntura-euskarriak, alboko kulunka-markoak eta beste karga-euskarri kritiko batzuk |
| Titaniozko Aleazioa | TC4 (Ti-6Al-4V) | 4.43 | 950 | Indar espezifiko oso altua, korrosioarekiko erresistentea, biobateragarria | Robot medikoak, artikulazio-konektoreak, goi-mailako esku trebeak |
| Altzairu herdoilgaitza | 304/316, 17-4PH | 7.93 | 520-1100 | Erresistentzia handikoa, korrosioarekiko erresistentea, higaduraren erresistentea, soldadura errazekoa | Ardatzaren piezak, loturak, sentsoreen euskarriak |
| Copper Alloy | Letoia H62, Berilio Kobrea C17200 | 8.5-8.9 | 240-1200 | Eroankortasun elektriko eta termiko ona, higadurarekiko erresistentea, ez-magnetikoa | Motor osagaiak, eroalezko irristatze eraztunak, bero hustugailuak |
| Ingeniaritza Plastikoak | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Arina, autolubrifikatzailea, isolatzailea, kolpeen aurkakoa | Esku trebeen hatz puntak, engranajeak, apaingarri piezak estaltzen ditu |
| Karbono-zuntz konposatua | CFRP (T700/T800) | 1.5-1.6 | ≥1500 | Oso erresistentzia espezifiko handia, nekearekiko erresistentea, amortiguazio ona | Beso robotikoen loturak, hanka loturak |
4. Nola aukeratu adimen gorpuztuko roboten zehaztasun-egiturazko piezetarako erabiltzen diren mekanizazio-prozesuak?
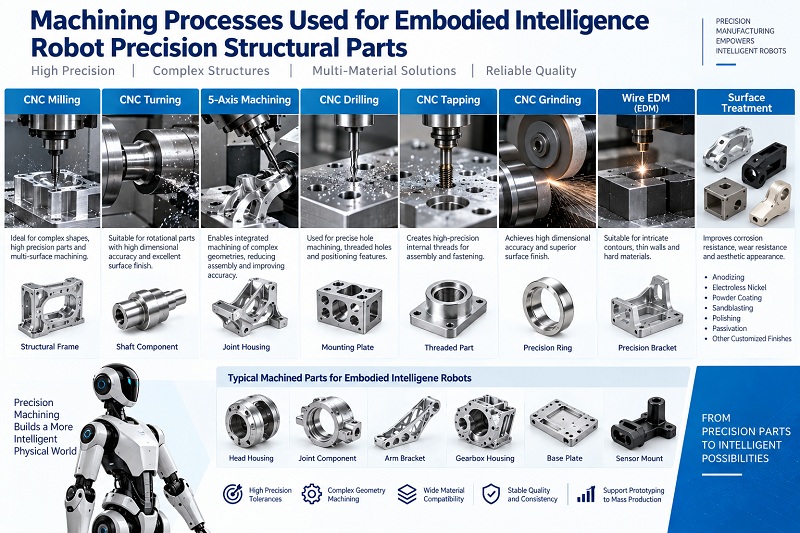
Mekanizazio-prozesuaren aukeraketak zuzenean eragiten die piezen zehaztasunari, gainazalaren kalitateari, kostuari eta entrega-zikloari. Adimen gorpuztuko roboten doitasun-egiturazko piezetan parte hartzen duten prozesuak anitzak dira. Piezaren konplexutasunaren, lote-tamainaren, zehaztasun-eskakizunen eta materialen propietateen arabera aukeratu behar dira sakonki.
4.1 Nukleoen Mekanizazio Prozesuen Konparaketa
| Prozesu Mota | Prozesuaren Ezaugarriak | Zehaztasun barrutia | Lote Tamaina Egokia | Aplikazio-piezak ohikoak |
| 3 ardatzeko CNC Fresaketa | Polifazetikoa, kostu txikiagoa, gainazal lauetarako eta barrunbe sinpleetarako egokia | ±0.02~0.05mm | 1-500 pcs | Euskarri sinpleak, plakak, bridak |
| 5 ardatzeko CNC Fresaketa | Gainazal anitzeko mekanizazioa konfigurazio bakarrean, zehaztasun geometriko handia, gainazal konplexuetarako egokia | ±0.005~0.02mm | 1-1000 pcs | Juntura-karkasak, kurba irregularreko piezak, inpellerrak |
| CNC aktibatuta | Pieza birakarien mekanizazio eraginkorra, barne/kanpoko kontzentrikotasun handia | ±0.005~0.02mm | 10-5000 pcs | Ardatzak, mahukak, bridak, pieza haridunak |
| Fresaketa-tornu konposatua | Tornutzea + fresatzea urrats bakarrean, konfigurazio-errore gutxiago, eraginkortasun handia | ±0.005~0.01mm | 50-5000 pcs | Ardatz konplexuak, balbula-gorputzak, konektoreak |
| Hutsaren hustuketa + CNC akabera | Pieza bakarrean eratutako egitura konplexuak, materialaren erabilera handia (% 85+), forjatuen antzeko propietate mekanikoak | Galdaketa ±0.05 mm, akabera ±0.01 mm | 100-10000 pcs | Gorputzaren markoak, hanken egitura-piezak, junturen karkasak |
| Zehaztasun Artezketa | Zehaztasun eta gainazal kalitate ultra-handiko balioa; Ra-k 0.02 μm-tik behera irits daiteke | ±0.001~0.005mm | Beharren arabera | Errodamenduen eserlekuak, bat etortze gainazalak, zigilatzeko gainazalak |
| EDM/Hari-ebaketa | Material oso gogorrak, barrunbe konplexuak eta zirrikitu estuak mekaniza ditzake; ebaketa-indarrik gabe | ±0.005~0.01mm | 1-100 pcs | Moldeak, karburozko piezak, zulo irregularrak |
| 3D inprimaketa | Ez da molderik behar, balidazio azkarra, askatasun geometriko handia | ±0.1~0.3mm | 1-10 pieza (balioztatzeko) | Kontzeptuen balidazio prototipoak, prototipo funtzionalak, finkagailuak |
4.2 Prozesuen Hautapenerako Erabaki Esparrua
Hornitzaileekin prozesu-plana zehaztean, erosketa-aldeei gomendatzen zaie logika honen arabera ebaluatzea:
1. urratsa: Piezaren ezaugarri nagusiak argitu: zehaztasun-eskakizunak, materiala, konplexutasuna, lote-tamaina eta itxura-eskakizunak.
2. urratsa: Zerrendatu 2-3 prozesu-aukera bideragarri. Eskatu hornitzaileei aurrekontuak, entrega-epeak eta espero diren etekinak emateko bakoitzarentzat.
3. urratsa: Bizitza-zikloaren kostuak sakonki ebaluatu. Ez begiratu pieza bakoitzeko mekanizazio-tasari bakarrik, kontuan hartu molde-kostuen amortizazioa, post-prozesatzeko kostuak, etekin-galera, berregite-kostuak eta bertsio-aldaketaren kostuak ere. Lote txikietarako, CNC hobea izaten da normalean. Lote ertainetarako, injekzio-galdaketa + akabera aukera eskaintzen du. Lote handietarako, injekzio-moldeaketa edo forja + mekanizazioa kontuan har daitezke.
4. urratsa: Berretsi hornitzailearen prozesuaren osotasuna. Egitura-piezek askotan prozesu-konbinazio ugari behar dituzte, hala nola torneatzea + fresatzea + arteztea + gainazalaren tratamendua. Hornitzaileak prozesu hauek geldialdi bakarrean burutu ditzakeen ala ez, zuzenean eragiten die entrega-zikloei eta kalitate-kudeaketaren eraginkortasunari.
NOBLE Smart Manufacturing-ek CNC erabiltzen du bere barne-prozesu nagusi gisa, CNC zulaketa eta hariztaketa, fresaketa-tornua, doitasunezko grabatua eta ebaketa barne. Gainera, goi-mailako eta behe-mailako fabrikazio-baliabide osoak integratzen ditu, hala nola, hainbat molde azkar eta ekoizpen-molde, SLA eta SLS 3D inprimaketa eta hainbat gainazal-tratamendu prozesu. Horrek bezeroei zerbitzu integrala eskaintzen die.
5. Zer nolako gainazal-tratamendua erabiltzen da adimen gorpuztuko roboten zehaztasun-egiturazko piezetarako?
Gainazaleko tratamenduak zuzenean eragiten dio higaduraren erresistentziari, korrosioaren erresistentziari eta doikuntzaren zehaztasunari. Funtzio-eremu desberdinek zonifikatutako tratamendua behar dute.
5.1 Anodizatzailea
Aluminiozko aleazioetarako ohikoena. Filmaren lodiera 5-15μm, gogortasuna 200-300HV. Itxura-gainazaletarako eta muntaketa orokorreko gainazaletarako egokia. Oxido-filmaren % 50 inguru kanporantz hazten da. Zehaztasun-zuloek 0.01-0.03 mm-ko konpentsazioa behar dute.
5.2 Anodizazio gogorra
Filmaren lodiera 50-100μm, gogortasuna 300-500HV. Higaduraren aurkako erresistentzia 10-20 aldiz hobetu da. Gainazalak, errodamenduen doikuntzak eta maiztasun handiko marruskadura-eremuak kokatzeko egokia. 0.02-0.05 mm-ko tolerantzia behar du.
5.3 Hareazko anodizazioa
Anodizatu aurretik harea-jaurtiketa gehitzen du ehundura matea sortzeko. Itxura-gainazaletarako egokia. Harea-jaurtiketaren alea normalean 120-220 sarekoa da.
5.4 Pasibazioa
Batez ere altzairu herdoilgaitzerako. Burdin librea gainazaletik kentzen du. Filmaren lodiera nanometro gutxi batzuetakoa da. Ez ditu neurriak aldatzen. Muntaketa zehatzeko gainazaletarako eta desinfekzioarekiko erresistenteak diren eremuetarako egokia.
5.5 Nikelizatzea
Nikel elektrolitikozko estaldurak uniformetasun ona du. Filmaren lodiera 5-25 μm-koa da. Bero-tratamenduaren ondoren, gogortasuna HV1000-tik gorakoa izan daiteke. Pinoetarako, mikroengranajeetarako eta maiztasun handiko mugimendu-junturetarako egokia. Estalduraren lodiera gorde behar da.
5.6 Beltzatzea
Altzairuzko gainazaletarako oxidazio kimikoa. 1-3 μm-ko lodiera duen filma. Barneko egitura-piezen eta itxurarik gabeko gainazaletarako egokia. Korrosioarekiko erresistentzia mugatua.
5.7 Zonatutako Tratamenduaren Printzipioak:
- Itxura gainazalak: hareazko leherketa edo anodizatze estandarra
- Muntaketa gainazalak: Anodizatze edo pasibazio estandarra; saihestu filmaren lodiera gehiegi
- Kokatzeko gainazalak: Anodizatze gogorra edo nikeleztapena
- Gainazal isolatzaileak: Isolamendua mantendu, tokiko maskaratze babesa
Oinarrizko printzipioak: Funtzioa lehenik, dimentsioen konpentsazioa, zonifikazio bidezko kudeaketa, tratamenduaren ondoren dimentsio kritikoak berriro neurtzea.
6. Zeintzuk dira Gorpuztutako Adimen Roboten Zehaztasun Egiturazko Piezen Dimentsio Kritiko nagusiak?
Dimentsio gakoek zuzenean zehazten dituzte proba funtzionalen eta muntaiaren emaitzak. Batez ere hauek hartzen dituzte barne: instalazio-zuloen eta kokapen-zuloen zehaztasun posizionala eta zulo-diametroaren tolerantzia, errodamendu-posizioaren koaxialitatea eta biribiltasuna, sentsorearen instalazio-gainazalaren lautasuna eta perpendikulartasuna, kontaktu-gainazalaren lautasuna, kable-sortaren saihesteko posizioaren dimentsio espazialak, ildaska arinen hormaren lodieraren uniformetasuna, baita zuloen arteko tartearen kalifikazioa eta harizpien joan-etorriaren eta geldialdiaren neurgailua ere.
Gailu medikoen mekanizazio zehatzean, kanpoko diametroaren tolerantzia ±0.005 mm-ko tartean kontrola daiteke, koaxialitate-errorea < 0.01 mm da eta gainazaleko zimurtasuna Ra < 0.4 μm. Roboten egitura-osagaien zehaztasun-eskakizunak piezaren arabera aldatzen dira, baina gainazal nagusien tolerantziak normalean ±0.01 mm-ko tartean kontrolatu behar dira.
7. Zeintzuk dira Adimen Gorpuztuko Roboten Zehaztasun Egiturazko Piezen Ikuskapen eta Entrega Arauak?
Ikuskapen eta entrega estandar argiak ezartzea ez da soilik kalitatea bermatzeko beharrezkoa, baita eskaintzaren eta eskariaren arteko gatazkak murrizteko eta komunikazioaren eraginkortasuna hobetzeko oinarria ere.
7.1 Ikuskapen Ekipamendu eta Gaitasun Baldintzak
Hornitzaile batek izan beharko lituzkeen ikuskapen-ekipo eta gaitasun nagusiak hauek dira:
| Ikuskapen elementua | Ekipamendu Nagusia | Zehaztasun-baldintzak | Deskribapena |
| Dimentsio osoko ikuskapena | Koordenatuak Neurtzeko Makina (CMM) | Neurketa-ziurgabetasuna ≤0.002mm | Lehenengo artikuluak dimentsio osoko ikuskapena izan behar du; lote-laginketa ratioa %5 ≥ |
| Tolerantzia Geometrikoaren Ikuskapena | CMM, biribiltasun-probatzailea, zilindrizitate-probatzailea | Borobiltasuna ≤0.0005mm | Konzentrikotasuna, biribiltasuna, zilindrikotasuna, lautasuna, etab. |
| Azalera gogortasuna | Zimurtasun-probatzailea, argi zuriaren interferometroa | Ra bereizmena 0.001μm | Gainazal kritikoak eta itxurazko gainazalak ikuskatu behar dira |
| Gogortasun probak | Rockwell/Vickers gogortasun-probagailua | GB/T 230 estandarra betetzen du | Bero-tratamenduaren efektua eta materialaren egoera egiaztatzen ditu |
| Itxura ikuskatzea | Ikusmenezko mikroskopio estereoskopikoa | Muga bakoitzeko laginak | Pitzadurak, marradurak, deformazioak, kolore aldaketa, etab. |
| Materialen Konposizioaren Analisia | Espektrometroa (PMI) | Materialen kalitate estandarrak betetzen ditu | Lehengaien lote bakoitzerako materialen ziurtagiriak; pieza kritikoen laginak har daitezke |
| Hariaren ikuskapena | Hari-joan/joan gabe doazen neurgailuak, hari-neurketa tresna | 6H/6g mailako zehaztasuna | Barneko harietarako tapoi-neurgailuak, kanpoko harietarako eraztun-neurgailuak |
8. Zein dira adimen handiko robot baten zehaztasuneko egitura-pieza batek behar dituen mekanizazio-gaitasunak?
5 ardatzeko CNC mekanizazioa gaitasuna:
Gainazal kurbatu konplexuak, zulo anitzeko posizioak eta horma meheko piezak prozesatzeko esperientzia, aurpegi anitzeko ebaketa lotze bakarrean burutzeko gai dena.
Erantzun azkarraren gaitasuna:
I+G fasean marrazkien bertsioen aldaketetara egokitu daiteke eta entrega-erritmoa mantendu dezake lote txikien eta paraleloan exekutatzen diren bertsio anitzen baldintzetan.
Kalitate sistema eta trazabilitate gaitasuna:
Zati bakoitza lehengaien multzora, prozesatzeko ekipamendura eta prozesuaren parametroetara atzeratu daiteke.
Aplikazio medikoetan erabiltzen diren roboten piezetarako, ISO 13485 sistema beharrezko atalasea da.
Muntaketa-estandarrak bateratzeko gaitasuna:
Karrozeriaren markoaren piezak, juntura-moduluak, sentsore-euskarriak eta amaierako efektore-piezak modu koordinatuan prozesatu, muntaketa-estandarrak bateratu eta hornitzaile desberdinen arteko tolerantzia-metaketa murriztu dezake.
9. Nola aurki ditzakezu zure robotarentzako ordezko piezak egokiak?
Lehen urratsa: Piezen zehaztapenak argitu. Materiala, zehaztasun-eskakizunak, kantitatea eta gainazalaren tratamendu-metodoa zehaztu. 3D eredua eta 2D marrazkiak prestatu.
2. urratsa: Hornitzailearen gaitasunak ebaluatu. Aztertu beharreko puntu nagusiak lau dira: bost ardatzeko CNC bezalako oinarrizko ekipamendua duen ala ez; robotikan edo medikuntzan prozesatzeko esperientziarik duen ala ez. ISO 13485 bezalako kalitate sistemaren ziurtagiriak gainditu dituen ala ez; prozesaketatik gainazalaren tratamenduraino zerbitzu integrala eman al daiteke?
3. urratsa: Berretsi entrega eta trazabilitatea. Eskatu hornitzaileari proba-txosten bat emateko, funtsezko neurriak gaituta daudela baieztatzeko. Pieza bakoitza lehengaien lotearekin eta prozesu-parametroekin trazatu ahal izan behar da.
4. urratsa: Lehenik lagin-ekoizpena, eta ondoren ekoizpen masiboa. Egiaztatu muntaketa-erlazioa eta zehaztasuna serie txikiko proba-ekoizpenaren bidez. Eskaera masiboak akatsik ez dagoela baieztatu ondoren bakarrik egin.
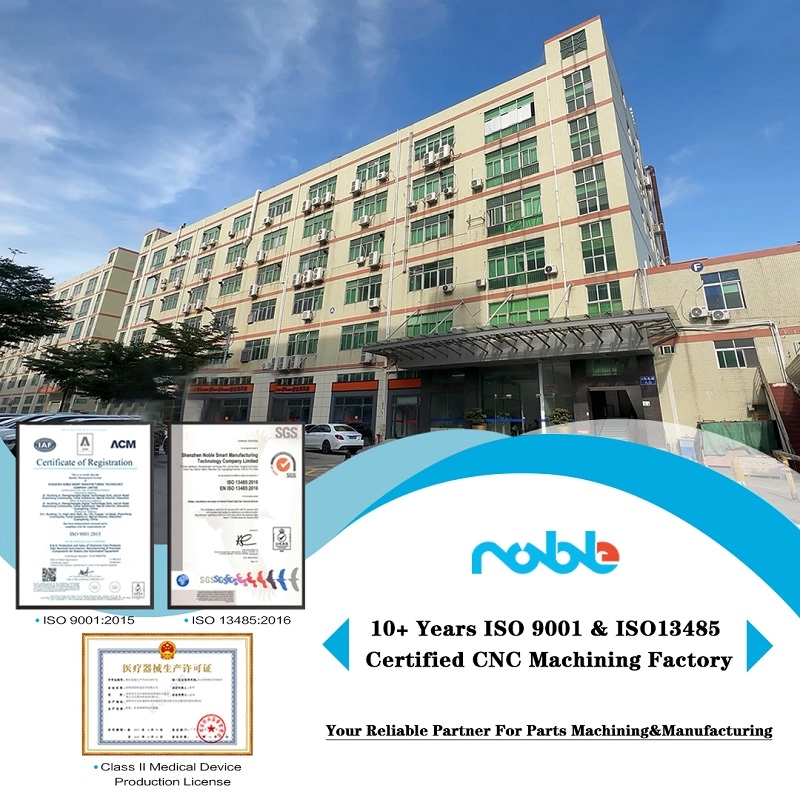
10. Zergatik aukeratu NOBLE zure hornitzaile gisa?
Noble 14 urteko garapen-historia duen Txina-Britainia Handiko joint venture bat da. Mekanizazio eta ikuskapen instalazio osoekin hornituta gaude, eta atzerriko merkatuetan esperientzia zabala dugu bezeroen eskakizunei azkar erantzuteko.
Hainbat 5 ardatzeko CNC makina ditugu zehaztasun handiko eta pieza konplexuak serieko ekoizpenean prozesatzeko. Gure ingeniaritza-talde esperientziadunak marrazkiak optimiza ditzake fabrikazio-gaitasun hobea lortzeko. ISO9001 eta ISO13485 kalitate-kudeaketa sistemekin ziurtatuta gaude. Pieza guztiak tailer seguru eta garbi batean fabrikatzen dira, trazabilitate osoa duena.
CMM, 2.5D ikusmen neurtzeko makina automatikoak, altuera neurgailuak eta bestelako zehaztasun ikuskapen ekipamenduak erabiltzen ditugu entregatutako pieza guztiek kalitate eskakizunak betetzen dituztela bermatzeko. Gure salmenta osteko talde helduak herrialde desberdinetako inportazio eta esportazio aduana politikak ezagutzen ditu, ondasunak ahalik eta azkarren jasotzen eta zure proiektuaren aurrerapena bizkortzen laguntzeko.
Ohiko galderak Gorpuztutako Adimen Robota
1. Zein material erabiltzen dira normalean adimen gorpuztuko roboten egitura-piezen egiteko?
Batez ere 6061/7075 aluminiozko aleazioa, 304 /17-4PH altzairu herdoilgaitza, PEEK, PI eta beste ingeniaritza-plastiko batzuk. Materiala zure pisu, erresistentzia, korrosioarekiko erresistentzia eta biobateragarritasunari dagokionez aukeratu dezakegu.
2. Zein kalitate-ziurtagiri ditu zuen fabrikak roboten doitasun-piezetarako?
ISO9001 kalitate kudeaketa sistema orokorra eta ISO13485 kalitate medikoko sistemaren ziurtagiriak ditugu. Pieza guztiek ekoizpenaren trazabilitate osoa lor dezakete, errehabilitazio robotetarako eta medikuntzako robot gorpuztuetarako egokiak.
3. Gorpuztutako robotetarako zehaztasun handiko osagai konplexuak prozesatu ditzakezu? Zer ekipamendu duzu?
Bai. Hainbat 5 ardatzeko CNC makina ditugu. Gure QC laborategia CMM batekin, 2.5D ikusmen neurtzeko makina automatiko batekin, zimurtasun-probatzaile batekin eta bestelako ikuskapen-ekipoekin hornituta dago, GD&T tolerantzia estuak bermatzeko.
4. Zer laguntza eman dezake zure ingeniaritza taldeak marrazketa fasean?
Gure ingeniari esperientziadunek zure marrazkiak berrikusiko dituzte eta DFM (Diseinua Fabrikaziorako) iradokizunak eskainiko dizkizute. Diseinua optimizatzen laguntzen dizugu fabrikazio-kostua murrizteko eta ekoizpen-errendimendua hobetzeko.
5. Zer moduz atzerriko eskaeren bidalketa eta aduana laguntzarekin?
Atzerriko proiektuetan esperientzia zabala dugu. Gure talde helduak herrialde ezberdinetako aduana-politikak ezagutzen ditu. Dokumentuekin lagun zaitzakegu epeak laburtzeko eta zure proiektuaren aurrerapena bizkortzeko.






