
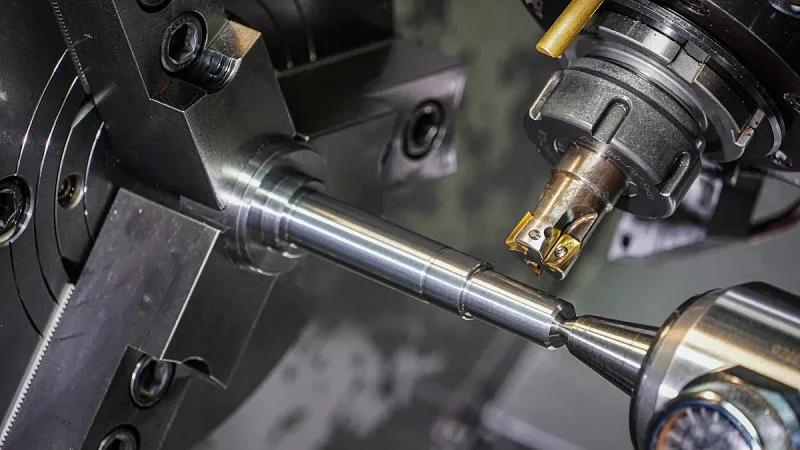
Detekzio-ganberak funtsezko osagaiak dira erdieroaleen tresnetan, sentsore aeroespazialetan eta diagnostiko medikoetan, non zehaztasuna eta fidagarritasuna negoziaezinak diren. Pieza guztiek akatsik gabe egokitu eta funtzionatu behar dute, eta hori lortzea fabrikazio-ikuspegi egokiarekin hasten da. Prozesu honen muinean detekzio-ganberaren CNC mekanizazioa dago, teknika kenkari aurreratuak (fresatzea, torneatzea, zulatzea eta arteztea) aluminioa, altzairu herdoilgaitza, titanioa eta PEEK bezalako material arretaz hautatuekin konbinatzen dituena. Bi erabaki hauek sakonki lotuta daude. Ganberaren funtzionamendu-ingurunea (hutsean, presioan edo tenperatura muturrekoetan) metodoaren eta materialaren konbinazio optimoa agintzen du. Detekzio-ganberaren CNC mekanizazioa errendimendu, kostu eta entrega-epe helburuak betetzeko oreka delikatu hori lortzea da. Beraz, nola aukeratzen duzu nahasketa egokia? Gida honek erabakiak hartzeko prozesuan zehar gidatuko zaitu, fabrikaziorako diseinu praktikoari buruzko aholkuak eta akabera-aukerak eskainiz, hala nola elektroleuntzea eta anodizazioa. Azken urrats hauek zure aplikazioak eskatzen duen hutsunearen osotasuna eta gainazalaren akabera leuna bermatzen dituzte. Benetako zehaztasuna aukera informatuak egitearekin hasten da, detekzio-ganberaren CNC mekanizazioarekin hasita.
Detekzio Ganberako CNC Mekanizaziorako Prozesu Gakoak
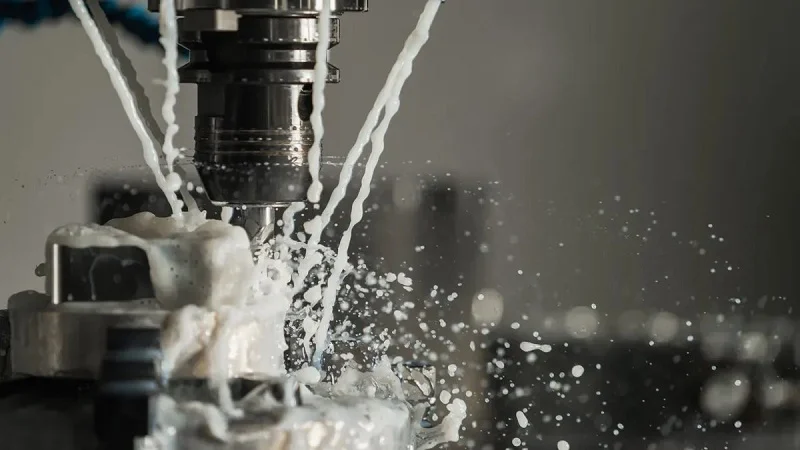
Detekzio-ganberako CNC mekanizazioak gutxitan erabiltzen du prozesu bakarra. Ganbera gehienek elkarrekin funtzionatzen duten hainbat urrats behar dituzte. Pieza tipiko bat fresatzeko makinan hasi, tornu batera joan eta zulaketa zehatz batekin amaitu daiteke. Urrats hauek konfigurazio bakarrean egiteak tolerantzia estua mantentzen du eta berriro lotzean akatsak murrizten ditu. Ikus ditzagun ikusiko dituzun prozesu nagusiak.
5 ardatzeko fresaketa geometria konplexuetarako
Detekzio-ganberek forma konplexuak izan ohi dituzte. Pentsa barne-barrunbeetan, ataka angeludunetan eta horma kurbatuetan. 3 ardatzeko fresatzeko makina estandar batek arazoak ditu ezaugarri hauekin. 5 ardatzeko makina batek, ordea, erreminta edo pieza bi ardatz gehigarritan biratzen du. Malgutasun horri esker, ebakitzaileari leku zailak iristen zaizkio pieza berriro mugitu gabe.
Barneko barrunbeak eta atakak
Barrunbe sakonek benetako erronka bat dira. Tresna luzeek tolestu eta bibratu egiten dute ebaketa-prozesuan. Bibrazio horrek hizketa-markak uzten ditu gainazalean. 5 ardatzeko mekanizazioak arazo hau modu adimentsuan konpontzen du:
- Ardatza okertzeak operadoreei ebakitzaile laburragoak eta zurrunagoak erabiltzeko aukera ematen die, barrunbe sakonetara angelu optimoetatik iristen direnak.
- Tresna laburragoek luzapen luzeek baino gutxiago tolesten eta askoz gutxiago bibratzen dute
- Aldibereko ardatz anitzeko kontrolak ebaketa-presioak dinamikoki kudeatzen ditu, aluminiozko horma meheko piezetan egitura-deformazioa saihestuz.
- Ikuspegi honek paralelismo geometrikoa eta ±0.01 mm-ko tolerantzia estuak mantentzen ditu barrunbe sakoneko etxetresnetan.
Emaitza? Gainazal garbiak eta neurri zehatzak, iristeko zailak diren guneetan ere.
Tolerantzia estuak zigilatzeko gainazaletan
Zigilatzeko gainazalek aparteko lautasuna eskatzen dute. Gainazal okertu batek ihesak esan nahi ditu. Kito. Batzuetan fresatzeak bakarrik ezin du behar den akabera lortu. Hori da artezketa sartzen den tokia. Demagun benetako kasu bat, non zigilatzeko gainazal batek jarleku itxurako deformazioa zuen, beharrezko ±0.0001 tolerantzia baino 14 aldiz lauagoa. Fabrikatzaileak artezketa erreferentzia gisa erabilitako kokapen aurpegia desitxuratuta zegoela aurkitu zuen. Erreferentzia aurpegi hori konpontzeak aldea eragin zuen. Irtenbideak honako hauek zituen:
- Kokapen-aurpegia berriro mekanizatzea lerrokatze-arazoak zuzentzeko
- Piezak bezeroari itzultzea berregituratzeko
- Jatorriz eskatutako gainazaleko artezgailuaren ordez, aurpegiko artezketa egitea barneko artezgailu batean
- ±0.0001eko lautasun-espezifikazio zorrotza betetzen duten gainazal leunak lortzea
Istorio honek prozesuen hautaketa zergatik den garrantzitsua erakusten du. Ekipamendu eta ikuspegi egokiek espezifikazio ezinezkoak ohiko emaitza bihurtzen dituzte.
Pieza zilindrikoetarako zehaztasun-tornua
Ez dute detekzio-ganberako osagai guztiek forma karratua. Bridak, pasabideak eta konektoreen gorputzak biribilak dira. Pieza hauek CNC tornu batean zehaztasunez torneatzea eskatzen dute.
Bridak eta elikadura-hodiak
Pasabideek seinaleak edo potentzia eramaten dituzte ganbera-hormaren bidez. Ezin hobeto zigilatu behar dute beren lana egiten duten bitartean. Tornu-zentroek ardatz huts hauek mekanizatzen dituzte koherentzia nabarmenarekin. Neurketa gakoa zentrokidetasuna da: barne-diametroa kanpoko diametroarekin zenbateraino lerrokatzen den.
Konzentrikotasuna eta biribiltasuna
Zergatik da hain garrantzitsua zentrokidetasuna? Demagun biraketa-bide bat O-ring zigilu dinamiko batekin:
- CNC torneaketa-zentroek 0.005 mm-ko (0.0002 hazbeteko) zentrokidetasun-tolerantziak lortzen dituzte barneko eta kanpoko diametroen artean.
- Biraketa-prozesuan edozein dardarak konpresio irregularra eragiten du O-ring-ean.
- Konpresio irregularrak zigilu-ihesak berehala eta higadura bizkortua dakartza.
- Barne/eskualde kanpo lerrokatze perfektuak piezak biraketa-ardatz bat partekatzen duela ziurtatzen du
Zehaztasun maila horrek etorkizunean akats garestiak saihesten ditu. Begi hutsez ikusten ez den deslerrokatze txiki batek hutsune-ihes bat eragin dezake, ekoizpen-lerro osoa geldiaraziz.
Zulaketa, hariztaketa eta hariztaketa fresatzea
Forma nagusia dagoenean, zuloek eta hariek ganbera elkartzen dute. Eragiketa hauek sinpleak dirudite, baina benetako trebetasuna eskatzen dute.
Muntaketa-torlojuen ereduak
Ganberak torloju-eredu zehatzekin lotzen dira. Zuloen arteko tartea ezin hobeto bat etorri behar da briden artean. Akats txiki batek ere tentsio-puntuak sortzen ditu. CNC makina batean eredu hauek zulatzea egiteak zulo bakoitza zehazki behar den lekuan erortzen dela ziurtatzen du. Makinak programa jarraitzen du desbideratzerik gabe, zuloz zulo.
Sentsoreak muntatzeko hariak
Sentsoreak eta neurgailuak ganberaren horman sartzen dira. Hari horiek osagaiak ondo finkatu behar dituzte hutsune-zigilua mantenduz. Hariztatze-fresatzeak abantailak eskaintzen ditu hariztatze tradizionalaren aldean. Hariztatze sendoagoak sortzen ditu gainazaleko akabera hobeagoarekin. Material exotikoak ere dotoreago maneiatzen ditu. Mekanizazio pertsonalizatuko piezak erabiltzen dituzten ganberetarako, hariztatze-fresatzeak malgutasuna eskaintzen du hariztatze-espezifikazio ezohikoekin bat etortzeko.
Prozesu hauetan guztietan, bibrazioak detektatzeak funtsezko zeregina du. CNC mekanizazio-zentro modernoek denbora errealean kontrolatzen dituzte bibrazioak. Ebaketa-parametroak automatikoki doitzen dituzte ezegonkortasuna hautematen dutenean. Ikuspegi proaktibo honek akatsak gertatu aurretik saihesten ditu, denbora eta materiala aurreztuz.
NOBLE, Txinako fabrikatzaile liderrak, esperientzia sakona dakar detekzio-ganberaren CNC mekanizazioan. Beren taldeak badaki prozesu bakoitzak hurrengoarekin nola elkarreragiten duen. Fresatzea, torneatzea, zulatzea eta arteztea konbinatzen dituzte teilatu beraren azpian. Integrazio horrek esan nahi du eskualdatze gutxiago, komunikazio hobea eta zehaztasun handiagoa ekoizten dituzten osagai guztientzat.
Azaldu ditugun prozesuek ganbera-ekoizpenaren bizkarrezurra osatzen dute. Bakoitzak zerbait funtsezkoa ematen du. Fresatzeak geometria konplexua sortzen du. Torneatzea pieza biribilak zuzen mantentzen direla ziurtatzen du. Zulatzeak eta hariztatzeak dena lotzen dute. Prozesu hauek menperatzen badituzu, ingurune zorrotzenetan akatsik gabe funtzionatzen duten ganberak eraikitzeko bide onean zaude.
Detekzio Ganberako CNC Mekanizaziorako Materialen Hautaketa
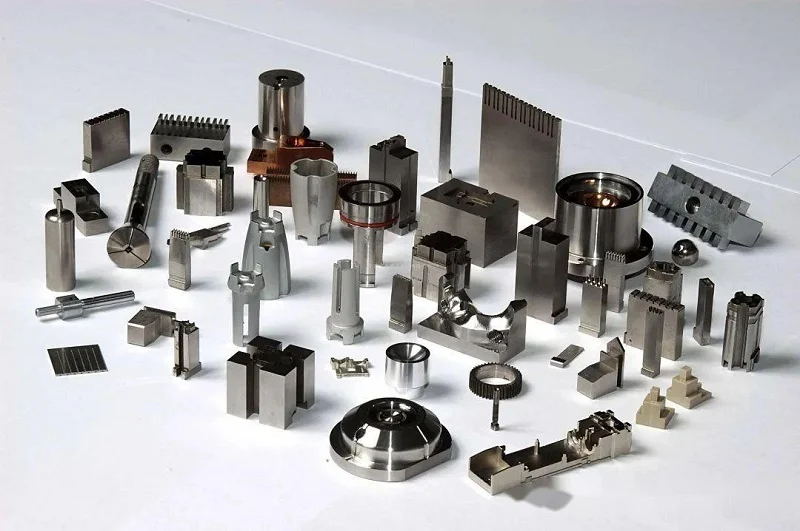
CNC mekanizazioko detekzio-ganbera baten barruko inguruneak baldintzatzen ditu materialaren erabaki guztiak. Hutsune-maila, ziklo termikoa, korrosioaren esposizioa eta pisu-mugak neurtu behar dituzu. Baldintza desberdinek aleazio desberdinak eskatzen dituzte. Ganbera batzuek 1×10⁻⁹ mbar azpiko hutsune ultra-altuan funtzionatzen dute. Beste batzuek tenperatura kriogeniko eta giro-tenperatura artean zikloak aldatzen dituzte. Batzuek produktu kimiko oldarkorrei aurre egin behar diete. Egoera bakoitzak material-familia desberdin bati egiten dio erreferentzia. Ikus ditzagun aukera nagusiak eta bakoitzak noiz duen zentzua.
Aluminio-aleazioak (6061, 7075)
Aluminioa da pisuarekiko sentikorrak diren ganberetarako gogokoena. Altzairuaren herena pisatzen du gutxi gorabehera. Alde horrek garrantzia du ganbera mugikor batean edo satelite baten barruan muntatzen ari zarenean.
Pisua aurreztea eta eroankortasun termikoa
Hartu 6061 aluminioa. Bere dentsitatea 2.70 g/cm³-koa da. Altzairuzko sekzioak hiru aldiz astunagoak dira. Pisu txiki hori izan arren, T6 tenplatuko 6061ak 290 MPa-tik gorako trakzio-erresistentzia ematen du. Hori nahikoa da egitura-aplikazio gehienetarako. Mekanizagarritasun-balorazioa ona da CNC mekanizaziorako, eta horrek esan nahi du geometria konplexuak praktikoak direla tresneria-aurrekontuak suntsitu gabe.
Eroankortasun termikoa beste abantaila handi bat da. Aluminioak 160 eta 190 W/m·K arteko balioa du. Funtzionamenduan beroa sortzen duten ganberetan, eroankortasun horrek beroa azkar xurgatzen du. Altzairu herdoilgaitzak, aldiz, beroa gaizki eroaten du. Tenperatura kontrolatzea garrantzitsua denean, aluminioa da askotan aukera egokia.
Xurgagailu Zerbitzurako Gainazalen Prestaketa
Gainazalaren prestaketak aluminioa hutsean egin edo hautsi egiten du. Gainazal gordinak gasak eta kutsatzaileak harrapatzen dituzte. UHV bateragarritasunerako tratamendu espezifikoak behar dituzu. Elektroleunketa ondo funtzionatzen du hemen. Gainazalaren irregulartasunak kentzen ditu eta oxido geruza pasibo leun bat sortzen du. Horrek gas-isurketa murrizten du eta partikulen atxikimendua eragozten du gela garbietan. Gainazalaren tratamendu hauen zehaztasunak zuzenean eragiten du ganberak denboran zehar nola mantentzen duen hutsunea.
Akabera-mekanizazioa ere garrantzitsua da. Brida-zigilatze-eremuak Ra ≤ 0.8 μm-ra leuntzeak zigilu hermetikoak bermatzen ditu. Ondoren, ganberak labean egosteko prozedura batetik pasatzen dira. Ganbera 150-200 °C-tan hutsean berotzeak harrapatutako gasak dessorbatzen ditu. Urrats horrek ganbera UHV lurraldera bultzatzen du 1×10⁻⁹ mbar azpitik. Hutsean soldadurak ere lagun dezake osagaiak fluxurik gabe lotuz, eta horrek hondar-kutsatzaileak minimizatzen ditu.
Beste aluminiozko aleazio batzuk ere erabiltzen dira, hala nola 7075, baina gainazalaren prestaketa zaindu bera behar dute. Elektroleunketak bi aleazioak modu eraginkorrean tratatzen ditu, eta garbitasun-protokolo balioztatuek kutsadurak detekzio-ingurune sentikorrak hondatzea eragozten dute.
Altzairu herdoilgaitza (304, 316L)
Altzairu herdoilgaitza da nagusi korrosioarekiko erresistentzia eta UHV errendimendua negoziaezinak direnean. 304 eta 316L motak dira lanerako zaldiak hemen.
Korrosioarekiko erresistentzia eta UHV egokitasuna
304L eta 316L bezalako karbono gutxiko formulazioek gas-isuria eta kutsadura arriskuak minimizatzen dituzte. Horrek UHV zerbitzurako aproposak bihurtzen ditu. Gainazalaren akaberak ere garrantzia du. Elektroleunketa hutseko labearen tratamenduarekin konbinatzeak gainazalaren zimurtasuna izugarri murrizten du. Xurgatutako hezetasuna eta hidrokarburoak ere kentzen ditu. Bikoiztutako kolpe honek hutsune gorena magnitude ordena bat edo bi hobetu dezake.
Gas korrosiboak edo garbiketa-ziklo oldarkorrak maneiatzen dituzten ganberetarako, 316L-k molibdenoa gehitzen du zuloen aurkako erresistentzia gehigarria lortzeko. Aleazio-gehigarri txiki horrek benetako aldea eragiten du iraupenean.
Mekanizazioan zehar gogortze-lana kudeatzea
Hona hemen altzairu herdoilgaitzaren erronka. Azkar gogortzen da lan-lanetan. 304 mekanizatzen duzunean, materiala gogortzen da ebaketa gertatzen den lekuan bertan. Parametro txarrek tresnak suntsitzen dituzte. CNC mekanizazioan hori kudeatzeko modu espezifikoak daude.
Erabili ebaki-angelu positiboak dituzten txertaketa zorrotzak. Ebaki egiten dute goldatu beharrean. Mantendu 0.003 IPR-tik gorako aitzinamendu-abiadura koherenteak. Ez utzi inoiz erreminta gelditzen edo igurzten. Gelditze horrek gogortze azkarra eragiten du. Ebaketa-sakonera sudur-erradioaren bat edo bi aldiz mantendu behar da. Horrek ebaketa gogortutako eremuaren azpitik mantentzen du.
Ordeztu txertaketak kamutstu baino lehen. Ertz kamuts batek gainazalaren gogortzea bizkortzen du. Erabili hozgarri gainezka egitea eragiketa guztietarako. Poltsiko sakonetarako, ezinbestekoa da ardatzaren bidezko hozgarri presio handikoa. Mantendu ebaketa-abiadurak beheko aldean, 120 eta 250 SFM inguruan 304rako karburozko tresnekin. TiAlN edo PVD estalitako karburozko txertaketek ebaketa-tenperatura altuak ondo jasaten dituzte. Aukeratu txirbil-hausle geometria oldarkorra duten txertaketak. Txirbil haritsuek zerbait gaizki dagoela esan nahi dute.
Metal eta Plastiko Espezializatuak
Aplikazio batzuek aluminio eta altzairu herdoilgaitz estandarrak baino haratago doaz. Hori da material bereziak sartzen diren tokia.
Titanioa eta kobrea muturreko baldintzetarako
Titanioak propietate konbinazio paregabea eskaintzen du. Bere eroankortasun termikoa 21.9 W/m·K ingurukoa da. Hori altzairu herdoilgaitza baino % 50 hobea da gutxi gorabehera, nahiz eta aluminioa baino askoz txikiagoa izan. Titanioaren hedapen termiko koefiziente baxua da benetako saria. Zeramikaz zigilatutako junturek kriogenikotik giro-ingurunerako ziklo termiko errepikatuak jasaten dituzte isuririk gabe. Dimentsio-egonkortasun hori zaila da gainditzen. Azken muntaketan zehaztasun maila hori lortzea hasierako material egokia aukeratzearen mende dago.
Bai aluminioa bai titanioa ez dira magnetikoak. Hori funtsezkoa da detekzio-ingurune sentikorretarako, non interferentzia magnetikoak neurketak hondatuko lituzkeen. Hidrogenoaren askapenean, bi materialek altzairu herdoilgaitzak baino magnitude-ordena bat edo bi handiagoak diren hutsune-mailak lortzen dituzte. Hori gertatzen da hidrogeno askoz gutxiago dutelako.
Kobrea eroankortasun termiko handia behar duten ganberetan agertzen da. Biguna da, beraz, zailagoa da mekanizatzen, baina bero handiko aplikazioetarako ez dago beroa hobeto eroaten duen ezer.
PEEK isolamendu eta arintasun beharretarako
PEEK harrigarriro ondo jasaten duen ingeniaritza-plastikoa da. Bere gas-isurketa txikiko ezaugarriek detektagailu-elementu sentikorren kutsadura saihesten dute. Diagnostiko medikoan, hutsune handiko irudi-sistemek PEEK osagaien mende daude funtzionamendu klinikoan zehar errendimendua mantentzeko. PEEK-en gas-isurketa txikiak barneko osagaietarako ere egokia egiten du, non kutsadura saihestu behar den. Ez da egiturazko presio-ontzietarako, baina barneko osagaietarako eta isolatzaileetarako aukera bikaina da. Detekzio-ganberetarako neurrira egindako pieza askok PEEK erabiltzen dute, non bere gas-isurketa txikia onuragarria den.
NOBLEk esperientzia sakona eskaintzen du bezeroei material erabaki hauetan gidatzeko. Beren taldeak badaki nola jokatzen duen aleazio bakoitzak detekzio ganberako CNC mekanizazioan eta zein gainazal tratamenduk ematen dituzten emaitzarik onenak. Hasieratik materiala ondo aukeratzeak denbora, dirua eta birlanketa aurrezten ditu. Konpromisoak ezagutzen dituen norbaitekin lankidetzan aritzeak erabaki hori errazten du.
Detekzio Ganberako CNC Mekanizazioan Mekanizagarritasunerako Diseinua
Diseinu onak fabrikazioa errazten du. Diseinu txarrak buruko minak sortzen ditu. Hori da fabrikaziorako diseinuaren edo DFMren atzean dagoen ideia nagusia. DFM printzipioak goiz aplikatzen dituzunean, kostuak eta epeak murrizten dituzu. Gainera, ohiko akatsak saihesten dituzu, hala nola erreminta-markak, bizarra eta dimentsio-erroreak.
Distortsioa eta estresa saihestea
Metalak barne-tentsioa dauka sortu zuen fabrikazio-prozesutik. Materiala mekanizatzean, tentsio hori modu irregularrean askatzen da. Pieza deformatzen da. Arazo honek detekzio-ganberaren osagaiei eragiten die gogor, tolerantzia estuak behar baitituzte.
Konponketak une egokian tentsioa arintzea dakar. 6061 aluminioarentzat, frogatutako sekuentzia batek ondo funtzionatzen du. Lehenik, pieza mekanizatu zakarrarekin. Ondoren, egin tentsioa arintzeko tratamendu termikoa. Azkenik, amaitu mekanizatua. Erdiko urrats honek metalaren egitura atomikoa finkatzen uzten du azken ebakiak egin aurretik. Piezak dimentsio egonkorrak dira azken pasean zehar.
Zehaztasun handiko ganberetan, urteetan zehar zehaztasuna mantendu behar dutenetan, tentsioa arintzeko urrats gehigarriek, hala nola ziklo kriogenikoak, epe luzeko egonkortasuna hobetu dezakete. Prozesuak denbora eskatzen du hasieran, baina geroago berriro lan egitea aurrezten du.
Hutsean egindako tentsio-arintzeak antzera funtzionatzen du altzairuzko osagaiekin. Garrantzitsua da tratamendu hau mekanizazio zakarraren ondoren eta azken mekanizazioa baino lehen egitea. Horrela, materiala ez da mugituko azken piezak kentzean.
Tresnetarako sarbidea optimizatzea
Zure diseinuak zehazten du zein ondo lor ditzakeen ebakitzaile batek behar dituzun ezaugarriak. Tresna-sarbide eskasak makinariak konfigurazio sortzaileak egitera behartzen ditu, eta horrek denbora eta dirua xahutzen du.
Barrunbe sakonek sortzen dituzte arazo gehien. Tresna luze batek tolestu eta bibratu egiten du. Bibrazio horrek hizketa-markak uzten ditu eta gainazalaren akabera hondatzen du. Araua: diseinatu barne-izkinen erradioak barrunbearen sakoneraren zortziren bat gutxienez. Horri esker, makinariak tresna laburrago eta zurrunago bat erabili ahal izango du, garbi ebakitzeko.
Horma meheek zurruntasun falta dute. Ebaketa-presioaren pean tolesten dira, deformazioa eta akabera txarrak eraginez. Handitu hormaren lodiera ahal den neurrian. Ebakidura txikiek piruleta-ebakitzaile bereziak eta tresna-ibilbide konplexuak behar dituzte. Berriro diseinatu horiek ezabatzeko edo pieza hainbat zatitan banatu.
Ezaugarri jendetsuek beste arazo bat sortzen dute. Ondoko ezaugarriak elkarrengandik hurbilegi daudenean, tresna estandarrak ezin dira haien artean sartu. Azkenean tresna txikiagoak eta ahulagoak edo bigarren mailako eragiketak izaten dituzu. Eman arnasa hartzeko tartea ezaugarri bakoitzari.
Muntaketa funtzionalaren tolerantzia
Tolerantzia erabakiek kostua eta errendimendua baldintzatzen dituzte. Tolerantzia zorrotzegiek mekanizazio abiadura motelagoak eta ikuskapen urrats gehigarriak behartzen dituzte. Zehaztasuna behar den tolerantzia zabalek muntaketa akatsak eragiten dituzte.
Aplikatu tolerantzia estuak funtzioak eskatzen dituen lekuetan bakarrik. Zigilatzeko gainazalek eta parekatze-bridek zehaztasuna behar dute. Ezaugarri estetikoek ez. CNC mekanizaziorako diseinu-ikuspegi praktiko honek kostuak murrizten ditu, zure aplikazioak behar duen zehaztasuna mantenduz.
Tolerantzia-pilaketa analisiak pieza bakoitzaren aldaerak muntaketa batean nola konbinatzen diren ulertzen laguntzen dizu. Metodo estatistikoek benetako baldintzak modelatzen dituzte, hala nola ziklo termikoak eta presio-aldaketak. Industria-arauek hizkuntza koherentea eskaintzen dute taldeen artean dimentsio-eskakizunak komunikatzeko.
Diseinu, fabrikazio eta kalitate taldeen arteko hasierako lankidetzak kostu eragileak agerian uzten ditu arazo bihurtu aurretik. DFM-k hobekien funtzionatzen du begizta iteratibo gisa. Prototipoek eta pilotu eraikuntzak etengabe fintzen dute diseinua. Ziklo bakoitzak fabrikazio gaitasuna hobetzen du eta hondakinak murrizten ditu.
Helburua sinplea da: garbi mekanizatzen diren, erraz muntatzen diren eta fidagarritasunez funtzionatzen duten piezak sortzea. Hori da CNC mekanizaziorako diseinu adimendunak eskaintzen duena. Diseinu zaindua detekzio-ganberako CNC mekanizazio trebearekin uztartzen duzunean, lehenengo aldian zehaztapenak betetzen dituzten osagaiak lortzen dituzu.
Detekzio Ganberaren Postprozesamendua eta Gainazalaren Akabera CNC Mekanizazioa
Mekanizatutako pieza gordinak askotan ez dituzte detekzio-lanaren beharrak asetzen. Txirbilak, olioak eta bizar txikiak gainazaletan itsasten dira ebaki ondoren. Postprozesamenduak kutsatzaile horiek kentzen ditu eta gainazalaren kimika aldatzen du. Akabera-urrats egokiek erabakitzen dute ganbera batek hutsunea mantentzen duen, herdoilaren aurkako erresistentzia duen edo partikulak askatzen dituen erabiltzean.
Altzairu herdoilgaitzerako elektroleuntzea
Elektroleuntzeak metal geruza fin bat kentzen du erreakzio elektrokimiko bat erabiliz. Prozesu honek altzairu herdoilgaitzezko gainazaletako koska eta zulo txikiak leuntzen ditu.
Partikula Sorkuntza Murriztea
Gainazal zakarrek hutsean erabiltzean askatzen diren partikulak harrapatzen dituzte. Elektroleuntzeak partikulak ezkutatzen diren gailurrak kentzen ditu. Gainazal berriak partikulak itsasteko leku gutxiago ditu. Ultra-hutseko sistemetarako, murrizketa hau oso garrantzitsua da.
Ispilu itxurako akaberak lortzea
Prozesuak gainazal distiratsu eta islatzailea sortzen du. Gainazal leunek azalera gutxiago dute, beraz, gas molekula gutxiago itsats daitezke. Itsaspen gutxiagok ponpaketa-denbora azkarragoak eta azken hutsune hobea esan nahi du. Elektroleundutako gainazalek herdoilaren aurka ere borrokatzen dute, kromoan aberatsa den oxido geruza uniformeki eratzen baita.
Aluminiorako anodizazioa
Aluminiozko ganberek tratamendu desberdina jasotzen dute. Anodizazioak oxido geruza kontrolatu bat sortzen du prozesu elektrolitiko bat erabiliz.
Higaduraren aurkako estaldura gogorra
Anodizatze gogorrak oxido geruza oso gogorra sortzen du. Estalduraren lodiera oxido geruza naturala baino askoz handiagoa da. Higadura handia eta kontaktu errepikatua jasaten duten piezetan, hala nola ganbera-estalkietan, tratamendu honek bizitza asko luzatzen du. Prozesuak ez ditu tamaina-tolerantziak aldatzen, beraz, zehaztasun-piezak zehatzak izaten jarraitzen dute.
Gainazaleko geruza ez-eroaleak
Geruza anodizatuek korronte elektrikoa ere blokeatzen dute. Oxido-filmak korronte-fluxua geldiarazten du, metal ezberdinen arteko korrosio galbanikoa saihestuz. Propietate honek aluminiozko ganberak kobrezko edo altzairu herdoilgaitzezko piezekin konektatzen direnean laguntzen du.
Garbiketa eta Pasibazioa
Amaierako tratamenduek bakarrik ez dute garbitasuna bermatzen. Ganbera guztiek sakon garbitu behar dute erabili aurretik.
Mekanizazioko kutsatzaileak kentzea
Mekanizazioak ebaketa-fluidoak, metalezko zatiak eta hondakin organikoak uzten ditu. Garbiketa hezeak sekuentzia zaindu batekin kentzen ditu, disolbatzaile eta azido egokiak erabiliz, eta ondoren ur desionizatuarekin garbitu eta lehortu. Prozesu honek gainazala kutsatzailerik gabe dagoela ziurtatzen du.
Purutasun handiko zerbitzurako prestatzea
Altzairu herdoilgaitzean, pasibazioa elektroleunketaren ondoren dator. Kromoan aberatsa den babes-geruza egonkor bat sortzen du. Kasu batzuetan, plasma bidezko garbiketa erabil daiteke gordailu gogorrak bertan kentzeko. Metodo espezifikoa kutsadura motaren araberakoa da.
NOBLEk akabera-zerbitzu hauek konbinatzen ditu bere detekzio-ganberako CNC mekanizazio-prozesuan. Beren taldeak elektroleunketa, anodizatzea eta pasibazioa egiten ditu etxean bertan. Konbinazio horrek zehaztasuna mantentzen du eta gainazal guztiek zehaztapenak betetzen dituztela ziurtatzen du bidali aurretik.
NOBLE: Zure bazkidea detekzio ganberaren CNC mekanizaziorako

Fabrikazio-bazkide egokia aurkitzeak aldea eragiten du. Eztabaidatu ditugun materialak eta prozesuak ulertzen dituen norbait behar duzu. Diseinutik hasi eta pieza amaiturainoko bide osoa kudeatu dezakeen talde bat behar duzu. NOBLEk rol hori betetzen du. Metal eta plastiko prozesamenduan espezializatuta daude, ekoizpen-ziklo osoa hartzen duten gaitasunekin.
Gaitasun Integralak
NOBLEk dena teilatu beraren azpian biltzen du. Hori uste baino garrantzitsuagoa da. Mekanizazioa, akabera eta muntaketa leku desberdinetan gertatzen direnean, piezak instalazioen artean bidaiatzen dute. Eskualdaketa bakoitzak arriskua gehitzen du. Piezak kaltetu daitezke garraioan. Komunikazioa eten egin daiteke. Tolerantziak alda daitezke. NOBLEk arazo horiek ezabatzen ditu dena etxean mantenduz.
Etxeko Mekanizazioa eta Akabera
NOBLEren funtzionamenduaren muina bere barneko CNC mekanizazio saila da. Fresatzeko zentro aurreratuak, tornu zehatzak eta artezteko ekipoak erabiltzen dituzte. Haien makinistek badakite nola jokatzen duten aluminiozko aleazioek. Ulertzen dituzte altzairu herdoilgaitzaren gogortze-berezitasunak. Parametro egokiak zehaztu dituzte titanioarentzat eta PEEKarentzat.
Baina mekanizazioa istorioaren erdia baino ez da. NOBLEk elektroleunketa, anodizazioa eta pasibazioa ere egiten ditu instalazio berean. Integrazio horrek benetako onurak eskaintzen ditu. Piezak fresatzetik akabera-lerrora mugitzen dira eraikina utzi gabe. Zure osagaia mekanizatu duen taldeak gainazaleko tratamendua ere kontrolatzen du. Badakite zehazki zer behar duen piezak, beraiek egin baitute. CNC fabrikazio zehatzerako ikuspegi honek urrats bakoitza hurrengoarekin lerrokatuta dagoela ziurtatzen du.
Akabera sailak mekanizazio solairuak bezalako estandar zorrotzak erabiltzen ditu. Elektroleuntzeak altzairu herdoilgaitzezko gainazaleko gailurrak kentzen ditu. Anodizazioak oxido geruza babesleak sortzen ditu aluminioan. Pasibazioak piezak purutasun handiko zerbitzurako prestatzen ditu. Prozesu guztiak dokumentatu eta egiaztatzen dira piezak aurrera egin aurretik.
Balio Erantsiko Muntaketa Zerbitzuak
NOBLEk osagai indibidualetatik haratago doa. Beren taldeak azpisistema osoak muntatu ditzake. Torlojuen ereduak, O-ring instalazioak eta sentsoreen muntaketa kudeatzen dituzte. Horrek hornitzaile anitz koordinatzea saihesten dizu. Bazkide bakar batek hartzen du muntaketa osoaren ardura.
Muntaketa lanak berezko zehaztasun mota bat eskatzen du. Zigilatzeko gainazalak garbi mantendu behar dira. Lotura-elementuek momentu egokia behar dute. Osagaiak ezin hobeto lerrokatu behar dira. NOBLEko teknikariek prozedura zehatzak jarraitzen dituzte muntaketa-zeregin bakoitzerako. Urrats bakoitza egiaztatzen dute hurrengora joan aurretik. Emaitza zure aplikaziorako prest dagoen produktu amaitua da.
Kalitate Sistema Ziurtatuak
Kalitate ziurtagiriek fabrikatzaileak betetzea serio hartzen duela adierazten dizute. NOBLEk bere konpromisoa erakusten duten ziurtagiri garrantzitsuak ditu.
Kalitatearen Kudeaketa Betetzea
NOBLEren ziurtagiriak esan nahi du prozesu koherenteak jarraitzen dituztela eskaera guztietarako. Materialen jarraipena egiten dute, ikuskapenak dokumentatzen dituzte eta trazabilitatea mantentzen dute ekoizpen osoan zehar.
Ziurtagiri hau garrantzitsua da neurrira egindako piezentzat. Detekzio-ganberako osagai bat eskatzen duzunean, konfiantza izan behar duzu beti zehaztapenak beteko dituela. Sistemak arazoak goiz detektatzen ditu. Akatsak bezeroengana iristea eragozten du. Detekzio-lanak eskatzen duen zehaztasun mota bultzatzen du.
Gailu Medikoen Ziurtagiria
Diagnostiko medikoek kontrol zorrotzagoak behar dituzte. NOBLEk gailu medikoen fabrikazioaren behar bereziak asetzen dituen ziurtagiri bat du. Arriskuen kudeaketa, balidazioa eta trazabilitatea azpimarratzen ditu.
Horrek esan nahi du haien prozesuek medikuntza-industriaren estandar zorrotzak betetzen dituztela. Diagnostiko-ekipoetan erabiltzen diren detekzio-ganberek akatsik gabe funtzionatu behar dute. Pazienteen emaitzak irakurketa zehatzen araberakoak dira. NOBLEren kalitate-sistema ziurtatuak irakurketa horiek fidagarriak izaten jarraitzen dutela ziurtatzen laguntzen du. Diziplina berak erdieroaleen eta aeroespazialen bezeroei ere mesede egiten die.
NOBLErekin lankidetzan aritzen zarenean, mekanizazio tailer bat baino gehiago lortzen duzu. Kalitate sistema ziurtatuak eta gaitasun integralak dituen zerbitzu osoko fabrikatzaile bat lortzen duzu. Konbinazio horrek zure detekzio ganberako CNC mekanizazioak behar duen zehaztasuna eta fidagarritasuna eskaintzen ditu.
Detekzio-ganberarako CNC mekanizazio-metodo egokia aukeratzea zure funtzionamendu-ingurunea da. Hutsune-mailak, tenperaturak eta presioak material egokira bideratzen zaituzte. Material horrek zein prozesu diren zentzuzkoak gidatzen ditu. Aluminioa pisuarekiko sentikorrak diren diseinuetarako egokia da. Altzairu herdoilgaitzak korrosio-baldintzak jasaten ditu. Titanioak ziklo termiko muturrekoak jasaten ditu.
Baina arrakasta material edo makina bat aukeratzea baino haratago doa. Benetako zehaztasuna diseinu zainduaren, materialen propietateen eta fabrikazio trebetasunaren arteko sinergiatik dator. Erabaki bakoitzak hurrengoan eragiten du. Horregatik da garrantzitsua fabrikatzaile esperientziadun batekin lankidetzan aritzea. NOBLEk materialen ezagutza eta prozesuen maisutasuna biltzen ditu teilatu beraren azpian. Haien kalitate sistemek ziurtatutako pieza guztiek zehaztapenak betetzen dituztela ziurtatzen dute. Haien barne akaberak zure ganberak eskatzen duen gainazalaren kalitatea eskaintzen du.
CNC mekanizazio teknologiak eta materialen zientziak aurrera egin ahala, detekzio ganberaren CNC mekanizazio diseinuek mugak gainditzen jarraituko dute. Eguneratuta dagoen bazkide batekin lan egiteak hurrengorako prest mantentzen zaitu.
Ohiko galderak Detekzio Ganberako CNC Mekanizazioa
Nola aukeratu aluminioaren eta altzairu herdoilgaitzaren artean?
Zure lan-inguruneak erabakitzen du zein erabili. Aluminioa ona da bero handiko diseinu arinetarako. Altzairu herdoilgaitza hobeto funtzionatzen du gas korrosiboekin eta hutsune oso altuarekin. Lehenik eta behin, pentsatu zure hutsune-maila, tenperatura-aldaketak eta esposizio kimikoa. Hiru faktore hauek azkar murrizten dituzte zure aukerak.
Zein tolerantzia maila espero ditzaket?
5 ardatzeko makina modernoek ±0.01 mm eutsi diezaiekete barrunbe konplexuei. Artezketak zigilatzeko gainazalak ±0.0001 hazbeteraino lauak bihur ditzake. Tornuketa zehatzak 0.005 mm-ko zentrokidetasuna mantentzen du. Zehaztasun hori lortzen duzu prozesu guztiak konfigurazio bakarrean eginez.
PEEK egokia al da egitura-ganberako osagaietarako?
PEEKa da egokiena barneko piezetarako eta isolatzaileetarako, ez presio-ontzietarako. Gas-isurketa txikia du, isolamendu elektrikoa du eta pisu arina du. Metalak dira oraindik ere egokienak egitura-piezetarako. Erabili PEEKa isolamendua edo pisua aurreztea behar duzunean karga astunak eutsi gabe.
Nola saihestu dezaket deformazioa horma meheko ganbera-diseinuetan?
Lehenik eta behin, pieza mekanizatu zakarra. Ondoren, tentsioa arintzen du. 6061 aluminioarentzat, erabili tentsioa arintzeko tratamendu termikoa. Ondoren, amaitu mekanizatua. Tentsioa arintzeko urrats gehigarriek, hala nola ziklo kriogenikoak, zehaztasun handiko ganberen egonkortasuna hobetu dezakete. Orden honek distortsioa geldiarazten du azken ebaketetan.
Noiz bihurtzen da beharrezkoa elektroleuntzea?
Elektroleunketa beharrezkoa da ultra-hutseko zerbitzuetarako. Partikulak ezkutatzen diren gainazaleko kolpeak kentzen ditu eta kromoan aberatsa den oxido geruza leun bat sortzen du. Zure ganberak 1×10⁻⁹ mbar azpitik funtzionatzen badu, elektroleunketa ezinbestekoa da. Erabilera ez hain zorrotzetarako, garbiketa estandarra nahikoa izan daiteke.
Zein gainazal-akabera da onena gainazalak zigilatzeko?
Leundu brida zigilatzeko eremuak Ra ≤ 0.8 μm-ra arte, zigilu hermetikoak lortzeko. Detekzio-ganberako CNC mekanizazio-arau hau aluminioari eta altzairu herdoilgaitzari aplikatzen zaio. Lautasun-tolerantziak oso estuak direnean, artezketak akabera are finagoak ematen ditu. Egokitu zure akabera zure hutsune-beharretara.
Nola mantentzen du NOBLEk kalitatea industria desberdinetan?
NOBLEk kalitate kudeaketako ziurtagiri garrantzitsuak ditu. Beren barneko mekanizazioak eta akaberak tailerren arteko piezak mugitzearen arriskuak kentzen ditu. Prozesu guztiak dokumentatu eta egiaztatzen dira. CNC mekanizazio integrazio horrek emaitza koherenteak ematen dizkie erdieroaleen, aeroespazialen eta medikuntzako bezeroei.







