
Imajinatu infusio-ponpa baten balbula bat huts egiten ari dela ebakuntza batean. Paziente baten bizitza hatz-punta baino txikiagoa den pieza baten mende dago. Ingeniariek eta erosketa-arduradunek erronka zail bati aurre egin behar diote: gorputzerako material seguruak aukeratzea, ihesak saihesteko neurri zehatzak lortzea eta bakterioak geldiarazten dituzten estaldurak gehitzea, FDAren arau eta garbitasun-estandar zorrotzak betez.
Gida honek balbula medikoen CNC mekanizazioaren bidea erakusten dizu . Materialen jarraipena, arauak betetzea eta balbula fidagarriak egiten dituzten fabrikazio-urrats zainduak aztertuko ditugu. ISO 13485 ziurtagiriari, prozesu-egiaztapenei eta kalitate-kontrol sistemei buruz bazkide posibleei zer galdetu behar diezun jakingo duzu.
Amaieran, arau bakoitzaren atzean dagoen "zergatia" ikusiko duzu, inplanteen segurtasun-probetatik hasi eta gorputzean jartzen diren gailuen ekoizpen-metodo onetaraino. CNC mekanizazio-diseinu gida honek garbitasunari, probak egiteari eta araudiari buruzko erabaki sendoak hartzen lagunduko dizu.
Zergatik den ezinbestekoa CNC mekanizazioa balbuletarako industria medikorako
Gailu medikoetako balbulek beste fabrikazio-metodo batzuek eman ezin duten zehaztasuna eskatzen dute. Pentsa ezazu intsulina-ponpa eramangarri baten barruko balbula txiki bat. Milioi bat aldiz ireki eta itxi behar du trabatu gabe. Barne-kanalak behar ditu fluidoen fluxua zehaztasunez zuzentzen dutenak. Ezaugarri hauek ez dira aukerako gehigarriak. Balbularen funtzioaren muina dira.
Geometria konplexuen eta mikroezaugarrien beharra
Medikuntza-industriarako CNC mekanizazioa bikaina da barne-egitura korapilatsuak sortzeko. Balbula-gorputz batek espiral-kanal bat, eserleku koniko bat edo beste zulo batekin angelu zehatz batean bat egiten duen zulo gurutzatu bat behar izan dezake. Moldekatzeak edo galdaketak askotan arazoak izaten dituzte forma hauekin. Desberdintasunak uzten dituzte edo bigarren mailako eragiketak behar dituzte. CNC makinek zuzenean material solidotik mozten dituzte. Tresna-ibilbideek modelo digitalak jarraitzen dituzte fideltasun handiz.
Mikroezaugarriek gaitasun hori are gehiago bultzatzen dute. Balbula-ataka batzuek milimetro bat baino gutxiagoko diametroa dute. Haien ertzak zorrotzak eta garbiak izan behar dira. Atzean geratzen den bizarra askatu egin daiteke erabiltzean. Zati solte horrek balbula blokeatu edo pazientearen odolean sartu dezake. CNC mekanizazio medikoak ezaugarri txiki hauek maneiatzen ditu tresna-ibilbide kontrolatuekin eta ardatz-abiadura zehatzekin. Emaitza diseinu-asmoarekin bat datorren pieza bat da, ez horren hurbilketa bat.
Bolumen handiko ekoizpenerako errepikagarritasuna
Koherentzia konplexutasunak bezainbesteko garrantzia du. Kirurgialariak ezin du asteartean funtzionatzen duen baina asteazkenean huts egiten duen balbula bat erabili. Ekoizpen-saio bateko unitate guztiek berdin jokatu behar dute. CNC makinek errepikakortasun hori naturalki ematen dute. Programa egiaztatu ondoren, makinak milaka aldiz erreproduzitzen ditu ebaketa berdinak. Tresnen higadura kontrolatzen da. Desplazamenduak automatikoki doitzen dira. Prozesua balioztatutako leihoaren barruan mantentzen da.
Koherentzia honek esterilitate eta balidazio ahaleginak laguntzen ditu. Pieza guztiak berdinak direnean, garbiketa protokoloek modu berean funtzionatzen dute unitate bakoitzean. Esterilizazio zikloek geometria berdinak zeharkatzen dituzte beti. Erregulatzaileek uniformetasun hori bilatzen dute. Fabrikazio prozesua kontrolpean dagoela frogatu nahi dute. CNC irteera errepikakorrak froga hori ematen du. Trazabilitatea ere errazten du. Lote batek akatsen bat erakusten badu, makina, tresna eta material lote zehatzera itzul dezakezu.
Materialen aldakortasuna metal eta plastikoetan
Gailu medikoen piezen mekanizazioak material ugari maneiatu behar ditu. Balbula batzuek odolarekin edo gatz-soluzioarekin kontaktuan jartzen dira. Korrosioarekiko erresistenteak diren metalak behar dituzte, hala nola 316L altzairu herdoilgaitza edo titanioa. Beste balbula batzuk sendagaiak emateko hodietan kokatzen dira. PEEK edo PTFE erabil ditzakete erresistentzia kimikorako. Material bakoitzak modu ezberdinean jokatzen du ebaketa-erremintaren azpian. Batzuk gogorrak eta urratzaileak dira. Beste batzuk bigunak eta likatsuak dira.
CNC makinak parametroen doikuntzen bidez egokitzen dira desberdintasun horietara. Ardatzaren abiadura, elikadura-tasa eta hozgarriaren hautaketa materialaren arabera aldatzen dira. Malgutasun horrek CNC aukera bihurtzen du prototipoak egiteko eta ekoizpenerako. Diseinu bat lehenik plastikoan probatu dezakezu, eta gero metalera aldatu azken bertsiorako. Makina berak kudeatzen ditu biak. Malgutasun horrek garapen-epeak laburtzen ditu eta kostuak murrizten ditu.
Moldagarritasun honek araudi-betetzea ere laguntzen du. Material ezberdinek gainazal-tratamendu eta garbiketa-metodo desberdinak behar dituzte. CNC mekanizazioak material bakoitzak behar duen gainazal-kalitatea ekoiz dezake. Zigilatzeko gainazalerako ispilu-leungarri bat edo loturarako ehundura matea behar duzun ala ez, prozesuak emaitza ematen du. Eta ISO 13485 ziurtagiria duen bazkide batekin lan egiten duzunean, badakizu haien kalitate-kudeaketa sistemek urrats bakoitza jarraitzen dutela. Dokumentazio hori FDAren betetze- eta esterilitate-arauak frogatzen dituen froga bihurtzen da. Zure gailu inplantagarriek eta inplanteek biobateragarritasunerako eta prozesuen balidaziorako baldintza zorrotzenak betetzen dituztela ziurtatzen dizu.
Balbula Medikoen CNC Mekanizazio Prozesuak
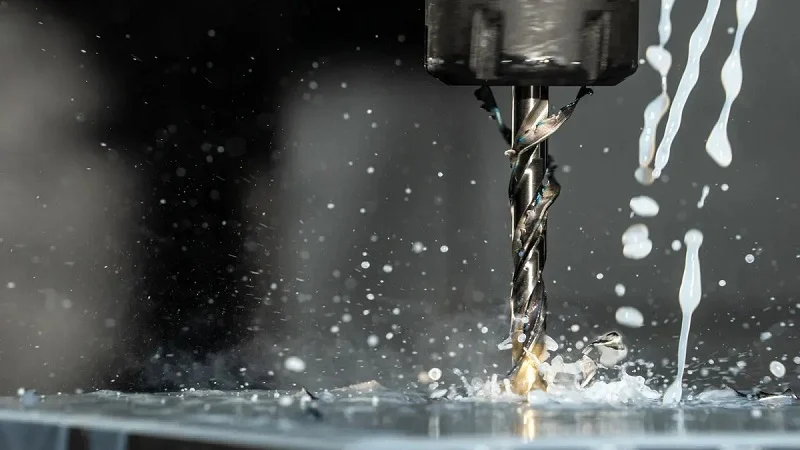
Balbula forma desberdinek mekanizazio metodo desberdinak behar dituzte. Tamaina, konplexutasuna eta behar dituzun piezen kopuruak erabakiko du zein prozesu funtzionatzen duen hobekien. Suitzako tornu bidezko mekanizazioak, 5 ardatzeko fresaketak eta mekanizazio hibridoak bakoitzak bere abantailak dakartza balbula medikoak egiteko.
Diametro Txikiko Balbulen Suitzako Tornu Mekanizazioa
Suitzako tornuek balbula txikien piezak egiten dituzte zehaztasun harrigarriarekin. Gida-kuxina batek metalezko barra ebaketa-erremintaren ondoan eusten du, eta horrek tolestura eta dardara eragozten ditu. Horri esker, makinak piezak ezin hobeto biribildu eta zentratuta mantentzen ditu, luzeak eta meheak direnean ere.
Konzentrikotasuna eta tolerantzia estuak lortzea
Balbula-zurtoinak eta gorputz txikiak guztiz biribilak izan behar dira, zabalera zehatzekin. Suitzako tornuek pieza ebakitzen dute bujearekin irteten den tokian bertan. Materiala zurrun mantentzen da, beraz, tresnak pieza erdigunetik kanpo bultzatu gabe moztu dezake. Metodo honek balbula-osagaiek behar dituzten tolerantzia estuak lortzen ditu maiz. Zigilatzeko gainazalek askotan muga are estuagoak behar dituzte, eta Suitzako tornuek tamaina egonkor horiek mantendu ditzakete ekoizpen-saio luzeetan zehar.
Bolumen handietarako barra-elikadura eraginkorra
Balbula txikiko pieza asko azkar egitea materialaren manipulazio leunaren mende dago. Suitzako tornuek ardatzetik bere kabuz elikatzen diren metalezko barra luzeak erabiltzen dituzte. Makinak pieza bakoitza bata bestearen atzetik egiten du, askatuz eta barra aurrera eramanez. Horrela, piezak kargatu beharrik ez dago eta ziklo-denbora laburtzen da. Garbitasun-arauak betetzea eta materialen jarraipena errazagoa da pieza bakoitza lehengai-lote dokumentatu batetik datorrenean. Prozesu egonkorrak balidazioan ere laguntzen du, makinaren ezarpenak berdinak baitira prozesu osoan zehar.
5-Ardatz Fresatzea Portu anitzeko balbula-gorputzetarako
Portu anitzeko balbula-gorputzek gurutzadura-kanalak, angeludun irekidurak eta barruko hutsuneak dituzte. Pieza hauek pieza behin eta berriz mugitu gabe alde askotara irits daitekeen prozesu bat behar dute. 5 ardatzeko fresaketak horixe egiten du.
Datuen zehaztasuna mantentzeko konfigurazioak murriztea
5 ardatzeko CNCak konfigurazio-akatsak murrizten ditu barne-kanal konplexuetan erreferentzia-puntu finko bat erabiliz lan eginez. Makinak ataka anitzeko balbula-gorputz baten alde guztiak moldatu ditzake lotura bakarrean. Horri esker, eskuz kentzen dira mugitzen diren piezen akatsak eta ezaugarriak egon behar duten lekuan mantentzen dira. Ez dago erreferentzia-puntuen aldaketarik, beraz, angeluak, gurutzatzen diren fluxu-kanalak eta azpiko mozketak ezin hobeto lerrokatzen dira. Lehenengo prototipoetatik hasi eta ekoizpen-serie txikietarainoko emaitza egonkorrek esan nahi dute lotura-urrats gutxiago behar direla. Oso garrantzitsua da horrek inplantagarri diren gailuetan, non tamaina guztiek onartutako diseinuarekin bat etorri behar duten.
Angelu konplexuen eta azpiko mozketen mekanizazioa
Ohiko 3 ardatzeko makinek arazoak dituzte angelu zorrotzekin eta piezen barruko ebakiekin. Bost ardatzeko fresaketak arazo hau konpontzen du pieza okertu eta biratuz. Ebaketa-erremintak ezkutuko tokietan sartu eta zigilatzeko gainazal zehatzak sor ditzake angelu desberdinetan. Hau funtsezkoa da fluidoen fluxua hainbat norabidetan gidatzen duten balbula-gorputzetarako. Gainera, piezak mugitu eta berriro lotzen direnean gertatzen diren tamaina-erroreen aukera murrizten du.
Pieza Osoetarako Mekanizazio Hibridoa
Balbula mediko batzuen piezak hobeto funtzionatzen dute torneaketa eta fresaketa batera egiten direnean konfigurazio berean. Makina hibridoek bi lanak konbinatzen dituzte, manipulazioa eta denbora osoa murriztuz.
Tornutzea eta fresatzea ziklo bakarrean konbinatzea
Makina hibrido batek lehenik balbula-zurtoin bat edo zigilatzeko gainazal bat bezalako ezaugarri bat torneatzen du, eta ondoren puntu lauak, ildaskak edo alboko zuloak fresatzen ditu pieza beste makina batera eraman gabe. Dena ziklo bakarrean egiteak neurketa guztiak lerrokatuta mantentzen ditu eta bi urrats bereizietatik datozen akatsak saihesten ditu. Kalitatezko paper-lanak ere errazten ditu, piezaren historia osoa makina-programa bakarrean geratzen baita.
Prozesuan zeharreko desbarbatzea eta garbiketa integratzea
Ez dira bizarrik eta zikinkeriarik onartu behar gailu medikoetan. Makina hibridoek bizarrik kentzeko tresnak izan ditzakete barnean, ertz zorrotzak moztu ondoren berehala kentzen dituztenak. Sistema batzuek presio handiko hozgarria edo garbiketa-urratsak ere erabiltzen dituzte txirbilak eta olio hondarrak kentzeko. Ekoizpenean zehar garbiketa honek esterilitate-arauak betetzen ditu eta eskuzko akabera murrizten du. Ziklo bakoitzeko balidazio-datuek piezaren forma eta garbitasuna kontrolatzen dituzte.
Medikuntzako balbulen CNC mekanizaziorako diseinu-kontuan hartu beharrekoak
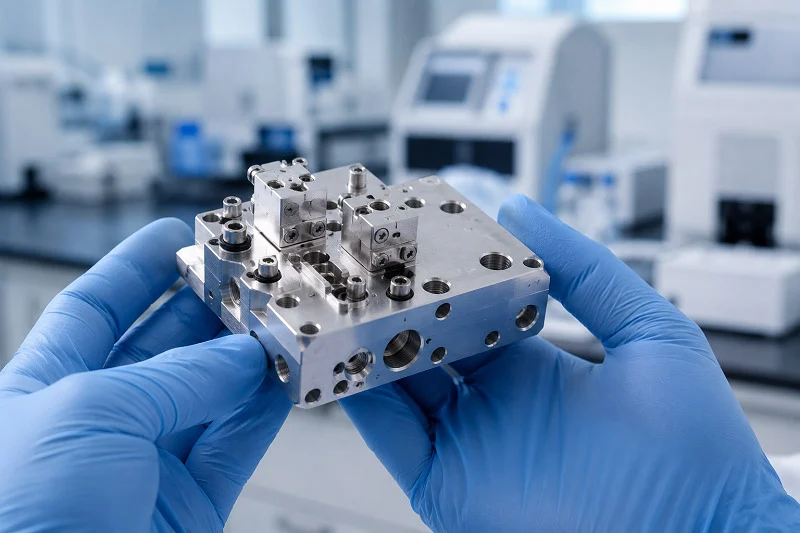
Diseinu onak mekanizazioa errazten du. Diseinu txarrak buruko minak sortzen ditu. CAD pantaila batean egiten dituzun aukerek ondorengo urrats guztietan eragina dute. Kostuan, abiaduran eta kalitatean eragina dute. Ikus ditzagun balbula medikoen CNC mekanizaziorako garrantzitsuenak diren diseinu aukerak.
Tresnetarako sarbidea eta barne geometria diseinatzea
Barne ezaugarriek errespetua eskatzen dute. Izkin estuak edo poltsiko sakonak dituen balbula-gorputz batek zure mekanizatzailea lurralde zailetara behartzen du. Ebaketa-erremintak zehaztutako gainazal guztietara iritsi behar du. Ezin badu, eragiketa gehigarriak edo piezak hondatu beharko dituzu.
Erradioak eta zirriborro-angeluak zehaztea
Barne-erradioek arreta handia merezi dute. Erradio txikiek fresa txiki eta hauskorrak erabiltzera behartzen dute. Tresna horiek motelago dabiltza eta hainbat pase sakon behar dituzte. Mekanizazio-denbora igotzen da. Kostuak ere igotzen dira horrekin batera. Erradio handiagoek tresna handiagoak eta zurrunagoak erabiltzeko aukera ematen diote makinariari. Hauek azkarrago ebakitzen dute eta gainazal hobeak uzten dituzte.
| Diseinu Aukera | Beharrezko tresna | Mekanizazio Denbora Erlatiboa | Kostu erlatiboa | Gainazalaren akabera kalitatea |
| Erradio Handia (adibidez, 10 mm) | Fresa mutur handi eta zurruna | Behe- | Behe- | Excellent |
| Erradio txikia (adibidez, 1 mm) | Mutur-fresa txiki eta hauskorra | High | High | Pobreei Azoka |
| Erradioa = Tresnaren erradioa | Fresa estandarra | Mugatzea | Mugatzea | Txarra (txistuka aritzeko aukera handia) |
| Erradioa > Tresnaren erradioa | Fresa estandarra | Behe- | Behe- | Onetik bikainera |
Arau ona: egin erradioa gutxienez barrunbearen sakoneraren herena. Egokiena, erremintaren erradioaren % 130 izatea da. Urrats sinple honek higadura saihesten du eta gainazalaren kalitatea hobetzen du. Zirriborro angeluek ere garrantzia dute. Erremintak garbi erretiratzea ahalbidetzen dute, amaitutako hormetan zehar arrastatu gabe.
Zulo sakonak eta diametro txikiko zulagailuak kudeatzea
Zulo sakonek makinaria ororen trebetasuna probatzen dute. Tresna luzeek desbideratzen dute. Zentrotik kanpo ibiltzen dira. Hausten dira. Diametroa baino askoz sakonagoa den zulo bat behar duzunean, planifikatu urrats gehigarriak. Baliteke zure makinariak zulaketa-ziklo txikiak behar izatea. Horiek txirbilak garbitzen dituzte eta tresnaren haustura saihesten dute.
1 mm-tik beherako diametro txikiko zulagailuek tratamendu leuna behar dute. Erraz hausten dira. Ardatzaren abiadurak altua mantendu behar da, baina aitzinamendu-abiadurak baxuak. Kontuan hartu ea benetan behar duzun zulo txiki hori. Diametro apur bat handiago batek balioko al luke? Zulagailu baten tamainari gehitzen diozun milimetro zati bakoitzak izugarri murrizten du haustura arriskua.
Materialaren hautaketaren eragina mekanizagarritasunean
Aukeratzen duzun materialak biobateragarritasuna baino gehiago eragiten du. Makinak nola ebakitzen duen aldatzen du. Tresnaren bizitza aldatzen du. Mantendu ditzakezun tolerantziak aldatzen ditu.
Gogortasuna eta erremintaren higadura orekatzea
Material gogorragoek tresnak azkarrago higatzen dituzte. Titanioa eta 316L altzairu herdoilgaitza gogorrak dira ebaketa-ertzekin. Beroa sortzen dute. Gogortu egiten dira tresnak ebaki beharrean igurzten badu. Zure makinariak abiadurak eta aurrerapenak arretaz doitu behar ditu. Estaldura bereziak erabil ditzakete beren tresnetan. Oreka hau garrantzitsua da CNC mekanizazio medikorako, ezin baita piezaren kalitatea arriskuan jarri. Tresna higatu batek gainazal txarra uzten du. Gainazal horrek bakterioak izan ditzake. Esterilitate-arauak ez bete ditzake.
PEEK bezalako plastiko bigunagoak errazago erabiltzen dira makinan. Baina urtu egin daitezke tresna gehiegi berotzen bada. Deformatu egin daitezke estutze-presioaren pean. Material bakoitzak bere nortasuna ematen dio makinari.
Materialen itzulera-malgukia eta tolerantzia-pilaketa aurreikustea
Materialak mugitzen dira mekanizazioan zehar. Metalak apur bat atzera egiten dute moztu ondoren. Plastikoak gehiago okertzen dira. Horma meheak tolesten dira. Mugimendu hauek azken dimentsioetan eragina dute. Diseinatzaile adimentsu batek kontuan hartzen ditu.
Tolerantzia metatzeak arazoa areagotzen du. Ezaugarri bakoitzak bere tolerantzia du. Hainbat ezaugarri elkarrekin lotzen direnean, erroreak metatzen dira. Erdialdetik 0.001 hazbetera dagoen balbula-eserleku batek ondo zigilatu dezake oraindik. Baina gaineko zuloa ere 0.001 hazbete alderantziz mugitzen bada, 0.002 hazbeteko deslerrokatze-maila duzu. Hutsune horrek isuri egin dezake. Fabrikaziorako diseinuaren berrikuspen batek (DFM) gatazka horiek goiz detektatzen ditu. Metala moztu aurretik, tolerantziak non talka egiten duten identifikatzen du elkartzen diren piezen artean.
Prototipoak vs. Ekoizpen Diseinu Iterazioak
Prototipoak egiteak dirua aurrezten du. Kontraesankorra dirudi. Urrats gehigarriengatik ordaintzen duzu. Baina akatsak goiz detektatzeak askoz gutxiago kostatzen da geroago konpontzeak baino.
DFM Feedback-a erabiltzea piezen kopurua murrizteko
Zure lehen diseinuak hamar pieza bereizi behar izan ditzake. DFM berrikuspen batek erakuts dezake hiru pieza mekanizatu bakarrean konbina ditzakezula. Pieza gutxiagok juntura gutxiago esan nahi du. Juntura gutxiagok ihes-bide gutxiago esan nahi du. Muntaketa errazagoa eta jarraipena egiteko inbentario gutxiago ere esan nahi dute. Sinplifikazio honek araudi-betetzea laguntzen du, balioztatu beharreko aldagai gutxiago dituzulako.
PLA edo ABS bezalako material merkeekin prototipoak egiteak hasierako kostuak baxuak mantentzen ditu. Kontzeptua probatzen duzu ekoizpen-material garestietan gastatu gabe. Diseinu-akatsak aurkitzen dituzu akats garesti bihurtu aurretik.
Pilotu-esperientziatik bolumen handiko fabrikaziora eskalatzea
Pilotu-exekuzioek prototipoaren eta ekoizpenaren arteko aldea osatzen dute. Zure prozesua balioztatzen dute. Zure tolerantziak hainbat loteetan zehar mantentzen direla baieztatzen dute. Prozesua balioztatzeko behar duzun dokumentazioa sortzen dute.
Fase honetako iterazio azkarrak % 40raino bizkortzen du garapena. Horrek zuzenean lan-kostu eta gainkostu txikiagoak dakartza. Arriskua ere murrizten duzu. Zehaztapen teknikoak goiz balioztatuz, akats eta birdiseinu garestiak saihesten dituzu. Arauzko atzerapenak saihesten dituzu. Horiek guztiek kostuak puztuko lituzkete ekoizpen osora hurbiltzen zaren heinean.
Diseinu erabaki oro ikuspegi orokorrarekin lotuta dago. Materialen trazabilitatea garrantzitsua da inplanteentzat eta gailu inplantagarrientzat. Zure kalitate kudeaketa sistemek lote bakoitza jarraitzen dute. Zure ISO 13485 ziurtagiriak konfiantza ematen die erregulatzaileei. Zure diseinu aukerak eta balidazio datuak dokumentatzen dituzunean, FDAren betetzearen aldeko argudioak eraikitzen dituzu. Esterilitatea geometria koherentearen bidez frogatzen duzu. Biobateragarritasuna frogatzen duzu probatutako materialen bidez. Dokumentazio hori zure ezkutu bihurtzen da auditorietan eta etorkizuneko hobekuntzetarako zure bide-orria.
Balbula medikoen CNC mekanizaziorako materialak
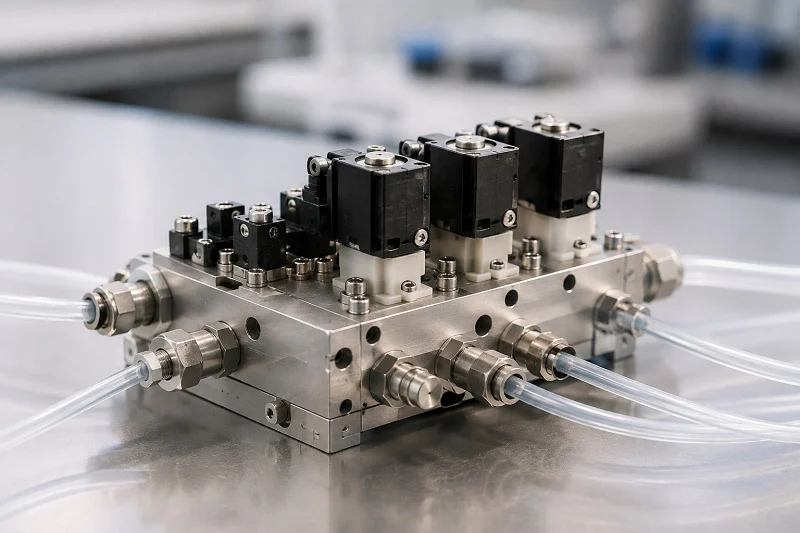
Balbula batentzat aukeratzen duzun materialak dena aldatzen du. Piezak esterilizazioa gainditzen duen erabakitzen du. Balbulak zenbat ziklo irauten duen kontrolatzen du. Mekanizazio-abiaduran eta erremintaren bizitzan eragina du. Material ona aukeratzea da edozein diseinu onaren oinarria.
Metal biobateragarriak
Metalak dira erresistentzia handiko eta iraupen luzeko balbula-diseinuen bidea. Altzairu herdoilgaitza eta titanioa dira medikuntza-arloan aukerarik onenak.
316L altzairu herdoilgaitza korrosioarekiko erresistentziarako eta kostu-eraginkortasunerako
316L altzairu herdoilgaitza balbula medikoetarako lan-material nagusia da. Ingurune gazietan korrosioari hobeto eusten dio lehiakide diren aleazio gehienek baino. Sekretua molibdenoa da. Elementu honek odolean edo gatz-sisteman bezalako kloruroetan aberatsak diren fluidoetan pitting-a geldiarazteari aurre egiten dio. 17-4PH altzairu herdoilgaitzak ez du molibdenorik.
Aurkikuntza nagusia: 316L 17-4PH baino hobea da ingurune gazietan. Kausa metalurgikoa da 17-4 PH-ak molibdeno falta duela, kloruroetan aberatsak diren inguruneetan zuloen aurkako erresistentzia ematen duen elementua. Hori Pitting Resistance Equivalent Number (PREN) bidez kuantifikatzen da: 316-ak 23-29ko PREN du , eta 17-4 PH-ak, berriz, 15-17ko PREN baino ez . Alde horrek benetako errendimendu oso desberdina dakar: 316-a "Ona eta bikaina" da kloruroetan aberatsak diren/itsasoko uraren inguruneetarako, eta 17-4 PH-a "Eskasa - zuloen eta arrakala-korrosioaren aurrean sentikorra" da.
Gorputz-fluidoekin kontaktuan dauden gailu inplantagarrientzat, aldea oso garrantzitsua da. Korrosioa jasaten ari den balbula batek metal ioiak askatu ditzake pazientearengan. Gainazal zimurtuak bakterioak haztea ahalbidetu dezake. 316L-k bi arazoak saihesten ditu. Titanioa baino merkeagoa ere bada, eta horrek bolumen handiak behar direnean laguntzen du.
Beste aleazio espezializatu batzuek aplikazio muturrekoak kudeatzen dituzte:
| Aleazio-maila | Gako-propietateak | Aplikazioa balbuletan |
| F-75 (ASTM F2886) | Erresistentzia handia, korrosioarekiko erresistentzia bikaina, ez-magnetikoa, biobateragarria | Bihotzeko balbulak |
| MP35N (ASTM F562) | Erresistentzia handia, korrosioarekiko erresistentzia bikaina, ez-magnetikoa, biobateragarria | Bihotzeko balbulak |
Kromoa eta haren aleazioak bihotzeko balbuletan erabiltzen dira.
Metal hauek gorputzaren barruan milioika irekitze eta itxiera ziklori eusten diete. Balbula medikoen CNC mekanizazioak aleazio hauek ondo maneiatzen ditu, nahiz eta tresnak azkarrago higatzen diren kalitate bigunagoekin alderatuta.
Titanioa (5. eta 23. mailakoa) erresistentzia-pisu erlazio handia lortzeko
Titanioak altzairuak parekatu ezin duen zerbait eskaintzen du. Sendoa baina arina da. 5. mailako titanioa, Ti-6Al-4V ere deitua, aukera estandarra da. Karga handiak jasaten ditu pisu handirik gehitu gabe. 23. mailako bertsio puruagoa da, ezpurutasun gutxiagorekin. Tentsio errepikatuak jasaten dituzten inplanteentzat haustura-erresistentzia hobea eskaintzen du.
Titanioak korrosioari aurre egiten dion oxido geruza natural bat sortzen du. Urratzen bada, geruza honek bere kabuz sendatzen du. Materialak biobateragarritasun probak gainditzen ditu arazorik gabe. Alde txarra kostua da. Titanioak altzairu herdoilgaitza baino garestiagoa da. Gainera, motelago mekanizatzen da, ebaketa-ertza azkar berotzen delako.
Errendimendu Handiko Plastikoak
Plastikoek metalek parekatu ezin dituzten abantailak eskaintzen dituzte. Produktu kimiko gogorrei aurre egin diezaiekete, gutxiago pisatzen dute eta beste gainazalen kontra ondo zigilatzen dira. PEEK eta PTFE bezalako medikuntza-mailako plastiko arruntak propietate horiek behar diren aplikazioetan erabiltzen dira.
Materialen Ziurtagiriak eta Trazabilitatea
Materiala aukeratzea borrokaren erdia baino ez da. Materiala zehaztapenekin bat datorrela frogatu behar duzu, halaber. Ziurtagiriek froga hori ematen dute.
Lehengaien hornidura dokumentazioarekin
Material sorta bakoitzak lote horren osaera kimikoa eta propietate mekanikoak zerrendatzen dituen dokumentazioarekin batera iritsi beharko luke. Dokumentazio honek aleazioak aukeratu duzun estandarra betetzen duela frogatzen du, adibidez, 316L-rako ASTM F138.
Zure CNC tailerrak dokumentazio hau gorde behar du. Gailuaren historiaren erregistroaren parte bihurtzen dira. Ikuskatzaileek auditorietan eskatzen dituzte. Materialen trazabilitateak amaitutako balbula bakoitza bere jatorrizko lotearekin lotzen du. Zerbait gaizki ateratzen bada, iturriraino jarrai dezakezu. Trazabilitate hau ISO 13485 bezalako kalitate kudeaketa sistemen funtsezko atala da.
Biobateragarritasun Arauak Betetzea Ziurtatzea
USP VI. klasea eta ISO 10993 bezalako estandarrak garrantzitsuak dira materialen eta gailuen biobateragarritasuna balioztatzeko. Zure fabrikazio-bazkideak proben emaitzak dokumentatu beharko lituzke arauzko betetzea babesteko. Dokumentazio honek esterilitate-adierazpenak onartzen ditu eta FDAren betetzearekin laguntzen du inplantagarri diren gailuetarako. Gainera, arauzko estandar zabalagoekin bat datorrela frogatzen du.
Materialaren aukeraketa balioztatzea ez da aukerakoa. Prozesuaren balioztatzearen parte da. Lehengaitik hasi eta pieza amaiturainoko trazabilitate-kateak esterilitatea eta arauzko eskakizunak betetzen ditu. Materiala jasotzetik hasi eta mekanizaziora eta probak egiterainoko urrats bakoitzak paper-arrasto bat utzi beharko luke. Arrasto horrek pieza behar bezala eraiki duzula frogatzen du. Materialak zure espezifikazioekin bat datozela frogatzen du. Eta gailuak biobateragarritasun-eskakizunak betetzen dituela frogatzen du.
Tolerantziak balbula medikoen CNC mekanizazioan
Tolerantziek erabakitzen dute balbula batek zigilatze perfektua duen edo arriskutsua den. Balbula medikoen CNC mekanizazioan, funtzionatzen duen pieza baten eta akastun baten arteko aldea askotan hazbeteko milaren baten zatikietara murrizten da. Azter dezagun zer esan nahi duten zenbaki horiek, nola lortzen dituzten makinek eta nola egiaztatzen dituzun benetakoak direla.
Balbula-osagaien tolerantzia estandarrak definitzea
Balbula-marrazki bateko dimentsio bakoitzak tolerantzia bat dauka. Batzuk solteak dira. Beste batzuek zehaztasun handia eskatzen dute. Zein den zein jakiteak dirua eta buruko minak aurrezten dizkizu.
Dimentsio kritikoak: zuloen diametroak, eserlekuen angeluak eta zigilatzeko gainazalak
Zuloen diametroak eta eserlekuen kontaktu-aurpegiak dira edozein balbularen bihotza. Gainazal hauek zehaztasun handiz bat etorri behar dute beren parekatze-piezekin. Industria-arauek normalean ±0.001 eta ±0.0005 hazbete arteko tolerantziak eskatzen dituzte zigilatzeko gainazal kritiko hauetan. Gutxi gorabehera, berrogeita hamar zatitan zatitutako giza ile baten zabalera da hori.
Jarlekuaren geometriak arreta berezia merezi du. Balbularen jarlekuaren angeluak kontrolatzen du itxiera-elementuak harekin duen kontaktua nola egiten duen. Angelu horretan akats txiki batek esan nahi du zigilua ertz batean bakarrik jartzen dela kontaktuan, gainazal osoan zehar egon beharrean. Presio kontzentratu horrek jarlekua deformatu dezake denborarekin. Ziklo bakoitzarekin okerrera egiten duten ihes-bideak ere sor ditzake.
| Dimentsio kritikoa | Tolerantzia |
| Balbularen eserlekuaren lautasuna | 0.01 mm |
| Zuloaren diametroa | ± 0.003 mm |
Zigilatzeko gune hauen gainazalaren akaberak dimentsio-zehaztasuna bezainbesteko garrantzia du. Konektore eta balbula fluidikoetarako, industriaren estandarra 0.4-0.8 μm Ra-tan kokatzen da. Tarte honek zigilatze egokia bermatzen du, gainazalak elkarrekin soldatzen diren bezain leunak izan gabe. Odolarekin kontaktuan dauden gainazalek akabera finagoak behar dituzte, 0.2-0.4 μm Ra-tan, plaketen aktibazioa saihesteko. Medikamentuak emateko osagaiek estandar zorrotzago bera jarraitzen dute partikulak sortzea saihesteko.
Benetako posiziorako neurri geometrikoak eta tolerantzia (GD&T)
Dimentsio-tolerantziak istorioaren zati bat baino ez dute kontatzen. Zulo bat guztiz biribila izan daiteke, baina balbula-eserlekuarekiko angelu batean egon daiteke. Deslerrokatze horrek ihesak eragiten ditu tamaina handiko zulo batek bezain ziur.
GD&T-k arazo hau konpontzen du. Hartu balbula-eserlekuaren perpendikularki deialdi arrunt bat. Ikurrak T baten itxura du oinarrian puntu bat duena. Tolerantzia-koadroak 0.005 M irakur dezake. Horrek esan nahi du eserlekuaren gainazala erreferentzia-ardatzarekiko perpendikularra izan behar dela 0.005 hazbeteko zilindri-eremu baten barruan. M-k materialaren egoera maximoa adierazten du, eta horrek tolerantzia gehigarria ematen du ezaugarria bere tamaina maximoa baino txikiagoa denean.
Hau behar bezala interpretatzeak nahasmena saihesten du. Perpendikularitatearen deialdiak ez du angelua bera kontrolatzen. Angelu horren aldakuntza gainazal osoan kontrolatzen du. Eserleku bat puntu batean guztiz perpendikularra izan daiteke, baina beste batean okertua. Tolerantzia-eremuak aldakuntza hori jasotzen du. Zure makinariak bereizketa hau ulertu behar du euskarria behar bezala konfiguratzeko.
Prozesuaren gaitasuna eta makinaren zehaztasuna
Tolerantzia estuak lortzeko, marrazki on bat baino gehiago behar da. Makinak berak egonkortasuna mantendu behar du tirada luzeetan zehar. Ingurumen-faktoreek eta erremintaren higadurak etengabe eragiten dute zehaztasunaren aurka.
Konpentsazio Termikoa eta Ingurumen Kontrolak
Beroa doitasun-mekanizazioaren etsaia da. Tenperatura-aldaketek piezak zabaldu edo uzkurtu ditzakete, eta horrek dimentsioak tolerantziatik kanpo alda ditzake. CNC makina modernoek hazkunde termikoa konpentsatzen dute. Eskala linealek benetako posizioa neurtzen dute motorraren biraketatik ondorioztatu beharrean. Ardatzaren hozte-sistemek tenperatura koherenteak mantentzen dituzte. Tailer batzuek ingurune osoa kontrolatzen dute, zorua 68 °C-tan mantenduz. Kontrol hauek dira garrantzitsuenak balbula medikoen ekoizpenean, non pieza guztiek balioztatutako diseinuarekin bat etorri behar duten.
Prozesuko zundaketa erabiltzea erremintaren higadura zuzentzeko
Ebaketa-tresnak higatzen dira pase bakoitzean. Fresa zorrotz batek zehaztasunez ebakitzen du. Ehun pieza egin ondoren, tresna berak apur bat higatu du. Dimentsioak aldatzen dira. Zuzenketarik gabe, piezak tolerantziatik kanpo geratzen dira azkenean.
Prozesuan zeharreko zundaketak arazo hau konpontzen du. Makinak zunda bat ukitzen du piezan zikloko puntu gakoetan. Benetako dimentsioa neurtzen du eta helburuarekin alderatzen du. Erreminta higatuta badago, kontrol sistemak automatikoki doitzen du desplazamendua. Begizta itxiko feedback honek pieza guztiak zehaztapenen barruan mantentzen ditu, erremintak degradatzen direnean ere. Emaitza ekoizpen-saio osoan zehar irteera koherentea da.
Egiaztapenerako Metrologia Aurreratua
Mekanizazioak pieza ekoizten du. Metrologia frogatzen du zehaztapenak betetzen dituela. Egiaztapenak egiaztatzeko tolerantzia baino askoz zorrotzagoak neurtzeko gai diren tresnak behar ditu.
CMM (Koordenatuen Neurketa Makina) erabiltzea 3D ikuskapenerako
Koordenatuen bidezko neurketa-makina batek ukipen-sonda bat erabiltzen du pieza osoa hiru dimentsiotan mapatzeko. Neurtutako milaka puntu CAD ereduarekin alderatzen ditu. Horrek ezaugarri guztien egiaztapen osoa eskaintzen du, ez bakarrik zenbait egiaztapen puntual.
CMMek zehaztasun handiz neurtzen dute. Neurketa-ziurgabetasuna ≤±0.002 mm-ra iristen da, hau da, gutxi gorabehera ±0.00008 hazbete. Hori balbula medikoen osagai askorentzat beharrezkoa den ±0.0002 hazbeteko tolerantzia baino askoz txikiagoa da. Neurtzeko gaitasunak eskakizuna gainditzen du erosotasunez. CMM aurreratu batzuek hazbeteko milioiren batzuetako ziurgabetasuna baino ez dute lortzen.
Zehaztasun horrek CMM ikuskapena ezinbestekoa bihurtzen du lehenengo artikuluaren baliozkotzerako. Pieza berri bat kalifikatzen duzunean, CMM txostena prozesuak pieza konformeak sortzen dituen froga bihurtzen da. Dokumentazio horrek prozesuaren baliozkotzea onartzen du eta arauzko eskakizunak betetzen ditu.
Bolumen handiko egiaztapenetarako aire-neurgailuak eta konparadore optikoak
CMM ikuskapenak denbora behar du. Bolumen handiko ekoizpenerako, metodo azkarragoak behar dituzu. Aire-neurgailuak zuloen diametroak neurtzen ditu gainazala ukitu gabe. Aire konprimatua tobera txiki batetik igarotzen da. Atzera-presioa toberaren eta zuloaren hormaren arteko tartearekin aldatzen da. Horri esker, neurketa azkarrak eta errepikagarriak egin daitezke, ekoizpen-solairuko egiaztapenetarako aproposak.
Konparadore optikoek piezaren itzal handitua proiektatzen dute pantaila batean. Operadoreek silueta alderatzen dute forma idealaren gainjarritako batekin. Honek ondo funtzionatzen du kanpoko profilak eta angeluak azkar egiaztatzeko. Bi metodoek osatzen dute CMM ikuskapena, ekoizpenean abiadura eta baliozkotzean sakontasuna emanez.
Fabrikatzaile egokiarekin lankidetzan aritzea
Tolerantzia hauek lortzeko, makina gaiak baino gehiago behar dira. Diseinuaren, materialaren eta prozesuaren arteko elkarrekintza ulertzen duen bazkide bat behar da. Fabrikazio-bazkide kualifikatu batek zerbitzu bikaina eta mekanizazio-espezializazio profesionala eskaintzen die proiektu guztiei. Beren taldeak bezeroei balbula medikoen osagaien prototipoak eta ekoizpen masiboa modu eraginkorrean osatzen laguntzen die. ISO 13485 ziurtagiri egokiarekin eta kalitate-kudeaketa sistema sendoekin, ziurtatzen dute pieza guztiek esterilitatearen eta materialen trazabilitatearen estandar zorrotzenak betetzen dituztela. Lankidetza honek zure proiektua arriskuan jartzen du eta merkaturako bidea bizkortzen du.
Gainazaleko akaberaBalbula Medikoen CNC Mekanizaziorako
Balbularen errendimenduan, tolerantziak bezainbesteko garrantzia dute gainazaleko akaberek. Gainazal zakar batek bakterioak harrapatu ditzake. Korrosioa has dezake. CNC mekanizazio medikorako, gainazaleko tratamendua diseinu-parametro kritikoa da. Bi akabera mekaniko metodo nabarmentzen dira behar desberdinetarako.
Akabera Mekanikoko Teknikak
Mikro-aleen leherketa ehundura mate uniformea lortzeko
Mikroaleen leherketak beirazko edo zeramikazko ale txikiak jaurtitzen ditu piezaren gainazalean. Inpaktuak ehundura mate uniformea sortzen du. Ehundura honek lotura laguntzen du geroagoko muntaketa-urratsetan. Funtzioan eragina izan ez dezaketen baina itxura txarra duten makina-marka txikiak ere ezkutatzen ditu. Prozesuak hobeto funtzionatzen du kanpoko gainazaletan, non kosmetika garrantzitsua den. Ez ditu piezaren neurriak modu esanguratsu batean aldatzen. Horrek seguru egiten du tolerantzia estuak dituzten piezentzat. Baina ez zenuke zigilatzeko gainazaletan erabili behar. Akabera mateak zigilu egokia sortzea eragotziko luke. Mikroaleen leherketa modu eraginkorra da gainazalaren koherentzia hobetzeko ekoizpen-saio handietan.
Altzairu herdoilgaitzaren elektroleuntzea mikrobizarrak kentzeko
Elektroleuntzeak metal geruza fin bat kentzen du gainazaletik. Prozesuak alderantzizko xaflaketaren antzera funtzionatzen du. Pieza bainu kimiko batean sartzen da, korronte elektrikoa bertatik igarotzen dela. Metal ioiak gainazaletik irten eta disoluzioan disolbatzen dira.
Gainazalaren akabera nabarmen hobetzen da. Elektroleuntzeak normalean Ra % 50 gehiago murrizten du leuntze mekanikoak lor dezakeena baino. Gainazal leunagoa honek ez du kutsatzaileentzako edo zelula bakarreko bakterioentzako lekurik uzten. Hori ezinbestekoa da aplikazio medikoetan esterilitatea lortzeko.
Elektroleuntzeak leuntze mekanikoak uzten dituen ezpurutasunak kentzen ditu. Burdin askea eta gainazaleko partikula txertatuak disolbatzen ditu. Horrek kromoan aberatsa den gainazaleko geruza bat sortzen du. Korrosioarekiko erresistentzia izugarri hobetzen da. Elektroleuntzea jasaten duten balbula medikoek askoz hobeto jasaten dute zuloen eta zirrikitu-korrosioa mekanikoki leundutako piezek baino.
Beste abantaila handi bat da elektroleunketak pieza konplexuetan funtzionatzen duela. Tresna mekanikoek ukitu ezin dituzten eremuetara iristen da. Balbula-gorputzek barne-kanal txikiak eta gainazal ezkutuak izaten dituzte askotan. Elektroleunketak bainuak iristen den gainazal guztiak tratatzen ditu. Ez da norabidezko leunketa-lerrorik geratzen atzean.
Garbiketa eta Pasibazio Protokoloak
Mekanikoki akabera egin ondoren, piezak garbiketa sakona behar du. Mekanizazioak olioak, txirbilak eta bestelako hondakinak uzten ditu. Hauek desagertu egin behar dira pieza ikuskatzera edo muntatzera joan aurretik.
Mekanizazio-olioak eta partikulak kentzea
Garbiketa-protokolo estandarrek mekanizazio-olioak eta partikulak kentzen dituzte balioztatutako prozesuak erabiliz. Medikuntzako inplantagarri diren gailuetarako, garbiketa-urrats honek baliozkotzea behar du. Prozesuak kutsatzaile guztiak kentzen dituela frogatu behar duzu. Froga hori zure gailuaren historia-erregistroaren parte bihurtzen da. Esterilitate-erreklamazioak onartzen ditu auditorietan zehar. Materialen trazabilitateak garbiketa-lotea pieza bakoitzarekin lotzen du. Dokumentazio honek prozesuen kontrolerako arauzko eskakizunak betetzen ditu.
Altzairu herdoilgaitzaren korrosioarekiko erresistentzia hobetzeko pasibazioa
Pasibazioa altzairu herdoilgaitzerako tratamendu kimikoa da, korrosioarekiko erresistentzia hobetzen duena. Gailu medikoetan erabili ohi da. Kalitate kudeaketa sistemek lehengaitik hasi eta balbula amaiturainoko urrats guztiak jarraitzen dituzte. Dokumentazio honek gailu medikoen araudi betetzea betetzen du. Gailuak esterilitate estandarrak betetzen dituela frogatzen du. Inplante eta beste gailu kritiko batzuen kasuan, trazabilitate hau ez da negoziagarria. Pasibazio zikloetatik lortutako prozesuen balidazio datuek tratamendua lote guztietan modu koherentean funtzionatzen duela ziurtatzen dute.
NOBLErekin lankidetzan aritzen gara balbula medikoen CNC mekanizaziorako

NOBLE aukeratzeak zure proiektua arrakastatsua edo txarra izan daiteke. Makinak dituen tailer bat baino gehiago behar duzu. Gailu medikoen arauak, materialen zientzia eta kalitate sistemak ulertzen dituen talde bat behar duzu. NOBLEk horiek guztiak leku bakarrean biltzen ditu.
Diseinutik hasi eta gaitasun osoak Batzar
Barneko ingeniaritza laguntza DFM eta prototipoetarako
Zure diseinuak arretaz berrikusi behar du tailerrera joan aurretik. NOBLEko ingeniariek ezaugarri guztiak aztertzen dituzte erraz egin daitekeen ikusteko. Elkarrekin egokitzen diren piezen arteko tolerantzia-gatazkak goiz detektatzen dituzte. Ebaketa bizkortzen duten erradio-aldaketak iradokitzen dituzte. Tresneria berezia behar duten zulo sakonak markatzen dituzte.
Fabrikazio-berrikuspenerako diseinu honek benetako dirua aurrezten du. Barne-erradioa handitzea bezalako aldaketa soil batek mekanizazio-denbora murriztu dezake. Zigilatzeko gainazalaren arazo bat ekoizpena baino lehen aurkitzeak baztertutako loteak saihesten ditu. NOBLEren ingeniaritza-taldeak zuzenean lan egiten du zure diseinatzaileekin pieza hobetzeko. Prototipoak azkar egiten dituzte, simulazioen ordez pieza fisikoak ikusten dituzulako. Fase honetan aldaketa azkarrek garapena bizkortzen dute eta kostuak murrizten dituzte.
Prototipatze faseak baliozkotze-datuak ere sortzen ditu hasieratik. Materialak nola jokatzen duen ikasten duzu. Tolerantziak mantentzen direla baieztatzen duzu. Gainazal-akabera desberdinak probatzen dituzu zigilatze-errendimenduaren eta biobateragarritasunaren arteko oreka egokia aurkitzeko. Ezagutza hori ekoizpen osora eramaten da.
Muntaketa eta ontziratze zerbitzu osoa zure hornikuntza-katea sinplifikatzeko
Hainbat saltzaile kudeatzeak arriskua gehitzen du. Eskualdaketa bakoitzak akatsak, atzerapenak edo kutsadura izateko aukera sortzen du. NOBLE-k eskualdaketa horiek kentzen ditu muntaketa eta ontziratze zerbitzu osoarekin.
Zure balbularen osagaiak produktu amaitu eta probatu gisa iristen dira. Azpimuntaketa, azken muntaketa eta proba funtzionalak kudeatzen ditugu. Garbiketa eta ontziratzea kudeatzen ditugu ingurune kontrolatuetan. Bateratze honek zure hornidura-katea sinplifikatzen du eta zure kalitate-taldearen zama murrizten du. Bazkide bakar batek du prozesu osoa, lehengaitik hasi eta bidalitako produkturaino. Erantzukizun-puntu bakar horrek auditoriak errazten ditu eta trazabilitatea sendotzen du.
Ziurtagiriak eta Kalitate Bermea
Ziurtagiriek NOBLEren kalitatearekiko konpromisoa frogatzen dute. Sistemak existitzen direla eta jarraitzen direla erakusten dugu. Balbula medikoen ekoizpenerako, ISO 13485:2016 ziurtagiria bereziki garrantzitsua da. Gailu medikoen eskakizun espezifikoak betetzen dituen kalitate kudeaketa sistema bat dugula ziurtatzen du, materialen trazabilitatea, dokumentazioa eta prozesuen balidazioa barne. Ziurtagiri honek esterilitate eta balidaziorako garrantzia du. Kalitate sistemak lehengaitik gailu amaituraino pieza bakoitza jarraitzen du. Materialen trazabilitatea gailuaren historiaren erregistroaren parte bihurtzen da. Arautzaileek auditoriak egiten dituztenean, dokumentazioak betetzen dela frogatzen du. Inplante eta gailu inplantagarrietarako, kontrol maila hau ez da negoziagarria. ISO 13485 ziurtagiria duen bazkide batek zure CNC mekanizazio medikoko proiektuak estandar zorrotzenak betetzen dituela ziurtatzen dizu. Gure CNC gaitasunek, kalitate sistema sendoekin batera, zure proiektuaren arriskua murrizten dute eta merkaturako bidea bizkortzen dute.
Materialaren aukeraketa, tolerantziaren zehaztasuna eta gainazalaren akabera, denak lotuta daude. Bakoitzak erabakitzen du zure balbula medikoa segurtasunez funtzionatzen duen ala ez. Ondo egiteko, CNC makina bat baino gehiago behar duzu. ISO 13485 ziurtagiria eta prozesuen ezagutza sakona dituen bazkide bat behar duzu arauak jarraitzeko.
NOBLEk materialen jarraipena egiten du lehengaietatik hasi eta pieza amaituraino. Inplanteen eta gailu inplantagarrien esterilitate eta biobateragarritasun probak erregistratzen ditugu. Gure balidazio datuek erakusten dute lote bakoitzak beharrezko zehaztapenak betetzen dituela.
Prest zaude aurrera egiteko? Bidali zure CAD fitxategiak edo diseinu ideiak bideragarritasun azterketa eta prezio lehiakor baten aurrekontua jasotzeko. Zerbitzu osoko ikuspegi batek proiektuaren arriskua murrizten du, merkatura ateratzeko denbora bizkortzen du eta araudia betetzen duzula ziurtatzen du. Zu gailuen berrikuntzan zentratzen zara, NOBLEk fabrikazio konplexua kudeatzen duen bitartean.
Medikuntzako balbulen CNC mekanizazioari buruzko maiz egiten diren galderak
Zer tolerantzia lor dezakete balbula medikoen zigilatze-gainazalek?
Zigilatzeko gainazalek ±0.0002 hazbeteko tolerantzia estuak behar dituzte askotan. Mekanizazio zehatzeko metodoek zehaztasun maila hori eman dezakete.
Zergatik nahiago da 316L altzairu herdoilgaitza balbula medikoetarako?
316L-k molibdenoa dauka, eta horrek 23-29ko Pitting Erresistentzia Baliokide Zenbakia ematen dio. 17-4PH-k 15-17ko puntuazioa baino ez du lortzen. Desberdintasun honek 316L askoz erresistenteagoa egiten du gorputz-fluido gazietan korrosioarekiko. Materialaren aukeraketak biobateragarritasuna ahalbidetzen du fluidoekin epe luzerako kontakturako.
Zer ziurtatzen dute USP VI. klaseak eta ISO 10993-5ek?
USP VI. klasea eta ISO 10993-5 osagai medikoen biobateragarritasuna balioztatzen laguntzen duten estandarrak dira. Haien eskakizun espezifikoak aplikazioaren eta araudi-testuinguruaren araberakoak dira.
Nola laguntzen du elektroleuntzeak esterilitatea?
Elektroleuntzeak metal geruza fin bat kentzen du, gainazaleko zimurtasuna % 50 inguru murriztuz. Burdina askea disolbatzen du eta kromoan aberatsa den gainazala uzten du. Akabera leun honek ez du bakterioek gailu medikoetan ezkutatzeko zirrikiturik.
Zer ziurtagiri izan behar ditu medikuntzako CNC mekanizazio bazkide batek?
Bilatu ISO 13485:2016 bezalako ziurtagiriak dituen CNC mekanizazio medikoko bazkide bat, gailu medikoetara egokitutako kalitate kudeaketa sistema bat erakusten duena. Ziurtagiri honek trazabilitatean, arriskuen kudeaketan eta araudi betetzean arreta jartzea bermatzen du. ISO 9001 eta ISO 13485 biak garrantzitsuak dira, baina ISO 13485 bereziki beharrezkoa da gailu medikoen fabrikaziorako.
Zein da pasibazioaren helburua?
Pasibazioa altzairu herdoilgaitzaren tratamendu kimikoa da, korrosioarekiko erresistentzia hobetzen duena. Biobateragarritasuna hobetzeko gailu medikoetan erabiltzen da normalean.
Nola laguntzen du materialen trazabilitateak auditorietan?
Materialen trazabilitatea arauzko eskakizunak betetzen ditu eta inplanteen segurtasuna sustatzen du. Lehengaien lote bakoitza dokumentatzen da, amaitutako balbula bakoitza bere jatorrizko lotearekin lotuz.







