
Zein da PCR ekipamenduentzako kaxa bat eraikitzeko modurik onena ? Zenbat behar dituzun, zein zehatzak izan behar diren, zer material erabili eta gauzak garbi nola mantendu behar diren araberakoa da. Mundu mailako merkatua urtero % 8.5 haziko dela aurreikusten da 2033ra arte, jende gehiagok behar dituelako proba diagnostikoak. Laborategiek makina fidagarriak behar dituzte eguneroko lanerako. OEMekin lan egiteak eta diseinu aukera onek garrantzi handia dute. Kaxa diseinatzen goiz hasteak kalifikazio probak gainditzen laguntzen du. Airea ondo iragazten duten eta loteak jarraitzen dituzten hornitzaileek onarpena lortzeko aukera gehiago dute. PCR prozesuak zehaztasuna eta garbitasun zorrotza behar ditu. Puntu hauek ezagutzeak PCR makina onena aukeratzen laguntzen dizu. Gida honek metodo egokia aukeratzeko plan argi bat ematen dizu, diseinutik azken kaxaraino.
PCR ekipamenduaren itxituraren baldintzak
Materialen hautaketa erresistentzia termiko eta kimikorako
Termoplastikoak vs. Metalak PCR ekipamenduen itxituretarako
Material egokiak erabakitzen du itxiturak zein ondo funtzionatzen duen. PCR makinek beroa sortzen dute ziklo termikoan zehar. PCR ekipamenduaren itxiturak hori jasan behar du tolestu edo deformatu gabe. Bero-egonkortutako graduek forma mantentzen dute bero-ziklo askoren ondoren ere. Egonkortzaile termikoak eta inpaktu-aldaketa dira hemen erabiltzen diren teknologia nagusiak. Gradu hauek hauskor bihurtzeari eta gainazaleko kalteei aurre egiten diete. Beheko taulan aukera ohikoenak alderatzen dira.
| Material | Erresistentzia Termiko eta Kimikoen Ezaugarriak |
| ABS/PC nahasketak | Bero gehiago jasaten du eta gogorra da; osasun-toailatxo arruntekin ondo funtzionatzen du |
| Polikarbonatoa | Inpaktuaren aurkako sendoa; alkohol batzuekin pitzatu daiteke moldeatutako tentsioa handia bada |
| PPSU | Lurrun-autoklabea eta garbiketa sendoa jasan ditzake |
| PEEK | Bero eta erresistentzia handiko beharretarako ona; oso ondo jasaten ditu produktu kimikoak |
| Aluminum | Beroa zabaltzen laguntzen du; ukipen-tenperatura mugak betetzeko estalki isolatzaileak erabil daitezke |
| Altzairu herdoilgaitza | Iraunkortasun handia eta maiz esterilizazioa behar diren lekuetan onena |
Material bakoitzak bere funtzioa du. Aluminioa bezalako metalek beroa zabaltzen laguntzen dute. PEEK bezalako termoplastikoek produktu kimikoei aurre egiten diete. PCR prozesuak materialaren errendimendu egonkorra behar du.
Laborategiko erreaktiboekiko erresistentzia kimikoa ebaluatzea
Laborategiek garbiketa-agente eta disolbatzaile sendoak erabiltzen dituzte. Itxitura-materialak horiei eutsi behar die. ABS/PC nahasketek ondo funtzionatzen dute osasun-toailatxo arruntekin. Polikarbonatoak moldeaketa zaindua behar du tentsio-pitzadurak saihesteko. PPSUk lurrun-autoklabe zikloak jasan ditzake. PEEKek oso ondo jasaten ditu produktu kimiko gogorren aurrean. Material egokiak ekipamendua babesten du. Bizitza erabilgarri luzea bermatzen du. Horrek zuzenean eragiten die diagnostiko-emaitzen sentikortasunean eta zehaztasunean.
PCR ekipamenduen itxituren diseinu-kontu garrantzitsuak
Kudeaketa Termikoa eta Beroa Xahutzeko Estrategiak
PCR kabinetea polimerasa-kate-erreakzioa konfiguratzeko ingurune kontrolatu eta kutsadurarik gabekoa eskaintzeko diseinatuta dago, egonkortasun termikoa eta aireko partikulen kontrola lantzen dituzten ezaugarriak barneratuz.
PCR makina azkarrek bero gehiago sortzen dute funtzionamenduan zehar. Itxiturak ondo kudeatu behar du hori. Ingurumen-kontrol sistemek sentsore zehatzak dituzte. Sentsore hauek tenperatura eta hezetasuna etengabe egiaztatzen eta doitzen dituzte. Horrek laginak apurtzea eragozten du. PCR makina azkar batek are bero gehiago sortzen du ziklo laburragoetan. Itxituraren diseinuak kontuan hartu behar du hori. Kudeaketa termiko onak PCR teknologiaren errendimendua egonkor mantentzen du.
Kutsadura minimizatzea gainazal leun eta ez-porotsuekin
Kutsaduraren kontrola oso garrantzitsua da diagnostikoetarako. PCR kabineteak 0.3 mikra bezain txikiak diren partikulen % 99.99 kentzen ditu. HEPA iragazketa-hesi esteril bat sortzen du aireko kutsatzaileen aurka. 254 nm-ko uhin-luzeran dauden UV esterilizazioak mikrobioak eraginkortasunez hiltzen ditu. Presio-gradiente negatiboek kanpoko airea lan-eremuan sartzea eragozten dute. Barnealdeko gainazal josturarik gabekoek ez dute kutsadurarako orbanik uzten. Garbiketa errazten dute. Itxiturak ezaugarri horiek onartu behar ditu. Hau ezinbestekoa da diagnostiko molekular eta proba genetikoetarako aplikazioetarako. PCR makina eramangarri batek ere kutsadura-kontrol hauek behar ditu. DNA laginak deskonposatzea saihesteko babesten dituzte.
Medikuntzako ekipamenduen itxituren araudi-arauak
ISO 13485 betetzea
Fabrikatzaileek kalitate kudeaketa estandarrak bete behar dituzte. ISO 13485 arauak gailu medikoen kalitate sistemak hartzen ditu barne. Betetzeak produktuaren kalitate egonkorra bermatzen du. Diagnostiko kliniko eta genomikako aplikazioak onartzen ditu. Ziurtagiriak kalitatearekiko konpromisoa erakusten du. Laborategiek hornitzaile ziurtatuak bilatzen dituzte. Bazkide ziurtatu batek konfiantza ematen die ekipamendua aukeratzerakoan diagnostiko laborategiei.
IEC 61010-2-101 Segurtasun Baldintzak
IEC 61010-2-101 arauak in vitro diagnostiko ekipamenduak hartzen ditu barne, bereziki. Honen barruan PCR makinak daude. Arauak segurtasun elektrikoa, arrisku mekanikoak eta segurtasun termikoa hartzen ditu barne. Arriskuen ebaluazioa beharrezkoa da diagnostiko tresnentzat. ISO 10993 arauaren araberako biobateragarritasun probak laginak ukitzen dituzten zigiluei aplikatzen zaizkie. Esterilizazioaren balidazioak ziurtatzen du itxitura materialek metodo arruntak erabil ditzaketela. Baldintza hauek operadoreak babesten dituzte. Diagnostiko laborategietan proba fidagarriak bermatzen dituzte. Proben errendimendua makinaren funtzionamendu egonkorraren araberakoa da. DNAren anplifikazioa kontrol termiko zehatza behar du. Sentikortasuna garrantzitsua da exekuzio guztietan.
PCR Ekipamenduen Kaxa Fabrikazioa Prozesuak
Lau modu nagusi daude ziklo termikoko makinetarako itxiturak egiteko. Metodo bakoitza behar desberdinetarako da egokiena, hala nola, zenbat pieza behar dituzun, zein zehatzak izan behar diren eta zein garbi mantendu behar diren. CNC mekanizazioak, 3D inprimaketak, injekzio-moldeoak eta xafla metalikoen fabrikazioak bakoitzak bere indarguneak ditu. Beheko taulan prozesu hauek itxituren erabilera desberdinekin nola bat datozen erakusten da.
| Fabrikazio prozesua | Azpiprozesu nagusiak | PCR ekipamenduen itxiturako aplikazio tipikoak |
| CNC mekanizazioa | Zehaztasun handiko ebaketa, tolerantzia estuak | Tresnen markoak, muntaketa-plakak, zehaztasun-euskarriak, beroa xahutzeko osagaiak |
| Metalezko xafla fabrikazioa | Laser bidezko ebaketa, CNC tolestura, soldadura, errematxatzea | Itxitura-panelak, egitura-karkasak, laborategiko ekipamenduen itxiturak |
| Injekzio moldeatzea | Moldeen diseinua, presio handiko materialen injekzioa | Bolumen handiko estalkiak, karkasak, barne osagaiak |
| 3D inprimaketa | Geruzaz geruzako gehigarrien deposizioa | Prototipoak, neurrira egindako euskarriak, barne geometria konplexuak |
Prototipoak eta Bolumen Txikiko Prozesuak (CNC eta 3D Inprimaketa)
CNC Mekanizazioa tolerantzia estuetarako eta geometria konplexuetarako
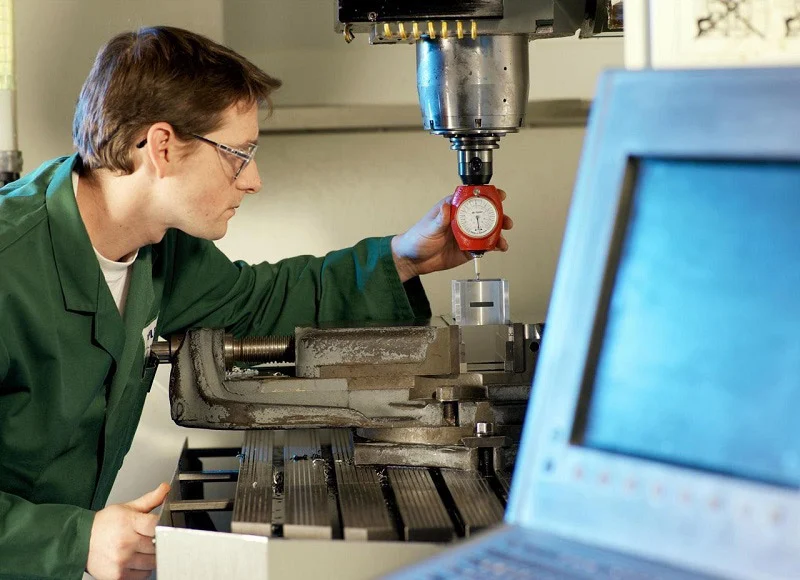
CNC mekanizazioak aluminiozko, altzairu herdoilgaitzezko edo ingeniaritza-plastikozko bloke solidoetatik materiala mozten du. Metodo honek dimentsio oso zehatzak ematen ditu. Tresnen markoek eta muntaketa-plakek zehaztasun mota hau behar dute. Beroa zabaltzen duten piezek CNCak lor ditzakeen tolerantzia estuetatik ere etekina ateratzen dute. Prozesuak beste metodo batzuek zailak iruditzen zaizkien forma korapilatsuak maneiatu ditzake. CNC mekanizazioaren gainazaleko akaberek gela garbien beharrak asetzen dituzte lan gehigarri handirik gabe. Bolumen txikiko tiradetarako, CNCak entrega azkarra eskaintzen du, tresneria-kosturik gabe. Pieza bakoitzak moldeatutakoek baino gehiago balio du, baina molde bat aurrez ordaindu beharrik ez izateak aukera ona bihurtzen du ehunka unitate baino gutxiagoko kantitateetarako. Material-hondakinak kezkagarriak dira, baina txirbilak birziklatzeak pixka bat laguntzen du.
3D inprimaketa iterazio azkarrerako eta diseinu pertsonalizatuetarako
3D inprimaketak piezak geruzaz geruza eraikitzen ditu modelo digitaletatik abiatuta. Teknologia bikaina da ohiko mekanizazioak egin ezin dituen forma konplexuak egiteko. Ohiko mahaigaineko inprimagailu batek 379 eta 3,440 dolar artean balio du, beraz, merkea da ikerketa-inguruneetarako. 0.2 mm-ko geruzen altuerak, CAD modeloarekiko 0.2 mm-tik beherako desbideratzeak, ondo funtzionatzen dute prototipo gehienentzat. ABS harizpiak pieza beltzak, opakoak eta sendoak egiten ditu, itxitura-probetarako egokiak direnak. Diseinu-taldeek bertsio berriak azkar probatu ditzakete, eguneratutako piezak gau batetik bestera inprimatuz. Abiadura honek garapen-zikloa asko bizkortzen du. Euskarri pertsonalizatuek eta barneko euskarriek diseinu-askatasunaz baliatzen dira. Hala ere, inprimatutako piezek ez dute mekanizatutako piezek bezalako gainazal-kalitaterik. Lixatzea eta zigilatzea bezalako urrats gehigarriak behar dira gainazalak gela garbirako prest egon daitezen. Teknologia hau prototipoetarako eta bolumen oso txikietarako da onena, ez ekoizpen-espedizioetarako.
Bolumen Handiko Ekoizpena Injekzio Moldeatzearekin
Kalitate koherentea eta unitateko kostu baxua eskala osoan
Injekzio-moldeoak plastiko urtu beroa altzairuzko molde batera behartzen du presio handiaren pean. Prozesuak pieza berdin-berdinak sortzen ditu, koherentzia harrigarriarekin. Moldea eraiki ondoren, pieza bakoitzeko kostua asko jaisten da. Hamarnaka milako ekoizpen-bolumenak aukerarik errentagarriena bihurtzen du hau. Moldeatutako piezek gainazal leun eta ez-porotsuak dituzte, kutsadurari aurre egiten diotenak. Oso garrantzitsua da hau diagnostiko molekularreko ekipamenduetarako. Injekzio-moldeoaren errepikagarritasunak esan nahi du kaxa guztiek zehaztapen berdinak betetzen dituztela. Kalitate-kontrola errazagoa da neurriak ia berdinak direnean. Diseinu egonkorrak dituzten PCR makina finkatuentzat, injekzio-moldeoak ematen du epe luzerako balio onena.
Tresneriaren hasierako inbertsioa eta moldeen diseinuari buruzko gogoetak
Injekzio bidezko moldeaketarako hasierako tresneria-kostua altua da. Altzairuzko moldeek hamar milaka dolar balio dute eta asteak behar dira egiteko. Moldearen diseinuak kontuan hartu behar ditu zirriborro-angeluak, hormaren lodiera eta atearen kokapena. Moldearen diseinu txarrak deformazioak, hondoratze-markak edo jaurtiketa laburrak eragiten ditu. Materialaren aukeraketak asko eragiten dio moldearen diseinuari. PCR aplikazioetarako bero-egonkortutako kalifikazioek moldearen tenperatura altuagoak behar izan ditzakete. Tresnerian inbertitzea erabakitzeak produktuaren diseinuan konfiantza eskatzen du. Moldea egin ondoren diseinu-aldaketak garestiak dira. Fabrikatzaile gehienek prototipoen eraikuntza sakona amaitzen dute injekzio bidezko moldeaketan hasi aurretik. Ordainketa pieza bakoitzeko kostu baxuak eta ekoizpena hasten denean errendimendu handia dira.
Egitura-itxuraetarako xafla metalikoen fabrikazioa
Marko sendoak moztea, tolestea eta soldadura egitea
Xafla metalikoaren fabrikazioa xafla metaliko lauekin hasten da. Laser bidezko mozketak eskema zehatzak sortzen ditu. CNC tolesturak materiala hiru dimentsioko formetan ematen du. Soldadurak atalak lotzen ditu muntaketa iraunkorrerako. Prozesu honek tentsio mekanikoa jasan dezaketen marko sendoak sortzen ditu. Altzairu herdoilgaitza eta aluminioa dira aukera ohikoenak. Material hauek iraunkortasun eta beroarekiko erresistentzia handia eskaintzen dute. Xafla metalikoko itxiturek PCR teknologiaren eskaera termikoak ondo kudeatzen dituzte. Prozesua bolumen ertainetarako egokia da, non injekzio bidezko moldeorako tresneria ez den merezi. Fabrikazio-epeak moldeen eraikuntza baino laburragoak dira. Egitura-indarrari esker, metodo hau aproposa da euskarri zurruna behar duten tresna handiagoetarako.
Hardwarearen eta babes elektromagnetikoaren integrazioa
Metalezko xafla-itxiturek hardwarea gehitzea errazten dute. Errematxeek eta lotura-elementuek osagaiak zuzenean markoari lotzen dizkiote. Metalak berak babes elektromagnetikoa eskaintzen du, eta horrek elektronika sentikorra interferentziatik babesten du. Baliotsua da seinalearen kalitatea mantendu behar duten diagnostiko-tresnetarako. Muntaketa-puntuetan babes-junta gehigarriak gehi daitezke. Gainazalaren akabera-aukeren artean, hauts-estaldura, harea-xaflatzea eta eskuilatzea daude. Tratamendu hauek korrosioarekiko erresistentzia eta gela garbien betetzea hobetzen dituzte. Egitura-indarraren eta babesaren konbinazioak metalezko xafla aukera polifazetikoa bihurtzen du aplikazio askotarako. PCR makina eramangarrien diseinuek askotan erabiltzen dute ikuspegi hau garraioan iraunkortasuna lortzeko.
Prozesu hauen arteko aukera ekoizpen-bolumenaren, zehaztasun-beharren eta aurrekontu-mugen araberakoa da. Prototipoak egiteak 3D inprimaketa eta CNC mekanizazioa lehenesten ditu. Bolumen handiko ekoizpenak injekzio-moldeaketa eskatzen du. Egitura-beharrek xafla metalikoaren fabrikaziora bideratzen dute. Fabrikatzaile askok prozesuak konbinatzen dituzte, CNC erabiliz doitasun-piezetarako eta xafla metalikoa karkasa nagusirako. Ikuspegi hibrido honek kostua, kalitatea eta errendimendua orekatzen ditu. Prozesu bakoitza ulertzeak OEMei laguntzen die beren ekipamendu-beharretarako erabaki informatuak hartzen.
PCR ekipamenduen itxituren prozesuen konparaketa
Kostua, epea eta eskalagarritasuna
Hasierako inbertsioa vs. prozesu bakoitzeko pieza bakoitzeko kostua
Metodo bakoitzaren kostuak eragina du aukeran. Muntaketa-kostua eta pieza bakoitzeko kostua oso desberdinak dira lau prozesuetan.
| Prozesua | Konfigurazio/Tresnen Kostua | Unitateko kostua (bolumen txikia) | Unitateko kostua (bolumen handia) |
| 3D inprimaketa | Minimoa (tresnarik gabe) | Mugatzea | Mugatzea |
| Injekzio moldeatzea | Altua (molde pertsonalizatua 10 $ baino gehiago) | Oso altua | oso txikia |
| CNC mekanizazioa | Moderatua (programazioa eta ordutegiak) | Mugatzea | Ertainetik baxua |
| Casting/Tradizionala | Altua (moldeak edo trokelak) | High | Behe- |
Xafla metalikoaren fabrikazioak eta CNC mekanizazioak konfigurazio-kostu ertainak dituzte, neurrira egindako moldeen eta operadorearen denboraren ondorioz. 3D inprimaketak ez du tresneriarik behar. Injekzio-moldeoak eskatzen du hasierako diru gehien, neurrira egindako molde batek 10,000 dolar baino gehiago balio baitu piezak egin aurretik. Inbertsio honek zentzua du pieza asko egiten badituzu bakarrik. Bolumen txikiko serieek moldearen kostua pieza gutxi batzuetan banatzen dute, beraz, pieza bakoitzak tresneria-kostu handia du. Bolumen handiko serieek milaka piezatan banatzen dute, beraz, pieza bakoitzeko prezioa asko jaisten da.
Prototipoen ohiko entrega-epeak ekoizpen-exekuzioen eta abarren arteko konparazioa
Prototipoen entrega-epeak dira onenak 3D inprimaketarako. 3D inprimatutako kaxa bat azken diseinua egin eta egun batzuetara bidal daiteke. CNC mekanizazioak denbora gehiago behar du programazioa dela eta. Bietako batek moldeak egiteko behar diren asteak saihesten ditu. Ekoizpen-exekuzioek denbora-lerroa aldatzen dute. Injekzio-moldeoak moldeen diseinua, altzairuaren ebaketa eta proba-planoak behar ditu. Horrek hainbat aste iraun dezake ekoizpen osoa lortu arte. Xafla metalikoaren fabrikazioa tartean dago. Laser bidezko ebaketak eta CNC tolesteak denbora behar dute konfiguratzeko, baina gero azkar exekutatzen dira. Abiarazte bat planifikatzen duten OEMek denbora-lerro horiek kontuan hartu behar dituzte. Epe estua duen PCR makina-proiektu azkar bat 3D inprimatutako prototipoekin has daiteke. Gero, injekzio-moldeora aldatu diseinua egonkorra denean. Etapaka antolatutako ikuspegi honek abiadura eta epe luzerako kostua orekatzen ditu.
Zehaztasuna, tolerantziak eta gainazalaren akabera
CNCarekin eta injekzio-moldeketarekin tolerantzia estuak lortzea
CNC mekanizazioak lau prozesuen artean tamainaren kontrol zorrotzena ematen du. Ebaketa-tresnek materiala errepika daitekeen zehaztasunarekin kentzen dute. Tresnen markoek eta muntaketa-plakek posizio zehatzak mantentzen dituzte. Zehaztasun hori garrantzitsua da pieza optikoak edo berogailu-elementuak lerrokatzen dituzten PCR makinentzat. Injekzio-moldeoak tolerantzia estuak ere lortzen ditu moldea frogatu ondoren. Moldearen barrunbea oso ondo kopiatzen du. Pieza arteko aldakuntza txikia mantentzen da ekoizpen-saio luzeetan. Moldearen uzkurdurak zaildu egiten du. Material bakoitza modu ezberdinean uzkurtzen da hozten denean. Moldeen diseinatzaileek kontuan hartu behar dute hori. CNC mekanizazioak uzkurdura-arazoak saihesten ditu. Ebaketak materiala kentzen dio bloke solidoari, beraz, dimentsioak CAD ereduarekiko fidelak dira. Lerrokatze kritikorako, CNCak askotan irabazten du. Bolumen handiko piezetarako, forma koherentea dutenentzat, injekzio-moldeoak zehaztasun antzekoa ematen du kostu txikiagoan.
3D Inprimatutako Piezen Postprozesamendu Baldintzak
3D inprimatutako piezek lan gehigarria behar dute gela garbi batean erabili aurretik. Geruza-lerroek gandor txikiak uzten dituzte gainazal guztietan. Gandor hauek zikinkeria harrapatzen dute eta zailak dira garbitzen. Lixatzeak gainazala leuntzen du, baina denbora behar du. Zigilatzeak zuloak betetzen ditu. Lurrun-leuntzea beste aukera bat da material batzuetarako. Urrats bakoitzak lana eta kostua gehitzen ditu. Azken gainazala ia mekanizatutako edo moldeatutako piezen bezain ona da, baina ez zehazki. Prototipoetarako, konpromiso hau ondo funtzionatzen du. Ekoizpen-kaxetarako, urrats gehigarriek 3D inprimaketaren kostu-onura murrizten dute. Diseinu-taldeek post-prozesamendua sartu beharko lukete beren aurrekontuan eta egutegian. Akabera asko behar duen inprimatutako pieza batek mekanizatutako batek baino gehiago kosta daiteke.
Materialen bateragarritasuna eta araudi-betetzea
Zein prozesuk onartzen dituzte hobekien ISO 13485 mailako materialak?
ISO 13485 ziurtagiriak materialaren jarraipena dokumentatzea eskatzen du. Erretxina edo metal lote bakoitza hornitzailetik pieza amaituraino jarraitu behar da. CNC mekanizazioak eta injekzio bidezko moldeatzeak ondo kudeatzen dute hau. Material hornitzaileek analisi ziurtagiriak ematen dituzte lote bakoitzarekin. Xafla metalikoaren fabrikazioak antzeko jarraipena eskaintzen du aluminioarentzat eta altzairu herdoilgaitzarentzat. 3D inprimaketak erronka gehiago ditu. Erretxina formulak hornitzaileen eta loteen artean aldatzen dira. Dokumentazio estandarrak asko aldatzen dira gehigarrien fabrikazio industrian. Harizpi eta erretxina fabrikatzaile batzuek orain maila medikoko materialak eskaintzen dituzte jarraipen osoarekin. Baina aukera hauek oraindik mugatuak dira metodo tradizionalen aldean. Laborategiek eta diagnostiko ekipamenduen fabrikatzaileek materialaren dokumentazioa egiaztatu beharko lukete prozesu bat aukeratu aurretik. PCR ekipamenduaren itxiturak barruan dagoen tresnaren kalitate estandar berdinak bete behar ditu.
Erabilera Medikorako Azken Itxituraren Ziurtapena
Azken ziurtagiriak material egokia aukeratzea baino gehiago eskatzen du. Itxitura osoak segurtasun eta errendimendu probak gainditu behar ditu. IEC 61010-2-101 arauak IVD ekipamenduen segurtasun elektriko, mekaniko eta termikoen eskakizunak hartzen ditu barne. ISO 10993 araberako biobateragarritasun probak laginak ukitzen dituen edozein gainazali aplikatzen zaizkio. Esterilizazioaren balidazioak egiaztatzen du itxiturak garbiketa metodo arruntak gainditzen dituela. Fabrikazio prozesu bakoitzak ziurtagirian modu ezberdinean eragiten du. Injekzio moldekatzeak aurreikusgarritasunez probatzen diren pieza koherenteak sortzen ditu. CNC mekanizazioak koherentzia bera eskaintzen die metalezko piezen kasuan. 3D inprimatutako piezek balidazio gehigarria behar dute. Geruzen atxikimendua eta gainazalaren porositatea aldatzen dira eraikuntza artean. Horrek ziurtagiria zailtzen du. Xafla metalikoaren fabrikazioak emaitza sendo eta errepikagarriak ematen ditu. Prozesuaren aukeraketak zuzenean eragiten du ziurtagiriaren leuntasunari. Gailu medikoen fabrikazioan esperientzia duen bazkide batek hori gidatzen lagun dezake. Haien espezializazioak proba hutsalen eta birdiseinu garestien arriskua murrizten du.
Konparaketak ez du metodo bakar eta onena erakusten. Prozesu bakoitzak behar desberdin bat betetzen du. Prototipoak egiteak 3D inprimaketarekin eta CNC mekanizazioarekin funtzionatzen du hobekien. Bolumen handiko ekoizpenak injekzio bidezko moldekatzea behar du. Egitura-beharrek xafla metalikoa dute helburu. Fabrikatzaile askok prozesuak konbinatzen dituzte emaitzarik onena lortzeko. CNC bidez mekanizatutako doitasun-piezak xafla metaliko baten barruan sartzen dira. Injekzio bidezko moldekatutako estalkiek muntaketa babesten dute. Ikuspegi hibrido honek PCR makinak zehatzagoak egiten ditu kostuak kontrolatzen dituen bitartean. Diagnostiko-emaitzen sentikortasuna tresnaren errendimendu egonkorraren araberakoa da. Errendimendu hori itxitura egokiarekin hasten da. Laborategietako errendimendua fidagarritasunez funtzionatzen duten makinen araberakoa da. Eraginkortasun-irabaziak fabrikazio-bide egokia aukeratzetik datoz. Materialetik prozesura arteko erabaki guztiek azken produktua moldatzen dute. Konpromiso hauek ulertzen dituzten OEMek aukera hobeak egiten dituzte beren PCR ekipamendurako.
Erabakiak hartzeko esparrua
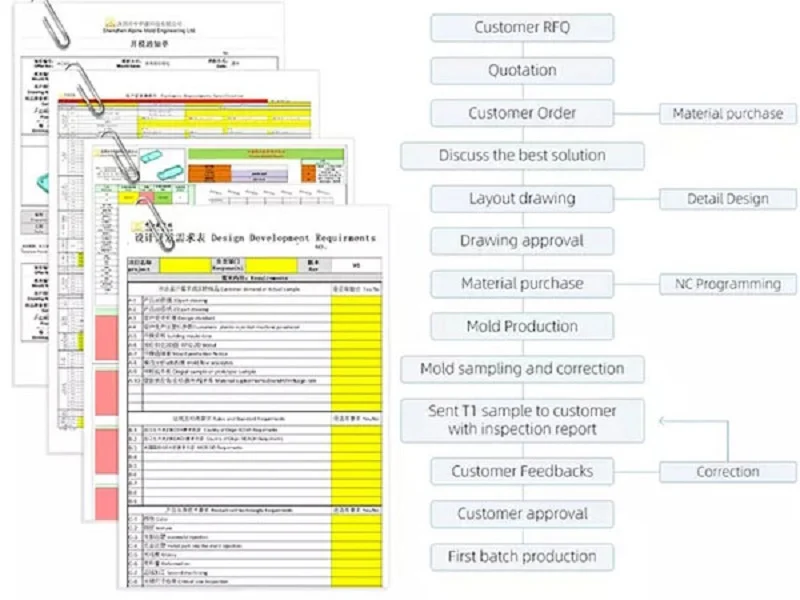
PCR ekipamendu-kaxa baten fabrikazio-bide egokia aukeratzeak esparru argi bat jarraitzea esan nahi du. Ekipamendu egokia aukeratzea zure proiektu espezifikoaren araberakoa da. Hiru urrats hauek eskakizun teknikoak erabaki zehatz bihurtzen dituzte. Bolumena, zehaztasuna eta aurrekontua hartzen dituzte barne. Urrats bakoitzak aukerak murrizten ditu. Emaitza aurrera egiteko bide argi bat da.
1. urratsa: Definitu zure ekoizpen-bolumena
Bolumen Baxuko, Ertaineko eta Handiko Atalaseak identifikatzea
Lehen urratsak galdera sinple bati erantzuten dio. Zenbat unitate behar dituzu? Bolumen txikiak prototipoak eta tirada txikiak hartzen ditu barne, eta horretarako 3D inprimaketa eta CNC mekanizazioa egokiak dira tarte honetan. Ez dute hasierako inbertsio handirik behar. Bolumen ertaina egokia da xafla metalikoaren fabrikaziorako eta CNC aurreraturako. Bolumen handia da injekzio-moldeaketa aukerarik onena. Moldeak asko kostatzen du hasieran. Baina pieza bakoitzeko prezioa oso baxua da. Honek garrantzia du ekoizpen handiko laborategietan erabiltzen diren PCR makinentzat. Zure ekoizpen-lerroaren ekoizpenak proben eskaerarekin bat etorri behar du. Diagnostiko-laborategi zentral baterako PCR sistema batek bolumen handia behar du. Ikerketa-prototipo batek bolumen txikia behar du. Urrats honek berak aukera asko ezabatzen ditu edozein PCR proiektutarako. Bolumen-atalasea ez da finkoa. Piezaren konplexutasunaren arabera aldatzen da. Gakoa berdinketa-puntua kalkulatzea da. Hemen ordaintzen da tresneriaren kostua pieza bakoitzeko kostu txikiagoarekin.
2. urratsa: Zehaztasun eta konplexutasun beharrak ebaluatu
Geometria eta tolerantzia-eskakizunak prozesu bati lotzea
Bigarren urratsak pieza bera aztertzen du. Zer forma behar du? Zein zehatza izan behar du? Zehaztasuna ez da aukerakoa PCR ekipamendurako. Ziklo termikoaren zehaztasuna piezaren egokitzapenaren araberakoa da. Diagnostiko-probaren sentikortasuna lerrokatze egonkorrean oinarritzen da. CNC mekanizazioak tolerantzia estuenak mantentzen ditu. Muntaketa-puntu kritikoetarako PCR makina aukerarik onena da. 3D inprimaketak barne-forma konplexuak maneiatzen ditu. Hozte-kanalak eta euskarri pertsonalizatuak erraz inprimatzen dira. Baina gainazalaren akabera zakarra da. Postprozesamenduak denbora eta kostua gehitzen ditu. Injekzio-moldeaketa gainazal leun eta errepikagarria ematen du. Aproposa da ekoizpenean dauden PCR makina-karkasarik onenetarako. Xafla metalikoak erresistentzia eta babes elektromagnetikoa eskaintzen ditu. Erabili PCR makina erosteko gida-urrats hau geometria prozesura egokitzeko. Tolerantzia estuak dituen forma konplexu batek lehenik CNC behar izan dezake, eta gero moldaketa. Kutxa sinple batek xafla metalikoa behar du. Laborategiko ekipamenduen hautaketa-prozesuak faktore hauek pisatu behar ditu. PCR makina onena aukeratzeko erabakia itxiturarekin hasten da. Hemen desadostasun batek atzerapenak eta kostu handiak dakartza. Geometriak prozesuaren aukeraketa bultzatzen du. Tolerantzia-mailak kostua bultzatzen du. CNC mekanizazioarekin eta zehaztasun-moldaketarekin tolerantzia estuak lor daitezke, baina 3D inprimaketak zehaztasun txikiagoa eskaintzen du geometria konplexuetarako. Urrats honek CAD ereduaren berrikuspen zaindua eskatzen du.
3. urratsa: Kontuan hartu aurrekontua eta denbora-lerroa
Tresneriaren kostuak pieza bakoitzeko prezioarekin eta merkatura ateratzeko denborarekin orekatzea
Hirugarren urratsak dirua eta denbora orekatzen ditu. Aurrekontua ez da piezaren kostua bakarrik. Proiektuaren kostu osoa da. Tresneria da hasierako gasturik handiena. Injekzio-moldeek hamar milaka dolar balio dute. CNC mekanizazioak euskarriak behar ditu, baina ez du epea luzeko molderik. 3D inprimaketak zero tresneria-kosturik du. Pieza bakoitzeko prezioak beste istorio bat kontatzen du. Bolumen handiak injekzio-moldeaketa egiten du merkeena. Bolumen txikiak 3D inprimaketa edo CNC merkeagoa egiten du. Denbora-lerroak ere eragina du aukeraketan. Epe azkarreko PCR proiektu batek injekzio-moldeaketa saltatu dezake. Moldea egiteko asteak behar dira. CNC eta 3D inprimaketa berehala hasten dira. Abiadura honek zure produktua merkatura azkarrago iristen du. Diagnostiko-enpresek askotan epeak estutzen dituzte. Diagnostiko-laborategiek ekipamendua orain behar dute. Ikuspegi hibrido batek ondo funtzionatzen du. Erabili CNC lehenengo multzorako. Ondoren, aldatu injekzio-moldeaketara hurrengorako. Horrek abiadura eta epe luzeko kostua orekatzen ditu. Bazkide batek konpromiso horiek kalkulatzen lagun zaitzake. Haien taldeak prozesu osoa ebaluatzen du zuretzat. Moldearen kostua, pieza bakoitzeko prezioa eta epea aztertzen dituzte. Gomendio argi bat ematen dizute. Horrek erabaki txarra hartzeko arriskua murrizten du.
Hiru urrats hauek edozein itxitura-proiekturentzako prozesu errepikagarri bat sortzen dute. Lehenik, definitu bolumena. Bigarrenik, ebaluatu zehaztasuna. Hirugarrenik, orekatu aurrekontua eta denbora-lerroa. Emaitza fabrikazio-bide argi bat da. Hurrengo atalek aukera hauen benetako adibideak erakusten dituzte martxan.
PCR Ekipamenduen Kaxa Fabrikazioaren Kasu Azterketak
Bolumen Txikiko Ikerketa Prototipoa CNC Mekanizazioa Erabiliz
Diseinu Aldaketa Iteratiboak eta Itzulketa Azkarra
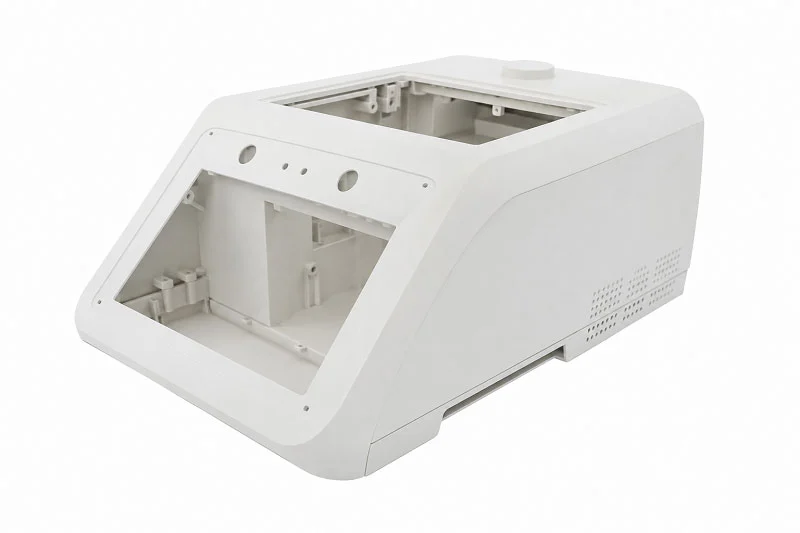
Unibertsitateko genomika laborategi batek PCR prototipo berri batentzako kaxa pertsonalizatu bat behar zuen. Taldeak baliozkotze-azterketetarako unitate kopuru txiki bat eraikitzea aurreikusi zuen. Injekzio bidezko moldeatzeak ez zuen zentzurik bolumen horretan. Moldeak berak proiektuaren aurrekontu osoa baino gehiago kostatuko zen.
CNC mekanizazioak bide egokia eskaini zuen. Fabrikatzaileak ebaketa-bideak zuzenean CAD eredutik programatu zituen. Tresnerian inbertsiorik ez zegoenez, diseinua libreki alda zitekeen. Lehenengo bertsioak berogailu-blokearen inguruko tarte-arazoak erakutsi zituen. Taldeak eredua eguneratu eta egun gutxiren buruan pieza berriak lortu zituen. Epe laburreko prozesua funtsezkoa izan zen. Diseinu-aldaketa bakoitzak kudeaketa termikoa eta osagaien sarbidea hobetu zituen.
Mekanizatutako aluminiozko karkasak beroa modu naturalean xahutzea ere ahalbidetu zuen. Laborategiak hozte-hardware gehigarria gehitzea saihestu zuen. Gainazaleko akaberak gela garbiaren eskakizunak bete zituen urrats gehigarririk gabe. Proiektua kontzeptutik lan-tresnara igaro zen asteetan, ez hilabeteetan. Ekoizpen-bolumen ziurgabeak dituzten ikerketa-inguruneetarako, CNC mekanizazioak beste prozesu batzuek parekatu ezin duten malgutasuna eskaintzen du.
Diagnostikoan erabilitako PCR makinen itxiturak
Bolumen handiko injekzio-moldeaketa kalitate koherenterako
Diagnostiko-enpresa batek laborategi klinikoetarako PCR sistema komertzial bat merkaturatzeko prestatzen ari zen. Merkatuaren eskariak urtero hamar milaka unitate proiektatzen zituen. Ekoizpen-bolumenak eskala eta errepikagarritasunerako eraikitako fabrikazio-prozesu bat behar zuen.
Injekzio bidezko moldekatzea aukera argia izan zen. Industriako iturriek "Diagnostiko Gailuen Karkasak" aipatzen dituzte aplikazio ohiko gisa, PCR makinetarako itxiturak aipatuz bereziki. Mikroinjekzio bidezko moldekatzeak zuzenean zerbitzatzen ditu diagnostiko eta genomika merkatuak. Prozesuak pieza berdinak sortzen ditu ekoizpen guztietan. Koherentzia hori garrantzitsua da araudia betetzeko eta kalitatea bermatzeko.
Moldearen hasierako inbertsioa garrantzitsua izan zen. Pieza bakoitzeko kostua izugarri jaitsi zen ekoizpena hasi bezain laster. Kaxa bakoitzak gainazal leun eta ez-porotsuak zituen, kutsadurari aurre egiten diotenak. Moldekatutako piezek ISO 13485 dokumentazio-eskakizunak betetzen zituzten, materialaren trazabilitate osoarekin. Enpresak konfiantzaz eskalatu zuen ekoizpena, unitate bakoitza balioztatutako diseinuarekin bat zetorrela jakinda. Diseinu egonkorrak dituzten produktu finkatuetarako, injekzio-moldeoak kostu oso baxuena eskaintzen du bolumen handian.
Geometria Konplexuko Itxitura 3D Inprimaketaren Bidez
Diseinu Mugak Gainditzea Fabrikazio Tradizionalean
PCR gailu eramangarri bat garatzen ari zen startup batek erronka berezi bati aurre egin behar izan zion. Itxiturak barneko hozte-kanalak behar zituen, detekzio optikoaren moduluaren inguruan bide kurbatuak jarraitzen zituztenak. Mekanizazio tradizionalak ezin zituen pasabide horiek sortu. Injekzio-moldeoak alboko ekintza konplexuak eta irristagailu anitz beharko zituen, eta horrek tresneriaren kostuak eskuraezinak bihurtuko zituen.
3D inprimaketak geometria arazoa konpondu zuen. Diseinu taldeak hozte-kanal konformagarriak txertatu zituen zuzenean kaxa-hormetan. Kanal hauek barneko osagaien kontura zehatzak jarraitzen zituzten. Inprimatutako piezak hainbat pieza mekanizatu bereizi konbinatu zituen osagai bakarrean. Muntaketa-denbora nabarmen murriztu zen.
Prototipoa hasierako probetan ondo aritu zen. Gainazalaren zimurtasunari aurre egiteko prozesaketa egin behar izan zitzaion gela garbien estandarrak betetzeko. Taldeak lurrun-leunketa aplikatu zuen eta kanpoko gainazalak zigilatu zituen. Azken itxiturak fluoreszentzia detektatzeko sentikortasun-eskakizunak betetzen zituen. Ikuspegi hau aproposa izan zen bolumen txikiko ekoizpen-eskaeretarako, non diseinuaren konplexutasuna pieza bakoitzeko kostua baino handiagoa den. Startup-ak bere kontzeptua balioztatu zuen eta geroago injekzio-moldeaketara jo zuen bolumenak tresneriaren inbertsioa justifikatu zuenean.
Kasu-azterketa hauek fabrikazio-prozesuen arteko oreka praktikoak erakusten dituzte. Bolumenak erabakia gidatzen du. Konplexutasunak aukerak moldatzen ditu. Aurrekontuak eta epeak mugak ezartzen dituzte. Fabrikazio-bazkide batek lau prozesuetan esperientzia ekartzen du. Haien ingeniaritza-taldeak OEMei aukera horiek konfiantzaz kudeatzen laguntzen die.
Lankidetzan aritu NOBLErekin zure PCR ekipamenduen itxitura proiekturako
NOBLE gailu medikoetarako metal eta plastikoarekin lan egiten duen fabrikatzaile nagusia da. Konpainiak bezeroei prototipoak eta ekoizpen-eskaintza osoak erraz amaitzen laguntzen die. Ingeniaritza-taldeek aholku aditua jasotzen dute urrats guztietan. NOBLEk trebetasun teknikoa zerbitzu erantzunkor batekin konbinatzen du. Talde-ikuspegi honek arriskua murrizten du eta produktuak azkarrago merkaturatzen ditu.
Zerbitzu osoko gaitasunak diseinutik muntaketaraino
Metalezko eta plastikozko fabrikazioan aditua
NOBLEk ezagutza sakona du fabrikazio arlo askotan. Gure taldeak aluminioarekin, altzairu herdoilgaitzarekin eta plastiko sendoekin lan egiten du. Trebetasun bikoitz honek garrantzia du PCR ekipamenduen itxitura proiektuetarako. Bazkide batek zehaztasun-euskarriak moztu, plastikozko estalkiak moldatu eta xafla metalikoen markoak eraiki ditzake. Enpresak forma zailak konfiantzaz maneiatzen ditu. Materialen ezagutzak termoplastiko eta metal sorta zabala hartzen du barne, etxebizitza medikoetarako egokiak direnak. Trebetasun sorta zabal honek esan nahi du ez dela alferrik pasa behar saltzaileen artean.
Mekanizazio, Moldeatze eta Akaberarako Iturri Bakarra
Giltza eskurako ekoizpenak hornidura-kate osoa errazten du. NOBLEk piezen hornikuntza, lan mekanikoa, muntaketa, probak eta ontziratzea kudeatzen ditu. Bezeroek hornitzaile askorekin lan egitea saihesten dute. NOBLEk eskaintzen du:
- CNC mekanizazioa tresna-marko eta muntaketa-plaka zehatzetarako
- Injekzio moldea etxebizitza kopuru handietarako, kalitate egonkorrarekin
- Txapa fabrikatzea interferentzia elektromagnetikoak blokeatzen dituzten itxitura sendoetarako
- 3D inprimatzeko prototipo azkarretarako eta barne forma konplexuetarako
- Azalera akabera hauts-estaldura, hareazko leuntzea eta eskuilatzea bezala
Ikuspegi bakarreko ikuspegi honek epeak murrizten ditu eta komunikazio-hutsuneak ezabatzen ditu. Kalitate-kontrola egonkorra da lehengaitik produktu amaituraino.
Kalitate Ziurtatua Gailu Medikoen Industriarako
Kalitatea Kudeatzeko Sistemaren Ziurtagiria
Ziurtagiriak kalitatearekiko benetako konpromisoa erakusten du. NOBLEk kalitate kudeaketa sistemen ziurtagiriak ditu, prozesuen kontrol zorrotza bermatuz. Ziurtagiri hauek jarraipenerako, arriskuen kontrolerako, prozesuen egiaztapenetarako eta erregistroak gordetzeko idatzizko sistemak eskatzen dituzte. Diagnostiko laborategiek eta OEMek konfiantza dute jakinda itxitura guztiek ezarritako estandarrak betetzen dituztela. Kalitate sistemak FDAren eta beste araudi batzuen onespenak onartzen ditu.
Kalitate Kontrol eta Trazabilitate Zorrotza
Material-lote bakoitzaren jarraipena egiten da hornitzailetik hasi eta amaitutako piezaraino. Erretxina edo metal lote bakoitzak analisi-ziurtagiri bat du. Jarraipen hau ezinbestekoa da ingurune klinikoetan erabiltzen diren PCR makinentzat. Enpresak kalitate-sistema zorrotzak erabiltzen ditu unitate ez-konformeak harrapatzeko. Prozesu-egiaztapenek emaitza errepikagarriak bermatzen dituzte ekoizpen-ziklo guztietan. Paper honek azken gailu medikoa ziurtatzea errazten du.
Nola hasi zure PCR ekipamenduaren itxitura proiektuarekin
Fabrikaziorako Diseinuaren (DFM) Berrikuspen Prozesua
Prozesua Fabrikaziorako Diseinuaren berrikuspen batekin hasten da. NOBLEko ingeniariek zure CAD eredua aztertzen dute arazo posibleak bilatzeko. Zirriborro angeluak, hormaren lodiera, atearen kokapena eta tolerantzia mugak egiaztatzen dituzte. Berrikuspen honek arazoak aurkitzen ditu tresnerian gastatu aurretik. Gure taldeak feedback baliagarria ematen du materialen aukeraketari eta prozesuen hautaketari buruz. Bezeroek bolumenaren eta aurrekontuaren araberako aholku argiak jasotzen dituzte. Talde-lan goiztiar honek geroago konponketa garestiak saihesten ditu.
Proiektu-kontsulta bat egiteko Ingeniaritza Taldearekin harremanetan jartzea
Proiektu bat hasteko urrats sinple bat behar da. Jarri harremanetan NOBLE ingeniaritza taldearekin zure diseinu fitxategiekin eta beharrekin. Gure taldeak aurrekontu zehatza eta fabrikazio plan bat bidaltzen dizkizu. Zure egoerarako prozesurik onena aukeratzen dute. Prototipo bat edo ekoizpen masiboa behar duzun ala ez, NOBLEk betetzen du. Ziurtagirien, zerbitzu osoko trebetasunen eta ingeniaritza ezagutzaren nahasketak PCR ekipamenduen kaxa fabrikaziorako bazkide fidagarri bihurtzen du. Mundu osoko laborategi eta diagnostiko enpresek talde honengan konfiantza dute kaxa fidagarri eta betetzen dutenak lortzeko.
PCR ekipamendu baten itxiturarako fabrikazio-prozesu egokia hautatzea bolumenaren, zehaztasunaren, materialaren, kutsadura-kontrolaren eta araudi-beharren araberakoa da. Ez dago metodo bakar bat proiektu guztietarako egokia. Hasi laborategiek maneiatzen dituzten materialak berrikusiz. Definitu zerk behar duen babesa: lagina, erabiltzailea edo biak. Mapeatu lan-fluxua eta gelaren diseinua. Berretsi mantentze-lanen eta ziurtagirien beharrak goiz. Konparatu aurrekontuak aplikazioaren egokitasuna argi dagoenean bakarrik. Ikuspegi egituratu honek arriskua murrizten du. Fabrikazio-bazkide esperientziadun batek prozesu guztietan aditua dakar. Fabrikaziorako Diseinuaren berrikuspen batek arazoak detektatzen ditu tresneria hasi aurretik. Gure taldeak zure beharretarako PCR makinaren itxiturarik onena lortzen lagunduko dizu. Jarri harremanetan fabrikazio-bazkide batekin gaur zure PCR ekipamenduaren itxitura-proiektua eztabaidatzeko eta prozesu egokia aukeratzeko aholku aditua jasotzeko.
ohiko galderak
Zein da PCR ekipamendu baten kaxa fabrikatzeko prozesurik onena?
Ez dago prozesu bakar bat proiektu guztietarako egokia. Ekoizpen-bolumenak erabakia baldintzatzen du. Bolumen txikiko ekoizpenak CNC mekanizaziorako edo 3D inprimaketarako egokiak dira. Bolumen handiko ekoizpenak injekzio-moldeaketa eskatzen du. Xafla metalikoaren fabrikazioa ondo funtzionatzen du egitura-markoetarako. Metodo bakoitzak abantaila bereziak eskaintzen ditu behar espezifikoetarako.
Nola aukeratu dezaket CNC mekanizazioaren eta injekzio-moldaketaren artean?
CNC mekanizazioak ehunka unitate baino gutxiagoko bolumen txikietarako funtzionatzen du hobekien. Ez du tresnerian inbertsiorik behar. Injekzio bidezko moldeatzeak molde garestiak behar ditu, baina pieza bakoitzeko kostu oso baxuak eskaintzen ditu eskala handian. Kontuan hartu zure proiektuaren aurrekontu osoa eta denbora-lerroa aukeratu aurretik.
Zein material dira egokienak PCR ekipoen itxituretarako?
ABS/PC nahasketek beroa jasaten dute eta garbiketa-agente arruntei aurre egiten diete. Polikarbonatoak inpaktu-erresistentzia eskaintzen du, baina kontu handiz moldatu behar da. PEEKak produktu kimiko gogorrei aurre egiten die. Aluminioak beroa eraginkortasunez zabaltzen du. Altzairu herdoilgaitzak iraunkortasuna eskaintzen du esterilizazio maiz egiteko. Materialaren aukera zure behar termiko eta kimikoen araberakoa da.
Nola ziurtatu dezaket nire PCR ekipamenduaren itxiturak ISO 13485 estandarrak betetzen dituela?
Lan egin fabrikatzaile ziurtatu batekin. ISO 13485 arauak hornitzailetik pieza amaituraino materialaren jarraipena dokumentatzea eskatzen du. Zure bazkideak material-multzo bakoitzerako analisi-ziurtagiriak eman behar ditu. Aukeratu kalitate-kudeaketa sistemak eta trazabilitate-prozedurak finkatuak dituen hornitzaile bat.
Zein da prototipo-kaxa baten entrega-epea tipikoa?
3D inprimaketak piezak diseinu finalaren onespenaren ondorengo egunetan entregatzen ditu. CNC mekanizazioak denbora gehiago behar du programazioa eta konfigurazioa direla eta. Bietan injekzio-moldeen eraikuntzarako behar diren asteak saihesten dira. Prototipoen epeak piezaren konplexutasunaren eta gainazalaren akaberaren eskakizunen araberakoak dira.
Fabrikazio-prozesu desberdinak konbina ditzaket?
Bai. Fabrikatzaile askok ikuspegi hibridoak erabiltzen dituzte. CNC bidez mekanizatutako zehaztasun-piezak xafla metalikoen karkasen barruan sartzen dira. Injekzio bidezko estalkiek muntaketa babesten dute. Estrategia honek kostua, kalitatea eta errendimendua orekatzen ditu. Fabrikazio-bazkide trebe batek zure proiekturako konbinazio onena gomenda dezake.
Nola eragiten du kutsaduraren kontrolak PCR ekipamenduen itxituraren diseinuan?
PCR ekipamenduek gainazal leun eta ez-porotsuak behar dituzte. Gainazal hauek kutsadurari aurre egiten diote eta erraz garbitzen dira. Barne-diseinu ezin hobeak ez dute partikulak biltzeko orbanik uzten. HEPA iragazketa eta UV esterilizazio funtzioek itxitura-integrazio egokia behar dute. Diseinu-aukerek zuzenean eragiten dute diagnostiko-zehaztasunean laborategi klinikoetan.
Zer ziurtagiri bilatu behar ditut fabrikazio bazkide batean?
Bilatu kalitate kudeaketa sistemaren ziurtagiriak dituzten eta IEC 61010-2-101 bezalako segurtasun arau aplikagarriak betetzen dituzten fabrikatzaileak. Arau hauek kalitate kudeaketa eta gailu medikoen segurtasuna hartzen dituzte barne. Ziurtagiridun bazkide batek zure azken produktuaren arauzko baimena ondo funtzionatzen duela ziurtatzen du.







