
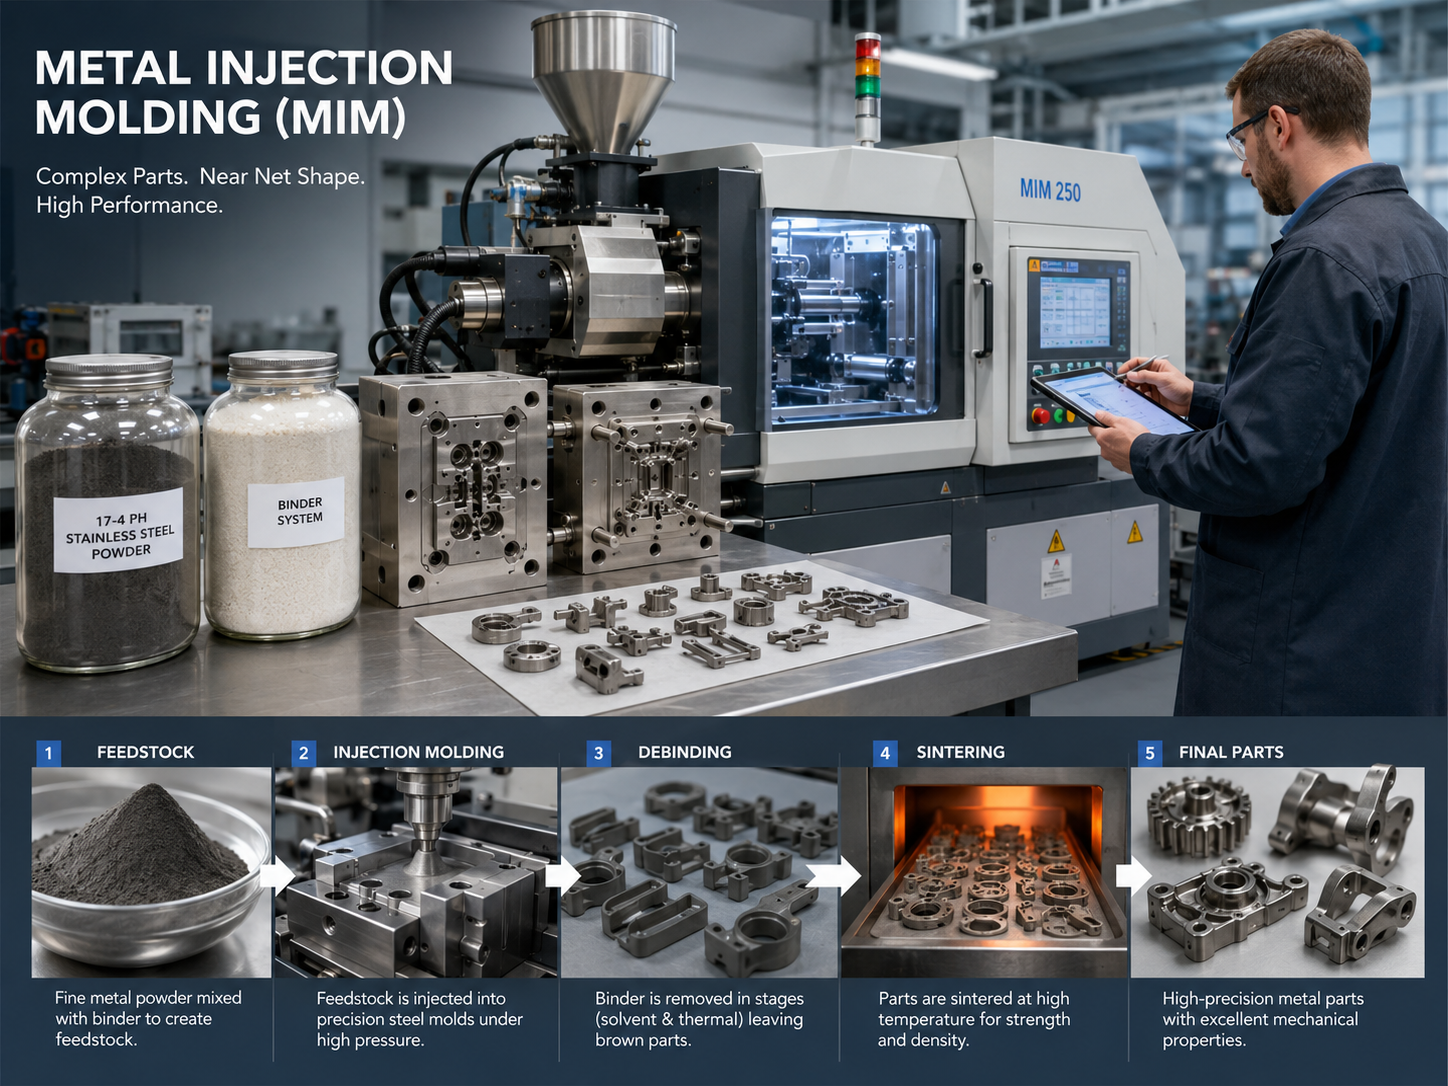
Metalezko Injekzio Moldeoa (MIM) hauts-metalurgia eta plastikozko injekzio moldeoa sakonki integratzen dituen ia forma garbiko fabrikazio-teknologia aurreratua da . Metalezko pieza konplexuen eskala handiko eta zehaztasun handiko ekoizpena lortzeko duen abantaila nagusiari esker, aukera garrantzitsua bihurtu da fabrikazio modernoan ebaketa, galdaketa eta forjaketa prozesu tradizionalak ordezkatzeko.
Teknologia honek metalezko produktuak zuzenean eratzen ditu dimentsio-zehaztasun handiko eta egitura konplexuko metal-hautsa aglutinatzaileekin nahastuz elikadura egiteko, eta ondoren injekzio-moldeaketa, beiraztatzea, sinterizazioa eta beste prozesu batzuk erabiliz.
Zer da metalezko injekzio bidezko moldeoa?
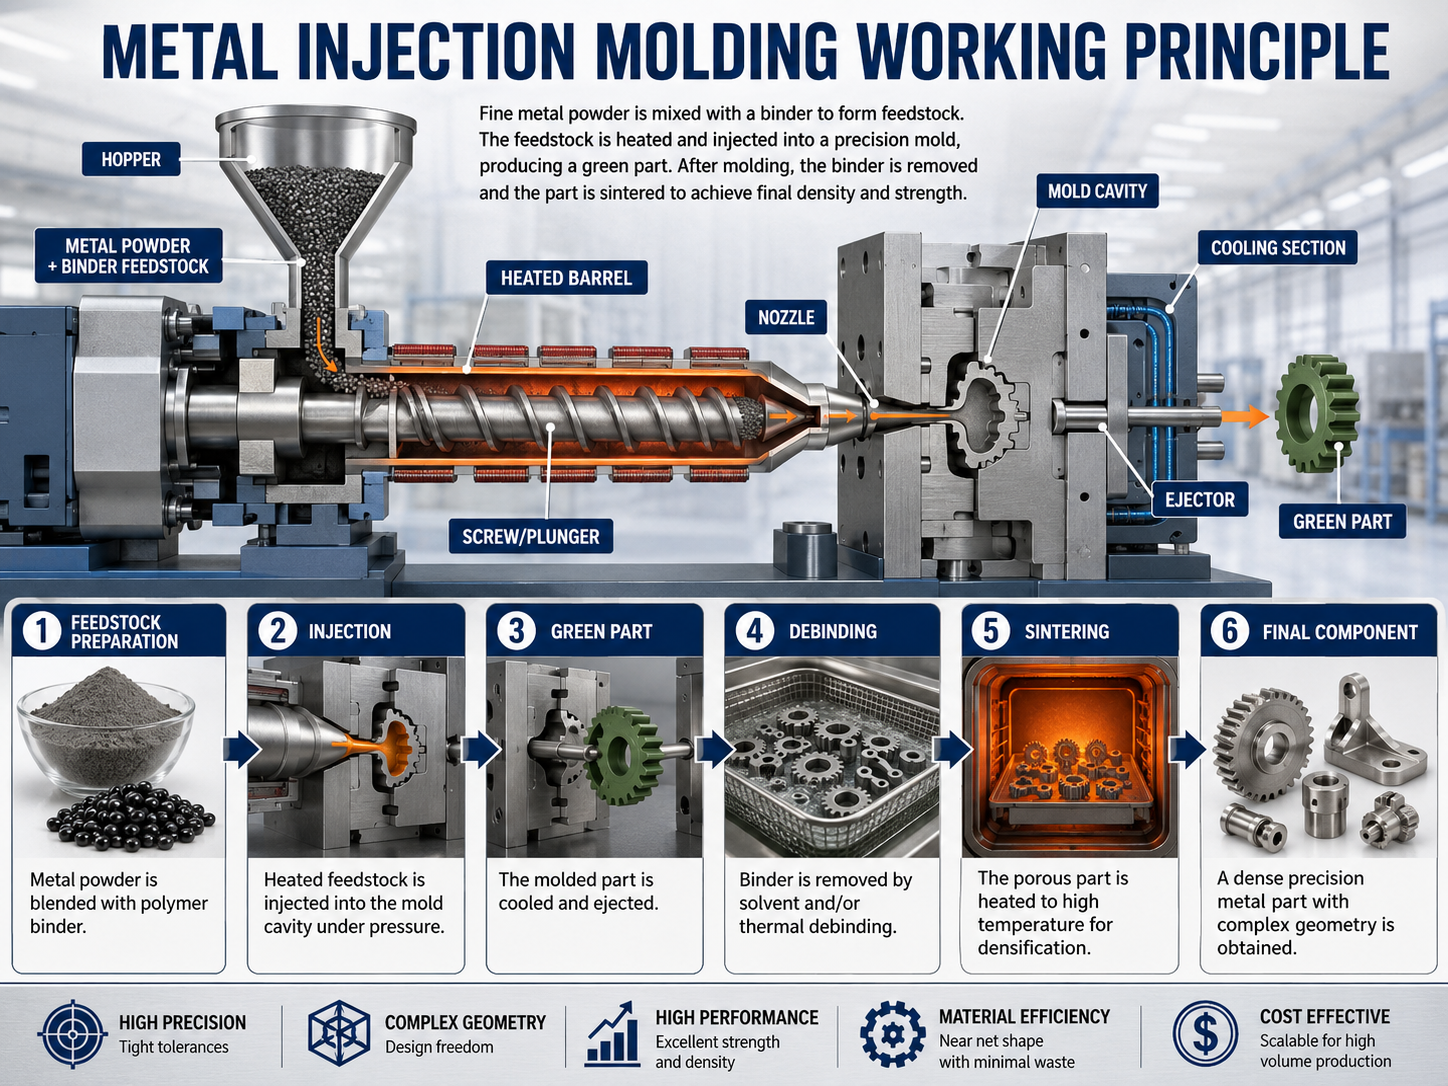
Metal Injekzio Moldekaketaren (MIM) muina metal hauts ultrafina termoplastiko aglutinatzaile batekin proportzio jakin batean nahastea da, eta ondoren, nahasketa eta granulazio bidez, jariakortasun eta plastikotasun oneko elikagai bat sortzea. Elikagaia presio handipean zehaztasun-molde baten barrunbean injektatzen da plastikozko injekzio moldeen prozesua simulatuz gorputz berde bat osatzeko, eta ondoren, gorputz berdeko aglutinatzailea kentzen da desglazatze prozesu baten bidez.
Azkenik, tenperatura altuko sinterizazioaren bidez, metal hauts partikulek lotura metalurgikoa eta dentsifikazioa jasaten dituzte, azkenean zehaztasun handiko eta dentsitate teorikotik gertu dauden forma konplexuak dituzten metal osagaiak lortuz.
MIM prozesuaren funtsa metalezko produktuen ekoizpen masiboa lortzea da plastikozko moldeaketa teknologiaren bidez, hauts metalurgiaren metalezko materialen propietateak plastikozko injekzio bidezko moldeaketaren prozesuaren malgutasunarekin konbinatuz. Bere ezaugarri nagusiak hiru alderditan islatzen dira:
- Formazio askatasun handiaHiru dimentsioko egitura konplexuak era ditzake alboko zuloekin, barneko hariekin, zeharkako zuloekin eta horma meheekin (> 0.3 mm), eta osagai anitzeko formazio integratua lor dezake, ondorengoa murriztuz. muntaia prozesuak.
- Dimentsioko zehaztasun handiaAmaitutako produktuaren dimentsio-tolerantzia ± % 0.3an kontrola daiteke, eta gainazaleko zimurtasuna Ra ≤ 1.6 μm da. Ia forma garbiko eraketa-prozesuari dagokio, eta horrek nabarmen murrizten du prozesatze finaren kostua.
- Materialen bateragarritasun sendoaIndustria-ekoizpen masiboaren eskaerei erantzunez, altzairu herdoilgaitza, karbono-altzairua, kobrea eta kobre-aleazioak bezalako oinarrizko metal-materialek MIM prozesu helduen bateragarritasuna lor dezakete, eta produktu amaituen propietate mekanikoak forjatuen parekoak izan daitezke.
MIM prozesuaren funtzionamendu printzipioa
MIM-aren ekoizpen-prozesu osoak bost urrats nagusi ditu: materialaren prestaketa, injekzio bidezko moldeoa, koipegabetzea, sinterizazioa eta ondorengo tratamendua. Prozesuaren ezarpenen kontrol onak azken produktuaren tamaina, kalitatea eta gainazalaren akabera erabakitzen ditu.
Prozesu osoaren oinarrizko logika "hautsa aglutinatzailearen bidez eratzea, eta ondoren hautsa dentsifikatzea beiraztatzearen eta sinterizazioaren bidez". Altzairu herdoilgaitza, karbono altzairua eta kobrea bezalako ohiko materialetarako, urrats bakoitzaren prozesu-parametroak estandarizatu dira. Funtzionamendu-printzipio espezifikoa eta eragiketa nagusiak hauek dira:
(1) Elikadura prestatzea
Pentsuen prestaketak batez ere metal hauts oso txikiak (altzairu herdoilgaitza, karbono altzairua, kobrea) eta aglutinatzaileak nahasten ditu. Ale txikietan bihurtzen ditugu. Ale hauek egonkorrak, erraz moldatzen dira eta uniformeak dira. Injekzio bidezko moldeorako material kualifikatuak eskaintzen dituzte.
1. Lehengaien ehunekoa:
Metal hautsa bolumenaren % 75-85 da. Aglutinatzailea % 15-25.
Lotzailea normalean oinarrizko materialez osatuta dago, hala nola polietilenoz (PE) eta polipropilenoz (PP), ftalato plastifikatzaileekin eta azido esteariko lubrifikatzaileekin. Proportzioa metal hautsaren ezaugarrien arabera doitzen da.
2. Berotzea eta nahastea:
Jarri metal hautsa eta aglutinatzailea nahasgailu batean. Berotu eta nahastu 150-200 ℃-tan. Aglutinatzailea guztiz urtu eta hautsa uniformeki estaliko da. Horrela, nahasketa uniforme bat sortuko da eta hautsa pilatzea eragotziko da.
3. Granulazioa eta baheketa:
Hoztu nahasketa urtutako materiala. Ondoren, xehatu eta bahetu. Egin 2-5 mm-ko pikor-jarioak. Horrela, injekzio-makinak ondo funtzionatuko du.
(2) Injekzio moldea
Injekzio bidezko moldeatzearen muina tenperatura eta presio altuen bidez elikadura plastifikatzea eta moldearen barrunbea betetzea da. Hoztu eta solidotu ondoren, moldea kentzen da gorputz berdea lortzeko, altzairu herdoilgaitza, karbono altzairua eta kobrea bezalako materialetarako egokia dena.
1. Plastifikazioa elikatzea:
Gehitu pikor-elikagaia injekzio-makinara. Berotu 160 ℃ eta 220 ℃ artean. Erraz urtu eta isuriko da.
2. Presio handiko injekzioa:
Material likidoa moldean injektatzen da 50-200 MPa-ko presio handiaren pean. Moldea aldez aurretik diseinatu behar da metalezko materialaren sinterizazio-kontrakzio-tasaren arabera, kontrakzio-tolerantzia bat gordeta.
3. Hoztea eta desmoldatzea:
Urtutako materiala giro-tenperaturara hozten da. Lotzailea gogortu eta forma ematen dio. Hozteak gutxienez 3 minutu irauten du. Hozte azkarrak pitzadurak sor ditzake.
(3) Koipegabetzea
Koipegabetzea gorputz berdetik aglutinatzailea kentzeko prozesua da, erresistentzia jakin bat duen gorputz berde porotsu eta koipegabetu bat lortzeko, ondorengo sinterizaziorako prestatuz.
Desbeiratzearen zailtasun nagusia aglutinatzailearen lurruntze-tasa kontrolatzea da. Azkarregi desagertzen bada, presioa sortuko da gorputz berdearen barruan. Horrek pitzadurak eta burbuilak sortzen ditu. Beraz, poliki-poliki kendu behar dugu. Industrian, altzairu herdoilgaitza, karbono-altzairua eta kobrea normalean erabiltzen dira disolbatzaile bidezko koipegabetze eta koipegabetze termiko nahasketa batekin.
1. Disolbatzaile bidezko koipegabetzea:
Busti gorputz berdea etanol edo azetonan. Horrek aglutinatzailearen zati disolbagarriak kentzen ditu. Poro txikiak sortzen ditu. Poro hauek koipegabetze beroaren kanal gisa funtzionatzen dute. Gainerako aglutinatzailea % 10etik beherakoa izan behar da.
2. Koipegabetze beroa:
Jarri aurrez tratatutako gorputz berdea labe batean. Berotu poliki 200-400 ℃-ra. Berotze-abiadura 5 ℃ minutuko edo txikiagoa izan behar da. Geratzen den aglutinatzailea gas bihurtuko da eta desagertuko da. Prozesu osoak nitrogeno atmosfera erabiltzen du. Horrek karbono altzairua eta kobrea oxidaziotik babesten ditu.
3. Koipegabetze osteko ikuskapena:
Probatu geratzen den aglutinatzaile kopurua. Ez du % 0.5etik gorakoa izan behar. Egiaztatu pieza egoera onean dagoen. Kendu produktu ez-kalifikatuak. Sinterizazioaren emaitza kaltetuko dute.
(4) Sinterizazioa
Sinterizazioaren muina koipegabetutako pieza hutsa tenperatura altuko sinterizazio-labe batean sartzea eta metalezko materialaren urtze-puntuaren % 85-90era berotzea da, metalezko hauts-partikulak difusio atomikoa, lotura metalurgikoa eta birkristalizazioa eraginez, poroak pixkanaka itxiz dentsifikazioa lortzeko, eta azkenean maila teorikotik gertu dagoen dentsitatea duen metalezko produktu bat lortuz.
Altzairu herdoilgaitza, karbono altzairua eta kobrea diren hiru material erabilienentzat, sinterizazio prozesuaren parametroetarako estandar argiak eratu dira. Funtzio nagusi zehatzak hauek dira:
1. Sinterizazio-atmosfera:
Altzairu herdoilgaitzerako, hidrogeno edo amoniako deskonposatu atmosfera (oxidazioaren aurkakoa) erabiltzen da; karbono altzairurako, nitrogeno eta hidrogeno atmosfera mistoa hartzen da; kobrerako, nitrogeno puru atmosfera erabiltzen da materialaren oxidazioa edo tenperatura altuetan konposatu hauskorrak eratzea saihesteko.
2. Oinarrizko parametroak:
Altzairu herdoilgaitzaren sinterizazio-tenperatura: 1300-1350℃, 2-3 orduz mantenduz; karbono-altzairuaren sinterizazio-tenperatura: 1250-1300℃, 1.5-2.5 orduz mantenduz; kobrearen sinterizazio-tenperatura: 850-950℃, 1-2 orduz mantenduz. Berotze-abiadura 2-5℃/min-tan kontrolatzen da.
3. Dentsifikazio efektua:
Sinterizazioaren ondoren, altzairu herdoilgaitzezko, karbono altzairuzko eta kobrezko produktuen dentsitatea % 95-% 98ra irits daiteke (dentsitate teorikotik gertu), mikroegitura uniformearekin eta forjatuen pareko propietate mekanikoekin.
(5) Post-prozesatzeko
Post-tratamenduaren muina produktu sinterizatuen aplikazio-eskakizunen arabera zehaztasun-zuzenketak eta errendimendu-hobekuntzak egitea da, azken erabilera-eskakizunak betetzeko. Altzairu herdoilgaitzezko, karbono-altzairuzko eta kobrezko produktuen kasuan, post-tratamendu metodoek batez ere tratamendu termikoa, gainazaleko tratamendua eta zehaztasun-mekanizazioa barne hartzen dituzte, eta prozesuaren egokitzapena handia da.
1. Bero tratamendua:
Karbono altzairua berotu eta prozesatzen dugu tenplaketa eta tenplaketa bidez. Horrek bere gogortasuna eta higadura-erresistentzia handitzen ditu. Altzairu herdoilgaitza disoluzio-zahartzearekin tratatzen dugu. Horrek bere korrosioarekiko erresistentzia eta erresistentzia areagotzen ditu. Kobrea erretzen dugu plastikoagoa izan dadin eta bere eroankortasun elektrikoa hobetzeko.
2. Gainazaleko tratamendua:
Beharren arabera gainazaleko tratamendu desberdinak egiten ditugu. Horien artean daude leuntzea (Ra≤0.8μm), hareazko xaflaketa eta korrosioari aurre egiteko zink edo nikelezko estaldura. Oxidazio tratamendua erabiltzen dugu kobrezko produktuak babesteko.
3. Doitasun mekanizatua:
Zehaztasun handiko piezetan ebaketa txiki batzuk egiten ditugu, hala nola zulo haridunetan eta kokapen-zuloetan. Tamaina-tolerantzia ±0.01 mm-ren barruan kontrolatzen dugu. Horrek muntaketa-beharrak asetzen ditu.
4. Moldaketa:
Sinterizazioaren ondoren forma pixka bat aldatzen duten produktuetan moldaketa hotza erabiltzen dugu. Horri esker, tamaina egokia berreskuratu ahal izango dute.
MIM-ren oinarrizko materiala
- Metalezko injekzio-moldeak material hauek erabiltzen ditu:
- Altzairu Herdoilgaitza (AA): Korrosioarekiko erresistentzia eta erresistentzia mekaniko handia du. Oso erabilia da automobilgintzan, medikuntzan eta aeroespazialean. Industria hauek iraunkorrak diren eta ingurune gogorretan ondo funtzionatzen duten produktuak behar dituzte.
- Karbono Altzairua (AK): Erresistentzia eta gogortasun handia behar duten piezetarako erabiltzen da. Kostu txikikoa eta erabilgarria da. Industria askotan erabiltzen da, hala nola engranajeetan, finkagailuetan eta automobilgintzako piezetan.
- Kobalto-Kromoa (Co-Cr): Sendoa, higaduraren eta korrosioaren aurkakoa da. Oso erabilia da inplante medikoetan eta ebakuntza-tresnetan. Eremu hauek fidagarritasun oso handiko produktuak behar dituzte.
- M2 Tresna Altzairua: M2 tresna altzairua ondo funtzionatzen du MIM-en tresna eta molde sendoak egiteko. Gogortasun handia, gogortasun ona eta higadurarekiko erresistentzia handia ditu. Oso erabilia da ebaketa-erremintetarako eta tentsio handiko piezen pean dauden industria-piezetarako.
- Titanioa (Ti): Titanioa oso ezaguna da MIM-n bere pisu arinagatik, erresistentzia handiagatik eta korrosioarekiko erresistentziagatik. Desaglutinatzea eta sinterizazioa arretaz kontrolatu behar dira haien propietateak babesteko. Oso erabilia da aeroespazialean, medikuntzan eta kirol-ondasunen industrietan.
- Kobrea: Kobrea MIM teknologiarekin prozesatu daiteke. Baina sinterizazio-atmosferaren kontrol oso zehatza behar du. Beraz, bere aplikazioa altzairua eta nikel aleazioak baino mugatuagoa da.
- Nikel aleazioak (Inconel): Nikel aleazioak tenperatura altuetan eta erresistentzia handikoak dira. Oso erabiliak dira aeroespazialean, energia-industrian eta kimikan. Industria hauek askotan muturreko baldintzetan lan egiten dute.
- 6061 Aluminio Aleazioa: 6061 aluminioa MIM-rekin erabil daiteke teknologia berezi batekin. Baina metodo hau ez da ohikoa. Aluminioak sinterizazio baldintza bereziak behar ditu.
- 7075 aluminiozko aleazioa: 7075 aluminioa MIM bidez ekoiztu daiteke baldintza berezietan. Baina ez da oso erabilia. Sinterizazio ezarpen ez-estandarrak behar ditu.
- Burdin-karbono aleazioak: Burdin-karbono aleazioek erresistentzia handiko eta mekanizagarritasun oneko piezak ekoizten dituzte. Automobilgintzan eta industria orokorrean erabiltzen dira. Balbulak eta engranajeak bezalako piezak egiten dituzte.
MIM-ren abantailak eta desabantailak
MIM prozesua, teknologia helduaren, moldagarritasun zabalaren eta ekoizpen masiboaren eraginkortasun handiaren abantailekin, metalezko pieza txiki eta konplexuak ekoizteko teknologia nagusi bihurtu da. Hala ere, lehengaien ezaugarrien, prozesuen loturen eta ekipamenduen eskakizunen mugak direla eta, oraindik ere muga batzuk ditu.
Bere abantailak eta desabantailak oso lotuta daude kantitate handiko, tamaina txikiko eta egitura konplexuko ekoizpen-eszenatokiekin. Egoera horietan, bere abantailak nabarmenak dira, baina bere mugak pixkanaka gainditu daitezke prozesuen optimizazioaren eta kontrol estandarizatuaren bidez, honela:
(1) Abantailak
-
Moldeatzeko askatasun handia du eta egitura konplexuen ekoizpen masibo integratua lor dezake
Hau da MIM prozesuaren abantaila nagusia. Egitura konplexuak era ditzake, ebaketa, galdaketa eta forjaketa tradizionalen bidez prozesatzeko zailak direnak, hala nola alboko zuloak, barneko hariak, zeharkako zuloak eta horma meheak (> 0.3 mm) dituzten metalezko pieza txikiak, eta osagai anitzeko konformazio integratua lor dezake, ondorengo muntaketa prozesuak murriztuz.
Adibidez, altzairu herdoilgaitzezko konektore elektronikoen egitura konplexua MIM prozesuaren bidez eratzen da aldi berean, eta horrek ekoizpen-eraginkortasuna % 50 baino gehiago handitzen du muntaketa-prozesu tradizionalarekin alderatuta.
-
Materialen erabilera-tasa handia eta kostu-abantaila nabarmena ditu masa-ekoizpenean
MIM prozesuaren materialen erabilera-tasa % 98tik gorakoa izan daiteke, eta hori askoz handiagoa da ebaketa-prozesu tradizionala baino (% 30-% 50). Batez ere, altzairu karbonatua, altzairu herdoilgaitza eta kobrea bezalako seriean ekoitzitako materialetan, lehengaien hondakinak nabarmen murrizten ditu.
Bitartean, prozesu honek masa-ekoizpen automatizatua lor dezake. Barrunbe anitzeko moldeen aplikazioak pieza bakoitzeko kostua nabarmen murrizten du ekoizpena handitzen den heinean. Urtean 100,000 pieza baino gehiagoko ekoizpena duten produktuen kasuan, kostua % 30etik % 50era txikiagoa da zehaztasun-ebaketa prozesamenduarena baino.
-
Oinarrizko materialaren teknologia heldua da, eta amaitutako produktuaren errendimendua egonkorra eta erregulagarria da
Altzairu herdoilgaitza, karbono altzairua eta kobrea diren hiru material nagusietarako MIM prozesua guztiz estandarizatu da. Lotura bakoitzaren parametroak, hala nola hautsaren prestaketa, elikadura eta nahasketa, beiraztatzea eta sinterizazioa, argiak dira, eta produktu amaituen etekina % 95etik gorakoa izan daiteke.
Gainera, produktu amaituen errendimendua tratamendu termikoaren bidez erregulatu daiteke. Adibidez, karbono altzairuaren gogortasuna nabarmen hobetzen da tenplatu eta tenplatu ondoren, altzairu herdoilgaitzaren korrosioarekiko erresistentzia hobetzen da disoluzio zahartzearen ondoren, eta kobrearen plastizitatea eta eroankortasun elektrikoa optimizatzen dira errekuntzaren ondoren, hainbat arlotako errendimendu eskakizunak betez.
-
Dimentsio handiko zehaztasunak eta ia sareko konformazioak mekanizazio fina murrizten dute
Amaitutako produktuaren dimentsio-tolerantzia ± % 0.3an kontrola daiteke, eta gainazaleko zimurtasuna Ra < 1.6 μm da. Altzairu herdoilgaitzezko, karbono-altzairuzko eta kobrezko produktuetarako, zehaztasun handiko piezetarako prozesatze fin txiki bat besterik ez da behar, edo batere prozesatu ere ez da behar, eta horrek nabarmen murrizten du prozesatze finaren kostua.
Aldiz, metalezko galdaketa tradizionalaren tolerantzia ± % 1-% 2 da, eta horrek prozesatzeko prozedura fin ugari eskatzen ditu.
-
Ekipamenduak eta prozesuak moldagarritasun handia dute eta erraz lortzen dira ekoizpen-lerroaren hobekuntzak
MIM ekoizpen-ekipoak plastikozko injekzio bidezko moldeo-ekipoetan oinarrituta apur bat alda daitezke, eta altzairu herdoilgaitzezko, karbono-altzairuzko eta kobrezko prozesu-parametroak ez dira nabarmen egokitu behar. Hardware prozesatzeko enpresek beren ekoizpen-lerroak azkar berritu ditzakete inbertsio-kostu txikiekin eta itzulera azkarrekin.
(2) Desabantailak
Produktuaren tamainari eta hormaren lodierari buruzko mugak daude.
-
Injekzio bidezko moldeo-ekipoen eta sinterizazio-labeen mugak direla eta, MIM prozesua egokia da metalezko pieza txiki eta meheak fabrikatzeko. Oro har, produktuaren gehienezko tamaina < 100 mm da, pisua < 50 g eta hormaren lodiera > 0.3 mm.
Tamaina handiko (> 200 mm) eta horma lodiko (> 10 mm) altzairu herdoilgaitzezko, karbono altzairuzko eta kobrezko produktuetan, sinterizazio irregularra, dentsitate baxua eta deformazioa bezalako akatsak gerta daitezke, eta horrek zaildu egiten du errendimendu koherentea bermatzea.
-
Desglazatzeko eta sinterizatzeko zikloa luzea da, eta ekoizpen-eraginkortasun orokorra plastikozko injekzio bidezko moldeoarena baino txikiagoa da.
MIM prozesuaren desglazatze zikloa normalean 8 eta 24 ordu artekoa da, eta sinterizazio zikloa 1 eta 3 ordu artekoa, plastikozko injekzio bidezko moldeoa baino askoz luzeagoa (segundo batzuetatik minutu batzuetara).
Sinterizazio-tenperatura nahiko baxuak dituzten kobrezko produktuen kasuan ere, prozesu-ziklo orokorra luzeagoa da oraindik ere galdaketa tradizionalarena baino, eta horrek, neurri batean, ekoizpen-eraginkortasunari eragiten dio.
-
Sinterizazioaren uzkurtze-tasa handia da, eta zaila da tamaina kontrolatzea
Altzairu herdoilgaitzez, karbono altzairuz eta kobrez egindako MIM produktuen sinterizazio-uskurtze-tasa % 14-% 20koa da, metalezko injekzio-galdaketarena baino askoz handiagoa (< % 5). Sinterizazio-uskurtze-tasaren gorabehera txikienak ere dimentsio-desbideratzeak eragin ditzake produktu amaituetan.
Beraz, hainbat lotura zehatz-mehatz kontrolatu behar dira, hala nola hautsaren ezaugarriak, elikaduraren uniformetasuna eta sinterizazio-tenperatura, eta horrek prozesuaren kontrolari eskakizun handiak ezartzen dizkio.
-
Moldearen kostua altua da, eta horrek ekoizpen masiborako egokia egiten du
MIM prozesurako moldeak zehaztasun-moldeak dira, material desberdinen sinterizazio-uzkurdura-tasaren arabera bereiz diseinatu behar direnak. Moldeen materialak normalean kalitate handiko molde-altzairua dira, prozesatzeko zehaztasun-eskakizun handiekin. Moldearen garapen-kostua altua da, eta zikloa luzea (1-2 hilabete).
Urtean 10,000 pieza baino gutxiagoko ekoizpena duen serie txikiko ekoizpenerako, moldeen kostua produktu bakoitzari esleitzen zaio, eta horrek kostu total nahiko altua ekarriko du.
MIM-en errendimenduan eragina duten faktoreak
MIM-en produktuaren errendimendua lau faktore-dimentsiok eragiten dute erabat: lehengaien ezaugarriak, prozesu-parametroak, ekipamenduen zehaztasuna eta prozesuaren kontrola. Lau dimentsioen eragin-faktore nagusiak eta ekintza-mekanismoak hauek dira:
(1) Lehengaien ezaugarriak
Lehengaien ezaugarrien artean, metal hautsen eta aglutinatzaileenak daude. Horien artean, metal hautsen ezaugarriak dira eragin handiena duten faktoreak, eta aglutinatzaileen ezaugarriek, berriz, moldaketa prozesuaren egonkortasunean eragiten dute.
1. Metal hautsak hainbat ezaugarri nagusi ditu:
Karbono altzairuaren partikulen tamaina, forma, oxigeno edukia eta karbono edukia.
Partikulak handiegiak badira, elikadura ez da ondo isuriko, eta sinterizatutako produktua ez da dentsoa izango.
Oxigeno gehiegi izateak ezpurutasun gogorrak sortuko ditu sinterizazioan. Produktua ez da hain sendoa eta gogorra bihurtzen.
Karbono altzairuaren karbono edukia okerra bada, tratamendu termikoaren ondoren gogortasuna ez da egonkorra izango.
2. Lotzailearen ezaugarriak:
Aglutinatzailearen formulak, jariakortasunak eta kentzeko gaitasunak eragina dute elikaduran, gorputz berdean eta glaseatzeko emaitzan.
Plastifikatzaile gutxiegi badago, elikadura gogortu egiten da. Moldea erraz blokeatu dezake injekzioan zehar. Lubrifikatzaile gehiegi izateak gorputz berdea ahultzen du. Erraz hausten da moldetik ateratzen dugunean. Aglutinatzaile hondarrak zuloak eta burbuilak sortzen ditu sinterizazioaren ondoren.
(2) Prozesuaren parametroak
MIM-en prozesu-ezarpen nagusiak injekzioa, beiraztatzea kentzea eta sinterizazioa dira. Material ezberdinek beren kontrol-eremuak dituzte. Errorearen balioa ±% 5ean mantendu behar dugu.
1. Injekzio bidezko moldaketa parametroak:
Tenperaturak, presioak eta euste-denborak gorputz berdearen dentsitatean eta kalitatean eragina dute. Tenperatura baxuak materiala moldea gaizki betetzen du. Presio baxuak zuloak eta koskak sortzen ditu gorputz berdean. Euste-denbora laburrak barne-tentsioa sortzen du. Piezak erraz aldatuko du forma sinterizatu ondoren.
2. Koipegabetzeko parametroak:
Koipegabetze-tasa, koipegabetze-tenperatura eta koipegabetze-atmosfera dira gakoak. Tenperatura gehiegi igotzen bada, aglutinatzailea azkar lurruntzen da. Horrek gorputz berdea pitzatzea eta burbuilak sortzea eragiten du. Airean koipegabetzeak altzairu herdoilgaitza, karbono-altzairua eta kobre-hautsa oxida ditzake. Horrek sinterizazio-emaitzan eragina izango du.
3. Sinterizazio parametroak:
Sinterizazio-tenperatura, mantentze-denbora eta atmosfera dira faktore nagusiak. Azken produktuaren dentsitatea eta erresistentzia erabakitzen dituzte.
Tenperatura baxuak atomo-difusio nahikorik ez izatea eta dentsitate txikia dakartza. Tenperatura altuegiek aleen hazkundea eta gogortasunaren gutxitzea eragiten dute. Sinterizazio-atmosfera okerra bada, metala oxidatu edo material hauskorrak sor ditzake.
(3) Ekipamenduaren zehaztasuna
MIM prozesuak zehaztasun handiko eta egonkortasun handiko ekipamendua behar du. Ekipamenduko akatsek prozesuaren parametroak aldatuko dituzte. Horrek produktuen kalitatean eragina izango du. Ekipamendu nagusien artean daude injekzio-makinak, koipegabetzeko labeak eta sinterizazio-labeak.
1. Injekzio bidezko moldeatzeko makina:
Torlojuaren presio-kontrolaren zehaztasunak eta tenperatura-kontrolaren zehaztasunak zuzenean eragiten dute elikaduraren plastifikazioaren uniformetasunean.
2. Sinterizazio labea:
Tenperatura eta atmosferaren kontrol zehatza ere oso garrantzitsuak dira.
3. Proba-ekipoak:
Zehaztasun handiko probak egiteko makinak materialen eta produktuen proben zuzentasunean eragina dute. Ekoizpen-prozesua hobetzeko datu baliagarriak ematen dituzte.
MIM teknologiaren aplikazioak
MIM prozesua, teknologia helduaren, kostu kontrolagarriaren eta ekoizpen masiboaren eraginkortasun handiko abantailekin, hainbat industria-arlotan aplikatu da, hala nola kontsumo-elektronikan, automobilgintzan, hardware-tresnetan, etxetresna elektroniko eta elektrikoetan, makineria orokorrean eta gailu medikoetan.
(1) Kontsumorako elektronika
Kontsumo-elektronika da MIM teknologiaren aplikazio-eremu helduena. Eskakizun nagusiak zehaztasuna, miniaturizazioa, korrosioarekiko erresistentzia eta itxura ona dira. Produktuak batez ere 1 eta 10 mm arteko dimentsioak dituzten mikropiezak dira. Produktu tipikoen artean daude SIM txartelen euskarriak, kameraren euskarriak, C motako interfazearen osagaiak, etab.
(2) Automobilgintzaren fabrikazioa
Automobilgintza MIM teknologiaren aplikazio-eremu garrantzitsua da. Oinarrizko eskakizunak erresistentzia handia, higadura-erresistentzia, tenperatura altuarekiko erresistentzia, eroankortasun elektrikoa eta serie-ekoizpen egonkorra dira. Produktuek automobilgintzako potentzia-sistemetarako, sistema elektronikoetarako eta segurtasun-sistemetarako zehaztasun-pieza txikiak hartzen dituzte barne, hala nola ABS balbula-gorputzak, bateria-konektoreak eta kontrol-sistemetarako zehaztasun-engranajeak.
(3) Hardware tresnak
Hardware tresnen arloa da karbono altzairuaren MIM prozesuaren aplikazio eszenatoki nagusia. Eskakizun nagusiak kostu baxua, erresistentzia handia eta higadurarekiko erresistentzia dira. Produktuak batez ere tresna txikien osagarriak dira, hala nola guraizeen ardatz birakariak, giltza-klipak, labana-xafla finkagailuak, etab. Ez dago korrosioarekiko erresistentziari buruzko baldintza berezirik.
(4) Elektronika eta ingeniaritza elektrikoa
Elektronika eta ingeniaritza elektrikoaren arloko oinarrizko eskakizunak eroankortasun elektriko handia, eroankortasun termiko handia eta zehaztasuna dira. Aplikazioen artean, konektore-terminalak, transformadore-nukleoak, bero-hustugailuak eta abar daude.
(5) Gailu medikoa
Gailu medikoen arloak korrosioarekiko erresistentzia, biobateragarritasun eta produktuen zehaztasun oso eskakizun handiak ditu. 316L altzairu herdoilgaitzezko MIM prozesuaren aplikazio-eszenatoki nagusia da, hala nola, gutxieneko inbaditzaile diren kirurgia-tresnen pintzak, klip hemostatikoak, hortz-tresnen osagarriak, etab.
MIM eta beste mota batzuen arteko konparaketa injekzioa
| Konparazio-dimentsioa | MIM | Plastikozko injekzio-moldeaketa | Metalezko galdaketa-moldaketa |
| Materiala moldatzen | Altzairu herdoilgaitza/karbono altzairua/kobrezko hauts ultrafina + aglutinatzailea | Termoplastikoak/termoegonkorrak diren plastikoak | Batez ere aluminiozko aleazio urtua/zink aleazioa/magnesio aleazioa |
| Zehaztasuna eratuz | Altua, ±% 0.3ko tolerantziarekin eta gainazal leunarekin | Tolerantzia altua ± % 0.1-% 0.5, ehundura finak sortzeko erraza | Ertaina, tolerantzia ±%1-%2, ondorengo akabera behar du |
| Konplexutasuna eratzea | Egitura konplexu eta txikiak egiteko erabil daiteke, hala nola horma mehekoak, mikrozulatuak eta barne-haridunak. | Egitura konplexuetarako erabil daiteke, eta kontuan hartu behar da zirriborroaren angelua. | Egitura sinpleetarako eta ezaugarri fin eta konplexuak eratzeko zailak direnetarako egokia |
| Produktuen errendimendua | Metalen propietateak: erresistentzia handia, beroarekiko erresistentzia, korrosioarekiko erresistentzia/eroankortasun elektrikoa | Arina eta isolatzailea da, baina erresistentzia eta tenperaturarekiko erresistentzia eskasa du | Ezaugarri metalikoak: Erresistentzia ertaina, mikroporo akats batzuekin |
| Materialen erabilera-tasa | % 98 baino gehiago, ia garbi eratua, hondakin oso gutxirekin | Hondakinen % 95 baino gehiago zuzenean birziklatu daitezke | % 80tik % 90era, atean distira askorekin, berriro urtu eta birziklatu behar dena |
Konparaziotik argi uler ditzakegu. Plastikozko injekzioa seriean ekoitzitako plastikozko produktuetarako erabiltzen da. Metalezko injekzio bidezko galdaketa pieza sinple ertain eta handietarako erabiltzen da. MIM da egokiena pieza metaliko txiki eta konplexuetarako. Fabrikazio-teknologia aurreratua da.
Ondorioa
MIM prozesuaren oinarrizko balioa fabrikazio-prozesu tradizionalekin lortzea zaila den metalezko pieza txiki, konplexu eta zehatzen ekoizpen masiboaren arazoa konpontzean eta ebaketa, galdaketa eta molde-galdaketa prozesu tradizionalen hutsune teknikoa betetzean datza.
Prozesu honek, konformazio-askatasun handia, dimentsio-zehaztasun handia, materialen erabilera-tasa handia eta amaitutako produktuaren propietate mekaniko bikainak bezalako abantaila nagusiekin, prozesu helduen ezaugarriak, kostu kontrolagarriak eta material ezberdinetara egokitzeko gaitasun zabala konbinatzen ditu.
Hainbat arlotan ekoizpen masiboko teknologia nagusia bihurtu da, hala nola kontsumo-elektronikan, automobilgintzan, hardware-tresnetan eta etxetresna elektroniko eta elektrikoetan. Berrikuntza teknologikoa, prozesuen heldutasuna eta merkatuaren praktikotasuna uztartzen dituen fabrikazio-teknologia aurreratua da.
Zergatik aukeratu Noble zure MIM fabrikatzaile gisa?
NOBLE zure fabrikazio pertsonalizaturako irtenbide fidagarria da. Prototipoen diseinutik fabrikaziora, fabrikazio baliabide erraldoien, teknologia egokiaren, prozesu arintuaren, aholkularitza adituaren eta kalitate ikuskapen prozesu perfektuaren bidez, zure ideiak errealitate bihur ditzakegu.
Metalezko injekzio bidezko moldekatutako piezen aurrekontuak berehala lor ditzakezu linean, prototipo azkarretik ekoizpenera arte. Gure fabrikazio-irtenbideei esker, zure metalezko injekzio bidezko moldekatutako proiektuak optimizatu daitezke epeak eta kostuak kontuan hartuta. NOBLE-k zure metalezko injekzio bidezko moldekatutako piezak eskaeraren arabera kalitate gorenarekin fabrikatzen lagun zaitzake.
NOBLEren metalezko injekzio bidezko moldaketa zerbitzu pertsonalizatuak aproposak dira prezio lehiakorreko eta kalitate handiko piezak egiteko, epe laburrekoetan, metalezko prototipoetatik hasi eta ekoizpen moldaketaraino. Makina indartsu eta zehatzak dituzten fabrikazio instalazio esanguratsuek bermatzen dute molde-tresna berdinak erabiltzen direla pieza bateragarriak sortzeko. Are hobeto, doako aholkularitza aditua eskaintzen dugu metalezko injekzio bidezko moldaketa eskaera guztiekin, moldeen diseinuari buruzko aholkuak, azken erabilerarako material eta akabera aukeraketa eta bidalketa metodoak barne.
ohiko galderak
-
Zein baldintza nagusi bete behar dituzte MIM metal hautsek?
Partikula-tamaina 10-45μm, esferizitatea ≥0.9, oxigeno-eduki baxua eta partikula-tamainaren banaketa arrazoizkoa lehengaiaren uniformetasuna eta sinterizazio-dentsifikazioa bermatzeko.
-
Zergatik dago zorrotz kontrolatuta MIM-en deslotura-prozesua?
Saihestu barne-presioa aglutinatzailearen lurruntze azkarraren ondorioz, pitzadurak, burbuilak eta pieza berdeen deformazioa saihestuz.
-
Zein da MIM piezen sinterizazio-usurtze-tasa tipikoa?
% 15-% 20 guztira; uzkurdura-tartea gorde behar da moldearen diseinuan, dimentsio-zehaztasuna bermatzeko.







