
Sarrera
Plastikozko moldekatze-prozesu okerra aukeratzeak proiektu baten kostuak bikoiztu eta ekoizpena hilabetez atzeratu dezake. Prozesu batean ondo funtzionatzen duen pieza amesgaizto bihurtzen da beste batean. Moldea pitzatzen da. Materiala gaizki isurtzen da. Ziklo-denbora luzatzen da.
Hiru metodo ohiko daude plastikozko piezetarako. Injekzio bidezko moldeoa . Konpresio bidezko moldeoa . Errotazio bidezko moldeoa . Bakoitzak modu ezberdinean funtzionatzen du. Bakoitza forma, bolumen eta material desberdinetarako egokia da.
Zer da injekzio moldaketa?
Hau da jende gehienak “plastikozko moldeaketa” entzuten duenean imajinatzen duen prozesua. Makina batek plastikozko pelletak hartu, urtu eta gero urtutako materiala metalezko molde itxi batera botatzen du. Plastikoak barrunbe guztiak betetzen ditu, hoztu eta solidotu egiten da. Ondoren, moldea ireki eta pieza kanporatzen du. Ziklo-denborak laburrak dira. Hogeita hamar segundo izaten dira ohikoak pieza txikientzat.
Nola funtzionatzen du?
Berotutako upel baten barruko torloju bat biratzen da. Plastikozko pelletak urtzen ditu. Ondoren, torlojua aurrera mugitzen da enbolo baten moduan. Urtutako plastikoa tobera batetik molde barrunbera sartzen du. Moldea itxita geratzen da presiopean pieza hozten den bitartean. Solidotu ondoren, moldea irekitzen da. Kanporatze-pinek pieza kanporatzen dute. Ziklo osoa automatikoki errepikatzen da. Ez da gizakiaren esku-hartzerik behar zikloen artean.
Aplikazio onenak
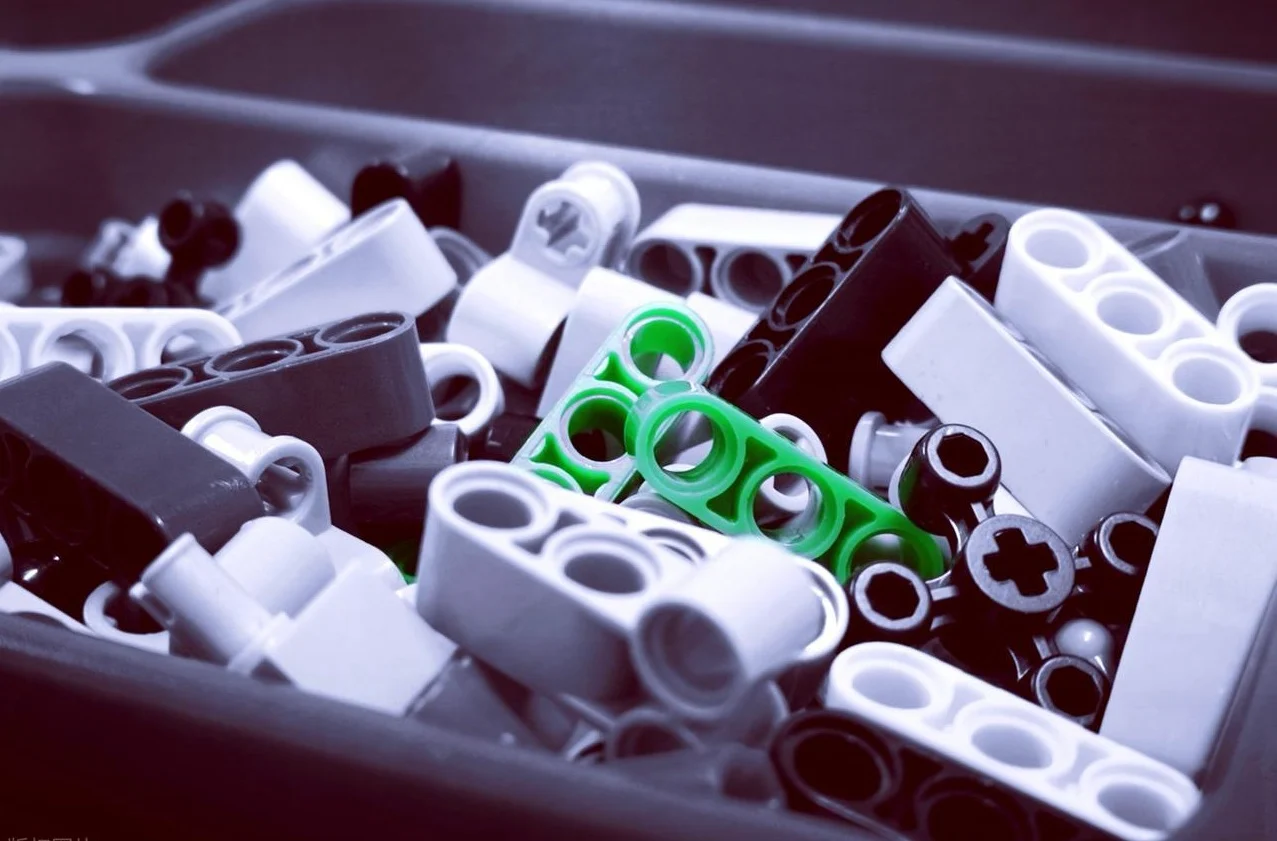
Bolumen handiko ekoizpenean injekzio-moldeaketa nagusitzen da. Geometria konplexuak. Tolerantzia estuak. Emaitza koherenteak milioika piezetan zehar. Pentsa LEGO piezak. Botilen tapoiak. Gailu medikoen karkasak. Automobilgintzako konektoreak. Etengailu elektrikoak. Zehaztasuna eta kantitate handiak behar dituen edozein produktu prozesu horretara bideratzen da.
Pieza txiki eta korapilatsuak ondo funtzionatzen dute. Horma meheak posible dira. Saihetsak, koska-zuloak eta egokitze-elementuak bezalako ezaugarriak erraz txertatzen dira. Bezeroek injekzio-moldeaketa aukeratzen dute ehunka mila pieza berdinak behar dituztenean.
Abantaila nagusiak
- Moldea martxan dagoenean, ziklo-denborak azkarrak dira. Pieza bakoitzeko hamabost eta hirurogei segundo artean izaten da ohikoa. Zehaztasuna bikaina da. ±0.05 mm-ko tolerantziak ohikoak dira tresna eta material egokiekin. Gainazaleko akabera moldetik zuzenean dator. Aplikazio askotan ez da bigarren mailako akaberarik behar. Automatizazioa erraza da. Robotek piezak kendu eta osagaiak txertatu ditzakete.
- Material-hondakinak txikiak dira. Hodiak eta txorrotak eho eta birrindu gisa berrerabili daitezke. Makina martxan dagoenean, pieza bakoitzeko lan-kostua txikia da.
Desabantaila nagusiak
- Tresneriaren kostua oso altua da. Ekoizpen-mailako altzairuzko molde batek hogei mila eta ehun mila dolar edo gehiago balio du askotan. Epeak luzeak dira. Molde konplexu batentzat zortzi eta hamasei aste artean izatea normala da. Moldea moztu ondoren diseinu-aldaketak garestiak eta motelak dira.
- Injekzio bidezko moldekatzeak zentzu ekonomikoa du bolumen handiagoetan bakarrik. Bostehun edo mila pieza baino gutxiagotan, pieza bakoitzeko tresneriaren kostua debekatzailea da. Lote txikiak behar dituzten pertsonek beste prozesu batzuk aztertu beharko lituzkete lehenik. Hasierako inbertsioa erreala da. Ez da berreskuragarria produktuak merkatuan huts egiten badu.
Zer da konpresio moldaketa?
Prozesu honek injekzio bidezko moldeoarekin alderatuta modu ezberdinean funtzionatzen du. Ez dago torlojurik. Ez dago presio handiko injekziorik. Horren ordez, norbaitek aurrez neurtutako material kantitate bat sartzen du molde-barrunbe ireki batean. Moldea poliki ixten da. Beroak eta presioak materiala barrunbearen forma hartzera behartzen dute. Ondoren, pieza sendotzen da. Moldea irekitzen da. Norbaitek amaitutako pieza ateratzen du. Ekipamendu sinplea. Presio txikiagoak. Ikuspegi guztiz desberdina.
Nola funtzionatzen duen
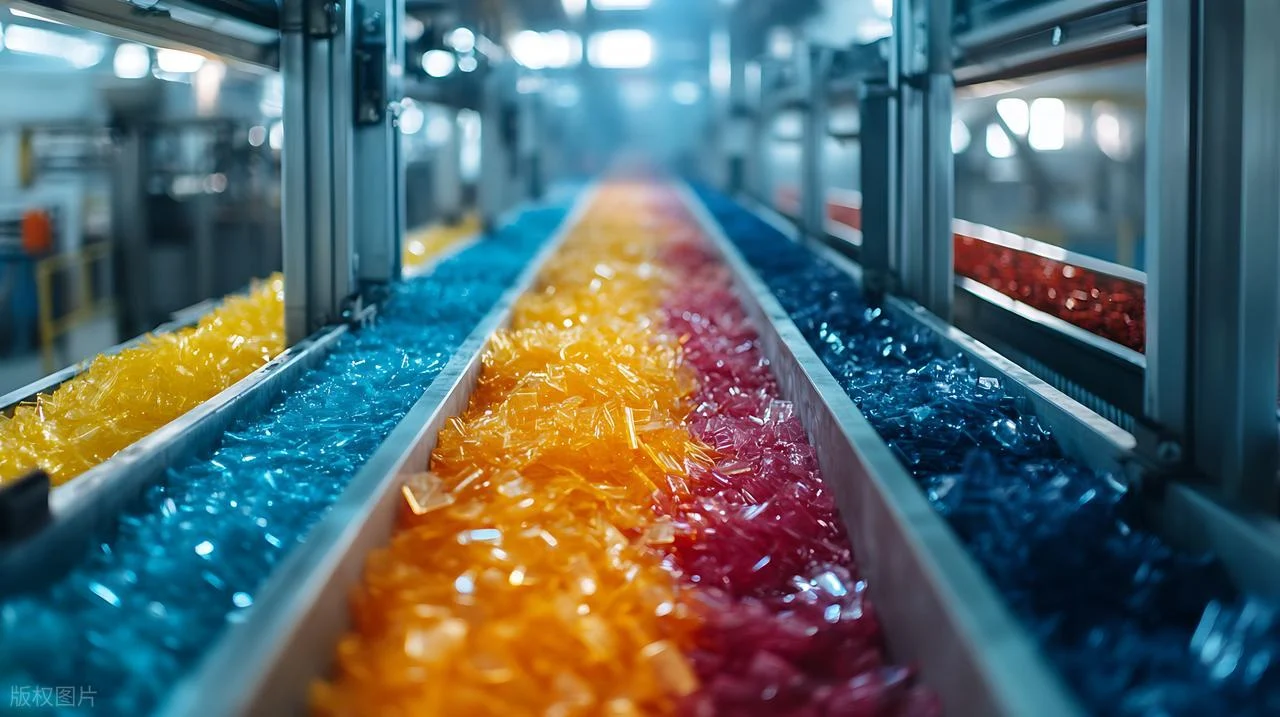
Langile batek material "karga" bat sartzen du —normalean aurreforma bat edo neurtutako puska bat— barrunbean. Prentsak goiko erdia behera eramaten du. Beroak materiala leuntzen du. Presioak moldearen txoko guztietara bultzatzen du. Plastiko termoegonkorren kasuan, erreakzio kimiko bat gertatzen da. Materiala gurutzatu eta gogortu egiten da betiko. Kautxu edo silikonazko kasuan, prozesua antzekoa da, baina materiala malgua izaten jarraitzen du. Ontzeko ondoren, moldea irekitzen da. Norbaitek pieza kentzen du eta soberako babarruna kentzen du.
Ziklo-denborak injekzio-moldeaketa baino luzeagoak dira. Bi eta bost minutu artekoa izaten da ohikoa. Sendatze-urratsa ezin da presaka egin.
Aplikazio onenak
Konpresiozko moldekatzeak injekzio bidezko moldekatzeak maneiatzeko zailtasunak dituzten materialekin bikainak dira. Termoegonkorrak diren plastikoak, hala nola fenolikoa, epoxi eta melamina. Kautxu natural eta sintetikoak diren osagaiak. Elektronikarako silikonazko teklatuak. Elementu handiak, lauak edo apur bat kurbatuak, hala nola karkasa elektrikoak, ontzien tapak eta etxetresna elektrikoen osagaiak.
Autoen pneumatikoak adibide klasiko bat dira. Kautxu konposatua molde hotzean sartzen da. Beroak eta presioak sendotzen dute azken pneumatikoen forma emanez, banda-ereduekin eta alboko hormetako markekin.
Abantaila nagusiak
- Tresneriaren kostua injekzio-moldeaketarena baino txikiagoa da. Moldeak sinpleagoak dira. Ez dago korridore-sistema konplexurik edo ate-diseinurik. Ez da presio handiko lotzeko mekanismorik behar. Aluminiozko edo konpositezko moldeek ere tirada laburragoetarako balio dute.
- Prozesuak zuntz-indartutako materialak ondo maneiatzen ditu. Beirazko edo karbonozko zuntz luzeak osorik mantentzen dira. Injekzio-moldeketan, torlojuaren ekintzak zuntzak hautsi eta erresistentzia murriztu dezake. Konpresio-moldeketak errefortzua kontserbatzen du. Pieza handiak bideragarriak dira.
- Material-hondakinak minimoak dira. Karga-pisua azken piezaren pisuaren antzekoa da. Barrunbean geratzen den materiala minimoa da.
Desabantaila nagusiak
- Ziklo-denborak motelak dira. Bi eta bost minutu artean pieza bakoitzeko izaten da normala. Injekzio-moldaketak hogeita hamar segundoro ekoizten ditu piezak. Aldea azkar handitzen da bolumen handietan.
- Moldearen baheketa arazo bat da. Gehiegizko materiala moldearen erdien artean ateratzen da. Norbaitek kendu behar du desmoldeatu ondoren. Askotan eskuzko eragiketa bat da. Lanaren kostua guztizkoari gehitzen zaio.
- Piezen konplexutasuna mugatua da. Ebaketa sakonak zailak dira. Saihets sakonak eta ezaugarri korapilatsuak zailak dira eratzen, materiala ez baita likido bat bezala isurtzen. Ore lodi baten antzera mugitzen da gehiago. Geometria konplexuak behar dituzten pertsonek injekzio bidezko moldeoa aztertu beharko lukete.
- Egokitzapena alda daiteke. Operadorearen trebetasuna garrantzitsua da. Kargaren pisuak eta kokapenak azken piezan eragina dute. Sistema automatizatuak badaude, baina fabrika askok oraindik ere eskuzko kargaren menpe daude. Pieza batetik bestera aldakuntza handiagoa da injekziozko moldeoan baino. Aplikazio ez-kritikoetarako, ondo dago. Medikuntzako edo automobilgintzako zehaztasun-osagaietarako, kezkagarria da.
Zer da Moldeo Errotazionala?
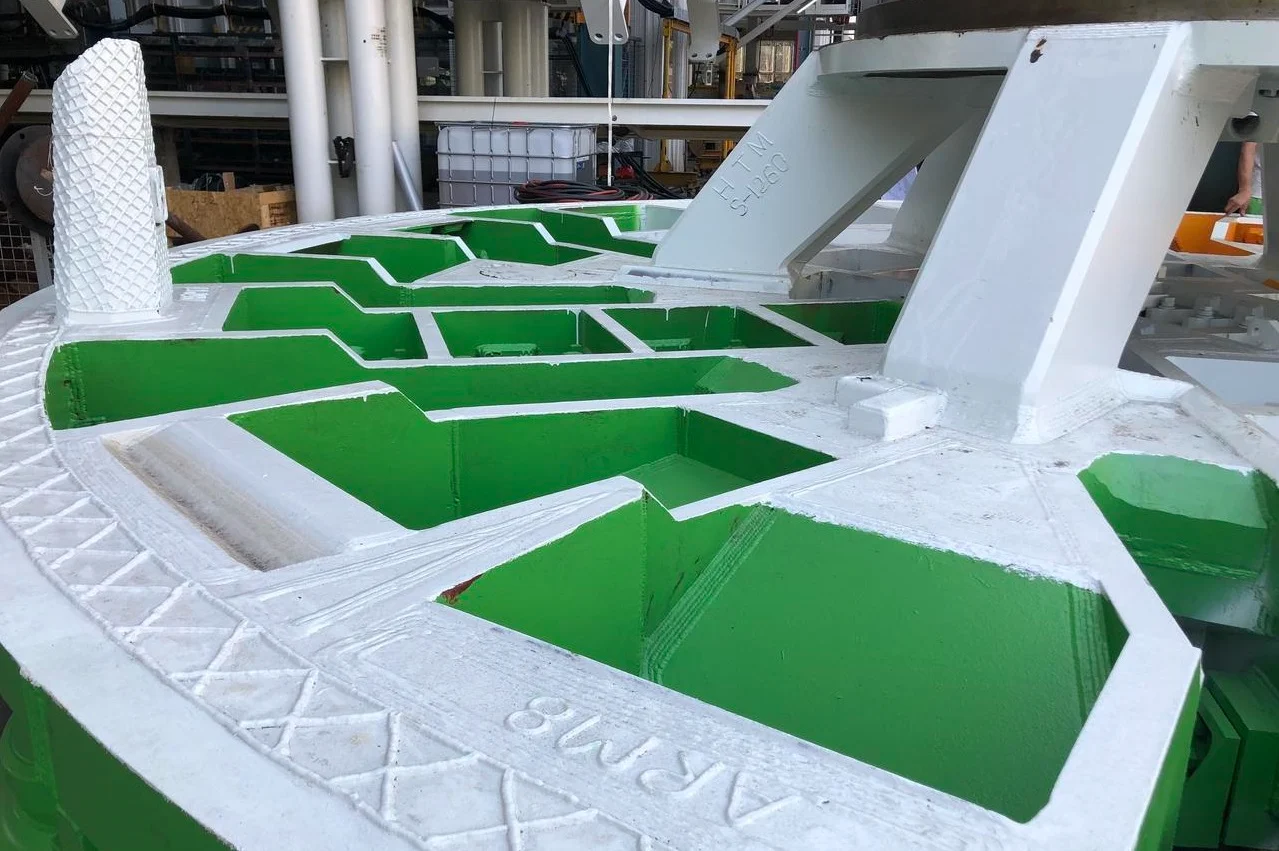
Prozesu hau ia injekzio-moldeoaren aurkakoa da. Ez dago presio handirik. Ez dago korronte-sistema konplexurik. Horren ordez, operadoreak plastikozko hautsa molde huts batean sartzen du. Moldea poliki biratzen da labe batean. Bi ardatz. Batzuetan gehiago. Hautsak urtu eta barneko gainazala uniformeki estaltzen du. Ondoren, moldea hozte-estazio batera eramaten da. Plastikoa solidotzen da. Operadoreak moldea ireki eta pieza huts eta junturarik gabeko bat ateratzen du.
Nola funtzionatzen duen
Langile batek moldea irekitzen du, plastikozko hauts kantitate neurtu bat sartzen du eta ixten du. Moldea labe batean sartzen da. Biaxialki biratzen da, hau da, bi ardatz perpendikularren inguruan aldi berean. Grabitateak egiten du lana. Hautsak barneko gainazal beroan erortzen da, urtzen da eta geruza uniforme batean fusionatzen da. Hauts guztia urtu eta barrunbea estali ondoren, moldea hozte-ganbera batera eramaten da. Aire hotzak edo ur-zipriztinak tenperatura jaisten du. Plastikoa solidotzen da. Moldea irekitzen da. Langileak amaitutako pieza kentzen du.
Ziklo-denborak luzeak dira. Hogei eta hirurogei minutu artean izaten da normala. Berotzeko eta hozteko urratsak ezin dira presaka egin kalitatea arriskuan jarri gabe.
Aplikazio onenak
Errotazio-moldeaketa bikaina da pieza handi, huts eta junturarik gabekoetan. Beste prozesu batzuekin muntaketa edo nukleo konplexuak beharko lituzketen gauzak. Kayakak eta ur-ontzi txikiak. Berrogeita hamar eta bost mila litro arteko ur-biltegiak. Trafiko-konoak. Hondakin kopuru handiko edukiontziak. Soldadura-lerrorik gabeko barne-gainazal leunak behar dituzten gailu medikoen karkasak. Nekazaritzako deposituak. Automobilgintzako fluido-biltegiak.
Pieza bakarreko eraikuntza da abantaila nagusia. Ez dirudi junturarik ihes egiten duenik. Ez dago soldadurarik huts egiten duenik. Pieza moldetik ateratzen da oskola bakar eta jarraitu gisa. Fluidoak maneiatzeko osagaiak edo kanpoko ekipamenduak egiten dituzten pertsonek askotan metodo hau aukeratzen dute.
Abantaila nagusiak
- Tresneriaren kostua injekzio edo konpresio bidezko moldeoarekin alderatuta baxua da. Moldeak xafla metalikoz edo aluminiozko galdaketaz egiten dira. Ez da altzairuzko erresistentzia handikorik behar, prozesuak presio baxua erabiltzen duelako, normalean hamar psi baino gutxiago. Molde errotazional batek 500 eta 3000 dolar artean balio dezake. Pieza berdin baterako injekzio-molde batek hamar aldiz gehiago balio dezake.
- Piezak tentsio gabekoak dira. Presio handirik ez izateak barne-tentsio hondarrik ez izatea esan nahi du. Hau garrantzitsua da kanpoko aplikazioetarako, non tenperatura-zikloek eta UV esposizioak tentsio-pitzadurak eragiten dituzten injekzio-moldeatutako piezetan. Hormaren lodiera uniformea da. Errotazioak materiala uniformeki banatzen du.
- Diseinu aldaketak errazagoak dira. Molde birakari bat aldatzea altzairu gogortuzko injekzio-molde bat aldatzea baino errazagoa da. Molde konposatuak fabrikazio-tresna estandarrekin konpondu edo alda daitezke.
Desabantaila nagusiak
- Ziklo-denborak oso luzeak dira. Hogei eta hirurogei minutu pieza bakoitzeko. Injekzio-moldeoak hogeita hamar segundoro pieza bat sortzen du. Bolumen handietan, aldea izugarria da. Errotazio-moldeoak urteko kantitate txikiagoetarako edo pieza oso handietarako bakarrik du zentzua, non injekzio-molde anitz kostu debekatzailea izango litzatekeen.
- Barneko gainazalaren akabera zakarra da. Piezaren kanpoaldeak moldearen akabera hartzen du —normalean leuna da leundua bada—. Barrualdea, ordea, moldeatu bezala dago. Urtu gabeko partikulak eta fluxu-markak ohikoak dira. Ikusgarritasun-aplikazioetarako edo lekuan bertan garbitzeko beharretarako, barnealdeak bigarren mailako akabera behar izan dezake. Horrek kostua eta denbora gehitzen ditu.
- Materialen aukeraketa mugatua da. Moldeaketa errotazionalean gehienetan polietilenoa erabiltzen da: LLDPE, MDPE, HDPE. Beste material batzuk, hala nola nylona edo polipropilenoa, posible dira, baina ez dira hain ohikoak. ABS, PC edo konposite indartuak bezalako ingeniaritza-plastikoak behar dituzten pertsonek zailtasunak izango dituzte prozesu honekin.
- Hormaren lodieraren kontrola injekzio bidezko moldeoa baino zehatzagoa ez da. Hiru milimetroko helburu bat gehi edo ken milimetro erdi alda daiteke. Egiturazko piezetarako, hau ondo dago. Tolerantzia estuak dituzten zehaztasun-osagaietarako, ez da onargarria.
- Piezen tamainak muga praktikoak ditu. Molde oso handiek labe eta hozte-ganbera erraldoiak behar dituzte. Hamar oineko diametroa posible da. Hogei oinekoa arraroa eta garestia da. Fabrika gehienek oinetan neurtutako piezetan jartzen dute arreta, ez metroetan. Handiagoa den edozer gauza ingeniaritza-proiektu pertsonalizatu bihurtzen da, dagokien kostuekin.
Hiru Prozesuen arteko antzekotasunak
Lehen begiratuan, injekzio bidezko moldekatzea, konpresio bidezko moldekatzea eta errotazio bidezko moldekatzea guztiz desberdinak dirudite. Makina desberdinak. Ziklo-denbora desberdinak. Pieza-geometria desberdinak. Baina sakondu pixka bat gehiago. Lau ezaugarri nagusi partekatzen dituzte.
- Hiru prozesuek molde bat erabiltzen dute. Plastikozko pieza guztiak barrunbe batekin hasten dira. Injekzio bidezko moldekatzeak bi piezaz osatutako tresna itxi bat erabiltzen du. Konpresio bidezko moldekatzeak presiopean ixten den molde ireki bat erabiltzen du. Errotazio bidezko moldekatzeak biratzen den molde huts eta pieza anitzeko bat erabiltzen du. Moldearen materiala aldatu egiten da. Altzairua, aluminioa edo xafla metalikoa. Helburua berdina da. Moldeak definitzen du azken forma. Hori gabe, prozesu horietako batek ere ez du funtzionatuko.
- Hirurek beroa behar dute. Plastiko hotza ez da isurtzen. Ezin du barrunbe baten forma hartu. Injekzio bidezko moldekatzeak materiala upel batean urtzen du injektatu aurretik. Konpresio bidezko moldekatzeak beroa aplikatzen du moldearen plaken bidez materiala konprimitzen den heinean. Errotazio bidezko moldekatzeak molde osoa berotzen du labe batean biratzen den bitartean. Metodoa desberdina da. Beharra ez. Beroa ez da negoziagarria hiruretan.
- Hirurek hozte-fase bat dute barne. Urtutako plastikoak solidotu egin behar du norbaitek pieza kendu aurretik. Injekzio bidezko moldekatzeak pieza hozten du molde itxiaren barruan presiopean. Konpresio bidezko moldekatzeak materiala hozten eta sendatzen uzten du prentsa itxita dagoen bitartean. Errotazio bidezko moldekatzeak molde beroa hozte-ganbera dedikatu batera eramaten du. Hozte-euskarria aldatu egiten da: airea, ur-lainoa edo batzuetan olioa. Fisika ez. Plastikoa gogortu egiten da energia termikoa galtzen duen heinean. Prozesu guztiek errealitate hori errespetatzen dute.
- Hirurak polimeroak prozesatzeko metodoak dira. Prozesu hauek polimero sintetikoak edo naturalak moldatzen dituzte. Polipropilenoa eta ABS bezalako termoplastikoak. Fenolikoa eta epoxia bezalako termoegonkorrak. Kautxua eta silikona bezalako elastomeroak. Prozesu bakoitzak polimero familia espezifikoak hobeto maneiatzen ditu besteek baino. Baina hirurak existitzen dira lehengai polimerikoak produktu amaitu eta erabilgarri bihurtzeko. Elkarren artean lehiatzen dira eta osatzen dute fabrikazio teknologiaren kategoria zabalago beraren barruan.
Antzekotasun hauek garrantzitsuak dira, plastikozko moldeatzeak lor dezakeenaren mugak azaltzen baitituzte. Desberdintasunak metodo bakoitzak beroa eta presioa nola aplikatzen dituen datza, ez oinarrizko urratsetan bertan.
Moldeatzeko prozesu egokia nola aukeratu
Aukera hiru galderatan murrizten da. Piezaren geometria. Material mota. Urteko bolumena. Erantzun galdera horiei zintzotasunez, eta prozesu egokia agerikoa izango da.
Hona hemen goiko laburpenean oinarritutako erabaki-esparru sinple bat.
- Milioi bat pieza txiki eta zehatz→ Injekzio bidezko moldeoa. Pentsa ezazu botilen tapoietan, konektore medikoetan, LEGO piezak. Tresneriaren kostu handia. Pieza bakoitzeko kostu oso baxua. Moldearen entrega-epe luzea. Eskala handian bakarrik merezi du.
- Pieza handiak, lauak, gomazkoak edo termoegonkorrak→ Konpresio bidezko moldeoa. Silikonazko teklatuak, karkasa elektrikoak, juntura. Injekzio bidez baino tresneria-kostu txikiagoa. Ziklo motelagoak. Txandaka moztu behar da. Zuntz-indartutako konpositeetarako ondo funtzionatzen du.
- Elementu handiak, hutsak eta pieza bakarrekoak→ Moldeo errotazionala. Kayakak, ur-tangak, trafiko-konoak. Presio baxuko prozesu batek molde merkeak esan nahi du. Ziklo-denbora oso luzeak. Barne-azalera zakarra. Ez dago junturarik edo soldadura-lerrorik.
Ohar praktiko bat
Pieza batzuk hainbat prozesutan sartzen dira. Estalki biribil soil bat konpresioz, injekzioz edo baita errotomoldeoz ere moldatu daiteke, bolumenaren eta materialaren arabera. Jendeak ez luke pentsatu behar prozesu bakarra funtzionatzen duenik. Eskatu aurrekontuak. Egin zenbakiak. Molde merkeenak ez du beti esan nahi proiektuaren kostu osoa merkeena denik. Alderantziz, molde garestienak urtebeteko epean amortiza dezake bere burua, bolumenak nahikoa handiak badira.
Goiko erabaki-esparruak abiapuntu bat eskaintzen du. Ez da arau unibertsal bat. Baina fabrika gehienek egindako plastikozko pieza gehienentzat, norabide egokian doa.
NOBLEri buruz – Zure plastikozko fabrikazio bazkide fidagarria
NOBLE plastikozko piezen fabrikazio fabrika dedikatu bat da. Moldeaketa-irtenbide zehatzetan espezializatuta gaude. Ez prozesu bakar batean. Hainbatetan. Bezeroak guregana etortzen dira ingeniaritza-espezializazioa behar dutenean, ez makina-fabrika bat bakarrik. Kontsumo-ondasunetik hasi eta gailu medikoetaraino doazen industriak zerbitzatzen ditugu. Hari komuna kalitatea da. Kalitate koherentea, neurgarria eta dokumentatua.
Gure oinarrizko prozesatzeko gaitasunak
Injekzio moldeatzea
Bolumen handiko lanak egiten ditugu tolerantzia estuekin pieza konplexuetarako. Barrunbe anitzeko moldeek pieza bakoitzeko kostua murrizten dute. Bezeroek ziklo bakoitzeko pieza gehiago lortzen dituzte. Etxeko tresneriaren mantentze-lanek moldeak martxan mantentzen dituzte. Bigarren mailako eragiketak, hala nola txertatze-moldeketa eta gainmoldeketa, solairu berean egiten dira.
Konpresioaren moldaketa
Hau da material termoegonkorretarako dugun gaitasuna. Fenolikoa, epoxikoa, melamina. Kautxuzko zigiluak eta juntak. Beroarekiko erresistentzia behar duten osagai elektriko handiak. Zuntz indartutako konpositeetan ere adituak gara. Beira edo karbono zuntz luzeak osorik mantentzen dira konpresiozko moldeoan.
Biraketa Biraketa
Pieza handiak, hutsak eta junturarik gabekoak dira gure espezialitatea hemen. Ur-tangak. Industria-edukiontziak. Nekazaritzako edukiontziak. Tresnerian inbertsioa txikia da injekzio-moldeoarekin alderatuta. Hormaren lodiera uniformea mantentzen da. Ez dago soldadura-lerrorik. Ez da erdi anitzen muntaketarik behar.
Gaitasun gehigarriak
Diseinua balioztatzeko prototipoak egitea. Bigarren mailako ezaugarrietarako CNC mekanizazioa . Akabera eta muntaketa . Ontziratzea eta logistika. Bezeroek ez dute bost hornitzaile desberdin kudeatu beharrik. Lehengaitik bidaltzeko prest dagoen produkturainoko kate osoa kudeatzen dugu.
Ziurtagiriak – Fidatu zaitezkeen kalitatea
ISO 9001:2015 ISO 9001:2015
Gure kalitate kudeaketa sistemak bezeroen eta araudiaren eskakizunak betetzen ditu etengabe. Hobekuntza jarraitua ez da lelo bat. Prozesu guztietan txertatuta dago. Auditorien arrastoak daude. Zuzenketa ekintzak dokumentatzen dira. Ezer ez da gainditzen berrikuspenik gabe.
ISO 13485:2016 ISO 13485:2016
Hau da gailu medikoen fabrikaziorako estandar globala. Arriskuen kudeaketa zorrotza. Araudiaren betetzea. Produktuaren segurtasuna diseinutik ekoizpenera arte. Ez du fabrika guztiek ziurtagiri hau. Guk bai.
Zergatik egin bazkidetza NOBLErekin?
- Muturretik muturrerako laguntza. Materialak aukeratzen laguntzen dugu. Moldeen diseinuan laguntzen dugu. Ekoizpena eta logistika kudeatzen ditugu. Harremanetarako puntu bakarra. Saltzaileen artean hatz-markatzerik ez.
- Kalitatearen bermea. Prozesuko ikuskapenak arazoak goiz detektatzen ditu. Dimentsio-txostenek frogak ematen dituzte. Materialen trazabilitate osoak esan nahi du pieza bakoitza bere lehengai-ziurtagiriraino jarrai daitekeela.
- Bolumen txikiko proba pilotuak entsegu klinikoetarako edo merkatu-probak egiteko. Bolumen handiko ekoizpen masiboa produktu finkatuetarako. Injekzio, konpresio eta errotazio-moldeketaren artean txandakatzen dugu piezak eskatzen duen moduan. Bezeroek ez dituzte hiru hornitzaile desberdin behar.
- Arauzko konfiantza. Gure ISO ziurtagiriek hornidura-katearen arriskua murrizten dute. Auditoreek ziurtagiriak ikusten dituzte eta beste galdera batzuetara pasatzen dira. Kalitate eta araudi gaien arduradunak hobeto lo egin dezakete NOBLE hornitzaileen zerrendan dagoela jakinda.
ohiko galderak
Zein moldekatze-prozesu da merkeena bolumen txikiko ekoizpenerako?
Moldeo errotazionala. Moldeak merkeak dira. Xafla metalikoa edo aluminiozko galdaketa. Ez da altzairu sendoa behar. Presio baxuak eraikuntza errazagoa esan nahi du.
Injekzio bidezko moldeoarekin pieza hutsak egin al daitezke?
Bai, baina salbuespenekin. Gas bidezko injekzio-moldeoak nitrogenoa erabiltzen du kanal hutsak sortzeko. Nukleoa ateratzeko teknikek erretraktilak diren pinak erabiltzen dituzte sekzio lodietatik materiala kentzeko. Bi metodoek konplexutasuna eta kostua gehitzen diote tresnari. Benetan hutsak eta junturarik gabeko piezak lortzeko (pentsa ur-depositu bat edo kayak bat), errotazio-moldeoa da aukera hobea.
Konpresiozko moldekatzea termoegonkorretarako bakarrik al da?
Batez ere, baina ez esklusiboki. Fenolikoa, epoxi eta melamina bezalako termoegonkorrak dira material ohikoenak. Bero eta presiopean sendotzen dira. Erreakzioa itzulezina da. Hala ere, termoplastiko batzuek konpresiozko moldeoarekin ere funtzionatzen dute. Pisu molekular ultra-altuko polietilenoa adibide ona da. UHMWPE ez da ondo isurtzen injekzio-upel batean. Konpresiozko moldeoak xafla, haga eta pieza sinpleetan moldatzen du.
Zein prozesuk ematen ditu zatirik indartsuenak?
Injekzio-moldekatzeak, oro har, erresistentzia eta zehaztasun handiena ematen du betegarririk gabeko termoplastikoentzat. Urtze-tenperatura koherenteak. Ontziratze-presio handia. Pieza trinkoak eta hutsunerik gabekoak. Hala ere, konpresio-moldekatzea hobea da zuntz-indartutako konpositeetarako. Beira- edo karbono-zuntz luzeak osorik mantentzen dira, ez baitago torloju-ekintzarik haiek hausteko. Emaitza diren piezak zurruntasun eta inpaktu-erresistentzia handiagoa du. Zuntz-indartze jarraitua duten egitura-aplikazioetarako, konpresio-moldekatzeak injekzio-moldekatzea baino emaitza hobeak ematen ditu beti.







