
Sarrera
Pieza bat inprimatutako neurriei dagokienez zehatza izan daiteke, baina hala ere alferrikakoa izan daiteke. Arrakastaren eta porrotaren arteko aldea askotan gainazalaren akaberan dago. Behar bezala akaberarik ez baduzu, osagai on bat alferrikakoa izan daiteke.
Akatsek hiru modu ezberdinetan kalte egin diezazukete. Lehenik eta behin, denbora gehigarria ematen duzu bigarren mailako eragiketetan, hala nola lixatzea, leuntzea eta berriro lantzea. Bigarrenik, dirua galtzen duzu piezak berreskuratu ezin direnean hondakin-tasen ondorioz. Hirugarrenik, gainazal eskas batek arazo handiagoak ezkutatu ditzake. Ahulguneak sortzen ditu pitzadurak hasten diren lekuetan. Piezak azkarrago huts egiten dute.
Gida honek gainazaleko akats ohikoenak erakutsiko dizkizu. Zerk eragiten dituen, nola antzeman eta, garrantzitsuena, nola konpondu ikasiko duzu. Ideia nahiko erraza da: hondakin gutxiago eta fidagarritasun handiagoa.
Zer dira gainazaleko akatsak CNC Fresatzeko?
Gainazaleko akats bat konpontzeko, lehenik eta behin zer ikusten ari zaren ulertu behar da. Bi termino garrantzitsu daude hemen.
Gainazalaren topografia, funtsean, gainazalaren forma da. Goi-beherak ditu. Ehundura ikusi eta sentitu dezakezuna da. Gainazalaren osotasuna sakonago doa. Hemen, faktore garrantzitsuena propietate fisikoak dira, hala nola gogortasun aldaketak, mikroarrailak eta hondar-tentsioak. Pieza bat leuna ager daiteke, baina azpian kalte ezkutuak egon daitezke.
Gainazaleko akatsak, funtsean, desbideratzeak besterik ez dira. Gainazala ez da guztiz egokia inprimatzeko. Hori geometria okerra izateagatik izan daiteke, hala nola, koska, urradura edo gandor bat. Bestela, akats fisiko bat egon daiteke, hala nola erredura, pitzadura edo hondakinak piezan itsatsita geratzea. Nolanahi ere, pieza kaltetuta dago.
Nola identifikatzen dituzu? Bi modu daude egiteko. Lehenengo urratsa bisualki egiaztatzea da. Makinista esperientziadun batek berehala antzemango ditu arazoak. Lan zehatzagoa egiteko, erabili profilometro bat. Tresna honek arkatz bat arrastaka eramaten du gainazalean zehar eta datu numerikoak ematen ditu. Ra-k batez besteko zimurtasuna neurtzen du. Rz-k gailur eta haranen altuera maximoa aztertzen du. Elkarrekin, akaberak beharrezko zehaztapenak betetzen dituen esaten dizute.
Fresatzeko gainazalaren 5 arrazoi nagusiak akatsak
Hona hemen gainazaleko akatsak sistematikoki diagnostikatzen laguntzeko esparru bat. Akabera txarra ikusten duzunean, egiaztatu hurrengo bost arloak hurrenkeran: tresneria, ebaketa-parametroak, makinaren zurruntasuna, materiala eta CAM programa. Ia beti horietako bat da kausa.
1. Tresneriarekin lotutako akatsak
Ebaketa-erreminta da zure lehen susmagarria. Zuzenean ukitzen du pieza.
- Txirrin-markak gainazalean garbiketa-oholaren eredua dirudite. Erresonantzia harmonikoak eragiten ditu. Hau gertatzen da tresnak piezaren kontra bibratzen duenean, garbi moztu beharrean. Kausa ohikoena tresnaren gehiegizko irtengunea da. Arau orokor ona da luzera-diametro erlazioa 4:1etik behera mantentzea. Hori baino luzeagoa den edozer gauza, eta arazoak bilatzen ari zara.
- Eraikitako ertza. aluminioarekin eta beste material itsaskor batzuekin gertatzen da. Txirbil txikiak erremintaren puntara soldatzen dira bero eta presiopean. Soldatutako material honek gainazala urratzen du moztu beharrean. Emaitza akabera zakarra eta urratua da.
- Burr eraketas piezen ertzetan agertzen dira. Sarrerako bizarra sortzen da erreminta sartzen den lekuan. Irteerako bizarra sortzen da erreminta irteten den lekuan. Biak dira erreminta kamutsaren edo berun-angelu okerraren seinale. Geometria zuzena duen erreminta zorrotz batek materiala garbi mozten du. Erreminta kamuts batek materiala albo batera bultzatzen du, ertz altxatua sortuz.
- Tool higadura Pixkanaka baina suntsitzailea da. Higatutako tresna batek ebakitzeari uzten dio eta igurzten hasten da. Honek beroa sortzen du eta akabera leundu eta irregularra uzten du. Egiaztatu zure tresnak aldizka. Joaten direnean, dena haiekin batera joaten da.
2. Prozesu eta parametroen akatsak
Makinan sartzen dituzun zenbakiek dena kontrolatzen dute.
Kontuan hartu abiadura eta aurrerapen triangelua. Hiru aldagai daude: ardatzaren abiadura, hortz bakoitzeko aurrerapena eta ebaketa-sakonera. Hauek orekatuta egon behar dira. Bat aldatzen baduzu, besteak egokitu behar dituzu.
- Kalte termikoak piezan erredura-markak bezala agertzen dira. Hau gertatzen da ardatz-abiadura handia eta aurrerapen-abiadura txikia erabiltzen direnean. Erreminta eremu batean gelditzen da, marruskadura eraginez eta materiala errez. Irtenbidea aurrerapen-abiadura handitzea eta erreminta mugitzen uztea da.
- Lana gogortzea Arrisku bat da altzairu herdoilgaitzekin eta aleazio exotiko batzuekin. Aurkikuntza-abiadura baxuegia bada, erremintak materialaren kontra igurtziko du moztu beharrean. Honek material geruza fin bat gogortzen du marruskaduraren bidez. Hurrengo paseak gogortutako materiala moztu behar du. Erremintak azkarrago higatzen dira eta akaberak hondatzen dira. Irtenbidea txirbil-karga nahikoa mantentzea da. Moztu egin behar duzu, ez igurtzi.
3. Makinen eta euskarrien akatsak
- Backlash Makinaren torlojuen maldari egiten dio erreferentzia. Tresnak norabidea aldatzen duenean, tarte hori ixten da, gainazaleko akats bat utziz. Hau bi tresna-bide elkartzen diren lekuan ikusten da, egon behar ez lukeen lerro txiki edo urrats gisa. Hau makina zaharretan nabarmenagoa da. Irtenbidea mantentze egokia edo softwarearen konpentsazioa da.
- Tranbia akats bat. ardatzaren burua mahaiarekiko guztiz karratua ez dagoenean gertatzen da. Aurpegiz fresatutako gainazaletan, eskailera-mailako eredua agertzen da. Hau da, tresnak bere biraketaren alde batean bestean baino sakonago ebakitzen duelako. Egiaztatu tranbia adierazle batekin. Doitu burua guztiz karratua egon arte.
- Bibrazio begiztak Hasi besarkada solte batekin edo finkagailu ahul batekin. Mugimendu txiki hau ebaketa-indarrek areagotzen dute. Muntaketa osoa dardarka hasten da. Piezak dardarka egiten du, baina ez da erremintaren errua. Egiaztatu lehenik zure besarkadak.
4. Materialen akatsak
- Inklusioak eta porositatea: Lehengaitik (moldaketetatik) sortutako akatsak. Batzuetan, arazoa ez da nola ebaki duzun. Hasieran zerekin hasi zinen baizik.
- Inklusioak eta porositate lehengaitik bertatik datoz. Moldeak dira normalean errudunak. Gainazal garbi batetik mekanizatzen duzu eta hutsune edo puntu gogor bat aurkitzen duzu. Erremintak salto egiten du, akabera hautsi egiten da eta pieza hondakintzat hartzen da. Ebaki aurretik, lehengaia ikuskatu.
- Gummy materialak, Karbono gutxiko altzairua edo aluminio purua bezalakoak, ez dira garbi hausten. Urratu eta zikindu egiten dira. Materiala bere buruari eta erremintari itsasten zaio. Ertz zorrotzak eta geometria egokia behar dituzu horiek maneiatzeko. Leundutako txirbilek laguntzen dute. Abiadura handiagoek ere bai.
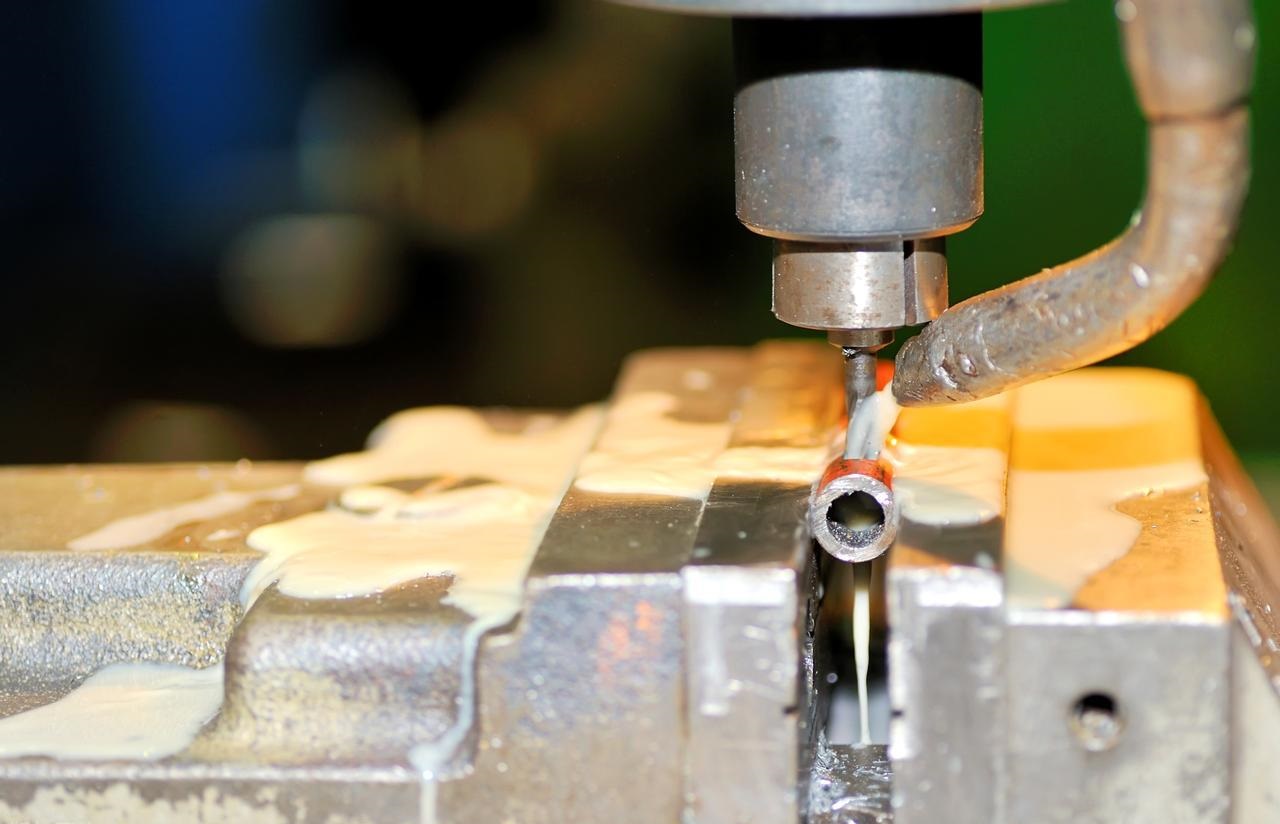
5. CAM eta erreminta-ibilbidearen akatsak
Sortzen duzun kodeak arazoak sor ditzake makina exekutatu aurretik ere.
- Vieiraren altuera mutur esferikoko fresak uzten duen ertz naturalari egiten dio erreferentzia. Pasarteen arteko distantziak gandor horien altuera kontrolatzen du. Maila zabalegia bada, gainazala zakarra izango da. Estuegia bada, denbora galtzen duzu. Zure CAM softwareak kalkulatzen du hau. Fidatu, baina egiaztatu.
- Egonaldi markak Erredura zirkularrak dirudite. Hau gertatzen da tresna puntu batean gelditzen denean, normalean norabide aldaketa batean, eta geldirik dagoen bitartean igurzten duenean. Beroa pilatzen da, eta gainazala kolorez aldatzen edo deformatzen da. Programatzerakoan, saihestu gainazal kritikoetan beharrezkoak ez diren geldialdiak.
- Bazter zorrotzak Erreminta-ibilbide batean arazoak sortzen dira. Makinak berehala aldatu behar du norabidea. Serboek dardarka egiten dute. Mugimendua irregularra bihurtzen da. Honek marka uzten du. Erabili ertz biribilduak erreminta-ibilbideetan. Utzi makinari biraketetan mugitzen, gelditu eta abiarazi beharrean.
Kostu ezkutuak: zer arazo sor ditzakete gainazaleko akatsek?
Amaiera txarra ez da itsusia bakarrik. Kaltegarria da geroago agertzen diren moduan. "Nolakoa den"-etik "zergatik den garrantzitsua"-ra igarotzean galtzen da benetako dirua.
Osotasun Mekanikoa: Nekearen Faktorea
Pentsa ezazu paper zati bat urratzen ari zarela. Ertz garbi batek zuzen urratzen du. Koska txiki bat duen paperak koska horretan bertan urratzen du beti. Gainazaleko akatsek modu berean funtzionatzen dute. Marradura eta koska bakoitzak tentsio-kontzentratzaile gisa jokatzen du. Indarrak pilatzen diren lekuak dira.
Karga ziklikopean —mugitzen diren piezak, martxan dauden motorrak eta zikloak egiten dituzten makinak—, marradura txiki hori pitzadura bihur daiteke. Pitzadura ziklo bakoitzarekin hazten da. Azkenean, pieza huts egiten du. Gutxien espero duzunean hautsi egiten da. Nekearen ondoriozko hutsegitea da hau. Gainazalean hasten da.
Funtzio-hutsegitea: zigiluak eta mugimendua
O-eraztunak eta zigiluak zorrotzak dira akabera aldetik. Tarte espezifiko bat behar dute. Oso zakarra bada, zigiluak ezin ditu hutsuneak itxi. Horrek ihesak eragiten ditu. Fluidoak ihes egiten du, presioa jaisten da eta sistemak huts egiten dute. Oso leuna bada, zigiluak ez du ezer heltzeko. Biratu, bihurritu eta huts egiten du. Gainazaleko akabera egokia izan behar da.
Mugitzen ari diren piezek beste arazo bat sortzen dute. Gainazal zakarrek marruskadura sortzen dute. Marruskadurak beroa sortzen du. Beroak osagaiak azkarrago higatzen ditu. Aske biratu beharko lukeen ardatz bat trabatu egiten da. Irrist egin beharko lukeen errodamendu bat ehotzen hasten da. Pieza higatzen da akatsaren ondorioz.
Akats kimikoa: korrosioa
Bai altzairu herdoilgaitzak bai aluminioak oxido geruza fin baten menpe daude. Geruza hau ikusezina da. Geruza hau modu naturalean sortzen da eta azpiko metala babesten du. Hala ere, gainazaleko akats batek geruza hori hautsi dezake. Orain metal biluzia agerian geratzen da.
Hezetasunak aurkitzen du. Produktu kimikoek ere bai. Korrosioa zulo txiki horretan hasten da eta hedatzen da. Gainazalaren azpian hedatzen da, ikusmenetik kanpo. Ohartzen zarenerako, kaltea eginda dago. Marradura bakar batek ere pieza perfektu bat usteldu dezake.
Batzarraren Ezespena
Batzuetan arazoa berehalakoa da. Piezak muntatzen saiatzen zara, eta ez dira elkarrekin joango. Interferentzia-egokitzapen batek gainazal kontrolatu bat behar du. Gailurrak altuegiak badira, ardatza erdibidean trabatzen da errodamenduan. Ez da eseriko. Ez da mugituko. Muntaketa-katea gelditu egiten da. Hau gainazaleko akats hutsak baino haratago doa.
Eta batzuetan itxura besterik ez da. Kontsumo-produktuek eta automobil-piezen erakargarritasuna behar dute. Aginte-paneleko apaingarri edo telefono-karkasa bateko gainazal zakarra baztertzen da. Bezeroak ikusten du. Itzuli egiten dute. Beste batzuei esaten diete. Akats estetikoek oraindik ere eskaerak kostatzen dizkizute.
Akats oro pasibo bat da. Gainazaleko akats batzuk datorren astean. Beste batzuk datorren urtean. Baina denak huts egiten dute azkenean.
Nola konpondu eta saihestu gainazaleko akatsak?
Hemen duzu zati praktikoa. Gainazaleko akatsa ikusten duzu. Orain konpondu. Landu zerrenda hau ordenan.
"Lehen egiaztapen" zerrenda
Hasi hemendik beste ezer aldatu aurretik.
- Egiaztatu erremintaren zorroztasuna. Tresna kamuts batek akabera hondatu dezake. Ordeztu behar izanez gero. Ikusi arazoa desagertzen den.
- Egiaztatu erremintaren irteera. Biratu tresna eta neurtu puntako dardara. Adierazlearen irakurketa osoa 0.0005 hazbete baino gutxiagokoa izan behar da. Hori baino gehiago bada, euskarria zikinduta dagoela edo pintza gastatuta dagoela esan nahi du.
- Egiaztatu euskarriak solteak dauden. Hartu pieza. Bultzatu. Mugitzen al da? Estutu dena. Muntaketa zurrun batek akabera arazoen erdia konpontzen du.
Optimizazio Estrategiak
Bibrazio-hotsarentzat: Lehenik erremintaren irtengunea murriztu. Ezin baduzu, handitu aitzinamendu-abiadura. Txirbil-karga handiagoak bibrazioa moteltzen du. Makina batzuek ardatz-abiaduraren aldakuntza dute. Piztu. Erresonantzia harmonikoa hausten du.
Errebentzat: Erabili tresna zorrotz bat. Hori ezinbestekoa da. Aldatu erremintaren bidearen norabidea. Fresaketa igoerak erreburrak murrizten ditu material gehienetan. Gehitu txanflatzeko tresna bat zure programari. Hautsi ertz horiek arazo bihurtu aurretik.
Akabera txarra baduzu: Handitu ardatzaren abiadura ahal baduzu. Murriztu hortz bakoitzeko aurrerapen-abiadura. Konponbiderik onena txirbil-plaketa bat da. Geometria berezi bat du, gainazala pase bakarrean berdintzen duena. Merezi du amaitutako lanagatik zentimo bakoitza.
Bero arazoetarako: Egiaztatu hozgarria. Kontzentrazioa zuzena al da? Ahulegia bada, ez da behar bezala hoztuko. Indartsuegia bada, ez du lubrifikatuko. Egiaztatu erremintaren puntako presioa. Hozgarri-fluxua behar duzu ebaketa gertatzen den lekuan, ez beste leku guztietan bakarrik.
CAM softwarearen eginkizuna
Zure programazio aukerek zure makinaren ezarpenek bezainbesteko garrantzia dute.
Erabili fresaketa trokoidala. Garbiketa moldagarriak erradial konpromisoa baxua eta konstante mantentzen du. Tresnak ez du inoiz zabalera osoko ebakirik egiten. Konpromiso gutxiagok bero gutxiago eta deformazio gutxiago esan nahi du. Akabera hobea lortzen da.
Leundu izkinak. Erremintaren ibilbideko norabide-aldaketa zorrotzek makina astintzen dute. Astinaldiek markak uzten dituzte. Erabili erradiodun izkinak zure CAMean. Utzi erreminta biraketetan mugitzen. Sarrerako eta irteerako mugimenduak arkuak izan behar dira, ez murgiltze zuzenak.
Makinak esaten diozunari jarraitzen dio. Esan iezaiozu leunki mugitzeko, eta hala egingo du. Esan iezaiozu dardarka mugitzeko, eta zure gainazalak zalantza guztiak erakutsiko ditu.
Ondorioa
Gainazaleko akabera ez da apaingarri gisa soilik. Errendimendu-espezifikazio bat da. Horrela tratatu.
Pieza bateko marka bakoitzak istorio bat kontatzen du. Adibidez, hizketa-markek zure konfigurazioak zurruntasun falta duela esan nahi dute. Bihurdurak zure tresna kamutsa dela esan nahi dute. Urradurak zure abiadurak okerrak direla esan nahi dute. Gainazala zintzoa da. Zehazki zer funtzionatzen duen eta zer hautsita dagoen erakusten du.
Piezak gainazalean huts egiten dute. Pitzadurak hor hasten dira. Korrosioa hor hasten da. Ihesak hor gertatzen dira. Akabera alde batera uzten baduzu, piezaren etorkizuna alde batera uzten ari zara. Gainazal leuna ez da erakargarria bakarrik. Sendoagoa ere bada. Gehiago irauten du. Diseinatu bezala funtzionatzen du.
Gainazaleko pieza akastun bat duen makina bat aurkitzen duzunean, buruan errepasatu kontrol-zerrenda. Lehenik eta behin, egiaztatu erreminta. Zorrotz al dago eta zuzen dabil? Ondoren, egiaztatu abiadura. Oreka zuzena al dago RPM eta aurrerapenaren artean? Hirugarrenik, egiaztatu zurruntasuna. Zerbait solte al dago? Azkenik, egiaztatu ibilbidea. Zentzurik al du CAM mugimenduak?
Tresna, abiadura, zurruntasuna, bidea. Hauetako bat oker dago. Aurkitu, konpondu eta hurrengo pieza ondo egin.
Zergatik aukeratu NOBLE Zehaztasunezko CNC fresaketa?
Gainazal batean gaizki atera daitekeen guztiari buruz irakurri berri duzu. Txirrin-hotsa, bizarra, urradurak, bero-kalteak. Arazoa ezagutzea gauza bat da. Arazoa saihesten duen bikotekide bat izatea beste bat.
Ingeniaritza Bikaintasuna, Emanda
NOBLE gainazaleko akats horiek ezabatzean oinarritutako doitasun-fabrikazioko bazkide bat da. Ez dugu gainazaleko akabera bigarren mailako kontu gisa hartzen. Oinarrizko espezifikazio gisa hartzen dugu.
Gure eginkizuna sinplea da. Ez ditugu piezak mekanizatzen soilik. Konfiantzaz diseinatzen dugu. Gure solairutik irteten den osagai bakoitzak forma, doikuntza eta funtzio estandar zorrotzak betetzen ditu. Gainazalak istorioa kontatzen du. Ziurtatzen dugu egokia dela.
Gure oinarrizko gaitasunak
CNC Fresaketa eta Tornuketa Aurreratua . Gure flotak ardatz anitzeko mekanizazio zentroak ditu. Geometria konplexuek ez gaituzte beldurtzen. Tolerantzia estuak ohikoak dira. Zurruntasuna mantentzeko burdina eta zehaztasuna lortzeko kontrolak ditugu.
Gainazalen akaberaren espezializazioa. Zenbakiak etengabe lortzen ditugu. 3.2 µm Ra-ko lan estandarra. 0.4 µm Ra-tik beherako ispilu-akaberak zure aplikazioak eskatzen duenean. Badakigu zein abiadurak, zein erremintak eta zein bidek ematen dituzten emaitza horiek.
Materialen moldakortasuna. Arazoak dituzten materialak dira gure espezialitatea. 6061 aluminioa, itsasten dena? Guk kudeatzen dugu. 304 eta 316 altzairu herdoilgaitza, gogortzen direnak lantzean? Badakigu nola funtzionatzen duten. Erretzen den titanioa? Hozgarriaren estrategia dugu. Mugitzen diren ingeniaritza-plastikoak? Ondo konpontzen ditugu. Gainazaleko akatsak izateko joera badu, dagoeneko konpondu dugu.
Gure Kalitate Bermatzeko Prozesua
Ikuskapen Protokoloak. Ez dugu asmatzen. Neurtzen dugu. CMMek dimentsio kritiko guztiak egiaztatzen dituzte. Gainazalaren zimurtasun-probatzaileek akabera frogatzen dute. Akatsak hemen detektatzen dira, ez muntaketa-katean.
Prozesuen kontrola. Prebentzioak ikuskapena gainditzen du. Abiadurak, aurrerapenak eta erreminta-ibilbideak optimizatzen ditugu lehenengo txirbila erori aurretik. Bibrazioak kentzen ditugu diseinatuta. Bibrazioak kentzen ditugu diseinatuta. Makina hasieratik bertatik dabil.
Mekanista esperientziadunak. Softwareak laguntzen du. Makinek mozten dute. Baina pertsonek arazoak konpontzen dituzte. Gure taldeak urteak ditu pieza bat ikusteko, mozketa bat entzuteko eta zer aldatu behar den jakiteko. Denbora errealean arazoak konpontzen dituzte. Prozesua hobetzen dute. Trebetasun hori makina batek ezin du ordezkatu.
Gainazaleko akaberak garrantzia duenean, akatsak aukera bat ez direnean, orduan deitzen diozu NOBLEri. Konfiantza sortzen dugu pieza guztietan.
ohiko galderak
Zein da Ra eta Rz arteko aldea?
Ra neurtutako luzera batean zeharreko batez besteko zimurtasuna da. Gailurrak eta haranak zenbaki bakar batean leuntzen ditu. Pentsa ezazu ehundura orokorra dela. Rz-k muturrak aztertzen ditu. Bost gailur altuenen eta bost haran baxuenen arteko batez besteko altuera aldea neurtzen du. Ra-k gainazalaren zatirik handiena nolakoa den adierazten du. Rz-k zigilu-ihesak edo tentsio-pitzadurak eragin ditzaketen akatsen berri ematen dizu.
Gainazal txar baten gainazala soldatu al daiteke?
Gainetik soldatu dezakezu. Baina ez zenuke egin behar. Kutsatutako edo zakar gainazal batek olioak, oxidoak eta hondakinak harrapatzen ditu. Gainetik soldatuz gero, porositatea, fusio falta edo puntu ahulak lortuko dituzu. Konponbidea gainazal txarra mekanizatuz edo arteztuz kentzea da lehenik. Hasi material garbi eta sendoarekin. Ondoren, soldatu.
Zergatik du nire aluminiozko piezak "gomatsua" itxura?
Aluminioa biguna eta itsaskorra da. Zure erremintak kamuts egiten duenean, materiala mozteari uzten dio eta bultzatzen hasten da. Bultzada horrek gainazala zikintzen du garbi moztu beharrean. Urradurak, ertz metatuak eta itxura itsaskorra ikusten dira. Konponbidea erreminta zorrotzagoa, gainazaleko abiadura handiagoak eta txirbil-ebakuazio ona da. Batzuetan, leundutako ziri batek laguntzen du. Aluminioa moztu egin behar da, ez igurtzi.
Zenbat irtengune da gehiegi fresa-punta baterako?
Arau orokorra 4:1 da. Luzera diametroarekiko. Hazbete erdiko erreminta batek gehienez ere bi hazbete atera behar du euskarritik. Hortik aurrera bultzatzen baduzu, bibrazioa, deformazioa eta erreminta hautsiak agertuko dira. Akabera-paseetarako, mantendu are laburragoa. 4:1etik gorako irtengune bakoitzak arazoak biderkatzen ditu.
Zein gainazal-akabera berma dezake NOBLEk mekanizatutako piezetan?
Emaitza koherenteak eskaintzen ditugu hainbat arlotan. Ekoizpen estandarrak 3.2 µm Ra mantentzen du ahalegin gehigarririk gabe. Zure diseinuak gehiago eskatzen duenean, 1.6 µm Ra lortzen dugu errutinaz. Zigilatzeko gainazalak edo osagai kosmetikoak bezalako aplikazio kritikoetarako, 0.4 µm Ra azpiko ispilu-akaberak lortzen ditugu. Gure CMM eta gainazaleko zimurtasun-probatzaileek baieztapen guztiak egiaztatzen dituzte. Esaguzu zer behar duzun. Zenbakia lortuko dugu.







