
Zer da Automobilgintzako injekzio-moldeaketa?
Automobilen injekzio bidezko moldeoa fabrikazio prozesu eraginkorra da, batez ere automobiletarako beharrezkoak diren plastikozko osagaien ekoizpen masiborako erabiltzen dena. Prozesu honek plastikozko material termoplastikoak edo termoegonkorrak berotu eta urtzea dakar, eta ondoren presio handiz injektatzea zehaztasunez diseinatutako molde barrunbeetan. Hoztu eta solidotu ondoren, forma espezifikoetako piezetan eratzen da eta azkenik desmoldeatzen eta ateratzen da.
Automobilgintzaren arloan, injekzio-moldeoaren teknologiak garrantzi handia du, arinak, erresistentzia handikoak, geometria konplexuak eta itxura oneko osagaiak ekoizteko aukera ematen baitu.
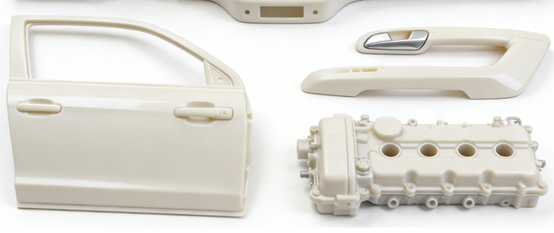
Injekzio bidezko moldeoarekin egindako automobilgintzako osagai arruntak
| Barneko piezak | Kanpoko apaingarri piezak | Motorraren sarrera-kolektorea |
| arbela | Aire-sarrerako parrilla | Motorraren kapota |
| Eserlekuaren osagaiak | Bekain gurpila | Hozteko fan |
| Aire girotuko sistemaren osagaiak | lampshade | Aire-iragazkiaren karkasa |
| Barruko ateko panela | Atzerako ispiluaren karkasa | Osagai elektronikoak eta elektrikoak |
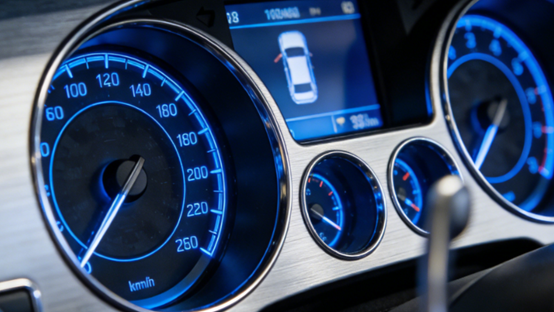
Tresna-panela
Tresna-panela autoaren barnealdeko osagai nagusia da eta zuzenean lotuta dago gidatzeko esperientziarekin eta segurtasunarekin. Tresna-panela normalean pieza bakarrean egiten da injekzio-moldeketa makina handi batekin, polipropileno eraldatua bezalako materialekin. Injekzio-moldeketak egitura konplexuko eta integrazio handiko pieza handiak ekoiz ditzake, barruan instalazio-puntu zehatzak gordeta.
Aire-sarrerako parrilla
Aire-sarrerako parrilla ibilgailuaren aurrealdeko itxura eta funtzionalitate osagai garrantzitsua da. Aire-sarrerako parrillak normalean injekzio bidez moldatzen dira, eguraldiarekiko erresistentzia ona duten ingeniaritza-plastikoekin, hala nola ABS edo ASA. Material hauek izpi ultramoreei, tenperaturari eta hezetasun-aldaketei denbora luzez eutsi diezaiekete, erraz zahartu edo desagerrarazi gabe.
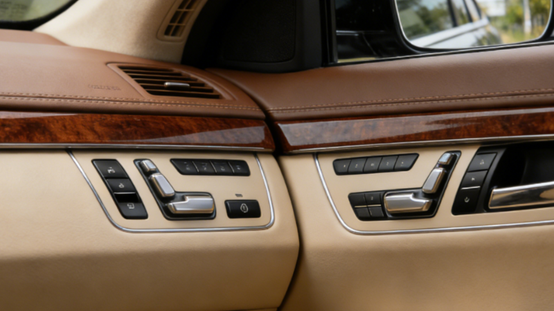
Ateko barne-panela
Autoaren atearen barneko panela autoaren atearen barrualdea osatzen duen egitura-osagai nagusia da. Autoaren ateen barneko panelak gehienbat injekzio bidez moldatzen dira, hala nola beira-zuntz luzez indartutako polipropilenoz, arin mantentzeko. Material honek nahikoa erresistentzia eta zurruntasun eman dezake barandak, etengailu-panelek, audio-sistemek eta baita alboko airbag-ek ere osagaiak eusteko.
Automobilgintzako lanpara-etxebizitza
Automobilentzako lanpara-pantallek errendimendu optikoari eta eguraldiarekiko erresistentziari buruzko eskakizun oso altuak dituzte. Normalean, polikarbonato (PC) oso garden eta beroarekiko erresistentea den materialez eginda daude, injekzio-moldeketa zehatzaren bidez.
Injekzio-moldeoak egitura finak zuzenean era ditzake lanpara-pantallan eta zehaztasunez itsatsi diezaieke autoaren lanpararen barruko islatzaile-ontziari bezalako osagaiei, ura eta hautsa eraginkortasunez saihestuz.
Motorraren sarrera-kolektorea
Motor baten sarrera-kolektorea motor baten osagai nagusietako bat da. Automobil modernoek beira-zuntzez indartutako nylona (PA+GF) erabiltzen dute injekzio-moldeketa prozesuen bidez fabrikatzeko.
Metalezko kolektore tradizionalen aldean, plastikozko kolektoreak arinagoak dira, barneko horma leunagoak dituzte, eta horrek sarrerako eraginkortasuna hobetzen laguntzen du eta diseinu askatasun handiagoa eskaintzen du.
Zentro kontsola
Erdiko kontsola barneko osagai garrantzitsua da, funtzionaltasuna eta dekorazioa integratzen dituena. Bere marko nagusia eta biltegiratze-kutxa askotan polipropilenoz (PP) edo ABSz injekzio bidez moldatzen dira.
Injekzio-moldeoak barne-partizio konplexuak, edalontzien formak, bisagrak muntatzeko posizioak eta kableen kudeaketa-kanalak dituzten egiturak eraginkortasunez fabrikatu ditzake.
The Injekzio moldeatzea Automobilgintza Fabrikaziorako Prozesua
Mould Design
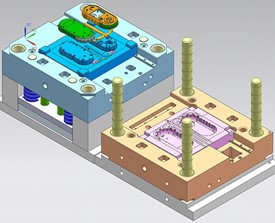
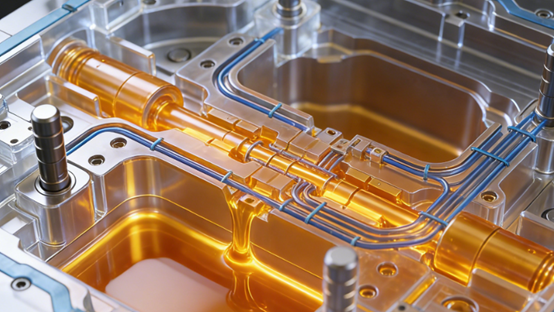
Ingeniariek piezaren 3D eredu digitalean oinarrituta, barrunbe batez eta nukleo batez osatutako altzairuzko molde zehatz bat diseinatzen dute. Moldearen barnealdean hozteko uraren kanalak, kanporatze sistemak eta korronte sistema konplexuak daude. Moldearen kalitateak zuzenean zehazten du azken produktuaren zehaztasuna eta itxura.
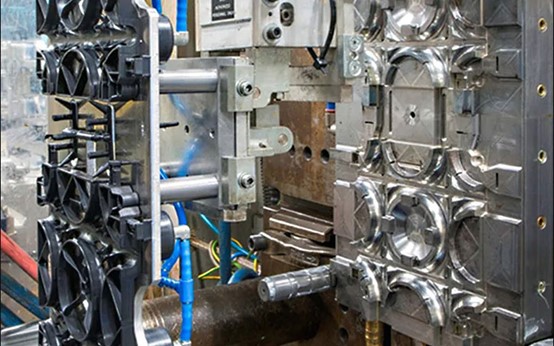
Moldearen finkapena
Moldeatze-zikloaren hasieran, injekzio-moldeaketa makinaren finkatze-mekanismoak moldearen bi erdiak ondo ixten ditu eta presio handia aplikatzen du lekuan finkatzeko, ondorengo injekzioan sortzen den barne-presio handiari aurre eginez, plastikoa isurtzea eragotziz eta piezen dimentsio-egonkortasuna bermatuz.
Injection
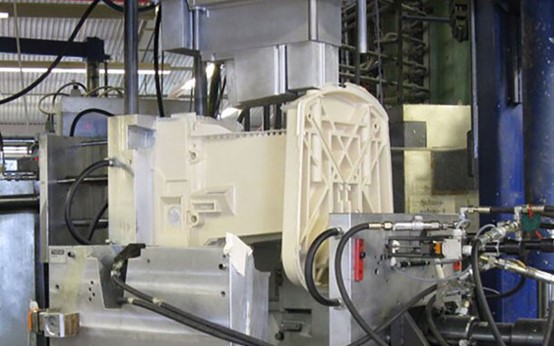
Plastikozko pelletak upelaren barruan urtutako egoerara berotzen dira. Injekzio bidezko moldeo-makina baten torlojuak edo pistoiak zehaztasunez neurtutako plastiko urtua injektatzen du molde-barrunbe itxian abiadura handian eta presio handian.
Injekzioa amaitu ondoren, torlojuak presio jakin bat mantentzen du. Barrunbean materiala sartzen jarraitzen du plastikozko hozte eta uzkurduraren efektua konpentsatzeko, piezek uzkurdura markak edo dimentsio nahikorik ez izatea saihestuz.
Hoztea eta Solidifikazioa
Plastiko urtua moldean hozten hasten da eta pixkanaka solidotzen da forma hartzeko. Hozte-denbora piezaren hormaren lodieraren, material motaren eta hozte-sistemaren eraginkortasunaren araberakoa da. Hozteko ur-kanalaren diseinu eraginkorra ezinbestekoa da ziklo-denbora laburtzeko, ekoizpen-eraginkortasuna hobetzeko eta piezaren deformazioa kontrolatzeko.
Ejekzioa
Hoztea amaitutakoan, moldearen ixteko mekanismoak moldea irekitzen du. Moldearen kanporatze-sistema integratuak eratutako plastikozko piezak molde-barrunbetik leunki kanporatzen ditu, moldetik askatuz.
Kalitate Ikuskaritza
Injekzio bidez moldatutako piezek ondorengo mekanizazioa behar izan dezakete, hala nola atearen eta korridore-sistemaren soberako material-buruak moztea, bizarra kentzeko tratamendua edo gainazaleko dekorazioa, hala nola ihinztadura eta galvanizazioa.
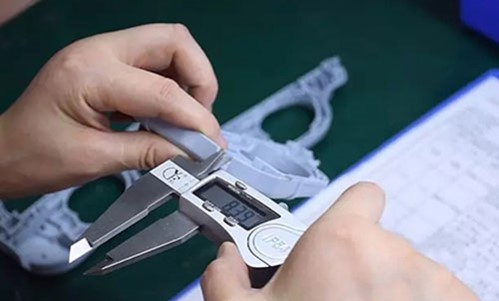
Piezek kalitate-ikuskapen zorrotzak ere behar dituzte, besteak beste, dimentsioen neurketa, itxuraren ikuskapena eta funtzionalitate-probak, automobilgintzaren industriaren estandar zorrotzak betetzen dituztela ziurtatzeko.
Automobilgintzako piezen injekzio-moldaketaren abantailak
Ekoizpen-eraginkortasun bikaina
Injekzio bidezko moldeo teknologiak automatizazio maila altua eta pieza bakar baten ekoizpen ziklo laburra ditu, hamarnaka segundotik minutu batzuetara bitartekoa. Bereziki egokia da automobilgintza industriaren eskala handiko eta bolumen handiko ekoizpen eskaeretarako. Moldearen garapena amaitutakoan, pieza unitate bakoitzeko ekoizpen kostua nabarmen murrizten da.
Diseinu Askatasuna
Injekzio bidezko moldeo teknologiak forma oso konplexuak eta egitura finak dituzten piezak ekoiz ditzake, eta hori zaila da beste prozesu askok lortzea. Hasieran hainbat pieza behar dituzten osagai funtzionalak pieza bakarrean integra ditzake "txertatze-formazioaren" edo molde konplexuen diseinuaren bidez. Horrek muntaketa-prozesuak murrizten ditu, pisua gutxitzen du eta egituraren fidagarritasun orokorra hobetzen du.
Dimentsio-zehaztasun bikaina
Ordenagailuek zehaztasunez kontrolatzen dituzten molde eta mekanizazio parametro zehatzek ziurtatzen dute ekoitzitako hamar milaka piezen dimentsio eta geometria oso koherenteak direla. Egonkortasun eta errepikagarritasun zehaztasun hori funtsezkoak dira koordinazio zehatza behar duten automobilgintzako muntaketa-lerro zorrotzentzat, muntaketa-kalitatea eta trukagarritasuna bermatuz.
Materialen errendimendu bikaina
Injekzio-moldeaketarako ingeniaritza-plastiko eta material konposatu ugari daude eskuragarri, automobilgintzako piezen errendimendu-eskakizun anitzak betetzeko gai direnak. Adibidez, beira-zuntzez indartutako materialen erabilerak erresistentzia handia eta zurruntasun handia lor ditzake.
Tenperatura altuko material erresistenteak motorraren konpartimentuan aplika daitezke. Ukipen leuneko osagaiak elastomero materialak erabiliz fabrikatu daitezke. Materialaren formula malgutasunez egokitu daiteke eskakizun espezifikoak betetzeko.
Azalera Kalitate Bikaina
Injekzio bidezko moldekatutako piezek gainazaleko akabera bikaina izaten dute normalean, eta horrek gainazal leun edo ehundura konplexuko efektua zuzenean lor dezake, ondorengo mekanizazioa murriztuz. Bitartean, plastikozko piezen dentsitatea metalena baino askoz txikiagoa da, eta hori da automobilgintzaren arintasuna lortzeko bide nagusietako bat, energia-kontsumoa murrizteko eta gidatzeko autonomia handitzeko. Gainera, gidatzeko gaitasuna eta erregai-kontsumoa hobetzen laguntzen du.
Postprozesatzea
Piezak eratu ondoren, normalean atearen mozketa soil bat besterik ez da behar, eta osagai askok ez dute bigarren mailako mekanizaziorik behar. Ekoizpen-prozesuan sortutako hondakinak erraz birziklatu, xehatu eta berrerabili daitezke, eta horrek materialen erabilera-tasa hobetzen du eta fabrikazio modernoaren garapen jasangarriaren kontzeptuarekin bat dator.
Injekzio bidezko moldeatzearen eginkizuna ibilgailu elektrikoen ekoizpenean
Arintzeko Helburuak
- Murriztu ibilgailuaren pisu osoa: Injekzioz moldekatutako plastikozko eta konpositezko materialezko osagaiek metalezko pieza astunagoak nabarmen ordezka ditzakete eta arintzea lortzeko bide nagusietako bat dira.
- Materialen aplikazio berritzailea: Ingeniaritza-plastiko tradizionalez gain, errendimendu handiko material konposatuak, hala nola karbono-zuntz indartutako plastikoak, injekzio-moldeaketa bidez erabil daitezke egitura-erresistentziaren eskakizunak betetzen ez ezik, oso arintasun handia lortzen duten osagai nagusiak ekoizteko.
Osagai Elektrikoen Ekoizpena
- Bateriaren sistemaren osagaiak: Hau da ibilgailu elektrikoen arloan injekzio-moldaketaren aplikazio hazten ari den azkarrenetako bat. Honako hauek fabrikatzeko erabiltzen da:
- Bateriaren moduluaren karkasa eta markoa: Isolamendua, babesa eta egitura-euskarria eman.
- Bateriaren goiko estalkia eta beheko oskola: Zurruntasun handia, arintasuna, suaren aurkako erresistentzia (V0 maila) eta zigilatze-errendimendu ona izan behar dute.
- Motorra eta kontrol elektronikoaren osagaiak: Hauek motorraren muturreko estalkiak, konektoreak eta potentzia-unitate elektronikoen oskolak eta isolatzaile-piezak ekoizteko erabiltzen dira. Osagai hauek askotan tenperatura-erresistentzia handiko eta isolamendu-propietate handiko ingeniaritza-plastiko bereziak erabiltzea eskatzen dute.
- Kargatzeko sistemaren osagaiak: Kargatzeko pistolaren heldulekuak, entxufeen oskolak eta abar fabrikatzea, segurtasun elektriko eta iraunkortasun bikaina izan behar dutenak.
Interior Design
- Barne integrazio adimenduna: Ibilgailu elektrikoen barnealdeak sinpletasun, adimen eta integraziorantz jotzen ari dira. Barnealdeko pieza handiak, injekzio bidezko moldeaketa bidezkoak, ohiko bihurtu dira.
- Osagai funtzional berriak: Erabiltzaileen teknologia-zentzuaren bilaketa asetzeko, gero eta hedatuago dago argia transmititzen duten apaingarri-piezen eta gainazal adimendunen aplikazioa.
Kudeaketa Termikoaren Optimizazioa
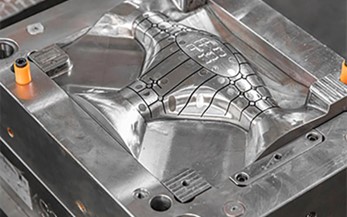
- Hozte-sistemaren hodiak: Forma konplexuko hozgarri-hodiak injekzio-moldeaketa bidez fabrikatu daitezke integralki, ihes-arriskua murriztuz eta sistemaren fidagarritasuna hobetuz.
- Osagai aerodinamikoak: -ra haizearen erresistentzia murriztu eta gidatzeko autonomia handitu, ibilgailu elektrikoek arreta handiagoa jartzen diote diseinu aerodinamikoari. Injekzio-moldaketak kanpoko hainbat pieza arin ekonomikoki ekoiztu ditzake.
Kostu-eraginkortasunaren igoera
- Osagai oso integratuak: "Osagai anitzeko injekzio-moldeaketa" bezalako teknologien bidez, funtzio edo material ugari integratzen dira ekoizpen-urrats bakarrean, piezen kopurua murriztuz, hornikuntza-katea eta muntaketa-prozesua sinplifikatuz.
- Eskala eta koherentzia: Ibilgailu elektrikoen beste osagai batzuk eskala handian ekoitzi behar dira oraindik, kalitate handiz eta kostu txikiz. Injekzio bidezko moldeoaren eraginkortasun handiaren eta koherentzia handiaren berezko abantailak jokoan jar daitezke.
Automobilgintzako injekzio-moldeaketarako kostuen inguruko gogoetak
Moldearen kostua
Automobilgintzako piezen moldeak normalean altzairuzko erresistentzia handiko trokelez egiten dira, CNC mekanizazio zehatzaren, deskarga elektrikoaren mekanizazioaren eta leuntzearen bidez. Egitura konplexua dute eta irristagailuak, hozte-sistemak eta ihes-sistemak dituzte.
Barneko piezen molde ertainen multzo baten kostua ehunka mila eta milioi yuan artekoa izan daiteke. Moldearen iraupenak eta piezak ekoizteko duen gaitasunak zuzenean zehazten dute inbertsio honen itzulera. Diseinuan optimizatzeak kostu handiak aurreztu ditzake epe luzeko ekoizpenean.
Materialaren kostua
Materialak dira iraunkortasunerako kostu nagusia. Automobilgintzako piezek asko erabiltzen dituzte ingeniaritza-plastikoak, hala nola PP, ABS eta PA, baita haien material eraldatuak ere. Materialak aukeratzerakoan, oreka bilatu behar da errendimenduaren eta kostuaren artean. Gainera, materialen erabilera-tasa funtsezkoa da.
Fluxu-kanalaren diseinua optimizatuz eta hormaren lodiera murriztuz, pieza bakoitzaren material-kontsumoa murriztu daiteke. Gainera, ekoizpenean dagoen burbuila-materiala birziklatu eta berrerabili daitekeen ala ez, zuzenean eragiten dio materialaren kostuari.
Ekoizpenaren kostua
Ziklo-denbora zenbat eta laburragoa izan, orduan eta handiagoa izango da denbora-unitateko ekoizpena, eta orduan eta txikiagoak izango dira esleitutako makina eta lan-kostuak. Ziklo-denbora faktore batzuek mugatzen dute, hala nola piezaren hormaren lodierak, moldearen hozte-eraginkortasunak eta injekzio-abiadurak.
Hoztea hobetzeko errendimendu handiko molde-altzairua erabiltzea eta hainbat pieza aldi berean ekoizteko barrunbe anitzeko moldeak erabiltzea dira ekoizpen-eraginkortasuna hobetzeko eta pieza bakoitzeko kostua murrizteko neurri nagusiak.
Zatiaren konplexutasuna
Piezen diseinuak zuzenean eragiten ditu aipatutako kostu guztiak. Egitura konplexuegia duten diseinuek, horma-lodiera irregularrekoak, angelu nahikorik ez dutenek edo gainazaleko ehundura bereziak behar dituztenek moldeen fabrikazioaren zailtasuna eta kostua handituko dituzte, ekoizpen-zikloa luzatuko dute eta produktu akastunen tasa handitu dezakete.
Postprozesatzea
Kostua piezak desmoldatu ondoren sortzen da. Horrek barne hartzen ditu atea moztea, bizarra kentzea, ihinztatzea, galvanizatzea edo beste piezekin muntatzea, hala nola metalezko txertaketak. Prozesu gehigarri bakoitzak lanaren, ekipamenduaren, espazioaren eta kalitate-kontrolaren kostuak handituko ditu.
Kalitatea ziurtatzea
Piezek automobilgintzaren segurtasun eta errendimendu estandar zorrotzak betetzen dituztela ziurtatzeko, probak egiteko kostu handiak inbertitu behar dira.
Probak hasierako moldeen prototipoak eta akatsak zuzentzea barne hartzen ditu, ekoizpenean zeharreko prozesuan zeharreko ikuskapena, hirugarrenen materialen errendimenduaren aldizkako probak eta beharrezko koordenatuen neurketa-makinaren eskala osoko ikuskapenak.
Automobilgintzako injekzio bidezko piezen diseinu aholkuak
Hormaren lodiera uniformea
Piezen hormen lodiera ahalik eta uniformeena mantendu behar da, pieza batzuk lodiegiak edo meheegiak ez izateko.
Horma-lodiera irregularrak hozte-abiadura desberdinak sor ditzake, uzkurtze-markak eta sakonuneak eraginez horma lodiko eremuetan, eta barne-tentsioaren kontzentrazioa horma meheen eta lodien elkargunean, eta horren ondorioz piezen deformazioa, deformazioa edo baita pitzadurak ere.
Zirriborro angelu egokiak
Moldetik piezak hoztu ondoren leunki ateratzeko errazagoa izan dadin, banaketa-gainazalarekiko perpendikularrak diren alde guztiak behar bezalako angeluekin diseinatu behar dira. Oro har, gomendagarria da barneko eta kanpoko piezen gainazal leunek 1.5° eta 2° arteko malda izatea alde bakoitzean.
Grabatutako gainazaletan, desmoldekatzean ehundura urra ez dadin, malda ehunduraren sakoneraren arabera handitu behar da.
Saihets-diseinu optimizatua
Saihets sendotzaileak piezen zurruntasuna eta erresistentzia hobetzeko erabiltzen dira, hormaren lodiera orokorra nabarmen handitu gabe. Saihetsen lodiera horma nagusiaren lodieraren % 50etik % 60ra bitartekoa izan behar da, atzealdean uzkurdura-markak ekiditeko.
Saihetsen altuera ez da oso altua izan behar, normalean horma nagusiaren lodieraren hirukoitza baino gehiago ez izatea. Saihetsaren erroa tentsioa barreiatzeko filete-trantsizio batekin diseinatu behar da, eta goiko aldeak ere filete bat izan behar du.
Erradio Trantsizioak
Barneko eta kanpoko izkinak leunki trantsizionatu behar dira izkin biribilduekin. Fileteek tentsio-kontzentrazioa nabarmen murriztu dezakete, piezen egitura-erresistentzia eta inpaktu-erresistentzia hobetu, eta, aldi berean, plastiko urtuaren fluxu-egoera hobetu molde-barrunbean, betetzea leunagoa bihurtuz.
Izkin biribilduak ere onuragarriak dira moldeen mekanizazio mekanikorako eta tratamendu termikorako, eta horrela haien bizitza erabilgarria luzatzen dute.
NOBLEren Automobilgintzako Piezen Injekzio Moldeaketa
Plastikozko injekzio bidezko moldeoa metodo eraginkorra da plastikozko piezak kantitate txikietan zein handietan lortzeko. NOBLE mundu mailako plastikozko injekzio bidezko moldeo enpresa bat da, zure proiekturako fabrikazio irtenbide osoak eskain ditzakeena. Bezeroen gogobetetzearekin konprometituta gaude, eta gure plastikozko injekzio bidezko moldeo zerbitzu pertsonalizatuek eskaeraren araberako prototipoak eta ekoizpena barne hartzen dituzte. Kalitate goreneko injekzio bidezko moldeozko piezak espero ditzakezu, tamaina eta konplexutasuna edozein dela ere.
NOBLEren injekzio bidezko moldeo zerbitzu pertsonalizatuak aproposak dira prezio lehiakorreko eta kalitate handiko piezak moldeatzeko, epe laburrekoetan, plastikozko prototipoetatik hasi eta ekoizpen moldeoraino. Makina indartsu eta zehatzak dituzten fabrikazio instalazio esanguratsuek bermatzen dute molde tresna berdinak erabiltzen direla pieza bateragarriak sortzeko. Are hobeto, doako aholkularitza aditua eskaintzen dugu injekzio bidezko moldeo eskaera guztiekin, moldeen diseinu aholkuak, azken erabilerarako material eta akabera aukeraketa eta bidalketa metodoak barne.
- Ekipamendu Aurreratua eta Kostu-Eraginkorra den Prezioa
- 10 urte baino gehiago plastikozko piezen injekzio bidezko moldeoan
- ISO 9001 eta ISO13485 Ziurtagiridun Fabrika
- Berehalako Plastikozko Injekzio Moldeatze Aurrekontuak
- Plastikozko injekzio bidezko moldeoa 2 astetan
- Eman doako DFM txostena 12 orduko epean
ohiko galderak
Zer da automobilgintzako injekzio-moldeaketa?
Automobilgintzako injekzio-moldeaketa fabrikazio-prozesu espezializatu bat da, non material termoplastikoak edo termoegonkorrak urtu eta presio handiz injektatzen diren zehaztasun-molde batean, ibilgailuentzako plastikozko piezak ekoizteko. Prozesu hau osagai sorta zabala sortzeko erabiltzen da, barneko botoi eta konektore txikietatik hasi eta kanpoko pieza handietaraino, hala nola paragolpeak eta aginte-panelen panelak.
Zein plastikozko material mota erabiltzen dira normalean automobilgintzako injekzio-moldeketan?
Material ohikoenen artean polipropilenoa (PP), akrilonitrilo butadieno estirenoa (ABS), poliamida (nilona, PA), polikarbonatoa (PC) eta polietilenoa (PE) daude. Ingeniaritza-plastikoak eta konpositeak, hala nola beiraz betetako nylonak, oso erabiliak dira erresistentzia, beroarekiko erresistentzia edo dimentsio-egonkortasun gehigarria behar duten piezetarako ere.
Zeintzuk dira automobilgintzako piezen injekzio bidezko moldeatzearen abantaila nagusiak?
Abantaila nagusiak hauek dira: ekoizpen-eraginkortasun handia, errepikagarritasun bikaina eta piezen koherentzia, tolerantzia estuekin geometria konplexuak ekoizteko gaitasuna eta bolumen handiko tiradetarako pieza bakoitzeko kostu-erlazio sendoa.
Zeintzuk dira injekzio bidezko moldeo bidez egindako automobilgintzako piezen adibide batzuk?
Adibideak ugariak dira eta barneko osagaiak barne hartzen dituzte, hala nola tresna-panelak, ateko panelak, edalontzi-euskarriak eta aireztapenak. Kanpoko piezen artean paraxokak, parrillak, argi-karkasak eta gurpil-estalkiak daude. Kapota azpiko eta funtzionaleko piezen kasuan ere prozesu hau erabiltzen da, hala nola fluido-biltegiak, aire-sarrerako kolektoreak, konektore-karkasak eta hainbat euskarri.
Nola laguntzen du injekzio-moldaketak ibilgailuen arintzeari?
Injekzio bidezko moldeatzeak metalezko osagai astunagoak ordezkatzen dituzten pareta meheko plastikozko pieza sendoak diseinatzea eta ekoiztea ahalbidetzen du. Horrek ibilgailuaren pisua zuzenean murrizten du, eta horrek erregaiaren eraginkortasuna eta bateriaren autonomia hobetzen ditu ibilgailu elektrikoetan.







