
Zer da alboko fresaketa?
Beraz, zer da zehazki alboko fresatzea? Bere oinarrizko ideiara itzuli dezakegu. Alboko fresatzea mekanizazio lan bat da, non ebakitzailearen alboa, bere ertza, erabiltzen dugun pieza baten gainazal bertikalak mekanizatzeko. Imajinatu biraka dabilen disko baten ertza erabiltzen duzula pieza baten horma mozteko. Hori da oinarrizko ideia. Ideia ez da zulo bat zulatzea edo gainazal bat aurpegiratzea. Horma bertikal lauak sortzen ari gara. Zabalera zehatzak lortzen ari gara. Mailak eta zirrikituak bezalako ezaugarri kritikoak mekanizatzen ari gara. Mekanizazio profesionalaren funtsezko atala da.
Nola dabil?
Tresna eta lan-pieza
Alboko fresatzeko prozesua nahiko erraza da, baina ebaketa-erremintak dituen edozein mekanizazio-eragiketak kontu handiz ibili behar du ingeniariengandik; segurtasuna da lehentasuna.
Zeregin nagusia biraketa-erreminta CNC mekanizazio-zentroaren ardatzean ondo finkatuta dagoela ziurtatzea da. Azpimarratu behar da zurruntasun-eskakizunak ezinbestekoak direla. Edozein askapenek mekanizazio-erroreak eragingo ditu.

Ondoren, finkatu pieza —adibidez, automobilgintzako osagaietarako aluminiozko huts bat— makinaren mahaira tornu edo euskarri bat erabiliz. Ikusi izan ditut urrats hau alde batera uzteak fresatzeko eragiketa osoaren porrot katastrofikoa eragin duen kasuak. Ulertu hau: alboko fresaketaren arrakasta piezaren egonkortasun absolutuan oinarritzen da erabat.
Orain makina martxan jar daiteke. Ardatzak erreminta abiadura handian biratzen du, lan-mahaiak pieza horizontalki erremintaren ebaketa-ertzera poliki-poliki eramaten duen bitartean. Ebaketa-ertzaren hortz-profilak materiala sartzen du ziztada azkar eta zehatzen serie baten bidez, txirbil finetan moztuz. Aurrerapen bakoitzak gainazaleko geruza zehatz bat kentzen du, aurpegi zakarra horma bertikal berri, leun eta oso zehatz batean eraldatuz. Hori da alboko fresaketaren funtsa: higadura mekaniko kontrolatua.
Alboko fresaketaren ezaugarri nagusiak
Oso garrantzitsua da alboko fresaketaren oinarriak ulertzea oinarrizko mekanizazioaren eta benetako doitasun-fabrikazioaren arteko aldea bereizi nahi baduzu. Hau metala moztea baino haratago doa; mekanizazio-prozesuaren emaitza aurreikusi eta kontrolatu ahal izatea da.
Iraganean alboko fresaketa egin dugunean, hiru gauza nagusi garrantzitsu aurkitu ditugu. Egia esan, gauza hauek erabakitzen dute proiektu bat arrakastatsua edo porrota izango den.
Gainazalen sorrera
Dakigunez, alboko fresaketaren emaitza nagusia gainazal bertikal lauak sortzea da. Baina ez dago bermerik ebaki guztiak leunak izango direnik. Aukeratzen duzun tresnaren, zein abiaduratan elikatzen duzun eta makinaren zurruntasunaren araberakoa da.
Fresa zorrotz eta berriak erabiltzen badituzu ezarpen egokiekin, gainazal oso leunak lor ditzakezu. NOBLE-k askotan automobilgintzako osagaien gainazalaren akabera-eskakizunak betetzen ditu mekanizatu ondoren, beraz, bigarren mailako akabera-eragiketak kendu ditzakezu. Eraginkortasun hori NOBLE-ren mekanizazio profesionalaren filosofiaren muina da.
Dimentsioko zehaztasuna
Hemen sartzen da hain zuzen ere alboko fresaketa. Uste dugu alboko fresaketa dela zabalera eta paralelismoa bi aldeetan egokiak direla ziurtatzeko modurik onena.
Imajinatu zabalera jakin bat mantendu behar duen bloke bat. Ez ditugu helburuko neurriak lortzen bakarrik, asmatu egiten dugu.
CNC mekanizazio prozesuek errepikagarria egiten dute hau. Behin, bezero batentzat neurrira diseinatutako aktuadore-karkasa bat mekanizatzen ari ginela, oso garrantzitsua zen zabalera guztiz zehatza izatea. Hau NOBLE fabrikan egin behar dituzun gauza estandar horietako bat besterik ez da.
Tresna-konpromisoa
Alboko fresaketa egiten duzunean, ebaketa-indar nagusia erdigunetik irteten da. Ebaketa egiten duzunean, erreminta funtsean erdigunetik urruntzen ari da. Indar horrek erreminta apur bat tolestea eragiten du. Hau ohikoagoa da mutur meheko fresekin. Kontuan hartzen ez baduzu, erreminta piezaren hormaren urruntzea tolestuko da, eta horrek dimentsioak nahastuko ditu eta konikotasun gehiegi duten pieza akastunak sortuko ditu.
NOBLEko ingeniariek hiru modutan jorratzen dute hau: tresnarik laburrenak eta zurrunenak aukeratuz; aitzinamendu-abiadurak doituz; eta batzuetan fresatzeko bide zikloidalak erabiliz erremintaren tentsioa murrizteko. Metala ebatzeko teoriaren eta inplikatutako benetako propietate fisikoen arteko oreka praktikoa da.
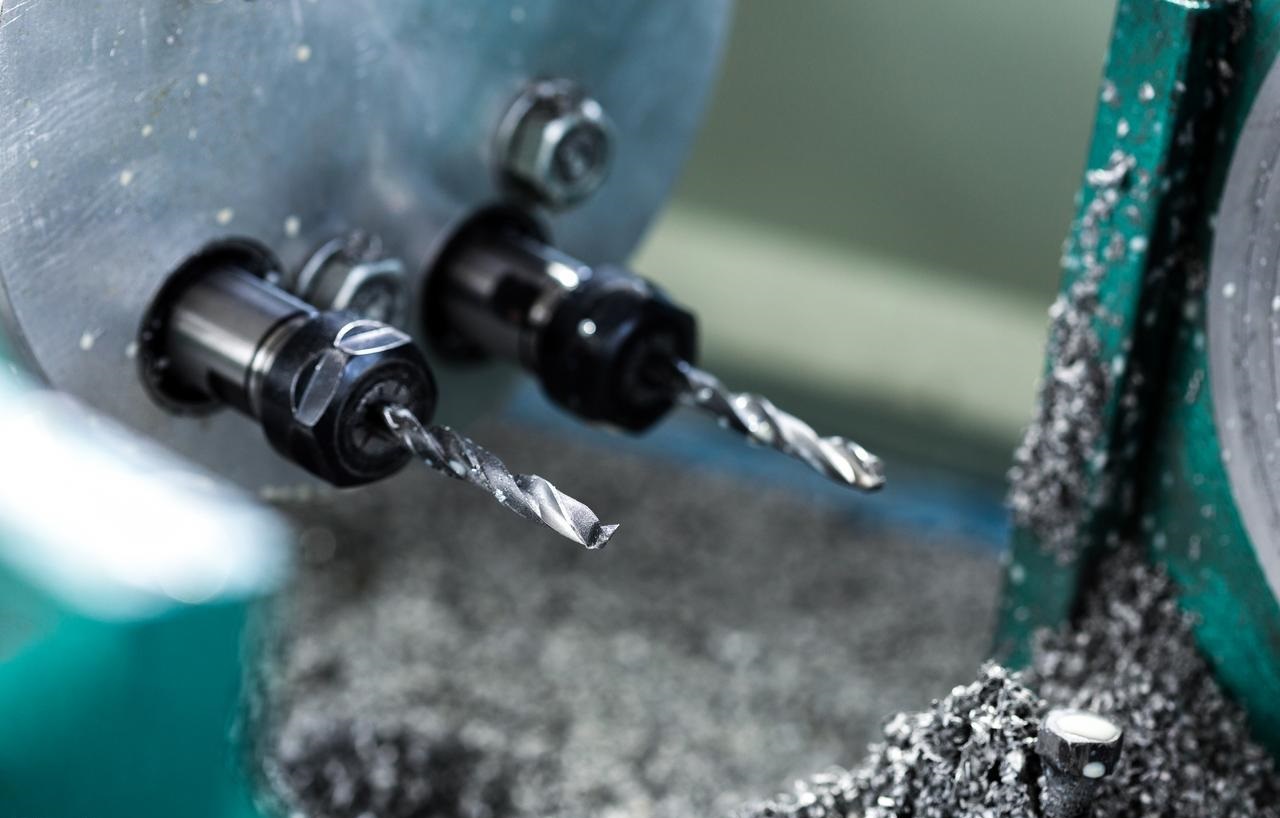
Alboko fresaketarako erabiltzen diren tresna arruntak
Ebaketa-erreminta egokia aukeratzea mekanizazio-prozesuko urrats bat baino gehiago da; aurpegi-fresatzeko eragiketa osoa arrakastatsua edo porrota den zehazten duen erabaki kritikoa da.
NOBLEn badakigu tresna okerra aukeratzeak mekanizazioaren zehaztasuna, eraginkortasuna eta kostua kaltetu ditzakeela. Gure ingeniaritza sailak ebaketa-erreminta sorta zabala du, bakoitza gure adituek aukeratua, mekanizazio bikaina eman dezakegula ziurtatzeko.
Hona hemen hainbat aizto motaren konparaketa sinple bat. Espero dut honek lagungarria izatea!
| Feature | Amaierako Errotak | Maskor Errotak | Alboko fresatzeko ebakitzaileak |
| Deskribapena | Moldakorra, hortzak muturretan eta periferian | Diametro handikoa, ardatzean muntatzen da | Estua, zeharkako fresatzeko |
| Lehen erabilera | Helburu orokorra, zirrikituak, kurbak | Gainazal zabalak, material-kentze handia | Gainazal paraleloak, aldibereko mekanizazioa |
| Tamaina tipikoa | Txikia eta ertaina | Large | Estua |
| Funtsezko Abantaila | Malgutasuna, irisgarritasuna | Egonkortasuna, eraginkortasuna eremu handietarako | Ezaugarri paraleloen dimentsio-zehaztasuna |
Amaierako Errotak
Fresa-muturrak dira, zalantzarik gabe, alboko fresatzeko eragiketetarako tresnarik egokienak. Beren ezaugarri nagusia aurpegian eta ertzean kokatutako ebaketa-hortzak dira.
Piezen mekanizazio angeluarra zehatza egiteko, 90 graduko angelu zuzen zorrotzak eginez, mutur karratu sendoak erabiltzen ditugu. Aluminiozko automobilgintzako sarrera-kolektoreen prototipoak mekanizatzen ari ginenean, lau ildaskako mutur-fresa estandarrak aukeratu genituen erreferentziazko horma nagusiak azkar ezartzeko. Ikuspegi honek ebaketa-tasak altu mantentzen ditu gainazal oso leunak lortuz; batzuetan, ez da beharrezkoa postprozesaketarik egitea ere.
Maskor Errotak
Osagai handiagoak fresatzen ari garenean edo lur asko estali behar dugunean, oskol-fresatgailuetara aldatzen gara. Oskol-fresatgailua, funtsean, bere erreminta-euskarrian muntatutako ebakitzaile-gorputz handi bat da. Alboko fresaketa egiten ari zarenean, alboetako ertzak baino ez dira ebakitzen ari direnak.
Oskola-fresagailua nahiko handia da, beraz, oso egonkorra da. Gure ingeniariek altzairuzko moldeen oinarrietan altuera osoko ebakiak aldi berean egiteko erabiltzen ikusi ditut, eta hori askoz hobea da mutur-fresa txikiagoak erabiltzea eta hainbat urratsetan egitea baino. Hau oso garrantzitsua da gure bolumen handiko doitasun-fabrikazio proiektuetarako, non ziklo-denbora eta erremintaren bizitza funtsezko neurriak diren.
Alboko fresatzeko ebakitzaileak (Zatikako fresaketa)
Hau ikuspegi profesionalagoa eta klasikoagoa da. Alboko fresatzeko ebakitzaileak nahiko estuak dira. Zeharkako fresaketarako dira erabilgarrienak, non bi ebakitzaile tresna-euskarri berean jar ditzakezun, nahi duzun moduan banatuta. Konfigurazio honek bi gainazal bertikal paralelo aldi berean mekanizatzeko aukera ematen du, oso eraginkorra bihurtuz.
Duela gutxi, grafito elektrodoak seriean ekoizten ari zirenean, NOBLEko ingeniariek metodo hau erabili zuten hegats paralelo anitz multzo fidagarritasunez mekanizatu ahal izateko.
Alboko fresatzeko eragiketa motak
Alboko fresatzeko ideia nahiko sinplea da, baina nola egiten den asko alda daiteke azken helburuaren arabera.
Alboko fresaketa laua
Albo lauen fresaketa da mekanizazio prozesurik oinarrizkoena eta sinpleena. Tresna batek gainazal bertikal bat prozesatzen du aurrerapen lineal bakarraren bidez. Egurrezko ohol baten ertzak zuzen eta karratu bihurtzeko moztea bezala pentsa dezakezu. Metodo hau sinplea eta eraginkorra da oinarrizko kontura-mekanizazio gehienetarako. Ingeniariek askotan erabiltzen dute pieza indibidualak mekanizatzeko edo lehengaien aurretiazko mozketarako.
2. Fresaketa luzea
Orain, mekanizazio teknika eraginkorrago eta zehatzago batera goaz. Fresaketa luzea egiten dugunean, bi alboko ebakitzaile blokeatzen ditugu erreminta-euskarri berean, eta kokapen-lepokoak erabiltzen ditugu azken zabalera kalkulatzeko. Ebaketa garbi batekin, bi gainazal bertikal paralelo mekaniza ditzakete aldi berean alboko fresaketan.
Nahiko argi dago zergatik diren hobeak: erreminten arteko distantziak zuzenean eragiten dio piezaren zabalerari, alboko fresaketa prozesu osoan beti paraleloa izan dadin ziurtatuz. Hau ezin hobea da pieza hexagonal lauak mekanizatzeko neurri pertsonalizatuekin edo piezak zehaztasunez dimentsio espezifikoetara mekanizatzeko, berriro kokatu beharrik gabe.
3. Talde-fresaketa
Taldeka fresatzeko teknologiak aldibereko mekanizazioaren ideia hurrengo mailara eramaten du. Imajinatu hau: diametro, zabalera eta profil desberdineko ebaketa-erreminta ugari, guztiak ardatz berean muntatuta. Konfigurazio honek alboko fresatzeko eragiketak egiteko aukera ematen digu gainazal, zirrikitu eta konturo desberdinetan aldi berean.
Muntaketa buruhauste txiki bat da, baina merezi du ekoizpen handietarako. Pieza berezi asko egiten ari zarenean, hainbat urratsetan mekanizatutako inplante mediko horiek bezala, fresaketa konbinatuak gauzak asko bizkortu ditzake.
Alboko fresaketaren aplikazio praktikoak
Alboko fresaketa nonahi aurkitzen duzu makina-tailer moderno batean. Ez da kontzeptu abstraktu bat; eguneroko lana da, lehengaiak osagai funtzional bihurtzen dituena.
Bloke bat karratuz
Hau da normalean metalezko hutsuneak mekanizatzeko lehen urratsa. Ingeniariek gordinak diren galdaketak edo lingoteak tamaina egokiko kubo estandarretan prozesatu behar dituzte. Ondoren, alboko fresatzeko eragiketa sorta bat erabiliz, sei aurpegiak mekanizatzen dira ondorengo prozesu guztien oinarrizko erreferentzia ezartzeko.
Urratsak eta sorbaldak sortzea
Askotan gainazal bertikalak mekanizatu behar izaten ditugu piezetan mailak sortzeko (adibidez, muntatzeko bridak edo kokapen-elementuak). Alboko fresatzeko eragiketek materiala garbi kentzen dute sorbalda bertikal zorrotzak eratzeko.
Slotting
Zerbait zirrikituak egiten ari zarenean, ebakitzeko tresnak zirrikituaren muturra eta alboak bakarrik ukitzen ditu. Zirrikituaren paretak zein onak diren alboko fresaketa zein onaren araberakoa da erabat. Bi alboko paretak ebakitzeko tresnaren kanpoko ertzak osatzen ditu. Zirrikituaren zabalera tresnaren diametroaren araberakoa da.
contouring
Alboko fresatzeko makinaren azpian piezak hainbat ardatzetan zehar mugituz, osagaien gainean kontura bertikal konplexuak molda ditzakezu. Hau ez dago mekanizazio lineal sinple batetik urrun: horma kurbatuen mekanizazioa, zehaztasun-ereduen grabatua eta forma organikoak eratzea egin ditzakegu. Gaitasun hau oso garrantzitsua da automobilgintzako inpultsatzaileak edo moldeen nukleoak bezalako piezak mekanizatzeko neurrira egindakoetarako.
Banatzea
Hau da azken aplikazio intentsiboagoa. Zerra mehe bat erabiltzen dugu, alboko fresa mota berezi bat, pieza amaitu bat barra nagusitik moztu ahal izateko. Lan bakarra eta pasada bakarrekoa da, eta konfigurazio sendoa eta tresna-punta egokiak behar ditu haustura garbia eta aurpegi karratua izan dadin. Gure ekoizpen-ziklo asko amaitzeko modu estandar eta eraginkorra da.
CNC M-n alboko fresatzeko estrategia espezializatuakminduta
CNC mekanizazio modernoari dagokionez , oinarrizko erreminta-ibilbideek ez dute balio, batez ere zehaztasun handiko lanei dagokienez. Mekanizazio-estrategiak software dotoreak bultzatzen dituen garai batera goaz, eta horrek makinen errendimendua asko hobetu dezake.
Fresaketa Dinamikoa / Fresaketa Trokoidala
Fresaketa Dinamikoak abiadura oso konstantean ebakitzen duten tresna bereziak erabiltzen ditu, beraz, material geruza fin bat bakarrik kentzen da aldi berean. Arraroa badirudi ere, diseinu honek lodiera osoan zehar ebakitzeko aukera ematen du eta askoz errazagoa da lana azkar egitea. Tresna beti mugitzen ari da, geruza meheak kenduz gainkargatzea saihesteko.
NOBLEk teknologia hau erabiltzen du altzairu herdoilgaitzezko gailu medikoen osagaiak modu eraginkorrean mekanizatzeko, materiala metodo konbentzionalak baino azkarrago kenduz eta, aldi berean, tresnen iraupena askoz luzeagoa izan dadin.
Abiadura Handiko Mekanizazioa (HSM) Konturaketan
Hau da gure estrategia nagusia horma bertikal kritiko horiek akabera emateko. Helburua perfektua izatea da: gainazal leuna eta neurri zehatzak. Horrek, funtsean, erremintaren deformazioa kentzen du, eta hori horma zuzen baten etsaia da. Gainera, txirbilaren beroa kentzen du, beraz, ez da piezara transferitzen. Emaitza bigarren mailako leuntzerik behar ez duen gainazal bat da.
Kontrolatu beharreko parametro nagusien laburpena
| Parametroa | Kontrolak / Eraginak | Ohiko Kontuan Hartzekoa |
| Ebaketa-abiadura (SFM) | Beroa, Tresnen Higadura | Materialaren araberakoa. Aluminioarentzat handiagoa, altzairuarentzat txikiagoa. |
| Elikadura-tasa (IPM) | Produktibitatea, Txirbilaren Lodiera | Erreminta gainkargatu gabe "txirbil-karga" ona lortzeko orekatua. |
| Ebaketa-sakonera erradiala (Ae) | Ebaketa-indarra, erremintaren deformazioa, arbastura/akabera | Handia zakarretarako, txikia akaberarako. |
| Ebaketa-sakonera axiala (Ap) | Ezaugarrien sakonera, tresnaren konpromisoa | Askotan funtzioaren sakonera osoan ezartzen da eraginkortasunerako. |
| Erremintaren luzera | Desbideratzea eta txutxu-mutxua | Zehaztasunerako faktore garrantzitsuena. Erabili ahalik eta tresna laburrena. |
Aukeratu NOBLE zure fresatzeko irtenbideetarako
3, 4 eta 5 ardatzeko fresatzeko ekipamendu modernoekin , CNC fresatzeko zerbitzu fidagarriak eskaintzen ditugu prototipo azkarrak egiteko eta piezak ekoizteko. Eskuratu zehaztasun handiko eta errealistak diren fresatutako piezak, hainbat metal eta plastikoz neurrira eginda, prezio lehiakorretan. Ekipamendu aurreratua eta kostu-eraginkorra den prezioa.
Lan egin gurekin 4 urrats errazetan bakarrik
Urte askotako fabrikazio-esperientziarekin, NOBLEk prototipo azkarreko eta bolumen txikiko fabrikazio- behar guztietarako irtenbide onenak eskaintzen ditu . Berrikuntza-zikloa lau urrats sinple baina eraginkorretan errazten dugu.
Kargatu zure diseinua
Besterik gabe, igo zure CAD fitxategiak eta bidali eskaera-eskaerak informazio argiarekin linean.
↓
Jaso diseinuaren analisia
Fabrikazio-analisia eta prezio gardenak egiteko diseinua bidaliko dizugu.
↓
Fabrikazioa hasi
Gure adituek zure piezak beharrezko teknologia eta materialekin ekoiztuko dituzte.
↓
Jaso zure piezak
Zure piezak zuzenean zure atarira bidaliko dira, epe zorrotzekin.
Ohiko galderak Alboko Fresaketa
Zein da alboko fresatzeko eta muturreko fresatzeko arteko desberdintasun nagusia?
Erabilitako ebaketa-gainazalaren araberakoa da dena. Alboko fresaketak erremintaren periferia erabiltzen du gainazal bertikalak sortzeko. Muturretako fresaketak, batez ere, erremintaren beheko aurpegia erabiltzen du gainazal horizontalak, poltsikoak eta barrunbeak sortzeko. Muturretako fresa batek biak egin ditzake, baina bere izena bere muturrarekin ebakitzeko duen gaitasunetik dator.
Noiz aukeratu behar dut alboko fresaketa aurpegi-fresaketa baino?
Aukera sortu behar duzun geometriak baldintzatzen du. Erabili aurpegi-fresatzea pieza baten gainean gainazal horizontal lau bat sortzeko. Erabili alboko fresatzea horma bertikal bat sortu edo amaitu behar duzunean, zabalera zehatz bat ezarri edo urratsak eta zirrikituak bezalako ezaugarriak mekanizatu behar dituzunean. Gainazalaren orientazioari buruzkoa da.
Zergatik da erremintaren deformazioa kezka handia alboko fresaketan?
Ebaketa-indar nagusia erradiala da, ebakitzailea alboetara bultzatuz. Indar honek palanka baten antzera jokatzen du, erreminta piezatik urruntzen saiatuz. Desbideratze honek zehaztasun ezak sortzen ditu: zuzen ez dagoen horma bat edo tolerantziatik kanpo dagoen dimentsio bat. Zehaztasun-fabrikazioan kudeatzen dugun oinarrizko erronka fisikoa da.
Nola arintzen du NOBLEk erremintaren deformazioaren erronka?
Hainbat angelutatik jorratzen dugu hau. Gure CNC mekanizazio protokoloek lanerako ahalik eta erreminta laburrena eta zurrunena erabiltzea behartzen dute. Fresaketa trokoidala bezalako erreminta-ibilbide aurreratuak erabiltzen ditugu erradialki lotzeko prozesu baxua eta konstantea mantentzeko, ebaketa-indarrak murriztuz. Gainera, gure fabrikan kalitate handiko eta premium erreminta-euskarrietan egindako inbertsioak helduleku maximoa eta gutxieneko desbideratzea bermatzen ditu, eragiketa osoarentzat oinarri egonkorra eskainiz.
Zeintzuk dira Straddle Milling-aren abantailak?
Abantaila eraginkortasun handia eta paralelismo bermatua da. Bi ebakitzaile ardatz bakarrean muntatuz, bi gainazal bertikal paralelo mekanizatzen ditugu aldi berean pase bakarrean. Ebakitzaileen arteko distantziak piezaren zabalera definitzen du zuzenean, alde bakoitza bereizita mekanizatzean gertatzen den errore metatua ezabatuz. Metodo bikaina da zehaztasun handiko eta errepikagarria den mekanizazio pertsonalizaturako.
Alboko fresaketarekin horma sakon eta meheak mekanizatu al ditzakezu?
Bai, baina alboko fresatzeko erronka zorrotzenetako bat da. Estrategia zehatza eskatzen du. Geometria espezializatuekin irismen handiko tresnak erabiltzen ditugu ebaketa-presioa murrizteko. Prozesuak abiadura handiko parametroekin akabera-pase arin batzuk dakartza, tresnaren presioa minimizatzeko eta horma bibratzea edo desitxuratzea saihesteko.







