
Sarrera Injekzio moldeatzea
Injekzio bidezko moldekatzea plastikozko piezak injekzio bidez egiteko metodo ohikoa da , batez ere asko behar direnean. Urtutako plastikoa molde batera bultzatzen hasten da. Hozten denean, pieza prest dago. Prozesu hau telefonoetatik hasi eta autoen injekzio bidezko piezen artean aurkituko duzu. Azkarra, egonkorra da eta ez du material askorik xahutzen.
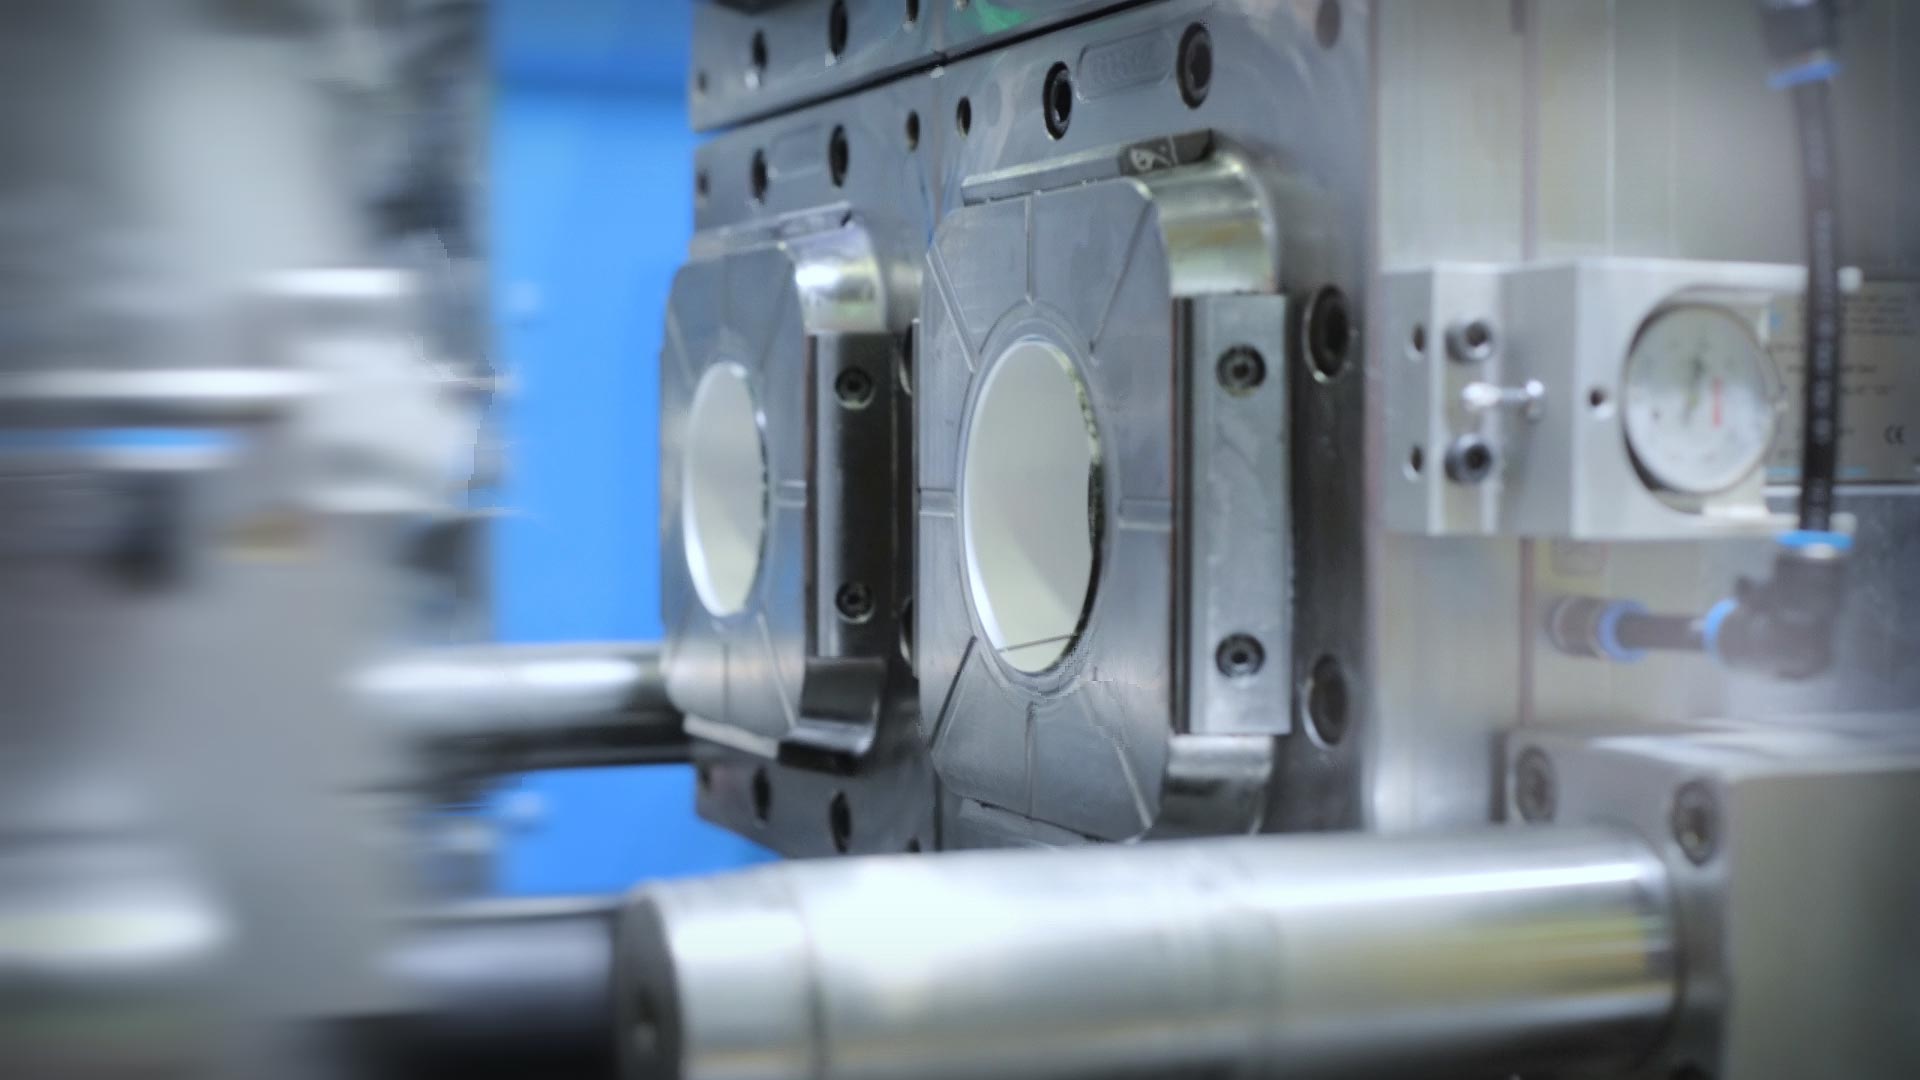
Noski, injekzio bidezko moldeoa azkarra eta zehatza da. Baina ez da beti erraza. Tenperatura, presioa eta beste xehetasun batzuk arretaz kontrolatu behar dituzu. Irristada txiki batek ere gauzak nahas ditzake, akatsak eraginez edo injekzio bidezko moldeo prozesua motelduz.
Artikulu honek injekzio bidezko moldekatzean jendeak maiz egiten dituen hamabi akats nagusiei buruz hitz egiten du. Arazo hauek kalitatea jaitsi, makinak moteldu eta zure lan-fluxua nahasi dezakete. Hasi berria bazara edo urteetako esperientzia baduzu, akats hauek saihesteak gauzak hobeto egiten eta injekzio bidezko moldekatutako pieza sendoagoak egiten lagunduko dizu.
Injekzio bidezko moldeatzearen hamabi tabu
1. Tenperatura-kontrol okerra
Injekzio-moldeaketa makina edo moldea gehiegi berotzen edo hozten denean, moldekatutako pieza gaizki atera daiteke. Gainazalean deformazioak, betetze-arazoak, uzkurdura edo marrak bezalako arazoak ikus daitezke (hau da, zabaltzea). Tenperatura behar bezala kontrolatzen ez bada, neurriak ere alda ditzake, piezak behar bezala ez egokitzea edo ez funtzionatzea eraginez.
Eragina :
- Dimentsio-zehaztasunik eza: Plastikoa injekzio bidezko moldekatzean modu irregularrean hozten bada, baliteke piezak ez izatea tamaina egokia. Horrek muntaketa osoa nahas dezake.
- Gainazaleko akatsak: Adibidez, erredura-markak (gainazaleko eremu belztuak) materiala moldean gehiegi berotzen denean gertatzen dira, eta zabalkundea (itxura matea edo marraduna) injekzioan harrapatuta dagoen hezetasunaren edo airearen ondorioz gertatzen da.
- Beheko zatiaren indarra: Pieza modu irregularrean hozten bada, baliteke eremu batzuk ez eustea ondo, eta horrek esan nahi du dena behar baino ahulagoa izan daitekeela.
Irtenbidea :
Tenperatura kontrolatzaileak:
Ziurtatu molde eta upelerako tenperatura-kontrolagailu fidagarriak lortzen dituzula. Onak direnek azkar erreakzionatzen dute edozein aldaketarekin, eta horrek injekzio-moldeaketa prozesu osoa egonkor eta atsegin mantentzen laguntzen du.
Moldeen Berokuntza eta Hozte Sistemak:
Moldearen berotze- eta hozte-sistemak optimizatu tenperatura uniformeki banatzeko. Erabili hozte-kanal konformagarriak eta berogailuen eta hozkailuen kokapen estrategikoa molde osoan tenperatura koherenteak mantentzeko.
Kalibrazio arrunta:
Moldearen berotzea eta hoztea orekatuta ez badaude, tenperatura irregularrak lortuko dituzu, eta horiek pieza osoa hondatu dezakete. Kanal egokirik eta berogailuaren kokapen zaindurik gabe, akatsak ia ziurra dira.
Datuen erregistroa:
Kalibrazio erregularra saltatzen baduzu, tenperatura-errore txikiek pilatu eta injekzio bidezko moldekatutako piezak hondatu ditzakete. Ez gutxietsi desbideratze txiki batek ere injekzio bidezko moldekatze-prozesu osoan izan dezakeen eragina. Modu gogorrean ikasi genuen sentsore-desbideratze txiki batek injekzio bidezko moldekatutako piezen multzo bat gaizki ateratzea eragiten zuela. Kalibrazio-egiaztapen erregularrak ezarri ondoren, tenperaturak puntuan mantendu ziren eta akatsak gelditu ziren.
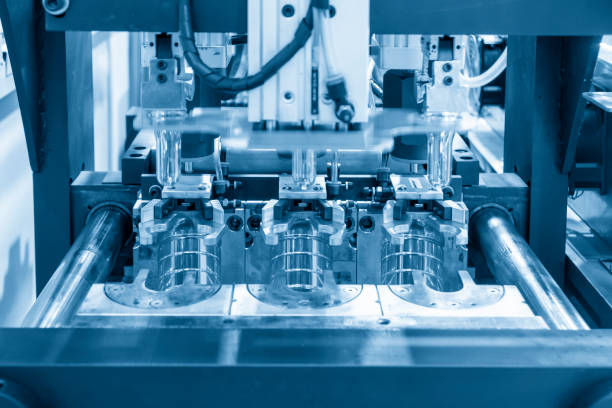
2. Desegokia Mould Design edo Mantentze-lanak
Moldea ondo diseinatuta ez badago edo egoera onean mantentzen ez bada, zikinkeria, higadura edo deslerrokatzea bezalako gauzak ager daitezke. Orduan hasten dira ertzetan distira, akabera zakarrak eta injekzio bidezko moldekatutako piezak ikusten, baina ez dira koherenteak.
Eragina :
- Pieza-akatsakPieza kanporatzen denean distira, puntu zimurtuak edo arazoak badituzu, litekeena da piezak ez betetzea zehaztapenekin, eta baliteke oinarrizko probak ere ez gainditzea.
- Txatar-tasak handitu diraMoldeen mantentze-lanak alde batera uzteak hondakin-tasa handiagoak dakartza zuzenean. Pieza akastun bakoitzak kostuak handitzen ditu eta hondakin beharrezkoak pilatzen ditu — elur-bola bihurtzen den arazoa da.
- Moldearen iraupena murriztuaMoldea zaintzen ez baduzu, azkarrago higatuko da. Horrek esan nahi du konponketa gehiago, geldialdi gehiago eta, ziurrenik, nahi baino lehenago ordezkatu beharko duzula.
Irtenbidea :
Moldearen Diseinuaren Berrikuspena : Hitz egin molde-diseinatzailearekin goiz eta maiz. Ziurtatu nahi duzu materiala leunki isurtzen dela eta hoztea ondo funtzionatzen duela. Fluxu-bide sinple batek eta hozte-kanal erraz iristeko moduko batek asko laguntzen dute injekzio bidezko moldekatutako piezak uniformeki hozten direla eta ez direla deformatzen ziurtatzen.
Garbiketa eta mantentze-lan arruntak : Ideia ona da moldeak garbitzeko errutina erregularra izatea. Begiratu hautsa, zikinkeria edo aurreko lasterketetako soberakinak dauden — horiek injekzio bidezko moldeatutako piezak hondatu ditzakete. Eta ez ahaztu molde-askatzailea aplikatzea noizean behin gauzak itsatsi ez daitezen.
Kalitate handiko materialak : Plastiko gogor edo beroekin lan egiten duzunean, ziurtatu moldea material sendo eta higadurarekiko erresistenteekin egina dagoela. Kalitate handiko altzairua edo estaldura bereziak erabiltzeak moldeak gehiago irauten lagun dezake eta arazoak aurreztuko dizkizu etorkizunean.
Moldearen ikuskapena : Moldearen ikuskapenak alde batera uzteak piezen akats larriak sor ditzake. Nukleoan eta barrunbean dauden pitzadurek, deslerrokatzeek edo higatutako atalek kalitate arazo larriak sor ditzakete, eta hozte kanal blokeatuek injekzio moldeo prozesu osoa zapuztu dezakete. Ohiko egiaztapenak ezinbestekoak dira.
3. Materialen fluxu ez-koherentea
Materiala ez bada modu uniformean isurtzen, torlojuaren abiadura desegokia, tobera blokeatua edo materiala behar bezain lehortu ez izana izan daiteke. Hori gertatzen denean, arazoak sor daitezke, hala nola jaurtiketa laburrak, burbuilak edo piezan hutsuneak.
Eragina :
- Plano laburrak: Moldea guztiz betetzen ez denean, jaurtiketa laburrak gertatzen dira. Injekzio-presio baxua, moldea nahikoa bero ez egotea edo materiala behar bezala isurtzen ez uztea gerta daiteke atearen diseinuagatik.
- Hutsuneak: Hutsuneak piezaren barruan dauden aire edo gas poltsiko txiki horiek dira, eta normalean moldea ondo aireztatzen ez denean edo azkarregi hozten denean agertzen dira. Baliteke beti ez ikustea, baina pieza ahulagoa eta geroago pitzatzeko aukera handiagoa izan dezakete.
- Burbuilak: Burbuilak normalean piezaren gainazalean agertzen dira eta injekzioan zehar airea harrapatuta geratzen delako sortzen dira. Azkarregi injektatzeak edo kontrako presio nahikoa ez erabiltzeak airea nahasi eta marka txiki gogaikarriak utzi ditzake.
Irtenbidea :
Materialen lehortze koherentea: Ziurtatu nylona edo ABSa bezalako materialak behar bezala lehortzen dituzula injektatu aurretik. Hezetasuna badute oraindik, ur hori lurrun bihur daiteke eta burbuilak sor ditzake piezan. Lehorgailu lehortzaile on bat erabiltzeak laguntzen du.
Materialaren Elikadura: Erabili behar bezala kalibratutako elikagailu bat materiala makinan etengabe sartzen jarraitzeko. Horrek dena koherentea izaten laguntzen du, eta ez dituzu aldaketa arraroak izango piezen kalitatean elikadura irregularraren ondorioz.
Tobera eta torlojuen mantentze-lanak: Garrantzitsua da tobera eta torlojua aldizka garbitu eta egiaztatzea. Butxatzen badira edo higatzen hasten badira, materiala ez da ondo isuriko, eta orduan hasiko dira arazoak ikusten injekzio bidezko piezetan.
- Injekzio-presio okerra
Injekzio-presioa okerra bada, arazoak izango dituzu. Presio gehiegi izateak distira edo deformazioa eragiten du, eta gutxiegi izateak injekzioz moldeatutako piezak ez direla behar bezala beteko esan nahi du. Nolanahi ere, denbora eta materialak alferrik galtzea da.
Eragina :
- Gehiegizko paketea: Gehiegizko ontziratzea gertatzen da ontziratze-fasean gogorregi bultzatzen denean, eta horrek moldea deformatu dezake. Hori askotan hondoratze-marken, distira-errotaren edo tamaina egokia ez duten injekzio bidezko moldeatutako piezen moduan agertzen da.
- Gutxiegi ontziratzea: Ontziratzean presio gutxiegi aplikatzeak moldea osatu gabe betetzea dakar. Ontziratze gutxiegi egiteak akatsak sortzen ditu, hala nola jaurtiketa laburrak, hutsuneak eta injekzio bidezko moldekatutako pieza osatu gabeak, eta horrek guztiak kalitatea arriskuan jartzen du eta baliabideak xahutzen ditu.
Irtenbidea :
Presio-ezarpen egokiak: Injekzio-presio zuzena ezartzea ezinbestekoa da. Zure materialarentzat edo moldearentzat desegokia bada, akatsak izateko arriskua duzu. Presioa denbora errealean kontrolatzeak ekoizpenean zehar arazoak detektatzen laguntzen du, injekzio bidezko piezak hondatu aurretik.
Presio-probak: Presio-probak ezinbestekoak dira kalitate-arazoak saihesteko. Material-lote bakoitza probatu gabe, injekzio-presio okerra erabiltzeko arriskua dago, eta horrek akatsak eta injekzio bidezko moldekatutako piezak alferrik galtzea eragin dezake.
Makinaren kalibrazioa: Ziurtatu injekzio-presio sentsoreak aldizka kalibratzen dituzula. Akats txikiek ere injekzio bidezko moldekatutako piezak hondatu ditzakete, beraz, gauzak zehatzak izatea garrantzitsua da.
5. Gehiegi edo gutxiegi hoztea
Hoztea egokia izan behar da. Hozgarria hotz gehiegi badago edo azkarregi isurtzen bada, pieza goizegi solidotu eta deformatu egin daiteke. Nahikoa hozten ez bada, pieza ez da behar bezala solidotuko eta ziklo-denbora luzatu dezake. Nolanahi ere, kalitatea kaltetzen du.
Eragina :
- Warpage: Hoztea uniformea ez denean gertatzen da deformazioa, barne-tentsioa eta uzkurdura irregularra eraginez. Horrek dimentsio-zehaztasuna eta errendimendua hondatu ditzake, askotan injekzio bidezko piezak erabilezin bihurtuz eta errefusa-tasak handituz.
- Distortsio: Injekzio bidezko moldekatutako piezak ez direnean modu uniformean hozten, itxura okerra izan dezakete, ez dute forma egokia izango. Horrek esan nahi du muntaketa prozesuan ondo ez sar daitezkeela edo behar bezala ez funtziona dezaketela.
- Konketa-markak: Hozte irregularra duten sekzio lodietan, hondoratze-markak ohiko akatsa dira. Gainazalaren kalitatea murrizten dute, erresistentzia kaltetzen dute eta askotan akabera gehigarria behar dute, eta horrek guztiak ekoizpen-kostuak handitzen ditu.
Irtenbidea :
Hozte Sistemaren Optimizazioa:
Piezaren formari jarraitzen dioten hozte-kanal konformagarriak erabiltzeak aldea eragiten du. Beroa modu uniformean kentzen laguntzen dute, eta horrek ziklo azkarragoak eta puntu berorik gabeko injekzio bidezko moldeatutako pieza hobeak esan nahi du.
Hozte-denboraren doikuntza:
Ez asmatu hozte-denbora soilik — oinarritu zaitez materialaren eta piezaren diseinuaren arabera. Kalkulagailu edo software tresna bat erabiltzeak denbora neurtzen eta kanporatze arazoak saihesten lagun zaitzake.
Tenperaturaren jarraipena:
Tenperatura denbora errealeko monitorizaziorik gabe, itsu-itsuan hegan egiten ari zara. Gorabeherak oharkabean pasa daitezke eta piezen koherentzia hondatu. Sentsoreek kontrola mantentzen eta kalitate arazo garestiak saihesten laguntzen dute.
6. Aireztapen desegokia
Moldeko aireztapenak blokeatuta badaude edo ondo ez badabiltza, airea barruan trabatuta geratzen da, eta orduan ikusten dira burbuilak, hutsuneak edo erredura-markak ere. Moldea betetzea ere zailtzen du, beraz, presioa igotzen da eta ziklo-denbora luzatzen da.
eragina:
- Hutsuneak: Hutsuneek egitura-osotasuna asko ahultzen dute. Barneko aire-poltsiko hauek ezin dute karga jasan, eta horrek pieza ez da fidagarria eta akatsetarako joera bihurtzen du, batez ere tentsio handiko aplikazioetan.
- Burbuilak: Gainazaleko burbuilak ez dira soilik estetikoak. Gas harrapatuaren seinale dira eta askotan piezaren puntu ahulak adierazten dituzte, errendimendua eta iraunkortasuna arriskuan jar ditzaketenak.
- Erre markak: Erredura-markak marra ilun edo orban gisa agertzen dira, non harrapatutako airea gehiegi berotzen den. Ez dute itxura ona, eta pieza ahuldu ere egin dezakete.
Irtenbidea :
Moldearen Aireztapen Diseinu Egokia:
Ziurtatu aireztapen-zuloak jartzen dituzula airea normalean harrapatuta geratzen den lekuetan, materiala betetzen den azken puntuetan adibidez. Aireztapen-zuloek tamaina egokia izan behar dute gasa erraz irten dadin, baina ez dezatela distirarik eragin.
Aireztapenaren mantentze-lanak:
Ez ahaztu aireztapen-zuloak maiz garbitzea — soberan dauden materialekin buxatzen badira, aireak ezingo du behar bezala irten, eta arazoak izaten hasiko zara.
Presioa arintzea:
Presioa arintzeko sistemarik gabe, harrapatutako aireak eta gasak akats larriak sor ditzakete. Sistema hauek instalatzea funtsezkoa da piezen erresistentzia eta gainazalaren kalitatea hobetzeko.
7. Materialen manipulazio desegokia
Materialek hezetasuna xurgatzen badute, edo gaizki gordetzen badira edo ondo moldatzen ez diren gauzekin nahasten badira, arazoak izango dituzu. Hezetasunak materiala hautsi eta gainazaleko akatsak sor ditzake, eta biltegiratze txarrak, berriz, injekzio bidezko moldekatutako piezen emaitzan eragina duen kutsadura sor dezake.
Eragina :
- Hezetasuna xurgatzea: Nylona eta polikarbonatoa bezalako material higroskopikoek hezetasuna erraz xurgatzen dute. Behar bezala lehortu ez genituenean, injekzio bidezko moldeoan harrapatutako hezetasuna lurrundu egin zen, zilarrezko marrak eta burbuilak sortuz, eta injekzio bidezko moldeatutako piezak errazegi hausten ziren.
- Materialen degradazioa: Materialak behar bezala biltegiratzen edo manipulatzen ez badira, kutsatu edo deskonposatzen has daitezke, eta horrek azken produktuaren errendimendua eta itxura nahasten ditu.
Irtenbidea :
Biltegiratze egokia: Gorde materialak leku fresko eta lehor batean, hezetasuna xurgatu edo deskonposatu ez daitezen. Hobe da jatorrizko ontzian edo ontzi itxietan uztea, ingurumenetik babestuta mantentzeko.
Aurrez lehortzea: Erabili lehorgailuak materialaren hezetasuna kentzeko prozesatu aurretik, batez ere plastiko higroskopikoetarako. Urrats hau ezinbestekoa da hezetasunarekin lotutako akatsak saihesteko.
Materialen probak: Ideia ona da materialak aldizka probatzea, hezetasun maila egiaztatuz adibidez, hasi aurretik egoera onean daudela ziurtatzeko. Arazoak goiz detektatzeak geroago arazo asko aurreztu ditzake.
8. Makinaren ezarpen okerrak
Makinaren ezarpenak, hala nola torlojuaren abiadura edo tenperatura, gaizki badaude, materiala gehiegi berotu edo behar bezain berotu ez daiteke. Horrek kolorea nahas dezake, materiala kaltetu edo injekzio bidezko moldekatutako piezak behar bezala ez eratzea eragin dezake. Gainera, ziklo-denborak oztopatzen ditu eta hondakin gehiago eta ahalegin alferrik galtzea dakar.
Eragina :
- Kolore ez-koherentea: Tenperatura edo torlojuaren abiadura ez bada egonkorra, kolorea modu irregularrean heda daiteke, marrak, orban distiratsuak edo kolore aldaketa arraroak sortuz. Horrek injekzio bidezko moldekatutako piezen itxura eta haien koherentzia orokorra nahasten ditu.
- Materialen degradazioa: Makinaren ezarpenak zuzenak ez badira, materiala gehiegi berotu eta deskonposatzen has daiteke. Horrek injekzio bidezko piezak ahulagoak, hauskorrak eta presiopean jartzen direnean huts egiteko aukera gehiago bihurtzen ditu.
- Zatiaren eraketa osatu gabea: Ezarpenak zuzenak ez badira, moldea ez da guztiz beteko, eta horrek jaurtiketa laburrak edo hutsuneak eragingo ditu barruan. Horrek esan nahi du injekzio bidezko moldekatutako piezek ez dutela behar bezala funtzionatuko edo ez dutela itxura onik izango.
Irtenbidea :
- Prozesuaren Kontrol automatikoa: Erabili kontrol automatizatuak makinaren ezarpenak unean bertan doitzen dituztenak, sentsoreek esaten dietenaren arabera. Horri esker, piezen kalitatea uneoro egonkor mantentzen da.
- Aurrez ezarritako prozesu-parametroak: Ezarri zure makinaren ezarpenetarako prozedura estandarrak, material eta injekzio bidezko moldekatutako piezetarako azkar egokitu ahal izateko. Horrek gauzak koherenteak izaten laguntzen du eta akatsak murrizten ditu.
- Prestakuntza eta dokumentazioa: Ezinbestekoak dira operadoreen etengabeko prestakuntza eta makinaren ezarpenen dokumentazio zehatza. Horiek gabe, ekoizpen-saioen koherentzia eta kalitatea kaltetu daitezke.
9. Gehigarrien edo betegarrien erabilera desegokia
Betegarriak, egonkortzaileak edo pigmentuak ondo nahasten ez badira —edo gehiegi badira—, sakabanaketa txarra lortuko duzu. Horrek kolorea nahas dezake, injekzio bidezko moldekatutako piezak ahuldu edo ehundura irregularrak sor ditzake. Gehigarriak uniformeki banatzen ez direnean, injekzio bidezko moldekatutako piezek modu ezberdinean joka dezakete eta batzuetan huts egin ere egin dezakete.
eragina:
- Koloreen inkoherentziak: Pigmentuen sakabanaketa irregularrak marrak eta orbanak sortzen ditu, injekzio bidezko piezen koherentzia bisuala hondatuz. Horrek produktuaren uniformetasuna arriskuan jartzen du eta bezeroen atsekabea arriskuan jartzen du.
- Indar arazoak: Betegarriak nahikoa nahasten ez badira, injekzioz moldeatutako pieza batzuk ahulak bihurtzen dira, eta horrek dena ez da hain sendoa eta goiz hausteko aukera gehiago izan dezake.
- Gainazalaren ehundura irregularra: Gehigarrien nahasketa txarrak gainazaleko inperfekzioak sortzen ditu, hala nola zimurtasuna edo distira desberdintasunak, kalitate estetikoa gutxituz eta akabera-kostuak handituz.
Irtenbidea :
Dosifikazio zehatza: Dosifikazio sistema zehatzak ezinbestekoak dira gehigarriak eta betegarriak proportzio egokietan nahasten direla ziurtatzeko; bestela, kalitate arazoak sor daitezke.
Nahasketa ekipoak: Lortu nahasteko makina onak, modu koherentean funtzionatzen dutenak, gehigarriak material osoan uniformeki banatzeko.
Hornitzaileen Kalitate Kontrola: Erosi zure gehigarriak eta betegarriak beren produktuen kalitatea eta koherentzia bermatzen dituzten hornitzaile fidagarrietatik.
10. Moldearen finkapen-indar desegokia
Blokeo-indarra nahikoa ez bada, moldea pixka bat ireki daiteke, eta horrek flash edo injekzio bidezko moldeatutako piezak ez ditu behar bezala moldatzen. Horrek piezaren tamaina eta gainazala alda ditzake, eta horrek esan nahi du berriro lan egin eta hondakin gehiago egin behar direla.
eragina:
- Flash: Molde-barrunbetik gehiegizko materiala ateratzen denean sortzen diren irtengune nahigabeak agertzen dira distira-lerroan zehar. Akats honek piezaren kalitate estetikoa kaltetzen du eta gehiegizko materiala kentzeko post-prozesaketa gehigarria behar izan dezake.
- Pieza Geometria Inkoherentea: Injekzio bidezko moldekatzean presioaren banaketa irregularrak deformazioak eta dimentsio-zehaztasun ezak eragin ditzake. Horren ondorioz, injekzio bidezko moldekatutako piezen diseinu-espezifikazioak ez dira betetzen, egokitzapena, funtzioa eta kalitate orokorra arriskuan jarriz.
Irtenbidea :
Blokeo-indarraren kalkulua: Softwarea erabiliz blokeo-indar egokia kalkulatzea ezinbestekoa da piezaren tamaina, materiala eta injekzio-presioa lotzeko, akatsak saihestuz.
Blokeo-indarraren monitorizazioa: Begiratu blokeo-indarra injekzio-ziklo bakoitzean egonkor mantentzen dela ziurtatzeko, eta egokitu behar izanez gero, materialaren edo piezaren formaren arabera.
Makinaren ohiko kalibrazioa: Ziurtatu zure lotzeko unitatea eta sistema hidraulikoa aldizka kalibratzen dituzula, aplikatutako indarra zehatza izan dadin.
11. Ziklo-denboraren aldaketak
Ziklo-denborak ez badira egonkorrak —agian hozte-abiadurak aldatzen direlako, injekzio bidezko piezen lodiera desberdinak dituztelako edo moldea ondo diseinatuta ez dagoelako—, arazoak sor daitezke, hala nola deformazioak, hondoratze-markak edo injekzio bidezko piezak guztiz betetzen ez direlako. Hozte irregularrak, batez ere, fluxu-markak eta tamaina-arazoak sortzen ditu, eta horrek errefus gehiago esan nahi du.
Eragina :
- Deformazioa: Ziklo-denbora irregularren ondoriozko hozte irregularrak barne-tentsioen ondorioz deformazioak eragin ditzake. Distortsio horrek dimentsio-zehaztasun eza eragiten du eta piezen funtzionalitatean eragina izan dezake.
- Dimentsio-aldaketak: Hozte-abiadura ez-egokiek dimentsio-aldaketak eragiten dituzte, eta injekzio bidezko moldekatutako piezek ez dituzte zehaztapenak betetzen. Uzkurdura irregularrak egokitzapena eta funtzioa kaltetzen ditu, produktuaren kalitatea arriskuan jarriz.
- Betetze osatugabea: Ziklo-denbora laburregia izateak moldearen betetzea osatu gabe gerta daiteke, eta ondorioz, jaurtiketa laburrak gerta daitezke. Atal falta hauek piezaren osotasuna eta erabilgarritasuna murrizten dituzte.
Irtenbidea :
Ziklo-denbora optimizatu: Erabili simulazio-softwarea injekzio-moldaketa ziklo osoa doitzeko pieza eta material bakoitzerako. Horrela, injekzio, hozte eta kanporatze urratsak orekatzen dira denbora eta energia aurrezteko.
Ziklo-denboraren monitorizazioa: Lerroko monitorizazioa gehituz, ziklo-denborak ohi baino aldentzen zirenean azkar antzeman genezakeen eta arazoak konpondu arazo handiagoak eragin aurretik.
Automatizazioa: Erabili automatizazioa moldeak irekitzeko, ixteko eta piezak kanporatzeko ziklo-denborak egonkor mantentzeko eta atzerapenak murrizteko.
12. Kalitate Kontrolerako Egiaztapenen Eza
Lerroko ikuskapenak edo prozesu-egiaztapenak bezalako gauzak saltatzen badituzu, akatsak agerian utz daitezke. Horrek esan nahi du errefus gehiago, material alferrik galdua eta bezero atsekabetuak egongo direla. Jarraipen erregularrik gabe, zaila da arazoak goiz detektatzea eta kalitatea altu mantentzea.
- eragina:
Lerroko ikuskapenak edo prozesu-egiaztapenak bezalako gauzak saltatzen badituzu, akatsak agerian utz daitezke. Horrek esan nahi du errefus gehiago, material alferrik galdua eta bezero atsekabetuak egongo direla. Jarraipen erregularrik gabe, zaila da arazoak goiz detektatzea eta kalitatea altu mantentzea.
Irtenbidea :
Lerroko ikuskapena: Konfiguratu kamera edo sentsore automatizatuak injekzio-moldeaketa ekoizpen-lerroan bertan neurri okerrak, gainazaleko arazoak edo kolore-arazoak bezalako akatsak detektatzeko.
Laginketa Planak: Garatu laginketa plan zorrotzak ekoizpen-multzo bakoitzeko dimentsio eta ezaugarri kritikoak aldian-aldian ikuskatzeko.
Lerroaren Amaierako Probak: Bidali aurretik azken egiaztapenak egin, hala nola proba mekanikoak, injekzio bidezko moldekatutako piezak pisatzea eta azken akatsak detektatzeko begirada ona ematea.
Prozesuen Kontrol Estatistikoa (PPE): Ezarri Prozesuen Kontrol Estatistikoaren grafikoak parametro nagusiak eta kalitate-neurriak etengabe kontrolatzeko, prozesuaren aldaketak goiz detektatzeko aukera emanez.
NOBLEri buruz
Injekzio bidezko moldeoa ezin hobea da plastikozko injekzio bidezko pieza asko behar dituzunean. Horregatik, hainbeste goi-mailako teknologiako enpresak aukeratzen dute NOBLE urtez urte. Beraz, zerk eramaten ditu gugan konfiantza izatea?
- 200 material baino gehiagorekin aukeran, NOBLEk aukera ugari eskaintzen dizkizu. Plastiko arrunta edo erretxina erresistente bat behar duzun ala ez, egokiena aurkitzen laguntzen dizugu, eta baita injekzio bidezko moldeo prozesuan kostuak nola murriztu ere.
- Diseinatu. Probatu. Eraiki. Ekoiztu. NOBLEk injekzio bidezko moldeoan dena kudeatzen du. Gure injekzio bidezko moldeo zerbitzu osoak esan nahi du bazkide fidagarri bakarra duzula kontzeptutik entregara arte.
- Lortu behar duzun guztia — eta gehiago. NOBLEk injekzio bidezko moldeo pertsonalizatu eta zehaztasun handiko zerbitzuak eskaintzen ditu prezio lehiakorretan. Prototipaziotik ekoizpenera, emaitza bikainak eskaintzen dituzten irtenbide adimendun eta kostu-aurrezleak eraikitzen ditugu, prezio altua ordaindu gabe.
- Kalitatea ez da aukerakoa — egiten dugun guztian txertatuta dago. Gure prozesu zorrotzak injekzio bidezko moldekatutako pieza guztiak egiaztatzen ditu, zure eskuetara iritsi aurretik estandar gorenak betetzen dituela ziurtatuz.







