
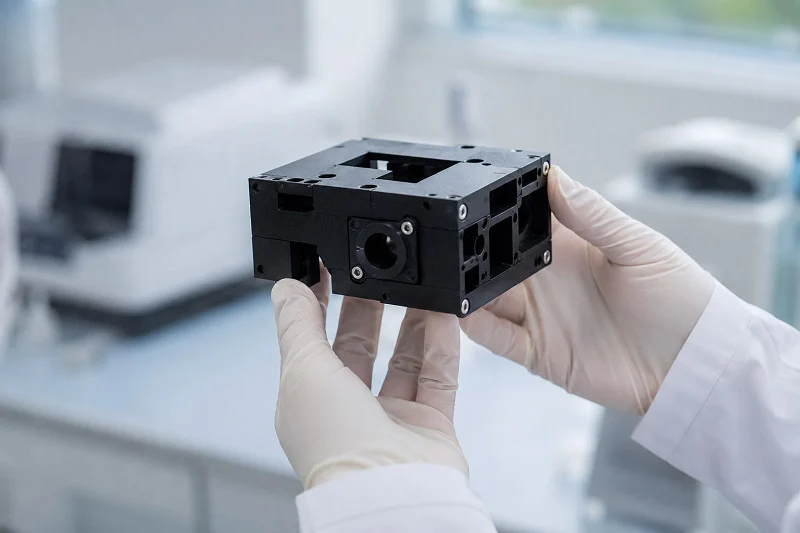
La carcasa del equipo de PCR protege los componentes ópticos y térmicos sensibles. ¿Qué es una carcasa de PCR CNC? Muchos desarrolladores prefieren el mecanizado CNC por su precisión, versatilidad de materiales y velocidad durante la producción. Este proceso CNC funciona tanto para el prototipado como para la producción. La carcasa del equipo de PCR necesita alta precisión. Nuestra guía cubre la selección de materiales, reglas de diseño, factores de costo, control de calidad y elección de un socio. La carcasa de una máquina de PCR debe ser confiable. La fabricación CNC proporciona una calidad constante para la carcasa. El proceso de mecanizado CNC requiere habilidad. El equipo debe ser robusto. La tecnología CNC garantiza la precisión. La carcasa debe soportar el ciclo. El equipo de alta calidad es esencial.
Requisitos clave para Carcasa de PCR CNC
Consideraciones sobre compatibilidad electromagnética y blindaje
Una máquina de PCR opera en un laboratorio con mucha actividad. No debe captar ni emitir interferencias. La carcasa del equipo de PCR es la primera línea de defensa. Una buena carcasa requiere juntas herméticas para un buen blindaje, ya que bloquea los campos electromagnéticos. El mecanizado CNC crea estas juntas herméticas. Una carcasa metálica actúa como una jaula de Faraday; pequeñas holguras pueden comprometer el blindaje. El mecanizado CNC proporciona la precisión necesaria para cerrar estas holguras. El dispositivo también necesita una conexión a tierra adecuada. El mecanizado garantiza que las piezas hagan contacto de manera uniforme, creando así un blindaje fiable. Sin un mecanizado de precisión, aparecen holguras que permiten el paso de interferencias, lo que resulta en datos de prueba poco fiables. En el caso de una carcasa de PCR mecanizada por CNC, la calidad del mecanizado influye directamente en la eficacia del blindaje.
Biocompatibilidad (ISO 10993) y seguridad eléctrica
El equipo de PCR entra en contacto con muestras biológicas. La carcasa puede entrar en contacto con la piel. Los materiales deben cumplir con la norma ISO 10993. Esta norma abarca varias pruebas. Las pruebas de citotoxicidad comprueban si los materiales dañan las células. Las pruebas de sensibilización comprueban las reacciones alérgicas. Las pruebas de irritación comprueban las reacciones de contacto con la piel. Estas normas de seguridad son obligatorias. Los dispositivos médicos deben cumplir con las regulaciones. La carcasa protege a los usuarios de descargas eléctricas. Debe evitar fugas de corriente. El mecanizado CNC controla el grosor de la pared. Esto es importante para el aislamiento. La seguridad eléctrica añade otra capa. El diseño prioriza la seguridad del operador. El mecanizado crea superficies lisas. Las superficies lisas son más fáciles de limpiar. Reducen el riesgo de contaminación. El dispositivo debe prevenir la contaminación. La contaminación puede arruinar los resultados de las pruebas. La industria farmacéutica necesita este nivel de limpieza.
Disipación de calor y resistencia a los ciclos térmicos
Aquí es donde la PCR se vuelve exigente. La máquina funciona en ciclos de 4 °C a 95 °C. La carcasa no debe deformarse ni dañarse tras miles de ciclos. La resistencia química también es importante. En los laboratorios se utilizan etanol y lejía, por lo que el material debe resistir estos productos químicos. La disipación del calor es un gran desafío. El bloque térmico debe transferir el calor rápidamente, lo que afecta a los tiempos de ciclo de la PCR. Las distintas opciones ofrecen un rendimiento diferente.
| Material | Conductividad Térmica (W/mK) | Notas sobre el rendimiento |
| Plata (Ag) | 429 | Máxima conductividad térmica; permite velocidades de calentamiento de hasta 8 °C/s y velocidades de enfriamiento de hasta 5.5 °C/s. |
| El cobre (Cu) | 401 | Alta conductividad térmica, una alternativa viable a la plata. |
| Oro (Au) | 315 | Alta conductividad térmica, pero menos común debido a su coste. |
| Aluminio (Al) | ~ 205 | Es inferior a la plata, pero tiene una capacidad calorífica volumétrica similar, lo que da lugar a un comportamiento de calentamiento similar por debajo de los 100 °C. |
| Cromo (Cr) | 94 | Menor conductividad térmica, lo que resulta en una respuesta térmica más lenta. |
| Al₂O₃ (cerámica) | 35 | La baja difusividad térmica conlleva velocidades de calentamiento lentas y una disminución lenta de los gradientes de temperatura. |
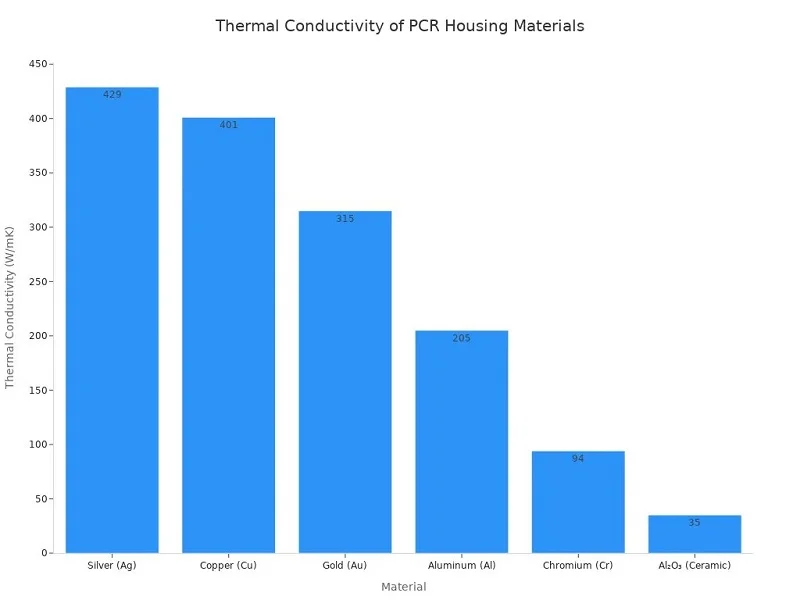
Los fabricantes utilizan bloques de plata porque su conductividad térmica significativamente mayor en comparación con el aluminio permite velocidades de calentamiento (hasta 8 °C/s) y enfriamiento (hasta 5.5 °C/s) más rápidas, lo que reduce directamente los tiempos del ciclo de PCR.
La elección del material para el bloque térmico afecta directamente al rendimiento. La plata tiene la mejor conductividad térmica, pero es muy cara. El aluminio ofrece un buen equilibrio: es más económico y funciona bien por debajo de los 100 °C. La carcasa también debe disipar el calor, pero no debe transmitirlo al usuario. El mecanizado CNC permite diseños precisos de disipadores de calor. Se pueden mecanizar aletas y canales directamente en la pieza, lo que mejora la disipación del calor. La carcasa debe alejar el calor de las partes sensibles y resistir los choques térmicos. Las fluctuaciones de temperatura provocan dilatación y contracción, y el proceso permite crear características que gestionan la tensión. Las pruebas adecuadas de la pieza garantizan el cumplimiento de las especificaciones. El dispositivo debe soportar condiciones extremas. La industria farmacéutica se basa en estas pruebas para la validación.
Mecanizado CNC para alojamiento PCR
Ventajas del uso de CNC
Alta precisión y tolerancias estrictas
Una máquina de PCR necesita una alineación precisa. La trayectoria óptica debe permanecer en su posición. El bloque térmico debe quedar plano contra las muestras. El mecanizado CNC proporciona ese nivel de control. Una máquina de 3 ejes maneja bien las formas simples. Mueve la herramienta a lo largo de los ejes X, Y y Z. Esto funciona para carcasas básicas. Una máquina de 4 ejes añade rotación. Puede cortar características angulares sin mover la pieza. Una máquina de 5 ejes ofrece más libertad. Inclina la herramienta para alcanzar ángulos complejos. Cada eje añade capacidad. Cada eje también aumenta el coste. Para una carcasa de PCR CNC, rara vez se necesita un trabajo completo de 5 ejes. La mayoría de los diseños utilizan configuraciones de 3 o 4 ejes. La precisión de la fabricación CNC es repetible. Cada pieza coincide con la anterior. Esa consistencia es importante para los equipos médicos. La carcasa debe ajustarse perfectamente en cada ocasión.
Geometrías complejas y prototipado rápido
El mecanizado CNC funciona de maravilla durante el desarrollo. Puedes probar un diseño, encontrar un fallo y corregirlo rápidamente. No se necesitan moldes costosos. Esa velocidad es una gran ventaja. Puedes probar varias versiones en una semana. Cada versión mejora el diseño. El proceso maneja bien las características complejas. Puedes mecanizar las aletas del disipador de calor directamente en la carcasa. Puedes crear soportes y separadores de montaje. Puedes cortar aberturas precisas para puertos y pantallas. Esta flexibilidad hace que el CNC sea ideal para la creación de prototipos. También funciona para la producción de bajo a medio volumen. Puedes empezar con 10 unidades, probarlas y luego escalar a 500. El mismo proceso funciona en ambos niveles. Esa flexibilidad reduce el riesgo durante el desarrollo del producto.
Limitaciones y estrategias de mitigación
Consideraciones de costos para grandes volúmenes
El mecanizado CNC se vuelve costoso a gran escala. Cada pieza requiere tiempo de máquina. Ese tiempo se acumula. Las cifras lo demuestran claramente. Pedir 1 unidad cuesta 134 £. Ese precio incluye la configuración completa de una pieza. Pedir 10 unidades reduce el precio a 38 £ por unidad. Eso es una reducción del 70 %. Pedir 100 unidades lo reduce a 13 £ por unidad. Eso es una reducción del 90 %. La tendencia continúa a medida que aumenta el volumen. Con 10 000 unidades, el costo por pieza es mucho menor. Pero aún cuesta más que el moldeo por inyección a ese volumen. Los principales factores de costo cambian a medida que aumenta el volumen. En la etapa de prototipo, la configuración y la programación dominan. A alto volumen, el tiempo de ciclo y los costos de material toman el protagonismo. Puede reducir los costos con un diseño inteligente. Utilice componentes comerciales estándar (COTS) siempre que sea posible. Los engranajes, bujes, cojinetes, ejes y sujetadores cuestan menos que las piezas mecanizadas a medida. Se benefician de las economías de escala. Esto reduce la cantidad de características personalizadas. Eso reduce el tiempo de ciclo y el coste por unidad.
Diseñe las piezas con un tamaño al menos 3 mm menor que el de la pieza estándar más cercana. Esto reduce el desperdicio de material y los costos. Por ejemplo, una pieza de 30x30x30 mm requiere una pieza de 35 mm, pero una pieza de 27x27x27 mm puede usar una de 30 mm, ahorrando material y reduciendo el costo unitario.
Varias estrategias de diseño reducen aún más los costos. Simplifique la geometría a planos, cilindros y conos. Esto reduce la densidad de la trayectoria de la herramienta y el tiempo de ciclo. Evite los agujeros profundos que requieren ciclos de mecanizado intermitente y herramientas especiales. Aplique tolerancias estrictas solo donde la función lo requiera. Permita el uso de procesos estándar en áreas no críticas. Rediseñe las piezas largas y delgadas para evitar la deflexión. Elimine las características de difícil acceso, como cavidades profundas y nervaduras delgadas. Cada estrategia reduce el tiempo de mecanizado. Cada una reduce el precio final.
Restricciones de diseño frente al moldeo por inyección
El mecanizado CNC tiene limitaciones de diseño. No se pueden crear ciertas formas fácilmente. Las esquinas internas deben tener un radio. La herramienta de corte es redonda. Las esquinas afiladas requieren técnicas especiales. El espesor de la pared debe ser uniforme. Las paredes delgadas pueden flexionarse durante el mecanizado. Los huecos profundos son difíciles de cortar. La herramienta debe llegar al fondo. La longitud de la herramienta limita la profundidad. El moldeo por inyección maneja mejor algunas de estas limitaciones. Puede crear características internas complejas. Puede producir paredes delgadas de manera consistente. Puede replicar texturas intrincadas. Pero el moldeo por inyección requiere un molde. Ese molde cuesta miles de dólares. Su fabricación lleva semanas. El CNC no tiene ese costo inicial. Para volúmenes bajos, el CNC gana. Para volúmenes altos, el moldeo por inyección resulta más económico. El punto de inflexión depende de la complejidad y la cantidad de la pieza.
Control numérico computarizado (CNC) frente a métodos de fabricación alternativos
Comparado con Impresión 3D y Fabricación de chapa
La impresión 3D ofrece libertad de diseño. Permite crear canales internos y estructuras reticulares. No requiere herramientas. Sin embargo, carece de precisión. Las líneas de capa generan rugosidad en la superficie. La precisión dimensional se ve afectada en comparación con el mecanizado CNC. Los materiales son limitados. Muchas piezas impresas en 3D carecen de la resistencia de las piezas mecanizadas. La fabricación con chapa metálica funciona para carcasas sencillas. Es rápida y económica para cajas básicas. Pero no permite crear características complejas. No se pueden mecanizar aletas disipadoras de calor en chapa metálica. No se pueden lograr tolerancias estrictas. La chapa metálica también requiere soldadura o fijaciones para el ensamblaje. Estas uniones pueden generar interferencias electromagnéticas. La fabricación CNC ofrece el mejor equilibrio. Proporciona precisión, variedad de materiales e integridad estructural. Para una carcasa de equipo de PCR, esta combinación es esencial.
¿Cuándo es el momento adecuado para pasar al moldeo por inyección?
El punto de transición varía según el proyecto. Una carcasa sencilla podría cambiar a las 1,000 unidades. Una pieza compleja podría seguir mecanizándose mediante CNC hasta las 10 000 unidades. La siguiente tabla muestra cómo cambian los factores que influyen en los costos:
| Banda de volumen | Impulsor principal de costos | Comportamiento de los costos |
| Prototipo (<10) | Configuración y programación | Coste unitario más elevado; predominan los costes fijos. |
| Bajo (10–100) | Configuración de la distribución + estabilización del proceso | El coste disminuye rápidamente a medida que se amortiza la puesta en marcha. |
| Mediana (100–1,000) | Tiempo de ciclo y desgaste de la herramienta | Los costos se estabilizan; los accesorios se justifican. |
| Alto (1,000+) | Tiempo de ciclo, material, vida útil de las herramientas | Menor costo por unidad; el retorno de la inversión en lotes y accesorios se vuelve fundamental. |
Esté atento al punto de inflexión. Cuando las cotizaciones de moldeo por inyección superan las de CNC, es momento de cambiar. El costo del molde se distribuye entre más unidades. El precio por unidad disminuye significativamente. Pero no se apresure en la transición. CNC permite realizar cambios de diseño. El moldeo por inyección fija el diseño. Asegúrese de que su diseño sea definitivo antes de comprometerse con un molde. Un socio como NOBLE, una empresa manufacturera en China, puede ayudarle a evaluar esta decisión. Ofrecen servicios tanto de CNC como de moldeo por inyección. Su equipo puede guiarle durante la transición. Comprenden las ventajas y desventajas. Pueden ayudarle a elegir el método adecuado para su volumen de producción. Su experiencia abarca desde la creación de prototipos hasta la producción en masa. Esto los convierte en un socio valioso para el desarrollo de dispositivos médicos.
Materiales para carcasas de PCR CNC
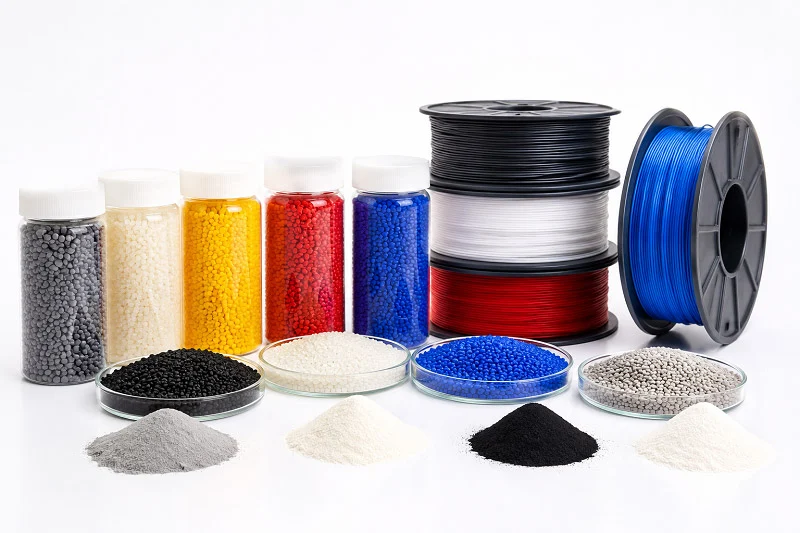
Elegir el material adecuado para la carcasa de tu máquina CNC PCR es un ejercicio de equilibrio. Necesitas un material que resista los ciclos térmicos, los productos químicos agresivos y cumpla con las normas de seguridad. La elección influye en el rendimiento, el coste y la vida útil del equipo. Analicemos las opciones.
Plásticos de ingeniería para carcasas
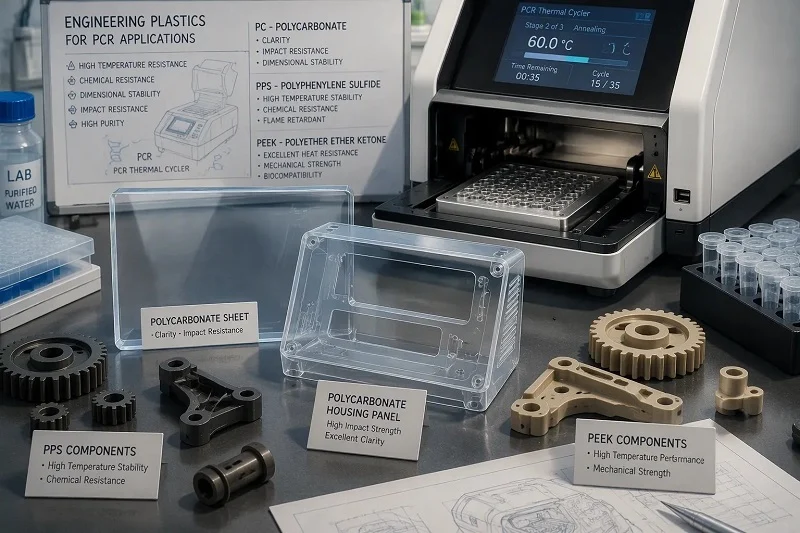
Los plásticos ofrecen aislamiento eléctrico y flexibilidad de diseño. No conducen la electricidad, lo que añade una capa de seguridad. Además, pesan menos que los metales. Sin embargo, no todos los plásticos soportan el calor de la misma manera.
Policarbonato (PC) para mayor claridad y resistencia al impacto.
El policarbonato destaca por su resistencia. Resiste bien los impactos. Esto es importante en un laboratorio concurrido donde los objetos se golpean con frecuencia. El PC también ofrece claridad óptica. Se puede ver el interior del equipo sin abrirlo. Esto facilita las comprobaciones visuales durante el funcionamiento. Pero el PC tiene limitaciones con el calor. Su conductividad térmica se sitúa entre 0.19 y 0.22 W/m·K. Esto es bastante bajo. No ayuda a disipar el calor del bloque térmico. El PC funciona mejor para paneles y cubiertas exteriores. Protege los componentes internos sin conducir el calor. También resiste muchos productos químicos comunes de laboratorio. El etanol y los limpiadores suaves no lo dañan fácilmente. Para una carcasa de equipo de PCR, el PC proporciona una carcasa exterior sólida. Mantiene el interior seguro sin dejar de ser ligero.
PPS y PEEK para una mayor estabilidad a altas temperaturas.
El PPS y el PEEK soportan mucho mejor el calor. Estos plásticos de ingeniería mantienen su forma a altas temperaturas. Resisten la deformación y la fluencia. Esto los hace ideales para componentes internos cerca del bloque térmico. El PEEK también ofrece una excepcional resistencia química. Resiste la exposición a disolventes agresivos. Su conductividad térmica es de aproximadamente 0.25 W/m·K. Si bien sigue siendo baja en comparación con los metales, la fortaleza del PEEK reside en su estabilidad, no en la transferencia de calor. No se deforma ni se degrada tras miles de ciclos térmicos. El PPS ofrece beneficios similares a un menor costo. Ambos materiales se mecanizan bien con las herramientas adecuadas. Producen cortes limpios y tolerancias ajustadas. Para piezas que deben mantener dimensiones precisas bajo calor, estos plásticos son ideales. Además, cumplen con los requisitos de biocompatibilidad cuando es necesario. Esto los hace adecuados para aplicaciones en dispositivos médicos.
Metales para componentes estructurales y térmicos
Los metales aportan resistencia y un excelente rendimiento térmico. Conducen el calor eficazmente y proporcionan rigidez estructural. En el caso de una carcasa para PCR CNC, los metales son fundamentales para soportar las cargas más pesadas.
Aluminio 6061 para disipadores de calor y chasis.
El aluminio 6061 es el material por excelencia para el mecanizado CNC. Ofrece una excelente conductividad térmica de aproximadamente 167 W/m·K, lo que representa una conductividad 668 veces mayor que la del PEEK. Esto convierte al aluminio en la única opción práctica para la disipación de calor. Es posible mecanizar aletas disipadoras directamente en el chasis, las cuales extraen el calor del bloque térmico, manteniendo así el proceso PCR estable y eficiente. Además, el aluminio se mecaniza con facilidad, permitiendo cortes limpios y tolerancias estrictas. Es ligero pero resistente, y presenta una buena resistencia a la corrosión, especialmente con un acabado adecuado. El anodizado proporciona protección adicional y mejora la resistencia al desgaste. Para el chasis principal y los disipadores de calor, el aluminio 6061 es el material idóneo, ya que ofrece un equilibrio óptimo entre rendimiento, coste y maquinabilidad.
Acero inoxidable para resistencia a la corrosión y durabilidad.
El acero inoxidable ofrece durabilidad. Resiste la corrosión causada por productos químicos agresivos. La lejía y los desinfectantes fuertes no lo dañan. Esto es fundamental para los protocolos de limpieza en laboratorios. El acero inoxidable también ofrece alta resistencia. Mantiene su forma bajo tensión. No se dobla ni se deforma fácilmente. Esto lo hace ideal para soportes estructurales y placas de montaje. También funciona bien para componentes que se manipulan repetidamente. La desventaja es el peso y el costo. El acero inoxidable pesa más que el aluminio. También es más caro de mecanizar. Pero para piezas que requieren máxima durabilidad, vale la pena la inversión. El acero inoxidable también cumple con los estándares de envasado farmacéutico y alimentario. Esto lo hace adecuado para aplicaciones que requieren una limpieza estricta.
Criterios de selección de materiales
La elección entre plásticos y metales depende de tus necesidades específicas. Cada material ofrece diferentes ventajas. La elección correcta implica un equilibrio entre varios factores.
Equilibrio entre maquinabilidad, coste y rendimiento.
Empiece por los requisitos funcionales. ¿La pieza necesita conducir el calor? Si es así, el aluminio es la mejor opción. ¿Necesita aislamiento eléctrico? En ese caso, un plástico como el PC o el PEEK es adecuado. Considere el entorno operativo. ¿La pieza estará expuesta a productos químicos agresivos? El acero inoxidable es el que mejor los resiste. Piense también en el volumen de producción. Los plásticos cuestan menos por pieza en grandes volúmenes. Los metales cuestan más, pero ofrecen un mejor rendimiento. La complejidad del mecanizado también afecta al coste. Las formas simples se mecanizan más rápido y cuestan menos. Las características complejas aumentan el tiempo y el coste. Colabore con su socio de fabricación para encontrar el punto óptimo. Ellos pueden sugerir cambios de diseño que reduzcan el coste sin sacrificar el rendimiento.
Opciones de acabado de superficie y posprocesamiento
El acabado superficial afecta tanto a la funcionalidad como a la apariencia. Un acabado liso reduce la fricción y el desgaste, y facilita la limpieza, lo cual es importante para prevenir la contaminación. Las superficies rugosas pueden atrapar partículas y bacterias. Para equipos médicos, las superficies lisas son esenciales. Las opciones de postprocesamiento varían según el material. El aluminio se puede anodizar para resistir la corrosión y también se puede recubrir con pintura en polvo para un acabado duradero. Los plásticos se pueden pulir o texturizar. Los acabados texturizados disimulan las huellas dactilares y los arañazos, y mejoran el agarre. Considere también los requisitos estéticos. Una apariencia limpia y profesional genera confianza en el equipo. Su socio fabricante puede recomendarle el acabado adecuado para cada material y también puede encargarse de operaciones secundarias como el roscado. Esto optimiza el proceso de producción y garantiza la calidad.
El material que elijas determinará la estructura completa de la carcasa del equipo de PCR. Influye en el rendimiento térmico, la seguridad y la durabilidad. Dedica tiempo a evaluar tus opciones. Prueba los materiales en condiciones reales. Esta validación garantiza el funcionamiento fiable de tu equipo. El material adecuado, combinado con la fabricación CNC de precisión, crea una carcasa duradera.
Reglas de diseño para carcasas de PCR CNC
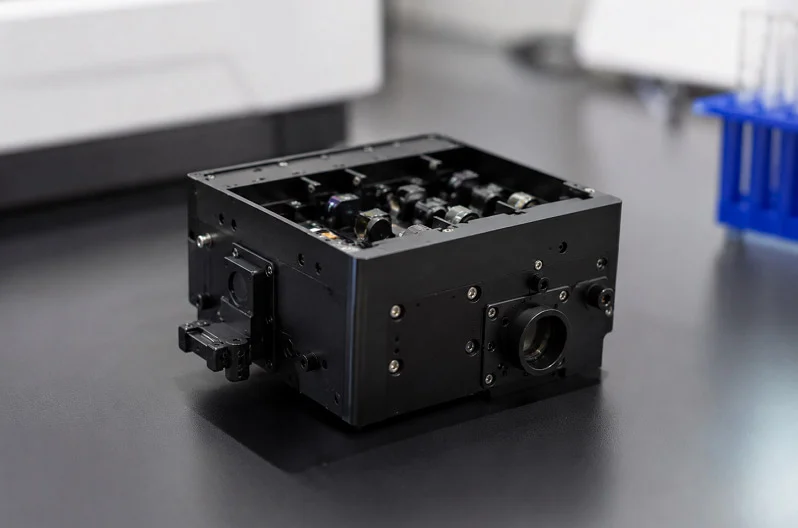
Un buen diseño marca la diferencia entre una producción fluida y problemas costosos. Las siguientes reglas le ayudarán a construir una carcasa para equipos de PCR que funcione bien, se ensamble fácilmente y sea fiable.
Cómo evitar bolsillos profundos y esquinas internas afiladas
Las cavidades profundas causan problemas en el mecanizado CNC. Las herramientas de corte tienen un alcance limitado. Una cavidad profunda requiere una herramienta larga, que se dobla durante el corte. Esta flexión provoca vibraciones y una superficie rugosa, además de ralentizar el proceso. Mantenga la profundidad de la cavidad por debajo de cuatro veces el diámetro de la herramienta. Esta regla garantiza la rigidez de la herramienta y un corte limpio.
Las esquinas internas afiladas crean otro problema. Todas las herramientas de corte son redondas. Una esquina cuadrada requiere una herramienta con un borde cuadrado, que no existe. Por lo tanto, es necesario diseñar esquinas redondeadas. El tamaño del redondeo debe coincidir con el de una herramienta estándar. Las opciones más comunes son redondeos de 0.5 mm, 1 mm y 2 mm. Usar tamaños estándar significa que el operario elige una herramienta común del estante. Sin pedidos especiales, sin costes adicionales. Un redondeo más grande también hace que la esquina sea más resistente. La tensión se acumula en los puntos afilados. Un redondeo distribuye esa tensión sobre un área mayor. Esto es importante para la carcasa de un equipo de PCR que se somete a ciclos térmicos.
Optimización del espesor de pared y los ángulos de desmoldeo
El grosor de la pared afecta tanto a la resistencia como al coste. Las paredes delgadas se doblan durante el mecanizado y pueden romperse al manipularlas. Las paredes gruesas suponen un desperdicio de material y aumentan el peso. Se recomienda un grosor mínimo de pared de 1.5 mm para plásticos y de 1 mm para metales. Estas medidas son adecuadas para la mayoría de los diseños de carcasas. Es importante mantener el mismo grosor de pared en toda la pieza. Un grosor uniforme evita la deformación durante el enfriamiento y reduce los puntos de tensión.
En el mecanizado CNC, el ángulo de desmoldeo es menos importante que en el moldeo por inyección. Las herramientas de mecanizado pueden cortar paredes rectas con facilidad. Sin embargo, añadir un ligero ángulo de desmoldeo, de entre 1 y 2 grados, sigue siendo beneficioso. Facilita la extracción de las piezas de las fijaciones y mejora la calidad del acabado superficial. Este ángulo no supone ningún coste en tiempo de mecanizado, sino que ahorra tiempo durante el montaje y el acabado.
Especificación de GD&T para ajuste funcional
El dimensionamiento y tolerancias geométricas (GD&T) muestra claramente la intención del diseño. Indica al operario qué superficies son importantes y cómo se relacionan entre sí. Para una carcasa de PCR para CNC, es fundamental centrarse en los puntos de contacto críticos. La superficie de montaje del bloque térmico requiere una planitud impecable. Los elementos de alineación del recorrido óptico necesitan tolerancias de posición exactas. El resto puede tener cierta holgura.
Evite la tentación de ajustar al máximo cada dimensión. Cada tolerancia estricta aumenta el tiempo de mecanizado y los costos de inspección. Una tolerancia de mecanizado estándar de ±0.1 mm funciona para la mayoría de las características. Ajuste a ±0.05 mm solo donde la función lo requiera. Reserve ±0.01 mm para superficies realmente críticas. Este método reduce los costos sin sacrificar la calidad. Su socio de fabricación puede revisar el plano y sugerir cambios.
Rugosidad superficial para sellado y estética
El acabado superficial afecta tanto al rendimiento del sellado como al aspecto visual. Una superficie rugosa crea vías de fuga en las juntas selladas. Además, acumula suciedad, lo que dificulta la limpieza en el laboratorio. Se recomienda una rugosidad superficial de Ra 1.6 μm para las superficies de sellado. Este acabado proporciona un buen sellado sin costes adicionales de pulido.
Para las superficies exteriores visibles, tenga en cuenta la estética. Un acabado Ra de 0.8 μm ofrece una apariencia lisa y profesional, además de ser resistente a las huellas dactilares y las manchas. Las superficies interiores pueden conservar una rugosidad menor, alrededor de Ra 3.2 μm, lo que ahorra tiempo y costes de mecanizado. Opciones de postprocesamiento como el granallado o el anodizado pueden mejorar aún más el aspecto y, además, aumentar la resistencia a la corrosión.
Inspección en proceso y verificación con CMM
El control de calidad comienza durante el mecanizado, no después. Los talleres de calidad revisan las piezas en etapas clave. Miden las dimensiones críticas mientras la pieza aún está en la máquina. Esto permite detectar problemas a tiempo, evitando el desperdicio de material y tiempo. Tras el mecanizado, una máquina de medición por coordenadas (MMC) verifica la forma final. La MMC examina numerosos puntos de la pieza y los compara con el modelo CAD. Esto proporciona datos de medición precisos para las características críticas.
Consulte con su socio fabricante sobre su proceso de inspección. Un taller de confianza registra cada verificación y proporciona informes de inspección con cada lote. Esta documentación es fundamental para la validación de dispositivos médicos, ya que demuestra que las piezas cumplen con las especificaciones.
Certificaciones y trazabilidad de materiales
Los dispositivos médicos requieren trazabilidad. Cada lote de material debe registrarse. El fabricante debe proporcionar certificados de material, o certificados de fábrica, con cada envío. Estos certificados confirman la calidad y composición del material. También indican el número de colada en el caso de los metales. Esta cadena de trazabilidad es fundamental para el cumplimiento normativo. Si surge algún problema posteriormente, se puede rastrear hasta el material de origen.
Elija un socio que gestione estos registros automáticamente. Debe almacenar los certificados digitalmente y proporcionarlos bajo solicitud. Esta documentación respalda su sistema de gestión de calidad y facilita las auditorías y las presentaciones regulatorias. Para el recinto de un equipo de PCR, la trazabilidad completa no es opcional, sino imprescindible para la fabricación de dispositivos médicos.
Asociarse con NOBLE para su Carcasa de PCR CNC

Nuestras capacidades de fabricación
Desde la asistencia en el diseño hasta el montaje final.
NOBLE hace mucho más que cortar piezas. Le ayudamos desde el primer dibujo hasta el producto final. Nuestros ingenieros analizan su diseño desde el principio. Detectamos posibles problemas de mecanizado antes de que le cuesten dinero. Sugerimos cambios que facilitan la construcción de la carcasa de su equipo de PCR. Esto ahorra tiempo y reduce el desperdicio. Una vez que el diseño está listo, comenzamos la producción. Nuestro taller se encarga de todo el proceso de fabricación. Mecanizamos, acabamos y ensamblamos su carcasa. Usted recibe una unidad completa, no una caja con piezas sueltas. Este método simplifica su cadena de suministro. Un solo socio se encarga de todo. Usted evita las complicaciones de trabajar con múltiples proveedores. Esto significa menos retrasos y menos confusión. Para un producto complejo como una máquina de PCR, esto es fundamental. Cada pieza debe encajar a la perfección. Nosotros nos aseguramos de que así sea.
Experiencia tanto en metal como en Mecanizado de plástico
Trabajamos con todos los materiales que su diseño requiere. Aluminio 6061 para disipadores de calor y chasis. Acero inoxidable para piezas resistentes a la corrosión. Policarbonato, PPS y PEEK para piezas de plástico. Nuestros maquinistas conocen el comportamiento de cada material. Ajustan las velocidades y herramientas de corte en función de ello. Esta habilidad se refleja en el producto final. Las tolerancias se mantienen estrictas. Las superficies quedan lisas. También realizamos pasos adicionales internamente. Ofrecemos anodizado, recubrimiento en polvo y granallado. Esto significa que su carcasa CNC PCR llega lista para ensamblar. No necesita enviar piezas a otro taller para el acabado. Esto reduce el tiempo de entrega y los costos de envío. Nuestro equipo trata cada proyecto con esmero. Entendemos las necesidades de los equipos médicos. La precisión no es una opción, es la norma.
Certificaciones y garantías de calidad
Procesos certificados según las normas ISO 9001:2015 e ISO 13485:2016.
Las certificaciones demuestran que nos tomamos la calidad muy en serio. NOBLE cuenta con las certificaciones ISO 9001:2015 e ISO 13485:2016. Estas no son solo placas en la pared; definen nuestra forma de trabajar a diario. La ISO 9001 abarca la gestión general de la calidad. La ISO 13485 va más allá, especialmente en el ámbito de los dispositivos médicos, e incluye requisitos específicos para la carcasa de su equipo de PCR. Las diferencias son significativas:
| Área | ISO 9001:2015 | Requisitos adicionales de la norma ISO 13485:2016 |
| Documentación del SGC | Genérico, aplicable a cualquier organización. | Requiere la inclusión de documentos reglamentarios, registro maestro del dispositivo y estándares específicos de retención de datos basados en la vida útil del producto. |
| La responsabilidad de gestión | Permite la asignación sin definir roles. | Requiere un miembro de la gerencia designado para cada aspecto del SGC, compromiso con el cumplimiento normativo y revisión de nuevas regulaciones. |
| Gestión de Recursos | Enfoque en equipos, edificios, TI | Requiere mantenimiento documentado, salud/higiene del personal, control de la contaminación y registros de gestión de riesgos. |
| Realización de producto | Orientado al cliente y a los procesos. | Requiere trazabilidad, procedimientos operativos estándar (POE) de etiquetado/embalaje, registros de lotes, limpieza de dispositivos esterilizados, registros de instalación/verificación y manejo de productos devueltos. |
| Medición, análisis, mejora | Mejora continua basada en procesos | Requiere un sistema de retroalimentación para alerta temprana, revisión de no conformidades, monitoreo de la calidad del producto, documentación de retrabajo, avisos de asesoramiento, justificación de CAPA, notificación regulatoria |
Esta norma exige decisiones basadas en el riesgo durante todo el proceso. Documentamos todo. Hacemos un seguimiento de cada lote. Conservamos los registros durante toda la vida útil de su producto. Esto le brinda tranquilidad durante las auditorías y al presentar la documentación a los organismos reguladores.
Control de calidad riguroso y trazabilidad
Nuestro control de calidad va más allá de la simple verificación final. Inspeccionamos las piezas durante el proceso de mecanizado. Medimos características importantes mientras la pieza aún está en la máquina. Esto permite detectar problemas a tiempo. Después del mecanizado, verificamos las dimensiones con una máquina de medición por coordenadas. Cada pieza se compara con el modelo CAD. Le proporcionamos certificados de materiales con cada envío. Puede rastrear cada pieza hasta su material de origen. Esta trazabilidad es esencial para la fabricación de dispositivos médicos. Si surge algún problema posteriormente, podemos encontrar el lote exacto. Esto protege a sus pacientes y su reputación. Nuestro proceso de control de calidad es exhaustivo. Le brinda tranquilidad.
¿Por qué elegir NOBLE como su socio?
Una única fuente para proyectos complejos.
Trabajar con un solo socio simplifica todo. Evitará los retrasos de seis meses que supone tratar con múltiples proveedores. Nuestro equipo se encarga de la retroalimentación del diseño, el mecanizado, el acabado y el ensamblaje. Este proceso ágil permite que su producto llegue al mercado más rápido. Un cliente del sector de dispositivos médicos nos comentó que les ayudamos a lanzar al mercado productos innovadores de forma más eficiente y con alta calidad. Nuestro objetivo es entregar a tiempo el 99 % de las veces. Le proporcionamos un presupuesto en 24 a 48 horas, mientras que el promedio del sector es de una a dos semanas. Entregamos las piezas en aproximadamente la mitad del plazo habitual. Estas cifras demuestran nuestro compromiso con su cronograma.
Soporte especializado para la innovación en dispositivos médicos.
Comprendemos el mundo de los dispositivos médicos. Conocemos las normas de seguridad y el marco regulatorio. Nuestro equipo se mantiene al día con estándares como el cumplimiento de la norma ISO 13485. Le ayudamos a superar los desafíos que implica lanzar una nueva máquina de PCR al mercado. Desde el prototipo hasta la producción en serie, le acompañamos. Ofrecemos servicios de mecanizado CNC y moldeo por inyección. Esto significa que podemos brindarle soporte a medida que su volumen de producción crece. Comience con piezas mecanizadas para pruebas. Pase al moldeo por inyección cuando la demanda lo justifique. Guiamos esa transición sin problemas. Nuestra experiencia abarca todo el ciclo de vida del producto. Eso nos convierte en más que un proveedor. Somos un socio para su éxito.
Su carcasa para PCR CNC requiere el equipo y el enfoque de producción adecuados. Esta carcasa para PCR utiliza equipos CNC con mecanizado de control numérico computarizado para una mayor precisión. El proceso de producción de carcasas CNC exige una cuidadosa selección de materiales. Seguir las reglas de diseño reduce los costos. Para la fabricación en grandes volúmenes, el moldeo por inyección es una excelente opción. Este método utiliza moldes y requiere un diseño preciso. El moldeo por inyección produce piezas uniformes. A gran escala, el moldeo por inyección permite ahorrar dinero. Tras la creación de prototipos CNC, el moldeo por inyección funciona de manera confiable. Cuando aumenta el volumen de producción, el moldeo por inyección se convierte en la solución principal. El control de calidad es esencial para el moldeo por inyección. El moldeo por inyección se combina con la producción CNC. Contacte a NOBLE para sus necesidades de carcasas para equipos de PCR. Nos encargamos tanto de la producción CNC como de la producción de carcasas por moldeo por inyección para su equipo de PCR.
Preguntas frecuentes sobre las carcasas para PCR CNC
¿Cuál es la función principal del recinto de PCR?
La carcasa del PCR protege los componentes sensibles y evita la contaminación. Debe bloquear las interferencias y soportar los cambios de temperatura. El mecanizado CNC garantiza un ajuste preciso para un rendimiento fiable.
¿Por qué es importante la norma ISO 13485 para la fabricación de equipos de PCR?
La certificación ISO 13485 garantiza estrictos estándares de calidad para las pruebas de equipos de PCR y su carcasa. Asegura la trazabilidad y el cumplimiento de las normas. Esto es fundamental para los laboratorios farmacéuticos.
¿Cómo afecta la elección del material a las pruebas de PCR y al cumplimiento de las normas para los laboratorios de análisis de drogas?
El material que elija influye en los resultados de las pruebas PCR. La norma ISO 13485 exige que se haya demostrado la eficacia del material. El aluminio 6061 conduce bien el calor. Los plásticos como el PEEK resisten los productos químicos. Esto garantiza el buen funcionamiento de la carcasa.
¿Qué características de diseño reducen la contaminación en las cabinas de PCR para laboratorios de análisis de drogas?
Las características de diseño, como las esquinas redondeadas, reducen el riesgo de contaminación en la cabina de PCR. Esto es importante para su uso en laboratorios de análisis de drogas. Un buen diseño también facilita el cumplimiento de las normas.
¿Cómo ayuda el mecanizado CNC a cumplir con las normas para el cerramiento?
El mecanizado CNC proporciona tolerancias muy ajustadas para la carcasa del equipo de PCR. Esto ayuda a cumplir con los requisitos reglamentarios para dispositivos médicos. La norma ISO 13485 exige esta precisión.
¿Por qué es tan importante el control de calidad para las piezas de PCR?
El control de calidad es fundamental para los componentes de los equipos de PCR. La norma ISO 13485 exige un control estricto, lo que previene fallos en pruebas cruciales. La industria farmacéutica necesita esta calidad.
¿Cómo soporta el recinto los cambios de temperatura en los laboratorios de análisis de drogas?
La carcasa del equipo de PCR debe soportar los cambios de temperatura propios de un laboratorio de análisis de fármacos. Es resistente a la deformación y al deterioro. Elegir el material y el diseño adecuados garantiza la fiabilidad a largo plazo del equipo de PCR.







