

Los ingenieros y gerentes de producto deben saber cómo se fabrica la carcasa de un robot de asistencia. Los cinco procesos principales son el mecanizado CNC, el moldeo por inyección, la fabricación de chapa metálica, la fundición a presión de precisión y la impresión 3D. Cada método funciona mejor en diferentes situaciones. El mecanizado CNC es ideal para formas complejas. El moldeo por inyección es adecuado para la fabricación de muchas piezas.
En esta guía aprenderá sobre tolerancias y selección de materiales. También abordamos el diseño para la fabricación. Además, verá cómo elegir el proceso adecuado según el volumen y la complejidad. Nuestro objetivo es simple: ayudarle a trabajar eficazmente con un fabricante como NOBLE de principio a fin. Considere esta guía como una herramienta práctica para la fabricación de la carcasa del robot de asistencia.
Procesos de fabricación comunes para carcasas de robots de asistencia
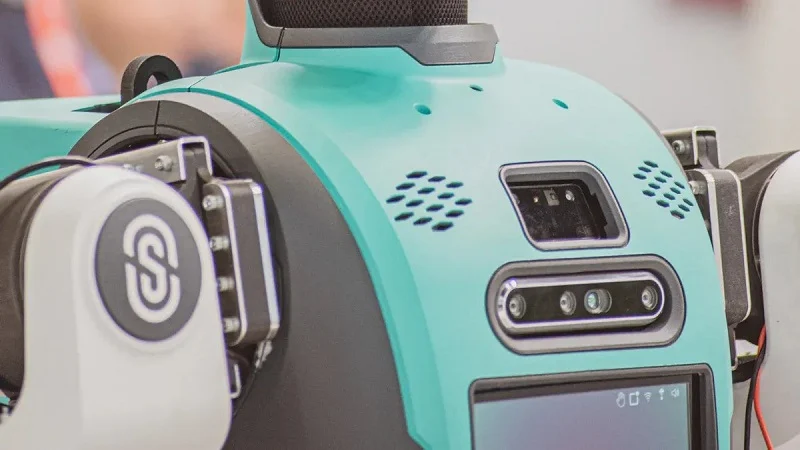
Se utilizan cinco métodos comunes para fabricar carcasas de robots de asistencia. Cada uno tiene sus propias ventajas. El mecanizado CNC, el moldeo por inyección, la fabricación de chapa metálica, la fundición a presión de precisión y la impresión 3D desempeñan un papel importante. Para elegir el método adecuado, primero es necesario conocer las capacidades de cada uno.
Mecanizado CNC para la carcasa del robot de asistencia
El mecanizado CNC elimina material de un bloque sólido hasta obtener la forma deseada. Este proceso es ideal para crear formas complejas en carcasas y cubiertas. Por ejemplo, soportes para juntas, carcasas de cajas de engranajes y soportes para sensores. Estas piezas suelen tener curvas, cavidades y orificios que requieren un control preciso.
Alta precisión para geometrías complejas
El mecanizado CNC de precisión puede mantener tolerancias de ±0.0002 pulg. (±5 µm) o más ajustadas en características clave. Se pueden alcanzar acabados superficiales tan finos como Ra 0.8 µm, y un trabajo adicional puede hacerlos aún más suaves. Estos valores son importantes para movimientos de articulación repetibles y un montaje exacto del sensor. Para las carcasas de articulaciones robóticas, la coaxialidad del orificio es la tolerancia clave. El orificio del lado del motor y el orificio del lado de salida deben permanecer coaxiales dentro de 0.015 mm a lo largo de la pieza. Una máquina de cinco ejes con palpado en máquina maneja esto bien. Las dimensiones generales del perfil generalmente se encuentran entre ±0.02 mm y ±0.05 mm. La tolerancia de posición se sitúa alrededor de ±0.01 mm a ±0.02 mm con sujeción de punto cero.
Adecuado para prototipos y piezas de bajo volumen.
El mecanizado CNC es ideal cuando se necesitan piezas rápidamente sin invertir en utillaje. Este método funciona mejor para volúmenes bajos, de entre 100 y 500 unidades. No hay coste de molde, por lo que el precio depende del tiempo de mecanizado de cada pieza. El prototipado CNC puede tardar de 1 a 10 días. Un proveedor especializado en prototipado podría terminarlo en 1 a 3 días. Para piezas prismáticas sencillas, el CNC puede incluso superar a la impresión 3D cuando no se requiere trabajo adicional y se dispone del material.
Moldeo por inyección para la carcasa del robot de asistencia
El moldeo por inyección consiste en introducir plástico fundido en un molde de acero. El molde se abre, la pieza sale y el ciclo se repite. Este método permite ahorrar dinero en grandes volúmenes de producción. Una vez que el molde de acero está listo, las piezas salen en segundos con muy poca mano de obra por pieza.
Producción rentable de gran volumen
El punto de equilibrio depende del tamaño y la complejidad de la pieza. Una cubierta simple lo alcanza antes que una carcasa compleja con guías. Para volúmenes superiores a 500 a 1,000 unidades, el moldeo por inyección resulta más económico. El utillaje modular rápido con insertos de aluminio o acero dulce cuesta entre un 40 % y un 60 % menos que los moldes de producción endurecidos. Esto supone un ahorro de entre 15 000 y 30 000 dólares en gastos de capital iniciales para utillaje durante las fases piloto.
Excelente acabado superficial y repetibilidad
Las piezas moldeadas salen lisas y uniformes. La superficie del molde se transfiere directamente al plástico. Las texturas, los niveles de brillo y el color se mantienen inalterables tras millones de ciclos. Esta repetibilidad es fundamental para las carcasas de los robots de asistencia, que deben tener el mismo aspecto y ajuste en cada ocasión.
Opciones de fabricación aditiva, chapa metálica y fundición a presión
Impresión 3D para prototipado rápido y funciones personalizadas.
La impresión 3D construye las piezas capa a capa. El plazo de entrega es de entre un día y tres días. Esta rapidez resulta útil cuando se necesita probar el ajuste y la forma antes de fabricar las herramientas. Las características personalizadas, como los canales internos o las estructuras reticulares, se ofrecen sin coste adicional. La complejidad no supone ningún coste extra.
Chapa metálica para piezas estructurales duraderas y ligeras.
La fabricación de la carcasa del robot de asistencia para partos mediante chapa metálica implica corte, doblado y soldadura. El corte láser de alta precisión y la soldadura robótica representan aproximadamente el 40 % del coste del chasis. El resultado es una estructura robusta y ligera. Las cubiertas protectoras exteriores constituyen el 25 % restante del coste del chasis. Este método es adecuado para paneles estructurales y placas de montaje.
Fundición a presión de precisión para carcasas metálicas de tolerancias ajustadas.
La fundición a presión fuerza el metal fundido dentro de un molde de acero a alta presión. Esto proporciona una precisión dimensional excepcional y una gran rigidez estructural. Su conductividad térmica superior facilita la gestión del calor. Además, incorpora conductividad eléctrica y protección contra interferencias electromagnéticas y de radiofrecuencia (EMI/RFI). El proceso es rápido y adecuado para la fabricación a gran escala. A menudo elimina o reduce la necesidad de mecanizado secundario. Para el ensamblaje de componentes internos, la fundición a presión garantiza las estrictas tolerancias y la coaxialidad que requieren las piezas de los robots médicos.
Precisión y acabado superficial para la carcasa del robot de asistencia
La precisión es fundamental para la carcasa de cualquier robot de asistencia médica. Las tolerancias que se elijan influyen en el ajuste de las piezas y también en el coste. Veamos qué aporta cada proceso a las piezas de los robots de asistencia médica inteligentes.
Tolerancias típicas para carcasas de plástico y metal
Cada proceso tiene un rango de tolerancia normal. El material también es importante. Para la carcasa de un robot de reparto, se necesitan piezas que encajen a la perfección. Conocer las capacidades de cada método ayuda a diseñar mejor.
Las piezas moldeadas por inyección de plástico alcanzan ±0.1 mm
Al moldear plástico para la carcasa de un robot de asistencia a domicilio, se deben esperar tolerancias cercanas a ±0.1 mm. Esto funciona bien para la mayoría de los diseños. El plástico se contrae al enfriarse, lo que dificulta mantener tolerancias más estrictas. Aun así, ±0.1 mm es suficiente para ajustes a presión y holguras entre paneles. Muchas piezas de robots de asistencia inteligentes utilizan este estándar, lo que permite mantener los costos bajos. Para las cubiertas exteriores de la carcasa de un robot de asistencia a domicilio, este nivel cumple su función.
Los metales mecanizados por CNC y fundidos a presión alcanzan ±0.05 mm.
Las piezas metálicas admiten tolerancias más estrictas. Tanto el mecanizado CNC como la fundición a presión alcanzan aproximadamente ±0.05 mm. Esto es crucial para las piezas de alta precisión de los robots médicos. Pensemos en las carcasas de engranajes o los soportes de las articulaciones. Estas piezas requieren una alineación exacta. Una pequeña diferencia puede provocar atascos. El mecanizado CNC de precisión para la carcasa de los robots de asistencia médica ayuda a alcanzar estas especificaciones. El proceso elimina material con gran control. El mecanizado CNC maneja bien las formas complejas. La fundición a presión utiliza alta presión para llenar el molde. El resultado es uniforme. Esta precisión dimensional garantiza que los componentes internos se alineen. Muchas piezas de robots médicos requieren este nivel de precisión.
Opciones de tratamiento de superficie para la carcasa del robot de asistencia
El acabado superficial protege la pieza del desgaste. Además, mejora la apariencia de la carcasa. Los diferentes tratamientos ofrecen distintos beneficios para la carcasa de un robot de reparto.
| Tratamiento | Uso recomendado | Beneficio de resistencia al desgaste | Uso típico en robots |
| Anodizado (Tipo II y III) | Extrusiones de aluminio, piezas dobladas/estampadas | Capa de óxido dura; excelente resistencia a la corrosión | Rieles del chasis, carcasas, soportes, soportes para sensores |
| Recubrimiento en polvo / Recubrimiento electroforético | Piezas conformadas de acero y aluminio | Acabado grueso y duradero; resistente a impactos y arañazos. | Cerramientos, cubiertas, marcos, placas estructurales |
| Recubrimientos PVD/CVD (TiN, TiAlN, DLC) | Engranajes, ejes, superficies deslizantes | Extremadamente duro; baja fricción; alta resistencia al desgaste | Dientes de engranajes, muñones de cojinetes, juntas deslizantes |
Anodizado, recubrimiento y pulido para mayor durabilidad.
El anodizado duro transforma la superficie de aluminio en óxido de aluminio. Esta capa se integra al metal y no se desprende ni se desconcha. En el caso de la carcasa de un robot de asistencia, esto se traduce en una mayor resistencia a los arañazos. La dureza superficial aumenta de aproximadamente 95 HV a 600-700 HV tras el anodizado de tipo III. Esto supone un gran avance para los componentes de los robots de asistencia inteligentes, ya que prolonga la vida útil de la carcasa en el uso diario.
Lograr acabados estéticos y resistentes al desgaste.
También puede optar por recubrimientos en polvo o PVD. El recubrimiento en polvo proporciona una capa gruesa y resistente a los impactos. Los recubrimientos PVD son aún más resistentes. Para la carcasa de un robot de asistencia a domicilio, esto funciona bien para las piezas móviles. Para las piezas de robots de asistencia inteligente, elegir el acabado adecuado mantiene la carcasa en buen estado durante años. El mecanizado CNC puede proporcionar una superficie base lisa, lo que ayuda a que el acabado se adhiera mejor. El mecanizado CNC y un buen tratamiento superficial trabajan en conjunto para fabricar piezas duraderas para robots de asistencia inteligente.
Materiales para la carcasa del robot de cuidados inteligentes
Elegir los materiales para la carcasa de un robot de asistencia implica encontrar el equilibrio perfecto. El peso, la resistencia, la protección contra la corrosión y el coste son factores que compiten entre sí. Si se elige un metal pesado, el robot se cansará más rápido. Si se elige un plástico barato, la carcasa podría agrietarse con el uso diario. Por eso, es fundamental prestar especial atención a la selección de materiales para las piezas de los robots médicos desde las primeras etapas del diseño. La combinación adecuada de metales, plásticos y elastómeros garantiza una carcasa resistente, ligera y asequible.
Metales: Acero inoxidable y aleaciones de titanio
Las carcasas metálicas soportan cargas, protegen los componentes electrónicos y mantienen tolerancias estrictas. Dos aleaciones aparecen una y otra vez en los diseños de robots avanzados.
Acero inoxidable 17-4 PH para mayor resistencia y resistencia a la corrosión.
Esta aleación es un material muy versátil para componentes estructurales de viviendas. Resiste bien la corrosión y mantiene su forma bajo tensión. Así es como se ven los números:
| Propiedad | Valor |
| Resistencia a la tracción | 1275 MPa |
| Fuerza de rendimiento | 1060 MPa |
| Fuerza flexible | 1380 MPa |
| Modulos elasticos | 200 GPa |
| Elongación en Break | 10% |
| Dureza | 38 HRC |
Estas cifras corresponden a un único tratamiento térmico. Otras fuentes indican una resistencia a la tracción máxima de 170 000 PSI (1,170 MPa), un límite elástico de 150 000 PSI (1,030 MPa) y una dureza de 35 a 45 HRC. En cualquier caso, este metal resulta adecuado para soportes de articulaciones y soportes de carga en la carcasa de un robot de asistencia médica.
Titanio Ti-6Al-4V para aplicaciones ligeras y de alta resistencia.
El titanio ofrece una gran resistencia con aproximadamente la mitad del peso del acero. Su resistencia a la tracción máxima oscila entre 936 y 1014 MPa. Los valores promedio se sitúan en torno a 983 ± 22 MPa en orientación horizontal y 953 ± 14 MPa en orientación vertical. Para la carcasa de un robot de asistencia en partos, que debe ser ligera, esta aleación justifica su precio más elevado.
Plásticos y compuestos de ingeniería
Los plásticos reducen el peso y el costo. Además, permiten moldear formas complejas en una sola operación. Los materiales robóticos comunes para las piezas de robots de asistencia inteligente se basan en unas pocas resinas de eficacia probada.
Carcasas de robots de asistencia con ABS, policarbonato y nailon.
El ABS es resistente y económico, lo que lo convierte en una opción ideal para cubiertas. El policarbonato lo supera en resistencia al impacto y transparencia. El nailon aporta resistencia al desgaste para interfaces móviles. Estos tres materiales cubren la mayoría de las carcasas de plástico y las cubiertas de los robots de asistencia médica. También son líderes en carcasas de plástico para robots médicos, donde la esterilización y la durabilidad son fundamentales.
Consideraciones sobre la resistencia a la llama y al impacto.
Las normas de seguridad suelen exigir grados de resistencia al fuego. Los aditivos pueden reducir la resistencia al impacto, por lo que se sacrifica la resistencia en aras de la seguridad contra incendios. Pruebe ambas propiedades antes de decidirse. La carcasa de un robot de reparto en un hospital está expuesta a golpes, caídas y productos químicos de limpieza. La resistencia al impacto es fundamental.
Elastómeros para juntas y agarres
Las partes blandas sellan los huecos y amortiguan el contacto. Además, hacen que la carcasa resulte agradable al tacto.
Silicona y TPU para sobremoldeo y zonas de tacto suave.
El sobremoldeo de silicona suele tener una dureza Shore A entre 10 y 70. Este rango abarca los sellos de dispositivos médicos y los dispositivos de salud portátiles. También funciona bien para las empuñaduras de la carcasa de un robot de asistencia médica. El TPU ofrece una sensación suave similar al tacto con mayor resistencia a la abrasión. Ambos se adhieren a sustratos rígidos durante el moldeo. Esto crea una sola pieza con zonas duras y blandas. Para las piezas de robots de asistencia inteligente que las personas tocan a diario, esa zona blanda es fundamental.
Cada decisión aquí tiene repercusiones en el diseño. Un metal más pesado modifica el tamaño del motor. Un elastómero más blando cambia la sensación al tacto. Un plástico ignífugo modifica el coste. Si se eligen los materiales adecuados, el resto de la carcasa encaja a la perfección.
Conceptos básicos de diseño para la carcasa de robots de asistencia
Reglas para crear un diseño fácil de construir.
Un buen diseño, fácil de construir, reduce los costos y aumenta la calidad. Estas reglas se aplican tanto a carcasas de plástico como de metal.
Ángulos de desmoldeo, espesor uniforme de la pared y nervaduras
El borrador es imprescindible —no solo una buena idea— para fabricar las piezas correctamente.
Sin desmoldeo, las piezas se atascan en el molde.
| Problema sin ángulo de inclinación | Lo que pasa |
| Alta fricción al empujar la pieza hacia afuera. | Necesita pasadores eyectores más resistentes, que pueden doblar la pieza. |
| Piezas atascadas en el molde | Ralentiza las cosas y hace que cada ciclo dure más. |
| Fuerza y fricción constantes y elevadas | Desgasta la superficie del molde y acorta su vida útil. |
| Estrés por expulsión brusca | Provoca que la pieza se deforme después de salir. |
Un ángulo de desmoldeo pequeño soluciona estos problemas. La pieza se desliza suavemente. El molde dura más.
Un grosor de pared uniforme también evita la deformación. Las zonas gruesas se enfrían más lentamente que las delgadas, lo que provoca marcas de hundimiento y torsión. Mantenga el mismo grosor de pared en toda la pieza. Si necesita mayor resistencia, añada nervaduras en lugar de aumentar el grosor de la pared. Las nervaduras aportan rigidez sin crear zonas gruesas y, además, ayudan a guiar el flujo del plástico durante el moldeo.
Evitar esquinas afiladas y socavados profundos.
Las esquinas afiladas crean puntos donde se acumula la tensión. La carcasa de un robot de asistencia que reciba un golpe podría agrietarse en esos puntos. Utilice filetes suaves y redondeados para distribuir la carga y facilitar el flujo del plástico.
Las socavaduras profundas dificultan el diseño del molde. Requieren núcleos deslizantes o elevadores. Estas piezas adicionales aumentan el costo y requieren mayor mantenimiento. Diseñe la carcasa de manera que todas las piezas se extraigan directamente del molde. Los moldes sencillos funcionan más rápido y su fabricación es más económica.
Utilizando piezas que puedes comprar ya hechas
Cada pieza personalizada aumenta el costo. Las piezas estándar reducen ese costo y facilitan el ensamblaje.
Elementos de fijación, conectores y gestión de cables estándar
Los tornillos de tamaño común, como M3 y M4, funcionan bien para la mayoría de los ensamblajes. Los conectores USB y circulares estándar son fáciles de encontrar y reemplazar. Para el enrutamiento de cables, utilice clips y sujetacables que puede adquirir fácilmente. Una carcasa construida con piezas estándar se envía más rápido.
Reducción de los costos de herramientas personalizadas
Los soportes personalizados requieren moldes personalizados. Estas herramientas cuestan miles de dólares. Siempre que sea posible, monte los componentes en rieles DIN estándar. Utilice separadores de PCB estándar. Cada pieza estándar que elija le ahorrará dinero en herramientas y reducirá los plazos de entrega.
Integración de componentes electrónicos y sensores en el sistema.
La carcasa de un robot de asistencia debe sujetar sus componentes electrónicos de forma segura. Los sensores, las placas de circuito impreso y los actuadores necesitan un montaje estable.
Soportes de montaje, anclajes y gestión del calor
Los soportes de montaje mantienen las placas de circuito en su lugar. Diseñe estos soportes con el mismo grosor de pared que el resto de la carcasa. Añada refuerzos a cada soporte para mayor resistencia. La gestión térmica es fundamental cuando los motores generan calor. Utilice inserciones metálicas en los soportes de plástico para una mejor transferencia de calor. Diseñe canales de flujo de aire dentro de la carcasa. Para componentes de alta potencia, instale un disipador de calor metálico.
Evitar la entrada de polvo y humedad.
Los robots de asistencia trabajan en hogares y hospitales. El polvo y los derrames son habituales. Una clasificación IP54 según la norma IEC 60529 es un buen punto de partida. Utilice juntas de silicona en la unión. Añada una ranura al plástico para mantener la junta en su lugar. Para las ventanas de los sensores y las aberturas de los botones, utilice juntas tóricas pequeñas. El diseño del sellado depende de la seguridad, la facilidad de limpieza, la resistencia en relación con el peso y el coste. Cada factor influye en la elección final. Pruebe el sellado con un prototipo lo antes posible.
Selección de procesos de fabricación para la carcasa de robots de asistencia
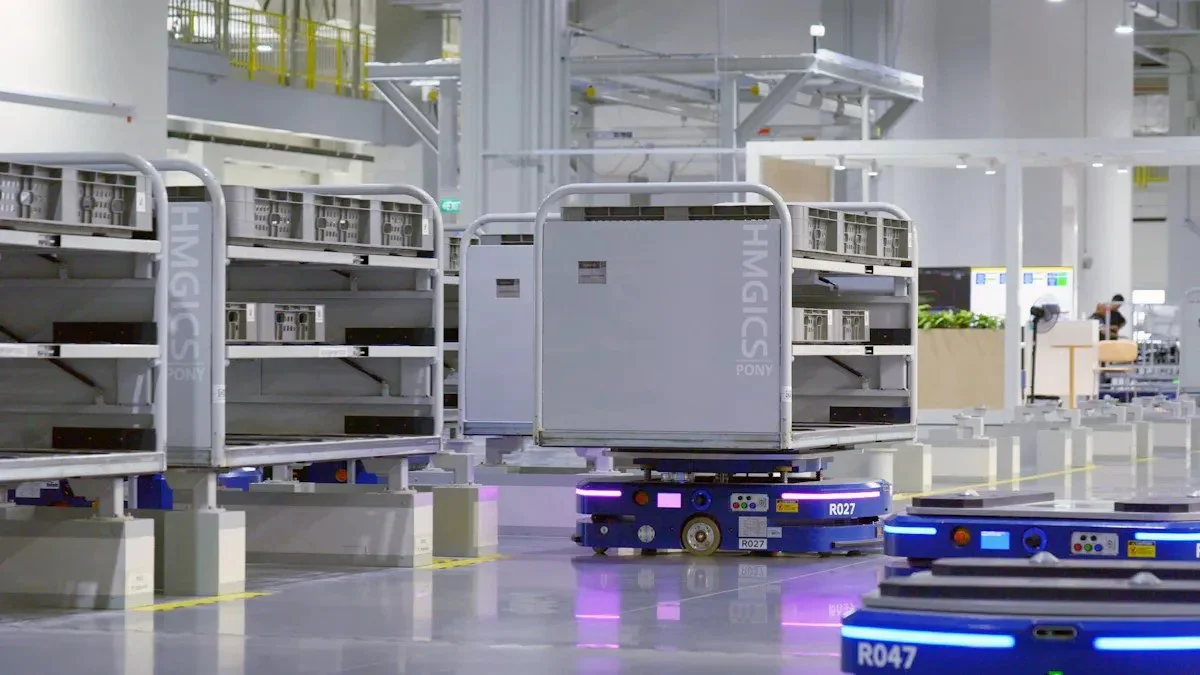
La elección de un proceso depende de tres factores principales: volumen, complejidad y precisión. Si se cumplen estos requisitos, la carcasa del robot de reparto se mantiene asequible y funciona correctamente.
Consideraciones sobre el volumen: del prototipo al volumen de producción elevado.
Mecanizado CNC e impresión 3D para volúmenes bajos.
Un volumen bajo significa menos de 100 unidades. El mecanizado CNC y la impresión 3D son ideales para esto. No se paga por el utillaje, por lo que solo se paga por el tiempo de máquina. Un prototipo de carcasa para robot de reparto puede estar listo en tan solo unos días.
Moldeo por inyección y fundición a presión para grandes volúmenes.
Cuando se necesitan más de 10 000 unidades, el moldeo por inyección y la fundición a presión son las mejores opciones. El coste de las herramientas se distribuye entre muchas piezas. En el caso de la carcasa de un robot de reparto, esto reduce considerablemente el precio por pieza.
Si fabricar 200 piezas cuesta 15 dólares por unidad, el moldeo por inyección con un molde de aluminio de 3,000 dólares podría costar 4 dólares por pieza para la misma cantidad. Esto significa que el utillaje se amortiza en la primera producción. Para piezas de plástico de más de 500 unidades, el moldeo por inyección casi siempre resulta más económico.
Compromisos entre complejidad y precisión
Adaptar la capacidad del proceso a los requisitos de diseño.
La forma de la pieza ayuda a decidir. Una cubierta plana sencilla funciona bien con chapa metálica. La carcasa de un robot de reparto con nervaduras, salientes y guías para cables es más adecuada para la fundición a presión, ya que esas características se fabrican en el molde.
| Escenario de complejidad de piezas | Proceso recomendado |
| Cubierta plana sencilla | Chapa |
| Pieza compleja de aluminio, volumen repetitivo | Fundición a presión + mecanizado CNC |
| Costillas, salientes, orificios de montaje | fundición a presión |
La chapa metálica es útil para protecciones, cubiertas y carcasas. Sin embargo, no siempre ofrece la planitud, la perpendicularidad ni el ajuste preciso que se requieren para juntas, sistemas de transmisión o soportes de precisión.
Las tolerancias más estrictas hacen que el costo aumente rápidamente. Pasar de tolerancias gruesas a tolerancias de precisión incrementa el costo aproximadamente cuatro veces. La ultraprecisión puede costar hasta 24 veces más.
Evaluación de costos y plazos de entrega
Equilibrar la inversión en herramientas con el costo por pieza.
El utillaje representa el mayor coste inicial. Los moldes de aluminio cuestan entre 1000 y 10 000 dólares. Los moldes de acero cuestan entre 10 000 y 100 000 dólares o más. Una carcasa personalizada para el robot de reparto, en volúmenes bajos, evita este coste. En volúmenes altos, la herramienta se amortiza sola.
El tiempo de entrega también es importante. La fabricación de herramientas tarda de 8 a 12 semanas en EE. UU. y de 12 a 20 semanas en el extranjero. La inspección del primer artículo añade de 2 a 6 semanas. El aumento de la producción añade de 2 a 4 semanas más.
NOBLE, uno de los principales fabricantes de China, ayuda a sus clientes a encontrar el equilibrio entre estas ventajas y desventajas. Su equipo les ayuda a encontrar el proceso adecuado para las necesidades de alojamiento, tanto para prototipos como para producción en masa.
Colaboración con NOBLE para la creación de viviendas para robots de asistencia.

Capacidades básicas en el mecanizado de metales y plásticos
Mecanizado CNC, moldeo por inyección y chapa metálica
NOBLE reúne en un solo lugar habilidades avanzadas de mecanizado CNC y moldeo por inyección. Esta combinación de habilidades es fundamental para la fabricación de la carcasa de su robot de asistencia. Trabajar con un único socio para ambos métodos le brinda numerosas ventajas.
En primer lugar, se encuentra una gestión de proveedores más sencilla. Se trabaja con un solo equipo, no con muchos proveedores diferentes. El trabajo administrativo disminuye. La planificación es más simple. Los mensajes se mantienen claros de principio a fin. Esto agiliza los procesos. No hay retrasos en los envíos entre diferentes proveedores. No hay interrupciones en la programación que ralenticen el trabajo. Además, se reducen las demoras en la producción.
El control de calidad también mejora. Todas las piezas mantienen el mismo tamaño. Las mismas personas comprueban el ajuste y el funcionamiento de las piezas. Fabricar piezas de la misma calidad una y otra vez se convierte en la norma, no en algo excepcional. El trabajo en equipo de ingeniería también mejora. El mismo grupo analiza la ubicación de las características, el comportamiento del material y cómo acceder a cada pieza con la máquina. Consideran qué abrazaderas se necesitan y cómo gestionar las limitaciones de tamaño, todo ello como parte de un mismo plan.
Menos traspasos significan menos riesgo en general. Se reducen los daños durante el envío. Se minimizan las interrupciones en la comunicación. La documentación se mantiene uniforme en todo el proyecto.
Servicios de fundición a presión de precisión e impresión 3D
Además del mecanizado CNC y el moldeo por inyección, NOBLE también ofrece fundición a presión de precisión para carcasas metálicas e impresión 3D para la creación rápida de modelos. La fundición a presión permite un control dimensional preciso y una forma robusta. Es ideal para piezas de aluminio que requieren alta resistencia al calor. La impresión 3D permite fabricar piezas rápidamente, en cuestión de días, lo que facilita la prueba de ajuste y forma antes de invertir en un molde de acero. Estas opciones le brindan flexibilidad sin importar la etapa de desarrollo en la que se encuentre su producto.
Certificaciones de calidad: ISO 9001:2015 e ISO 13485:2016
Garantizar la coherencia y el cumplimiento normativo.
NOBLE cuenta con la certificación ISO 9001:2015 para su sistema de gestión de calidad. Esta norma garantiza que cada paso esté documentado y controlado, asegurando así la misma calidad en cada lote de piezas. Para los robots de asistencia que se utilizan en hospitales, la certificación ISO 13485:2016 añade un nivel de seguridad adicional. Esta norma, diseñada específicamente para la fabricación de dispositivos médicos, abarca la gestión de riesgos, el seguimiento y el cumplimiento de las normas. Gracias a ambas certificaciones, NOBLE puede gestionar con confianza piezas que deben cumplir con las estrictas normativas del sector.
Colaboración integral desde el diseño hasta el montaje.
Revisiones de diseño, comentarios sobre DFM y montaje llave en mano.
NOBLE no solo fabrica piezas. El equipo participa en las revisiones de diseño desde las primeras etapas. Ofrecen sugerencias para facilitar la fabricación de la pieza antes de comenzar con el moldeo. Esto ahorra dinero al principio y reduce el tiempo perdido. Luego, se encargan de los modelos, la producción y el ensamblaje final. El ensamblaje llave en mano significa que usted recibe un producto terminado, no solo una caja de piezas sueltas.
Responsabilidad de un único proveedor para la vivienda de su robot de asistencia
Un único socio se responsabiliza por completo de principio a fin. Si surge algún problema, sabrá exactamente a quién llamar. Se evitan conflictos entre la empresa de diseño y la fábrica. Este enfoque integral simplifica enormemente la gestión del proyecto y protege los plazos y el presupuesto. En el caso de una vivienda donde la precisión en las dimensiones y la fiabilidad son cruciales, esta tranquilidad es invaluable.
La elección del proceso adecuado para la carcasa de su robot de asistencia depende del volumen, la precisión y las necesidades de material. El mecanizado CNC, el moldeo por inyección, la fabricación de chapa metálica, la fundición a presión de precisión y la impresión 3D funcionan bien en diferentes casos. Los acabados superficiales y la elección de materiales también son importantes. Las aleaciones avanzadas como el 17-4 PH y el Ti-6Al-4V ofrecen una resistencia y durabilidad inigualables por las opciones más económicas.
El mercado de robots de asistencia está creciendo rápidamente. Grand View Research prevé una tasa de crecimiento anual compuesta del 17.6 % entre 2025 y 2030. Este crecimiento implica una mayor necesidad de viviendas bien construidas.
Trabaje con un fabricante experimentado como NOBLE. Sus certificaciones ISO 9001:2015 e ISO 13485:2016 y su servicio integral le guían desde el diseño hasta la entrega. Póngase en contacto con NOBLE para una revisión de diseño o un presupuesto, y explore los recursos relacionados en el blog.
Preguntas frecuentes sobre la vivienda para robots de asistencia
¿Qué tolerancia puede soportar la carcasa de un robot de asistencia?
Las piezas de plástico moldeadas por inyección tienen una tolerancia de ±0.1 mm. Las piezas metálicas fabricadas mediante mecanizado CNC o fundición a presión alcanzan ±0.05 mm. Estas medidas garantizan que los componentes internos encajen correctamente.
¿Cómo puedo elegir entre moldeo por inyección y CNC para la carcasa de un robot de asistencia?
El volumen de producción es determinante. Para volúmenes inferiores a 500 o 1,000 unidades, el mecanizado CNC resulta más económico. Para volúmenes superiores, el moldeo por inyección es más rentable. El mecanizado CNC no requiere moldes y ofrece ciclos de producción rápidos.
¿Qué materiales son los más adecuados para la carcasa de un robot de asistencia?
El acero inoxidable 17-4 PH ofrece una resistencia a la tracción de 1,275 MPa. El titanio Ti-6Al-4V reduce el peso a la mitad. El ABS, el policarbonato y el nailon cubren la mayoría de las necesidades de plástico.
¿Puedo utilizar la impresión 3D para la fabricación de piezas?
No es ideal para grandes volúmenes. La impresión 3D funciona mejor para prototipos y funciones personalizadas. El plazo de entrega es de uno a tres días. Excelente para probar el ajuste antes de la fabricación de moldes.
¿Qué tratamientos superficiales contribuyen a la durabilidad de la carcasa de un robot de asistencia?
El anodizado duro eleva la dureza del aluminio a 600-700 HV. El recubrimiento en polvo resiste los impactos. Los recubrimientos PVD le confieren una dureza extrema. Todos ellos protegen contra el desgaste diario.
¿Cuánto tiempo se tarda en fabricar las herramientas para la carcasa de un nuevo robot de asistencia?
Los moldes de acero tardan entre 8 y 12 semanas en EE. UU. y entre 12 y 20 semanas en el extranjero. La inspección del primer artículo añade entre 2 y 6 semanas más.
¿Cuándo debería elegir metal en lugar de plástico para la carcasa de un robot de asistencia?
Elija metal para tolerancias estrictas, gestión térmica o blindaje EMI. Elija plástico para menor peso, menor costo y formas moldeadas complejas.






