

Elegir el método adecuado para fabricar la carcasa de tu robot de reparto puede ser clave para el éxito o el fracaso de tu proyecto. Aquí te explicamos cómo evaluar el mecanizado CNC, el moldeo por inyección, la fabricación de chapa metálica y los componentes estándar. Cada opción se adapta a diferentes necesidades de precisión, volumen y coste. El moldeo por inyección supone un ahorro para pedidos superiores a 100-500 unidades en comparación con el CNC, y para pedidos superiores a 500-1,000 unidades en comparación con la impresión 3D.
Los pequeños errores de tamaño se acumulan rápidamente. Por eso, la mayoría de las piezas de robots AMR comienzan como un modelo CAD, para luego pasar por mecanizado, acabado e inspección. Esta guía muestra materiales como el acero inoxidable 17-4 PH y el titanio Ti-6Al-4V, el diseño para la fabricación y cómo elegir el enfoque adecuado para su robot AMR.
Procesos de fabricación comunes para carcasas de robots de reparto
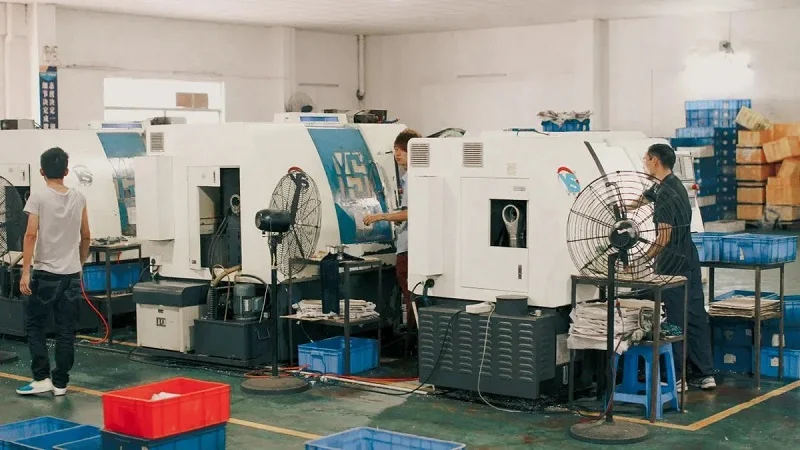
Los cuatro principales procesos de fabricación
Para proyectos AMR, existen cuatro vías principales. El mecanizado CNC talla formas precisas a partir de bloques sólidos. Funciona bien para juntas, soportes y montajes de sensores. El proceso elimina el material capa por capa. Cada pasada quita una fina lámina. El moldeo por inyección fuerza plástico caliente en cavidades de acero. Las carcasas, cubiertas y cerramientos utilizan este método. El molde tiene un costo inicial mayor. Pero las piezas salen rápidamente una vez que la herramienta está lista. La fabricación de chapa metálica corta, dobla y suelda láminas planas. Los marcos estructurales primarios utilizan este enfoque. Las piezas estándar provienen de catálogos. Ahorran tiempo de entrega y costos.
El estampado progresivo es una variante del estampado de chapa metálica. Una tira de metal pasa a través de una serie de troqueles, y cada paso modifica su forma. Este método se utiliza en bandejas de baterías y paneles laterales, lo que permite mantener bajos los costos para grandes volúmenes de producción.
La mayoría de las piezas de los robots AMR se crean a partir de un modelo CAD. Este modelo guía el mecanizado, el acabado y la inspección. De esta forma, se detectan los problemas de tolerancia a tiempo, antes de que se agraven.
NOBLE es una empresa manufacturera líder en China. Ofrece los cuatro procesos internamente. Los clientes crean prototipos más rápido y escalan sin problemas.
Compromisos entre precisión y volumen
Cada proceso equilibra la precisión y el volumen de manera diferente. Elegir el proceso adecuado ahorra tiempo y dinero.
El mecanizado CNC permite tolerancias muy estrictas, de tan solo unas milésimas de pulgada. Las piezas se fabrican con una precisión idéntica al modelo CAD. Sin embargo, cada pieza requiere tiempo en la máquina. Los lotes grandes resultan más caros. Es ideal para volúmenes de producción bajos a medios.
Una vez que el molde está listo, el proceso de moldeo es uniforme. La primera pieza y la décima milésima tienen el mismo aspecto. La repetibilidad es excelente. Sin embargo, el costo del molde es elevado. El volumen de producción debe justificarlo. Se necesitan cientos o miles de piezas.
La chapa metálica ofrece una buena precisión para estructuras. Los láseres cortan bordes limpios. El doblado aporta rigidez. El estampado progresivo permite producir grandes volúmenes con eficacia.
Los pequeños errores se acumulan en un ensamblaje. Esto se conoce como acumulación de tolerancias. Una pequeña desviación puede inclinar la siguiente pieza. Revisar el modelo CAD ayuda a evitarlo.
Proceso de adecuación a los requisitos de vivienda
Para una pieza de robot AMR, comience por el volumen. Un volumen bajo favorece el mecanizado CNC o la chapa metálica. Un volumen medio, entre cien y quinientos, favorece el moldeo. Un volumen alto favorece el moldeo o el estampado progresivo.
Consideremos ahora la complejidad. Los canales internos requieren mecanizado CNC o moldeo. Las cajas simples funcionan bien con chapa metálica. Las piezas con esquinas estrechas se adaptan mejor al mecanizado CNC.
La precisión debe quedar en último lugar. Las superficies de contacto requieren tolerancias más estrictas. Los soportes necesitan materiales más resistentes. Para las cubiertas se pueden usar métodos más económicos.
Planifique con anticipación. La instalación de una sola celda robótica puede llevar meses. Consulte con un socio cuanto antes. Ellos pueden asesorarlo en sus decisiones de diseño. Esto ahorra tiempo y evita retrabajos.
Mecanizado CNC de precisión para la carcasa del robot de reparto
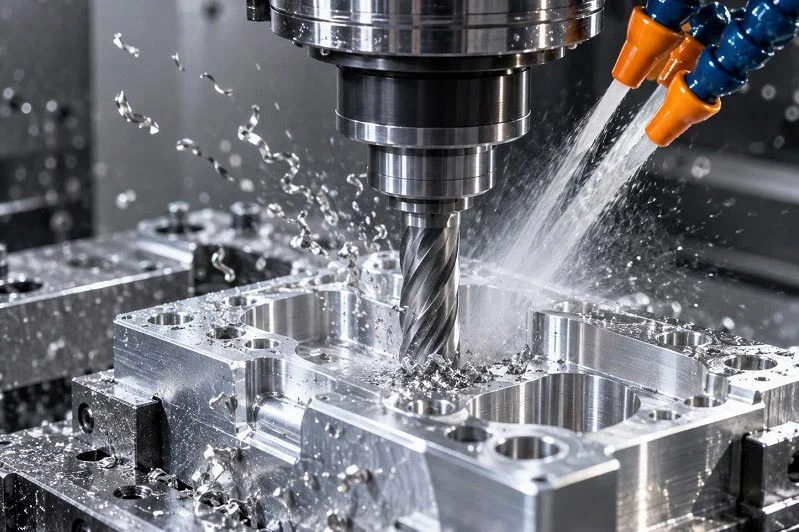
Aplicaciones: Uniones, soportes y sensores
El mecanizado CNC de precisión para componentes de alta precisión es ideal cuando la carcasa de un robot de reparto requiere ajustes precisos y formas complejas. Las carcasas de los hombros, las articulaciones de la cintura, las articulaciones de la cadera, las carcasas de las rodillas y las extremidades inferiores dependen de este proceso. Estas piezas deben moverse con suavidad y mantenerse alineadas durante miles de ciclos.
Las articulaciones son fundamentales. Unen los elementos estructurales y soportan cargas. Una articulación inestable perjudica gravemente al robot. Los efectores finales y las pinzas también requieren interfaces personalizadas para tareas de recogida, soldadura e inspección. Los chasis y soportes de los vehículos guiados automáticamente (AGV) utilizan bastidores robustos y soportes para ruedas. Muchas de estas piezas presentan superficies curvas y características en múltiples lados. Un centro CNC de 5 ejes las procesa en una sola sujeción, lo que reduce el error de apilamiento y mejora el acabado superficial.
Los soportes y conectores de los sensores conforman el sistema de percepción. Requieren alta precisión para mantener los sensores apuntando en la dirección correcta. Una pequeña desviación altera el campo de visión, lo que afecta la navegación y la seguridad. La estructura y la carcasa del fuselaje tienen requisitos menos estrictos, pero aun así, sus dimensiones y resistencia deben cumplir con los estándares para soportar fuerzas externas.
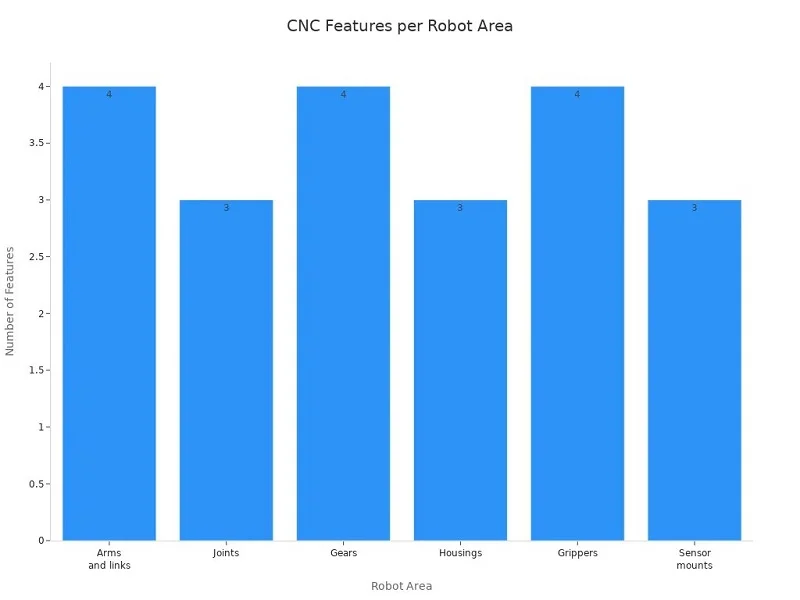
El mecanizado CNC para robótica produce componentes clave como brazos, eslabones, articulaciones, engranajes, carcasas, dedos de pinza y soportes para sensores. Estas unidades esenciales determinan el ajuste mecánico, la estabilidad del movimiento, la alineación estructural y la transferencia de carga en los conjuntos robóticos. Cada interfaz de movimiento y montaje depende de una fabricación precisa para mantener una repetibilidad y un rendimiento de ensamblaje consistentes.
Materiales: Acero inoxidable 17-4 PH y titanio
La elección del material es clave para el éxito de cualquier pieza de robot AMR. Dos metales destacan por su alta resistencia y precisión en componentes: el acero inoxidable 17-4 PH y el titanio Ti-6Al-4V.
La aleación 17-4 PH ofrece una resistencia a la tracción máxima de 1275 MPa y un límite elástico de 1060 MPa según la norma ASTM A693 H900. Su módulo elástico es de 200 GPa. La dureza alcanza los 38 HRC. Esta aleación presenta una excelente resistencia a la corrosión y mantiene su forma en un amplio rango de temperaturas. El coeficiente de dilatación térmica es de 10.8 µm/m·K. La temperatura máxima de servicio alcanza los 315 °C. Estas características garantizan la estabilidad dimensional durante el mecanizado y en condiciones de uso reales.
El titanio Ti-6Al-4V ofrece una mejor relación resistencia-peso. Es ideal para juntas de alto rendimiento e instrumental médico o quirúrgico. El material resiste la fatiga y la corrosión. Sin embargo, es más caro y su mecanizado es más lento. Para una pieza de robot AMR que soporta cargas pesadas, el titanio resulta rentable. Para soportes menos críticos, el aluminio 6061-T6 o 7075-T6 funciona bien. Los aceros inoxidables 304 y 316 soportan entornos corrosivos. Los aceros al carbono y aleados, como el 4140 y el 4340, se utilizan para bases de alta resistencia.
Tolerancias e inspección
El control de tolerancias distingue el buen mecanizado CNC para piezas de precisión del mecanizado convencional. Para los asientos de cojinetes y otras interfaces de precisión en la carcasa de los robots de reparto, las tolerancias típicas se sitúan en el rango de ±0.01–0.05 mm. Las características críticas de control de movimiento pueden alcanzar ±0.003 mm. Una carcasa de articulación robótica fabricada en aluminio 7075-T6 llegó a requerir ±0.005 mm. Esto demuestra las exigencias del mecanizado CNC.
Reducir la tolerancia por debajo de ±0.02–0.05 mm suele aumentar el coste sin mejorar el rendimiento del sistema. Por lo tanto, la tolerancia funcional es importante. La tolerancia debe ajustarse a la aplicación. Un soporte para sensor requiere una superficie de referencia precisa. Un panel de cubierta no.
La inspección verifica cada dimensión crítica. Los sistemas CMM son fundamentales. Los calibres de orificios y de altura comprueban agujeros y escalones. Las técnicas de inspección GD&T confirman la forma, la orientación y la ubicación. Estos pasos detectan errores antes del ensamblaje y evitan la acumulación de tolerancias en el robot.
Para proyectos AMR, el mecanizado CNC sigue siendo la opción preferida para uniones, soportes y montajes de sensores. Mantiene las tolerancias más estrictas y maneja geometrías complejas. La desventaja radica en la velocidad y el costo a alto volumen. Pero para volúmenes bajos a medios, no hay nada que lo supere. La configuración de una sola celda robótica puede llevar meses. Por lo tanto, comience su planificación de fabricación con anticipación. De esta manera, la carcasa de su robot de entrega cumplirá con las especificaciones a la primera.
Moldeo por inyección para la carcasa del robot de reparto
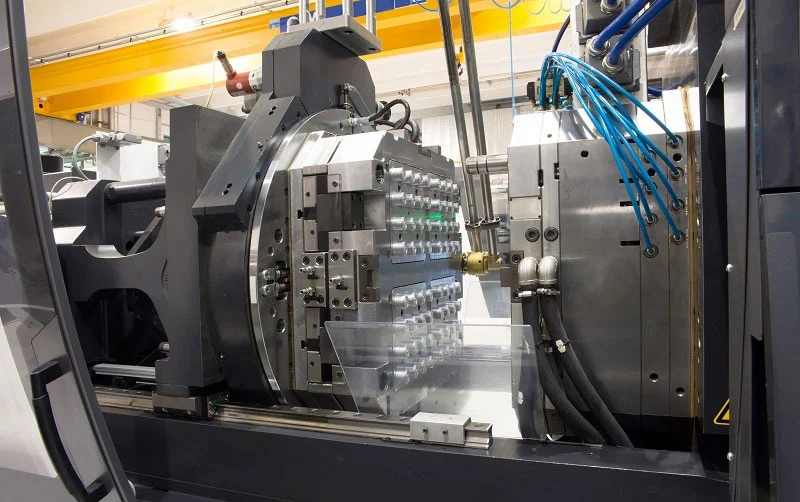
Aplicaciones: Carcasas, cubiertas y cerramientos
El moldeo por inyección para carcasas de plástico es ideal cuando se necesitan muchas carcasas idénticas rápidamente. El proceso consiste en inyectar plástico fundido en un molde de acero. El plástico se enfría, el molde se abre y sale la carcasa terminada. En el caso de la carcasa de un robot de reparto, este proceso permite fabricar la cubierta exterior, las tapas de las baterías, las ventanas de los sensores y las tapas de la caja de control.
Piensa en lo que estas piezas tienen en común. Tienen paredes delgadas. Usan nervaduras para mantener la rigidez. Se ensamblan con pestañas y clips. Una máquina CNC tendría dificultades en este proceso. Cortar cada carcasa de un bloque desperdicia material y tiempo. El moldeo produce la misma forma miles de veces prácticamente sin diferencias. Esa repetibilidad es crucial para las flotas de robots móviles autónomos (AMR). Cada robot debe tener el mismo aspecto y encajar de la misma manera.
Las cubiertas y carcasas también ocultan los componentes internos. Protegen las placas de circuitos, los cables y los motores del polvo y las salpicaduras. Una carcasa bien diseñada dirige el flujo de aire y bloquea la luz parásita que llega a los sensores. El moldeo por inyección para carcasas ofrece esa libertad. Se pueden integrar soportes, separadores y canales para cables directamente en la herramienta. No se necesitan soportes adicionales.
Plásticos de ingeniería: ABS, PC/ABS, nailon
La selección de materiales determina el rendimiento de la carcasa. Tres plásticos destacan en este aspecto, cada uno con sus propias ventajas.
| Propiedad | ABS | PC | Nylon (PA) |
| Costo | $$ | $ $ $ | $$ |
| Resistencia a la tracción | Media | Alto | Alto |
| Resistencia al impacto | Alto | Muy Alta | Media |
| Resistencia al calor | Media | Alto | Alto |
| Resistencia química | Moderado | Moderado | Moderado |
| Resistencia UV | Pobre | Suficientemente bueno | Pobre |
| Rigidez | Media | Alto | Media |
| Facilidad de moldeo | ¡Fácil | Moderado | Moderado |
| Aplicaciones | Carcasas, juguetes | Lentes, cascos, carcasas eléctricas | Engranajes, cojinetes, componentes automotrices |
El ABS es un material muy versátil. Es un termoplástico amorfo que ofrece resistencia, durabilidad y un buen acabado superficial. Su nombre se compone de tres partes: acrilonitrilo, que aporta dureza, resistencia al calor y a los productos químicos; butadieno, que proporciona resistencia y durabilidad; y estireno, que ofrece brillo, resistencia y facilidad de procesamiento. El ABS se moldea fácilmente y su coste es relativamente bajo. Su punto débil es la resistencia a los rayos UV y a los productos químicos. Los aditivos pueden solucionar este problema.
El policarbonato ofrece una resistencia al impacto y al calor muy elevadas. Además, se mantiene transparente, lo que resulta ideal para lentes y ventanas de sensores. Sin embargo, es más caro y reacciona negativamente a algunos productos químicos. El nailon (PA6, PA66) es semicristalino. Resiste bien el desgaste y la abrasión. Se utiliza frecuentemente en engranajes y cojinetes. No obstante, el nailon absorbe la humedad, por lo que necesita secarse antes de moldearlo.
Las mezclas de PC/ABS combinan lo mejor de ambos materiales y son muy comunes. Para una pieza de robot AMR que requiere resistencia y un acabado impecable, una mezcla de PC/ABS es una opción inteligente.
Herramientas y producción de alto volumen
El utillaje es donde la inyección de moldes para carcasas se vuelve crucial. Un molde de acero supone un gran desembolso inicial. Sin embargo, ese precio se traduce en mayor velocidad a largo plazo. Una vez que el utillaje está listo, las piezas salen en segundos. El tiempo de ciclo se mantiene corto. La mano de obra por pieza se reduce prácticamente a cero.
Este cálculo favorece la producción de viviendas en grandes volúmenes. Por debajo de unos pocos cientos de unidades, el coste del molde por pieza sigue siendo demasiado elevado. Por encima de ese umbral, el moldeo resulta más económico que el mecanizado CNC. El punto de equilibrio exacto depende del tamaño y la complejidad de la pieza. Una tapa sencilla lo alcanza antes que una carcasa compleja con guías.
El diseño del molde determina la calidad de la pieza. El espesor de la pared debe ser uniforme en toda la pieza. Las secciones gruesas se enfrían más lentamente y se deforman. Las nervaduras aportan rigidez sin aumentar el volumen. Los ángulos de desmoldeo permiten que la pieza se desprenda limpiamente. La ubicación de la entrada de inyección controla el flujo del plástico y la formación de las líneas de soldadura. Si estos parámetros son incorrectos, se producen hundimientos, cortocircuitos o deformaciones.
Desde un punto de vista práctico, planifique su cronograma de fabricación con anticipación. Cortar una herramienta de acero lleva semanas. Configurar una sola celda robótica puede llevar meses. Por lo tanto, comience el diseño del molde mientras su modelo CAD aún esté fresco. De esta manera, la carcasa de su robot de entrega pasará del prototipo a la producción sin largas pausas.
Fabricación de chapa metálica para la carcasa de un robot de reparto
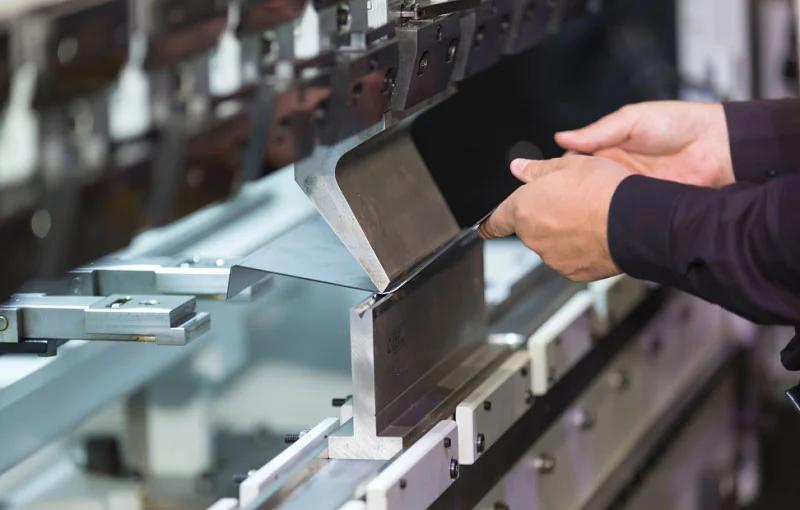
La fabricación de estructuras de chapa metálica para robots móviles autónomos transforma el metal plano en marcos resistentes y ligeros. El proceso comienza con un modelo CAD, seguido de corte, doblado y unión. Este método funciona bien para estructuras principales y componentes del chasis, y además permite mantener bajos los costos al fabricar muchas piezas.
Estructuras y chasis
El chasis principal y las placas del bastidor constituyen el núcleo robusto del robot. Albergan ruedas, baterías, motores y bandejas de carga en una sola pieza ligera. El aluminio estampado o el acero de alta resistencia funcionan bien en esta parte. Las nervaduras, bridas y soportes de montaje conformados añaden rigidez sin aumentar el peso. Las carcasas y cubiertas protectoras resguardan los componentes electrónicos de la lluvia, el polvo, los golpes y el vandalismo. Los troqueles progresivos de varias etapas incorporan ventilaciones, salidas de cables, pestañas de bloqueo y elementos de ajuste a presión. Los mecanismos de carga y de las puertas sufren un desgaste diario. El acero o aluminio estampado con bordes acuñados y bridas dobladas soporta este maltrato. Los soportes para sensores y cámaras mantienen el LiDAR, las cámaras, los sensores ultrasónicos y las antenas perfectamente alineados. Los soportes de las ruedas y la suspensión utilizan material estampado de alta resistencia con refuerzos conformados para ayudarlos a soportar impactos contra bordillos y aceras irregulares.
| Aplicación | Mareas Ideales para Lecciones | Material/Características |
| Placas del chasis y bastidor principales | Núcleo robusto; aloja ruedas, baterías, motores y bandejas de carga útil. | Aluminio estampado o acero de alta resistencia; nervaduras, bridas y salientes conformados. |
| Carcasas y cubiertas protectoras | Proteja sus aparatos electrónicos de la lluvia, el polvo, los golpes y el vandalismo. | Troqueles progresivos multietapa; ventilaciones, salidas de cables, pestañas de bloqueo. |
| Mecanismos de carga útil y de puertas | Puertas, pestillos, bisagras, bandejas de uso diario | Acero o aluminio estampado; bordes acuñados, bridas dobladilladas. |
| Soportes para sensores y cámaras | Soportes para LiDAR, cámaras, sensores ultrasónicos y antenas. | Troqueles progresivos; orificios de montaje y clips para cables en un solo paso. |
| Soportes de rueda y suspensión | Sujetar las ruedas motrices, las ruedas giratorias y los brazos de suspensión | Material estampado de alta resistencia con refuerzos preformados. |
Estampación progresiva de troqueles para piezas de alto volumen
El estampado progresivo funciona bien para bandejas de baterías, tapas superiores y paneles laterales. Una tira de metal se alimenta a través de una serie de troqueles. Cada estación cambia la forma. Las piezas se desprenden con cada golpe de prensa. Este método ofrece ventajas reales:
- Alta velocidad: El proceso automático se ejecuta rápidamente.
- Poca mano de obra: Una sola persona supervisa la máquina.
- Mínimo desperdicio: La tira de metal genera muy poco material de desecho.
- Repetibilidad: Muchas piezas mantienen tolerancias estrictas sin perder calidad.
- Bajo coste por pieza: La velocidad, la repetibilidad y la menor mano de obra hacen que cada pieza sea barata.
También tiene sus limitaciones. Algunas operaciones requieren pasos adicionales. Los recortes, las nervaduras o el roscado pueden aumentar el costo. Las piezas deben procesarse de forma continua; no pueden moverse libremente sin trabajo adicional. La configuración es permanente para cada proyecto. Cambiar a un nuevo trabajo lleva mucho tiempo. Los sistemas de troqueles progresivos también son más caros que los sistemas de troqueles de transferencia. Desde un punto de vista práctico, este proceso solo resulta rentable con un alto volumen de producción. El costo de las herramientas es elevado, pero el precio por pieza disminuye rápidamente una vez que comienza la producción.
Corte, plegado y soldadura por láser
El corte, el doblado y la soldadura láser constituyen la base del trabajo de chapa metálica de volumen bajo a medio. Un láser de fibra corta contornos, agujeros y ranuras 2D complejos en una sola pasada. No se necesita utillaje. Las piezas planas mantienen una buena precisión. Las prensas plegadoras CNC se encargan del doblado con compensación de recuperación elástica. Forman formas en V, U y canal. Se controlan la tolerancia angular y las dimensiones de las bridas. El radio de curvatura depende del espesor del material. La soldadura une las piezas. La soldadura TIG es adecuada para aluminio y acero inoxidable. La soldadura MIG funciona para acero dulce. Una buena secuencia de soldadura controla la distorsión. Los conjuntos soldados mantienen una precisión constante, dependiendo de la fijación.
Las normas de diseño son fundamentales para el corte, el doblado y la soldadura por láser. La longitud mínima de la brida y la distancia entre el orificio y el borde evitan grietas y puntos débiles. Además, mantienen el chasis AMR cuadrado y resistente.
La selección de materiales lo abarca todo. El aluminio reduce el peso. El acero aporta resistencia. La elección correcta depende de la carga, el coste y las necesidades de resistencia a la corrosión. Para una pieza de robot AMR que debe ser rígida y ligera, la chapa metálica suele ser la opción más inteligente. Equilibra el diseño estructural de los bastidores de robots móviles autónomos con la velocidad de fabricación real. Una sola celda robótica puede tardar meses en configurarse. Por lo tanto, involucre a su proveedor de chapa metálica en la fase de diseño desde el principio. De esta forma, la carcasa de su robot de reparto pasará del dibujo a la producción sin sorpresas costosas.
Componentes estándar para la carcasa de robots de reparto
Reducción de plazos de entrega y costes
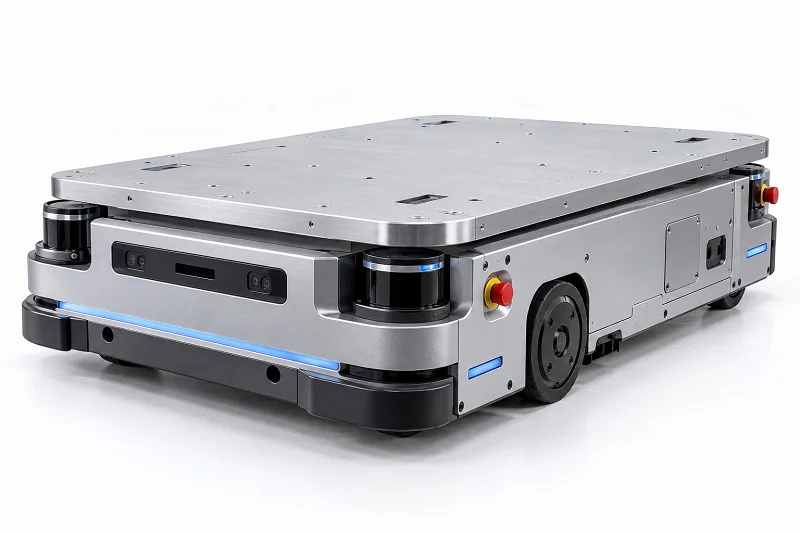
No todas las partes de la carcasa de un robot de reparto requieren fabricación a medida. Las piezas de catálogo ahorran semanas de espera y reducen costes de inmediato. Un bloque de cojinetes estándar o un soporte de rueda prefabricado se envían en cuestión de días. Una versión a medida puede tardar un mes o más. Para un proyecto AMR con plazos ajustados, ese tiempo de espera es crucial.
Las piezas estándar también reducen el riesgo. El proveedor ya las ha probado. Se conoce la capacidad de carga y el ajuste. No hay que adivinar las tolerancias. No hay fallos inesperados durante una demostración. Para puntos no críticos como abrazaderas para cables o paneles de acceso, esta es una decisión inteligente. Reserve su presupuesto para componentes personalizados para las uniones y soportes de sensores que realmente lo necesiten.
Integración con piezas personalizadas
Combinar piezas de catálogo con piezas personalizadas requiere planificación. Un sujetador estándar necesita un orificio que coincida. Un soporte de motor comprado necesita el patrón de pernos correcto. Si esas dimensiones no coinciden, se acumulan las tolerancias. Las pequeñas desviaciones se suman. El conjunto se tuerce o se atasca.
Comience con un modelo CAD que incluya todas las piezas compradas. Verifique las interfaces antes de cortar el metal. Aquí es donde una pieza del robot AMR puede fallar rápidamente. Un soporte que se ve bien en pantalla puede no encajar en el artículo real. Solicite a su proveedor un archivo STEP o un dibujo detallado. Luego, verifique usted mismo las dimensiones críticas. Desde un punto de vista práctico, este paso ahorra horas de retrabajo posterior.
Consideraciones de calidad
No todas las piezas de catálogo son iguales. Un rodamiento barato puede tener holgura. Un soporte de baja calidad puede agrietarse bajo carga. Para una pieza de robot AMR que soporta peso o se mueve con frecuencia, la calidad es fundamental. Verifique las certificaciones del proveedor. Busque las especificaciones del material y las capacidades de carga. Pregunte sobre su proceso de fabricación si la hoja de datos es escasa.
La inspección de entrada permite detectar problemas a tiempo. Mida una muestra de cada lote. Verifique el tamaño y la planitud de los orificios. Unos minutos con un calibrador son mucho más efectivos que una prueba de campo fallida. Mantenga una lista de proveedores aprobados. Registre cualquier devolución o defecto. Con el tiempo, este registro le indicará quién es confiable. Para la carcasa de un robot de reparto que funciona todo el día, un lote defectuoso de piezas estándar puede paralizarlo todo. Por lo tanto, trate los artículos del catálogo con el mismo cuidado que los personalizados.
Diseño para la carcasa del robot de reparto
Optimización geométrica para cada proceso
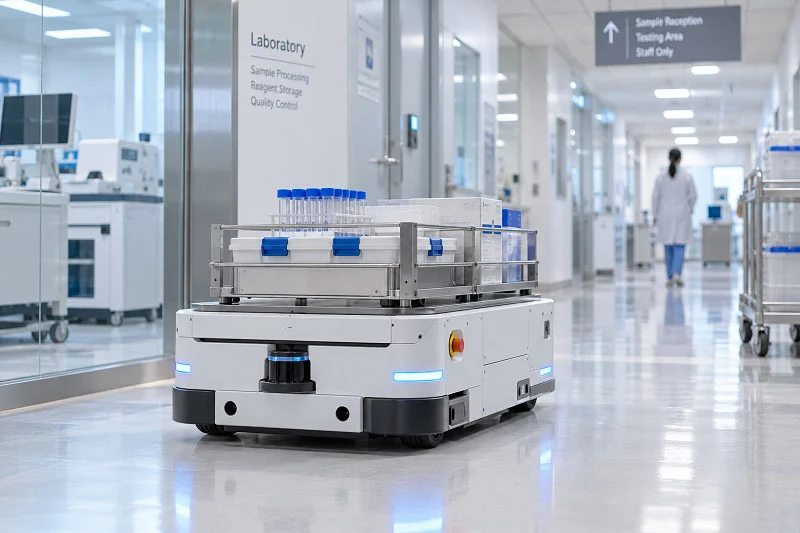
Las buenas formas facilitan la construcción. Las malas formas aumentan los costos y el desperdicio. Cada proceso tiene sus propias reglas. Para el mecanizado CNC, evite las esquinas interiores afiladas. Las esquinas afiladas obligan a usar herramientas pequeñas que se doblan y se rompen. En su lugar, utilice curvas amplias. Asegúrese de tener un espesor de pared adecuado y evite cavidades profundas.
Para el moldeo por inyección, el espesor de la pared debe ser uniforme. Las áreas gruesas se enfrían más lentamente y se deforman. Las nervaduras aportan rigidez sin aumentar el volumen. Los ángulos de desmoldeo permiten que las piezas salgan limpias. La ubicación de la compuerta controla el flujo del plástico y las líneas de soldadura. Para procesos de conformado como el de chapa metálica, utilice los mismos radios. Limite el número de tamaños de radio diferentes. Evite radios muy pequeños a menos que el diseño realmente los requiera. Estas decisiones de diseño para piezas de robots AMR ahorran tiempo y dinero. Establezca las tolerancias más amplias que aún funcionen. Las tolerancias estrictas que no afectan la función solo aumentan el costo.
Rigidez, peso y gestión térmica
La rigidez y el peso se contraponen. Se busca una estructura robusta y ligera. La elección del material es crucial. Las aleaciones de aluminio como la 6061-T6 y la 7075-T6 ofrecen una alta conductividad térmica. El calor se transfiere desde los devanados del motor a la superficie de la carcasa. La aleación de magnesio también funciona, aunque es más cara. El polímero PEEK reduce significativamente el peso en comparación con el aluminio y proporciona una buena rigidez con espesores de pared típicos y un amplio rango de temperaturas.
Los ejes huecos permiten ahorrar bastante peso sin comprometer la rigidez, aunque requieren diámetros mayores. Los ejes de titanio y fibra de carbono ofrecen un ahorro de peso aún mayor. Para la refrigeración, las cavidades de cambio de fase mejoran la transferencia de calor con un mínimo aumento de peso. La inmersión directa de la bobina en fluido dieléctrico proporciona una mayor resistencia al calor que una camisa líquida. Las carcasas de aluminio con aletas mejoran la transferencia de calor sobre superficies lisas. Estos materiales y procesos de fabricación determinan el rendimiento de la carcasa de su robot de reparto.
Ensamblaje y modularidad
El diseño modular acelera el montaje y reduce los errores. Un módulo combina un impulsor centrífugo con una carcasa de motor reforzada, sellada y pre-probada. Se desliza de arriba hacia abajo con la ayuda de la gravedad. No se requiere alineación precisa del eje. No se necesitan fijaciones específicas. Otro módulo utiliza una boquilla telescópica de una sola pieza que se conecta frontalmente con un ajuste a presión sin herramientas. Los tornillos desaparecen. Un módulo precableado utiliza una interfaz eléctrica estandarizada tipo enchufe. Se elimina el cableado manual a través de pasajes estrechos. El módulo base estructural utiliza mecanismos de ajuste a presión en lugar de fijaciones basadas en torsión. Las interfaces de alta complejidad desaparecen. Para su chasis AMR, priorice soluciones que minimicen la reorientación y el uso de herramientas. Admita el premontaje y la integración de submódulos. Prefiera diseños geométricamente simples y sin adhesivos que funcionen con manipulación automatizada. Estas opciones hacen que la carcasa de su robot de reparto sea más fácil de construir, mantener y actualizar.
Materiales para la carcasa del robot de reparto
Materiales principales para las piezas de robots AMR
La selección de materiales para las piezas de un robot AMR comienza con una pregunta clave: ¿qué función debe cumplir esta pieza? Una articulación que soporta cargas pesadas requiere materiales diferentes a los de un panel de cubierta. Por eso, la selección de materiales para la carcasa de un robot de reparto nunca es universal. Hay que sopesar cuatro factores: peso, resistencia, resistencia al impacto y coste.
Los plásticos ligeros como el polipropileno y las espumas de polietileno reducen la inercia y prolongan la vida útil de la batería. También disminuyen el desgaste de motores y actuadores, lo que se traduce en intervalos de mantenimiento más largos y una mayor eficiencia del sistema. El uso estratégico de plásticos compuestos reforzados con fibra de vidrio o carbono proporciona resistencia sin aumentar la masa. En las plataformas AMR, cada gramo cuenta.
Metales: Aluminio, acero inoxidable, titanio
Los metales predominan en la estructura de la carcasa de un robot de reparto. El aluminio 6061 para los bastidores estructurales ofrece un excelente equilibrio entre resistencia y peso. Es fácil de mecanizar y soldar, resistente a la corrosión y más económico que el titanio. Para la mayoría de los chasis y soportes de robots de reparto, el 6061-T6 es la opción ideal.
El acero inoxidable 17-4 PH destaca cuando se requiere una resistencia extrema. Alcanza una resistencia a la tracción máxima de 1275 MPa y un límite elástico de 1060 MPa según la norma ASTM A693 H900. Además, resiste la corrosión y mantiene su forma en un amplio rango de temperaturas. El titanio Ti-6Al-4V ofrece la mejor relación resistencia-peso de los tres. Es ideal para uniones de alto rendimiento. Sin embargo, es más caro y su mecanizado es más lento. Por lo tanto, resérvelo para aplicaciones críticas.
Plásticos y Composites
Los plásticos se utilizan para fabricar carcasas, cubiertas y alojamientos no estructurales. La siguiente tabla compara las principales opciones para la carcasa de un robot de reparto.
| Tipo de plástico | Ventajas clave | Límites y consideraciones | Aplicaciones robóticas comunes |
| ABS | Resistencia, resistencia al impacto, buen acabado superficial, fácil de moldear, costo relativamente bajo. | Baja resistencia a los rayos UV y a los productos químicos, desviación térmica media. | Carcasas, cajas electrónicas, prototipos |
| Policarbonato (PC): | Alta resistencia al impacto, transparencia, excelente resistencia al calor. | Propenso a agrietarse por tensión, sensible a los productos químicos, caro. | Lentes, gafas de seguridad, carcasas eléctricas |
| Nylon (PA) | Alta resistencia, resistencia a la abrasión, buenas propiedades de desgaste, autolubricante. | Absorbe la humedad, requiere secado antes de moldear. | Engranajes, cojinetes, componentes automotrices |
Las aplicaciones reales de AMR demuestran el rendimiento de estos plásticos. Los tractores y cosechadoras autónomos utilizan plásticos estabilizados contra los rayos UV para resistir la exposición prolongada al sol. Las carcasas de los sensores y las cámaras están fabricadas con polímeros transparentes y resistentes a los arañazos. Las pinzas de tacto suave, hechas de plásticos flexibles, manipulan frutas y verduras delicadas sin dañarlas. Los materiales resistentes a la humedad garantizan un funcionamiento fiable en condiciones de alta humedad y humedad. Las resistentes mezclas de ABS y policarbonato soportan la interacción física frecuente.
Para combatir el envejecimiento, los ingenieros seleccionan plásticos con estabilizadores UV incorporados, resistencia a la hidrólisis e inercia química. Por ejemplo, ciertos grados de policarbonato y ABS estabilizado contra los rayos UV ofrecen una resistencia superior a la intemperie, lo que los hace adecuados para drones, robots agrícolas y vehículos autónomos.
Tanto el mecanizado CNC como el moldeo por inyección funcionan con estas opciones de materiales metálicos y plásticos. La elección adecuada depende del volumen de producción, las necesidades de precisión y el presupuesto. Una sola pieza para robot AMR puede utilizar tres materiales diferentes. Es normal. Solo asegúrese de que cada material cumpla una función específica.
Selección de un proceso de fabricación para la carcasa del robot de reparto
Criterios: Volumen, Complejidad, Precisión
Tres factores guían la elección de la carcasa para cualquier robot de reparto. El volumen es primordial. Un volumen bajo implica mecanizado CNC o chapa metálica. Un volumen alto apunta al moldeo por inyección o al estampado. El mecanizado CNC lento no se adapta bien a grandes lotes. Los procesos con herramientas especializadas toman el relevo una vez que se supera ese punto.
A continuación, la complejidad cobra importancia. Las esquinas estrechas requieren mecanizado CNC. Los procesos con herramientas especializadas manejan formas complejas una vez definido el diseño. La calidad también es fundamental. Las operaciones de precisión requieren herramientas automatizadas para obtener el mismo resultado en cada ocasión.
La precisión completa la lista. El mecanizado CNC a partir de bloques macizos es ideal para componentes de alta tolerancia. Los asientos de los cojinetes requieren esa precisión. Ajuste la tolerancia a la aplicación. No la haga más ajustada de lo necesario para el montaje.
La cantidad de piezas también importa. Unir las piezas reduce el tiempo de ciclo. Diseña la carcasa de tu robot de reparto para que utilice menos piezas.
Selección del proceso adecuado para las piezas de robots AMR
Cada componente del robot AMR tiene su lugar ideal. Los marcos estructurales funcionan mejor con chapa metálica. Las carcasas de los sensores se fabrican mediante moldeo por inyección. Para volúmenes bajos se utiliza CNC o chapa metálica. No se requiere inversión en utillaje. La producción de alto volumen utiliza moldeo por inyección. El coste por pieza disminuye al superar el punto de equilibrio. Este punto se sitúa entre 100 y 500 unidades en comparación con el CNC, y entre 500 y 1,000 unidades en comparación con la impresión 3D. Este umbral de producción, entre volúmenes bajos y altos, determina el proceso.
Para las piezas críticas del robot AMR, elija el método que mejor se adapte. Las formas huecas complejas con nervaduras internas requieren moldeo por inyección o mecanizado CNC. Los soportes simples funcionan con chapa metálica. Las piezas estándar reducen costos. Utilice primero motores de catálogo. Reserve el trabajo personalizado para las piezas que realmente lo necesiten. Seleccionar el proceso adecuado para las piezas del robot AMR comienza con una regla simple: haga coincidir el proceso con la pieza. Para un AMR, la resistencia es lo más importante. El AMR maneja cargas pesadas a diario. Un AMR bien diseñado funciona durante años.
Presenta tus diseños a un socio de fabricación para una revisión DFM (Diseño para la Fabricación). Sus ingenieros detectarán los factores que influyen en los costos desde el principio y sugerirán soluciones antes de que comience la producción de herramientas. El socio tecnológico adecuado te ayuda a reducir el tiempo de comercialización.
Análisis de coste-beneficio
El factor económico determina la decisión final. El costo de los materiales varía según el proceso. Para las carcasas mecanizadas, el costo de la materia prima es más importante que el peso neto. Para las piezas moldeadas, el grado de la resina es fundamental. El costo de conversión equivale al costo de preparación dividido por el tamaño del lote más el tiempo de máquina.
El utillaje supone un gran impacto inicial. Un molde que abarca muchas piezas apenas incrementa el coste por unidad, pero si se utiliza para un número reducido, el incremento es considerable. El rendimiento y el desperdicio también influyen en las cifras. El coste por unidad buena equivale al coste por unidad procesada dividido por el factor de unidades buenas. La calibración y las pruebas pueden representar la mayor parte del coste en el caso de carcasas de precisión.
La fórmula del punto de equilibrio es sencilla: diferencia de costos fijos dividida por el ahorro en costos variables. Primero, haga los cálculos. La capacidad también importa. Una baja utilización aumenta los costos. La instalación de una sola celda robótica puede llevar meses. Planifique con anticipación. Inicie la colaboración con su socio de fabricación cuanto antes. Asegúrese de que la estructura de su robot de reparto entre en producción según lo previsto.
Colaboración con NOBLE para la fabricación de carcasas para robots de reparto.

Capacidades principales: Procesamiento de metales y plásticos
NOBLE gestiona los cuatro procesos bajo un mismo techo. Obtendrá mecanizado CNC, moldeo por inyección y fabricación de chapa metálica de un único proveedor. Esto reduce el tiempo de coordinación y mantiene la calidad constante. Para cualquier carcasa de robot de reparto, esto es fundamental. El mecanizado CNC maneja tolerancias estrictas para juntas y soportes. El moldeo por inyección produce carcasas y cubiertas rápidamente. La fabricación de chapa metálica construye marcos y chasis. NOBLE también realiza estampado progresivo para piezas de alto volumen, como bandejas de baterías. Su taller de moldeo por inyección trabaja con ABS, PC/ABS, nailon y otros materiales. Ajustan los tiempos de ciclo y las ubicaciones de las compuertas para cada pieza. Esta experiencia ayuda a que las aplicaciones de AMR obtengan carcasas fiables. NOBLE también admite series de bajo volumen con herramientas de moldeo por inyección que se amortizan rápidamente. Desde el prototipo hasta la producción, sus capacidades de moldeo por inyección se adaptan sin problemas. Incluso combinan el moldeo por inyección con el mecanizado CNC para piezas híbridas. Esta flexibilidad ahorra tiempo en la fabricación de piezas para robots AMR.
Certificaciones de calidad
La calidad es fundamental para cualquier carcasa de robot de reparto. NOBLE cuenta con certificaciones de gestión de calidad que garantizan el control de los procesos. Esto es lo que significan:
- El sistema de gestión de calidad abarca todas las etapas, desde la materia prima hasta la pieza terminada.
- Las certificaciones adicionales proporcionan controles de diseño, gestión de riesgos y trazabilidad. Esto es importante para la robótica médica y los componentes AMR de alta precisión.
- Las auditorías de vigilancia periódicas garantizan el cumplimiento continuo de la normativa.
Con estos estándares, los índices de rechazo se mantienen bajos. Ya sea que utilice moldeo por inyección para carcasas o mecanizado CNC para soportes, el proceso se repite con exactitud. NOBLE también cumple con las normas de conformidad de materiales. Cada lote de resina de moldeo por inyección cumple con las especificaciones. Para la fabricación de piezas de robots AMR, estas certificaciones le brindan confianza. Garantizan que las piezas funcionen en sistemas críticos, desde soportes de sensores hasta estructuras.
Servicio integral desde el diseño hasta el montaje.
NOBLE no solo fabrica piezas. Ayuda desde el principio. Sus ingenieros revisan su modelo CAD y sugieren mejoras. Por ejemplo, pueden ajustar el grosor de la pared para el moldeo por inyección o añadir ángulos de desmoldeo. También gestionan el acabado y el ensamblaje. Usted envía un diseño y recibe una carcasa de robot completa. NOBLE también se encarga del suministro de componentes estándar. Integran todo en una unidad final. Este enfoque de servicio completo reduce los plazos de entrega. Para la fabricación, usted se centra en el software y las pruebas. NOBLE se encarga del hardware. Sus herramientas de moldeo por inyección se fabrican rápidamente. El mecanizado CNC se realiza en paralelo. La fabricación de chapa metálica añade soporte estructural. Todo se integra para la inspección y el envío. Esta capacidad integral hace que la fabricación de piezas de robots amr sea más fluida. Obtiene un socio que resuelve los problemas desde el principio.
No existe un único proceso óptimo para todas las piezas de la carcasa de un robot de reparto. La elección correcta depende de la cantidad necesaria, la precisión requerida y el presupuesto. Los componentes estándar agilizan el desarrollo y ahorran dinero. Por lo tanto, primero determine qué piezas necesita su robot AMR. Luego, contacte con un socio fabricante cuanto antes. Este paso ahorra tiempo y evita costosos retrabajos.
¿Listo para empezar? Contacta con NOBLE para una revisión de diseño o un presupuesto. Ofrecen fabricación integral con certificaciones de calidad. Su equipo te ayuda con proyectos AMR desde el prototipo hasta la producción en serie. Deja que sus ingenieros te ayuden a que tu proyecto AMR sea un éxito.
Preguntas frecuentes sobre alojamiento para robots de reparto
¿Qué proceso funciona mejor para piezas de bajo volumen?
El mecanizado CNC o la fabricación de chapa metálica funcionan bien. Ninguno de los dos requiere el pago inicial de herramientas. Esto mantiene los costos bajos cuando se producen volúmenes pequeños.
¿Cuándo se abaratará el moldeo por inyección?
Para volúmenes superiores a 100-500 unidades, en comparación con el mecanizado CNC. Para volúmenes superiores a 500-1,000 unidades, en comparación con la impresión 3D. El coste del molde resulta rentable a medida que aumenta la producción.
¿Qué es la acumulación de tolerancias en la carcasa de un robot de reparto?
Los pequeños errores de tamaño se acumulan en un ensamblaje. Un mínimo desplazamiento hace que la siguiente pieza se salga de su sitio. Revisar el modelo CAD con antelación evita estos problemas.
¿Qué tipo de plástico es el más adecuado para las carcasas de los robots de reparto para exteriores?
Los plásticos estabilizados contra los rayos UV, como ciertos tipos de policarbonato o ABS con aditivos UV, son los más adecuados. Ambos resisten mejor el daño solar que el ABS normal. Estas mezclas mantienen la carcasa de tu robot en buen estado durante años.
¿Hasta qué punto puede el mecanizado CNC mantener las tolerancias?
La precisión normal se sitúa en el rango de ±0.01–0.05 mm. Las piezas clave para el control de movimiento pueden alcanzar ±0.003 mm. Unas tolerancias más estrictas no siempre garantizan un mejor funcionamiento de la pieza.
¿Qué certificaciones debo buscar en un socio?
Busque certificaciones de gestión de calidad que garanticen el control de procesos y bajos índices de rechazo.
¿Puedo combinar piezas estándar con una carcasa de robot de reparto personalizada?
Sí. Primero, compruebe las dimensiones de la interfaz en su modelo CAD. Los rodamientos y soportes estándar ahorran tiempo de espera. Verifique el ajuste antes de cortar el metal para la carcasa de su robot.






