
Blandt forskellige fremstillingsmetoder skiller trykstøbning sig ud som en af de vigtigste. Med trykstøbning kan virksomheder effektivt fremstille robuste, præcise og komplekse metalkomponenter. Bil-, luftfarts-, elektronik- og medicinsk udstyrsindustrien gør i vid udstrækning brug af disse processer.
I denne guide vil vi udforske, hvordan trykstøbning fungerer, almindeligt anvendte materialer, og hvordan man vælger den rette legering og overfladefinish. Derudover diskuteres formproduktion og kriterier for valg af en pålidelig trykstøbningspartner. Uanset om du er ny inden for produktion eller leder efter forbedrede produktionsløsninger, tilbyder denne artikel værdifuld indsigt til at guide dine beslutninger.
Hvad er Die Casting?
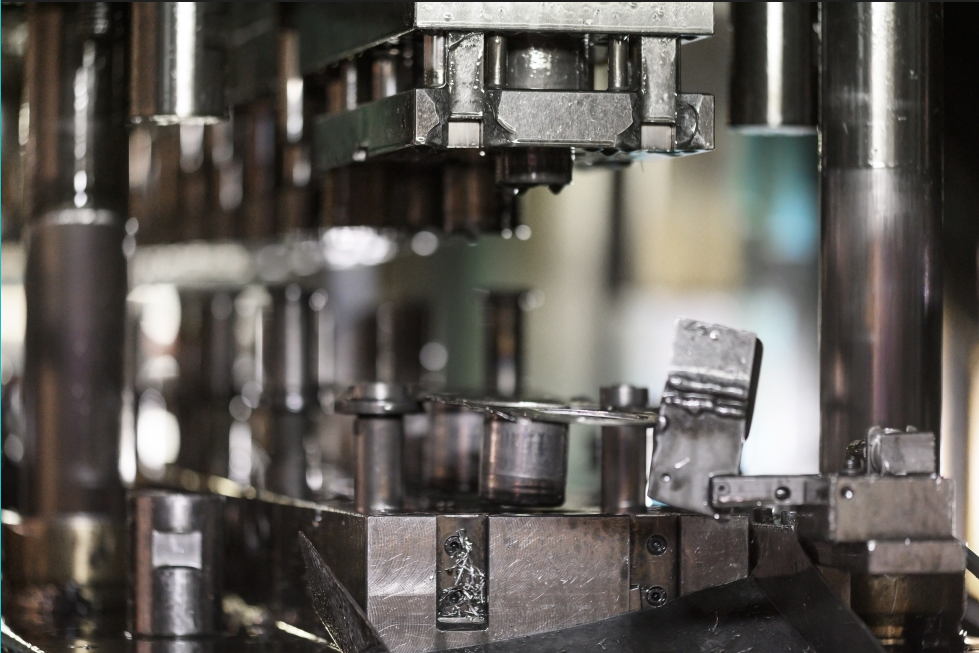
Trykstøbning er en metalstøbeproces, der involverer at presse smeltet metal under højt tryk ind i et formhulrum. Formhulrummet dannes ved hjælp af to hærdede værktøjsstålforme, der bearbejdes i form, og som fungerer som en sprøjtestøbeform under processen.
6 typer af støbegods
🔩 1. Varmkammerstøbning
✅ Bedst til:
-
Metaller med lavt smeltepunkt : Zink, magnesium, bly og nogle kobberlegeringer
🔧 Sådan fungerer det:
-
Injektionsmekanismen er nedsænket i smeltet metal.
-
Metal føres ind i dysehulrummet gennem et svanehalssystem.
💡 Fordele:
-
Hurtige cyklustider
-
Høj produktionseffektivitet
-
Lang levetid for dysen (især med zink)
-
Lavere vedligeholdelse
❌ Ulemper:
-
Ikke egnet til metaller med højt smeltepunkt som aluminium (det ville beskadige svanehalskomponenterne)
❄️ 2. Støbning af koldt kammer
Der findes fire hovedtyper af trykstøbning, som hver især er egnet til forskellige anvendelser afhængigt af metaltypen, delens kompleksitet, produktionsvolumen og den ønskede overfladefinish. Følgende er de 6 mest almindelige typer trykstøbning:
✅ Bedst til:
-
Metaller med højt smeltepunkt : Aluminium, messing, kobberlegeringer
🔧 Sådan fungerer det:
-
Smeltet metal hældes manuelt eller automatisk i et koldt injektionskammer og presses derefter ind i matricen ved hjælp af et stempel.
💡 Fordele:
-
Kan håndtere metaller, der er for ætsende eller varme til varme kammersystemer
-
Gode mekaniske egenskaber
-
Udbredt anvendt inden for bilindustrien og luftfart
❌ Ulemper:
-
Langsommere cyklustider end det varme kammer
-
Mere komplekst udstyr og håndtering
🌀 3. Vakuumstøbning
✅ Bedst til:
-
Højtydende aluminium- og magnesiumdele (f.eks. luftfart, bilkonstruktioner)
🔧 Sådan fungerer det:
-
Der skabes et vakuum i formhulrummet før indsprøjtning af metallet for at reducere luftindfangning.
💡 Fordele:
-
Minimerer porøsitet (bedre til svejsning og varmebehandling)
-
Øger styrke og strukturel integritet
-
Bedre overfladefinish
❌ Ulemper:
-
Dyrere maskiner
-
Langsommere cyklustider
🧬 4. Pressstøbning (flydende metalsmedning)
✅ Bedst til:
-
Komponenter af høj styrke i aluminium og magnesium
🔧 Sådan fungerer det:
-
Smeltet metal hældes i en åben matrice og presses under højt tryk , indtil det størkner.
💡 Fordele:
-
Meget lav porøsitet
-
Fremragende mekaniske egenskaber (næsten som smedning)
-
Ideel til dele, der kræver varmebehandling
❌ Ulemper:
-
Lavere produktionshastighed
-
Højere udstyrsomkostninger
🧬 5. Tyngdekraftsstøbning (GDC)
✅ Bedst til:
-
Tyngdekraftsstøbning er bedst egnet til ikke-jernholdige metaller med god fluiditet og relativt lave smeltepunkter.
| Materiale | Hvorfor det er egnet | Applikationer |
|---|---|---|
| Aluminiumlegeringer | Letvægts, god flydeevne, korrosionsbestandighed | Motordele, huse, køkkengrej |
| Magnesiumlegeringer | Meget let, godt styrke-til-vægt-forhold | Bil- og rumfartsdele |
| Kobberlegeringer (f.eks. messing, bronze) | God termisk/elektrisk ledningsevne | VVS-armaturer, elektriske komponenter |
| Zink legeringer | God flydeevne, let at støbe fine detaljer | Små komplekse komponenter, hardware |
🔧 Sådan fungerer det:
-
Princippet bag tyngdekraftsstøbning er at fylde det smeltede metal i metalformen udelukkende ved hjælp af tyngdekraften, uden nogen ekstern kraft eller tryk.
💡 Fordele:
-
Lavere værktøjs- og udstyrsomkostninger sammenlignet med LPDC.
-
Hurtigere cyklustid , hvilket fører til højere produktivitet for simple dele.
-
God overfladefinish og dimensionsnøjagtighed.
-
Permanent form muliggør gentagen brug og ensartede dele.
-
Velegnet til mellemstore til store produktionsserier.
-
Relativt simpel proces og maskineri.
❌ Ulemper:
-
Højere porøsitet på grund af ukontrolleret, turbulent fyldning.
-
Begrænset designkompleksitet , især for tyndvæggede eller indviklede dele.
-
Mindre kontrol over metalstrømmen , hvilket kan føre til støbefejl.
-
De mekaniske egenskaber kan være lavere, medmindre de forarbejdes yderligere (f.eks. varmebehandles).
-
Manuel hældning kan medføre uoverensstemmelser.
🧬 6. Lavtryksstøbning (LPDC)
✅ Bedst til:
Aluminiumlegering er et ideelt materiale til lavtryksstøbning og anvendes i vid udstrækning i bilindustrien, forbrugerelektronik og medicinalindustrien.
| Materiale | Karakteristika der passer til LPDC | Almindelige applikationer |
| Magnesium legeringer | Letvægts, god styrke, god støbeevne | Bilkomponenter, elektronikkabinetter |
| Kobberlegeringer | Høj ledningsevne, god styrke, korrosionsbestandighed | Elektriske dele, VVS-armaturer |
| Messing | God flydeevne, bearbejdelighed | Ventiler, dekorativt beslag |
| Aluminium legeringer | Letvægts, god styrke, god støbeevne
god styrke, korrosionsbestandighed, god fluiditet og bearbejdelighed |
Udbredt anvendt i bilhjul, motorkomponenter og luftfartsstrukturer |
🔧 Sådan fungerer det:
-
Lavtryksstøbning fungerer ud fra princippet om at presse smeltet metal opad i et formhulrum ved hjælp af lavtryksluft, hvilket resulterer i en jævn, kontrolleret fyldning og støbegods af høj kvalitet.
💡 Fordele:
-
Meget lav porøsitet på grund af jævn, laminær metalstrømning
-
Fremragende dimensionsnøjagtighed og overfladefinish
-
Bedre mekaniske egenskaber , egnet til varmebehandling
-
Tillader tyndvæggede og komplekse geometrier
-
Meget kontrollerbar proces , der reducerer spild og forbedrer repeterbarheden
-
God til store strukturelle dele , såsom bilhjul og chassiskomponenter
❌ Ulemper:
-
Højere omkostninger til udstyr og værktøj
-
Længere cyklustider sammenlignet med GDC
-
Mere kompleks opsætning og processtyring
-
Kræver tryksatte systemer og større operationel ekspertise
Fordele og ulemper ved støbeprocessen
Trykstøbning er en fremstillingsproces, hvor smeltet metal sprøjtes ind under højt tryk i et formhulrum. Det bruges i vid udstrækning til at producere komplekse metaldele med fremragende overfladefinish og dimensionsnøjagtighed. Her er en oversigt over fordele og ulemper :
✅ Fordele ved trykstøbning
-
Høj præcision og nøjagtighed
-
Producerer dele med snævre tolerancer og ensartede dimensioner.
-
Minimal bearbejdning eller efterbehandling er ofte nødvendig.
-
-
Fremragende overfladefinish
-
Delene leveres med en glat overflade, hvilket reducerer behovet for efterbehandling.
-
-
Høj produktionshastighed
-
Ideel til masseproduktion – når formen er klar, kan tusindvis af dele fremstilles hurtigt.
-
-
Holdbare og stærke dele
-
Gode mekaniske egenskaber, især med ikke-jernholdige metaller som aluminium, zink og magnesium.
-
-
Designfleksibilitet
-
Komplekse former, tynde vægge og fine detaljer er lette at opnå.
-
-
Materiale effektivitet
-
Minimalt affald; overskydende metal kan ofte genbruges.
-
❌ Ulemper ved trykstøbning
-
Høje startomkostninger
-
Dyre forme (matricer) og opsætning gør det kun omkostningseffektivt til produktion i store mængder.
-
-
Begrænset til ikke-jernholdige metaller
-
Bruges typisk med aluminium, zink og magnesium. Ikke egnet til stål eller jern.
-
-
Porøsitetsproblemer
-
Indkapslet gas kan føre til porøsitet, hvilket kan svække delen og påvirke overfladefinishen eller pletteringen.
-
-
Størrelsesbegrænsninger
-
Bedst til små og mellemstore dele; store dele kan kræve specialiseret, dyrt udstyr.
-
-
Leveringstid
-
Design og produktion af matricen tager tid, hvilket kan forsinke den indledende produktion.
-
-
Begrænset efterbehandling (f.eks. varmebehandling)
-
Nogle støbte legeringer kan ikke varmebehandles let, hvilket begrænser forbedringer af de mekaniske egenskaber.
-
Fordele og ulemper ved støbning: Oversigt
| Aspect | Die Casting |
|---|---|
| Omkostninger (opsætning) | Høj |
| Pris (pr. enhed) | Lav (i volumen) |
| Tolerance/Nøjagtighed | Fantastike |
| Produktionsvolumen | Høj |
| Egnede metaller | Kun ikke-jernholdige materialer |
| Overfladebehandling | meget god |
| Miljømæssig påvirkning | Moderat (genbrug hjælper) |
Støbning sammenlignet med andre fremstillingsprocesser
Her er en sammenligning af trykstøbning med andre almindelige fremstillingsprocesser, der fremhæver, hvor den udmærker sig, og hvor alternativer måske er bedre egnede:
🔧 1. Støbning vs. Sandstøbning
| Feature | Die Casting | Sandstøbning |
|---|---|---|
| Overfladebehandling | Glat, høj kvalitet | Ruere overflade |
| Dimensionsnøjagtighed | Høj | Moderat |
| Værktøjsomkostninger | Høj (dyre matricer) | Lav (billige forme) |
| Produktionsvolumen | Høj | Lav til medium |
| Materiale typer | Ikke-jernholdige (primært) | Jernholdige og ikke-jernholdige |
| Opsætningstid | Lang (på grund af dysedesign) | Kort |
| Del størrelse | Lille til medium | Lille til meget stor |
| Cyklustid | Meget kort (hurtig produktion) | Lang (langsom afkøling, manuel håndtering) |
| Genbrugelighed af skimmelsvamp | Tusindvis af cyklusser | Engangsbrug |
🔹 Opsummering :
-
Brug trykstøbning til præcise og æstetiske metaldele i store mængder .
-
Brug sandstøbning til store dele , dele af jernholdige metaller eller dele med lavt volumen.
🛠️ 2. Støbning vs. Sprøjtestøbning
| Feature | Die Casting | Sprøjtestøbning |
|---|---|---|
| Materiale | Metaller (primært aluminium, zink osv.) | Termoplast (plast) |
| Værktøjsomkostninger | Høj | Høj |
| Produktionsvolumen | Høj | Høj |
| Overfladebehandling | Fantastike | Fantastike |
| Produkternes vægt | Tungere (metal) | Lighter (plastik) |
| Styrke | Høj (metal) | Nederste (plastik) |
| Applikationer | Bilindustrien, elektronik, værktøj | Forbrugsvarer, medicin og emballage |
🔹 Opsummering :
-
Trykstøbning er bedst til stærke og holdbare metaldele.
-
Sprøjtestøbning er bedst til plastdele med lignende produktionsfordele.
🇧🇷 3. Støbning vs. CNC Machining
| Feature | Die Casting | CNC Machining |
|---|---|---|
| Materialeaffald | Lav (genanvendelige støberør/udløbere) | Høj (materiale fjernet) |
| Tolerance | Høj | Meget høj (præcis) |
| Designets kompleksitet | Høj (komplekse former mulige) | Høj, men ofte begrænset af værktøjer |
| Hastighed (pr. del) | Meget hurtigt (efter opsætning) | Langsommere |
| Pris (pr. del) | Lav volumen | Høj (især i volumen) |
| Opsætningstid | Høj | Lav til medium |
🔹 Opsummering :
-
Trykstøbning vinder til masseproduktion af komplekse former.
-
CNC-bearbejdning udmærker sig ved lavvolumen- , højpræcisions- eller prototypearbejde.
🧰 4. Støbning vs. Smedning
| Feature | Die Casting | Smedning |
|---|---|---|
| Styrke | God, men kan have porøsitet | Meget høj (forbedret kornstruktur) |
| Designkompleksitet | Høj (komplekse former, tynde vægge) | Lav til moderat |
| Overfladebehandling | Fantastike | Rough |
| Dimensionsnøjagtighed | Høj | Moderat |
| Pris | Lavere ved høj volumen | Højere pr. enhed |
🔹 Opsummering :
-
Smedning producerer meget stærke dele til strukturel brug.
-
Trykstøbning giver bedre designfleksibilitet og finish.
Materialevalg til trykstøbning
🧪 Introduktion til støbematerialer:
Trykstøbning involverer at presse smeltet metal ind i et formhulrum under højt tryk. Materialevalget er afgørende, fordi det påvirker mekaniske egenskaber, korrosionsbestandighed, overfladefinish, bearbejdelighed og omkostninger. Trykstøbning bruger typisk ikke-jernholdige metaller på grund af deres lavere smeltepunkter og bedre flydeegenskaber.
| faktor | Aluminium | Zink | Magnesium | Kobber |
|---|---|---|---|---|
| Styrke | Moderat | Høj | Moderat | Høj |
| Vægt | Lav | Moderat | Meget lav | Høj |
| Omkostninger (materiale) | Moderat | Lav | Høj | Meget Høj |
| Korrosionsbestandighed | Høj | Moderat | Lav til moderat | Høj |
| bearbejdelighed | god | Fantastike | Fantastike | Moderat |
| Dø Livet | Moderat | Meget Høj | Høj | Lav |
| Smeltepunkt (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Aluminium trykstøbningsservice
Aluminium, et primært materiale i trykstøbning, anvendes i koldkammerstøbning med legeringer, der indeholder magnesium, kobber og silicium. Aluminiumstøbning er ideel til fremstilling af komplicerede og fint detaljerede dele, da det er let og har stor dimensionsstabilitet. Det giver også fordele som modstandsdygtighed over for høje temperaturer, fremragende ledningsevne og korrosionsbestandighed.
Almindelige støbte aluminiumlegeringer omfatter:
| 360 | A360 | 380 | A380 | 383 | |
| Density | 2.63 g / cmXNUMX | 2.63 g / cmXNUMX | 2.74 g / cmXNUMX | 2.71 g / cmXNUMX | 2.74 g / cmXNUMX |
| Smelteområde (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Elektrisk
Ledningsevne |
30 % IACS | 29 % IACS | 27 % IACS | 23 % IACS | 23 % IACS |
| Thermal
Ledningsevne |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Ultimate trækstyrke | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Udbyttestyrke | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hårdhed | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Træthed styrke | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Forskydningsstyrke | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| forlængelse | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Fordele ved aluminium til støbning:
-
Let og alligevel stærk
-
Fremragende korrosionsbestandighed
-
God termisk og elektrisk ledningsevne
-
genanvendeligt
-
-
Anvendelser af aluminiumsstøbning: Bildele, elektronikhuse, elværktøj
Zinkstøbeservice
Zinklegeringer er et nøglemateriale til trykstøbning. Zinkstøbning er foretrukket for dets fremragende pletteringsegenskaber, sammen med ekstra fordele som høj slagstyrke og duktilitet. Det er et populært valg for producenter, fordi det er nemt at støbe med en varmkammer-trykstøbemaskine, og dets støbeegenskaber minimerer slid på formen. Zink blandes ofte med kobber, magnesium og aluminium, da det er tættere end magnesium og aluminium.
Almindelige zinklegeringer til trykstøbning omfatter:
| Legeringskvalitet | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Massefylde (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Smeltepunkt (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Varmeledningsevne (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Termisk udvidelseskoefficient (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrisk ledningsevne (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Kemisk hovedsammensætning | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Trækstyrke (MPa) | 295 | 255 | 310 | 345 | 380 |
| Yield Strength (MPa) | 240 | 215 | 230 | 275 | 320 |
| Forlængelse (%) | 2 | 3 | 6 | 3 | 1 |
| Hårdhed (HB) | 82 | 70 | 90 | 95 | 100 |
| Vigtigste forskelle | Indeholder mindre Mg og Cu, egnet til større dele | Indeholder mindre Mg og Cu, egnet til større dele | Indeholder mindre Mg og Cu, egnet til større dele | Indeholder mere Mg og Cu, egnet til komplekse formede dele | Indeholder Mg, Cu, Ni og Fe med højere styrke og hårdhed |
| Vigtigste støbeapplikationer | Biler, møbler, apparater og mekaniske dele | Elektrisk, håndværktøj, legetøj | Maskiner, arkitektoniske og bilindustrien | Bilindustrien, el, hardware | Industri, bilindustri, elektrisk |
-
Fordele ved zink til støbning:
-
Høj styrke og sejhed
-
Fremragende dimensionsnøjagtighed og overfladefinish
-
Lavere smeltepunkt (sparer energi)
-
Lang levetid på dysen (mindre slid på dysen)
-
-
Anvendelser af zinkstøbning : Forbrugerelektronik, bilindvendige dele, låse, gear
Magnesiumlegeringer trykstøbning:
-
Populære kvaliteter : AZ91D, AM60B
-
Fordele ved magnesium til støbning :
-
Meget let (letteste strukturmetal)
-
Godt styrke-til-vægt-forhold
-
God bearbejdelighed
-
-
Ulemper ved magnesium til støbning :
-
Dyrere
-
Modtagelig for korrosion uden belægning
-
-
Anvendelser af magnesiumstøbning : Luftfart, bilindustrien, mobile enheder
Kobberlegeringer Støbning:
-
Mindre almindeligt i højtryksstøbning, men bruges undertiden i specialiseret lavtryks- eller tyngdekraftsstøbning.
-
Fordele ved kobber til støbning:
-
Høj styrke og slidstyrke
-
Fremragende elektrisk og termisk ledningsevne
-
-
Ulemper ved kobber til støbning:
-
Højt smeltepunkt (mere belastning på dysen)
-
Dyrt
-
-
Anvendelser : Elektriske stik, VVS-komponenter
Hvad skal man kigge efter, når man vælger støbegodslegeringer
Den legering, du vælger, har en direkte effekt på, hvordan det endelige produkt yder, og hvor meget det koster at producere. For at træffe det rigtige valg, skal du huske på disse fem punkter:
1. Mekaniske egenskaber
Vælg en legering, der opfylder kravene til styrke, hårdhed og holdbarhed for den færdige del. Mekanisk ydeevne vil variere mellem legeringer.
2. Korrosionsbestandighed
Tænk på det miljø, som delen vil blive udsat for. Eksponering for kemikalier, fugt eller temperaturforskelle kan påvirke legeringen. Zink og aluminium tilbyder god naturlig korrosionsbestandighed, men nogle legeringer kan kræve ekstra belægninger.
3. Varmeledningsevne
Hvis delen skal kunne håndtere varme eller opretholde stabile temperaturer, bør man overveje en legering med høj varmeledningsevne. Kobberbaserede legeringer bruges ofte, når effektiv varmeoverførsel er vigtig.
4. bearbejdelighed
Hvis der er behov for CNC-bearbejdning eller anden efterbehandling, skal det sikres, at legeringen kan bearbejdes uden for store problemer. Nogle legeringer er lettere at arbejde med, mens andre kan kræve specialværktøj eller teknikker.
5. Omkostninger: Evaluer
Se på de samlede omkostninger, ikke kun materialeprisen. Medtag produktionseffektivitet, bearbejdningsbehov og efterbehandlingstrin. Nogle legeringer er dyrere at forarbejde, selvom råmaterialeomkostningerne er lave.
Hvordan man laver en Trykstøbeform
En støbeform har to hoveddele: dæksiden, der er fastgjort på en stationær plade, og udkastningssiden, der er fastgjort til en bevægelig plade. For at producere komplekse dele med funktioner som huller eller gevind, inkluderer nogle forme ekstra komponenter såsom slæder og kerner.
Afhængigt af delens størrelse kan en form indeholde flere hulrum for at producere flere dele i én cyklus. Disse kan være forme med flere hulrum med identiske hulrum eller familieforme, som inkluderer forskellige hulrumsformer for at fremstille forskellige dele på én gang.
Støbeforme skal være stærke, varmebestandige og slidstærke. De skal også have god duktilitet for at modstå gentagen brug. De fleste er lavet af hærdet værktøjsstål, der er blevet varmebehandlet. Disse forme er bygget til at håndtere tusindvis af støbecyklusser i timen og kan holde op til to millioner cyklusser i løbet af deres levetid. De skal også kunne modstå høje klemkræfter.
Formfremstillingsprocessen starter med CAD (Computer-Aided Design) og støbespecifikke simuleringsværktøjer. Ligesom sprøjtestøbeforme har trykstøbeforme brug for porte, løbere og udluftningsåbninger til at lede smeltet metal ind i hulrummet. Udstødningsstifter og låsesystemer er også nødvendige for at frigøre dele og holde formen lukket under støbning.
CNC-bearbejdning bruges i vid udstrækning til at fremstille støbeforme. Processen starter normalt med grovskæring af formen, efterfulgt af varmebehandling og derefter efterbehandling for at opnå de endelige dimensioner. Til hurtigdrejnings- eller prototypeforme kan hurtigværktøj anvendes. Dette kan involvere CNC-bearbejdning eller metoder som selektiv lasersintring (SLS).

Anvendelser af støbeprocesser
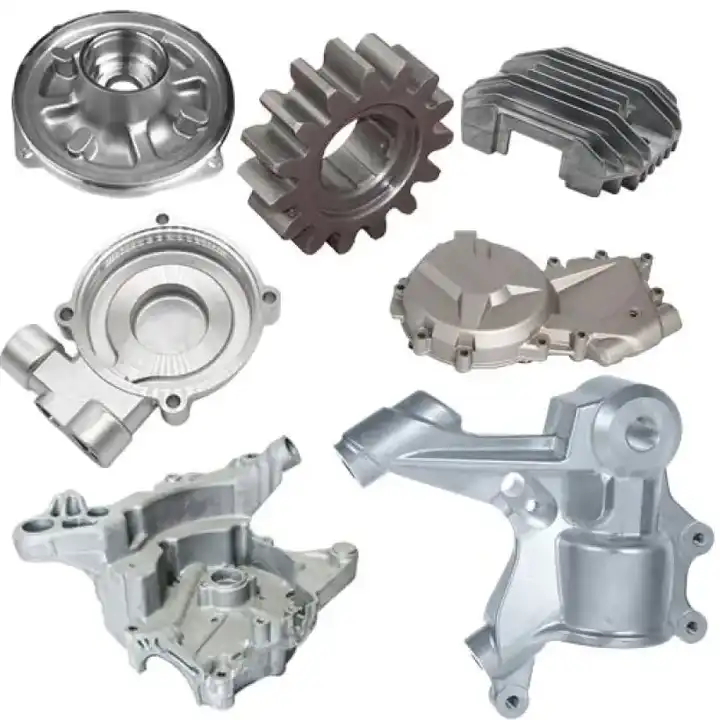
Trykstøbning bruges i vid udstrækning til at producere holdbare og alsidige dele, såsom motorkomponenter og elektroniske huse. Processen tilbyder en række forskellige materialevalg, et stort byggeområde og muligheden for at skabe komplicerede, præcise og tyndvæggede komponenter.
Hvad NOBLE kan gøre for dit produkts finish
Hos NOBLE tilbyder vi en bred vifte af overfladebehandlinger for at forbedre dine dele. Disse overfladebehandlinger forbedrer udseende, hårdhed og modstandsdygtighed over for korrosion og kemikalier. De udjævner også ujævne værktøjsbaner og dækker eventuelle mærker, der efterlades under CNC-bearbejdning.
Her er nogle efterbehandlingsmuligheder, der måske passer perfekt til dine specialfremstillede dele.
| Navn | Beskrivelse | Materialer | Farve | Struktur | |
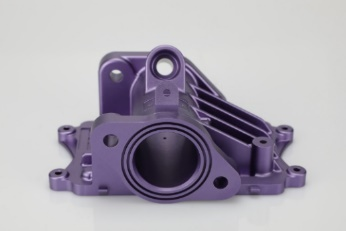 |
anodisering | Anodisering forbedrer korrosionsbestandigheden, forbedrer slidstyrken og hårdheden og beskytter metaloverfladen. Anvendes i vid udstrækning i mekaniske dele, fly, bildele, præcisionsinstrumenter osv. | Aluminium | Klar, sort, grå, rød, blå, guld. | Glat, mat finish |
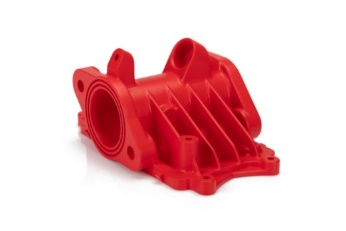 |
Pulver Coating | Pulverlakering er en type belægning, der påføres som et fritflydende, tørt pulver. I modsætning til konventionel flydende maling, der påføres via et fordampende opløsningsmiddel, påføres pulverlakering typisk elektrostatisk og hærdes derefter under varme eller med ultraviolet lys. | Aluminium, rustfrit stål, stål | Sort, enhver RAL-kode eller Pantone-nummer | Glans eller halvblank |
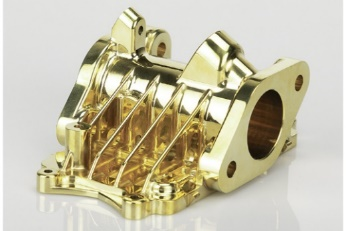 |
galvanisering | Elektroplettering kan være funktionel, dekorativ eller korrosionsrelateret. Mange industrier bruger processen, herunder bilsektoren, hvor forkromning af stålbildele er almindelig. | Aluminium, stål, rustfrit stål | N / A | Glat, blank finish |
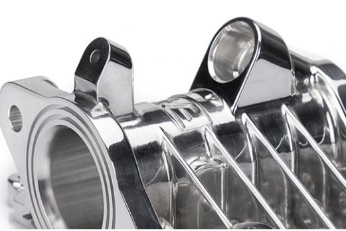 |
Polering | Polering er processen med at skabe en glat og skinnende overflade, enten ved fysisk gnidning af delen eller ved kemisk interferens. Processen producerer en overflade med betydelig spejlende refleksion, men kan i nogle materialer reducere diffus refleksion. | Aluminium, messing, rustfrit stål, stål | N / A | Glossy |
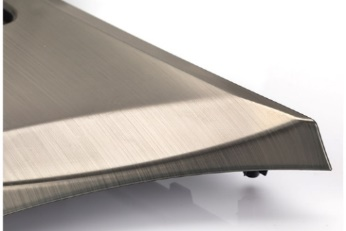 |
Børstning | Børstning er en overfladebehandlingsproces, hvor slibebånd bruges til at tegne spor på overfladen af et materiale, normalt af æstetiske formål. | ABS, aluminium, messing, rustfrit stål, stål | N / A | Satin |
Die Casting in Bilindustrien
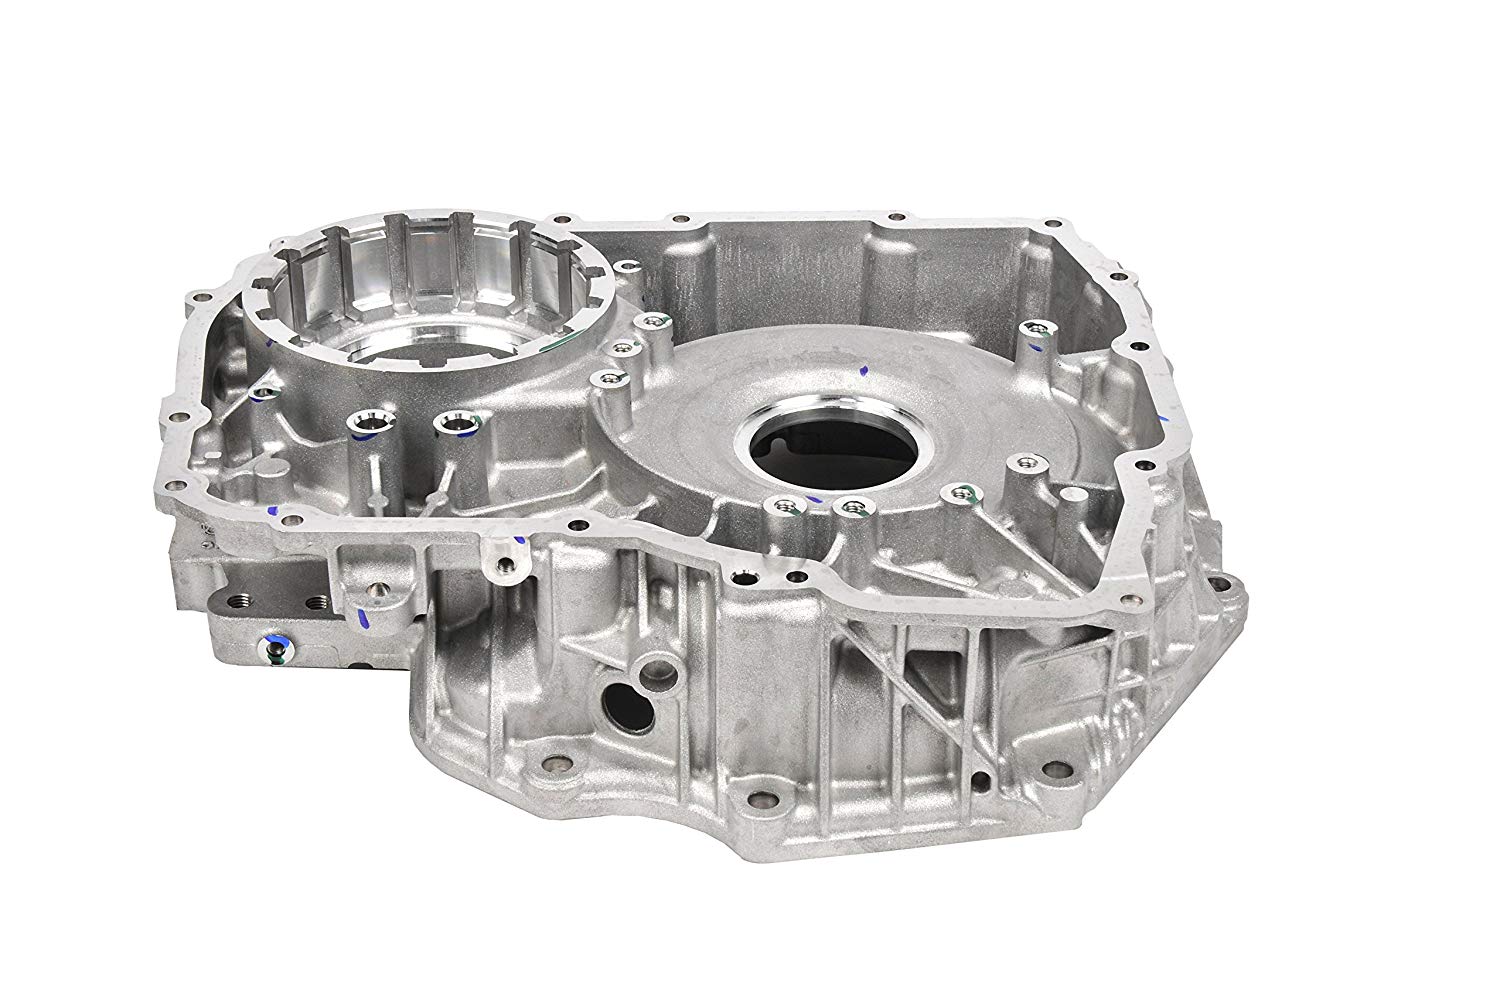
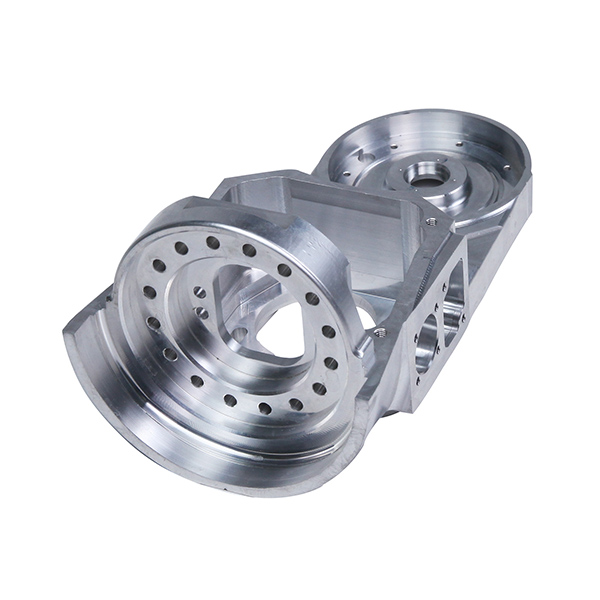
Trykstøbning anvendes almindeligvis i bilsektoren, især til aluminiumsdele som gearkassehuse og motorbeslag. Magnesiumtrykstøbning fungerer godt til sædestel og paneler, mens zinktrykstøbning er velegnet til brændstof- og bremsedele.
Trykstøbning i luftfartsindustrien
Luftfartsindustrien er afhængig af trykstøbning for at producere letvægtsdele af høj kvalitet. Producenter foretrækker denne metode på grund af dens omkostningseffektivitet og evne til at opfylde branchens strenge standarder.
Støbning i den medicinske industri
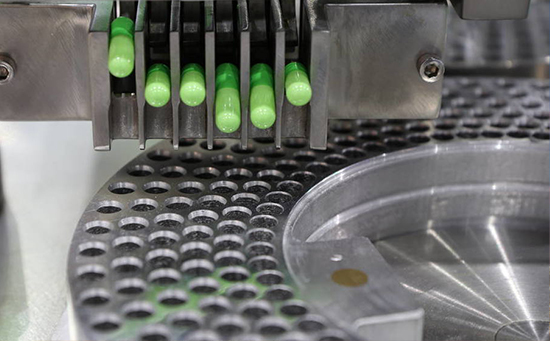
Trykstøbning spiller en afgørende rolle i den medicinske industri. Det sikrer produktion af lette dele af høj kvalitet, der opfylder strenge standarder, hvilket gør det til den foretrukne metode til kritiske komponenter.
Trykstøbning i energibranchen
Trykstøbning er en nøgleteknik i energibranchen til at skabe holdbare, højpræcisionsdele til applikationer som brændselsceller, varmevekslere og vedvarende energisystemer. Det er populært, fordi det opfylder industriens behov for effektivitet og omkostningseffektivitet.
Sådan vælger du den rigtige producent af trykstøbning
At vælge en producent af trykstøbning handler ikke kun om pris – det handler om at finde den rigtige partner til dit produkt. Sådan træffer du det rigtige valg:
1. Ved hvad du har brug for
Start med at skitsere dine projektbehov tydeligt. Dette inkluderer delspecifikationer, ordremængde, kvalitetsstandarder, overfladebehandling og leveringstidslinje. En klar plan vil hjælpe dig med at kommunikere bedre med leverandører og vurdere, om de kan leve op til dine forventninger.
2. Tjek deres baggrund
Kig efter producenter med dokumenteret erfaring inden for trykstøbning. Undersøg deres resultater, især med hensyn til at arbejde med de materialer, der er relevante for dit projekt. Det er også nyttigt at tjekke, hvilke brancher de har betjent, og om de har produceret lignende komplekse dele.
3. Se hvad de kan klare
Undersøg producentens udstyr og produktionskapacitet. Dette inkluderer maskinstørrelse, tilgængeligt værktøj og support til sekundære processer som CNC-bearbejdning, overfladebehandling og montering. Sørg for, at deres faciliteter matcher din produktionsskala og dine tekniske behov.
4. Spørg om kvalitet
Spørg om deres kvalitetskontrolsystemer. Kig efter virksomheder, der følger anerkendte standarder, såsom ISO-certificeringer. Tjek også deres inspektionsrutiner, testprocedurer og hvordan de sikrer produktkvalitet i alle faser.
5. Få hjælp til ingeniørarbejde
Se om producenten kan støtte dig i design- og ingeniørfasen. En dygtig partner kan tilbyde forslag til at forbedre designet med henblik på fremstillingsevne, reducere omkostninger og vælge de bedste materialer og processer.
6. Snak, ofte
God kommunikation er afgørende. Vælg en producent, der er lydhør, åben for feedback og villig til at give opdateringer undervejs i projektet. En samarbejdsvillig holdning hjælper med at undgå forsinkelser og misforståelser.
Afsluttende tanker
Til masseproduktion af holdbare og detaljerede metalkomponenter er trykstøbning et smart valg. Når det forbedres med CNC-bearbejdning, bliver det en yderst præcis og alsidig produktionsløsning.
Nøglefaktorer for succes inkluderer intelligent materialevalg, effektivt formdesign og korrekt overfladebehandling. En god forståelse af hvert trin i processen hjælper dig med at træffe bedre beslutninger og optimere både omkostninger og ydeevne.
NOBLE tilbyder den ekspertise og de nødvendige kompetencer til at levere pålidelige trykstøbningsløsninger, der er skræddersyet til dit projekt.
Klar til at komme i gang? Kontakt os – vi er her for at hjælpe!
Ofte Stillede Spørgsmål
1. Hvorfor er trykstøbning bedre end sandstøbning?
Trykstøbning anses ofte for at være bedre end sandstøbning til visse anvendelser på grund af dens overlegne præcision, hastighed og finish, især i stor volumenproduktion.
2. Hvad er forskellen mellem støbning og trykstøbning?
Støbning er en generel fremstillingsproces, hvor smeltet materiale hældes i en form for at størkne til en ønsket form, mens trykstøbning er en specifik type støbning, der bruger højt tryk til at tvinge smeltet metal ind i en genanvendelig metalform (matrice) for at producere højpræcisionsdele i høj volumen.
3. Er trykstøbning en permanent form?
Ja, trykstøbning bruger en permanent form , da det involverer indsprøjtning af smeltet metal i genanvendelige stålforme under højt tryk, hvilket muliggør ensartet produktion i store mængder af komplekse og præcise metaldele.
4. Er trykstøbning omkostningseffektivt?
Trykstøbning er omkostningseffektivt til produktion i store mængder, fordi det på trods af de høje initiale værktøjsomkostninger tilbyder lave enhedsomkostninger, hurtige cyklustider, minimalt materialespild og fremragende repeterbarhed.
5. Er trykstøbning godt for miljøet?
Trykstøbning kan være miljøvenligt, når det håndteres korrekt, da det muliggør effektiv metaludnyttelse, høj genanvendelighed af materialer (især aluminium og zink) og minimalt affald, selvom det kræver betydelig energitilførsel og korrekt håndtering af emissioner og spildvarme for at reducere dets miljøpåvirkning.






