
Prototypeværktøj er den vigtigste bro mellem "tegninger" og "masseproduktion".
Det producerer rigtige dele, der kan bruges til samling, funktionel verifikation og prøveproduktion i små serier til en relativt lav pris og i en kortere cyklus, hvilket giver teamet mulighed for at opdage og rette designfejl, før de investerer i dyre masseproduktionsforme.
Data viser, at over 70 % af problemerne i produktudvikling stammer fra den tidlige designfase, og prototypeværktøjer afdækker præcist disse problemer til den laveste pris.
I faktiske projekter er situationer som "gentagen omarbejdning af prototypedele, hyppig modifikation af forme og kontinuerlige omkostningsoverskridelser" dog ikke ualmindelige.
Hovedårsagen til dette er ikke, at teknologien ikke formår at opnå det, men snarere at man er faldet i adskillige almindelige faldgruber.
Denne artikel opdeler disse misforståelser ud fra tre dimensioner: design, materialer og leverandører, og giver praktiske bedste praksisser, der kan implementeres fra CAD til masseproduktion.
misforståelse Én: Forsømmelse af DFM i designfasen; omarbejde starter fra kilden
DFM er skillelinjen for, om et prototypeværktøj kan gøre det rigtigt første gang.
Hver runde med omarbejdning i prototypefasen betyder omplanlægning af produktion, genindsprøjtning og reverifikation, og cyklussen forlænges ofte med uger.
Endnu vigtigere er det, at DFM faktisk bestemmer omkostningsloftet for hele projektet – en lille ændring ved kilden tager måske kun et par minutter, men det kan spare omkostningerne ved at lave hele formen om.
De følgende tre højfrekvente designproblemer er de primære kilder til omarbejdning af prototyper.
At ignorere trækvinklen fører til fastklemning af skimmelsvamp
Afformning af plastdele kræver en tilstrækkelig trækvinkel (generelt 1° til 3°).
Hvis hældningen ikke tages i betragtning under designet, er det meget sandsynligt, at prototypeformen ridses i overfladen af delene eller endda sætter sig fast, når den skubbes ud. I milde tilfælde skal formen repareres; i alvorlige tilfælde skal hele sættet laves om.
Der skal lægges særlig vægt på indersidens hældning, forstærkningsribber og den dybe hulrumsstruktur, da disse dele er mest tilbøjelige til at blive ridset under afformning.
Det er vigtigt at tilføje fasetter på alle sidevægge vinkelret på skillefladen i CAD-fasen og bede formleverandøren om at kontrollere hvert element enkeltvis under DFM-gennemgangen i stedet for at træffe afhjælpende foranstaltninger, efter at formtesten mislykkes.
Ujævn vægtykkelse forårsager vridning og krympning
Drastiske ændringer i vægtykkelsen kan forårsage ujævn sammentrækning af dele under afkøling, hvilket resulterer i vridning, krympemærker og indre spændinger.
Selvom disse problemer kan identificeres i prototypefasen, betyder hver modifikation omstøbning og verifikation, og omkostningerne stiger eksponentielt.
Ved design anbefales det at holde vægtykkelsen så ensartet som muligt (normalt fra 1.5 til 3 mm), afrundede hjørner og gradvise ændringer ved tykkelsesovergangene og tilføje forstærkningsribber eller anti-vridningsstrukturer til store, flade områder for at reducere risici ved kilden i stedet for at overlade omkostningerne til fejlkorrektion til senere stadier.
Toleranceindstillingen er for streng
Hvis masseproduktionstolerancen anvendes direkte på prototypedelene, vil det føre til en kraftig stigning i støbeomkostningerne og et fald i beståelsesraten.
Formålet med prototypeværktøjerne er at verificere "form, samling og funktion" snarere end den endelige nøjagtighed.
En rimelig tilgang er at fastsætte tolerancer på forskellige niveauer baseret på verifikationsmålene: vær streng ved vigtige pasformspositioner og lemp ved udseende og strukturelle positioner, overlad præcisionen til masseproduktionsformen og behold omkostningerne for sig selv.
Overdreven stræben efter præcision vil kun gøre prototypefasen dyr og langsom, men det vil ikke medføre nogen væsentlig fordel for selve produktverifikationen.

Misforståelse to: Valget af materialer og processer er adskilt fra de faktiske behov
Formfremstillingsprocessen for prototypeværktøjet (såsom bløde forme, hårde forme, 3D-printforme osv.) og valget af formmaterialer påvirker direkte troværdigheden af verifikationsresultaterne. Hvis der træffes et forkert valg, vil det være spild af tid at teste, og der vil ikke opnås nogen pålidelig konklusion på trods af pengeforbrug.
Formfremstillingsprocessen bestemmer formens omkostninger, levetid og cyklus, mens formmaterialet bestemmer delens ydeevne og følelse. Begge dele skal overvejes i sin helhed og altid fokusere på spørgsmålet: "Hvad skal denne prototype præcist verificere?"
Bløde forme blev fejlagtigt brugt i masseproduktion
Silikoneforme, epoxyharpiksforme og andre bløde forme har lave produktionsomkostninger og hurtige cyklusser, men deres levetid er normalt kun et par dusin til et par hundrede støbecyklusser, hvilket gør dem velegnede til prototypeverifikation i små serier på op til ti stykker.
Hvis den bruges til at modstå den første prøveproduktion eller små ordrer, vil formen snart blive skrottet og blive endnu dyrere.
Før du træffer et valg, skal du først afklare "hvor mange stykker der skal produceres, og hvad der skal verificeres": hvis mængden er lille, og kun konceptverifikation er nødvendig, skal du vælge en blød form.
Bromatricer er nødvendige til en bestemt batch eller tæt på masseproduktion.
Sørg for, at masseproduktionen er ved at starte, før du investerer i hårde forme, for at undgå "overkill" eller "overkill".
Prototypematerialet er uforeneligt med masseproduktionsmaterialet
Ydelsesdataene verificeret med standard PP kan ikke repræsentere ydeevnen af det endelige masseproducerede materiale.
Når materialets ydeevne påvirker den funktionelle vurdering, er det vigtigt at sikre, at prototypefasen bruger samme kvalitet som i masseproduktionen, eller i det mindste markere materialeforskellene i rapporten for at undgå efterfølgende omarbejdning på grund af "varer, der ikke matcher beskrivelsen".
For dele, der er følsomme over for nøgleegenskaber såsom mekanik, temperaturbestandighed og kemisk resistens, er materialekonsistens særligt vigtig; ellers kan verifikationsresultaterne være misvisende.
Undervurder omkostningerne til overfladebehandling og efterbehandling
Prototypen kræver også efterbehandling såsom maling, galvanisering, prægning og samling.
Mange projekter beregner kun formomkostningerne og forsømmer efterbehandlingen, hvilket resulterer i en alvorlig budgetoverskridelse.
I projektfasen bør overfladekvalitet, efterbehandlingsmetoder og tilbud inkluderes i vurderingen for at kunne foretage en reel vurdering af de samlede omkostninger.
Jo tættere overfladekravene er på masseproduktionsdele, desto højere vil omkostningerne i prototypefasen være. Det er vigtigt at definere overfladekvaliteten klart, før projektet starter, for at undgå, at yderligere krav midt i processen forstyrrer budgettet.
misforståelse Tre: Leverandørevaluering fokuserer kun på pris, mens kapaciteter og samarbejde ignoreres
Mange købere sammenligner priserne på prototypeforme med standarddele og vælger den billigste. Som følge heraf ender de med at betale en højere pris i samarbejdet.
Prototypeværktøjer er i høj grad afhængige af leverandørernes erfaring og samarbejde. De skjulte omkostninger ved at vælge den forkerte partner er langt højere end den sparede prisforskel.
Et ujævnt samarbejde betyder ofte gentagne formændringer, forsinket levering og endda upålidelige verifikationsresultater.
Vurderingen bør foretages omfattende ud fra tre dimensioner: evne, samarbejde og cases, snarere end blot at fokusere på enhedsprisen.
Fokuserer kun på tilbud, mens man ignorerer kvalifikationer og udstyrskapacitet
Lave priser betyder ofte, at udstyr eller processer er begrænsede.
Det er nødvendigt at verificere leverandørens støbefremstillingsudstyr, materialebibliotek og præcisionskapaciteter, se om de har grundlæggende kvalitetssystemer såsom ISO, og at udføre inspektioner på stedet eller videoinspektioner af faktiske produktionstilfælde i stedet for blot at se på tilbudsarket.
Forsømmelse af kommunikation og hurtig iterationssupport
Den mest frygtede situation i prototypeudvikling er, når "leverandører kun fokuserer på formfremstilling, men ignorerer feedback."
Fremragende leverandører vil proaktivt advare om risici, tilbyde forslag til ændringer og understøtte flere runder af hurtige iterationer i DFM-fasen.
Når du udfører en inspektion, kan du lige så godt spørge direkte: "Vil I proaktivt udføre en DFM-gennemgang inden åbning af formen?" Hvordan opkræves der betaling for formmodifikation? Er feedbacken rettidig? Svaret er mere sandt end nogen form for omtale.
Verificér ikke leverandørernes prøver og tidligere sager
Bed leverandøren om at fremvise rigtige prøver og kasser med lignende prototypeværktøj for at se, om deres overfladekvalitet, pasformsnøjagtighed og leveringscyklus opfylder standarderne.
Resultaterne af en engangsforsøg med skimmelsvamp taler højere end mundtlige løfter.
Det ville være bedst at besøge deres værksted eller se maskinerne online for at bekræfte, at udstyret og proceskapaciteterne virkelig eksisterer.
Fjerde misforståelse: Behandling af prototypeverifikation som en formalitet og manglende closed-loop feedback
Prototypeformen er kun begyndelsen. Den sande værdi ligger i at "verificere og udføre modifikationer".
Hvis man kun overvejer, at "delene kan laves", og så ender i hast, svarer det til at spilde det mest værdifulde fejlkorrektionsvindue i prototypefasen.
Mange projekter gentages netop fordi der ikke er standarder for verifikation og intet lukket kredsløb for feedback. Når én ting ændres, udløser det en anden.
Verifikation bør opdeles i tre faser: "udseendeprøve → funktionel prototype → prøveproduktion i små serier". Der bør fastsættes klare acceptstandarder for hver fase. Testresultater såsom dimensioner, samling, levetid og fejltilstande bør føres tilbage til designet for at danne et lukket kredsløb af "design - formfremstilling - verifikation - modifikation".
Hver iteration bør være baseret på data snarere end intuition.
Samtidig bør årsagerne til og resultaterne af hver ændring registreres for at gøre teamet klart, hvilke designs der er blevet verificeret som effektive, og hvilke der stadig er i fare.
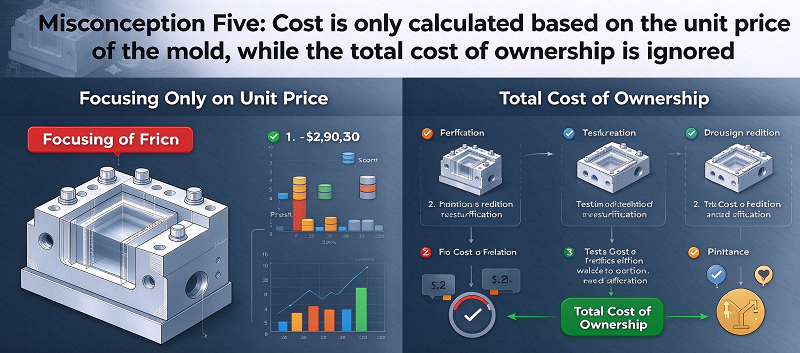
Femte misforståelse: Omkostningerne beregnes kun ud fra støbeformens enhedspris, mens de samlede ejeromkostninger ignoreres.
Kun at se på tilbud på forme er den mest almindelige faldgrube i forbindelse med omkostningsstyring af prototyper.
Den sande pris = formgebyr + enhedspris × produktionsmængde + efterbehandling + tab ved omarbejdning.
Tag bløde forme, broforme og hårde forme som eksempler: Enhedsomkostningerne for bløde forme er mellem til lave, men deres levetid er kort.
Broformenes levetid kan nå op på flere tusinde til titusindvis af stykker.
Hårde forme har den længste levetid, men kræver en stor initial investering.
Valg er i bund og grund en afvejning mellem pris, kvalitet og cyklus. Det er vigtigt at tage højde for "formens levetid × enhedspris + efterbehandling", før man træffer en beslutning, i stedet for at lade sig tiltrække af en god enhedspris.
Efter at have beregnet de samlede ejeromkostninger, er mange "billige" muligheder faktisk dyrere. Den virkelig passende løsning er ofte den med den bedste omkostningseffektivitet.
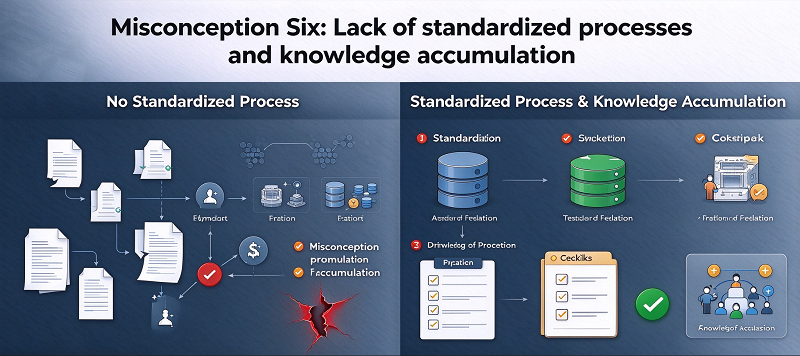
misforståelse SixMangel på standardiserede processer og videnopbygning
Den dybtliggende årsag til, at prototypeprojekter bliver ved med at falde i fælder, hver gang de starter fra bunden og træffer beslutninger baseret på erfaring.
Manglen på processer betyder, at de samme fejl vil blive ved med at gentage sig i forskellige projekter, og teamerfaring kan ikke akkumuleres som aktiver.
Indsaml data såsom materialeparametre, tolerancekapaciteter og formens levetid for at opbygge teamets eget designspecifikationsbibliotek.
Etabler et langsigtet samarbejde med 1-2 pålidelige leverandører, så de bedre kan forstå dine produkter og undgå de faldgruber, de har stødt på tidligere.
Standardiserede DFM-tjeklister, acceptprocesser og leverandørevalueringsformularer kan gøre det næste prototypeprojekt hurtigere og mere stabilt og samtidig omdanne erfaring til teamets sande konkurrenceevne.
7. Hvorfor vælge NOBLE som din prototype tooling mproduktionspartner
NOBLE er et kinesisk-britisk joint venture, der er blevet tildelt regeringens heder som "National High-Tech Enterprise". Vi har to hovedforretningsområder: "Smart Manufacturing" og "Care Products". "Smart Manufacturing"-forretningen er specialiseret i at tilbyde kunder projektsupporttjenester, herunder bearbejdning og fremstilling af dele.
Mere end 10 års professionel erfaring med fremstilling og hurtig prototyping. Vores effektive team yder stærk support til dine nye projekter for at opfylde dine krav 100%. Standardiseret styring giver streng kvalitetskontrol af dele og produkter. En rimelig arbejdsgang giver lavere omkostninger med samme kvalitet.
Efter mange års hårdt arbejde og udvikling har NOBLE gradvist transformeret sig fra en virksomhed inden for præcisionsbearbejdning og -produktion med komplette industrielle kædesupportfunktioner til en serviceorienteret virksomhed, der yder fuld support til kundernes samlede projekter.
NOBLE er din pålidelige one-stop-løsning til skræddersyet produktion, fra prototypedesign til fremstilling, med enorme produktionsressourcer, passende teknologi, strømlinede processer, ekspertvejledning og en perfekt kvalitetsinspektionsproces, der gør dine ideer til virkelighed.
NOBLE har følgende kvalifikationscertifikater:
ISO 9001: 2015 – Robust kvalitetsstyring til generel produktion. Konsistente processer. Dokumenteret kontrol. Sporbar inspektion.
ISO 13485: 2016 – Strengere kvalitetsstandarder for medicinsk udstyr. Streng procesvalidering. Fuld sporbarhed. Påkrævet for implanterbare og kirurgiske dele.
Konklusion
Prototypeværktøjsfremstilling er ikke "lav formen først og se den", men et beslutningssystem centreret omkring omkostninger, kvalitet og cyklus.
Hvis du falder ind i de seks store misforståelser om DFM, materialebehandling, leverandører, verifikation i lukket kredsløb, omkostningsregnskab og procesakkumulering, vil omkostningerne til omarbejdning stige eksponentielt.
Ved at udføre præ-DFM, faseopdelt closed-loop verifikation, udlede materialeprocesser baseret på reelle behov, træffe beslutninger baseret på samlede ejeromkostninger og etablere langsigtet samarbejde og vidensbase, kan pålidelige prototyperesultater opnås på kortest mulig tid og til den laveste pris.
Kun ved at behandle prototypeværktøjer som "prøvestenen" i produktudviklingen snarere end en "omkostningspost" kan produkter presses til masseproduktion hurtigere og mere stabilt i den hårde markedskonkurrence.
Ofte Stillede Spørgsmål
1. Hvilke nøgleleverancer bør vi anmode om fra leverandører, når vi lancerer offertforespørgsler på prototypeværktøj?
Anmod om en DFM-rapport, en inspektionsprotokol for prøver, en prognose for formens levetid, et tilbud på efterbehandling og en revideret leveringstidslinje for potentiel efterbearbejdning.
2. Hvordan definerer man acceptkriterier for prototypedele i formelle RFQ-dokumenter?
Angiv kritiske tolerancer for pasform, kosmetisk overfladekvalitet, funktionelle testelementer og klare afvisningsbetingelser for leverede prøver.
3. Hvilke risikorelaterede klausuler bør inkluderes i tilbudsanmodninger om prototypeværktøj?
Tilføj klausuler for ansvar for reparation af skimmelsvampe, omkostningsfordeling til omarbejdning, beskyttelse af intellektuel ejendomsret og kompensation for alvorlige leveringsforsinkelser.
4. Hvilke skjulte omkostninger bør vi eksplicit bede om, når vi sammenligner flere prototypeleverandører via en RFQ?
Spørg om gebyrer for DFM-gennemgang, formmodifikation, ekstra prøvebatcher, gebyrer for materialeskift og opsætningsomkostninger for overfladebehandling.
5. Hvilken dokumentation skal leverandørerne indsende sammen med prototypeprøver i henhold til kravene til tilbudsanmodninger?
Kræv materialecertificering, dimensionsinspektionsdata, testrapport for overfladebehandling og en oversigt over formens tilstand.





