
Oversigt over trykstøbning
Trykstøbning er en hurtig, præcis og gentagelig metalproduktionsteknik til store og små genstande, fra motorblokke til dørhåndtag. Trykstøbte komponenter har en overlegen overfladekvalitet, og forskellige ikke-jernholdige metaller kan anvendes.
Trykstøbning anvendes normalt til produktion i store mængder på grund af de høje opstartsomkostninger. I dette tilfælde kompenserer produktionsskalaen for de højere omkostninger til maskiner og værktøj. Følgende tilbyder specielle trykstøbningsmuligheder til NOBLEs kunder.
Denne artikel undersøger metalstøbning i detaljer og beskriver dens definition, typer, passende materialer, overfladepolering, anvendelser og hvordan man vælger den bedste støbeservice.
Hvad er Die Casting?
Trykstøbning er en fremstillingsteknik, der giver meget nøjagtige og præcise metalprodukter med hensyn til dimensioner. Det ligner sprøjtestøbningsmetoden , der anvendes til produktion af plast. Det indebærer at pumpe smeltet metal - typisk en legering af ikke-jernholdige metaller som magnesium, zink eller aluminium - under intenst tryk ind i en form, som er en genanvendelig stålform. Under tryk fra 0.7 til 700 MPa skubbes smeltet metal ind i en form og størkner til et metalstøbegods. Forme fremstilles for at forme færdige produkter til den ønskede form.
Støbning bruger en form af to halvdele, "kapselformen" og "udkastningsformen", som er fastspændt sammen. Formen er belagt med et slipmiddel før indsprøjtning. Smeltet metal presses ind i formhulrummet ved hjælp af en hydraulisk eller mekanisk presse. Efter at metallet er afkølet, adskilles de to halvdele, og den størknede del (støbegods) udstødes. Støbegods bevarer formens form og overfladefinish med høj præcision og kræver minimal efterbehandling. Støbning producerer komplekse dele med fremragende overfladefinish og bruges til bilhuse, elektriske komponenter og legetøj. Denne proces kan kombineres med metalpladeprægning, smedning og andre støbeteknikker.
Sådan fungerer trykstøbning?
Trykstøbning er en fremstillingsteknik, der skaber meget præcise og detaljerede metalstykker. Det indebærer at pumpe smeltet metal - normalt magnesium, zink eller aluminium - under intenst tryk ind i et formhulrum. Det smeltede metal udstødes som et færdigt emne efter hurtigt at være størknet inde i formen og antaget formens form. Her er trinnene:

1. Formforberedelse
Forberedelsen af matricen, som er opdelt i en dækmatrice og en udstødningsmatrice, er det første trin i proceduren. Disse matricer, der normalt er fremstillet af hærdet stål, er beregnet til at give det færdige produkt den korrekte form.
2. Formklemning
De to halvdele af matricen er fastspændt sammen for at danne et lukket formhulrum, der kan modstå det høje tryk under injektionen.
3. Injektion
Efter forberedelsesfasen hældes det smeltede metal fra en ovn ind i støbeformen gennem en nedadgående indløb. Dette kan gøres manuelt eller ved hjælp af en automatiseret øse, men den bruger tyngdekraften til at bevæge metallet. Der påføres ingen yderligere kræfter eller tryk. Det flydende metal indsættes i støbeformen fra en lodret position, og det strømmer ned i støbegodset på grund af tyngdekraftens naturlige træk. Ved at undgå høje tryk reduceres turbulensen, og dette hjælper med at forhindre porøsitet. Det fører også til produktion af glattere komponenter og dele.
4. Køling og størkning
Det smeltede metal afkøles hurtigt og størkner, når det kommer i kontakt med de køligere matriceoverflader, når det har fyldt formhulrummet. Størkningsprocessen fremskyndes, og varmeafledningen lettes af kølekanaler inde i matricen.
5. Udvisning
Når støbeformen har gennemgået støbeprocessen i en tyngdekraftsstøbemaskine, får den tilstrækkelig tid til at køle af. Derefter afspændes og åbnes støbeformhalvdelene, og støbedelene fjernes forsigtigt. De kan tages ud manuelt, eller i nogle situationer bruges udstøderstifter til at skubbe støbeformen sikkert ud af maskinen.
6. Trimning og efterbehandling
Efter en del er udstødt fra en matrice, kan der være et overskydende materiale langs skillelinjen, kendt som flash. For at fjerne dette flash gennemgår delen en trimningsproces, som kan udføres enten manuelt eller med automatiseret udstyr. Yderligere efterbehandlingsprocesser som bearbejdning, polering eller overfladebehandlinger kan anvendes for at opnå det ønskede slutprodukt.

Fordele og ulemper ved støbning
Fordele ved trykstøbning
1. Lav pris:
Støbte komponenter leverer ensartet kvalitet i store mængder og er forholdsvis billigere. Processer, der er delvist eller helt automatiserede, resulterer i lavere lønomkostninger.
2. Høj effektivitet
Det smeltede metal afkøles hurtigt og størkner, når det kommer i kontakt med de køligere matriceoverflader, når det har fyldt formhulrummet. Størkningsprocessen fremskyndes, og varmeafledningen lettes af kølekanaler inde i matricen.
3. Komplekse former og tynde vægge
Trykstøbning kan producere dele med komplekse former og delstørrelser fra 25 g til 25 kg. Disse dele kan være vanskelige eller dyre at implementere ved hjælp af andre fremstillingsmetoder. Det kan også producere tyndvæggede dele med tykkelser så tynde som 0.38 mm, hvilket reducerer vægten og samtidig bevarer styrken.
4. Dimensionsnøjagtighed og konsistens
Fremragende dimensionsnøjagtighed og reproducerbarhed opnås ved trykstøbning. Snævre tolerancer og ensartede deldimensioner sikres af de velkonstruerede forme. Trykstøbning er derfor velegnet til anvendelser, der kræver konstante og præcise dele.
5. God overfladefinish
Trykstøbning producerer dele med glatte overflader, fine detaljer og overfladefinisher på -0.8-3.2 μm Ra. Formen kan designes til at producere den ønskede overfladetekstur, hvilket reducerer behovet for yderligere overfladebehandling.
6. Materiale alsidighed
Mange materialer kan anvendes i trykstøbning, såsom messing, zink, magnesium og aluminium. Hvert materiale har unikke egenskaber, såsom korrosionsbestandighed, let vægt eller høj styrke, hvilket gør det muligt at vælge et materiale baseret på kravene til en bestemt anvendelse.

Ulemper ved trykstøbning
Høje indledende værktøjsomkostninger:
Støbning kræver fremstilling af komplicerede, præcist byggede forme, som kan være dyre at fremstille. Værktøjsudgifter kan være en stor hindring, især i tilfælde af prototype eller produktion i lille skala.
Begrænset størrelse og vægtinterval:
Generelt er trykstøbning egnet til små og mellemstore komponenter. Størrelses- og kapacitetsbegrænsninger ved trykstøbemaskiner kan nødvendiggøre brugen af andre fremstillingsteknikker til store og tunge komponenter.
Porøsitet og krympning:
Den hurtige afkøling og størkning af det flydende metal i trykstøbning kan forårsage porøsitet eller krympefejl i emnet. Støbegodsets mekaniske egenskaber og strukturelle integritet kan blive truet af disse fejl. For at reducere disse problemer kræves der passende designovervejelser og processtyring.
Designbegrænsninger:
De iboende egenskaber ved trykstøbning kræver specifikke designbegrænsninger. For eksempel bør emnerne have ensartede vægtykkelser for at fremme homogen fyldning og størkning. Underskæringer og indviklede indvendige elementer kan også kræve yderligere designtænkning eller efterstøbningsprocedurer.
Trykstøbning er fortsat en udbredt fremstillingsproces på grund af dens mange fordele. Producenter overvejer nøje de specifikke krav til deres produkter for at afgøre, om trykstøbning er det rette valg til deres produktionsbehov.
Anvendelser af støbeprocesser
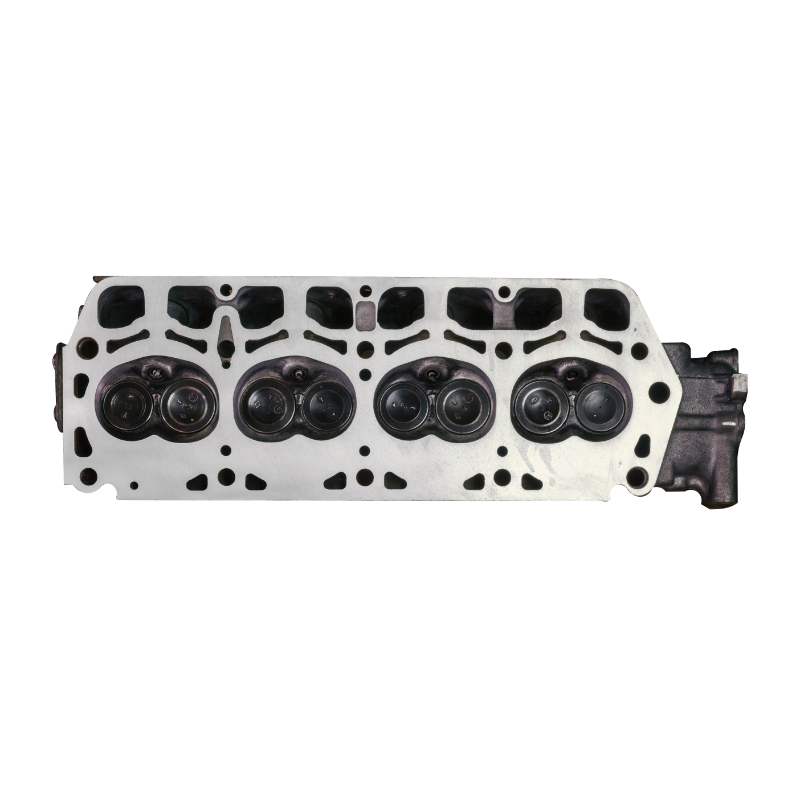
Både motordele og elektronikhuse kan fremstilles ved hjælp af den stærke og fleksible støbemetode. Støbegodsens brede byggeområde, udvalg af materialevalg og evnen til at producere komplicerede, reproducerbare, tyndvæggede dele er nogle af dens mange fordele.
1. Støbning i bilindustrien
Fordi aluminiumsstøbning kan skabe lette dele som gearkassehuse, motorbeslag og hydrauliske cylindre, anvendes det i vid udstrækning i bilsektoren. Magnesiumstøbning er nyttig til paneler og sædestel, hvorimod zinkstøbning er velegnet til brændstof-, bremse- og servostyringskomponenter.

2. Støbning i luftfartsindustrien
Trykstøbning er afgørende for luftfartssektoren, fordi den producerer komplicerede, lette dele af høj kvalitet. Luftfartsproducenter vælger denne produktionsteknik på grund af dens omkostningseffektivitet og evne til at opfylde branchens strenge standarder.
3. Støbning i den medicinske industri
Trykstøbning er vigtig inden for luftfarts- og medicinalindustrien. Det producerer lette dele af høj kvalitet, der opfylder strenge industristandarder. Teknikken er foretrukket til produktion af vitale komponenter.
4. Støbning i energibranchen
Trykstøbning er vigtig for energisektoren, fordi det gør det muligt at producere præcise, holdbare og højkvalitetsdele til varmevekslere, brændselsceller, elektriske komponenter, vedvarende energisystemer og energilagringssystemer, blandt andre anvendelser. Processen er en fordelagtig fremstillingsmetode i energisektoren, fordi den kan matche industriens krav til ydeevne, effektivitet og omkostningseffektivitet.
Hvordan støber man trykstøbte dele?
Typer af støbeprocessen
Varmkammerstøbningsprocessen (varmstøbning)
Varmstøbning eller svanehalsstøbning er et andet navn for varmkammerteknikken. Denne procedure anvendes til metaller med lavt smeltepunkt, der ikke kemisk beskadiger den dyppede stempelenhed. Stemplet og kammeret i injektionsmekanismen dyppes i smeltet metalbad i en metalovn (se billede nedenfor). Stemplet trækkes tilbage med støbeformene lukket, hvilket åbner kammerporten og lader det smeltede metal trænge ind i kammeret. Derefter lukker stemplet porten og tvinger det smeltede metal gennem dysen og svanehalsen ind i støbeformhulrummet. Det smeltede metal holdes under tryk inde i støbeformhulrummet, indtil det størkner. Det øgede tryk i varmkammerprocessen resulterer i en væsentligt højere produktionshastighed end i koldkammerteknikken. Varmkammerstøbning fungerer effektivt med legeringer og metaller, der har lavere smeltepunkter, herunder tin og zink.

Koldkammerstøbningsprocessen
Koldkammerstøbningsprocessen minder meget om varmkammerstøbningsprocessen. I denne proces hældes det smeltede metal i injektionsmuffen eller kammerdelen af injektionscylinderen, før det skubbes ind i formen. Da muffen ikke opvarmes, kaldes denne proces koldkammerprocessen. Metalovnen er selvstændig, hvilket eliminerer eventuelle korrosionsproblemer. Koldkammerprocessen starter, når det smeltede materiale overføres fra ovnen til injektionskammeret gennem hældehullet. En hydraulisk cylinder forsegler koldkammerporten og skubber metallet under tryk ind i formhulrummet.
Trykområdet ligger mellem 30 MPa og 150 MPa. Denne proces er designet til at fokusere på at minimere maskinkorrosion snarere end produktionseffektivitet. Smeltet metal skovles ind i injektionssystemet automatisk eller manuelt, hvilket eliminerer behovet for at nedsænke injektionsmekanismen i et bad af smeltet metal. Til applikationer, hvor varmtkammerstøbning med nedsænkningsdesign er for korrosive, er koldkammerprocessen et godt alternativ. Denne proces er egnet til støbning af metaller med høje smeltetemperaturer, såsom aluminium og aluminiumlegeringer.

Trykstøbeprocessen:
Trykstøbning er en hurtig, pålidelig og rimeligt prissat fremstillingsmetode til produktion af store mængder netformede metalkomponenter med tæt tolerance. I bund og grund sprøjtes smeltet metallegering ind under højt tryk i en stålform (eller et stålværktøj) under trykstøbningsprocessen. Dette størkner hurtigt og danner en netformet komponent i løbet af millisekunder til et par sekunder. Derefter udvindes den automatisk.
1. Højtryksstøbning:
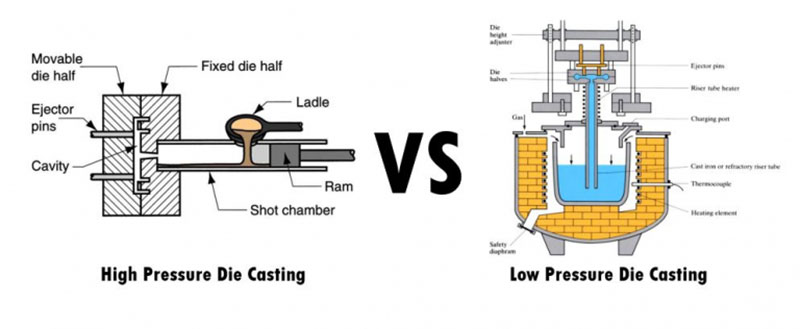
Højtryksstøbning (HPDC) er en yderst effektiv fremstillingsproces, der kan producere en bred vifte af produktformer. I denne proces fyldes en metalform med flydende metal ved højt tryk og hastighed. Det grundlæggende apparat består af to lodrette trykplader, der holder formhalvdelene på plads, når bordpladen er placeret oven på dem. En af trykpladerne er stationær, mens den anden er bevægelig og hjælper med at åbne og lukke formen. For at fylde formhulrummet tilsættes en forudbestemt mængde metal til skudmuffen, som derefter aktiveres hydraulisk ved hjælp af et stempel. Når metallet er størknet, fjernes støbegodset fra formen.

2. Lavtryksstøbning:
Den ideelle anvendelse til lavtryksstøbning er på symmetriske aluminiumskomponenter med en rotationsakse. Hjul til køretøjer fremstilles for eksempel ofte ved hjælp af lavtryksstøbning. Denne type operation bruger et stigrør til at forbinde formen, som er placeret lodret over badet med smeltet metal. Metallet trækkes opad og ind i formen, når kammeret når et tryk, som typisk ligger mellem 20 og 100 kPa. Høje støbeudbytter opnås ved at fjerne tilførselselementer fra denne type lavtryksstøbeproces til aluminium.
Vakuumstøbning og koldkammerteknikker er tættest forbundet. Før det smeltede metal kommer ind i formhulrummet, fjernes fanget luft og gasser af en vakuumkilde. Dette er en relativt ny støbeteknik, der reducerer porøsitet, øger styrken og gør varmebehandlinger efter støbning lettere at anvende. Denne type støbning har flere fordele, herunder forbedrede mekaniske egenskaber, forbedret overfladeglathed, øget dimensionsstabilitet, forkortede cyklustider og et fald i fejl forårsaget af fangede gasser. Det er muligt at varmebehandle dele.

4. Presse-støbeprocessen:
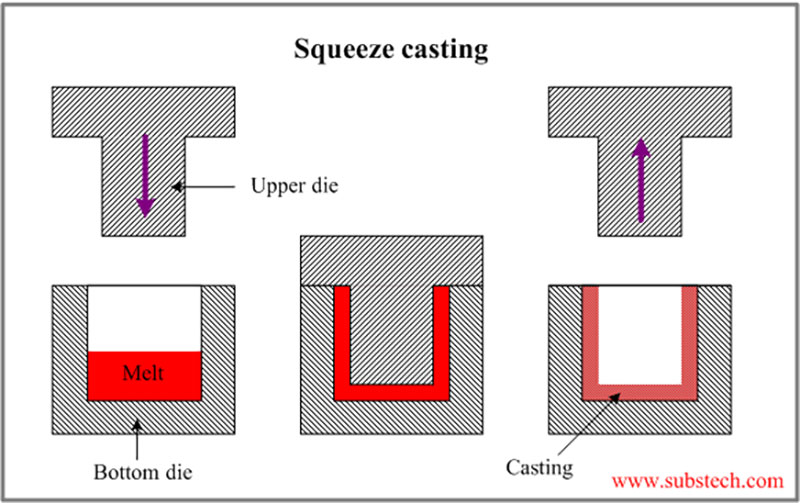
Lavflydende metaller og legeringer kan støbes, og presstøbning blev udviklet som en praktisk metode. Også kendt som flydende metalsmedning.
Denne procedure tvinger smeltet metal ind i en fordybning i det støbte produkt ved at fylde en åben form med metallet og derefter presse det tæt. Presstøbning giver et utroligt tæt resultat og fungerer godt med senere varmebehandling. Denne proces anvendes også til fremstilling af forstærkede metalmatrixkompositter, hvor den fiberforstærkede struktur infiltreres af smeltet aluminium.
5. Tyngdekraftsstøbningsprocessen:
En fremstillingsteknik kaldet tyngdekraftsstøbning bruges til at skabe metaldele af høj kvalitet med indviklede former og generelt glatte overflader. Denne særlige støbeteknik er en delmængde af støbeoperationer som helhed. To vigtige træk adskiller tyngdekraftsstøbning fra andre støbeteknikker: (1) støbemetallet indføres i formen udelukkende ved hjælp af tyngdekraften; og (2) der anvendes en genanvendelig (eller "permanent") metalform. Normalt bruges støbejern eller stål til at fremstille den.

Fælles støbegods
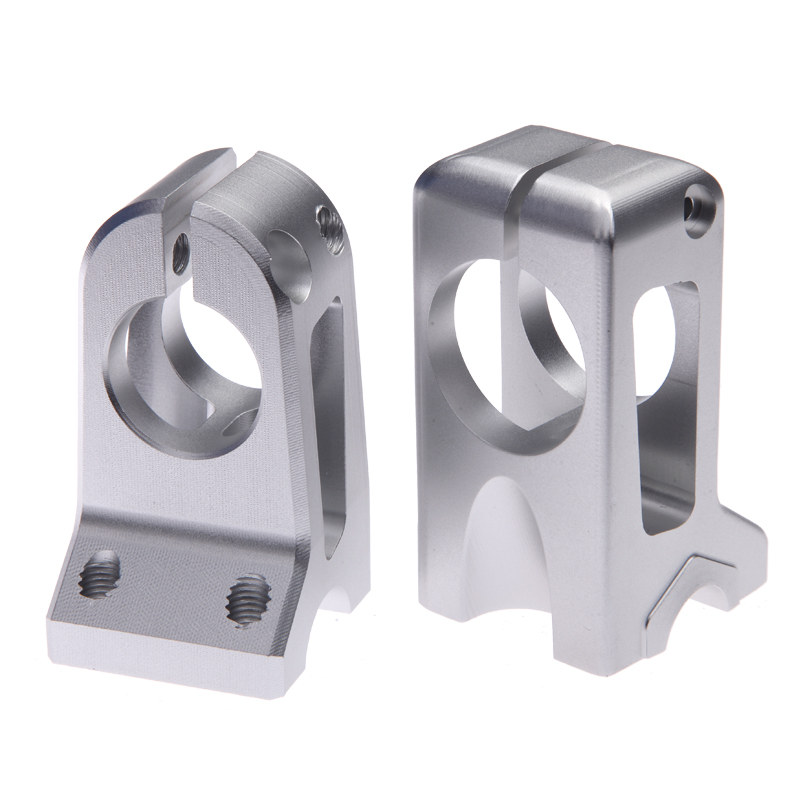
Aluminium trykstøbningsservice
Et af de primære metaller, der anvendes i trykstøbning, er aluminium, og aluminiumlegeringer anvendes i koldkammerstøbning. Disse legeringer består normalt af magnesium, kobber og silicium. Trykstøbningslegeringer af aluminium er en passende mulighed for komplicerede, fint detaljerede emner, da de er lette og giver god dimensionsstabilitet. God temperaturbestandighed, elektrisk og termisk ledningsevne samt korrosionsbestandighed er nogle af de andre fordele ved aluminiumstøbning.
Almindelige støbte aluminiumlegeringer omfatter:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Density | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Smelteområde | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Elektrisk
Ledningsevne |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Thermal
Ledningsevne |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Ultimate trækstyrke | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Udbyttestyrke | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Hårdhed | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Træthed styrke | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Forskydningsstyrke | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| forlængelse | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Zinklegeringer er en vigtig type metal, der anvendes til trykstøbning. Zinkstøbning er en god mulighed for plettering og har yderligere fordele såsom slagstyrke og duktilitet, hvilket gør det til det mest bekvemme alternativ til trykstøbning for producenter. Det kan støbes ved hjælp af en varmkammer-trykstøbemaskine, og på grund af dets støbeegenskaber er der mindre slid på formen. Zink kombineres normalt med kobber, magnesium og aluminium, da det er tungere end magnesium og aluminium.
Almindelige zinklegeringer til trykstøbning omfatter:
| Legeringskvalitet | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Massefylde (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Smeltepunkt (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Varmeledningsevne (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Termisk udvidelseskoefficient (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektrisk ledningsevne (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Kemisk hovedsammensætning | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Trækstyrke (MPa) | 295 | 255 | 310 | 345 | 380 |
| Yield Strength (MPa) | 240 | 215 | 230 | 275 | 320 |
| Forlængelse (%) | 2 | 3 | 6 | 3 | 1 |
| Hårdhed (HB) | 82 | 70 | 90 | 95 | 100 |
| Vigtigste forskelle | Indeholder mindre Mg og Cu, egnet til større dele | Indeholder mindre Mg og Cu, egnet til større dele | Indeholder mindre Mg og Cu, egnet til større dele | Indeholder mere Mg og Cu, egnet til komplekse formede dele | Indeholder Mg, Cu, Ni og Fe med højere styrke og hårdhed |
| Vigtigste støbeapplikationer | Biler, møbler, apparater og mekaniske dele | Elektrisk, håndværktøj, legetøj | Maskiner, arkitektoniske og bilindustrien | Bilindustrien, el, hardware | Industri, bilindustri, elektrisk |
Overvejelser ved valg af støbelegeringer
Valget af støbelegering vil blive bestemt af slutproduktets anvendelse og funktion.
Ydeevne, omkostninger og fremstillingsprocessen påvirkes alle direkte af legeringsvalget, hvilket gør det afgørende. Når du vælger trykstøbte legeringer, skal du huske på følgende vigtige kriterier:
1. Mekaniske egenskaber:
Ydeevne, omkostninger og fremstillingsprocessen påvirkes alle direkte af legeringsvalget, hvilket gør det afgørende. Når du vælger trykstøbte legeringer, skal du huske på følgende vigtige kriterier:
2. Korrosionsbestandighed:
Tænk på arbejdsforholdene og eksponeringen for ting som kemikalier, fugt og temperaturændringer. Visse metaller, som zink og aluminium, modstår korrosion godt, hvorimod andre legeringer kan have brug for ekstra beskyttende belægninger.
3. Varmeledningsevne:
Vurder om komponenten skal opretholde en bestemt temperatur eller effektivt aflede varme. På grund af deres høje varmeledningsevne kan legeringer som kobber være nyttige i applikationer, hvor effektiv varmeoverførsel er påkrævet.
4. Maskinbearbejdningsevne:
Hvis der kræves efterbearbejdningsprocedurer, skal legeringens bearbejdelighed tages i betragtning. Nogle legeringer kan bearbejdes lettere end andre, mens andre kan kræve mere sofistikeret udstyr eller metoder.
5. Lav pris:
Legeringens samlede pris, under hensyntagen til materialeomkostninger, produktionsprocessens effektivitet og eventuelle yderligere behov for efterbehandling eller efterbehandling. Prisen for hver legering varierer, og nogle kan kræve mere sofistikerede forarbejdningsmetoder, hvilket øger delens samlede pris.
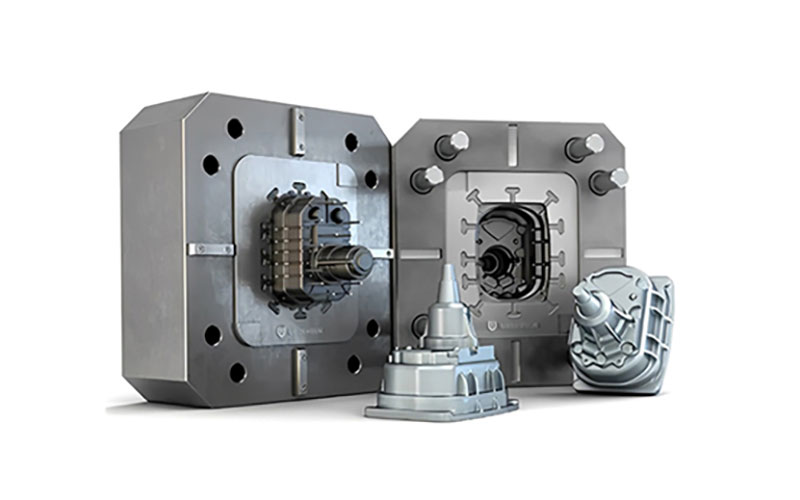
Hvordan man laver en Trykstøbeform
Dæksiden, som er fastgjort på en plade, og udkastningssiden, som er monteret på en bevægelig plade, udgør en støbeform. For at skabe mere komplicerede emner, såsom dem med huller og gevind, indeholder visse forme ekstra komponenter som glidere og kerner.
For at kunne fremstille adskillige komponenter pr. cyklus kan en støbeform have flere hulrum, afhængigt af størrelsen på det fremstillede objekt. Disse forme er enten forme med flere hulrum, som har mange identiske hulrum, eller celleforme, som indeholder en blanding af forskellige hulrum for at fremstille forskellige dele.
Støbeforme skal være meget stærke og varmebestandige, udover at have god duktilitet og slidstyrke. På grund af dette tillader deres konstruktion dem at modstå hundredvis af støbecyklusser i timen og op til to millioner cyklusser i løbet af deres levetid. De er bygget af højtydende, hærdet værktøjsstål, som ofte varmebehandles. Støbeforme skal kunne fungere selv med ekstremt stærke klemkræfter.
Brug af støbespecifikke design- og simuleringsværktøjer i forbindelse med computerstøttet design (CAD) er det første trin i fremstillingsprocessen for trykstøbte forme. Trykstøbeforme har brug for porte, løbere og indløb, ligesom sprøjtestøbeforme, for at lade smeltet materiale komme ind i formhulrummet. Det er også nødvendigt at inkludere udstødnings- og låsestifter for at fastgøre formen og gøre udstødningen lettere. Snævre tolerancer og indviklede former kan produceres gennem digitalt formdesign. CNC-bearbejdning bruges i vid udstrækning til at fremstille trykstøbeforme. Typisk begynder fremstillingen af trykstøbeforme med grovbearbejdning af formen, derefter varmebehandling af metalformen og endelig en runde efterbehandling. Forme på prototypeniveau kan også fremstilles ved hjælp af hurtigværktøjsfremstilling , CNC-bearbejdning eller andre processer såsom selektiv lasersintring (SLS).
Støbematerialer
Metaller med lave smeltetemperaturer, såsom aluminium, zink, magnesium, bly og kobber, anvendes almindeligvis i trykstøbning. Nogle jernholdige og usædvanlige metaller kan dog også anvendes. Nogle almindelige materialer er som følger:
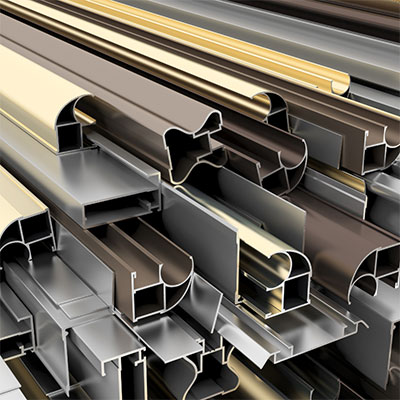
1. Aluminium
Aluminiumstøbning tilbyder adskillige fordele, herunder let konstruktion, højt styrke-til-vægt-forhold, fremragende bearbejdelighed, varmeledningsevne, korrosionsbestandighed, designfleksibilitet, omkostningseffektivitet og genanvendelighed. Disse egenskaber gør aluminium til et populært valg til forskellige anvendelser og bidrager til dets udbredte anvendelse i støbeprocesser.
2. Magnesium
Magnesiums lette egenskaber, høje styrke-til-vægt-forhold, fremragende bearbejdelighed, varmeafledningsegenskaber, dimensionsstabilitet, EMI/RF-afskærmningsegenskaber og genanvendelighed gør det til et værdifuldt materiale til trykstøbning. Dets unikke kombination af egenskaber åbner muligheder for lette og højtydende komponenter i industrier som bilindustrien, luftfart, elektronik og forbrugsvarer.
3. Kobber
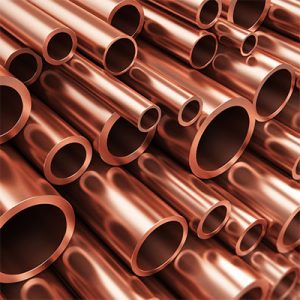
Traditionelle trykstøbningsprocesser undgår normalt at bruge kobber på grund af dets høje smeltepunkt og udfordrende egenskaber. En specifik variant kaldet kobberlegeringstrykstøbning er dog designet til støbning af kobberbaserede legeringer. Denne specialiserede teknik producerer kobberbaserede komponenter af høj kvalitet, der tilbyder fremragende korrosionsbestandighed og styrke. Selvom det ikke er almindeligt anvendt, er kobberlegeringstrykstøbning skræddersyet til de unikke egenskaber og krav i kobberbaserede legeringer, hvilket gør dem velegnede til en række industrier og anvendelser.

4. zink
Zinkstøbning tilbyder adskillige fordele, herunder fremragende støbeegenskaber, høj styrke, korrosionsbestandighed, designfleksibilitet, høj produktionseffektivitet og genanvendelighed. Disse egenskaber gør zink til et populært valg til en bred vifte af anvendelser, især dem, der kræver komplekse former, præcision og omkostningseffektiv produktion, herunder bilindustrien, elektronik, telekommunikation, forbrugsvarer og mere. Almindelige eksempler på zinkstøbte komponenter omfatter bildele, elektriske stik, dørhåndtag, hængsler, vandhaner og forskellige husholdningsapparater.
Die Casting Efterbehandlingsindstillinger
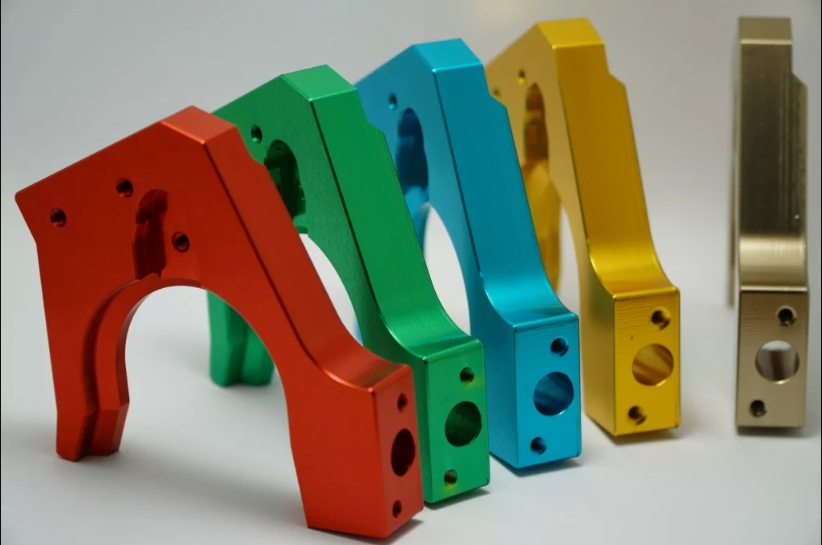
NOBLE kan hjælpe med at forbedre overfladekvaliteten på dine produkter ved at tilbyde et bredt udvalg af overfladebehandlinger. Overfladebehandlinger på dine specialfremstillede dele har til formål at forbedre deres udseende, overfladehårdhed og ruhed, kemisk og korrosionsbestandighed osv. De hjælper også med at skjule synlige værktøjsmærker fra områder, der skæres med roterende værktøjer. Her er nogle af dine bedste muligheder.
| Navn | Beskrivelse | Materialer | Farve | Struktur | |
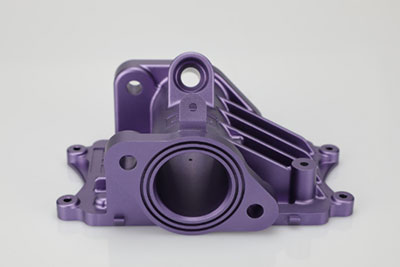 |
anodisering | Anodisering forbedrer korrosionsbestandigheden, forbedrer slidstyrken og hårdheden og beskytter metaloverfladen. Anvendes i vid udstrækning i mekaniske dele, fly, bildele, præcisionsinstrumenter osv. | Aluminium | Klar, sort, grå, rød, blå, guld. | Glat, mat finish |
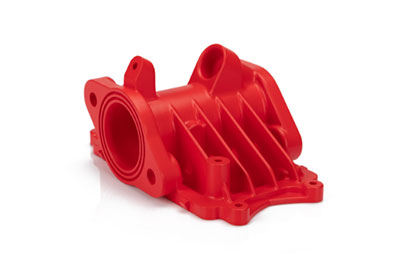 |
Pulver Coating | Pulverlakering er en type belægning, der påføres som et fritflydende, tørt pulver. I modsætning til konventionel flydende maling, der påføres via et fordampende opløsningsmiddel, påføres pulverlakering typisk elektrostatisk og hærdes derefter under varme eller med ultraviolet lys. | Aluminium, rustfrit stål, stål | Sort, enhver RAL-kode eller Pantone-nummer | Glans eller halvblank |
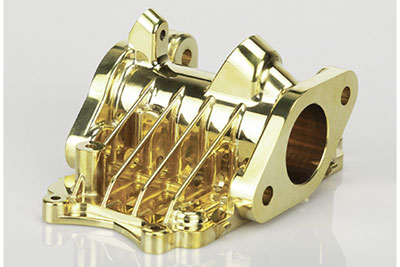 |
galvanisering | Elektroplettering kan være funktionel, dekorativ eller korrosionsrelateret. Mange industrier bruger processen, herunder bilsektoren, hvor forkromning af stålbildele er almindelig. | Aluminium, stål, rustfrit stål | N / A | Glat, blank finish |
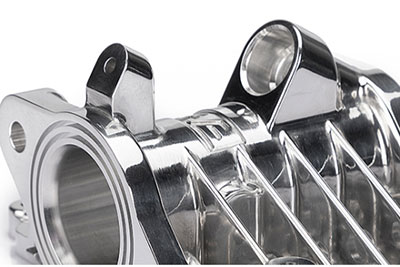 |
Polering | Polering er processen med at skabe en glat og skinnende overflade, enten ved fysisk gnidning af delen eller ved kemisk interferens. Processen producerer en overflade med betydelig spejlende refleksion, men kan i nogle materialer reducere diffus refleksion. | Aluminium, messing, rustfrit stål, stål | N / A | Glossy |
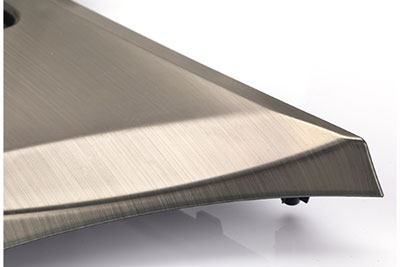 |
Børstning | Børstning er en overfladebehandlingsproces, hvor slibebånd bruges til at tegne spor på overfladen af et materiale, normalt af æstetiske formål. | ABS, aluminium, messing, rustfrit stål, stål | N / A | Satin |
Strategi for at vælge en Formstøbningsproducent
Når du vælger en producent af trykstøbegods, er det vigtigt at overveje flere faktorer for at sikre et vellykket partnerskab og produktion af høj kvalitet. Her er en strategi, der kan guide dig i at vælge den rigtige producent af trykstøbegods:
1. Definer dine krav:
Definer dine projektkrav tydeligt, herunder de ønskede delspecifikationer, mængder, kvalitetsstandarder, overfladebehandling og leveringstidslinje. Dette vil hjælpe dig med at kommunikere effektivt med potentielle producenter og evaluere deres kapaciteter.
2. Erfaring og ekspertise:
Find producenter med stor erfaring inden for trykstøbning og en solid historik med at producere varer af høj kvalitet. Undersøg deres erfaring med at arbejde med de specifikke metaller og materialer, der er relevante for dit projekt. Tænk over de sektorer, de har arbejdet i, og de komplicerede emner, de har fremstillet med succes.
3. Produktionsegenskaber:
Evaluer producentens produktionskapacitet, herunder størrelsen og kapaciteten af deres støbemaskiner, tilgængelige værktøjsmuligheder og sekundære operationer som bearbejdning, efterbehandling og montering. Sørg for, at deres udstyr og faciliteter kan opfylde dine projektkrav og volumenbehov.
4. Kvalitetskontrolforanstaltninger:
Spørg om producentens kvalitetskontrolprocesser og certificeringer. Kig efter producenter, der har implementeret robuste kvalitetsstyringssystemer, såsom ISO-certificeringer. Spørg om deres inspektionsmetoder, testprocedurer og overholdelse af branchestandarder.
5. Design- og teknisk support:
Overvej, om producenten tilbyder design- og teknisk support. Dygtige producenter kan yde værdifuldt input i designfasen og dermed optimere delenes fremstillingsevne, omkostningseffektivitet og ydeevne. Deres ekspertise kan også hjælpe med materialevalg og procesoptimering.
6. Kommunikation og samarbejde:
Vurder producentens kommunikationskanaler og reaktionsevne. Effektiv kommunikation er afgørende for et vellykket partnerskab. Sørg for, at de er lydhøre over for forespørgsler, giver regelmæssige statusopdateringer og er villige til at samarbejde tæt med dig gennem hele projektet.

Hvorfor vælge NOBLE til støbegods
NOBLE bruger avanceret teknologi og har et team af dygtige fagfolk, der er dedikeret til at sætte vores kunder i første række. Vores trykstøbningstjenester er præcise, effektive, omkostningseffektive og producerer resultater af høj kvalitet. Ved at vælge vores trykstøbningstjenester kan du løfte din virksomhed til nye niveauer af succes.
1. Økonomisk pris og perfekt kvalitet
Vi tilbyder den samme kvalitet til den laveste pris. Vi kontrollerer strengt kvaliteten af bearbejdningen og den færdige behandling for at sikre, at du får præcis det, du har designet.
2. Robuste produktionskapaciteter
NOBLE er stolte af vores exceptionelle produktionskapaciteter, der tilbyder en bred vifte af materialer og overfladebehandlinger. Uanset om det er en lille eller stor produktion, tilbyder vi en omfattende one-stop-løsning til alle projektkrav. Vores produktionskapacitet er uovertruffen og sikrer, at hver støbedel er af højeste kvalitet, opfylder alle dimensionskrav og yder exceptionelt.
3. Streng kvalitetskontrol
Som en ISO 9001- og ISO 13485-certificeret fabrik er NOBLE dedikeret til at levere præcise trykstøbningstjenester. Vores ingeniørteam udfører strenge kvalitetsinspektioner på forskellige stadier af fremstillingsprocessen, herunder præproduktion, produktion under produktion, inspektion af den første artikel og før levering for at garantere produktion af højeste kvalitet.
4. Hurtig leveringstid
Med indenlandske certificerede fabrikker og et stærkt forsyningskædesystem, men også med indenlandske værksteder og topmoderne maskiner, kan vi fremskynde produktudviklingscyklusserne og gøre os klar til dine aluminiumsstøbte dele så hurtigt som muligt.
5. Højpræcisionsstøbningsdele
Vi implementerer strengt kvalitetsstyringssystemet for at sikre, at produktkvaliteten er ensartet og i overensstemmelse med forventningerne. En grundig inspektion sikrer også, at de præcisionsbearbejdede dele, du modtager, er fri for unødvendige defekter.
Teknisk support døgnet rundt
Uanset hvor du befinder dig i verden, kan du stole på vores tekniske support døgnet rundt, året rundt. Vores erfarne ingeniører kan tilbyde den bedst egnede løsning til dit specialdesign, et bredt materialeudvalg, upåklagelige efterbehandlingsmuligheder og endda leveringstid.






