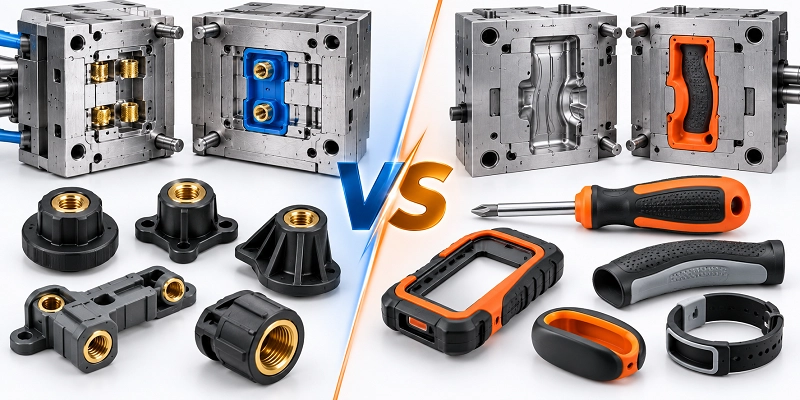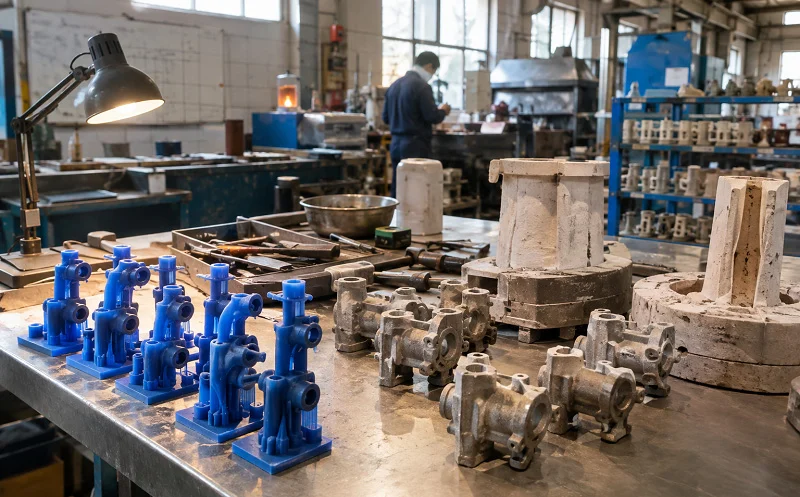
Prototypeforme fungerer som en afgørende bro mellem produktudvikling og fuldskalaproduktion.
De gør det muligt for ingeniører at teste produkters ydeevne, før de fremstiller repræsentative dele, identificere designproblemer og verificere produktionsmuligheden, før de investerer i dyre produktionsværktøjer.
Det værktøjsdesign, der kræves til prototypeværktøjer, påvirker direkte faktorer som delkvalitet, dimensionsnøjagtighed og produktionsomkostninger.
Dårligt designede prototypeværktøjer kan forårsage problemer såsom vanskelig afstøbning, insistente dimensioner og inddækning.
Et korrekt designet prototypeværktøj bør tage højde for produktionskrav såsom delens geometri, værktøjsmateriale, produktionsmængde og tolerance.
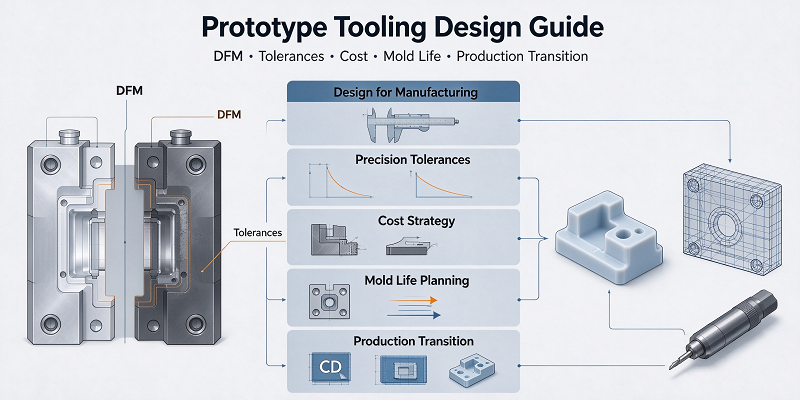
Denne vejledning forklarer de vigtigste overvejelser ved design af prototypeforme og demonstrerer, hvordan producenter kan afbalancere omkostninger, hastighed, præcision, formens levetid og produktionsskalerbarhed.
Hvad er Prototypeværktøj Design?
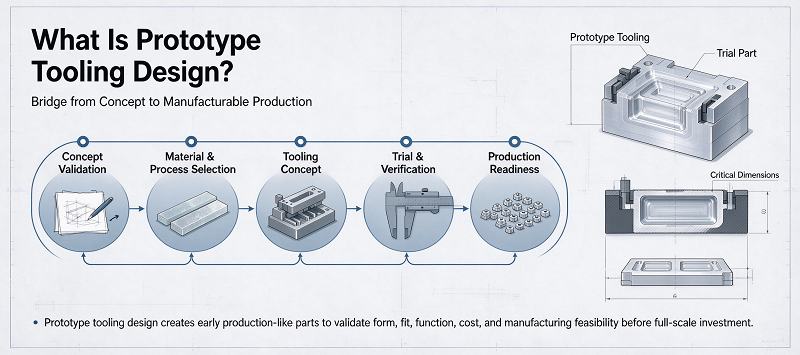
Prototypeformdesign er den tekniske proces med at udvikle forme, matricer, indsatser, jigs og andre værktøjer til fremstilling af prototyper eller produktionsdele i små serier.
Prototypeværktøjer fokuserer på kortere leveringstider, lavere initialinvestering, nemmere modifikation og tilstrækkelig holdbarhed til test eller begrænset produktion. Derfor fokuserer prototypeværktøjet på fleksibilitet.
For eksempel kan en prototype-sprøjtestøbeform bruge aluminium i stedet for hærdet værktøjsstål.
Komplekse automatiske glidelameller kan udskiftes ved manuel indsættelse. Kølesystemet kan forenkles, og standardformbasen kan erstatte den fuldt tilpassede struktur. Disse metoder kan reducere omkostningerne til forme og fremstillingstiden.
Forenklede værktøjer skal dog stadig følge grundlæggende tekniske principper. Tegningens vinkel, vægtykkelse, krympningshastighed, portposition, ejektorposition, overfladekrav, formskillelinje og dimensionstolerance vil alle påvirke den endelige prototype. Derfor afhænger et passende design af prototypens formål.
Formen, der bruges til at fremstille 20 visuelle prøver, og prototypeværktøjet til at producere 5,000 funktionelle komponenter kræver meget forskellige designstrategier.
Før formdesignet begynder, bør ingeniører bestemme den forventede produktionsmængde, prototypemateriale, funktionelle krav, dimensionstolerancer, udseendekrav, forventet værktøjslevetid, påkrævet leveringstid, fremtidige produktionsprocesser og forventede designændringer. Tidlig definition af disse krav kan hjælpe producenter med at undgå overdesign, samtidig med at det sikres, at prototypeværktøjerne producerer meningsfulde tekniske resultater.
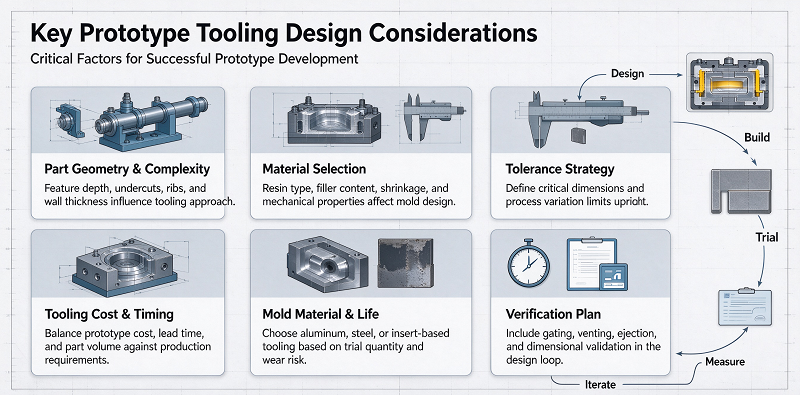
Vigtige overvejelser ved design af prototypeværktøjer
Design af prototypestøber involverer adskillige tekniske beslutninger, der direkte påvirker omkostninger, kvalitet og produktionseffektivitet.
Delens geometri, formens materiale og formens struktur er de tre vigtigste faktorer.
Delgeometri og fremstillingsevne
Delenes geometri har en betydelig indflydelse på prototypeformens kompleksitet.
Enkle komponenter med en direkte formåbningsretning fremstilles normalt hurtigere og til en lavere pris.
Dele med dybe hulrum, hak, indvendige gevind, sidehuller, komplekse fremspringende ribber, tynde vægge eller ujævne overflader kræver normalt mere komplekse formstrukturer.
Nogle funktioner kan forenkles uden at påvirke funktionstest. Strækvinklen er særlig vigtig i støbte komponenter.
Hvis der ikke er tilstrækkelig ventilation under injektionsprocessen, kan de formede dele klæbe til hulrummet eller kernen.
Dette kan føre til ridser, deformationer, dimensionsproblemer eller skimmelskader. Vægtykkelsen skal også tages i betragtning.
Store variationer i vægtykkelse kan føre til ujævn afkøling, krympning, indsynkningsmærker, vridning og indre spændinger. Hvor det er muligt, bør ingeniører opretholde en relativt ensartet vægtykkelse.
Valg af det rigtige prototypeværktøjsmateriale
Materialet i prototypeformen påvirker forarbejdningshastigheden, formomkostningerne, dimensionsstabiliteten, overfladefinishen, varmeoverførslen og formens levetid.
Aluminium er et af de mest anvendte materialer til fremstilling af prototypeforme.
Dens fremragende bearbejdelighed gør det muligt for producenter at producere formhulrum hurtigere end mange værktøjsstål.
Aluminium tilbyder også god varmeledningsevne, hvilket kan bidrage til at forbedre køleevnen ved sprøjtestøbning.
Af disse grunde er aluminiumsforme normalt velegnede til: Sprøjtestøbning i små volumener, ingeniørverifikation, produktudvikling, produktion af broer, designverifikation, korte produktionscyklusser.
Aluminium er dog blødere end traditionelt stål.
Ved produktion af slibematerialer såsom glasfyldt plast eller når storskalaproduktion er påkrævet, kan det slides hurtigere.
Forhærdede ståltyper som P20 tilbyder større slidstyrke og holdbarhed. De overvejes normalt, når prototypeværktøjer skal understøtte større mængder, kræve højere materialer, have højere formningstryk eller have længere produktionskørsler.
Formstruktur, porte, køling og udstødning
Strukturen af prototypeformen bør holdes så enkel som muligt, samtidig med at det stadig er muligt at producere pålidelige dele.
Enkelthulrumsforme bruges typisk til prototypeforme, fordi de kræver mindre bearbejdning, er lettere at modificere og reducerer de oprindelige formomkostninger.
Når produktionsvolumen stiger, kan forme med flere hulrum blive attraktive, men de kræver større kontrol over hulrumsbalance, løberdesign, fyldningsadfærd og dimensionskonsistens.
Portens design er en anden vigtig overvejelse.
Portens position påvirker den måde, hvorpå smeltet materiale kommer ind i og fylder formhulrummet.
En upassende placering af porten kan føre til svejselinjer, luftfælder, for højt tryk, ufuldstændig påfyldning, flydemærker eller problemer med udseendet.
Kølesystemet kan også påvirke prototypens kvalitet.
Selvom prototypeforme nogle gange bruger forenklede kølekanaler, kan utilstrækkelig køling forårsage inkonsekvent krympning, lange cyklustider, vridning og dimensionsændringer.
Udkastningssystemet skal også planlægges omhyggeligt.
Den øverste stiften skal placeres på et tilstrækkeligt solidt sted til at modstå den øverste stiftens kraft uden at forårsage synlige mærker eller deformation.
Ved at tage højde for porten, kølingen, formstrukturen og udstødningen kan producenterne forenkle prototypeformen uden at gå på kompromis med kvaliteten af de grundlæggende dele.
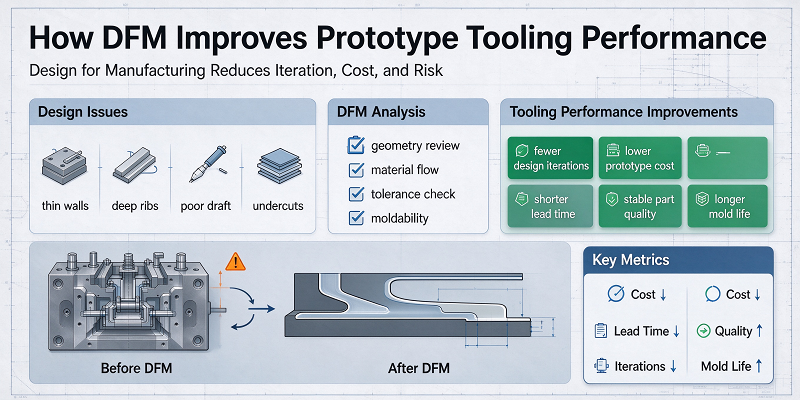
Hvordan DFM forbedrer prototypeværktøjers ydeevne
Fremstillingsdesign spiller en afgørende rolle i udviklingen af prototypeforme.
DFM vurderer, om en komponent kan fremstilles effektivt ved hjælp af de valgte værktøjer og produktionsprocesser.
Målet er at identificere potentielle produktionsproblemer inden produktionen af værktøj.
Ved sprøjtestøbning af prototyper vurderer DFM-gennemgange typisk: vægtykkelse, udstøderstiftens position, materialesvind, overfladefinish, formflow og kritiske dimensioner. CAD-modellen kan virke korrekt, men den faktisk formede del kan blive svær at pope ud.
Ved at øge den passende trækningsmængde i DFM-fasen kan problemer før formforarbejdning elimineres.
Dybe hulrum kan kræve længere skæreværktøjer, hvilket kan føre til øget vibration, reduceret skærehastighed og forlænget bearbejdningstid.
En meget lille indvendig hjørneradius kræver mindre værktøjer, hvilket også vil øge fremstillingstiden.
I mange tilfælde kan mindre designændringer forenkle CNC-bearbejdning uden at påvirke delenes funktionalitet.
Tolerancekrav bør også evalueres under DFM. Ikke alle formfunktioner kræver samme præcisionsniveau.
Tætningsfladen, monteringsreferencen, den optiske monteringsflade eller lejets position kan kræve streng dimensionskontrol. Ikke-funktionelle ydre overflader kan ikke. Anvendelse af strenge tolerancer kun på funktionelle funktioner hjælper med at reducere forarbejdnings- og inspektionsomkostninger. Derfor bør DFM starte, før prototypeformen fremstilles.
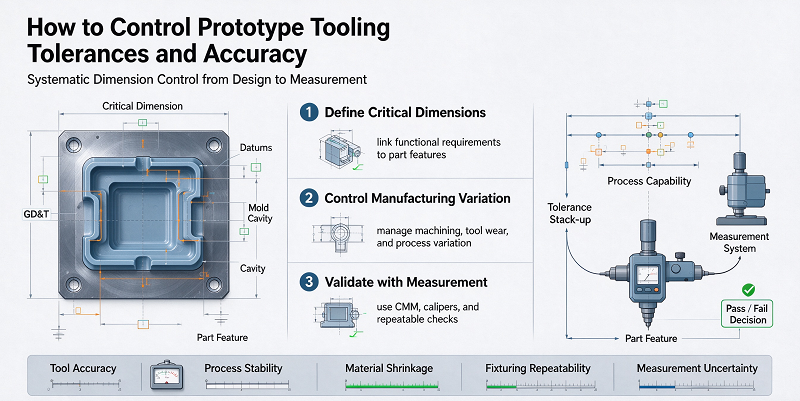
Sådan kontrollerer du tolerancer og nøjagtighed for prototypeværktøjer
Prototypeværktøjet skal producere komponenter, der er præcise nok til meningsfuld testning.
Dimensionskontrol starter med CAD-modeller og tekniske tegninger. Disse kan omfatte placering af huller i samlingsgrænseflader, tætningsflader, lejepositioner, referenceflader for optiske grænseflader og præcisionsinstallationsfunktioner. Derefter kan producenterne fokusere deres forarbejdnings- og inspektionsressourcer på områder med størst funktionel betydning.
Materialekrympning er en anden vigtig overvejelse. Plastmaterialer krymper ved afkøling. Den endelige krympningshastighed afhænger af flere variabler, herunder polymertypen, delens geometri, vægtykkelse, indhold af armeringsmateriale, fiberorientering, formtemperatur, injektionstryk og bearbejdningsforhold.
Prototypeformens hulrum skal kompensere for denne adfærd. Når den første del er dannet, kan producenten inspicere den og sammenligne de faktiske målte værdier med den originale CAD-model. Mindre ændringer af formen kan foretages, når det er nødvendigt. Dette er en fordel ved prototypeværktøjet.
Nogle værktøjsmaterialer, især aluminium og maskinbearbejdeligt stål, er normalt lettere at modificere end fuldt hærdede produktionsværktøjer. Værktøjets tolerance bør også skelnes fra de formede dele. På grund af introduktionen af yderligere fremstillingsændringer under støbeprocessen kræver støbehulrummet normalt højere præcision end den færdige støbte komponent.
Temperaturkontrol påvirker også dimensionsnøjagtigheden. Formmaterialet udvider sig, når temperaturen stiger, og ujævne formtemperaturer kan forårsage inkonsistente sammentrækninger i forskellige områder af emnet. Derfor bidrager stabile støbeforhold og effektiv afkøling direkte til dimensionskonsistens.
Inspektionen kan omfatte følgende udstyr: skydelære, mikron trekoordinatmålemaskiner og overfladeruhedstestere. Derefter kan måledataene fra prototypedelene bruges til at optimere produktdesign og fremtidige produktionsværktøjer.
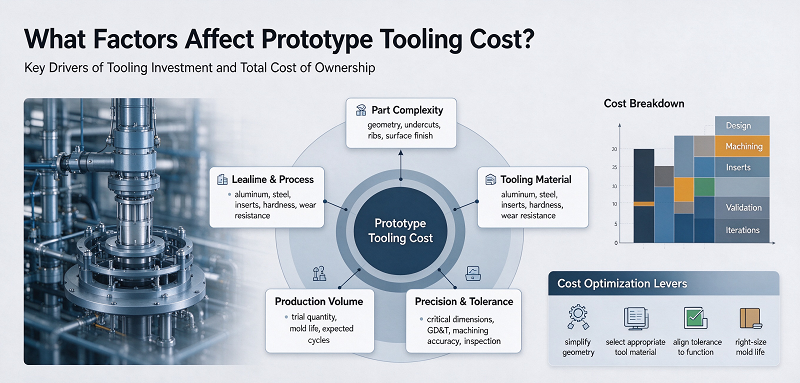
Hvilke faktorer påvirker omkostningerne ved prototypeværktøj?
Prisen på prototypeforme påvirkes af forskellige tekniske og produktionsmæssige faktorer.
Værktøjsstørrelsen er kun en del af beregningen.
Geometrisk form, formmateriale, forarbejdningsvanskeligheder, produktionsmængde, tolerance, formstruktur og efterbehandlingskrav kan alle ændre den endelige pris betydeligt.
Værktøjskompleksitet og bearbejdningskrav
Værktøjskompleksitet er en af de største omkostningsdrivere i prototypeværktøjer.
En simpel åbnings- og lukkeform kan kræve grundlæggende CNC-bearbejdning , standardstifter og traditionelle formkomponenter.
Mere komplekse komponenter kan kræve: udskiftelige skær, manuelle skær, elektrisk udladningsbearbejdning, flere CNC-indstillinger, dybhulsboring, præcisionsslibning og en bred vifte af formtilbehør. Hver ekstra funktion vil øge tiden til ingeniørarbejde, bearbejdning, montering og testning.
Dybe hulrum øger også bearbejdningsomkostningerne, fordi der normalt kræves længere værktøjer. Lange skæreværktøjer kræver generelt langsommere bearbejdningsforhold for at reducere vibrationer. En mindre indre radius kan også øge bearbejdningstiden, fordi et mindre værktøj fjerner mindre materiale pr. gennemløb. Derfor kan forenkling af disse funktioner under DFM reducere formomkostninger og leveringstider.
Værktøjsmateriale og produktionsmængde
Formmaterialet skal matche den nødvendige produktionsmængde.
Ved brug af hærdet værktøjsstål i produktionskvalitet kan kun et par dusin prototypedele medføre unødvendige omkostninger.
Samtidig kan brugen af relativt bløde støbematerialer for tusindvis af slibende dele føre til hurtigt slid og reparationsomkostninger.
Aluminiumsforme tilbyder normalt en god balance mellem forarbejdningshastighed og holdbarhed og bruges til fremstilling af små serier.
Når produktionsvolumen stiger, kan stålforme blive mere økonomiske.
Derfor bør beslutningen tage højde for projektets samlede omkostninger, ikke kun den oprindelige formpris.
Hvis en lidt dyrere form reducerer vedligeholdelsen, forbedrer konsistensen og kan opfylde alle de nødvendige produktionsmængder, kan den blive mere økonomisk.
Tolerancer, overfladefinish og sekundære operationer
Dimensionstolerancer har en betydelig indflydelse på prisen på prototypeforme. Standardbearbejdningstolerancer kan normalt opnås effektivt.
Ekstremt strenge tolerancer kan kræve lavere skærehastigheder, præcisionsslibning, elektrisk udladningsbearbejdning, specialiserede fiksturer eller yderligere inspektioner. Kravene til overfladefinish forårsager også lignende omkostningsforskelle.
En funktionel ingeniørprototype kræver muligvis kun en standard CNC-bearbejdningsproces for at fuldføre.
Sekundære operationer øger også projektets samlede omkostninger.
Disse omfatter: gevindindsætning, installation, galvanisering, lasermærkning, montering, efterbearbejdning og specialinspektion. En praktisk strategi til omkostningskontrol er kun at bruge overfladebehandlinger af høj kvalitet og strenge tolerancer, hvor der opnås en reel funktionel eller æstetisk værdi.
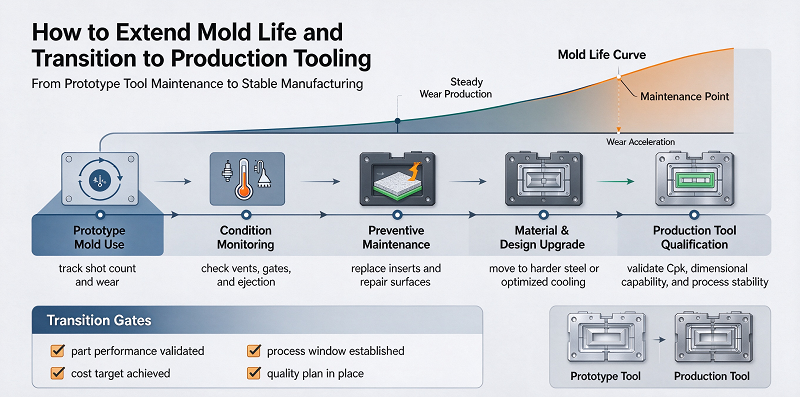
Sådan forlænger du formens levetid og overgangen til produktionsværktøj
Prototypeværktøjer er designet til kortere produktionscyklusser, men holdbarhed er fortsat vigtig.
En fremgangsmåde er at vælge værktøjsmaterialet baseret på den forventede mængde slid.
For relativt små mængder kan aluminium tilbyde tilstrækkelig holdbarhed.
Til større mængder eller slibende materialer kan forhærdet stål være mere egnet.
Blandet formkonstruktion kan også være effektiv.
For eksempel kan hovedformen være lavet af aluminium, mens stålindsatser installeres i områder med høj slidstyrke, såsom porte, glideflader, gevindfunktioner eller smalle kerner.
Denne metode kan øge værktøjets levetid uden at hele formen skal være lavet af stål.
Udskiftelige plugins er særligt værdifulde i produktudviklingsprocessen.
Hvis ingeniører forventer, at en bestemt funktion ændrer sig efter test, kan dette område designes som en aftagelig indsats.
Fremtidige ændringer kan opnås ved at udskifte eller bearbejde indsatser i stedet for at genopbygge hele formen.
Værktøjsvedligeholdelse kan også påvirke prototypeformens levetid.
Værktøj bør regelmæssigt inspiceres for slid, korrosion, beskadigede stifter, blokerede ventilationsåbninger, kontaminering og overfladeskader.
Korrekt opbevaring er især vigtig for stålforme, da fugt kan forårsage korrosion.
Formningsparametrene bør også holdes inden for et rimeligt interval.
For højt injektionstryk, klemkraft eller formtemperatur vil alle accelerere slid.
Når prototypetesten er afsluttet, kan ingeniørteamet bruge de oplysninger, der er indsamlet under prototypefremstillingsprocessen, til at designe produktionsværktøjer.
Denne overgang bør ikke blot involvere at replikere prototypeformen ved hjælp af stærkere materialer.
Prototyping afslører normalt følgende vigtige oplysninger: dimensionsstabilitet, materialekrympning, bøjning, svejselinjeindrykning, ydeevne ved flashbang-skydning, køleadfærd, cyklustid. Efter funktionel testning kan produktdesignet også ændres.
Det kan være nødvendigt at justere vægtykkelsen, ændre monteringsegenskaberne, forstærke ribberne, eller visse tolerancer kan vise sig at være unødvendige.
Disse ændringer skal være færdige, inden produktionsværktøjerne starter.
Outputtet kan også kræve forskellige formstrukturer.
En prototypeform kan bruge et hulrum, manuelle indsætninger, grundlæggende afkøling og simpel udstødning.
Produktionen af forme kan kræve flere hulrum, automatisk glidning, avancerede kølekanaler, varme kanoner, sensorer, automatisk udstødning og hærdning af formmaterialer.
Derfor giver prototypefasen værdifulde tekniske data til udvikling af mere pålidelige produktionsværktøjer.
Hvorfor vælge NOBLE som din producent af prototypeværktøj
NOBLE er et kinesisk-britisk joint venture, der er blevet tildelt regeringens heder som "National High-Tech Enterprise". Vi har to hovedforretningsområder: "Smart Manufacturing" og "Care Products". "Smart Manufacturing"-forretningen er specialiseret i at tilbyde kunder projektsupporttjenester, herunder bearbejdning og fremstilling af dele.
Mere end 10 års professionel erfaring med fremstilling og hurtig prototyping. Vores effektive team yder stærk support til dine nye projekter for at opfylde dine krav 100%. Standardiseret styring giver streng kvalitetskontrol af dele og produkter. En rimelig arbejdsgang resulterer i lavere omkostninger med samme kvalitet.
Efter mange års hårdt arbejde og udvikling har NOBLE gradvist transformeret sig fra en virksomhed inden for præcisionsbearbejdning og -produktion med komplette industrielle kædesupportfunktioner til en serviceorienteret virksomhed, der yder fuld support til kundernes samlede projekter.
NOBLE er din pålidelige one-stop-løsning til skræddersyet produktion, fra prototypedesign til fremstilling, med omfattende produktionsressourcer, passende teknologi, strømlinede processer, ekspertvejledning og en perfekt kvalitetsinspektionsproces, der gør dine ideer til virkelighed.
NOBLE har følgende kvalifikationscertifikater:
ISO 9001: 2015 – Robust kvalitetsstyring til generel produktion. Konsistente processer. Dokumenteret kontrol. Sporbar inspektion.
ISO 13485: 2016 – Strengere kvalitetsstandarder for medicinsk udstyr. Streng procesvalidering. Fuld sporbarhed. Påkrævet for implanterbare og kirurgiske dele.
Konklusion
Hvis prototypeværktøjet er designet korrekt, vil det blive et vigtigt ingeniørværktøj til at verificere produktdesign, fremstille funktionelle komponenter, kontrollere udviklingsomkostninger og forberede storskalaproduktion.
Et vellykket prototypeformdesign kræver omhyggelig overvejelse af delgeometri, formmateriale, DFM, tolerance, formstruktur, afkøling, hældning, udstødning, overfladefinish, produktionsmængde og formens forventede levetid.
Forenkling af unødvendige funktioner, valg af de rigtige støbematerialer, anvendelse af tolerancer kun hvor det er nødvendigt, og brug af udskiftelige klinger kan reducere omkostningerne, samtidig med at pålidelig prototypekvalitet opretholdes.
DFM er særligt vigtigt, fordi det kan forhindre mange værktøjsproblemer, før CNC-bearbejdning eller formfremstilling begynder.
Prototypeproduktion kan også generere værdifulde produktionsdata.
Før ingeniører investerer i produktionsværktøjer, kan de evaluere dimensionsnøjagtighed, krympningshastighed, køleydelse, støbefejl, materialeadfærd og funktionel ydeevne.
Disse oplysninger kan bruges til at forbedre produktdesignet og optimere den endelige produktionsform.
For medicinsk udstyr, robotter, bildele, elektronik, industrielt udstyr og andre præcisionsprodukter kan en effektiv strategi for prototypeværktøjer forkorte udviklingscyklussen og reducere risikoen for direkte overgang fra CAD-design til masseproduktion.
Ved at balancere hastighed, omkostninger, præcision, fleksibilitet og formens levetid hjælper prototypeværktøjer med at omdanne produktdesign til en fremstillingsproces, der kan produceres pålideligt.