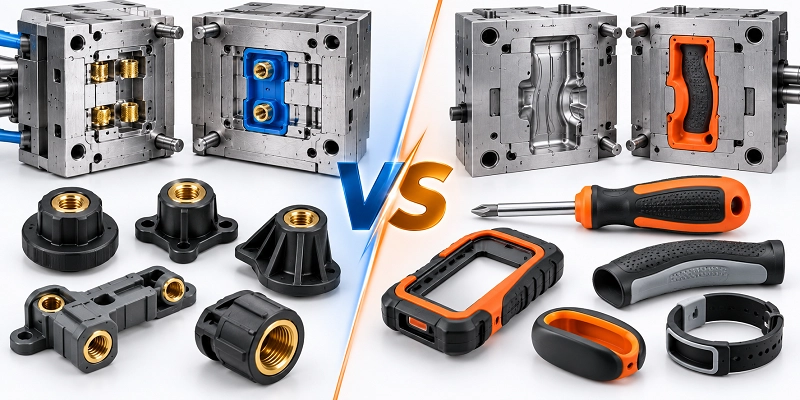
Indstiksstøbning og overstøbning er de to vigtigste og mest anvendte processer inden for sprøjtestøbning. Men de ligner hinanden på nogle måder. Under emneproduktion bliver ingeniører og købere ofte forvirrede, når de skal vælge mellem dem. De kan ikke altid træffe den rigtige beslutning. Denne guide vil gennemgå forskellene mellem indstiksstøbning og overstøbning ud fra den grundlæggende logik.

1. Hvad er indstiksstøbning?
Indsatsstøbning er en sprøjtestøbningsproces. Den placerer en præfabrikeret indsats i formen, hvorefter plastik sprøjtes ind, som vikles rundt om indsatsen. Efter afkøling bliver plastik og indsats til én del. Formålet med indsatsstøbning er at fremstille en enkelt del ved hjælp af to eller flere materialer. Normalt kombineres en metaldel med en termoplast. Dette skaber et produkt med egenskaberne fra begge materialer. Før den smeltede plastik sprøjtes ind, placeres metaldelen i formhulrummet. Plastik støbes omkring disse "indsatser" og hærder derefter. Da metaldelen holdes fast af den plastik, der er bundet omkring den, er der ikke behov for fastgørelseselementer.

2. Hvordan fungerer indstiksstøbning?
Indsatsstøbning følger normalt disse trin:
- Klargøring af indsats: Først skal indsatsen klargøres. Dette kan omfatte rengøring af indsatsen eller endda forvarmning af den.
- Placering af indsatser: Derefter placerer en operatør eller robot forsigtigt indsatsen i formen.
- Formlukning: Formen lukker og holder indsatsen fast på plads.
- Plastindsprøjtning: Varm flydende plast indsprøjtes i formen. Plasten flyder rundt om indsatsen.
- Afkøling og størkning: Plasten afkøles og hærder.
- Udkastning af del: Endelig åbnes formen, og den færdige del (med indsatsen nu som en del af den) fjernes.

3. Hvad er fordelene ved indstiksstøbning?
Indstiksstøbning er alsidig på grund af dens mange fordele. Her er nogle grunde til at overveje denne proces til dit projekt.
- Indsatsstøbning er god til at lave stærke og genanvendelige forbindelser.
- Det er omkostningseffektivt.
- Den kan producere tusindvis af dele om dagen. Denne stordriftsfordel kan sænke prisen pr. del betydeligt.
- Det hjælper med at producere tyndvæggede, ikke-gevindskårne huse.
- Det fjerner behovet for montering af dele.
- Det forbedrer delenes ydeevne ved at kombinere metal- og plastikdele.
- Den er ideel til fremstilling af produkter, der er støvtætte, fugttætte, stødtætte og udtræksresistente.

4. Hvad er ulemperne ved indstiksstøbning?
Denne proces har nogle alvorlige ulemper:
-
Talrige fremstillingsprocesser:
Normalt kræves der to trin. Specielle metalindsatser skal fremstilles gennem dyre processer såsom CNC-skæring, trykstøbning eller metalsprøjtestøbning. Derfor er enhedsprisen højere end for fuldt sprøjtestøbte plastdele.
-
Øget kompleksitet af dele:
Specielle metalindsatser kræver en dybere forståelse af Design for Manufacturability (DFM)-principperne for metal- og plastprocesser, hvilket gør det vanskeligere at integrere dem i individuelle funktionelle dele.

5. Hvad er overstøbning?
Overstøbning er en sprøjtestøbningsproces i to trin. I trin et støbes en basisdel med én plast. Denne del kaldes substratet. Substratet kan være hård plast eller metal. I trin to placeres substratet i en anden form. Et andet materiale sprøjtes ind. Dette materiale er normalt blød plast eller gummi. Det omslutter substratoverfladen og danner et tyndt ydre lag.
De to materialer skal binde sig kemisk eller mekanisk. Ellers kan det ydre lag skalle af, løfte sig eller adskilles. Almindelige kombinationer er hård plast plus blød plast eller metal plus gummi.
Kerneformålet med overstøbning er at kombinere fordelene ved to materialer i én del. Underlaget giver strukturel styrke, stivhed og dimensionsstabilitet. Overstøbningslaget giver greb, forsegling, dæmpning og en behagelig fornemmelse. Slutresultatet er en enkelt del, der er hård indeni og blød udenpå. Den er stærk og skridsikker, og den har fordelene ved begge materialer.
Det bruges i vid udstrækning i medicinsk udstyr, elværktøj, forbrugerelektronik, bilindustrien og dagligvarer. Hvor et produkt har brug for en "hård struktur med en blød overflade", kan overstøbning tilføre værdi.

6. Hvordan fungerer overstøbning?
Trin 1: Form underlaget
Først støbes en basisdel med én type plastik. Denne del kaldes substratet. Substratet kan være hård plastik eller metal. Efter støbningen fjernes substratet fra formen.
Trin 2: Placer i den anden form
Det afkølede substrat placeres i hulrummet i en anden form. Formen lukker sig og holder substratet på plads.
Trin 3: Injicér belægningsmaterialet
Injicér det andet materiale, som normalt er blød gummi eller gummi. Dette materiale vil blive viklet rundt om substratets overflade og danne et tyndt ydre lag. De to materialer skal være kemisk eller mekanisk bundet; ellers er det ydre lag tilbøjeligt til at falde af.
Trin 4: Afkøling og afformning
Efter at belægningsmaterialet er afkølet og størknet, danner det en fast binding med underlaget. Formen åbnes, og det færdige produkt tages ud, hvilket resulterer i en integreret del, der er hård indeni og blød udenpå.

7. Hvad er fordelene ved overstøbning?
7.1 Bedre materialefleksibilitet
Overstøbning giver designere mulighed for at bruge fordelene ved flere materialer til at skabe komplekse dele med forskellige egenskaber. Det tilføjer også visuel kompleksitet.
7.2 Nem limning
Overstøbning smelter forskellige materialer sammen inde i formen. Dette fjerner behovet for lim eller andre specielle bindingsmetoder. Dette sænker ikke kun omkostningerne ved overstøbningsprojekter, men giver også et mere holdbart slutprodukt.
7.3 Nye funktioner
Hvis dit design har brug for vandtætning, kan overstøbning være en måde at integrere elastisk materiale i delen i stedet for at bruge en pakning eller O-ring. På denne måde har din del både den nødvendige struktur og tætningsevne. Du behøver ikke at kæmpe med at montere en pakning midt på delen under samlingen.

8. Hvad er ulemperne ved overstøbning?
Selvom overstøbning forbedrer produktets ydeevne, har det også nogle ulemper:
- Flere produktionstrinFremstilling af en del med overstøbning kræver to trin. Dette øger produktionscyklussen. Overstøbning koster normalt mere end at fremstille en enkelt del i ét støbetrin. Da overstøbning er en totrinsproces, kræver den også flere forme end enkeltstøbning.
- AfbindingHvis to forskellige dele limes sammen i en sprøjtestøbeform, er der risiko for adskillelse. Dette sker, når det bedste temperaturområde svinger. Når der ikke er nok varme til at binde materialerne korrekt, skal der anvendes mekaniske sammenkoblinger.
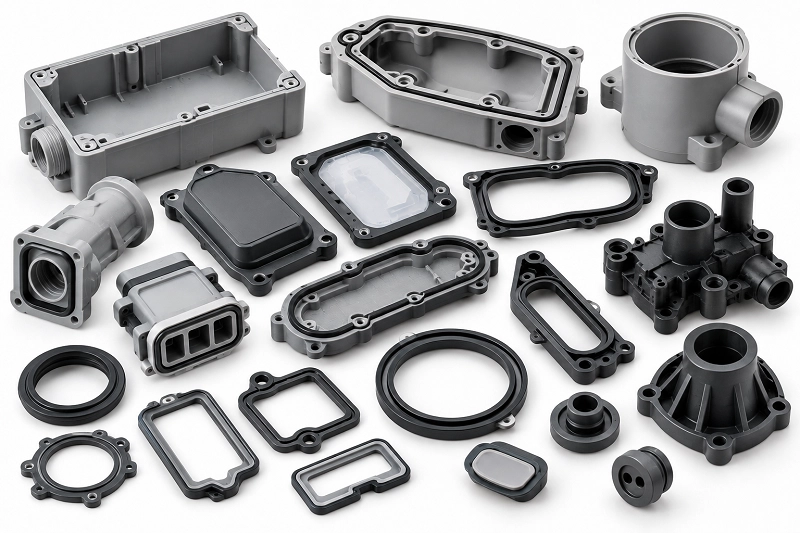
9. Sammenligning af indsatsstøbning vs. overstøbning
- Indsatsstøbning og overstøbning er begge sprøjtestøbningsprocesser, men deres formål og metoder er forskellige.
- Forskellige procestrin: Støbning af indsatser er en proces i ét trin. Det er en præfabrikeret indsats, der placeres i formen, og derefter sprøjtes plastik ind, der vikles rundt om indsatsen, alt sammen i én cyklus. Overstøbning er en proces i to trin: Den støber først et plastsubstrat, placerer derefter substratet i en anden form og sprøjter et andet materiale ind for at dække overfladen.
- Forskellige underlag og ydre materialer: Indsatsen i indsatsstøbning er normalt metal, keramik eller en magnet, og det ydre lag er plastik. Underlaget i overstøbning er plastik, og det ydre lag er normalt blød plastik eller gummi, såsom TPE, TPU eller silikone.
- Forskellige kerneformålIndsatsstøbning bruges til at give styrke, gevind eller ledningsevne. For eksempel giver indlejring af en messingmøtrik i en plastikdel mulighed for at samle og adskille skruer gentagne gange. Overstøbning giver greb, forsegling eller en behagelig fornemmelse. For eksempel gør belægning af et værktøjshåndtag med blød plastik det mere behageligt at holde.
- Forskellig formmængde og pris: Indsatsstøbning kræver normalt kun én form. Overstøbning kræver to forme eller én two-shot-form. Two-shot-forme koster mere, men er velegnede til produktion i store mængder.
- Forskellige passende batchstørrelser: Indstiksstøbning fungerer til små til store partier. Til overstøbning er manuelle metoder egnede til små partier, og to-skudsstøbning er egnet til store partier.
- Forskellig bindingsstyrke: Ved indsatsstøbning vikler plastikken sig direkte omkring indsatsen, så bindingsstyrken er høj. Ved overstøbning afhænger bindingsstyrken af materialekompatibilitet. Manuelle metoder giver moderat styrke, og to-skudsmetoder giver højere styrke.
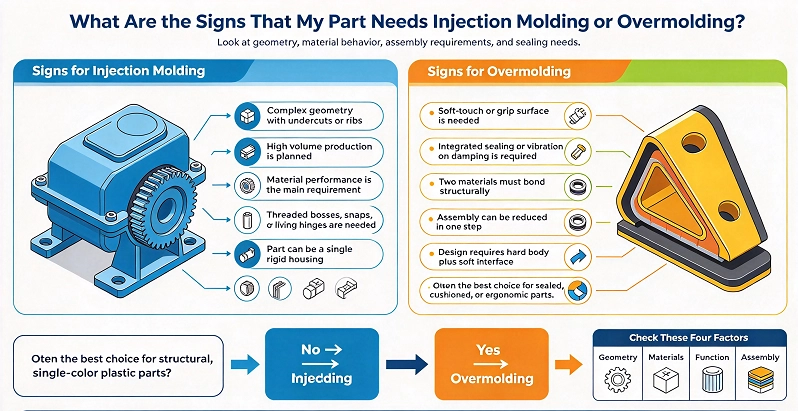
10. Hvad er tegnene på, at min del skal sprøjtestøbes eller overstøbes?
Her er en regel, jeg har opsummeret: Valget af sprøjtestøbning eller overstøbning handler ikke om, hvordan tegningen ser ud. Det handler om, hvad delen rent faktisk skal kunne.
10.1 Tegn på, at du har brug for sprøjtestøbning:
Hvis delen er en komplet plastdel, ikke behøver metalgevind, ikke behøver ledningsevne og ikke behøver en blød fornemmelse, så er det grundlæggende standard sprøjtestøbning. Eksempler er huse, hætter, beslag og gear. Funktionerne er: enkelt materiale, enkelt farve, stort parti og relativt fast struktur. Hvis du finder ud af, at én plastdel alene kan opfylde kravene til styrke, isolering og udseende, så er sprøjtestøbning tilstrækkelig.
10.2 Tegn på, at du har brug for overstøbning:
Hvis delen skal føles både "hård" og "blød" på samme tid, er det et tegn på overstøbning. Her er de specifikke tegn. For det første skal grebsområdet være skridsikkert og behageligt, ligesom værktøjshåndtag og tandbørstegreb. For det andet skal delen forsegles eller vandtætnes, som en blød plastikring rundt om kanten af et elektronisk kabinet. For det tredje skal produktet have et tofarvet udseende for at fremstå mere eksklusivt. For det fjerde skal delen have stødabsorbering, f.eks. ikke gå i stykker, når den tabes. For det femte skal den have et ergonomisk design, der kombinerer hårdt og blødt, ligesom håndtag på medicinsk udstyr.
En sætningsdom: Hvis delen blot er "en plastikdel", skal du vælge sprøjtestøbning. Hvis delen skal have "hård indeni, blød udenpå", skal du vælge overstøbning.
En anden ting: Hvis delen kræver metalgevind eller ledningsevne, er det indstiksstøbning, ikke overstøbning. Disse tre processer er lette at forveksle. Den vigtigste forskel er: sprøjtestøbning er et enkelt materiale, overstøbning er hård plast plus blød plast, og indstiksstøbning er metal plus plast.

11. Hvorfor vælge NOBLE som din produktionspartner?
NOBLE er en certificeret produktionsvirksomhed med over 12 års erfaring i produktion af plast- og metalkomponenter af høj kvalitet. Fra vores placering i Shenzhen, Kina, tilbyder vi overstøbning og indstiksstøbning til bil-, robot- og medicinalindustrien. Siden 2012 har vi fungeret som en betroet partner for producenter og tilbyder en komplet produktionsproces fra designsupport til færdige dele.
Det, der adskiller os, er vores fokus på teknologisk innovation og konstant forbedring. Ved at kombinere avanceret automatisering med eksperthåndværk sikrer vi, at hver komponent opfylder strenge kvalitetsstandarder. Vores faciliteter er certificeret i henhold til ISO 9001 og ISO 13485, hvilket styrker vores engagement i kvalitetsstyring og medicinsk produktion.
Til overstøbning hjælper vi dig med at kombinere hårde og bløde materialer til én del. Til indsatsstøbning hjælper vi dig med at indlejre metalindsatser i plastdele for styrke, gevind eller ledningsevne. Dette giver virksomheder som din en pålidelig partner for ensartede komponenter med høj præcision, fuld sporbarhed og fuld overholdelse af internationale standarder. Fra komplekse overstøbte greb til præcisionsindsatsstøbte dele er vores team udstyret til at opfylde dine produktionsmål.
Ofte stillede spørgsmål:
1. Hvad er forskellen mellem indsatsstøbning og overstøbning?
Indstiksstøbning er en anden form for sprøjtestøbning, hvor en sekundær del formes oven på et substrat. Den differentierende faktor mellem indstiksstøbning og overstøbning er, at indstiksstøbning udføres med et eksisterende substrat (base eller indre komponent).
2. Kræver din del overstøbning eller indsatser?
Vælg indsatser, hvis din del har brug for metalgevind, styrke eller elektriske kontakter. Indsatser placeres i formen, og der pakkes plastik ind omkring dem. Vælg overstøbning, hvis din del har brug for et blødt greb, forsegling eller en bedre fornemmelse. Overstøbning tilføjer et blødt lag oven på en hård plastbase. Den vigtigste forskel: Indsatser tilføjer metalfunktioner; overstøbning tilføjer bløde overfladefunktioner.
3. Er indstiksstøbning det samme som overstøbning?
Nej, de er ikke ens. Indsatsstøbning er en proces i et trin. En metalindsats placeres i formen, og derefter pakkes den ind i plastik. Overstøbning er en proces i to trin. En plastikbase støbes først, og derefter støbes et blødt lag ovenpå. Begge bruger sprøjtestøbning, men materialerne og procestrinnene er forskellige.
4. Hvilken proces koster mere?
Overstøbning koster normalt mere. Det kræver to forme eller en to-skuds form og to støbecyklusser. Indsatsstøbning kræver én form og én cyklus. Men indsatsstøbning har indsatsomkostninger og belastningsomkostninger. For små partier er indsatsstøbning ofte billigere.
5. Hvilke filer er nødvendige for et tilbud?
Lever CAD-tegninger, både materialekvaliteter, grænsefladegeometri, belastninger, test, farve/tekstur, årlig volumen, automatisering, emballage og miljøforhold.
Sammenligning af indsatsstøbning vs. overstøbning: Brug grænsefladebelastning, substrat, materialekompatibilitet og valideringskrav til at vælge processen før værktøjsfremstilling.