
Inden for fremstillingsindustrien repræsenterer 5-akset bearbejdning toppen af præcision og alsidighed og revolutionerer den måde, komplekse dele fremstilles på i mange brancher. Den overvinder begrænsningerne ved traditionel bearbejdning og gør det muligt for værktøjer at bevæge sig samtidigt langs fem akser, hvilket producerer komplekse geometrier, overlegne overfladefinisher og uovertruffen effektivitet.
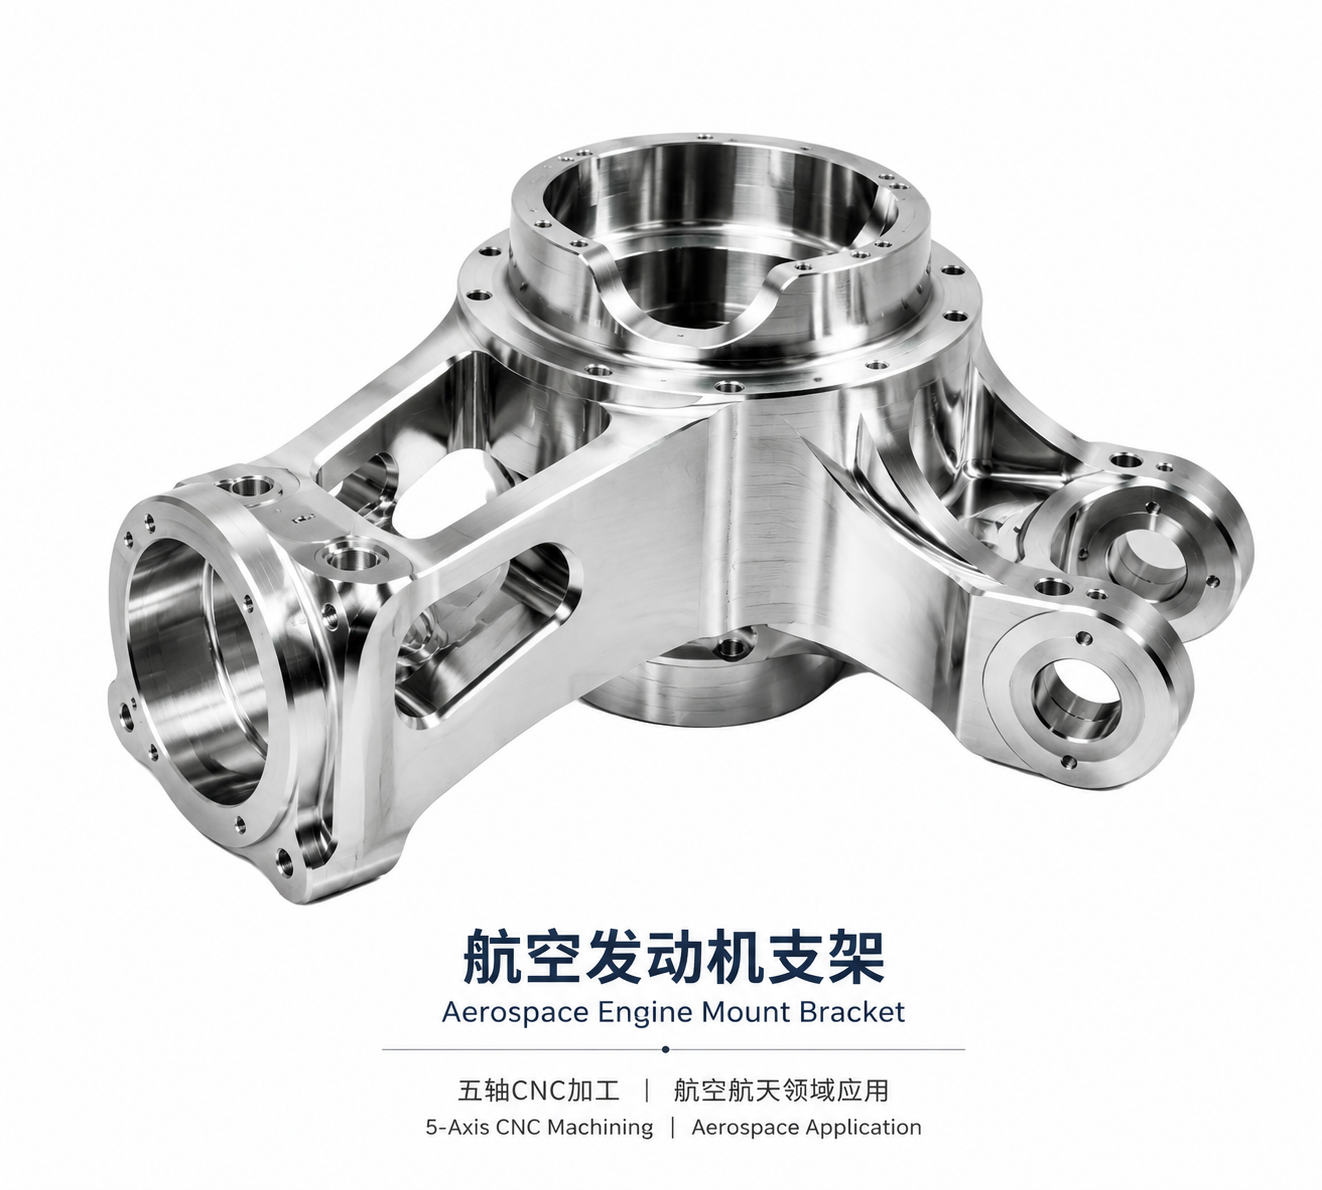
Hvad er 5-akset bearbejdning?
I henhold til ISO-standarder beskrives bevægelsen af CNC-maskiner ved hjælp af et højrehåndet kartesisk koordinatsystem. Koordinataksen parallelt med spindlen er defineret som z-aksen, og rotationskoordinaterne omkring x-aksen, y-aksen og z-aksen er defineret som henholdsvis A-aksen, B-aksen og C-aksen. Bevægelse langs hver koordinatakse kan opnås af arbejdsbordet eller værktøjet, men bevægelsesretningen afhænger af værktøjets bevægelsesretning i forhold til emnet. Typisk refererer femakset kobling til den lineære interpolationsbevægelse af fem koordinater (x, y, z, A, B og C).
Med andre ord refererer femakset bearbejdning til bearbejdning på tre bevægelsesakser (x, y og z) og to vilkårlige rotationsakser. Sammenlignet med almindelig treakset bearbejdning (x, y og z frihedsgrader) bruges femakset bearbejdning til at bearbejde dele med komplekse geometrier, hvilket kræver, at bearbejdningsværktøjet kan positionere og bevæge sig i alle fem frihedsgrader.
Maskinværktøjer, der anvendes til femakset bearbejdning, kaldes generelt femaksede værktøjsmaskiner eller femaksede bearbejdningscentre. 5-akset bearbejdning anvendes i vid udstrækning i luftfartsindustrien til bearbejdning af flykroppedele, turbinedele, impeller og andre komponenter med fritformede overflader. Femaksede værktøjsmaskiner kan bearbejde forskellige overflader af emnet uden at ændre dets position på maskinværktøjet, hvilket i høj grad kan forbedre bearbejdningseffektiviteten af prismatiske dele.
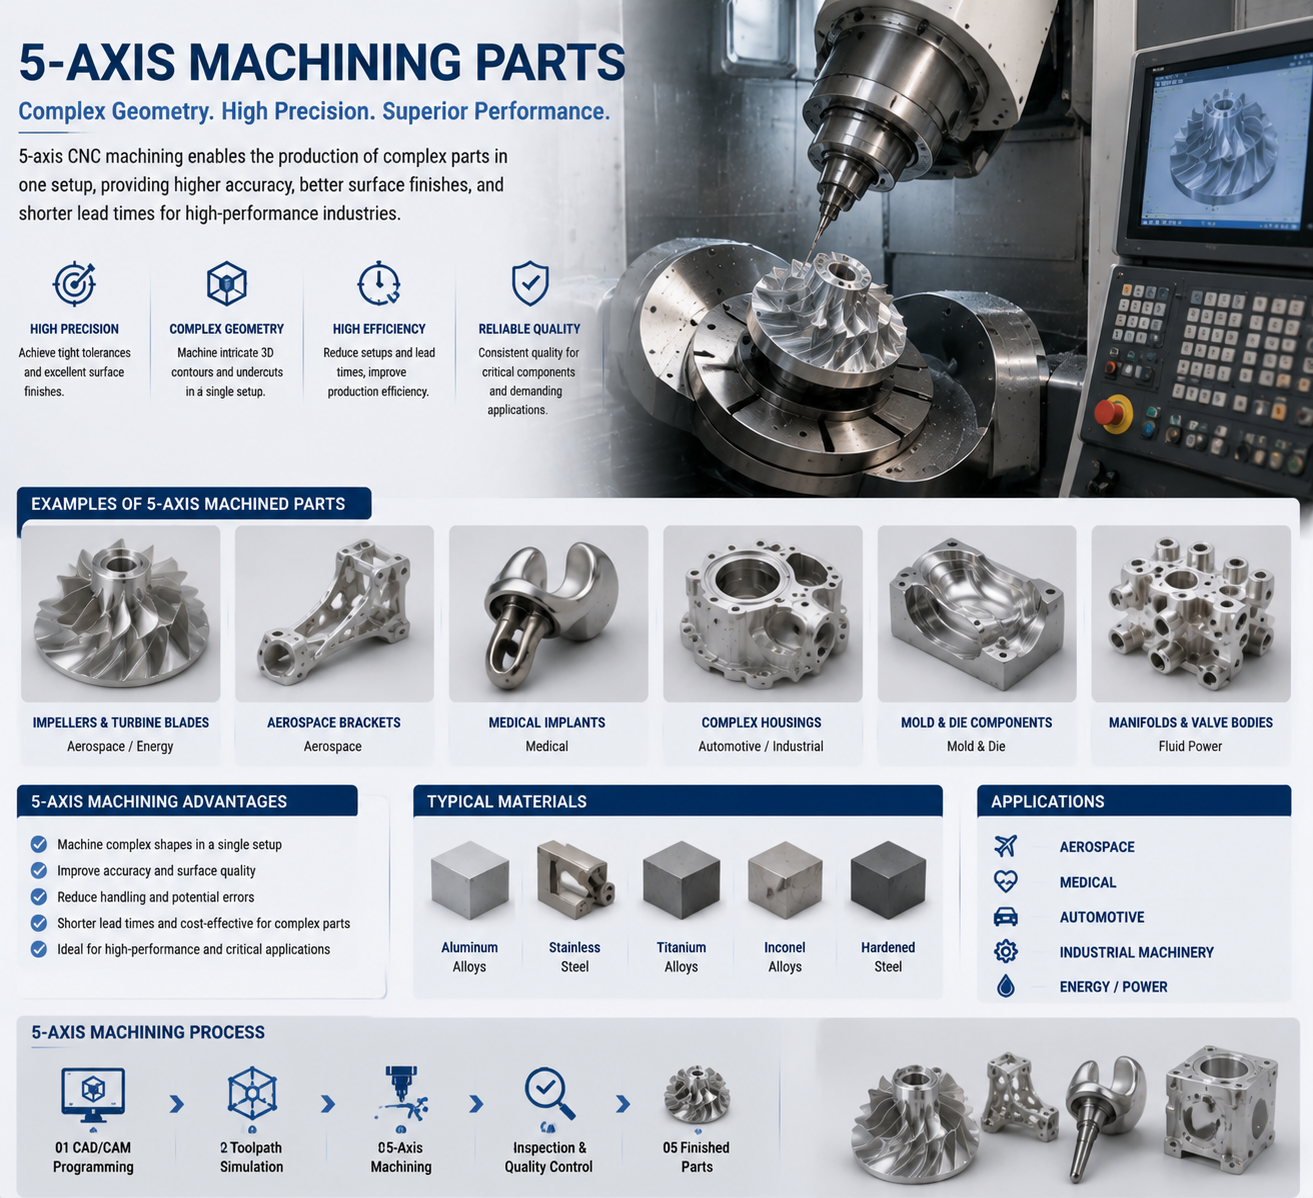
Fordele of 5-akset bearbejdning
Enestående præcision og nøjagtighed :
Kernen i femakset bearbejdning ligger i dens exceptionelle præcision og nøjagtighed, der muliggør bearbejdning af komplekse detaljer, konturer og tolerancer, der tidligere var uopnåelige. Industrier som luftfart, bilindustrien og medicinsk udstyr drager fordel af den præcise geometri og overfladebehandlinger af høj kvalitet, der opnås gennem femakset bearbejdning, hvilket sikrer komponenternes overlegne ydeevne og pålidelighed.
Vitaliteten af designinspiration:
5-akset bearbejdning tilbyder uovertruffen designfrihed og muliggør produktion af dele med komplekse geometrier, affasninger og buede overflader, der er vanskelige at kopiere med traditionelle tre- eller fireaksede værktøjsmaskiner. Designere kan slippe deres kreativitet løs uden grænser, flytte grænserne for innovation og bringe banebrydende koncepter til live med hidtil uset præcision og detaljer.
-
Reducer opsætningstiden og antallet af gange, værktøj skal skiftes:
Fleraksede bearbejdningsmuligheder i femaksede værktøjsmaskiner reducerer behovet for flere opsætninger og værktøjsskift, hvilket forenkler produktionsprocessen og minimerer nedetid. Producenter kan forbedre effektiviteten og produktiviteten, hvilket resulterer i kortere ekspeditionstider og optimerede arbejdsgange.
-
Fantastike overfladebehandling:
Femakset bearbejdning eliminerer behovet for besværlige efterbehandlingstrin som polering eller slibning, hvilket opnår en overlegen overfladefinish. Den perfekte overfladekvalitet, der opnås gennem femakset bearbejdning, forbedrer ikke kun delenes æstetik og funktionalitet, men forbedrer også deres samlede kvalitet.
-
Forenkling af kompleks bearbejdning:
Trods sine avancerede funktioner forenkler femakset bearbejdning produktionen af komplekse dele ved at reducere antallet af trin, der kræves for at fremstille komplicerede geometrier. Producenter kan opnå komplekse former og funktioner med en enkelt opsætning, undgå fejl fra flere opsætninger og sikre ensartethed i deldimensioner og kvalitet.
-
Omkostningseffektivitet og affaldsreduktion:
Den høje effektivitet ved 5-akset bearbejdning reducerer materialespild, optimerer skærebaner og forlænger værktøjslevetiden, hvilket bidrager til at sænke produktionsomkostningerne. Ved at minimere materialespild og maksimere ressourceudnyttelsen kan producenter forbedre rentabilitet, bæredygtighed og konkurrenceevne i et hurtigt skiftende marked.
-
Multitasking-kapacitet:
5-aksede bearbejdningscentre har typisk multitasking-funktioner, der gør det muligt at udføre fræsning, drejning og andre bearbejdningsoperationer samtidigt i en enkelt opsætning. Denne multitasking-funktion forenkler produktionsprocesser, forkorter leveringscyklusser og forbedrer den samlede driftseffektivitet, hvilket gør dem til en ideel løsning til fremstilling af komplekse dele.
-
Prototyping og hurtig iteration:
Fem-akset bearbejdningsteknologi accelererer prototype- og iterationscyklusser, hvilket gør det muligt for designere og ingeniører hurtigt at teste og forfine koncepter før fuld produktion. Dette forkorter udviklingscyklusser, fremskynder time-to-market og forbedrer designvalidering, hvilket forbedrer omkostningseffektiviteten og konkurrenceevnen i et hurtigt markedsmiljø.
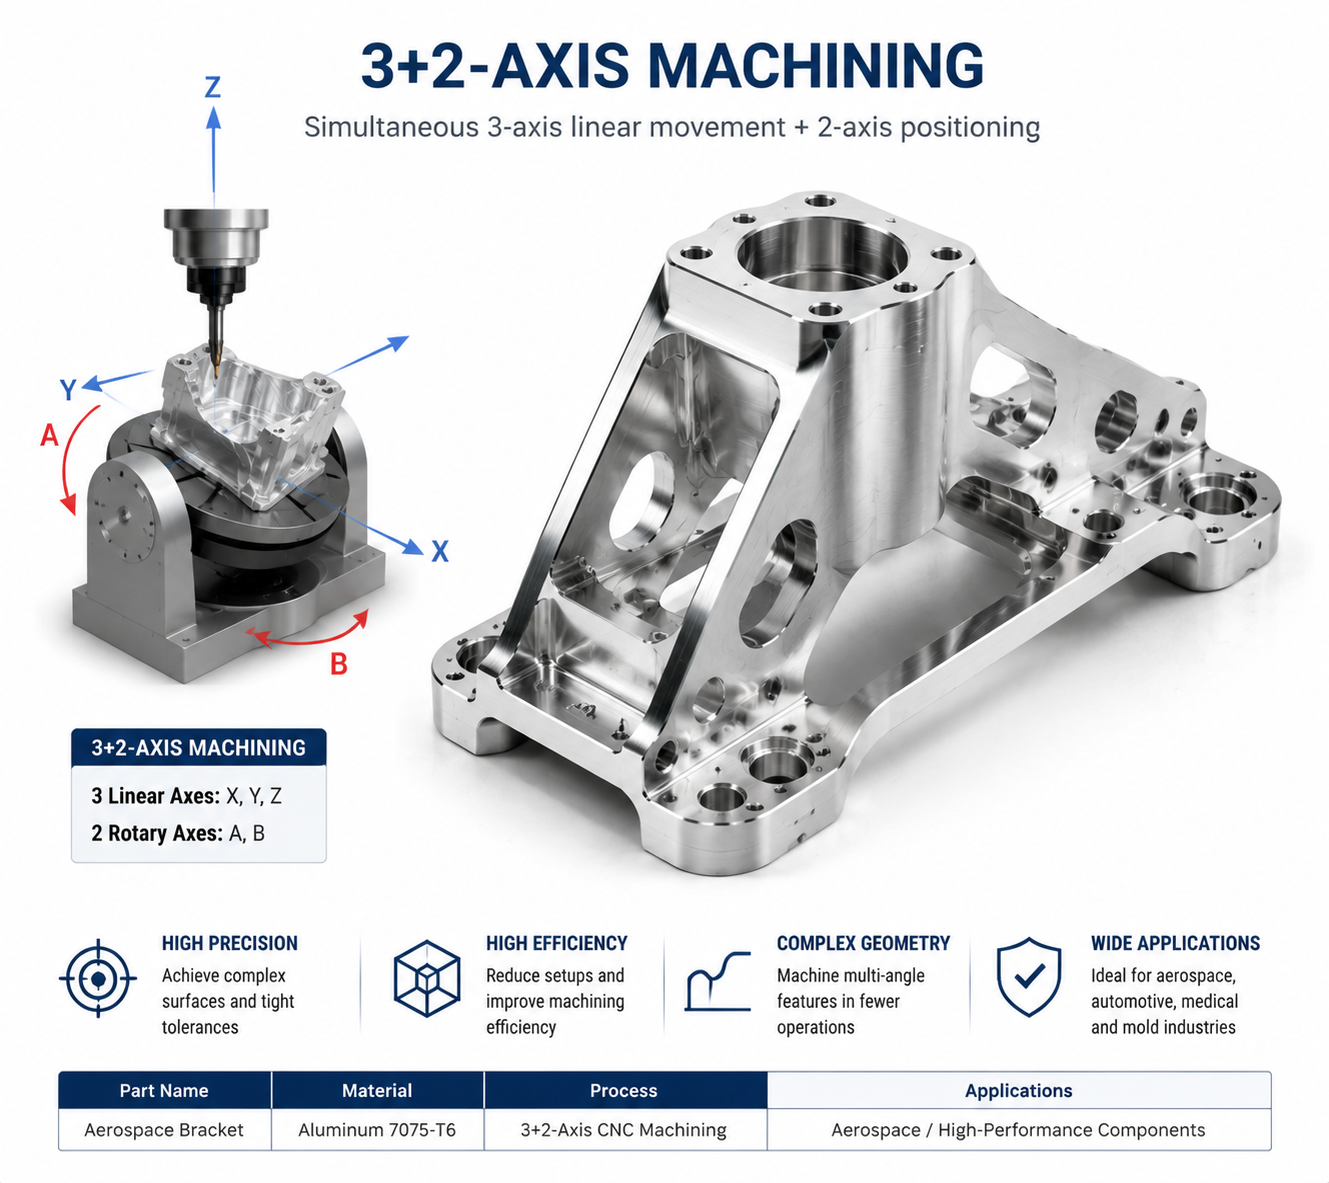
Forskellen mellem et 5-akset bearbejdningscenter og "3+2-akset" teknologi
I moderne produktion er femaksede bearbejdningscentre og "3+2-akset"-teknologi begge vigtige teknologier til forbedring af bearbejdningseffektivitet og -nøjagtighed. Selvom begge har femaksede bevægelseskarakteristika, er deres arbejdsprincipper, anvendelsesscenarier og bearbejdningsmuligheder betydeligt forskellige.
Grundlæggende konceptanalyse
-
5-akset bearbejdningscenter
Et femakset bearbejdningscenter, også kendt som et femakset koblingsbearbejdningscenter, er et højteknologisk højpræcisionsbearbejdningscenter. Det har tre translationsakser (X-, Y- og Z-akser) og to roterende akser (A-, B- eller C-akser). Disse fem akser kan arbejde sammen, hvilket gør bearbejdningsprocessen mere fleksibel og muliggør højpræcisionsbearbejdning af komplekse buede overflader. Kernen i femakset koblingsstyring er Computer Numerical Control (CNC)-systemet, som programmerer og styrer den koordinerede bevægelse af de fem akser for at fuldføre bearbejdningen af komplekse buede overflader og uregelmæssige former.
-
"3+2 akse" teknologi
"3+2-akse"-teknologi er en speciel bearbejdningsmetode implementeret på en femakset maskine. Den bruger tre lineære akser (X, Y, Z) til samtidig bearbejdning og to roterende akser (A, C) til at fiksere værktøjet i en skrå position. Denne bearbejdningsmetode er navngivet som sådan, fordi den i det væsentlige er baseret på treakset bearbejdning, mens værktøjets bevægelsesretning i den faste position bestemmes af de to roterende akser. Kort sagt, efter at maskineværktøjet har roteret en bestemt vinkel, udfører det stadig bearbejdning på en normal treakset måde.
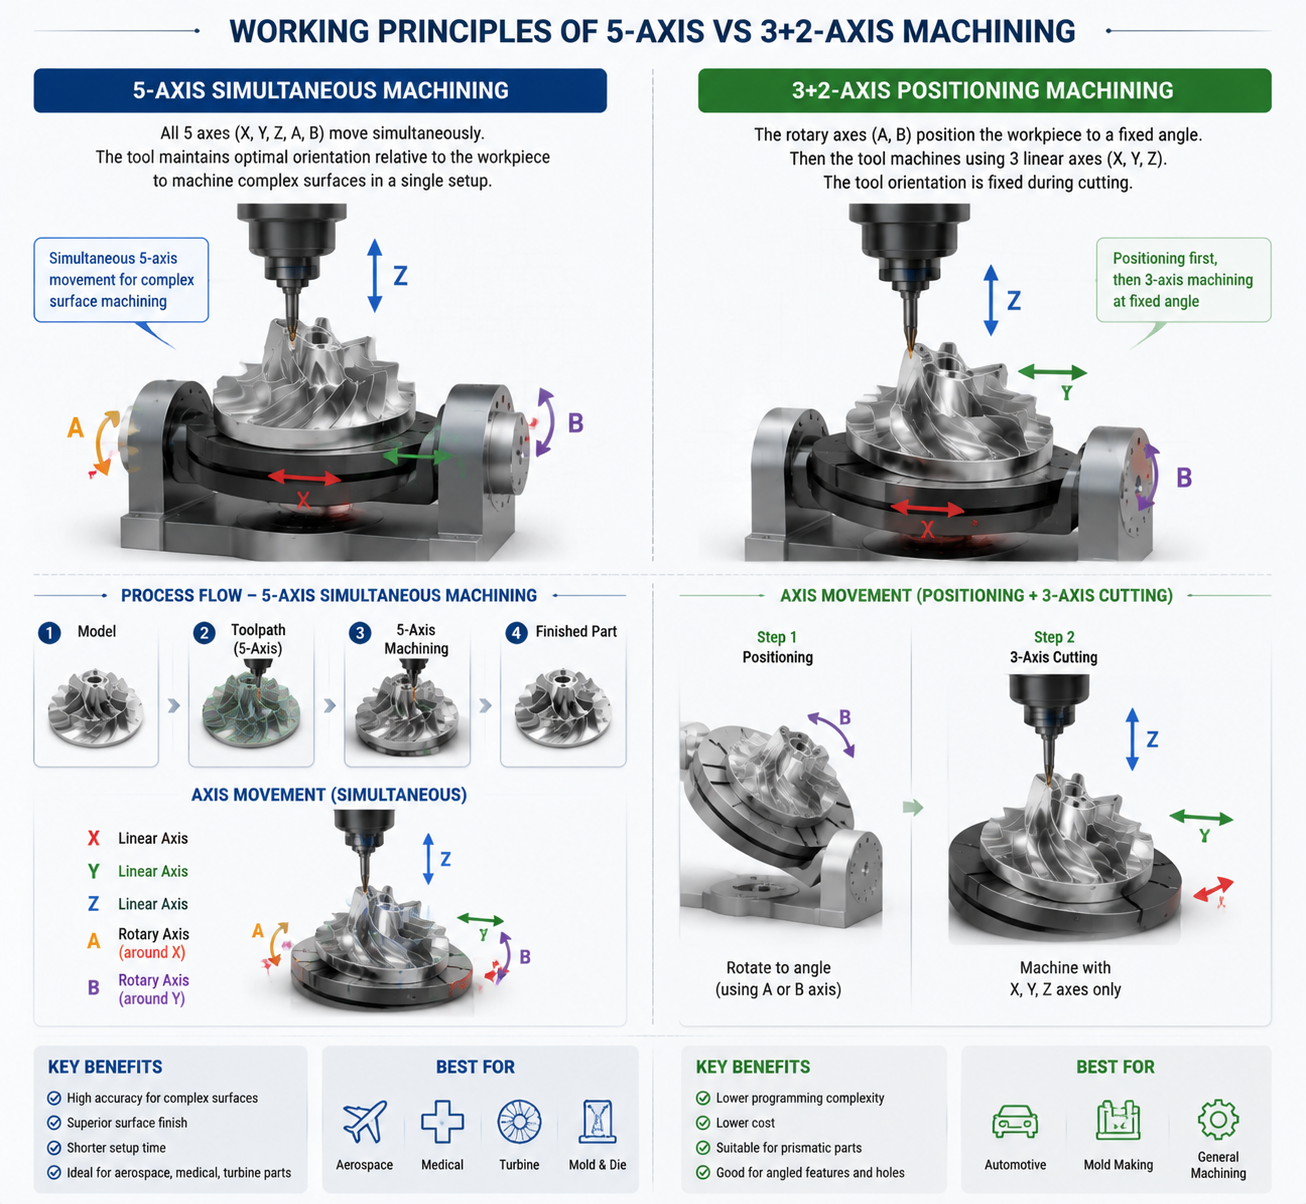
Sammenligning af arbejdsprincipper
-
5-akset koblingsbearbejdning
Kernen i femakset bearbejdning ligger i den koordinerede bevægelse af de fem akser. Under bearbejdningen kan de fem akser rotere og bevæge sig uafhængigt og kontinuerligt, hvilket muliggør omnidirektionel bearbejdning af emnet. Denne fleksibilitet gør det muligt for femaksede bearbejdningscentre at håndtere komplekse geometrier såsom buede overflader, affasninger og riller. Derudover kan femakset bearbejdning optimere bearbejdningsprocessen ved at justere værktøjsorienteringen og derved forbedre værktøjets levetid og bearbejdningskvalitet.
-
"3+2 akset" positioneringsbearbejdning
I modsætning til fem-akset simultanbearbejdning bruger "3+2-akset" positioneringsbearbejdning positioneringsfunktionen af to roterende akser til at positionere maskinværktøjets spindel og emnet i en fast rumlig vinkel før bearbejdning. Derefter udføres tre-akset bearbejdning på et specifikt område af emnet ved hjælp af sammenkoblingen af tre grundlæggende lineære akser. Denne bearbejdningsmetode er nem at programmere og kan anvende forskellige tre-aksede bearbejdningsstrategier. Men fordi de to roterende akser er faste under bearbejdningen, er "3+2-akset" positioneringsbearbejdning mere egnet til planbearbejdning eller dele med specifikke vinkelkrav.
Forskelle i applikationsscenarier
Anvendelsesscenarier for 5-akset ledbearbejdning
Luftfart: Fremstilling af komplekse komponenter til flymotorer, såsom blade, vinger og flyskrog.
Bilproduktion: Produktion af bildele, såsom motorblokke og gearkasser.
Fremstilling af medicinsk udstyr: Bearbejdning af præcisionsmedicinsk udstyr og implantater.
Formfremstilling: Fremstilling af højpræcisionsplastforme, prægematricer osv.
Produktion af kunst og dekorative genstande: Opnåelse af fin udskæring i produktionen af avancerede dekorative genstande såsom skulpturer og smykker.
5-akset bearbejdning er med sin høje præcision, høje effektivitet og store fleksibilitet blevet et uundværligt værktøj inden for disse områder.
Anvendelsesscenarier for positioneringsbearbejdning med "3+2 akser"
Kompleks formbearbejdning: På grund af optimering af værktøjsbanen kan "3+2-akset" positioneringsbearbejdning reducere værktøjets bevægelsesafstand og forbedre bearbejdningsnøjagtigheden.
Dyb kavitetsbearbejdning: Dette værktøj kan danne en bestemt vinkel med emnets overflade, hvilket gør det muligt for spindelhovedet at komme tættere på emnet og derved forbedre bearbejdningseffektiviteten.
Specifik vinkelskæring: Velegnet til applikationer, der kræver specifik vinkelskæring, såsom specielle vinkelhuller og overfladebearbejdning inden for luftfartsområdet.
Selvom anvendelsesområdet for "3+2-akset" positioneringsbearbejdning er relativt begrænset, har den betydelige fordele med hensyn til bearbejdningseffektivitet og nøjagtighed inden for specifikke områder.
Sammenligning af tekniske funktioner og fordele
Karakteristika og fordele ved 5-akset ledbearbejdning
Høj præcision: Fem-akset koblingsbearbejdning kan mere præcist styre værktøjets position og reducere vibrationer og spændingskoncentration under bearbejdningsprocessen.
Høj effektivitet: Den kan tilgå emnet fra flere vinkler, hvilket undgår interferensproblemer og fremskynder bearbejdningen.
Høj fleksibilitet: Den kan håndtere komplekse geometrier og er velegnet til bearbejdning af komplekse dele i forskellige brancher.
Reduceret skrotrate: Højere bearbejdningsnøjagtighed betyder færre bearbejdningsfejl og en lavere skrotrate.
Reducerede lønomkostninger: Høje niveauer af automatisering reducerer afhængigheden af dygtige operatører.
Karakteristika og fordele ved positioneringsbearbejdning med "3+2 akser"
Programmering er enkel: Treaksede bearbejdningsstrategier kan anvendes, hvilket gør programmeringen relativt enkel.
Optimering af værktøjsbane: Reducer værktøjets rejseafstand og antallet af programkodelinjer for at forkorte bearbejdningstiden.
Forbedre bearbejdningseffektiviteten: Giv højere bearbejdningseffektivitet i specifikke applikationsscenarier, såsom planbearbejdning eller dybe kavitetsbearbejdning.
Reducer omkostninger: Reducer antallet af inventar og specialværktøj, der anvendes, for at sænke bearbejdningsomkostningerne.
Konklusion
Kort sagt, selvom både femaksede bearbejdningscentre og "3+2-akset"-teknologi involverer bevægelse af fem akser, adskiller de sig betydeligt i deres arbejdsprincipper, anvendelsesscenarier og tekniske egenskaber. Femakset simultanbearbejdning er med sin høje præcision, høje effektivitet og høje fleksibilitet blevet et uundværligt værktøj i moderne produktion, der er egnet til bearbejdning af komplekse dele på tværs af forskellige industrier. "3+2-akset" positioneringsbearbejdning er derimod mere egnet til planbearbejdning eller dyb kavitetsbearbejdning i specifikke anvendelsesscenarier. Den specifikke valgte teknologi afhænger af de specifikke bearbejdningskrav og emnets egenskaber.
Ofte stillede spørgsmål om 5-akset bearbejdning
1. Hvad er 5-akset bearbejdning?
5-akset bearbejdning er en avanceret CNC-fremstillingsproces, der gør det muligt for skæreværktøjer at bevæge sig samtidigt langs fem forskellige akser (X, Y, Z, A og B) . Dette gør det muligt for producenter at bearbejde komplekse geometrier, buede overflader og præcisionskomponenter i en enkelt opsætning.
2. Hvordan fungerer 5-akset CNC-bearbejdning?
En 5-akset CNC-maskine kombinerer:
- Tre lineære akser:
- X-akse: Venstre og højre bevægelse
- Y-akse: Bevægelse forfra og bagfra
- Z-akse: Op- og nedadgående bevægelse
- To roterende akser:
- A-akse: Rotation omkring X-aksen
- B-akse: Rotation omkring Y-aksen
De ekstra roterende bevægelser gør det muligt for skæreværktøjet at nærme sig emnet fra flere vinkler, hvilket reducerer behovet for ompositionering og forbedrer nøjagtigheden.
3. Hvad er de vigtigste fordele ved 5-akset bearbejdning?
De vigtigste fordele omfatter:
- Bearbejdning af komplekse former i én opsætning
- Højere dimensionel nøjagtighed
- Bedre overfladekvalitet
- Reduceret opsætningstid
- Lavere risiko for positioneringsfejl
- Forbedret produktionseffektivitet
- Evne til at fremstille letvægtskonstruktioner
4. Hvilke typer dele kræver 5-akset bearbejdning?
5-akset bearbejdning er ideel til komponenter med komplekse geometrier, herunder:
- Strukturelle dele til rumfart
- Turbine vinger
- Pumpehjul
- Medicinske implantater
- Form- og dysekomponenter
- Automotive ydeevne dele
- Robotkomponenter
5. Hvilke brancher bruger 5-akset CNC-bearbejdning?
Almindelige industrier omfatter:
Luftfart
- Flybeslag
- Motorkomponenter
- Turbine vinger
- Strukturelle dele
Medicin
- Ortopædiske implantater
- Kirurgiske instrumenter
- Protetiske komponenter
Automotive
- Motordele
- Transmissionskomponenter
- Prototype dele
Energi
- Turbine komponenter
- Højtydende udstyr
Mold Fremstilling
- Komplekse forme
- Præcisionshulrum
- Sprøjtestøbningsværktøjer
6. Hvilke materialer kan bearbejdes med 5-akset CNC?
5-aksede maskiner kan bearbejde en bred vifte af materialer, herunder:
Metaller:
- Aluminiumlegeringer
- Rustfrit stål
- Titanium legeringer
- Magnesiumlegeringer
- Messing
- Kobber
- Inconel
Plast:
- PEEK
- POM
- nylon
- Akryl
- PC
Materialevalget afhænger af anvendelseskrav såsom styrke, temperaturbestandighed og korrosionsbestandighed.
7. Hvad er forskellen mellem 5-akset bearbejdning og 3-akset bearbejdning?
| Feature | 3-akset bearbejdning | 5-akset bearbejdning |
|---|---|---|
| Urværk | X-, Y- og Z-akser | X, Y, Z + A, B rotation |
| Opsætning | Ofte kræves flere opsætninger | Normalt én opsætning |
| Kompleksitet | Velegnet til simple dele | Ideel til komplekse geometrier |
| Nøjagtighed | god | Højere præcision |
| Overfladebehandling | Standard | Forbedret |
| Pris | Sænk | Højere |
8. Hvad er forskellen mellem 5-akset bearbejdning og 3+2-akset bearbejdning?
5-akset simultanbearbejdning:
- Alle fem akser bevæger sig samtidig.
- Velegnet til komplekse friformsoverflader.
- Anvendes til turbineblade, dele til luftfart og medicinske implantater.
3+2-akset bearbejdning:
- Rotationsakserne positionerer emnet først.
- Derefter udføres traditionel 3-akset bearbejdning.
- Velegnet til vinklede huller og flersidede funktioner.
9. Hvad er almindelige 5-aksede bearbejdningskonfigurationer?
De to primære maskinstrukturer er:
Tabel-tabel-konfiguration
- Rotationsakserne er placeret på maskinbordet.
- Velegnet til mindre emner.
Hovedbordskonfiguration
- En roterende akse er på spindelhovedet og en på bordet.
- Velegnet til større og tungere komponenter.
Hoved-hoved-konfiguration
- Begge roterende akser er på spindelhovedet.
- Velegnet til store dele til luftfart.
10. Hvilke tolerancer kan opnås ved 5-akset bearbejdning?
Højpræcisions 5-akset CNC-bearbejdning kan typisk opnå:
±0.005 mm til ±0.02 mm
Den faktiske nøjagtighed afhænger af:
- Maskinens kapacitet
- Materiale stabilitet
- Del geometri
- Valg af værktøj
- Inspektionsudstyr
11. Hvorfor er 5-akset bearbejdning dyrere?
5-akset bearbejdning koster mere på grund af:
- Højere investering i udstyr
- Krav til avanceret CAM-programmering
- Dygtige operatører
- Mere komplekst værktøj
- Højere krav til vedligeholdelse
Det kan dog reducere de samlede omkostninger ved at minimere opsætninger og forbedre produktionseffektiviteten.
12. Hvilken software bruges til 5-akset CNC-programmering?
Almindelig CAM-software inkluderer:
- Mastercam
- Siemens NX CAM
- CATIA CAM
- Autodesk Fusion 360
- PowerMill
- hyperMILL
Disse systemer genererer optimerede værktøjsbaner til komplekse bevægelser med flere akser.
13. Hvilke skæreværktøjer bruges til 5-akset bearbejdning?
Fælles værktøjer omfatter:
- Hårdmetal endefræsere
- Kuglenæseskærere
- Højtydende belagte værktøjer
- Langtrækkende værktøjer til dybe hulrum
Valg af værktøj afhænger af:
- Materiale type
- Overfladekrav
- Skæreforhold
- Del kompleksitet
14. Hvordan kontrolleres kvaliteten af 5-aksede bearbejdede dele?
Kvalitetskontrolmetoder omfatter:
- Coordinate Measuring Machine (CMM)
- 3D scanning
- Optisk måling
- Overfladeruhedsprøvning
- Første artikelinspektion (FAI)
Disse sikrer dimensionsnøjagtighed og overholdelse af tekniske specifikationer.
15. Kan 5-akset bearbejdning bruges til prototyper?
Ja. 5-akset bearbejdning bruges i vid udstrækning til hurtig prototyping, fordi den giver:
- Hurtig produktion af komplekse designs
- Funktionel prototypetestning
- Høj præcision tæt på endelig produktionskvalitet
- Reduceret udviklingstid
16. Hvad er begrænsningerne ved 5-akset bearbejdning?
De vigtigste begrænsninger omfatter:
- Højere produktionsomkostninger
- Mere kompleks programmering
- Kræver erfarne teknikere
- Højere investering i udstyr
- Ikke altid nødvendigt for simple dele
17. Hvorfor vælge 5-akset CNC-bearbejdning?
5-akset CNC-bearbejdning er den foretrukne løsning til højtydende komponenter, der kræver kompleks geometri, snævre tolerancer, fremragende overfladefinish og reduceret fremstillingstid . Det er især værdifuldt til luftfart, medicin, bilindustrien og præcisionsteknik, hvor traditionelle bearbejdningsmetoder ikke kan opfylde ydelseskravene.







