

CNC-bearbejdning af eksoskeletter fremstiller dele til bærbare robotsystemer. Denne proces giver den præcision og repeterbarhed, disse human-augmentation-systemer har brug for. Medicinske eksoskeletter hjælper med rehabilitering og mobilitet, mens industrielle versioner mindsker risikoen for skader. Det er vigtigt at opnå et højt styrke-til-vægt-forhold. Hvordan håndterer processen de særlige krav fra disse systemer? Svaret ligger i materialevalg og designstrategier, der balancerer ydeevne med omkostninger. Komplekse former reducerer vægten, samtidig med at den strukturelle integritet bevares, og snævre tolerancer sikrer, at bevægelsen er jævn.
Hvad er Exoskelet CNC-bearbejdning?
Definition og kernearbejdsgang
Subtraktiv fremstilling til bærbar robotteknologi
Exoskelet CNC-bearbejdning fjerner materiale fra en massiv blok for at lave den endelige form. Denne subtraktive metode giver ingeniører mulighed for at kontrollere alle dimensioner og overflader. Tilgangen fungerer godt til bærbare robotsystemer, fordi pasformen påvirker komfort og funktion. Processen begynder med en blok af metal eller plastik. Maskinen fjerner alt, der ikke matcher 3D-modellen. Det, der er tilbage, er en præcis komponent, der er klar til samling. Ingeniører vælger subtraktive metoder, fordi massive blokke ikke har nogen interne defekter eller laglinjer. Materialestrukturen forbliver den samme i hele delen.
Automatiseret skæring, boring og slibning
CNC-udstyr følger digitale programmer til at skære, bore og slibe af sig selv. Maskinen læser værktøjsbaner og bevæger skæreværktøjer langs dem. Der sker ingen manuelle ændringer under cyklussen. Denne automatisering holder tingene ensartede fra komponent til komponent. Operatører indlæser materialet og starter programmet. Maskinen klarer resten uden menneskelig input. Hver del matcher designet præcist. Programmet styrer spindelhastighed, tilspændingshastighed og skæredybde for hver operation. Forskellige værktøjer håndterer groft arbejde, finbearbejdning og detaljefunktioner.
HEI Junia Engineering School-projektet giver et konkret eksempel. Deres team byggede et bevægelseseksoskelet i aluminium ved hjælp af en CNC-arbejdsgang. Den automatiserede proces gjorde det muligt for dem at fremstille pålidelige komponenter med nøjagtige dimensioner. Projektet viste, hvordan subtraktive metoder skaber letvægtsstrukturer til menneskelig forstørrelse.
CNC-bearbejdning til robot-eksoskeletter
3-akset grovbearbejdning og 5-akset sletbearbejdning
Producenter opdeler arbejdet i to faser. Først kommer 3-akset grovbearbejdning. Dette trin fjerner hurtigt bulkmateriale. Større værktøjer skærer tykke strækninger for hurtigt at komme tæt på den endelige form. Kortere værktøjslængder gør opsætningen mere stiv bagefter. Derefter forfiner 5-akset sletbearbejdning hver overflade for at opfylde designspecifikationerne.
5-akset platformen giver klare fordele. Værktøjet tilnærmes fra enhver vinkel. Komponenten forbliver fastspændt i én position. Dette undgår fejl ved at flytte den mellem opsætninger. Typisk 5-akset arbejde har tolerancer omkring ±0.01 mm for samlingskomponenter. Komplekse strukturer kan have brug for et interval på ±0.005 mm til ±0.05 mm. Disse snævre tal sikrer, at samlingen bevæger sig jævnt under brug.
5-aksede muligheder for anatomiske former
5-akset simultanbearbejdning skaber former, der matcher den menneskelige anatomi. Værktøjet bevæger sig langs fem akser på én gang. Det producerer buede skeletstrukturer, hule indvendige kanaler og asymmetriske mekaniske huse. Disse dele ville være umulige med enklere opsætninger. Maskinen kan nå underskæringer og komplekse konturer i en enkelt operation. Værktøjet vipper og roterer for at få adgang til skjulte overflader uden at kollidere med emnet. Denne funktion gør 5-akset til det bedste valg inden for bærbar robotteknologi.
Maskintyper og konfigurationer
Lodrette og horisontale bearbejdningscentre
Vertikale centre håndterer mindre emner. De er nemme at indlæse og betjene. Horisontale centre passer til større rammesektioner. Tyngdekraften fjerner spåner fra dybe lommer. Begge typer har deres plads afhængigt af komponentstørrelse og geometri.
| Maskintype | Rolle i fremstilling af eksoskeletkomponenter med anatomiske geometrier | Støttende detaljer |
| 5-akset bearbejdning | Primær rygrad for anatomiske geometrier | Muliggør værktøjstilgang fra enhver vinkel, eliminerer flere opsætninger, holder emnet fastspændt, så geometriske relationer er låst |
| 3-akset maskine | Anbefales ikke til anatomiske geometrier | Flere opsætninger introducerer stablingsfejl, der kan skubbe et kritisk bor ud af dets toleranceområde; underskæringer kan ikke nås |
| Drejebænke / schweiziske maskiner | Sekundær, til aktuatorkomponenter | Præcisionsdrejning af schweizisk type er essentiel til små, lange og tynde komponenter som aktuatoraksler, drejetappe og gevindindsatser |
| Præcisionsdrejecentre med roterende værktøjer | Til harmoniske drivkomponenter | Tillader fræsning af flade huller, boring af tværhuller og gevindskæring i samme opsætning |
Flerakssystemer og schweiziske drejebænke
5-akse-centret er det primære værktøj til anatomisk arbejde. Det holder funktionerne justeret, fordi komponenten aldrig flyttes til en anden opsætning. Standard 3-aksede maskiner er et dårligt valg her. Flere opsætninger skaber stablingsfejl, der kan skubbe et kritisk bor ud af dens toleranceområde. 5-akse-systemet fjerner denne risiko helt. Maskinen holder emnet på et vipbart rotationsbord. Dette gør det muligt for værktøjet at nå fem sider af emnet i én opsætning. Ingen specielle fiksturer er nødvendige til komplekse vinkler.
Schweizerdrejebænke håndterer små roterende sektioner. De fremstiller motorhuse, lejeløb og drejetappe. Disse kræver en tæt koncentricitet. Schweizerdrejebænken understøtter materialet tæt på skæreværktøjet. Dette forhindrer afbøjning under skæringen.
Drejecentre med roterende værktøjer øger fleksibiliteten. De fræser flader, borer tværhuller og skærer gevind i samme opsætning. Dette reducerer cyklustiden og forbedrer nøjagtigheden. 5-aksemetoden håndterer komplekse robotformer i en enkelt opsætning. Kombinationen af disse maskintyper giver producenterne det fulde udvalg, der er nødvendigt for produktion af bærbare robotter.
Materialer til CNC-bearbejdning af exoskelet
Titanium legeringer
5. og 23. klasse
Titanium er et godt valg til eksoskeletdele, der bærer vægt. Grad 5 er den mest anvendte type. Den er stærk og modstår rust godt. Grad 23 er blødere og sikrere for kroppen. Det er mindre sandsynligt, at det forårsager allergier ved berøring af huden. Begge typer forbliver stærke, selv efter mange anvendelser.
Bærende samlinger og rammer
Disse legeringer fungerer godt i samlinger og rammer. De har et fremragende styrke-til-vægt-forhold. Så delene er stærke, men ikke tunge. Titanium modstår også skader fra sved og vådhed. Dette gør det sikkert at bære. Ulempen er prisen og hvor svært det er at skære. Det er sværere at skære end aluminium. Værktøj slides hurtigere, og skæringen skal være langsommere.
Aluminium legeringer
6061 og 7075 til rammer
Aluminium er et pålideligt materiale til exoskeletrammer. HEI Junia Engineering School-projektet brugte aluminium til sit bevægelses-exoskelet. Kvalitet 6061 er let at skære og svejse. Kvalitet 7075 er stærkere, men sværere at forme. Begge er lette, hvilket er vigtigt for wearables.
Anodisering og overfladebehandling
Anodisering lægger et beskyttende lag på aluminium. Dette øger slidstyrken og giver dig mulighed for at tilføje farve. Det hjælper også med at forhindre rust. En glat overflade er vigtig for komfort og renlighed. Ekstra trin som perleblæsning eller polering kan få det til at føles bedre.
Kulfiber og tekniske plasttyper
Udfordringer ved bearbejdning af CFRP
Kulfiberkompositter er meget stærke og stive. De er meget lette. Disse egenskaber fungerer godt til lemstøtter og rammer. Men CFRP er svær at bearbejde. Fibrene flosser hurtigt og sløver værktøj. Skærestøv skal håndteres forsigtigt. Delaminering kan forekomme under boring.
PEEK-, Delrin- og Nylon-grænseflader
Teknisk plast udfører forskellige opgaver. PEEK er godt til varme eller sterile miljøer. Delrin holder formen og er let at skære. Nylon absorberer stød og vibrationer. Disse materialer placeres ofte mellem metaldele og kroppen. De reducerer vægten og øger komforten. Valg af det rigtige materiale påvirker omkostningerne, hvor let det er at skære, og hvilken efterbehandling det kræver. Hver type har sine egne fordele.
Kritiske exoskeletkomponenter fremstillet med exoskelet CNC-bearbejdning
CNC-bearbejdning af exoskelet fremstiller de vigtigste robotdele, der gør det muligt for bærbare systemer at fungere. Led, beslag, huse og strukturelle dele kommer alle fra denne proces. Hvert stykke skal opfylde nøjagtige specifikationer. Indego-projektet viser dette tydeligt. Ingeniører brugte Protolabs' CNC-bearbejdning og 3D-printning under udviklingen. De brugte CNC-tjenester til at bearbejde fixtures, der indeholdt komponenter til ultralydssvejsning. Dette trin var nøglen til at bygge det robotiske exoskelet. Den samme præcision går igennem hver del af en færdig enhed.
Led og artikulationsmekanismer
Hængselsamlinger og roterende samlinger
Hængselsenheder og roterende led danner den bevægelige kerne i ethvert exoskelet. Disse dele håndterer konstant bevægelse og belastning. Et hofteleds kugleleds grænseflade skal understøtte fleksion, ekstension, abduktion og adduktion. Det bærer også kropsvægt. Dette kræver høj strukturel stabilitet og meget lidt slør. CNC-bearbejdning kombineret med CAD-modellering giver ingeniører mulighed for at designe og skære leddet for den bedste pasform. Kuglekomponenten kan fremstilles med tolerancer så små som et par mikrometer. Leddet bearbejdes for at matche disse tolerancer. Den resulterende tætte pasform minimerer slør i leddet. Jævn artikulation følger. Pålidelig biomekanisk ydeevne kommer derefter.
Tolerancekrav for jævn bevægelse
Tolerancekontrol adskiller gode samlinger fra fantastiske samlinger. Tabellen nedenfor viser, hvad forskellige komponenter har brug for.
| Component | Præcisionskrav | Produktionsdetaljer |
| Harmoniske reduktionsgear | ≤0.005 mm ellipticitet på knastflader | Kontroller deformation af ultratyndvæggede flexsplines (0.2-0.8 mm vægtykkelse) via præcisionsslibning |
| RV-reduktionsgear | ≤±0.01 mm positionsnøjagtighed | Tolerancekomplekse cykloidale tandprofiler og stifthusboringer; afgørende for robotbaser med høj belastning |
| Krydsede rullelejer | ≤0.003 mm rundhed; Ra ≤0.2 μm ruhed | Oprethold løbebanens præcision selv med tyndvæggede strukturer |
| Samlehuse | ≤0.02 mm positionsnøjagtighed ved flere huller | Balanceret letvægtsdesign i 6061/7075 aluminium med strukturel stivhed |
| Proceskontrol | CPK > 1.33 for produktion i store mængder | Specialiserede fiksturer til tyndvægget deformationskontrol, måling i maskinen og slidkompensation, SPC og efterbehandling såsom anodisering og præcisionsslibning |
Præcisions-CNC-bearbejdning fremstiller også præcise huse og komplekse stier til sensorer og styreledninger. Dette muliggør jævn fordeling af tryksensorer, som dem under fødderne. Små bevægelser opfanges, og responsen bliver bedre. Præcisionsbearbejdning med flere akser skaber beskyttende lag af aluminium og polymerlegeringer. Disse lag er formet til at passe til specifikke samlingsgeometrier. De beskytter følsomme sensorer og styreenheder mod fugtighed og miljøskader. For kugle- og stiftsamlinger under belastning reducerer efterbehandlingsmetoder som fysisk dampaflejring, kemisk dampaflejring, polering og præcisionsbearbejdning slid og friktion. Spejlblank polering gennem præcisionsbearbejdning og slibende processer reducerer overfladefejl. Dette hjælper med at holde samlingens bevægelse jævn over tid.
Strukturelle rammer og forbindelser
Topologioptimering til vægtreduktion
Vægt betyder noget i bærbare systemer. Hvert gram påvirker, hvor komfortabel brugeren føler sig, og hvor træt de bliver. Topologioptimering fjerner materiale, hvor det ikke er nødvendigt. Resultatet er en ramme, der bevarer sin styrke, men mister ekstra masse. Denne optimering fungerer sammen med bearbejdning. Ingeniører simulerer først belastningsbaner. Derefter skærer de alt væk, der ikke bærer belastning. Den endelige form ser ofte organisk ud. Den følger kraftlinjer i stedet for simple geometriske former.
Tyndvæggede og komplekse geometrier
Tyndvæggede sektioner og komplekse geometrier presser bearbejdningen til det yderste. Disse funktioner sparer vægt uden at gå på kompromis med stivheden. Men de bøjer også under skæring. Specialiserede fiksturer holder tynde vægge på plads. Måling i maskinen fanger enhver afvigelse med det samme. Slidkompensation holder værktøjerne skarpe og præcise. CNC-rammer i ét stykke fjerner samlinger og fastgørelseselementer. Dette reducerer vægten yderligere og øger den samlede stivhed. Slidstærke strukturelle rammer drager fordel af denne tilgang. Designet føles lettere på kroppen. Det holder også længere under gentagen belastning.
Beslag, huse og stik
Brugerdefinerede grænseflader til menneskelig anatomi
Beslag og stik skal passe til den menneskelige krop. Hver bruger har en forskellig form. Brugerdefinerede tilpasningsflader løser dette problem. CNC-bearbejdning skærer hvert beslag, så det passer til brugeren. Dette forbedrer ergonomien og sænker trykpunkter. Leddelte ledhuse følger den samme logik. De omslutter leddene og beskytter de indre mekanismer. Hofte-/knæledhuse har brug for en præcis kontur. En dårlig pasform forårsager ubehag og begrænser bevægelse. En god pasform føles naturlig. Brugeren glemmer, at enheden er der.
Gevindindsatser og fastgørelsesfunktioner
Gevindindsatser og fastgørelsesfunktioner holder det hele sammen. Disse små detaljer afgør, om en enhed forbliver stram eller rasler løs. CNC-bearbejdning skærer gevind med præcis stigning og dybde. Den borer også tværhuller og fræser flade huller i samme opsætning. Dette holder alle funktioner justeret. Aktuatorbeslag kræver denne grad af omhu. Et forkert justeret gevind kan blive afrivet under belastning. Et velskåret gevind holder i tusindvis af cyklusser. Aktuatoren forbliver sikker. Hele systemet forbliver pålideligt.
Fordele ved Exoskelet CNC-bearbejdning
Præcisions-CNC-bearbejdning og repeterbarhed
Opnåelse af stramme tolerancer
Små tolerancer afgør, om en bærbar enhed bevæger sig jævnt eller sidder fast. Præcisions-CNC-bearbejdning når værdier, som andre metoder ikke kan matche. Slibning opnår typisk ±0.005 mm og bedst mulige ±0.001 mm. CNC-fræsning holder typisk ±0.025 mm og bedst mulige ±0.005 mm. Trådgnistning går endnu strammere ved ±0.0001 tommer (0.0025 mm) eller bedre. Disse værdier er vigtige for samlingsgrænseflader og aktuatorbeslag. En sjusket boring ødelægger justeringen. En præcis boring holder alt kørende korrekt.
Konsistens på tværs af produktionskørsler
Gentagelsesnøjagtighed er det, der adskiller hobbybyggeri fra rigtige produkter. Hver enhed skal matche den første. CNC-automatisering leverer dette. Maskinen følger det samme program i hver cyklus. Ingen menneskelig variation sniger sig ind. Denne konsistens hjælper exoskelet-CNC-bearbejdning med at skalere fra én prototype til fuld produktion. Købere får identisk geometri og tilpasning på tværs af hvert parti.
Komplekse geometrier og designfrihed
Underskæringer, konturer og organiske former
Fuld 5-akset simultan bearbejdning bevæger alle fem akser på én gang. Dette åbner op for underskæringer og skulpturerede overflader. En italiensk ingeniør arbejdede sammen med Lewei Precision for at bygge et passivt exoskelet til hele kroppen ved hjælp af denne metode. Værktøjet nærmer sig fra mange vinkler i én opsætning. Kumulative fejl fra repositionering forsvinder. Organiske former, der følger den menneskelige anatomi, bliver mulige.
Hurtig prototyping og iteration
CNC og 3D-printning arbejder ofte sammen. Indego-projektet brugte begge dele under udviklingen. Ingeniører brugte CNC-bearbejdning til fiksturer og præcise dele. Additiv fremstilling håndterede komplekse geometrier og tilpasning. Denne kombination fremskynder iteration. Designere tester rigtige metaldele tidligt. De opdager problemer, før værktøjet bliver skåret til.
Materiale alsidighed og overfladefinish
Metaller, plast og kompositter
CNC håndterer en bred vifte af materialer. Aluminium, rustfrit stål, titanium, messing, kobber og hærdet stål bearbejder alle godt. Hver især har forskellige vægt- og styrkeafvejninger. Tabellen nedenfor viser, hvordan CNC klarer sig i forhold til additiv fremstilling.
| Kategori | CNC Machining | Additiv Manufacturing |
| Mekanisk styrke | Stærke, tætte dele fra massivt materiale | Lagbinding skaber svage punkter |
| Tolerancer | Meget stram og konsistent | Moderat; varierer efter teknologi |
| Overfladebehandling | Glat, ofte monteringsklar | Grovere; muligvis behov for efterbehandling |
| Skalerbarhed | Skalerer problemfrit til fuld produktion | Bedst til løb med lav volumen |
| Materiale muligheder | Bredt udvalg, inklusive titanium | Begrænset i visse metaller |
| Strukturel integritet | Fuldt tæt; ingen støttestrukturer | Kan have brug for varmebehandling |
| Del størrelse | Ikke begrænset af byggekammer | Byggekammerets grænser for størrelse |
| Varmemodstand | Stabil ved høje temperaturer | Risici ved termisk forvrængning |
Som-maskineret vs. poleret finish
Overfladefinish påvirker komfort og hygiejne. Maskinfremstillede overflader fungerer fint til indvendige beslag og huse. Polerede overflader er egnede til hudkontaktpunkter. Spejlgnistning når ±0.00005 tommer (0.0013 mm) eller bedre. Dette niveau af glathed reducerer friktion og slid. Det gør også rengøring lettere til medicinsk brug.
Designovervejelser ved CNC-bearbejdning af exoskelet
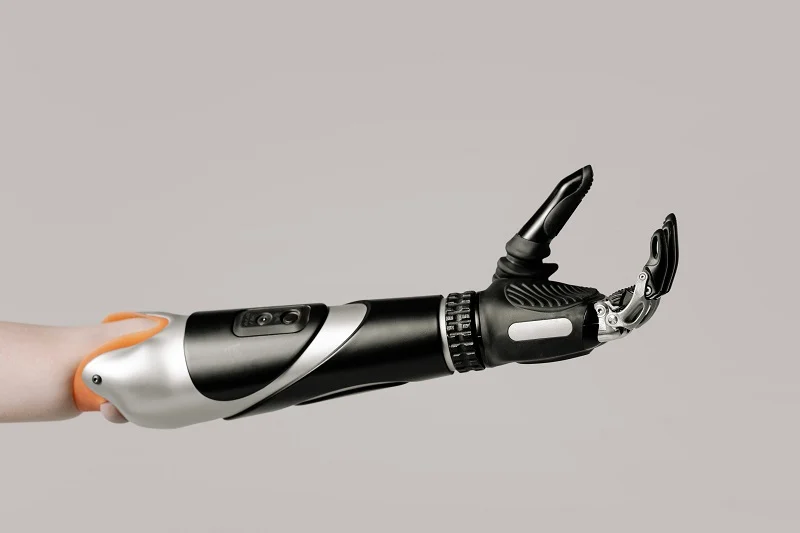
Afbalancering af præcision og omkostninger
Tolerancer påvirker, hvordan en bærbar enhed passer og føles. En løs samling vakler og forårsager ubehag. En stram samling bevæger sig glat og føles naturlig. Men strammere tolerancer koster mere, fordi maskinen kører langsommere, værktøjer slides hurtigere, og inspektion tager længere tid. Ingeniører skal finde det optimale punkt. Kritiske grænseflader som samlingsboringer kræver de strammeste specifikationer. Ikke-kritiske beslag kan være løsere. Denne balance holder enheden sikker uden at sprænge budgettet.
Bedste praksis for GD&T
GD&T fortæller maskinarbejderen, hvad der virkelig betyder noget. Det definerer datums, funktionskontroller og tilladt variation. God GD&T starter med klare datumreferencer ved at vælge stabile overflader. Brug positionstolerancer til hulmønstre og profilkontroller til buede overflader. Undgå overtolerancering af funktioner, der ikke påvirker funktionen. Dette holder inspektionen enkel og reducerer spild. Målet er at kommunikere designintentionen uden at tilføje unødvendige omkostninger.
Ra-værdier for komfort og hygiejne
Overfladefinish påvirker, hvordan enheden føles på huden. Ru overflader irriterer huden og fanger bakterier, mens glatte overflader føles bedre og nemmere at rengøre. Ra måler gennemsnitlig overfladeruhed. Lavere Ra betyder en glattere finish. Tabellen nedenfor viser typiske krav.
| Anvendelse | Ra-rækkevidde | Noter |
| Hudkontaktpunkter | Lav Ra | Glat fornemmelse, nem at rengøre |
| Indvendige beslag | Moderat Ra | Funktionel, ikke rørt |
| Fælles grænseflader | Lav Ra | Reducerer friktion og slid |
Efterbehandling til medicinsk og industriel brug
Medicinske exoskeletter kræver ekstra pleje. Polering fjerner værktøjsmærker og skaber en hygiejnisk overflade. Anodisering tilføjer et beskyttende lag på aluminium. Perleblæsning giver et ensartet mat udseende. Industrielle enheder kan springe kosmetiske trin over og i stedet fokusere på slidstyrke. Den rigtige efterbehandling afhænger af, hvor enheden skal bruges.
Opsætningstid og værktøjsændringer
Enhver opsætning øger omkostningerne, fordi maskinen stopper, operatøren flytter emnet, og præcisionen kan ændre sig. Fem-akset bearbejdning reducerer opsætninger, da emnet forbliver fastspændt. Færre værktøjsskift sparer også tid. En veldesignet emne kræver færre operationer, hvilket reducerer arbejdskraft og maskintimer. Design med henblik på fremstillingsevne betyder, at man tænker over dette tidligt.
Materialevalgs indflydelse på omkostninger
Materialevalg påvirker omkostningerne på to måder. Prisen på råmaterialer varierer meget. Titanium koster mere end aluminium. Maskinbearbejdelighed spiller også en rolle. Hårde materialer slider værktøj hurtigere og skærer langsommere. En omkostningsestimeringsmodel for håndlavede exoskeletdele bruger materialetype som input. Den summerer materialeomkostninger, arbejdskraft, maskinvedligeholdelse, afskrivninger og behandlingstid. Valg af det rigtige materiale afbalancerer styrke, vægt og budget. Målet er holdbarhed uden overforbrug.
Valg af NOBLE til CNC-bearbejdning af exoskelet

Fuld service fra design til montering
NOBLE arbejder med metal og plastik. Men vi gør mere end blot at skære dele. Vi tager os af design, prototyping, produktion og montering. Ét team håndterer alt fra start til slut. Dette sparer tid og reducerer fejl. Kommunikationen forbliver tydelig fra den første skitse til det færdige produkt.
Et bærbart system kræver beslag, aktuatorbeslag og elektroniske huse, der passer sammen. NOBLE fremstiller alle disse dele i vores eget værksted. Snævre tolerancer er gældende for hele systemet. Den færdige enhed bevæger sig problemfrit. Hver komponent matcher det originale design. Samlingen sker i første forsøg.
ISO 9001:2015 og ISO 13485:2016
Certificeringer er vigtige for dele, der bæres på kroppen. NOBLE har ISO 9001:2015 for generel kvalitetsstyring. Vi har også ISO 13485:2016 for medicinsk udstyr. Denne standard er nøglen til bærbare robotsystemer. Den dækker designkontrol, produktion og slutinspektion.
ISO 13485 er ikke et lovkrav for alle leverandører, men det er den globale industristandard, som producenter af medicinske robotter forventer. Den viser, at en partner driver et kvalitetssystem med kontrolleret, sporbar og valideret produktion.
Forskellige regioner har forskellige regler. Tabellen nedenfor viser, hvad partnere har brug for til medicinsk arbejde.
| Certificering / Standard | Område | Påkrævede standarder |
| ISO 13485 | Global | Certificeret QMS, validerede parametre, enhedshistorikoptegnelser |
| FDA 21 CFR del 820 | United States | Designsporbarhed, procesvalidering (IQ/OQ/PQ), partisporbarhed |
| EU MDR 2017/745 | Europa | Teknisk dokumentation, materialecertifikater, risikostyring (ISO 14971) |
| PMDA / MHLW | Japan | Producentregistrering, JIS-kompatible certifikater |
| TGA | Australien | Væsentlige principper, resuméer af biokompatibilitet |
NOBLE opfylder disse standarder. Dine dele består revisioner hurtigere.
Brancher, vi hjælper
medicinske anvendelser
Medicinske exoskeletter hjælper patienter med at genvinde mobilitet efter skade eller sygdom. Disse apparater har brug for præcise led og komfortable kontaktpunkter. NOBLE fremstiller komponenter til begge formål. Glatte overflader forhindrer hudirritation over lange brugsperioder. Snævre tolerancer holder ledbevægelsen stabil og naturlig. Resultatet er en sikker og pålidelig enhed, der understøtter heling.
Kliniske exoskeletter står over for de samme krav. De gennemgår sterilisering og gentagen brug. Vi er afhængige af en certificeret partner med dokumenterede processer for at sikre, at hver enhed opfylder specifikationerne.
Industrielle og militære applikationer
Industrielle exoskeletter reducerer risikoen for skader i fabrikker. Arbejdere bruger dem til at løfte tunge byrder uden belastning. Militære versioner hjælper soldater med at bære udstyr over lange afstande. Begge kræver stærke, lette dele, der holder til hård brug. NOBLE bruger aluminium og titanium til disse opgaver. Komplekse geometrier fra designoptimering er ikke noget problem. Resultatet er en stærk ramme, der ikke tynger brugeren ned.
Vores komplette tilgang
Designsupport og prototyping
Godt design sænker omkostningerne senere. NOBLE hjælper ingeniører med at vælge materialer og funktioner til skæring. Vi ser på tolerancer, finishbehov og omkostningsdrivere tidligt. Prototyping følger hurtigt. Du får rigtige dele til at teste pasform og funktion før fuld produktion. Dette fanger problemer, når ændringer er billige og hurtige.
Produktion, montering og kvalitetssikring
Efter designgodkendelse starter vi produktionen. Vores maskiner kører det samme program i hver cyklus. Hver del matcher den første. Vi inspicerer hvert stykke før samling. Derefter samler vi alt og kontrollerer den endelige enhed. Kvalitetsregistreringer opbevares sammen med hver ordre. Dette giver dig fuld sporbarhed fra råvare til færdigt produkt.
CNC-bearbejdning af exoskeletter leverer de præcise, holdbare og lette dele, som medicinske og industrielle exoskeletter kræver. Materialevalg, designbeslutninger og procesvalg har alle betydning for formgivning, ydeevne og omkostninger. Ingen anden metode matcher præcisionen, repeterbarheden og designfriheden ved CNC-arbejde. Derfor er det så vigtigt at vælge en partner, der forstår både bearbejdnings- og robotapplikationsbehov. Fremadrettet vil hybridproduktion, AI-drevet værktøjsbaneoptimering og avancerede materialer reducere vægten og forbedre overfladekvaliteten. Klar til at bygge dit næste exoskelet? Tal med NOBLE om dine CNC-bearbejdningsbehov i dag.
Ofte stillede spørgsmål om CNC-bearbejdning af exoskelet
Hvad bruges exoskelet CNC-bearbejdning til?
Den fremstiller præcis de dele, som bærbare robotter har brug for. Led, rammer, beslag og huse kommer alle fra denne proces. Medicinsk udstyr bruger den til at hjælpe folk med at komme sig og bevæge sig. Industrielle og militære systemer bruger den til at bære belastninger og forhindre skader. Metoden giver snævre tolerancer og resultater, der forbliver de samme hver gang.
Hvilke materialer fungerer bedst til eksoskeletdele?
Det afhænger af opgaven. Titanium grad 5 og grad 23 fungerer godt til bærende samlinger. Aluminium 6061 og 7075 er gode til stel. Kulfiber sparer vægt, men er svær at skære. Plastik som PEEK og Delrin håndterer grænseflader og absorberer stød. Hvert valg påvirker omkostningerne, hvor let det er at skære og behovet for efterbehandling.
Hvorfor er 5-akset bearbejdning bedre end 3-akset til exoskeletter?
Femaksede maskiner skærer kropsformede dele i én opsætning. Delen forbliver fastspændt, så fejl fra bevægelse forsvinder. Treakset arbejde kræver mange opsætninger, og stablingsfejl kan skubbe et boring ud af tolerancen. Femaksede maskiner når også underskæringer og hule kanaler, som enklere maskiner ikke kan røre ved.
Hvor snævre kan tolerancer blive med CNC-bearbejdning af exoskelet?
Slibning når typisk ±0.005 mm og bedst muligt ±0.001 mm. CNC-fræsning holder typisk ±0.025 mm og bedst muligt ±0.005 mm. Trådgnistning går strammere ved ±0.0001 tommer eller bedre. Samlingsflader og aktuatorbeslag har brug for disse tal for at holde bevægelsen jævn og justeringen korrekt.
Kan CNC-bearbejdning og 3D-printning fungere sammen?
Ja, og det gør de ofte. Indego-projektet brugte begge dele under udviklingen. CNC-fremstillede fiksturer og præcise metaldele. Additiv fremstilling håndterede komplekse former og specialarbejde. Denne kombination fremskynder testning og giver designere mulighed for at afprøve rigtige dele, før den fulde produktion begynder.
Hvilken overfladebehandling har medicinske exoskeletter brug for?
Hudkontaktpunkter kræver en lav Ra for komfort og nem rengøring. Indvendige beslag kan have en moderat finish, da ingen rører ved dem. Samlingsflader kræver også en lav Ra for at reducere friktion og slid. Polering, anodisering og perleblæsning er almindelige efterbehandlingstrin for medicinske enheder.
Hvilke certificeringer skal en maskinbearbejdningspartner have?
Se efter ISO 9001:2015 for generel kvalitetsstyring. ISO 13485:2016 er vigtigst for medicinsk udstyr. Den dækker designkontrol, produktion og inspektion. Regionale regler som FDA 21 CFR Part 820 og EU MDR 2017/745 kan også gælde. Disse standarder viser, at en partner driver en kontrolleret, sporbar butik.
Hvordan sænker jeg omkostningerne ved CNC-bearbejdning af exoskelet?
Reducer antallet af opsætninger og værktøjsskift. Fem-akset bearbejdning holder emnet fastspændt, hvilket sparer tid og arbejde. Vælg materialer, der balancerer styrke, vægt og bearbejdelighed. Løsn tolerancerne på ikke-kritiske beslag. Godt design med henblik på fremstillingsevne reducerer omkostningerne uden at ofre præcision, hvor det tæller.






