
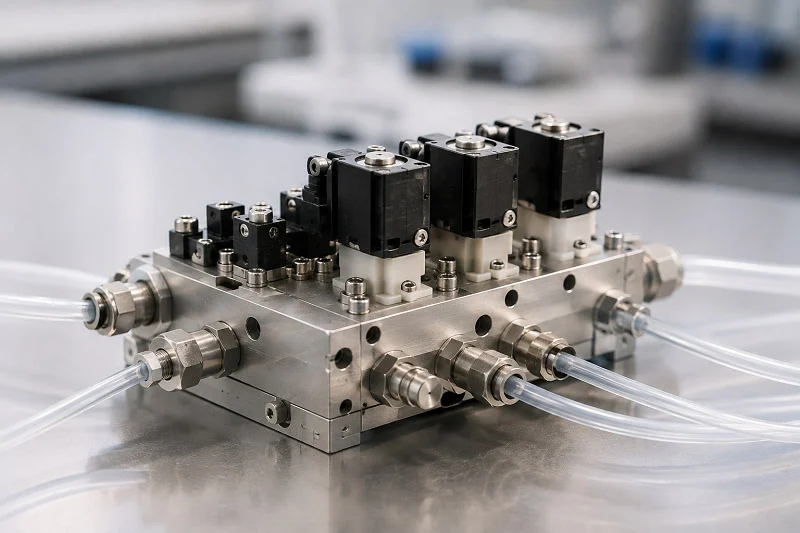
Valget af de rigtige hydrauliske ventilblokke former hele dit systems succes. Det ene valg påvirker ydeevne, omkostninger og langsigtet pålidelighed. Det hydrauliske marked viser reel vækst her – rapporter anslår det globale marked for disse dele i 2024 til omkring 2.2 milliarder USD.
| Rapporteret kilde | Markedsstørrelse i 2024 (millioner USD) |
| Rapportattributtabel | 2190.4 |
| FAQ-sektion | 2304.3 |
Ethvert hydraulisk job kræver forskellige afvejninger. Nogle fokuserer på at reducere vægten. Andre skal håndtere ekstremt tryk. Dit systems miljø, driftscyklus og vedligeholdelsesplan påvirker alle det bedste design af fluidiske ventilblokke. At vide, hvordan hydrauliske ventilblokke fungerer under reelle forhold, hjælper dig med at undgå dyre redesigns. Smarte materialevalg og præcis fremstilling forvandler en simpel ventil til en pålidelig arbejdshest. Denne guide gennemgår disse valg trin for trin.
Definition af fluidventilblokken og dens kernefunktion
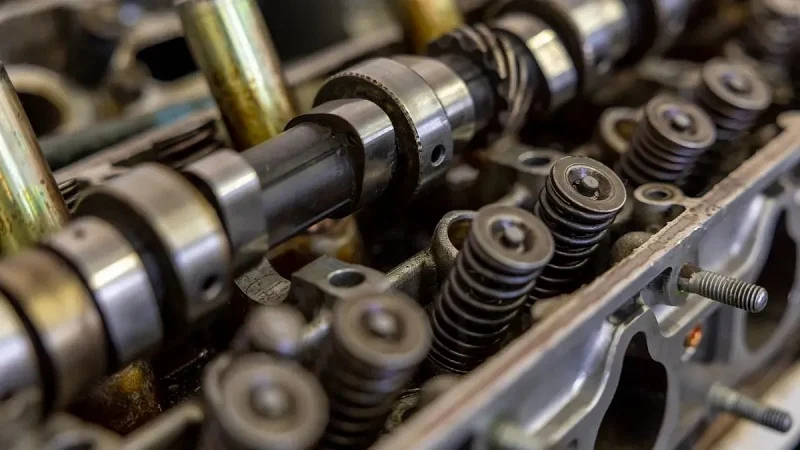
Forestil dig en fluidisk ventilblok som trafikbetjent for dit system. Den håndterer de vanskelige opgaver med at flytte væske, kontrollere tryk og styre aktuatorer, alt sammen i én smart pakke. De primære opgaver for hydrauliske ventilblokke er enkle: de styrer, hvor væsken skal hen, hvor meget tryk den har, og hvornår den ankommer. Uden dette centrale knudepunkt ville dit system have brug for mange separate rør og fittings. Det øger vægten, omkostningerne og de steder, hvor lækager kan starte. Hydrauliske ventilblokke hjælper med at holde disse systemer kørende godt.
Manifoldens rolle i fluidkraftsystemer
En manifold er grundlaget for ethvert moderne fluidkraftsystem. Den holder delene på plads og forbinder dem gennem interne passager. Dette design reducerer antallet af udvendige slanger. Hele opsætningen forbliver mere kompakt. Hydrauliske ventilblokke fungerer som den primære støtte og forvandler et rod af slanger til en pæn og organiseret enhed. Systemet vinder ved mindre kompleksitet.
Styring af strømningsbaner og regulering af tryk
Den første opgave for hydrauliske ventilblokke er at sende væske derhen, hvor den skal. Forskellige interne dele enten blokerer eller lader væsken flyde. Nogle frigiver tryk, når det er nødvendigt. Andre stopper tilbagestrømning, der kan beskadige dele. Automatiserede valg giver ekstra kontrol til komplekse opgaver. Alle disse dele arbejder sammen inde i blokken.
Trykstyring er lige så vigtig. Trykstyringsdele holder styr på tingene. Reducerende dele holder et fast niveau nedstrøms. Aflastningskanaler dræner ekstra væske tilbage til tanken, når trykket bliver for højt. Sekvenserende dele venter, indtil et nøkkeltryk er nået, og sender derefter flowet et andet sted hen. Nogle systemer bruger pilotstyrede typer til endnu mere avanceret styring. Dette stopper lækager og sprængte rør.
Konsolidering af komponenter for at reducere lækagepunkter
Her er en simpel sandhed om hydrauliske systemer: Hvert lækagepunkt kan forårsage en fejl. Hver fitting, hver samling, hver forbindelse kan gå i stykker med tiden. Ved at samle mange dele i én blok reducerer du antallet af udvendige forbindelser betydeligt. Det betyder færre steder, hvor væske kan lække ud. Hydrauliske ventilblokke giver også strukturel støtte med deres aluminium- eller støbejernskrop. Rørsamlinger håndterer indløb, returløb og dræning pænt. Resultatet er et system, der forbliver pålideligt i længere tid og kræver mindre vedligeholdelse. God ydeevne afhænger af smart konsolidering.
Nøglepræstationsmålinger for ventilblokke
Ikke alle hydrauliske ventilblokke fungerer ens. Du skal kontrollere et par nøgletal. Flowhastighed, trykklassificering, lækagetolerance og forventet cykluslevetid er alle vigtige. Hydrauliske systemernes ydeevne afhænger af at vælge de rigtige tal til hvert job. Sporing af disse tal hjælper med at forbedre den samlede effektivitet.
Flowhastighedskapacitet og trykklassificeringer
Flowhastigheden fortæller dig, hvor meget væske blokken kan flytte. For et topflowbehov på 25 l/min skal du vælge en del, der er klassificeret til 30 til 40 l/min. De 25 til 50 procent ekstra over toppen giver dig bedre kontrol ved lave indstillinger. Trykklassificeringen er lige så vigtig. For et system med 40 bar arbejdstryk skal du vælge dele, der er klassificeret til mindst 1.5 gange det, eller 60 bar. Sprængningsklassificeringerne bør være mere end 3 gange arbejdstrykket. Forskellige typer håndterer forskellige områder. Lavtrykskontroldele håndterer op til 50 ln/min ved 64 til 200 bar. Højtrykskontroldele kan klare op til 100 ln/min ved 400 til 700 bar. Dele til lavt trykfald bevæger sig op til 1000 ln/min.
Lækagetolerance og forventet cykluslevetid
Lækagetolerancen afhænger af din anvendelse. Systemet, der driver en fabrikspresse, kan håndtere en vis intern lækage. En medicinsk enhed eller en del til luftfart kan ikke. Ventilblokkens design, tætningsmaterialerne og overfladefinishen er alle med til at kontrollere det. Cykluslevetiden tæller, hvor mange gange den indvendige mekanisme kan åbne og lukke, før den slides. Hydrauliske ventilblokke af højere kvalitet bruger hærdede spoler og snævre tolerancer for at forlænge denne levetid. Forvent tusindvis til millioner af cyklusser afhængigt af designet og hvordan det kører. Hydrauliske systemer fungerer bedst, når blokken passer til arbejdsmiljøet. God effektivitet og stærk ydeevne afhænger af at få disse detaljer rigtige.
Materialer til en fluidisk ventilblok
At vælge det rigtige materiale til en fluidventilblok er halvdelen af ingeniørarbejdet. Materialet bestemmer vægt, styrke, omkostninger og hvordan blokken håndterer tryk. Forskellige hydrauliske opgaver kræver forskellige råmaterialer. Nogle systemer kører på mobilt udstyr, hvor hvert pund tæller. Andre er placeret på fabrikker, hvor holdbarhed er vigtigere end vægtbesparelser. Forståelse af disse afvejninger hjælper dig med at matche blokken til opgaven.
Aluminiumlegeringer: Industristandarden
Aluminium dominerer verdenen af hydrauliske ventilblokke med god grund. Det tilbyder et styrke-til-vægt-forhold, som stål simpelthen ikke kan matche. En typisk aluminiumsblok vejer omkring en tredjedel af en tilsvarende stålblok. Denne vægtbesparelse er enormt vigtig i mobile applikationer som gravemaskiner, gaffeltrucks og landbrugsudstyr. Mindre vægt betyder bedre brændstofeffektivitet og nemmere installation.
Aluminium leder også varme godt. Hydrauliske systemer genererer varme, når væsken bevæger sig gennem trange passager. Aluminium trækker den varme væk fra kritiske tætninger og ventiler, hvilket forlænger deres levetid. Materialet modstår korrosion naturligt og danner et tyndt oxidlag, der beskytter mod fugt og mange kemikalier.
| Ejendom | Værdiområde |
| trækstyrke | 185 – 250 MPa (27 – 36 ksi) |
| Udbyttestyrke | 125 – 185 MPa (18 – 27 ksi) |
Disse tal viser, hvorfor aluminium håndterer de fleste hydrauliske applikationer med sikkerhed. Flydespændingen fortæller dig, hvornår materialet begynder at deformeres permanent. For en blok, der er klassificeret til et arbejdstryk på 250 bar, giver aluminiums flydespænding en komfortabel sikkerhedsmargin.
Ikke alle aluminiumlegeringer yder det samme. Valget af legering ændrer bearbejdelighed, styrke og miljøoverholdelse.
- Legering 6042Anvendes i pneumatiske og hydrauliske manifolde og ventilblokke, hvilket giver forbedret bearbejdelighed og RoHS-overholdelse.
- Legering 6061Almindeligt anvendt til hydrauliske ventilhuse, ventiler og ventildele, kendt for godt styrke-til-vægt-forhold og korrosionsbestandighed.
- Legering 6262Specifikt udviklet til bearbejdning, anvendt i hydrauliske ventilblokke, men indeholder bly og opfylder ikke RoHS/ELV-kravene.
RoHS-sondringen bliver vigtigere hvert år. Regler i Europa og andre steder begrænser farlige stoffer. Hvis dit produkt sendes internationalt, skal du vælge 6042 eller 6061 for at forblive i overensstemmelse med reglerne. Disse legeringers bearbejdelighed påvirker også produktionsomkostningerne. Bedre bearbejdelighed betyder hurtigere cyklustider og mindre værktøjsslid.
Stål og rustfrit stål til højtrykssystemer
Nogle hydrauliske applikationer går langt ud over, hvad aluminium kan håndtere. Ekstreme tryk, barske kemikalier og slidende miljøer kræver stål. Kulstofstål og legeret stål giver betydelig styrke. En blok af kulstofstål kan håndtere kapaciteter op til PN500 (7250 PSI). Dette trykniveau ville deformere aluminium hurtigt.
Stål modstår også træthed bedre end aluminium. Gentagne trykcyklusser skaber spændinger inde i blokken. Stål kan klare millioner af cyklusser uden at revne. Denne holdbarhed gør stål til standarden for industrielle presser, minedriftsudstyr og offshore boresystemer.
Rustfrit stål tilføjer korrosionsbestandighed til blandingen. Saltvand, kemiske udvaskninger og fugtige miljøer angriber kulstofstål over tid. Rustfrit stål indeholder krom, som danner et beskyttende lag mod rust. Dette gør det ideelt til marinehydraulik, fødevareforarbejdningsudstyr og farmaceutisk produktion.
Afvejningen kommer med vægt og omkostninger. Stålblokke vejer betydeligt mere end aluminium. De koster også mere at bearbejde, fordi materialet er hårdere for skæreværktøjer. Til stationært udstyr, hvor vægten ikke betyder noget, er stål fornuftigt. Til mobile applikationer udelukker vægtstraffen det ofte.
Alternative materialer: Messing, plast og kompositter
Ud over de to store materialer findes der adskillige andre råmaterialer, der opfylder specialiserede hydrauliske behov. Messing tilbyder en omkostningseffektiv løsning til lavtrykssystemer. Det er let at bearbejde, modstår korrosion og håndterer moderate tryk uden at sprænge budgettet. Mange pneumatiske systemer og hydrauliske lavtrykskredsløb bruger messingblokke med succes.
Konstrueret plast som PEEK åbner op for helt nye muligheder. Disse materialer modstår kemikalier, der ville ødelægge metalblokke. PEEK modstår syrer, baser, kulbrinter og andre ætsende medier uden behov for beskyttende belægninger. Denne kemiske resistens eliminerer sekundære tætningssystemer, hvilket forenkler ventildesign og reducerer fremstillingskompleksiteten.
Kemisk kompatibilitet viser, at mens PTFE opretholder en bredere modstandsdygtighed over for aggressive medier, udviser PEEK tilstrækkelig kompatibilitet med de fleste industrielle væsker, samtidig med at den tilbyder overlegen mekanisk ydeevne. Afvejningen mellem kemisk inertitet og termisk-mekanisk stabilitet bliver den afgørende faktor i materialevalg til applikationer over 200 °C.
PEEK opfylder også UL94 V-0 flammehæmmende standarder. Det gør det velegnet til anvendelser, der kræver både kemisk inertitet og sikkerhed. Materialet vejer langt mindre end metal, hvilket er nyttigt inden for luftfart og bærbart udstyr.
Kompositter blander fibre med polymermatricer for at skabe brugerdefinerede egenskaber. De tilbyder høj styrke med meget lav vægt. Kompositter koster dog mere og kræver specialiserede fremstillingsprocesser. De fleste hydrauliske ventilblokke er lavet af aluminium eller stål, medmindre et specifikt krav tvinger et andet valg.
Valget af råmaterialer afhænger i sidste ende af dit systems krav. Trykklassificering, vægtbudget, kemisk eksponering og omkostninger spiller alle en rolle i beslutningen. En kyndig produktionspartner hjælper med at navigere i disse valg. NOBLE, en førende produktionspartner i Kina, specialiserer sig i materialevalg og -forarbejdning. Deres ekspertise spænder over både metal- og plastfremstilling og hjælper kunder med at gå fra prototype til masseproduktion med tillid. De forstår, hvordan hvert materiale opfører sig under virkelige hydrauliske forhold, og kan anbefale den rigtige løsning til din specifikke applikation.
Støbeprocessen påvirker også materialevalget. Nogle legeringer støbes bedre end andre. Aluminium støbes let, hvilket gør det ideelt til storproduktion. Stål kræver mere komplekse støbeprocedurer. Tidlig forståelse af disse produktionsbegrænsninger forhindrer dyre redesign senere.
Processer egnet til Fremstilling af fluidiske ventilblokke
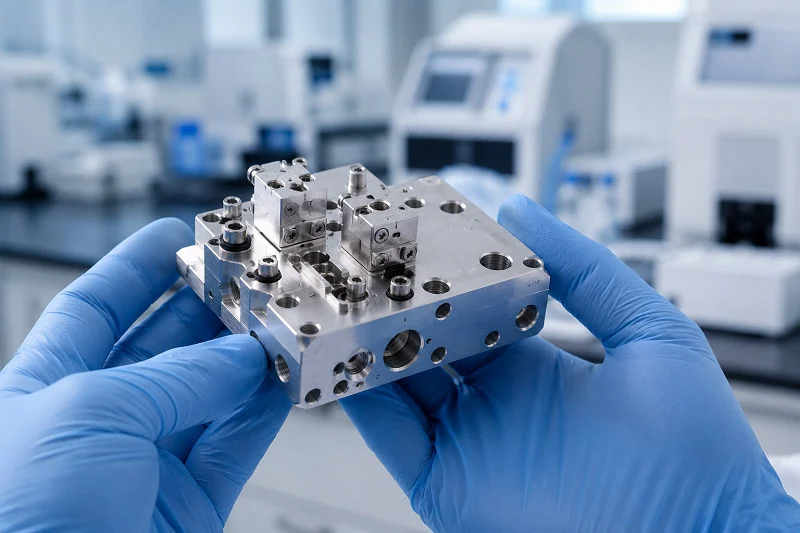
Det er ikke nok at vælge det bedste materiale. Du skal også bruge den rigtige måde at fremstille delen på. Måden, hvorpå du forvandler råmaterialet til en færdig blok, ændrer omkostningerne, nøjagtigheden og hvor godt det fungerer. Der er tre hovedtrin: at lave den rå form, skære den til den nøjagtige størrelse og behandle overfladen. Hvert trin bygger videre på det foregående. Hvis du får alle tre trin rigtigt, vil dit hydrauliske system fungere som planlagt.
Støbning og smedning: Fremstilling af emnet
Enhver hydraulisk ventilblok starter som et emne. Et emne er den grove form af den endelige del. To primære måder at fremstille disse emner på er støbning og smedning. Hver af dem passer til forskellige produktionsmængder og ydelsesbehov.
Trykstøbning er det bedste valg til hurtig fremstilling af mange dele. Varmt aluminium presses ind i en stålform under højt tryk. Resultatet er en form, der er tæt på den færdige del. Det betyder mindre skærearbejde senere. Trykstøbning giver dig en glattere overflade og mere præcise størrelser end smedning. For ventilblokemner betyder det, at de indvendige kanaler kommer ud renere. Mindre væsketurbulens betyder bedre ydeevne. Tabellen nedenfor viser de vigtigste forskelle.
| Proces | Overfladefinish (RMS) | Dimensionel tolerance |
| Die Casting | Glattere end smedning | Strammere end smedning |
| Smedning | 125 – 250 mikrotommer | ±0.020 tommer |
Smedning fungerer på en anden måde. Det bruger varme og tryk til at forme metallet. Metallets kornstruktur flugter med emnets form. Det gør blokken stærkere. Smedning er fantastisk til hydrauliske højtrykssystemer, hvor styrke er vigtigere end overfladens glathed. Afvejningen er tydelig. Smedede emner kræver mere bearbejdning for at opnå samme nøjagtighed som trykstøbte. De koster også mere pr. emne, når man laver mange.
Valget mellem disse to metoder afhænger af, hvor mange dele du har brug for, og hvor stærke de skal være. Trykstøbning fungerer godt til tusindvis af dele. Smedning passer til mindre mængder eller opgaver med meget højt tryk. Mange producenter bruger begge metoder afhængigt af opgaven. Kendskab til disse muligheder hjælper dig med at vælge den rigtige vej til din ventilstøbningsproduktion.
CNC MachiningOpnåelse af præcision
Emnet er kun begyndelsen. Ægte præcision kommer fra CNC-bearbejdning. Denne proces forvandler et råt støbegods eller smedegods til en færdig hydraulisk ventilblok med præcise størrelser. Uden det ville de indvendige kanaler ikke flugte korrekt. Hele systemet ville lække eller svigte.
CNC-bearbejdningscentre bruger roterende skæreværktøjer til at fjerne materiale. De fræser plane overflader, borer huller og laver komplekse indvendige kanaler. Disse kanaler er venerne i det hydrauliske system. De flytter væske fra en port til en anden med lille modstand. Hvor præcise disse kanaler er, bestemmer, hvor godt blokken fungerer.
Typiske tolerancer for hydrauliske ventilblokke varierer fra ±0.001 til ±0.005 tommer på nøglefunktioner. Borestørrelser for ventilspoler kræver ofte endnu strammere kontrol. Overfladebehandlinger på tætningsområder skal være glatte nok til at stoppe lækager. En god CNC-maskine kan holde disse tal på tværs af hundredvis eller tusindvis af dele.
Moderne bearbejdningscentre håndterer også komplekse former. Ingeniører kan designe indvendige kanaler, der sænker trykfaldet. De kan placere porte præcis hvor det er nødvendigt. Maskinen følger CAD-modellen nøjagtigt. Ingen gætværk, ingen manuelle justeringer.
Ved produktion i store mængder arbejder flere bearbejdningscentre samtidig. Én maskine grovfræser emnet. En anden færdiggør nøgleoverfladerne. En tredje borer de dybe huller til væskebaner. Denne opdeling af arbejdet holder cyklustiderne korte og kvaliteten stabil. Hver maskine fokuserer på én type job. Denne tilgang reducerer omstillingstiden og øger nøjagtigheden.
Efterbearbejdning og Overfladebehandling
Bearbejdning efterlader skarpe kanter og metalgrater. Disse grater skal fjernes, før blokken tages i brug. En løs grat i et hydraulisk system kan beskadige pakninger, tilstoppe ventiler og forårsage store fejl. Afgratning er ikke valgfrit. Det er et vigtigt trin i fremstillingsprocessen.
Det første trin er afgratning. Arbejderne bruger håndværktøj, slibende børster eller varmemetoder til at fjerne alle skarpe kanter. Automatiserede afgratningsmaskiner håndterer store mængder. Til komplekse indvendige kanaler når specialværktøjer hvert hjørne. Målet er en blok uden skarpe kanter nogen steder.
Dernæst kommer rengøring. Maskinvæsker, metalspåner og snavs skal fjernes fuldstændigt. Ultralydsrensetanke bruger højfrekvente lydbølger til at skrubbe alle overflader. Højtryksvandstråler blæser genstridigt snavs væk. Målet er en perfekt ren blok, der er klar til belægning eller montering.
Overfladebehandlinger tilføjer det sidste beskyttelseslag. Anodisering er almindeligt for aluminiumsblokke. Det skaber et hårdt, rustbestandigt oxidlag på overfladen. Den anodiserede belægning forbedrer også slidstyrken. For stålblokke giver belægning med zink eller nikkel rustbeskyttelse. Passivering behandler rustfrit stål for at forstærke dets naturlige oxidlag.
Nogle opgaver kræver specielle belægninger. Hårdanodisering for ekstrem slitage. Elektrolytisk nikkel for kemisk resistens. PTFE-belægning for lav friktion. Den rigtige behandling afhænger af arbejdsmiljøet. En dygtig produktionspartner kan hjælpe dig med at vælge.
Kvalitetskontrol gennemgår hvert trin. Størrelseskontroller bekræfter, at blokken opfylder kravene til trykket. Tryktests verificerer, at blokken kan håndtere arbejdstryk uden at lække. Flowtests måler, hvor godt de indvendige kanaler fungerer. Enhver blok, der ikke består disse tests, afvises.
NOBLE samler alle disse færdigheder under ét tag. Deres produktionskompetencer dækker både metal- og plastarbejde. De håndterer prototyping, små serier og fuldskalaproduktion. Deres team forstår, hvordan hver proces påvirker den færdige del. De kan foreslå den rigtige støbemetode, bearbejdningsplan og overfladebehandling til dit specifikke job. Den slags partnerskab sparer tid og reducerer risikoen.
Præcisionskrav til en fluidisk ventilblok
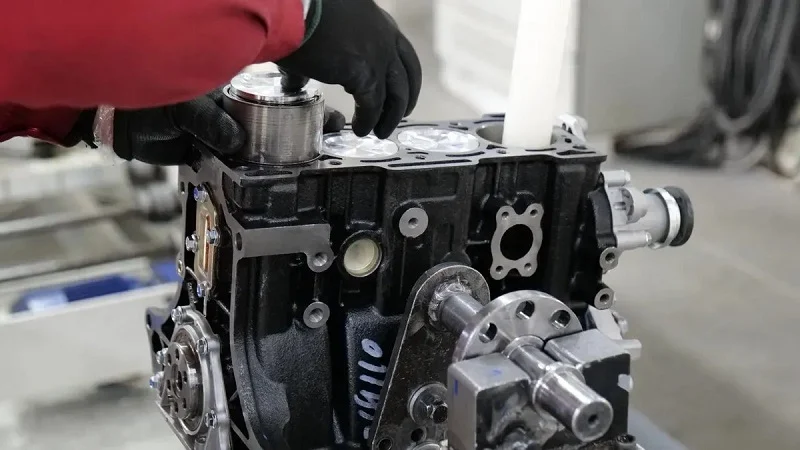
Præcision er det, der gør en hydraulisk ventilblok pålidelig i stedet for utæt. Den indvendige form styrer, hvor godt tætningerne holder, hvor jævnt delene bevæger sig, og hvor længe systemet holder. Små bearbejdningsfejl bliver til store problemer, når trykket opbygges. At få tallene korrekte tidligt forhindrer problemer senere.
Kritiske tolerancer og geometrier
Borediameteren er den vigtigste måling. Boringen holder spolen, der styrer den hydrauliske strømning. Hvis boringen er for stor, glider væsken forbi spolen og lækker ind i den. Hvis den er for lille, sætter spolen sig fast, og ventilen sætter sig fast. Typiske boretolerancer holder sig inden for ±0.001 til ±0.005 tommer, afhængigt af jobbet. Systemer, der kører mange cyklusser, har brug for den strammere ende af dette interval.
Overfladefinish er lige så vigtig. Ru overflader beskadiger pakninger og lader væske slippe ud. Tætningsfladen på en hydraulisk ventilblok skal måle Ra ≤0.8 μm. Denne glathed gør det muligt for O-ringe og pakninger at passe korrekt. Metal-mod-metal tætningsflader skal have samme finish for at forhindre væskeudslip under tryk.
Fladhed og parallelitet styrer, hvordan blokken forbindes med andre dele. En skæv monteringsflade vrider portmønsteret og forårsager interne lækager. Forseglingsfladens planhedstolerance bør forblive på ±0.003-0.005 mm. Dette snævre område sikrer jævn kontakt over hele fladen. For monteringsfladen forhindrer en planhedstolerance på 0.002 tommer (0.0508 mm) over portmønsterområdet forvrængning, der ville bryde forseglingen.
Parallelitet fungerer med planhed. Blokkens over- og underflader skal forblive parallelle. Hvis de glider, vrider blokken sig, når den boltes fast. Denne vridning belaster tætningerne og forkorter deres levetid. God bearbejdning holder paralleliteten inden for samme område som planhed.
Metrologiens rolle i Kvalitetskontrol
Du kan ikke styre det, du ikke kan måle. Metrologi giver dig dataene til at bekræfte, at hver hydraulisk ventilblok opfylder kravene. Koordinatmålemaskiner (CMM'er) klarer det hårde arbejde. En CMM måler blokken på snesevis af punkter og sammenligner aflæsningerne med CAD-modellen. Den kontrollerer borediametre, hulpositioner, planhed og parallelitet i én opsætning.
CMM-data opdager problemer, før delene sendes. En boring, der glider uden for tolerancen, bliver kasseret tidligt. En monteringsflade, der ikke opfylder planheden, bliver omarbejdet eller skrottet. Denne testning beskytter dit system mod tidlig fejl.
Dimensionskontroller fortæller kun en del af historien. Funktionstest bekræfter den faktiske opførsel. Tryktest fylder blokken med væske og holder den ved arbejdstryk. Blokken skal holde dette tryk uden eksterne lækager. Flowtest måler, hvor meget væske der bevæger sig gennem hver port, og kontrollerer for intern bypass. Sammen bekræfter disse test, at blokken fungerer som designet.
Ventilydelsestest binder alt sammen. Den samlede ventil gennemgår hele sit bevægelsesområde, samtidig med at reaktionstid, trykfald og lækage kontrolleres. Denne testning opdager problemer, som dimensionskontroller overser, såsom en spole, der sætter sig fast ved temperaturer, eller en tætning, der siver under vibrationer.
Hvert parti hydrauliske ventilblokke skal gennemgå den samme metrologitest. Inspektion af den første vare verificerer opsætningen. Kontrol undervejs opdager afvigelser tidligt. Den endelige inspektion bekræfter den færdige del. Denne lagdelte tilgang holder kvaliteten stabil på tværs af tusindvis af dele. En produktionspartner med stærke metrologikompetencer reducerer din risiko og leverer blokke, der fungerer pålideligt i marken.
Vigtige designovervejelser for en fluidventilblok
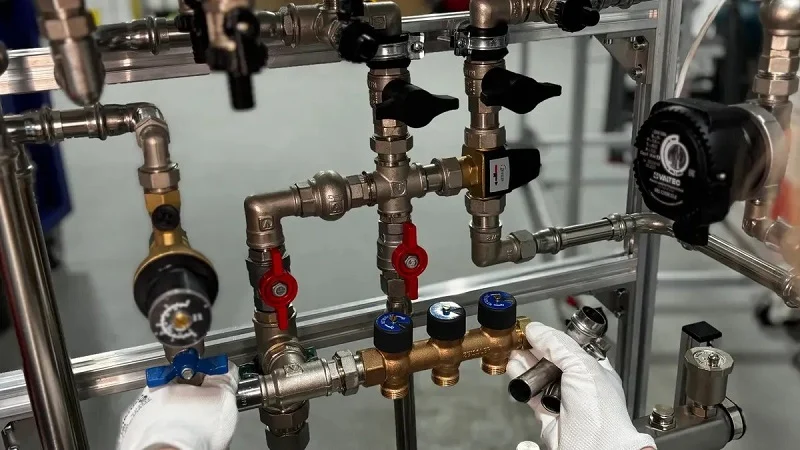
Godt design kræver planlægning. Ingeniører skal tænke over, hvordan blokken fremstilles, hvordan varmen bevæger sig gennem den, og hvordan den er forbundet med resten af systemet. Ved at få styr på disse tre områder sikrer du, at et hydraulisk system kører problemfrit i stedet for at forårsage problemer i hvert trin.
Designing for Manufacturability (DFM)
DFM har ét enkelt mål. Gøre emnet nemt at bygge, samtidig med at det fungerer. Hver ekstra snit, snæver tolerance og skæv vinkel øger omkostningerne. Smart design sænker disse omkostninger.
Start med tolerancer. Kun overflader, der berører tætninger eller styrespoler, behøver de strammeste tal. Resten af blokken kan være mere lempet. Ændring af en tolerance fra ±0.01 mm til ±0.05 mm på en ikke-parrende flade kan halvere omkostningerne ved den pågældende funktion. Det sparer rigtige penge på alle dele.
Tænk derefter på adgang til værktøjet. Indvendige hjørner skal have en radius. En god regel er at gøre denne radius mindst 1/8 af hulrumsdybden. Det giver fræseren mulighed for at bruge et kortere og mere stift værktøj. Mindre vibrationer betyder en bedre overfladefinish og længere værktøjslevetid.
Vægtykkelse og forhold mellem egenskaber er også vigtige. For metalblokke skal væggene holdes over 0.8 mm. For plastik skal væggene gå over 1.5 mm. Huldybden skal holdes under 10 gange diameteren. Højden på egenskaberne bør ikke overstige 4 gange bredden. Disse regler forhindrer vibrationer, vridning og ødelagte værktøjer. Gode hydrauliske ventilblokke følger disse retningslinjer fra starten. Det bedste ventildesign tager tidligt højde for produktionsbegrænsninger. God flowkontrol starter med smart toleranceregulering.
Termisk styring og væskedynamik
Varme er fjenden for alle hydrauliske systemer. Væsken bliver tyndere, når den opvarmes. Pakninger slides hurtigere. Hele systemet mister effektivitet. Godt ventildesign håndterer denne varme.
Kanalstørrelse og -form styrer, hvordan væsken bevæger sig. En bredere kanal reducerer trykket mindre. Men den optager også plads og tilføjer vægt. Tricket er at finde balancen. Skarpe sving skaber turbulens. Turbulens genererer varme. Glatte, gradvise bøjninger holder strømmen stabil og kølig. Det rigtige design hjælper med at kontrollere væskens temperatur.
Blokmaterialet spiller også en rolle. Aluminium trækker varme væk fra væsken. Det hjælper systemet med at holde en stabil temperatur. Stål holder på varmen længere. For kredsløb med højt flow hjælper det at sprede kanalerne ud. Større overfladeareal betyder, at mere varme forlader væsken.
Optimering af flowveje er en central del af moderne hydrauliske ventilblokke. Ingeniører bruger simuleringssoftware til at teste forskellige kanallayouts. De leder efter steder, hvor flowet sænkes eller øges for meget. Enhver forbedring af flowet betyder bedre ydeevne og længere levetid for komponenterne. Det hydrauliske layout skal afbalancere effektivitet mod produktionsomkostninger. Veldesignede hydrauliske ventilblokke håndterer varme bedre. Gode hydrauliske systemer er afhængige af smarte flowveje.
Integration med systemkomponenter
En ventilblok lever ikke alene. Den er forbundet med pumper, aktuatorer og andre dele. Grænsefladerne mellem disse dele skal stemme nøjagtigt overens. Standardisering gør dette muligt.
Den mest almindelige monteringsstandard er ISO 4401. Du hører den måske også kaldet NFPA D03, CETOP 3 eller NG6. Disse navne peger alle på det samme. Standarden definerer, hvor portene skal sidde, hvilken størrelse de har, og hvor boltene sidder. En blok, der følger ISO 4401, accepterer ventiler fra mange forskellige producenter. Denne fleksibilitet sparer tid og penge.
Interfacelayoutet for en underplade i størrelse 03 følger ISO 4401. Denne standard dækker også CETOP 3 (NG6, D03) og CETOP 5 (NG10, D05) ventiler. Disse er de mest almindelige mønstre i branchen. Brugen af dem betyder, at din blok fungerer med standarddele.
Modulære hydrauliske ventilblokke bygger videre på denne idé. De giver dig mulighed for at stable funktioner sammen uden specialbearbejdning. Har du brug for en ekstra funktion? Tilføj endnu en blok. Denne tilgang reducerer designtiden og gør fremtidige ændringer nemmere. Disse systemer tilpasser sig godt, når kravene ændrer sig. Integrerede hydrauliske ventilblokke går den modsatte vej. De kombinerer mange funktioner i én specialbygget blok. Det sparer plads og vægt, men låser designet på plads. Forskellige systemer har forskellige behov.
Begge tilgange har deres plads. Nøglen er at vide, hvilken der passer til dit system. Standardiserede porte, tætninger og monteringsmønstre får alt til at fungere sammen. Uden dem bliver hver forbindelse et specialarbejde. Det øger omkostningerne og forsinker ethvert projekt. Standardiserede hydrauliske ventilblokke forbindes lettere. Standardiserede dele giver dig mere kontrol over den endelige samling. Pålidelige hydrauliske systemer afhænger af god integration. Integrerede hydrauliske ventilblokke fungerer godt til faste designs. Den hydrauliske ydeevne forbedres med smarte valg.
Partnerskab med NOBLE til dine behov inden for fluidventilblokke

Vores omfattende produktionskapacitet
NOBLE samler alt, hvad du behøver til hydrauliske ventilblokke. De arbejder med både metaller og plast. Det betyder, at én partner håndterer hele arbejdet. Du behøver ikke at lede efter forskellige værksteder. Uanset om du har brug for en simpel manifold eller en kompleks fluidisk ventilblok, kan de hjælpe.
Deres produktionsteam ved, hvordan man vælger de rigtige materialer. De forstår afvejningerne for forskellige hydrauliske systemer. Til højtryksopgaver anbefaler de stål. Til mobilt udstyr foreslår de aluminium. For kemisk resistens bruger de PEEK. Den slags viden er værdifuld til ethvert hydraulisk teknologiprojekt.
Produktionsgulvet håndterer seriøs ventilproduktion. De driver støbelinjer til store ordrer. De har CNC-bearbejdningscentre, der holder snævre tolerancer. De håndterer overfladebehandlinger internt. Anodisering, plettering og rengøring sker alt sammen under ét tag. De kontrollerer kvaliteten af hver blok.
Forpligtelse til kvalitet og certificeringer
Kvalitet er et system hos NOBLE. De har ISO 9001:2015 for generel kvalitetsstyring. Denne standard dækker alt fra indgående inspektion til slutprøvning. De har også ISO 13485:2016 for medicinsk udstyr. Denne certificering kræver strengere kontrol over produktionsarbejdet. Deres kvalitetssystemer opfylder alle krav. Hvis dine hydrauliske ventilblokke har brug for medicinske standarder, er NOBLE klar til opgaven.
Testning er en central del af deres arbejdsgang. Hver blok gennemgår dimensionstjek. Koordinatmålemaskiner verificerer kritiske funktioner. Trykprøvning bekræfter, at blokken kan håndtere sin kapacitet. Flowtestning måler den interne kanals ydeevne. Testarbejdet opdager problemer tidligt. Hver test forbedrer den samlede hydrauliske ydeevne.
Testningen går videre. De udfører ydeevnetest på samlede ventiler. De kontrollerer responstid og levetid. De måler lækagetolerance. De kontrollerer, hvordan blokken håndterer hydraulisk væske under tryk. Disse data hjælper dig med at validere dit hydrauliske design. Det giver dig tillid til delene. De holder kontrol over hvert trin gennem omhyggelig gennemgang.
Et fuldservicepartnerskab fra koncept til montering
NOBLE gør mere end blot at fremstille dele. De hjælper dig med at designe dem. Deres ingeniører gennemgår din CAD-model. De foreslår forbedringer af designprocessen. De leder efter måder at reducere bearbejdningstrin på. De anbefaler bedre materialer. Den tidlige feedback sparer penge og forbedrer effektiviteten.
Den virkelige værdi kommer fra én partner til hele projektet. NOBLE leverer komplette hydrauliske ventilblokke klar til integration. De håndterer prototyping, test og produktion. De styrer hele projektet. Du behøver ikke koordinere mellem forskellige leverandører. Én enkelt hydraulisk partner forenkler alt. Det reducerer det administrative arbejde og forbedrer systemets effektivitet. De håndterer alle hydrauliske krav og komponenter ét sted.
De følger hvert projekt op imod mål. Ydeevne, omkostninger og tidslinje måles alle. Regelmæssige opdateringer holder dig informeret. Hvis noget ændrer sig, justerer de hurtigt. Målet er et produkt, der fungerer som tilsigtet. Til tiden. Inden for budgettet. De forstår komplekse væskesystemer. Det er, hvad et full-service partnerskab leverer.
Dit hydrauliske system har brug for hydrauliske komponenter. Smarte hydrauliske ingeniører vælger hydrauliske materialer omhyggeligt. Hydraulisk tryk er vigtigt. Hydrauliske flowhastigheder er også vigtige. Hydrauliske ventilblokke konsoliderer veje og reducerer fejlpunkter. Godt hydraulisk design tager højde for termiske effekter. Hydrauliske systemer kører med planlægning. Vælg hydrauliske ventiler med omhu. Position er vigtig for flowet. Hver ventil kræver layout. Systemintegration kræver planlægning. Systemer kræver design. Moderne hydrauliske systemer bruger additiv fremstilling. Marotta Controls bruger selektiv lasersintring. Deres design reducerer massen med 79 procent, mens floweffektiviteten forbedres med 60 procent. En fluidisk ventilblok drager fordel af denne innovation. Hydrauliske ventilblokke får nye funktioner og bliver lettere. En partner som NOBLE styrer disse beslutninger.
Ofte stillede spørgsmål om fremstilling af fluidiske ventilblokke
Hvilket materiale skal jeg vælge til min ventilblok?
Aluminium fungerer godt til de fleste hydrauliske systemer. Det er let og godt til at transportere varme væk. Stål kan håndtere højere tryk og holder længere under belastning. Vælg materiale baseret på dit arbejdstryk, vægtgrænser og miljø. En produktionspartner kan hjælpe dig med at afveje disse kompromiser for din fluidventilblok.
Hvad er forskellen mellem die casting og smedning?
Trykstøbning presser varmt aluminium ind i en stålform. Det fremstiller mange dele hurtigt med glatte overflader. Smedning former opvarmet metal under tryk. Det skaber en stærkere kornstruktur, men kræver mere bearbejdning. Vælg trykstøbning for volumen, smedning for styrke.
Hvor snævre skal tolerancerne være?
Borediametre holder normalt ±0.001 til ±0.005 tommer. Tætningsflader kræver en Ra ≤0.8 μm overfladefinish. Planheden forbliver inden for ±0.003-0.005 mm. Kun kritiske overflader kræver de mindste tal. Løsning af tolerancer på ikke-parrende flader reducerer omkostningerne betydeligt.
Hvordan forhindrer jeg lækager i min ventilblok?
Start med god konsolidering. Færre eksterne forbindelser betyder færre lækagepunkter. Kontroller derefter overfladefinishen på tætningsområderne. Brug de rigtige tætningsmaterialer til din væske. Endelig skal du trykprøve hver blok før forsendelse. Disse trin opdager hydrauliske problemer tidligt.
Kan jeg bruge plastik til min ventilblok?
Ja, til specifikke opgaver. PEEK modstår kemikalier, der ødelægger metal. Det opfylder også UL94 V-0 flammehæmmende standarder. Plastikblokke vejer langt mindre end metal. Men de koster mere og kræver andre fremstillingsprocesser. Brug dem, når kemisk resistens eller vægt betyder mest.
Hvor længe vil min ventilblok holde?
Levetiden afhænger af design og driftsforhold. Hærdede spoler og snævre tolerancer forlænger levetiden. Forvent tusindvis til millioner af cyklusser. Blokke af højere kvalitet med bedre materialer holder længere. Tilpas blokken til din driftscyklus for at opnå de bedste resultater.
Hvilke certificeringer skal min producent have?
Kig efter ISO 9001:2015 som et udgangspunkt. Det dækker generel kvalitetsstyring. For medicinsk udstyr tilføjer ISO 13485:2016 strengere kontroller. Disse certificeringer viser, at en producent følger dokumenterede processer. De beviser også, at der finder testning sted i alle produktionsfaser.
Hvordan vælger jeg den rigtige produktionspartner?
Find en, der håndterer både metaller og plast. Kig efter intern testning og overfladebehandling. Spørg om deres kvalitetscertificeringer. Én enkelt partner til design, prototyping og produktion forenkler din forsyningskæde. Det reducerer koordineringsarbejdet og mindsker risikoen.







