
Tænk på linsen i dit smartphonekamera. Den tager klare billeder, selvom den er mindre end en mønt. Den præcision kommer fra CNC-bearbejdning. Udfordringen? Optiske dele kræver nøjagtighed på submikronniveau. Et satellitspejl skal reflektere lys over lange afstande. Enhver lille fejl ødelægger ydeevnen. CNC-bearbejdning er blevet forbedret for at imødekomme disse behov. Moderne maskiner tilbyder gentagelige og præcise måder at fremstille komplekse dele på. De holder tolerancer snævrere end et menneskehår. Denne guide udforsker processerne, teknologierne og fordelene ved CNC-optiske komponenter. Du får praktiske tips, du kan bruge med det samme. Uanset om du er ingeniør, indkøber eller hobbyist, er denne viden vigtig. NOBLE, en førende produktionspartner i Kina, er fantastisk til at hjælpe kunder med effektivt at færdiggøre prototypefremstilling og masseproduktion. Deres færdigheder sikrer, at dine optiske dele opfylder kravene.
Nøgleteknologier til CNC Optiske Komponenter
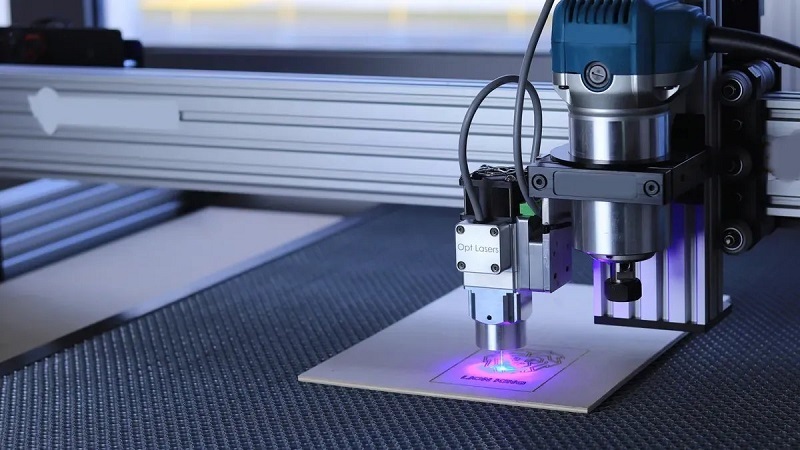
Det kræver mere end bare et standard maskinværksted at fremstille optiske dele med submikronpræcision. Det kræver specialiseret udstyr, omhyggelig miljøkontrol og smarte målesystemer. Lad os gennemgå de kerneteknologier, der gør dette niveau af nøjagtighed muligt.
Fleraksede CNC-maskiner
Standard 3-aksede maskiner kæmper med optiske geometrier. Friformede overflader, sammensatte vinkler og flerfladede dele har brug for mere fleksibilitet. Det er her, 5-akset CNC-bearbejdning ændrer alt. Disse maskiner bevæger skæreværktøjet langs fem akser samtidigt, så det kan følge komplekse kurver, samtidig med at den perfekte værktøjsvinkel bevares.
Hvorfor er dette vigtigt for optiske komponenter? Overvej et friformsspejl til et head-up-display. Overfladekrumningen ændrer sig kontinuerligt på tværs af emnet. En 3-akset maskine kan ikke opretholde korrekt værktøjskontakt gennem disse ændringer. Men en 5-akset maskine holder værktøjet vinkelret på overfladen under hele skæringen. Det reducerer kammuslingshøjden og forbedrer overfladefinishen dramatisk.
Her er hvad 5-akset CNC-bearbejdning muliggør:
- Skulpturerede eller friformede overflader hvor værktøjsvinklen skal ændres for at opretholde kontakt og finish
- Sammensatte vinkler hvor en enkelt fast værktøjsretning ikke kan ramme funktionen rent
- Snævre positionstolerancer på tværs af flader hvor funktioner skal flugte, når de måles ud fra et fælles datasæt
- Flersidede dele hvor vigtige funktioner lever på flere sider og skal forblive tæt forbundne
Tabellen nedenfor viser, hvordan 5-akset bevægelse direkte påvirker kvaliteten af den optiske del:
| Mechanism | Direkte indvirkning på bearbejdning af friformede optiske komponenter |
| Samtidig 5-akset bevægelse | Tillader fræseren at følge komplekse friformsoverflader, samtidig med at værktøjet konstant er indgrebet |
| Opretholdelse af optimal værktøjsvinkel | Holder værktøjet vinkelret på den buede overflade, hvilket reducerer kammuslingshøjden og forbedrer Ra-overfladefinishen i forhold til 3-akset kugleendefræsning |
| Enkeltopsætningsbearbejdning | Eliminerer datumforskydning mellem opsætninger, hvilket opnår ±0.005 mm på kritiske funktioner og ±0.01 mm sand position på tværs af flader |
| Konstant værktøjsindgrebsvinkel | Reducerer værktøjsslid på vanskelige materialer som titanium og hærdet stål |
Ud over selve maskinen sikrer måling i processen, at kvaliteten er sikret. Berøringsprober kontrollerer emnets position, før skæringen starter. Laserinterferometre verificerer maskinens nøjagtighed under cyklussen. Disse systemer opdager problemer tidligt, så du ikke opdager fejl, når emnet er færdigt.
Diamant CNC Drejning og CNC Fræsning
Standard skæreværktøjer kan ikke klare det til spejlblanke overflader. Enkeltpunkts diamantdrejning bruger et diamantværktøj med en knivskarp kant til at bearbejde optiske overflader direkte. Resultaterne er imponerende. Overfladeruheden når Ra ≤ 0.01 µm, og kantskrabets højde forbliver under 0.5 µm. Det betyder, at delene kommer fra maskinen klar til brug, uden behov for efterpolering.
Diamantdrejning fungerer særligt godt til optisk CNC-bearbejdning af reflekterende optik og præcisionsmekaniske komponenter. Nanometerfremføringen skaber glatte, præcise overflader, der fungerer som poleret glas.
Temperaturkontrol er lige så vigtig som værktøjet. Ultrapræcisionsmaskiner holder miljøet ved 20 ± 0.1 °C. Hvorfor? Varme forårsager udvidelse. Selv små temperaturudsving forvrænger emnet og maskinrammen. Laserkalibrering på maskinen kompenserer for eventuelle resterende geometriske fejl.
Her er et øjebliksbillede af de kerneteknologier, der arbejder sammen for præcision på submikronniveau:
| Kerneteknologikategori | Nøglespecifikationer og parametre | Anvendelse i optiske CNC-komponenter på sub-1 mikron |
| Ultrahøjpræcisions CNC-udstyr og termisk stabilitet | Positioneringsnøjagtighed 0.1 µm; repeterbarhed 0.02 µm; temperaturkontrol 20±0.1°C; laserkalibrering på maskinen | Minimerer termisk deformation og geometriske fejl |
| Enkeltpunkts diamantdrejning og ultrapræcisionsskæring | Overfladeruhed Ra ≤ 0.01 µm; nanometerfremføring; kantslibningshøjde < 0.5 µm | Producerer spejlblanke overflader direkte, hvilket eliminerer efterpolering |
| Jigslibning og præcisionshulsystembearbejdning | Koaksialitet inden for 0.5 µm; borediametertolerance ±1 µm; rundhed 0.3 µm; fladhed 0.5 µm | Muliggør bearbejdning af koaksiale systemer med flere linser i én opsætning |
| Præcisionsbearbejdning af gevind- og tyndvæggede komponenter | Tolerance for stigningsdiameter ±2 µm; kumulativ stigningsfejl 1 µm; spændingsfri fastspænding | Forhindrer deformation af ultratynde objektivrør |
| Inspektion på nanometerniveau og ren montering | Måleusikkerhed 0.1 µm; Renlighedsklasse 100; Hvidlysinterferometer og AFM; SPC med CPK ≥ 1.33 | Verificerer submikron nøjagtighed og sikrer kontamineringsfri samling |
Disse teknologier arbejder sammen. Maskinen leverer den grundlæggende nøjagtighed. Diamantværktøj skaber finishen. Målesystemer verificerer resultaterne. Og miljøkontroller holder alt stabilt. Den kombination er det, der gør moderne CNC-optiske komponenter mulige.
Fordele ved CNC Machining til optiske komponenter
Høj repeterbarhed og skalerbarhed
CNC-maskiner er fantastiske til at udføre det samme job igen og igen uden at miste nøjagtighed. Kør tusind dele i dag, og kør så yderligere tusind næste måned. Hver enkelt matcher den første. Den konsistens er vigtig for optiske dele, fordi selv små ændringer påvirker ydeevnen. En linse, der bevæger sig med et par mikrometer mellem batches, kan ødelægge en produktlinje.
Denne repeterbarhed gør skalering nem. Start med en prototype, tjek designet, og øg derefter produktionen. Det samme program kører på den samme maskine. Intet omarbejde, ingen overraskelser. For brugerdefinerede optiske dele er denne fleksibilitet en stor gevinst. Du kan teste én enhed og derefter bestille 10,000 uden at ændre processen.
NOBLE indbygger denne pålidelighed i hvert projekt. Deres maskiner holder snævre tolerancer over lange produktionskørsler. De sporer kvaliteten med statistisk proceskontrol, så du ved, at den næste batch matcher den forrige. Denne konsistens forvandler en risikabel prototype til en pålidelig forsyningskæde.
Omkostningseffektivitet for komplekse dele
Ja, omkostningerne ved CNC-opsætning er højere end ved traditionelle metoder. Værktøjs-, programmerings- og maskintid løber op. Men matematikken ændrer sig, når delene bliver komplekse. Et friformsspejl eller et flerfacetteret prisme ville kræve flere opsætninger og specielle fiksturer med konventionel bearbejdning. Hver opsætning tilføjer fejl og øger lønomkostningerne.
CNC fjerner disse problemer. Én maskine, én opsætning, ét program. Maskinen håndterer komplekse former automatisk. Den skærer hurtigere, spilder mindre materiale og reducerer spild. Til komplicerede designs koster optisk CNC-bearbejdning ofte mindre end traditionelle metoder, selv med den højere startinvestering.
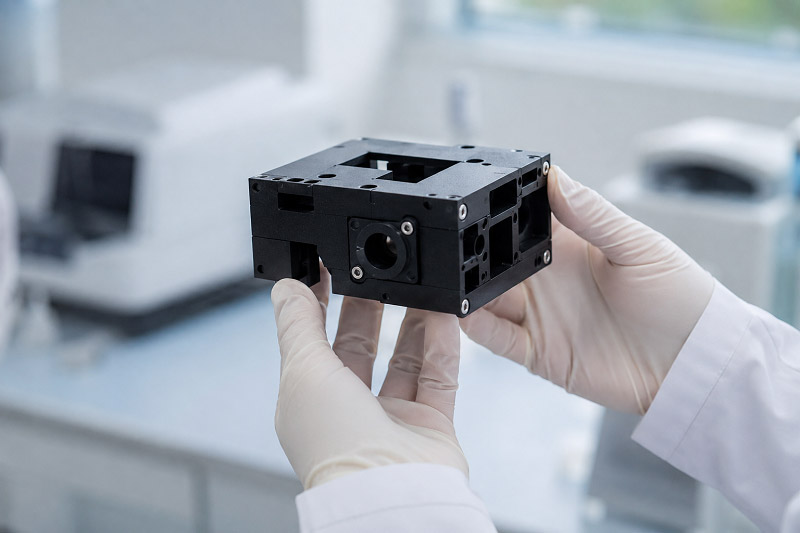
Tænk på et specialbygget hus til et lasersystem. Traditionel bearbejdning kræver muligvis fem separate operationer på tværs af tre maskiner. CNC gør det i én arbejdsgang. Det sparer tid, reducerer håndteringsskader og reducerer lønomkostningerne. Resultatet er en optisk del af høj kvalitet til en konkurrencedygtig pris.
Fra et praktisk synspunkt når break-even-punktet hurtigt. Komplekse dele, der er svære eller umulige at fremstille konventionelt, bliver overkommelige med CNC. For ingeniører, der designer næste generations optik, åbner det nye muligheder. For købere betyder det bedre priser på vanskelige projekter. NOBLEs full-service-tilgang - fra design til montering - tilføjer yderligere besparelser ved at reducere leverandørkoordinering og logistikomkostninger.
Præcisionskrav til CNC optiske komponenter
Definition af tolerancer på mikronniveau
Optiske dele kræver normalt tolerancer mellem ±0.001 mm og ±0.005 mm. Det nøjagtige tal afhænger af, hvad delen gør. Et smartphonekameraobjektiv kan bruge den løsere ende. Et satellitspejl har brug for den strammere side. Disse tal virker små, men de påvirker virkelig, hvor godt delen fungerer.
Tænk på fiberkobling. Hvis justeringen er forkert med bare 1 mikron, falder koblingseffektiviteten med omkring 4.2 %. Det svarer til et tab på 0.2 dB. Flyt offset'et til 2 mikron, og tabet går over 0.5 dB. Hold offset'et inden for ±1 mikron, og tabet forbliver meget lille. Dette er forskellen på et system, der fungerer, og et, der fejler.
Luftfartsdele går endnu længere. Kritiske komponenter har tolerancer på ±0.0005 tommer eller omkring ±0.0127 mm. Almindelige maskinbearbejdede dele er løsere mellem ±0.001 og ±0.005 tommer. Tolerancer for geometrisk position snævres ind til ±0.0002 tommer. Proceskapaciteten skal nå en Cpk over 1.33. Disse regler adskiller optik til luftfartskvalitet fra optik til forbrugere.
| Præcisionsaspekt | Krav til luftfart |
| Tolerance for kritiske komponenter | ±0.0005 tommer (±0.0127 mm) |
| Standard tolerance for bearbejdede dele | ±0.001 til ±0.005 tommer |
| Overfladebehandling | Ra 32 til Ra 125 mikrotommer |
| Geometrisk tolerance (position) | ±0.0002 tommer |
| Proceskapacitet (Cpk) | > 1.33 |
Overfladeruhed og formnøjagtighed
Overfladeruhed er lige så vigtig som størrelsestolerance. Reflekterende optik kræver ofte en Ra under 10 nm. Diamantdrejning gør dette muligt. De rigtige indstillinger er vigtige: spindelhastighed omkring 2000 o/min, tilspændingshastighed på 5 mm/min og en finbearbejdningsdybde på 4 μm. Syntetiske enkeltkrystaldiamantværktøjer holder skærkanten skarp. Rumtemperaturen forbliver på 20°C ± 0.5°C. Renligheden opretholdes ved ISO-klasse 5. Hver faktor er med til at skabe den spejlblanke finish.
Hvorfor er ruhed vigtig? Det styrer, hvordan lys opfører sig. Når overfladeegenskaber er meget mindre end lysets bølgelængde, reflekteres overfladen spejlende, ligesom et spejl. Når ruheden kommer tæt på bølgelængden, spredes lyset diffust. En overflade ved Ra 0.4-0.8 µm viser blandet refleksion. Ved 0.8-1.6 µm falder reflektionsevnen til under 1%. Denne forskydning ødelægger et spejls ydeevne.
Formnøjagtighed er også vigtig. Fladhed, sfæricitet og vinkeljustering påvirker alle bølgefrontkvaliteten. En λ/10 overfladefladhed tilføjer λ/5 til bølgefrontfejlen i reflektionen. En vinkelforskydning på 1 mikron over 10 mm skaber omkring 20 buesekunders stråleafvigelse. Disse fejl opbygges gennem systemer med flere elementer.
Inden for rumfartsoptik afhænger succes af at behandle miljøadfærd som en primær designbegrænsning. Ingeniører skal validere ydeevnen under reelle missionsforhold. Forbrugeroptik kræver sjældent dette niveau af stringens.
For optiske CNC-komponenter kræver det mere end en god maskine at opfylde disse krav. Det kræver omhyggelig proceskontrol, korrekt værktøj og disciplineret måling. Det er, hvad optisk CNC-bearbejdning leverer. De bedste optiske komponenter kommer fra værksteder, der forstår disse præcisionskrav og indbygger dem i hvert trin.
Vigtige designovervejelser for CNC optiske komponenter
Materialevalg til bearbejdelighed
Valg af det rigtige materiale påvirker hvert trin i optisk CNC-bearbejdning. Optisk glas giver stor klarhed, men er svært at bearbejde. Germanium og zinkselenid fungerer godt til infrarød optik, men kræver særlig pleje. Plastik som PMMA og polycarbonat tilbyder et lettere og billigere valg.
| Materiale | Optisk klarhed | CNC bearbejdelighed |
| PMMA (akryl) | Bedst for klarhed; kan nå 90%+ lystransmission | Kan CNC-bearbejdes med specielle værktøjsbaner |
| PC (polycarbonat) | Kan nå 90%+ lysgennemgang | Kan CNC-bearbejdes med specielle værktøjsbaner |
| Aluminium 6061-T6 | Bruges til reflekterende optik (ikke gennemsigtig) | Maskinerer rigtig godt; almindeligt i branchen |
Germanium kræver en omhyggelig totrinsproces. Først anvendes en støbejernsplade med Kemox 0800S slibemiddel til polering i to minutter pr. side. Dette opnår en planhed på 0.67 µm. Derefter anvendes en ASFL-klud med 1 mikron flydende diamant i fem minutter pr. side til polering. Dette reducerer overfladeruheden til Rz 0.0253 µm. Sammen skaber disse trin en optik, der er klar til krævende opgaver.
Geometri og værktøjsbegrænsninger
Friformsoverflader presser bearbejdningen til det yderste. Disse former ændrer krumningen på tværs af emnet. En standard 3-akset maskine kan ikke følge dem godt. Du har brug for 5-akset CNC-bearbejdning for at holde værktøjet i den rigtige vinkel under hvert snit.
Planlægning af værktøjsbane er lige så vigtig som maskinens ydeevne. Kartesiske baner med faste trin forårsager ofte vibrationer, fordi skærekræfterne ændrer sig meget. Adaptive strategier løser dette problem. Tangentiel justering af værktøjsbanen holder fræseren i bevægelse langs overfladens lokale retning. Dette fordeler kræfterne jævnt og reducerer vibrationer. Resultatet er en glattere finish og færre fejl.
Værktøjsafbøjning forringer også nøjagtigheden. Lange, tynde værktøjer bøjer under skæretryk. Denne bøjning viser sig som størrelsesfejl på det færdige emne. Kortere værktøjer med større diametre modstår bøjning bedre. Du skal også holde øje med spindelhastighed og tilspændingshastighed. Den rigtige blanding forhindrer vibrationer, samtidig med at cyklustiderne holdes rimelige.
Fra et praktisk synspunkt, design din del med bearbejdning i tankerne. Undgå skarpe indvendige hjørner, der tvinger små værktøjer. Hold vægtykkelsen jævn for at forhindre vridning. Tænk over, hvordan delen skal holdes under skæring. En stabil opsætning forhindrer vibrationer og sikrer en stabil kvalitet.
Anvendelser af CNC-bearbejdning i optik
Luftfart og forsvarssystemer
Optik til luftfart står over for barske forhold. Temperatursvingninger, vibrationer og stråling truer alle ydeevnen. CNC-bearbejdning hjælper dele med at overleve disse udfordringer. Infrarøde linser til termiske billeddannelsessystemer har brug for præcise kurver for at fokusere varmesignaturer korrekt. En lille fejl betyder et sløret billede. Denne fejl kan skjule et mål eller overse en trussel.
Spejle til lasersystemer kræver endnu strammere kontrol. Disse spejle omdirigerer højenergistråler. Enhver overfladefejl absorberer energi og skaber hotspots. Disse hotspots kan beskadige spejlets belægning. CNC-bearbejdning holder overfladeruheden lav nok til at forhindre dette problem. Resultatet er et spejl, der kan håndtere intens kraft uden at svigte.
Huse til optiske sensorer er også afhængige af CNC-bearbejdning. Disse huse beskytter sarte komponenter, samtidig med at de holdes justeret. Justeringen er vigtig, fordi sensorerne skal pege præcis der, hvor systemet forventer. CNC-maskiner holder disse positionstolerancer på tværs af flere flader. Denne præcision gør montering ligetil og pålidelig.
Forsvarsapplikationer sætter disse krav yderligere. Natkikkertsystemer, målretningskapsler og rekognosceringsudstyr er alle afhængige af præcisionsoptik. Hver del skal fungere fejlfrit i ekstreme miljøer. CNC-bearbejdning leverer denne pålidelighed batch efter batch. Repeterbarheden sikrer, at hver enhed fungerer som den første, der blev testet.
Medicinsk udstyr og diagnostisk udstyr
Medicinsk optik kræver renlighed og nøjagtighed. Patienters liv afhænger af klare billeder og præcise målinger. CNC-bearbejdning opfylder disse standarder gennem omhyggelig proceskontrol og materialevalg.
Endoskoper bruger bittesmå linser, der skal passe ind i smalle rør. Disse linser kræver nøjagtige diametre og præcise brændvidder. CNC-bearbejdning skaber disse små dele med ensartet kvalitet. De glatte overflader reducerer lysspredning, hvilket giver lægerne et klarere udsyn inde i kroppen.
Kirurgiske mikroskoper kræver endnu højere ydeevne. Kirurger er afhængige af skarpe, forstørrede billeder under delikate procedurer. Det optiske system omfatter flere linser, prismer og spejle. Hver komponent skal justeres perfekt med de andre. CNC-bearbejdning holder disse justeringer inden for mikrometer. Denne præcision omsættes direkte til bedre kirurgiske resultater.
Diagnostisk billeddannelsesudstyr er også afhængigt af maskinbearbejdet optik. CT-scannere, MR-systemer og optiske kohærenstomografiapparater bruger alle præcisionslinser og -spejle. Disse komponenter leder lys eller stråling gennem komplekse baner. Enhver forkert justering forringer billedkvaliteten. CNC-bearbejdning sikrer, at alle dele opfylder de strenge specifikationer, som disse systemer kræver.
Fra et praktisk perspektiv værdsætter producenter af medicinsk udstyr CNC af en anden grund: sporbarhed. Hver del kan spores gennem produktionsprocessen. Denne dokumentation understøtter overholdelse af lovgivningen og kvalitetsrevisioner. For højtydende optiske komponenter i medicinske miljøer er denne ansvarlighed lige så vigtig som selve bearbejdningen.
Partnerskab med NOBLE om CNC optiske komponenter

Vores produktionskapacitet
NOBLE arbejder med både metal og plastik. Den færdighed er vigtig for optiske projekter. En enkelt samling kræver muligvis et aluminiumshus, en plastikobjektivfatning og en messingjusteringsring. At bruge én partner, der håndterer alle materialer, gør din forsyningskæde nemmere. Du undgår at jonglere med mange leverandører og håbe på, at deres dele passer sammen.
Maskinerne hos NOBLE håndterer krævende former. Multiakseudstyr, herunder 5-aksede CNC-bearbejdningscentre, arbejder på friformsoverflader og sammensatte vinkler. Diamantdrejning skaber spejlblanke overflader. Jigslibning holder boringstolerancer inden for ±1 mikron. Disse muligheder dækker hele spektret af CNC-optiske komponenter, fra simple beslag til komplekse linsecylindre.
Kvalitetssystemer understøtter bearbejdningen. NOBLE har ISO 9001:2015-certificering for kvalitetsstyring. Virksomheden opfylder også ISO 13485:2016-standarderne for medicinsk udstyr. Disse certificeringer betyder dokumenterede processer, sporbare materialer og stabil produktion. For CNC-optiske komponenter er denne sporbarhed vigtig. Du kan spore hver del tilbage til dens råmaterialebatch og bearbejdningsindstillinger.
En fuldservicetilgang fra design til montering
NOBLE gør mere end at skære metal og plastik. Teamet hjælper med design med henblik på fremstillingsevne. De gennemgår dine tegninger, foreslår materialeændringer og markerer potentielle bearbejdningsproblemer, før produktionen starter. Den tidlige input sparer tid og penge. En lille designjustering kan fjerne et dyrt sekundært trin.
Servicen strækker sig over hele monteringsprocessen. NOBLE kan integrere dine optiske komponenter i komplette delmonteringer. De håndterer rengøring, inspektion og emballering. Denne nøglefærdige tilgang reducerer din leverandørstyringsbyrde. Én partner ejer hele processen fra råmateriale til færdigt produkt.
Fra et praktisk synspunkt fremskynder denne full-service-model din tidslinje. Du sender et koncept. Du modtager en testet, samlet enhed klar til integration. Ingen frem og tilbage mellem separate butikker. Ingen ventetid på, at dele sendes mellem faciliteter. For komplekse optiske projekter på tværs af luftfarts-, forsvars- og medicinalindustrien er den hastighed vigtig.
NOBLEs blanding af materialeekspertise, præcisionsbearbejdning og monteringsevne gør dem til en betroet partner. Uanset om du har brug for en enkelt prototype eller en produktion på tusindvis, leverer de ensartet kvalitet. Denne pålidelighed giver dig mulighed for at fokusere på dit kernearbejde: at designe bedre optiske systemer.
CNC-bearbejdning er blevet afgørende for moderne optik. Den præcision, vi dækkede – mikrontolerancer, nanometeroverfladebehandlinger – gør nutidens teknologi mulig. Smartphonekameraer, satellitspejle og medicinske kikkerter er alle afhængige af denne funktion.
Feltet udvikler sig konstant. Nye materialer, strammere tolerancer og mere komplekse geometrier dukker op hvert år. CNC-optiske komponenter vil kun blive vigtigere, efterhånden som applikationerne kræver bedre ydeevne.
Det er her, NOBLE hjælper. Deres multiaksemaskiner, diamantdrejning og full-service-tilgang håndterer de vanskeligste projekter. De bringer ægte erfaring til hver eneste del, fra prototype til produktion.
Klar til at starte dit optiske projekt? Kontakt NOBLE i dag. Diskuter dine specifikationer, få ekspertfeedback, og se, hvordan deres præcisionsbearbejdning kan bringe dit design til live.
Ofte stillede spørgsmål om CNC optiske komponenter
Hvor lang tid tager en typisk CNC-prototype af en optisk komponent?
De fleste prototyper er færdige på 2 til 4 uger. Enkle dele går hurtigere. Kompleks friformsoptik kræver ekstra tid til planlægning af værktøjsbaner og testning. Din leverandør bør give dig en klar tidslinje, før du starter. Spørg om muligheder for hastearbejde, hvis du har travlt.
Hvad er forskellen på CNC-bearbejdning og traditionel polering?
CNC-bearbejdning skærer formen direkte fra råmaterialet. Polering udglatter overfladen efter skæring. Mange optiske dele kræver begge trin. CNC håndterer formen. Polering fjerner små værktøjsmærker. Diamantdrejning kan springe polering over for nogle reflekterende dele og når Ra ≤ 0.01 µm direkte fra maskinen.
Kan CNC-bearbejdning håndtere både metal- og plastikoptiske komponenter?
Ja. Aluminium 6061-T6 er velegnet til reflekterende optik. PMMA og polycarbonat fungerer til klare dele. Germanium og zinkselenid er velegnede til infrarøde anvendelser. Hvert materiale kræver forskellige skærehastigheder og værktøjer. En partner som NOBLE, der håndterer begge materialetyper, gør din forsyningskæde nemmere.
Hvilke kvalitetscertificeringer skal jeg kigge efter hos en partner inden for optisk bearbejdning?
Kig efter ISO 9001:2015 for generel kvalitetsstyring. Arbejde inden for medicinsk udstyr kræver ISO 13485:2016. Disse certificeringer betyder dokumenterede processer og sporbare materialer. For CNC-optiske komponenter er sporbarhed vigtig. Du kan spore hver del tilbage til dens råmaterialebatch og bearbejdningsindstillinger.







