

Dine plejerobotkomponenter – samlinger, huse og ramme – skal opfylde strenge standarder, men hvilken byggemetode og materiale giver den bedste balance? Valg af metoder og materialer til plejerobotkomponenter er en stor beslutning. Sikkerhed, præcision og omkostninger spiller alle en rolle her. Dette indlæg sammenligner CNC-bearbejdning, sprøjtestøbning, metalplader, DMLS og 3D-printning. Du vil også se, hvordan rustfrit stål 17-4 PH og Ti-6Al-4V holder. Vi deler tips til design-til-fremstilling og en guide til specialfremstillede versus standardkomponenter til plejeroboter. På den måde går din robot fra prototype til produktion med færre overraskelser.
Krav til centrale komponenter for plejerobotten
Sikkerheds- og overholdelsesstandarder
Regler for medicinsk udstyr og biokompatibilitet
Komponenter til plejerobotter skal følge strenge regler. FDA siger, at mange robotsystemer er klasse II- eller III-enheder. Så du skal bruge en 510(k)- eller PMA-certificering, før du kan sælge den. Europa har lignende regler gennem MDR, og ISO 13485 sætter kvalitetsstandarden. IEC 60601 dækker elektrisk sikkerhed, og ISO 14971 hjælper med at styre risici i løbet af produktets levetid. ISO 62304 styrer software. Disse standarder vejleder ethvert designvalg, du træffer.
Biokompatibilitet er også vigtig. Enhver del, der berører en patient, må ikke forårsage negative reaktioner. Det materiale, du vælger, afgør dette. Rustfrit stål 17-4 PH og Ti-6Al-4V består begge biokompatibilitetstest. De kan også klare gentagen sterilisering uden at blive svagere.
Rengøringsevne og kemisk resistens
Hospitaler rengør udstyr hele tiden. Din robot skal håndtere stærke kemikalier uden at revne eller ruste. Glatte overflader hjælper. Det samme gælder materialer som fluoropren XP, der kan modstå opløsningsmidler, smøremidler og rengøringsmidler. EPDM forbliver fleksibelt i kolde temperaturer og modstår ældning godt. Tætninger lavet af disse materialer holder væsker ude og opretholder IP65-klassificeringer, når de bruges i virkelige omgivelser.
Præcision og tolerancer
Tolerancekrav for bevægelige led
Samlingspræcision styrer robottens nøjagtighed. Typiske samletolerancer er plus eller minus 0.01 mm. Det er IT5- eller IT6-kvalitet. Overfladefinishen skal være under Ra 0.8 mikrometer. Fem-akset bearbejdning holder plus eller minus 0.005 til 0.01 mm. Lejeboringer bruger H6- eller H7-pasninger. Disse snævre tolerancer sikrer bevægelsen jævn og gentagelig.
Indvirkning på funktion og monteringsomkostninger
Stablingsfejl forringer ydeevnen. Når enkelte dele holder plus eller minus 0.05 mm, kan det samlede radiale slør nå op på 0.2 mm. Det sænker samlingens repeterbarhed. GD&T kontrollerer koncentricitet, sand position og parallelitet. En god stabling forbliver under 0.05 mm. Denne metode afbalancerer monteringsomkostningerne. Du undgår at gøre hver del for stram, samtidig med at du stadig får den nøjagtighed, din robot har brug for.
Holdbarhed og materialelevetid
Slidstyrke i højcyklusapplikationer
Brug med høj cyklus slider dele hurtigt. Silikoneelastomerer svigter efter 10,000 til 50,000 slagcyklusser. TPU klarer sig bedre med en trækstyrke over 40 MPa og bedre slidstyrke. OMRON TPU med forstærket fibernet håndterer kræfter over 100 N og holder op til 40 % længere. ISO/TS 15066 kræver stabil ydeevne over mindst 100,000 slagcyklusser. Vælg materialer med høj rivestyrke og træthedsmodstand.
Miljøbestandighed (fugtighed, temperatur, UV)
Plejerobotter arbejder under mange forhold. Fugtighed får nogle materialer til at svulme op og nedbrydes. UV-lys nedbryder andre. Beskyttende belægninger og indkapsling hjælper. Det samme gør selvreparerende materialer, der reparerer små skader af sig selv.
Fremstillingsprocesser for komponenter til plejerobotter
Den måde, du bygger din robots dele på, påvirker omkostninger, præcision og hastighed på markedet. Hver fremstillingsproces har styrker til forskellige opgaver. Lad os gennemgå de vigtigste metoder og hvor de passer bedst.
CNC-bearbejdning af præcisionsmetaldele
CNC-bearbejdning er fortsat det bedste valg til dele, der kræver snævre dimensioner og stærke materialer. Det fungerer godt til strukturelle rammer, samlinger og beslag, der håndterer gentagne belastninger uden at forskyde sig.
Anvendelser: Strukturrammer, samlinger og beslag
Din robots ramme bærer vægten. Led styrer bevægelsen. Beslag holder sensorer og aktuatorer på plads. Disse dele har brug for stivhed og stabilitet. CNC-bearbejdning leverer det. Du kan skære rustfrit stål 17-4 PH eller Ti-6Al-4V med høj repeterbarhed. Fem-aksede maskiner skaber komplekse geometrier i én opsætning. Det fjerner fejl fra flere fastspændinger. Processen understøtter gevindhuller, placering af dyvelstifter og lejelommer, som andre metoder ikke kan matche.
Opnåelige tolerancer og overfladebehandlinger
Her er et overblik over, hvad CNC-bearbejdning opnår for robotdele:
| Bearbejdningsoperation / Funktion | Opnåelig tolerance / overfladefinish |
| Generel fræsning | ± 0.01 mm |
| Præcisionsdrejning og femakset arbejde | ±0.005 mm eller strammere |
| Lejesæder og tætningsflader | Ra 0.4–0.8 overfladeruhed |
| Kritiske robotfunktioner (med lineære skalaer og maskinbaseret probning) | ±0.002–0.005 mm |
| Servomotor- og encoderhuse (koncentricitet) | ≤0.01 mm TIR |
| Harmonisk-drevet flexspline tyndvægget rundhed | ≤0.005 mm |
| Reducer-tilbageslag | ≤1 bueminut |
| GD&T cylindricitetsudkald | ⌭0.004 mm |
| GD&T koncentricitetsudråb | ◎0.005 mm |
| Gentagbar bevægelse — kirurgiske robotter | ≤0.01 mm |
| Kritiske dimensioner for volumenproduktion | Cpk ≥ 1.33 med prøveudtagning til AQL 1.0 |
Standardoverfladeruhed for plane overflader er 63 mikrotommer. Buede overflader opnås ved 125 mikrotommer eller bedre. Let perleblæsning forbedrer kosmetiske overflader. Almindelige GD&T-kontroller som sand position, planhed og vinkelrethed gælder. Præcisionen fra CNC-bearbejdning understøtter den nøjagtighed, som robotsystemer kræver.
Til volumenproduktion kombinerer NOBLE (en førende producent i Kina) CNC-bearbejdning af højpræcisionskomponenter med andre fremstillingsprocesser for at kontrollere omkostningerne. Deres produktionsekspertise hjælper kunder med hurtigt at gå fra prototype til masseproduktion. Denne integrerede tilgang er central for moderne fremstilling af robotteknologi.
Fremstillingsprocesser for dele til robotter til væskehåndtering
Dele til robotter til væskehåndtering kræver særlig pleje. Disse komponenter er i kontakt med væsker, skal forsegle tæt og modstå korrosion. To centrale fremstillingsprocesser håndterer disse behov: laserskæring med svejsning og overstøbning til tætninger. Valg af de rigtige fremstillingsprocesser til robotter til væskehåndtering påvirker direkte, hvor godt den endelige samling fungerer i den virkelige verden.
Laserskæring og svejsning til væskebaner
Væskebaner skal være glatte og lækagefri. Laserskæring og -bøjning skaber præcise kanaler i metalplader. Laseren giver rene kanter uden grater. Svejsning samler sektioner uden at tilføje materiale, der kan fange rester. Rustfrit stål modstår korrosion fra reagenser og rengøringsopløsninger her. Samlingen forbliver rengørbar og kemisk sikker. Det er vigtigt for væskehåndteringssystemer, der kører diagnostiske tests eller lægemiddelforberedelse. Disse væskehåndteringsmaskiner har brug for høj pålidelighed på tværs af tusindvis af cyklusser.
Overstøbning og indsatsstøbning til tætninger og stik
Tætninger og konnektorer bruger ofte to materialer. Overstøbning binder en blød elastomer på et stift substrat. Det bløde lag skaber tætningen. Den stive del giver struktur og monteringspunkter. Indsatsstøbning placerer en præformet metal- eller plastindsats i formen og sprøjter derefter materiale ind omkring den. Dette giver dig gevindindsatser, elektriske kontakter eller sensorhuse med integreret tætning. Disse fremstillingsprocesser reducerer monteringstrin og forbedrer pålideligheden for væskehåndteringsrobotdele, der forbliver kontamineringsfri på tværs af mange cyklusser. Til automatiseret væskehåndtering er tætningsintegritet afgørende. Det opretholder nøjagtighed og forhindrer krydskontaminering i arbejdsgange med høj kapacitet.
Nøgleproduktion inden for robotteknologi: Injektion, metalplader og additiv
Ud over CNC- og væskehåndteringsprocesser er der tre yderligere metoder, der fuldender fremstillingen inden for robotteknologi.
Sprøjtestøbning til plastkomponenter i høj volumen
Sprøjtestøbning er fremragende, når du har brug for tusindvis af identiske plastdele. Kabinetter, dæksler og beslag fungerer alle godt. De indledende værktøjsomkostninger er høje, men prisen pr. del falder hurtigt ved store mængder. Du tilføjer snapkoblinger, levende hængsler og monteringsbosser direkte i formen. Det sparer monteringstid. Tekniske plasttyper som ABS, polycarbonat og nylon giver god slagstyrke og kosmetisk finish. Medicinske varianter tilføjer biokompatibilitet, hvor det er nødvendigt. Denne proces understøtter volumenbehovet for robotautomatiseringsdele.
Pladefremstilling til chassis og bærende strukturer
Plademetal danner rygraden i mange robotsystemer. Laserskæring, bøjning og svejsning forvandler fladt metal til stive rammer. Processen er hurtig og omkostningseffektiv til lave til mellemstore volumener. Du forstærker områder med høj belastning med foldeknuder eller formede ribber. Flade paneler gør det nemt at montere elektronik, kabler og sensorer. NOBLEs plademetaltjenester omfatter laserskæring og bøjning, derefter svejsning og efterbehandling. Dette skaber et stærkt og let chassis til din robot.
DMLS og 3D-printning til komplekse geometrier og prototyper
Direct Metal Laser Sintering (DMLS) og 3D-printning tilbyder designfrihed, som bearbejdning ikke kan matche. Du printer komplekse interne kanaler, organiske former og gitterstrukturer. Disse funktioner understøtter konform køling, letvægtning og delkonsolidering.
Den største styrke ved 3D-metalprintning er dens evne til at skabe dele med komplekse og optimerede geometrier. Det betyder, at det er ideelt til fremstilling af højtydende dele.
For prototyper giver 3D-print dig mulighed for at iterere hurtigt uden forsinkelser i værktøjsproduktionen. Du tester pasform, funktion og samling, før du bruger værktøj i produktionen. For slutbrugerdele reducerer DMLS antallet af komponenter i en samling. Flere maskinbearbejdede dele kombineres til ét trykt stykke, der er stærkere og lettere. Dette passer til tendenser inden for moderne fremstilling af robotter, hvor kompleksitet ikke øger omkostningerne. Præcisionen fra DMLS understøtter den nøjagtighed, der kræves af avancerede robotsystemer. Disse additive metoder er essentielle værktøjer i fremstillingslandskabet for robotter.
Materialer til komponenter til plejerobotter
Valget af det rigtige materiale til dine plejerobotkomponenter påvirker alt, hvad der sker derefter. Det ændrer, hvor længe delene holder, hvor godt de håndterer kemikalier, og hvor mange penge du bruger. Nogle dele skal være meget stærke. Andre har brug for lav friktion eller skal være sikre for kroppen. Lad os se på de vigtigste materialefamilier, og hvor hver enkelt fungerer bedst.
Dele til robotter til væskehåndtering: Materialevalg
Dele til væskehåndteringsrobotter stiller strenge krav. De er i kontakt med reagenser, opløsningsmidler og biologiske prøver. De skal modstå korrosion. De må ikke lække kemikalier ind i væsker. Og de har ofte brug for lav friktion, så væsker flyder jævnt. Tre materialefamilier er førende på dette område: PTFE, PEEK og 316L rustfrit stål. Hver især har forskellige styrker.
Rustfrit stål til korrosionsbestandighed i væskekontakt
316L rustfrit stål er kendt for sin korrosionsbestandighed. Dets molybdænindhold beskytter mod klorider, salte og industrielle kemikalier. Det kan håndtere blegemiddel, pereddikesyre og fordampet hydrogenperoxid uden at nedbrydes. Det gør det til et godt valg til nåle, der berører kropsvæsker. Det fungerer også godt til dele, der skal gennemgå gentagen sterilisering. Elasticitetsmodulet er 193 GPa, cirka tre gange stivere end aluminium. Denne stivhed forhindrer præcisionsnåledele i at bøje under brug. Når hygiejnereglerne er strenge, giver 316L rustfrit stål pålidelig ydeevne til robotdele til væskehåndtering.
Tekniske plasttyper til lavfriktionsvæskebaner
PTFE og PEEK tilbyder forskellige fordele ved væskekontakt. PTFE modstår næsten alle kemikalier. Intet almindeligt laboratoriereagens nedbryder det. Dets friktion er meget lav, og det har non-stick egenskaber. Det gør det godt til tætninger, spidser og statisk elektricitetsberørte, våde dele. Ulempen? PTFE har lav trækstyrke, mellem 20 og 35 MPa. Det deformeres under tryk, så det kan ikke bære strukturelle belastninger. PEEK udfylder dette hul. Det har en høj trækstyrke, omkring 90 til 100 MPa. Det holder sin form under konstant tryk. PEEK modstår de fleste organiske og vandbaserede væsker, selvom stærk svovlsyre og nogle halogener kan beskadige det. Til bevægelige dele, der kræver snævre tolerancer, fungerer PEEK godt. Til kemiske leveringssystemer og tætninger, der udsættes for barske reagenser, er PTFE det sikrere valg. Disse to plasttyper fungerer sammen i væskehåndteringssystemer, hvor både kemisk sikkerhed og mekanisk styrke er vigtige.
Her er en hurtig sammenligning af disse tre materialer til dele til robotter til væskehåndtering:
| Materiale | Korrosion / Kemisk resistens | Friktions- og non-stick egenskaber | Mekanisk styrke | Bedste anvendelse i væskehåndteringsrobotter |
| PTFE | Modstår næsten alle kemikalier; ingen almindelige laboratoriereagenser nedbryder dem | Meget lav friktion og non-stick | Lav trækstyrke (20-35 MPa); deformeres under tryk | Kemiske leveringssystemer, tætninger og spidser udsat for aggressive reagenser |
| PEEK | Modstår de fleste organiske og vandbaserede væsker; beskadiget af stærk svovlsyre og nogle halogener | God til bevægelige dele, der kræver snævre tolerancer | Høj trækstyrke (90-100 MPa); holder formen under konstant tryk | Strukturelle robotarme, positioneringsarme og bevægelige dele med høj belastning |
| 316L rustfrit stål | Fremragende korrosionsbestandighed; molybdæn beskytter mod klorider, salte og industrielle kemikalier | Ikke kendt for lav friktion | Elasticitetsmodul 193 GPa (ca. 3 gange stivere end aluminium) | Nåle der berører kropsvæsker, dele der skal steriliseres |
Højstyrkemetaller: 17‑4 PH og Ti‑6Al‑4V
Når din robot har brug for metaldele, der kan bære tunge belastninger eller modstå slid, er der to legeringer, man kommer i tanke om: rustfrit stål 17-4 PH og titanium Ti-6Al-4V. Begge fungerer godt med CNC-bearbejdning og DMLS. Begge tilbyder fremragende korrosionsbestandighed. Men de adskiller sig i styrke, hårdhed og bearbejdelighed.
Mekaniske egenskaber og bearbejdelighed
Rustfrit stål 17-4 PH leverer imponerende resultater. I H900-tilstanden når dens maksimale trækstyrke 1275 MPa. Flydespændingen når 1060 MPa. Bøjningsstyrken stiger til 1380 MPa. Elasticitetsmodulet er 200 GPa. Hårdheden måler 38 HRC. Brudforlængelsen er 10 procent. Densiteten er 7.75 g/cm³. Ved bearbejdning er overfladeruheden Ra 1.0 µm. Disse egenskaber gør 17-4 PH til en stærk kandidat til strukturelle rammer, samlinger og beslag i plejerobotkomponenter.
Ti-6Al-4V tilbyder en anderledes profil. Dens ultimative trækstyrke varierer fra 936 til 1014 MPa, afhængigt af orientering og placering. Duktiliteten varierer også. Når den testes vinkelret på aflejringslagene, ligger duktiliteten på 14 til 21 procent. Parallelt med lagene falder den til 6 til 11 procent. Elasticitetsmodulet er 110 GPa. Hårdheden ligger mellem 302 og 340 HB i udglødet stangform. Maksimal driftstemperatur når 315 °C. Betatransus ligger på omkring 999 °C.
Bearbejdeligheden adskiller disse to legeringer. 17-4 PH bearbejder godt med den rigtige fremgangsmåde. Brug skarpe, flerlags TiAlN- eller PVD-belagte hårdmetalværktøjer med positive spånvinkler. Dette reducerer skærekræfterne. Keramisk belagte skær fungerer godt til drejning, især i H900-tilstand. De afleder varme og forlænger værktøjets levetid. Oprethold stabile tilspændinger og hastigheder for at undgå deformationshærdning. Tilstrækkelig køling bevarer dimensionsnøjagtigheden. H900-tophårdhedstilstanden gør bearbejdningen vanskeligere. Værktøjsslid øges, hvis parametrene ændres.
Ti-6Al-4V er mere robust at bearbejde. Dens varmeledningsevne er kun 6.7 W/m·K. Det er cirka 25 gange lavere end 6061 aluminium og seks gange lavere end 4140 stål. Varmen koncentreres ved skærkanten. Der dannes ophobning af skærkanten. Der opstår deformationshærdning. Skrubbearbejdningshastighederne bør starte ved 80 til 120 SFM (24 til 37 m/min). Kølevæsketrykket skal overstige 500 psi (35 bar). Spånbelastningen skal forblive på eller over 0.002 in./tand (0.05 mm/tand). Disse parametre forhindrer deformationshærdning og holder snittet stabilt.
Overfladebehandlinger mod slid og korrosion
Overfladebehandlinger forlænger levetiden på metaldele. Det rigtige valg afhænger af anvendelsen. Her er en vejledning:
| Krav | Anbefalet overfladebehandling |
| Høj slitage/træthed | Kugleblæsning kombineret med PVD- eller DLC-belægning |
| Udendørs / korrosionseksponering | Pulverlakering plus anodisering eller passivering |
| Kosmetiske og lette behov | anodisering |
| Kontakt med fødevarer eller lægemidler | Passivering eller elektropolering |
| Områder med høj varme | Hårdkrom eller keramisk belægning |
Passivering bruger salpetersyre eller citronsyre. Det fjerner frit jern og danner et passivt kromoxidlag. Dette giver fremragende korrosionsbestandighed. Det er velegnet til fødevaregodkendte robotter, medicinske cobots, udendørsenheder og samlinger. Anodisering (Type II og III) fungerer på aluminiumekstruderinger og bøjede eller stemplede dele. Det skaber et hårdt, slidstærkt oxidlag. Fordelene omfatter korrosionsbestandighed, elektrisk isolering og æstetiske farvemuligheder. Det passer til chassisskinner, huse, beslag, sensorbeslag og arme. PVD- og CVD-belægninger som TiN, TiAlN og DLC anvendes på gear, aksler og glideflader. De er ekstremt hårde (2,000-3,000 HV), har lav friktion og modstår slid. Geartænder, lejetapperne, glidesamlingerne og endeeffektorerne drager størst fordel.
Inden for medicinsk udstyr opfylder overfladebehandlinger strenge krav til biokompatibilitet og korrosionsbestandighed. Anodisering af implantater danner en aluminiumoxidfilm med god biokompatibilitet. Dette reducerer bivirkninger med menneskeligt væv. Mikrobueoxidation producerer keramiske belægningslag med fremragende slidstyrke og biokompatibilitet. Det er velegnet til medicinsk udstyr såsom kunstige led.
Tekniske plasttyper til kabinetter og strukturelle komponenter
Ikke alle dele kræver metal. Kabinetter, dæksler og beslag fungerer ofte bedre i tekniske plastmaterialer. Disse materialer reducerer vægten, modstår stød og tilbyder kosmetisk fleksibilitet. De koster også mindre end maskinbearbejdet metal i store mængder.
ABS, polycarbonat og nylon: Slagfasthed og kosmetisk finish
ABS er arbejdshesten. Det tilbyder god slagfasthed og tåler maling, tekstur og farve godt. Polycarbonat giver overlegen slagfasthed. Det klarer også højere temperaturer. Nylon giver fremragende slidstyrke og kemisk resistens. Det fungerer godt til gear, lejer og strukturelle klips. Hvert plastmateriale har sin plads i robotdesign. ABS er egnet til kosmetiske dæksler og huse. Polycarbonat passer til dele, der kræver klarhed eller høj slagfasthed. Nylon håndterer bevægelige dele, der gnider eller glider.
Fødevaregodkendte og medicinsk godkendte varianter
Standardplast opfylder muligvis ikke sikkerhedsreglerne. Fødevaregodkendte og medicinsk godkendte varianter udfylder dette hul. Disse materialer består biokompatibilitetstest. De modstår gentagen rengøring. De udvasker ikke skadelige kemikalier. Medicinsk ABS og polycarbonat er almindelige i plejerobotkomponenter, der berører patienter eller opbevares i sterile felter. Fødevaregodkendt nylon bruges i væskehåndteringsmaskiner, der forbereder lægemidler eller håndterer prøver. Kontroller altid materialecertifikatet. Det skal bekræfte overholdelse af ISO 10993 eller FDA's regler for fødevarekontakt.
Designovervejelser for komponenter til plejerobotter
Produktionsbegrænsninger og delgeometri
Udkastvinkler, vægtykkelse og underskæringer
Trækvinkler er vigtige for støbte dele. De hjælper dele med at komme ud af formen uden skrammer. Nylon kræver ingen minimumsdybde, men én grad fungerer bedst. Polycarbonat kræver mindst 1.5 grader, og to grader er bedre. Teksturerede overflader kræver mere træk, fordi tekstur laver små underskæringer. En god regel er at tilføje 1.5 graders træk for hver 0.001 tommer teksturdybde.
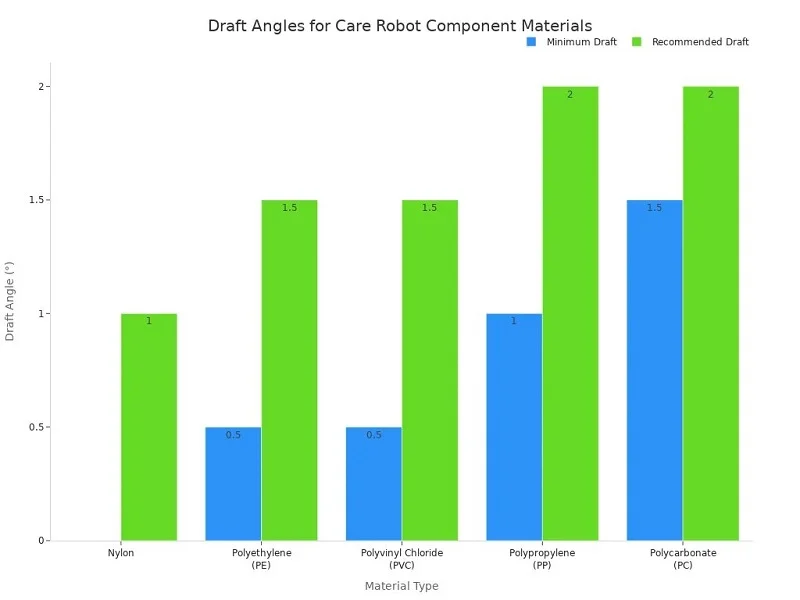
Vægtykkelsen ændrer sig med hvor dyb en funktion er. En 0.25 tommer dyb funktion kræver 0.040 tommer væg og 0.5 graders dybgang. Ved fem tommer dybde har du brug for over 0.100 tommer væg og to grader. Afrund alle kanter med indvendige fileter, der er mindst 0.5 gange vægtykkelsen. Udvendige fileter skal nå 1.5 gange vægtykkelsen.
Optimering til CNC, sprøjtestøbning eller metalplader
Hver proces har sine egne regler. CNC håndterer snævre tolerancer uden trækvinkler. Sprøjtestøbning kræver træk og lige vægge. Plademetal fungerer bedst med simple bøjninger og stabile radier. Vælg din proces tidligt. Det valg former din geometri og sparer tid til redesign senere.
Montering og sammenføjningsmetoder
Fastgørelseselementer, svejsning og klæbning
Befæstelseselementer gør det nemt at skille dem ad. Svejsning skaber permanente, stærke samlinger. Limning fordeler belastningen over et større område. Hver metode passer til forskellige komponenter i plejerobotter. Brug befæstelseselementer, hvor du har brug for at nå dele for at få service. Svejs strukturelle rammer, der aldrig går i stykker.
Modulært design for servicevenlighed
Modulært design holder slid og snavs samlet ét sted. Du kan udskifte et bevægelseselement uden at røre ved rammen. Standardfastgørelseselementer og -forbindelser forkorter reparationstiden. Testpunkter og fejlkoder vejleder servicebeslutninger uden gætteri. Hvis en billig sliddel tvinger dig til at fjerne en værdifuld enhed, er designet ikke brugbart nok.
Omkostningsoptimering og materialevalg
Balancering af materialeomkostninger med ydelsesbehov
Letvægtskompositter reducerer vægt og energiforbrug. Højstyrkelegeringer som titanium og aluminium håndterer lastbærende opgaver. Avancerede polymerer fungerer til huse og ikke-strukturelle dele. Hybridsystemer kombinerer metaller til områder med høj belastning med kompositter til vægtfølsomme sektioner. Regional efterspørgsel er også vigtig. Asiatiske markeder sætter omkostninger først, mens nordamerikanske markeder fokuserer på ydeevne.
Minimering af spild med næsten-netto-formprocesser
Processer med næsten endelig form reducerer spild. DMLS og 3D-printning bygger dele tæt på den endelige form. Det reducerer materialespild og bearbejdningstid. Design for fremstillingsevne-principper styrer disse valg. De hjælper dig med at afbalancere snævre tolerancer med produktionsomkostninger. Godt design holder snævre tolerancer, hvor de betyder noget, og lempes på dem andre steder.
Tilpassede vs. standardkomponenter til plejerobotter
For hver komponent i din plejerobot har du et valg at træffe. Designer du en specialfremstillet del? Eller vælger du en standardløsning ? Din tidslinje, dit budget og din endelige ydeevne afhænger alt sammen af dette svar.
Hvornår skal man vælge specialfremstilling
Unikke geometrier, proprietære designs eller snævre tolerancer
Nogle dele findes simpelthen ikke i noget katalog. Måske har din robotarm brug for et særligt monteringsbeslag. Måske har din endeeffektor en form, som ingen standarddel kan passe til. Måske har du brug for snævre tolerancer for en nøglesamling - plus eller minus 0.005 mm, som standardlejer ikke kan love. Specialfremstilling er din eneste mulighed i disse tilfælde. Specialfremstillede præcisionsdele giver dig mulighed for at kontrollere alle dimensioner og materialer. Du får præcis, hvad dit design kræver. Specialfremstilling beskytter også din intellektuelle ejendom. Standarddele vil vise din designtilgang til konkurrenterne. Specialfremstillede dele beskytter dine ideer i din egen virksomhed.
Højvolumenproduktion med dedikerede værktøjer
Volumen ændrer matematikken markant. Ved lave volumener fungerer CNC-bearbejdning godt. Virksomheder som NOBLE tilbyder disse tjenester til prototypefremstilling. Men når du har brug for tusindvis af identiske plejerobotkomponenter, ændrer sprøjtestøbning omkostningsbilledet. Værktøjsudbuddet koster meget. Prisen pr. del falder hurtigt i stor skala. Dedikeret værktøj betaler sig selv tilbage over tid. Hver del bliver ens. Denne konsistens er vigtig for sikkerhedskritiske plejerobotkomponenter, der skal fungere på samme måde i hver cyklus.
Udnyttelse af standardkomponenter til hurtigere udvikling
Lejer, fastgørelseselementer og sensorhuse
Standardkomponenter sparer måneders udviklingstid. Lejer, fastgørelseselementer og sensorhuse findes allerede i tusindvis af størrelser. Du kan vælge én fra et katalog. Sensorlejer giver i dag realtidsdata om belastning og slid. En stor bilproducent oplevede et fald på 25 % i vedligeholdelsesomkostningerne efter at have tilføjet sensorlejer. Implementeringer af SKF og Schaeffler reducerer nedetiden med op til 30 %. Disse data hjælper dig med at bygge smartere komponenter til plejerobotter. Konfigurerbare standardkomponenter reducerer den tekniske indsats. Standardlejer og aksler fjerner værktøjsomkostningerne fuldstændigt. De giver dig mulighed for at teste og iterere hurtigt under prototypefremstilling.
Reduktion af leveringstid og initialinvestering
Leveringstiden er vigtig, når du haster ud på markedet. Et standardleje sendes på få dage. En specialkomponent tager uger eller måneder. Du sparer designtid, ventetid på værktøj og testcyklusser. Din startinvestering forbliver lavere. Du lancerer en minimalt levedygtig robot, tester den i felten og opgraderer senere. Standarddele bruger dokumenterede designs, som andre allerede har valideret. Det sænker din tekniske risiko betydeligt.
Balancering af ydeevne, leveringstid og budget
Beslutningsmatrix for hybride tilgange
De fleste succesfulde robotter bruger en smart blanding. Kritiske strukturelle dele kan være specialfremstillede. Lejer og fastgørelseselementer forbliver standard . Denne hybride tilgang giver dig det bedste fra begge verdener. Du får specialfremstillet præcision, hvor nøjagtighed betyder mest. Du får standardbesparelser , hvor standarddele fungerer fint. En simpel beslutningsmatrix hjælper dig med at vælge:
- Hvis delen har et proprietært design eller behov snævre tolerancer, gå brugerdefineret
- Hvis delen har en standardstørrelse og funktion, skal du gå fra hylden
Den balance holder dit budget under kontrol. NOBLEs tjenester understøtter denne hybride tilgang godt. Deres Smart Manufacturing-afdeling tilbyder specialfremstillet sprøjtestøbning sammen med standard metalpladefremstilling. Du udvikler dine specialfremstillede komponenter og standarddele under ét tag.
Validering af standarddele for belastnings- og sikkerhedskrav
Et standardleje kan se rigtigt ud på papiret. Du skal validere det til dine specifikke belastningsforhold. Kontroller den nominelle belastning, hastighedsgrænsen og temperaturområdet. Kør en sikkerhedsfaktoranalyse for din applikation. Sørg for, at delen opfylder ISO 13485 eller IEC 60601, hvis den skal bruges i en medicinsk robot. Antag aldrig, at en katalogdel opfylder dine behov, bare fordi den fysisk passer. Test den under reelle driftsforhold. Hvis den består, sparer du tid og penge. Hvis den fejler, så redesign og vælg specialfremstillet. Den balance - specialfremstillet, hvor det tæller, standardfremstillet, hvor det ikke gør - giver dig den hurtigste vej til en pålidelig plejerobot.
Arbejde med NOBLE til komponenter til plejerobotter

Komplet metal- og plastforarbejdning
CNC, sprøjtestøbning og metalpladearbejde
NOBLE tager sig af både metal- og plastikkomponenter til robotter samlet ét sted. Deres CNC-bearbejdning giver dig de snævre tolerancer, som dine samlinger og beslag kræver. Sprøjtestøbning håndterer dine behov for kabinetter og dæksler, når du fremstiller mange dele. Plademetalarbejde bygger stærke chassis og støtterammer. Du behøver ikke at administrere tre forskellige leverandører eller lede efter manglende dele. Ét team kører hele byggeprocessen.
Overstøbning og DMLS til komplekse samlinger
Nogle dele kræver mere end én metode. Overstøbning fastgør bløde tætninger til stive forbindelser. DMLS trykker komplekse metalformer, som bearbejdning ikke kan lave. NOBLE kører disse metoder sammen med deres primære tjenester. Det betyder, at din multimaterialesamling ankommer som én færdig enhed. Du undgår koordineringsproblemer og forsendelsesforsinkelser.
Kvalitetscertificeringer: ISO 9001:2015 og ISO 13485:2016
Streng kvalitetsstyring for sikre og pålidelige komponenter
NOBLE har ISO 9001:2015 og ISO 13485:2016. Den første dækker generel kvalitetsstyring. Den anden gælder direkte for medicinsk udstyr. Disse kvalitetscertificeringer er vigtige, når din plejerobot rører patienter. Hver proces følger skriftlige procedurer. Hver del opfylder den samme standard, batch efter batch.
Sporbarhed og dokumentation for revisioner
Revisioner går mere problemfrit, når din leverandør fører gode registre. NOBLE leverer dokumentation for overholdelse og sporbarhed som en del af deres kvalitetstjenester. De håndterer også PPAP- og APQP-papirarbejde. Du får de materialecertifikater, inspektionsrapporter og procesregistre, du har brug for. Dette papirspor beskytter dig under lovgivningsmæssige gennemgange.
Fuld service support fra design til montering
Ingeniørgennemgang for DFM og DFA
Godt design med henblik på fremstillingsevne starter tidligt. NOBLEs ingeniørteam kontrollerer dine tegninger, før de skærer i metal. De påpeger funktioner, der øger omkostningerne eller forårsager defekter. Deres CAE-samarbejde dækker toleranceforskelle og monteringskontroller. Du finder problemer på skærmen, ikke på produktionsgulvet.
Prototyping, produktion og slutintegration under ét tag
NOBLE hjælper dig fra den første idé til den endelige konstruktion. Deres ingeniørtjenester omfatter produkt- og systemdesign, 3D-modellering og digitale tvillinger. På produktionssiden håndterer de CNC-programmering, værktøj, fiksturer og procesplanlægning. Kvalitetstjenester inkluderer CMM-programmering, scanning og metrologi. Denne full-service-model holder dit robotprojekt i gang. Du får én partner til prototyping, produktion og integration. Det sparer tid og holder dine robotsystemer ensartede fra start til slut.
Valg af metoder og materialer til plejerobotkomponenter betyder at balancere sikkerhed, præcision, holdbarhed og omkostninger. Der findes ikke et enkelt svar, der fungerer for alle dele. En blanding af begge tilgange fungerer normalt bedst. Vælg specialfremstillede komponenter til kritiske samlinger og strukturelle rammer, hvor snævre tolerancer er vigtige. Vælg standardlejer, fastgørelseselementer og sensorhuse for at spare tid og penge. Denne blanding giver dig præcision, hvor det tæller, og besparelser, hvor det ikke gør. Du reducerer også leveringstiden og sænker dine startomkostninger. Klar til at komme videre? Tal med NOBLEs ingeniører for en designgennemgang. De hjælper dig med at balancere specialfremstillet arbejde med standardløsninger. Anmod om et tilbud i dag, og få dine plejerobotkomponenter bygget korrekt.
Ofte stillede spørgsmål om komponenter til plejerobotter
Hvilke tolerancer skal plejerobotkomponenter have for bevægelige led?
Samlingspræcisionen styrer robottens nøjagtighed. De fleste samlinger kræver tolerancer på plus eller minus 0.01 mm, hvilket er IT5- eller IT6-kvalitet. Overfladefinishen skal være under Ra 0.8 mikrometer. Fem-akset bearbejdning kan holde plus eller minus 0.005 til 0.01 mm. Lejeboringer bruger H6- eller H7-pasninger. Disse tal sikrer bevægelsen jævn og gentagelig.
Hvilke metaller fungerer bedst til komponenter til strukturelle plejerobotter?
Rustfrit stål 17-4 PH og Ti-6Al-4V er de bedste valg. I H900-tilstanden når 17-4 PH en ultimativ trækstyrke på 1275 MPa og en hårdhed på 38 HRC. Ti-6Al-4V har et lavere elasticitetsmodul på 110 GPa og en maksimal driftstemperatur på 315°C. Begge fungerer godt med CNC-bearbejdning og DMLS.
Hvorfor er biokompatibilitet vigtig for komponenter til plejerobotter?
Enhver del, der berører en patient, må ikke forårsage negative reaktioner. Rustfrit stål 17-4 PH og Ti-6Al-4V består begge biokompatibilitetstest. De overlever også gentagen sterilisering uden at blive svagere. Medicinsk plastik som ABS og polycarbonat gør det samme for kabinetter og dæksler.
Hvornår skal jeg vælge sprøjtestøbning frem for CNC-bearbejdning?
Volumen afgør dette. CNC-bearbejdning fungerer godt til prototyper og små serier. Sprøjtestøbning vinder, når du har brug for tusindvis af identiske plastdele. Værktøj koster meget i starten, men prisen pr. del falder hurtigt i stor skala. Du får også snap-fits og monteringsbosse bygget direkte ind i formen.
Hvad adskiller dele til robotter til væskehåndtering fra andre komponenter?
Disse dele berører væsker, så de skal forsegles tæt og modstå korrosion. PTFE kan håndtere næsten alle kemikalier, men har lav trækstyrke. PEEK holder sin form under tryk. Rustfrit stål 316L modstår klorider og salte. Lasersvejsning og overstøbning holder væskebanerne rene og lækagefri.
Hvordan ved jeg, om en standarddel vil fungere sikkert?
Gå aldrig ud fra, at en katalogdel opfylder dine behov, bare fordi den passer. Kontroller den nominelle belastning, hastighedsgrænsen og temperaturområdet. Kør en sikkerhedsfaktoranalyse for din applikation. Bekræft, at den overholder ISO 13485 eller IEC 60601, hvis den skal bruges i en medicinsk robot. Test den under virkelige forhold.
Hvilke certificeringer skal en leverandør af komponenter til plejerobotter have?
Kig efter ISO 9001:2015 og ISO 13485:2016. Den første dækker generel kvalitetsstyring. Den anden gælder direkte for medicinsk udstyr. Sammen betyder de skriftlige procedurer, konsistens fra batch til batch og den sporbarhedsdokumentation, du har brug for under lovgivningsmæssige revisioner.
Kan én leverandør håndtere både specialbyggede og standardkomponenter til plejerobotter?
Ja, og det sparer tid. En hybrid tilgang fungerer bedst: specialfremstilling til kritiske samlinger og rammer, standardlejer og fastgørelseselementer alle andre steder. NOBLE understøtter dette under ét tag med CNC, sprøjtestøbning, metalplader, overstøbning og DMLS. Du undgår at jonglere med flere leverandører.






