
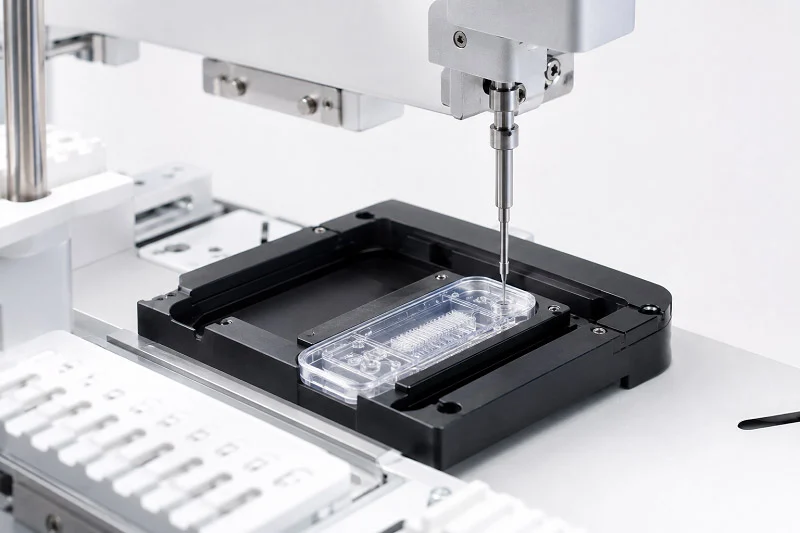
Lab-on-chip-komponenter er bittesmå enheder, der kan rumme alle laboratoriefunktioner på én chip. De materialer og fremstillingsmetoder, du vælger, påvirker ydeevne, omkostninger og skalerbarhed. Så hvilken kombination fungerer bedst til din applikation? Det spørgsmål styrer enhver beslutning, fra prototypefremstilling til masseproduktion.
Markedet viser, hvorfor dette er vigtigt. Globale lab-on-chip-enheder nåede omkring 6.01 milliarder USD i 2024 ifølge Spherical Insights, mens Grand View Research rapporterer tallet tæt på 6.61 milliarder USD. Væksten fortsætter med en årlig vækstrate (CAGR) på 9.5 % fra 2023 til 2033, siger Market.us.
Tænk grundigt over dine afvejninger. Den rigtige fremstillingsmetode kan fremskynde produktudviklingen.
Et dårligt materialevalg kan forsinke et lovende lab-on-chip-projekt.
Materialer til Lab-on-Chip-komponenter
Valg af materialer til lab-on-chip-komponenter betyder at finde en balance. Du sammenligner omkostninger med præcision og fleksibilitet med kemisk resistens. Hvert valg påvirker din fremstillingsproces og hvor godt din endelige enhed fungerer.
Polymerer: Fleksibilitet og omkostningseffektivitet i mikrofluidik
Polymerer er det bedste valg til mikrofluidik med god grund. De koster lidt, er nemme at forme og fungerer godt til hurtig prototypefremstilling.
Almindelige polymerer (PDMS, PMMA, COC, PC)
PDMS (polydimethylsiloxan) er det foretrukne materiale i forskningslaboratorier. PMMA, COC og PC er termoplaster, der fungerer bedst i produktion. Hver især tilføjer de sine egne fordele til mikrofluidiske applikationer.
Fordele
| Lavpris | Polymermaterialer koster meget mindre end glas eller silicium. Dette er vigtigt, når man fremstiller flere lab-on-chip-komponenter. |
| Nem prototypefremstilling | Med PDMS kan du gå fra design til en fungerende chip på få timer. Den hastighed ændrer, hvor hurtigt din forskning bevæger sig. |
| Optisk klarhed | De fleste polymerer lader dig se ind i dine kanaler. Dette er nøglen til billeddannelse og optisk detektion. |
Begrænsninger
| Gaspermeabilitet | PDMS lader gasser passere igennem det. Dette er godt til cellekultur, men det forårsager problemer for trykdrevet strømning. |
| Begrænset opløsningsmiddelresistens | Mange polymerer svulmer op eller nedbrydes, når de berører organiske opløsningsmidler. Dette begrænser, hvilken kemi du kan bruge. |
Glas og silicium: Høj præcision og kemisk resistens
Glas og silicium giver dig det modsatte kompromis. Du får præcision og styrke, men du betaler mere og arbejder hårdere.
Substrat- og kanalfremstilling
Fremstillingsmetoder til glas og silicium stammer fra halvlederbehandling. Man bruger fotolitografi, ætsning og binding til at bygge kanaler. For klare materialer som glas skaber UV-pikosekundlasermikrobearbejdning ved 355 nm meget lidt mikrorevnedannelse og giver kantkvalitet på submikron. Femtosekundlasermikrobearbejdning, som bruger ultrakorte pulser i området 10⁻¹⁵ s, muliggør højpræcisions, maskeløs bearbejdning med meget små varmepåvirkede zoner og kan nå funktionsstørrelser på submikron. Det gør den velegnet til 3D-fremstilling af mikrooptiske og mikrofluidiske enheder.
Fordele
| Termisk stabilitet | Glas og silicium kan tåle høj varme uden at ændre form. Det åbner døren for termisk cykling og sterilisering. |
| Træghed | Disse materialer kan modstå de fleste kemikalier. Din enhed vil ikke sive ind i prøver eller reagere med dem. |
| Etableret mikrofabrikation | Mange års forskning i halvledere giver dig gennemprøvede metoder. Du starter ikke fra bunden. |
Begrænsninger
| Højere omkostninger | Materiale- og forarbejdningsomkostningerne er meget højere end for polymerer. Det er skadeligt, når man producerer store mængder. |
| Mere kompleks bearbejdning og sprødhed | Silicium er sprødt og kan revne under belastning. Glas kræver forsigtig håndtering under limning og skæring. |
Papir, keramik og hydrogeler til Lab-on-Chip-komponenter
Ikke al brug kræver en plastik- eller glaschip. Papir, keramik og hydrogeler løser hver især deres egne problemer.
Papirbaseret mikrofluidik til billig diagnostik
Papirbaserede apparater er nu et nøgleværktøj til diagnostik på stedet. De er mere robuste og enkle sammenlignet med kanalmikrofluidik. Hjemmegraviditetstests er det klassiske eksempel. Forskere har også bygget en hurtig POC-nukleinsyreamplifikationstest, der kombinerer prøveforberedelse og amplifikation ved hjælp af elektrokinetik på papirsubstrater. Denne test bruger samtidig isotachoforese og rekombinasepolymeraseamplifikation til at ekstrahere, amplificere og detektere målnukleinsyrer fra serum og fuldblod på under 20 minutter med billige materialer. Det gør den nyttig til at finde infektionssygdomme og spore virusinfektioner på steder med få ressourcer.
| Anvendelsesområde | Specifikke eksempler |
| Lateral flow immunoassays | Hjem graviditetstest |
| Nukleinsyreamplifikationstests | Hurtig POC NAAT til behandling af infektionssygdomme |
| Analyse af kropsvæsker | Urin, spyt, blod, tårer |
| Tidlig sygdomsdiagnose | Tørre øjne, akut myokardieinfarkt |
| Integreret biomarkørdetektion | CEA og AFP i serum ved brug af FICA-μPAD'er |
Keramik og hydrogeler til specifikke bioapplikationer
Hydrogeler fungerer bedst, når du har brug for et kropsvenligt miljø. De bruger naturlige ekstracellulære matrixproteiner som kollagen, fibrin, hyaluronsyre, Matrigel, fibronektin, agarose og PEG-diacrylat til at kopiere in vivo-mikromiljøet. 3D-strukturer i Matrigel, kollagen type I, gelatine og alginat øgede cellelevedygtigheden og sænkede dedifferentiering. Mikrofluidisk 3D-kultur af hepatocytter forblev funktionel i 4 uger. Samkultur med feederceller i alginat varede op til 3 måneder med bedre leverfunktioner såsom albuminsekretion og urinstofsyntese. Pankreas-betaceller placeret i PEG-baserede hydrogeler viste levedygtighed, der steg fra 20 % til 90 %, med celler forbundet via E-cadherin-forbindelser og opretholdende insulinsekretion. Der er fortsat bekymring for, om der er tilstrækkeligt kropsvenlige materialer tilgængelige, og om mikrofluidiske cellekulturer kan vare længe nok til at give nyttige kliniske resultater.
Hybride materialesystemer presser disse grænser yderligere. En PDMS/PC/glas-stak med fire elektroder placeret i mikrokanaler muliggør direkte TEER-måling og kopierer blod-hjerne-barrieren til organ-på-en-chip-arbejde. En PDMS/polyestermembran/glas-opsætning bruger en porøs membran som cellelag med to separate lag til samkultur af tarmepitel- og leverceller. Flerlags PDMS/glas/porøs membran/PMMA-designs sammensætter fem PDMS-lag med skruer og plasmabinding. 3D-printbare PDMS-methacrylat-makromerer bruger stereolitografi med 385 nm UV-lys og bevarer optisk transparens, gaspermeabilitet, elasticitet og biokompatibilitet. Termoplastbaserede systemer (PS, PC, COC) er afhængige af laserablation, sprøjtestøbning, kompressionsstøbning og varmprægning for at opnå lave omkostninger, bioinertitet og lav iboende fluorescens.
Overfladekemi og biokompatibilitet binder alle disse valg sammen. Et materiale kan have høj dimensionsstabilitet, men fejle, hvis proteiner klæber til det, eller celler ikke vil vokse. Test altid dit materiale med din rigtige prøve, før du forpligter dig til en produktionsserie.
Fremstillingsprocesser for Lab-on-Chip-komponenter
At vælge de rigtige materialer er kun en del af arbejdet. Du skal også forme dem til fungerende systemer. Den valgte fremstillingsproces påvirker, hvor lang tid produktionen tager, og hvor god enheden er. Nogle metoder er gode til hurtige prototyper. Andre fremstiller billige dele i store mængder. Lad os gennemgå de vigtigste teknikker, der anvendes i mikrofluidisk chipfremstilling i dag. Disse mikrofluidiske teknikker dækker mange forskellige anvendelser.
Støbemetoder: Sprøjtestøbning, Varm prægning, og Koldstøbning
Støbemetoder kopierer et mastermønster ind i et polymersubstrat. De er det bedste valg til at fremstille den samme del igen og igen i store mængder. Den valgte fremstillingsmetode afhænger af dine produktionsmål. De materialer, du bruger, skal flyde godt, når de opvarmes. Almindelige materialer omfatter termoplast som PMMA og COC. Chipdesignet påvirker, hvor komplekst værktøjet skal være.
Cyklustider, værktøjsomkostninger og replikationsnøjagtighed
Sprøjtestøbning fungerer hurtigt. Du presser smeltet termoplast ind i en stålform. Hver cyklus afsluttes på få sekunder. Startomkostningerne er høje - en god form koster titusindvis af dollars, og komplekse forme kan koste over 100,000 dollars. Men disse omkostninger fordeles på tværs af hver chip. Materialeomkostningerne pr. chip falder til cent i stor skala. Derfor er sprøjtestøbning det mest omkostningseffektive valg for tusindvis til millioner af enheder.
Varmprægning foregår i midten. Du presser en opvarmet form ind i en polymerplade. Opsætningen er enklere. Cyklustiderne er længere, og processen er mindre automatiseret. De indledende omkostninger er moderate. Varmprægning fungerer godt til mellemstore mængder - hundredvis til mindst tusindvis af lab-on-chip-komponenter.
Til arbejde i lav volumen med elastomere materialer som PDMS anvendes støbemetoder med en masterform. Denne fremgangsmåde er enkel til små partier.
| Metode | Forudgående omkostninger | Enhedsomkostninger ved høj volumen | Cyklustid |
| Sprøjtestøbning | Høj ($10–$100+) | Meget lav (cent til dollars) | Sekunder pr. cyklus |
| Varm prægning | Moderat | Lav til moderat | Længere end injektion |
Egnede materialer (termoplast, PDMS) og typiske geometrier
Sprøjtestøbning og varmprægning fungerer bedst med termoplast som PMMA, COC, PC og PS. Disse materialer flyder godt under varme og kopierer fine detaljer med høj nøjagtighed. Mange materialer fungerer godt til mikrofluidisk fremstilling. Almindelige former omfatter lige kanaler, serpentinblandere og dråbegeneratorer. Den mikrofluidiske chipgeometri påvirker væskestrømmen. PDMS er naturligt egnet til støbemetoder og replikerer funktioner ned til et par mikrometer. Hvert materiale bringer forskellige styrker til mikrofluidiske chipfremstillingsprojekter.
Prototypemetoder: Blød litografi, 3D Printingog direkte bearbejdning
Når du udforsker et design, ønsker du ikke dyre forme. Prototypemetoder giver dig mulighed for at teste idéer hurtigt og billigt. Blød litografi er en nøgleteknik til tidligt arbejde i fremstillingen af mikrofluidiske enheder.
Blød litografi med PDMS til hurtig iteration i forskning og udvikling
Blød litografi er den klassiske metode til lab-on-chip-enheder. Man starter med en siliciummaster lavet ved fotolitografi. Derefter støber man PDMS mod den, fjerner det hærdede lag, laver huller og binder det til glasset. Hele processen tager en dag eller to. Den hastighed gør blød litografi perfekt til hurtig iteration. Har du fundet et problem? Skift CAD-filen og støb en ny chip.
PDMS er fortsat populært, fordi det er nemt at håndtere. Det er transparent, gaspermeabelt og biokompatibelt. Ulempen er manuel arbejdskraft. Hver chip kræver individuel opmærksomhed, så blød litografi skalerer ikke til store mængder. Blød litografi er en af de mest tilgængelige teknikker inden for fremstilling af mikrofluidiske chip.
Mikrofræsning, laserablation og laserbearbejdning til brugerdefinerede designs
Direkte bearbejdning giver dig fin kontrol. Mikrofræsning bruger små skæreværktøjer til at udskære kanaler i polymer eller metal. Det fungerer godt til komplekse 3D-former og til fremstilling af forme.
Laserablation fjerner materiale med en fokuseret stråle. UV-pikosekundlasere ved 355 nm producerer kanaler med lav mikrorevnedannelse og submikron kantkvalitet. Femtosekundlasere bruger ultrakorte pulser til at bearbejde næsten uden varmeskader. Disse teknikker er maskeløse – man går fra CAD til chip uden fotomasker.
3D-printning har ændret mikrofluidisk prototyping ved at tilbyde større designfleksibilitet og hurtigere resultater. Forskere har brugt SLA-printere til at skabe forme til PDMS lab-on-chip-komponenter med højopløsningsfunktioner. Andre 3D-printsystemer kan producere forseglede fluidiske enheder ved hjælp af materialer som COC. Det kan producere kanalformer, der er vanskelige at opnå med ætsning.
Spånbindingsteknikker til pålidelig forsegling
En chip har brug for en tæt forsegling. Der findes adskillige bindingsteknikker. Bonding forbinder kanallaget med et substrat og skaber dermed lukkede kanaler uden lækager. Den rigtige bindingsteknik afhænger af dine materialer. Alle disse materialer kræver kompatible bindingsmetoder. Det sidste trin i fremstillingen af mikrofluidiske chip er ofte det mest kritiske.
Termisk binding, klæbende binding og anodisk binding
Termisk binding opvarmer en termoplastisk chip til nær dens glasovergangstemperatur og påfører tryk. Lagene smelter sammen. Risikoen er kanaldeformation, hvis temperaturen ikke kontrolleres. Dette fremstillingstrin er afgørende for kvaliteten.
Klæbende limning bruger et tyndt lag lim. UV-hærdende klæbemidler hærder ved stuetemperatur på få sekunder. Udfordringen er at holde klæbemidlet ude af kanalerne. Disse bindingsteknikker kan anvendes på mange mikrofluidiske enheder.
Anodisk binding forbinder glas med silicium. Man påfører en høj spænding over grænsefladen ved forhøjet temperatur. Bindingen er stærk, hermetisk og permanent. Denne teknik stammer fra halvlederbehandling. Hver bindingsteknik er egnet til forskellige mikrofluidiske anvendelser.
Kompatibilitet med forskellige materialepar
Bindingsmetoden skal passe til dine materialer. PDMS binder til glas eller sig selv efter oxygenplasmabehandling. Termoplast binder sig gennem termiske eller opløsningsmiddelmetoder. Glas og silicium binder sig anodisk. Til hybridsystemer - f.eks. et PDMS-lag på glas - kan du bruge plasmabinding eller et tyndt klæbemiddel.
Integration af flere materialer er i vækst. Nye anvendelser inden for diagnostik og lægemiddelafgivelse kombinerer polymerer, glas og porøse membraner i én chip. Hvert materialepar kræver sin egen bindingsstrategi. Gør du det forkert, lækker din chip. Gør du det rigtigt, holder forseglingen hele enhedens levetid. Korrekt materialevalg styrer hele fremstillingsprocessen.
Design af Lab-on-Chip-komponenter
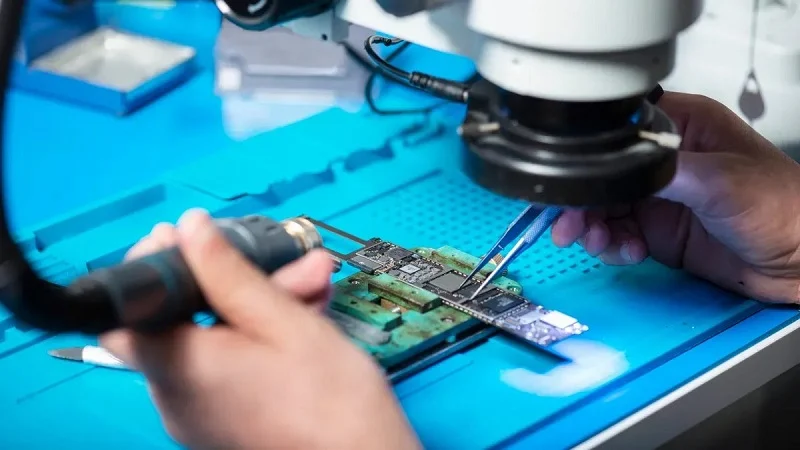
Godt design afgør, om dine lab-on-chip-komponenter fungerer i den virkelige verden. Geometri, sensorplacering og omkostninger spiller alle op imod hinanden. Man kan ikke maksimere alle faktorer på én gang.
Mikrofluidisk kanalgeometri og væskestrømning
Kanalformen styrer alt nedstrøms. Topvisningen, tværsnittet og den langsgående profil bestemmer strømningsbanen. Et mindre tværsnitsareal opbygger tryk hurtigt, og forholdet er ikke lineært på grund af grænselagseffekter. Længden påvirker trykket. Strømningshastigheden følger den samme lineære regel.
Billedformat, drejninger og døde volumener
Dybe, smalle kanaler fungerer anderledes end lavvandede, brede. Skarpe sving skaber døde zoner, hvor væske sætter sig fast. Disse lommer skader blandingen og spilder prøven. Trækvinklen er også vigtig, da den styrer, hvor lige væggene ender efter fremstillingen. Stabling af kanaler fra bred til smal hjælper med at fordele flowet jævnt.
Indvirkning på blanding, reaktionskinetik og separationseffektivitet
Længere kanaler øger trykket; en reduktion af kanallængden reducerer trykket tilsvarende. En tolagsform med et større tværsnit væk fra overgangen kan reducere indløbstrykket betydeligt. Disse gevinster er vigtige for reaktionskinetik og separation. Designere af mikrofluidiske enheder afvejer disse kompromiser hele tiden under fremstillingen af mikrofluidiske chip.
Integration af sensorer og elektroder
At sætte elektroder i lyder simpelt, indtil man prøver det. Flere problemer opstår hurtigt:
- Trådbinding og loddebump skaber overfladebump, der bekæmper de flade overflader, som mikrofluidiske kanaler har brug for.
- CMOS lab-on-chip-komponenter fylder kun et par kvadratmillimeter, mens kanaler, ventiler og pumper kræver langt mere plads.
- Placeringsregistreringsfejl forårsager lækager, og sideværts forskydning er svær at kontrollere.
- Op-og-ned-skift mellem chip og carrier kan afbryde både elektrisk og fluidisk strømning.
- Det er stadig en reel udfordring at binde CMOS-chippen til mikrofluidiske strukturer uden lækager.
- Fluidforbindelser fra verden til chip skal tætne på en pålidelig måde.
Indlejringselektroder til elektrokemisk detektion
Elektrokemisk detektion kræver direkte kontakt mellem prøvevæsken og elektroderne. Denne berøring kræver en flad grænseflade, hvilket kan føre til sammenkoblingsbump. Det hjælper lidt at placere puderne på to modsatte sider, men udbyttet forbliver lavt.
Udfordringer med justering og pakning
Præcis justering er et must for lækagefri integration. Batchfremstillingsmetoder til flere kanaler på CMOS er endnu ikke blevet rapporteret. Disse pakningshindringer former, hvordan man griber fremstillingen af mikrofluidiske enheder an.
Skalerbarhed og omkostningsbegrænsninger
Omkostningerne skaleres trin for trin, ikke jævnt. I stor skala kræver sprøjtestøbning en betydelig investering i formen på forhånd, men materialeomkostningerne pr. enhed falder til under en dollar. Masseformning presser materialeomkostningerne ned under 1 dollar pr. del. En lille tur gennem en serviceudbyder kan koste betydeligt mere pr. enhed.
Design for fremstillingsevne (DFM) principper
DFM betyder at designe til den proces, du rent faktisk vil bruge. Undgå kanaler, der er længere end de behøver at være. Hold trækvinklerne de samme. Planlæg limning tidligt, fordi materialepar begrænser dine valgmuligheder.
Balancering af opløsning, gennemløbshastighed og enhedsomkostninger
Højere opløsning betyder normalt langsommere cyklusser og dyrere værktøj. Polymer mikrofluidiske lab-on-chip-komponenter bytter en vis dimensionel præcision for hastighed og lave enhedsomkostninger. Glas giver finere egenskaber, men lavere gennemløbshastighed. Enhver beslutning om fremstilling af mikrofluidiske chip hviler på denne kurve. Disse teknikker tjener diagnostik, lægemiddelafgivelse og mange andre anvendelser. At matche materialer til anvendelser tidligt sparer penge senere. Den samme logik gælder for lab-on-chip-enheder af alle typer.
Skalering af fremstilling af lab-on-chip-komponenter
Skalering forvandler en fungerende prototype til stabil produktion. Vejen byder på mange overraskelser. Lad os gennemgå de vigtigste beslutninger.
Lavvolumenforskning vs. højvolumenproduktion
At gå fra et par lab-on-chip-komponenter til tusindvis ændrer alt. Du har brug for andre materialer, andre værktøjer og anderledes tænkning.
Hvornår skal man vælge prototypemetoder kontra masseproduktionsteknikker
Småskalametoder som blød litografi fungerer, når designet bliver ved med at ændre sig. Du kan teste en ny chip på en dag. Den hastighed hjælper forskere med at lære hurtigt. Men blød litografi kan ikke skaleres op. Hver enhed skal håndteres i hånden. Masseproduktionsmetoder som sprøjtestøbning passer til faste designs. Startomkostningerne er høje. Prototypeværktøj kan koste titusindvis af dollars. Hærdede stålværktøjer til flere kaviteter kan koste $100,000 eller mere. Prisen pr. chip falder hurtigt ved store mængder. Nøglen er at vide, hvornår man skal skifte. Brug kommercielle masseproduktionsmaterialer fra starten. Hvis du prototyper med PDMS, men bruger termoplast senere, står du over for et redesign. Overfladeegenskaber, gaspermeabilitet og bindingsmetoder er alle forskellige. Fixer dit materialevalg tidligt for at undgå omarbejde.
Overgang fra blød litografi til sprøjtestøbning
Overgangen tager tid. Chipudvikling involverer flere faser og kan tage flere år. Fremstilling i mellemstor skala hjælper med at bygge bro over kløften. Familieværktøjer eller bløde aluminiumsværktøjer giver dig mulighed for at køre næsten industrielle forsøg uden at betale for dyre stålforme. Denne fase afslører skjulte problemer. Materialeegenskaber såsom intern spænding eller autofluorescens kan påvirkes af støbeprocessen og skal evalueres. At opdage disse problemer før det endelige værktøj sparer penge. En præcisionsproducent med ekspertise inden CNC-bearbejdning og sprøjtestøbning kan understøtte overgangen fra prototype til fuld produktion.
Afvejninger mellem opløsning, omkostninger og gennemløb
Intet enkelt materiale giver dig alt. Du bytter én egenskab ud med en anden. Tricket er at matche dit valg med din anvendelse.
Materialevalg påvirker funktionsopløsning og cyklustid
Blød litografi med PDMS-kopier er helt ned til 10 µm. Det er fantastisk til forskning. Men PDMS fungerer ikke til masseproduktion. Termoplast fungerer godt til storskalaproduktion, men begrænser opløsningen i små skalaer. Glas og silicium når kanaldimensioner på submikrometer med høj reproducerbarhed. Ulempen er omkostningerne. Glas og silicium kræver dyre faciliteter og uddannede teknikere.
Eksempler på afvejninger: glas (høj opløsning, lav gennemløbshastighed) vs. polymer (lavere opløsning, høj gennemløbshastighed)
Glas giver de fineste egenskaber. Kanaler mindre end en mikron er mulige. Fremstillingen bruger fotolitografi og farlige kemikalier. Gennemstrømningshastigheden forbliver lav. Omkostningerne pr. chip forbliver høje.
Polymer-lab-on-chip-komponenter bytter en vis opløsning for hastighed. Sprøjtestøbning producerer tusindvis af enheder om dagen. Funktionerne er større - normalt ti mikrometer. Til mange mikrofluidiske applikationer er denne opløsning tilstrækkelig. Lavere omkostninger giver dig mulighed for at fremstille engangs-lab-on-chip-enheder.
Caseeksempler i fremstilling af mikrofluidiske chips
Rigtige mikrofluidiske chipfremstillingsprojekter viser, hvordan disse valg udspiller sig.
Point-of-care diagnostiske lab-on-chip komponenter ved hjælp af sprøjtestøbte termoplaster
En virksomhed, der udviklede en hurtig diagnostisk test, valgte sprøjtestøbt termoplast. Chippen skulle være billig nok til engangsbrug. Teamet fiksede materialet tidligt – COC, en termoplast med god optisk klarhed. De designede til sprøjtestøbning fra starten. De indledende værktøjsomkostninger var betydelige. Prisen pr. chip faldt til under én dollar i volumen. Den endelige enhed fungerer til diagnostiske applikationer på stedet, hvor omkostningerne betyder mest. Denne mikrofluidiske chipfremstillingsmetode passer til behovene ved store mængder.
Forskning i lab-on-chip-komponenter ved hjælp af PDMS og glasbinding
Et universitetslaboratorium, der studerede celleadfærd, valgte en anden vej. De var nødt til at teste mange designs hurtigt. PDMS-blød litografi lod dem iterere hurtigt. De bandt PDMS-laget til et objektglas ved hjælp af oxygenplasma. Lab-on-chip-komponenterne var transparente, gaspermeable og biokompatible. Hver batch tog en dag at fremstille. Prisen pr. chip var højere. Men fleksibiliteten var det værd. For forskning betyder hastighed og iteration mere end enhedsomkostninger. Denne mikrofluidiske chipfremstillingsmetode er egnet til arbejde med lav volumen.
Disse eksempler viser, hvordan forskellige applikationer kræver forskellige tilgange. Den rigtige fremstillingsmetode afhænger af dine behov for volumen, budget og ydeevne. Tidlig overvejelse af disse afvejninger hjælper dig med at undgå dyre fejl senere. Uanset om du har brug for et par forskningsprototyper eller millioner af produktionsenheder, er det nøglen til succes at matche din fremstillingsstrategi med dine mål.
ADEL: Præcisionsfremstilling til Lab-on-Chip-komponenter

At gå fra en prototype til fuld produktion kræver en partner, der kender begge trin. En producent med ekspertise inden for metal- og plastforarbejdning kan håndtere behovene for fremstilling i laboratoriet på chip. Kombinationen af forskellige metoder strømliner den mikrofluidiske chipbygningsproces, fra design til samling.
Omfattende metal- og plastbearbejdningskapaciteter
CNC-bearbejdning, sprøjtestøbningog præcisionsstempling
Bearbejdningsmetoder kan accelerere tidlig udvikling. En mikrofræsningsproces starter med en CAD-model, laver værktøjsbaner og skærer dele med det samme. Ingen masterform er nødvendig.
Bearbejdning kræver ikke et rent rum, hvilket giver den en fordel i forhold til blød litografi. Dette sparer tid og penge til mikrofluidikarbejde.
Funktionerne omfatter bearbejdningsfunktioner, der er egnede til dråbegeneratorer og blandekanaler. Materialevalg er vigtigt: termoplast som PMMA, polycarbonat og COC skærer rent og bevarer optisk klarhed. Metaller som rustfrit stål, aluminium og titanium er holdbare og kemisk resistente.
| Materiale Type | Fordele | Overfladekvalitet |
| Termoplast (PMMA, PC, COC) | Rene snit, lavere omkostninger, optisk klarhed | PMMA giver spejllignende kanaler; COC har lav autofluorescens |
| Metaller (stål, aluminium, titanium) | Holdbar, steriliserbar, kemikalieresistent | Trænger til ekstra polering for at matche plastikkens glathed |
En hybrid tilgang kan kombinere 3D-printning til komplekse interne geometrier med bearbejdning for at opnå snævre tolerancer og glatte overflader. Sprøjtestøbning er velegnet til store mængder, hvor hærdede stålforme kan klare lange produktionskørsler. Omkostningerne pr. del falder betydeligt i stor skala. Disse metoder understøtter en række mikrofluidiske lab-on-chip-komponenter.
Ekspertise inden for design og mikrobearbejdning af mikrofluidiske forme
Design af forme til mikrofluidik kræver specialiseret viden. Formoverfladen skal nøjagtigt genskabe fine egenskaber på tværs af alle hulrum.
Et dygtigt team designer forme, der fyldes jævnt og frigives rent, hvilket holder i mange cyklusser. Deres mikrobearbejdningskapacitet gør det muligt at skære testforme direkte i metal, hvilket muliggør designverifikation før skalering til produktionsværktøjer. Dette reducerer risikoen ved overgang fra prototype til volumen.
Certificeringer og kvalitetssikring
Certificering for kvalitetsstyring
Kvalitetsstyringscertificering betyder, at der er et dokumenteret kvalitetssystem på plads. Hvert trin følger en defineret arbejdsgang. Dette er vigtigt for fremstilling af mikrofluidiske chip, hvor små grater eller formvariationer kan påvirke kanaltætningen. Ensartet kvalitet fører til høje produktionsudbytter.
Certificering til medicinsk udstyr
For lab-on-chip-enheder, der anvendes i diagnostiske eller kliniske applikationer, er certificering, der dækker kvalitetssystemer for medicinsk udstyr, afgørende. Det omhandler risikostyring, sporbarhed og proceskontroller.
En fuldservicemodel – fra designsupport til montering – giver ét enkelt kontaktpunkt for fremstillingsprocessen. Vejledning om fabrikationsvalg, materialer og limningsmetoder reducerer kommunikationsfejl og fremskynder produktudviklingen.
Intet materiale eller én fremstillingsmetode fungerer til alle lab-on-chip-enheder. Du vælger materialer baseret på omkostninger, hvordan kroppen reagerer, og hvor mange lab-on-chip-komponenter du har brug for. Hver fremstillingsmetode har afvejninger mellem omkostninger og nøjagtighed. Den bedste løsning afhænger af, hvad du har brug for, og hvor meget du kan bruge.
Nye tendenser som automatisering, miniaturisering og AI-drevet analyse skaber nye muligheder. Nye metoder som additiv fremstilling ændrer i høj grad, hvordan du planlægger produktionen. Disse fremskridt hjælper dig med at matche dit mikrofluidiske chipdesign præcist.
Din mikrofluidiske chip kræver en specifik fremstillingsmetode for at kunne skaleres op. Kontakt en producent for at få rådgivning om fremstilling af din mikrofluidiske chip. Deres team udvælger de rigtige teknikker til din chip. De hjælper med hvert trin i fremstillingen af din mikrofluidiske chip.
Ofte stillede spørgsmål om Lab-on-Chip-komponenter
Hvilket materiale skal jeg vælge til mine første lab-on-chip-enheder?
Det afhænger af, hvad du vil lave. PDMS er fantastisk til hurtige prototyper. Termoplaster som COC eller PMMA fungerer godt til produktionsserier. Glas og silicium giver dig de fineste egenskaber. Test dit materiale med rigtige prøver, før du forpligter dig.
Hvordan vælger jeg mellem sprøjtestøbning og blød litografi?
Blød litografi fungerer til små partier og designs, der ændrer sig. Sprøjtestøbning tilpasser faste designs i store mængder. Startomkostningerne for støbeformen er høje, men omkostningerne pr. chip falder hurtigt. Skift, når dit design holder op med at ændre sig.
Hvad forårsager lækage fra en mikrofluidisk chip?
Dårlig binding er normalt problemet. Bindingsmetoden skal passe til dine materialer. PDMS binder til glas efter plasmabehandling. Termoplast kræver termisk eller opløsningsmiddelbinding. Glas og silicium binder anodisk. Et uoverensstemmende par vil svigte.
Kan jeg prototype med PDMS og derefter skifte til plastik?
Det kan du, men forvent et nyt design. Overfladeegenskaber, gaspermeabilitet og bindingsmetoder er alle forskellige. Ret dit materialevalg tidligt. Prototyping med dit produktionsmateriale sparer omarbejde senere.
Hvilken funktionsstørrelse kan hver fremstillingsmetode opnå?
PDMS blød litografi kopierer genstande ned til omkring 10 µm. Termoplast begrænser opløsningen i små skalaer. Glas og silicium når dimensioner på submikrometerniveau. Vælg ud fra, hvad din applikation rent faktisk har brug for.
Hvorfor er kanalgeometri så vigtig?
Kanalformen styrer flow, blanding og tryk. Skarpe drejninger skaber døde zoner. Længere kanaler øger trykket. Et mindre tværsnit opbygger hurtigt tryk. God geometri sikrer, at din mikrofluidiske chip fungerer som designet.
Hvornår skal jeg gå fra prototype til masseproduktion?
Bevæg dig, når dit design er stabilt, og volumen vokser. Prototypeværktøj koster mindre end hærdede stålforme. Mellemværktøj bygger bro over kløften. Hold øje med skjulte problemer som intern spænding eller ændret autofluorescens før den endelige værktøjsfremstilling.
Påvirker binding hele fremstillingsprocessen?
Ja. Limning er ofte det sidste trin, og det kan ødelægge alt før. Hvert materialepar kræver sin egen strategi. Hvis du gør det rigtigt, holder forseglingen hele enhedens levetid. Hvis du gør det forkert, lækker din mikrofluidiske chip.







