
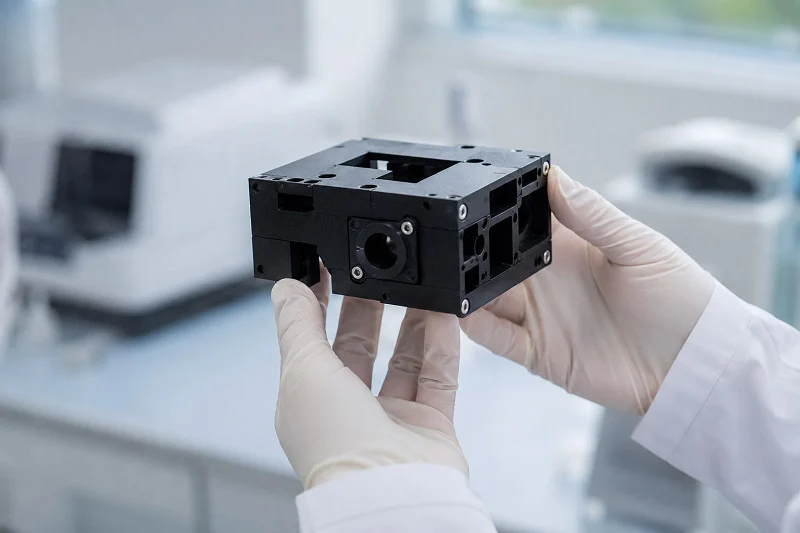
PCR-udstyrskabinettet i et PCR-instrument beskytter følsomme optiske og termiske komponenter. Hvad er et CNC PCR-kabinet? Mange udviklere foretrækker CNC-bearbejdning på grund af dets præcision, materialealsidighed og hastighed under produktionen. Denne CNC-proces fungerer til både prototypefremstilling og produktion. PCR-udstyrskabinettet kræver høj nøjagtighed. Vores guide dækker materialevalg, designregler, omkostningsfaktorer, kvalitetskontrol og valg af partner. Kabinettet til en PCR-maskine skal være pålideligt. CNC-fremstilling giver ensartet kvalitet til kabinettet. CNC-bearbejdningsprocessen kræver dygtighed. Udstyret skal være stærkt. CNC-teknologi sikrer nøjagtighed. Kabinettet skal kunne modstå cyklusser. Udstyr af høj kvalitet er afgørende.
Vigtige krav til CNC PCR-hus
EMC og afskærmningsovervejelser
En PCR-maskine arbejder i et travlt laboratorium. Den må ikke opfange eller udsende interferens. PCR-udstyrets kabinet er den første forsvarslinje. Et godt kabinet skal have tætte samlinger for at afskærme. Det blokerer for elektromagnetiske felter. CNC-bearbejdning skaber disse tætte samlinger. Et metalkabinet fungerer som et Faradays bur. Små huller kan ødelægge afskærmningen. CNC giver dig præcisionen til at lukke disse huller. Enheden skal også have korrekt jordforbindelse. Bearbejdning sikrer, at delene berører hinanden jævnt. Dette skaber en pålidelig afskærmning. Uden præcisionsbearbejdning opstår der huller. Disse huller lader interferens passere igennem. Resultatet er upålidelige testdata. For et CNC PCR-kabinet påvirker bearbejdningskvaliteten direkte, hvor godt afskærmningen fungerer.
Biokompatibilitet (ISO 10993) og elektrisk sikkerhed
PCR-udstyr berører biologiske prøver. Huset kan berøre huden. Materialer skal overholde ISO 10993. Denne standard dækker flere tests. Cytotoksicitetstjek, om materialer skader celler. Sensibiliseringstjek for allergiske reaktioner. Irritationstest for hudkontaktreaktioner. Disse sikkerhedsregler er påkrævede. Medicinsk udstyr skal følge reglerne. Kabinettet beskytter brugerne mod elektrisk stød. Det skal stoppe strømlækage. CNC-bearbejdning kontrollerer vægtykkelsen. Det er vigtigt for isoleringen. Elektrisk sikkerhed tilføjer et ekstra lag. Designet sætter operatørsikkerhed først. Bearbejdning skaber glatte overflader. Glatte overflader er lettere at rengøre. De mindsker risikoen for kontaminering. Enheden skal forhindre kontaminering. Kontaminering kan ødelægge testresultater. Medicinalindustrien har brug for dette niveau af renlighed.
Varmeafledning og termisk cyklisk modstand
Det er her, PCR bliver vanskeligt. Maskinen cykler fra 4°C til 95°C. Huset må ikke vride sig. Det må ikke nedbrydes over tusindvis af cyklusser. Kemisk resistens er også vigtig. Laboratorier bruger ethanol og blegemiddel. Materialet skal modstå disse kemikalier. Varmeafledning er en stor udfordring. Termoblokeringen skal overføre varme hurtigt. Dette påvirker PCR-cyklustiderne. Forskellige muligheder fungerer forskelligt:
| Materiale | Termisk ledningsevne (W/mK) | Bemærkninger om ydeevne |
| Sølv (Ag) | 429 | Højeste varmeledningsevne; muliggør opvarmningshastigheder på op til 8 °C/s og afkølingshastigheder på op til 5.5 °C/s. |
| Kobber (Cu) | 401 | Høj varmeledningsevne, et levedygtigt alternativ til sølv. |
| Guld (Au) | 315 | Høj varmeledningsevne, men mindre almindelig på grund af omkostninger. |
| Aluminium (Al) | ~ 205 | Lavere end sølv, men har lignende volumetrisk varmekapacitet, hvilket fører til lignende opvarmningsadfærd under 100 °C. |
| Krom (Cr) | 94 | Lavere varmeledningsevne, hvilket resulterer i langsommere termisk respons. |
| Al₂O₃ (keramik) | 35 | Lav termisk diffusivitet fører til langsomme opvarmningshastigheder og langsomt henfald af temperaturgradienter. |
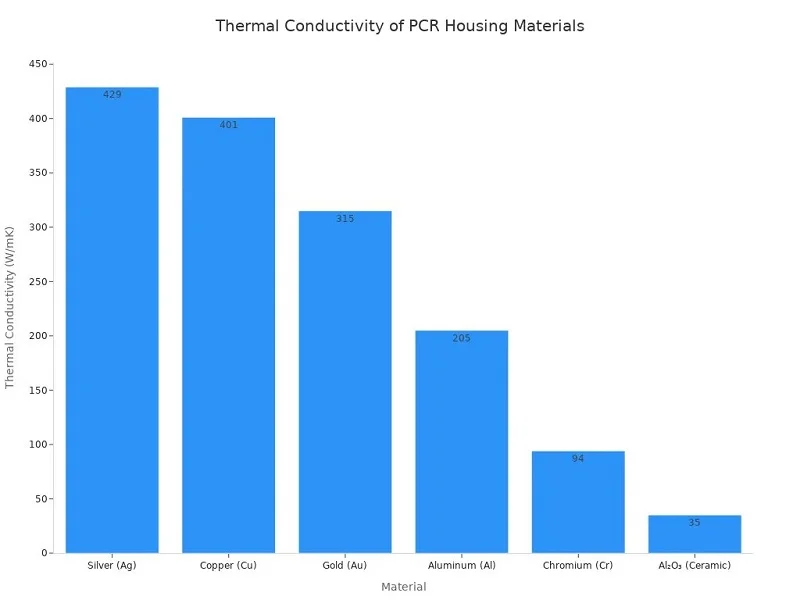
Producenter bruger sølvblokke, fordi deres betydeligt højere varmeledningsevne sammenlignet med aluminium muliggør hurtigere opvarmnings- (op til 8 °C/s) og afkølingshastigheder (op til 5.5 °C/s), hvilket direkte reducerer PCR-cyklustiderne.
Materialevalget til termoblok påvirker direkte ydeevnen. Sølv har den bedste varmeledningsevne. Men det koster meget. Aluminium giver en god balance. Det koster mindre og fungerer et godt stykke under 100°C. Huset skal også kunne håndtere varme. Det bør ikke overføre varme til brugeren. CNC muliggør præcise designs af køleplader. Finner og kanaler kan bearbejdes direkte ind i delen. Dette forbedrer varmeafledningen. Kabinettet skal trække varme væk fra følsomme dele. Det skal modstå termisk stød. Temperatursvingninger forårsager udvidelse og sammentrækning. Processen kan skabe funktioner, der håndterer stress. Korrekt test af delen sikrer overholdelse af regler. Enheden skal kunne klare barske forhold. Den farmaceutiske industri er afhængig af denne testning til validering.
CNC Machining til PCR-hus
Fordele ved at bruge CNC
Høj præcision og stramme tolerancer
En PCR-maskine kræver præcis justering. Den optiske bane skal forblive på plads. Termoblokeringen skal ligge fladt mod prøverne. CNC-bearbejdning giver det niveau af kontrol. En 3-akset maskine håndterer simple former godt. Den bevæger værktøjet langs X-, Y- og Z-akserne. Det fungerer til basale kabinetter. En 4-akset maskine tilføjer rotation. Den kan skære vinklede elementer uden at flytte delen. En 5-akset maskine giver mere frihed. Den vipper værktøjet for at nå komplekse vinkler. Hver akse tilføjer kapacitet. Hver akse øger også omkostningerne. Til et CNC PCR-kabinet har du sjældent brug for fuldt 5-akset arbejde. De fleste designs bruger 3-aksede eller 4-aksede opsætninger. Præcisionen fra CNC-fremstilling er gentagelig. Hver del matcher den sidste. Den konsistens er vigtig for medicinsk udstyr. Kabinettet skal passe perfekt hver gang.
Komplekse geometrier og hurtig prototyping
CNC-bearbejdning fungerer fantastisk under udvikling. Du kan teste et design, finde en fejl og hurtigt reparere den. Ingen dyre forme nødvendige. Den hastighed er en stor fordel. Du kan prøve flere versioner på en uge. Hver version forbedrer designet. Processen håndterer komplekse funktioner godt. Du kan bearbejde kølepladefinner direkte ind i kabinettet. Du kan lave monteringsbosser og afstandsstykker. Du kan skære præcise åbninger til porte og displays. Denne fleksibilitet gør CNC ideel til prototyping. Det fungerer også til produktion i lav til mellemstor volumen. Du kan starte med 10 enheder, teste dem og derefter skalere til 500. Den samme proces fungerer på begge niveauer. Denne fleksibilitet reducerer risikoen under produktudvikling.
Begrænsninger og afhjælpningsstrategier
Omkostningsovervejelser ved store mængder
CNC-bearbejdning bliver dyrt i stor skala. Hver del kræver maskintid. Den tid løber op. Tallene fortæller tydeligt historien. Bestilling af 1 enhed koster £134. Den pris inkluderer fuld opsætning af én del. Bestilling af 10 enheder sænker prisen til £38 pr. enhed. Det er en reduktion på 70%. Bestilling af 100 enheder bringer den ned til £13 pr. enhed. Det er en reduktion på 90%. Tendensen fortsætter, efterhånden som volumen vokser. Ved 10,000 enheder er prisen pr. del meget lavere. Men det koster stadig mere end sprøjtestøbning ved den mængde. De vigtigste omkostningsdrivere ændrer sig, efterhånden som volumen vokser. I prototypefasen dominerer opsætning og programmering. Ved høj volumen tager cyklustid og materialeomkostninger over. Du kan reducere omkostningerne med smart design. Brug kommercielle standardkomponenter (COTS), hvor det er muligt. Tandhjul, bøsninger, lejer, aksler og fastgørelseselementer koster mindre end specialfremstillede dele. De drager fordel af stordriftsfordele. Dette reducerer antallet af brugerdefinerede funktioner. Det sænker cyklustiden og omkostningerne pr. enhed.
Design dele mindst 3 mm mindre end den nærmeste standard emnestørrelse. Dette reducerer materialespild og omkostninger. For eksempel kræver en del på 30x30x30 mm en emne på 35 mm, men en del på 27x27x27 mm kan bruge en 30 mm plade, hvilket sparer materiale og reducerer omkostningerne pr. enhed.
Adskillige designstrategier reducerer omkostningerne yderligere. Forenkl geometrien til planer, cylindre og kegler. Dette reducerer værktøjsbanetætheden og cyklustiden. Undgå dybe huller, der kræver hakkecyklusser og specialværktøj. Anvend kun snævre tolerancer, hvor funktionen kræver det. Åbn ikke-kritiske områder for standardproceskapaciteter. Redesign lange, slanke dele for at undgå nedbøjning. Eliminer svært tilgængelige funktioner som dybe hulrum og tynde kropsdele. Hver strategi reducerer bearbejdningstiden. Hver enkelt sænker den endelige pris.
Designbegrænsninger vs. sprøjtestøbning
CNC-bearbejdning har designbegrænsninger. Man kan ikke nemt skabe bestemte former. Indvendige hjørner skal have en radius. Skæreværktøjet er rundt. Skarpe hjørner kræver specielle teknikker. Vægtykkelsen skal forblive ensartet. Tynde vægge kan bøje under bearbejdning. Dybe lommer er vanskelige at skære. Værktøjet skal nå bunden. Værktøjslængden begrænser dybden. Sprøjtestøbning håndterer nogle af disse begrænsninger bedre. Det kan skabe komplekse indvendige funktioner. Det kan producere tynde vægge ensartet. Det kan replikere indviklede teksturer. Men sprøjtestøbning kræver en form. Den form koster tusindvis af dollars. Det tager uger at fremstille. CNC har ingen sådanne startomkostninger. Ved lave volumener vinder CNC. Ved store volumener bliver sprøjtestøbning mere økonomisk. Krydsningspunktet afhænger af delens kompleksitet og mængde.
CNC vs. alternative fremstillingsmetoder
Sammenligning med 3D Printing og Sheet Metal Fabrication
3D-printning tilbyder designfrihed. Det kan skabe interne kanaler og gitterstrukturer. Det kræver intet værktøj. Men det mangler præcision. Laglinjer skaber overfladeruhed. Dimensionsnøjagtigheden lider sammenlignet med CNC. Materialerne er begrænsede. Mange 3D-printede dele mangler styrken hos maskinbearbejdede dele. Pladefremstilling fungerer til simple kabinetter. Det er hurtigt og billigt til basale kasser. Men det kan ikke skabe komplekse funktioner. Du kan ikke bearbejde kølepladefinner til metalplader. Du kan ikke opnå snævre tolerancer. Pladeplader kræver også svejsning eller fastgørelseselementer til samling. Disse samlinger kan lække elektromagnetisk interferens. CNC-fremstilling tilbyder den bedste balance. Det giver præcision, materialevariation og strukturel integritet. For et PCR-udstyrskabinet er denne kombination afgørende.
Hvornår skal man overgå til sprøjtestøbning
Overgangspunktet varierer fra projekt til projekt. En simpel kapsling kan skifte ved 1,000 enheder. En kompleks del kan forblive hos CNC i op til 10,000 enheder. Tabellen nedenfor viser, hvordan omkostningsdriverne ændrer sig:
| Lydstyrkebånd | Primær omkostningsdriver | Omkostningsadfærd |
| Prototype (<10) | Opsætning og programmering | Højeste enhedsomkostninger; faste omkostninger dominerer |
| Lav (10-100) | Opsætning af spredning + processtabilisering | Omkostningerne falder hurtigt, efterhånden som opsætningen afskrives |
| Mellem (100–1,000) | Cyklustid og værktøjsslid | Omkostningerne flader ud; inventar bliver berettiget |
| Høj (1,000+) | Cyklustid, materiale, værktøjslevetid | Lavere enhedsomkostning; batching og opspændingsafkast bliver afgørende |
Hold øje med overgangspunktet. Når tilbud på sprøjtestøbning overgår CNC-tilbud, er det tid til at skifte. Formomkostningerne spredes over flere enheder. Prisen pr. enhed falder betydeligt. Men forhast ikke overgangen. CNC tillader designændringer. Sprøjtestøbning låser designet. Sørg for, at dit design er endeligt, før du forpligter dig til en form. En partner som NOBLE, en produktionsvirksomhed i Kina, kan hjælpe dig med at evaluere denne beslutning. De tilbyder både CNC- og sprøjtestøbningstjenester. Deres team kan guide dig gennem overgangen. De forstår afvejningerne. De kan hjælpe dig med at vælge den rigtige metode til din produktionsvolumen. Deres ekspertise spænder over prototypefremstilling og masseproduktion. Det gør dem til en værdifuld partner for udvikling af medicinsk udstyr.
Materialer til CNC PCR-hus
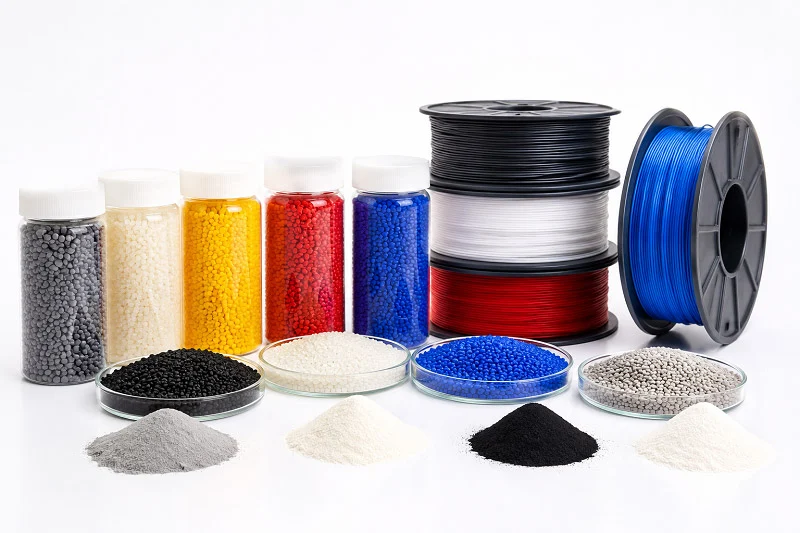
Det er en balancegang at vælge det rigtige materiale til dit CNC PCR-hus. Du har brug for noget, der kan modstå termiske cyklusser, modstå barske kemikalier og opfylde sikkerhedsstandarder. Valget påvirker ydeevne, omkostninger og udstyrets levetid. Lad os gennemgå mulighederne.
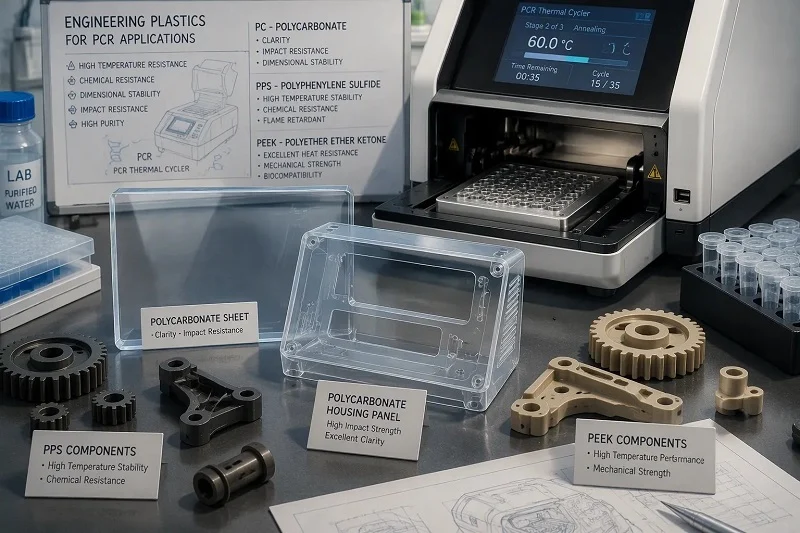
Tekniske plasttyper til huse
Plastik tilbyder elektrisk isolering og designfleksibilitet. De leder ikke elektricitet, hvilket tilføjer et ekstra lag af sikkerhed. De vejer også mindre end metaller. Men ikke alle plasttyper håndterer varme på samme måde.
Polycarbonat (PC) for klarhed og slagfasthed
Polycarbonat skiller sig ud ved sin robusthed. Det modstår stød godt. Det er vigtigt i et travlt laboratorium, hvor tingene bliver stødt. PC tilbyder også optisk klarhed. Du kan se inde i udstyret uden at åbne det. Det hjælper med visuelle kontroller under drift. Men PC har begrænsninger med hensyn til varme. Dets varmeledningsevne ligger mellem 0.19 og 0.22 W/m·K. Det er ret lavt. Det hjælper ikke med at aflede varme fra den termiske blok. PC fungerer bedst til ydre paneler og dæksler. Det beskytter interne komponenter uden at lede varme. Det modstår også mange almindelige laboratoriekemikalier. Ethanol og milde rengøringsmidler beskadiger det ikke let. Til et PCR-udstyrskabinet giver PC en solid ydre skal. Det holder indersiden sikker, samtidig med at det forbliver let.
PPS og PEEK for stabilitet ved høje temperaturer
PPS og PEEK håndterer varme meget bedre. Disse tekniske plasttyper bevarer deres form ved høje temperaturer. De modstår krybning og deformation. Det gør dem ideelle til interne komponenter nær den termiske blok. PEEK tilbyder også enestående kemisk resistens. Det overlever eksponering for aggressive opløsningsmidler. Dets varmeledningsevne er omkring 0.25 W/m·K. Det er stadig lavt sammenlignet med metaller. Men PEEKs styrke ligger i stabilitet, ikke varmeoverførsel. Det vil ikke vride sig eller nedbrydes over tusindvis af termiske cyklusser. PPS tilbyder lignende fordele til en lavere pris. Begge materialer bearbejdes godt med det rigtige værktøj. De producerer rene snit og snævre tolerancer. Disse plasttyper lever op til forventningerne for dele, der skal holde præcise dimensioner under varme. De opfylder også biokompatibilitetskravene, når det er nødvendigt. Det gør dem velegnede til medicinsk udstyr.
Metaller til strukturelle og termiske komponenter
Metaller giver styrke og termisk ydeevne. De leder varme effektivt. De giver også strukturel stivhed. For et CNC PCR-hus klarer metaller den tunge opgave.
Aluminium 6061 til køleplader og chassis
Aluminium 6061 er den ypperste arbejdshest inden for CNC-bearbejdning. Det tilbyder fremragende varmeledningsevne på omkring 167 W/m·K. Det er cirka 668 gange mere ledende end PEEK. Dette gør aluminium til det eneste praktiske valg til varmeafledning. Du kan bearbejde kølepladefinner direkte i chassiset. Disse finner trækker varme væk fra den termiske blok. Det holder PCR-processen stabil og effektiv. Aluminium bearbejdes også smukt. Det skærer rent og har snævre tolerancer. Det er let, men alligevel stærkt. Det modstår korrosion godt, især med korrekt efterbehandling. Anodisering tilføjer ekstra beskyttelse og forbedrer slidstyrken. Til hovedchassis og køleplader er aluminium 6061 det foretrukne materiale. Det balancerer ydeevne, omkostninger og bearbejdelighed.
Rustfrit stål for korrosionsbestandighed og holdbarhed
Rustfrit stål giver holdbarhed. Det modstår korrosion fra barske kemikalier. Blegemiddel og stærke desinfektionsmidler beskadiger det ikke. Det er afgørende for rengøringsprotokoller i laboratorier. Rustfrit stål tilbyder også høj styrke. Det bevarer sin form under belastning. Det bøjer eller deformeres ikke let. Dette gør det ideelt til strukturelle beslag og monteringsplader. Det fungerer også godt til komponenter, der skal håndteres gentagent. Ulempen er vægt og omkostninger. Rustfrit stål vejer mere end aluminium. Det koster også mere at bearbejde. Men til dele, der kræver maksimal holdbarhed, er det investeringen værd. Rustfrit stål opfylder også farmaceutiske og fødevaregodkendte emballagestandarder. Det gør det velegnet til applikationer, der kræver streng renlighed.
Materialevalgskriterier
Valget mellem plast og metal afhænger af dine specifikke behov. Hvert materiale har forskellige styrker. Det rigtige valg afvejer flere faktorer.
Balancering af bearbejdelighed, omkostninger og ydeevne
Start med de funktionelle krav. Skal delen lede varme? Hvis ja, er aluminium det bedste valg. Har den brug for elektrisk isolering? Så giver en plastik som PC eller PEEK mening. Overvej driftsmiljøet. Vil delen udsættes for barske kemikalier? Rustfrit stål modstår dem bedst. Tænk også på produktionsvolumen. Plastik koster mindre pr. del ved store mængder. Metaller koster mere, men tilbyder bedre ydeevne. Bearbejdningskompleksitet påvirker også omkostningerne. Enkle former bearbejdes hurtigere og koster mindre. Komplekse funktioner tilføjer tid og omkostninger. Arbejd sammen med din produktionspartner for at finde det optimale punkt. De kan foreslå designændringer, der reducerer omkostningerne uden at gå på kompromis med ydeevnen.
Overfladefinish og efterbehandlingsmuligheder
Overfladefinish påvirker både funktion og udseende. En glat finish reducerer friktion og slid. Det gør også rengøring lettere. Det er vigtigt for at forhindre kontaminering. Ru overflader kan fange partikler og bakterier. For medicinsk udstyr er glatte overflader afgørende. Efterbehandlingsmulighederne varierer afhængigt af materialet. Aluminium kan anodiseres for korrosionsbestandighed. Det kan også pulverlakeres for en holdbar finish. Plastik kan poleres eller tekstureres. Teksturerede finish skjuler fingeraftryk og ridser. De forbedrer også grebet. Overvej også de æstetiske krav. Et rent, professionelt udseende opbygger tillid til udstyret. Din produktionspartner kan anbefale den rigtige finish til hvert materiale. De kan også håndtere sekundære operationer som gevindskæring og gevindskæring. Dette strømliner produktionsprocessen og sikrer kvalitet.
Det materiale, du vælger, former hele PCR-udstyrets kabinet. Det påvirker termisk ydeevne, sikkerhed og levetid. Tag dig tid til at evaluere dine muligheder. Test materialer under virkelige forhold. Denne validering sikrer, at dit udstyr fungerer pålideligt. Det rigtige materiale kombineret med præcisions-CNC-fremstilling skaber et kabinet, der holder.
Designregler for CNC PCR-huse
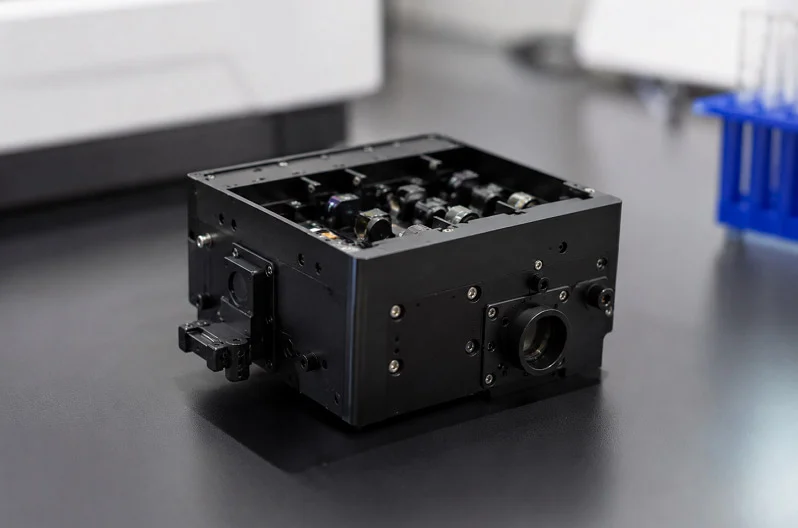
Godt design er forskellen mellem problemfri produktion og dyre problemer. Reglerne nedenfor hjælper dig med at bygge et PCR-udstyrskabinet, der bearbejdes godt, er nemt at samle og fungerer pålideligt.
Undgå dybe lommer og skarpe indvendige hjørner
Dybe lommer forårsager problemer ved CNC-bearbejdning. Skæreværktøjer kan kun nå et vist stykke. Et dybt hulrum kræver et langt værktøj, der bøjer under skæring. Denne bøjning forårsager rystelser og en ru overflade. Det gør også processen langsommere. Hold lommedybden under fire gange værktøjets diameter. Denne regel holder værktøjet stift og snittet rent.
Skarpe indvendige hjørner skaber et andet problem. Alle skæreværktøjer er runde. Et firkantet hjørne kræver et værktøj med en firkantet kant, hvilket ikke findes. Du skal i stedet designe afrundede hjørner. Den runde størrelse skal matche en standardværktøjsstørrelse. Almindelige valg er 0.5 mm, 1 mm og 2 mm runde hjørner. Brug af standardstørrelser betyder, at maskinarbejderen vælger et normalt værktøj fra hylden. Ingen specialbestillinger, ingen ekstra omkostninger. En større rund hjørne gør også hjørnet stærkere. Spænding opbygges ved skarpe punkter. En rund hjørne spreder denne spænding over et større område. Det er vigtigt for et PCR-udstyrskabinet, der gennemgår termisk cykling.
Optimering af vægtykkelse og trækvinkler
Vægtykkelsen påvirker både styrke og omkostninger. Tynde vægge bøjer under bearbejdning. De kan også knække, når de håndteres. Tykke vægge spilder materiale og øger vægten. Sigt efter en minimumsvægtykkelse på 1.5 mm for plast og 1 mm for metaller. Disse tal fungerer godt for de fleste kabinetdesigns. Hold vægtykkelsen den samme i hele emnet. Jævn tykkelse forhindrer vridning under afkøling og sænker belastningspunkter.
Udkastvinkler betyder mindre for CNC-bearbejdning end for sprøjtestøbning. Maskinbearbejdningsværktøjer kan nemt skære lige vægge. Men at tilføje en lille udkastvinkel på omkring 1 til 2 grader hjælper stadig. Det gør det lettere at fjerne dele fra fiksturer. Det forbedrer også overfladekvaliteten. Vinklen koster ikke noget i bearbejdningstid. Det sparer tid under montering og efterbehandling.
Specifikation af GD&T for funktionel tilpasning
Geometrisk dimensionering og tolerance, eller GD&T, viser designets intention tydeligt. Det fortæller maskinarbejderen præcis, hvilke overflader der er vigtige, og hvordan de relaterer sig til hinanden. For et CNC PCR-hus skal du fokusere på kritiske kontaktpunkter. Monteringsfladen til den termiske blok skal have en tæt planhed. Justeringsfunktionerne for den optiske bane skal have nøjagtige positionstolerancer. Alt andet kan forblive løst.
Undgå trangen til at stramme alle dimensioner. Hver snæver tolerance øger bearbejdningstid og inspektionsomkostninger. En standard bearbejdningstolerance på ±0.1 mm fungerer til de fleste funktioner. Spænd kun til ±0.05 mm, hvor funktionen kræver det. Spar ±0.01 mm for virkelig kritiske overflader. Denne metode holder omkostningerne nede uden at miste kvalitet. Din produktionspartner kan gennemgå tegningen og foreslå ændringer.
Overfladeruhed til forsegling og æstetik
Overfladefinish påvirker både tætningsevnen og det visuelle udseende. En ru overflade skaber lækageveje i pakningssamlinger. Den fanger også snavs, hvilket forårsager rengøringsproblemer i et laboratorium. Angiv en overfladeruhed på Ra 1.6 μm for tætningsflader. Denne finish giver en god tætning uden ekstra poleringsomkostninger.
Tænk på udseendet for synlige udvendige overflader. En Ra 0.8 μm finish fremstår glat og professionel. Den modstår også fingeraftryk og pletter. Indvendige overflader kan forblive ru, omkring Ra 3.2 μm. Det sparer bearbejdningstid og -omkostninger. Efterbehandlingsmuligheder som perleblæsning eller anodisering kan forbedre udseendet yderligere. Disse behandlinger øger også korrosionsbestandigheden.
Inspektion under processen og CMM-verifikation
Kvalitetskontrol starter under bearbejdningen, ikke bagefter. Gode værksteder kontrollerer dele i vigtige trin. De måler kritiske dimensioner, mens delen stadig er på maskinen. Dette opdager problemer tidligt, før man spilder materiale og tid. Efter bearbejdningen kontrollerer en koordinatmålemaskine, eller CMM, den endelige form. CMM'en undersøger mange punkter på delen og sammenligner dem med CAD-modellen. Dette giver nøjagtige måledata for kritiske funktioner.
Spørg din produktionspartner om deres inspektionsproces. Et betroet værksted registrerer hver kontrol. De leverer inspektionsrapporter med hvert parti. Dette papirarbejde er vigtigt for validering af medicinsk udstyr. Det beviser, at delene opfylder specifikationerne.
Materialecertificeringer og sporbarhed
Medicinsk udstyr skal kunne spores. Hvert materialeparti skal registreres. Producenten skal levere materialecertificeringer eller fabrikscertifikater med hver forsendelse. Disse certifikater bekræfter materialekvaliteten og sammensætningen. De viser også varmetallet for metaller. Denne sporbarhedskæde er vigtig for overholdelse af lovgivningen. Hvis der opstår et problem senere, kan du spore det tilbage til kildematerialet.
Vælg en partner, der opbevarer disse registre automatisk. De bør opbevare certifikater digitalt og udlevere dem på anmodning. Dette papirarbejde understøtter dit kvalitetsstyringssystem. Det gør også revisioner og indsendelse af regulatoriske ansøgninger nemmere. For et PCR-udstyrskabinet er fuld sporbarhed ikke valgfri. Det er et must for fremstilling af medicinsk udstyr.
Partnerskab med NOBLE for dig CNC PCR-hus

Vores produktionskapacitet
Fra designassistance til endelig montering
NOBLE gør mere end blot at skære dele. Vi hjælper dig fra den første tegning til det færdige produkt. Vores ingeniører ser på dit design tidligt. Vi finder mulige bearbejdningsproblemer, før de koster dig penge. Vi foreslår ændringer, der gør det nemmere at bygge dit PCR-udstyrskabinet. Det sparer tid og reducerer spild. Når designet er klar, starter vi produktionen. Vores værksted håndterer hele konstruktionen. Vi bearbejder, færdiggør og samler dit kabinet. Du får en komplet enhed, ikke en kasse med separate dele. Denne metode gør din forsyningskæde enklere. Én partner tager sig af alt. Du undgår besværet med at arbejde med mange leverandører. Det betyder færre forsinkelser og mindre forvirring. For et komplekst produkt som en PCR-maskine er dette vigtigt. Hver del skal passe perfekt sammen. Vi sørger for, at det gør det.
Ekspertise inden for både metal og Plastbearbejdning
Vi arbejder med alle de materialer, dit design har brug for. Aluminium 6061 til køleplader og chassis. Rustfrit stål til rustbestandige dele. Polycarbonat, PPS og PEEK til plastdele. Vores maskinarbejdere ved, hvordan hvert materiale opfører sig. De ændrer skærehastigheder og værktøjer baseret på det. Denne færdighed afspejles i det endelige produkt. Tolerancer forbliver stramme. Overfladerne bliver glatte. Vi håndterer også ekstra trin internt. Anodisering, pulverlakering og perleblæsning er alle tilgængelige. Det betyder, at dit CNC PCR-hus ankommer klar til samling. Du behøver ikke at sende dele til et andet værksted for at få dem færdiggjort. Det forkorter din leveringstid og sænker forsendelsesomkostningerne. Vores team behandler ethvert projekt med omhu. Vi forstår, hvad medicinsk udstyr har brug for. Præcision er ikke et valg. Det er reglen.
Kvalitetscertificeringer og -sikring
ISO 9001:2015 og ISO 13485:2016 certificerede processer
Certificeringer viser, at vi tager kvalitet alvorligt. NOBLE har både ISO 9001:2015 og ISO 13485:2016 certificeringer. Disse er ikke bare plaketter på væggen. De former, hvordan vi arbejder hver dag. ISO 9001 dækker generel kvalitetsstyring. ISO 13485 går videre for medicinsk udstyr. Den tilføjer specifikke krav, der er vigtige for dit PCR-udstyrs kabinet. Forskellene er betydelige:
| Miljø | ISO 9001: 2015 | ISO 13485:2016 Yderligere krav |
| QMS-dokumentation | Generisk, gældende for enhver organisation | Kræver inkludering af lovgivningsmæssige dokumenter, enhedsmasterrecord og specifikke standarder for dataopbevaring baseret på produktets levetid. |
| Ledelsesansvar | Tillader tildeling uden at definere roller | Kræver udpeget ledelsesmedlem for hvert QMS-aspekt, forpligtelse til overholdelse af lovgivningen, gennemgang af nye regler |
| Administration af resurser | Fokus på udstyr, bygninger, IT | Kræver dokumenteret vedligeholdelse, personalets sundhed/renlighed, kontamineringskontrol og risikostyringsregistre |
| Produktrealisering | Kundedrevet, procesorienteret | Kræver sporbarhed, mærknings-/emballeringsstandarder, batchregistreringer, renlighed af steriliserede enheder, installations-/verifikationsregistreringer, håndtering af returnerede produkter |
| Måling, analyse, forbedring | Procesdrevet løbende forbedring | Kræver feedbacksystem til tidlig varsling, gennemgang af afvigelser, overvågning af produktkvalitet, dokumentation af efterarbejde, rådgivende meddelelser, CAPA-begrundelse, lovgivningsmæssig meddelelse |
Denne standard kræver risikobaserede beslutninger gennem hele processen. Vi skriver alt ned. Vi sporer hvert parti. Vi fører optegnelser i hele dit produkts levetid. Det giver dig tryghed under revisioner og når du indsender til myndighederne.
Streng kvalitetskontrol og sporbarhed
Vores kvalitetskontrol går ud over blot at kontrollere til sidst. Vi inspicerer dele, mens de bearbejdes. Vi måler vigtige funktioner, mens delen stadig er på maskinen. Dette opdager problemer tidligt. Efter bearbejdningen kontrollerer vi størrelser med en koordinatmålemaskine. Hver del sammenlignes med CAD-modellen. Vi giver dig materialecertificeringer med hver forsendelse. Du kan spore hver del tilbage til dens kildemateriale. Denne sporbarhed er afgørende for fremstilling af medicinsk udstyr. Hvis der opstår et problem senere, kan vi finde det nøjagtige parti. Det beskytter dine patienter og dit omdømme. Vores kvalitetskontrolproces er grundig. Det giver dig ro i sindet.
Hvorfor vælge NOBLE som din partner
Én kilde til komplekse projekter
At arbejde med én partner gør alting enklere. Du undgår de seks måneders forsinkelser, der følger med at have med mange leverandører at gøre. Vores team håndterer designfeedback, bearbejdning, færdiggørelse og montering. Denne problemfri proces bringer dit produkt hurtigere på markedet. En kunde inden for medicinsk udstyr fortalte os, at vi hjælper dem med at bringe livsændrende produkter på markedet mere effektivt og med høj kvalitet. Vi sigter mod at levere til tiden i 99% af tilfældene. Vi giver dig et tilbud inden for 24 til 48 timer, mens branchegennemsnittet er en til to uger. Vi leverer dele på cirka halvdelen af den normale leveringstid. Disse tal viser vores engagement i din tidsplan.
Dedikeret støtte til innovation af medicinsk udstyr
Vi forstår medicinsk udstyrs verden. Vi kender sikkerhedsreglerne og det lovgivningsmæssige landskab. Vores team holder sig opdateret på standarder som ISO 13485-overholdelse. Vi hjælper dig med at bearbejde udfordringerne ved at bringe en ny PCR-maskine på markedet. Fra prototype til fuld produktion er vi med dig. Vi tilbyder både CNC-bearbejdning og sprøjtestøbning. Det betyder, at vi kan støtte dig, efterhånden som din volumen vokser. Start med maskinbearbejdede dele til test. Gå videre til sprøjtestøbning, når efterspørgslen berettiger det. Vi guider denne overgang problemfrit. Vores ekspertise dækker hele produktets levetid. Det gør os til mere end en leverandør. Vi er en partner i din succes.
Dit CNC PCR-kabinet kræver det rigtige udstyr og den rigtige produktionsmetode. Dette PCR-kabinet bruger CNC-udstyr med computerstyret numerisk styring for præcision. CNC-kabinettets produktionsproces kræver omhyggelig materialevalg til dit PCR-kabinet. Overholdelse af designregler holder omkostningerne nede. Til produktion i store mængder fungerer sprøjtestøbning godt. Sprøjtestøbningsmetoden bruger forme og kræver omhyggeligt design. Sprøjtestøbning producerer ensartede dele. I stor skala sparer sprøjtestøbning penge. Efter CNC-prototyping fungerer sprøjtestøbning pålideligt. Når volumen vokser, tager sprøjtestøbning over. Kvalitetskontrol er afgørende for sprøjtestøbning. Sprøjtestøbning passer sammen med CNC-produktion. Kontakt NOBLE for dine behov for PCR-udstyrskabinetter. Vi håndterer både CNC-produktion og produktion af sprøjtestøbte kabinetter til dit PCR-udstyrskabinet.
Ofte stillede spørgsmål om CNC PCR-hus
Hvad er PCR-kabinettets primære opgave?
PCR-kabinettet beskytter følsomme dele og forhindrer kontaminering. Det skal blokere interferens og håndtere temperaturændringer. CNC-bearbejdning giver en præcis tilpasning for pålidelig ydeevne.
Hvorfor er ISO 13485 vigtig for fremstilling af PCR-udstyr?
ISO 13485-certificeringen sikrer strenge kvalitetsstandarder for test af PCR-udstyr og indkapsling. Det garanterer sporbarhed og at produktet følger reglerne. Dette er vigtigt for farmaceutiske laboratorier.
Hvordan påvirker materialevalg PCR-testning og overholdelse af regler for lægemiddellaboratorier?
Det valgte materiale påvirker PCR-testresultaterne. ISO 13485 kræver, at materialet er dokumenteret at virke. Aluminium 6061 leder varme godt. Plastik som PEEK er modstandsdygtigt over for kemikalier. Dette sikrer, at kabinettet fungerer godt.
Hvilke designfunktioner reducerer kontaminering i PCR-kabinetter til lægemiddellaboratorier?
Designfunktioner som afrundede hjørner mindsker risikoen for kontaminering i PCR-kabinettet. Dette er vigtigt til brug i lægemiddellaboratorier. Godt design hjælper også med at følge reglerne.
Hvordan hjælper CNC-bearbejdning med at opfylde reglerne for indkapsling?
CNC-bearbejdning giver snævre tolerancer for PCR-udstyrets kabinet. Det hjælper med at opfylde lovgivningsmæssige krav til medicinsk udstyr. ISO 13485 kræver denne præcision.
Hvorfor er kvalitetskontrol meget vigtig for PCR-dele?
Kvalitetskontrol er meget vigtig for PCR-udstyrsdele. ISO 13485 kræver streng kontrol. Dette forhindrer fejl i vigtige tests. Lægemiddelindustrien har brug for denne kvalitet.
Hvordan håndterer kabinettet temperaturændringer i lægemiddellaboratoriemiljøer?
PCR-kabinettet skal kunne håndtere temperaturændringer i lægemiddellaboratoriemiljøer. Det modstår vridning og nedbrydning. Valg af det rigtige materiale og design sikrer langvarig pålidelighed for PCR-udstyr.







